Entre em contato com a Zhenling

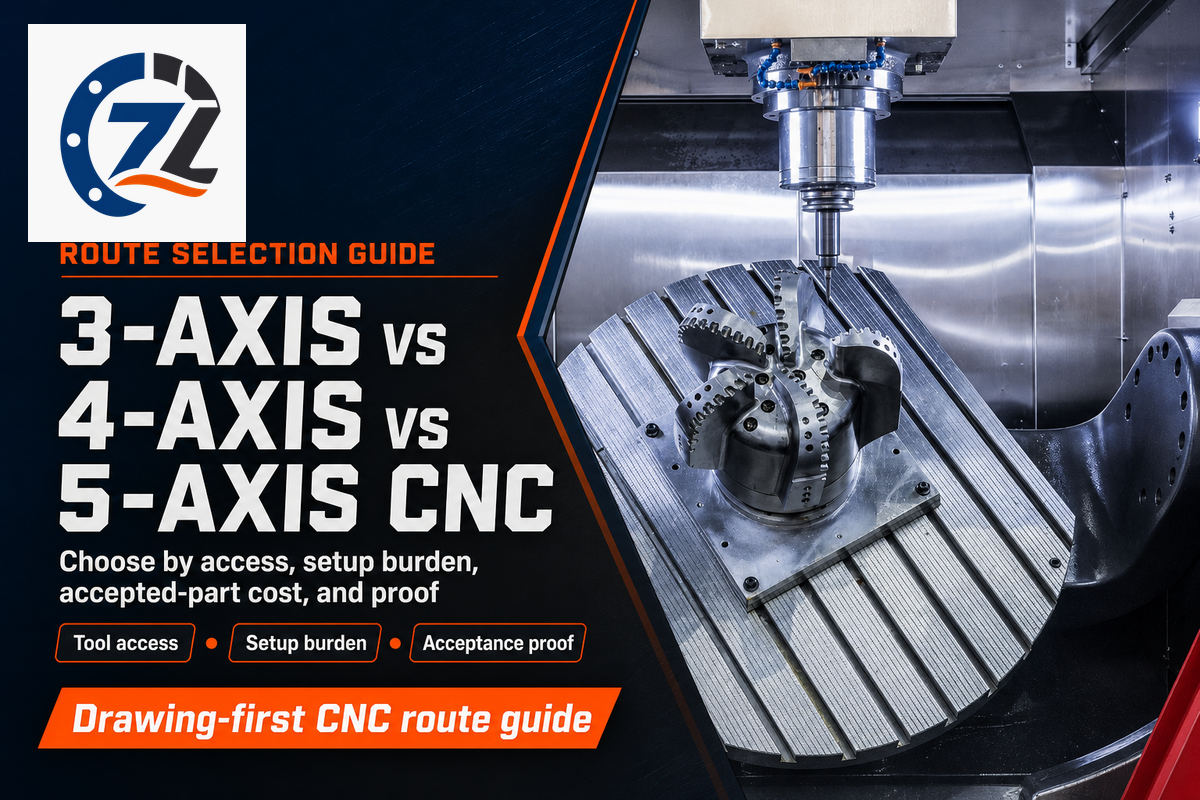
Usinagem CNC de 3, 4 ou 5 eixos não é uma disputa em que a máquina com mais movimentos vence automaticamente. Escolha a sequência de operações com menor carga que alcance as características geométricas, preserve as relações com as referências, atenda à quantidade planejada e gere os registros de inspeção exigidos pelo desenho técnico.
Atualizado em agosto de 2026 · Para engenheiros, equipes de compras e qualidade, gerentes de fábrica e proprietários que buscam peças usinadas sob encomenda.
Resposta direta
Escolha 3 eixos para características prismáticas acessíveis, 4 eixos quando uma direção rotativa elimina as preparações necessárias e 5 eixos quando orientações compostas ou a mudança do vetor da ferramenta justificam 2 eixos rotativos. A quantidade de eixos, por si só, não determina tolerância, velocidade nem custo por peça aprovada.
Especificações rápidas: perguntas sobre a sequência antes da cotação
- De quantas direções independentes de acesso da ferramenta a peça precisa?
- Quais características geométricas precisam manter posição ou orientação em relação a uma referência comum?
- O vetor da ferramenta muda durante o corte ou os eixos rotativos podem primeiro indexar e travar?
- Qual método de medição e regra de decisão de conformidade serão usados na aceitação?
Nota sobre o escopo: este é um guia sobre sequências de operações em serviços de usinagem, não uma lista de preços de máquinas. Os preços dos equipamentos, as tarifas horárias genéricas e as promessas de tolerância independentes do fornecedor foram omitidos porque as evidências analisadas não justificavam valores globais confiáveis.
Usinagem CNC de 3, 4 ou 5 eixos em resumo
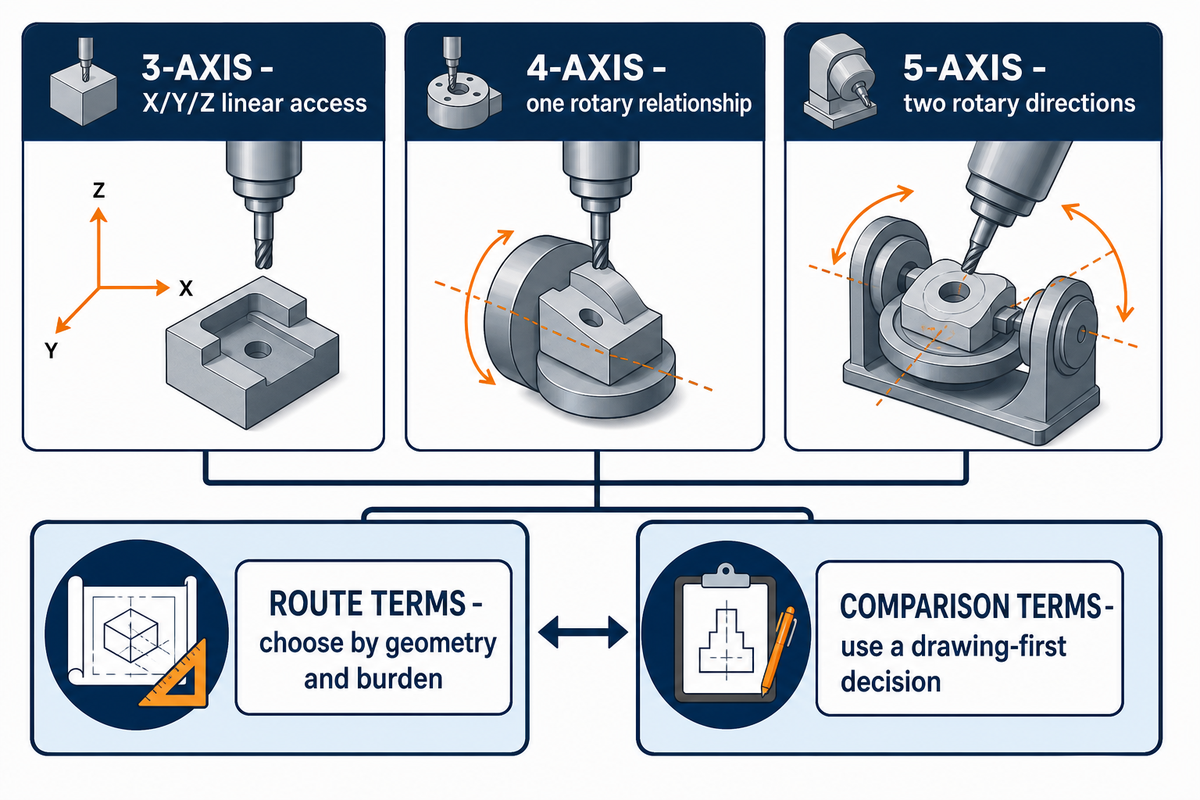
A quantidade de eixos descreve as direções controladas do movimento relativo entre a ferramenta de corte e a peça. A usinagem de 3 eixos usa os eixos lineares X, Y e Z; a de 4 eixos acrescenta uma direção rotativa; e a de 5 eixos acrescenta 2 eixos rotativos. Na linguagem dos fornecedores, usinagem CNC de 3 eixos, CNC de 4 eixos e usinagem CNC de 5 eixos designam essas famílias de sequências. A arquitetura das máquinas varia, portanto é impreciso afirmar de forma universal que tanto o spindle quanto a peça giram.
A ISO 10791-6 abrange centros de usinagem com 3 eixos lineares mais 1 ou 2 eixos rotativos. Ela também descreve várias configurações: o movimento rotativo pode estar no cabeçote do spindle, no lado da peça ou em uma configuração com cabeçote basculante e mesa rotativa. Comparações úteis começam pelos movimentos e acessos controlados pela sequência de operações, não por qual componente parece se mover em uma única imagem.
| Sequência de operações | Movimentos controlados | Aplicação inicial adequada | Limitações / aplicações inadequadas |
|---|---|---|---|
| 3 eixos | Eixos lineares X/Y/Z | Geometria prismática aberta, placas, cavidades e furos acessíveis | Exige orientações adicionais quando há características geométricas em outras faces |
| 4 eixos | X/Y/Z mais 1 eixo rotativo | Furos radiais, trajetórias envolventes, faces indexadas e peças cilíndricas | Não orienta características geométricas de forma independente em torno de uma segunda direção rotativa |
| 5 eixos | X/Y/Z mais 2 eixos rotativos | Orientações compostas, acesso obstruído e controle livre do vetor da ferramenta | As exigências de programação, prevenção de colisões, calibração e fixação da peça podem superar os benefícios em peças simples |
Qual é a diferença entre os termos comuns de sequências CNC?
- Termos de 3 eixos: para entender a usinagem de 3 eixos, interprete fresamento de 3 eixos, fresamento CNC de 3 eixos, usinagem tradicional de 3 eixos e fresadoras de 3 eixos como operações em fresadoras CNC que usam 3 eixos para se mover em três direções lineares — os eixos de movimento lineares X, Y e Z — dentro das várias modalidades de CNC.
- Termos do 4º eixo: Um 4º eixo é um eixo adicional, geralmente um eixo A, que permite que a peça gire em torno do eixo X e seja rotacionada por indexação ou de forma contínua na usinagem de 4 eixos; a usinagem de 4 eixos permite que uma oficina mecânica indexe vários lados da peça, mas o acesso a 4 lados em uma única preparação depende da fixação da peça, do curso dos eixos e das folgas, enquanto o fresamento em uma máquina CNC de 4 eixos ainda controla apenas uma relação rotativa.
- Termos de 5 eixos: os 2 principais tipos de usinagem de 5 eixos são a indexada 3+2 e a simultânea; ambas controlam 5 eixos. Em um manual de máquina, o comprador pode encontrar os eixos B e C, também grafados como eixo B e eixo C, mas esses nomes dependem da configuração. Já os eixos da usinagem CNC de 5 eixos descrevem o movimento relativo entre a ferramenta de corte e a peça.
- Termos sobre sequências: para peças que exigem formas 3D complexas, o fresamento CNC de 5 eixos ou a usinagem de 5 eixos pode oferecer maior flexibilidade. Porém, capacidade de 5 eixos, flexibilidade e precisão são alegações distintas. As peças usinadas por CNC só se beneficiam dos 5 eixos quando o movimento adicional elimina uma dificuldade específica.
- Termos de comparação: a pergunta “qual é a diferença” deve levar os compradores a comparar a usinagem CNC de 3 e 5 eixos, as máquinas de 4 e 5 eixos e as sequências de 4 e 5 eixos com base no desenho técnico. Depois, devem escolher o processo CNC adequado, em vez de classificar os tipos de máquina apenas pela quantidade de eixos.
Vantagens e limitações: um eixo adicional pode eliminar um dispositivo de fixação ou liberar uma direção de aproximação. O benefício só existe quando esse movimento resolve uma característica geométrica que uma sequência com menos eixos não consegue usinar com um esforço aceitável de preparação e geração de evidências.
Quando a usinagem de 3 eixos é a sequência capaz com menor carga
A usinagem de 3 eixos é a melhor sequência quando as características geométricas necessárias permanecem acessíveis com ferramentas estáveis e as demais orientações não comprometem relações funcionais. Ainda podem ser necessárias várias operações. A decisão depende da ordem das operações, da viabilidade da fixação da peça, das referências disponíveis para localização, da quantidade e da inspeção — não de o modelo parecer visualmente simples.
Em um modelo de planejamento de preparação arquivado de 1995 da University of Maryland para peças prismáticas em um centro de usinagem vertical de 3 eixos, os pesquisadores identificaram 3 fatores determinantes: precedência entre operações, viabilidade da fixação da peça em uma morsa e disponibilidade de faces de referência. Esse é um critério mais sólido do que “simples versus complexa”, mas continua sendo um modelo de planejamento de escopo limitado, não um dado universal e atual de oficinas. O NIST também documentou uma estação de usinagem vertical para uma família de peças prismáticas, com planejamento integrado do processo e geração de código NC.
Uma máquina CNC de 3 eixos pode fabricar uma peça com várias faces?
Sim. O reposicionamento controlado permite que uma máquina CNC de 3 eixos fabrique uma peça com várias faces usando uma placa de fixação tipo tombstone, um dispositivo dedicado ou operações divididas. Os compradores precisam decidir se essas transferências preservam as relações críticas com as referências a um custo aceitável. Se cada nova orientação exigir novo alinhamento, apalpação, inspeção ou um dispositivo especial, vale avaliar uma sequência com eixo rotativo. Se as características forem abertas, a quantidade justificar um dispositivo repetível e as relações entre faces não forem críticas, 3 eixos ainda poderá ser a sequência de menor carga.
Exemplo: um gabinete retangular para eletrônicos tem cavidades na face superior, orifícios laterais para conectores e um rebaixo inferior não crítico. Dois dispositivos de fixação estáveis podem atender melhor à produção do que posicionar vários gabinetes em um trunnion menor. A densidade do lote e a capacidade de operação sem supervisão podem valer mais do que a ideia de “uma única preparação”. Essa é uma hipótese de sequência para avaliação pelo fornecedor, não uma resposta garantida.
Quando um quarto eixo elimina a preparação certa
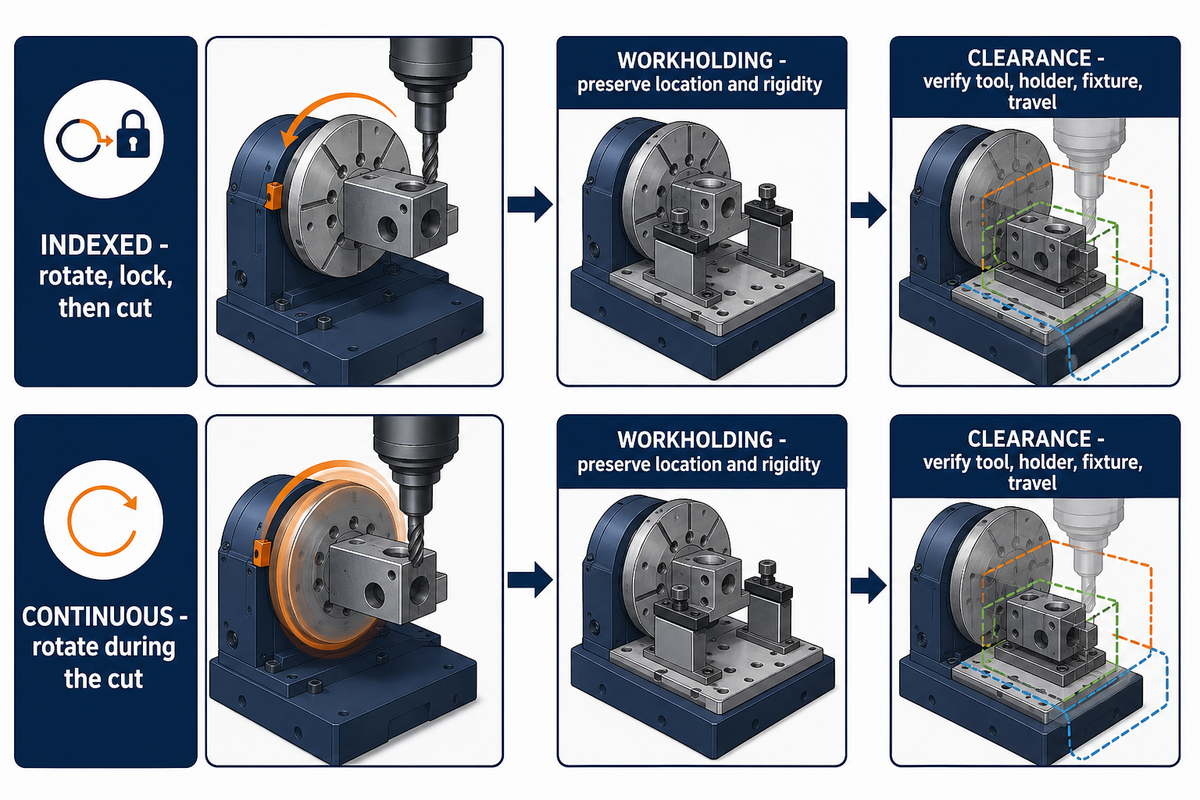
A usinagem CNC de 4 eixos acrescenta uma relação rotativa ao corte em X/Y/Z. Em uma configuração comum, com mesa rotativa, esse eixo é o A, embora o nome dependa da arquitetura da máquina. É adequada a peças cujas características principais podem ser alcançadas por indexação ou corte em torno de uma direção rotativa comum, como furos radiais, faces planas ao redor de um eixo, ranhuras envolventes ou faces repetidas. Orientações compostas independentes eliminam essa vantagem.
Na usinagem indexada de 4 eixos, a peça gira, o eixo rotativo é travado e o corte linear convencional continua. Na usinagem contínua de 4 eixos, a peça gira durante o corte, o que pode ser adequado a hélices ou geometrias envolventes. As cotações devem especificar o modo proposto, pois há diferenças de programação, validação, trajetória superficial e inspeção.
Quais são as principais diferenças entre usinagem CNC de 3 e 4 eixos?
A usinagem de 3 eixos alcança as características com movimentos X/Y/Z e depende de dispositivos de fixação ou orientação manual para usinar outras faces. A de 4 eixos acrescenta um eixo rotativo que pode indexar ou se mover durante o corte. A diferença prática não é “um grau a mais de qualidade”. Há benefício quando uma única relação rotativa substitui manuseio, transferência de referências e tempo ocioso suficientes para compensar as exigências de fixação rotativa, programação e folga.
“Precisávamos de uma preparação … com folga suficiente para usinar os dois lados.”
Esse caso específico envolvia um problema de usinagem horizontal e fixação da peça. O valor aqui está no raciocínio — acesso, rigidez, geometria do pallet e manuseio pelo operador —, não nos números de ciclo ou tolerância.
5 eixos envolvem 2 decisões: 3+2 indexado ou movimento simultâneo
Na usinagem indexada 3+2, os 2 eixos rotativos se posicionam antes que o corte em X/Y/Z recomece. Na usinagem simultânea de 5 eixos, os movimentos lineares e rotativos são coordenados durante o corte. Em qualquer sequência, a fresadora, o comando, o pós-processador, a fixação da peça e a ferramenta de corte devem ser tratados como um sistema configurado. Escolha a usinagem indexada quando a orientação liberar acesso à característica geométrica. Reserve o fresamento simultâneo de 5 eixos para requisitos de mudança do vetor da ferramenta, superfícies de forma livre, fresamento com a lateral da ferramenta, prevenção de interferências ou continuidade superficial que não possam ser atendidos com orientações fixas.
O artigo técnico da American Machinist “Quando 2+3 não é igual a 5” ilustra a diferença entre os movimentos. A ISO 10791-6 também trata de movimento coordenado e controle do ponto central da ferramenta. Nenhuma das fontes afirma que o movimento simultâneo seja sempre a melhor opção.
| Aspecto da decisão | 3+2 indexado | 5 eixos simultâneos |
|---|---|---|
| Movimento rotativo durante o corte | Posicionado e travado | Coordenado com X/Y/Z |
| Necessidade principal | Acesso em orientações compostas | Vetor da ferramenta variável |
| Carga de programação | Menor, dependendo da configuração | Maior; o pós-processador e o modelo da máquina fazem diferença |
| Não é adequado para | Mudanças contínuas de orientação em superfícies de forma livre | Peças simples com orientação fixa, quando a validação adicional não traz retorno |
A usinagem CNC de 5 eixos é mais rápida?
Às vezes, mas o tempo de corte é apenas uma parte do processo. A usinagem de 5 eixos pode eliminar dispositivos de fixação, manuseio, posicionamento ou a necessidade de alcançar a peça com ferramentas longas. Trajetórias simultâneas também podem exigir mais programação, simulação, trabalho com pós-processador, calibração e verificação da primeira peça. Em um relato de sucesso do NIST MEP de 2026, o presidente da McQuillen Manufacturing, Rob McQuillen, disse que o projeto ajudou a reduzir os tempos de preparação em até 30% após treinamento, apalpação e ajustes de processo. Esse depoimento de escopo limitado mostra que a melhoria com 5 eixos é possível, não que haja uma economia universal.
O registro de carga da sequência em 8 fatores
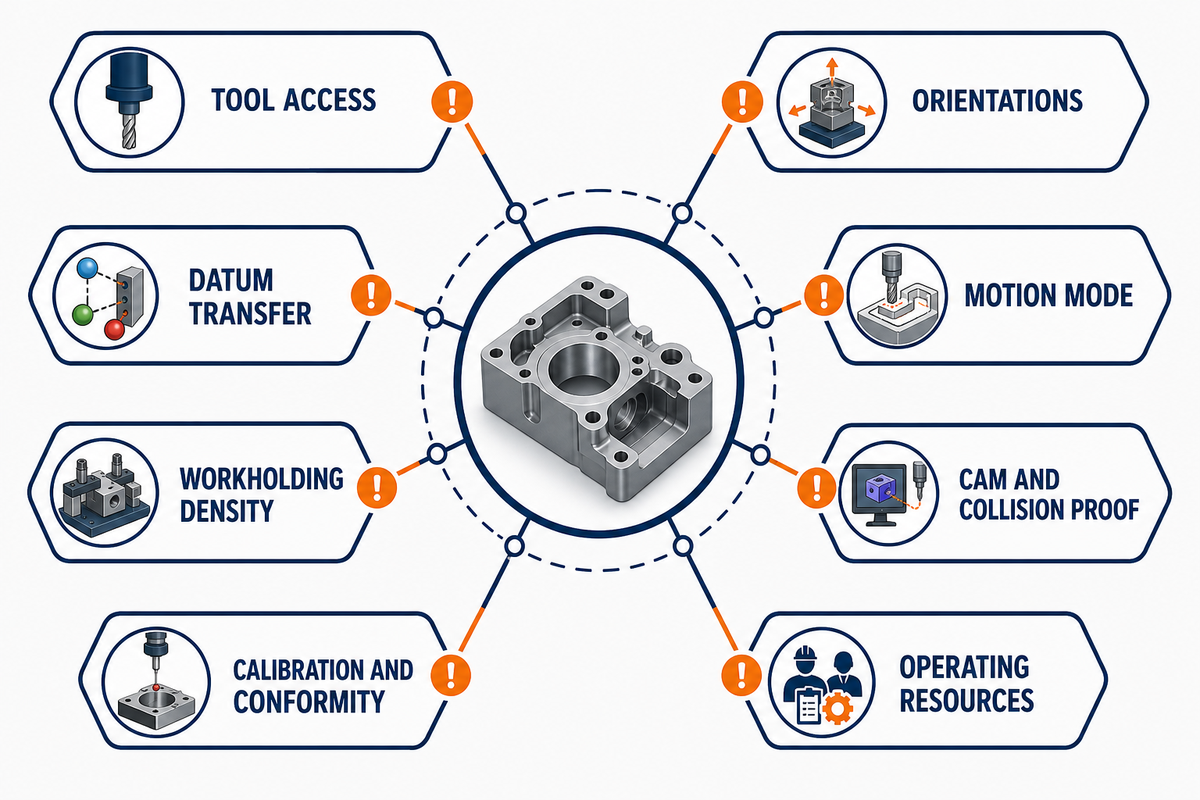
O registro de carga da sequência em 8 fatores é um recurso de triagem, não um orçamento completo de erros da máquina. Ele identifica a primeira dificuldade que pode justificar uma sequência mais complexa: acesso, orientações, transferências de referências, modo de movimento, densidade de fixação da peça, validação de CAM e colisões, calibração e conformidade específicas da máquina e recursos operacionais. As evidências do fornecedor devem concluir a decisão.
| Fator | Pergunta a responder | Sinal para avançar para uma sequência mais complexa | Limitações / aplicações inadequadas |
|---|---|---|---|
| 1. Acesso da ferramenta | Quais vetores de aproximação estão bloqueados? | É necessário um movimento rotativo para usar uma orientação de ferramenta mais curta e segura | Não resolve uma característica geométrica ou tolerância indefinida |
| 2. Orientações | Quantas direções independentes são necessárias? | As faces compostas excedem uma relação rotativa | A complexidade visual, por si só, não é evidência |
| 3. Transferência de referências | Quais relações passam de uma preparação para outra? | A nova fixação rompe uma relação funcional | Uma única preparação ainda exige fixação válida da peça e apalpação |
| 4. Modo de movimento | Indexar e travar ou mover durante o corte? | O vetor da ferramenta precisa mudar continuamente | O movimento simultâneo é desnecessário para orientações fixas |
| 5. Densidade de fixação da peça | Quantas peças aprovadas cabem em cada ciclo? | Os eixos adicionais eliminam mais manuseio do que capacidade de produção | Um trunnion pequeno pode reduzir a densidade do lote |
| 6. CAM e validação de colisões | O modelo do pós-processador, da máquina e do dispositivo está validado? | Não é possível comprovar a folga rotativa com uma trajetória mais simples | A disponibilidade de software não comprova a competência da oficina |
| 7. Calibração e conformidade | Quais evidências de erro e regra de decisão se aplicam? | O erro ou a incerteza rotacional/coordenada é relevante | Uma peça de teste padrão não é a peça de produção do comprador |
| 8. Recursos operacionais | Energia, fluido de corte, tempo ocioso, qualificação ou utilização alteram a sequência? | Ciclos longos ou baixa utilização tornam relevante o custo auxiliar | Não há um valor universal de recursos |
Regra do registro: passe para uma sequência com mais eixos apenas quando a proposta especificar qual dificuldade será eliminada e quais novas exigências de evidência serão criadas.
Compare o custo por peça aprovada, não a tarifa da máquina
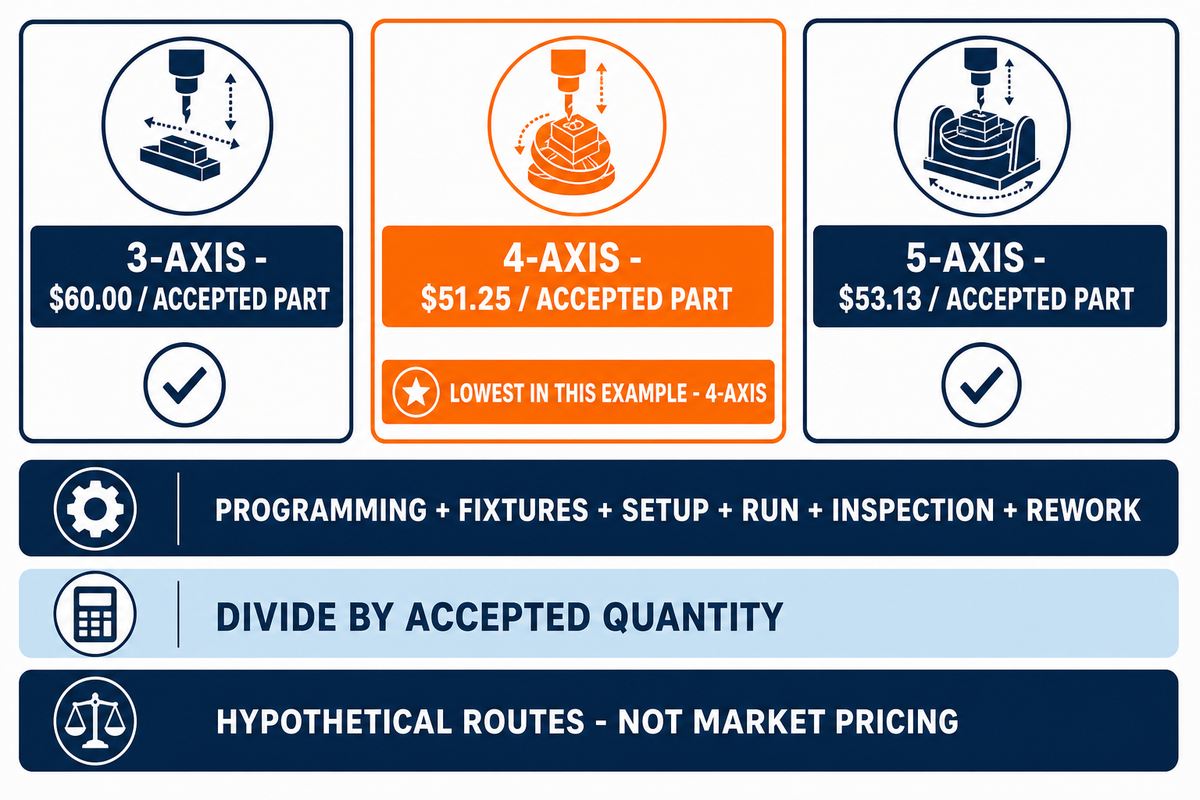
Uma comparação de custos entre usinagem CNC de 3, 4 e 5 eixos deve dividir o custo da sequência pela quantidade aprovada conforme a regra de aceitação acordada. Some programação, dispositivos, preparação, operação da máquina e sistemas auxiliares, inspeção e retrabalho; depois divida pela quantidade aprovada. O modelo evita tarifas horárias universais e mostra quando uma tarifa maior da máquina pode ou não eliminar outros custos.
Comparador de custo por peça aprovada para 3 sequências
(Programação + Dispositivos de fixação + Preparação + Operação da máquina/sistemas auxiliares + Inspeção + Retrabalho) ÷ Quantidade aprovada
Use os campos da cotação do fornecedor. Inclua o custo de energia ou de sistemas auxiliares somente quando for relevante e estiver documentado.
Exemplo calculado: suponha que cada sequência produza 80 peças aprovadas. Os valores abaixo são apenas dados hipotéticos de entrada para o comprador; mostram a operação aritmética, não preços de mercado nem uma cotação da Zhenling.
| Sequência hipotética | Itens de custo | Total | Custo por peça aprovada |
|---|---|---|---|
| 3 eixos | $600 + $900 + $750 + $1,800 + $450 + $300 | $4,800 | $4,800 ÷ 80 = $60.00 |
| 4 eixos | $750 + $600 + $500 + $1,650 + $400 + $200 | $4,100 | $4,100 ÷ 80 = $51.25 |
| 5 eixos | $1,200 + $350 + $350 + $1,900 + $350 + $100 | $4,250 | $4,250 ÷ 80 = $53.13 |
No exemplo, a sequência de 4 eixos tem o menor custo. O resultado pode mudar com a quantidade por dispositivo, o rendimento de peças aprovadas, a programação, a energia ou a inspeção. As cotações devem detalhar esses fatores, em vez de afirmar que uma quantidade de eixos é inerentemente mais econômica.
Mais eixos não significam automaticamente peças aprovadas com tolerâncias mais estreitas
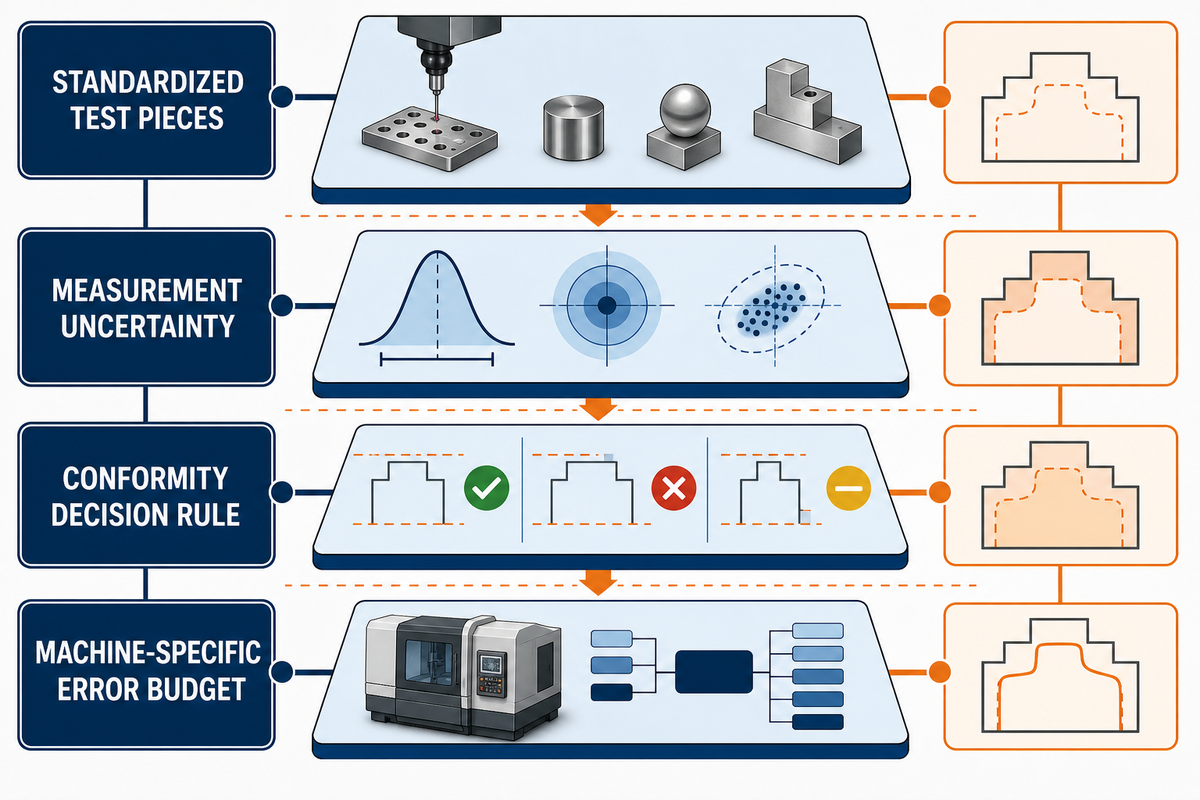
A quantidade de eixos pode alterar o acesso e as transferências entre preparações, mas a precisão da peça aprovada ainda depende de fatores geométricos, rotativos, térmicos, de carga, dinâmicos, da ferramenta, da fixação da peça, do material e da medição, todos específicos da máquina. Peças de teste padronizadas podem caracterizar o desempenho de centros de usinagem, mas, por si sós, não determinam se uma característica da peça de produção do comprador está de acordo com o desenho técnico.
A ISO 10791-7:2020 usa peças de teste acabadas para avaliar a precisão de corte em centros de usinagem com 3 a 5 eixos simultâneos. A ISO 230-12:2022 descreve diversos fatores que contribuem para erros e objetivos de teste. Testes com peças padronizadas fornecem evidências sobre o desempenho da máquina, mas a peça liberada pelo comprador ainda precisa de um processo próprio para avaliar a conformidade.
Próximo ao limite de uma especificação, a ISO 14253-1:2017 exige que a incerteza de medição seja considerada na decisão de conformidade. Fornecedor e cliente devem acordar uma regra de decisão quando a incerteza criar uma faixa em que um valor medido, por si só, não comprove conformidade nem não conformidade.
Em um experimento de ultraprecisão de 2020 da University of Wisconsin–Madison, a rigidez do eixo rotativo, a rigidez da ferramenta, os erros de posição e orientação e a incerteza de medição afetaram a preparação relatada. Esse estudo não classifica todas as máquinas de 3 e 5 eixos; mostra por que uma configuração nominal não equivale a um orçamento de erros específico da máquina.
Regra de aceitação: pergunte o que foi medido, por qual método, em qual condição e qual regra de decisão transformou o resultado em “aprovar” ou “rejeitar”.
Associe a geometria da peça à sequência capaz com menor carga
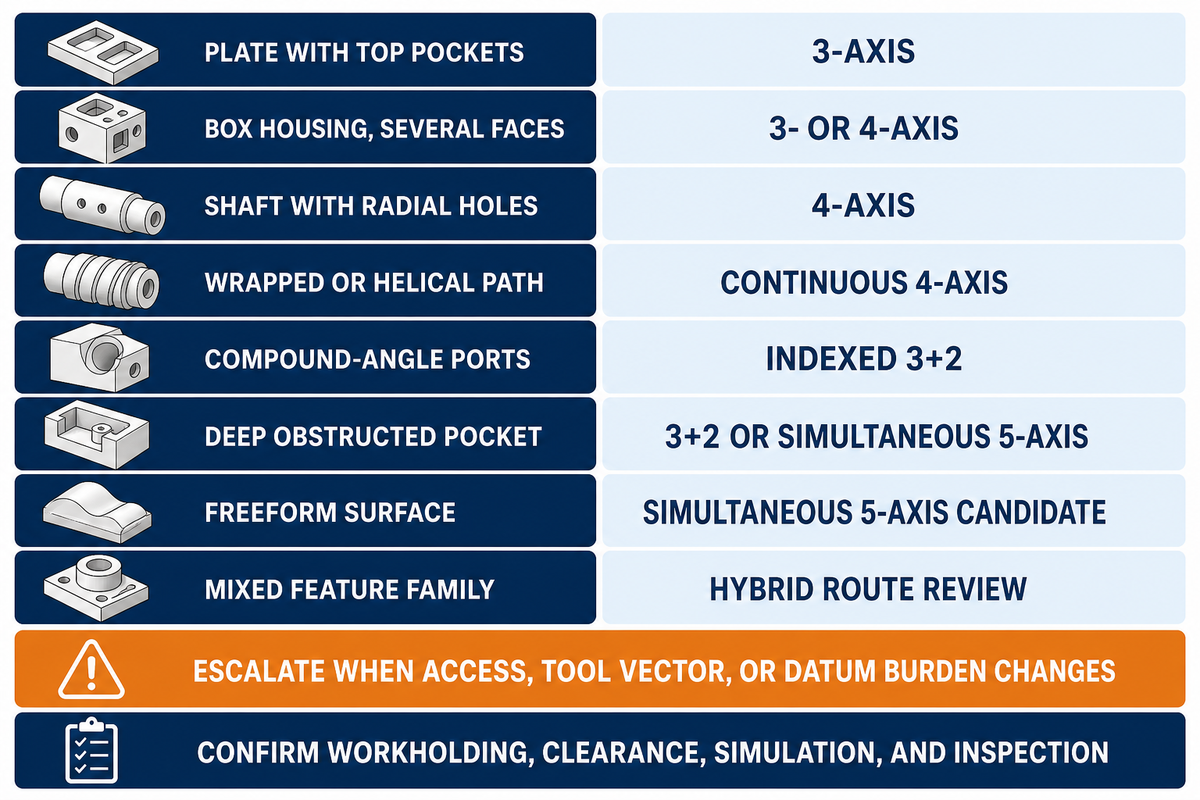
A geometria deve orientar a escolha inicial da sequência com base no acesso às características geométricas, na orientação, nas referências compartilhadas, no alcance da ferramenta e na continuidade superficial. O mesmo critério permite comparar usinagem CNC de 3 e 5 eixos e CNC de 3 e 4 eixos sem tratar a quantidade de eixos como grau de qualidade. Os fornecedores podem propor outra sequência quando a quantidade, o material, a disposição das máquinas, a densidade do lote, a apalpação ou a inspeção alterarem a carga. Como recurso de triagem, a matriz abaixo mostra quando considerar uma sequência mais complexa.
| Situação da peça | Sequência inicial | Motivo | Quando considerar uma sequência mais complexa | Limitações / evidências necessárias |
|---|---|---|---|---|
| Placa com cavidades na face superior | 3 eixos | Todas as características acessíveis pelo eixo Z | Surge uma característica lateral crítica | Confirme a planicidade e a fixação da peça |
| Carcaça em formato de caixa, com várias faces | 3 ou 4 eixos | A sequência depende da transferência de referências e do dispositivo para o lote | A indexação radial repetida elimina transferências | Compare a quantidade de peças por ciclo |
| Eixo com furos radiais | 4 eixos | As características geométricas compartilham uma relação rotativa | Ângulos compostos saem do plano de rotação | Confirme o batimento e a posição do eixo |
| Trajetória envolvente ou helicoidal | 4 eixos contínuos | O corte acompanha um eixo rotativo | O vetor da ferramenta exige uma segunda rotação | Verifique como o avanço é interpretado |
| Orifícios ou conexões com ângulos compostos | 3+2 indexado | A orientação libera o acesso; o movimento contínuo não é necessário | O vetor muda durante o corte | Comprove a folga do porta-ferramenta e do dispositivo de fixação |
| Cavidade profunda com acesso obstruído | 3+2 ou 5 eixos simultâneos | A inclinação pode permitir uma ferramenta mais curta | É necessária prevenção contínua de interferências | Verifique o balanço da ferramenta, o porta-ferramenta e o modelo de colisões |
| Superfície de forma livre | Possível aplicação de 5 eixos simultâneos | O vetor da ferramenta e o contato mudam | A superfície pode ser dividida em orientações fixas | Exija evidências do pós-processador, da simulação e de peças de teste |
| Família de características geométricas mistas | Avaliação de uma sequência híbrida | Um único rótulo de quantidade de eixos não explica todas as operações | Uma máquina pode consolidar operações validadas | Informe as premissas de retorno e as etapas de inspeção |
Situação: um corpo de válvula tem faces planas de flange, orifícios radiais e 2 furos com ângulos compostos vinculados a um único sistema de referências. O trabalho nas faces planas não justifica movimento simultâneo; os furos com ângulos compostos podem justificar a usinagem indexada 3+2. Se geometrias complexas dentro de uma transição exigirem que o vetor da ferramenta mude durante o corte, a usinagem simultânea de 5 eixos se torna uma operação separada, respaldada por evidências, em vez de um rótulo aplicado à peça inteira. Portanto, os eixos escolhidos devem acompanhar a relação entre as características, não a aparência do modelo como um todo.
O que incluir em uma solicitação de cotação de sequência por eixos
Uma solicitação de cotação para uma sequência por eixos deve definir a peça e os requisitos de aceitação, depois pedir ao fornecedor que informe suas preparações, modo de movimento, referências, ferramental, medição e premissas ainda não resolvidas. O NIST identifica a preparação da máquina, a cinemática da máquina e as tolerâncias do produto como classes distintas de informação para verificação. Peça evidências sem determinar o método exato de fabricação do fornecedor.
As orientações do laboratório de CNC da University of Florida também exigem um desenho de detalhe preciso, tolerâncias das características, requisitos de acabamento, detalhes das ferramentas e posições das referências e dos zeros para cada operação.
Pacote para decidir a sequência com base no desenho técnico
- Desenho técnico 2D controlado, revisão, unidades e modelo 3D utilizável.
- Grau do material, forma do produto, condição de fornecimento e quantidade.
- Características críticas, referências, acabamento, operações secundárias e registros.
- Quantidade de preparações proposta pelo fornecedor e modo de movimento indexado/simultâneo.
- Premissas sobre acesso, alcance da ferramenta, dispositivo de fixação, densidade do lote e colisões.
- Evidências de calibração ou testes específicos da máquina, relevantes para características críticas.
- Método de medição, incerteza/regra de decisão quando relevante e plano de emissão de relatórios.
- Premissas não resolvidas, exclusões, embalagem, destino e base do cronograma.
Use a ferramenta pública da Zhenling para avaliar a adequação do processo de 5 eixos e identificar as primeiras questões sobre a geometria. Depois, verifique o pacote com o verificador de prontidão da solicitação de cotação CNC. Essas ferramentas avaliam os dados de entrada; não aprovam processos nem tolerâncias.
O que está mudando: mais opções de eixos exigem mais comprovação do processo
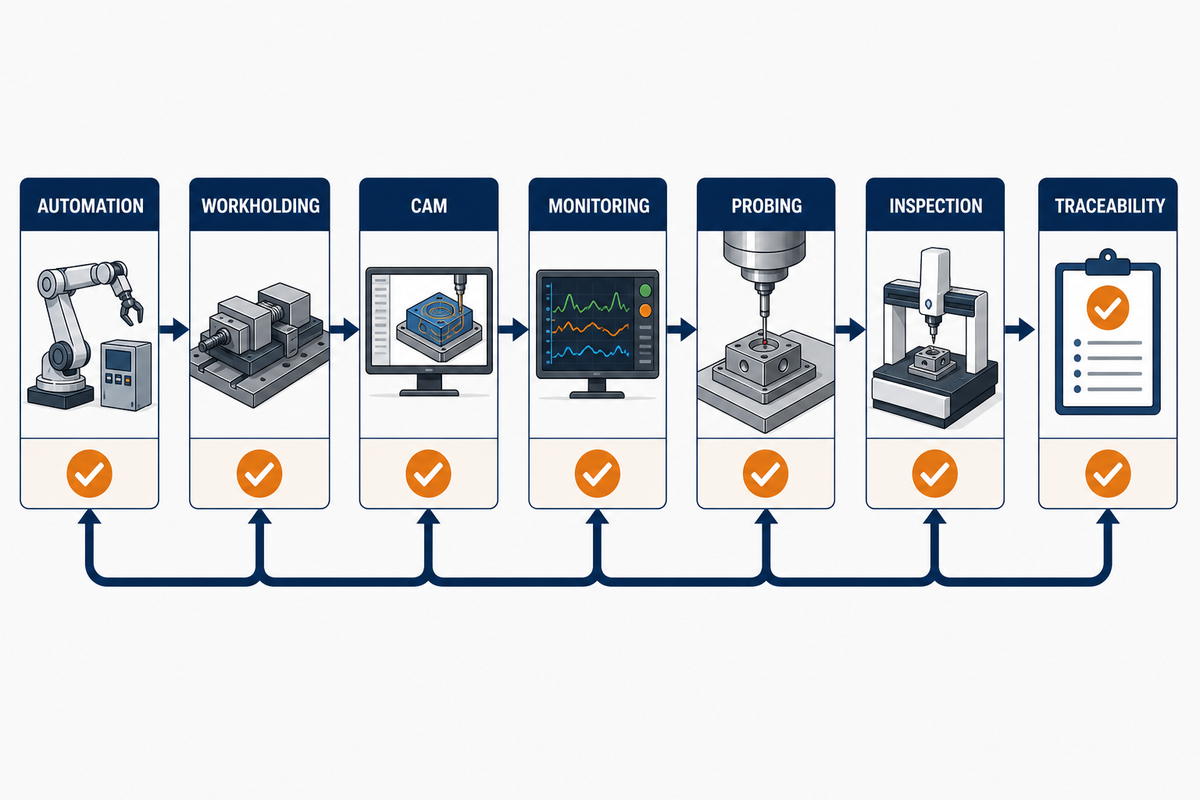
Em 2026, o risco para os compradores está em tratar um único recurso da máquina como se fosse todo o sistema de produção, não na falta de opções de eixos. As evidências atuais apontam para a integração de automação, fixação da peça, CAM, monitoramento, apalpação, inspeção e rastreabilidade. Mais movimentos ampliam o acesso; a comprovação do processo determina se esse acesso resulta em peças aprovadas a um custo justificável.
O relatório técnico de 25 páginas da EMO Hannover de 2025 relaciona repetidamente máquinas-ferramenta com automação, fixação, software, medição e rastreabilidade digital. A página da patente da publicação de 2025 US20250276421A1 identifica China University of Petroleum (East China) como titular da patente. A publicação é outro indício de que abordagens com gêmeos digitais e realimentação continuam em desenvolvimento, não uma tecnologia da Zhenling nem prova de adoção generalizada.
O interesse pela busca de comparação exata cresceu a partir de uma base baixa nos Estados Unidos, mas a série é volátil e não comprova crescimento do mercado de máquinas. Para compras em 2026, a medida prática é mais específica: antes de tratar “5 eixos” como evidência, pergunte a cada fornecedor como a sequência proposta lida com simulação, preparação, apalpação, conformidade e produção repetitiva.
Perguntas frequentes
Uma máquina de 3 eixos consegue usinar os seis lados de uma peça?
Sim, com reposicionamento controlado, dispositivos de fixação ou operações adicionais.
Uma máquina de 3 eixos consegue usinar os 6 lados quando o processo inclui fixação adequada da peça e mudanças de orientação. A decisão depende de saber se essas transferências preservam as relações funcionais e continuam econômicas para a quantidade desejada. Uma sequência de operações em 4 ou 5 eixos se torna interessante quando elimina transferências importantes entre referências, conflitos de acesso ou manuseio — e não apenas porque existe outro lado.
A usinagem CNC em 4 eixos é sempre simultânea?
Não: o trabalho em 4 eixos pode ser indexado ou contínuo.
Na usinagem indexada em 4 eixos, a peça gira até uma posição, o eixo rotativo é travado e o corte em X/Y/Z é retomado. Na usinagem contínua em 4 eixos, a peça gira durante a remoção de material. O fornecedor deve informar o modo proposto, pois os caminhos da ferramenta, a interpretação do avanço, o percurso superficial, a validação do processo e a inspeção podem variar, embora ambos os processos sejam chamados de usinagem em 4 eixos.
A usinagem 3+2 é igual à usinagem simultânea em 5 eixos?
Não: na usinagem 3+2, os eixos rotativos são posicionados e travados antes do corte em X/Y/Z; já na usinagem simultânea em 5 eixos, os movimentos lineares e rotativos são coordenados durante o corte para atender a requisitos variáveis de orientação da ferramenta.
Ambos os processos usam uma máquina com 5 eixos controlados, mas resolvem problemas diferentes. A usinagem indexada 3+2 costuma ser suficiente para faces compostas e furos angulares que ficam acessíveis em orientações fixas. A usinagem simultânea em 5 eixos é indicada para orientações variáveis da ferramenta, superfícies de forma livre contínuas, trajetórias de fresamento lateral ou situações que exigem evitar interferências e não podem ser resolvidas com orientações separadas e travadas.
A usinagem em 5 eixos garante tolerâncias mais apertadas?
Não. A quantidade de eixos não garante a tolerância da peça acabada.
Menos transferências entre preparações da máquina podem eliminar uma fonte de erro, mas continuam existindo efeitos rotativos, térmicos, de carga, ferramenta, dispositivo de fixação, material, dinâmica e medição. A aceitação ainda exige um método definido e uma regra de decisão.
A usinagem em 5 eixos sempre custa mais por peça?
Não. Na prática, o custo por peça aceita depende da programação, dos dispositivos de fixação, da preparação da máquina, do tempo de máquina e de operações auxiliares, da inspeção, do retrabalho e da quantidade aceita — e não apenas da quantidade de eixos ou da tarifa por hora.
Um processo em 5 eixos pode ter custos maiores de programação, validação ou máquina e, ainda assim, eliminar dispositivos de fixação, manuseio, ferramentas longas, operações secundárias ou retrabalho. Um processo em 3 eixos pode usinar mais peças por ciclo e continuar mais barato para geometrias repetitivas e acessíveis. Compare programação, dispositivos de fixação, preparação da máquina, tempo de máquina e operações auxiliares, inspeção e retrabalho; depois, divida o total pela quantidade aceita. São necessários valores específicos do fornecedor; faixas genéricas de custo por hora não respondem à questão.
O que devo enviar para pedir um orçamento da sequência de operações por eixos?
Envie o desenho técnico e o modelo controlados, a condição do material, a quantidade, as referências geométricas, o acabamento, os requisitos de inspeção e relatório, as informações de entrega e quaisquer restrições conhecidas do processo ou premissas ainda não resolvidas.
Peça ao fornecedor que informe a quantidade de preparações da máquina, o modo de movimento, as premissas de acesso e fixação, o plano de medição, as incertezas sobre o material, as exclusões e a base usada para estimar o prazo. Assim, fica mais fácil comparar processos sem exigir que todos os fornecedores usem a mesma máquina.
Precisa de uma análise do processo com base no seu desenho técnico?
Envie o desenho técnico controlado, a condição do material, a quantidade, as referências geométricas críticas e os requisitos de inspeção. A Zhenling pode avaliar se a usinagem CNC por fresamento convencional, o trabalho indexado ou um serviço de usinagem CNC em 5 eixos é um processo inicial viável.
Solicite uma análise do desenho técnico →Como esta comparação foi elaborada
A pesquisa combina análise atual dos resultados de busca, escopos públicos de normas, pesquisas governamentais e universitárias, um caso comercial identificado e as ferramentas publicadas pela Zhenling para avaliar a adequação do processo e preparar solicitações de cotação. As páginas públicas de fontes primárias são tratadas como informações atribuídas às respectivas fontes, e não como comprovação independente de capacidade. Não foram inferidos resultados de clientes, tolerâncias padrão, razão social nem preços de mercado.
Conteúdos relacionados sobre CNC
Referências e fontes
- Escopo público da ISO 10791-6:2014 International Organization for Standardization
- Estimativa do tempo de preparação da máquina para peças usinadas University of Maryland
- Usinagem CNC em 5 eixos de superfícies esculpidas compostas Purdue University
- Caso de melhoria em 5 eixos do NIST MEP National Institute of Standards and Technology
- Escopo público da ISO 10791-7:2020 International Organization for Standardization
- Escopo público da ISO 230-12:2022 International Organization for Standardization
- Escopo público da ISO 14253-1:2017 International Organization for Standardization
- Estudo sobre erros e incertezas dos eixos rotativos University of Wisconsin–Madison
- Habilitando a visão de usinagem com STEP-NC National Institute of Standards and Technology
- Recursos de treinamento para fresadoras CNC University of Florida
- Relatório técnico EMO Hannover 2025 Institute of Production Engineering and Machine Tools, Leibniz University Hannover