
Entre em contato com a Zhenling

A usinagem CNC de alto volume depende de um processo controlado para fabricar quantidades recorrentes de peças ao longo de diferentes lotes de produção. Ampliar esse processo exige gerenciar o custo da produção aprovada, o tempo de produção disponível e as mudanças ao longo da vida útil das ferramentas. Um ciclo curto de prototipagem é apenas o ponto de partida; pedidos recorrentes exigem um processo integrado de inspeção, acabamento e envio.
Por CYH · Atualizado em outubro de 2026
Antes de aumentar a quantidade liberada
Separe a demanda anual de cada lote de produção. Compare cotações para a mesma quantidade aprovada e a mesma condição de acabamento. Calcule a produção da máquina contando cada perda uma única vez e, em seguida, verifique as etapas seguintes do processo. Use resultados de produção em ordem cronológica para definir o plano de monitoramento e liberação.
Na indústria de usinagem, as diferentes perspectivas se complementam quando o foco está no roteiro de produção. O engenheiro de produção considera os registros de ciclo e vida útil das ferramentas; o comprador precisa de um escopo de custos consistente; e a equipe de qualidade se concentra nas medições. Integrar essas perspectivas facilita o planejamento de grandes quantidades de peças sem ocultar rejeições, filas ou tarefas recorrentes de preparação. Na prática, os benefícios da usinagem CNC se concretizam quando o roteiro planejado pode ser executado dentro do custo e do prazo necessários, que determinam o valor oferecido pela usinagem.
O que a usinagem CNC de alto volume significa na prática
Usinagem CNC de alto volume significa produção recorrente e confiável. É uma produção organizada, voltada a uma família conhecida de tipos de peça, um cronograma planejado de liberações e controles de processo reutilizáveis. Considere a quantidade, o tempo de ciclo, a estabilidade do projeto e o trabalho necessário após o corte. As necessidades de usinagem são definidas pela demanda anual, pelo tamanho do lote e pela frequência de entrega.
As dimensões físicas envolvem outro conjunto de considerações. Os serviços de usinagem CNC de peças grandes se concentram no tamanho da peça bruta, no manuseio e no curso da máquina; a usinagem de peças grandes trata dessas limitações físicas. Um programa para fabricar milhares de pinos pequenos pode exigir muito menos espaço do que a usinagem de peças grandes, que pode envolver um lote curto de carcaças grandes e pesadas. Mesmo em um pedido pequeno, peças grandes e de grande diâmetro podem exigir manuseio especial. Na manufatura moderna, especifique separadamente dimensões e quantidades: produzir grandes quantidades não exige necessariamente peças grandes.
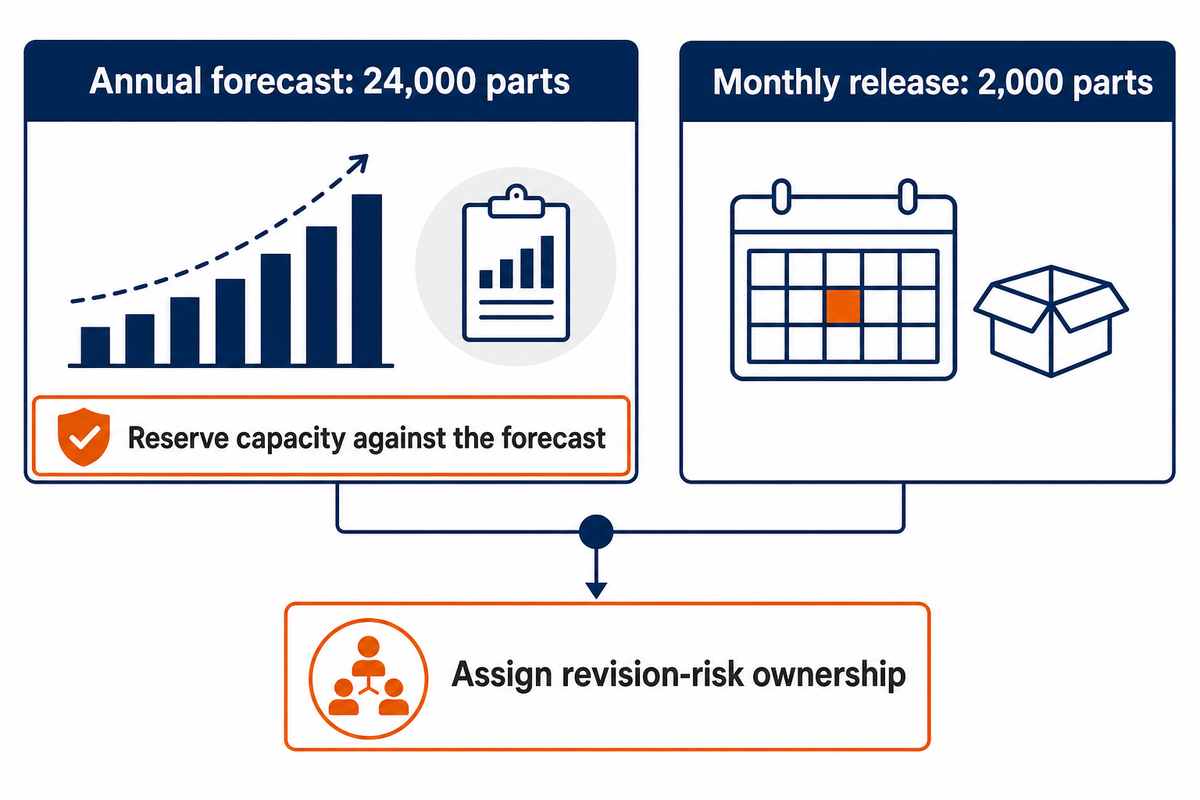
Exemplo: um comprador prevê 24.000 peças por ano, mas quer receber 2.000 peças por mês. Produzir as 24.000 peças em uma única campanha reduziria o número de preparações, mas também aumentaria o estoque em risco caso o desenho mudasse. A preparação e a inspeção das primeiras peças continuam necessárias quando a produção é planejada e programada. O acordo de produção deve incluir o tamanho da liberação, o horizonte da previsão e uma regra para alterações de engenharia. Uma oficina que planeja os equipamentos CNC com base na produção anual total pode reservar a capacidade errada ou comprar material em excesso. Alto volume é definido pelo trabalho recorrente que o roteiro completo precisa suportar.
Na discussão de Miller sobre usinagem de produção, ele destaca a importância de planejar o desgaste e as compensações das ferramentas, além da necessidade de padronizar os processos. Essas práticas se tornam tarefas recorrentes quando a produção continua após a primeira preparação. Para um projeto instável, a usinagem de baixo volume pode estabelecer um roteiro antes de liberações maiores.
Uma previsão de 24.000 peças e uma liberação de 2.000 peças representam compromissos diferentes. Crie um plano de preparação recorrente para cada liberação, reserve capacidade com base na previsão e defina quem será responsável pelo estoque sujeito a revisões. Reunir tudo sob o rótulo “alto volume” não orienta a produção recorrente. O planejamento de grandes volumes de pedidos começa com um cronograma de liberações acordado.
Fresamento CNC, torneamento e usinagem suíça: escolha conforme a peça
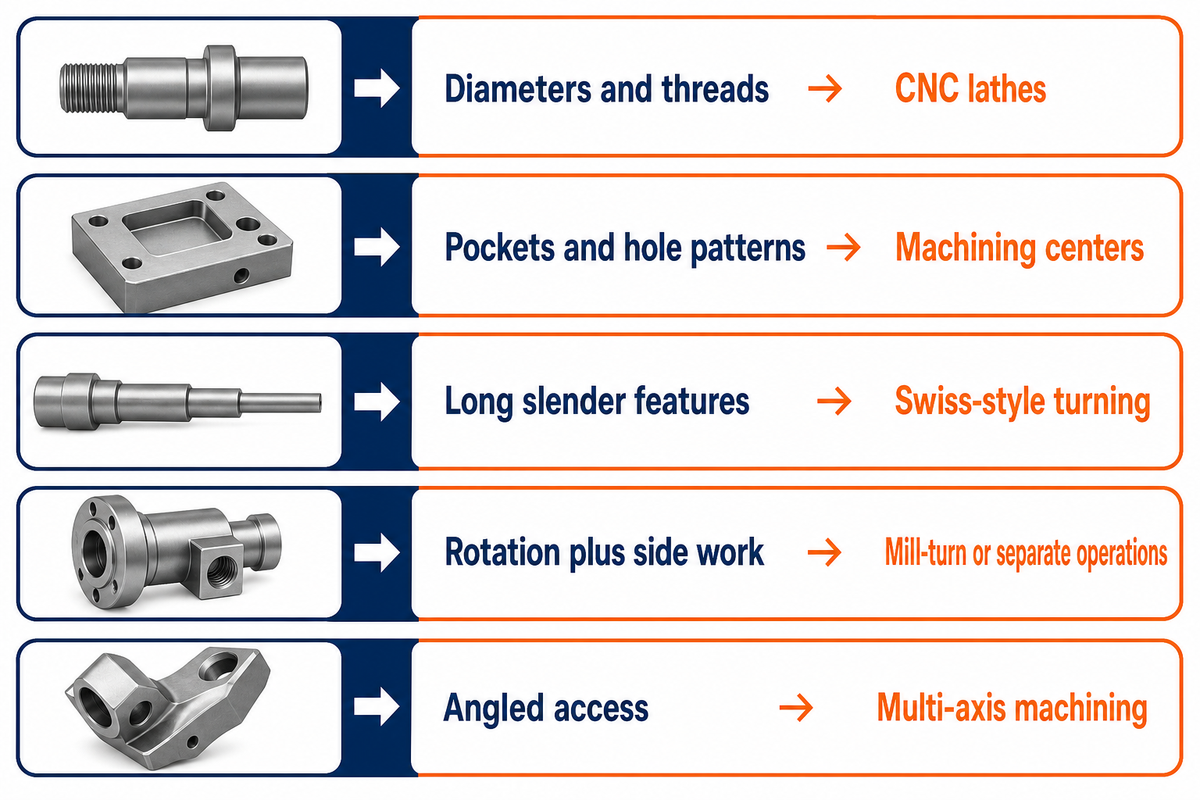
Escolha o tipo de usinagem com base nas superfícies a serem acabadas e na forma de apoiar a peça bruta. O torneamento CNC é indicado para características rotacionais. O fresamento CNC pode usinar faces planas, cavidades e outras características fora do eixo. Características combinadas podem ser usinadas em máquinas separadas ou em uma plataforma multitarefa adequada. A quantidade do lote pode afetar o projeto do dispositivo de fixação, o carregamento das peças e o planejamento.
Na pesquisa de Behandish e colegas sobre planejamento de processos, superfícies torneáveis e características não torneáveis recebem operações de usinagem diferentes. Essa é uma forma útil de analisar peças complexas: um eixo com furos transversais pode exigir tanto um torno quanto uma fresadora. A questão é: como usinar cada característica preservando sua relação com as demais?
| Característica da peça | Roteiro possível | Questão de produção |
|---|---|---|
| Diâmetros, faces e roscas axiais | Tornos CNC | O avanço do material em barra e a transferência da peça conseguem manter o posicionamento? |
| Cavidades, faces planas e padrões de furos | Centros de usinagem | Quais faces posicionam cada preparação recorrente? |
| Características torneadas longas e esbeltas | Torneamento do tipo suíço com suporte adequado | A barra, a bucha-guia e a zona de corte conseguem trabalhar em conjunto? |
| Características rotacionais e operações laterais | Torneamento e fresamento combinados ou torneamento seguido de fresamento | O processamento combinado reduz uma transferência problemática? |
| Acesso por várias direções angulares | Usinagem multieixos | O acesso adicional elimina preparações sem comprometer o suporte? |
A tabela é um método para avaliar roteiros, não uma especificação de máquina. A viabilidade da preparação ainda depende das condições do material, da remoção de cavacos e do acesso da ferramenta. Ao comparar serviços de torneamento CNC e fresamento, considere quais operações eles abrangem, incluindo fresamento vertical CNC ou mandrilamento CNC. O guia de projeto e inspeção para fresamento CNC aborda em detalhe a preparação do desenho e dos datums.
A usinagem suíça é a escolha certa para o seu projeto?
A usinagem suíça é uma boa opção a considerar para peças torneadas longas e esbeltas que precisam de suporte próximo à área de corte. Uma bucha-guia reduz o comprimento sem apoio à medida que a peça avança. Outras características podem ser usinadas com ferramentas acionadas ou um segundo fuso, dependendo da sequência de operações prevista para a máquina.
“O fato de as ferramentas ficarem tão próximas da bucha-guia ajuda a aumentar a rigidez.”
Algumas máquinas suíças também executam operações de fresamento. Da mesma forma, máquinas CNC de 5 eixos podem reduzir as transferências em peças adequadas, mas os eixos adicionais não eliminam o tempo de carregamento, as trocas de ferramentas nem as inspeções. Compare máquinas CNC multieixos pelo conjunto completo de características, não pela quantidade de eixos. Os recursos de usinagem relevantes são as operações e as direções de acesso oferecidas pela máquina que o desenho realmente exige.
Decisões de projeto que funcionam na produção de alto volume
Um projeto pronto para produção controla as características funcionais conforme necessário e mantém acessíveis os caminhos de corte e medição. Tolerâncias apertadas, paredes finas e cantos internos difíceis podem acrescentar trabalho a cada ciclo. Resolva esses detalhes com o responsável pelo projeto antes de definir os dispositivos de fixação, pois um pequeno atraso recorrente se acumula ao longo dos lotes de produção de alto volume.
Identifique as características que afetam o encaixe, a vedação ou o movimento. Cada função exige a avaliação de aspectos diferentes de um furo usinado. As leituras de diâmetro, por si só, não informam sobre os demais aspectos do furo. Especifique no desenho os requisitos de rebarba e textura superficial se afetarem a montagem. Caso contrário, um ciclo de corte rápido pode acabar em um longo processo de rebarbação ou triagem. Defina os requisitos das peças ou dos componentes na condição de entrega, incluindo processamentos posteriores.
Exemplo: um detalhe sem função acrescenta 30 segundos de manuseio a cada uma de 2.000 peças. Isso totaliza 60.000 segundos, ou 16.7 horas, sem contar interrupções. Remover a característica é uma decisão de projeto, não um atalho do operador. Se ela for necessária, o tempo terá de ser recuperado de outra forma, mantendo o requisito. Em um protótipo único, o trabalho repetido fica oculto pela pequena quantidade total.
A fixação da peça altera o resultado final. Uma parede fina pode se deformar com a força de fixação e voltar à forma após a liberação. Mesmo que a peça apresente as medidas corretas enquanto está fixada, elas ainda podem mudar depois da liberação. Profissionais de usinagem que discutem furos usinados com tolerâncias apertadas destacam o suporte, a limpeza e a fixação como verificações práticas. Defina a condição de medição em vez de tratar a tolerância informada por outra oficina como garantia.
Para componentes com tolerâncias apertadas, o pacote de produção deve relacionar cada característica crítica à etapa de usinagem e ao método de medição correspondentes, para controlar a precisão e a qualidade. Resolva ambos antes de definir o processo repetitivo.
Custo da usinagem CNC: compare o custo por peça aprovada
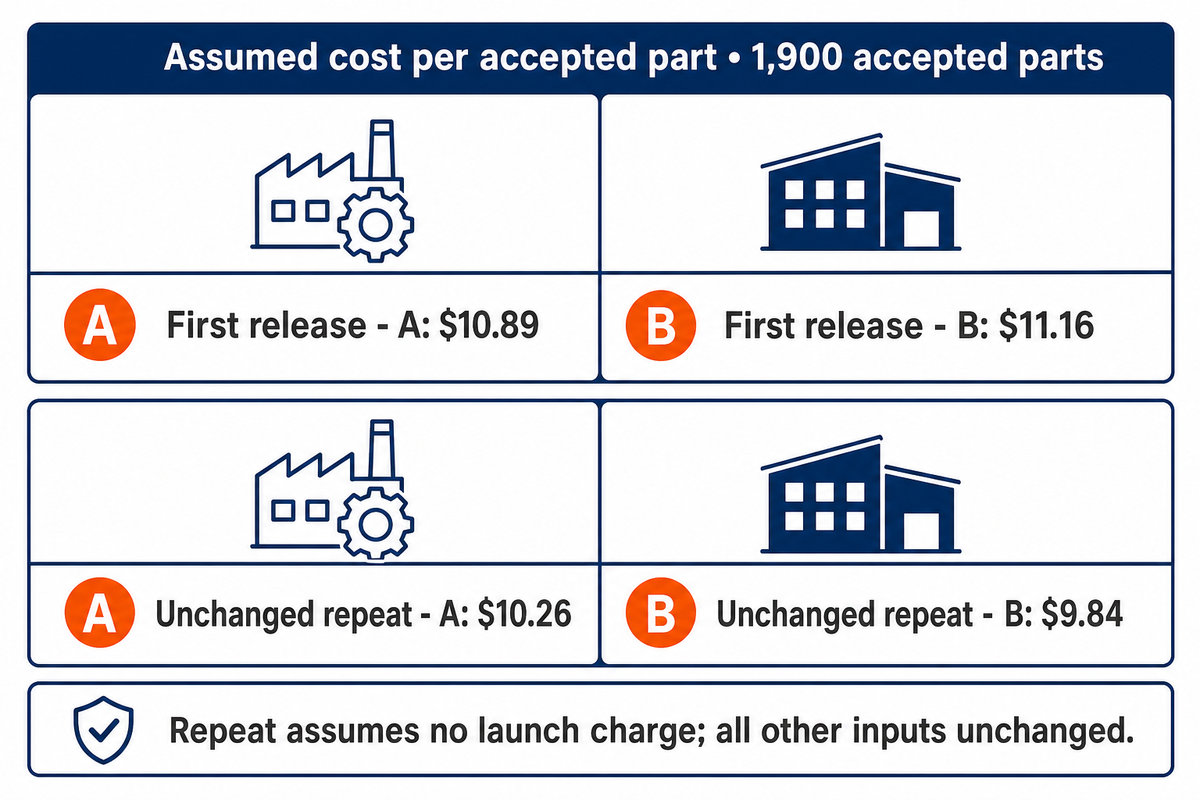
Para comparar os custos de usinagem de alto volume, divida o custo acordado do lote pela quantidade liberada conforme o método de aceitação acordado. Separe os custos de lançamento dos recorrentes e acompanhe o destino das peças rejeitadas ou retrabalhadas. As cotações só podem ser comparadas com a mesma quantidade de referência. Use o mesmo escopo ao comparar serviços de usinagem CNC para produção de alto volume.
Como calcular o custo de usinagem em máquinas CNC?
Some ao orçamento os custos de material e corte, preparação, ferramentas, inspeção e operações secundárias; depois, divida o total pela quantidade aprovada. Mantenha à parte os custos que não fazem parte do orçamento de fabricação, como frete de compra, impostos de importação e custos de estoque. Inclua-os apenas uma vez ao comparar o custo total da compra.
Composição do custo por peça aprovada
Premissas: dois fornecedores iniciaram 2.000 peças conforme o mesmo desenho e liberaram 1.900 peças cada. Cada fornecedor concluiu 1.850 peças na primeira passada de usinagem; 50 peças foram aprovadas após retrabalho e 100 foram descartadas. Ambos cotam o mesmo escopo de acabamento e inspeção. Embora o fornecedor B tivesse uma tarifa menor de corte e material, a estimativa do custo do primeiro pedido aumentou por causa de uma taxa de lançamento maior.
| Campo de custo ou quantidade | Fornecedor A | Fornecedor B |
|---|---|---|
| Quantidade iniciada | 2.000 peças | 2.000 peças |
| Produção na primeira passada | 1.850 peças | 1.850 peças |
| Retrabalhadas e aprovadas | 50 peças | 50 peças |
| Quantidade aprovada | 1.900 peças | 1.900 peças |
| Taxa única de lançamento | $1,200 | $2,500 |
| Material e corte, por peça iniciada | $8.00 | $7.50 |
| Material e corte, total | $16,000 | $15,000 |
| Acabamento, somente peças aprovadas | $2,850 | $2,850 |
| Taxa de inspeção | $300 | $500 |
| Taxa de embalagem | $150 | $150 |
| Taxa adicional de retrabalho | $200 | $200 |
| Total da primeira liberação | $20,700 | $21,200 |
| Custo por peça aprovada | $10.89 | $11.16 |
Cálculo: para o fornecedor A, ($1.200 + $16.000 + $2.850 + $300 + $150 + $200) ÷ 1.900 = $10,89 por peça aprovada, arredondado. Para o fornecedor B, $21.200 ÷ 1.900 = $11.16. O custo de A é menor nesta liberação, apesar de sua tarifa de corte e material ser $0,50 mais alta. A taxa de retrabalho cobre somente o trabalho adicional; o custo de corte original já está incluído.
Em um pedido recorrente idêntico, sem taxa de lançamento e com todos os demais valores inalterados, A passa a custar $19.500 ÷ 1.900 = $10,26 por peça; B passa a custar $18.700 ÷ 1.900 = $9.84. Essa inversão mostra por que as taxas recorrentes e a propriedade do dispositivo de fixação devem constar do acordo comercial. Pagar por uma ferramenta não transfere automaticamente sua propriedade.
A quantidade aprovada corresponde à quantidade liberada com base no plano de inspeção acordado, que pode incluir inspeção por amostragem. Ela não representa uma contagem de itens individuais verificados e livres de defeitos. O exemplo não considera o custo do frete, os impostos de importação nem o custo de capital imobilizado em estoque. Para isso, use separadamente a calculadora de custo posto no destino. As orientações da EPA sobre manufatura celular mostram como lotes longos podem reduzir o custo marginal de produção, ao mesmo tempo que geram estoque em espera e custos de armazenagem.
Capacidade de produção: acompanhe o gargalo, não o fuso
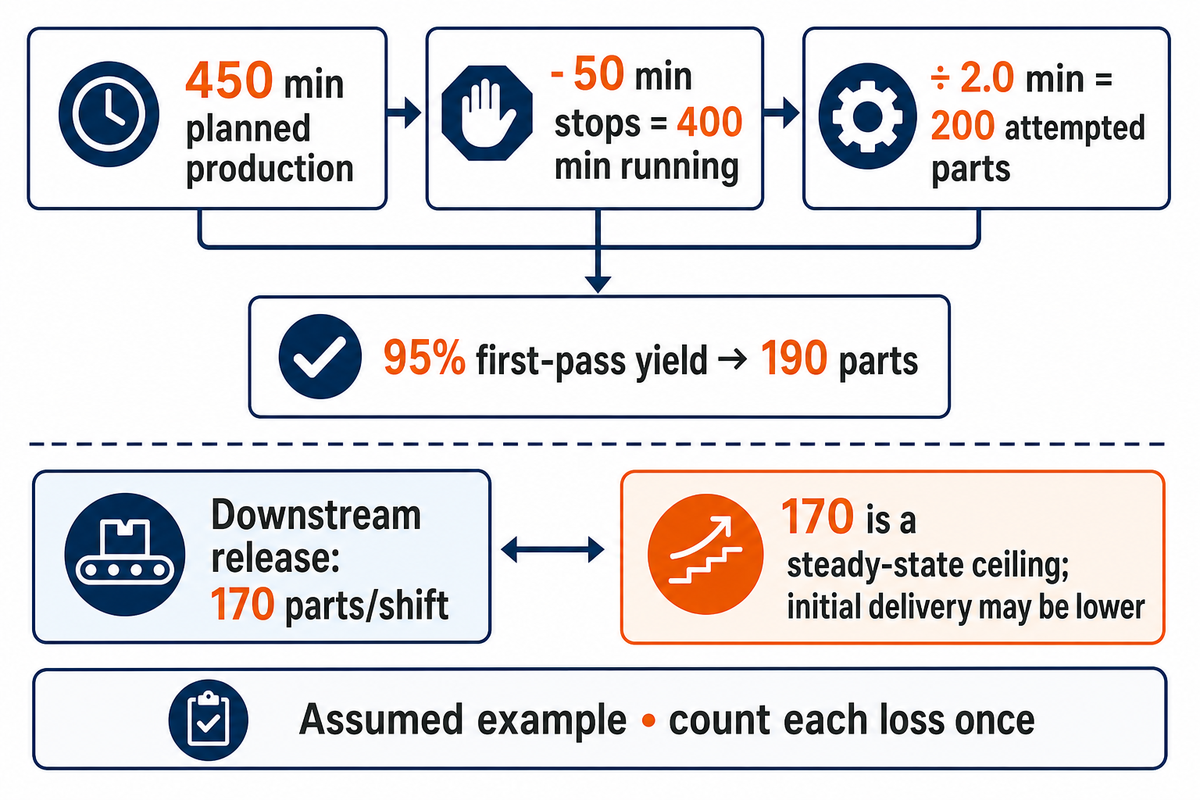
Estime a capacidade de produção considerando o tempo disponível e o ciclo recorrente completo antes de se comprometer com uma alta taxa de produção. Considere também a produção efetiva da peça e a capacidade das operações posteriores antes de definir uma meta de envio. A produção da máquina e a produção do roteiro completo diferem quando se acumulam filas para inspeção, tratamento térmico ou acabamento; uma taxa média de produção, por si só, não determina um prazo de entrega confiável.
Como calcular o tempo de usinagem CNC?
Considere o tempo necessário para um ciclo recorrente completo, incluindo o carregamento e descarregamento se essas atividades mantiverem a máquina parada. Registre separadamente a preparação e as paradas longas. Dividir o tempo efetivo de operação pelo tempo de um ciclo fornece a produção tentada no período; aplicar o rendimento de primeira passada dá a quantidade concluída sem retrabalho.
Exemplo: um turno de 8 horas tem 480 minutos. Subtraia 30 minutos de pausas planejadas para obter 450 minutos de produção planejada. A preparação e outras paradas registradas consomem 50 minutos, restando 400 minutos. Um ciclo observado de 2.0 minutos, incluindo as atividades de carregamento e descarregamento que impedem a operação da máquina e pequenos atrasos de ciclo, produz 200 peças tentadas. Com rendimento de 95% na primeira passada, o resultado é de 190 peças concluídas na primeira passada. Qualquer retrabalho recuperado posteriormente deve constar em um registro separado de produção e tempo.
O método de eficácia de equipamento da Vorne apresenta resultados semelhantes com tempo de ciclo ideal, disponibilidade, desempenho e qualidade. Supondo um tempo de ciclo ideal de 1.8 minutos, a disponibilidade é 400 ÷ 450, o desempenho é 1.8 ÷ 2.0 e a qualidade é 0.95. O produto desses valores é 0.76; portanto, 450 ÷ 1,8 × 0.76 = 190 peças. Multiplicar novamente as 190 peças já ajustadas por 0.76 descontaria as mesmas perdas duas vezes.
Um mapa dos gargalos ocultos em pedidos recorrentes
| Categoria de perda | Registro | Responsável | Decisão |
|---|---|---|---|
| Disponibilidade de material | Estoque utilizável e data de liberação | Planejamento | Programe somente o material liberado |
| Troca de produção | Tempo entre a última peça aprovada e a próxima primeira peça aprovada | Produção | Separe a preparação do ciclo recorrente |
| Carregamento e transferência | Tempo de manuseio que interrompe a operação por ciclo | Engenharia de manufatura | Compare métodos de fixação e transferência |
| Corte e pequenas paradas | Distribuição dos ciclos observados | Produção | Mantenha os atrasos incluídos na taxa |
| Manutenção das ferramentas | Trocas de ferramentas, compensações e tempo perdido | Ferramentas | Defina os pontos de intervenção com base nos dados de produção |
| Rebarbação e lavagem | Peças concluídas por hora disponível | Líder da célula | Equilibre o trabalho com a produção da usinagem |
| Inspeção e retrabalho | Quantidades aprovadas na primeira passada, retidas e recuperadas | Qualidade | Mantenha separadas as filas de liberação e recuperação |
| Processamento externo | Janelas de lotes e quantidades devolvidas | Compras | Reserve a janela do processo externo |
| Embalagem e expedição | Quantidade liberada e embalada até o horário limite | Logística | Baseie os compromissos de envio em produtos prontos |
O mapa mostra uma planilha de planejamento editorial. No estudo de caso da Kinetic Company publicado pela Modern Machine Shop, o planejamento da produção é influenciado pela programação dos fornos de tratamento térmico.
Se a rebarbação e a inspeção juntas liberam apenas 170 peças por turno, usinar 190 peças na primeira passada cria uma possível fila de 20 peças. Em condições contínuas comparáveis, 170 peças é o limite de produção do roteiro; o início da produção, as transferências e as variações podem reduzir a entrega do primeiro turno. A pesquisa de Glasserman e Wang sobre redes também diferencia a utilização das restrições para atender à demanda dentro de um prazo fixo. Programe um roteiro testado e considere sua variabilidade, não apenas a média do fuso.
Controle de qualidade: comprove a estabilidade ao longo do lote
O controle de qualidade da produção combina um sistema de medição adequado, leituras do processo em ordem cronológica e uma decisão definida para liberação do lote. Cada elemento responde a uma pergunta diferente: se uma característica pode ser medida de forma consistente, como o processo se comporta ao longo do tempo e se o lote apresentado atende ao plano de aceitação. Cada elemento informa uma parte diferente do processo e da decisão de liberação do lote. Manter essas questões separadas ajuda a preservar a qualidade em pedidos recorrentes.
Para melhorar a produção mantendo a qualidade, precisamos saber como cada leitura leva a uma ação. A afirmação “qualidade e precisão” não informa um método de medição nem uma regra de liberação. Para verificar a estabilidade ao longo do processo de usinagem, precisamos de evidências obtidas nas condições operacionais usadas durante o lote, incluindo reinicializações e trocas de ferramentas.
As orientações da NIST sobre estudos de sistemas de medição abordam repetibilidade, reprodutibilidade e outros efeitos nas medições. Considere esses fatores no instrumento, no método e nas condições das peças. Um exemplo é medir um furo usinado estreito ainda quente na máquina e medi-lo novamente depois que esfriar. Nesse caso, é necessária uma comparação controlada das duas leituras antes de usar qualquer uma delas como sinal para corrigir o processo.
Para índices comuns de capacidade, a NIST compara um processo sob controle com os limites de especificação. Leituras em ordem cronológica revelam tendências que um histograma com todos os dados agrupados pode ocultar. Mantenha as trocas de ferramentas, reinicializações e ajustes de compensação associadas a essas leituras. A dependência serial também importa: o artigo da NIST sobre autocorrelação aborda casos em que observações sucessivas não são estatisticamente independentes.
Premissas: diâmetro de 10.000 ± 0,020 mm, processo normal estável com média de 10,006 mm e desvio padrão populacional de 0,003 mm. A largura da tolerância é 0,040 mm. Cp = 0.040 ÷ (6 × 0.003) = 2.22, enquanto Cpk = min(10.020 − 10.006, 10.006 − 9.980) ÷ (3 × 0.003) = 1.56. Neste caso, o valor menor de Cpk indica que a média se deslocou em direção ao limite superior. As estimativas de produção também estão sujeitas à incerteza amostral; esses valores de exemplo não são limites universais de aceitação.
Os limites de controle do comportamento do processo e os limites de especificação são diferentes. Substituir um pelo outro pode transformar uma variação normal em ajustes repetidos e desnecessários. A ISO 7870-2:2023 fornece orientações sobre gráficos de controle de Shewhart. Escolha um gráfico de controle e um método de amostragem adequados ao processo e aos dados, em vez de determinar arbitrariamente o número de peças consecutivas e traçar limites.
Faça
- Preserve a ordem cronológica e registre as intervenções.
- Adapte o método de medição à característica.
- Siga a regra acordada para liberação do lote.
Não faça
- Agrupar preparações diferentes em um único índice sem explicação.
- Tratar mais leituras como dados automaticamente independentes.
- Equiparar a aceitação do lote por amostragem à inspeção total.
A amostragem de aceitação permite concluir se um lote é aceitável. As definições da NIST sobre planos de amostragem descrevem o risco de aceitar um lote inaceitável. Defina o plano de amostragem com o cliente e conforme os requisitos de uso. A aprovação da primeira peça, o estudo de capacidade e a liberação do envio devem ter registros distintos.
Desgaste de ferramentas, cavacos e retrabalho: controle as perdas recorrentes
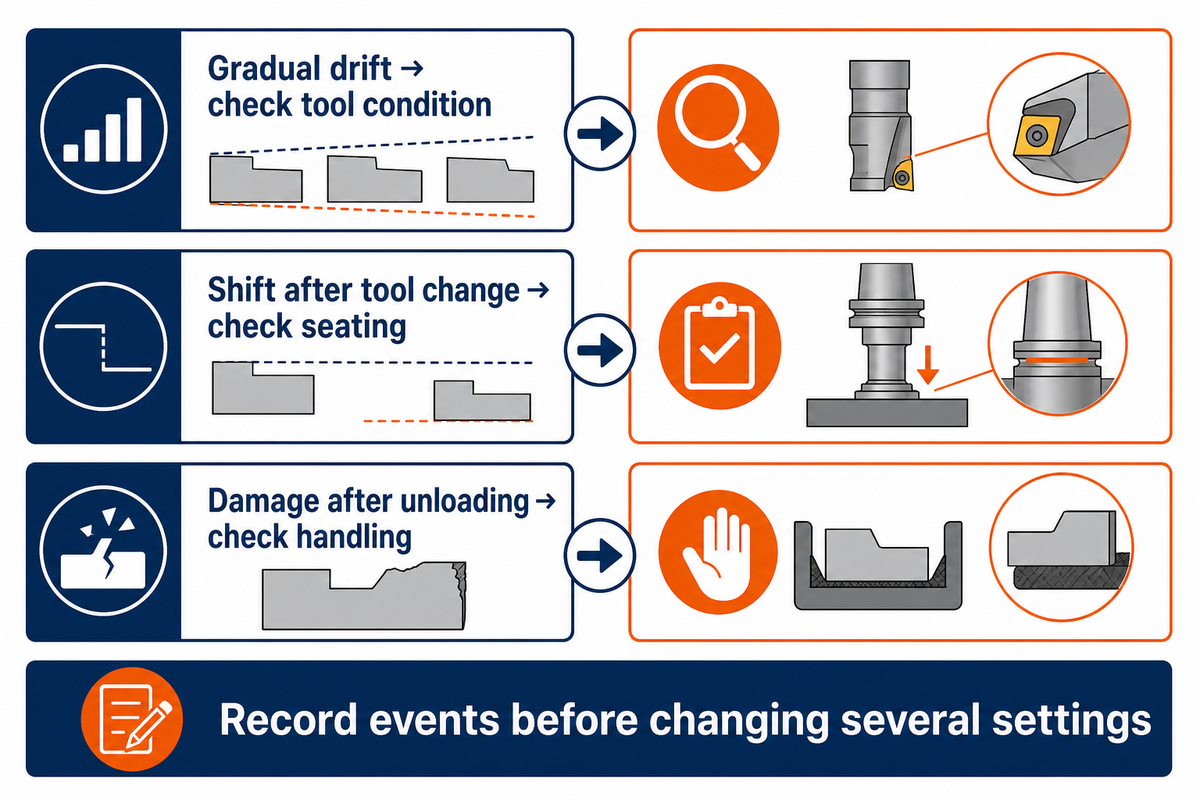
Investigue defeitos recorrentes de usinagem relacionando o sintoma ao momento em que ocorre e ao evento do processo. Variações dimensionais graduais, mudanças abruptas após a troca de ferramenta e danos ocorridos após a descarga indicam verificações diferentes. Antes de ajustar várias coisas de uma vez e perder a possibilidade de comparação, registre o estado da ferramenta, o offset e o dispositivo de fixação, além da quantidade de peças afetadas.
O desgaste altera a aresta de corte e seu contato com a peça. Lascamentos podem causar uma falha repentina; material acumulado pode interferir na ação de corte; cavacos presos perto de uma superfície de referência podem alterar a próxima preparação. O material técnico da Sandvik distingue o desgaste da ferramenta de corte de seus mecanismos de falha. Uma revisão crítica de 2026 sobre o monitoramento do desgaste de ferramentas de fresamento identifica e correlaciona os modos de desgaste com tecnologias de medição e sensores.
Tempo de máquina é dinheiro. Exemplo: as primeiras peças após a troca de uma ferramenta apresentam variação no diâmetro, enquanto as medições anteriores mostravam um desvio gradual. As medições também podem estar fora das especificações devido ao desgaste gradual; registre o momento da troca da ferramenta e verifique o assentamento da ferramenta conforme o plano de controle do trabalho. Uma nova medição usando o método estabelecido ajudaria a identificar a causa. Há várias sugestões para ajudar você a identificar a área do problema. Uma delas é verificar se há cavacos no cone do spindle após a troca de uma ferramenta. Isso ajuda a identificar problemas relacionados ao assentamento da ferramenta. As sugestões ajudam a identificar os problemas; no entanto, o intervalo de retenção e a autoridade para fazer correções devem seguir o plano de controle do trabalho.
A mesma disciplina é necessária na automação. Por exemplo, produzir peças com o mínimo de intervenção humana exige uma resposta à falha de ferramenta, ao acúmulo de cavacos, à falta de material bruto ou a uma medição malsucedida. Uma ferramenta reserva pode prolongar o tempo de operação somente quando seus offsets e o comportamento durante a troca estão controlados. Às vezes, o ciclo que remove mais material no menor tempo perde para outro que reduz as paradas. Para lidar com grandes volumes, registre o tempo de ciclo normal e a resposta às interrupções; produza grandes quantidades seguindo os controles acordados, sem comprometer a precisão.
No exemplo do lote de 2.000 peças, cada 15 segundos adicionais de manuseio rotineiro somam 8.3 horas. Diferencie essa perda recorrente de uma parada para manutenção da ferramenta. A primeira exige uma mudança no ciclo; a segunda, uma estratégia de intervenção registrada. Reunir ambas sob o rótulo “usinagem lenta” oculta o que precisa ser feito para recuperar a capacidade.
Usinagem CNC versus fundição ou forjamento em pedidos recorrentes
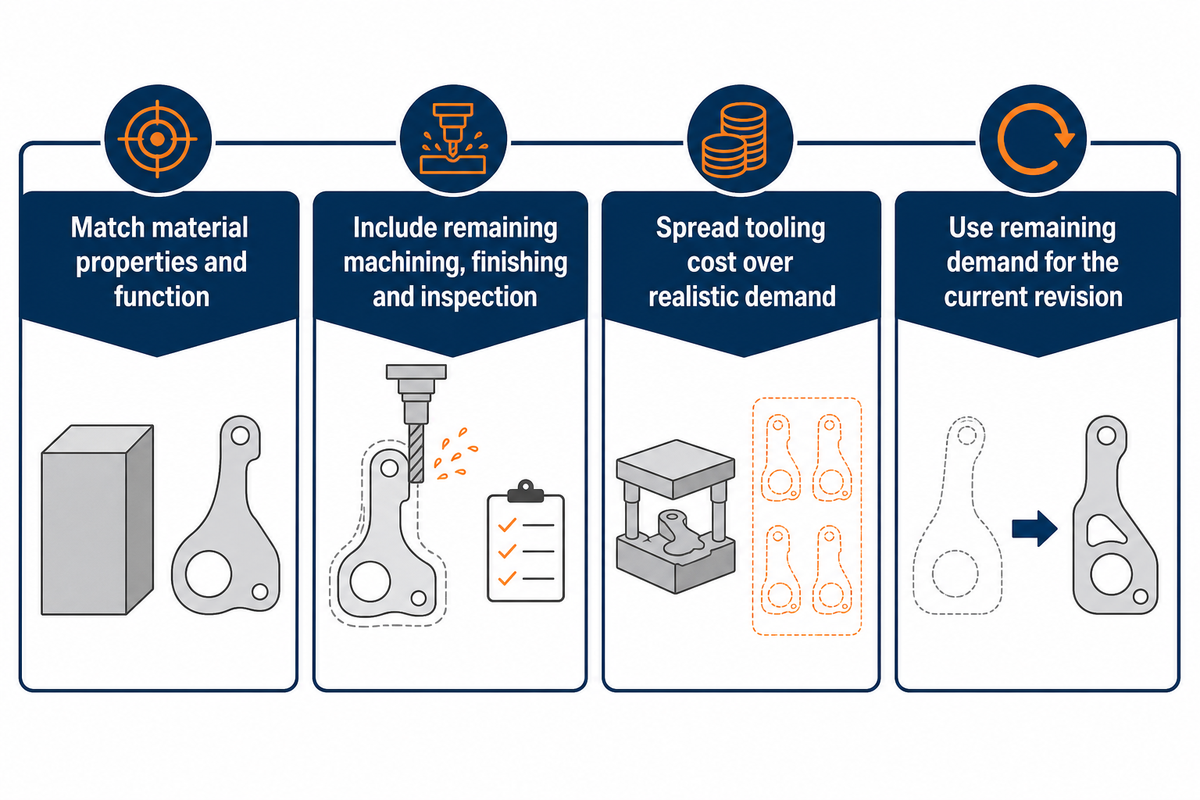
Compare a usinagem a partir de material bruto com uma abordagem de forma quase final, depois de alinhar as propriedades e características necessárias do material. Os custos de preparação e os recorrentes variam conforme o processo de fabricação. A fundição e o forjamento podem reduzir a necessidade de remoção de material nas etapas seguintes, mas os custos de ferramental e qualificação precisam ser distribuídos por uma demanda realista do projeto liberado. Considere a usinagem restante, o acabamento e a inspeção realizados após a operação inicial de conformação.
O estudo de caso didático da Open University sobre a produção de engrenagens mostra a sequência das decisões: o uso de fundição sob pressão de zinco para produção em massa ao menor custo foi descartado por causa da resistência. Uma abordagem mais barata que não atende à função não equivale à peça especificada. Os exemplos de preços históricos normalizados do estudo não devem ser considerados cotações atuais de fornecedores.
Considere o custo do ferramental, o estado do material, as superfícies que ainda exigem usinagem e a probabilidade de o desenho mudar para uma carcaça de produção recorrente. Uma peça bruta de forma quase final que elimina operações de desbaste pode ser uma opção atraente para vários lotes sem alterações. Uma revisão futura pode deixar o ferramental sem uso antes que essa economia se concretize. O estudo de caso de adaptador de válvula publicado pela Forging Industry Association também mostra que há usinagem após a conformação e o forjamento.
Use a demanda restante da revisão atual como horizonte de comparação. A produção em massa de componentes pode justificar uma preparação cujo custo não seria recuperado em um projeto de curta duração, mas milhões de peças não são um limite universal. Avalie os processos aditivos separadamente quando a geometria interna ou a consolidação alterar o projeto; o guia sobre usinagem versus impressão 3D aborda esse tema em detalhes. Nenhuma quantidade de pedido, por si só, resolve toda comparação entre processos.
Perspectivas do setor: melhores evidências para a produção recorrente
Na produção recorrente, conectar melhor as medições do processo às decisões de liberação ajuda a orientar as ações. Uma revisão atual de uma norma do setor dá aos compradores a oportunidade de reavaliar como a capacidade é calculada, enquanto pesquisas sobre monitoramento apontam para a detecção mais precoce do desgaste. A decisão de compra continua prática: qual mudança medida aciona uma intervenção e quem decide a resposta?
Publicada em fevereiro de 2026, a ISO 22514-2:2026 trata da capacidade e do desempenho de modelos de processo dependentes do tempo, especialmente de processos que não permanecem sob controle estatístico. O foco em processos dependentes do tempo corrige a regra excessivamente ampla de que todos os métodos de análise de capacidade exigem processos em estado estável. Escolha o modelo estatístico com a equipe de qualidade; um valor de Cpk agrupado não deve substituir silenciosamente uma análise dependente do tempo.
A revisão sobre desgaste de ferramentas publicada em julho de 2026 identificou desafios relacionados à confiabilidade em tempo real, à transferência entre condições operacionais e à incerteza das previsões; um teste de produção com ferramentas em estados conhecidos deve avaliar alarmes falsos e eventos não detectados. Comprar monitoramento CNC avançado sem vincular o sinal a uma decisão deixa a perda recorrente sem solução.
Libere pedidos recorrentes com responsáveis definidos
Use um único registro de liberação para engenharia, produção, qualidade e compras. Os campos abaixo conectam o protótipo ao roteiro de produção previsto sem substituir o desenho por uma tolerância genérica ou um percentual de amostragem. Em projetos de usinagem recorrente, a revisão, o ferramental e as responsabilidades pela liberação devem ser mantidos juntos.
| Responsável | Registrar antes da liberação | Decisão que esse registro orienta |
|---|---|---|
| Engenharia de projeto | Número da peça, revisão, estado do material e características críticas | Qual definição o lote recorrente deve atender |
| Engenharia de produção | Dispositivo de fixação, programa, lista de ferramentas e método de retomada | Como reproduzir o roteiro aprovado |
| Qualidade | Método de medição, dados de teste em ordem cronológica e plano de liberação | Quando ajustar, reter, retrabalhar ou liberar |
| Compras e planejamento | Quantidade liberada, janelas para processos externos e cobranças recorrentes | O que comprar e quando estará disponível |
Antes de aumentar a quantidade liberada, confirme que os campos foram preenchidos, incluindo a autoridade para aprovar mudanças e a responsabilidade pelos dispositivos de fixação dedicados. Para uma análise do roteiro específico de uma peça, leve essa documentação à página de serviços de usinagem CNC de alto volume da Zhenling. Ao comparar soluções de usinagem com a documentação mencionada, mantenha a discussão centrada no cronograma de liberação, nos registros de inspeção necessários e no desenho.
Perguntas frequentes
Que quantidade caracteriza a usinagem CNC de alto volume?
Defina a usinagem CNC de alto volume com base no trabalho recorrente e no cronograma de liberação e, em seguida, informe as quantidades explicitamente.
A demanda anual, a quantidade de peças por liberação e o tempo de ciclo devem ser considerados em conjunto. Um pedido de 2.000 peças entregues todos os meses exige uma preparação e um plano de estoque diferentes dos de uma única produção anual. A complexidade da peça também altera as horas de máquina necessárias para produzir a mesma quantidade. Especifique esses campos no briefing de produção, em vez de confiar no rótulo de volume usado pelo fornecedor para comunicar a carga de trabalho.
Qual é o prazo típico de entrega para a fabricação de alto volume?
O prazo de entrega corresponde à duração programada de todo o roteiro, incluindo material, preparação, produção, processos externos e liberação.
Um pedido recorrente com material disponível e ferramental aprovado pode começar em condições diferentes das de um projeto novo. Divida o cronograma em etapas com datas, incluindo a aprovação das primeiras peças de produção e qualquer etapa de acabamento. Uma estimativa de usinagem de 400 minutos abrange apenas o trabalho de máquina especificado; o tempo em fila, o processamento posterior e a preparação para expedição precisam ser programados separadamente.
Quais setores se beneficiam mais da fabricação de alto volume?
Setores com demanda recorrente por projetos estáveis de peças se beneficiam de roteiros repetíveis e preparações que podem ser reutilizadas.
Componentes automotivos, produtos para uso industrial e algumas peças médicas ou aeroespaciais podem se enquadrar nesse padrão, embora os requisitos de qualificação sejam diferentes. O benefício para o negócio vem de distribuir os custos de preparação entre as peças aprovadas e controlar o trabalho recorrente. O setor, por si só, diz pouco sobre o tamanho de lote adequado: uma peça de desenvolvimento sujeita a revisões e um componente de reposição já estabelecido exigem planos de liberação diferentes, mesmo que pertençam ao mesmo setor.
A usinagem CNC garante peças idênticas?
Não. O controle numérico computadorizado repete comandos programados, mas o processo físico ainda apresenta variações.
O desgaste da ferramenta, a temperatura, o material bruto e a fixação da peça influenciam o resultado. Controle as variações das características exigidas com medições adequadas, monitoramento do processo e um plano de liberação. Mesmo a usinagem de precisão em CNC exige esses controles durante toda a produção.
Uma oficina de usinagem pode oferecer serviços antes e depois da usinagem?
Sim, uma oficina pode coordenar o roteiro completo com operações próprias ou com prestadores externos qualificados.
O contrato de compra deve identificar quem controla a preparação do material, o tratamento térmico, o revestimento, a inspeção e o envio. Os processos externos acrescentam prazos próprios para os lotes e etapas de transporte. Mesmo quando o fornecedor organiza o trabalho, é necessário definir claramente a passagem das peças, a identificação, o estado e os registros de aceitação. Inclua essas etapas nas comparações de preço e capacidade, principalmente quando uma operação de acabamento determina a primeira data possível de envio. A responsabilidade pela coordenação e a propriedade física dos equipamentos de processamento são questões distintas.
Vale a pena optar pela usinagem CNC de alto volume se o projeto puder mudar?
É preferível liberar lotes menores quando uma revisão provável puder deixar um estoque significativo de peças acabadas ou ferramental dedicado sem uso.
Compare a economia na preparação com o risco associado à revisão atual. Primeiro, congele os requisitos funcionais e, depois, aumente os lotes conforme a demanda e o projeto se tornem mais previsíveis. A demanda anual, por si só, não determina o tamanho econômico do lote.
Que evidências mostram que uma oficina já realizou um trabalho de produção semelhante?
Os registros do roteiro e os resultados medidos mostram como a oficina lidou com características, materiais e demandas de liberação comparáveis.
Entre os registros úteis estão o resumo do roteiro, o método de medição, os resultados em ordem cronológica, os controles de troca de ferramenta e o tratamento de peças não conformes. A oficina pode manter confidencial a identidade dos clientes e explicar seu método. Compare a característica mais difícil e as condições de produção, não apenas o modelo nominal da máquina. Em seguida, um teste curto no roteiro proposto pode estabelecer parâmetros específicos do projeto para o tempo de ciclo, a medição e o planejamento das liberações antes da aprovação de um pedido maior. Para a usinagem CNC de alta precisão, inclua informações sobre como as peças usinadas foram fixadas e medidas e se essas condições correspondem ao roteiro de produção proposto.
Conclusão principal
A produção de alto volume funciona quando o roteiro recorrente, a base de cálculo do custo e a decisão de liberação descrevem o mesmo trabalho. Comece com uma definição controlada da peça, contabilize cada perda de produção uma única vez e programe as operações que transformam as peças usinadas em remessas aprovadas.
Sobre este guia
Este relatório foi preparado para a Zhenling Metal com base em referências de engenharia e estudos de caso publicados sobre fabricação. As planilhas numéricas usam dados de entrada assumidos e especificados. A capacidade, os preços e os requisitos de aceitação específicos da empresa serão definidos durante a análise do projeto.
Referências e fontes
- discussão sobre usinagem de produção
- pesquisa de Behandish e colegas sobre planejamento de processos
- Cutting Tool Engineering
- orientações sobre manufatura celular
- estudo de caso da Kinetic Company publicado pela Modern Machine Shop
- pesquisa de Glasserman e Wang sobre redes
- orientações do NIST sobre estudos de sistemas de medição
- O NIST compara um processo sob controle com os limites de especificação
- artigo do NIST sobre autocorrelação
- ISO 7870-2:2023
- Amostragem de aceitação
- definições do NIST sobre planos de amostragem
- revisão crítica de 2026 sobre o monitoramento do desgaste de ferramentas de fresamento
- estudo de caso didático sobre produção de engrenagens
- estudo de caso da Forging Industry Association sobre adaptador de válvula
- ISO 22514-2:2026
Estes links identificam as publicações usadas nas explicações relacionadas. Relatos de profissionais descrevem a própria experiência; as planilhas numéricas usam dados de entrada assumidos e especificados explicitamente.






