
Entre em contato com a Zhenling

Por CYH · Atualizado em outubro de 2026
A usinagem CNC em microescala trabalha com características cujas dimensões reduzidas tornam especialmente importantes os efeitos nas bordas e o batimento. Por exemplo, uma rebarba em um componente pequeno pode inutilizar completamente a peça, enquanto um componente maior talvez ainda possa ser usado após a remoção da rebarba. Por isso, a característica e a forma como o componente será usinado e inspecionado são importantes para garantir a confiabilidade.
Este guia explica os motivos por trás das decisões de engenharia. Por que reduzir o avanço pode piorar o corte? Como determinar o alcance útil da ferramenta? Quando o menor tempo de usinagem não resulta no menor custo por peça aprovada?
Referência rápida de engenharia
- O comportamento em microescala depende da relação entre o cavaco, a aresta de corte e a estrutura do material.
- A tolerância do desenho, a resolução do instrumento e a incerteza de medição descrevem aspectos diferentes.
- Avalie o processo pelas características acabadas e aprovadas após a rebarbação e a limpeza.
O que muda na usinagem CNC em microescala
A microusinagem altera o equilíbrio entre a ferramenta de corte e o material. O arredondamento da aresta, a estrutura dos grãos e um pequeno deslocamento podem se tornar significativos em relação à característica. Para a usinagem de precisão nessa escala, é essencial controlar todo o sistema de corte e medição, mesmo que a configuração da máquina se pareça com a de uma fresadora CNC maior.
Como funciona a usinagem CNC em microescala?
O controle numérico computadorizado (CNC) remove material de uma peça por meio de um programa que controla o movimento da ferramenta de corte. Embora o programa defina o movimento, o corte real também depende da geometria da ferramenta, do comportamento do spindle, da rigidez do dispositivo de fixação e da resposta do material da peça. Esses efeitos podem se tornar significativos em relação à espessura do cavaco ou à variação permitida em uma característica. Por isso, a usinagem CNC se torna muito difícil.
Uma peça pequena e uma característica em microescala não são a mesma coisa. Uma placa grande pode conter um canal pequeno, e um conector pequeno pode ter várias superfícies torneadas. Identifique a característica mais importante da peça antes de definir a tolerância de cada superfície.
As especificações de uma máquina CNC de alta precisão exigem condições de medição declaradas. A indicação de alta precisão no visor de posicionamento diz pouco sobre um corte feito com um suporte instável; a estabilidade térmica e a configuração de medição também precisam ser compatíveis com a tolerância.
A revisão de 2021 de O’Toole, Kang e Fang explica por que simplesmente reduzir a escala dos modelos convencionais de usinagem não contempla os efeitos da aresta e do material. Mesmo uma máquina CNC avançada precisa de um porta-ferramenta, uma trajetória de ferramenta e um método de inspeção adequados à característica. Só a resolução dos eixos não responde a essa questão.
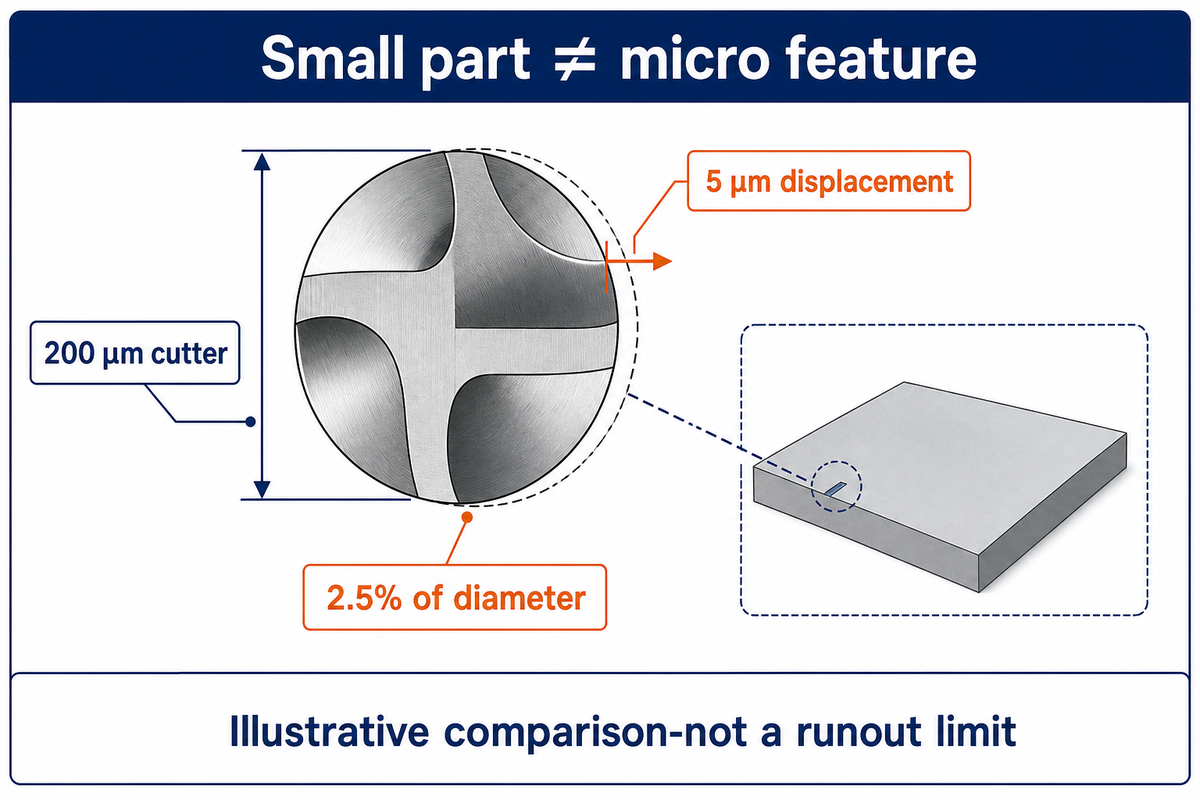
Em uma fresa de 200 µm, um deslocamento de 5 µm corresponderia a 2,5% do diâmetro. Essa comparação dimensional mostra por que um pequeno erro absoluto precisa ser considerado; ela não define um limite de batimento permitido. Reserve as tolerâncias apertadas para as superfícies que controlam a montagem ou a função.
Espessura mínima do cavaco, batimento e rigidez da ferramenta
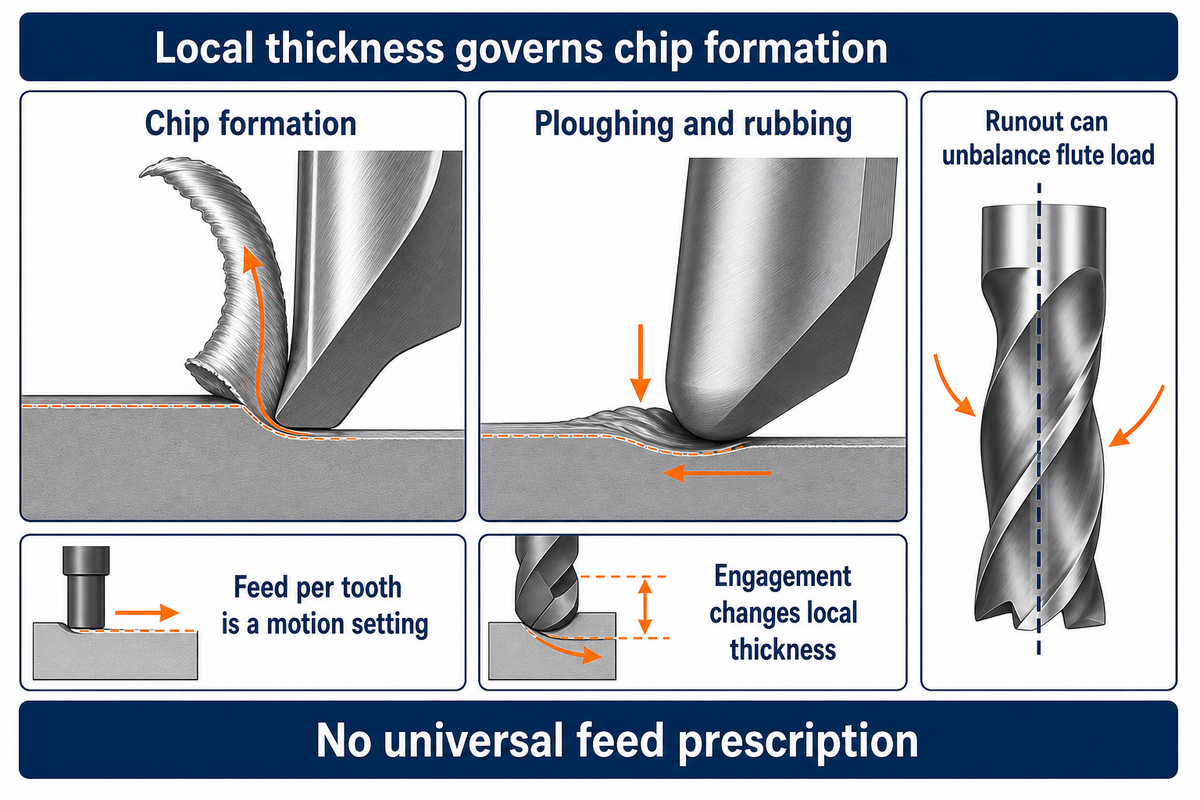
A espessura mínima do cavaco é a espessura local de corte abaixo da qual o material pode se deformar e ser sulcado, em vez de formar cavacos de maneira consistente. O avanço por dente determina essa espessura, mas tanto o engajamento quanto o batimento afetam o processo ao longo de toda a rotação da ferramenta. Na verdade, reduzir o avanço pode aumentar o atrito. Uma ferramenta frágil pode ser facilmente danificada pelo atrito.
Dois experimentos mostram por que um fator multiplicador universal para o raio da aresta não é confiável. O estudo de De Oliveira e colegas sobre aço AISI 1045 relatou uma espessura mínima de cavaco não deformado equivalente a 22–36% do raio da aresta de corte. O estudo de Rezaei, Sadeghi e Budak sobre Ti-6Al-4V relatou valores de 0,15–0,49 vezes o raio da aresta nas condições testadas. Convertido em porcentagens, o segundo intervalo vai de 15–49%; os intervalos se sobrepõem, mas têm limites diferentes.
Nenhum dos intervalos define o avanço para uma ferramenta desconhecida. A espessura mínima do cavaco é uma condição geométrica local. O avanço por dente programado é um ajuste de movimento; o engajamento radial e a trajetória da aresta de corte determinam a espessura instantânea. O estudo com aço também mostrou que a formação de cavacos nem sempre resulta no melhor acabamento superficial.
A energia específica de corte é definida como a energia por unidade de volume removido durante o corte. Portanto, é diferente da força total de corte em um caso específico. Ao ler a revisão sobre microusinagem, tenha essa distinção em mente ao interpretar o efeito de escala.
Calcule a velocidade e depois verifique o regime de corte
A equação de velocidade do spindle do MIT relaciona a rotação, a velocidade de corte e a circunferência da ferramenta. Em unidades métricas, a equação é n = 1000 × Vc ÷ (π × D), em que Vc está em m/min, D em mm e n em rpm. O avanço da mesa é calculado por Vf = fz × z × n, em que o avanço por dente fz está em mm/tooth e z é o número de dentes de corte.
Exemplo: um engenheiro de processos considera uma fresa de topo de 0,2 mm com dois canais, a uma velocidade de corte presumida de 20 m/min. Os cálculos indicam uma rotação do spindle de 1000 × 20 ÷ (π × 0.2) = 31.831 rpm. Com um avanço presumido de 0,002 mm/tooth, o avanço da mesa seria 0,002 × 2 × 31.831 = 127,3 mm/min. Um spindle a 20.000 rpm atingiria uma velocidade de corte de 12,57 m/min e, mantendo o avanço por dente, um avanço da mesa de 80 mm/min. Agora, o engenheiro de processos pode comparar claramente as condições de corte. Reduzir a rotação altera a velocidade de corte. A carga de cavaco altera o avanço programado para a mesa. As escolhas devem levar em conta a interação entre a ferramenta e o cavaco, além do comportamento do material.
A rigidez também é essencial. Um maior alcance da ferramenta aumenta o risco de deflexão, e o batimento também pode fazer com que um canal suporte mais carga do que o outro. Spindles de alta rotação não resolvem esses problemas. Em uma entrevista à Cutting Tool Engineering, Steve Bryan, da Bryan Machine Service, afirmou que o conjunto prolongado a partir do spindle aumenta a vibração.
“Quanto mais longe você estiver do spindle da máquina, maior será a vibração.”
Para atingir 20 m/min, uma ferramenta de 0,2 mm precisaria operar a aproximadamente 31.831 rpm, considerando apenas a circunferência. Reduzir a rotação para 20.000 rpm diminuiria a velocidade de corte para 12,57 m/min. Relação entre avanço e velocidade: a velocidade, o avanço por dente e o engajamento devem ser considerados em conjunto ao comparar equipamentos; especificar apenas a rotação não define um processo.
Fresamento e torneamento em microescala, EDM e processos a laser
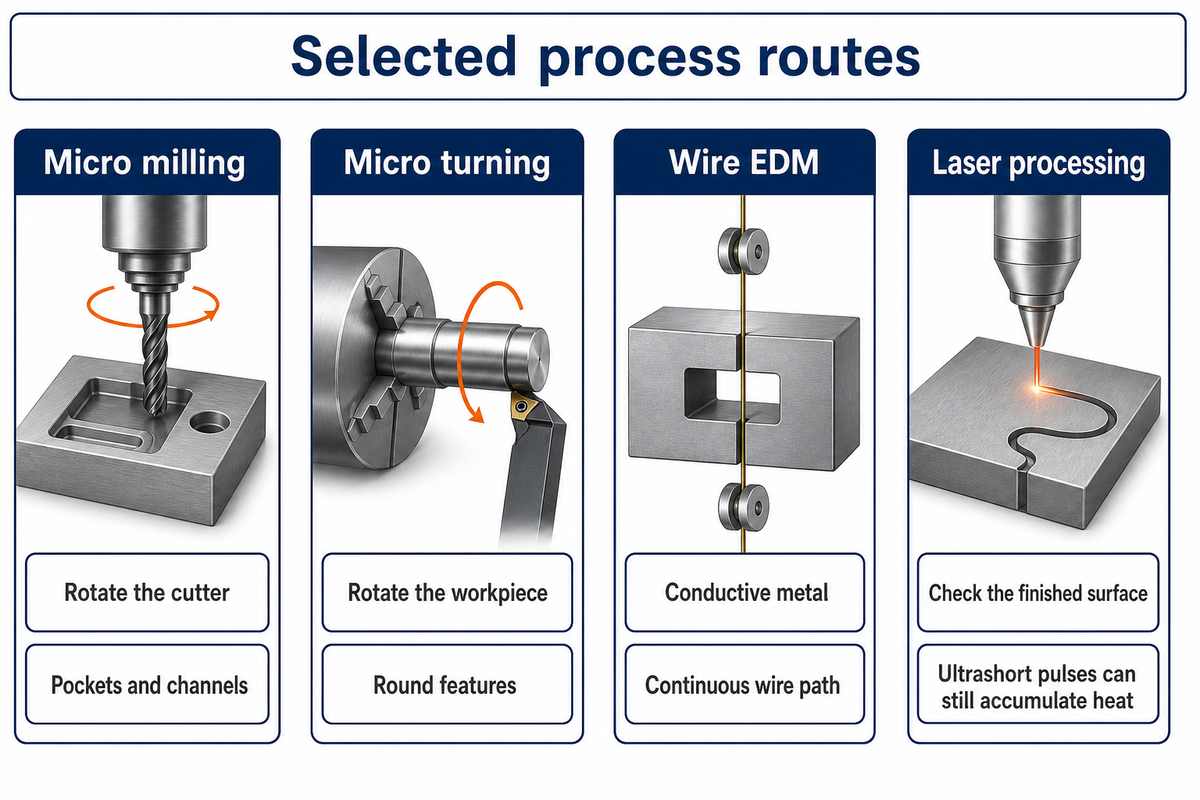
Escolha um processo de microusinagem com base na geometria que ele consegue alcançar, no material que consegue remover e na superfície que deixa. O corte mecânico pode ser feito por fresamento e torneamento; o EDM é uma opção para materiais eletricamente condutores; e o processamento a laser pode ser escolhido conforme a resposta do material à fonte de energia. Nenhum processo é o melhor para todas as características comparadas.
As famílias de características abaixo são pontos de partida para discutir processos. Elas descrevem como um processo pode produzir uma característica e como pode falhar, e não servem como anúncios de dimensões mínimas de processo.
| Família de características | Processo a considerar | Primeiro fator decisivo | Consequência para a engenharia |
|---|---|---|---|
| Cavidade rasa aberta | Fresamento em microescala | Acesso da fresa e saída de cavacos | Mantenha um caminho livre para os cavacos; ter a parte superior aberta, por si só, não evita que sejam cortados novamente. |
| Rasgo estreito e profundo | Fresamento em microescala ou EDM | Alcance, comprimento de corte e evacuação | Separe a profundidade que precisa ser alcançada do comprimento da aresta engajada de uma só vez. |
| Cavidade cega com formato definido | Fresamento ou EDM por penetração | Formato do canto e acesso do eletrodo | Uma fresa rotativa deixa um raio; um eletrodo com formato definido envolve desgaste e uma folga de descarga elétrica. |
| Perfil passante em metal condutor | EDM a fio | Trajetória contínua do fio | O acesso do fio e a fixação da peça precisam continuar possíveis depois que o perfil se separar. |
| Eixo redondo e esbelto | Torneamento em microescala ou torneamento tipo suíço | Apoio perto do corte | Uma barra longa sem apoio pode sofrer deflexão mesmo quando a posição programada está correta. |
| Furo pequeno | Furação em microescala | Entrada, profundidade e saída do cavaco | A broca pode atingir a profundidade desejada e ainda assim produzir uma rebarba de saída inaceitável. |
| Nervura ou parede fina | Fresamento em microescala com apoio | Fixação e carga de corte | Apoie a característica durante o corte e meça-a depois de liberar a peça. |
| Canal microfluídico | Fresamento ou processo a laser adequado | Formato do canal e limpeza das bordas | Uma rebarba ocupa o espaço de fluxo; um fundo de canal brilhante não comprova a seção transversal. |
| Textura superficial fina | Processamento a laser ou processo de corte adequado | Textura funcional e efeitos térmicos | Especifique a textura a ser medida; uma rugosidade média menor não substitui o padrão exigido. |
A revisão de Nafi e Jahan sobre EDM distingue eletrodos moldados para EDM por penetração de eletrodos a fio e descreve camadas superficiais modificadas termicamente. O aço-ferramenta condutor e duro pode ser adequado para EDM, mas o desgaste do eletrodo, a lavagem e a superfície final continuam determinando o processo.
Fresamento e torneamento em microescala: o que muda?
No fresamento em microescala, a fresa gira para criar características como cavidades e canais; no torneamento em microescala, a peça gira para criar características redondas, como um eixo. Decida qual rotação atende melhor à característica crítica. Uma peça que combina as duas pode exigir operações combinadas, com atenção especial à transferência de referências entre elas.
Nosso guia sobre fresamento e torneamento amplia a comparação geométrica no nível da peça.
O processamento a laser também tem requisitos específicos para a superfície. O experimento de 2015 de Bauer e colegas sobre ablação de metais mostrou que pulsos ultracurtos ainda podem acumular calor nas condições testadas de potência média e varredura. Portanto, o termo “ultracurto” não basta, por si só, para aprovar a superfície acabada.
Projete para fresas de topo e brocas em microescala
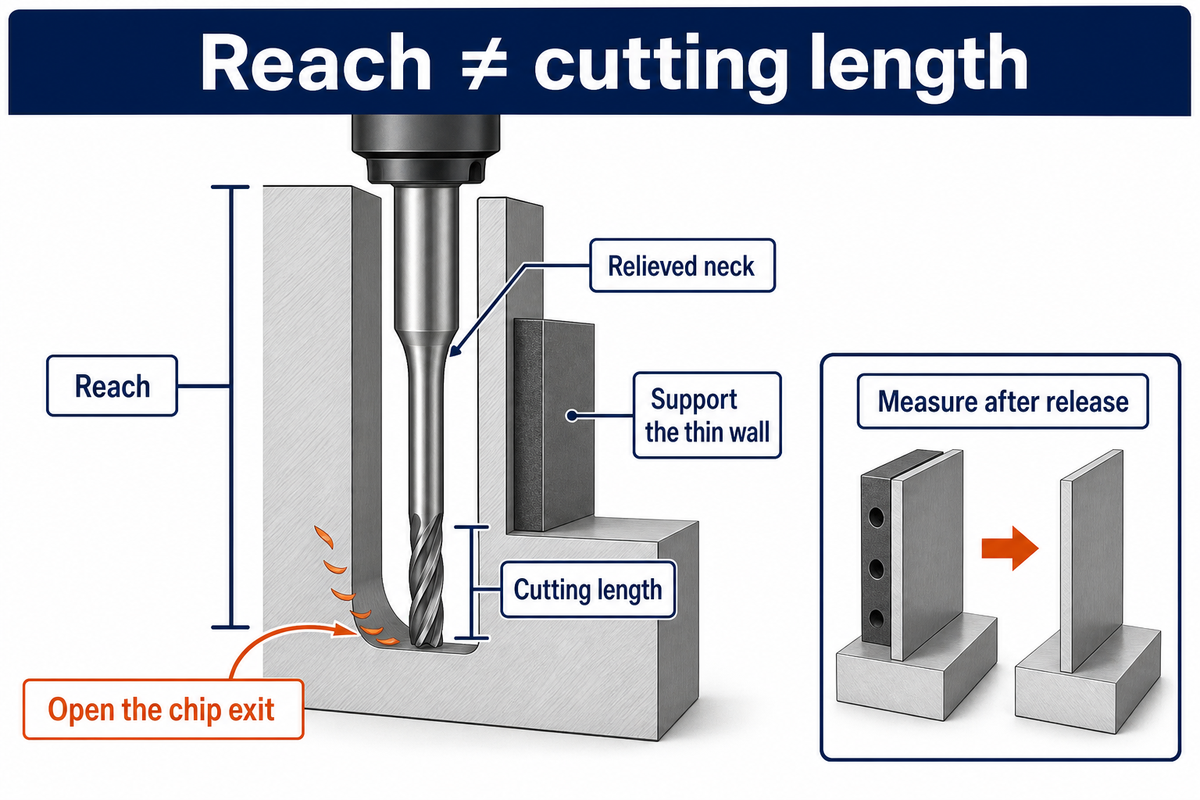
Projete características em microescala considerando o acesso à aresta de corte e o apoio durante a usinagem. A ferramenta precisa alcançar a característica, passar pela geometria ao redor e evacuar os cavacos. É necessário equilibrar comprimento, alcance e diâmetro; nenhuma dimensão representa a ferramenta inteira.
O alcance determina até onde a ferramenta pode avançar; o comprimento de corte corresponde à extensão da ferramenta formada por uma aresta de corte. Um pescoço rebaixado pode passar ao lado de uma parede sem cortá-la. Fazer vários passes rasos com uma aresta de corte curta pode gerar uma carga diferente daquela de engajar todo o alcance em um único passe profundo.
Em geometrias complexas, determine quais geometrias internas continuam inacessíveis após a montagem. Características que podem ser desenhadas talvez não ofereçam um caminho viável de corte ou inspeção.
A revisão sobre fresamento em microescala relaciona a geometria e a rigidez da ferramenta à resposta de corte. No guia de usinagem de 5 eixos, são descritas as decisões mais amplas sobre o acesso da máquina e o papel da orientação da ferramenta. Depois de ajustar a orientação, verifique os limites de alcance e folga da ferramenta.
Imagine um canal com 0,5 mm de largura e 4 mm de profundidade, com uma parede fina. O desenho permite acesso por cima, mas não pelas laterais. Uma ferramenta de longo alcance pode chegar fisicamente ao fundo do canal, mas ainda há pouco espaço para remover os cavacos. O projetista tem algumas opções: abrir uma extremidade, reduzir a profundidade, afastar o canal da parede ou dividir a característica entre componentes de uma montagem. Se o canal permanecer como está, o planejamento do processo precisa considerar o engajamento da ferramenta e a remoção dos cavacos ao longo de toda a profundidade. Aumentar a força de fixação não é uma melhoria sem custo se isso entortar a parede. A melhoria real do projeto consiste em eliminar o mecanismo limitante.
O estudo de 2021 sobre rebarbas de saída associa a formação de rebarbas à perda de rigidez do apoio da peça quando a aresta de corte sai do material. Por isso, precisamos considerar a geometria do corte de saída antes de executar a operação. Ao planejar as bordas de entrada e saída do furo, brocas em microescala enfrentam um problema semelhante. A borda de saída pode estar inacessível ou exigir remoção de rebarbas.
Precisamos projetar raios de canto compatíveis com a fresa, manter o trecho sem apoio o mais curto possível e definir quais bordas devem permanecer vivas após o acabamento final. O guia de projeto para usinagem aborda outras decisões de desenho; em microescala, é preciso analisar com precisão a menor aresta e o trajeto do cavaco.
| Característica limitante | Alteração a considerar | Verificação após a alteração |
|---|---|---|
| Furo profundo em microescala | Encurte a seção de pequeno diâmetro usando um furo de acesso maior, quando a função permitir. | Verifique o furo pequeno restante e a transição, não apenas a abertura acessível. |
| Parede fina | Desloque o corte para perto de um material apoiado ou altere a configuração de fixação. | Meça a parede liberada no estado especificado. |
| Canal estreito fechado | Abra uma extremidade ou divida a geometria entre componentes de uma montagem, se a função permitir. | Inspecione o formato do canal, o alinhamento da união e a condição das bordas. |
| Referência inacessível | Adicione uma superfície de referência utilizável, preservando a relação entre as referências funcionais. | Demonstre como a configuração de inspeção posiciona a característica acabada. |
Um canal com 0,5 mm de largura e 4 mm de profundidade tem uma relação profundidade/largura de 8:1. Essa relação descreve a característica, mas não garante que seja possível usiná-la. Abrir a saída dos cavacos ou melhorar o apoio da parede pode ser mais eficaz do que especificar uma fresa menor, pois um diâmetro menor também pode reduzir a rigidez da ferramenta.
Microusinagem de alumínio, aço e outros materiais
Ao trabalhar com microcomponentes, considere o tipo e a condição do material ao selecioná-lo. A adesão, o encruamento e a microestrutura local podem influenciar o corte em pequenas escalas. Um avanço adequado para uma liga ou condição de tratamento térmico pode gerar uma rebarba diferente e/ou produzir forças e desgaste distintos em outra liga ou condição de tratamento térmico, mesmo que a geometria nominal seja a mesma.
É possível fazer microusinagem em metais e plásticos?
Sim. É possível fazer microusinagem em metais e plásticos com ferramentas de corte e apoios adequados. Os mecanismos limitantes também são diferentes: um metal dúctil pode se deformar superficialmente e/ou formar rebarbas; um plástico flexível pode sofrer deflexão durante a fixação e o corte. Ferramentas específicas para o material e uma condição de medição definida são mais importantes do que o rótulo “micro”.
A adesão e a evacuação de cavacos são críticas para alumínio e cobre. O calor, o encruamento e o desgaste são fatores importantes no aço inoxidável e no titânio. Polímeros como o PTFE também podem se deformar sob condições de fixação e temperatura. A seleção depende dos requisitos funcionais do material; a facilidade de corte não determina a escolha de um material para implante ou liga aeroespacial.
Para ferramentas microcirúrgicas, identifique a aresta funcional e a condição final exigida para o material antes de otimizar o corte. Um teste de usinagem avalia o comportamento do material durante a fabricação, não sua adequação para uso médico.
Para peças de polímero flexível, consulte o guia de usinagem de PTFE para questões de preparação específicas do material. O comportamento descrito a seguir foi observado em um experimento com titânio.
Um exemplo útil é o experimento de 2013 de Attanasio e colegas com Ti6Al4V. Quatro microestruturas foram usinadas com fresas de topo de 200 µm. Nesses testes, as amostras totalmente lamelares apresentaram forças de corte menores e desgaste reduzido da ferramenta. É importante registrar a condição do material ao comparar lotes, em vez de usar apenas o nome da liga para descrevê-lo.
O tratamento térmico atende à função final da peça. Por isso, alterá-lo apenas para melhorar a usinabilidade pode gerar outros problemas. Nosso guia de seleção de materiais para CNC oferece uma comparação bem mais ampla entre materiais.
Microestruturas de titânio com a mesma designação Ti6Al4V apresentaram respostas variadas ao corte com uma fresa de 200 µm. Além dos ajustes da ferramenta e do engajamento, a condição do material deve ser documentada. Quando os resultados variam entre lotes, verifique primeiro essa variável antes de concluir que a máquina perdeu precisão.
Por que fresas de topo em microescala quebram: diagnostique antes de reduzir a velocidade
Fresas de topo em microescala quebram por sobrecarga localizada, desgaste ou instabilidade que excedem a capacidade da ferramenta. Há outras variáveis envolvidas. Um diagnóstico útil relaciona o local da falha e as evidências na superfície às possíveis causas; em seguida, altera uma variável controlada para observar o efeito na ferramenta e na peça em análise.
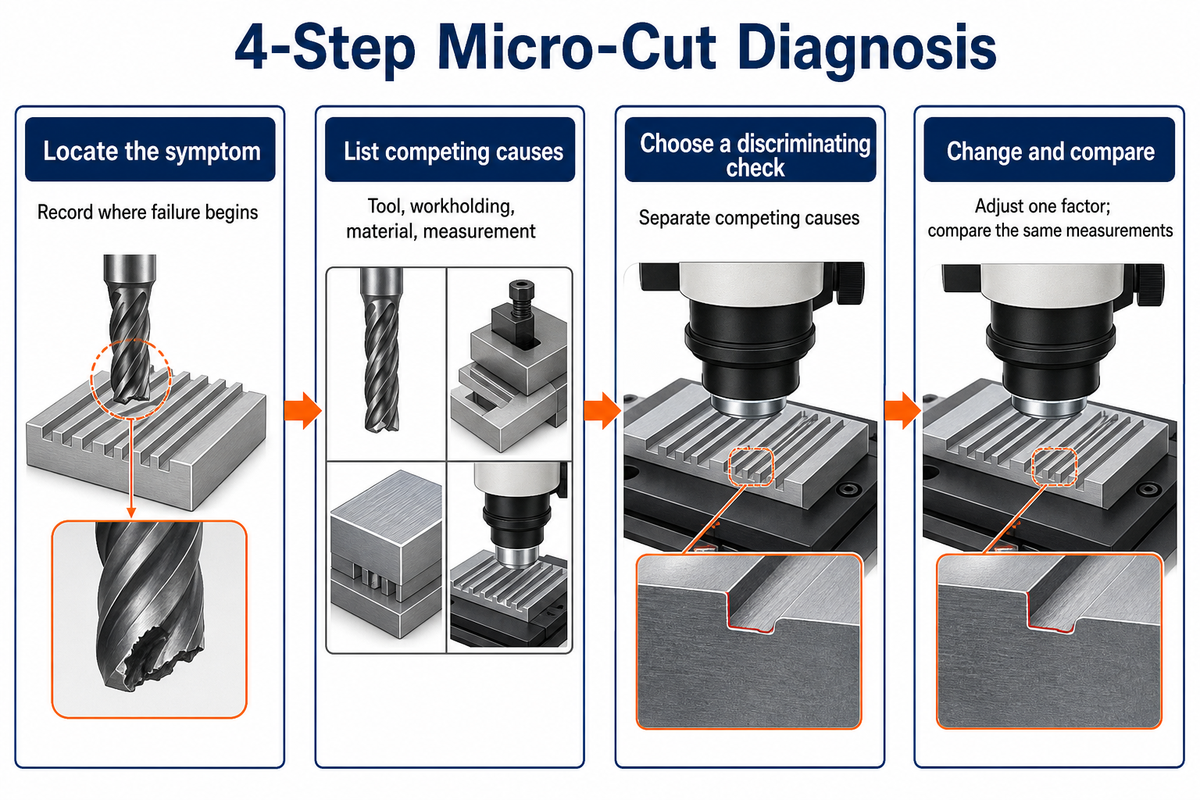
Diagnóstico de microcorte em 4 etapas
O método de diagnóstico em 4 etapas para microcorte relaciona sintomas a causas possíveis e usa uma verificação discriminante e uma ação corretiva controlada.
- Localize o sintoma. Registre onde começam a quebra, o aumento de rebarbas ou o desvio dimensional.
- Liste as causas possíveis. Considere efeitos da ferramenta, da fixação da peça, do material e da medição.
- Escolha uma verificação discriminante. Use uma observação que permita distinguir essas causas.
- Faça uma alteração e compare. Ajuste um fator e compare as mesmas medições de aceitação.
A matriz aplica essa sequência a diversos problemas em micropeças. É uma ferramenta de diagnóstico: cada ação está vinculada a uma observação, e não a uma correção universal do avanço.
| Sintoma observado | Causas possíveis | Verificação discriminante | Ação e limite |
|---|---|---|---|
| As rebarbas aumentam após a redução do avanço | Corte por escorregamento, aresta desgastada ou apoio inadequado na saída | Compare a condição da aresta e a formação de cavacos mantendo o engajamento constante | Restabeleça um regime de corte com apoio adequado; não continue reduzindo o avanço pela metade automaticamente. |
| Uma aresta de corte se desgasta mais rápido | Batimento ou engajamento desigual dos dentes | Meça a ferramenta em rotação, perto da aresta de corte | Limpe e recoloque o porta-ferramenta; depois, meça novamente antes de alterar o programa. |
| A ferramenta quebra repetidamente no fundo de um rasgo | Acúmulo de cavacos, engajamento excessivo ou perda de folga | Inspecione a saída dos cavacos e a profundidade em que a falha começa | Revise a evacuação dos cavacos e o engajamento; mesmo com um ciclo mais lento, os cavacos presos ainda podem ser recortados. |
| A largura do rasgo muda conforme a direção de corte | Deflexão da ferramenta ou da peça | Compare passes em direções opostas e as medições da peça após a liberação | Reduza o balanço sem apoio ou melhore a sustentação antes de compensar o percurso. |
| O furo atende ao diâmetro, mas bloqueia o fluxo | Rebarba na saída, resíduos ou abertura incompleta | Inspecione as duas extremidades e a passagem funcional | Controle a aresta de saída e o método de limpeza; depois, meça novamente. |
| Um rasgo parece mais estreito que a ferramenta de corte na medição óptica | Rebarba ou detecção da aresta afetada pelo limiar | Examine o perfil e a aresta escolhida para a medição | Defina a referência da aresta antes de alterar a compensação da ferramenta. |
| O acabamento superficial muda entre lotes de material | Diferenças na microestrutura, na dureza ou nas inclusões | Compare também a condição do material, além do grau | Mantenha constante a condição especificada do material; não altere o tratamento térmico apenas para facilitar o corte. |
| As peças são aprovadas enquanto estão fixadas, mas reprovadas após a liberação | Deformação elástica do dispositivo de fixação | Repita a medição no estado livre definido | Altere o apoio e a força de fixação; uma força de fixação maior pode piorar o resultado. |
| Um alarme de monitoramento diverge da inspeção | Transferência não validada do sensor ou do modelo | Compare o alarme com o desgaste real e as medições da peça | Revalide o sinal para o material, a ferramenta e o engajamento antes de qualquer intervenção automática. |
Os mecanismos se baseiam na revisão sobre microusinagem e no experimento sobre rebarbas na saída. A entrevista da Modern Machine Shop com Jeff Davis, da Harvey Performance também explica como a substituição da ferramenta e a instabilidade podem anular o benefício de um ciclo programado mais rápido.
O guia completo do processo de fresamento CNC oferece um contexto mais amplo. As verificações abordam a escala micro; aplique-as à característica específica que está apresentando falha.
No exemplo considerado, com 0,2 mm e 2 arestas de corte, reduzir o avanço da mesa de 127,3 mm/min para 63,7 mm/min a uma rotação do spindle de 31.831 rpm reduz o avanço programado por dente de 2 µm para aproximadamente 1 µm. Reduzir o avanço por dente para 1 µm pode aumentar o corte por escorregamento, dependendo do regime de corte local.
Inspeção de micropeças: diferencie tolerância de resolução
A inspeção de micropeças deve avaliar a característica especificada com uma incerteza suficientemente pequena para embasar a decisão de aceitação acordada. A resolução do instrumento descreve o visor ou o incremento de medição, não a incerteza total da medição. A interpretação das arestas, a amostragem, o tamanho da ponta de prova, o alinhamento, a temperatura e a fixação afetam o resultado; portanto, um instrumento de alta resolução não comprova necessariamente a conformidade.
Qual é a precisão da microusinagem CNC?
A precisão é estabelecida por medições específicas para cada característica, e não por um único número associado à usinagem CNC. Especifique a dimensão, a referência e a tolerância; em seguida, avalie as incertezas do processo e da medição. Uma mesma peça pode exigir diferentes métodos de medição para um furo usinado, uma parede fina e o fundo de um canal inacessível.
O documento de orientações da NIST para metrologia dimensional relaciona a rastreabilidade a uma cadeia ininterrupta de comparações e suas incertezas. A ISO 14253-1:2017 aborda decisões de conformidade quando pode haver incerteza de medição, por exemplo, quando os valores medidos estão próximos dos limites da especificação. O registro público informa que a versão de 2017 continua vigente após confirmação em 2023.
Nota de engenharia
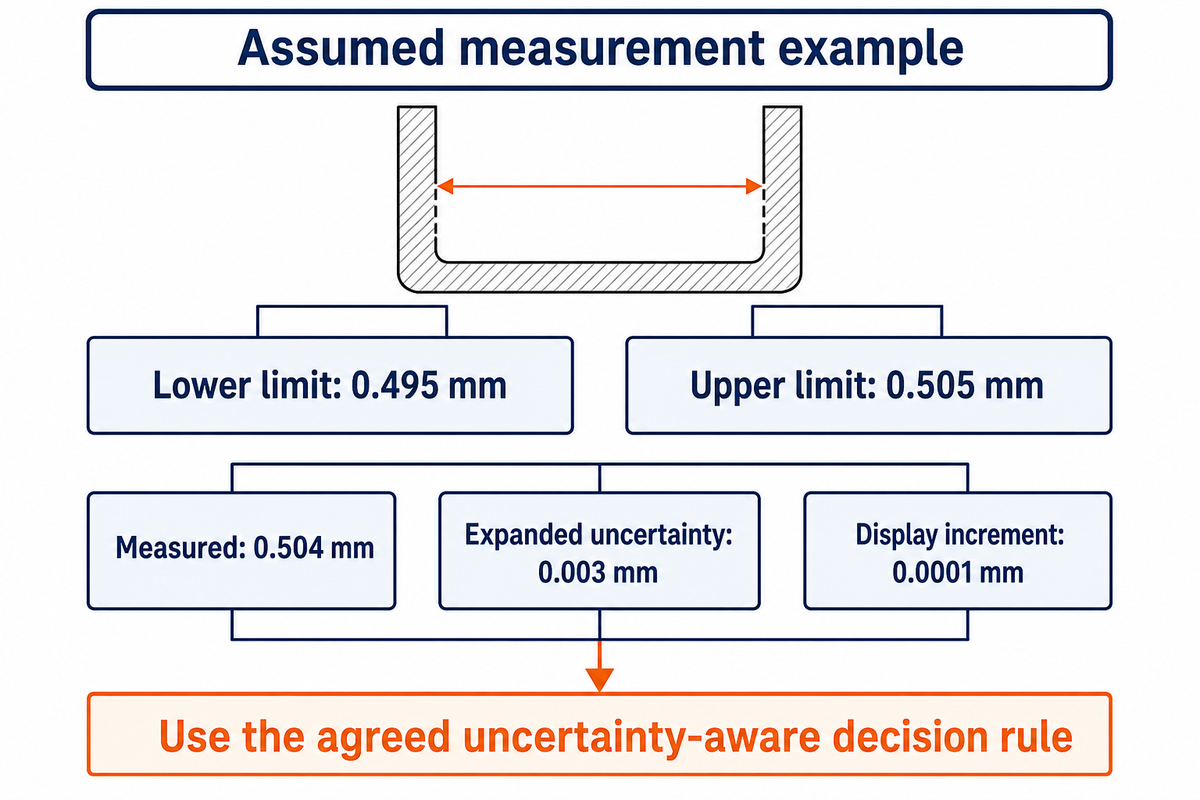
Exemplo: uma característica de 0.500 ± 0,005 mm tem limites de 0,495–0,505 mm. Um resultado exibido de 0,504 mm está apenas 0,001 mm abaixo do limite superior. Se a incerteza expandida informada for 0,003 mm, a decisão de aceitação precisa seguir a regra acordada que considera a incerteza; somente a resolução do visor não permite decidir.
Um engenheiro da qualidade obtém o resultado de 0,504 mm em um canal. O visor apresenta resolução de 0,0001 mm e, à primeira vista, parece muito mais precisa que a tolerância. No entanto, a incerteza expandida informada é de 0,003 mm, e a aresta óptica muda conforme a iluminação. Antes de aceitar a peça, o engenheiro verifica a definição da aresta, a configuração da medição e a regra de decisão acordada. A remoção de rebarbas faz parte da sequência de acabamento da peça; por isso, o resultado precisa representar o canal após essa operação. Repetir várias vezes a mesma seleção tendenciosa da aresta não elimina o viés. Um método de medição que identifique de forma consistente o limite real da característica seria melhor.
Há também evidências experimentais relacionadas a essa questão. O estudo de Abeni e colegas, de 2024, relatou uma ferramenta nominal de 800 µm medida em 789 ± 2 µm e identificou dificuldades relacionadas a rebarbas nas medições ópticas da largura de rasgos. O estudo da NIST sobre medição de aberturas aponta a amostragem da forma geral e a filtragem devida à ponta de prova finita como outras fontes de incerteza. Portanto, os métodos ópticos e uma máquina de medição por coordenadas (CMM) têm diferentes limitações de acesso e amostragem.
Para uma característica de 0.500 ± 0,005 mm, a largura total da tolerância é de 0,010 mm. Um incremento de visor de 0,0001 mm é apenas um dos elementos do sistema de medição. Defina a aresta acabada, a amostragem e as regras de aceitação antes de aceitar uma medição próxima a qualquer um dos limites da especificação.
Custo da microusinagem: pague por peças boas, não apenas pelos ciclos
Para comparar o custo da microusinagem, considere quantas peças do lote são aceitas e quais custos estão associados a esse lote. A vantagem de um ciclo de corte curto pode ser anulada por substituições de ferramentas, remoção de rebarbas, inspeção e sucata. A comparação mantém os limites de custo consistentes e inclui outros custos associados a qualquer melhoria de processo.
A estrutura de custo da qualidade da American Society for Quality separa os custos de prevenção, avaliação e falhas. Internamente, a inspeção é um custo de avaliação, enquanto a sucata e o retrabalho são custos de falhas. Analisar esses custos pode ajudar a entender por que somente o tempo de usinagem não é suficiente.
Exemplo de custo por peça aceita
O exemplo de custo por peça aceita divide o custo incluído do lote pela quantidade de peças aceitas para mostrar como o rendimento afeta a comparação operacional.
Valores considerados: custos de preparação, $300; custos de usinagem, $5/peça iniciada; e custos de inspeção, $2/peça iniciada. Para 100 peças iniciadas, a despesa total incluída é $300 + 100 × ($5 + $2) = $1,000. Com 90 peças aceitas, o resultado é $11,11 por peça aceita; com 99 peças aceitas, é $10,10 por peça aceita. Manter a despesa fixa isola o efeito do rendimento. Se a melhoria acrescentar $100 em custos de prevenção, processo ou outros, o segundo resultado passa a ser $1.100 ÷ 99 = $11,11. Os custos relevantes de retrabalho e outros custos omitidos devem ser incluídos antes de fazer a comparação. Trata-se de uma comparação definida de um lote operacional. A contabilidade de estoque e o preço de venda do fornecedor seguem seus próprios limites de custo.
O guia de custos de usinagem CNC aborda outros fatores de custo. Para uma característica micro, inclua as etapas de manuseio e inspeção que continuam após a parada da ferramenta.
Do protótipo a componentes micro produzidos de forma repetível
Componentes micro produzidos de forma repetível exigem uma sequência estável, desde a condição do material até o corte, o acabamento e a medição. Um protótipo bem-sucedido demonstra que uma peça foi produzida sob condições específicas. A produção exige controle da variação da ferramenta ao longo do lote e medições de aceitação que representem a característica acabada.
Defina em conjunto a condição do material, a configuração da ferramenta e do porta-ferramenta, os parâmetros de corte, a remoção de rebarbas e o estado de inspeção. Compare as peças ao longo da vida útil da ferramenta e após a substituição. A automação não corrige uma referência indefinida nem uma medição baseada na aresta errada.
No controle em processo, a variação deve ser associada a uma causa específica. Na usinagem de precisão CNC, a alteração dimensional após a substituição da ferramenta exige uma investigação diferente daquela de um dano aleatório causado pelo manuseio.
Os trabalhos para ampliar o monitoramento estão em andamento. No estudo de Abu, Huo e Liu, de março de 2026, os pesquisadores combinaram sinais de emissão acústica e de força com ferramentas revestidas de diamante de 0,9 mm para a microusinagem de vidro e silício. Eles recomendam incorporar os controladores e ampliar o trabalho para outros materiais frágeis. O trabalho com metais exige verificações adicionais, e um modelo de sinais desenvolvido em laboratório não garante um processo de controle pronto para uso.
Conclusão principal
Uma ferramenta de corte de 200 µm, uma tolerância em escala micrométrica e uma resolução fina do visor descrevem aspectos diferentes do processo. Uma microusinagem confiável conecta a geometria da característica, o comportamento de corte e a medição usada para aceitar a peça acabada.
Quando o projeto estiver pronto para uma conversa sobre manufaturabilidade, conheça os serviços de microusinagem CNC da Zhenling para entender como funciona o serviço. A conversa deve começar pela função da peça.
Perguntas frequentes
Qual é o menor tamanho de ferramenta usado na microusinagem?
Não existe um diâmetro mínimo universal para ferramentas de corte.
Os diâmetros de corte disponíveis dependem da família da ferramenta, do material e do alcance necessário. O diâmetro informado no catálogo, por si só, não determina a menor característica confiável em uma peça acabada. Verifique o diâmetro, o comprimento de corte e os limites de aplicação informados pelo fabricante; depois, confirme se é possível fixar a peça, remover os cavacos e medir a característica após o acabamento. O processo utilizável é mais importante que a menor ferramenta listada.
A microusinagem pode usar ferramentas padrão?
Alguns equipamentos padrão podem funcionar, mas é necessário verificar a configuração completa.
Uma ferramenta de corte pequena não funciona bem automaticamente em uma configuração comum. O batimento da ferramenta, a condição do porta-ferramenta, o comportamento do spindle e a fixação da peça precisam ser adequados à característica. Use ferramentas especializadas, projetadas para o material e a escala de corte, e verifique a combinação em um teste, em vez de confiar apenas na resolução de posicionamento anunciada pela máquina-ferramenta. Tanto os centros de usinagem CNC padrão quanto os equipamentos CNC especializados precisam dessa verificação em nível de processo.
A microusinagem CNC é adequada para produção em massa?
Sim, desde que o processo e a inspeção permaneçam estáveis ao longo da produção.
A questão é saber se as ferramentas, a fixação da peça, a remoção dos cavacos e a medição permanecem consistentes ao longo do lote. Um protótipo bem-sucedido demonstra que uma peça foi produzida; o planejamento da produção também precisa de evidências sobre a variação, a substituição da ferramenta e o tratamento de peças não conformes. Verifique a frequência de inspeção além do ciclo de corte, pois as peças de precisão aceitas são o produto que o cliente recebe.
Qual é a velocidade da microusinagem?
A característica e os requisitos de aceitação determinam a taxa de produção adequada.
Uma alta rotação do spindle não significa automaticamente um ciclo curto. Ferramentas minúsculas podem exigir engajamento limitado, enquanto a limpeza, a remoção de rebarbas e a medição acrescentam tempo após o corte.
Por que o acabamento superficial é importante em uma característica micro?
Um pequeno defeito na aresta ou na textura pode ocupar uma parcela significativa de uma característica funcional.
A importância depende da função da superfície: uma face de vedação, um contato deslizante e um canal de fluido têm requisitos diferentes. Especifique a superfície relevante e o método de medição, em vez de aplicar um único valor de rugosidade à peça inteira. Uma superfície visualmente brilhante não comprova que a geometria, a condição das arestas ou a limpeza sejam aceitáveis. Da mesma forma, um valor de rugosidade menor, por si só, não garante melhor funcionamento se a medição não detectar um defeito importante. Planeje o acesso para inspeção antes da usinagem e identifique se a remoção de rebarbas ou o acabamento pode arredondar uma aresta que precisa permanecer definida. Em um projeto novo, relacione o requisito de aceitação à função e verifique-o com um método adequado. Evite especificar um acabamento exigente em uma superfície inacessível apenas porque a peça é pequena; defina a direção e o local que a medição deve representar.
Qual é a diferença entre microusinagem e nan usinagem?
Os termos descrevem escalas diferentes, mas é importante saber qual grandeza está sendo descrita.
Verifique se uma especificação se refere ao tamanho da característica, à textura da superfície, à resolução de posicionamento ou à precisão obtida. O mesmo vale para especificações de ultraprecisão e submicrométricas. A resolução do visor em nanômetros, por si só, não comprova precisão nanométrica em uma micropeça acabada.
Os exemplos numéricos deste guia ilustram princípios com base em premissas declaradas para comparações de engenharia. Os exemplos não são registros de produção da Zhenling nem garantias de usinagem, e não devem ser generalizados para todos os tipos de corte. Os resultados experimentais publicados mantêm seu contexto.
Referências e fontes
- O’Toole, Kang e Fang: processo de microusinagem de precisão, estado da arte (revisão de 2021).
- De Oliveira e colegas: efeito de escala e espessura mínima do cavaco na microusinagem (2015; resumo).
- Rezaei, Sadeghi e Budak (2018; resumo do repositório). Determinação da espessura mínima de cavaco não cortado sob diversas condições de usinagem durante a microusinagem de Ti-6Al-4V.
- MIT Center for Bits and Atoms: equação da rotação do spindle.
- Cutting Tool Engineering: como atender à necessidade de velocidade da microusinagem (entrevista do setor).
- Nafi e Jahan: geração de superfícies funcionais por EDM, uma revisão
- Bauer e colegas: acúmulo de calor na ablação de metais por varredura com pulsos ultracurtos, 2015 (resumo).
- Attanasio e colegas: influência das microestruturas do material na microusinagem da liga Ti6Al4V, 2013.
- Investigação da formação de rebarbas na saída durante a microusinagem, 2021.
- Abeni e colegas: batimento da ferramenta na microusinagem: desenvolvimento de um modelo analítico baseado na análise do sinal da força de corte, 2024.
- Modern Machine Shop: 5 dicas para migrar para a microusinagem, 2019.
- ISO 14253-1:2017: regras de decisão para verificar a conformidade ou não conformidade com as especificações (escopo e status públicos).
- Ferramentas de metrologia de engenharia da NIST: perguntas frequentes (rastreabilidade e incerteza).
- Muralikrishnan, Stone e Stoup: medição de área de aberturas com aresta de faca e cilíndricas usando uma ponta de fibra de contato de força ultrabaixa em uma máquina de medição por coordenadas , 2008 (resumo da publicação).
- American Society for Quality: custo da qualidade.
- Abu, Huo e Liu: integração de emissão acústica e sistemas dinamométricos para monitorar a condição da ferramenta na microusinagem de materiais frágeis, 2026.
Artigos relacionados
- Guia de usinagem de precisão CNC: relacione os requisitos dimensionais ao processo de fabricação.
- Guia de usinagem suíça
- Guia de usinagem CNC de aço inoxidável
- Guia de usinagem CNC de titânio: explore mais sobre materiais e processos.






