
Kontaktieren Sie Zhenling

Von CYH · Aktualisiert im Oktober 2026
Bei der Mikro-CNC-Zerspanung stehen Geometrieelemente im Fokus, deren geringe Größe Kanteneffekte und Rundlauf besonders relevant macht. Ein Grat an einem kleineren Bauteil kann es beispielsweise vollständig unbrauchbar machen, während sich ein größeres Bauteil nach dem Entgraten möglicherweise noch verwenden lässt. Deshalb sind das Geometrieelement und die Art, wie das Bauteil bearbeitet und geprüft wird, entscheidend für seine Zuverlässigkeit.
Dieser Leitfaden erläutert die Hintergründe technischer Entscheidungen. Warum kann eine Verringerung des Vorschubs die Zerspanung verschlechtern? Wie lässt sich eine nutzbare Werkzeugauskragung ermitteln? Wann sind die geringsten Bearbeitungszeiten nicht die beste Wahl für die Kosten pro akzeptiertem Bauteil?
Kurzübersicht für die Konstruktion
- Das Verhalten im Mikrobereich hängt vom Verhältnis zwischen Span, Schneide und Werkstoffgefüge ab.
- Zeichnungstoleranz, Geräteauflösung und Messunsicherheit beschreiben unterschiedliche Sachverhalte.
- Bewerten Sie ein Verfahren anhand der fertigen, akzeptierten Geometrieelemente nach dem Entgraten und Reinigen.
Was sich bei der Mikro-CNC-Zerspanung im kleinen Maßstab ändert
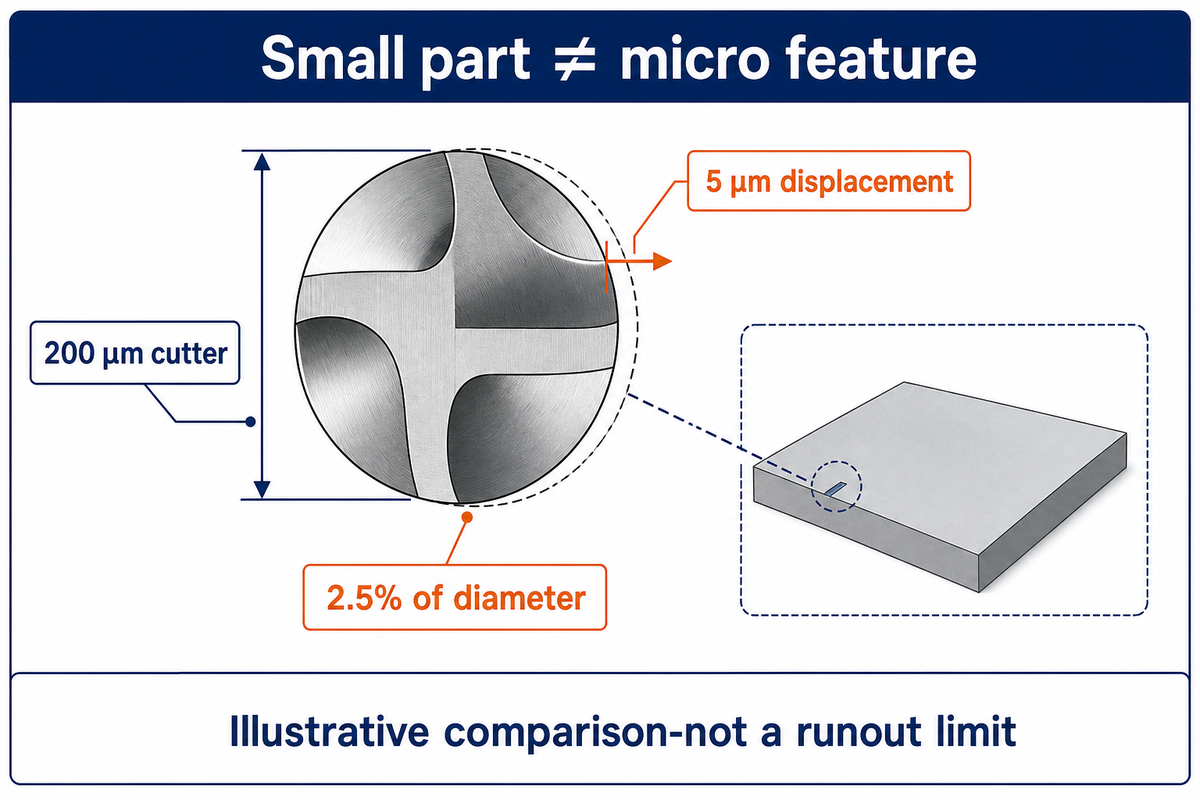
Bei der Mikrobearbeitung verschiebt sich das Verhältnis zwischen Schneidwerkzeug und Werkstoff. Kantenverrundung, Korngefüge und eine geringe Verlagerung können im Verhältnis zum Geometrieelement erheblich sein. Für die Präzisionszerspanung in diesem Maßstab ist eine vollständige Kontrolle des Zerspanungs- und Messsystems unerlässlich, auch wenn der Maschinenaufbau einer größeren CNC-Fräsmaschine ähnelt.
Wie funktioniert die Mikro-CNC-Zerspanung?
Bei der computergestützten numerischen Steuerung (CNC) wird Werkstoff von einem Werkstück abgetragen, wobei ein Programm die Bewegung des Schneidwerkzeugs steuert. Das Programm gibt zwar die Bewegung vor, der tatsächliche Schnitt hängt jedoch auch von der Werkzeuggeometrie, dem Spindelverhalten, der Steifigkeit der Spannvorrichtung und dem Verhalten des Werkstückwerkstoffs ab. Diese Einflüsse können im Verhältnis zur Spanungsdicke oder zur zulässigen Abweichung eines Geometrieelements erheblich sein. Dadurch wird die CNC-Zerspanung sehr anspruchsvoll.
Ein kleines Bauteil und ein Mikro-Geometrieelement sind nicht dasselbe. Eine große Platte kann einen kleinen Kanal enthalten, und ein kleiner Steckverbinder kann zahlreiche gedrehte Flächen aufweisen. Bestimmen Sie das maßgebliche Geometrieelement des Bauteils, bevor Sie für jede Fläche eine Toleranz festlegen.
Spezifikationen für hochpräzise CNC-Bearbeitung müssen die Messbedingungen benennen. Eine hohe Positioniergenauigkeit auf der Anzeige sagt wenig über einen Schnitt mit instabiler Werkzeugaufnahme aus; auch die thermische Stabilität und der Messaufbau müssen zur Toleranz passen.
Die Übersichtsarbeit von O’Toole, Kang und Fang aus dem Jahr 2021 erläutert, warum eine bloße Verkleinerung standardisierter Zerspanungsmodelle Kanteneffekte und Werkstoffeinflüsse außer Acht lässt. Auch eine moderne CNC-Maschine benötigt einen Werkzeughalter, eine Werkzeugbahn und ein Prüfverfahren, die zum Geometrieelement passen. Die Achsauflösung allein beantwortet diese Frage nicht.
Bei einem 200 µm-Fräser entspräche eine Verlagerung von 5 µm 2,5 % seines Durchmessers. Dieser Größenvergleich zeigt, warum ein kleiner absoluter Fehler berücksichtigt werden muss; er ist jedoch kein zulässiger Rundlaufgrenzwert. Legen Sie enge Toleranzen nur für Flächen fest, die für Montage oder Funktion maßgeblich sind.
Mindestspanungsdicke, Rundlauf und Werkzeugsteifigkeit
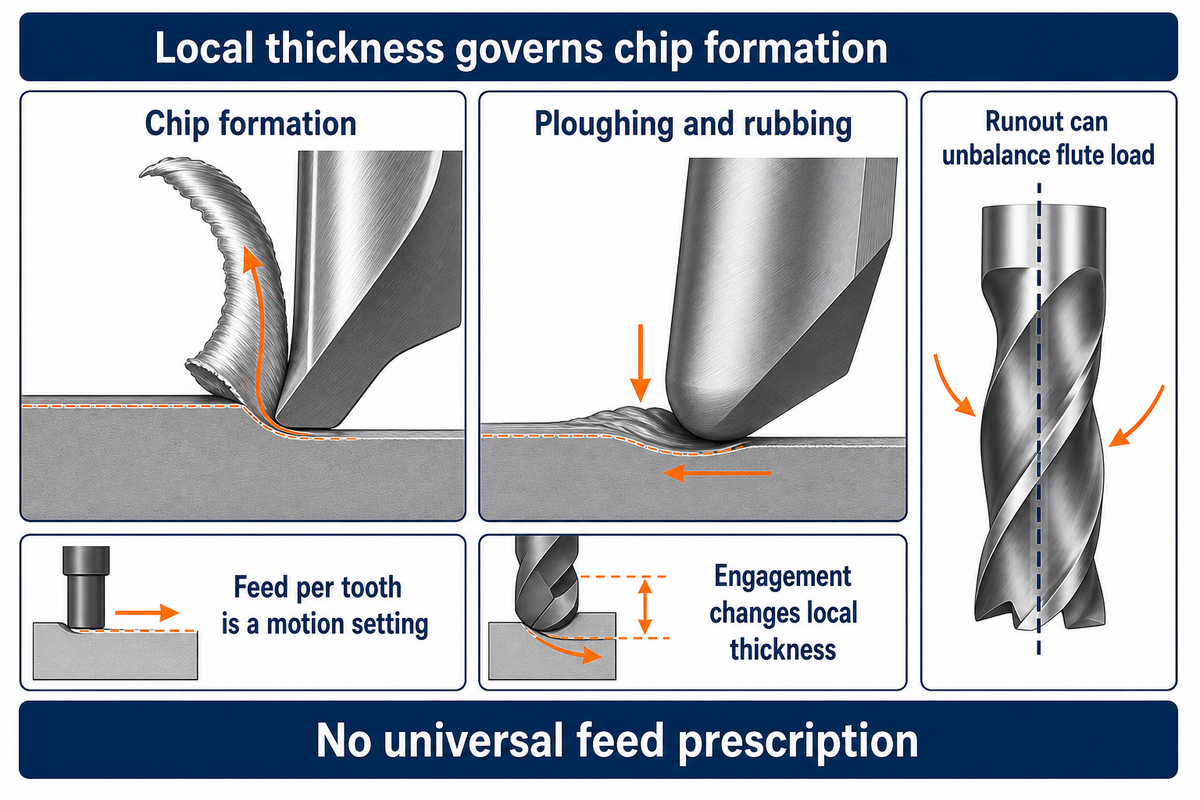
Die Mindestspanungsdicke ist die lokale Spanungsdicke, unterhalb derer sich der Werkstoff verformen und pflügen kann, statt gleichmäßig einen Span zu bilden. Der Vorschub pro Zahn bestimmt diese Dicke, doch Eingriff und Rundlauf beeinflussen sie während der gesamten Werkzeugumdrehung. Tatsächlich kann eine Verringerung des Vorschubs die Reibung erhöhen. Durch die Reibung kann ein empfindlicher Fräser leicht beschädigt werden.
Zwei Versuche zeigen, warum ein allgemeingültiger Faktor für den Schneidkantenradius unzuverlässig ist. Die Studie von De Oliveira und Kollegen zu AISI 1045-Stahl ergab eine Mindestspanungsdicke von 22–36 % des Schneidkantenradius. Die Studie von Rezaei, Sadeghi und Budak zu Ti-6Al-4V ergab unter den untersuchten Bedingungen 0,15–0,49 des Schneidkantenradius. Als Prozentwerte ausgedrückt entspricht Letzteres 15–49 %; die Bereiche überschneiden sich, haben aber unterschiedliche Grenzen.
Keiner der beiden Bereiche ist eine Vorschubempfehlung für ein unbekanntes Werkzeug. Die Mindestspanungsdicke ist eine lokale geometrische Bedingung. Der programmierte Vorschub pro Zahn ist eine Bewegungseinstellung; der radiale Eingriff und die Bahn der Schneide bestimmen die momentane Spanungsdicke. Die Stahlstudie zeigte außerdem, dass eine Spanbildung nicht immer zur besten Oberflächenrauheit führte.
Die spezifische Schnittenergie ist als Energie pro abgetragenem Volumen beim Zerspanen definiert. Sie ist daher eine andere Größe als die gesamte Schnittkraft im jeweiligen Fall. Berücksichtigen Sie beim Lesen der Übersicht zur Mikrofräsbearbeitung diesen Unterschied, wenn Sie den Größeneffekt beurteilen.
Berechnen Sie die Drehzahl und prüfen Sie anschließend den Zerspanungsbereich
Die Drehzahlgleichung des MIT verknüpft Drehzahl, Schnittgeschwindigkeit und Werkzeugumfang. In metrischen Einheiten lautet die Gleichung n = 1000 × Vc ÷ (π × D), wobei Vc in m/min, D in mm und n in rpm angegeben wird. Der Tischvorschub ergibt sich aus Vf = fz × z × n, wobei der Vorschub pro Zahn fz in mm/tooth und z die Anzahl der Schneiden ist.
Beispiel: Ein Prozessingenieur erwägt einen zweischneidigen Schaftfräser mit 0,2 mm Durchmesser und einer angenommenen Schnittgeschwindigkeit von 20 m/min. Die Berechnung ergibt eine Spindeldrehzahl von 1000 × 20 ÷ (π × 0.2) = 31.831 rpm. Bei einem angenommenen Vorschub von 0,002 mm/tooth läge der Tischvorschub bei 0,002 × 2 × 31.831 = 127,3 mm/min. Mit einer Spindel bei 20.000 rpm würde die Schnittgeschwindigkeit 12,57 m/min betragen und bei unverändertem Vorschub pro Zahn der Tischvorschub 80 mm/min. So kann der Prozessingenieur die Schnittbedingungen direkt vergleichen. Entscheidungen für eine geringere Drehzahl verändern die Schnittgeschwindigkeit. Die Spanlast verändert den programmierten Tischvorschub. Bei der Auswahl müssen das Zusammenspiel von Werkzeug und Span sowie das Werkstoffverhalten berücksichtigt werden.
Auch die Steifigkeit ist entscheidend. Eine größere Auskragung erhöht die Gefahr der Durchbiegung, und Rundlauf kann dazu führen, dass eine Schneide stärker belastet wird als die andere. Hochgeschwindigkeitsspindeln lösen diese Probleme nicht. In einem Interview mit Cutting Tool Engineering erklärte Steve Bryan von Bryan Machine Service, dass das verlängerte System ab der Spindel die Schwingungen verstärkt.
„Je weiter man sich von der Maschinenspindel entfernt, desto stärker sind die Schwingungen.“
Um 20 m/min zu erreichen, müsste ein Werkzeug mit 0,2 mm Durchmesser allein anhand des Kreisumfangs mit etwa 31.831 rpm laufen. Eine Verringerung auf 20.000 rpm würde die Schnittgeschwindigkeit auf 12,57 m/min senken. Zusammenhang: Drehzahl, Vorschub pro Zahn und Eingriff müssen beim Gerätevergleich gemeinsam betrachtet werden; die Angabe der Drehzahl allein legt keinen Prozess fest.
Mikrofräsen im Vergleich zu Mikro-EDM, Drehen und Laserverfahren
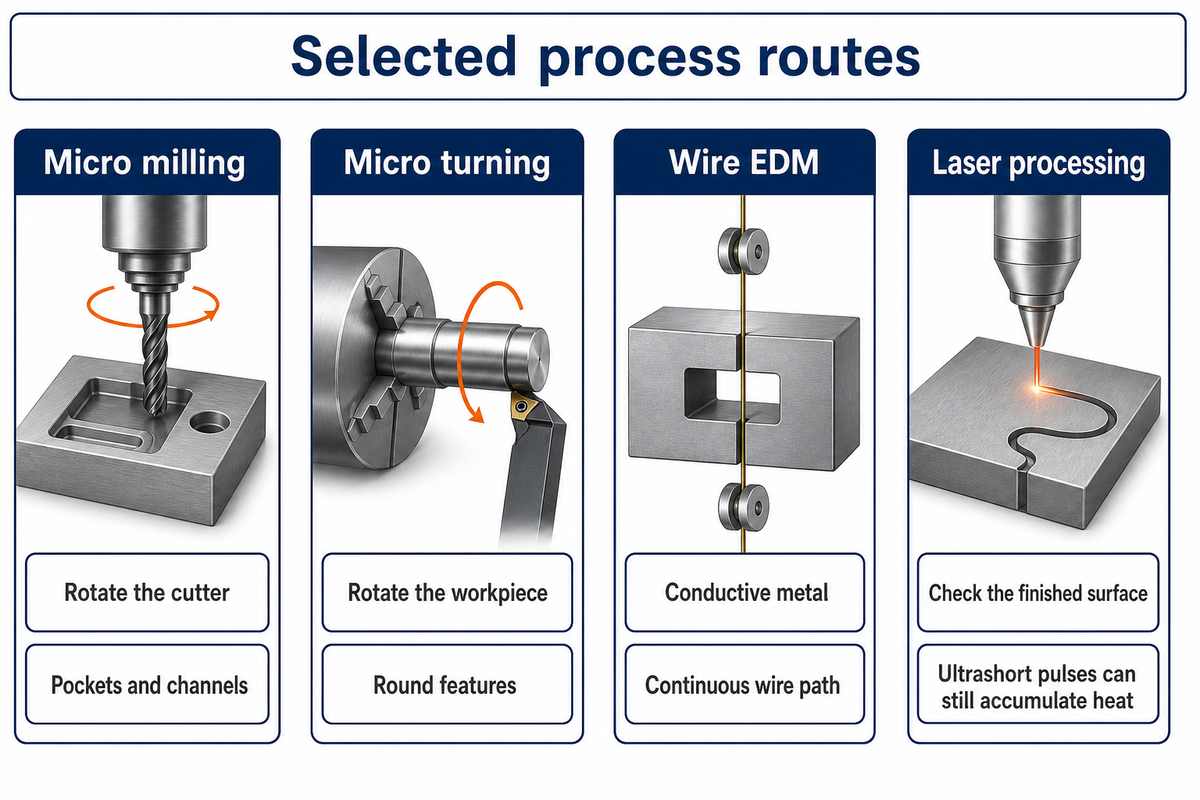
Wählen Sie ein Mikrozerspanungsverfahren danach aus, welche Geometrie es erreichen kann, welchen Werkstoff es abträgt und welche Oberfläche es hinterlässt. Mechanische Zerspanung ist durch Fräsen und Drehen möglich; EDM kommt bei elektrisch leitfähigem Werkstoff infrage, und die Eignung der Laserbearbeitung hängt davon ab, wie der Werkstoff auf die Energiequelle reagiert. Kein Verfahren eignet sich für alle zu vergleichenden Geometrieelemente am besten.
Die folgenden Geometriefamilien dienen als Ausgangspunkt für Gespräche über Verfahren. Sie beschreiben, wie ein Verfahren ein Geometrieelement herstellen kann und woran es scheitern kann; sie sind nicht als Werbung für minimale Verfahrensgrenzen gedacht.
| Geometriefamilie | Zu prüfendes Verfahren | Erster Entscheidungsfaktor | Technische Konsequenz |
|---|---|---|---|
| Offene, flache Tasche | Mikrofräsen | Werkzeugzugang und Spanabfuhr | Sorgen Sie für einen freien Spanabfuhrweg; eine offene Oberseite allein verhindert keinen erneuten Schnitt. |
| Tiefe, schmale Nut | Mikrofräsen oder EDM | Reichweite, Schneidenlänge und Spanabfuhr | Unterscheiden Sie die zu erreichende Tiefe von der gleichzeitig im Eingriff befindlichen Schneidenlänge. |
| Geschlossene, geformte Kavität | Fräsen oder Senkerodieren | Eckenform und Elektrodenzugang | Ein rotierender Fräser hinterlässt einen Radius; eine geformte Elektrode bringt Verschleiß und einen erforderlichen Entladungsspalt mit sich. |
| Durchgehendes Profil in leitfähigem Metall | Drahterodieren | Durchgehender Drahtweg | Drahtzugang und Werkstückspannung müssen auch nach dem Heraustrennen des Profils möglich bleiben. |
| Schlanke Rundwelle | Mikrodrehen oder Langdrehen | Abstützung nahe der Schnittstelle | Langes, ungestütztes Stangenmaterial kann sich durchbiegen, selbst wenn die programmierte Position korrekt ist. |
| Kleine Bohrung | Mikrobohren | Anschnitt, Tiefe und Spanabfuhr | Ein Bohrer kann die Zieltiefe erreichen und dennoch einen unzulässigen Austrittsgrat erzeugen. |
| Dünner Steg oder dünne Wand | Abgestütztes Mikrofräsen | Spannung und Schnittbelastung | Stützen Sie das Geometrieelement während des Schnitts ab und messen Sie es nach dem Ausspannen. |
| Mikrofluidischer Kanal | Fräsen oder geeignetes Laserverfahren | Kanalform und Gratfreiheit der Kanten | Ein Grat nimmt Strömungsraum ein; ein glänzender Kanalboden belegt nicht, dass der Querschnitt stimmt. |
| Feine Oberflächentextur | Laserbearbeitung oder geeignetes Zerspanungsverfahren | Funktionale Textur und Wärmeeinfluss | Geben Sie an, welche Textur gemessen wird; eine geringere mittlere Rauheit ersetzt nicht das geforderte Muster. |
Die EDM-Übersichtsarbeit von Nafi und Jahan unterscheidet geformte Senkerodierelektroden von Drahtelektroden und beschreibt thermisch veränderte Oberflächenschichten. Harter, elektrisch leitfähiger Werkzeugstahl kann sich für EDM eignen, doch Elektrodenverschleiß, Spülung und die fertige Oberfläche bestimmen weiterhin die Verfahrenswahl.
Mikrofräsen im Vergleich zum Mikrodrehen: Was ändert sich?
Beim Mikrofräsen rotiert der Fräser und erzeugt Geometrieelemente wie Taschen und Kanäle; beim Mikrodrehen rotiert das Werkstück und es entstehen runde Geometrieelemente wie eine Welle. Entscheiden Sie, welche Rotation das kritische Geometrieelement am besten unterstützt. Ein Bauteil mit beiden Arten kann kombinierte Arbeitsgänge erfordern, bei denen die Übertragung der Bezugsflächen sorgfältig geplant werden muss.
Unser Leitfaden zum Vergleich von Fräsen und Drehen vertieft den Geometrievergleich auf Bauteilebene.
Auch bei der Laserbearbeitung gelten besondere Anforderungen an die Oberfläche. Das Metallablationsexperiment von Bauer und Kollegen aus dem Jahr 2015 zeigte, dass sich selbst bei ultrakurzen Pulsen unter den untersuchten Bedingungen für Durchschnittsleistung und Abtastung Wärme ansammeln kann. Daher lässt sich die fertige Oberfläche nicht generell allein aufgrund der Bezeichnung „ultrakurz“ freigeben.
Konstruktion für Mikro-Schaftfräser und Mikrobohrer
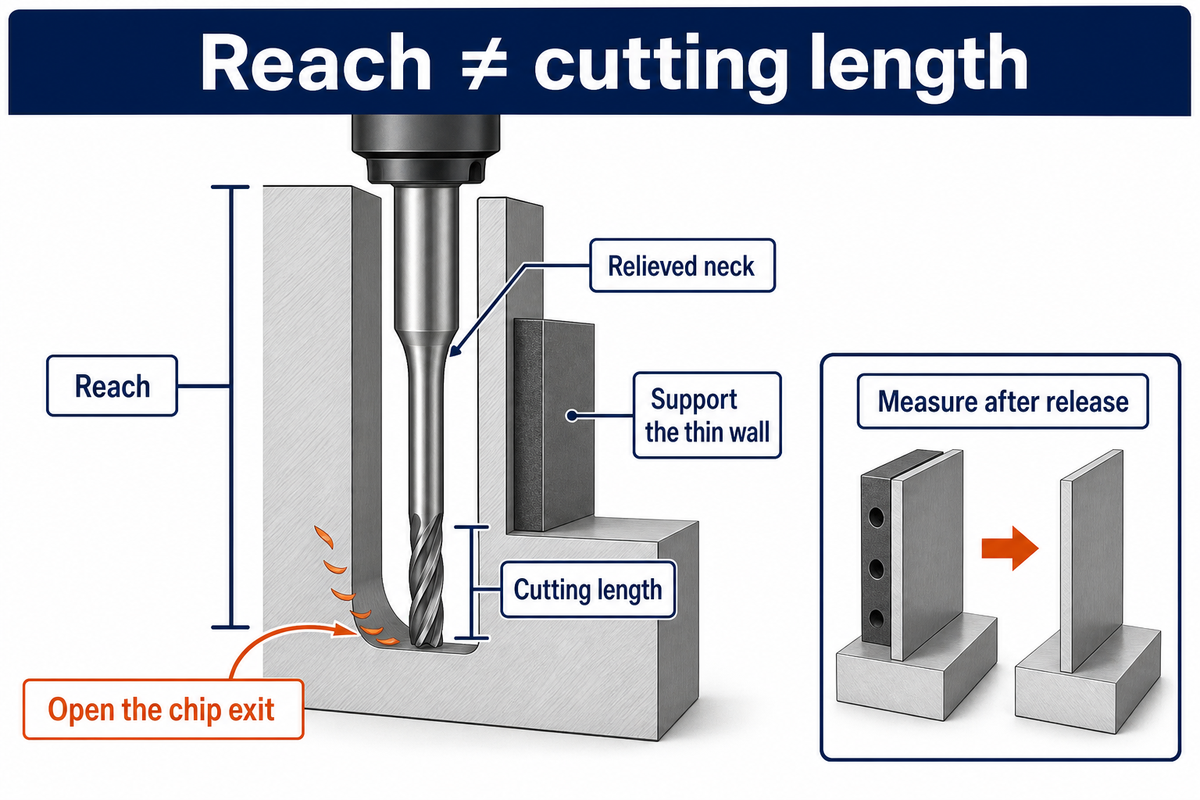
Legen Sie Mikro-Geometrieelemente so aus, dass die Schneide zugänglich ist und das Werkstück während der Zerspanung ausreichend abgestützt wird. Das Schneidwerkzeug muss das Geometrieelement erreichen, umliegende Geometrie freigeben und Späne abführen können. Bei Länge, Reichweite und Durchmesser sind unterschiedliche Kompromisse nötig; ein einzelnes Maß kann das Werkzeug nicht vollständig beschreiben.
Die Reichweite gibt an, wie weit das Werkzeug auskragen kann; die Schneidenlänge beschreibt, welcher Abschnitt des Werkzeugs eine Schneide aufweist. Ein freigestellter Hals kann an einer Wand entlanglaufen, ohne sie zu bearbeiten. Mehrere flache Zustellungen mit einer kurzen Schneide können eine andere Belastung verursachen als der Eingriff über die gesamte Reichweite bei einem einzigen tiefen Schnitt.
Bei komplexen Geometrien ist zu ermitteln, welche Innengeometrien nach der Montage unzugänglich bleiben. Geometrieelemente, die sich zeichnerisch darstellen lassen, bieten möglicherweise keinen praktikablen Bearbeitungs- oder Prüfweg.
Die Übersichtsarbeit zum Mikrofräsen stellt den Zusammenhang zwischen Werkzeuggeometrie, Steifigkeit und Zerspanungsverhalten her. Im Leitfaden zur 5-Achs-Bearbeitung wird die Bedeutung der Werkzeugausrichtung für allgemeinere Fragen zum Maschinenzugang beschrieben. Prüfen Sie nach der Anpassung der Ausrichtung die Reichweiten- und Spielgrenzen des Werkzeugs.
Stellen Sie sich einen 0,5 mm breiten und 4 mm tiefen Kanal mit einer dünnen Wand vor. Die Zeichnung ermöglicht den Zugang von oben, aber nicht von den Seiten. Ein Werkzeug mit großer Reichweite kann zwar den Kanalboden erreichen, doch bleibt auch hier wenig Platz für die Spanabfuhr. Der Konstrukteur hat mehrere Möglichkeiten: ein Ende öffnen, die Tiefe verringern, den Kanal von der Wand wegrücken oder das Geometrieelement auf mehrere Bauteile einer Baugruppe aufteilen. Bleibt der Kanal unverändert, muss die Prozessplanung den Werkzeugeingriff und die Spanabfuhr über die gesamte Tiefe des Geometrieelements berücksichtigen. Eine höhere Spannkraft ist keine kostenlose Verbesserung, wenn sie die Wand verbiegt. Eine echte Konstruktionsverbesserung beseitigt den begrenzenden Mechanismus.
Die Studie zu Austrittsgraten aus dem Jahr 2021 bringt die Gratbildung mit dem Verlust der Abstützsteifigkeit des Werkstücks in Verbindung, wenn die Schneide das Werkstück verlässt. Deshalb sollte die Geometrie des austretenden Schnitts vor der Bearbeitung berücksichtigt werden. Bei der Planung von Anschnitt und Austritt einer Bohrung tritt bei Mikrobohrern ein ähnliches Problem auf. Die Austrittskante ist möglicherweise nicht zugänglich oder muss entgratet werden.
Eckradien müssen zum Fräser passen, die ungestützte Auskragung sollte möglichst kurz bleiben und es muss festgelegt werden, welche Kanten nach der abschließenden Oberflächenbearbeitung scharf bleiben sollen. Der Leitfaden zur fertigungsgerechten Konstruktion behandelt weitere Entscheidungen zur Zeichnung; im Mikrobereich müssen zusätzlich die kleinste Kante und der Spanweg genau analysiert werden.
| Begrenzendes Geometrieelement | Zu prüfende Änderung | Prüfung nach der Änderung |
|---|---|---|
| Tiefe Mikrobohrung | Verkürzen Sie den Abschnitt mit kleinem Durchmesser mithilfe einer größeren Zugangsbohrung, sofern die Funktion dies zulässt. | Prüfen Sie die verbleibende kleine Bohrung und den Übergang, nicht nur die zugängliche Öffnung. |
| Dünne Wand | Verlagern Sie den Schnitt in einen besser abgestützten Werkstoffbereich oder ändern Sie die Spannvorrichtung. | Messen Sie die ausgespannte Wand im festgelegten Zustand. |
| Geschlossener, schmaler Kanal | Öffnen Sie ein Ende oder teilen Sie die Geometrie auf mehrere Bauteile einer Baugruppe auf, sofern die Funktion dies zulässt. | Prüfen Sie Kanalform, Ausrichtung der Verbindungsstellen und Kantenzustand. |
| Unzugängliche Bezugsfläche | Fügen Sie eine nutzbare Bezugsfläche hinzu und erhalten Sie dabei die funktionale Beziehung der Bezugsflächen. | Weisen Sie nach, wie die Prüfvorrichtung das fertige Geometrieelement positioniert. |
Ein 0,5 mm breiter und 4 mm tiefer Kanal hat ein Tiefen-Breiten-Verhältnis von 8:1. Dieses Verhältnis beschreibt das Geometrieelement, garantiert aber nicht, dass sich ein Schnitt ausführen lässt. Eine geöffnete Spanabfuhr oder eine bessere Wandabstützung kann wirksamer sein als die Vorgabe eines kleineren Fräsers, da ein kleinerer Durchmesser auch zu geringerer Werkzeugsteifigkeit führen kann.
Mikrobearbeitung von Aluminium, Stahl und anderen Werkstoffen
Bei der Bearbeitung von Mikrobauteilen sind Werkstoffgüte und Werkstoffzustand bei der Werkstoffauswahl zu berücksichtigen. Adhäsion, Kaltverfestigung und lokale Mikrostruktur können die Zerspanung im kleinen Maßstab beeinflussen. Ein Vorschub, der bei einer Legierung oder Wärmebehandlung funktioniert, kann bei einer anderen Legierung oder Wärmebehandlung zu einem anderen Grat führen und/oder andere Kräfte und anderen Verschleiß verursachen, selbst wenn die Nenngeometrie gleich ist.
Können Metalle und Kunststoffe gleichermaßen mikrobearbeitet werden?
Ja. Metalle und Kunststoffe lassen sich mit geeigneten Schneidwerkzeugen und ausreichender Abstützung mikrobearbeiten. Ihre begrenzenden Mechanismen unterscheiden sich jedoch: Ein duktiles Metall kann verschmieren und/oder Grate bilden; ein nachgiebiger Kunststoff kann sich beim Spannen und Zerspanen verformen. Werkstoffspezifische Werkzeuge und ein definierter Messzustand sind wichtiger als die Bezeichnung „Mikro“.
Bei Aluminium und Kupfer sind Adhäsion und Spanabfuhr entscheidend. Bei Edelstahl und Titan spielen Wärme, Verfestigung und Verschleißverhalten eine Rolle. Auch Polymere wie PTFE können sich unter Spann- und Wärmebedingungen verformen. Die funktionalen Werkstoffanforderungen bestimmen die Auswahl; einfache Zerspanbarkeit ist kein Auswahlkriterium für einen Implantatwerkstoff oder eine Luft- und Raumfahrtlegierung.
Bei mikrochirurgischen Werkzeugen müssen die funktionale Schneide und der erforderliche Zustand des fertigen Werkstoffs festgelegt werden, bevor der Schnitt optimiert wird. Ein Zerspanungsversuch dient dazu, das Verhalten des Werkstoffs bei der Fertigung zu bewerten, und nicht dazu, seine Eignung für eine medizinische Anwendung festzustellen.
Bei Bauteilen aus nachgiebigen Polymeren finden Sie werkstoffspezifische Fragen zum Einrichten in unserem Leitfaden zur PTFE-Zerspanung. Das nachfolgend beschriebene Verhalten wurde in einem Titanversuch beobachtet.
Ein Beispiel aus dem Ti6Al4V-Experiment von Attanasio und Kollegen aus dem Jahr 2013 ist hier hilfreich. Vier Mikrostrukturen wurden mit Schaftfräsern mit 200 µm Durchmesser bearbeitet. In diesen Versuchen führten vollständig lamellare Proben zu geringeren Schnittkräften und weniger Werkzeugverschleiß. Entscheidend ist, den Werkstoffzustand beim Vergleich von Fertigungslosen zu dokumentieren, statt nur die Legierungsbezeichnung anzugeben.
Die Wärmebehandlung dient der späteren Funktion des Bauteils. Eine Änderung der Wärmebehandlung allein zur Verbesserung der Zerspanbarkeit kann daher ganz andere Probleme verursachen. Unser Leitfaden zur Auswahl von CNC-Werkstoffen bietet einen deutlich umfassenderen Werkstoffvergleich.
Titan-Mikrostrukturen mit der Bezeichnung Ti6Al4V zeigten bei der Bearbeitung mit einem Fräser mit 200 µm Durchmesser unterschiedliches Verhalten. Neben Werkzeug und Eingriffseinstellungen sollte auch der Werkstoffzustand dokumentiert werden. Wenn Ergebnisse zwischen Fertigungslosen schwanken, prüfen Sie zuerst diesen Einfluss, bevor Sie auf einen Präzisionsverlust der Maschine schließen.
Warum Mikro-Schaftfräser brechen: Erst die Ursache ermitteln, dann die Drehzahl senken
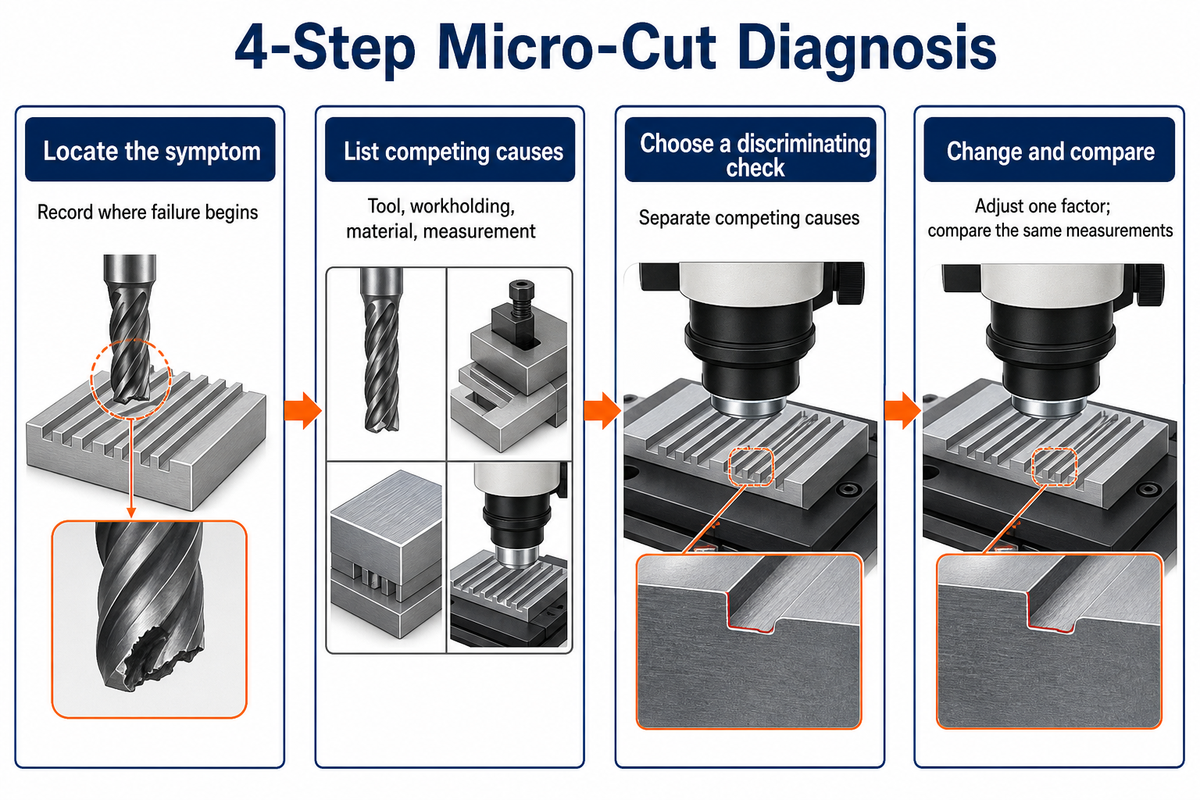
Mikro-Schaftfräser brechen durch örtliche Überlastung, Verschleiß oder Instabilität, die die Belastbarkeit des Werkzeugs übersteigt. Weitere Einflussgrößen spielen ebenfalls eine Rolle. Eine hilfreiche Fehlerdiagnose verknüpft den Bruchort und Oberflächenbefunde mit konkurrierenden Ursachen; anschließend wird eine kontrollierte Einflussgröße verändert, um ihre Auswirkung auf das untersuchte Werkzeug und Bauteil zu prüfen.
Diagnose in 4 Schritten bei der Mikrozerspanung
Die 4-Schritte-Methode zur Diagnose beim Mikroschneiden verknüpft Symptome mit möglichen Ursachen und nutzt eine unterscheidende Prüfung sowie eine gezielte Korrekturmaßnahme.
- Symptom lokalisieren. Halten Sie fest, wo Werkzeugbruch, Gratbildung oder Maßabweichungen beginnen.
- Mögliche Ursachen auflisten. Berücksichtigen Sie Werkzeug, Werkstückspannung, Werkstoff und Messung.
- Eine unterscheidende Prüfung wählen. Nutzen Sie eine Beobachtung, mit der sich die Ursachen voneinander abgrenzen lassen.
- Ändern und vergleichen. Passen Sie einen Faktor an und vergleichen Sie dieselben Abnahmemessungen.
Die Matrix überträgt diese Abfolge auf verschiedene Probleme bei Mikroteilen. Sie dient der Diagnose: Jede Maßnahme knüpft an eine Beobachtung an und ist keine pauschale Vorschubkorrektur.
| Beobachtetes Symptom | Mögliche Ursachen | Unterscheidende Prüfung | Maßnahme und Einschränkung |
|---|---|---|---|
| Grate nehmen zu, nachdem der Vorschub reduziert wurde | Pflügen, verschlissene Schneide oder unzureichende Abstützung am Austritt | Vergleichen Sie den Schneidenzustand und die Spanbildung bei gleichbleibendem Eingriff. | Stellen Sie einen ausreichend abgestützten Schnitt wieder her. Halbieren Sie den Vorschub nicht automatisch immer weiter. |
| Eine Schneide verschleißt schneller | Rundlaufabweichung oder ungleichmäßiger Zahneingriff | Messen Sie das rotierende Werkzeug nahe der Schneide. | Reinigen Sie die Aufnahme, setzen Sie sie erneut ein und messen Sie noch einmal, bevor Sie das Programm ändern. |
| Das Werkzeug bricht wiederholt am Grund einer Nut | Spanstau, übermäßiger Eingriff oder zu geringes Spiel | Prüfen Sie den Spanabfluss und die Tiefe, an der der Fehler beginnt. | Passen Sie Spanabfuhr und Eingriff an. Auch bei einem langsameren Zyklus können eingeschlossene Späne erneut zerspant werden. |
| Die Nutbreite ändert sich mit der Schnittrichtung | Durchbiegung des Werkzeugs oder Werkstücks | Vergleichen Sie Bearbeitungszüge in entgegengesetzter Richtung und Messungen am ausgespannten Teil. | Verringern Sie den ungestützten Überstand oder verbessern Sie die Abstützung, bevor Sie den Werkzeugweg korrigieren. |
| Eine Bohrung hat den richtigen Durchmesser, lässt aber keinen Durchfluss zu | Grat am Austritt, Rückstände oder eine unvollständige Öffnung | Prüfen Sie beide Enden und den funktionsrelevanten Durchgang. | Kontrollieren Sie die Austrittskante und das Reinigungsverfahren und messen Sie anschließend erneut. |
| Eine optisch gemessene Nut wirkt schmaler als das Werkzeug | Grat oder schwellenwertbedingte Kantenerkennung | Untersuchen Sie das Profil und die für die Messung gewählte Kante. | Legen Sie zunächst fest, wie die Kante definiert wird, bevor Sie die Werkzeugkorrektur ändern. |
| Die Oberflächenqualität unterscheidet sich zwischen Werkstofflosen | Unterschiede bei Gefüge, Härte oder Einschlüssen | Vergleichen Sie neben der Werkstoffgüte auch den Werkstoffzustand. | Halten Sie den spezifizierten Werkstoffzustand konstant. Ändern Sie die Wärmebehandlung nicht allein, um die Zerspanung zu erleichtern. |
| Teile sind im gespannten Zustand maßhaltig, nach dem Ausspannen jedoch nicht | Elastische Verformung durch die Spannvorrichtung | Wiederholen Sie die Messung im festgelegten ungespannten Zustand. | Ändern Sie Abstützung und Spannkraft. Eine höhere Spannkraft kann das Ergebnis verschlechtern. |
| Ein Überwachungsalarm stimmt nicht mit der Prüfung überein | Nicht validierte Übertragung von Sensor oder Modell | Vergleichen Sie den Alarm mit dem tatsächlichen Verschleiß und den Messwerten des Bauteils. | Validieren Sie das Signal erneut für Werkstoff, Werkzeug und Eingriff, bevor Sie automatisch eingreifen lassen. |
Die beschriebenen Mechanismen stützen sich auf den Überblick zum Mik rofräsen und das Experiment zu Graten am Austritt. Im Interview von Modern Machine Shop mit Jeff Davis von Harvey Performance wird außerdem erläutert, wie Werkzeugwechsel und Instabilität den Vorteil eines kürzeren programmierten Zyklus zunichtemachen können.
Der umfassendere Leitfaden zum CNC-Fräsen bietet weiteren Kontext. Die Prüfungen betreffen den Mikromaßstab; wenden Sie sie auf das konkrete fehlerhafte Geometrieelement an.
Im angenommenen Beispiel mit einem 0,2 mm großen Zweischneider sinkt der programmierte Vorschub pro Zahn von 2 µm auf etwa 1 µm, wenn der Tischvorschub bei einer Spindeldrehzahl von 31.831 rpm von 127,3 mm/min auf 63,7 mm/min reduziert wird. Ein Vorschub pro Zahn von 1 µm kann das Pflügen verstärken, je nach den lokalen Schnittbedingungen.
Prüfung von Mikroteilen: Toleranz und Auflösung unterscheiden
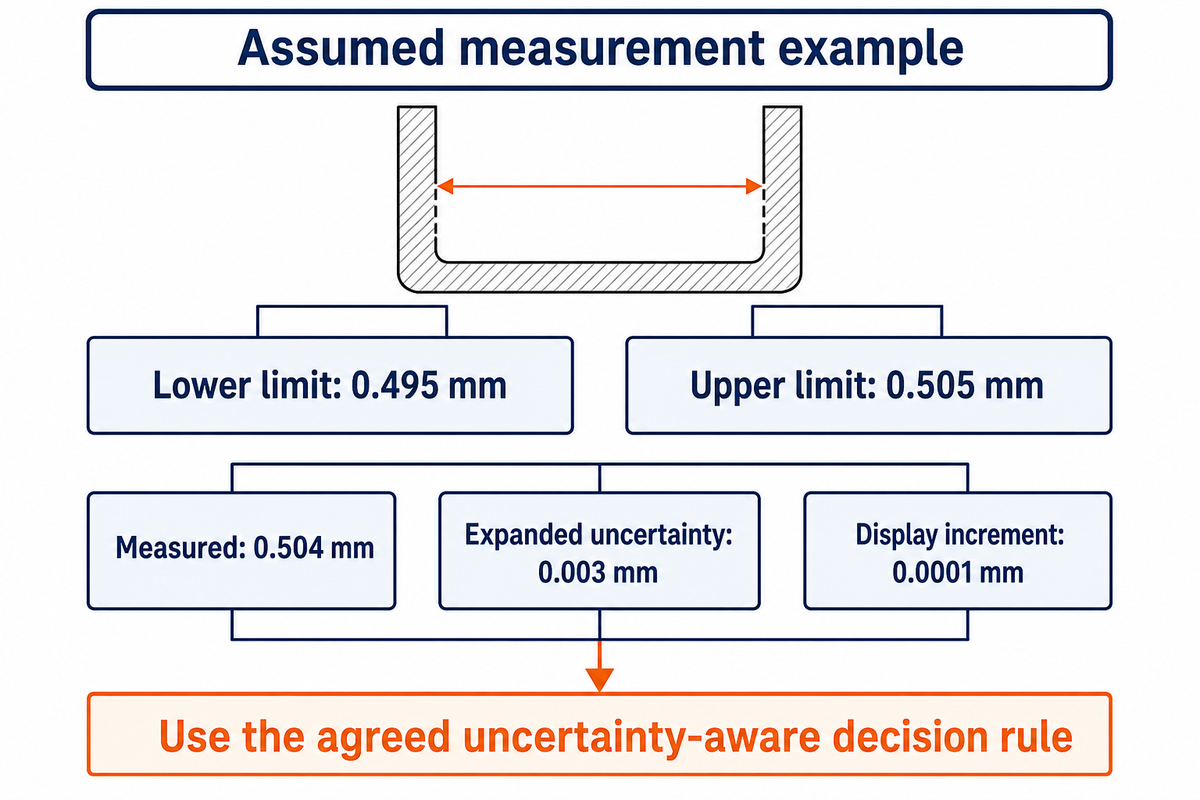
Bei der Prüfung von Mikroteilen muss das spezifizierte Geometrieelement mit einer ausreichend kleinen Messunsicherheit bewertet werden, damit die vereinbarte Abnahmeentscheidung möglich ist. Die Auflösung eines Instruments beschreibt die Anzeige oder den Messschritt, nicht die gesamte Messunsicherheit. Kantenauslegung, Stichprobenumfang, Tastkopfgröße, Ausrichtung, Temperatur und Aufspannung beeinflussen das Ergebnis. Eine hohe Auflösung allein weist daher nicht zwingend die Konformität nach.
Wie genau ist die CNC-Mikrobearbeitung?
Die Genauigkeit ist ein durch Messungen ermitteltes, geometrieelementspezifisches Ergebnis und keine einzelne Kennzahl für die CNC-Bearbeitung. Geben Sie Maß, Bezug und Toleranz an und bewerten Sie anschließend Prozess- und Messunsicherheit. Für dieselbe Komponente können je nach Bohrung, dünner Wand und Grund eines unzugänglichen Kanals unterschiedliche Messverfahren erforderlich sein.
Der Leitfaden von NIST zur dimensionalen Messtechnik verknüpft die Rückführbarkeit mit einer lückenlosen Kette von Vergleichen und den zugehörigen Unsicherheiten. ISO 14253-1:2017 behandelt Konformitätsentscheidungen, wenn Messunsicherheit eine Rolle spielen kann, etwa wenn Messwerte nahe an den Spezifikationsgrenzen liegen. Laut öffentlichem Eintrag ist die Version von 2017 nach einer Bestätigung im Jahr 2023 weiterhin aktuell.
Technischer Hinweis
Beispiel: Ein Geometrieelement mit 0.500 ± 0,005 mm hat Grenzmaße von 0,495–0,505 mm. Ein angezeigter Messwert von 0,504 mm liegt nur 0,001 mm unter dem oberen Grenzmaß. Beträgt die angegebene erweiterte Messunsicherheit 0,003 mm, muss die Abnahmeentscheidung nach der vereinbarten Regel unter Berücksichtigung der Messunsicherheit getroffen werden. Die Anzeigeauflösung allein reicht nicht aus, um dies zu entscheiden.
Ein Qualitätsingenieur ermittelt an einem Kanal den Messwert 0,504 mm. Die Anzeige löst 0,0001 mm auf; auf den ersten Blick ist das deutlich feiner als die Toleranz. Die angegebene erweiterte Messunsicherheit beträgt jedoch 0,003 mm, und die optisch erkannte Kante verändert sich mit der Beleuchtung. Vor der Abnahme des Bauteils prüft der Ingenieur die festgelegte Kante, den Messaufbau und die vereinbarte Entscheidungsregel. Das Entgraten gehört zur abschließenden Bearbeitungsfolge; der Messwert muss daher den Zustand des Kanals nach dem Entgraten wiedergeben. Eine wiederholte Auswahl derselben verzerrten Kante beseitigt die Verzerrung nicht. Ein Messverfahren, das die tatsächliche Bauteilgrenze zuverlässig erkennt, wäre besser geeignet.
Dazu gibt es auch ein experimentelles Beispiel. In ihrer Studie von 2024 berichteten Abeni und Kollegen, dass ein nominell 800 µm großes Werkzeug mit 789 ± 2 µm gemessen wurde, und stellten fest, dass Grate die optische Messung von Nutbreiten erschwerten. Die Messstudie von NIST zu Öffnungen nennt die Erfassung der Gesamtform durch Stichproben und die Filterwirkung eines Tastkopfs endlicher Größe als weitere Beiträge zur Messunsicherheit. Optische Verfahren und eine KMG haben daher unterschiedliche Einschränkungen bei Zugänglichkeit und Stichprobenmessung.
Bei einem Geometrieelement mit 0.500 ± 0,005 mm beträgt die Toleranzbreite insgesamt 0,010 mm. Ein Anzeigeintervall von 0,0001 mm ist nur ein Teil des Messsystems. Legen Sie die fertige Kante, die Stichprobenmessung und die Abnahmeregeln fest, bevor Sie einen Messwert nahe einer der Spezifikationsgrenzen akzeptieren.
Kosten der Mikrobearbeitung: Für Gutteile zahlen, nicht nur für Taktzeiten
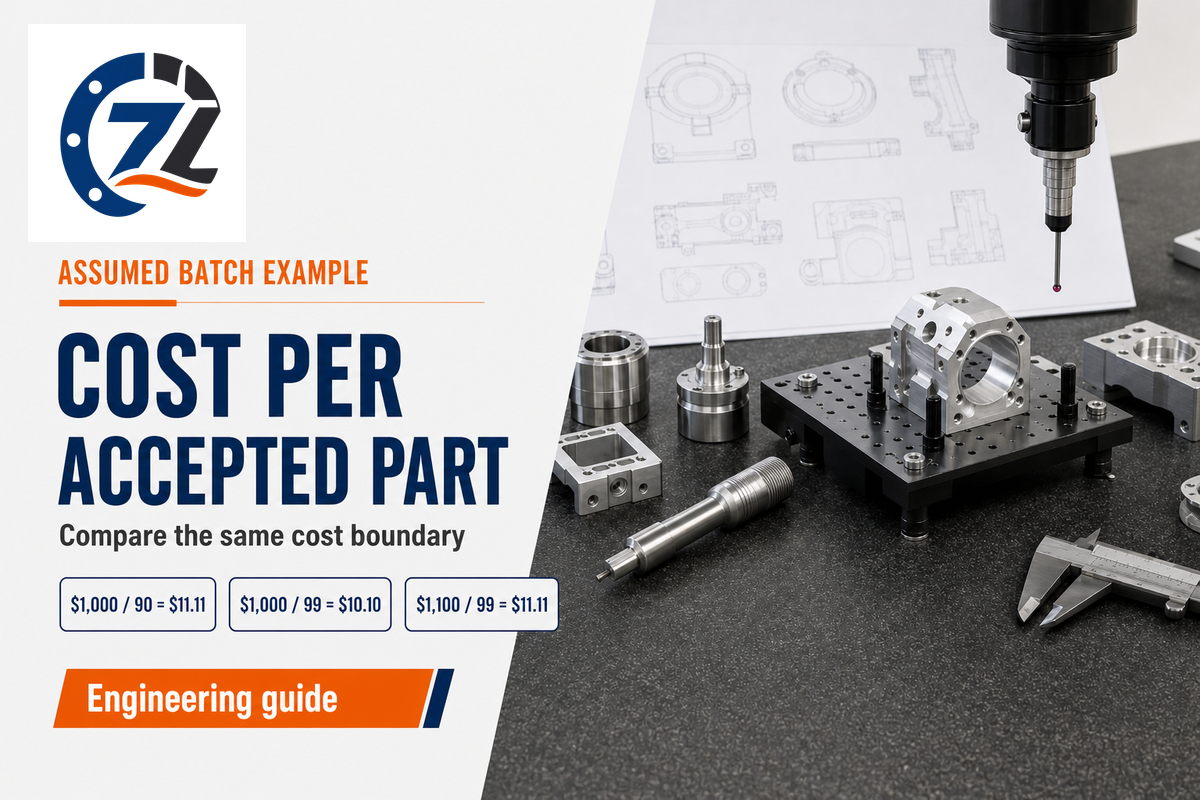
Für einen Kostenvergleich der Mikrobearbeitung sollten Sie berücksichtigen, wie viele Teile in der Charge angenommen werden und welche Kosten für diese Charge anfallen. Der Vorteil eines kurzen Schnittzyklus kann durch Werkzeugwechsel, Entgraten, Prüfen und Ausschuss verloren gehen. Beim Vergleich werden die Kostengrenzen einheitlich gehalten und weitere Kosten einbezogen, die mit einer Prozessverbesserung verbunden sind.
Das Modell der American Society for Quality zu Qualitätskosten unterscheidet zwischen Vorbeugungs-, Prüfungs- und Fehlerkosten. Prüfungen zählen zu den Prüfkosten, Ausschuss und Nacharbeit zu den internen Fehlerkosten. Die Analyse dieser Kosten kann verdeutlichen, warum die Bearbeitungszeit allein kein ausreichendes Maß ist.
Kostenbeispiel je Gutteil
Das Kostenbeispiel je Gutteil teilt die einbezogenen Chargenkosten durch die Zahl der angenommenen Teile und zeigt so, wie sich die Ausbeute auf den betrieblichen Vergleich auswirkt.
Angenommene Werte: Rüstkosten, $300, Bearbeitungskosten, $5 je begonnenem Teil, und Prüfkosten, $2 je begonnenem Teil. Bei 100 gestarteten Teilen betragen die einbezogenen Gesamtkosten $300 + 100 × ($5 + $2) = $1,000. Bei 90 angenommenen Teilen ergeben sich $11,11 je angenommenem Teil, bei 99 angenommenen Teilen $10,10 je angenommenem Teil. Bleiben die Kosten unverändert, lässt sich so der Einfluss der Ausbeute isolieren. Verursacht die Verbesserung zusätzliche $100 an Vorbeugungs-, Prozess- oder sonstigen Kosten, beträgt der zweite Wert $1.100 ÷ 99 = $11,11. Relevante Nacharbeits- und sonstige Kosten, die bisher nicht berücksichtigt wurden, sollten vor dem Vergleich einbezogen werden. Dies ist ein klar abgegrenzter Vergleich einer betrieblichen Charge. Für die Bestandsbuchhaltung und den Verkaufspreis des Lieferanten gelten jeweils eigene Kostengrenzen.
Der Leitfaden zu den Kosten der CNC-Bearbeitung behandelt weitere Kostentreiber. Berücksichtigen Sie bei einem mikroskopischen Geometrieelement auch die Handhabungs- und Prüfschritte, die nach dem Stillstand des Werkzeugs noch anfallen.
Vom Prototyp zu wiederholgenauen Mikroteilen
Wiederholgenaue Mikroteile erfordern eine stabile Abfolge von der Werkstoffbeschaffenheit über das Schneiden und die Oberflächenbearbeitung bis zur Messung. Ein erfolgreicher Prototyp zeigt, dass ein Teil unter bestimmten Bedingungen gefertigt wurde. In der Fertigung müssen die Werkzeugschwankungen während des Fertigungsloses beherrscht und Abnahmemessungen durchgeführt werden, die das fertige Geometrieelement abbilden.
Legen Sie gemeinsam den Werkstoffzustand, die Einrichtung von Werkzeug und Aufnahme, die Schnittparameter, das Entgraten und den Prüfzustand fest. Vergleichen Sie Teile über die Werkzeugstandzeit hinweg und nach einem Werkzeugwechsel. Automatisierung kann weder einen undefinierten Bezug noch eine Messung ausgleichen, bei der die falsche Kante erfasst wird.
Bei der Prozessregelung sollte die Streuung einer konkreten Ursache zugeordnet werden. Bei der CNC-Präzisionsbearbeitung muss eine Maßänderung nach dem Werkzeugwechsel anders untersucht werden als eine zufällige Beschädigung durch Handhabung.
Die Überwachung wird weiterentwickelt. In der Studie vom März 2026 kombinierten Abu, Huo und Liu akustische Emissionen und Kraftsignale mit diamantbeschichteten Werkzeugen von 0,9 mm beim Mikrofräsen von Glas und Silizium. Die Forschenden empfehlen, die Steuerungen einzubeziehen und die Arbeit auf weitere spröde Werkstoffe auszuweiten. Bei der Bearbeitung von Metallen sind zusätzliche Prüfungen erforderlich; ein Labormodell für Signale garantiert keine sofort einsatzbereite Prozessregelung.
Wichtigste Erkenntnis
Ein 200 µm großer Fräser, eine Toleranz im Mikrometerbereich und eine feine Anzeigeauflösung beschreiben unterschiedliche Aspekte des Prozesses. Zuverlässige Mikrobearbeitung verknüpft die Geometrieelemente, das Schnittverhalten und die Messung, mit der das fertige Bauteil abgenommen wird.
Wenn Sie über die fertigungsgerechte Konstruktion sprechen möchten, informieren Sie sich über die Micro-CNC-Bearbeitungsservices von Zhenling und deren Fertigungsablauf. Im Gespräch sollte zunächst die Funktion des Bauteils geklärt werden.
Häufig gestellte Fragen
Was ist der kleinste Werkzeugdurchmesser bei der Mikrobearbeitung?
Es gibt keinen allgemein gültigen Mindestdurchmesser für Zerspanungswerkzeuge.
Welche Schneidendurchmesser verfügbar sind, hängt von der Werkzeugfamilie, dem Werkstoff und der erforderlichen Reichweite ab. Ein Katalogdurchmesser allein belegt nicht, dass sich damit das kleinste Merkmal an einem fertigen Bauteil zuverlässig herstellen lässt. Prüfen Sie die Angaben des Herstellers zu Durchmesser, Schneidenlänge und Anwendungsgrenzen. Bestätigen Sie anschließend, dass sich das Geometrieelement spannen, von Spänen freihalten und nach der Oberflächenbearbeitung messen lässt. Entscheidend ist der nutzbare Prozess, nicht das kleinste gelistete Werkzeug.
Kann die Mikrobearbeitung mit Standardwerkzeugen erfolgen?
Einige Standardmaschinen können dafür geeignet sein, doch der gesamte Aufbau muss überprüft werden.
Ein kleiner Fräser funktioniert nicht automatisch in einem gewöhnlichen Aufbau. Rundlauf des Werkzeugs, Zustand der Aufnahme, Spindelverhalten und Werkstückspannung müssen zum Geometrieelement passen. Verwenden Sie Spezialwerkzeuge, die für Werkstoff und Schnittmaßstab vorgesehen sind, und prüfen Sie die Kombination in einem Versuch. Verlassen Sie sich nicht allein auf die angegebene Positionierauflösung der Werkzeugmaschine. Sowohl Standard-CNC-Bearbeitungszentren als auch spezialisierte CNC-Maschinen müssen auf Prozessebene überprüft werden.
Eignet sich die CNC-Mikrobearbeitung für die Massenfertigung?
Ja, wenn Prozess und Prüfung während des gesamten Fertigungsloses stabil bleiben.
Entscheidend ist, ob Werkzeuge, Werkstückspannung, Spanabfuhr und Messung über die gesamte Charge hinweg gleichbleibend funktionieren. Ein erfolgreicher Prototyp belegt, dass ein Teil gefertigt wurde. Für die Fertigungsplanung sind außerdem Nachweise zu Streuung, Werkzeugwechsel und Umgang mit nichtkonformen Teilen erforderlich. Berücksichtigen Sie neben dem Schnittzyklus auch den Prüfumfang, denn der Kunde erhält die angenommenen Präzisionsteile.
Wie schnell ist die Mikrobearbeitung?
Das Geometrieelement und die Abnahmekriterien bestimmen die sinnvolle Fertigungsrate.
Eine hohe Spindeldrehzahl bedeutet nicht automatisch einen kurzen Zyklus. Bei kleinen Werkzeugen kann ein begrenzter Eingriff erforderlich sein; Reinigung, Entgraten und Messen verlängern außerdem die Zeit nach dem Schneiden.
Warum ist die Oberflächenqualität bei einem mikroskopischen Geometrieelement wichtig?
Ein kleiner Kantendefekt oder eine geringe Oberflächenstruktur kann einen erheblichen Teil eines funktionsrelevanten Geometrieelements ausmachen.
Wie wichtig die Oberfläche ist, hängt von ihrer Funktion ab: Eine Dichtfläche, eine Gleitkontaktfläche und ein Fluidkanal stellen unterschiedliche Anforderungen. Geben Sie die relevante Oberfläche und das Messverfahren an, statt für das gesamte Bauteil einen einzigen Rauheitswert festzulegen. Eine optisch glänzende Oberfläche belegt weder die Maßhaltigkeit noch einen einwandfreien Kanten- oder Sauberkeitszustand. Ebenso garantiert ein niedrigerer Rauheitswert allein keine bessere Funktion, wenn bei der Messung ein wichtiger Defekt unberücksichtigt bleibt. Planen Sie den Zugang für die Prüfung vor der Zerspanung und legen Sie fest, ob Entgraten oder Oberflächenbearbeitung eine definierte Kante abrunden könnte. Verknüpfen Sie bei einer neuen Konstruktion die Abnahmeanforderung mit der Funktion und prüfen Sie sie mit einem geeigneten Verfahren. Fordern Sie keine anspruchsvolle Oberflächenqualität für eine unzugängliche Fläche, nur weil das Bauteil klein ist. Legen Sie fest, in welcher Richtung und an welcher Stelle die Messung repräsentativ sein soll.
Was ist der Unterschied zwischen Mikro- und Nanobearbeitung?
Die Begriffe bezeichnen unterschiedliche Größenordnungen. Entscheidend ist jedoch, welche Größe damit beschrieben wird.
Fragen Sie, ob sich eine Angabe auf die Größe eines Geometrieelements, die Oberflächenstruktur, die Positionierauflösung oder die erzielte Genauigkeit bezieht. Für Ultrapräzisions- und Submikrometerangaben gilt dieselbe Unterscheidung. Eine Anzeigeauflösung im Nanometerbereich belegt für sich genommen keine Nanometergenauigkeit an einem fertigen Mikrobauteil.
Die Zahlenbeispiele in diesem Leitfaden veranschaulichen Grundsätze anhand von Annahmen für vergleichende technische Beispiele. Sie sind weder Fertigungsdaten noch Bearbeitungsgarantien von Zhenling und lassen sich nicht auf alle Arten der Zerspanung übertragen. Veröffentlichte Versuchsergebnisse sind im jeweiligen Kontext zu betrachten.
Referenzen und Quellen
- O’Toole, Kang und Fang: Präzisionsmikrofräsen: Stand der Technik (Übersichtsarbeit von 2021).
- De Oliveira und Kollegen: Größeneffekt und minimale Spanungsdicke beim Mikrofräsen (2015; Zusammenfassung).
- Rezaei, Sadeghi und Budak (2018; Zusammenfassung aus einem Repositorium). Bestimmung der minimalen unzerspanten Spanungsdicke beim Mikrofräsen von Ti-6Al-4V unter verschiedenen Bearbeitungsbedingungen.
- MIT Center for Bits and Atoms: Gleichung für die Spindeldrehzahl.
- Cutting Tool Engineering: So gelingt der Umstieg auf die Mikrobearbeitung (Brancheninterview).
- Nafi und Jahan: Funktionale Oberflächenerzeugung durch EDM: ein Überblick
- Bauer und Kollegen: Wärmeansammlung bei der ultraschnellen gepulsten Laserablation von Metallen, 2015 (Zusammenfassung).
- Attanasio und Kollegen: Einfluss von Werkstoffgefügen auf das Mikrofräsen der Ti6Al4V-Legierung, 2013.
- Untersuchung der Gratbildung am Austritt beim Mikrofräsen, 2021.
- Abeni und Kollegen: Werkzeugrundlauf beim Mikrofräsen: Entwicklung eines Analysemodells auf Grundlage der Schnittkraftsignalanalyse, 2024.
- Modern Machine Shop: 5 Tipps für den Umstieg auf die Mikrobearbeitung, 2019.
- ISO 14253-1:2017: Entscheidungsregeln für die Überprüfung der Konformität oder Nichtkonformität mit Spezifikationen (öffentlicher Anwendungsbereich und Status).
- NIST Engineering Metrology Toolbox: Häufig gestellte Fragen (Rückführbarkeit und Messunsicherheit).
- Muralikrishnan, Stone und Stoup: Flächenmessung von Messerschneiden und zylindrischen Öffnungen mit einer taktilen Fasersonde mit sehr geringer Messkraft auf einer KMG , 2008 (Zusammenfassung der Veröffentlichung).
- American Society for Quality: Qualitätskosten.
- Abu, Huo und Liu: Integration von Systemen für akustische Emission und Dynamometrie zur Überwachung des Werkzeugzustands bei der Mikrobearbeitung spröder Werkstoffe, 2026.
Verwandte Artikel
- Leitfaden zur CNC-Präzisionsbearbeitung: Maßanforderungen mit dem Fertigungsprozess verknüpfen.
- Leitfaden zum Swiss Machining
- Leitfaden zur CNC-Bearbeitung von Edelstahl
- Leitfaden zur CNC-Bearbeitung von Titan: Weitere Informationen zu Werkstoff und Fertigungsprozess.






