
Skontaktuj się z firmą Zhenling

Autor: CYH · Aktualizacja: październik 2026
Mikroobróbka CNC koncentruje się na elementach o tak małych wymiarach, że szczególnego znaczenia nabierają efekty krawędziowe i bicie. Na przykład grat na małym detalu może całkowicie uniemożliwić jego użycie, podczas gdy większy detal może nadawać się do użytku po usunięciu gratu. Dlatego zarówno istotna geometria, jak i sposób skrawania oraz kontroli detalu mają kluczowe znaczenie dla zapewnienia jego niezawodności.
W tym przewodniku wyjaśniamy uzasadnienie decyzji inżynierskich. Dlaczego zmniejszenie posuwu może pogorszyć skrawanie? Jak ustalić użyteczny zasięg narzędzia? Kiedy najkrótszy czas obróbki nie oznacza najniższego kosztu zaakceptowanego detalu?
Szybka pomoc inżynierska
- Zachowanie materiału w mikroskali zależy od relacji między wiórem, krawędzią skrawającą i strukturą materiału.
- Tolerancja na rysunku, rozdzielczość przyrządu i niepewność pomiaru opisują różne kwestie.
- Proces należy oceniać na podstawie gotowych, zaakceptowanych elementów po gratowaniu i czyszczeniu.
Co zmienia się w mikroobróbce CNC w małej skali
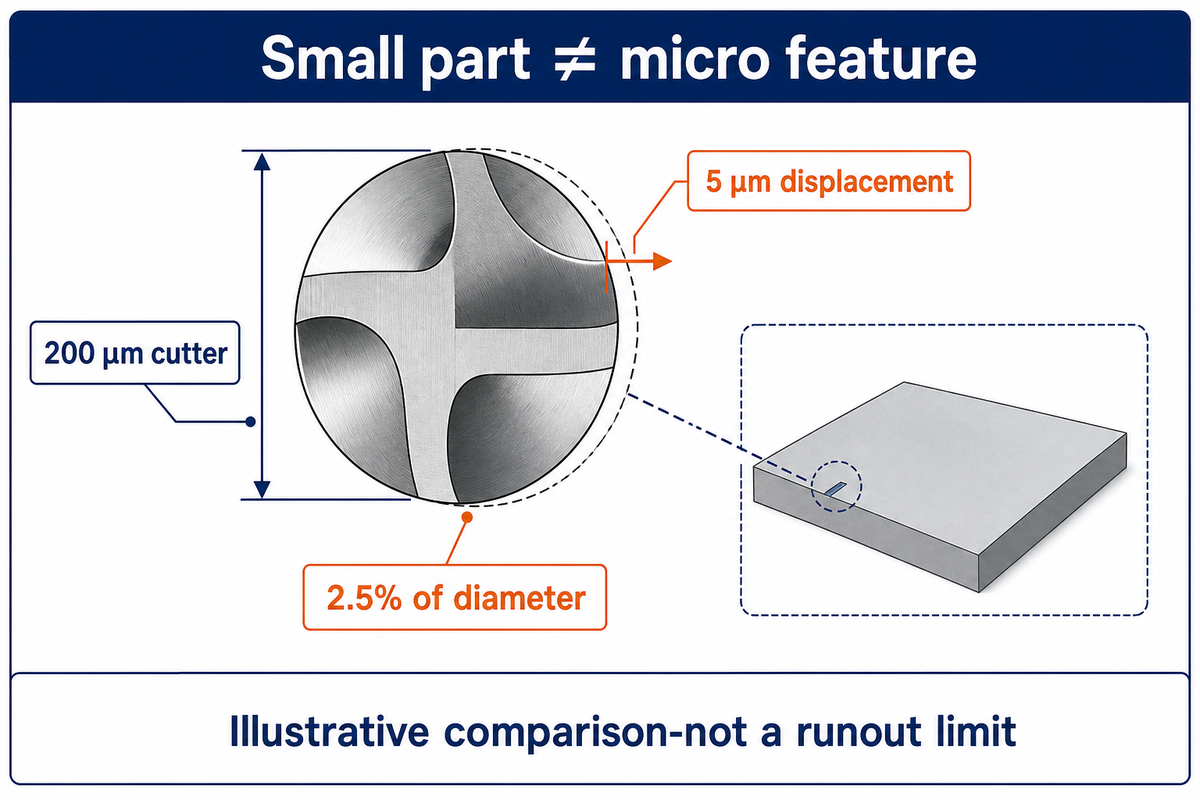
Mikroobróbka zmienia równowagę między narzędziem skrawającym a materiałem. Zaokrąglenie krawędzi, struktura ziaren i niewielkie przemieszczenie mogą mieć duże znaczenie w stosunku do rozmiaru obrabianego elementu. Przy precyzyjnej obróbce w tej skali niezbędna jest pełna kontrola układu skrawania i pomiaru, nawet jeśli konstrukcja maszyny przypomina większą frezarkę CNC.
Jak działa mikroobróbka CNC?
Sterowanie numeryczne (CNC) usuwa materiał z przedmiotu obrabianego za pomocą programu sterującego ruchem narzędzia. Program określa ruch, ale rzeczywisty przebieg skrawania zależy także od geometrii narzędzia, zachowania wrzeciona, sztywności mocowania i reakcji materiału. Efekty te mogą być znaczne w porównaniu z grubością wióra lub dopuszczalnym odchyleniem wymiaru. Dlatego obróbka CNC staje się bardzo trudna.
Mały detal i mikrowymiarowy element to nie to samo. Duża płyta może mieć mały kanał, a niewielki łącznik może zawierać wiele powierzchni toczonych. Przed określeniem tolerancji dla każdej powierzchni należy ustalić, która geometria detalu jest najważniejsza.
Wymagania dotyczące precyzyjnej obróbki CNC muszą określać warunki pomiaru. Wysoka precyzja wyświetlania położenia niewiele mówi o skrawaniu niestabilnym uchwytem; stabilność termiczna i układ pomiarowy również muszą odpowiadać wymaganej tolerancji.
Przegląd z 2021 r. autorstwa O’Toole’a, Kanga i Fanga wyjaśnia, dlaczego proste zmniejszenie skali standardowych modeli obróbki pomija wpływ krawędzi i materiału. Nawet zaawansowana obrabiarka CNC wymaga oprawki, ścieżki narzędzia i metody kontroli dopasowanych do danej geometrii. Sama rozdzielczość osi nie rozstrzyga tej kwestii.
W przypadku frezu 200 µm przemieszczenie 5 µm stanowiłoby 2,5% jego średnicy. To porównanie wymiarów pokazuje, dlaczego nawet niewielki błąd bezwzględny wymaga uwagi; nie jest to dopuszczalna wartość graniczna bicia. Wąskie tolerancje należy stosować tylko do powierzchni decydujących o montażu lub funkcji.
Minimalna grubość wióra, bicie i sztywność narzędzia
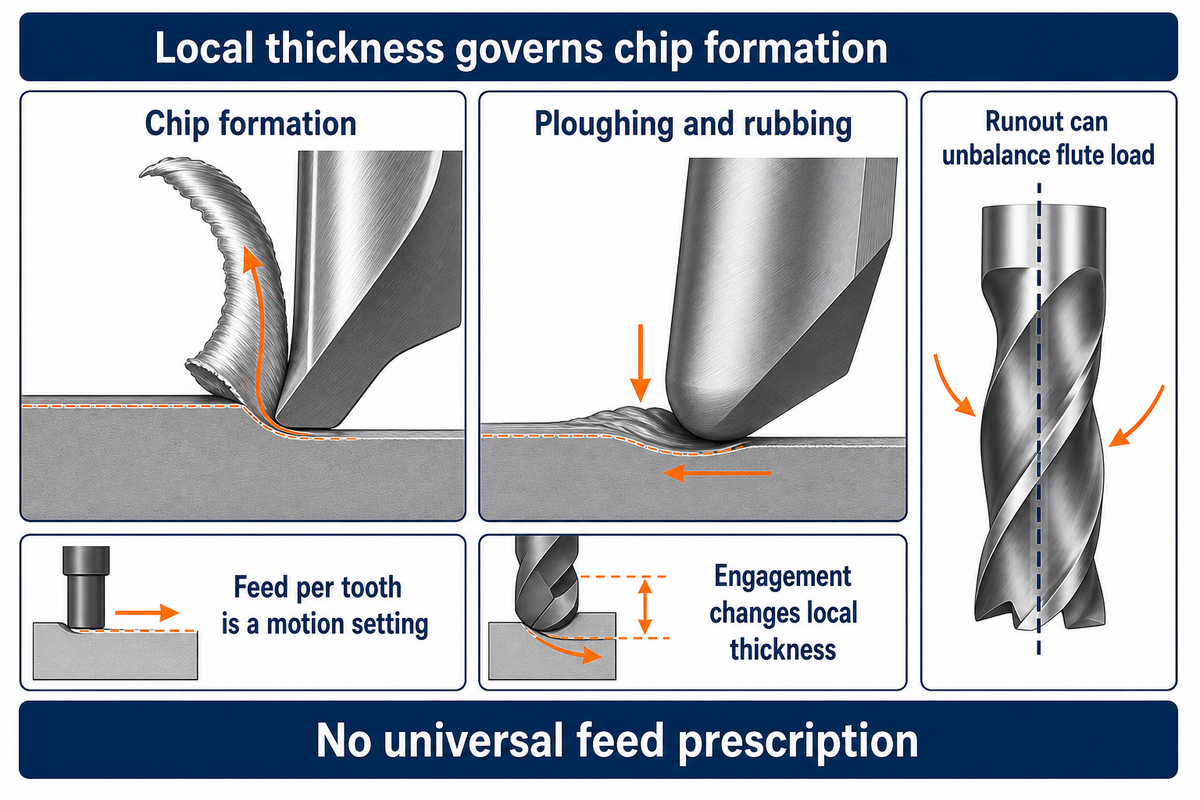
Minimalna grubość wióra to miejscowa grubość warstwy skrawanej, poniżej której materiał może się odkształcać i być bruzdowany zamiast regularnie tworzyć wiór. Posuw na ostrze wpływa na tę grubość, ale podczas obrotu narzędzia znaczenie mają też kontakt narzędzia z materiałem i bicie. Zmniejszenie posuwu może w rzeczywistości nasilić tarcie. Łatwo wówczas uszkodzić kruche narzędzie.
Dwa eksperymenty pokazują, dlaczego nie można polegać na uniwersalnym mnożniku promienia krawędzi. W badaniu stali AISI 1045 przeprowadzonym przez De Oliveirę i współpracowników minimalna grubość niezeskrawanego wióra wynosiła 22–36% promienia krawędzi skrawającej. W badaniu stopu Ti-6Al-4V przeprowadzonym przez Rezaeiego, Sadeghiego i Budaka wynosiła od 0.15 do 0.49 promienia krawędzi w badanych warunkach. Po przeliczeniu na procenty drugi zakres wynosi 15–49%; zakresy częściowo się pokrywają, ale mają inne granice.
Żaden z tych zakresów nie stanowi zalecenia dotyczącego posuwu dla nieznanego narzędzia. Minimalna grubość wióra jest lokalnym warunkiem geometrycznym. Zadany posuw na ostrze to parametr ruchu; chwilowa grubość zależy od promieniowego zaangażowania narzędzia i toru krawędzi skrawającej. Badanie stali wykazało też, że powstawanie wióra nie zawsze prowadziło do uzyskania najlepszej chropowatości powierzchni.
Energia właściwa skrawania to energia przypadająca na jednostkę objętości usuwanego materiału. Jest to zatem inna wielkość niż całkowita siła skrawania w konkretnym przypadku. Czytając przegląd dotyczący mikrofrezowania, należy pamiętać o tym rozróżnieniu podczas interpretacji efektu skali.
Oblicz prędkość, a następnie sprawdź warunki skrawania
Wzór MIT na prędkość obrotową wrzeciona wiąże prędkość obrotową z prędkością skrawania i obwodem narzędzia. W jednostkach metrycznych wzór ma postać n = 1000 × Vc ÷ (π × D), gdzie Vc oznacza prędkość skrawania w m/min, D średnicę w mm, a n prędkość obrotową w obr./min. Posuw stołu oblicza się ze wzoru Vf = fz × z × n, gdzie posuw na ostrze fz podaje się w mm/ostrze, a z oznacza liczbę ostrzy skrawających.
Przykład: Inżynier procesu rozważa użycie frezu palcowego 0,2 mm z dwoma ostrzami przy założonej prędkości skrawania 20 m/min. Obliczenia pokazują, że prędkość wrzeciona wyniosłaby 1000 × 20 ÷ (π × 0.2) = 31 831 obr./min. Przy założonym posuwie 0,002 mm/ostrze posuw stołu wyniósłby 0,002 × 2 × 31 831 = 127,3 mm/min. Wrzeciono o prędkości 20 000 obr./min zapewniłoby prędkość skrawania 12,57 m/min, a przy niezmienionym posuwie na ostrze posuw stołu wyniósłby 80 mm/min. Inżynier procesu może teraz jasno porównać warunki skrawania. Zmniejszenie prędkości zmienia prędkość skrawania. Obciążenie wióra zmienia posuw zadany na stół. Podejmując decyzje, należy uwzględnić współpracę narzędzia z wiórem i zachowanie materiału.
Sztywność również ma kluczowe znaczenie. Większy wysięg zwiększa ryzyko ugięcia, a bicie może sprawić, że jedno ostrze będzie bardziej obciążone od drugiego. Wrzeciona wysokoobrotowe nie rozwiązują tych problemów. W wywiadzie dla Cutting Tool Engineering Steve Bryan z Bryan Machine Service powiedział, że wysunięcie narzędzia względem wrzeciona zwiększa drgania.
„Im dalej od wrzeciona maszyny, tym większe drgania”.
Aby uzyskać 20 m/min, narzędzie 0,2 mm musiałoby pracować z prędkością około 31 831 obr./min, licząc wyłącznie obwód koła. Zmniejszenie prędkości do 20 000 obr./min obniżyłoby prędkość skrawania do 12,57 m/min. Zależność: przy porównywaniu obrabiarek trzeba uwzględniać prędkość, posuw na ostrze i zaangażowanie narzędzia; sama wartość obr./min nie określa procesu.
Mikrofrezowanie a mikro EDM, toczenie i obróbka laserowa
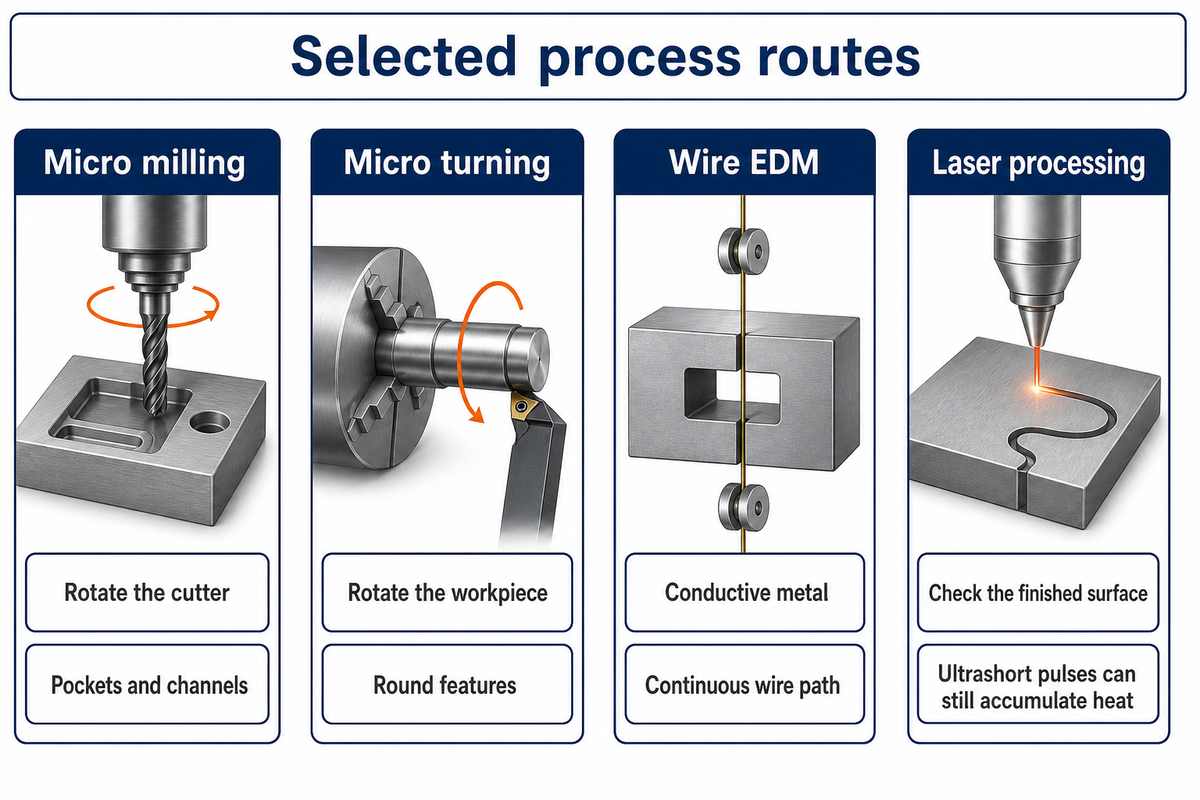
Proces mikroobróbki należy dobrać do geometrii, do której zapewnia dostęp, materiału, który może usunąć, oraz pozostawionej powierzchni. Obróbkę mechaniczną można prowadzić przez frezowanie i toczenie; EDM jest możliwe w przypadku materiałów przewodzących prąd elektryczny, a obróbkę laserową dobiera się do reakcji materiału na źródło energii. Żaden proces nie sprawdza się najlepiej w przypadku wszystkich porównywanych elementów.
Poniższe rodziny geometrii stanowią punkt wyjścia do rozmowy o procesach. Opisują sposób wykonywania danego elementu i możliwe przyczyny niepowodzenia procesu; nie są reklamą minimalnych możliwości obróbki.
| Rodzina geometrii | Rozważany proces | Najważniejszy czynnik decyzyjny | Konsekwencje inżynierskie |
|---|---|---|---|
| Otwarta, płytka kieszeń | Mikrofrezowanie | Dostęp frezu i odprowadzanie wiórów | Należy zapewnić drożną drogę odprowadzania wiórów; otwarta góra sama w sobie nie zapobiega ich ponownemu skrawaniu. |
| Głęboki, wąski rowek | Mikrofrezowanie lub EDM | Zasięg, długość skrawania i odprowadzanie wiórów | Należy odróżnić wymaganą głębokość od długości krawędzi skrawającej zaangażowanej jednocześnie. |
| Ślepa, profilowana wnęka | Frezowanie lub EDM wgłębne | Kształt naroża i dostęp elektrody | Obrotowy frez pozostawia promień; elektroda o określonym kształcie wiąże się ze zużyciem i naddatkiem na szczelinę wyładowczą. |
| Profil na wylot w przewodzącym metalu | EDM drutowe | Ciągła droga drutu | Po rozdzieleniu profilu dostęp drutu i mocowanie przedmiotu muszą być nadal możliwe. |
| Smukły, okrągły wałek | Mikrotoczenie lub toczenie typu Swiss | Podparcie w pobliżu miejsca skrawania | Długi, niepodparty materiał może się ugiąć, nawet jeśli zadane położenie jest prawidłowe. |
| Mały otwór wiercony | Mikrowiercenie | Wejście, głębokość i wyjście wiórów | Wiertło może osiągnąć wymaganą głębokość, a mimo to pozostawić niedopuszczalny grat na wyjściu. |
| Cienki mostek lub ścianka | Mikrofrezowanie z podparciem | Mocowanie i siła skrawania | Należy podeprzeć element podczas skrawania i zmierzyć go po zwolnieniu mocowania. |
| Kanał mikroprzepływowy | Frezowanie lub odpowiednia metoda laserowa | Kształt kanału i czystość krawędzi | Grat zajmuje przestrzeń przepływu; jasne dno kanału nie potwierdza jego przekroju. |
| Drobna tekstura powierzchni | Obróbka laserowa lub odpowiednia metoda skrawania | Tekstura funkcjonalna i wpływ temperatury | Należy określić mierzoną teksturę; mniejsza średnia chropowatość nie zastępuje wymaganej faktury. |
Przegląd EDM autorstwa Nafi i Jahana rozróżnia elektrody kształtowe do EDM wgłębnego i elektrody drutowe oraz opisuje warstwy powierzchni zmienione termicznie. Twarda, przewodząca prąd stal narzędziowa może dobrze nadawać się do EDM, ale o wyborze procesu nadal decydują zużycie elektrody, płukanie i stan końcowej powierzchni.
Mikrofrezowanie a mikrotoczenie: co się zmienia?
Podczas mikrofrezowania obraca się frez, aby wykonać kieszenie i kanały; podczas mikrotoczenia obraca się przedmiot obrabiany, aby uzyskać okrągłe elementy, takie jak wałek. Należy ustalić, który rodzaj obrotu najlepiej wspiera wykonanie kluczowej geometrii. Detal zawierający oba rodzaje geometrii może wymagać połączonych operacji, z uwzględnieniem przenoszenia baz między nimi.
Nasz przewodnik porównujący frezowanie z toczeniem rozszerza porównanie geometryczne na poziom detalu.
Obróbka laserowa wiąże się również z określonymi wymaganiami dotyczącymi powierzchni. Eksperyment Bauera i współpracowników z 2015 r. dotyczący ablacji metalu wykazał, że przy badanych warunkach średniej mocy i skanowania nawet impulsy ultrakrótkie mogą prowadzić do kumulacji ciepła. Dlatego określenie „ultrakrótkie” nie wystarcza do ogólnej oceny, czy gotowa powierzchnia spełnia wymagania.
Projektowanie z myślą o mikrofrezach palcowych i mikrowiertłach
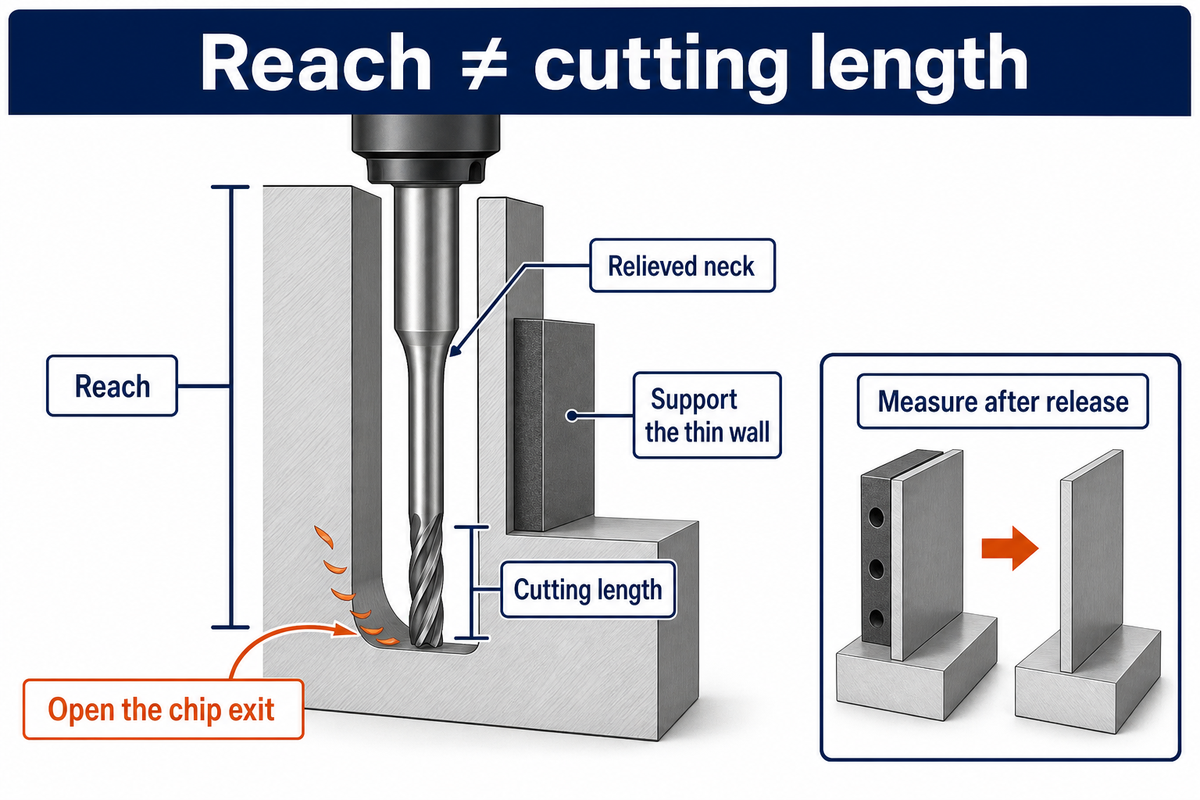
Geometrię mikrowymiarową należy projektować z uwzględnieniem dostępu do krawędzi skrawającej i podparcia podczas obróbki. Narzędzie musi dosięgnąć elementu, ominąć otaczającą geometrię i odprowadzić wióry. Długość, zasięg i średnica narzędzia wiążą się z różnymi kompromisami, a jeden wymiar nie opisuje go w pełni.
Zasięg określa, jak daleko narzędzie może sięgać; długość skrawania to długość części narzędzia zawierającej krawędź skrawającą. Odciążona szyjka może przebiegać wzdłuż ścianki, nie skrawając jej. Wykonanie kilku płytkich przejść krótką krawędzią skrawającą może powodować inne obciążenie niż skrawanie całym zasięgiem w jednym głębokim przejściu.
W przypadku złożonej geometrii należy ustalić, które powierzchnie wewnętrzne staną się niedostępne po montażu. Geometria możliwa do narysowania może nie zapewniać wykonalnej drogi skrawania lub kontroli.
Przegląd mikrofrezowania łączy geometrię i sztywność narzędzia z jego zachowaniem podczas skrawania. W przewodniku po obróbce 5-osiowej opisano rolę orientacji narzędzia przy podejmowaniu szerszych decyzji dotyczących dostępu do obrabiarki. Po zmianie orientacji należy sprawdzić ograniczenia zasięgu i prześwitu narzędzia.
Wyobraźmy sobie kanał o szerokości 0,5 mm i głębokości 4 mm z cienką ścianką. Rysunek zapewnia dostęp od góry, ale nie z boków. Narzędzie o dużym zasięgu może fizycznie dosięgnąć dna kanału, ale nadal pozostaje niewiele miejsca na usuwanie wiórów. Projektant ma kilka możliwości: otworzyć jeden koniec, zmniejszyć głębokość, odsunąć kanał od ścianki lub podzielić geometrię między elementy zespołu. Jeśli geometria kanału się nie zmieni, planowanie procesu musi uwzględniać zaangażowanie narzędzia i usuwanie wiórów na całej głębokości. Zwiększenie siły mocowania nie jest bezwarunkową poprawą, jeśli powoduje wygięcie ścianki. Rzeczywista poprawa projektu polega na usunięciu ograniczającego mechanizmu.
Badanie gratu na wyjściu z 2021 r. wiąże powstawanie gratu ze zmniejszeniem sztywności podparcia przedmiotu obrabianego w chwili, gdy krawędź skrawająca opuszcza materiał. Dlatego przed rozpoczęciem obróbki należy rozważyć geometrię skrawania przy wyjściu narzędzia. Podobny problem dotyczy mikrowierteł przy planowaniu krawędzi wejściowej i wyjściowej otworu. Krawędź wyjściowa może być niedostępna albo wymagać usunięcia gratu.
Promienie naroży należy dopasować do frezu, ograniczyć niepodparty wysięg do minimum i określić, które krawędzie mają pozostać ostre po końcowym wykończeniu. Przewodnik po projektowaniu pod kątem obróbki omawia inne decyzje dotyczące rysunku; w mikroskali trzeba dodatkowo precyzyjnie przeanalizować najmniejszą krawędź i drogę odprowadzania wiórów.
| Ograniczająca geometria | Proponowana zmiana | Kontrola po zmianie |
|---|---|---|
| Głęboki mikrootwór | Tam, gdzie pozwala na to funkcja, skrócić odcinek o małej średnicy, stosując większy otwór zapewniający dostęp. | Sprawdzić pozostały mały otwór i przejście, a nie tylko dostępne wejście. |
| Cienka ścianka | Przenieść skrawanie w stronę podpartego materiału lub zmienić sposób mocowania. | Zmierzyć zwolnioną ściankę w określonym stanie. |
| Zamknięty, wąski kanał | Jeśli pozwala na to funkcja, otworzyć jeden koniec lub podzielić geometrię między elementy zespołu. | Skontrolować kształt kanału, współosiowość łączenia i stan krawędzi. |
| Niedostępna baza pomiarowa | Dodać użyteczną powierzchnię odniesienia, zachowując relację funkcjonalnych baz. | Pokazać, w jaki sposób układ pomiarowy ustala położenie gotowego elementu. |
Kanał o szerokości 0,5 mm i głębokości 4 mm ma stosunek głębokości do szerokości 8:1. Stosunek ten opisuje geometrię, ale nie oznacza, że można ją skrawać. Otwarcie drogi usuwania wiórów lub poprawa podparcia ścianki może być skuteczniejsza niż zastosowanie mniejszego frezu, ponieważ mniejsza średnica może również oznaczać mniejszą sztywność narzędzia.
Mikroobróbka aluminium, stali i innych materiałów
Przy doborze materiału do mikrodetali należy uwzględnić jego gatunek i stan. Adhezja, umocnienie przez zgniot i lokalna mikrostruktura mogą wpływać na skrawanie w małej skali. Posuw sprawdzający się przy jednym stopie lub stanie po obróbce cieplnej może dawać inny grat, inne siły lub zużycie przy innym stopie albo stanie po obróbce cieplnej, nawet jeśli nominalna geometria jest taka sama.
Czy można mikroobrabiać zarówno metale, jak i tworzywa sztuczne?
Tak. Metale i tworzywa sztuczne można mikroobrabiać przy użyciu odpowiednich narzędzi skrawających i podparcia. Ograniczają je jednak różne mechanizmy: ciągliwy metal może się rozmazywać lub tworzyć grat, a podatne tworzywo może się odkształcać pod wpływem mocowania i skrawania. Większe znaczenie niż określenie „mikro” mają narzędzia dobrane do materiału i jasno zdefiniowany stan pomiaru.
W przypadku aluminium i miedzi kluczowe są adhezja i odprowadzanie wiórów. Stal nierdzewna i tytan stwarzają problemy związane z ciepłem, umocnieniem i zużyciem. Tworzywa polimerowe, takie jak PTFE, mogą odkształcać się pod wpływem mocowania i temperatury. O doborze materiału decydują wymagania funkcjonalne; łatwość skrawania nie jest kryterium wyboru materiału na implant ani stopu lotniczego.
W przypadku narzędzi mikrochirurgicznych należy określić funkcjonalną krawędź i wymagany stan wykończonego materiału przed optymalizacją skrawania. Próba obróbki służy ocenie zachowania materiału w procesie produkcji, a nie ustaleniu, czy nadaje się on do zastosowania medycznego.
W przypadku podatnych elementów polimerowych pytania dotyczące ustawień właściwych dla materiału omawia przewodnik po obróbce PTFE. Poniższy opis dotyczy zachowania zaobserwowanego w eksperymencie z tytanem.
Przydatny jest tu przykład z eksperymentu Attanasia i współpracowników z 2013 r. dotyczącego Ti6Al4V. Cztery mikrostruktury obrobiono frezami palcowymi 200 µm. W tych badaniach w próbkach o w pełni lamelarnej strukturze uzyskano mniejsze siły skrawania i ograniczono zużycie narzędzia. Porównując partie materiału, należy przede wszystkim odnotowywać jego stan, zamiast opisywać go samą nazwą stopu.
Obróbka cieplna służy zapewnieniu końcowej funkcji detalu. Dlatego zmiana obróbki cieplnej wyłącznie po to, by ułatwić skrawanie, może spowodować szereg innych problemów. Nasz przewodnik po doborze materiałów do CNC zawiera znacznie szersze porównanie materiałów.
Mikrostruktury tytanu oznaczone jako Ti6Al4V wykazywały różne reakcje na skrawanie frezem 200 µm. Oprócz narzędzia i ustawień zaangażowania materiału należy dokumentować jego stan. Gdy wyniki różnią się między partiami, najpierw należy sprawdzić tę zmienną, zanim uzna się, że obrabiarka utraciła precyzję.
Dlaczego mikrofrez palcowy się łamie: diagnoza przed zmniejszeniem prędkości
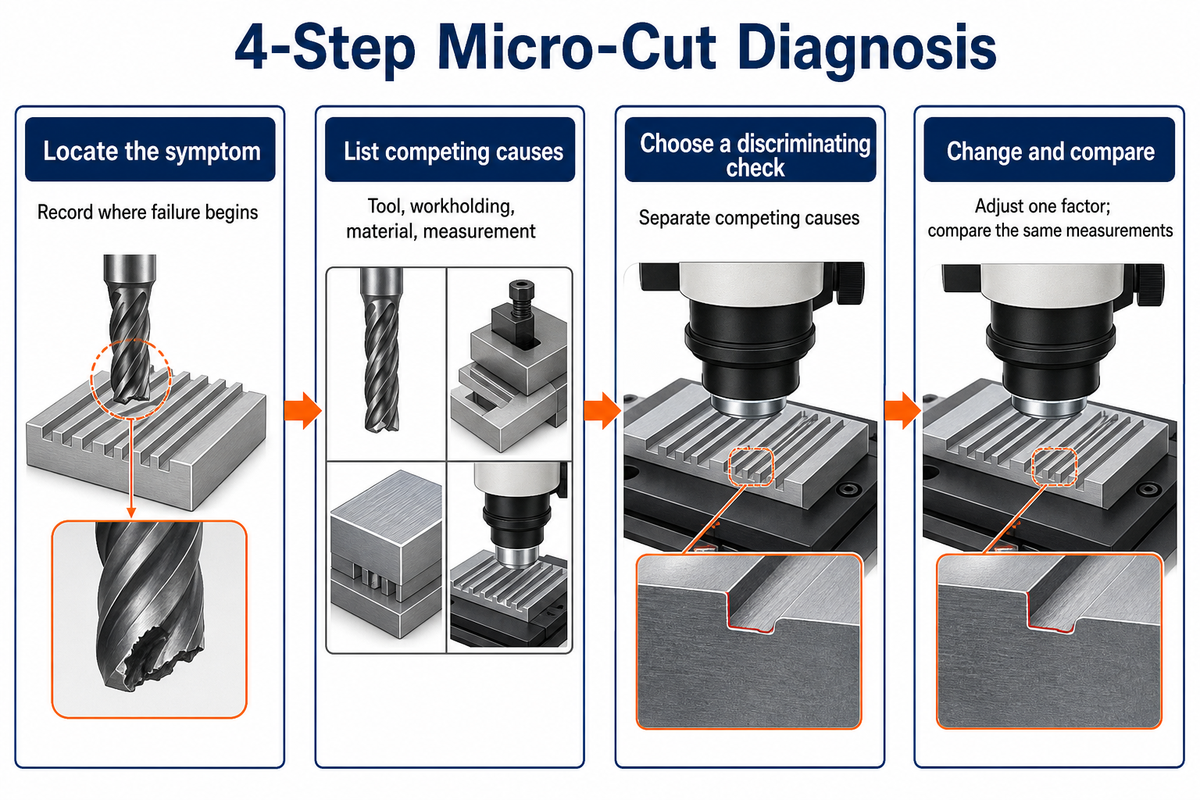
Mikrofrez palcowy łamie się z powodu miejscowego przeciążenia, zużycia lub niestabilności przekraczającej możliwości narzędzia. Znaczenie mają również inne zmienne. Trafna diagnoza wiąże miejsce uszkodzenia i ślady na powierzchni z możliwymi przyczynami, a następnie polega na zmianie jednej kontrolowanej zmiennej i obserwacji jej wpływu na badane narzędzie i detal.
Diagnozowanie problemów podczas mikroskrawania w 4 krokach
Metoda diagnostyki mikroskrawania w 4 krokach łączy objawy z możliwymi przyczynami, a następnie wykorzystuje test rozróżniający i kontrolowane działanie korygujące.
- Zlokalizuj objaw. Zapisz, gdzie zaczyna się łamanie narzędzia, narastanie zadziorów lub odchyłka wymiarowa.
- Wypisz możliwe przyczyny. Uwzględnij narzędzie, mocowanie, materiał i wpływ pomiaru.
- Wybierz test rozróżniający. Skorzystaj z obserwacji, która pozwoli odróżnić te przyczyny.
- Wprowadź zmianę i porównaj wyniki. Zmień jeden czynnik i porównaj te same pomiary odbiorcze.
Macierz stosuje tę sekwencję do różnych problemów z mikrodetalami. To narzędzie diagnostyczne, więc każde działanie wynika z obserwacji, a nie z uniwersalnej korekty posuwu.
| Zaobserwowany objaw | Możliwe przyczyny | Test rozróżniający | Działanie i ograniczenia |
|---|---|---|---|
| Zadziory narastają po zmniejszeniu posuwu | Zgniatanie materiału, zużyta krawędź lub słabe podparcie przy wyjściu narzędzia | Porównaj stan krawędzi i powstawanie wiórów przy niezmienionym zaangażowaniu narzędzia | Przywróć stabilne warunki skrawania; nie zmniejszaj automatycznie posuwu o połowę. |
| Jedna krawędź skrawająca zużywa się szybciej | Bicie lub nierównomierne obciążenie zębów | Zmierz obracające się narzędzie w pobliżu krawędzi skrawającej | Oczyść oprawkę i osadź ją ponownie, a następnie wykonaj kolejny pomiar przed zmianą programu. |
| Narzędzie powtarzalnie łamie się na dnie rowka | Gromadzenie się wiórów, nadmierne zaangażowanie narzędzia lub utrata luzu | Sprawdź odprowadzanie wiórów i głębokość, na której zaczyna się uszkodzenie | Zmień sposób odprowadzania wiórów i zaangażowanie narzędzia; wolniejszy cykl nadal może powodować ponowne skrawanie uwięzionych wiórów. |
| Szerokość rowka zmienia się zależnie od kierunku skrawania | Ugięcie narzędzia lub przedmiotu obrabianego | Porównaj przejścia w przeciwnych kierunkach oraz pomiary części po zwolnieniu mocowania | Ogranicz wysięg bez podparcia lub popraw podparcie, zanim skorygujesz tor narzędzia. |
| Otwór ma wymaganą średnicę, ale blokuje przepływ | Zadzior przy wyjściu, zanieczyszczenia lub niepełne przebicie otworu | Sprawdź oba końce otworu oraz drożność kanału | Kontroluj krawędź wyjściową i sposób czyszczenia, a następnie wykonaj kolejny pomiar. |
| W pomiarze optycznym rowek wydaje się węższy niż frez | Zadzior lub wykrywanie krawędzi zależne od progu detekcji | Sprawdź profil i wybraną krawędź pomiarową | Ustal definicję krawędzi przed zmianą kompensacji promienia narzędzia. |
| Wykończenie powierzchni zmienia się między partiami materiału | Różnice w mikrostrukturze, twardości lub zawartości wtrąceń | Porównaj stan materiału, a nie tylko jego gatunek | Utrzymuj zgodny z wymaganiami stan materiału; nie zmieniaj obróbki cieplnej wyłącznie po to, by ułatwić skrawanie. |
| Części spełniają wymagania po zamocowaniu, ale nie po zwolnieniu | Sprężyste odkształcenie mocowania | Powtórz pomiar w określonym stanie swobodnym | Zmień podparcie i siłę mocowania; mocniejsze zaciskanie może pogorszyć wynik. |
| Alarm monitoringu jest sprzeczny z wynikiem kontroli | Niezweryfikowane przeniesienie modelu lub sygnału z czujnika | Porównaj alarm z rzeczywistym zużyciem narzędzia i pomiarami części | Ponownie zweryfikuj sygnał dla danego materiału, narzędzia i zaangażowania przed uruchomieniem automatycznej interwencji. |
Opisane mechanizmy omówiono w przeglądzie mikrofrezowania i eksperymencie dotyczącym zadziorów przy wyjściu. Wywiad Modern Machine Shop z Jeffem Davisem z Harvey Performance wyjaśnia również, jak wymiana narzędzia i niestabilność mogą zniwelować korzyści z krótszego zaprogramowanego cyklu.
Szerszy kontekst przedstawia kompletny przewodnik po procesie frezowania CNC. Te kontrole dotyczą mikroskali; należy je odnieść do konkretnej problematycznej cechy.
W założonym przykładzie z frezem 0,2 mm o dwóch ostrzach zmniejszenie posuwu roboczego ze 127,3 mm/min do 63,7 mm/min przy prędkości wrzeciona 31 831 rpm zmniejsza zadany posuw na ostrze z 2 µm do około 1 µm. Zmniejszenie posuwu na ostrze do 1 µm może zwiększyć zgniatanie materiału, zależnie od lokalnych warunków skrawania.
Kontrola mikrodetali: tolerancja a rozdzielczość
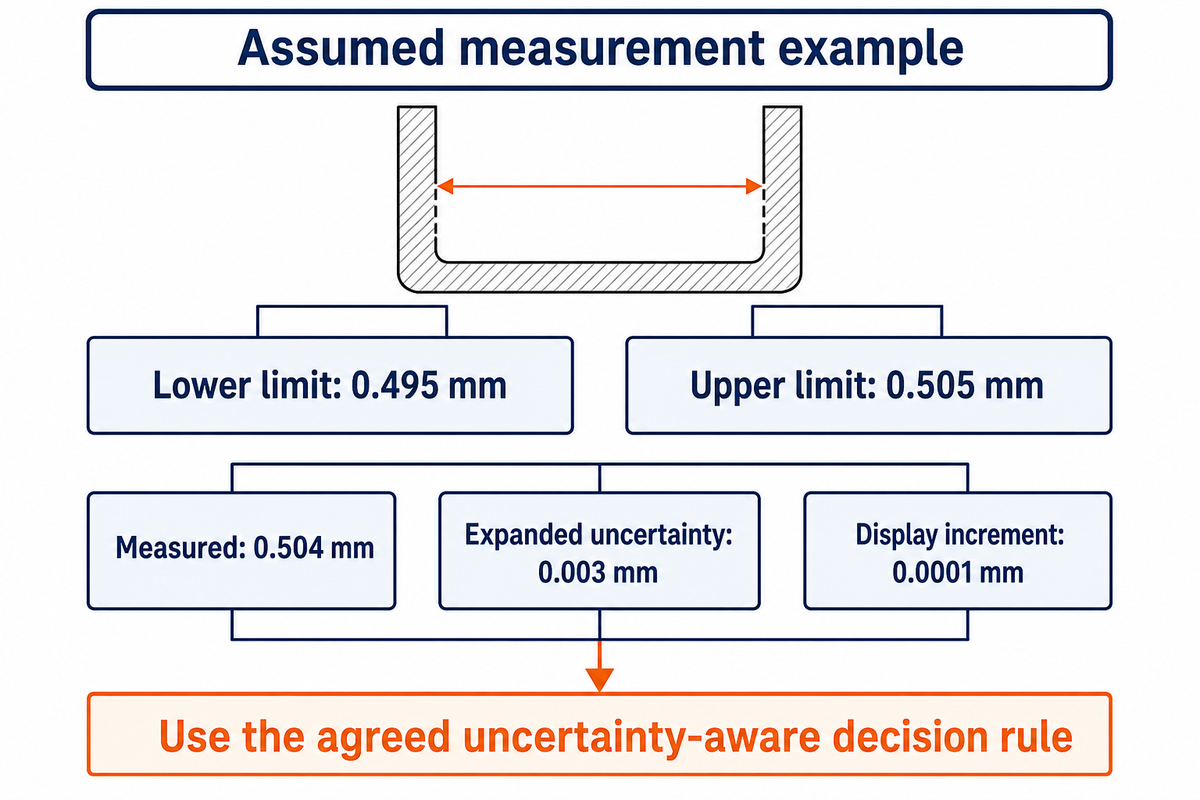
Kontrola mikrodetali musi oceniać wskazaną cechę z niepewnością wystarczająco małą, by umożliwić uzgodnioną decyzję o akceptacji. Rozdzielczość przyrządu określa krok wyświetlania lub pomiaru, a nie całkowitą niepewność pomiaru. Na wynik wpływają interpretacja krawędzi, próbkowanie, rozmiar sondy, ustawienie, temperatura i mocowanie; dlatego przyrząd o wysokiej rozdzielczości nie musi potwierdzać zgodności.
Jaką dokładność można uzyskać w mikróbce CNC?
Dokładność to wynik pomiaru konkretnej cechy, a nie jedna liczba przypisana obróbce CNC. Należy określić wymiar, bazę i tolerancję, a następnie ocenić niepewność procesu i pomiaru. Ta sama część może wymagać różnych metod pomiarowych dla otworu cylindrycznego, cienkiej ścianki i dna trudno dostępnego kanału.
Dokument NIST dotyczący metrologii wymiarowej łączy spójność pomiarową z nieprzerwanym łańcuchem porównań i ich niepewności. ISO 14253-1:2017 obejmuje decyzje dotyczące zgodności, gdy występuje niepewność pomiaru, na przykład gdy zmierzone wartości są bliskie granicom specyfikacji. Publiczny wykaz podaje, że wersja z 2017 r. jest aktualna, co potwierdzono w 2023 r.
Uwaga inżynierska
Przykład: cecha o wymiarze 0.500 ± 0,005 mm ma granice 0,495–0,505 mm. Wynik wyświetlany jako 0,504 mm znajduje się zaledwie 0,001 mm poniżej górnej granicy. Jeśli podana rozszerzona niepewność pomiaru wynosi 0,003 mm, decyzja o akceptacji wymaga uzgodnionej reguły uwzględniającej niepewność; sama rozdzielczość wyświetlacza nie wystarczy do jej podjęcia.
Inżynier jakości uzyskuje wynik 0,504 mm dla kanału. Wyświetlacz pokazuje wartości z krokiem 0,0001 mm, co na pierwszy rzut oka wydaje się znacznie dokładniejsze niż wymagana tolerancja. Jednak podana rozszerzona niepewność wynosi 0,003 mm, a widoczna krawędź zmienia się wraz z oświetleniem. Przed akceptacją części inżynier sprawdza zdefiniowaną krawędź, konfigurację pomiaru i uzgodnioną regułę decyzyjną. Gratowanie jest częścią procesu wykończenia; dlatego wynik musi opisywać kanał po gratowaniu. Wielokrotne powtarzanie pomiaru z tym samym obciążonym błędem wyborem krawędzi nie usunie błędu systematycznego. Lepsza będzie metoda pomiarowa, która konsekwentnie wskazuje rzeczywistą granicę cechy.
Ten problem ma również potwierdzenie eksperymentalne. W badaniu Abeniego i współpracowników z 2024 r. nominalny frez 800 µm zmierzono jako 789 ± 2 µm; stwierdzono również, że zadziory utrudniają optyczny pomiar szerokości rowka. Badanie NIST dotyczące pomiaru apertury wskazuje na próbkowanie całego profilu i filtrowanie wynikające ze skończonego rozmiaru sondy jako dodatkowe źródła niepewności. Metody optyczne i współrzędnościowa maszyna pomiarowa mają więc różne ograniczenia dostępu i próbkowania.
Dla cechy o wymiarze 0.500 ± 0,005 mm całkowity zakres tolerancji wynosi 0,010 mm. Krok wskazania 0,0001 mm to tylko jeden z elementów systemu pomiarowego. Przed akceptacją pomiaru w pobliżu którejkolwiek granicy specyfikacji należy określić wykończoną krawędź, sposób próbkowania i reguły akceptacji.
Koszt mikróbki: liczą się dobre części, nie tylko cykle
Porównując koszt mikróbki, należy uwzględnić liczbę zaakceptowanych części w partii i koszty związane z jej wykonaniem. Korzyść z krótkiego cyklu skrawania mogą zniwelować wymiana narzędzia, gratowanie, kontrola i braki. Porównanie zachowuje te same granice kosztów i uwzględnia pozostałe wydatki związane z usprawnieniem procesu.
Model kosztów jakości American Society for Quality rozdziela koszty zapobiegania, oceny i wad. Kontrola należy do kosztów oceny, a braki i poprawki do wewnętrznych kosztów wad. Analiza tych kosztów może pomóc wyjaśnić, dlaczego sam czas obróbki nie wystarcza do oceny.
Przykład kosztu zaakceptowanej części
Przykład kosztu zaakceptowanej części dzieli uwzględniony koszt partii przez liczbę zaakceptowanych części, pokazując, jak uzysk wpływa na porównanie operacyjne.
Założenia: koszt przygotowania wynosi $300, koszt obróbki $5 na rozpoczętą część, a koszt kontroli $2 na rozpoczętą część. Przy 100 rozpoczętych częściach łączny uwzględniony koszt wynosi $300 + 100 × ($5 + $2) = $1,000. Przy 90 zaakceptowanych częściach koszt wynosi $11,11 na zaakceptowaną część, a przy 99 zaakceptowanych częściach — $10,10. Stały koszt pozwala wyodrębnić wpływ uzysku. Jeśli usprawnienie zwiększa koszty zapobiegania, procesu lub inne koszty o $100, drugi wynik wynosi $1 100 ÷ 99 = $11,11. Przed porównaniem należy uwzględnić istotne koszty poprawek i inne pominięte wydatki. To zdefiniowane porównanie kosztów operacyjnych partii. Rachunkowość zapasów i cena sprzedaży dostawcy uwzględniają własne kategorie kosztów.
Szersze czynniki kosztowe opisuje przewodnik po kosztach obróbki CNC. W przypadku mikrodetali należy uwzględnić czynności związane z obsługą i kontrolą, które pozostają po zakończeniu skrawania.
Od prototypu do powtarzalnych mikrodetali
Powtarzalna produkcja mikrodetali wymaga stabilnego przebiegu procesu — od stanu materiału przez skrawanie i wykończenie po pomiar. Udany prototyp pokazuje, że część wykonano w określonych warunkach. Produkcja wymaga kontroli zmienności narzędzia w trakcie serii oraz pomiarów odbiorczych odzwierciedlających stan wykończonej cechy.
Należy wspólnie określić stan materiału, konfigurację narzędzia i oprawki, parametry skrawania, gratowanie oraz stan, w jakim odbywa się kontrola. Porównuj części w trakcie zużywania narzędzia i po jego wymianie. Automatyzacja nie skoryguje niezdefiniowanej bazy ani pomiaru odnoszącego się do niewłaściwej krawędzi.
W kontroli procesu zmienność należy powiązać z konkretną przyczyną. W precyzyjnej obróbce CNC zmiana wymiaru po wymianie narzędzia wymaga innego postępowania niż losowe uszkodzenie podczas obsługi.
Trwają prace nad rozszerzeniem monitoringu. W badaniu z marca 2026 r. Abu, Huo i Liu połączyli sygnały emisji akustycznej i siły z narzędziami 0,9 mm pokrytymi warstwą diamentową podczas mikrofrezowania szkła i krzemu. Autorzy zalecają uwzględnienie sterowników i rozszerzenie badań na inne materiały kruche. Zastosowanie do metali wymaga dodatkowej weryfikacji, a model sygnału laboratoryjnego nie gwarantuje gotowego rozwiązania do kontroli procesu.
Najważniejszy wniosek
Frez 200 µm, tolerancja w skali mikronów i wysoka rozdzielczość wyświetlacza opisują różne elementy procesu. Wiarygodna mikróbka łączy geometrię cechy, zachowanie podczas skrawania i pomiar wykorzystywany do akceptacji gotowej części.
Gdy projekt jest gotowy do rozmowy o możliwościach produkcyjnych, warto zapoznać się z usługami mikróbki CNC Zhenling, aby poznać przebieg realizacji. Rozmowę należy zacząć od funkcji części.
Często zadawane pytania
Jaki jest najmniejszy rozmiar narzędzia stosowanego w mikróbce?
Nie ma jednej, uniwersalnej minimalnej średnicy narzędzia skrawającego.
Dostępne średnice narzędzi skrawających zależą od ich rodziny, materiału i wymaganego wysięgu. Sama średnica podana w katalogu nie określa najmniejszej cechy, którą można niezawodnie uzyskać w gotowej części. Należy sprawdzić średnicę, długość części skrawającej i ograniczenia zastosowania podane przez producenta, a następnie potwierdzić, że cechę można zamocować, oczyścić z wiórów i zmierzyć po wykończeniu. Liczy się użyteczny proces, a nie najmniejsze narzędzie w katalogu.
Czy w mikróbce można stosować standardowe narzędzia?
Niektóre standardowe urządzenia mogą się sprawdzić, ale całą konfigurację trzeba zweryfikować.
Mały frez nie musi dobrze pracować w typowej konfiguracji. Bicie narzędzia, stan oprawki, praca wrzeciona i mocowanie przedmiotu muszą odpowiadać obrabianej cesze. Należy użyć specjalistycznego narzędzia przeznaczonego do danego materiału i skali skrawania, a następnie zweryfikować cały układ w próbie, zamiast opierać się wyłącznie na deklarowanej rozdzielczości pozycjonowania obrabiarki. Zarówno standardowe centra obróbkowe CNC, jak i specjalistyczne obrabiarki CNC wymagają takiej weryfikacji procesu.
Czy mikróbka CNC nadaje się do produkcji masowej?
Tak, jeśli proces i kontrola pozostają stabilne w całej serii produkcyjnej.
Najważniejsze jest to, czy narzędzia, mocowanie, odprowadzanie wiórów i pomiary pozostają jednakowe w całej partii. Udany prototyp potwierdza wykonanie jednej części; planowanie produkcji wymaga również danych o zmienności, wymianie narzędzi i postępowaniu z niezgodnymi częściami. Oprócz czasu skrawania należy sprawdzić częstotliwość kontroli, ponieważ klient otrzymuje zaakceptowane części precyzyjne.
Jak szybko przebiega mikróbka?
Użyteczne tempo produkcji zależy od cechy i wymagań odbiorczych.
Wysoka prędkość wrzeciona nie oznacza automatycznie krótkiego cyklu. Małe narzędzia mogą wymagać ograniczonego zaangażowania, a czyszczenie, gratowanie i pomiary wydłużają proces po skrawaniu.
Dlaczego wykończenie powierzchni ma znaczenie w mikrodetalu?
Niewielka wada krawędzi lub tekstura może zajmować znaczną część funkcjonalnej cechy.
Znaczenie powierzchni zależy od jej funkcji: powierzchnia uszczelniająca, styk ślizgowy i kanał przepływu płynu mają różne wymagania. Należy określić istotną powierzchnię i metodę pomiaru zamiast stosować jedną wartość chropowatości do całej części. Jasna, lśniąca powierzchnia nie dowodzi, że geometria, stan krawędzi lub czystość są właściwe. Podobnie sama niższa wartość chropowatości nie gwarantuje lepszego działania, jeśli pomiar pomija istotną wadę. Dostęp do kontroli należy zaplanować przed obróbką i ustalić, czy gratowanie lub wykończenie może zaokrąglić krawędź, która musi pozostać wyraźnie określona. W nowym projekcie wymaganie odbiorcze należy powiązać z funkcją i zweryfikować odpowiednią metodą. Nie należy określać wymagającego wykończenia niedostępnej powierzchni tylko dlatego, że część jest mała; trzeba wskazać kierunek i miejsce, które ma odzwierciedlać pomiar.
Czym różni się obróbka mikro od obróbki nano?
Terminy te opisują różne skale, ale znaczenie ma również to, jaką wielkość opisują.
Należy ustalić, czy dane wymaganie dotyczy rozmiaru cechy, tekstury powierzchni, rozdzielczości pozycjonowania czy uzyskanej dokładności. To samo rozróżnienie dotyczy obróbki ultraprecyzyjnej i specyfikacji submikronowych. Nanometrowa rozdzielczość wyświetlacza sama w sobie nie potwierdza nanometrowej dokładności gotowego mikrodetalu.
Przykłady liczbowe w tym przewodniku ilustrują zasady na podstawie założeń podanych dla porównawczych przykładów inżynierskich. Nie są to dane produkcyjne Zhenling ani gwarancje obróbki i nie należy ich uogólniać na wszystkie rodzaje skrawania. Opublikowane wyniki eksperymentalne zachowują swój kontekst.
Źródła i literatura
- O’Toole, Kang i Fang: Precyzyjny proces mikrofrezowania — stan wiedzy (przegląd z 2021 r.).
- De Oliveira i współpracownicy: Wpływ wielkości i minimalna grubość wióra w mikrofrezowaniu (2015; streszczenie).
- Rezaei, Sadeghi i Budak (2018; streszczenie z repozytorium). Wyznaczanie minimalnej grubości nieodciętego wióra w różnych warunkach obróbki podczas mikrofrezowania Ti-6Al-4V.
- MIT Center for Bits and Atoms: Równanie prędkości obrotowej wrzeciona.
- Cutting Tool Engineering: Jak sprostać wymogom szybkości w mikróbce (wywiad branżowy).
- Nafi i Jahan: Kształtowanie powierzchni funkcjonalnych metodą EDM — przegląd
- Bauer i współpracownicy: Akumulacja ciepła podczas skanowania metali laserem o ultrakrótkich impulsach, 2015 (streszczenie).
- Attanasio i współpracownicy: Wpływ mikrostruktury materiału na mikrofrezowanie stopu Ti6Al4V, 2013.
- Badanie powstawania zadziorów przy wyjściu podczas mikrofrezowania, 2021.
- Abeni i współpracownicy: Bicie narzędzia w mikrofrezowaniu — opracowanie modelu analitycznego na podstawie analizy sygnału siły skrawania, 2024.
- Modern Machine Shop: 5 wskazówek, jak przejść na mikróbkę, 2019.
- ISO 14253-1:2017: Reguły decyzyjne weryfikacji zgodności lub niezgodności ze specyfikacjami (publiczny zakres i status).
- NIST Engineering Metrology Toolbox: Często zadawane pytania (spójność pomiarowa i niepewność).
- Muralikrishnan, Stone i Stoup: Pomiar powierzchni otworów z ostrą krawędzią i cylindrycznych za pomocą sondy stykowej z włóknem o bardzo małej sile w maszynie współrzędnościowej , 2008 (streszczenie publikacji).
- American Society for Quality: Koszt jakości.
- Abu, Huo i Liu: Integracja systemów emisji akustycznej i dynamometrycznych do monitorowania stanu narzędzia w mikróbce materiałów kruchych, 2026.
Powiązane artykuły
- Przewodnik po precyzyjnej obróbce CNC: powiązanie wymagań wymiarowych z procesem produkcji.
- Przewodnik po obróbce szwajcarskiej
- Przewodnik po obróbce stali nierdzewnej CNC
- Przewodnik po obróbce tytanu CNC: szerszy kontekst materiałów i procesów.






