
Skontaktuj się z firmą Zhenling

Obróbka CNC PTFE (Teflon) polega na skrawaniu pełnego półfabrykatu z fluoropolimeru w celu uzyskania precyzyjnych części, przy jednoczesnym uwzględnieniu miękkości, zmian wymiarów pod wpływem temperatury i pełzania na zimno. Wyszukiwanie haseł „obróbka Teflonu” lub „części obrabiane z Teflonu” zwykle dotyczy tego samego procesu usuwania materiału. Gatunek, postać półfabrykatu, siła mocowania i temperatura kontroli wpływają na wymiar końcowy, dlatego należy je określić na rysunku i w zapytaniu ofertowym, zanim dostawca zobowiąże się do zachowania tolerancji.
Obróbka CNC PTFE (często nazywanego Teflonem) polega na skrawaniu pełnego półfabrykatu PTFE w celu uzyskania precyzyjnych części. Zachowanie tego materiału podczas obróbki łatwo błędnie ocenić. W artykule omawiamy Teflon w postaci stałej: pręty, wałki i arkusze wykorzystywane do wytwarzania niestandardowych części i komponentów z PTFE — nie powłokę nieprzywierającą, która większości osób kojarzy się z nazwą Teflon. Kupujący zakładają, że obrabia się go tak samo jak inne tworzywa konstrukcyjne. Tak nie jest. Niezależnie od tego, czy szukają Państwo informacji pod hasłem obróbka CNC PTFE, obróbka CNC Teflonu czy po prostu obróbka Teflonu, zachowanie materiału — i powodowane przez nie problemy z tolerancjami — pozostaje takie samo. Przyjrzymy się temu, co faktycznie odróżnia PTFE podczas obróbki, jak postać półfabrykatu i napełniacze wpływają na część, dlaczego tolerancje zmieniają się po wyjęciu detalu z maszyny oraz na co zwrócić uwagę przed przekazaniem rysunku dostawcy — niezależnie od tego, czy specjalizuje się on we fluoropolimerach, czy świadczy ogólne usługi obróbki CNC tworzyw sztucznych.
Co odróżnia PTFE podczas obróbki? (Miękkość, pełzanie na zimno i rozszerzalność cieplna)
Politetrafluoroetylen (PTFE) to fluoropolimer — w pełni fluorowany fluorowęglowodór zbudowany z powtarzających się jednostek węgla i fluoru — który cechuje się niskim współczynnikiem tarcia, szeroką odpornością chemiczną, niskim przewodnictwem cieplnym i wysoką odpornością termiczną. Jego użyteczny zakres temperatur pracy często określa się na około -200 °C do 260 °C (-330 °F do 500 °F), zależnie od gatunku i ograniczeń zastosowania. Dzięki tym właściwościom PTFE sprawdza się tam, gdzie istotna jest odporność chemiczna i na wodę, izolacyjność elektryczna lub stabilność termiczna.
Wśród materiałów przeznaczonych do obróbki CNC PTFE jest brany pod uwagę, gdy ważne są doskonała odporność chemiczna oraz właściwości izolacyjne, zarówno fizyczne, jak i elektryczne. Zastosowania PTFE nadal wymagają jednak weryfikacji dla konkretnego gatunku. Materiał bywa opisywany jako chemicznie obojętny, ale dla wskazanego gatunku trzeba sprawdzić zakres zgodności z uwzględnieniem substancji chemicznej, temperatury i stężenia.
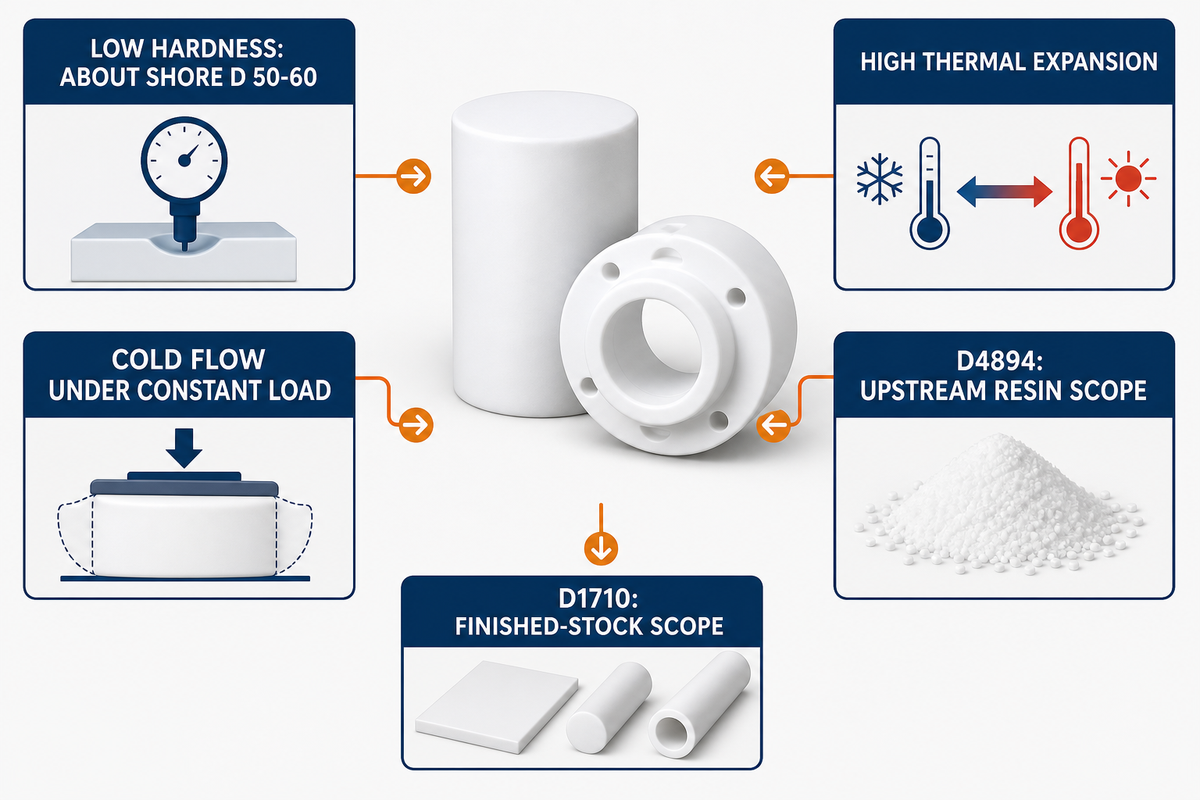
Zrozumienie tych wyjątkowych właściwości to pierwszy krok do skutecznej obróbki PTFE, który pod względem mechanicznym różni się od metali i sztywnych tworzyw zwykle spotykanych w warsztacie CNC. Trzy właściwości odpowiadają za powracające wyzwania omawiane w tym przewodniku: niska twardość (jeden z przywoływanych poradników praktyków podaje około Shore D 50-60), wysoki współczynnik rozszerzalności cieplnej oraz skłonność do pełzania na zimno (powolnego odkształcania pod stałym obciążeniem mechanicznym, nawet w temperaturze pokojowej). PTFE jest zgodny z wieloma chemikaliami przemysłowymi, ale dokładną zgodność trzeba sprawdzić dla konkretnego gatunku, temperatury, stężenia i warunków ekspozycji. Krótko mówiąc, dobra skrawalność Teflonu zależy od jednoczesnego kontrolowania miękkości, rozszerzalności cieplnej i pełzania na zimno, a nie od pojedynczej właściwości rozpatrywanej osobno.
Przywołane normy ASTM rozróżniają żywicę do formowania z granulatu lub wytłaczania tłokowego od gotowych wytłaczanych prętów, rur o grubej ściance i kształtek podstawowych. Dlatego w tym przewodniku, omawiającym obróbkę tworzyw termoplastycznych, zakres normy D4894 dotyczący żywicy traktujemy jako etap poprzedzający, a zakres D1710 dotyczący gotowych półfabrykatów — jako materiał wejściowy do toczenia lub frezowania CNC. Wykazy tych norm nie określają, czy dany dostawca stosuje formowanie wtryskowe termoplastu lub inny pośredni etap nadawania postaci półfabrykatowi; rzeczywisty przebieg procesu należy sprawdzić osobno.
| Zachowanie PTFE | Konsekwencje dla obróbki | Metoda kontroli do weryfikacji |
|---|---|---|
| Rozszerzalność cieplna (podawany zakres około 100-200 ×10-6/°C) | Wymiar nagrzanej powierzchni zmienia się, gdy detal stygnie do temperatury kontroli | Pomiar temperatury detalu i kompensacja zależna od gatunku materiału |
| Niska twardość | Tępe oprzyrządowanie lub nadmierna siła skrawania mogą powodować ciągnięcie lub rozrywanie powierzchni | Ostra geometria narzędzia, lekkie przejścia wykańczające i kontrola pierwszej sztuki |
| Pełzanie na zimno pod stałym obciążeniem | Naprężenia od mocowania lub montażu mogą z czasem zmienić wymiar po zwolnieniu detalu | Mocowanie z małą siłą oraz określony stan stabilizacji i kontroli |
Czy obróbka PTFE jest trudna?
Obróbka PTFE nie jest trudna ze względu na twardość — materiał jest miękki, ma niską sztywność i wykazuje skłonność do pełzania na zimno, dlatego prawdziwym wyzwaniem jest utrzymanie wymiaru, a nie samo skrawanie. Miękkość nie oznacza, że łatwo uzyskać wymaganą tolerancję. Ostre narzędzie skrawa półfabrykat PTFE bez większych trudności; problem pojawia się później, gdy detal może odprężyć się, zmienić wymiary lub skurczyć po wyjęciu z przyrządu mocującego.
Praktyczne źródła opisują ryzyko uzyskania detalu poza specyfikacją, gdy PTFE traktuje się jak sztywne tworzywo i wykańcza w jednej operacji bez sprawdzenia temperatury lub odprężenia materiału. Zalecane metody kontroli obejmują oddzielenie obróbki zgrubnej od wykańczającej, jeśli wymaga tego tolerancja, ograniczenie siły mocowania oraz określenie temperatury, w której detal będzie kontrolowany.
Postacie półfabrykatów PTFE: dobór wałka, pręta i arkusza przed obróbką
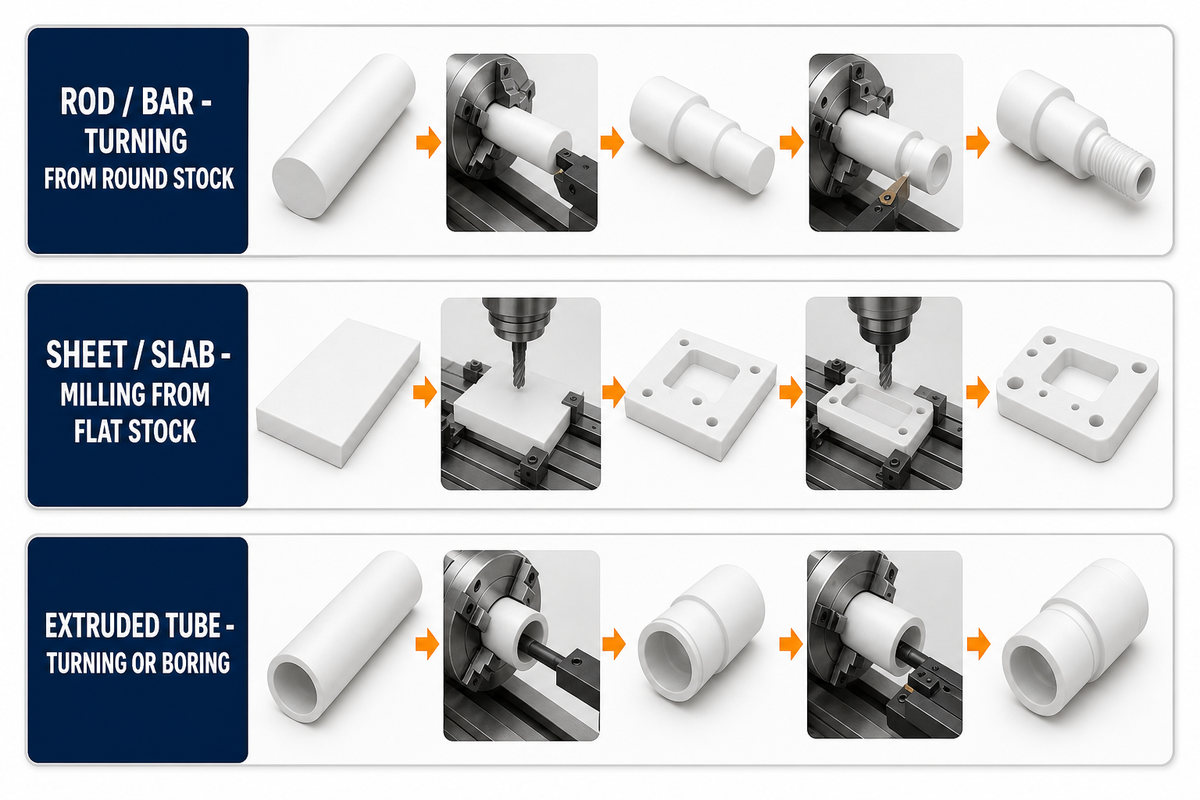
Jako praktyczną wskazówkę przy planowaniu geometrii, dobór postaci półfabrykatu należy zacząć od gotowego detalu, a nie od ogólnej preferencji dla wałka lub arkusza. Wałki i pręty są powszechnie stosowane jako okrągłe półfabrykaty do toczenia, arkusze zapewniają płaski materiał wyjściowy do frezowania, a rura może ograniczyć ilość usuwanego materiału przy produkcji niektórych tulei lub tulejek. Rzeczywisty wybór zależy jednak od dostępnych wymiarów, naddatku, gatunku, certyfikacji i planu procesu dostawcy; sam zakres normy ASTM dotyczący postaci półfabrykatów nie dowodzi, że dana metoda generuje najmniej odpadów lub kosztów.
Gdy rysunek dopuszcza więcej niż jeden materiał do obróbki CNC, przed wyborem gatunku i postaci półfabrykatu należy porównać wymagania dotyczące chemikaliów i temperatury. Taka kolejność ogranicza możliwe do uniknięcia straty materiału podczas obróbki części z PTFE, bez przyjmowania wałka, pręta ani arkusza za uniwersalny wybór.
| Postać półfabrykatu | Typowy przebieg obróbki | Najlepiej dopasowany rodzaj detalu |
|---|---|---|
| Wałek / pręt | Możliwy wariant: toczenie z półfabrykatu okrągłego | Często rozważane do uszczelnień obrotowych, tulei, gniazd zaworów i podkładek dystansowych |
| Arkusz / płyta | Możliwy wariant: frezowanie z płaskiego półfabrykatu | Często rozważane do uszczelek płaskich, bloków izolacyjnych i płyt ślizgowych |
| Rura wytłaczana | Możliwy wariant: toczenie lub wytaczanie z półfabrykatu rurowego | Często rozważane do tulei, wykładzin i tulejek o grubej ściance |
Pozyskanie półfabrykatu zgodnego z ASTM D1710 — odpowiednią specyfikacją dla wytłaczanych prętów PTFE, rur o grubej ściance i kształtek podstawowych — zapewnia kupującym identyfikowalną podstawę do oceny materiału. Przywołany zakres stosuje kategorie żywicy pierwotnej i żywicy przetworzonej ponownie. Jeśli certyfikat zawiera określenie „PTFE z przemiału” lub inną terminologię, należy wymagać od dostawcy przypisania jej do zamówionej kategorii ASTM; nie należy zakładać, że określenia są równoważne. Certyfikacja musi odpowiadać zamówionej kategorii żywicy, gatunkowi i postaci półfabrykatu, a ponadto nie zastępuje kontroli gotowej części.
W przypadku detali z wałka lub pręta o geometrii obrotowej należy sprawdzić, czy możliwości dostawcy w zakresie toczenia odpowiadają średnicy półfabrykatu, długości detalu i wymaganiom kontroli. Średnice uszczelniające zwykle rozpoczyna się od toczenia półfabrykatu okrągłego, natomiast elementy nieobrotowe mogą wymagać dodatkowego frezowania. Więcej informacji o możliwościach w tym zakresie można znaleźć na stronie usług toczenia CNC; wyposażenie i zakres roboczy należy zweryfikować pod kątem konkretnego rysunku, zamiast wyciągać wnioski na podstawie samego odnośnika.
Procesy i techniki obróbki: oprzyrządowanie, prędkość i posuw oraz mocowanie
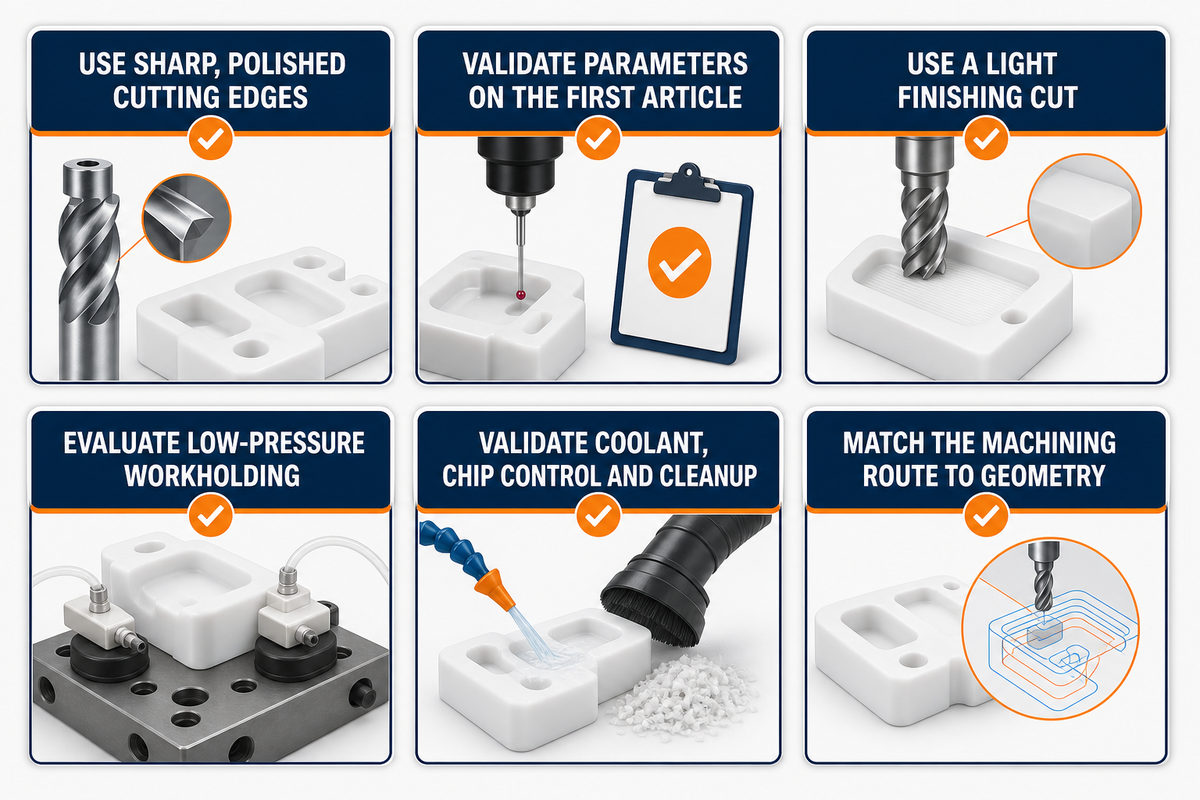
W przypadku PTFE zakres parametrów procesu różni się od stosowanego przy metalach, dlatego użycie bez weryfikacji parametrów skrawania metali może pogorszyć wykończenie lub wymiary pierwszej sztuki. Określenie „obróbka CNC i frezowanie” może być ogólną nazwą usługi, ale zarówno ustawienia tokarskie, jak i frezarskie muszą uwzględniać miękkość PTFE, zmiany wymiarów pod wpływem temperatury i pełzanie na zimno. Poniżej podano wstępne, zastrzeżone zalecenia, które nadal wymagają weryfikacji dla konkretnego gatunku, średnicy, geometrii narzędzia i przyrządu mocującego:
Źródło: omówienie zachowania PTFE w American Machinist.
- Narzędzia. Zalecenia praktyków przemawiają za ostrymi, polerowanymi krawędziami skrawającymi z dodatnim kątem natarcia i odpowiednim kątem przyłożenia, aby narzędzie ścinało miękki materiał, zamiast go ciągnąć. Przed ustaleniem narzędzi i parametrów procesu należy sprawdzić wykończenie powierzchni pierwszej sztuki. Węglik spiekany to powszechny punkt wyjścia; PKD można rozważyć w celu wydłużenia trwałości narzędzia przy ściernych gatunkach z napełniaczem, ale nie jest to wymóg uniwersalny.
- Prędkość obrotowa wrzeciona i posuw. Parametry należy dobrać do konkretnego gatunku PTFE, średnicy, geometrii narzędzia i ustawienia, zamiast przenosić wartości stosowane przy metalach. Należy ograniczać ciepło tarcia i ciągnięcie materiału, jednocześnie zapewniając czyste ścinanie. Ponieważ publikowane zalecenia są różne, dobrane parametry trzeba zweryfikować na pierwszej sztuce, zamiast traktować niższe wartości jako uniwersalne.
- Głębokość skrawania. Przy cienkich ściankach lub małych elementach, które mogłyby być narażone na nadmierną siłę skrawania, należy wykonać lekkie przejście wykańczające, a następnie sprawdzić wymiar po ustabilizowaniu detalu.
- Mocowanie. PTFE jest miękki i wykazuje skłonność do pełzania na zimno, dlatego zbyt duży nacisk imadła lub tulei zaciskowej może odkształcić detal przed zakończeniem skrawania. Przy geometrii wymagającej wąskich tolerancji należy ocenić użycie miękkich szczęk o małym nacisku, podparcia próżniowego lub innego przyrządu mocującego z rozłożonym kontaktem, a po zwolnieniu detalu potwierdzić jego wymiar.
- Chłodziwo i kontrola wiórów. Zanieczyszczenie chłodziwem jest udokumentowaną przyczyną problemów podczas obróbki PTFE. Nie należy traktować „sprężonego powietrza i rozpylonej mgły” ani „chłodziw rozpuszczalnych w wodzie” jako uniwersalnych zaleceń. Proces z chłodziwem rozpuszczalnym w wodzie nadal wymaga weryfikacji pod kątem odprowadzania wiórów, kontroli ciepła, zgodności płynu, czyszczenia i wymagań dotyczących czystości detalu.
- Frezowanie a toczenie. Obróbkę geometrii obrotowej zwykle rozpoczyna się od półfabrykatu w postaci wałka, pręta lub rury na tokarce; frezowanie CNC zazwyczaj rozpoczyna się od arkusza lub płyty w przypadku geometrii płaskiej albo pryzmatycznej. Geometrię narzędzia nadal trzeba sprawdzić na pierwszej sztuce, ponieważ konfiguracja sprawdzona przy jednym gatunku i średnicy nie musi sprawdzić się przy innym.
Tolerancje obróbki PTFE: wpływ pełzania na zimno i rozszerzalności cieplnej na wymiary
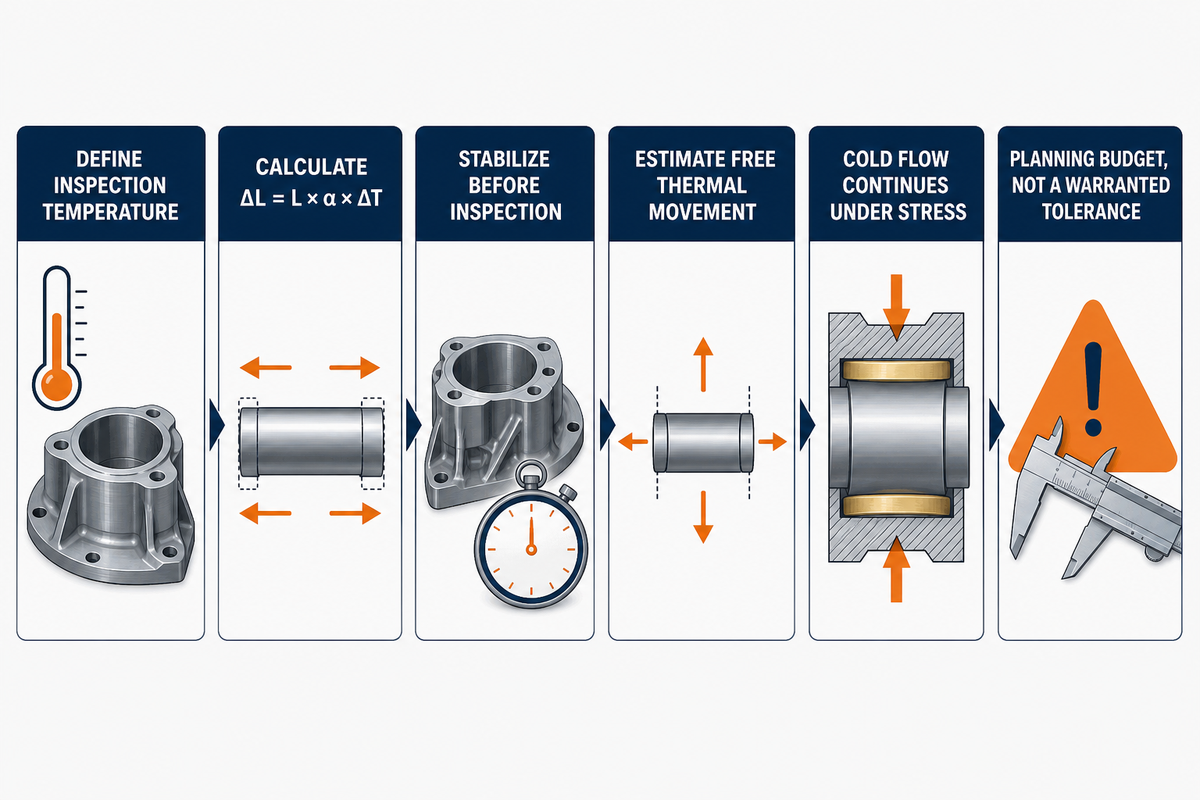
Często zakłada się, że PTFE „nie pozwala uzyskać wąskich tolerancji”, ale nie zawsze jest to prawdą. Nieskompensowana rozszerzalność cieplna i pełzanie na zimno rzeczywiście zmieniają wymiary detalu po wyjęciu z maszyny. Nie oznacza to jednak, że tych zmian nie da się uniknąć. Poradniki praktyków podają około ±0,02 mm dla kontrolowanych przykładów obróbki cech obrotowych PTFE z pomiarem temperatury i kompensacją programu, a także około ±0,05 mm dla pierwotnego PTFE bez kontroli procesu. Są to wartości referencyjne do planowania wykończenia powierzchni i tolerancji, a nie ogólne gwarancje możliwości.
Nazwana struktura analityczna Macierz tolerancji rozszerzalności cieplnej 9-wierszowa. W tabeli zastosowano zależność rozszerzalności liniowej ΔL = L × α × ΔT dla trzech wymiarów cechy i trzech różnic temperatur, wykorzystując publikowany zakres planistyczny dla PTFE bez napełniaczy: 100-200×10-6/°C. Oszacowanie obejmuje wyłącznie swobodną zmianę wymiaru pod wpływem temperatury; naprężenia od przyrządu mocującego i zależne od czasu pełzanie na zimno wymagają osobnej oceny.
| Rodzaj cechy | Zakres grubości ścianki | Różnica temperatury (po skrawaniu do temperatury otoczenia) | Szacowana zmiana wymiaru* |
|---|---|---|---|
| Średnica zewnętrzna, średnica wewnętrzna lub długość 25 mm | Nie uwzględniono w obliczeniu stanu równowagi | 5°C | 0,0125-0,0250 mm |
| Średnica zewnętrzna, średnica wewnętrzna lub długość 25 mm | Nie uwzględniono w obliczeniu stanu równowagi | 10°C | 0,0250-0,0500 mm |
| Średnica zewnętrzna, średnica wewnętrzna lub długość 25 mm | Nie uwzględniono w obliczeniu stanu równowagi | 15°C | 0,0375-0,0750 mm |
| Średnica zewnętrzna, średnica wewnętrzna lub długość 50 mm | Nie uwzględniono w obliczeniu stanu równowagi | 5°C | 0,0250-0,0500 mm |
| Średnica zewnętrzna, średnica wewnętrzna lub długość 50 mm | Nie uwzględniono w obliczeniu stanu równowagi | 10°C | 0,0500-0,1000 mm |
| Średnica zewnętrzna, średnica wewnętrzna lub długość 50 mm | Nie uwzględniono w obliczeniu stanu równowagi | 15°C | 0,0750-0,1500 mm |
| Średnica zewnętrzna, średnica wewnętrzna lub długość 100 mm | Nie uwzględniono w obliczeniu stanu równowagi | 5°C | 0,0500-0,1000 mm |
| Średnica zewnętrzna, średnica wewnętrzna lub długość 100 mm | Nie uwzględniono w obliczeniu stanu równowagi | 10°C | 0,1000-0,2000 mm |
| Średnica zewnętrzna, średnica wewnętrzna lub długość 100 mm | Nie uwzględniono w obliczeniu stanu równowagi | 15°C | 0,1500-0,3000 mm |
*Obliczenie: zmiana wymiaru = wymiar cechy × współczynnik rozszerzalności cieplnej × różnica temperatury. Kierunek zależy od tego, czy detal się nagrzewa, czy stygnie, oraz czy kontrolowaną cechą jest średnica zewnętrzna, średnica wewnętrzna czy długość. Grubość ścianki wpływa na nagrzewanie, chłodzenie i reakcję na naprężenia, ale nie zmienia obliczenia równowagowej rozszerzalności liniowej. Wynik należy traktować jako wartość do planowania, a nie gwarantowaną tolerancję; trzeba też potwierdzić dane dla konkretnego gatunku i uzgodnioną temperaturę kontroli.
Przykład obliczeniowy. Weźmy toczoną tuleję PTFE o średnicy zewnętrznej 40 mm, zmierzoną po wykończeniu w temperaturze 32°C i kontrolowaną w temperaturze 22°C, czyli przy różnicy 10°C. Zastosowanie tego samego zakresu 100-200×10-6/°C daje: 40 mm × 10°C × 0,0001-0.0002, czyli około 0,040-0,080 mm swobodnej zmiany wymiaru pod wpływem temperatury. W porównaniu z tolerancją rysunkową ±0,02 mm oszacowana zmiana jest od dwóch do czterech razy większa niż jednostronny zakres tolerancji — jeszcze przed uwzględnieniem naprężeń od mocowania lub pełzania na zimno. Przykład pokazuje, dlaczego dostawca potrzebuje danych cieplnych dla konkretnego gatunku, określonej temperatury kontroli i zweryfikowanej kompensacji, a nie uniwersalnego przesunięcia wymiaru.
Pełzanie na zimno stanowi dodatkową, wolniej zmieniającą się zmienną obok zmian cieplnych: pod wpływem długotrwałych naprężeń mocowania lub montażu PTFE może nadal pełzać po obróbce. W relacjach praktyków opisano zgrubną obróbkę cech o wąskich tolerancjach, odczekanie określonego czasu na odprężenie, a następnie wykończenie do wymiaru. Czas ten zależy od procesu i należy go zweryfikować dla danego gatunku, geometrii, stanu naprężeń i planu kontroli, zamiast kopiować z pojedynczego przykładu warsztatowego.
Pełzanie na zimno może trwać po zatrzymaniu wrzeciona, jeśli detal pozostaje pod naciskiem mocowania lub montażu. Przy pracy z wąskimi tolerancjami należy określić, kiedy detal zostanie zwolniony, ustabilizowany i skontrolowany, zamiast zakładać, że odczyt uzyskany na ciepło i przy zamocowaniu jest wymiarem końcowym.
— Podsumowanie ryzyka procesu na podstawie przywołanych źródeł praktycznych
Jaką tolerancję można uzyskać przy obróbce PTFE?
Możliwa do uzyskania tolerancja zależy od gatunku, geometrii, mocowania, temperatury i metody kontroli. Branżowe poradniki praktyczne podają około ±0,05 mm dla przykładów obróbki pierwotnego PTFE bez kontroli procesu oraz około ±0,02 mm dla kontrolowanych przykładów obróbki cech obrotowych z kompensacją cieplną. Są to wartości orientacyjne przy pozyskiwaniu dostawcy, a nie ogólna gwarancja możliwości. Gatunki z napełniaczami mogą ograniczać reakcję na temperaturę lub pełzanie, ale dokładna poprawa musi wynikać z danych konkretnego materiału i zweryfikowanego procesu dostawcy.
Jeżeli rysunek wymaga ścisłej kontroli, należy wspólnie ocenić ustawienie maszyny, kontrolę temperatury i metodę kontroli. Nasza strona dotycząca precyzyjnej obróbki CNC jest powiązanym celem nawigacji wewnętrznej, a nie dowodem na możliwą do uzyskania tolerancję PTFE. Rzeczywisty rysunek i proces nadal wymagają weryfikacji.
Gatunki PTFE i napełniacze: jak napełnianie szkłem, węglem i brązem wpływa na skrawalność
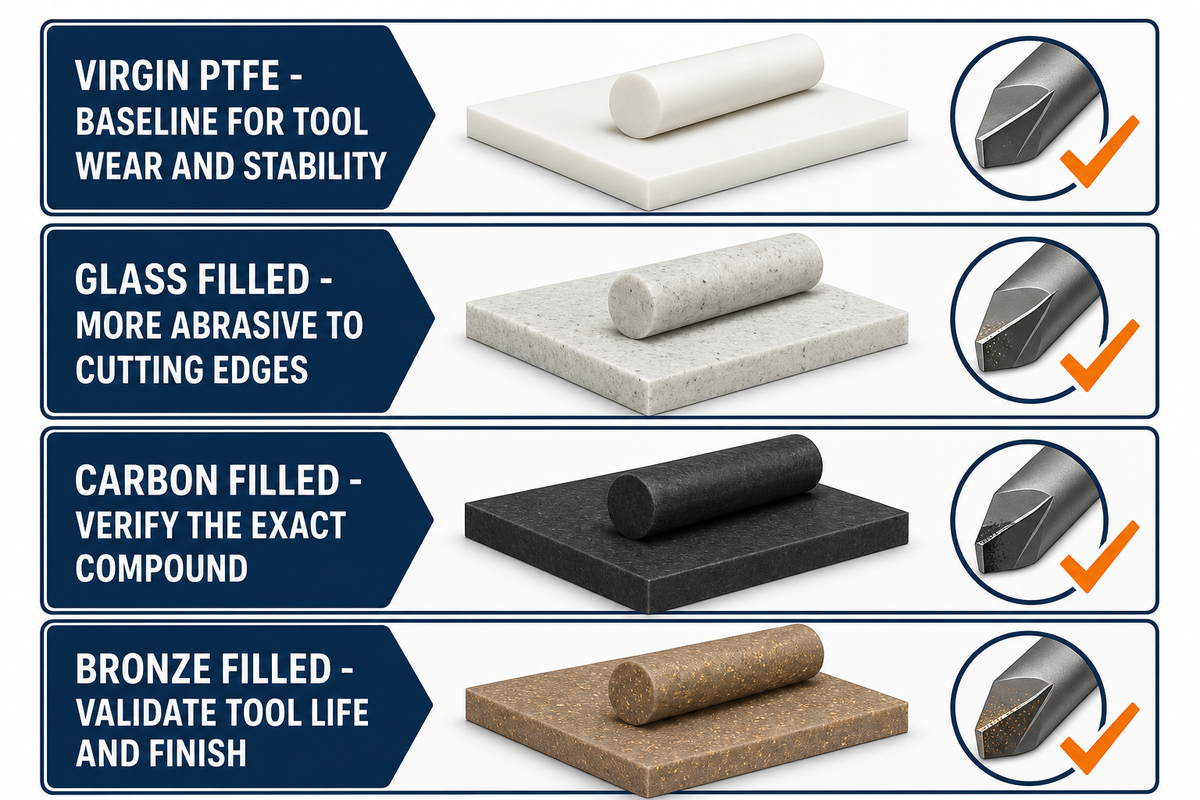
Jeśli na rysunku widnieje tylko „PTFE”, dostawca musi sam ustalić, czy chodzi o materiał pierwotny, czy o kompozyt z napełniaczem. Branżowe przewodniki dotyczące gatunków rozróżniają formulacje z napełniaczem szklanym, węglowym, grafitowym, brązowym i dwusiarczkiem molibdenu, ponieważ każdy z tych dodatków zmienia sztywność, odporność na zużycie, tarcie lub właściwości chemiczne. Przywołana nota techniczna NASA pokazuje również w węższym zakresie, że konkretny kompozyt PTFE z napełniaczem może znacznie ograniczać rozszerzalność cieplną; nie określa jednak jednego współczynnika redukcji dla wszystkich dostępnych kompozytów.
Gatunki z napełniaczami mogą być bardziej ścierne dla narzędzi skrawających; włókno szklane jest powszechnie wskazywane jako przyczyna szybszego zużycia krawędzi niż w przypadku pierwotnego PTFE. Materiały handlowe dotyczące różnych modyfikowanych materiałów PTFE mogą używać określeń takich jak PTFE o właściwościach mechanicznych, ulepszone właściwości mechaniczne, odporność na zużycie, większa wytrzymałość na ściskanie i zużycie lub wysoka odporność na zużycie. Są to określenia stosowane przez dostawców w porównaniach, a nie uniwersalne klasyfikacje; należy uzyskać kartę danych dokładnego kompozytu oraz sprawdzić trwałość narzędzia, wytrzymałość na ściskanie, odporność na zużycie i wymiary po zwolnieniu detalu o planowanej geometrii.
| Rodzaj napełniacza | Wpływ na skrawalność | Typowy wpływ na zużycie i narzędzie |
|---|---|---|
| PTFE pierwotny / bez napełniaczy | Miękki, podatny na pełzanie na zimno i ciągnięcie przez narzędzie | Punkt odniesienia do porównania zużycia narzędzi i stabilności przy zastosowaniu napełniaczy |
| Z napełniaczem z włókna szklanego (15-25% masy, popularne gatunki handlowe) | Przewodniki dostawców opisują większą sztywność i mniejsze pełzanie w przypadku popularnych kompozytów | Bardziej ścierny dla krawędzi skrawających niż materiał pierwotny |
| Z napełniaczem węglowym | Przewodniki dostawców opisują większą sztywność, odporność na zużycie i przewodnictwo elektryczne | Wpływ na trwałość narzędzia zależy od konkretnego kompozytu z węglem |
| Z napełniaczem brązowym | Przewodniki dostawców opisują lepsze właściwości przy ściskaniu i odporność na zużycie | Gęsty kompozyt z napełniaczem metalowym; należy zweryfikować trwałość narzędzia i wykończenie |
Odnaleziona publikacja patentowa opisuje modyfikowany nanokrzemionką kompozyt PTFE opracowany z myślą o odporności na zużycie i pełzanie. Pojedynczy patent o określonej dacie nie dowodzi powszechnego ani aktualnego trendu w obróbce, dlatego należy traktować go jako przykład rozwoju formulacji, a nie dowód dotyczący rynku.
PTFE a UHMW, Delrin (POM) i PEEK: porównanie skrawalności
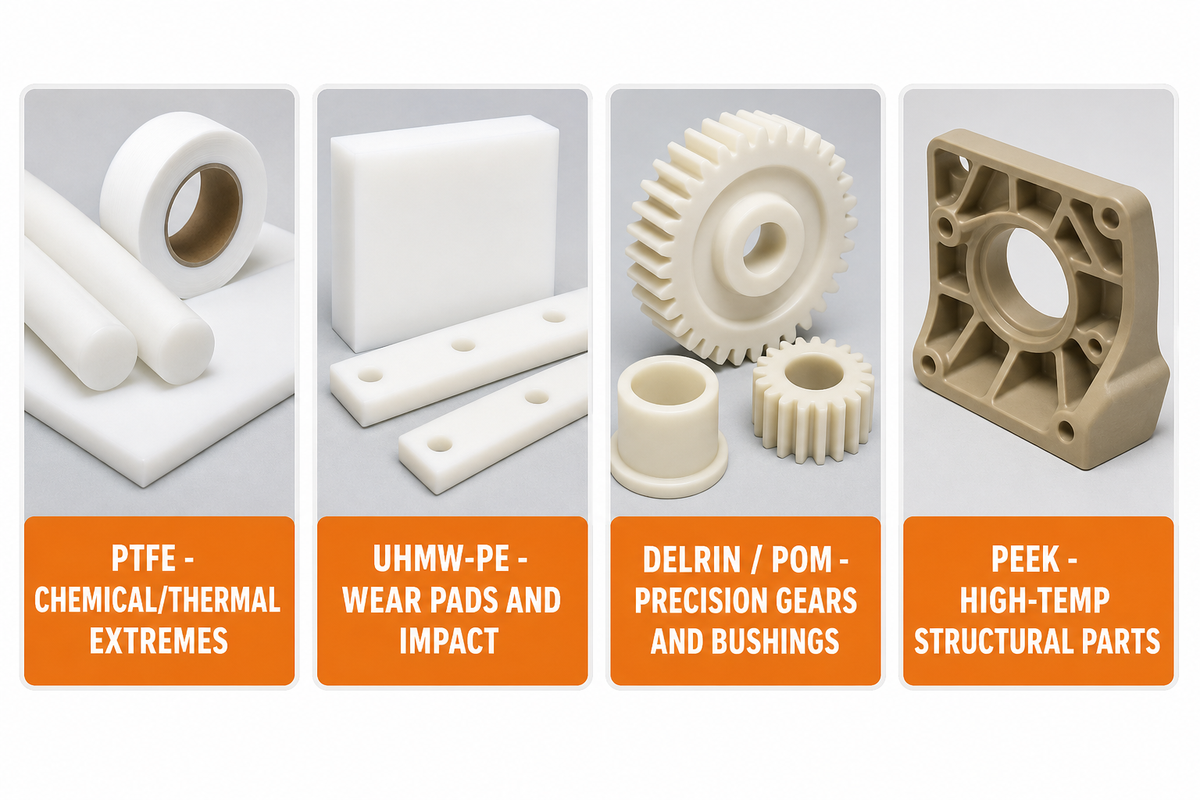
PTFE, UHMW-PE, acetal/POM i PEEK spełniają różne kombinacje wymagań dotyczących odporności chemicznej i termicznej, tarcia, sztywności, zużycia i kosztów. Materiały określane jako podobne do PTFE mogą odpowiadać mu pod względem jednej właściwości, a jednocześnie znacznie różnić się pod innym względem. Porównanie handlowe może pomóc w wstępnej ocenie kandydatów, ale nie zatwierdza zamiennika: dokładny gatunek trzeba sprawdzić pod kątem płynu, stężenia, temperatury, obciążenia i wymagań regulacyjnych. Poniższa tabela służy jako punkt wyjścia do planowania; przy wyborze należy zastąpić wartości przybliżone aktualnymi danymi producenta dla rozważanego gatunku.
| Materiał | Skrawalność | Maksymalna temperatura pracy. | Koszt względny | Zastosowanie, do którego najlepiej pasuje |
|---|---|---|---|---|
| PTFE | Trudna (miękki, pełza na zimno, zmienia wymiary pod wpływem temperatury) | ~260°C | $15-40/kg | Ekstremalne warunki chemiczne i termiczne, uszczelnienia o niskim tarciu |
| UHMW-PE | Umiarkowana (miękki, ale mniej podatny na pełzanie niż PTFE) | ~80-100°C | Niski | Płyty odporne na zużycie, niedrogie powierzchnie ślizgowe, odporność na uderzenia |
| Delrin / acetal (POM) | Łatwa (sztywny, łatwo uzyskać wąskie tolerancje) | ~90-105°C | Niski do umiarkowanego | Precyzyjne koła zębate, tuleje, konstrukcyjne części z tworzywa sztucznego |
| PEEK | Umiarkowanie trudna (twardy, ścierny dla narzędzi, ale stabilny wymiarowo) | ~250°C | Wysoki | Konstrukcyjne części wysokotemperaturowe wymagające wąskich tolerancji i wytrzymałości |
Inżynierowie często wybierają PTFE, gdy odporność chemiczna i niskie tarcie są ważniejsze niż sztywność, stabilność tolerancji i koszt obróbki. Jeśli takie połączenie właściwości nie jest potrzebne, Delrin lub UHMW-PE mogą być bardziej ekonomicznymi kandydatami, ale ostateczny wybór nadal zależy od rzeczywistych warunków chemicznych, temperatury, obciążenia i zużycia.
Żaden z tych zamienników nie jest uniwersalną, opłacalną alternatywą dla branż narażonych na agresywne chemikalia lub wysokie temperatury; porównanie służy wstępnej selekcji, a nie zatwierdzeniu materiału.
Jeśli głównym wymaganiem projektowym są wąskie tolerancje, sztywność i łatwa obróbka, a nie właściwości PTFE związane z tarciem lub odpornością chemiczną, jednym z kandydatów do wstępnej oceny jest acetal/POM; zob. nasz przewodnik po obróbce CNC POM (Delrin/acetal). Jeśli wymagane są jednocześnie praca w wysokiej temperaturze i sztywność konstrukcyjna, warto porównać również obróbkę CNC PEEK. Żadna z tych informacji nie oznacza zatwierdzenia materiału bez danych dotyczących zgodności chemicznej i obciążenia dla konkretnego gatunku.
Typowe wady obróbki PTFE i sposoby zapobiegania im
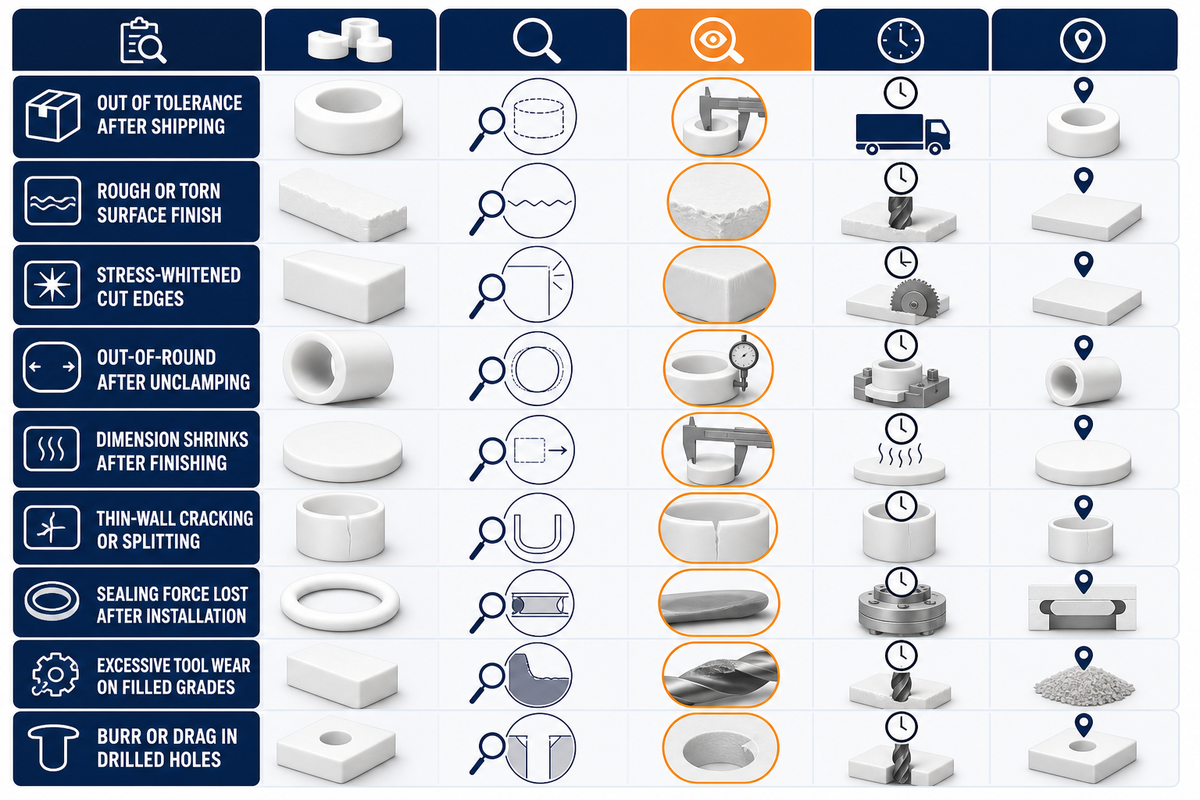
Poniższe objawy stanowią mapę diagnostyczną opracowaną na podstawie opublikowanych informacji o zachowaniu PTFE i relacji praktyków, a nie rejestr wad stwierdzonych w Zhenling. Każdy wiersz przedstawia hipotezę do sprawdzenia: wyniki kontroli rzeczywistego detalu muszą pozwolić odróżnić przyczyny związane z relaksacją materiału, temperaturą, mocowaniem, oprzyrządowaniem i konstrukcją.
Nazwana struktura Matryca 9 wad PTFE i ich przyczyn źródłowych.
| Objaw | Przyczyna źródłowa | Działanie korygujące |
|---|---|---|
| Detal po transporcie poza tolerancją (pomiar przy maszynie wykazał zgodność ze specyfikacją) | Dalsze płynięcie na zimno / pełzanie po obróbce, zwłaszcza przy naprężeniach pozostałych po mocowaniu lub montażu | Przed przejściem wykańczającym sprawdzić określony czas relaksacji; zweryfikować nacisk przyrządu mocującego oraz stan detalu po zwolnieniu mocowania, w którym przeprowadzana jest kontrola |
| Chropowate, „postrzępione” lub naderwane wykończenie powierzchni | Tępe oprzyrządowanie albo parametry skrawania typowe dla metali, które powodują ciągnięcie materiału zamiast jego ścinania | Sprawdzić ostrość i geometrię krawędzi; zweryfikować parametry skrawania właściwe dla danego gatunku i ustawienia na pierwszej sztuce |
| Bielenie lub wybielenie naprężeniowe wzdłuż krawędzi po obróbce | Miejscowe przegrzanie lub nadmierna siła skrawania w punkcie kontaktu z narzędziem | Sprawdzić temperaturę i siłę skrawania; przetestować lżejsze przejście wykańczające oraz zweryfikowaną strategię kontroli wiórów |
| Otwór poza okrągłością lub owalny po zwolnieniu mocowania | Nadmierna siła mocowania trwale odkształca miękki materiał przed zwolnieniem | Zmniejszyć lub rozłożyć siłę mocowania, a następnie ponownie zmierzyć detal po jego zwolnieniu; zakwalifikować przyrząd mocujący na pierwszej sztuce |
| Wymiar zmniejsza się po przejściu wykańczającym, przed wysyłką | Skurcz termiczny podczas stygnięcia detalu z temperatury skrawania do temperatury otoczenia | Zmierz temperaturę detalu i sprawdź kompensację właściwą dla danego gatunku zgodnie z uzgodnionym planem kontroli |
| Pękanie lub rozszczepianie cienkościennych elementów | Koncentracja naprężeń spowodowana nadmiernym mocowaniem lub zbyt dużym posuwem przy cienkim przekroju | Zmniejszyć obciążenie od mocowania i skrawania; zweryfikować kolejność wykonywania otworów na pierwszej sztuce |
| Utrata siły uszczelnienia po kilku tygodniach od montażu | Płynięcie na zimno pod stałym naciskiem, błędnie rozpoznane po kilku miesiącach jako wada obróbki | Zweryfikować dopuszczalne wartości ściskania i dane o pełzaniu mieszanki; rozważyć gatunek z napełniaczem wyłącznie w oparciu o dane dotyczące konkretnego gatunku |
| Nadmierne zużycie narzędzia przy detalach z gatunku z napełniaczem | Zawartość ściernego napełniacza (zwłaszcza włókna szklanego) przyspiesza zużycie krawędzi narzędzia | Monitorować trwałość narzędzia i porównać materiały narzędziowe pod kątem określonej mieszanki z napełniaczem |
| Zadziory lub ciągnięcie materiału w otworach wierconych i gwintowanych | Gromadzenie wiórów i ciągnięcie materiału w głębokich otworach lub otworach o małej średnicy | Zweryfikować geometrię ostrego wiertła i proponowany cykl łamania wióra na pierwszej sztuce |
Jakie są wady PTFE?
Główne praktyczne ograniczenia PTFE w kontekście obróbki skrawaniem to mniejsza wytrzymałość i sztywność niż w przypadku sztywniejszych tworzyw konstrukcyjnych, problemy ze zużyciem w przypadku niektórych zastosowań bez napełniacza oraz płynięcie na zimno pod długotrwałym naciskiem. Znaczenie każdego z tych ograniczeń zależy od gatunku, geometrii, obciążenia, temperatury i wymaganej trwałości eksploatacyjnej.
Te właściwości same w sobie nie wykluczają zastosowania PTFE, oznaczają jednak, że wybiera się go przede wszystkim ze względu na właściwości termiczne i chemiczne, a nie sztywność konstrukcyjną. Projekt powinien uwzględniać te zachowania, na przykład przez określenie dopuszczalnych wartości ściskania, zastosowanie zweryfikowanego gatunku z napełniaczem, gdy wymaga tego odporność na zużycie lub wytrzymałość, oraz dobór odpowiedniej metody łączenia.
Zastosowania obrabianych skrawaniem detali z PTFE: uszczelnienia, tuleje, łożyska i komponenty zaworów
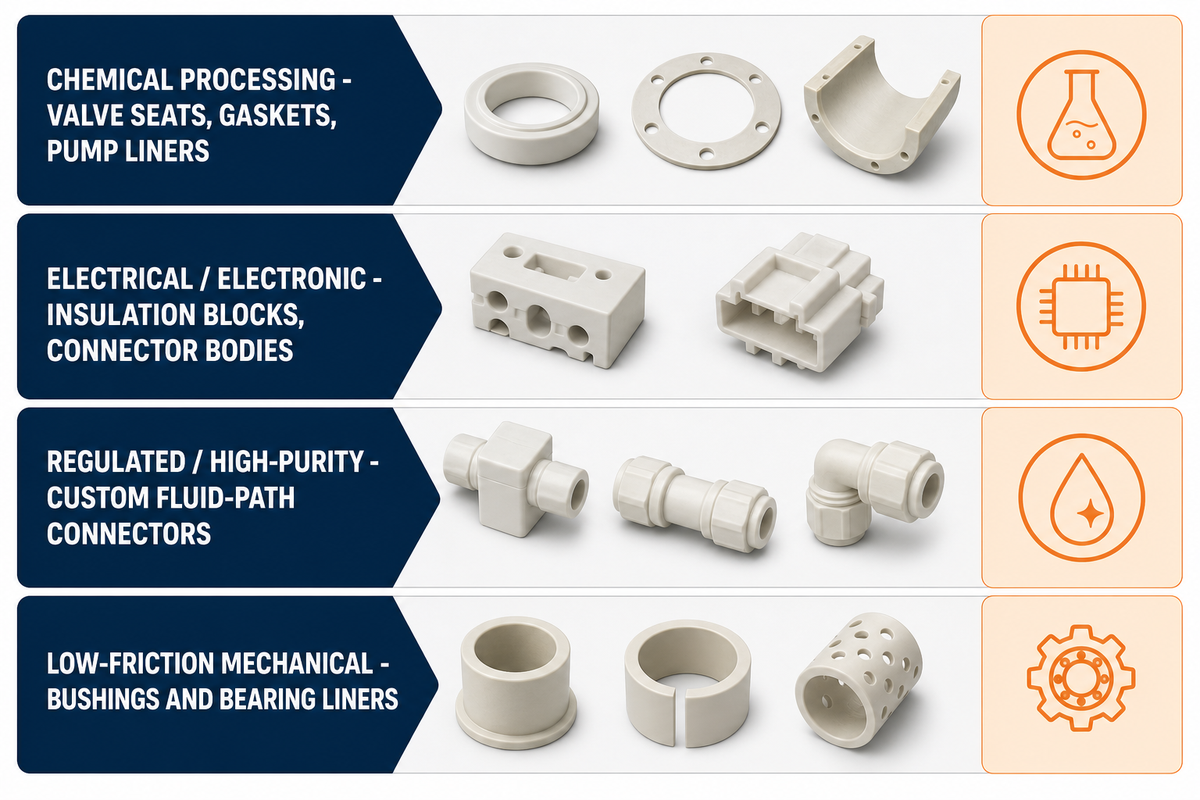
PTFE rozważa się do produkcji uszczelnień, tulei, łożysk, komponentów zaworów i izolatorów obrabianych skrawaniem, gdy istotne są niskie tarcie, właściwości elektryczne, zgodność chemiczna lub odporność temperaturowa. Są to przykłady rodzin detali, a nie dowód, że każdy gatunek PTFE nadaje się do każdej z wymienionych poniżej branż.
Kontekst źródłowy: recenzowane dane dotyczące właściwości materiału PTFE.
W przypadku komponentów elektronicznych i medycznych elementów toru przepływu płynu dobór materiału nadal wymaga weryfikacji czystości, zachowania przy kontakcie z wilgocią, zgodności chemicznej i odpowiednich wymagań regulacyjnych dla konkretnego gatunku; sama etykieta zastosowania nie potwierdza przydatności.
| Branża | Typowe komponenty obrabiane skrawaniem | Wymagana kluczowa właściwość |
|---|---|---|
| Przemysł chemiczny | Gniazda zaworów, uszczelki, wykładziny pomp | Odporność chemiczna na kwasy, zasady i rozpuszczalniki |
| Elektrotechnika i elektronika | Bloki izolacyjne, korpusy złączy | Dane dielektryczne dla danego gatunku, temperatura i geometria |
| Systemy regulowane lub o wysokiej czystości | Niestandardowe złącza do torów przepływu płynów, komponenty zaworów | Weryfikacja zgodności materiału z wymaganiami konkretnego zastosowania, czystości i wymogów regulacyjnych |
| Układy mechaniczne o niskim tarciu | Tuleje, wykładziny łożysk, komponenty narażone na zużycie | Warunki obciążenia, pełzania, zużycia i smarowania |
Informacje o możliwościach produkcyjnych dla powiązanych branż zawiera strona Obróbka CNC dla przemysłu lotniczego. Ten link wewnętrzny służy wyłącznie nawigacji i nie zastępuje zatwierdzenia gatunku PTFE dla konkretnego zastosowania ani nie potwierdza zgodności detalu.
Co wpływa na koszt detali z PTFE obrabianych metodą CNC
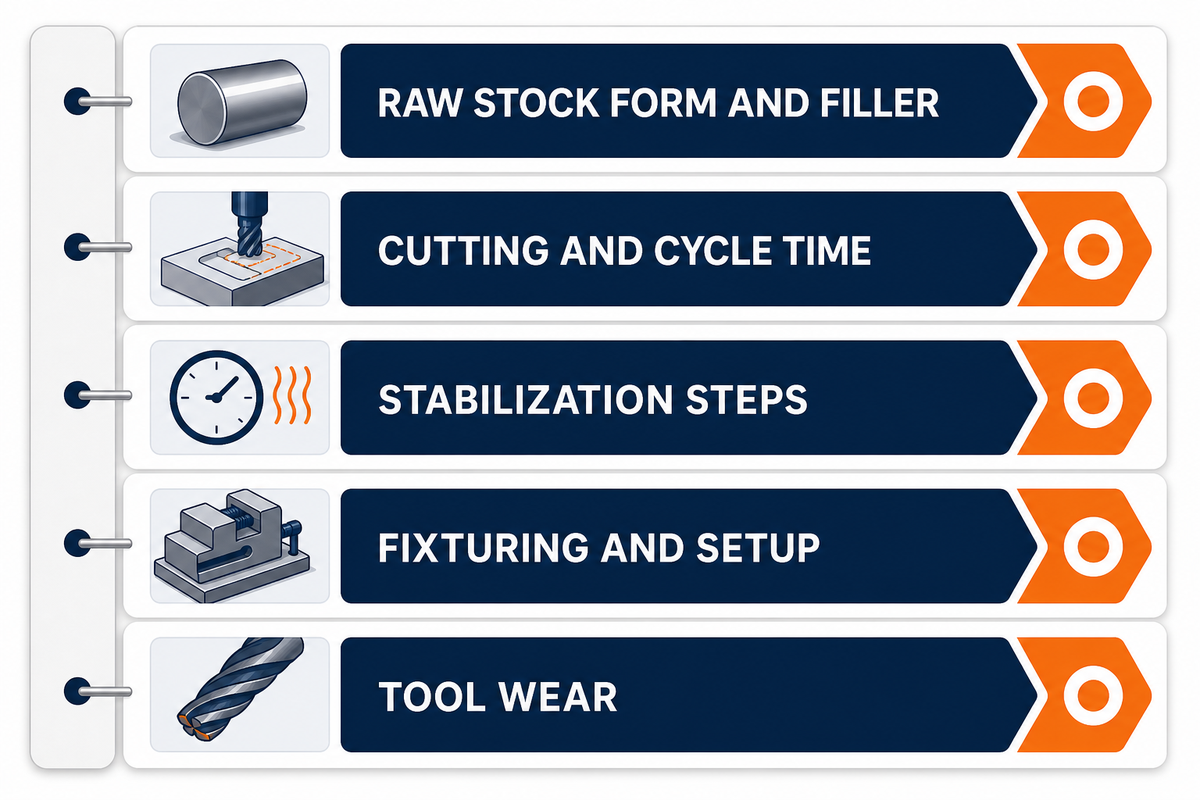
Według jednego zestawienia handlowego cena półfabrykatu z PTFE wynosi około $15-40/kg, zależnie od postaci i zawartości napełniacza. Zakres ten należy traktować jako nieaktualizowaną daną do wstępnego planowania, a nie bieżącą ofertę. Cena gotowego detalu zależy również od czasu skrawania, etapów stabilizacji, mocowania, kontroli i zużycia narzędzi.
- Dobór parametrów do gatunku i geometrii może zmieniać obciążenie podczas skrawania, zużycie narzędzia i czas cyklu.
- Sekwencja obejmująca obróbkę zgrubną, relaksację i wykańczanie zwiększa czas obsługi oraz łączny czas pracy, jeśli wymaga tego plan tolerancji.
- Cena półfabrykatu z gatunku zawierającego napełniacz i zużycie frezu zależą od określonej mieszanki oraz wielkości produkcji.
- Mocowanie o małej sile lub rozłożonym nacisku może wydłużyć projektowanie przyrządu mocującego i ustawianie.
- Pomiar temperatury, próby kompensacji i kontrola po stabilizacji wydłużają prace inżynieryjne oraz kontrolę jakości pierwszej sztuki.
Jak ocenić partnera w zakresie obróbki PTFE: lista kontrolna dla kupującego
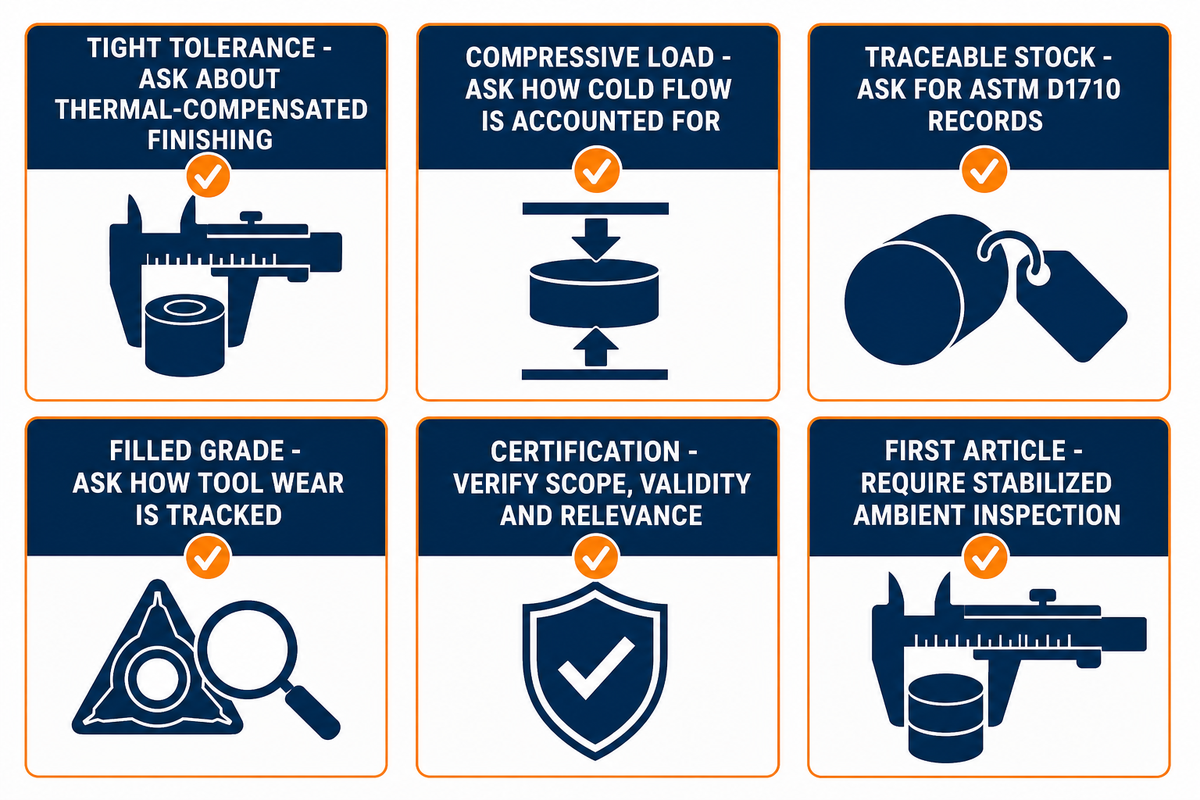
Powodzenie obróbki PTFE zależy zarówno od rygoru procesu, jak i możliwości maszyny, dlatego potencjalnego dostawcę warto zapytać, jak kontroluje znane zachowanie tego materiału, a nie tylko poprosić o listę urządzeń. Przed przekazaniem rysunku do realizacji warto zweryfikować kontrolę procesu, stan detalu podczas kontroli oraz dokumentację materiałową.
| Jeśli detal wymaga… | Zapytaj wykonawcę o… |
|---|---|
| Tolerancja ciaśniejsza niż ±0,05 mm | Czy wykonawca uwzględnia kompensację termiczną wymiaru po przejściu wykańczającym i wykonuje pomiar po ustabilizowaniu temperatury otoczenia |
| Długotrwałe obciążenie ściskające w eksploatacji (np. uszczelnienie statyczne) | Jak uwzględnia długotrwałe płynięcie na zimno w tolerancjach projektowych oraz czy zaleca gatunek z napełniaczem |
| Identyfikowalny półfabrykat zgodny z normą | Czy półfabrykat pochodzi ze źródła deklarującego zgodność z ASTM D1710 (pręty/rury/grubościenne rury/kształtki) i jakie certyfikaty producenta półfabrykatu są przechowywane |
| Gatunek z napełniaczem (szklanym, węglowym lub brązowym) | Jak monitoruje zużycie narzędzi i kwalifikuje materiał narzędzia do określonej mieszanki z napełniaczem |
| Certyfikat na potrzeby eksportu lub zastosowania regulowanego | Dokładny rodzaj certyfikatu, jednostka wydająca, zakres, ważność i związek z zamawianym detalem |
| Pierwsza sztuka przed rozpoczęciem produkcji seryjnej | Czy wymiary są mierzone i raportowane po ustabilizowaniu temperatury otoczenia, a nie bezpośrednio po obróbce, gdy detal jest jeszcze ciepły |
Informacje o zakładzie i certyfikatach: Shanghai Zhenling Hardware ujawnia, że prowadzi zakład precyzyjnej obróbki o powierzchni 8 000 sqm w Jiashan w prowincji Zhejiang, założony w 2006, posiada certyfikaty CE i mające zastosowanie ASME oraz eksportuje około 80% produkcji do Europy, Singapuru, Stanów Zjednoczonych i Australii. Informacje te przedstawiono tu jako kryteria oceny kupującego: wielkość zakładu, certyfikaty i doświadczenie eksportowe — nie jako deklaracje dotyczące parametrów obróbki PTFE.
Jeśli mają już Państwo rysunek detalu z PTFE, strona Usługi obróbki CNC PTFE (Teflon) umożliwia przekazanie zapytania do omówienia zakresu. Informacje o firmie z pierwszej ręki znajdują się na stronie O nas. Linki te służą nawigacji i nie stanowią niezależnego potwierdzenia możliwości, zakresu certyfikacji ani przydatności do konkretnego zamówienia.
Normy branżowe dotyczące obrabianego skrawaniem PTFE: ASTM D1710, D4894 i ich znaczenie
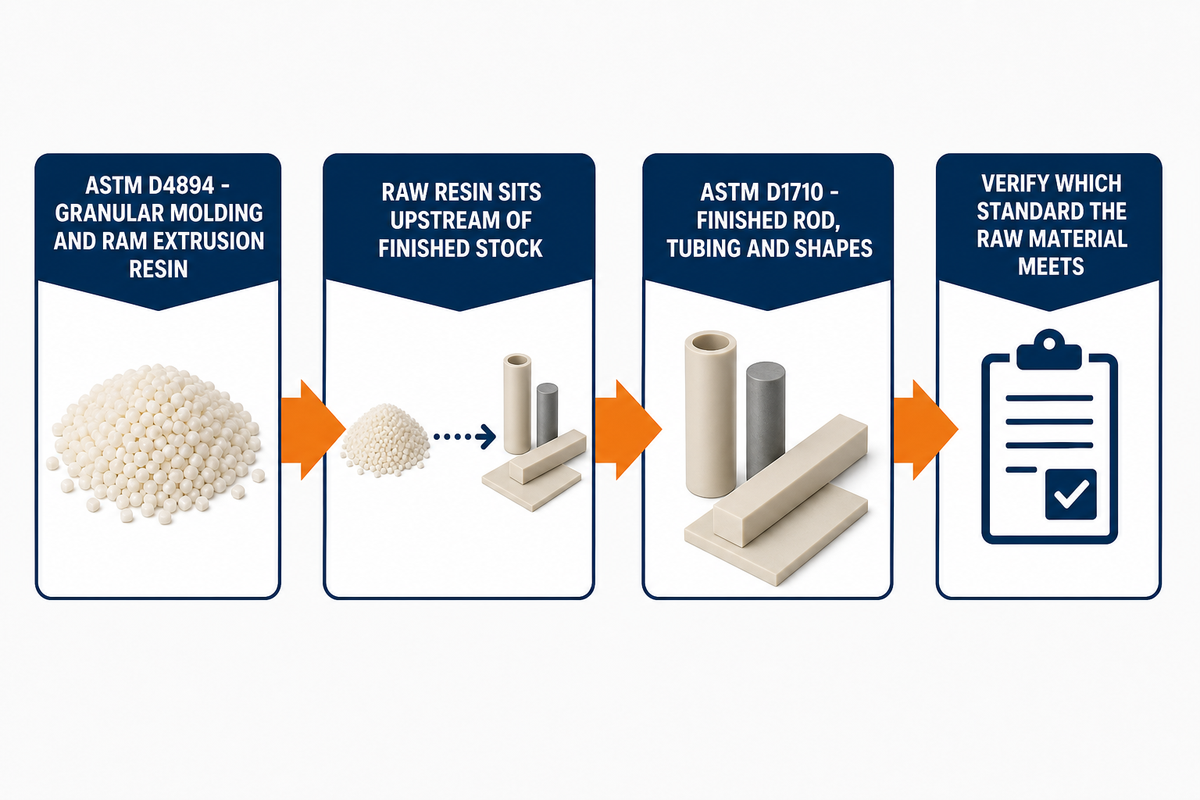
Dwie normy ASTM obejmują zakresy dotyczące gotowych półfabrykatów z PTFE i żywic wyjściowych omówione w tym artykule. ASTM D1710 dotyczy wytłaczanych prętów z PTFE, rur grubościennych i kształtek podstawowych wykonanych z żywicy pierwotnej lub ponownie przetworzonej. ASTM D4894 dotyczy granulowanych żywic do prasowania PTFE i wytłaczania tłokowego, z których wytwarza się te półfabrykaty; w łańcuchu dostaw znajduje się o jeden etap przed D1710 i określa surową żywicę, a nie gotową postać wytłaczaną.
| Norma | Zakres | Status |
|---|---|---|
| ASTM D1710-15(2021) | Wytłaczane pręty z PTFE, rury grubościenne i kształtki podstawowe (z żywicy pierwotnej lub ponownie przetworzonej) | Wydanie podane we wskazanym źródle ASTM: 2015, potwierdzone ponownie w 2021 |
| ASTM D4894-19(2024) | Granulowane żywice do formowania i wytłaczania tłokowego PTFE (wcześniejszy etap łańcucha dostaw niż gotowe półfabrykaty objęte D1710) | Wydanie podane we wskazanym źródle ASTM: 2019, zatwierdzone ponownie w 2024 |
Należy ustalić, z którą normą zgodny jest surowiec, i dołączyć certyfikat producenta półfabrykatu do dokumentacji zamówienia. Dokument pomaga określić deklarowaną kategorię żywicy i postać półfabrykatu, ale sam w sobie nie potwierdza jakości gotowego detalu ani jego przydatności do zastosowania.
P: Czy na rysunku PTFE i Teflon oznaczają to samo?
Nie należy polegać wyłącznie na żadnym z tych określeń: na rysunku końcowym trzeba podać PTFE oraz wymagany gatunek, napełniacz, kategorię żywicy, postać półfabrykatu i obowiązującą specyfikację.
Rysunek techniczny lub zapytanie ofertowe, w którym podano wyłącznie PTFE albo Teflon, nie określa gatunku zamiennego. Należy podać PTFE oraz wymagany gatunek, procentową zawartość napełniacza, kategorię żywicy pierwotnej lub ponownie przetworzonej, postać półfabrykatu i obowiązującą specyfikację. Jeśli wymagany jest konkretny znak towarowy, należy wskazać to osobno i poprosić dostawcę o potwierdzenie dostępności oraz zakresu certyfikatu. Certyfikat materiałowy dostawcy należy dołączyć do dokumentacji zamówienia, a przed zatwierdzeniem wyjaśnić terminologię niezgodną z przywołanymi kategoriami ASTM.
P: Czy PTFE można obrabiać skrawaniem?
Tak, PTFE można w pełni obrabiać na standardowych maszynach CNC, ale wymaga parametrów procesu dostosowanych do jego miękkości, rozszerzalności cieplnej i płynięcia na zimno, zamiast prędkości i posuwów stosowanych przy skrawaniu metali, które zakład może początkowo przyjąć jako domyślne.
Tak — standardowe frezarki i tokarki CNC mogą obrabiać PTFE, które zachowuje się jednak inaczej niż metal ze względu na miękkość, wysoki współczynnik rozszerzalności cieplnej i zdolność do płynięcia na zimno pod naciskiem mocowania. Dlatego ustawienie procesu obróbki PTFE wymaga decyzji dotyczących geometrii narzędzia, parametrów skrawania, siły mocowania przedmiotu obrabianego oraz kontroli wiórów lub chłodziwa, właściwych dla konkretnego gatunku, zamiast niezweryfikowanego przeniesienia parametrów obróbki metali.
P: Czym jest PTFE?
PTFE to fluoropolimer o niskim współczynniku tarcia i szerokiej odporności chemicznej; przywołane wykazy ASTM rozróżniają żywicę wyjściową od gotowych prętów, rur i kształtek podstawowych stosowanych jako półfabrykat do obróbki skrawaniem.
PTFE (politetrafluoroetylen) to syntetyczny fluoropolimer o powtarzającym się szkielecie węglowo-fluorowym, bardzo niskim współczynniku tarcia, szerokiej odporności chemicznej i użytecznym zakresie temperatury pracy, często określanym jako około -200°C do 260°C. Przywołane tu wykazy ASTM rozróżniają granulowaną żywicę do formowania lub wytłaczania tłokowego od gotowych wytłaczanych prętów, rur i kształtek podstawowych używanych jako półfabrykaty do obróbki skrawaniem. O użytecznym zakresie temperatury i odporności chemicznej nadal decydują ograniczenia konkretnego gatunku i zastosowania.
P: Czym jest obróbka CNC?
Obróbka CNC polega na usuwaniu materiału z litego półfabrykatu za pomocą sterowanych komputerowo narzędzi skrawających, aby uzyskać precyzyjny, niestandardowy detal zgodnie z instrukcjami wygenerowanymi bezpośrednio z elektronicznego pliku projektu CAD.
Obróbka CNC (Computer Numerical Control, komputerowe sterowanie numeryczne) jest procesem ubytkowym: sterowane komputerowo narzędzia skrawające usuwają materiał z litego półfabrykatu, aby wytworzyć precyzyjny detal bezpośrednio na podstawie pliku projektu CAD.
P: Jak acetal (POM) wypada na tle PTFE?
Acetal/POM jest na ogół sztywniejszy i łatwiej utrzymać w nim wąskie tolerancje, natomiast PTFE wybiera się wtedy, gdy ważniejsze są niski współczynnik tarcia oraz odporność chemiczna lub termiczna.
Acetal/POM i PTFE należą do różnych rodzin materiałów, dlatego wyboru należy dokonywać na podstawie warunków eksploatacji, a nie znanej nazwy handlowej podanej w zapytaniu. Acetal/POM na ogół zapewnia większą sztywność i bardziej przewidywalną kontrolę tolerancji. PTFE należy wybrać, gdy niski współczynnik tarcia oraz szerszy zakres odporności chemicznej lub termicznej są ważniejsze niż sztywność i koszt obróbki skrawaniem. Przed zatwierdzeniem trzeba potwierdzić dokładny gatunek pod kątem obciążenia, zużycia, narażenia na chemikalia i temperatury pracy, a następnie wpisać zatwierdzony gatunek i ograniczenia eksploatacyjne na rysunku technicznym. Szczegółowe porównanie przedstawiono w naszym przewodniku Obróbka CNC POM (Delrin/acetal).
P: Potrzebują Państwo detali z Teflonu (PTFE) obrabianych metodą CNC?
Jeśli rysunek jest gotowy, przed złożeniem zapytania o wycenę w określonym zakresie należy przesłać go do weryfikacji gatunku i tolerancji, podając w zapytaniu warunki kontroli oraz ograniczenia zastosowania.
Jeśli mają już Państwo rysunek detalu, przed przekazaniem go do weryfikacji należy określić gatunek, napełniacz, postać półfabrykatu, tolerancję, temperaturę kontroli, ilość i ograniczenia zastosowania. Strona Usługi obróbki CNC PTFE (Teflon) umożliwia przekazanie zapytania do omówienia zakresu, ale nie potwierdza wcześniejszego zatwierdzenia nieokreślonej tolerancji ani zastosowania. Jeśli nadal porównują Państwo szeroki wybór obrabialnych tworzyw sztucznych, należy traktować PTFE jako odrębną kategorię, a nie bezpośredni zamiennik Delrinu lub PEEK.
Dlaczego przygotowaliśmy ten artykuł
Zhenling opracowało ten przewodnik na podstawie opublikowanych norm, recenzowanych badań, źródeł branżowych i informacji z pierwszej ręki o firmie. Poniższy wykaz jest wybranym zestawem źródeł dla czytelników, a nie kompletnym rejestrem dowodów dla każdego twierdzenia. Źródła te stanowią podstawę decyzji dotyczących rysunku, materiału i dostawcy, ale wybrany wykaz nie jest pełną ścieżką audytu.
Informacje o możliwości obróbki PTFE, typowych wadach i zachowaniu materiału opierają się na udokumentowanym zbiorze dowodów; artykuł nie przywołuje jako uzasadnienia nieujawnionych historii realizacji projektów.
Piśmiennictwo i źródła
- Właściwości termiczne i dielektryczne PTFE (Heliyon, Cell Press) recenzowana publikacja, dostępna w NIH PMC
- Niskorozszerzalny termicznie PTFE z napełniaczem NASA Technical Reports Server
- ASTM D1710-15(2021) oficjalny wykaz norm ASTM International
- ASTM D4894-19(2024) oficjalny wykaz norm ASTM International
- Obróbka materiałów PTFE: od podstaw do zastosowań Tirapid, branżowy przewodnik po obróbce skrawaniem (źródło komercyjne)
- Jak uzyskać dokładność ±0,02mm podczas obróbki detali z PTFE i Teflonu? Hotean (źródło komercyjne)
- 7 błędów w obróbce PTFE, których należy unikać Advanced EMC (źródło komercyjne)
- Właściwości PTFE istotne przy obróbce skrawaniem dyskusja praktyków na forum Eng-Tips






