Skontaktuj się z firmą Zhenling

Obróbka CNC akrylu (PMMA) — przewodnik dla inżynierów

Aktualizacja: sierpień 2026
Jak planować obróbkę CNC akrylu (PMMA)
Przezroczysty akryl może po obróbce CNC wyglądać poprawnie, a mimo to nie spełnić wymagań po polerowaniu, montażu, czyszczeniu lub kontroli optycznej. Obróbka CNC akrylu (PMMA) oznacza kontrolowane frezowanie lub toczenie półfabrykatu z polimetakrylanu metylu, aby uzyskać określony detal i jego wymagany stan końcowy. Historia półfabrykatu, ciepło, odprowadzanie wiórów, mocowanie, wykończenie, późniejszy kontakt z płynami i metoda kontroli wpływają na ten stan.
Krótka odpowiedź
Obróbkę CNC akrylu (PMMA) należy planować jako powiązany zestaw stanów, a nie poszukiwanie jednej prędkości wrzeciona. Należy określić dokładny półfabrykat PMMA i jego orientację, wyznaczyć niewielki zakres próbny do oceny ciepła i wiórów, dobrać podparcie do cechy detalu, zdefiniować stan po wykończeniu oraz kontrolować detal w uzgodnionej temperaturze metodami powiązanymi z jego funkcją. Gdy pojawi się wada, przed zmianą ustawień należy sprawdzić jej przyczynę według ustalonej kolejności.
Co właściwie zmienia obróbka CNC akrylu (PMMA)?
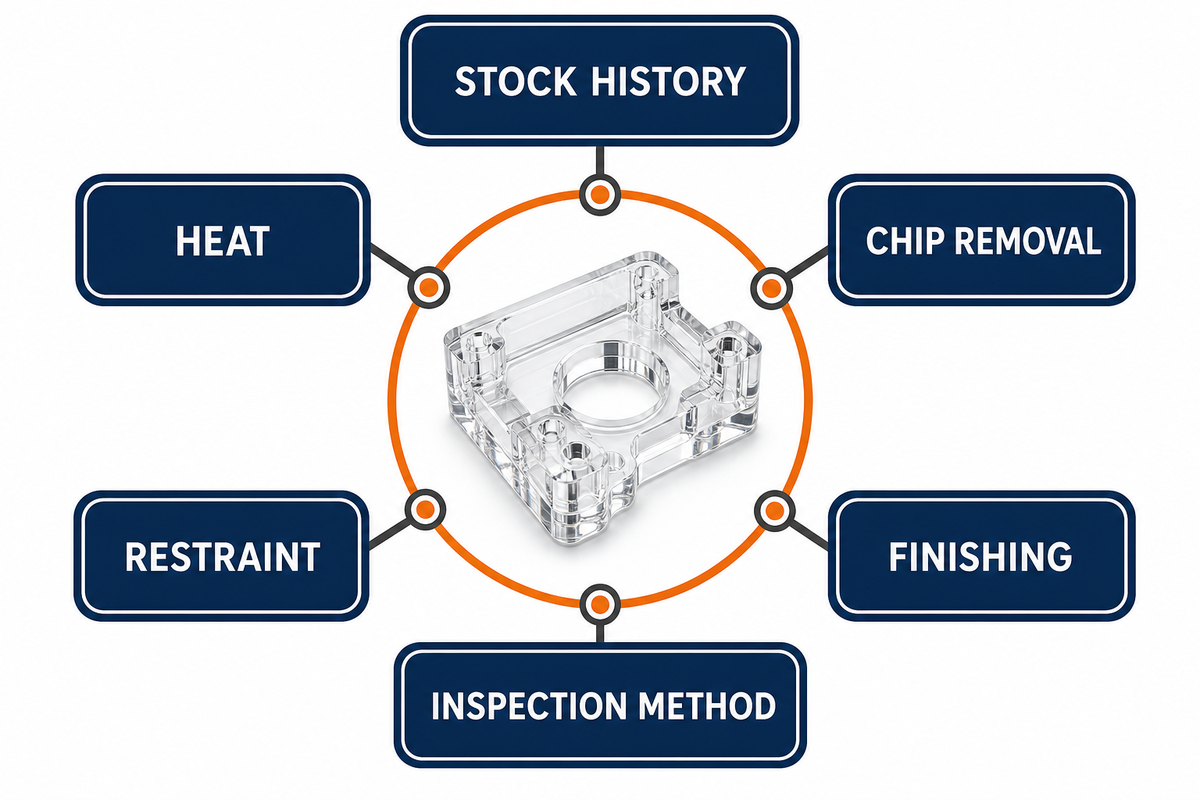
PMMA, powszechnie znany jako akryl lub szkło akrylowe, jest przezroczystym tworzywem termoplastycznym. Frezowanie CNC i toczenie CNC pozwalają uzyskać precyzyjną geometrię bez oprzyrządowania do formowania, ale skrawanie zmienia też materiał w pobliżu nowej powierzchni. To rozróżnienie wyznacza wszystkie późniejsze decyzje dotyczące dowodów.
Sama przezroczystość nie określa gatunku ani statusu zgodności. Określenia takie jak „wyroby medyczne” opisują kontekst zastosowania, a nie potwierdzony gatunek materiału ani wynik oceny zgodności. Dobór materiału powinien wynikać z rzeczywistej funkcji, ekspozycji i wymagań dotyczących dokumentacji, a nie tylko z przezroczystości.
Przed porównaniem procesu należy doprecyzować używane terminy
Uwaga dotycząca terminologii: obróbka CNC akrylu, akryl obrabiany CNC, CNC PMMA, obróbka akrylu i obróbka PMMA to warianty fraz używanych w wyszukiwarkach. W tym przewodniku po obróbce PMMA oznaczają one ubytkową obróbkę tworzywa akrylowego, w wyniku której powstają detale obrabiane skrawaniem lub części obrabiane CNC. PMMA jest również nazywany akrylem, a nazwa „akryl” bywa potocznym określeniem płyt sprzedawanych pod różnymi nazwami handlowymi.
Wyszukiwania łączą też ten temat z wykończeniem powierzchni, oznakowaniem, poliwęglanem, odpornością na uderzenia, odpornością chemiczną oraz określeniami „szeroki zakres zastosowań” i „różnorodne zastosowania”. Są to wskazówki do dalszego wyszukiwania, a nie dowody, że wybrany gatunek spełnia wymagania dotyczące właściwości lub zgodności. Podobnie akryl wylewany i akryl ekstrudowany to określenia postaci dostawy używane w wyszukiwaniu; nie zastępują dokumentacji materiałowej ani kontrolowanej próby. Inne frazy — „zastosowania obróbki CNC”, „usługi obróbki akrylu”, „części z tworzyw sztucznych”, „oznakowanie i ekspozycja”, „różne zastosowania”, „obróbka tworzyw sztucznych”, „zastosowania zewnętrzne”, „osłony maszyn”, „światło UV” i „odporność na światło UV” — służą nawigacji, a nie potwierdzaniu przydatności, parametrów ani zgodności.
Osoby szukające informacji o obróbce CNC akrylu powinny rozróżniać czynność od wymagania: skrawanie akrylu lub PMMA oznacza usuwanie materiału, ale samo skrawanie akrylu nie określa wykończenia jego powierzchni. W przypadku części wykonywanych na zamówienie mogą mieć znaczenie stabilność wymiarowa, twardość powierzchni, dane optyczne lub kontrola pękania podczas obróbki, dlatego rysunek techniczny powinien wskazywać, który warunek jest istotny.
Ten przewodnik nie traktuje oznaczenia zastosowania jako dowodu odporności na promieniowanie UV; zachowanie pod wpływem UV pozostaje odrębnym wymaganiem dotyczącym materiału i warunków użytkowania.
Także hasła marketingowe, takie jak „popularny wybór do obróbki CNC”, „PMMA ma kilka zalet”, „kilka zalet” czy „stosunkowo łatwy w obróbce”, nie stanowią dowodów dotyczących procesu. Nawet narzędzie reklamowane jako przeznaczone specjalnie do akrylu lub tworzywo określane jako stosowane w obróbce CNC wymaga próby uwzględniającej półfabrykat, geometrię, odprowadzanie wiórów i kryteria odbioru.
Zmiana warstwy wierzchniej ma znaczenie. Skrawanie generuje ciepło i siły, odsłania świeży polimer, pozostawia ślady toru narzędzia i może zmienić stan naprężeń przy krawędzi lub otworze. W recenzowanym badaniu PMMA frezowanie zmieniło poziom naprężenia, przy którym rozpoczynało się powstawanie mikropęknięć naprężeniowych, w określonych warunkach dla półfabrykatu zwykłego i zorientowanego. Kontakt z alkoholem ponownie zmienił wynik. Podanych progów nie można przenosić na inny gatunek ani proces, ale sam mechanizm jest ważnym ostrzeżeniem: obróbka i późniejszy kontakt z chemikaliami to powiązane decyzje, a nie odrębne etapy. Zob. pełne badanie mikropęknięć PMMA.
Dlatego stwierdzenie „wymiary przy maszynie były prawidłowe” opisuje tylko jeden punkt kontroli. Gotowy detal może też wymagać stabilnej ścianki, wypolerowanej krawędzi, kontrolowanego zamglenia powierzchni, klejenia lub odporności na określony środek czyszczący. Każde z tych wymagań zmienia zakres gromadzonej dokumentacji.
Planowanie należy zacząć od stanu półfabrykatu PMMA, a nie od toru narzędzia
Powyższe kwestie odbioru po obróbce sprawiają, że kolejnym punktem kontroli jest identyfikacja półfabrykatu. Określenie „akryl” na rysunku technicznym nie stanowi pełnej definicji materiału. Podział na akryl wylewany i ekstrudowany to tylko jedno pole identyfikacji półfabrykatu, a nie pełna ocena jego zachowania podczas obróbki. Tam, gdzie ma to zastosowanie, PMMA o orientacji zwykłej i rozciąganej wprowadza dodatkowy czynnik: znaczenie może mieć kierunek. Postać dostawy, orientacja i wcześniejsza historia cieplna określają zarejestrowany stan półfabrykatu użytego do próby.
ASTM D4802-16(2024) oficjalnie obejmuje lite płyty metakrylanowe do zastosowań ogólnych. Norma może pomóc zidentyfikować dokument dotyczący płyty, ale nie określa procesu obróbki CNC ani kryteriów optycznego odbioru gotowego detalu.
Minimalny zapis o półfabrykacie potrzebny do miarodajnej próby
- gatunek, producent, partia i właściwy dokument materiałowy;
- postać dostawy: akryl wylewany lub ekstrudowany, a w odpowiednich przypadkach także stan o orientacji zwykłej lub rozciąganej;
- grubość nominalna i zmierzona przed obróbką;
- oznaczenie kierunku na półfabrykacie, jeśli orientacja może mieć znaczenie;
- folia ochronna, powłoka, kolor i informacja o zastosowanej formulacji zapewniającej odporność na UV;
- kondycjonowanie, przechowywanie i ewentualna wcześniejsza obróbka cieplna;
- później stosowane środki czyszczące, chłodziwa, kleje i płyny eksploatacyjne.
Dostawę nowej partii należy traktować jako zmianę stanu materiału. Pozytywny wynik dla jednego programu potwierdza połączenie zarejestrowanego stanu półfabrykatu i procesu, a nie dowodzi, że każdy półfabrykat akrylowy zachowa się tak samo.
Identyfikacja półfabrykatu pomaga też uniknąć częstego nieporozumienia: używania określenia „przezroczysty PMMA” jednocześnie jako oznaczenia materiału i wymagania dotyczącego wyglądu. Pierwsze określa rodzinę polimerów i postać dostawy; drugie może wymagać próbki wzorcowej, wartości zamglenia, metody pomiaru przepuszczalności światła lub limitów śladów narzędzia. Należy prowadzić te zapisy oddzielnie, aby zmiana materiału przez dział zakupów nie zmieniła po cichu wymagania funkcjonalnego.
Kontrola ciepła przez kształt wióra, narzędzie i tor obróbki
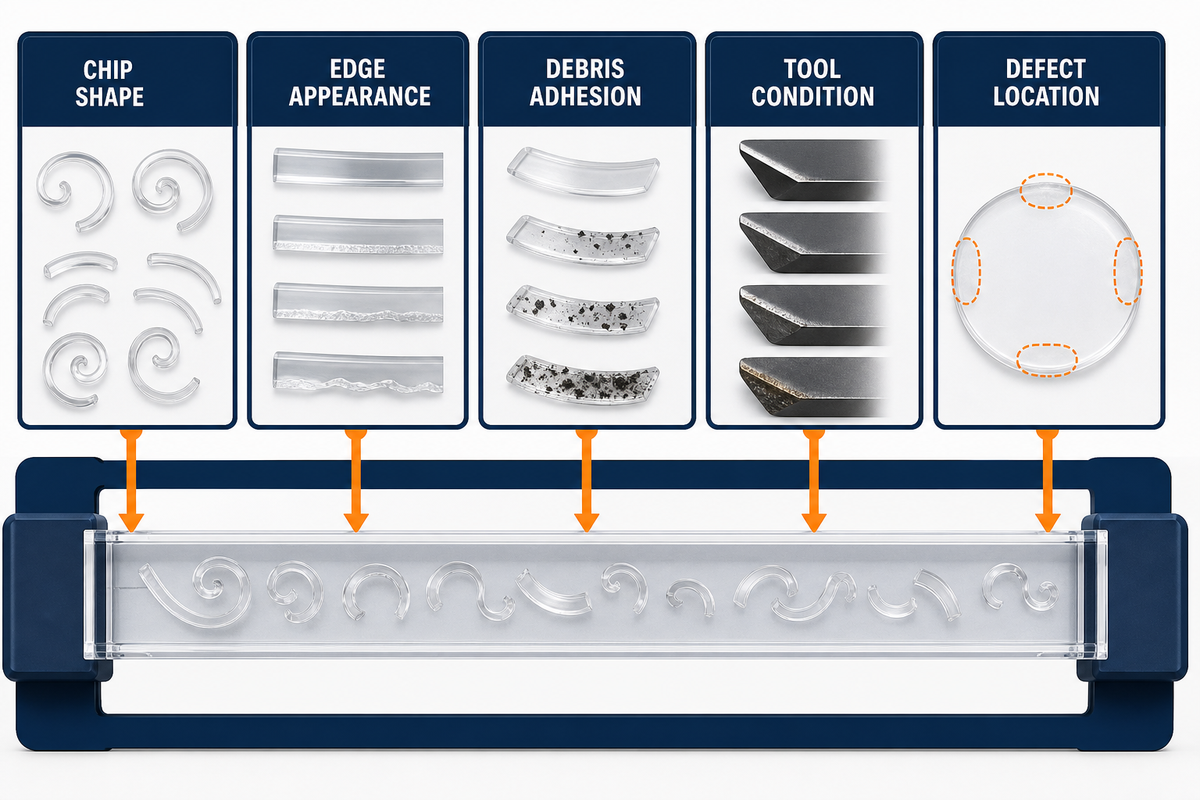
Podczas obróbki PMMA czysty wiór odprowadza materiał i ciepło. Tarcie pozostawia więcej energii przy krawędzi i może powodować rozmazywanie, ponowne skrawanie błyszczącej powierzchni, przywieranie wiórów lub zmianę dźwięku obróbki. Wykruszanie może wskazywać na inny problem: kruche obciążenie krawędzi, słabe podparcie, nieodpowiednie wejście narzędzia, jego zużycie lub niedopasowanie stanu półfabrykatu.
W jednym eksperymencie z szybkim mikrofrezowaniem PMMA powierzchnia i morfologia wiórów silnie zmieniały się wraz z temperaturą w zastosowanej konfiguracji testowej. W warunkach laboratoryjnych podano wartości około 45 nm przy 70 °C i około 180 nm przy 120 °C. Wartości chropowatości i temperatury nie są nastawami dla warsztatu. Istotna jest zależność: temperatura, powstawanie wiórów i stan powierzchni zmieniały się łącznie. Warunki opisano w recenzowanym eksperymencie.
Geometrię narzędzia, stan jego krawędzi, zaangażowanie, posuw na ostrze, prędkość wrzeciona, głębokość, sposób chłodzenia lub nadmuchu oraz odprowadzanie wiórów należy rozpatrywać łącznie. Nawet ostre narzędzie skrawające może ograniczyć tarcie, ale nie musi zapobiec ponownemu skrawaniu wiórów. Silniejszy nadmuch może przemieszczać wióry, lecz nie potwierdza zgodności chemicznej chłodziwa, uszczelnienia ani kleju z gotowym detalem.
Najpierw obserwacja, potem zmiany
Należy zapisać kształt wiórów, wygląd krawędzi, przywieranie zanieczyszczeń, dźwięk, stan narzędzia i lokalizację wady. Następnie w ograniczonej próbie należy zmienić jeden kontrolowany czynnik. Jednoczesna zmiana pięciu nieodnotowanych parametrów może poprawić wygląd kolejnego detalu, ale niszczy dowody potrzebne do powtórzenia wyniku.
Dopasowanie geometrii cechy do mocowania i kierunku skrawania
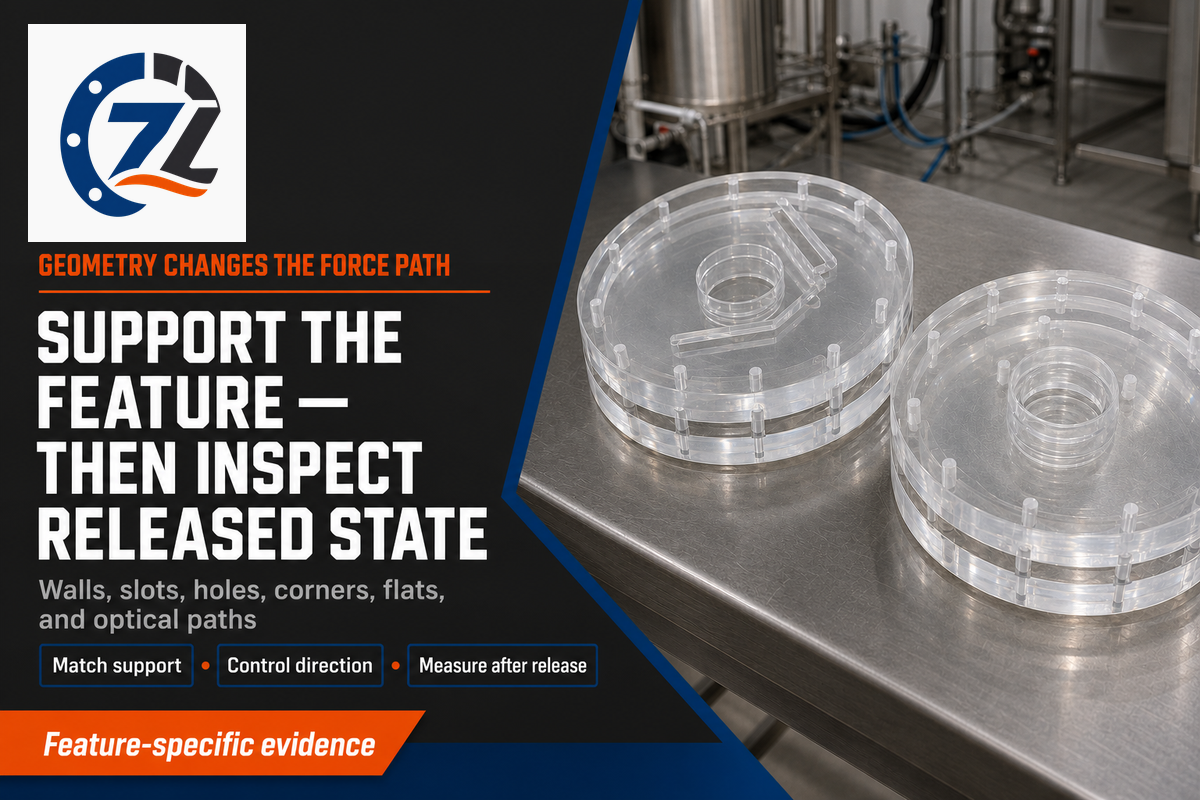
Po zaobserwowaniu zachowania wiórów geometria określa, w jaki sposób siły skrawania oddziałują na przedmiot obrabiany. Grube płyty, cienkie arkusze i ścianki mikroprzepływowe nie zachowują się tak samo. Wysokość cechy, lokalna sztywność, długość niepodparta, promienie naroży, położenie zacisków, zakres mocowania podciśnieniowego i kolejność obróbki wpływają na przenoszenie sił w strefie skrawania. Po usunięciu otaczającego materiału stabilna wcześniej strategia zgrubna może przestać być stabilna.
W 2025 badanie mikrofrezowania porównało ścianki PMMA o grubości 50 μm (0,05 mm), 100 μm (0,10 mm) i 150 μm (0,15 mm) w urządzeniach mikroprzepływowych. Wykazano, że odchyłka ścianki zależy zarówno od jej grubości, jak i strategii frezowania. Badanie stanowi wartościowy dowód na znaczenie strategii i podparcia. Nie ustanawia jednak uniwersalnej minimalnej grubości ścianki 0,15 mm dla części akrylowych obrabianych CNC. Granice zastosowania wyznaczają skala urządzenia, narzędzia, materiał i metoda odbioru. Zob. pełne badanie cienkich ścianek.
Które szczegóły konstrukcji warto wcześnie sprawdzić w próbie?
- cienkie ścianki tracące podparcie podczas przejścia wykańczającego;
- głębokie rowki, w których wióry mogą być ponownie skrawane lub się gromadzić;
- małe otwory przy krawędzi lub połączeniu klejonym;
- ostre naroża wewnętrzne, w których koncentrują się naprężenia;
- duże płaskie powierzchnie podatne na odkształcenia wskutek mocowania podciśnieniowego lub zacisków;
- powierzchnie, których ślady narzędzia leżą na drodze optycznej;
- cechy kontrolowane po polerowaniu, czyszczeniu lub montażu.
Zalecenia konstrukcyjne należy zatem powiązać z funkcją. Zwiększenie promienia zmienia dostęp narzędzia i geometrię naroża, ale rysunek techniczny nadal musi wskazywać, która krawędź, powierzchnia lub ścianka ma znaczenie krytyczne i jak będzie oceniana.
Jeśli wybrano już obróbkę 5-osiową, podczas walidacji warto skorzystać z przewodnika po obróbce CNC 5-osiowej, aby oddzielnie ocenić dowody dotyczące maszyny, postprocesora, programu i detalu.
Wyznaczanie okna procesu bez kopiowania uniwersalnych prędkości i posuwów
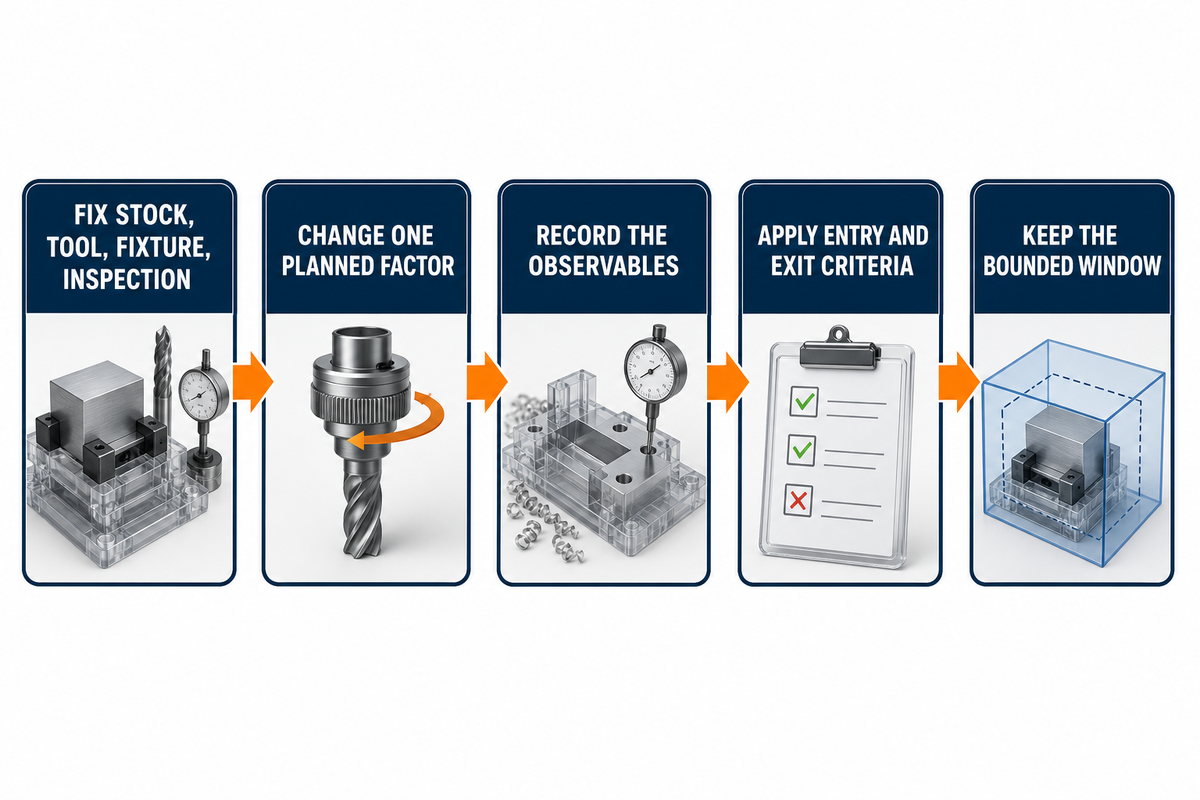
Ryzyko związane z konkretną cechą detalu wyjaśnia też, dlaczego opublikowana prędkość wrzeciona lub posuw nie stanowią okna procesu. Nie uwzględniają średnicy narzędzia, liczby ostrzy, geometrii krawędzi, bicia, zaangażowania, postaci półfabrykatu, mocowania, dynamiki maszyny, odprowadzania wiórów ani definicji przejścia. Nawet prędkości skrawania obliczone ze średnicy i obrotów nie określają ilości materiału usuwanego przez każde ostrze.
Opis badania Northumbria University przedstawia 12-próbne badanie frezowania PMMA, w którym zmieniano prędkość wrzeciona w zakresie 1 000–4 000 rpm, głębokość w zakresie 0,2–1,1 mm i posuw w zakresie 25–100 mm/min, mierząc chropowatość, zmiany temperatury i morfologię wiórów. Opublikowany opis wspiera podejście oparte na badaniu wielu czynników; podane zakresy odnoszą się jednak do tego artykułu i zastosowanej maszyny. Nie są gotową recepturą produkcyjną.
| Warstwa próby | Utrzymać bez zmian | Celowo zmienić | Zarejestrować |
|---|---|---|---|
| Materiał | gatunek, partia, grubość, orientacja | brak zmian podczas porównywania parametrów | identyfikacja i kondycjonowanie półfabrykatu |
| Skrawanie | narzędzie i zaprogramowany tor | jeden ograniczony czynnik posuwu, prędkości lub zaangażowania | wióry, dźwięk, krawędź, zanieczyszczenia, etap cyklu |
| Cecha detalu | podparcie i układ pomiarowy | strategia lub kolejność przejść | kształt, położenie, odchyłka ścianki, powierzchnia |
| Narzędzie | geometria, stan krawędzi, bicie | jeden określony czynnik dotyczący narzędzia | identyfikacja narzędzia, zużycie i zaobserwowany stan krawędzi |
| Przyrząd mocujący | baza odniesienia, układ zacisków lub mocowania podciśnieniowego | jeden warunek podparcia lub zwolnienia mocowania | pomiary w przyrządzie i po zwolnieniu mocowania |
| Odprowadzanie wiórów | układ osłony i zbierania wiórów | jeden warunek dotyczący powietrza, chłodziwa lub toru | ponowne skrawanie wiórów, ich gromadzenie i pozostałości |
| Wykończenie | naddatek po obróbce i identyfikacja powierzchni | jeden określony etap wykończenia | geometria, tekstura, wygląd i wady |
| Ekspozycja | środek czyszczący, klej, obciążenie, czas | jeden zatwierdzony warunek późniejszego kontaktu | mikropęknięcia naprężeniowe, pękanie i zmiana funkcjonalna |
| Stan po procesie | wykończenie, czas odpoczynku, temperatura kontroli | wyłącznie zaplanowana zmienna po procesie | wymiar, zamglenie lub przepuszczalność światła, jeśli wymagana, oraz wady |
Kryteria rozpoczęcia i zakończenia próby należy określić przed pierwszą próbką. Użyteczne okno procesu wskazuje, jaka kombinacja została wypróbowana, które dowody spełniły wymagania, co się nie powiodło i co pozostaje niewiadome. Taki zapis ma węższy zakres — i znacznie lepiej nadaje się do przeniesienia — niż stwierdzenie „te ustawienia raz zadziałały”.
Przykład decyzji dotyczącej ograniczonej próby
Załóżmy, że na pierwszej próbce wióry przywierają w głębokim rowku, ale zewnętrzne krawędzie są akceptowalne. Należy zapisać położenie rowka, postać wiórów, stan narzędzia, zaangażowanie i sposób odprowadzania wiórów. Półfabrykat, narzędzie, przyrząd mocujący i warunki kontroli należy pozostawić bez zmian, a następnie przetestować jedną zaplanowaną zmianę w odprowadzaniu wiórów lub zaangażowaniu. Wniosek nie brzmi: „większa prędkość pomogła”. Brzmi: „w zarejestrowanych warunkach zmieniony czynnik wyeliminował problem w rowku bez naruszenia określonych kryteriów krawędzi i wymiarów”.
Przed poprawkami zachowaj chronologię uszkodzenia powierzchni PMMA
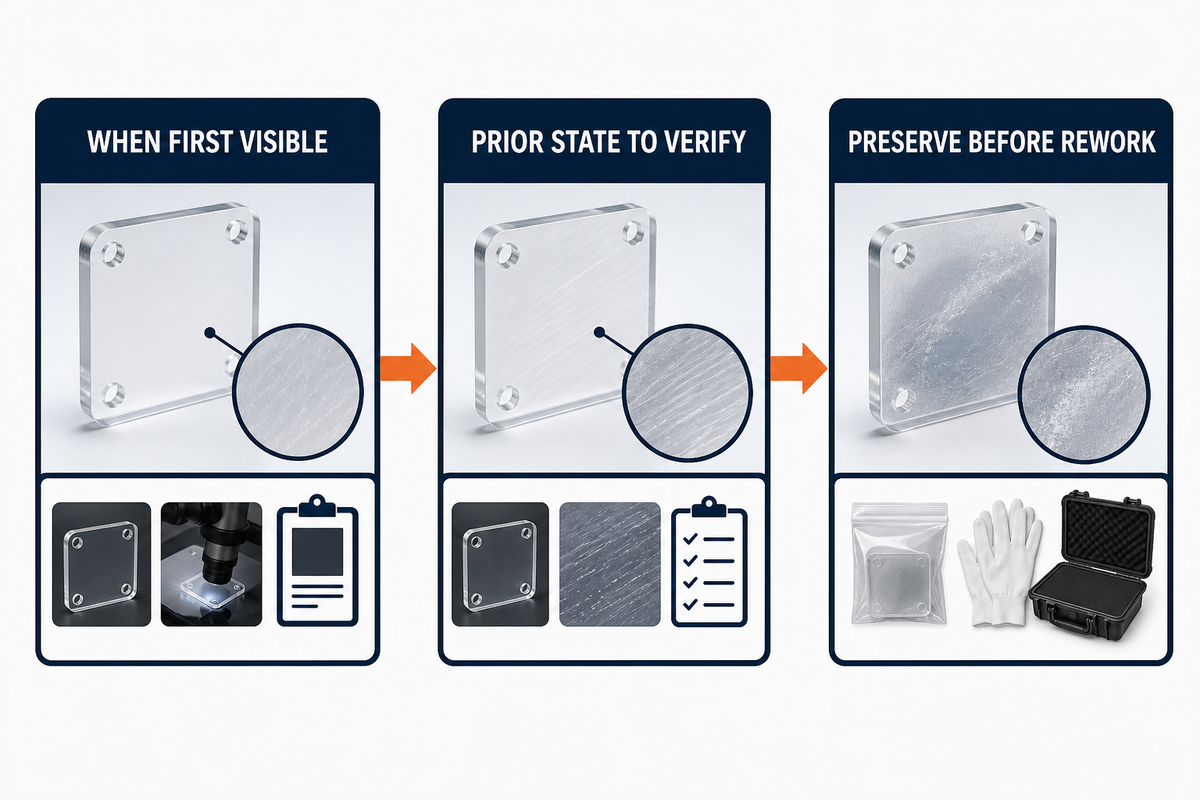
Wady PMMA często stają się widoczne dopiero po zmianie stanu powierzchni, obciążenia, płynu lub warunków kontroli. Zamglona krawędź może wynikać z ciepła podczas skrawania, ponownego skrawania wiórów, pozostałości po wykończeniu, kontaktu ze środkiem czyszczącym lub warunków kontroli. Chronologia uszkodzenia powierzchni PMMA zapisuje, kiedy zmiana pojawiła się po raz pierwszy, który wcześniejszy stan należy zweryfikować i jakie fizyczne dowody zachować przed czyszczeniem lub poprawkami.
| Rodzaj objawu | Zaobserwowana zmiana; prawdopodobne przyczyny niepotwierdzone | Co sprawdzić / jakie dowody zachować |
|---|---|---|
| Stopiona lub rozmazana krawędź | Po raz pierwszy widoczna przy wyjściu z maszyny; wcześniejszy stan do sprawdzenia: nieuszkodzony półfabrykat lub poprzednia cecha detalu | zdjęcie makro krawędzi, wióry, krawędź narzędzia i strefa styku przed czyszczeniem |
| Wykruszone naroże | Po raz pierwszy widoczne przy wejściu lub wyjściu narzędzia; wcześniejszy stan do sprawdzenia: nieuszkodzone naroże przed tym ruchem narzędzia | odłamek, położenie naroża, kierunek półfabrykatu, układ zacisków i zapis toru narzędzia |
| Odkształcenie ścianki po zwolnieniu mocowania | Po raz pierwszy widoczne po zwolnieniu zacisków lub czasie odpoczynku; wcześniejszy stan do sprawdzenia: geometria w przyrządzie | porównawcze dane pomiarowe z przyrządu i po zwolnieniu mocowania, zdjęcie ścianki, czas odpoczynku i temperatura |
| Mikropęknięcia naprężeniowe po czyszczeniu lub klejeniu | Po raz pierwszy widoczne po wskazanym czyszczeniu lub klejeniu; wcześniejszy stan do sprawdzenia: powierzchnia przed ekspozycją | zdjęcie sprzed ekspozycji, partia, powierzchnia, identyfikacja płynu, czas kontaktu, temperatura i obciążenie |
| Przezroczysty gołym okiem, ale nie przechodzi kontroli optycznej | Po raz pierwszy widoczne podczas kontroli optycznej; wcześniejszy stan do sprawdzenia: określony stan przed czyszczeniem lub ocena wizualna | zapis czyszczenia, metoda pomiaru, obszar próbkowania oraz porównawcze dane o kształcie i powierzchni |
| Zamglony pas przy krawędzi | Po raz pierwszy widoczny po skrawaniu, czyszczeniu lub polerowaniu; wcześniejszy stan do sprawdzenia: zdjęcie powierzchni sprzed poprzedniego etapu | położenie pasa, droga wiórów, zapis pozostałości oraz zdjęcia przed i po wykończeniu |
| Włoskowate pęknięcia po montażu | Po raz pierwszy widoczne po dopasowaniu, dokręcaniu lub kontakcie z płynem; wcześniejszy stan do sprawdzenia: detal po zwolnieniu mocowania, przed montażem | moment dokręcania, dopasowanie, zdjęcie krawędzi otworu, identyfikacja płynu i chronologia ekspozycji |
| Wyłamanie materiału lub zadzior przy otworze | Po raz pierwszy widoczne przy wyjściu narzędzia z otworu; wcześniejszy stan do sprawdzenia: powierzchnia wejściowa lub zapis kontroli poprzedniej głębokości | zdjęcie powierzchni wyjściowej, podparcie, droga wiórów, krawędź narzędzia i zapis poprzedniej głębokości |
| Zmiana wymiaru po polerowaniu | Po raz pierwszy widoczna po polerowaniu; wcześniejszy stan do sprawdzenia: pomiar przed wykończeniem | porównawcze pomiary, metoda, naddatek na wykończenie, czas odpoczynku, temperatura i układ pomiarowy |
Chronologia nie wskazuje winnego. Chroni uszkodzoną powierzchnię i historię jej ekspozycji przed zatarciem przez czyszczenie, polerowanie, demontaż lub kolejne przejście CNC. Należy zachować detal, zapisać czas i miejsce pojawienia się zmiany oraz porównać je z możliwym wcześniejszym stanem. Tylko zapisy sporządzone w danym czasie mogą wykazać, czy ten wcześniejszy stan rzeczywiście spełniał wymagania.
Traktuj polerowanie i kontrolę jako nowe stany procesu
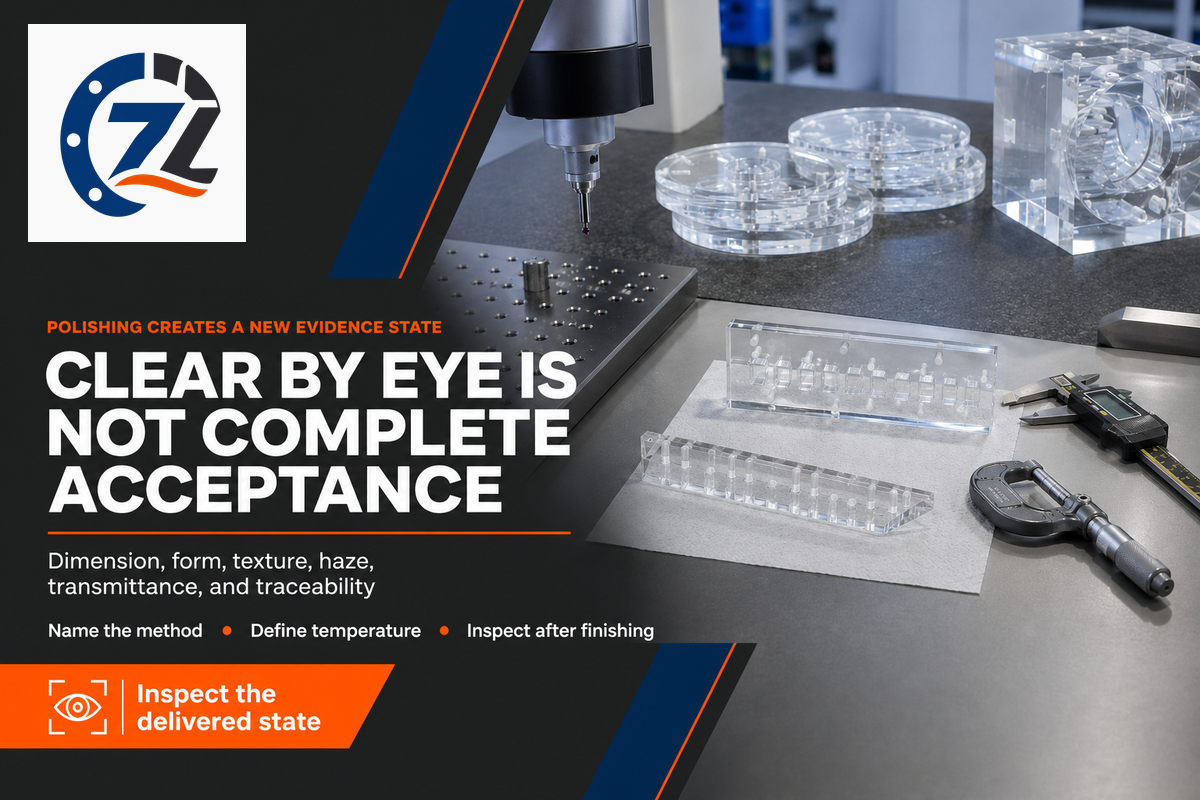
Po powiązaniu objawu z etapem procesu stan końcowy nadal wymaga osobnej definicji. Powierzchnia frezowana, krawędź polerowana mechanicznie i krawędź wykończona termicznie to różne stany gotowego detalu. Wykończenie może zmienić geometrię, teksturę, wygląd i zakres dowodów dostępnych do odbioru. Uzyskanie optycznej przejrzystości ocenianej gołym okiem nie potwierdza automatycznie płaskości, profilu, zamglenia, przepuszczalności światła ani braku uszkodzeń podpowierzchniowych.
Przegląd ASME dotyczący obróbki ultraprecyzyjnej rozpatruje topografię powierzchni, kształt geometryczny i uszkodzenia podpowierzchniowe jako odrębne zagadnienia. Toczenie i frezowanie diamentowe zalicza też do specjalistycznych procesów. Nie oznacza to, że konwencjonalne frezowanie CNC zapewnia wynik optyczny; wyjaśnia natomiast, dlaczego pojedyncza wartość chropowatości lub fotografia mogą stanowić niepełny dowód.
Jeśli detal ma wymagania optyczne, należy określić właściwość i metodę. ASTM D1003-21 opisuje metody pomiaru zamglenia i przepuszczalności światła widzialnego przezroczystych tworzyw sztucznych. Norma nie określa jednak limitu dla danego projektu. Powinny go wskazywać rysunki techniczne, specyfikacje lub zatwierdzone próbki.
Co należy określić dla stanu kontroli?
- stan po obróbce, polerowaniu, czyszczeniu, nałożeniu powłoki lub montażu;
- temperaturę kontroli, czas stabilizacji i stan mocowania;
- układ baz odniesienia i cechy mierzone po zwolnieniu mocowania;
- przyrząd pomiarowy, obszar próbkowania, kierunek i czystość powierzchni;
- odrębne kryteria odbioru wymiarów, kształtu, tekstury i właściwości optycznych;
- uzgodnioną zasadę oceny wad wizualnych i próbek wzorcowych.
Wytyczne NIST dotyczące metrologii wymiarowej wyjaśniają, że temperatura, korekta rozszerzalności, gradienty i niepewność wpływają na wynik pomiaru wymiaru. Monografia NIST to ogólne źródło dotyczące metrologii, a nie instrukcja obróbki PMMA. Wynika z niej, że wymiar bez określenia warunków pomiaru trudno porównywać w różnych lokalizacjach. Powiązany przewodnik po precyzyjnej obróbce CNC wyjaśnia, jak odczytywać zapisy tolerancji i kontroli, nie uznając pojedynczego pomiaru za pełny dowód.
W przypadku detali o kilku funkcjach warto zastosować mapę odbioru. Powierzchnia uszczelniająca może wymagać kontroli kształtu i wad; obszar obserwacyjny może wymagać danych o zamgleniu lub przepuszczalności światła; krawędź klejona może wymagać określenia stanu czyszczenia i przygotowania powierzchni. Ogólna uwaga „wypolerować wszystkie powierzchnie” może ukryć te różne wymagania i utrudnić późniejsze ustalenie przyczyny wady.
Kontrolę pyłu PMMA należy uwzględnić w ocenie bezpieczeństwa dla konkretnego zakładu
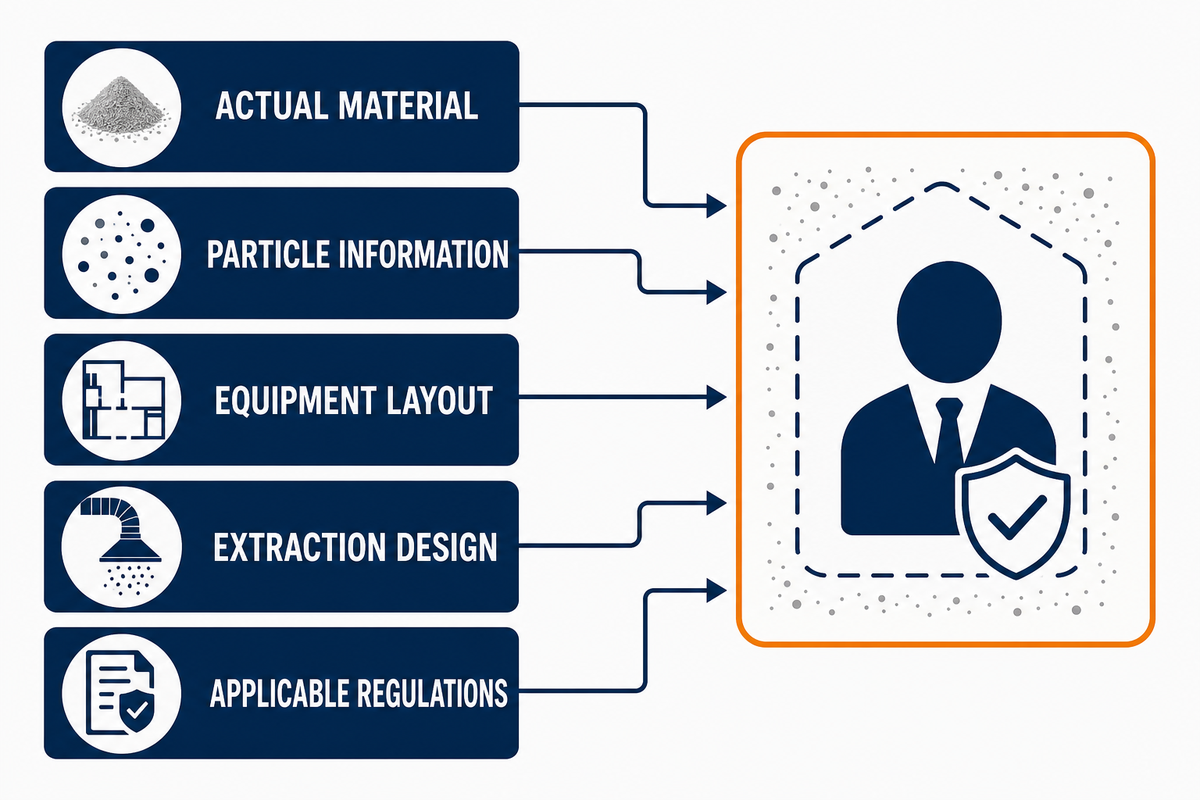
Frezowanie, frezowanie obwiedniowe, gratowanie i polerowanie mogą wytwarzać w różnych proporcjach wióry oraz drobne cząstki. Na ryzyko w miejscu pracy wpływają osłona maszyny, układ odciągowy, metoda utrzymania czystości, źródła zapłonu, nagromadzenie pyłu i lokalne przepisy. Na podstawie artykułu nie można ustalić, czy konkretna instalacja osiąga niebezpieczne stężenie pyłu, ani zalecić układu zabezpieczeń.
„Każdy materiał palny może szybko się palić, gdy występuje w postaci drobnych cząstek”.
Wytyczne OSHA dotyczące pyłów palnych
OSHA zalicza tworzywa sztuczne do materiałów, których pyły mogą być wybuchowe w odpowiednich warunkach. Osobno, w recenzowanym badaniu opublikowanym w Journal of Hazardous Materials zbadano chmury pyłu PMMA poddane działaniu gorących powierzchni i iskier elektrycznych. Eksperyment uzasadnia ocenę konkretnego materiału; uzyskane w laboratorium wartości nie są limitami obowiązującymi w miejscu pracy.
Należy przekazać wykwalifikowanemu specjaliście ds. bezpieczeństwa informacje o rzeczywistym materiale, cząstkach, układzie urządzeń, projekcie odciągu i obowiązujących przepisach. Nie należy uznawać procesu za bezpieczny tylko dlatego, że powstają w nim głównie widoczne wióry.
Przygotuj paszport odbioru powierzchni i ekspozycji PMMA
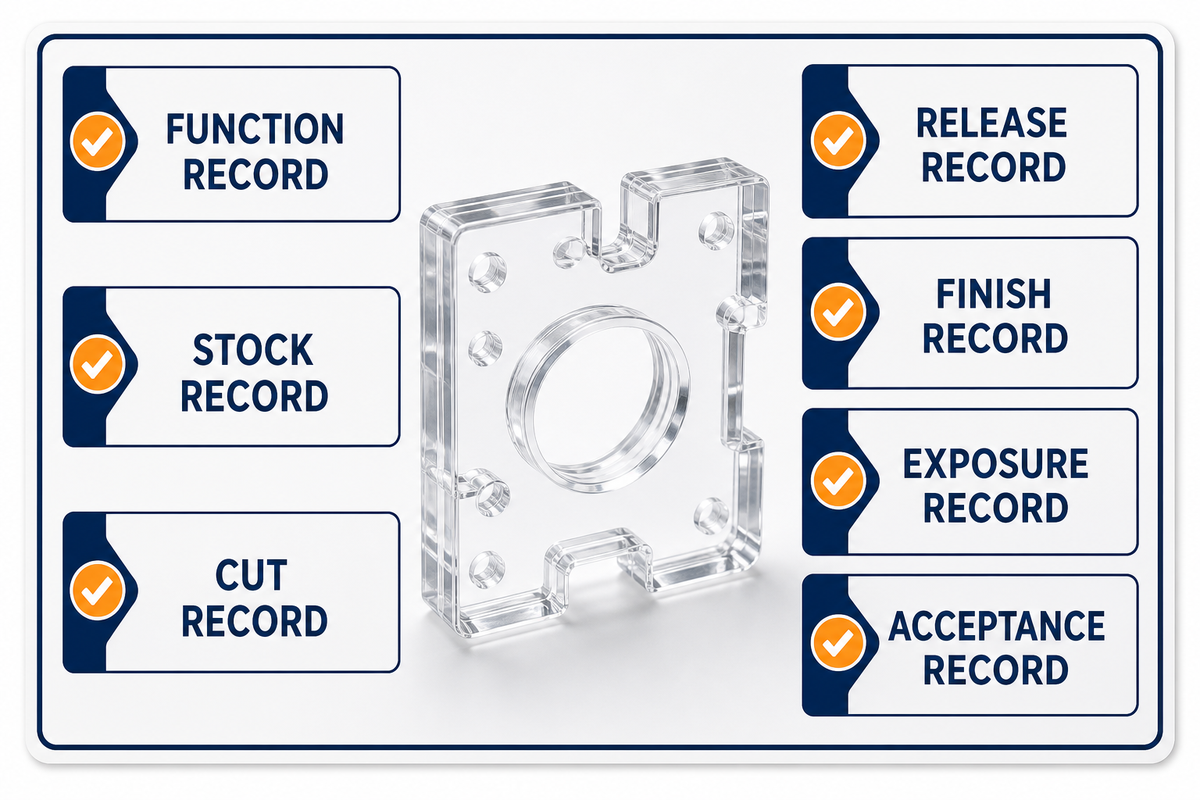
Paszport odbioru powierzchni i ekspozycji PMMA dokumentuje stan jednej dostarczanej części. Łączy historię powierzchni, późniejszy kontakt z płynami, zatwierdzoną geometrię i metodę odbioru, aby część o przejrzystym wyglądzie nie była oddzielona od dowodów potwierdzających jej kwalifikację.
- Rejestr funkcji: funkcja, cechy krytyczne, wygląd, właściwości optyczne, późniejszy kontakt z płynami i metody akceptacji.
- Rejestr półfabrykatu: gatunek, partia, metoda wytwarzania arkusza, grubość, orientacja, powłoka, kondycjonowanie i kierunek półfabrykatu.
- Rejestr skrawania: identyfikacja i zużycie narzędzia, bicie, przyrząd mocujący, tor narzędzia, zazębienie, prędkość, posuw, odprowadzanie wiórów i zaobserwowane oznaki nagrzewania.
- Rejestr po zwolnieniu mocowania: geometria i powierzchnia po wyjęciu detalu z przyrządu mocującego i osiągnięciu uzgodnionych warunków pomiaru.
- Rejestr wykończenia: polerowanie, czyszczenie, nakładanie powłok, przygotowanie do klejenia oraz wszelkie zmiany geometrii lub wyglądu.
- Rejestr ekspozycji: obciążenie montażowe, środek czyszczący, klej, pozostałości chłodziwa, alkohol lub płyn eksploatacyjny wraz z czasem i temperaturą.
- Rejestr akceptacji: zapisy dotyczące wymiarów, kształtu, powierzchni, właściwości optycznych, wyglądu i identyfikowalności, powiązane z rzeczywistym stanem dostarczonego detalu.
Późniejszą wadę należy prześledzić na podstawie paszportu, nie usuwając wcześniejszych dowodów. Na przykład mikropęknięcia powstałe po czyszczeniu mogą wymagać sprawdzenia rejestru ekspozycji, rejestru wykończenia, zdjęć obrabianej powierzchni i orientacji półfabrykatu, a nie tylko zmniejszenia posuwu.
Po skompletowaniu tych zapisów należy omówić z Zhenling stan powierzchni PMMA, późniejszą ekspozycję i metody akceptacji. Strona usługowa służy do określenia konfiguracji i złożenia zapytania ofertowego; ten przewodnik koncentruje się na decyzjach inżynierskich i weryfikacji.
Ogólne informacje edukacyjne dotyczące projektów CNC zawiera przewodnik po kosztach obróbki CNC, który wyjaśnia wpływ przezbrojenia i kontroli na koszty. Nie zastępuje on strony usługowej dotyczącej PMMA, która służy do określania konfiguracji i składania zapytań ofertowych.
Najważniejsze wnioski
Zapisy w paszporcie razem prowadzą do następujących zasad roboczych.
- Przed uznaniem wyników próby za możliwe do przeniesienia należy określić postać, partię i orientację półfabrykatu PMMA oraz późniejszą ekspozycję chemiczną.
- Wióry, stan krawędzi, zanieczyszczenia i reakcję cechy należy analizować łącznie jako dowody dotyczące nagrzewania i skrawania.
- Wskazówki dotyczące cienkich ścianek należy powiązać z geometrią, podparciem, strategią obróbki i kryteriami akceptacji; wyników badań w jednej skali nie należy traktować jako uniwersalnej reguły.
- Należy wyznaczyć kontrolowane okno parametrów próbnych, zamiast kopiować pojedyncze wartości prędkości i posuwu.
- W razie potrzeby związanej z funkcją należy osobno określić wygląd wizualny, wymiary, kształt, teksturę powierzchni, zamglenie i przepuszczalność światła.
- Wykończenie, zwolnienie mocowania, czyszczenie i montaż należy traktować jako zmiany stanu, które mogą wymagać ponownej kontroli.
- Decyzje dotyczące pyłu należy podejmować w ramach oceny bezpieczeństwa właściwej dla danego zakładu.
Często zadawane pytania
Poniższe pytania odnoszą te zasady do typowych decyzji podejmowanych na hali produkcyjnej.
Czy akryl można obrabiać CNC bez jego topienia?
Tak. Stabilne skrawanie wytwarza i usuwa równomierny wiór zamiast trzeć materiał, a podczas próby kontroluje się półfabrykat, stan narzędzia, zazębienie, odprowadzanie wiórów i warunki kontroli.
Właściwe połączenie parametrów zależy od półfabrykatu, narzędzia, zazębienia, posuwu na ostrze, prędkości obrotowej wrzeciona, bicia, toru narzędzia i odprowadzania wiórów. Należy zacząć od identyfikowalnego półfabrykatu i ostrego narzędzia, obserwować wiór i krawędź oraz utrzymywać stały stan mocowania i kontroli. Wynik należy potwierdzić w ograniczonej próbie, zamiast przenosić ustawienia z nieznanej maszyny.
Jak wybór między PMMA odlewanym a wytłaczanym wpływa na kontrolowaną próbę?
Wybór między PMMA odlewanym a wytłaczanym zmienia pole dotyczące postaci materiału, które należy utrzymać bez zmian i uwzględnić w dokumentacji; sam w sobie nie przesądza o jakości obróbki ani nie zastępuje próby na rzeczywistym gatunku i partii.
Wybór między materiałem odlewanym a wytłaczanym to jedno z pól identyfikacji półfabrykatu i sam w sobie nie przesądza o jakości obróbki; materiał orientowany rozciąganiem może dodatkowo wykazywać kierunkowość. Należy porównać rzeczywisty gatunek, partię, grubość, kierunek półfabrykatu, stan po wykończeniu i późniejszą ekspozycję na płyny. Pozytywny wynik próby dla materiału odlewanego nie oznacza automatycznie odrzucenia materiału wytłaczanego, a sama etykieta materiału nie potwierdza jakości gotowego detalu.
Jak należy określić i kontrolować wykończoną powierzchnię PMMA?
Odpowiedź musi określać stan dostarczonego detalu i metodę pomiaru: wygląd wizualny, wymiar, kształt, chropowatość, zamglenie, przepuszczalność światła lub uzgodnioną kombinację tych kryteriów po wykończeniu i czyszczeniu.
Powierzchnia po obróbce skrawaniem, polerowana krawędź i powierzchnia po skrawaniu ultraprecyzyjnym nie są równoważne. Należy określić, czy akceptacja opiera się na ocenie wizualnej, wymiarach, chropowatości, zamgleniu, przepuszczalności światła czy ich kombinacji. Trzeba też określić obszar próbkowania, stan po czyszczeniu, temperaturę kontroli oraz próbkę odniesienia, jeśli jest stosowana. Kontrolę należy przeprowadzić po określonych etapach wykończenia, ponieważ wcześniejszy stan po obróbce może już nie odpowiadać dostarczonej powierzchni.
Jak projektować cienkie ścianki z PMMA do frezowania?
Każdą cienką ściankę należy zaprojektować z uwzględnieniem podparcia, otaczającego półfabrykatu, kolejności obróbki, kierunku skrawania, zachowania po zwolnieniu mocowania i metody kontroli; następnie należy sprawdzić reprezentatywną geometrię w próbie, zamiast kopiować uniwersalną wartość minimalną.
Znaczenie mają wysokość, długość i grubość ścianki, otaczający półfabrykat, zazębienie frezu, tor narzędzia oraz zachowanie detalu po zwolnieniu mocowania. Krytyczną geometrię należy sprawdzić w próbie w reprezentatywnej skali; nie należy przyjmować wymiaru z badań mikroprzepływowych za ogólne minimum produkcyjne.
Jakie dowody dotyczące stanu podczas kontroli należy zachować z próby PMMA?
Należy zachować identyfikację półfabrykatu i partii, orientację, kontrolowaną zmianę, stan narzędzia i przyrządu mocującego, obserwacje przed wykończeniem i po nim, warunki kontroli, wyniki pomiarów oraz decyzję o akceptacji.
Należy zapisać identyfikację półfabrykatu i kierunek jego ułożenia, cechę próbki, stan narzędzia i przyrządu mocującego, wióry i zdjęcia krawędzi, jedną kontrolowaną zmianę, pomiary w przyrządzie i po jego zwolnieniu, stan wykończenia i czyszczenia, temperaturę i czas odpoczynku, metodę kontroli, wynik oraz podstawę oceny pozytywnej lub negatywnej. Jeśli wykończenie, czyszczenie lub montaż zmienia stan detalu, należy powtórzyć odpowiednie kontrole w uzgodnionym stanie dostawy i zachować zapisy sprzed zmiany i po niej. Każdy zapis należy powiązać z tym samym identyfikatorem próby, aby później można było prześledzić przyczynę wady bez odtwarzania kolejności zdarzeń z pamięci.
Trzeba uzgodnić rysunek techniczny PMMA i wymagania dotyczące akceptacji?
Przed omówieniem projektu należy uwzględnić stan półfabrykatu, krytyczną geometrię, wykończenie, późniejszą ekspozycję i wymagania dotyczące kontroli. Dobra dyskusja oddziela stałe wymagania rysunku technicznego od kwestii wymagających prób oraz wskazuje dowody dotyczące stanu dostawy potrzebne do akceptacji. W przypadku danych wymiarowych należy jednoznacznie określić stan pomiaru. Każda metoda akceptacji powinna być jasno określona, mierzalna i powiązana z przewidzianą funkcją.
Omówienie wymagań rysunku technicznegoŹródła i materiały
- Yan i in., badanie temperatury i powierzchni podczas mikrofrezowania PMMA z dużą prędkością, Polymers (2020).
- Yan i in., wpływ obróbki skrawaniem i alkoholu na powstawanie mikropęknięć w zwykłym i orientowanym PMMA, pełny tekst (2023).
- Sucularli i Simsek, zależne od strategii odchylenie ścianek PMMA po mikrofrezowaniu, pełny tekst (2025).
- ASTM D4802-16(2024), zakres dotyczący arkuszy akrylowych ogólnego przeznaczenia.
- ASTM D1003-21, zakres metody badawczej dotyczącej zamglenia i przepuszczalności światła.
- Doiron i Beers, monografia NIST dotycząca metrologii wymiarowej.
- Wytyczne OSHA dotyczące pyłów palnych.
- Lucca i in., przegląd ASME dotyczący skrawania ultraprecyzyjnego.
- Bu i in., badanie zapłonu pyłu PMMA i rozprzestrzeniania się płomienia, Journal of Hazardous Materials (2019).
Popularne




ZHENLING / PRODUKCJA WEDŁUG RYSUNKU TECHNICZNEGO
Od pytania technicznego do rysunku technicznego gotowego do wyceny
Zhenling wspiera nabywców przemysłowych w zamawianiu niestandardowych kołnierzy, korpusów zaworów, walców, giętych rur i profilowanych części obrabianych skrawaniem. Przed wyceną przebiegu procesu technologicznego nasi inżynierowie analizują rysunek techniczny, stan materiału, sumowanie tolerancji, liczbę sztuk i wymagania dotyczące kontroli.
NA POCZĄTEKRysunek techniczny · Próbka · Wymiary krytyczne
OKREŚLMateriał · Liczba sztuk · Tolerancja · Certyfikaty
RYSUNEK TECHNICZNY / MATERIAŁ / TOLERANCJA
Proszę przygotować opis części
- DANE CZĘŚCI
- Rysunek techniczny 2D/3D lub próbka
- ANALIZA PROCESU
- Obróbka skrawaniem · formowanie · spawanie · kontrola
- Sposób odpowiedzi
- Wyślij zapytanie przez formularz na stronie
Podane informacje wykorzystujemy do analizy zapytania i udzielenia odpowiedzi. Zobacz naszą Politykę prywatności.


