Skontaktuj się z firmą Zhenling

Zaktualizowano w sierpniu 2026
Obróbka CNC tytanu obejmuje kontrolowane toczenie, frezowanie, wiercenie lub wykańczanie półfabrykatu z tytanu w celu uzyskania określonej części i wymaganego zakresu dokumentacji potwierdzającej jej zgodność. Nie można jej sprowadzić do jednej tabeli prędkości i posuwów. Niezawodność zależy od powiązania dokładnego stanu materiału, zaangażowania krawędzi skrawającej, jej stanu, dostępu chłodziwa, przepływu wiórów, podparcia części i planu kontroli. Zmiana któregokolwiek z tych parametrów może sprawić, że prawidłowe skrawanie pogorszy trwałość narzędzia, integralność powierzchni lub uzyskaną geometrię.
W tym przewodniku wyjaśniono, jak podejmować te decyzje, zanim parametr stanie się regułą produkcyjną. Informacje o możliwościach produkcyjnych i wycena znajdują się na stronie rozwiązania; ten artykuł jest edukacyjnym omówieniem kontroli procesu.
Dlaczego tytan przenosi ciepło i obciążenie na krawędź skrawającą
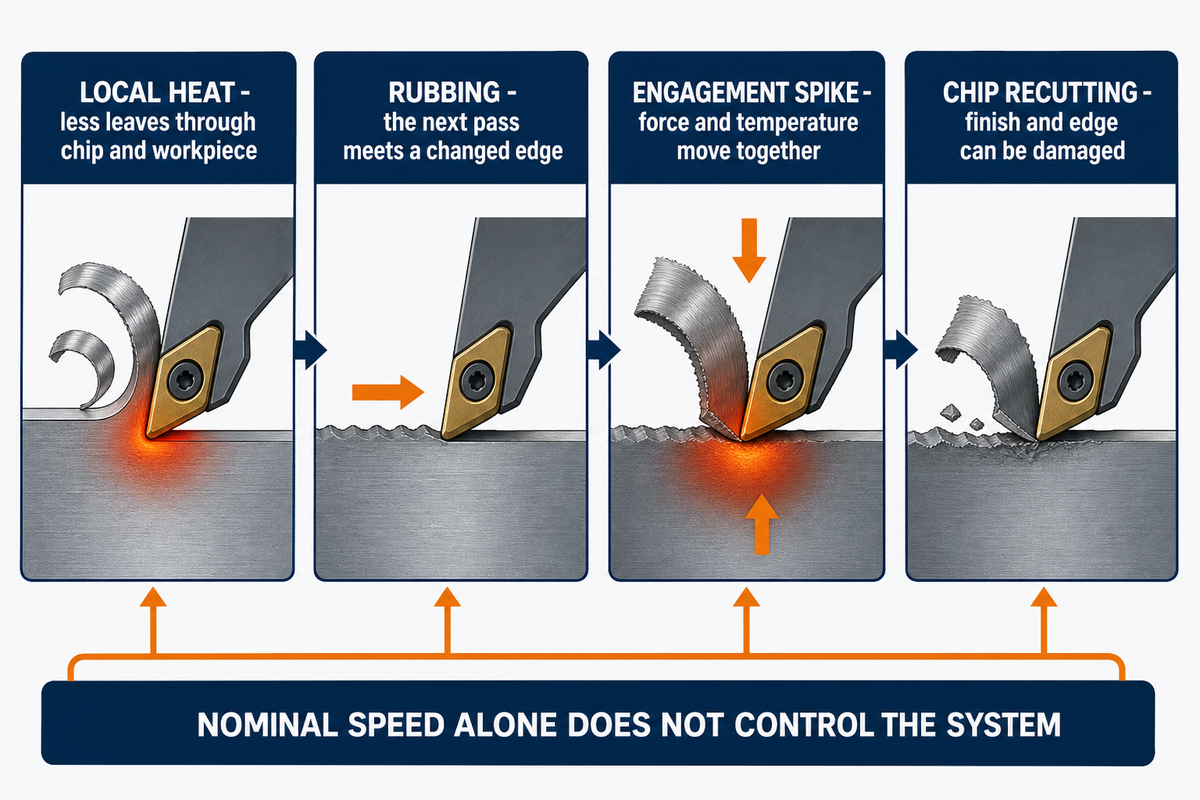
Obróbka tytanu wiąże się ze szczególnymi wyzwaniami, ponieważ w strefie skrawania może gromadzić się ciepło, a narzędzie wielokrotnie styka się z wytrzymałym, sprężystym przedmiotem obrabianym. Niska przewodność cieplna sprawia, że wióry i przedmiot obrabiany odprowadzają mniej ciepła, niż operator może oczekiwać przy obróbce metali takich jak aluminium. Miejscowe tarcie, niestabilna krawędź lub słabe odprowadzanie wiórów mogą więc przyspieszyć zużycie narzędzia, zanim cały detal z tytanu zdąży się nagrzać.
W tym przewodniku nie podano uniwersalnej receptury ani nie stwierdzono, że Zhenling ma zatwierdzenia dla przemysłu lotniczego, obronnego, medycznego, stomatologicznego czy implantologii.
Ten mechanizm wyjaśnia również, dlaczego stwierdzenie „tytan jest trudny” jest zbyt ogólne, by pomóc w realizacji projektu obróbki. Wytrzymałość i ciągliwość tytanu, jego reaktywność chemiczna w podwyższonej temperaturze skrawania oraz skłonność do umacniania przez odkształcenie mogą wchodzić w interakcję z geometrią narzędzia i zaangażowaniem krawędzi. Wytrzymałość na rozciąganie lub wysoki stosunek wytrzymałości do masy opisują właściwości materiału; nie wskazują, czy frez, tokarka, wiertło, gatunek węglika spiekanego, oprawka lub układ doprowadzania chłodziwa nadają się do wykonania zatwierdzonej cechy.
Ciepło zwykle gromadzi się miejscowo. Jeśli krawędź zatrzymuje się lub trze o materiał, w kolejnym przejściu napotyka zmienioną powierzchnię i zmienione narzędzie. Jeśli w narożu nagle wzrasta zaangażowanie, siła i temperatura mogą zmienić się jednocześnie. Ponowne skrawanie wióra może uszkodzić wykończenie powierzchni i krawędź, nawet jeśli zaprogramowana prędkość w stopach lub metrach na minutę pozostaje bez zmian. Stabilna obróbka tytanu zależy zatem od całego układu wokół nominalnej prędkości skrawania.
Opublikowane eksperymenty pokazują, jak ważne jest uwzględnienie pełnego zakresu warunków. W jednym badaniu toczenia wykończeniowego zastosowano prędkość 120 m/min, głębokość skrawania 0,25 mm, posuw 0,1 mm/obr. oraz smarowanie minimalną ilością środka smarnego przy 30 ml/h i 0,7 MPa. Trwałość narzędzi porównano na podstawie objętości usuniętego materiału do momentu osiągnięcia określonego kryterium zużycia przez każdą płytkę; w tych warunkach ostra niepowlekana płytka wytrzymała ponad 3 razy dłużej niż powlekana płytka A i ponad 5 razy dłużej niż powlekana płytka B. Te wartości opisują jedno badanie i nie stanowią ogólnej receptury. Zapoznaj się z warunkami badania przed wykorzystaniem jego wyników.
Gatunek, stan i mikrostruktura tytanu oraz metoda jego wytwarzania: dlaczego sama nazwa nie wystarcza
Sam opis cieplno-obciążeniowy nie wystarczy bez określenia materiału: gatunek tytanu to tylko część definicji i sam w sobie nie określa warunków skrawania. Certyfikaty, postać, obróbka cieplna, metoda wytwarzania i mikrostruktura mogą wpływać na reakcję stopu tytanu na krawędzi skrawającej. Oznaczenia takie jak „Grade 5”, „tytan technicznie czysty” i „tytan przerabiany plastycznie” są użytecznymi punktami wyjścia, ale same nie wystarczą do zatwierdzenia zlecenia.
Aktualna dokumentacja materiałowa nadal rozróżnia postacie produktu. Na przykład ASTM B348/B348M-25 obejmuje pręty i kęsy z tytanu oraz stopów tytanu, natomiast ASTM B265-25 obejmuje taśmy, blachy cienkie i blachy grube w stanie wyżarzonym. Oznaczenie jednej postaci nie określa automatycznie stanu, certyfikacji ani historii procesu innej postaci.
Pracę z tytanem należy zacząć od sprawdzenia, czy określony gatunek jest właściwy dla danego zastosowania. Titanium Grade 5 to często omawiany stop, ale sama nazwa nie określa postaci produktu, obróbki cieplnej, właściwości mechanicznych ani planu odbioru. Jeśli wybór tytanu nie został jeszcze przesądzony, warto skorzystać z szerszej biblioteki materiałów i przewodnika po doborze materiałów do obróbki CNC, aby oddzielić wstępną ocenę materiału od omawianych tu dowodów dotyczących obróbki.
W zastosowaniach, w których liczą się mała masa i odporność na korozję, tytan może być korzystnym wyborem; jest on również ceniony za wytrzymałość i odporność na korozję w wielu zastosowaniach. Ogólne przesłanki nie dowodzą, że gotowy detal będzie odporny na korozję w rzeczywistym środowisku pracy, zachowa wąskie tolerancje ani że prototypy i części produkcyjne będą wymagały takiego samego zakresu dokumentacji.
| Identyfikator | Kwestia do rozstrzygnięcia | Znaczenie podczas skrawania | Ograniczenie możliwości przeniesienia wyniku |
|---|---|---|---|
| Gatunek i specyfikacja | Które aktualne oznaczenie i zasady zastępowania materiału mają zastosowanie? | Określają skład chemiczny i wymaganą dokumentację materiałową | Nie określają uniwersalnego parametru skrawania |
| Postać i stan produktu | Pręt, kęs, blacha cienka, blacha gruba, odkuwka, odlew czy inna postać? | Wpływają na historię półfabrykatu, naddatek i sposób podparcia | Dokumentacja jednej postaci nie kwalifikuje innej |
| Metoda wytwarzania | Materiał przerabiany plastycznie, wytwarzany przyrostowo czy inną zadeklarowaną metodą? | Może powodować anizotropię, porowatość lub charakterystyczną dla danej metody historię cieplną | Równoważność gatunku nie dowodzi równoważności metody wytwarzania |
| Mikrostruktura i procesy po wytworzeniu | Jaka obróbka cieplna i jaki stan mikrostruktury mają zastosowanie? | Mogą zmieniać siłę skrawania, zużycie i stan powierzchni | Wyniki laboratoryjne obowiązują tylko w granicach warunków badania |
Mikrostruktura nie jest jedynie teoretycznym przypisem. W badaniu mikrofrezowania porównano 4 mikrostruktury Ti-6Al-4V za pomocą narzędzia o średnicy 200 µm i dwóch ostrzach. W tym konkretnym eksperymencie stan w pełni lamelarny wiązał się z mniejszą siłą i zużyciem. Nie dowodzi to, że materiał o w pełni lamelarnej mikrostrukturze zawsze łatwiej obrabia się w typowej skali. Podobnie w przeglądzie tytanu wytwarzanego przyrostowo i przerabianego plastycznie omówiono anizotropię, porowatość, historię cieplną i obróbkę po wytworzeniu jako czynniki zależne od metody produkcji. Wykorzystaj te ustalenia, by pytać o historię materiału, a nie wymyślać parametry możliwe do przeniesienia między różnymi metodami.
Granice dowodów: W cytowanym badaniu mikrofrezowania zastosowano frez o średnicy 200 µm, w innym cytowanym eksperymencie frezowania narzędzie o średnicy 20 mm, a w badaniu toczenia wykończeniowego głębokość skrawania 0,25 mm i posuw 0,1 mm/obr. Grubość półfabrykatu 6 mm w badaniu frezowania czołowego również stanowi warunek badania, a nie kryterium odbioru cienkiej ścianki. Te wymiary opisują trzy różne zakresy warunków badania; nie można ich połączyć w jedną recepturę.
| Zakres warunków opublikowanego badania | Podane warunki | Co wynika z tej wartości | Ograniczenie możliwości przeniesienia wyniku |
|---|---|---|---|
| Toczenie wykończeniowe | Prędkość skrawania 120 m/min | Określa punkt porównawczy podany w badaniu | Nie jest to uniwersalna prędkość skrawania tytanu |
| Toczenie wykończeniowe | Głębokość skrawania 0,25 mm | Określa zakres zaangażowania podany w badaniu | Nie określa głębokości frezowania |
| Toczenie wykończeniowe | Posuw 0,1 mm/obr. | Podaje podstawę posuwu zastosowaną w badaniu | Nie można przeliczyć na posuw na ostrze bez określenia nowych warunków |
| Smarowanie podczas toczenia wykończeniowego | 30 ml/h przy 0,7 MPa | Określa zakres doprowadzania środka podany w badaniu | Nie jest to ogólna receptura stosowania chłodziwa |
| Mikrofrezowanie | Frez o średnicy 200 µm i dwóch ostrzach | Określa zakres porównania mikrostruktur w badaniu | Nie określa zachowania przy obróbce w typowej skali |
| Przedmiot obrabiany podczas frezowania czołowego | Ti-6Al-4V o wymiarach 100 × 100 × 6 mm | Określa zakres wymiarów przedmiotu obrabianego w badaniu | Nie opisuje każdej ścianki ani kieszeni |
| Narzędzie do frezowania czołowego | Frez z węglika spiekanego o średnicy 20 mm i czterech ostrzach | Określa rozmiar narzędzia zastosowanego w badaniu | Nie określa uniwersalnej liczby ostrzy |
| Smarowanie podczas frezowania czołowego | 40 ml/h przy 0,7 MPa | Określa drugi zakres doprowadzania środka podany w badaniu | Nie można łączyć tego wyniku z wynikiem toczenia |
Nazwy zastosowań również wymagają ostrożności. Projektanci mogą wybrać tytan zamiast stali lub aluminium, gdy uzasadnia to określone połączenie masy, wytrzymałości i odporności na korozję. Tytan może być także stosowany ze względu na bardzo dobrą lub wysoką odporność na korozję w określonym środowisku albo właściwości cenione w przemyśle lotniczym, medycynie i stomatologii. Określenia takie jak odporność na korozję, biokompatybilność, implant czy ekstremalne temperatury nie dowodzą, że dany dostawca, partia materiału lub obrabiany skrawaniem detal z tytanu ma kwalifikację do zastosowania regulowanego.
Zakres stabilności skrawania tytanu
Zakres stabilności skrawania tytanu obejmuje stan materiału i krawędzi, zaangażowanie, kontrolę ciepła i wiórów oraz podparcie. Warunki skrawania można ponownie zastosować tylko wtedy, gdy te parametry pozostają w określonych granicach. Zakres ten pozwala ocenić, czy wynik można przenieść na porównywalne skrawanie; nie służy do oceny kompletności rysunku, kwalifikacji dostawcy ani zastąpienia specyfikacji materiałowej.
| Warunki skrawania | Co zapisać | Sygnał ostrzegawczy | Kolejna kontrola w określonych granicach |
|---|---|---|---|
| Stan materiału | Gatunek, partia, postać, metoda wytwarzania, obróbka cieplna | Nowa partia lub metoda wytwarzania daje inny wynik | Ponownie sprawdź certyfikat i próbkę odniesienia |
| Stan krawędzi | Narzędzie, powłoka, geometria, czas pracy, miejsce zużycia | Zmieniają się siła, grat, kolor lub wykończenie powierzchni | Porównaj wyniki po określonym czasie zużycia |
| Zaangażowanie | Zaangażowanie promieniowe i osiowe, tor, wejście, wyjście | Naroże lub rowek powoduje nagły wzrost obciążenia | Zmień tor, utrzymując pozostałe warunki bez zmian |
| Kontrola ciepła i wiórów | Sposób chłodzenia, dostęp, ciśnienie, przepływ, kształt wiórów | Ponownie skrawane wióry, miejscowe nagrzewanie, niestabilne odprowadzanie wiórów | Sprawdź doprowadzanie środka w rzeczywistej strefie kontaktu |
| Podparcie | Przyrząd mocujący, długość niepodpartej ścianki, wysięg narzędzia i oprawki | Drgania, stożkowatość, sprężynowanie, przemieszczenie po zwolnieniu | Porównaj stan z podparciem i po zwolnieniu |
Posuwy i prędkości mieszczą się w tym zakresie, ale go nie zastępują. Liczba obrotów na minutę zależy od prędkości skrawania i średnicy narzędzia. Prędkość posuwu zależy od wybranej miary posuwu, podstawy na ostrze lub obrót oraz rodzaju operacji. Głębokość skrawania może oznaczać zaangażowanie osiowe lub promieniowe. Zanim padnie pytanie „Jakie obroty ustawić przy obróbce tytanu?”, należy określić średnicę frezu lub przedmiotu obrabianego, operację, podstawę obciążenia wiórem i wszystkie zmienne zakresu. Przytoczone badanie toczenia wykończeniowego pokazuje, dlaczego prędkość, głębokość, posuw, smarowanie i kryterium zużycia należy rozpatrywać łącznie.
Należy
- Zapisuj 5 zmiennych zakresu dla każdego udanego skrawania
- Obserwuj zmiany stanu krawędzi, zamiast czekać na widoczne uszkodzenie
- Sprawdź dostęp chłodziwa i wiórów w rzeczywistej strefie kontaktu
- Określ, czy wartość oznacza głębokość osiową, szerokość promieniową czy posuw
Nie należy
- Przenosić parametrów dla Grade 5 między różnymi metodami wytwarzania materiału
- Traktować obrotów wrzeciona jako pełnych warunków skrawania
- Zmieniać jednocześnie krawędzi, zaangażowania i chłodziwa podczas diagnozowania problemu
- Uznawać jednego akceptowalnego detalu za dowód stabilności procesu produkcyjnego
Operacja i geometria zmieniają wymagania dotyczące kontroli obróbki CNC tytanu
W obrębie pięciu zmiennych zakresu toczenie, frezowanie obwodowe, frezowanie rowków, frezowanie trochoidalne, wiercenie, gwintowanie i wykańczanie cienkich ścianek obciążają narzędzie i przedmiot obrabiany w różny sposób. Wybór operacji zmienia czas kontaktu, tor wiórów, wejście i wyjście narzędzia, kierunek skrawania oraz podparcie. Każdy wynik obróbki CNC tytanu należy przypisać do konkretnej cechy i operacji, a nie tylko do stopu.
Skorzystaj z przewodnika po doborze frezowania lub toczenia na podstawie rysunku i planu kontroli, jeśli trzeba ustalić, która metoda odpowiada za wykonanie cechy lub bazy odniesienia. Takie porównanie nie zastępuje jednak próby obróbki konkretnego gatunku tytanu.
| Operacja lub cecha | Główne pytanie kontrolne | Przydatna obserwacja | Przedwczesny wniosek |
|---|---|---|---|
| Toczenie | Czy kontakt, łamanie wiórów i dostęp chłodziwa są stabilne? | Miejsce zużycia, kształt wiórów, zmiana wykończenia | Jeden wymiar dowodzi, że wszystkie cechy toczone są prawidłowe |
| Frezowanie obwodowe | Czy zaangażowanie promieniowe pozostaje w określonych granicach na całym torze? | Obciążenie przy wejściu, wyjściu i narożach | Zaprogramowany posuw oznacza stałe obciążenie wiórem |
| Rowek lub kieszeń | Czy ciepło i wióry mogą wydostać się z zamkniętej strefy skrawania? | Ponowne skrawanie wiórów, ich odprowadzanie, ślady na ściance | Płytka próba potwierdza prawidłowość obróbki głębokiej wnęki |
| Otwór lub gwint | Jak kontrolowane są moment obrotowy, gromadzenie wiórów, bicie i dostęp? | Zmiany momentu obrotowego, stan wyjścia narzędzia, wynik pomiaru sprawdzianem | Zasięg narzędzia dowodzi jakości otworu |
| Cienka ścianka | Czy ubytek materiału zmienia podparcie części i jej zachowanie dynamiczne? | Geometria przy podparciu, po zwolnieniu i po odczekaniu | Mniejsza siła gwarantuje lepszą ściankę |
Cienkie ścianki dobrze pokazują, dlaczego uproszczone zasady dotyczące siły mogą prowadzić do błędnych wniosków. W jednym badaniu porównano cienkościenne elementy ze stopu tytanu, stopu aluminium i kompozytu z włóknem węglowym, poddane tym samym warunkom frezowania. W badanych materiałach zmniejszanie grubości i zwiększanie długości niepodpartej wiązało się ze spadkiem maksymalnej siły pionowej o 42% do 60% oraz wzrostem stosunku amplitudy siły pionowej do jej średniej o 55% do 65%. Chropowatość stopu tytanu pogorszyła się o około 30% między skrajnymi wariantami geometrii opisanymi w badaniu. Niższa siła szczytowa nie oznaczała stabilniejszej ścianki.
W przypadku cienkościennego przedmiotu obrabianego z tytanu należy mierzyć właściwy stan: podczas skrawania z podparciem, po zwolnieniu z przyrządu mocującego oraz po odczekaniu, jeśli wymagają tego rysunek lub plan kontroli. Pozycja wskazywana przez sterownik nie określa geometrii zwolnionego przedmiotu ani nie pozwala oddzielić odkształcenia mocowania. Jedna gotowa ścianka nie potwierdza powtarzalnych możliwości procesu przy większej długości lub innym rozkładzie ubytku materiału. To badanie cienkich ścianek potwierdza tę granicę diagnostyczną, a nie uniwersalną wartość kompensacji.
Dostęp chłodziwa i kontrola wiórów są częścią układu cieplnego
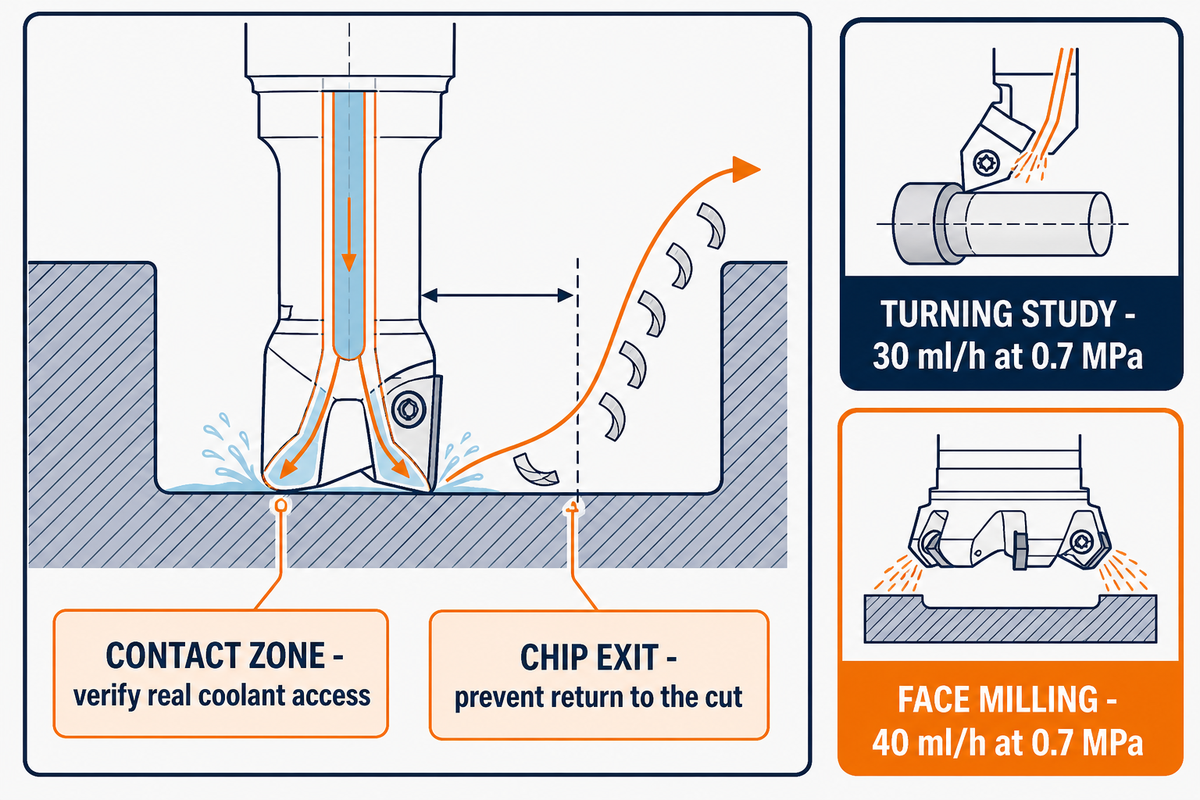
Po określeniu geometrii operacji i podparcia części chłodziwo nadal nie jest tylko pozycją do odhaczenia. Sposób doprowadzania, stan cieczy, dostęp, ciśnienie, przepływ, położenie dyszy, obudowa maszyny i tor wiórów decydują o tym, czy chłodziwo dociera do aktywnej strefy. Z zewnątrz zalewowe chłodzenie lub smarowanie minimalną ilością środka mogą wyglądać na wystarczające, podczas gdy wióry krążą w kieszeni, a krawędź traci dostęp do chłodziwa na większej głębokości.
W jednym eksperymencie frezowania użyto przedmiotu Ti-6Al-4V o wymiarach 100 × 100 × 6 mm, frezu z węglika spiekanego z powłoką azotku tytanu i aluminium o średnicy 20 mm i czterech ostrzach, wysięgu wynoszącego 3-krotność średnicy oraz smarowania minimalną ilością środka przy 0,7 MPa i 40 ml/h. Wcześniejsze badanie toczenia wykorzystywało 30 ml/h i również podawało 0,7 MPa, ale dotyczyło innej operacji i układu badawczego. Te wymiary pozwalają zinterpretować każdy wynik, ale różnica 10 ml/h nie stanowi zalecenia, które można przenieść na inne warunki. Przy każdym porównywanym skrawaniu należy zapisać zakres warunków doprowadzania chłodziwa.
Kształt wiórów jest jednocześnie wynikiem i sygnałem kontrolnym. Długie lub ponownie skrawane wióry mogą przekierowywać ciepło i uszkadzać wykończoną powierzchnię. Zmiana barwy, narost na krawędzi, zmiana ilości gratu lub rytmu powstawania wiórów mogą wskazywać na zmianę warunków, ale żaden pojedynczy objaw wizualny nie przesądza o przyczynie. Należy jednocześnie sprawdzić stan krawędzi, zaangażowanie, dostęp chłodziwa i odprowadzanie wiórów, a następnie zmienić jedną zmienną pozwalającą oddzielić przyczyny.
Dobór chłodziwa wiąże się także z bezpieczeństwem i higieną pracy. Według OSHA narażenie na źle zarządzane chłodziwa do obróbki metali wiąże się ze zmianami skórnymi i podrażnieniem oczu oraz układu oddechowego, w tym zapaleniem oskrzeli i astmą, a także z rzadkimi przypadkami nadwrażliwego zapalenia płuc. Ten przewodnik nie pozwala dobrać chłodziwa, limitu narażenia, wentylacji ani środków ochrony. Należy korzystać z aktualnych kart charakterystyki, oceny stanowiska pracy, planu zarządzania chłodziwem i obowiązujących przepisów.
Ocena stanu powierzchni wymaga więcej niż sprawdzenia wymiarów
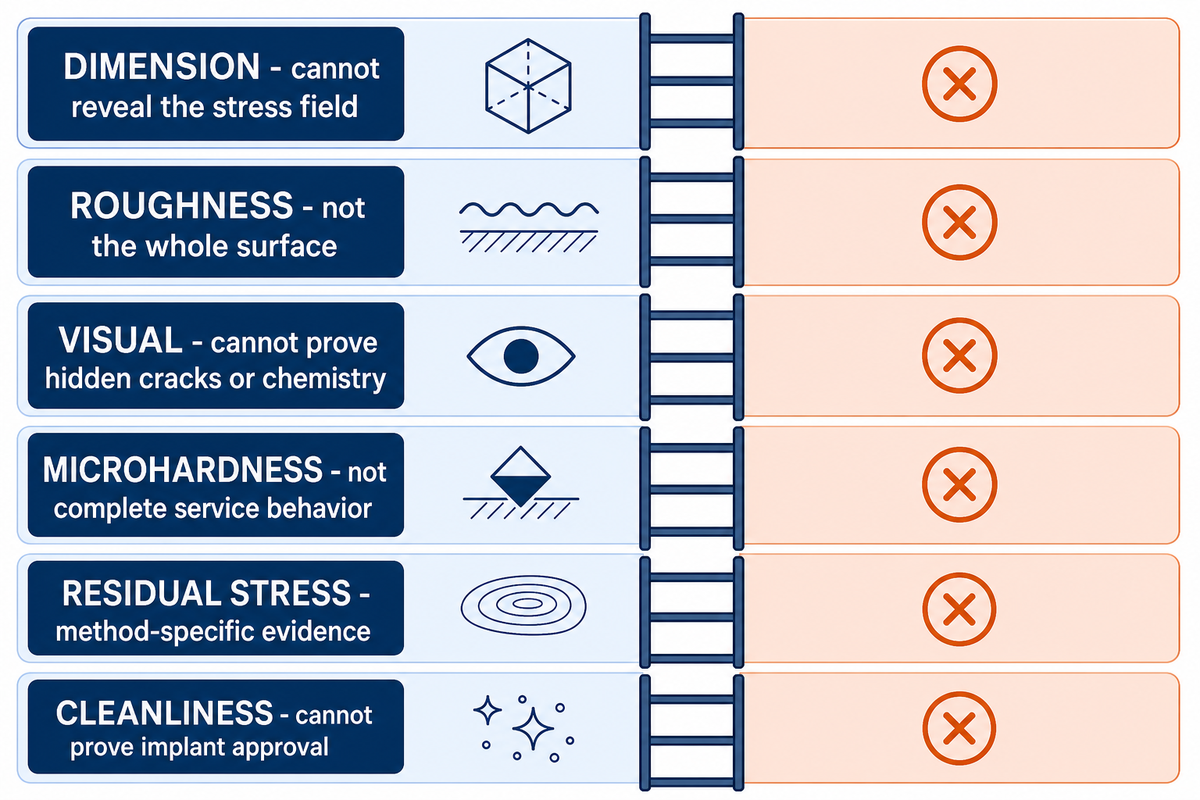
Nawet jeśli narzędzie i przedmiot obrabiany pozwalają uzyskać cechę o prawidłowych wymiarach, stan powierzchni może nadal budzić wątpliwości. Chropowatość, zadziory, rozmazanie materiału, ślady oddziaływania ciepła, zmiana mikrotwardości, naprężenia własne, odkształcenia podpowierzchniowe i zanieczyszczenia odpowiadają na różne pytania. Plan kontroli powinien uwzględniać cechy powiązane z funkcją, zamiast zakładać, że pojedyncza wartość chropowatości opisuje całą powierzchnię.
Naprężenia własne szczególnie łatwo przeoczyć. Opublikowane badanie stopu tytanu wykazało nieliniowe zależności między parametrami skrawania a zmianami naprężeń własnych oraz podało błąd modelu, zamiast uniwersalnego przelicznika. Współrzędnościowa maszyna pomiarowa ani suwmiarka nie pozwalają wykryć pola takich naprężeń. Jeśli stan powierzchni ma znaczenie dla zatwierdzanej funkcji, właściciel rysunku musi określić właściwą metodę, miejsce, sposób pobierania próbek i kryterium odbioru.
| Cecha | Co może ujawnić | Czego sama nie potwierdza |
|---|---|---|
| Wymiary i geometria | Wymiar, kształt, orientacja lub położenie w określonym stanie | Stan warstwy podpowierzchniowej lub naprężeń własnych |
| Parametr chropowatości | Określona statystyka profilu uzyskana przy zdefiniowanej metodzie | Cała falistość, kierunkowość śladów, uszkodzenia ani funkcja |
| Kontrola wzrokowa | Widoczne zadziory, przebarwienia, wióry i wyraźne ślady | Ukryte pęknięcia, naprężenia lub skład chemiczny |
| Mikrotwardość | Miejscowa twardość określona za pomocą zdefiniowanej metody badania | Pełne zachowanie w warunkach eksploatacji |
| Metoda pomiaru naprężeń własnych | Informacje o naprężeniach właściwe dla danej metody | Przyczyna bez dokumentacji procesu |
| Dokumentacja czystości | Określone pozostałości lub kontrole procesu | Biokompatybilność lub zatwierdzenie do zastosowania w implancie |
Przytoczone badanie toczenia wykończeniowego również pokazuje, dlaczego nie należy sprowadzać oceny powierzchni do jednej wartości. Analiza jakości chropowatości nie dała rozstrzygającego wyniku dla narzędzia niepowlekanego, mimo dużych różnic w zużyciu. Zużycie narzędzia, wykończenie powierzchni i pewność statystyczna są ze sobą powiązane, ale nie są tym samym. Każdy wynik odbioru detali z tytanu wykonywanych na zamówienie należy powiązać z cechą, miejscem, metodą, stanem narzędzia, partią materiału i rewizją.
Wióry i pył tytanowy oraz chłodziwa wymagają udokumentowanego planu bezpieczeństwa
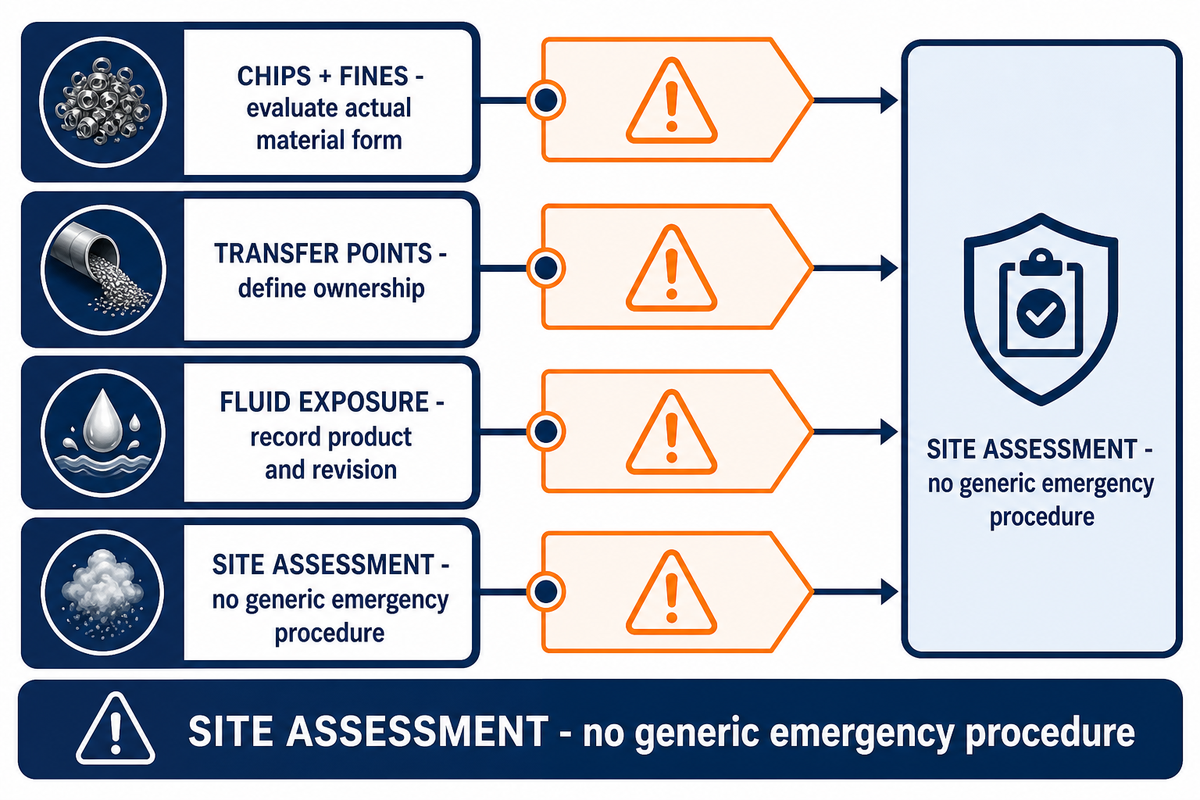
Wióry lub pył tytanowy, ryzyko zapłonu i narażenie na chłodziwa wymagają oceny bezpieczeństwa właściwej dla danego zakładu. Zagrożenie może zależeć od kształtu, wielkości, wilgotności lub zanieczyszczenia materiału, metody zbierania, zgromadzonej ilości, źródeł zapłonu, wyposażenia i obowiązujących przepisów. Ten artykuł internetowy nie może określać zasad gaszenia pożaru, utrzymania czystości, odciągu ani doboru środków ochrony indywidualnej.
„Każdy materiał palny może szybko płonąć, jeśli występuje w postaci drobno rozdrobnionej”.
Amerykańska Agencja Bezpieczeństwa i Higieny Pracy (OSHA), pyły palne
To stwierdzenie wyznacza granice wstępnej oceny, a nie procedurę postępowania w sytuacji awaryjnej dotyczącą tytanu. Należy ocenić rzeczywiste wióry i drobiny, urządzenia procesowe, system zbierania oraz aktualne zasady obowiązujące w zakładzie, korzystając z pomocy wykwalifikowanych specjalistów ds. bezpieczeństwa.
Jako ostrożne kryterium wstępnej oceny przyjmij, że wilgotne w wyglądzie wióry, zamknięta maszyna i znane chłodziwo są obserwacjami, a nie dowodem wyeliminowania wszystkich zagrożeń. Materiał może przemieszczać się między strefą skrawania, przenośnikiem, separatorem, odkurzaczem, pojemnikiem i strumieniem odpadów. Plan powinien określać odpowiedzialność na każdym etapie przekazywania materiału, zabronione mieszaniny, dokumentację kontroli i utrzymania czystości oraz sposób reagowania na nietypowe warunki, bez improwizowania na podstawie ogólnego wpisu na blogu.
Narażenie zawodowe wymaga równie precyzyjnej oceny. Wytyczne OSHA dotyczące chłodziw do obróbki metali omawiają różne skutki zdrowotne i czynniki związane z zarządzaniem nimi, ale sama nazwa chłodziwa nie oznacza, że jego stosowanie jest bezpieczne. Należy zapisać nazwę produktu i rewizję dokumentacji, metodę kontroli stężenia, ocenę mgły lub aerozolu, zasady konserwacji, obudowę lub wentylację, zadania pracowników oraz wymaganą przez zakład ścieżkę konsultacji medycznej lub higieny pracy.
Rozdziel analizę zmian w obróbce tytanu według zdarzenia, przyczyny i dowodów
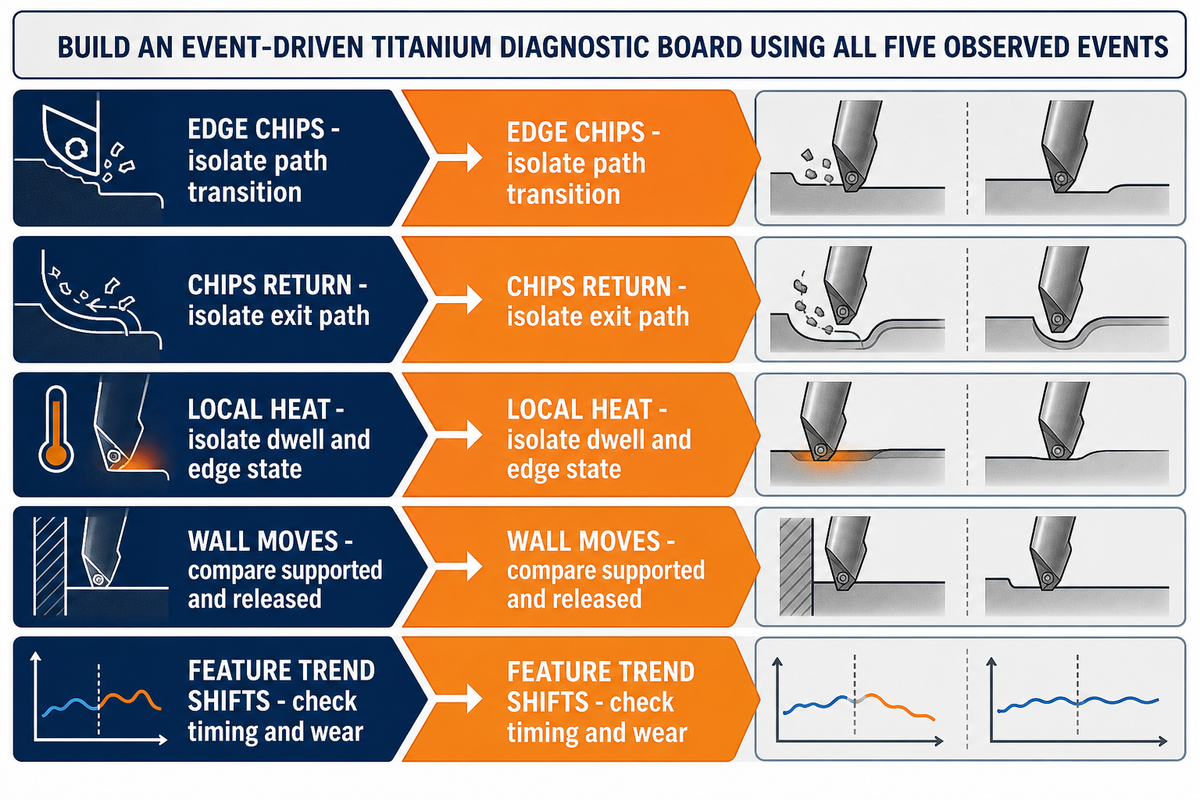
Badanie odchyleń procesu obróbki tytanu jest łatwiejsze, gdy pierwsze pytanie brzmi: „co się zmieniło, gdzie i po jakim zdarzeniu?”. Widoczny objaw może zawęzić zakres kolejnego testu, ale sam nie pozwala ustalić przyczyny. Należy utrzymać pozostałe warunki skrawania bez zmian, zapisać czas i miejsce na ścieżce narzędzia oraz porównać podejrzewane źródło z ustalonym stanem odniesienia.
| Zaobserwowane zdarzenie | Źródło do wstępnego odizolowania | Dowody do porównania | Czego zdarzenie nie dowodzi |
|---|---|---|---|
| Wykruszenia krawędzi przy wejściu lub wyjściu narzędzia | Zmiana kierunku ścieżki i lokalne zaangażowanie narzędzia | Położenie uszkodzenia krawędzi, pozycja na ścieżce i czas kontaktu | Uniwersalna korekta powłoki lub prędkości |
| Długie wióry wracają do strefy skrawania | Droga odprowadzania wiórów i dostęp chłodziwa | Postać wiórów, ślady ponownego skrawania i doprowadzenie chłodziwa do strefy kontaktu | Skład chemiczny materiału lub zużycie narzędzia jako jedyna przyczyna |
| Pojawia się lokalne zabarwienie od ciepła lub narost | Postój narzędzia, tarcie i stan krawędzi | Krawędź narzędzia przed i po obróbce badanego odcinka ścieżki | Stan warstwy podpowierzchniowej lub uszkodzenia eksploatacyjne |
| Cienka ścianka przemieszcza się po zwolnieniu mocowania | Podparcie, kolejność operacji i stan podczas pomiaru | Geometria przy podparciu i po jego zwolnieniu, zmierzona w tym samym przedziale | Wartość naprężeń własnych lub ich przyczyna |
| Zmienia się trend dotyczący otworu, gwintu lub wykończenia powierzchni | Stan narzędzia, odprowadzanie wiórów i punkt pobierania próbki | Miejsce zużycia, wióry, ślady na powierzchni i czas wystąpienia | Że każda cecha zmieniła się w takim samym stopniu |
Ta tabela diagnostyczna nie pozwala ustalić mikrostruktury materiału, ukrytej porowatości, naprężeń własnych, wad wewnętrznych, narażenia na działanie płynów, ryzyka związanego z pyłem palnym, niepewności pomiaru ani wymagań prawnych. Nie dowodzi też związku przyczynowego, gdy równocześnie zmieniło się kilka zmiennych. Ograniczenia te są celowe: obserwacje procesu należy zawsze zestawiać z dowodami dotyczącymi materiału, bezpieczeństwa i jakości.
W opublikowanym badaniu toczenia wykończeniowego wspólnie odnotowano wyniki dotyczące zużycia narzędzia i stanu powierzchni. Takie zestawienie pokazuje, dlaczego pojedyncza obserwacja nie powinna zastępować pełnego zestawu dowodów; nie potwierdza ono poprawności powyższej tabeli diagnostycznej.
Każde zdarzenie należy porównywać w zdefiniowanym przedziale skrawania, a nie na podstawie pojedynczej migawki. Zmiana obciążenia bez kontroli krawędzi może wynikać ze zmiany mocowania lub zaangażowania narzędzia. Ślad na powierzchni bez historii wiórów może świadczyć o ponownym skrawaniu. Zużyta krawędź bez identyfikacji partii materiału może wskazywać na pomyłkę przy przenoszeniu danych. Należy wybrać kolejny ograniczony test, zmienić jeden warunek i nie zatwierdzać uniwersalnej korekty na podstawie pierwszego objawu.
Aktualne dokumenty: NFPA 660 po NFPA 484
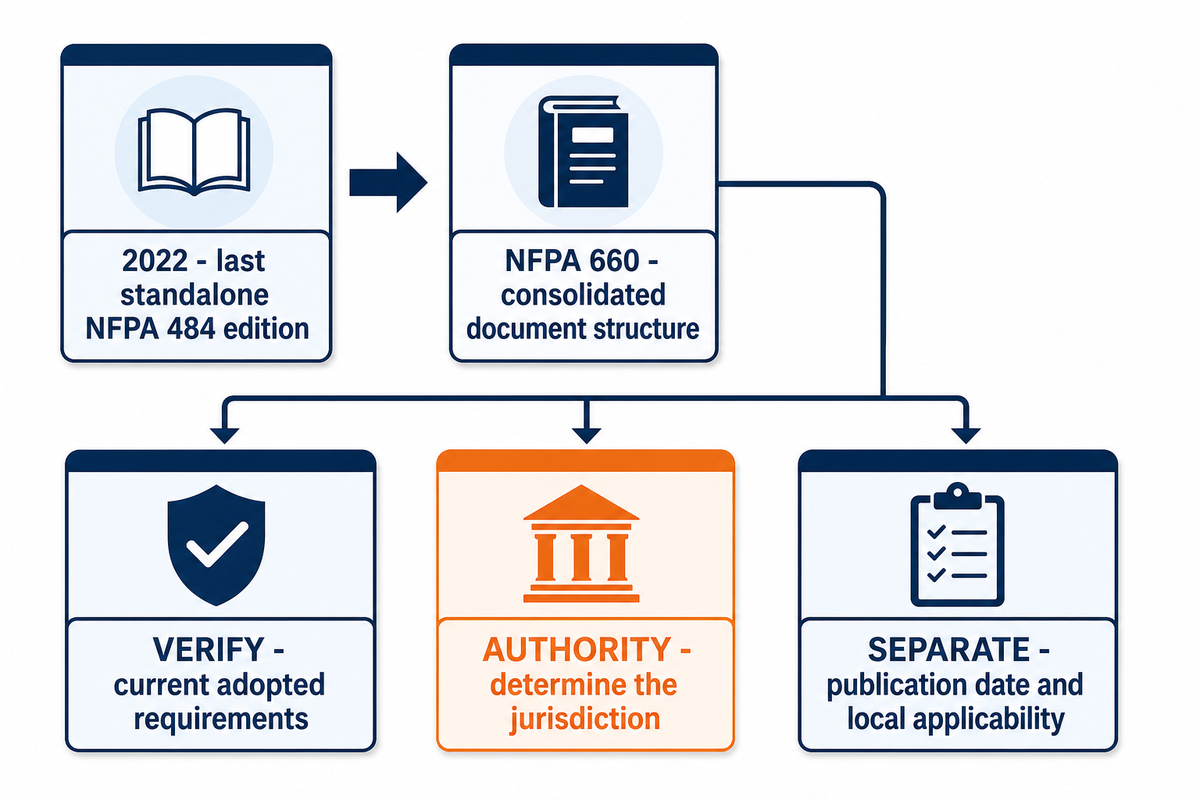
Ponieważ obserwacje procesu nie rozstrzygają kwestii norm, dokumenty dotyczące bezpieczeństwa należy sprawdzać pod kątem aktualnego wydania i przyjęcia przez właściwą jurysdykcję. NFPA wskazuje, że wydanie NFPA 484 z 2022 r. było ostatnim samodzielnym wydaniem, a jego treść została włączona do NFPA 660. Procedura powołująca się na NFPA 484 bez sprawdzenia aktualnej struktury dokumentów może opierać się na nieaktualnym zestawie odniesień, nawet jeśli związane z nim zagrożenie nadal występuje.
W praktyce jest to kontrola dokumentacji: należy określić operację i postać materiału, ustalić organ właściwy dla danej jurysdykcji, potwierdzić aktualne przyjęte wymagania i zaangażować wykwalifikowany personel ds. bezpieczeństwa. Jako redakcyjną granicę zakresu prawnego należy przyjąć, że datę publikacji i lokalne zastosowanie sprawdza się osobno; trzeba zweryfikować wiążące, przyjęte wymaganie, zamiast traktować stronę informacyjną normy jako zamiennik obowiązującego wydania lub oceny zakładu.
Strona NFPA dotycząca opracowania NFPA 484 przedstawia kontekst zmian. Strony OSHA dotyczące pyłu palnego i płynów obróbkowych zawierają informacje o federalnych wymaganiach bezpieczeństwa. Łącznie źródła te pokazują, dlaczego należy rejestrować aktualność dokumentów, postać materiału i drogę narażenia; nie stanowią kompletnego programu bezpieczeństwa w zakładzie obrabiającym tytan.
Przeprowadzenie ograniczonej próby obróbki tytanu przed zatwierdzeniem warunków skrawania
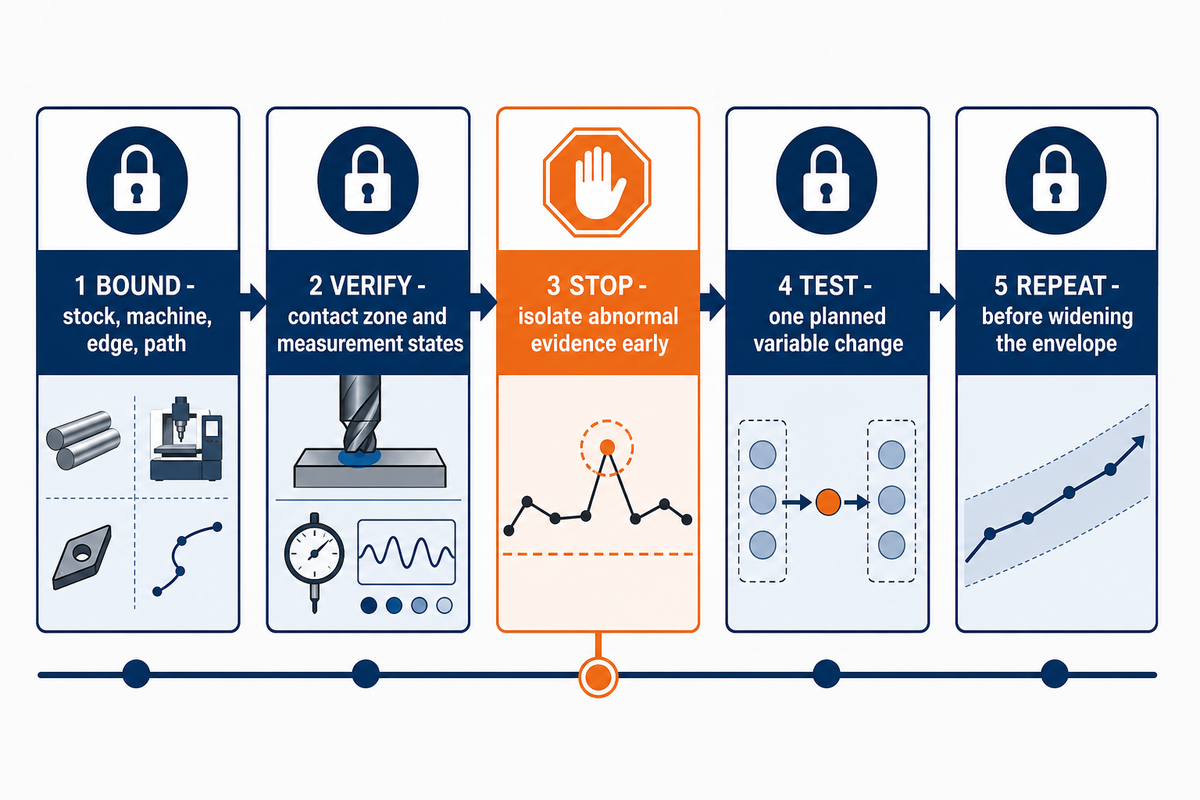
Wartość opublikowana lub wcześniej sprawdzona staje się kandydatem na wartość początkową dopiero po ograniczeniu zakresu nowej operacji. Należy zastosować krótką sekwencję prób, w której można jednoznacznie zidentyfikować materiał, narzędzie, ścieżkę, dostęp chłodziwa, podparcie i przedział obserwacji. Celem jest sprawdzenie, czy warunki skrawania można przenieść na nową operację, a nie kwalifikacja dostawcy ani przygotowanie zapytania ofertowego.
Przewodnik DFM dotyczący obróbki CNC wyjaśnia, jak geometria wpływa na możliwość wykonania detalu. Poniższa sekwencja zaczyna się później — na etapie testowania określonej operacji obróbki tytanu bez jednoczesnej zmiany kilku zmiennych procesu.
| Kategoria kontroli próby | Wymagany zapis procesu | Zabezpieczana decyzja |
|---|---|---|
| Wyodrębnienie materiału wyjściowego | Partia, postać i stan materiału oraz próbka odniesienia | Czy tę próbę powiązano z jednym możliwym do zidentyfikowania stanem materiału? |
| Potwierdzenie stanu odniesienia obrabiarki | Stan po rozgrzaniu, przesunięcie punktu zerowego, bicie i skalowanie sygnału | Czy można oddzielić odchylenia obrabiarki od odchyleń skrawania? |
| Ustalenie systemu krawędzi skrawającej | Narzędzie, przygotowanie krawędzi, powłoka, oprawka i wysięg | Czy późniejsze zużycie można porównać z jedną krawędzią początkową? |
| Ustalenie ścieżki zaangażowania narzędzia | Operacja, wejście i wyjście narzędzia, zaangażowanie osiowe i promieniowe | Czy zmianę obciążenia można przypisać do znanego odcinka ścieżki? |
| Weryfikacja dostępu do strefy kontaktu | Doprowadzenie chłodziwa i rzeczywista droga odprowadzania wiórów | Czy wióry mogą opuścić strefę skrawania bez powrotu do niej? |
| Określenie stanów pomiarowych | Obserwacje przy podparciu i po jego zwolnieniu w ustalonych przedziałach | Czy ruch detalu można oddzielić od momentu pomiaru? |
| Ustalenie progu wczesnego zatrzymania | Uszkodzenie krawędzi, ponowne skrawanie, niestabilne obciążenie, oznaki nagrzania lub przemieszczenie | Czy nietypowe zdarzenie zatrzyma próbę, zanim dowody zostaną pomieszane? |
| Wykonanie krótkiego, etapowego skrawania | Jedna zaplanowana zmiana zmiennej i stały przedział skrawania | Czy próba wyodrębniła zamierzone porównanie? |
| Porównanie trendu w zebranych dowodach | Krawędź, droga wiórów, kontekst obciążenia, powierzchnia i geometria po zwolnieniu mocowania | Czy kilka obserwacji potwierdza ten sam ograniczony wniosek? |
| Powtórzenie przed rozszerzeniem zakresu | Ustalony przedział, warunek zatrzymania i drugi porównywalny przebieg | Czy warunki są powtarzalne w tym samym zakresie skrawania? |
Ta sekwencja zapobiega niepostrzeżonemu przekształceniu obserwacji prototypu w deklarację dotyczącą produkcji. Nie pozwala też, by opowieść o wytrzymałości i małej masie materiału zastąpiła dowody wymagane dla części obrabianych skrawaniem z tytanu. Udana próbka jest przydatna, ale możliwość przeniesienia warunków skrawania wymaga zdefiniowania stanu materiału i procesu, przedziału obserwacji oraz kryterium rozpoczęcia nowej próby.
Wyszukiwane hasła wymagają równie precyzyjnego przypisania do intencji. Zapytania takie jak „frezowanie tytanu”, „toczenie tytanu” i „frezy trzpieniowe do tytanu” dotyczą dowodów związanych z operacją i oprzyrządowaniem. Pytania o przemieszczanie cienkich ścianek, wykruszanie krawędzi lub ponowne skrawanie wiórów dotyczą ograniczonej diagnostyki procesu. „Obróbka CNC stali nierdzewnej” i „druk 3D z tytanu” to odrębne porównania materiałów lub procesów, a nie dowody dotyczące omawianego przebiegu procesu technologicznego.
Gdy pytanie dotyczy już nie edukacji o procesie, lecz dopasowania do projektu, należy skorzystać z kryteriów dopasowania projektu tytanowego Zhenling. Ta strona opisuje usługi związane z konkretnym rysunkiem technicznym, konfigurację, zapytanie ofertowe oraz wyszukiwania dotyczące usług obróbki CNC. Ten przewodnik nie gwarantuje wymiarów, tolerancji, wielkości partii, certyfikacji, ceny ani czasu realizacji.
Najczęściej zadawane pytania
Czy tytan można obrabiać metodą CNC?
Tak. Przywołane badania opisują toczenie i frezowanie tytanu, natomiast każda metoda wiercenia lub wykańczania nadal wymaga odrębnego zatwierdzenia gatunku materiału, narzędzia, warunków cieplnych i odprowadzania wiórów, podparcia oraz stanu kontroli.
Po ograniczonej próbie warto zapytać nie tylko, czy obrabiarka może skrawać tytan, lecz także czy dla konkretnego gatunku, postaci, przebiegu procesu, geometrii, narzędzia, zaangażowania, dostępu chłodziwa, drogi wiórów, podparcia i planu obserwacji można wielokrotnie uzyskać akceptowalne wyniki. Części tytanowe obejmują zarówno proste cechy przypominające półfabrykat, jak i złożone cienkie ścianki oraz kieszenie. Należy zweryfikować konkretną cechę i stan po zwolnieniu mocowania, zamiast przenosić jeden ogólny parametr.
Dlaczego obróbka tytanu jest tak trudna?
W tytanie koncentrują się lokalne ciepło i obciążenie krawędzi, a sprężysta reakcja materiału oraz wrażliwość na sposób kontroli wiórów sprawiają, że niewielkie zmiany zaangażowania, podparcia lub dostępu chłodziwa mogą przyspieszać zużycie albo uszkodzenia powierzchni.
Niska przewodność cieplna może powodować gromadzenie się ciepła w pobliżu narzędzia, a wytrzymałość i ciągliwość materiału utrzymują obciążenie krawędzi. Tarcie lub niestabilne zaangażowanie narzędzia mogą utwardzać lokalną powierzchnię i przyspieszać zużycie. Problem może nasilać się przez długie wióry, utrudniony dostęp chłodziwa, duży wysięg narzędzia, niewystarczające podparcie i drgania cienkiej ścianki. Dokładna równowaga zależy od gatunku tytanu, stanu materiału, operacji, narzędzia i geometrii przedmiotu obrabianego.
Jakie obroty wrzeciona lub prędkość skrawania stosować przy obróbce tytanu?
Nie ma uzasadnionej uniwersalnej wartości obrotów wrzeciona ani prędkości skrawania dla tytanu; obroty należy obliczyć na podstawie wybranej prędkości skrawania i średnicy, w ramach zatwierdzonego zakresu operacji i oprzyrządowania.
Obroty wrzeciona zależą od prędkości skrawania oraz średnicy narzędzia lub przedmiotu obrabianego. Prawidłowe warunki początkowe wymagają także określenia konkretnego stopu tytanu i jego stanu, operacji, materiału i geometrii narzędzia, powłoki, zaangażowania promieniowego i osiowego, podstawy posuwu, doprowadzenia chłodziwa, wysięgu, podparcia oraz planu akceptacji. Opublikowane wartości dotyczą określonych zakresów prób. Dla konkretnej cechy należy korzystać z danych obrabiarki, producenta narzędzi i właściciela materiału oraz z kontrolowanych prób, zamiast kopiować jedną wartość.
Co powinno zatrzymać próbę obróbki tytanu przed przeniesieniem parametrów?
Należy zatrzymać próbę i odizolować przyczynę, gdy wykruszanie krawędzi, ponowne skrawanie wiórów, niestabilne obciążenie, lokalne oznaki nagrzania, odchylenia powierzchni lub przemieszczenie detalu po zwolnieniu mocowania wykraczają poza pierwotny zakres skrawania.
Samo zatrzymanie nie wskazuje przyczyny. Należy zapisać położenie na ścieżce i przedział skrawania, w miarę możliwości zabezpieczyć narzędzie i wióry, porównać geometrię przy podparciu i po jego zwolnieniu oraz sprawdzić, czy zmienił się stan materiału, krawędź, zaangażowanie narzędzia, dostęp chłodziwa, droga odprowadzania wiórów lub podparcie. Wznawiając próbę, należy wprowadzić jedną ograniczoną zmianę i ustalić punkt obserwacji. Nie wolno przenosić pierwotnego parametru tylko dlatego, że pierwszy detal spełniał wymagania wymiarowe.
Czy odporność tytanu na korozję gwarantuje trwałość obrabianej części?
Nie. Odporność na korozję zależy od stopu, środowiska, powierzchni i zastosowania.
Nie potwierdza ona geometrii, trwałości zmęczeniowej, czystości, integralności powierzchni, zgodności z powłoką ani dopuszczenia prawnego. Dla konkretnej części należy powiązać stop, środowisko, obciążenia, wykończenie, czyszczenie, kontrolę i wymagania eksploatacyjne. Trzeba też oddzielić ogólne zachowanie stopu od skutków uszkodzeń podczas obróbki, zanieczyszczeń, naprężeń własnych, łączenia i późniejszej obróbki powierzchni. Każde twierdzenie wymaga dowodów dotyczących zamierzonego narażenia i warunków eksploatacji. Próbka lub certyfikat mogą odpowiedzieć wyłącznie na pytanie, dla którego je przygotowano. Nie określają skutków nieudokumentowanego wykończenia, pozostałości uwięzionych w detalu, kontaktu różnych metali ani późniejszego etapu czyszczenia. Zgodnie z redakcyjną zasadą dotyczącą dowodów twierdzenie o odporności na korozję należy powiązać z zadeklarowanym stanem stopu, przebiegiem obróbki powierzchni, metodą badania, środowiskiem, czasem trwania i kryterium akceptacji.
Jak powstał ten przewodnik
Badania na potrzeby tego przewodnika obejmują aktualne zakresy norm ASTM dotyczących postaci produktów, wytyczne OSHA dla miejsc pracy, informacje NFPA o zmianach w dokumentach, recenzowane badania nad tytanem oraz ograniczony kontekst praktyczny opracowany przez dostawców. „Zakres stabilności skrawania tytanu” jest redakcyjnym narzędziem porządkującym, a tabela diagnostyczna oparta na zdarzeniach nie jest zweryfikowanym modelem przyczynowym. Nie dodano niepublikowanych wyników produkcyjnych Zhenling, informacji o certyfikacji, własności patentów ani uniwersalnych parametrów.
Źródła i materiały referencyjne
- ASTM B348/B348M-25: pręty i kęsy z tytanu oraz stopów tytanu ASTM International
- ASTM B265-25: taśmy, blachy cienkie i blachy z tytanu oraz stopów tytanu ASTM International
- Wpływ mikrostruktury Ti-6Al-4V na mikrofrezowanie rekord PubMed
- Skrawalność addytywnie wytwarzanych stopów tytanu recenzowany artykuł przeglądowy w PubMed Central
- Zużycie narzędzia i stan powierzchni podczas toczenia wykończeniowego Ti-6Al-4V recenzowany artykuł w PubMed Central
- Parametry obróbki skrawaniem i naprężenia własne w stopie tytanu recenzowany artykuł w PubMed Central
- Dynamika obróbki skrawaniem cienkościennego Ti-6Al-4V recenzowany artykuł w PubMed Central
- Badanie frezowania z minimalną ilością środka smarnego Journal of Manufacturing and Materials Processing
- Pył palny U.S. Occupational Safety and Health Administration
- Płyny obróbkowe: skutki zdrowotne U.S. Occupational Safety and Health Administration
- Informacja NFPA o opracowaniu i połączeniu normy NFPA 484 z innymi dokumentami National Fire Protection Association
- Wzory i definicje dotyczące toczenia materiały referencyjne dostawcy Sandvik Coromant
- Odporność tytanu na korozję i wpływ stanu powierzchni publikacja International Titanium Association
- Systemowe podejście do skutecznej obróbki tytanu artykuł dla branży inżynieryjnej autorstwa Kennametal, opublikowany przez Modern Machine Shop
- Co warto wiedzieć o powstawaniu wiórów materiały referencyjne dostawcy Seco Tools
- Płyny obróbkowe: podręcznik dobrych praktyk w zakresie bezpieczeństwa i zdrowia U.S. Occupational Safety and Health Administration
- Wzory i definicje dotyczące frezowania z płytkami wymiennymi katalog dostawcy Sandvik Coromant