
Póngase en contacto con Zhenling

Actualizado en agosto de 2026
El mecanizado CNC de titanio consiste en tornear, fresar, taladrar o dar acabado de forma controlada al material en bruto de titanio hasta obtener una pieza definida y un estado de evidencia aceptado. No se rige por una sola tabla de velocidades y avances. La confiabilidad depende de relacionar la condición exacta del material, el contacto de corte, el estado del filo, el acceso del refrigerante, el flujo de virutas, el soporte de la pieza y el plan de inspección. Si varía cualquiera de esas variables, un corte aceptable puede comprometer la vida útil de la herramienta, la integridad superficial o la geometría liberada.
Esta guía explica cómo plantear esas decisiones antes de convertir un parámetro en una regla de producción. La capacidad comercial y la revisión de cotizaciones corresponden a la página de soluciones; este artículo es una referencia educativa sobre control de procesos.
Por qué el titanio concentra calor y carga en el filo de corte
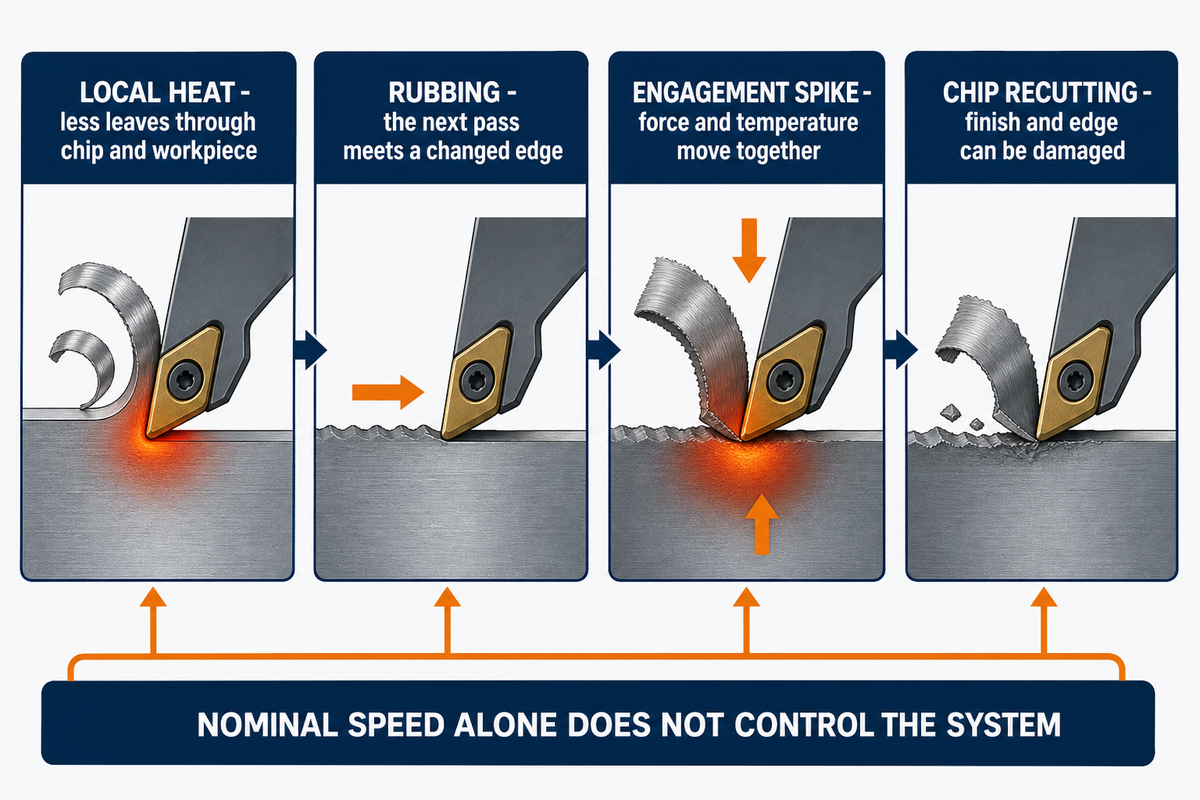
El titanio presenta desafíos particulares porque la zona de corte puede retener calor mientras la herramienta entra repetidamente en contacto con una pieza de trabajo resistente y elástica. Debido a su baja conductividad térmica, menos calor se disipa a través de la viruta y la pieza de lo que un maquinista podría esperar de metales como el aluminio. Por eso, la fricción localizada, un filo inestable o una evacuación deficiente de virutas pueden acelerar el desgaste de la herramienta antes de que toda la pieza de titanio se sienta caliente.
Esta guía no publica una receta universal ni afirma que Zhenling cuente con aprobación para aplicaciones aeroespaciales, de defensa, médicas, dentales o de implantes.
Ese mecanismo también explica por qué decir que «el titanio es difícil» resulta demasiado vago para orientar un proyecto de mecanizado. La resistencia y ductilidad del titanio, su reactividad química a temperaturas de corte elevadas y su tendencia al endurecimiento por deformación pueden interactuar con la geometría y el contacto de la herramienta. La resistencia a la tracción alta o una relación resistencia-peso elevada describen el desempeño del material; no indican si una fresa, un centro de torneado, una broca, un grado de carburo, un portaherramientas o una ruta de refrigerante son adecuados para la característica liberada.
La acumulación de calor suele ser localizada. Si el filo permanece en contacto o roza, la pasada siguiente encuentra una superficie y una herramienta en condiciones distintas. Si el contacto aumenta bruscamente en una esquina, la fuerza y la temperatura pueden cambiar a la vez. Si se vuelve a cortar una viruta, puede dañar el acabado superficial y el filo sin que cambien los pies por minuto o metros por minuto programados. Por eso, la estabilidad del mecanizado del titanio depende del sistema que rodea la velocidad de corte nominal.
Los experimentos publicados muestran la importancia de considerar el conjunto de condiciones. Un estudio de torneado de acabado empleó 120 m/min, una profundidad de corte de 0.25 mm, un avance de 0.1 mm/rev y lubricación de cantidad mínima a 30 ml/h y 0.7 MPa. Se comparó la vida útil de la herramienta según el volumen de material retirado hasta que cada plaquita alcanzó el criterio de desgaste indicado; en esa configuración, la plaquita afilada sin recubrimiento duró más de 3 veces lo que la plaquita A con recubrimiento y más de 5 veces lo que la plaquita B con recubrimiento. Esas cifras describen un estudio, no una recomendación general. Consulte las condiciones del estudio antes de aplicar sus resultados.
Grado, condición, ruta de fabricación y microestructura del titanio: por qué la denominación no es una receta
Esa descripción térmica y de cargas queda incompleta sin definir el material: el grado de titanio es parte de esa definición, pero por sí solo no representa la condición de corte. Los certificados, la forma, el tratamiento térmico, el método de fabricación y la microestructura pueden afectar la respuesta de la aleación de titanio en el filo de corte. Denominaciones como «Grade 5», «titanio comercialmente puro» y «titanio forjado» son identificadores útiles para comenzar, pero por sí solas no permiten liberar un trabajo.
La documentación vigente del material también tiene límites según la forma del producto. Por ejemplo, ASTM B348/B348M-25 abarca barras y tochos de titanio y aleaciones de titanio, mientras que ASTM B265-25 abarca bandas, láminas y placas recocidas. Una indicación correspondiente a una forma no establece de manera implícita la condición, certificación ni historial de proceso de otra forma.
El trabajo con titanio comienza por determinar si el grado especificado es el material adecuado para la aplicación. El titanio Grade 5 es una aleación de la que se habla con frecuencia, pero su nombre por sí solo no establece la forma del producto, el tratamiento térmico, las propiedades mecánicas ni el plan de aceptación. Si aún no se ha definido el titanio, consulte la biblioteca de materiales más amplia y la guía de selección de materiales para mecanizado CNC para separar la evaluación del material de la evidencia de mecanizado que se analiza aquí.
Algunas aplicaciones que requieren bajo peso y resistencia a la corrosión pueden favorecer el titanio; también se habla de este material por su resistencia mecánica y a la corrosión en diversas aplicaciones. Esas razones generales no demuestran que una pieza terminada vaya a resistir la corrosión en su entorno real, mantener tolerancias estrechas ni cumplir la misma exigencia de evidencia en prototipos y piezas de producción.
| Identificador | Pregunta por resolver | Importancia durante el corte | Límite para extrapolar |
|---|---|---|---|
| Grado y especificación | ¿Qué designación vigente y regla de sustitución rigen? | Delimita la composición química y la evidencia requerida del material | No define un parámetro de corte universal |
| Forma y condición del producto | ¿Barra, tocho, lámina, placa, forja, fundición u otra forma? | Cambia el historial del material en bruto, las sobremedidas y las cuestiones de soporte | El documento de una forma no califica otra |
| Ruta de fabricación | ¿Forjado, fabricado por manufactura aditiva u otra ruta declarada? | Puede introducir anisotropía, porosidad o un historial térmico específico de la ruta | La equivalencia de grado no demuestra la equivalencia de ruta |
| Microestructura y proceso posterior | ¿Qué tratamiento térmico y estado microestructural corresponden? | Puede cambiar la fuerza, el desgaste y la respuesta superficial | Un resultado de laboratorio se limita a las condiciones de su ensayo |
La microestructura no es una nota teórica. Un estudio de micromecanizado comparó 4 microestructuras de Ti-6Al-4V con una herramienta de 200 µm y dos filos, y observó menor fuerza y desgaste en una condición completamente lamelar dentro de ese experimento específico. Esto no demuestra que el material completamente lamelar siempre sea más fácil de mecanizar a escala convencional. De manera similar, una revisión sobre titanio fabricado por manufactura aditiva y forjado analiza la anisotropía, la porosidad, el historial térmico y el posprocesamiento como influencias que dependen de la ruta. Use esos hallazgos para solicitar el historial del material, no para inventar un parámetro aplicable a distintas rutas.
Límite de la evidencia: El trabajo de micromecanizado citado utilizó una herramienta de 200 µm, mientras que otro experimento de fresado citado empleó una herramienta de 20 mm y el estudio de torneado de acabado utilizó una profundidad de corte de 0.25 mm con un avance de 0.1 mm/rev. El espesor de material en bruto de 6 mm del estudio de fresado frontal también es una condición del ensayo, no un límite de aceptación para paredes delgadas. Estas dimensiones describen tres condiciones de ensayo diferentes; no se pueden combinar en una sola receta.
| Condición del estudio publicado | Condición reportada | Qué respalda el valor | Límite para extrapolar |
|---|---|---|---|
| Torneado de acabado | Velocidad de corte de 120 m/min | Identifica el punto de comparación reportado | No es una velocidad universal para el titanio |
| Torneado de acabado | Profundidad de corte de 0.25 mm | Delimita el contacto reportado | No define una profundidad de fresado |
| Torneado de acabado | Avance de 0.1 mm/rev | Indica la base de avance reportada | No se puede convertir en avance por diente sin una nueva configuración |
| Lubricación para torneado de acabado | 30 ml/h a 0.7 MPa | Identifica las condiciones de suministro reportadas | No es una receta general de fluido |
| Micromecanizado por fresado | Herramienta de 200 µm con dos filos | Delimita la comparación microestructural reportada | No establece el comportamiento a escala convencional |
| Pieza de trabajo para fresado frontal | Ti-6Al-4V de 100 × 100 × 6 mm | Identifica las condiciones reportadas de la pieza | No representa todas las paredes ni cavidades |
| Herramienta para fresado frontal | Herramienta de carburo de 20 mm y cuatro filos | Identifica la escala de herramienta reportada | No establece un número universal de filos |
| Lubricación para fresado frontal | 40 ml/h a 0.7 MPa | Identifica las segundas condiciones de suministro | No se puede combinar con el resultado del torneado |
Las denominaciones de aplicación requieren la misma cautela. Los diseñadores pueden elegir titanio en lugar de acero o aluminio cuando una combinación definida de peso, resistencia mecánica y comportamiento frente a la corrosión respalda el diseño. También se puede elegir titanio por su excelente o alta resistencia a la corrosión en un entorno definido, o por propiedades valoradas en contextos aeroespaciales, médicos y dentales. Términos como resistencia a la corrosión, biocompatibilidad, implante y temperaturas extremas no demuestran que un proveedor, lote de material o pieza de titanio mecanizada en particular esté calificado para un uso regulado.
Rango de estabilidad del corte de titanio
El rango de estabilidad del corte de titanio registra el estado del material y del filo, el contacto, el control térmico y de virutas, y el soporte. Una condición de corte solo se puede reutilizar mientras esos estados permanezcan dentro de límites definidos. El rango permite evaluar si un resultado se puede trasladar entre cortes comparables; no evalúa si el plano está completo, no califica a un proveedor ni reemplaza una especificación del material.
| Estado del corte | Registro | Señal de advertencia | Siguiente verificación acotada |
|---|---|---|---|
| Estado del material | Grado, lote, forma, ruta, tratamiento térmico | Un lote o una ruta nuevos se comportan de manera diferente | Vuelva a confirmar el certificado y la probeta de referencia |
| Estado del filo | Herramienta, recubrimiento, geometría, tiempo de uso, ubicación del desgaste | Cambian las tendencias de fuerza, rebaba, color o acabado | Compare en un intervalo de desgaste definido |
| Contacto | Contacto radial y axial, trayectoria, entrada, salida | Una esquina o ranura provoca un pico de carga | Cambie la trayectoria y mantenga los demás estados |
| Control térmico y de virutas | Modo de refrigeración, acceso, presión, caudal, forma de viruta | Virutas recortadas, calor localizado, evacuación inestable | Verifique el suministro en la zona real de contacto |
| Soporte | Dispositivo de sujeción, tramo de pared, voladizo de herramienta y portaherramientas | Vibración, conicidad, recuperación elástica, movimiento tras la liberación | Compare los estados con soporte y tras la liberación |
Los avances y las velocidades forman parte del rango; no lo reemplazan. Las revoluciones por minuto dependen de la velocidad de corte y del diámetro de la herramienta. La velocidad de avance depende de la unidad de avance seleccionada, de si se basa en el número de dientes o en las revoluciones, y de la operación. La profundidad de corte puede referirse al contacto axial o radial. Antes de preguntar «¿Qué RPM se necesitan para mecanizar titanio?», defina el diámetro de la herramienta o la pieza, la operación, la base de carga de viruta y todas las variables del rango. El estudio de torneado de acabado enlazado muestra por qué la velocidad, la profundidad, el avance, la lubricación y el criterio de desgaste deben considerarse en conjunto.
Haga
- Registre las 5 variables del rango con cada corte exitoso
- Dé seguimiento al estado del filo en vez de esperar a que falle de forma visible
- Confirme el acceso del refrigerante y las virutas en la zona real de contacto
- Indique si el valor corresponde a profundidad axial, ancho radial o avance
No haga
- Copiar una tabla para Grade 5 entre distintas rutas de material
- Tratar las RPM del husillo como una condición de corte completa
- Cambiar a la vez el filo, el contacto y el refrigerante durante el diagnóstico
- Considerar una pieza aceptable como prueba de un proceso de producción estable
La operación y la geometría cambian el problema de control del mecanizado CNC de titanio
Dentro del rango de cinco variables, el torneado, el fresado periférico, el fresado de ranuras, el fresado trocoidal, el taladrado, el roscado y el acabado de paredes delgadas no someten la herramienta y la pieza a las mismas cargas. La operación modifica el tiempo de contacto, la trayectoria de las virutas, la entrada y salida, la dirección de corte y el soporte. Asocie cada resultado de mecanizado CNC de titanio con la característica y la operación, no solo con la aleación.
Consulte la guía de planos e inspección para comparar fresado y torneado cuando la pregunta pendiente sea qué secuencia de fabricación corresponde a una característica o referencia geométrica. Aun así, la comparación no reemplaza una prueba específica para titanio.
| Operación o característica | Pregunta de control principal | Observación útil | Conclusión prematura |
|---|---|---|---|
| Torneado | ¿Se mantienen estables el contacto, la rotura de virutas y el acceso del refrigerante? | Ubicación del desgaste, forma de viruta, tendencia del acabado | Un diámetro demuestra la validez para todas las características torneadas |
| Fresado periférico | ¿Se mantiene acotado el contacto radial a lo largo de la trayectoria? | Carga en entradas, salidas y esquinas | El avance programado equivale a una carga de viruta constante |
| Ranura o cavidad | ¿Pueden salir el calor y las virutas del corte encerrado? | Virutas recortadas, evacuación, marcas en las paredes | Una prueba poco profunda valida una cavidad profunda |
| Orificio o rosca | ¿Cómo se controlan el torque, la acumulación de virutas, el descentramiento y el acceso? | Tendencia del torque, condición de salida, resultado del calibrador | El alcance de la herramienta demuestra la calidad del orificio |
| Pared delgada | ¿La remoción cambia el soporte de la pieza y su respuesta dinámica? | Geometría con soporte, liberada y después del reposo | Una fuerza menor garantiza una pared mejor |
Las paredes delgadas son un contraejemplo útil para las reglas simplistas sobre la fuerza. Un estudio comparó aleaciones de titanio y aluminio y polímero reforzado con fibra de carbono de pared delgada bajo las mismas condiciones de fresado. En los materiales evaluados, la reducción del espesor y el aumento de la longitud sin soporte se asociaron con una caída del 42% al 60% en la fuerza vertical máxima y un aumento del 55% al 65% en la relación entre la amplitud de la fuerza vertical y su promedio. La rugosidad de la aleación de titanio empeoró alrededor de un 30% entre las condiciones geométricas extremas indicadas. Una fuerza máxima menor no significó una pared más estable.
En una pieza de titanio de pared delgada, mida el estado pertinente: con soporte durante el corte, liberada del dispositivo de sujeción y después del reposo antes de la aceptación, si así lo requiere el plano o el plan. La posición indicada por el control numérico no establece la geometría de la pieza liberada ni permite aislar la deformación del dispositivo de sujeción; una sola pared terminada tampoco demuestra una capacidad constante en un tramo más largo o con un balance de remoción distinto. Ese estudio sobre paredes delgadas respalda este límite de diagnóstico, no un valor universal de compensación.
El acceso del refrigerante y el control de virutas forman parte del sistema térmico
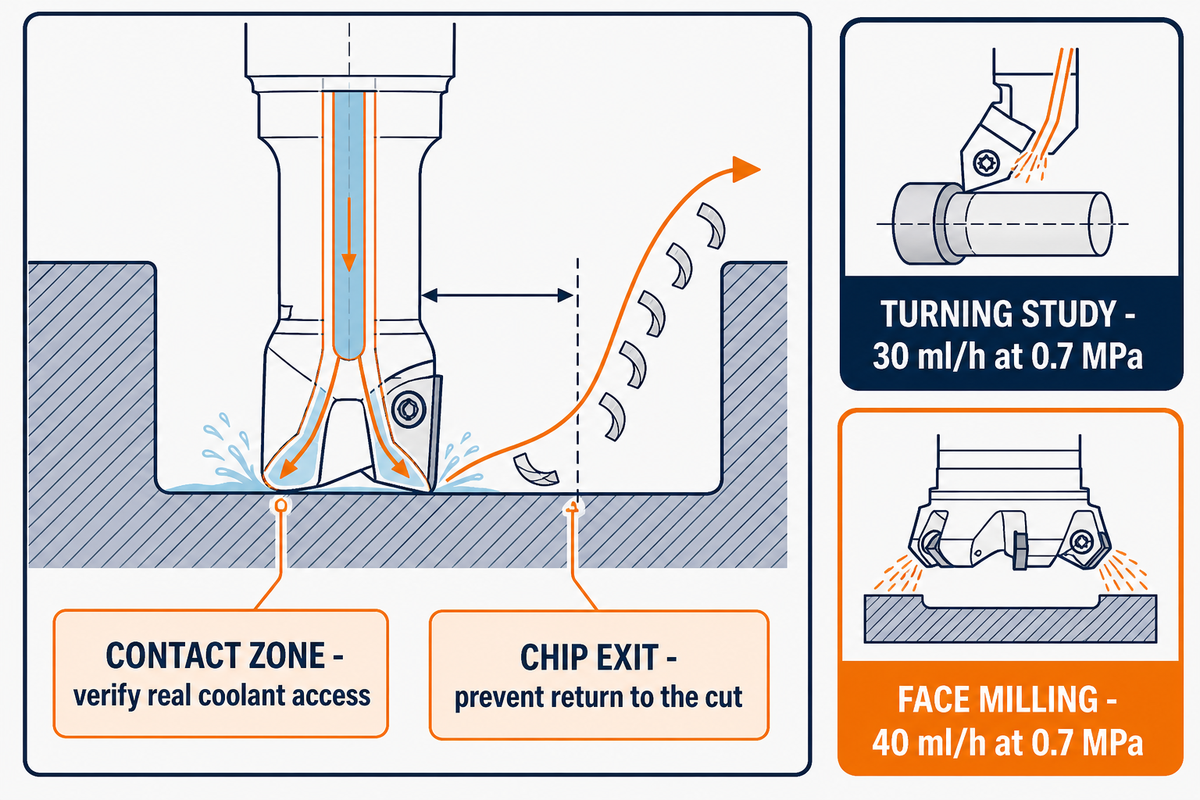
Una vez definidas la geometría de la operación y el soporte de la pieza, el refrigerante sigue sin ser una simple casilla por marcar. El modo de suministro, el estado del fluido, el acceso, la presión, el caudal, la posición de la boquilla, el cerramiento y la trayectoria de las virutas determinan si el fluido llega a la zona activa. Desde fuera del corte, el refrigerante por inundación nominal o la lubricación de cantidad mínima pueden parecer suficientes, mientras las virutas recirculan en una cavidad o el filo pierde acceso a profundidad.
Un experimento de fresado utilizó una pieza de trabajo de Ti-6Al-4V de 100 × 100 × 6 mm, una herramienta de carburo con recubrimiento de nitruro de titanio y aluminio, cuatro filos, diámetro de 20 mm y un voladizo de 3 veces el diámetro, además de lubricación de cantidad mínima a 0.7 MPa y 40 ml/h. Un estudio anterior de torneado utilizó 30 ml/h y también indicó 0.7 MPa, pero correspondía a otra operación y otro sistema de ensayo. Esas dimensiones permiten interpretar cada resultado; no convierten la diferencia de 10 ml/h en una recomendación transferible. Registre las condiciones de suministro cada vez que compare un corte.
La forma de las virutas es tanto un resultado como una señal de control. Las virutas largas o recortadas pueden redirigir el calor y dañar una superficie terminada. La decoloración, la acumulación de material en el filo, un cambio en la rebaba o un ritmo distinto de las virutas pueden indicar cambios en el sistema, pero ningún síntoma visual aislado demuestra su causa. Revise en conjunto el estado del filo, el contacto, el acceso del refrigerante y la evacuación; después, modifique una variable para identificar la causa.
La selección del fluido también está sujeta a consideraciones de salud laboral. OSHA informa que la exposición a fluidos para el mecanizado de metales mal gestionados se ha asociado con efectos en la piel, los ojos y el sistema respiratorio, incluidos bronquitis y asma, así como con casos poco frecuentes de neumonitis por hipersensibilidad. Esta guía no puede seleccionar un fluido, límite de exposición, sistema de ventilación ni equipo de protección para una instalación. Consulte la información de seguridad vigente, la evaluación del lugar de trabajo, el plan de gestión del fluido y la normativa aplicable.
La integridad superficial requiere más que aprobar las dimensiones
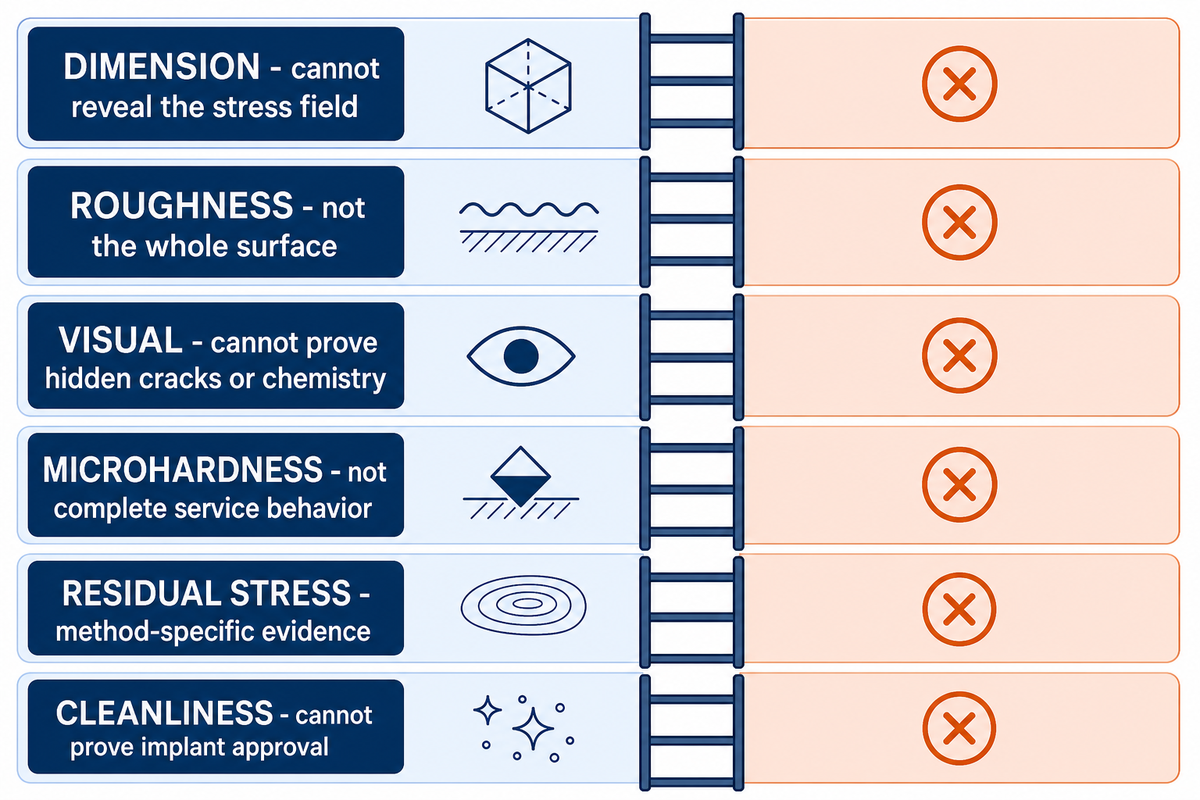
Aunque la herramienta y la pieza produzcan una característica dimensionalmente aceptable, la condición superficial puede seguir sin resolverse. La rugosidad superficial, las rebabas, el embadurnamiento, el aspecto afectado por el calor, los cambios de microdureza, las tensiones residuales, la deformación subsuperficial y la contaminación responden a preguntas distintas. El plan de inspección debe seleccionar las características relacionadas con la función, en lugar de suponer que un único valor de rugosidad representa toda la superficie.
Las tensiones residuales son especialmente fáciles de pasar por alto. Una investigación publicada sobre aleaciones de titanio encontró relaciones no lineales entre los parámetros de corte y la respuesta de tensiones residuales, e informó el error del modelo en vez de una conversión directa universal. La medición por coordenadas o con calibradores no revela ese campo de tensiones. Si la integridad superficial es importante para la función de la pieza liberada, el responsable del plano debe definir el método, la ubicación, el muestreo y la regla de aceptación aplicables.
| Característica | Qué puede revelar | Qué no puede demostrar por sí sola |
|---|---|---|
| Dimensión y geometría | Tamaño, forma, orientación o ubicación en un estado definido | Condición subsuperficial o de tensiones residuales |
| Parámetro de rugosidad | Una estadística de perfil especificada mediante un método definido | Ondulación, dirección del acabado, daño o función en su totalidad |
| Inspección visual | Rebabas visibles, color, virutas, marcas evidentes | Grietas ocultas, tensiones o composición química |
| Microdureza | Respuesta localizada de dureza con un ensayo definido | Comportamiento completo en servicio |
| Método para medir tensiones residuales | Información sobre tensiones específica del método | Causalidad sin un registro del proceso |
| Registro de limpieza | Residuos definidos o controles del proceso | Biocompatibilidad o aprobación para implantes |
El experimento citado de torneado de acabado también advierte contra la simplificación de la evidencia superficial. El análisis de la calidad de rugosidad no arrojó un resultado concluyente para la herramienta sin recubrimiento, aunque las diferencias de desgaste fueron grandes. El desgaste de la herramienta, el acabado superficial y la confianza estadística están relacionados, pero no son intercambiables. En las piezas de titanio fabricadas a medida, vincule cada resultado de aceptación con la característica, la ubicación, el método, el estado de la herramienta, el lote del material y la revisión del plano.
Las virutas y el polvo de titanio, y los fluidos para el mecanizado de metales requieren un plan de seguridad documentado
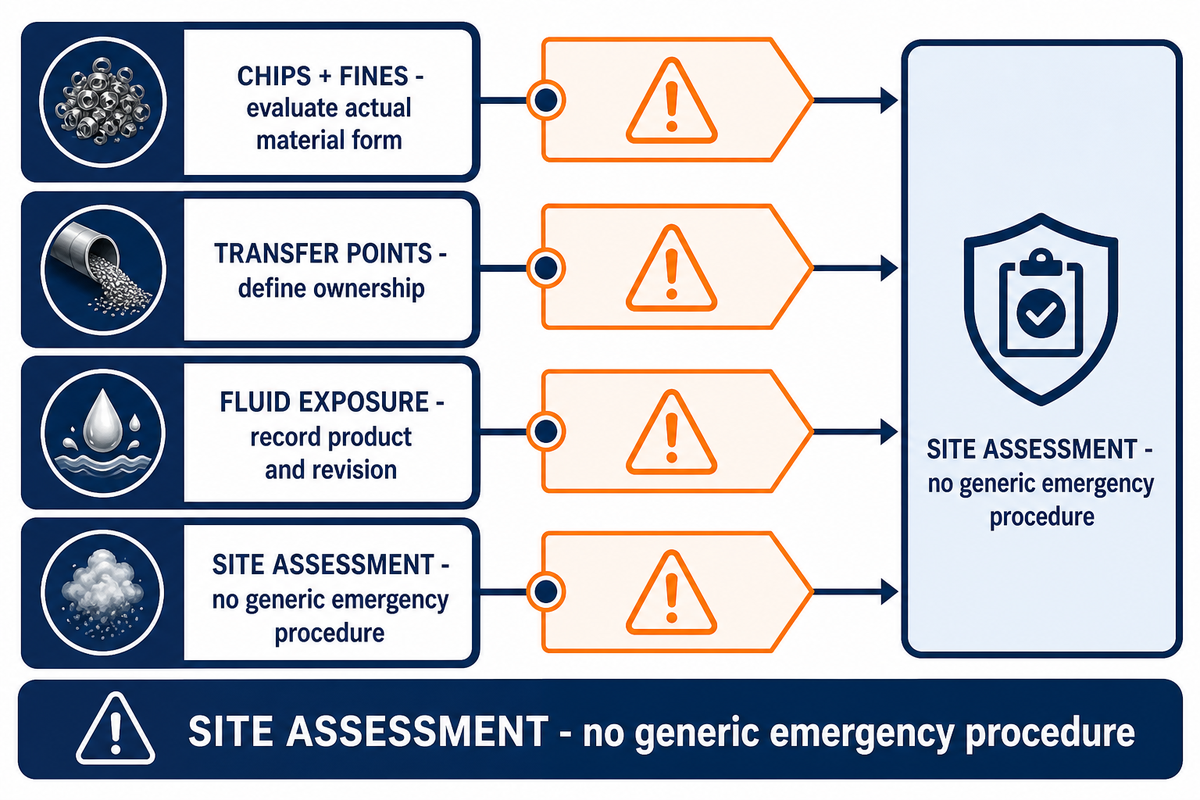
Las virutas o el polvo de titanio, los riesgos de ignición y la exposición a fluidos para el mecanizado de metales requieren una evaluación de seguridad específica para cada instalación. La forma, el tamaño, la humedad o contaminación, el método de recolección, la cantidad acumulada, las fuentes de ignición, los equipos y la jurisdicción aplicable pueden cambiar el riesgo. Este artículo web no puede prescribir decisiones sobre extinción de incendios, orden y limpieza, extracción ni equipo de protección personal.
«Cualquier material combustible puede arder rápidamente cuando está finamente dividido».
Administración de Seguridad y Salud Ocupacional de Estados Unidos, Polvo combustible
Esa afirmación establece un límite para la evaluación inicial, no un procedimiento de emergencia específico para el titanio. Evalúe las virutas y partículas finas reales, los equipos de proceso, el sistema de recolección y las normas vigentes de la instalación junto con personal de seguridad calificado.
Como límite conservador para la evaluación editorial, considere las virutas de aspecto húmedo, una máquina cerrada y un refrigerante conocido como observaciones, no como evidencia de que se hayan eliminado todos los riesgos. El material puede pasar de la zona de corte a la cinta transportadora, el separador, la aspiradora, el contenedor y el flujo de residuos. El plan debe definir quién es responsable en cada transferencia, qué mezclas están prohibidas, qué registros de inspección y orden y limpieza se requieren, y cómo responder ante una condición anormal sin improvisar a partir de un blog genérico.
La exposición ocupacional requiere el mismo nivel de especificidad. La guía de OSHA sobre fluidos para el mecanizado de metales analiza diversos efectos en la salud y factores de gestión, pero no convierte el nombre de un fluido en una aprobación para su uso seguro. Registre el producto y su revisión, el método de control de concentración, la evaluación de niebla o aerosol, el mantenimiento, el cerramiento o la ventilación, las tareas de los trabajadores y la vía para escalar cuestiones médicas o de higiene industrial que exija la instalación.
Separe las variaciones del mecanizado de titanio por evento, causa y evidencia
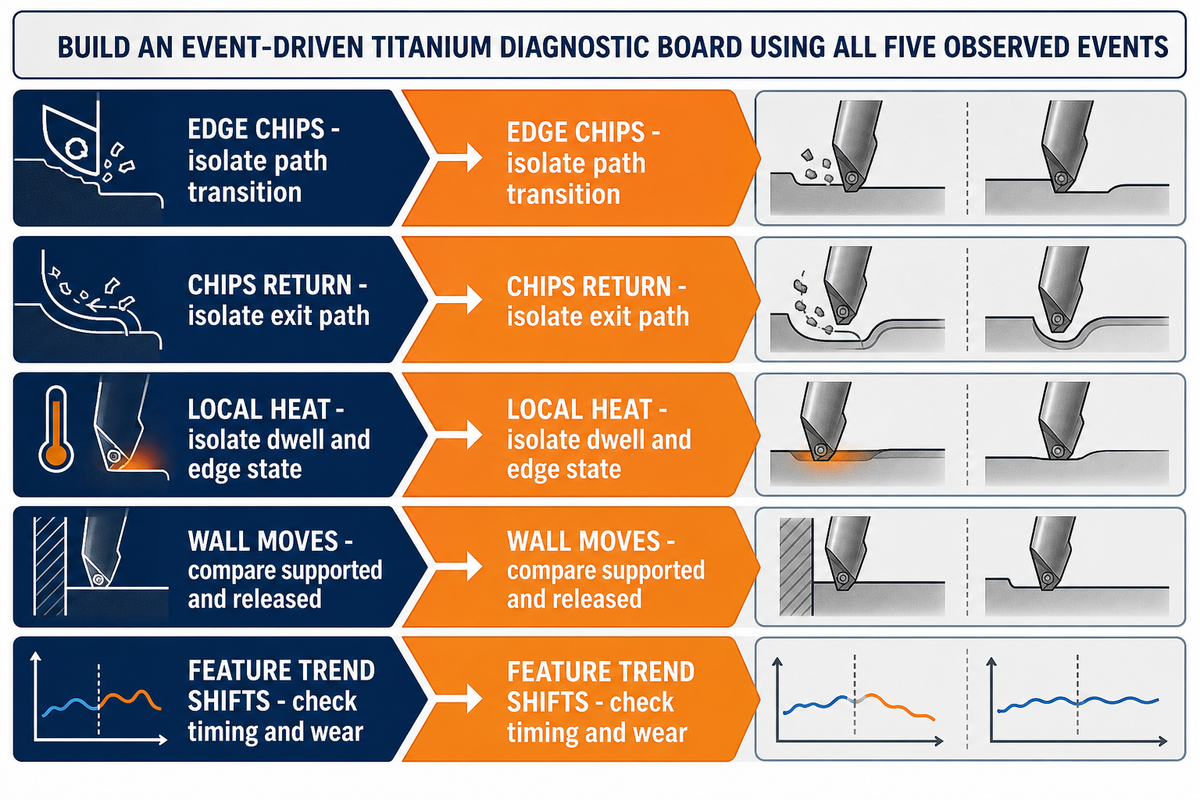
Es más fácil investigar la deriva del proceso de mecanizado de titanio cuando la primera pregunta es: «¿qué cambió, dónde y después de qué evento?». Un síntoma visible puede ayudar a elegir la siguiente prueba, pero por sí solo no identifica la causa. Mantenga constantes los demás estados de corte, registre el momento y la ubicación en la trayectoria, y compare la posible fuente con una referencia conocida.
| Evento observado | Primera fuente que se debe aislar | Evidencia que se debe comparar | Qué no puede demostrar el evento |
|---|---|---|---|
| Astillado del filo al entrar o salir | Transición de la trayectoria y contacto local | Ubicación del filo, posición en la trayectoria e intervalo de contacto | Una corrección universal del recubrimiento o la velocidad |
| Las virutas largas regresan al corte | Trayectoria de salida de las virutas y acceso del refrigerante | Forma de las virutas, marcas de recorte y suministro a la zona de contacto | La composición química del material o el desgaste de la herramienta como única causa |
| Aparece coloración térmica localizada o acumulación de material | Permanencia de la herramienta, frotamiento y estado del filo | Filo de la herramienta antes y después del tramo afectado de la trayectoria | Estado subsuperficial o daño en servicio |
| La pared delgada se mueve después de liberar la sujeción | Sujeción, secuencia y condición de medición | Geometría con sujeción y sin sujeción, medidas en el mismo intervalo | Magnitud o causa de las tensiones residuales |
| Cambia la tendencia del barreno, la rosca o el acabado | Estado de la herramienta, evacuación y punto de muestreo | Ubicación del desgaste, virutas, evidencia superficial y momento | Que todas las características geométricas del montaje hayan cambiado por igual |
Esta tabla de diagnóstico no puede identificar la microestructura del material, porosidad oculta, tensiones residuales, defectos internos, exposición a fluidos, riesgo de polvo combustible, incertidumbre de medición ni requisitos reglamentarios. Tampoco puede demostrar causalidad cuando varias variables cambiaron a la vez. Estos límites son intencionales: las observaciones del proceso deben complementarse con evidencia sobre el material, la seguridad y la calidad.
Un estudio publicado sobre torneado de acabado registra conjuntamente los resultados de desgaste de la herramienta y respuesta superficial. Esa asociación ilustra por qué una observación no debe sustituir al conjunto completo de evidencias; no valida la tabla de diagnóstico anterior.
Compare cada evento a lo largo de un intervalo de corte definido, no como una imagen aislada. Un cambio de carga sin revisar el filo podría deberse a una variación de la sujeción o del contacto. Una marca superficial sin historial de virutas podría deberse al recorte de virutas. Un filo desgastado sin identificar el lote del material podría indicar un error de transferencia. Elija la siguiente prueba acotada, cambie una sola condición y no autorice una corrección universal a partir del primer síntoma.
Verificación de documentos vigentes: NFPA 660 después de NFPA 484
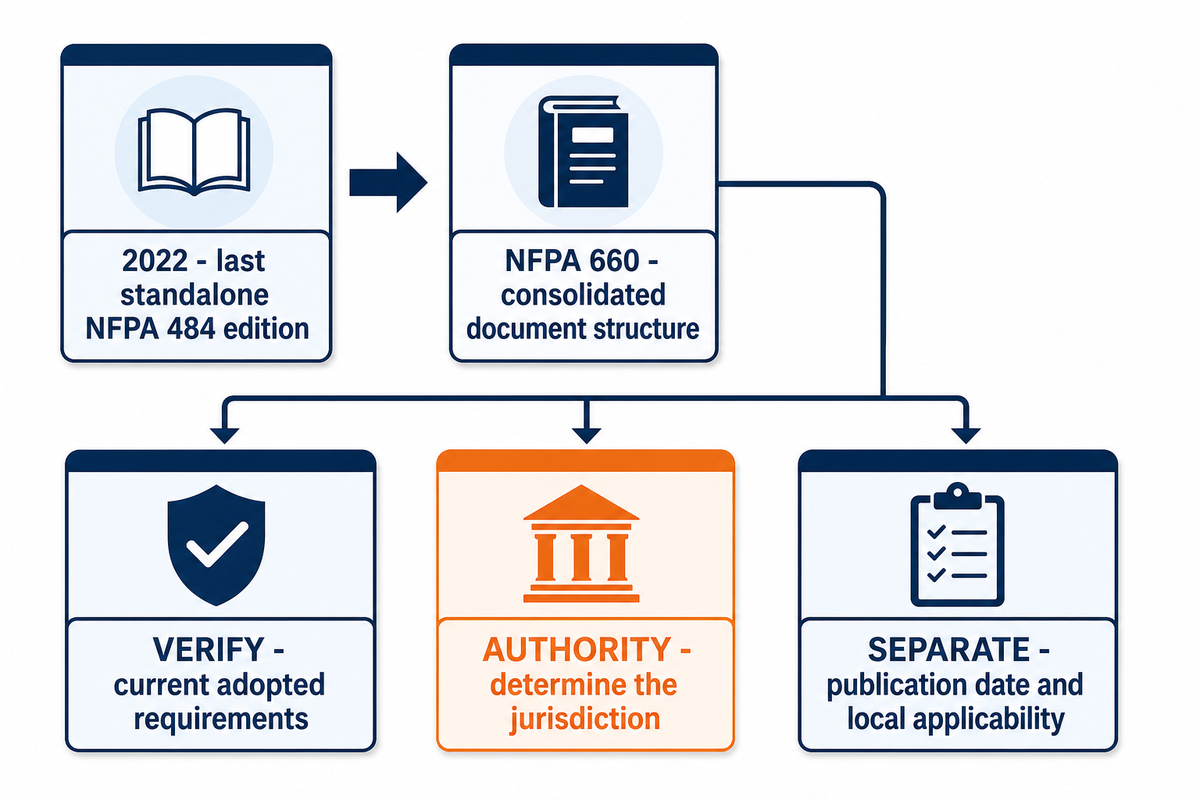
Como las observaciones del proceso no pueden resolver una cuestión normativa, las referencias de seguridad deben verificarse según la edición vigente y la jurisdicción que las haya adoptado. NFPA identifica la edición de 2022 de NFPA 484 como la última edición independiente e indica que su contenido se consolidó en NFPA 660. Un procedimiento que cita NFPA 484 sin verificar la estructura documental vigente podría basarse en una referencia obsoleta, aunque la preocupación por el peligro subyacente siga siendo válida.
En la práctica, la verificación es documental: identifique la operación y la forma del material, determine qué autoridad tiene jurisdicción, confirme los requisitos vigentes que haya adoptado e involucre a personal de seguridad calificado. Como límite editorial del alcance legal, considere por separado la fecha de publicación y la aplicabilidad local; verifique el requisito adoptado que rige, en vez de usar una página informativa sobre la norma como sustituto de la edición aplicable o de la evaluación del sitio.
La página de desarrollo de NFPA 484 ofrece contexto sobre la transición. Las páginas de OSHA sobre polvo combustible y fluidos para el trabajo de metales ofrecen contexto de seguridad federal. En conjunto, muestran por qué deben registrarse la vigencia del documento, la forma del material y la vía de exposición; no constituyen un programa completo de seguridad para un taller de mecanizado de titanio.
Realice una prueba acotada con titanio antes de aprobar una condición de corte
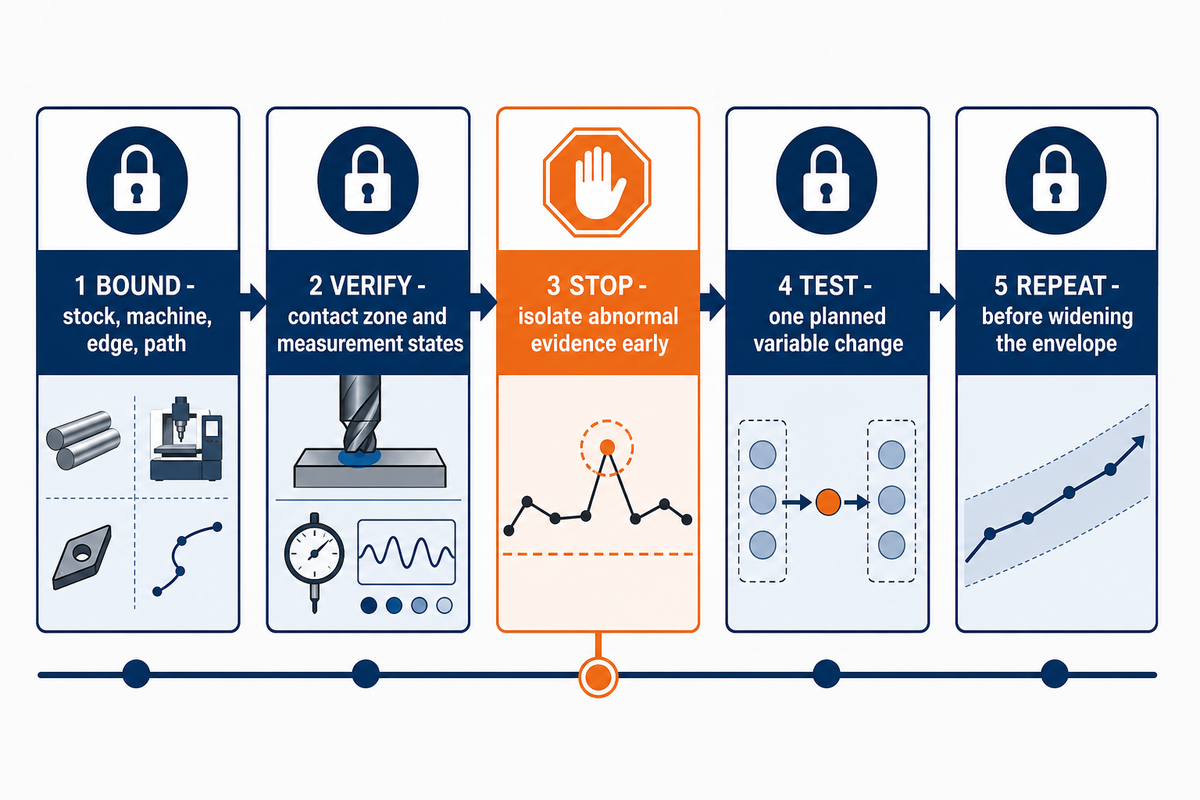
Un valor publicado o que haya funcionado antes solo se convierte en un punto de partida posible después de acotar el nuevo corte. Use una secuencia breve de pruebas que permita identificar el material, la herramienta, la trayectoria, el acceso del refrigerante, la sujeción y el intervalo de observación. El objetivo es determinar si la condición de corte puede transferirse, no calificar a un proveedor ni preparar una solicitud de cotización.
La guía de DFM para mecanizado CNC explica cómo la geometría afecta la fabricabilidad. La siguiente secuencia empieza en una etapa posterior: cuando se debe probar un corte específico de titanio sin cambiar varias variables del proceso a la vez.
| Categoría de verificación de la prueba | Registro del proceso requerido | Decisión que se protege |
|---|---|---|
| Aísle el material en bruto inicial | Lote, forma y condición del material, y una probeta de referencia | ¿La prueba corresponde a un solo estado identificable del material? |
| Confirme la referencia inicial de la máquina | Estado de calentamiento, compensación de trabajo, descentramiento y escala de señales | ¿Se puede distinguir la deriva de la máquina de la deriva del corte? |
| Fije el sistema de filo | Herramienta, preparación del filo, recubrimiento, portaherramientas y voladizo | ¿Se podrá comparar el desgaste posterior con un único filo inicial? |
| Fije la trayectoria de contacto | Operación, entrada, salida y contacto axial y radial | ¿Se pueden atribuir los cambios de carga a un tramo conocido de la trayectoria? |
| Verifique el acceso a la zona de contacto | Suministro de refrigerante y trayectoria real de salida de las virutas | ¿Pueden salir las virutas sin regresar al corte? |
| Defina las condiciones de medición | Observaciones con sujeción y sin sujeción en intervalos fijos | ¿Se distinguirá el movimiento de la pieza del momento de medición? |
| Establezca un criterio para detener la prueba de forma anticipada | Daño en el filo, recorte de virutas, carga inestable, evidencia térmica o movimiento | ¿Un evento anormal detendrá la prueba antes de que se mezclen las evidencias? |
| Realice un corte breve por etapas | Un cambio de variable planificado y un intervalo de corte fijo | ¿La prueba aisló la comparación prevista? |
| Compare la tendencia de la evidencia | Filo, trayectoria de las virutas, contexto de carga, superficie y geometría sin sujeción | ¿Varias observaciones respaldan la misma conclusión acotada? |
| Repita antes de ampliar la condición | Intervalo definido, condición de parada y una segunda ejecución comparable | ¿La condición se repite dentro del mismo alcance de corte? |
Esta secuencia evita que una observación de prototipo se convierta silenciosamente en una afirmación de producción. También impide que una narrativa sobre resistencia y ligereza del material sustituya la evidencia necesaria para piezas de titanio mecanizadas por CNC. Una muestra satisfactoria es útil, pero para transferir una condición de corte se necesitan un estado definido del material, un estado del proceso, un intervalo de observación y un criterio para iniciar una nueva prueba.
Las búsquedas también requieren orientar la intención de manera adecuada. Consultas como «fresado de titanio», «torneado de titanio» y «fresas de extremo para titanio» corresponden a evidencia sobre operaciones y herramental. Las preguntas sobre movimiento de paredes delgadas, astillado del filo o recorte de virutas corresponden al diagnóstico acotado del proceso. «Mecanizado CNC de acero inoxidable» e «impresión 3D de titanio» son comparaciones de materiales o procesos distintos, no pruebas aplicables a esta secuencia.
Cuando la pregunta pasa de la información sobre el proceso a la adecuación del proyecto, consulte los criterios de adecuación de proyectos de titanio de Zhenling. Esa página de soluciones cubre servicios según plano, configuración, intención de cotización y búsquedas de servicios de mecanizado CNC. Esta guía no promete tamaño, tolerancia, volumen, certificación, precio ni plazo de entrega.
Preguntas frecuentes
¿Se puede mecanizar el titanio por CNC?
Sí. Los estudios citados documentan el torneado y fresado de titanio, mientras que cada proceso de taladrado o acabado todavía requiere validar por separado el grado, la herramienta, la relación entre calor y virutas, la sujeción y la condición de inspección.
Después de una prueba acotada, la pregunta útil no es simplemente si una máquina puede cortar titanio. Es si el grado, la forma, la secuencia de fabricación, la geometría, la herramienta, el contacto, el acceso del refrigerante, la trayectoria de las virutas, la sujeción y el plan de observación específicos pueden producir evidencia aceptable de forma repetida. Los componentes de titanio abarcan desde características geométricas sencillas similares a las del material en bruto hasta paredes delgadas y cavidades complejas. Valide la característica geométrica y el estado sin sujeción específicos en vez de transferir un parámetro genérico.
¿Por qué es tan difícil mecanizar el titanio?
El titanio concentra el calor local, la carga sobre el filo, la respuesta elástica y la sensibilidad al control de virutas; por eso, pequeños cambios en el contacto, la sujeción o el acceso del refrigerante pueden acelerar el desgaste o dañar la superficie.
La baja conductividad térmica puede retener el calor cerca de la herramienta, mientras que la resistencia y la ductilidad del material mantienen cargado el filo. El frotamiento o un contacto inestable pueden endurecer la superficie local y acelerar el desgaste. Las virutas largas, el acceso deficiente del refrigerante, el voladizo de la herramienta, una sujeción débil y la vibración de paredes delgadas pueden agravar el problema. El equilibrio exacto depende del grado de titanio, la condición del material, la operación, la herramienta y la geometría de la pieza.
¿Qué RPM o velocidad de corte se deben usar para el titanio?
No existe una RPM ni una velocidad de corte universal justificable para el titanio; calcule las RPM a partir de la velocidad periférica seleccionada y el diámetro, dentro de un rango validado de operación y herramental.
Las RPM dependen de la velocidad de corte y del diámetro de la herramienta o la pieza. Una condición inicial válida también requiere conocer la aleación y el estado exactos del titanio, la operación, el material y la geometría de la herramienta, el recubrimiento, el contacto radial y axial, el criterio de avance, el suministro de refrigerante, el voladizo, la sujeción y el plan de aceptación. Los valores publicados corresponden a rangos de prueba. Para la característica geométrica real, use evidencia de la máquina, el fabricante de la herramienta, el responsable del material y pruebas controladas, en lugar de copiar un valor.
¿Qué debería detener una prueba de titanio antes de transferir los parámetros?
Detenga la prueba y aísle la causa si el astillado del filo, el recorte de virutas, la carga inestable, la evidencia térmica localizada, la deriva superficial o el movimiento de la pieza sin sujeción quedan fuera del alcance de corte original.
Detenerse no permite diagnosticar la causa. Registre la ubicación en la trayectoria y el intervalo de corte, conserve la herramienta y las virutas cuando sea práctico, compare la geometría con sujeción y sin sujeción, y verifique si cambiaron el estado del material, el filo, el contacto, el acceso del refrigerante, la salida de las virutas o la sujeción. Reanude con un solo cambio acotado y un punto de observación definido. No transfiera el parámetro original solo porque la primera pieza haya mantenido dimensiones aceptables.
¿La resistencia a la corrosión del titanio garantiza que una pieza mecanizada sea duradera?
No. La resistencia a la corrosión depende de la aleación, el entorno, la superficie y la aplicación.
No demuestra la geometría, la vida a fatiga, la limpieza, la integridad superficial, la compatibilidad del recubrimiento ni la aprobación reglamentaria. Vincule la aleación, el entorno, las cargas, el acabado, la limpieza, la inspección y los requisitos de servicio con la pieza real. También distinga el comportamiento general de la aleación de los efectos del daño por mecanizado, la contaminación, las tensiones residuales, la unión y los tratamientos superficiales posteriores. Cada afirmación requiere evidencia para la exposición y las condiciones de servicio previstas. Una probeta o un certificado solo puede responder a la pregunta para la que se diseñó. No puede establecer el efecto de un acabado no registrado, residuos atrapados, contacto entre metales distintos o una etapa posterior de limpieza. Como criterio editorial de evidencia, vincule la afirmación sobre la corrosión con el estado declarado de la aleación, la secuencia superficial, el método de prueba, el entorno, la duración y el criterio de aceptación.
Cómo se elaboró esta guía
La investigación para esta guía combina los alcances vigentes de las normas ASTM para formas de productos, las recomendaciones de OSHA para lugares de trabajo, información de NFPA sobre transiciones entre documentos, investigación revisada por pares sobre el titanio y contexto práctico acotado redactado por proveedores. El marco de estabilidad del corte de titanio es una herramienta de organización editorial, y la tabla de diagnóstico basada en eventos no es un modelo causal validado. No se añadieron resultados de producción privados de Zhenling, certificaciones, titularidad de patentes ni parámetros universales.
Referencias y fuentes
- ASTM B348/B348M-25: barras y palanquillas de titanio y aleaciones de titanio ASTM International
- ASTM B265-25: tiras, láminas y placas de titanio y aleaciones de titanio ASTM International
- Efecto de la microestructura de Ti-6Al-4V en el micromecanizado Registro de PubMed
- Maquinabilidad de aleaciones de titanio fabricadas aditivamente Revisión revisada por pares en PubMed Central
- Desgaste de la herramienta y respuesta superficial en el torneado de acabado de Ti-6Al-4V Artículo revisado por pares en PubMed Central
- Parámetros de mecanizado y tensiones residuales en aleaciones de titanio Artículo revisado por pares en PubMed Central
- Dinámica del mecanizado de Ti-6Al-4V de paredes delgadas Artículo revisado por pares en PubMed Central
- Experimento de fresado con lubricación de cantidad mínima Journal of Manufacturing and Materials Processing
- Polvo combustible Administración de Seguridad y Salud Ocupacional de Estados Unidos
- Fluidos para el trabajo de metales: efectos en la salud Administración de Seguridad y Salud Ocupacional de Estados Unidos
- Aviso sobre el desarrollo y la consolidación de la norma NFPA 484 National Fire Protection Association
- Fórmulas y definiciones de torneado Referencia del proveedor Sandvik Coromant
- Contexto sobre la corrosión del titanio y el estado superficial Publicación de International Titanium Association
- Un enfoque de sistemas para lograr un mecanizado exitoso del titanio Artículo de ingeniería de Kennametal publicado por Modern Machine Shop
- Lo que debe saber sobre la formación de virutas Referencia del proveedor Seco Tools
- Fluidos para el trabajo de metales: manual de buenas prácticas de seguridad y salud Administración de Seguridad y Salud Ocupacional de Estados Unidos
- Fórmulas y definiciones de herramientas de fresado con insertos intercambiables Catálogo del proveedor Sandvik Coromant






