
Contacter Zhenling Company

Mis à jour en août 2026
L’usinage CNC du titane désigne le tournage, le fraisage, le perçage ou la finition maîtrisés d’un stock de titane pour obtenir une pièce définie et des preuves de conformité acceptées. Il ne repose pas sur un tableau unique de vitesses et d’avances. La fiabilité dépend de la maîtrise conjointe de l’état exact du matériau, de l’engagement de coupe, de l’état de l’arête, de l’accès du liquide de coupe, de l’évacuation des copeaux, du maintien de la pièce et du plan de contrôle. La variation d’un seul de ces paramètres peut compromettre la durée de vie de l’outil, l’intégrité de surface ou la géométrie de la pièce libérée.
Ce guide explique comment cadrer ces choix avant d’ériger un paramètre en règle de production. Les capacités commerciales et l’examen des devis sont présentés sur la page dédiée ; cet article est une référence pédagogique sur la maîtrise des procédés.
Pourquoi le titane concentre la chaleur et les efforts sur l’arête de coupe
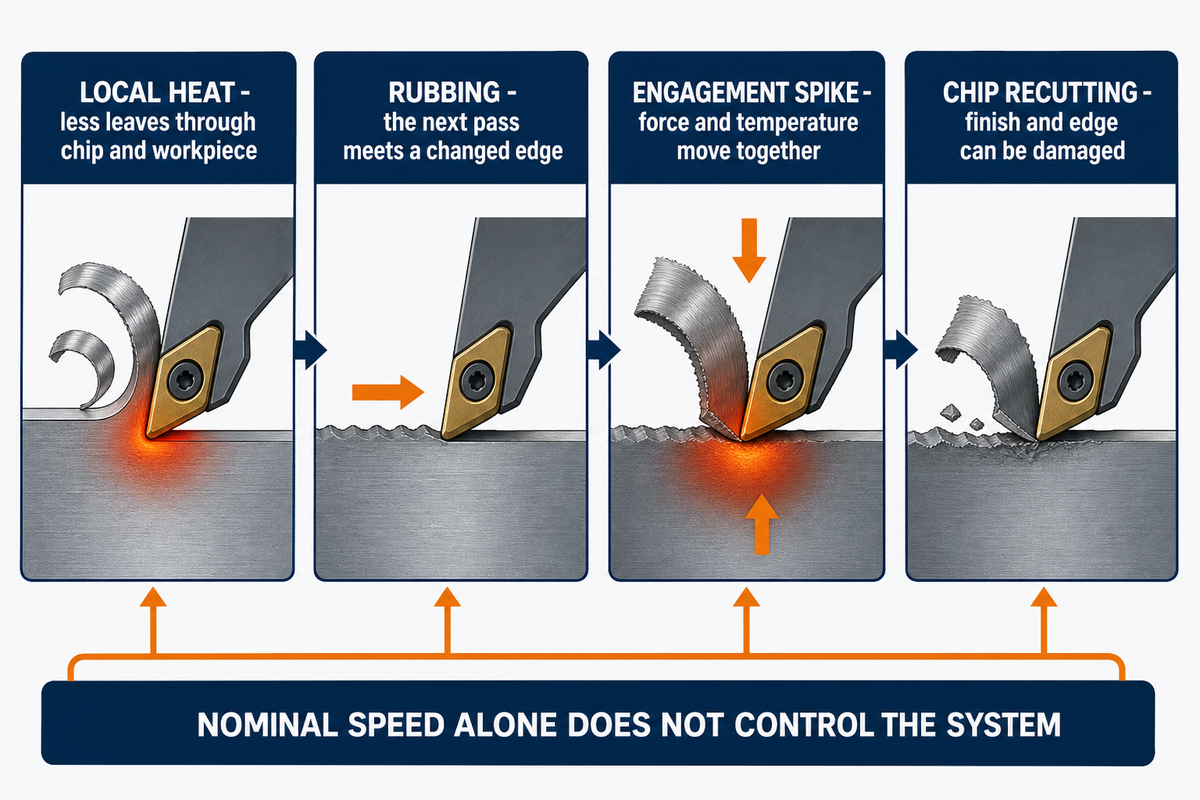
Le titane pose des défis particuliers : la chaleur peut rester concentrée dans la zone de coupe, tandis que l’outil travaille de façon répétée une pièce résistante et élastique. Sa faible conductivité thermique évacue moins de chaleur par le copeau et la pièce que ce à quoi un machiniste pourrait s’attendre avec des métaux comme l’aluminium. Un frottement local, une arête instable ou une mauvaise évacuation des copeaux peuvent donc accélérer l’usure de l’outil avant même que la pièce en titane ne soit chaude dans son ensemble.
Ce guide ne fournit pas de recette universelle et n’affirme pas que Zhenling possède une homologation dans les secteurs aéronautique, de la défense, médical, dentaire ou des implants.
Ce mécanisme explique aussi pourquoi dire que « le titane est difficile » est trop vague pour guider un projet d’usinage. La résistance et la ductilité du titane, sa réactivité chimique à température de coupe élevée et sa tendance à l’écrouissage peuvent interagir avec la géométrie de l’outil et son engagement. Une résistance à la traction élevée ou un rapport résistance/masse élevé décrit les performances du matériau ; cela ne permet pas de déterminer si une fraise, un centre de tournage, un foret, une nuance de carbure, un porte-outil ou une gamme d’arrosage convient à l’élément géométrique figurant sur la version approuvée du plan.
L’accumulation de chaleur est généralement locale. Si l’arête reste en contact ou frotte, la passe suivante rencontre une surface et un outil dont l’état a changé. Si l’engagement augmente brusquement dans un angle, l’effort et la température peuvent varier ensemble. Si un copeau est recoupé, il peut endommager la finition et l’arête même si la vitesse programmée en pieds par minute ou en mètres par minute ne change pas. La stabilité de l’usinage du titane dépend donc du système qui entoure la vitesse de coupe nominale.
Des essais publiés illustrent l’importance de considérer l’ensemble des paramètres. Une étude de finition au tournage a utilisé 120 m/min, une profondeur de passe de 0,25 mm, une avance de 0,1 mm/tr et une lubrification à quantité minimale de 30 ml/h à 0,7 MPa. La durée de vie de l’outil a été comparée selon le volume de matière enlevé jusqu’à ce que chaque plaquette atteigne son critère d’usure déclaré ; dans cette configuration, la plaquette affûtée non revêtue a duré plus de 3 fois plus longtemps que la plaquette revêtue A et plus de 5 fois plus longtemps que la plaquette revêtue B. Ces chiffres décrivent une seule étude, pas une prescription générale. Consultez les conditions de l’étude avant d’en appliquer les résultats.
Nuance, état, gamme de fabrication et microstructure du titane : pourquoi la désignation ne suffit pas à définir une recette
Cette analyse thermique et mécanique reste incomplète sans définition du matériau : la nuance de titane n’en est qu’un élément et ne suffit pas à décrire les conditions de coupe. Les certificats, la forme du produit, le traitement thermique, le procédé de fabrication et la microstructure peuvent influer sur le comportement de l’alliage de titane à l’arête de coupe. Des désignations comme « Grade 5 », « titane commercialement pur » et « titane corroyé » sont de bons identifiants de départ, mais elles ne suffisent pas à valider un projet d’usinage.
La documentation actuelle sur les matériaux reste limitée à certaines formes de produits. Par exemple, ASTM B348/B348M-25 couvre les barres et billettes en titane et alliage de titane, tandis qu’ASTM B265-25 couvre les bandes, feuilles et tôles recuites. Une référence portant sur une forme donnée ne définit pas implicitement l’état, la certification ou l’historique de fabrication d’une autre forme.
Pour usiner du titane, commencez par vérifier que la nuance spécifiée convient à l’application. Le titane Grade 5 est un alliage souvent mentionné, mais son nom ne définit ni la forme du produit, ni le traitement thermique, ni les propriétés mécaniques, ni le plan d’acceptation. Si le choix du titane n’est pas encore arrêté, consultez la bibliothèque des matériaux et le guide de sélection des matériaux pour l’usinage CNC afin de distinguer la sélection du matériau des preuves d’usinage examinées ici.
Certaines applications qui exigent une faible masse et une résistance à la corrosion peuvent privilégier le titane ; ses propriétés de résistance et de résistance à la corrosion sont également recherchées dans de nombreuses applications. Ces considérations générales ne prouvent pas qu’une pièce finie résistera à la corrosion dans son environnement réel, respectera des tolérances serrées ou sera soumise aux mêmes exigences de preuve au stade du prototype et en production.
| Identifiant | Question à résoudre | Importance pour la coupe | Limite de transposition |
|---|---|---|---|
| Nuance et spécification | Quelle désignation à jour et quelle règle de substitution s’appliquent ? | Précise la composition chimique et les preuves requises concernant le matériau | Ne définit pas un paramètre de coupe universel |
| Forme et état du produit | Barre, billette, feuille, tôle, pièce forgée, pièce moulée ou autre forme ? | Influe sur l’historique du stock, la surépaisseur et les besoins de maintien | Le document d’une forme ne qualifie pas une autre forme |
| Gamme de fabrication | Produit corroyé, fabriqué par fabrication additive ou selon un autre procédé déclaré ? | Peut entraîner une anisotropie, une porosité ou un historique thermique propre au procédé | L’équivalence des nuances ne prouve pas l’équivalence des procédés |
| Microstructure et post-traitement | Quel traitement thermique et quel état microstructural s’appliquent ? | Peuvent modifier les efforts, l’usure et le comportement de surface | Un résultat de laboratoire reste valable dans les limites de son protocole d’essai |
La microstructure n’est pas une simple précision théorique. Un article sur le microfraisage a comparé 4 microstructures de Ti-6Al-4V à l’aide d’un outil à deux goujures de 200 µm et a constaté des efforts et une usure plus faibles pour un état entièrement lamellaire dans le cadre précis de cette expérience. Cela ne prouve pas qu’un stock entièrement lamellaire soit toujours plus facile à usiner à une échelle conventionnelle. De même, une analyse des produits en titane fabriqués par fabrication additive et des produits corroyés examine l’anisotropie, la porosité, l’historique thermique et le post-traitement comme des facteurs liés au procédé. Ces résultats invitent à demander l’historique du matériau ; ils ne permettent pas d’inventer un paramètre valable pour tous les procédés.
Limites des preuves : l’étude de microfraisage citée utilise un outil de 200 µm, tandis qu’une autre expérience de fraisage citée utilise un outil de 20 mm et l’étude de finition au tournage une profondeur de passe de 0,25 mm avec une avance de 0,1 mm/tr. L’épaisseur de stock de 6 mm de cette étude de fraisage en bout est également une condition d’essai, pas une limite d’acceptation pour les parois minces. Ces dimensions décrivent trois protocoles d’essai différents ; elles ne peuvent pas être fusionnées en une seule recette.
| Protocole de la source publiée | Condition rapportée | Ce que la valeur permet de conclure | Limite de transposition |
|---|---|---|---|
| Finition au tournage | Vitesse de coupe de 120 m/min | Indique le point de comparaison rapporté | Ne définit pas une vitesse universelle pour le titane |
| Finition au tournage | Profondeur de passe de 0,25 mm | Délimite l’engagement rapporté | Ne définit pas une profondeur de fraisage |
| Finition au tournage | Avance de 0,1 mm/tr | Précise la base d’avance rapportée | Ne peut pas être convertie en avance par dent sans définir une nouvelle configuration |
| Lubrification pour la finition au tournage | 30 ml/h à 0,7 MPa | Indique les conditions d’arrosage rapportées | Ne constitue pas une recette générale de fluide |
| Microfraisage | Outil à deux goujures de 200 µm | Délimite la comparaison microstructurale rapportée | Ne permet pas de conclure sur le comportement à une échelle conventionnelle |
| Pièce pour fraisage en bout | Ti-6Al-4V de 100 × 100 × 6 mm | Indique les dimensions de la pièce rapportées | Ne représente pas toutes les parois ni toutes les poches |
| Outil pour fraisage en bout | Outil en carbure de 20 mm à quatre goujures | Indique la taille d’outil rapportée | Ne définit pas un nombre universel de goujures |
| Lubrification pour le fraisage en bout | 40 ml/h à 0,7 MPa | Indique les secondes conditions d’arrosage rapportées | Ne peut pas être combinée au résultat du tournage |
Les désignations d’application appellent la même prudence. Les concepteurs peuvent choisir le titane plutôt que l’acier ou l’aluminium lorsqu’une combinaison définie de masse, de résistance et de comportement à la corrosion répond aux exigences de conception. Le titane peut aussi être sélectionné pour son excellente résistance à la corrosion ou pour sa forte résistance à la corrosion dans un environnement défini, ou encore pour des propriétés recherchées dans les secteurs aéronautique, médical et dentaire. Des termes comme résistance à la corrosion, biocompatibilité, implant et températures extrêmes ne prouvent pas qu’un fournisseur, un lot de matériau ou une pièce en titane usinée soit qualifié pour un usage réglementé donné.
Fenêtre de stabilité de la coupe du titane
La fenêtre de stabilité de la coupe du titane consigne l’état du matériau et de l’arête, l’engagement, la maîtrise thermique et des copeaux ainsi que le maintien de la pièce. Une condition de coupe n’est réutilisable que si ces états restent dans des limites définies. Cette fenêtre détermine si un résultat peut être transposé à des coupes comparables ; elle ne vérifie pas si le plan est complet, ne qualifie pas un fournisseur et ne remplace pas une spécification de matériau.
| État de coupe | Données à consigner | Signal d’alerte | Prochaine vérification à périmètre défini |
|---|---|---|---|
| État du matériau | Nuance, lot, forme, procédé, traitement thermique | Un nouveau lot ou procédé se comporte différemment | Revérifier le certificat et l’éprouvette de référence |
| État de l’arête | Outil, revêtement, géométrie, durée d’utilisation, emplacement de l’usure | Les tendances des efforts, bavures, couleurs ou finitions évoluent | Comparer à un intervalle d’usure défini |
| Engagement | Engagement radial et axial, trajectoire, entrée, sortie | Un angle ou une rainure provoque un pic de charge | Modifier la trajectoire en maintenant les autres états constants |
| Maîtrise thermique et des copeaux | Mode d’arrosage, accès, pression, débit, forme des copeaux | Copeaux recoupés, chaleur localisée, évacuation instable | Vérifier l’arrosage dans la zone de contact réelle |
| Maintien | Montage d’usinage, portée de la paroi, porte-à-faux de l’outil et du porte-outil | Vibrations, conicité, retour élastique, déplacement après libération | Comparer les états avec maintien et après libération |
Les vitesses de coupe et les avances s’inscrivent dans cette fenêtre ; elles ne la remplacent pas. Le nombre de tours par minute dépend de la vitesse de coupe et du diamètre de l’outil. L’avance dépend de la mesure retenue, du nombre de dents ou de la base par tour, ainsi que de l’opération. La profondeur de passe peut désigner l’engagement axial ou radial. Avant de demander « Quel régime faut-il pour usiner le titane ? », définissez le diamètre de l’outil ou de la pièce, l’opération, la base de charge de copeau et chaque variable de la fenêtre. Cette étude de finition au tournage illustre pourquoi la vitesse, la profondeur, l’avance, la lubrification et le critère d’usure doivent être considérés ensemble.
À faire
- Consigner les 5 variables de la fenêtre pour chaque coupe réussie
- Suivre l’état de l’arête au lieu d’attendre des signes visibles de défaillance
- Vérifier l’accès du liquide de coupe et des copeaux dans la zone de contact réelle
- Préciser si une valeur correspond à une profondeur axiale, une largeur radiale ou une avance
À éviter
- Transposer un tableau pour le Grade 5 à des matériaux issus de procédés différents
- Considérer le régime de broche comme une condition de coupe complète
- Modifier simultanément l’arête, l’engagement et l’arrosage pendant le diagnostic
- Considérer une seule pièce acceptable comme la preuve d’un procédé de production stable
L’opération et la géométrie modifient les paramètres de maîtrise de l’usinage CNC du titane
Dans la fenêtre définie par les cinq variables, le tournage, le fraisage périphérique, le fraisage de rainures, le fraisage trochoïdal, le perçage, le taraudage et la finition de parois minces ne sollicitent pas l’outil et la pièce de la même manière. Le choix de l’opération modifie le temps de contact, le parcours des copeaux, l’entrée et la sortie, le sens de coupe et le maintien de la pièce. Associez chaque résultat d’usinage CNC du titane à l’élément géométrique et à l’opération concernés, et pas seulement à l’alliage.
Consultez le guide des plans et du contrôle pour comparer fraisage et tournage lorsque la question porte sur l’opération à utiliser pour réaliser un élément géométrique ou une référence. Cette comparaison ne remplace toutefois pas un essai propre au titane.
| Opération ou élément géométrique | Question principale à examiner | Observation utile | Conclusion hâtive |
|---|---|---|---|
| Tournage | Le contact, le fractionnement des copeaux et l’accès du liquide de coupe sont-ils stables ? | Emplacement de l’usure, forme des copeaux, évolution de la finition | Un seul diamètre valide tous les éléments géométriques tournés |
| Fraisage périphérique | L’engagement radial reste-t-il dans les limites tout au long de la trajectoire ? | Charge aux entrées, aux sorties et dans les angles | L’avance programmée garantit une charge de copeau constante |
| Rainure ou poche | La chaleur et les copeaux peuvent-ils sortir de la zone de coupe confinée ? | Recoupe des copeaux, évacuation, marques sur la paroi | Un essai peu profond valide une cavité profonde |
| Trou ou filetage | Comment maîtriser le couple, l’accumulation des copeaux, le faux-rond et l’accès ? | Évolution du couple, état à la sortie, résultat du contrôle au calibre | La portée de l’outil garantit la qualité du trou |
| Paroi mince | L’enlèvement de matière modifie-t-il le maintien de la pièce et sa réponse dynamique ? | Géométrie avec maintien, après libération et après repos | Une force plus faible garantit une meilleure paroi |
Les parois minces constituent un contre-exemple utile aux règles simplistes sur les efforts. Une étude a comparé des alliages de titane, d’aluminium et un polymère renforcé de fibres de carbone à paroi mince dans des conditions de fraisage identiques. Dans les matériaux étudiés, la diminution de l’épaisseur et l’augmentation de la longueur non soutenue étaient associées à une baisse de 42 % à 60 % de l’effort vertical maximal et à une hausse de 55 % à 65 % du rapport entre l’amplitude de l’effort vertical et sa moyenne. Pour l’alliage de titane, la rugosité s’est dégradée d’environ 30 % entre les conditions géométriques extrêmes indiquées. Une baisse de l’effort maximal ne signifiait pas une paroi plus stable.
Pour une pièce en titane à paroi mince, mesurez les états pertinents : pendant l’usinage avec maintien, après libération du montage d’usinage et après repos avant acceptation si le plan ou le protocole l’exige. La position indiquée par la commande numérique ne définit pas à elle seule la géométrie de la pièce libérée et ne permet pas d’isoler les déformations dues au montage. Une seule paroi finie ne prouve pas non plus la répétabilité sur une portée plus longue ou avec un autre équilibre d’enlèvement de matière. Cette étude sur les parois minces étaye cette limite du diagnostic ; elle ne fournit pas une valeur universelle de compensation.
L’accès du liquide de coupe et la maîtrise des copeaux font partie du système thermique
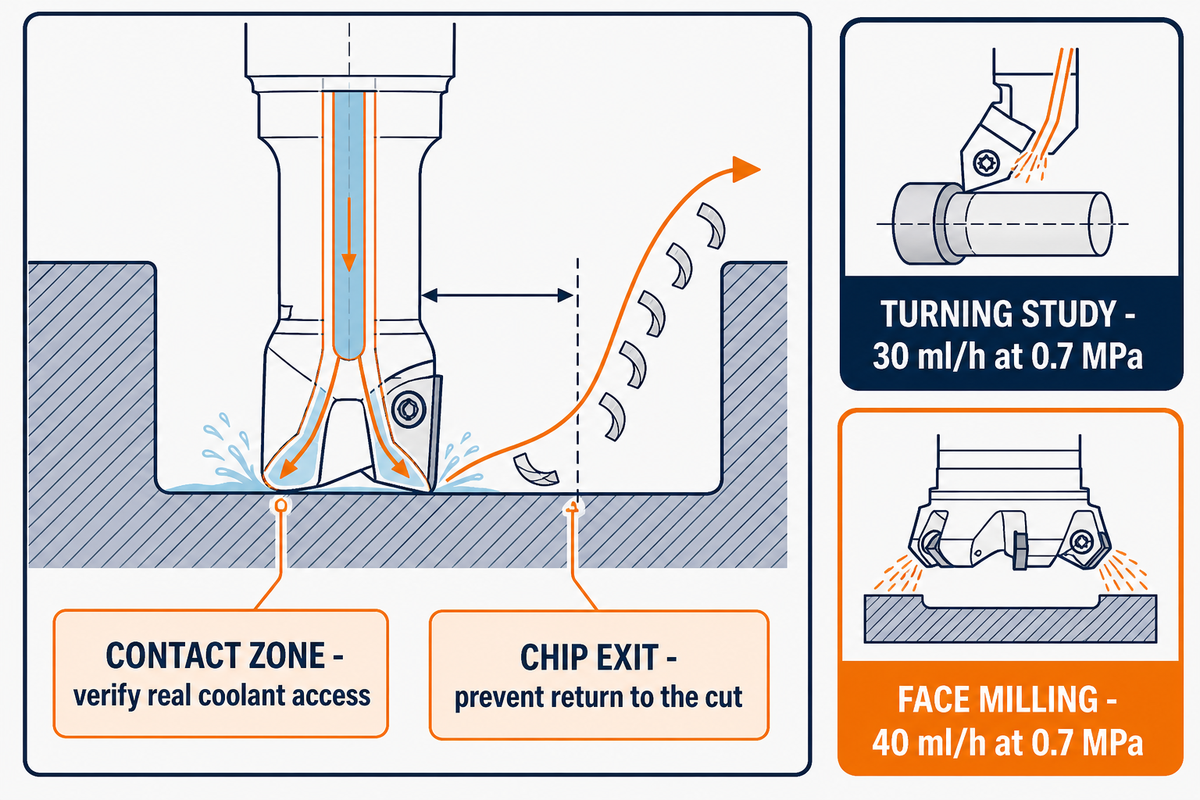
Une fois la géométrie de l’opération et le maintien de la pièce définis, l’arrosage ne peut toujours pas être traité comme une simple case à cocher. Le mode de distribution, l’état du fluide, l’accès, la pression, le débit, la position de la buse, l’enceinte de la machine et le parcours des copeaux déterminent si le fluide atteint la zone active. Une lubrification abondante ou à quantité minimale peut sembler suffisante depuis l’extérieur de la coupe, alors que les copeaux recirculent dans une poche ou que l’arête n’est plus correctement arrosée à une certaine profondeur.
Une expérience de fraisage a utilisé une pièce en Ti-6Al-4V de 100 × 100 × 6 mm, un outil en carbure de 20 mm à quatre goujures revêtu de nitrure d’aluminium et de titane, un porte-à-faux égal à 3 fois le diamètre et une lubrification à quantité minimale à 0,7 MPa et 40 ml/h. Une étude antérieure de tournage indiquait également 0,7 MPa, mais utilisait 30 ml/h pour une autre opération et un autre système d’essai. Ces dimensions permettent d’interpréter chaque résultat ; elles ne font pas de l’écart de 10 ml/h une recommandation transposable. Consignez les conditions d’arrosage chaque fois que vous comparez des coupes.
La forme des copeaux est à la fois un résultat et un signal de contrôle. Des copeaux longs ou recoupés peuvent rediriger la chaleur et endommager une surface finie. Une décoloration, une accumulation de matière sur l’arête, une évolution des bavures ou un changement de rythme de formation des copeaux peuvent signaler une modification du système, mais aucun signe visuel isolé n’en prouve la cause. Vérifiez ensemble l’état de l’arête, l’engagement, l’accès du liquide de coupe et l’évacuation, puis modifiez une variable permettant d’isoler le facteur en cause.
Le choix du fluide doit aussi tenir compte de la santé au travail. L’OSHA indique qu’une exposition mal maîtrisée aux fluides de travail des métaux a été associée à des effets cutanés, oculaires et respiratoires, notamment la bronchite et l’asthme, ainsi qu’à de rares cas de pneumopathie d’hypersensibilité. Ce guide ne peut pas choisir un fluide, une limite d’exposition, un système de ventilation ou un équipement de protection pour un site donné. Consultez les données de sécurité à jour, l’évaluation du lieu de travail, le plan de gestion des fluides et la réglementation applicable.
L’intégrité de surface exige davantage qu’un contrôle dimensionnel satisfaisant
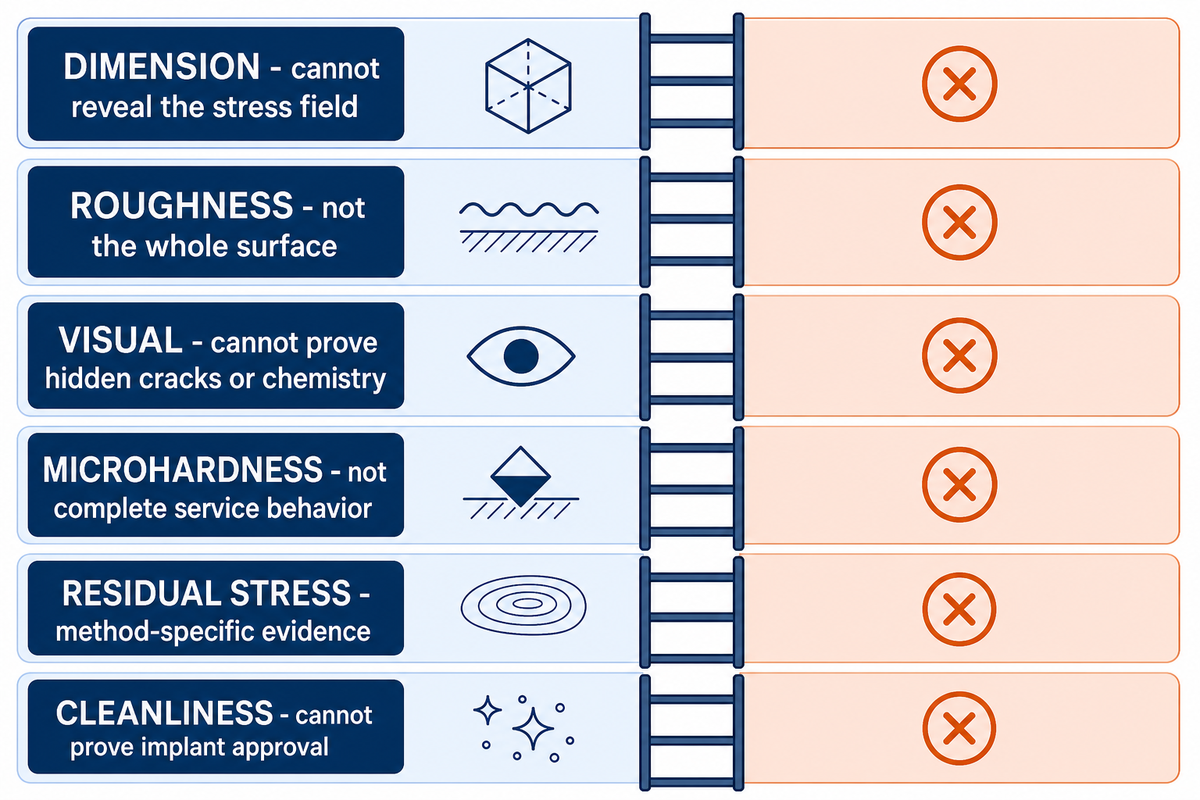
Même si l’outil et la pièce permettent d’obtenir un élément géométrique conforme aux dimensions, l’état de surface peut rester à déterminer. La rugosité, les bavures, le maculage, l’aspect d’une surface affectée par la chaleur, l’évolution de la microdureté, les contraintes résiduelles, la déformation sous la surface et la contamination répondent à des questions différentes. Le plan de contrôle doit retenir les caractéristiques liées à la fonction plutôt que de supposer qu’une seule valeur de rugosité représente toute la surface.
Les contraintes résiduelles passent particulièrement facilement inaperçues. Des travaux publiés sur les alliages de titane ont constaté des relations non linéaires entre les paramètres de coupe et les contraintes résiduelles, et ont rapporté une erreur de modèle plutôt qu’une conversion directe universelle. Une machine de mesure tridimensionnelle ou un pied à coulisse ne permet pas de révéler ce champ de contraintes. Si l’intégrité de surface est importante pour la fonction de la pièce libérée, le responsable du plan doit définir la méthode, l’emplacement, l’échantillonnage et la règle d’acceptation applicables.
| Caractéristique | Ce qu’elle peut révéler | Ce qu’elle ne prouve pas à elle seule |
|---|---|---|
| Dimension et géométrie | Taille, forme, orientation ou emplacement dans un état défini | État sous la surface ou contraintes résiduelles |
| Mesure de rugosité | Une statistique de profil spécifiée selon une méthode définie | Ondulation, direction des stries, dommages ou fonction dans leur ensemble |
| Contrôle visuel | Bavures, couleur, copeaux et marques visibles | Fissures, contraintes ou composition chimique cachées |
| Microdureté | Réponse locale de la dureté mesurée selon un essai défini | Comportement complet en service |
| Méthode de mesure des contraintes résiduelles | Informations sur les contraintes propres à la méthode | Lien de causalité sans historique du procédé |
| Enregistrement de propreté | Résidus définis ou maîtrise des procédés | Biocompatibilité ou homologation pour les implants |
L’expérience de finition au tournage citée rappelle également qu’il ne faut pas réduire les preuves relatives à la surface à un seul indicateur. L’analyse de la qualité de rugosité n’a pas permis de conclure pour l’outil non revêtu, alors même que les différences d’usure étaient importantes. L’usure de l’outil, la finition de surface et la confiance statistique sont liées, mais ne sont pas interchangeables. Pour des pièces en titane sur mesure, associez chaque résultat d’acceptation à l’élément géométrique, à l’emplacement, à la méthode, à l’état de l’outil, au lot de matériau et à l’indice de révision.
Les copeaux et poussières de titane ainsi que les fluides de travail des métaux exigent un plan de sécurité documenté
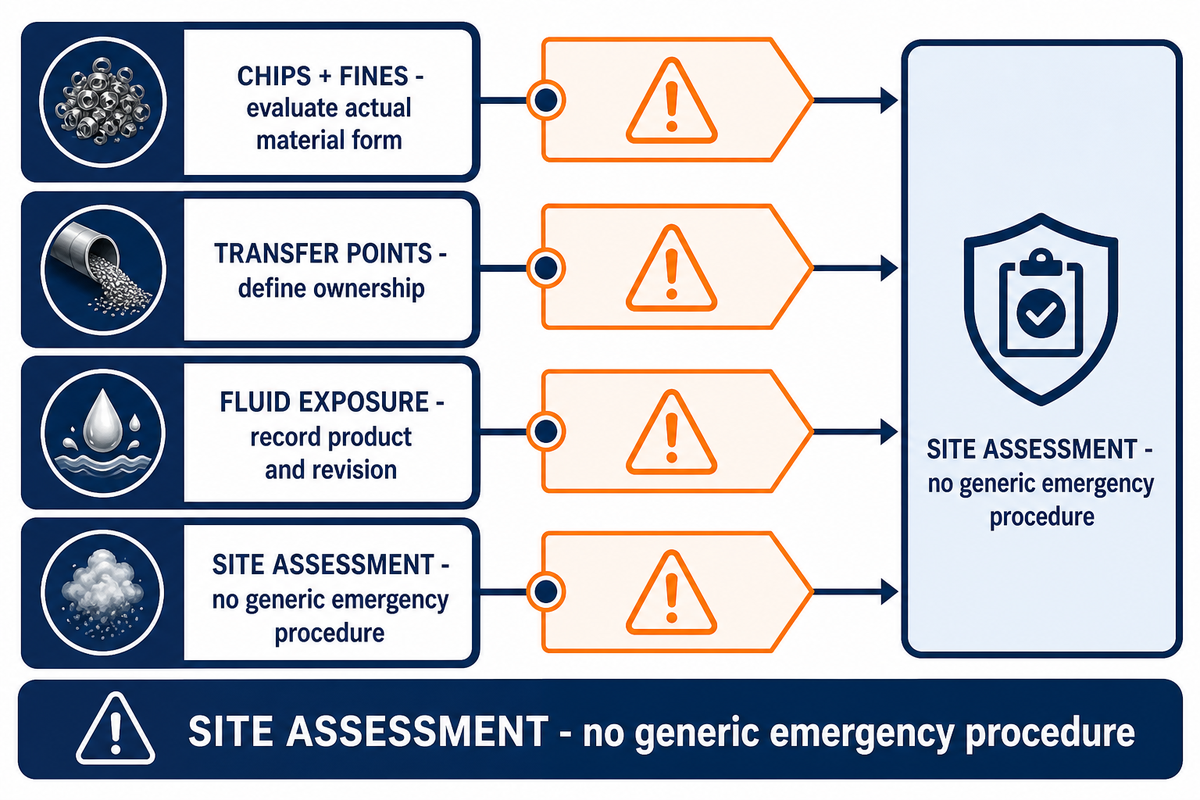
Les copeaux ou poussières de titane, les risques d’inflammation et l’exposition aux fluides de travail des métaux exigent une évaluation de sécurité propre à chaque site. La forme, la taille, l’état d’humidité ou de contamination, la méthode de collecte, la quantité accumulée, les sources d’inflammation, les équipements et la juridiction applicable peuvent modifier le risque. Cet article en ligne ne peut pas prescrire de mesures de lutte contre l’incendie, de nettoyage, d’extraction ou de protection individuelle.
« Tout matériau combustible peut brûler rapidement lorsqu’il se présente sous une forme finement divisée. »
U.S. Occupational Safety and Health Administration, Poussières combustibles
Cette déclaration fixe une limite de dépistage des risques ; ce n’est pas une procédure d’urgence propre au titane. Faites évaluer les copeaux et fines réels, les équipements de production, le système de collecte et les règles en vigueur sur le site par du personnel qualifié en sécurité.
À titre de repère éditorial prudent pour l’évaluation initiale des risques, considérez les copeaux qui semblent humides, une machine fermée et un liquide de coupe familier comme de simples observations, et non comme la preuve que tous les risques ont été éliminés. Le matériau peut passer de la zone de coupe au convoyeur, au séparateur, à l’aspirateur, au conteneur puis au flux de déchets. Le plan doit définir les responsabilités à chaque transfert, les mélanges interdits, les registres d’inspection et de nettoyage ainsi que la conduite à tenir en cas de situation anormale, sans improviser à partir d’un article général.
L’exposition professionnelle exige le même niveau de précision. Le guide de l’OSHA sur les fluides de travail des métaux décrit plusieurs effets sur la santé et facteurs de gestion, mais la mention d’un fluide ne vaut pas homologation pour une utilisation sûre. Consignez le produit et sa révision, la méthode de contrôle de sa concentration, l’évaluation des brouillards ou aérosols, la maintenance, le carter ou la ventilation, les tâches des travailleurs et la procédure d’escalade médicale ou d’hygiène industrielle requise sur le site.
Distinguer les dérives d’usinage du titane selon l’événement, la cause et les preuves
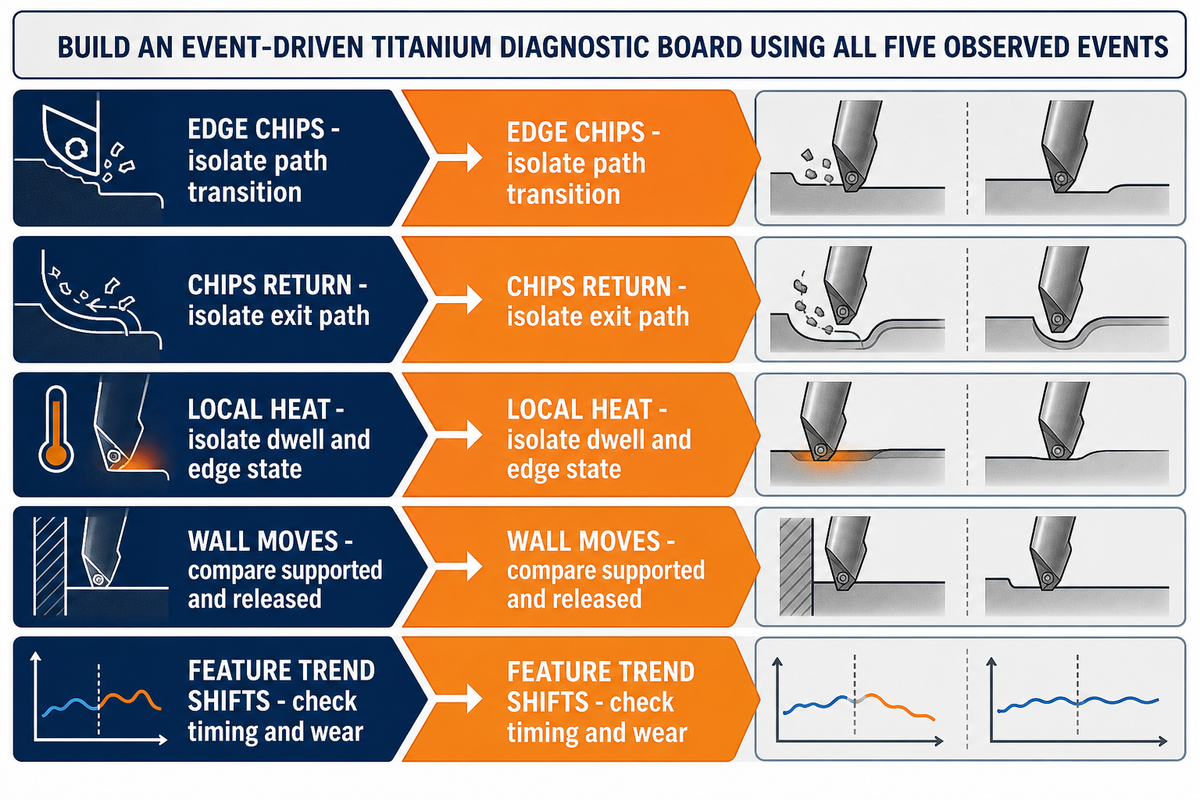
Il est plus facile d’enquêter sur une dérive du procédé d’usinage du titane en commençant par se demander « qu’est-ce qui a changé, où et après quel événement ? ». Un symptôme visible peut orienter le prochain contrôle, mais ne suffit pas à identifier une cause. Maintenez les autres conditions de coupe constantes, consignez l’heure et l’emplacement sur la trajectoire, puis comparez la source suspectée à une référence connue.
| Événement observé | Source à isoler en premier | Éléments de preuve à comparer | Ce que l’événement ne permet pas de prouver |
|---|---|---|---|
| Écaillage de l’arête à l’entrée ou à la sortie | Transition de trajectoire et engagement local | Emplacement sur l’arête, position sur la trajectoire et durée de contact | Une correction universelle du revêtement ou de la vitesse |
| Les copeaux longs reviennent dans la zone de coupe | Trajectoire d’évacuation des copeaux et accès du liquide de coupe | Forme des copeaux, marques de recoupe et arrivée du liquide dans la zone de contact | La chimie du matériau ou l’usure de l’outil comme cause unique |
| Une coloration thermique locale ou une accumulation apparaît | Temps d’arrêt, frottement et état de l’arête | Arête de l’outil avant et après le segment de trajectoire concerné | État sous la surface ou dommages en service |
| La paroi mince se déplace après le desserrage | Appui, séquence et état de mesure | Géométrie avec appui et après desserrage, mesurée au même intervalle | Ampleur ou cause des contraintes résiduelles |
| La tendance des alésages, des filetages ou de l’état de surface évolue | État de l’outil, évacuation des copeaux et point d’échantillonnage | Emplacement de l’usure, copeaux, indices sur la surface et chronologie | Que tous les éléments géométriques de la configuration ont changé de la même manière |
Ce tableau de diagnostic ne permet pas d’identifier la microstructure du matériau, une porosité cachée, les contraintes résiduelles, les défauts internes, l’exposition aux fluides, les risques liés aux poussières combustibles, l’incertitude de mesure ou les exigences réglementaires. Il ne peut pas non plus prouver un lien de causalité lorsque plusieurs variables ont changé simultanément. Ces limites sont délibérées : les observations du procédé doivent être associées aux éléments de preuve concernant le matériau, la sécurité et la qualité.
Une étude publiée sur le tournage de finition consigne conjointement les résultats concernant l’usure de l’outil et l’état de surface. Ce rapprochement montre pourquoi une observation isolée ne peut tenir lieu de dossier de preuves complet ; il ne valide pas le tableau de diagnostic ci-dessus.
Comparez chaque événement sur un intervalle de coupe défini, plutôt que de le considérer comme un instantané isolé. Une variation de charge sans contrôle de l’arête peut indiquer une dérive du montage d’usinage ou de l’engagement. Une marque sur la surface sans historique des copeaux peut résulter d’une recoupe. Une arête usée sans identification du lot de matériau peut révéler une erreur de transfert. Choisissez le prochain essai, avec un périmètre défini, ne modifiez qu’une condition et n’autorisez aucune correction universelle à partir du premier symptôme.
Vérification des documents en vigueur : NFPA 660 après NFPA 484
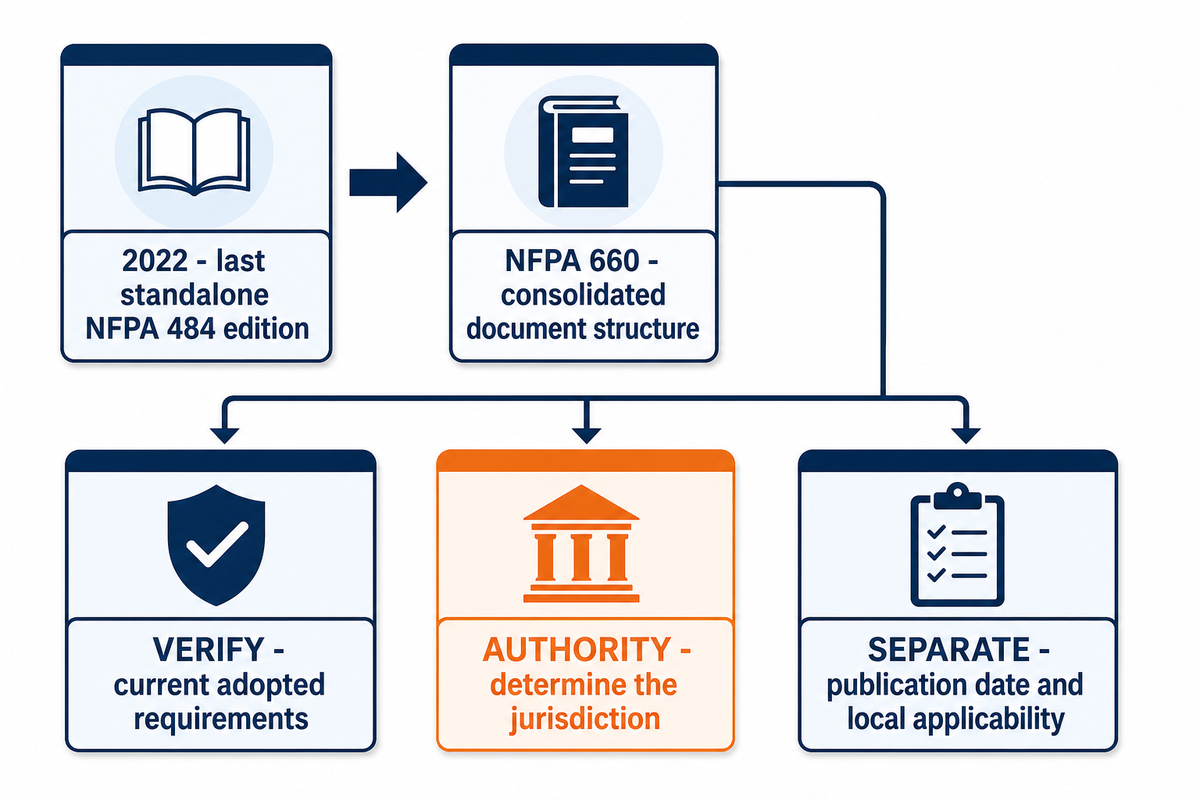
Comme les observations du procédé ne permettent pas de trancher une question normative, les références de sécurité doivent être vérifiées selon leur édition en vigueur et leur adoption par la juridiction concernée. La NFPA indique que l’édition 2022 de la NFPA 484 est la dernière édition autonome et que son contenu a été intégré à la NFPA 660. Une procédure qui cite la NFPA 484 sans vérifier la structure documentaire actuelle peut s’appuyer sur une référence devenue obsolète, même si le risque sous-jacent reste pertinent.
En pratique, il s’agit d’une vérification documentaire : identifiez l’opération et la forme du matériau, déterminez l’autorité compétente, confirmez les exigences actuellement adoptées et faites appel à du personnel qualifié en sécurité. Pour délimiter la portée juridique de ce texte, vérifiez séparément la date de publication et l’applicabilité locale ; vérifiez l’exigence adoptée qui fait autorité au lieu de prendre une page de présentation d’une norme pour l’édition de référence ou l’évaluation du site de production.
La page de développement de la NFPA 484 présente le contexte de cette transition. Les pages de l’OSHA consacrées aux poussières combustibles et aux fluides d’usinage apportent des informations sur la sécurité au niveau fédéral. Ensemble, elles montrent pourquoi il faut consigner l’actualité des documents, la forme du matériau et la voie d’exposition ; elles ne constituent pas un programme complet de sécurité pour un atelier d’usinage du titane.
Réaliser un essai de coupe du titane au périmètre défini avant de valider une condition de coupe
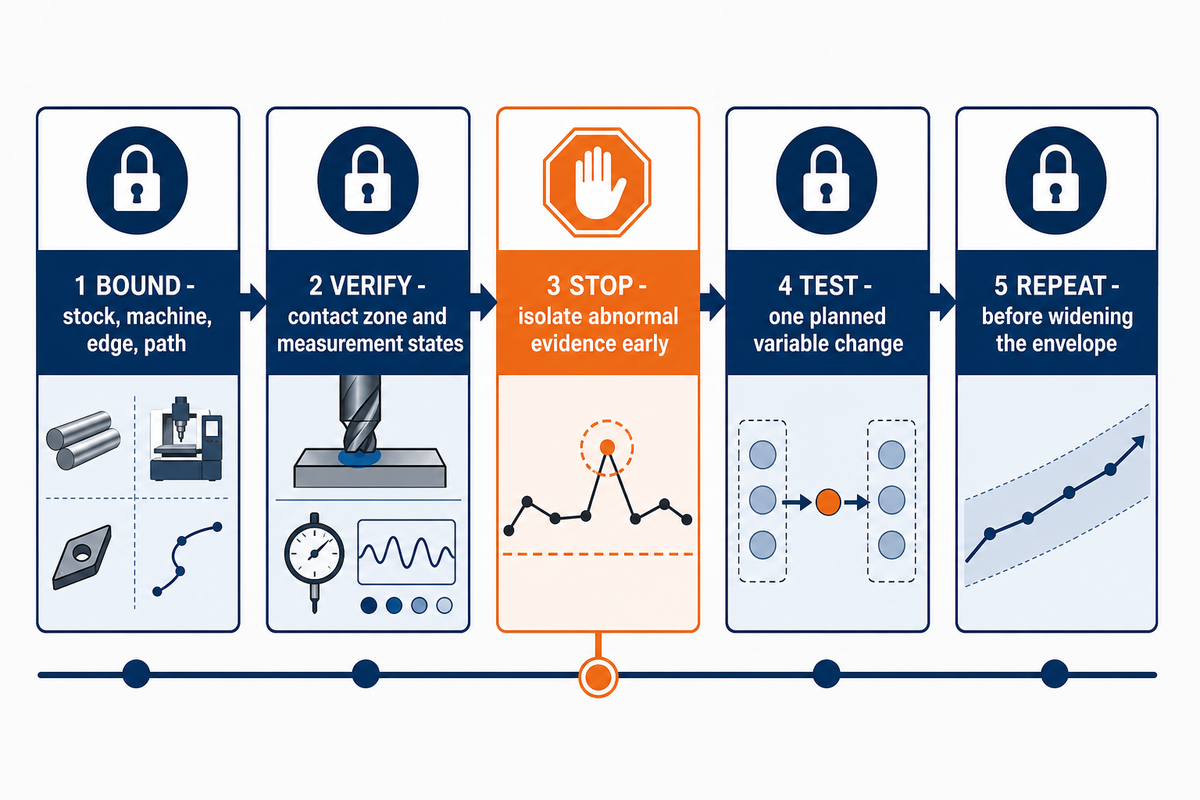
Une valeur publiée ou déjà éprouvée ne devient un point de départ envisageable qu’une fois le nouvel usinage délimité. Suivez une courte séquence d’essais qui permet d’identifier le matériau, l’outil, la trajectoire, l’accès du liquide de coupe, l’appui et l’intervalle d’observation. L’objectif est de déterminer si la condition de coupe peut être transposée, et non de qualifier un fournisseur ou de préparer un dossier de demande de devis.
Le guide de conception pour l’usinage CNC explique l’incidence de la géométrie sur la fabricabilité. La séquence ci-dessous commence à l’étape suivante : tester une coupe précise dans le titane sans modifier plusieurs variables du procédé à la fois.
| Catégorie de contrôle de l’essai | Enregistrement requis du procédé | Décision sécurisée |
|---|---|---|
| Isoler le matériau de départ | Lot, forme et état du matériau, avec une éprouvette de référence | Cet essai correspond-il à un état du matériau identifiable ? |
| Confirmer la référence de la machine | État après préchauffage, décalage d’origine pièce, faux-rond et mise à l’échelle du signal | Peut-on distinguer une dérive de la machine d’une dérive de coupe ? |
| Verrouiller le système d’arête | Outil, préparation de l’arête, revêtement, porte-outil et porte-à-faux | Peut-on comparer l’usure ultérieure à une seule arête de départ ? |
| Verrouiller la trajectoire d’engagement | Opération, entrée, sortie, engagement axial et radial | Peut-on rattacher les variations de charge à un segment de trajectoire connu ? |
| Vérifier l’accès à la zone de contact | Apport du liquide de coupe et trajet réel de sortie des copeaux | Les copeaux peuvent-ils s’évacuer sans revenir dans la zone de coupe ? |
| Définir les états de mesure | Observations avec appui et après desserrage à intervalles fixes | Le déplacement de la pièce sera-t-il distingué du moment de la mesure ? |
| Définir un seuil d’arrêt précoce | Dommages à l’arête, recoupe des copeaux, charge instable, indices de chaleur ou déplacement | Un événement anormal arrêtera-t-il l’essai avant que les éléments de preuve ne soient mélangés ? |
| Effectuer une courte passe par étapes | Une seule modification prévue d’une variable et un intervalle de coupe fixe | L’essai a-t-il isolé la comparaison visée ? |
| Comparer l’évolution des éléments de preuve | Arête, trajectoire des copeaux, contexte de charge, surface et géométrie après desserrage | Plusieurs observations étayent-elles la même conclusion, dans le périmètre défini ? |
| Répéter avant d’élargir le périmètre | Intervalle défini, condition d’arrêt et deuxième essai comparable | La condition est-elle reproductible dans la même enveloppe de coupe ? |
Cette séquence évite qu’une observation sur prototype ne devienne implicitement une affirmation concernant la production. Elle empêche aussi un discours sur la résistance et la légèreté du matériau de se substituer aux éléments de preuve nécessaires pour les pièces en titane usinées en CNC. Un échantillon réussi est utile, mais une condition de coupe transposable nécessite un état du matériau défini, un état du procédé défini, un intervalle d’observation et un seuil déclenchant un nouvel essai.
Les requêtes de recherche doivent être orientées de la même façon selon l’intention. Les recherches telles que « fraisage du titane », « tournage du titane » et « fraises en bout pour le titane » relèvent des éléments de preuve relatifs aux opérations et à l’outillage. Les questions sur le déplacement des parois minces, l’écaillage de l’arête ou la recoupe des copeaux relèvent d’un diagnostic du procédé au périmètre défini. « Usinage CNC de l’acier inoxydable » et « Impression 3D du titane » correspondent à des comparaisons distinctes de matériaux ou de procédés ; elles ne constituent pas des preuves pour cette gamme de fabrication.
Lorsque la question porte désormais sur l’adéquation du projet plutôt que sur la compréhension du procédé, consultez les critères d’adéquation des projets en titane de Zhenling. Cette page de service traite des prestations adaptées aux plans, de la configuration, des demandes de devis et des recherches de services d’usinage CNC. Ce guide ne garantit aucune dimension, tolérance, série, certification, prix ni délai de livraison.
Foire aux questions
Le titane peut-il être usiné en CNC ?
Oui. Les études citées documentent le tournage et le fraisage du titane, mais chaque gamme de perçage ou de finition doit toujours faire l’objet d’une validation propre portant sur le grade, l’outil, la chaleur et les copeaux, l’appui et l’état de contrôle.
Après un essai au périmètre défini, la question utile ne consiste pas simplement à savoir si une machine peut couper le titane. Il s’agit de déterminer si le grade, la forme, la gamme de fabrication, la géométrie, l’outil, l’engagement, l’accès du liquide de coupe, le trajet des copeaux, l’appui et le plan d’observation exacts permettent d’obtenir des résultats acceptables de façon reproductible. Les composants en titane vont de formes simples proches du brut à des parois minces et des poches complexes. Validez l’élément géométrique concerné et l’état après desserrage au lieu de transposer un paramètre générique.
Pourquoi le titane est-il si difficile à usiner ?
Le titane concentre localement la chaleur et les efforts sur l’arête ; sa réponse élastique et sa sensibilité au contrôle des copeaux font que de faibles variations de l’engagement, de l’appui ou de l’accès du liquide de coupe peuvent accélérer l’usure ou endommager la surface.
Sa faible conductivité thermique peut retenir la chaleur près de l’outil, tandis que la résistance et la ductilité du matériau maintiennent l’arête sous charge. Le frottement ou un engagement instable peut durcir localement la surface et accélérer l’usure. Les copeaux longs, un accès insuffisant du liquide de coupe, un porte-à-faux important, un appui insuffisant et les vibrations des parois minces peuvent aggraver le problème. L’équilibre exact dépend du grade de titane, de l’état du matériau, de l’opération, de l’outil et de la géométrie de la pièce.
Quel régime ou quelle vitesse de coupe faut-il utiliser pour le titane ?
Il n’existe pas de régime ni de vitesse de coupe universels et justifiables pour le titane ; calculez le régime à partir de la vitesse de coupe et du diamètre choisis, dans une enveloppe d’opération et d’outillage validée.
Le régime dépend de la vitesse de coupe et du diamètre de l’outil ou de la pièce. Une condition de départ valable exige aussi de connaître l’alliage de titane et son état précis, l’opération, le matériau et la géométrie de l’outil, le revêtement, l’engagement radial et axial, la base de calcul de l’avance, l’apport du liquide de coupe, le porte-à-faux, l’appui et le plan d’acceptation. Les valeurs publiées correspondent à des plages d’essai. Pour l’élément géométrique concerné, appuyez-vous sur les données de la machine, du fabricant d’outils et du propriétaire du matériau, ainsi que sur des essais contrôlés, au lieu de reprendre une valeur isolée.
Qu’est-ce qui doit entraîner l’arrêt d’un essai sur le titane avant le transfert des paramètres ?
Arrêtez l’essai et isolez la cause lorsque l’écaillage de l’arête, la recoupe des copeaux, une charge instable, des indices de chaleur localisée, une dérive de la surface ou un déplacement de la pièce après desserrage sortent de l’enveloppe de coupe initiale.
L’arrêt ne permet pas de diagnostiquer la cause. Consignez l’emplacement sur la trajectoire et l’intervalle de coupe, conservez si possible l’outil et les copeaux, comparez la géométrie avec appui et après desserrage, puis vérifiez si l’état du matériau, l’arête, l’engagement, l’accès du liquide de coupe, la sortie des copeaux ou l’appui ont changé. Reprenez avec une seule modification au périmètre défini et un point d’observation déterminé. Ne transférez pas le paramètre initial au seul motif que la première pièce est restée dans les tolérances dimensionnelles.
La résistance à la corrosion du titane garantit-elle la durabilité d’une pièce usinée ?
Non. La résistance à la corrosion dépend de l’alliage, de l’environnement, de la surface et de l’application.
Elle ne prouve ni la géométrie, ni la durée de vie en fatigue, ni la propreté, ni l’intégrité de surface, ni la compatibilité du revêtement, ni l’approbation réglementaire. Pour la pièce concernée, mettez en relation l’alliage, l’environnement, les charges, la finition, le nettoyage, le contrôle et les exigences de service. Distinguez également le comportement général de l’alliage des effets des dommages d’usinage, de la contamination, des contraintes résiduelles, de l’assemblage et des traitements de surface ultérieurs. Chaque affirmation doit être étayée pour l’exposition et les conditions de service visées. Une éprouvette ou un certificat ne répond qu’à la question pour laquelle il a été conçu. Il ne permet pas d’établir l’effet d’une finition non consignée, d’un résidu piégé, d’un contact entre métaux différents ou d’une étape de nettoyage ultérieure. Pour étayer l’affirmation relative à la corrosion, liez-la à l’état déclaré de l’alliage, à la gamme de surface, à la méthode d’essai, à l’environnement, à la durée et au critère d’acceptation.
Méthode de préparation de ce guide
Les recherches pour ce guide associent les domaines d’application actuels des produits ASTM, les recommandations de l’OSHA en matière de sécurité au travail, les informations de la NFPA sur la transition entre documents, des études évaluées par les pairs sur le titane et des informations pratiques circonscrites rédigées par des fournisseurs. L’enveloppe de stabilité de coupe du titane est un outil de structuration éditoriale, et le tableau de diagnostic par événement n’est pas un modèle causal validé. Aucun résultat de production privé de Zhenling, aucune certification, aucun droit de brevet ni aucun paramètre universel n’a été ajouté.
Références et sources
- ASTM B348/B348M-25 : barres et billettes en titane et alliage de titane ASTM International
- ASTM B265-25 : bandes, tôles et plaques en titane et alliage de titane ASTM International
- Effet de la microstructure du Ti-6Al-4V en microfraisage Notice PubMed
- Usinabilité des alliages de titane fabriqués par fabrication additive Revue évaluée par les pairs dans PubMed Central
- Usure de l’outil et réponse de surface lors du tournage de finition du Ti-6Al-4V Article évalué par les pairs dans PubMed Central
- Paramètres d’usinage et contraintes résiduelles dans un alliage de titane Article évalué par les pairs dans PubMed Central
- Dynamique d’usinage du Ti-6Al-4V à parois minces Article évalué par les pairs dans PubMed Central
- Essai de fraisage avec lubrification à quantité minimale Journal of Manufacturing and Materials Processing
- Poussières combustibles U.S. Occupational Safety and Health Administration
- Fluides d’usinage : effets sur la santé U.S. Occupational Safety and Health Administration
- Avis sur l’élaboration et la consolidation de la norme NFPA 484 National Fire Protection Association
- Formules et définitions du tournage Référence fournisseur Sandvik Coromant
- Contexte sur la corrosion du titane et l’état de surface Publication de l’International Titanium Association
- Une approche systémique pour réussir l’usinage du titane Article fournisseur rédigé par des ingénieurs de Kennametal, publié par Modern Machine Shop
- Ce qu’il faut savoir sur la formation des copeaux Référence fournisseur Seco Tools
- Fluides d’usinage : manuel des bonnes pratiques en matière de sécurité et de santé U.S. Occupational Safety and Health Administration
- Formules et définitions des outils de fraisage à plaquettes indexables Catalogue fournisseur Sandvik Coromant






