Contacter Zhenling Company

Mis à jour en août 2026
Un guide de sélection des matériaux pour l’usinage CNC propose une méthode pratique de choix des matériaux : il transforme les exigences en critères de présélection, en comparaisons, en preuves et en approbations, au lieu de prétendre qu’il existe un matériau idéal pour l’usinage CNC. Il doit indiquer quels candidats ne satisfont pas aux exigences impératives de la pièce, comment comparer les autres, quelles preuves manquent encore et qui est habilité à approuver la nuance finale ou un matériau de substitution.
La sélection des matériaux pour l’usinage CNC commence par les contraintes impératives, pas par un alliage favori. Éliminez les candidats qui ne répondent pas aux exigences de fonction, d’environnement, de géométrie, de preuves ou de fabrication. Classez ensuite les candidats restants selon les priorités pondérées du responsable du projet et vérifiez si le classement change lorsque les hypothèses évoluent.
Synthèse de décision
- Éliminez tout candidat qui ne satisfait pas à une exigence impérative de service ou de conformité.
- Ne comparez que des nuances, des formes, des états métallurgiques, des états après traitement thermique et des matériaux de substitution autorisés clairement identifiés.
- Rendez visibles les inconnues et attribuez chacune à l’ingénierie, aux achats, à la qualité, au fournisseur ou à l’autorité de conception.
- Traitez tout matériau de substitution techniquement intéressant comme une proposition, jusqu’à ce que le plan de référence, la spécification, le contrat et le processus qualité l’autorisent.
7 critèresdes exigences de service à l’approbation
4 responsablesingénierie, achats, qualité, commercial
3 outilsgrille de présélection, registre des écarts de coût, dossier d’approbation
En bref : éliminez d’abord, classez ensuite les candidats restants
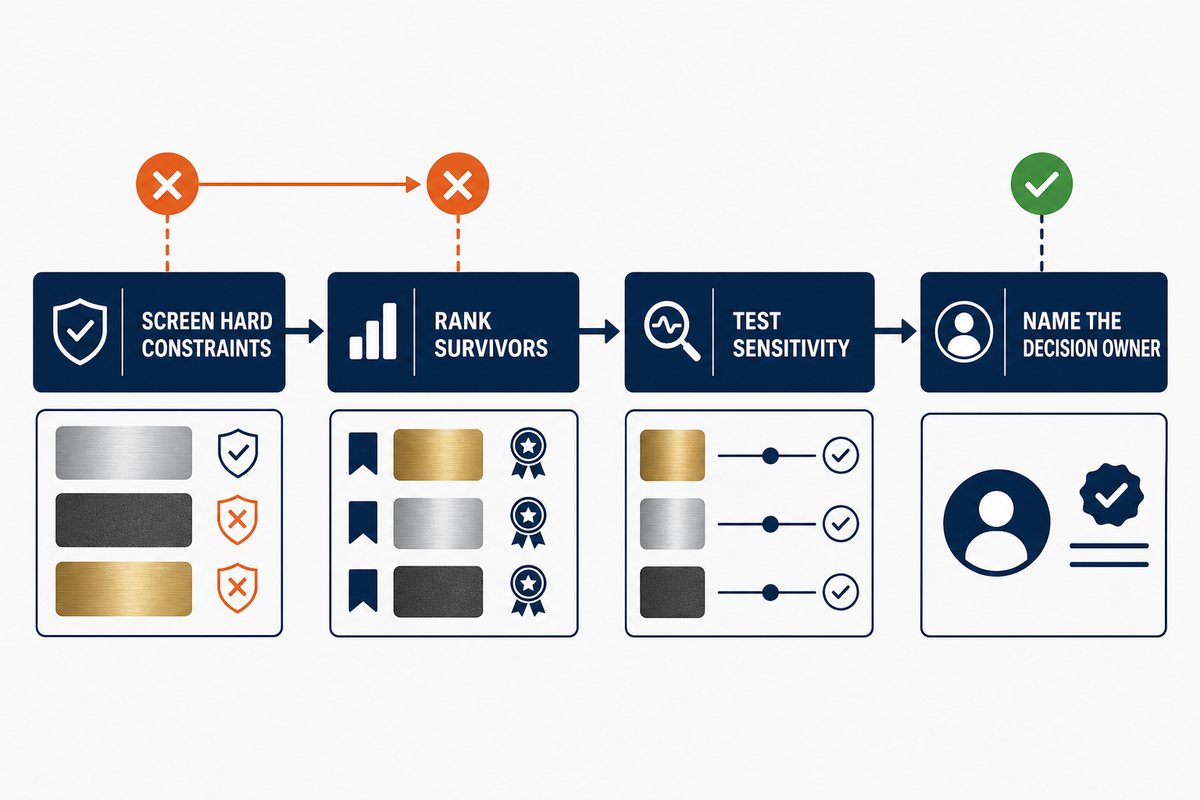
La présélection des matériaux élimine les options qui ne satisfont pas aux contraintes impératives ; le classement permet d’arbitrer entre les candidats restants. Une revue scientifique évaluée par des pairs publiée en 2026 décrit cette séquence : définition des critères, présélection, comparaison et classement, puis choix final. Cette distinction compte dès que le coût, les performances, la fabrication, la disponibilité ou les critères environnementaux conduisent à des choix différents.
Une comparaison défendable des matériaux pour l’usinage CNC se déroule donc en deux étapes : éliminer les candidats inadaptés, puis montrer comment les priorités déterminent le classement des autres.
Chaque critère éliminatoire est non compensatoire. Si la pièce doit résister à un produit chimique donné à une température spécifiée, un prix bas ne peut compenser une incompatibilité. Le classement ne commence qu’après l’application de ces critères. Attribuez des pondérations aux critères restants, consignez qui les a choisies et recommencez la comparaison avec d’autres pondérations. Si le candidat gagnant change facilement, la décision est sensible aux hypothèses et ne doit pas être présentée comme définitive.
Cette séquence — présélection, puis classement — évite deux erreurs fréquentes : choisir le matériau le plus résistant sans vérifier les conditions de service, ou choisir le matériau le plus facile à usiner sans vérifier la fonction de la pièce finie. La revue de 2026 sur la sélection des matériaux indique également que le classement peut changer selon les pondérations, la normalisation, les contraintes et l’ensemble des options.
Commencez par les modes de défaillance : charge, température et environnement
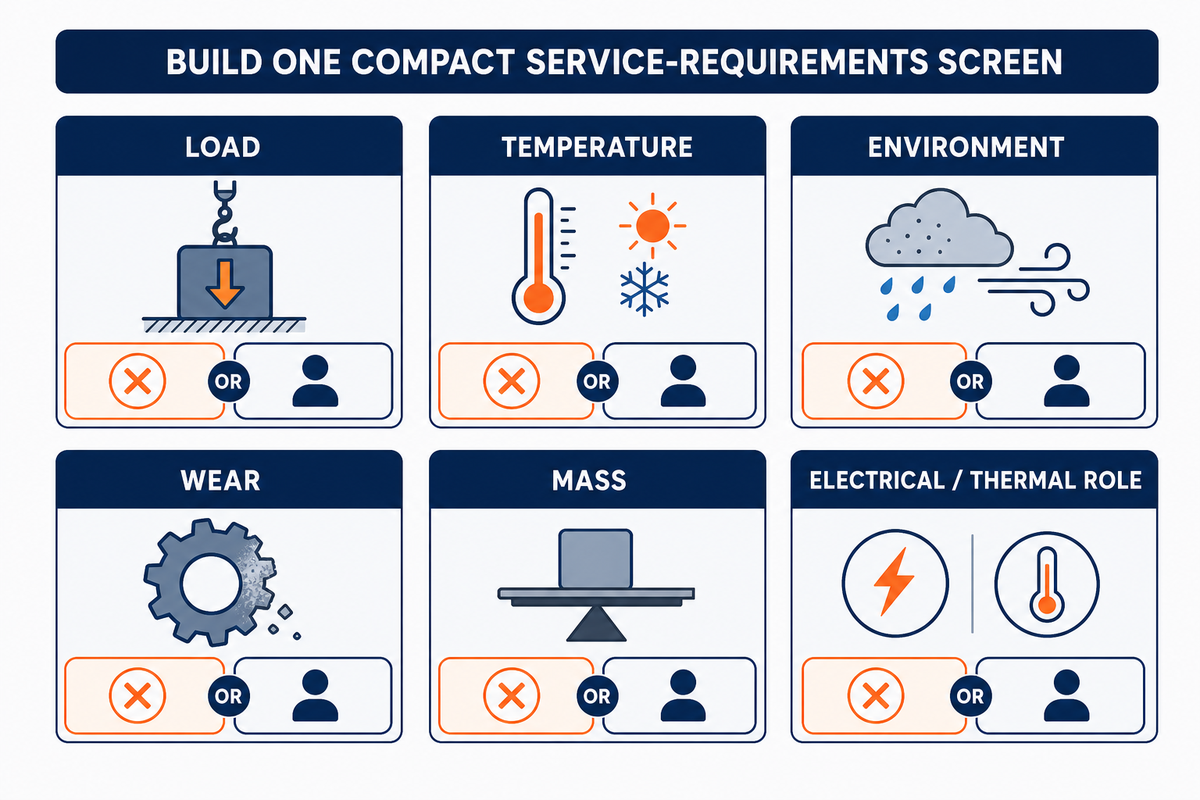
Les défaillances en service définissent le premier critère de sélection des matériaux. Avant d’ouvrir une base de données, consignez le type de charge, la plage de température, l’exposition aux produits chimiques ou à la corrosion, le mécanisme d’usure, le niveau d’humidité, la fonction électrique, la limite de masse et les conséquences d’une défaillance. Chaque exigence doit être associée à une limite vérifiable, une source de preuve et un responsable si une valeur manque.
Quelles propriétés du matériau faut-il définir en premier ?
Définissez la propriété liée au mode de défaillance probable, pas la valeur la plus impressionnante d’une fiche technique. La limite d’élasticité ou le comportement en fatigue peut être déterminant pour un support soumis à des charges ; le fluage peut être déterminant pour un joint polymère soumis à un effort continu ; l’humidité et la dilatation thermique peuvent conditionner un élément de positionnement en plastique ; la corrosion ou la compatibilité chimique peuvent déterminer le choix d’un composant en contact avec un fluide.
Une fiche d’exigences peut préciser les unités à l’aide de valeurs données à titre d’exemple, comme une paroi d’épaisseur minimale de 2,0 mm, un alésage de 12 mm, un service continu à 80 °C, une exposition de 24 h aux produits de nettoyage, une planéité de 0,03 mm sur 100 mm, une rugosité Ra de 0,8 µm et une masse maximale de 500 g. Selon les conditions d’utilisation, cette fiche peut aussi devoir préciser une température minimale de −20 °C, un pic à 100 °C, une pression de 5 bar, une humidité relative de 50 %, une vitesse d’arbre de 1200 rpm, un cyclage à 20 Hz, une charge de 15 kg, un temps de maintien de 2 min, un intervalle d’impact de 3 sec, une fenêtre d’échantillonnage de 60 sec, une exposition d’essai de 10 days, une durée de service de 2 years, un revêtement de 50 µm, une longueur de filetage de 30 mm, un encombrement d’assemblage de 25 cm ou un apport thermique de 2 kW. Ces valeurs illustrent les champs à maîtriser ; elles ne constituent pas des recommandations pour une autre pièce. Le responsable de la conception fournit les limites réelles.
| Question | Donnée requise | Motif d’élimination | Limite / responsable |
|---|---|---|---|
| Charge | Statique, cyclique, par impact, de contact ou soutenue | Le candidat ne respecte pas la base de conception du plan | Le responsable de la conception définit la base |
| Température | Minimum, maximum, durée et cyclage | Les preuves relatives aux propriétés ne couvrent pas les conditions de service | Les pointes de courte durée et le service continu diffèrent |
| Environnement | Fluide, concentration, humidité, UV ou couple galvanique | Les preuves de compatibilité sont manquantes ou défavorables | L’acheteur fournit les données sur la chimie du site de production |
| Usure | Glissement, abrasion, impact, usure par fretting ou adhésive | Les preuves relatives au matériau ou à la gamme de finition ne sont pas pertinentes | La dureté seule ne définit pas la durée de vie face à l’usure |
| Masse | Budget de masse de la pièce finie et objectif de rigidité | L’assemblage dépasse sa limite de masse ou de déformation | Comparez les performances spécifiques, pas la seule masse volumique |
| Fonction électrique / thermique | Isolation, conductivité, diffusion de la chaleur ou séparation électrique | Le sens de variation de la propriété est incompatible avec la fonction | Les interfaces peuvent l’emporter sur les propriétés du matériau massif |
Les matériaux présentant des risques pour la sécurité exigent une procédure distincte. Par exemple, l’usinage du cuivre-béryllium relève de mesures de prévention professionnelles qualifiées, et non de recommandations génériques sur les alliages de cuivre. Le guide de l’OSHA sur le béryllium traite du confinement, de la ventilation et des fluides d’usinage contaminés ; il ne prouve pas l’existence d’une exposition dans un atelier donné.
Transformer une famille de matériaux en spécification d’achat
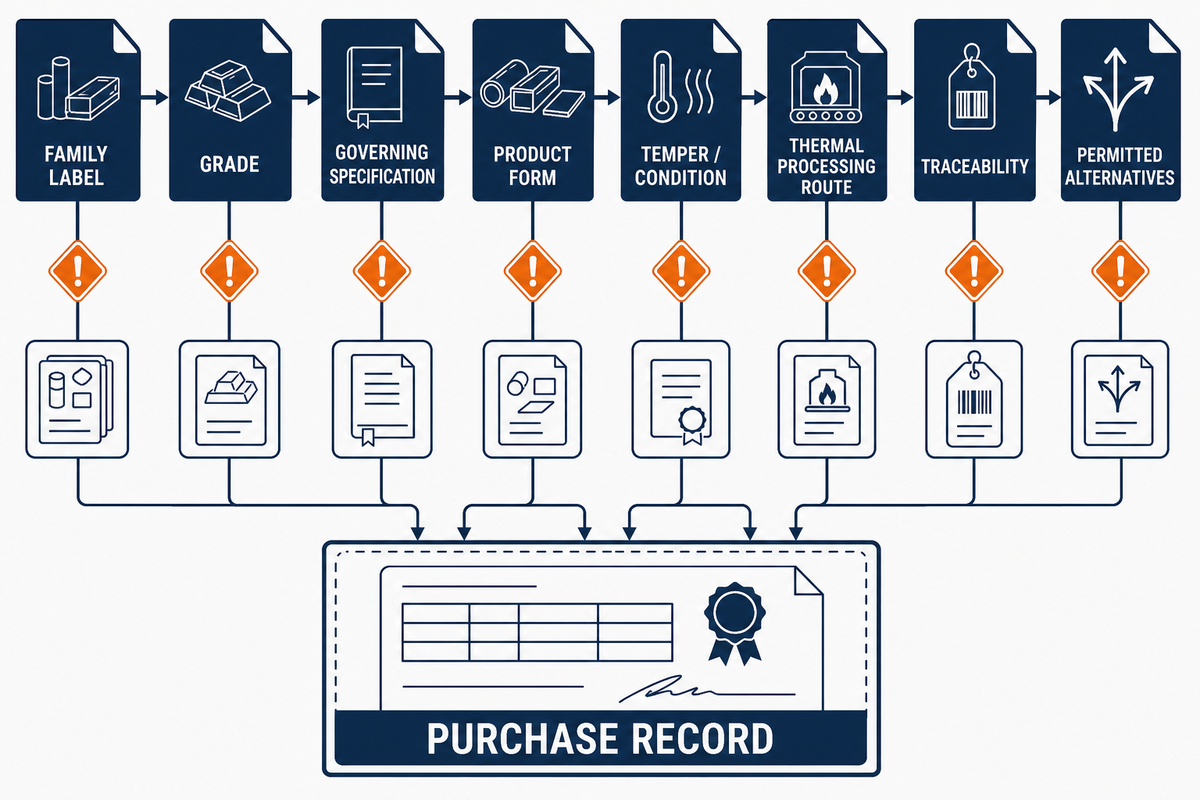
Le nom d’une famille ne constitue pas une donnée d’achat maîtrisée. « Aluminium », « acier inoxydable », « bronze » ou « plastique » ne précisent ni la nuance, ni la spécification applicable, ni la forme du produit, ni l’état métallurgique ou la condition, ni le traitement thermique, ni la charge, ni la traçabilité, ni les matériaux de substitution autorisés. Attendez que chaque candidat soit défini avec le même niveau de détail avant de le comparer.
Un guide des matériaux pour l’usinage CNC ou une liste de matériaux pour l’usinage CNC peut présenter différentes options, mais ni l’un ni l’autre ne remplace la désignation maîtrisée, l’état, la forme, le périmètre des preuves et la règle de substitution indiqués dans le dossier d’achat.
Les normes ont également un périmètre défini. ASTM A29/A29M-23, par exemple, est une spécification d’exigences générales pour les barres en acier au carbone et en acier allié, à laquelle font appel des spécifications propres à chaque type de barre. À elle seule, elle ne permet pas de choisir une nuance. Consignez le document applicable, son édition, la forme et l’état au lieu de traiter un numéro de norme connu comme une approbation générale.
« Un lot d’acier … s’est révélé présenter une hétérogénéité inacceptable. »
Cette phrase provient d’une étude précise du NIST portant sur des éprouvettes de référence en acier 4340. Dans ce programme, les tailles de grain rapportées étaient de 60–70 µm pour les coulées jugées inacceptables et de 30–40 µm pour celles jugées acceptables. Ces valeurs ne constituent pas des limites universelles de réception pour les barres courantes destinées à l’usinage CNC. La leçon, plus restreinte, est que la nuance et le traitement thermique nominal n’éliminent pas la variabilité entre lots : les preuves à réception doivent correspondre au risque associé à la pièce et à la spécification applicable.
Pour voir comment l’état et la famille de matériaux modifient les difficultés d’usinage, consultez le guide d’usinage CNC des aciers à outils. Ce lien est fourni à titre informatif ; le plan et la spécification maîtrisée déterminent toujours ce qui peut être acheté.
Utiliser l’entonnoir de sélection des matériaux par critères éliminatoires : un cadre de décision en 2 étapes
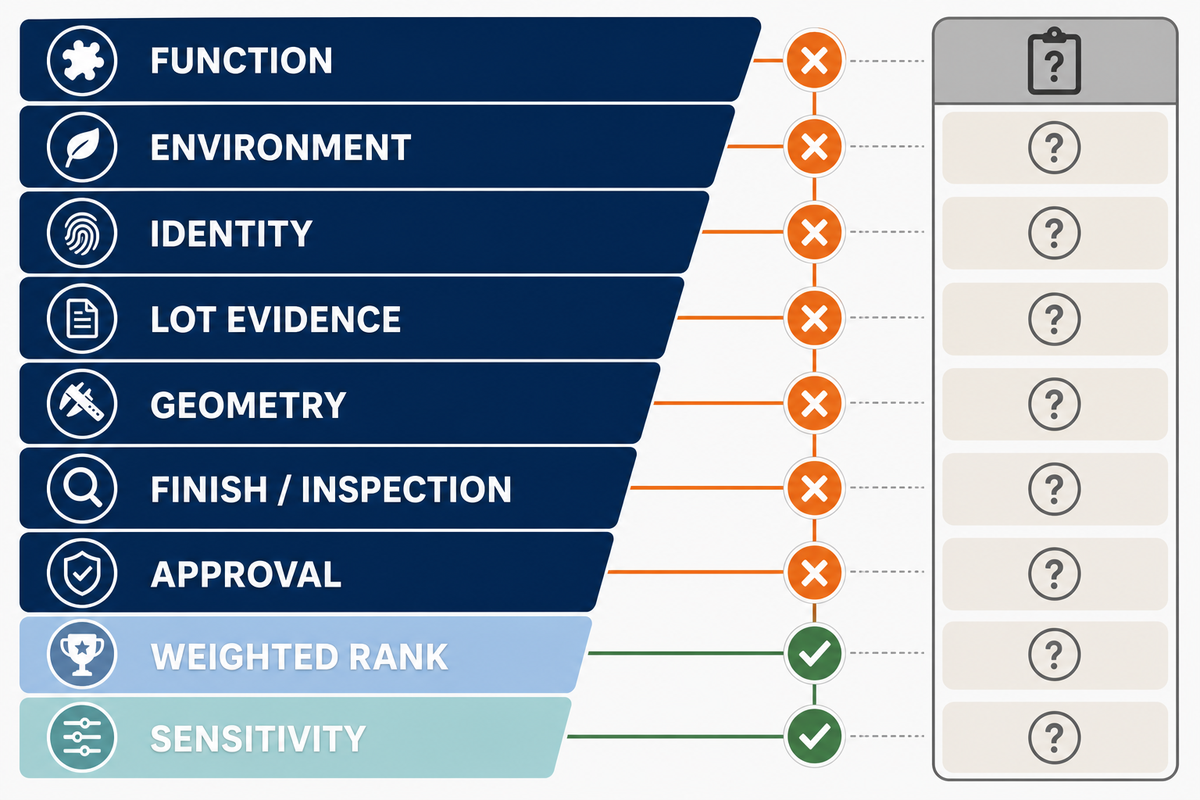
L’entonnoir de sélection des matériaux par critères éliminatoires est un outil d’aide à la décision en deux étapes. La première applique les critères impératifs et signale les preuves manquantes. La deuxième classe les candidats retenus selon les priorités déclarées par le responsable du projet. Tout candidat marqué « inconnu » reste en attente ; un responsable désigné doit réunir les preuves ou obtenir la confirmation du fournisseur.
Comment choisir des matériaux candidats pour l’usinage CNC ?
Pour choisir le matériau adapté à un projet d’usinage CNC, utilisez les sept premières lignes pour présélectionner chaque candidat, puis les lignes huit et neuf pour classer uniquement ceux qui restent. Ce processus de sélection permet au responsable de choisir le matériau le mieux adapté tout en empêchant un matériau inadapté d’entrer dans le classement. Ne retenez jamais un matériau tant qu’un critère éliminatoire n’est pas résolu.
| Critère | Preuves requises pour valider | En cas d’inconnue | Limites / cas non adaptés |
|---|---|---|---|
| 1. Fonction | Charge, interface et conséquences de défaillance définies | L’ingénierie définit la base de conception | Aucun classement ne compense un besoin d’usinage mal défini |
| 2. Environnement | Température, produits chimiques, humidité, UV et contexte galvanique | L’acheteur fournit les données de service | Des indications génériques sur la corrosion ne suffisent pas |
| 3. Identification | Nuance, forme, état et spécification applicable | Les achats demandent une désignation maîtrisée | Les comparaisons au niveau de la famille s’arrêtent ici |
| 4. Preuves sur le lot | Certificat, essai ou contrôle à réception adaptés au risque | La qualité définit les preuves d’acceptation | Le nom d’une nuance ne prouve pas l’uniformité |
| 5. Géométrie | Accessibilité des éléments géométriques, rigidité, forme du stock et gamme de fabrication pour le maintien de la pièce | Le fournisseur examine le plan | Les tableaux de propriétés ne prouvent pas la faisabilité de fabrication |
| 6. Finition / contrôle | Surépaisseur, références spécifiées, état de mesure et type de preuve | La qualité et le fournisseur comblent les écarts | La rugosité ne couvre pas toutes les dimensions de l’intégrité de surface |
| 7. Approbation | Autorité de conception, client, programme ou contrat désignée | Demandez une décision avant toute substitution | Une similitude technique ne vaut pas approbation |
| 8. Classement pondéré | Critères et pondérations approuvés par le responsable | Consignez les données manquantes pour le calcul des scores | Ne classez pas les candidats éliminés |
| 9. Sensibilité | Le candidat gagnant reste le même malgré des variations plausibles des pondérations | Demandez aux responsables d’arbitrer les compromis | Un candidat gagnant instable ne constitue pas une réponse définitive |
Prenons l’exemple d’un support de capteur extérieur. Il ne faut pas attribuer de score à l’aluminium 6061-T6, à l’acier inoxydable 304 et au POM avant de connaître l’exposition extérieure, la rigidité, la fixation, la masse, la finition et les exigences de contrôle. Si les trois candidats passent la présélection, l’ingénierie peut privilégier la rigidité et la masse, les achats la disponibilité et le coût de la pièce finie, et la qualité les preuves relatives au lot et la stabilité des mesures. Le dossier final doit faire apparaître ces pondérations au lieu de les masquer derrière une étiquette « meilleur choix ».
Une fois les exigences consignées, le filtre public de présélection des matériaux pour l’usinage CNC peut vous aider à explorer les options, mais il ne peut ni choisir ni approuver le matériau à utiliser. Son résultat sert de base à une revue d’ingénierie ; il ne vaut pas approbation d’une nuance.
Usinage CNC du métal ou du plastique : comparer sans désigner de gagnant universel
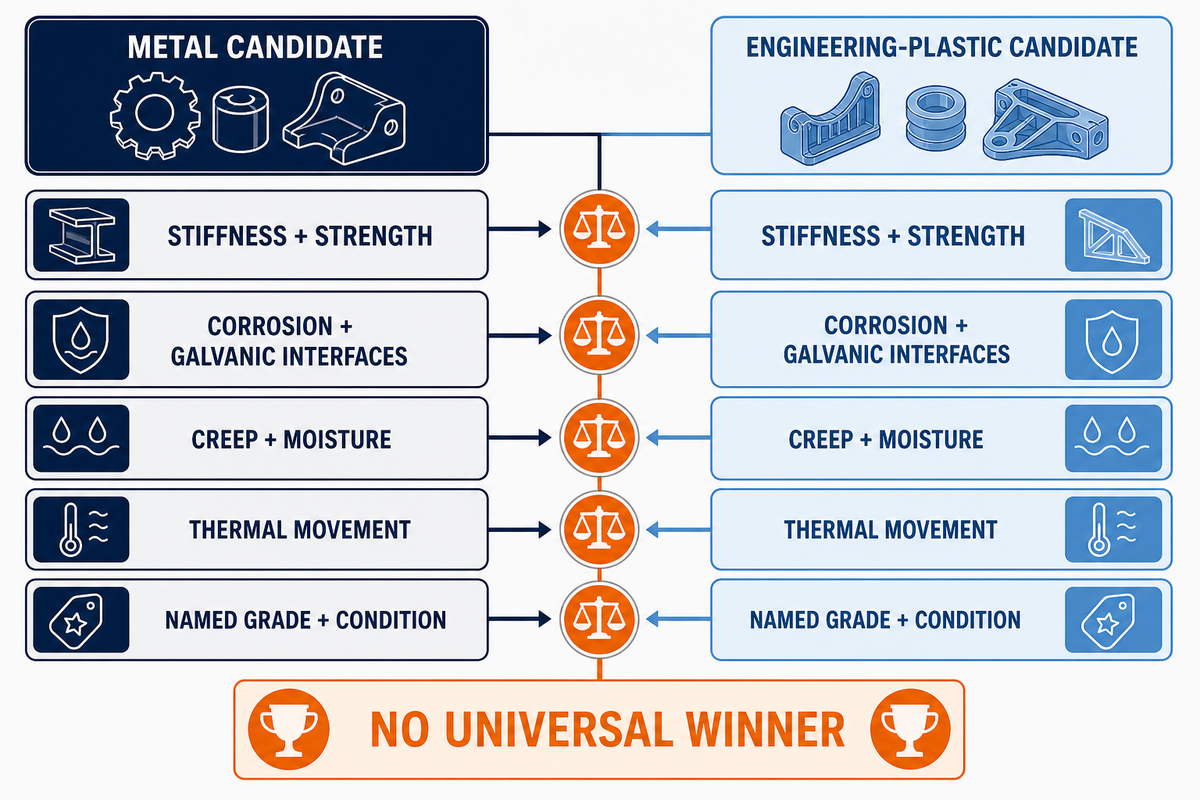
Le choix entre métal et plastique implique des compromis entre rigidité, masse, comportement à la corrosion, frottement, humidité, dilatation thermique, fluage, état du stock, finition et preuves disponibles. Il ne s’agit pas d’un concours avec un gagnant permanent. Comparez des nuances et des états clairement désignés, dans les mêmes conditions de service, avec la même géométrie, la même taille de lot et les mêmes exigences d’acceptation.
Les listes de matériaux couramment utilisés pour l’usinage CNC peuvent présenter différentes options ; elles ne permettent pas de choisir la bonne nuance. Le laiton, l’acier au carbone, les alliages d’aluminium et les nuances d’acier inoxydable sont des matériaux métalliques courants dans les chaînes d’approvisionnement de l’usinage CNC, tandis que les polymères techniques constituent une autre famille. Le choix du matériau adapté exige toujours une nuance et un état précis, liés aux modes de défaillance de la pièce définis sur le plan, aux preuves requises et au processus d’approbation.
Par où commencer pour l’usinage CNC du plastique ?
Commencez par le mode de défaillance. Le POM peut convenir à des pièces de mécanisme à faible frottement ; le nylon nécessite d’examiner son état hygrométrique ; le PTFE exige une analyse du fluage et de la dilatation thermique ; le PEEK peut être envisagé si la température ou les conditions chimiques justifient le coût et les preuves nécessaires. Aucun de ces noms de famille ne définit la charge, la nuance, l’état du stock, la tolérance ni la gamme de fabrication du fournisseur.
Candidat métallique
- Vérifiez la rigidité, la résistance, la fatigue, la corrosion et les interfaces galvaniques.
- Précisez l’alliage, la forme, l’état métallurgique, le traitement thermique et les documents relatifs au lot.
- Prévoyez la surépaisseur nécessaire au revêtement ou à la passivation avant l’usinage.
- Examinez les contraintes résiduelles et l’écrouissage lorsqu’ils sont pertinents pour la fonction.
Candidat en polymère technique
- Vérifiez le fluage, l’humidité, la température, le contact chimique et la fissuration sous contrainte.
- Précisez la famille de polymères, la nuance, la charge, l’état du stock et le conditionnement.
- Anticipez la dilatation thermique et définissez l’état de mesure pour les ajustements critiques.
- Examinez les risques d’endommagement de surface et la sensibilité au serrage selon la géométrie réelle.
Comparez les propriétés mécaniques en fonction du mode de défaillance. La résistance à la traction seule ne permet pas de sélectionner le bon candidat. Le rapport résistance/masse peut compter lorsque la masse est limitée, mais l’avantage annoncé peut disparaître si une section plus épaisse, un insert, un revêtement ou une modification de l’assemblage s’avère nécessaire. La résistance à la corrosion, aux produits chimiques et à l’usure doit également être étayée par des preuves correspondant à l’environnement réel, plutôt que par une simple caractérisation de la famille de matériaux.
Dans les conditions de tournage et de fraisage étudiées, une étude évaluée par des pairs sur le PA6G a montré que l’humidité modifiait le résultat de surface après usinage. Elle ne fournit pas de surépaisseur universelle pour le nylon ; elle montre pourquoi l’état hygrométrique doit figurer dans le dossier de preuves. Pour une analyse du comportement du POM selon le matériau, consultez le guide d’usinage CNC du POM.
Laissez la géométrie et le procédé écarter un matériau pourtant intéressant sur le plan technique
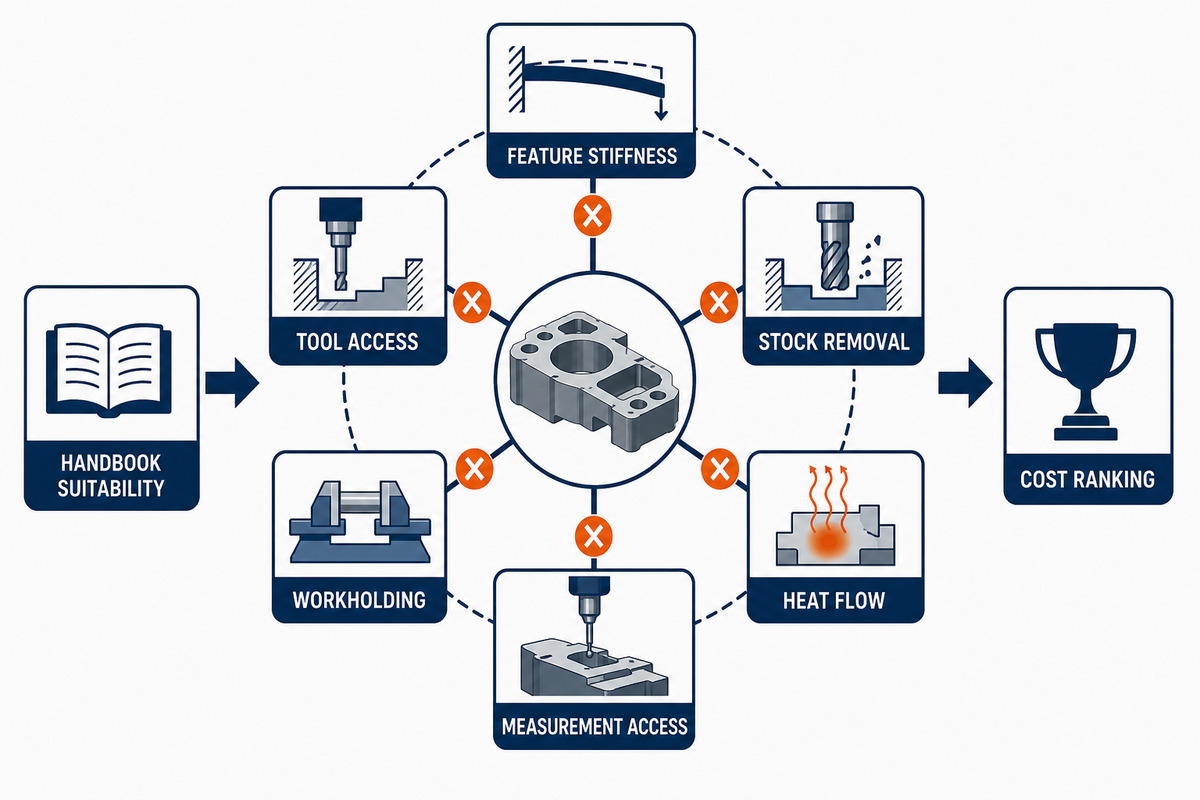
Un candidat peut présenter des propriétés conformes aux données de référence et rester mal adapté au plan. Les parois minces, les poches profondes, les petits filetages, les longues portées, les coupes interrompues, la forme du stock, le serrage, les contraintes résiduelles et l’accès pour le contrôle modifient les conditions d’usinage et de mesure. La géométrie peut donc écarter un matériau techniquement intéressant avant le classement par coût.
Un projet d’usinage CNC de prototype et une pièce de production aéronautique peuvent présenter la même géométrie sans exiger les mêmes preuves ni la même autorité de substitution. Le statut de prototype peut modifier la quantité et les objectifs d’apprentissage ; il n’annule pas les contraintes de service. Pour choisir la gamme adaptée à un usinage CNC de précision, évaluez ensemble le matériau et l’usinage : le processus d’usinage CNC, l’accessibilité pour le fraisage CNC, les opérations de finition, le contrôle et le processus de fabrication dans son ensemble. Une nuance présentée comme facile à usiner peut devenir difficile à travailler en présence de parois minces, de coupes interrompues ou d’exigences de finition élevées.
Quels facteurs de fabrication influencent le choix des matériaux ?
Examinez la rigidité des éléments géométriques, l’accès de l’outil, la continuité de coupe, l’enlèvement de matière, le maintien de la pièce, la circulation de la chaleur, la sensibilité aux bavures ou aux arêtes, les déformations après usinage et l’accès pour les mesures. Les indices d’usinabilité publiés sont des résultats relatifs obtenus dans des conditions définies. Ils ne donnent ni des vitesses de coupe, ni des garanties de tolérance, ni la preuve qu’un résultat obtenu en tournage peut être reproduit en fraisage ou en perçage.
Une étude évaluée par des pairs sur la sélection des matériaux indique que l’effet des alliages de décolletage varie selon l’opération et que les résultats obtenus pour une opération ne se transposent pas nécessairement à une autre. Une étude sur les parois minces distincte a appliqué des charges initiales de 35–45 kN à une géométrie d’essai définie en 7075-T6 et a constaté que l’état de contrainte initial influençait fortement la déformation. Ces valeurs concernent cette expérience ; elles illustrent un mécanisme et ne constituent pas des paramètres à reprendre pour une autre pièce.
Les discussions sur les forums soulèvent la même question pratique sous un autre angle. Un machiniste qui demandait un tableau unique de vitesses et d’avances a reçu la réponse que la longueur de l’outil, la rigidité de la pièce, le liquide de coupe, la chaleur, la profondeur de passe et l’avance modifient la plage utilisable. Ces propos rapportés reflètent l’expérience du terrain ; ils ne constituent pas une source de paramètres.
Utilisez le registre des écarts de coût liés au matériau, pas le seul prix du stock
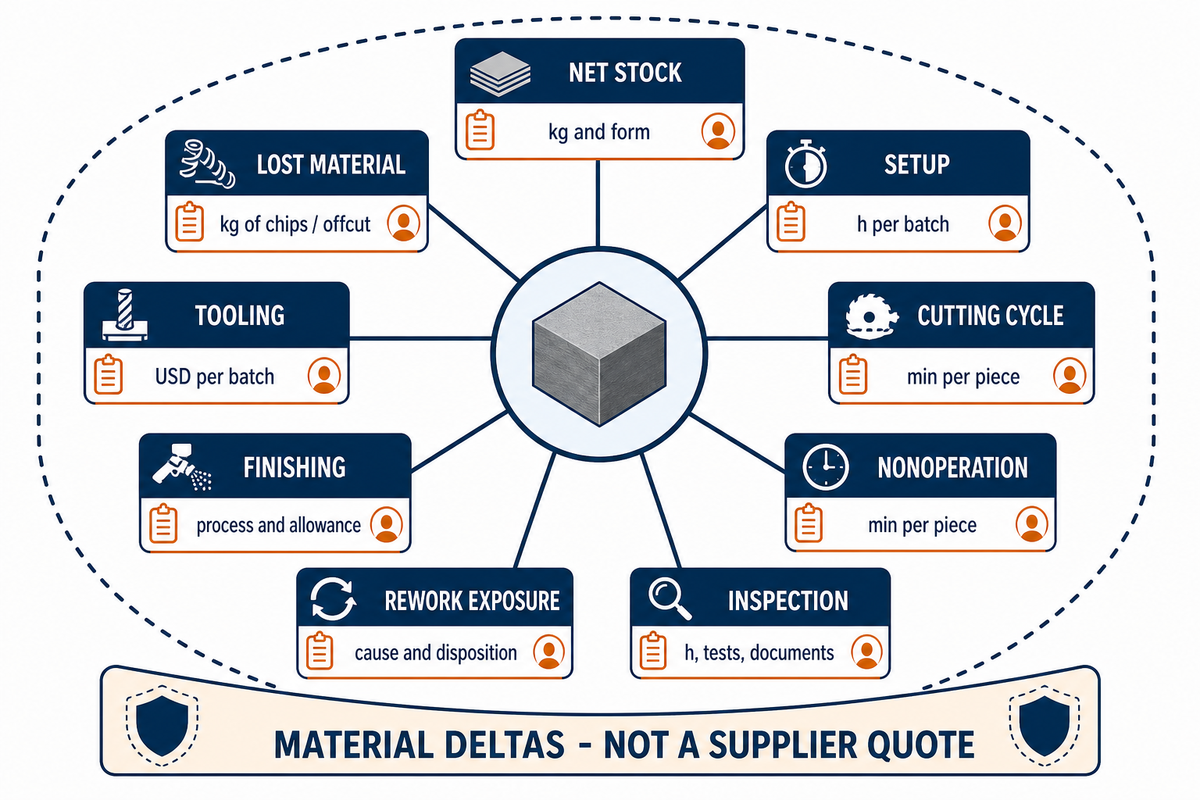
Le choix du matériau modifie davantage que le prix au kilogramme du stock. Le registre des écarts de coût liés au matériau compare uniquement les postes de coût qui changent lorsqu’un matériau retenu en remplace un autre : stock acheté et pertes, réglage, opérations, temps hors usinage, main-d’œuvre, outillage, finitions, contrôle et risque de retouche. Il ne remplace ni un modèle complet du coût d’une pièce acceptée ni un devis fournisseur.
Registre des écarts de coût liés au matériau
Renseignez les mêmes lignes pour chaque candidat retenu. Laissez toute donnée inconnue vide et attribuez-la à un responsable ; n’insérez jamais de multiplicateur inventé.
| Poste de coût | Candidat A | Candidat B | Preuve / responsable | Limites |
|---|---|---|---|---|
| 1. Stock net | kg et forme | kg et forme | Devis du fournisseur | Même état à la livraison |
| 2. Pertes de matière | kg de copeaux / chutes | kg de copeaux / chutes | Modèle stock-pièce | La valeur de récupération des rebuts doit être précisée |
| 3. Réglage | h par lot | h par lot | Plan de fabrication | La taille du lot modifie l’effet sur le coût unitaire |
| 4. Cycle de coupe | min par pièce | min par pièce | Estimation du fournisseur | Même géométrie et mêmes critères d’acceptation |
| 5. Temps hors usinage | min par pièce | min par pièce | Chargement, déchargement, palpage, manutention | Ne le masquez pas dans le temps de coupe |
| 6. Outillage | USD par lot | USD par lot | Plan d’outillage | Répartissez le coût sur la quantité indiquée |
| 7. Finition | Procédé et surépaisseur | Procédé et surépaisseur | Fournisseur des opérations de finition | Le masquage et la prise de dimensions varient |
| 8. Contrôle | h, essais, documents | h, essais, documents | Plan qualité | Limitez les preuves à celles justifiées par le risque |
| 9. Risque de retouche | Cause et décision de traitement | Cause et décision de traitement | Ingénierie + qualité | Ne repose pas sur un taux de défaillance inventé |
Utilisez cette grille pour comparer les écarts de coût entre matériaux. L’article du NIST sur les coûts de fabrication ne fournit ni prix actuels des matériaux, ni taux horaire d’usinage CNC, ni tarifs de Zhenling. Pour calculer le coût d’une pièce acceptée et comparer des devis de périmètre identique, consultez le guide complet sur les coûts d’usinage CNC et la comparaison des devis. Demandez aux fournisseurs de chiffrer la même révision du plan, la même quantité, la même finition, le même contrôle, le même emballage et le même périmètre documentaire relatif au matériau.
Intégrez les tolérances, la finition et le contrôle à la sélection
Une tolérance dépend d’un élément géométrique, d’un système de références, de l’état du matériau, de la gamme de fabrication, de la température et de la méthode de mesure. Une finition peut enlever ou ajouter de la matière, modifier les arêtes ou changer une surface d’étanchéité. Lorsque la fatigue, la corrosion, l’étanchéité ou l’usure le justifient, les exigences relatives à l’intégrité de surface peuvent dépasser les dimensions et la rugosité.
La question « quelle est la tolérance de la machine CNC ? » est donc incomplète pour un achat. Entre les capacités de la machine et un élément géométrique accepté interviennent la géométrie de la pièce, le montage, l’état du stock, la séquence des opérations, les finitions, l’incertitude de mesure et les règles d’acceptation.
Gardez cette exigence conditionnelle. La plupart des pièces ne nécessitent ni cartographie des contraintes résiduelles ni analyse sous-cutanée. Pour les éléments géométriques sensibles au risque, l’ingénierie peut devoir préciser si les contraintes résiduelles, l’écrouissage ou l’adoucissement, les modifications microstructurales ou les dommages sous-cutanés sont importants. Une étude évaluée par des pairs sur les parois minces décrit l’interaction entre contraintes, forces, température et rigidité ; elle ne définit pas de plan de contrôle universel.
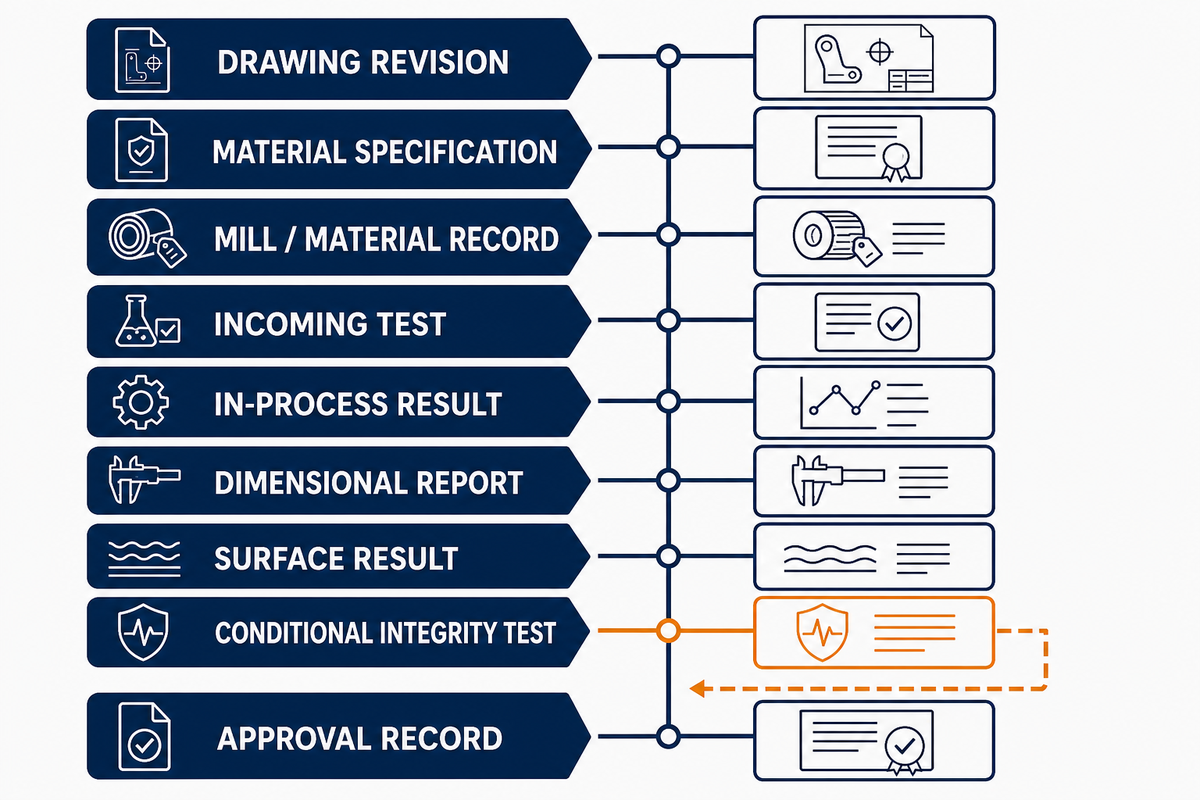
Matrice des types de preuves
| Type de preuve | Élément contrôlé | Responsable | Limites / cas non adaptés |
|---|---|---|---|
| 1. Indice de révision du plan | Géométrie, dimensions, références spécifiées, notes | Conception | Ne prouve pas l’identité du stock |
| 2. Spécification du matériau | Nuance, forme, état, essais | Conception + achats | Le périmètre et l’édition doivent correspondre |
| 3. Certificat matière / dossier matériau | Preuves fournies concernant la coulée ou le lot | Achats + qualité | Ne garantit pas toutes les propriétés fonctionnelles |
| 4. Essai à réception | Propriété ou identité choisie en fonction du risque | Qualité | La méthode d’essai et l’échantillonnage comptent |
| 5. Résultat en cours de fabrication | Élément géométrique critique pendant la fabrication | Qualité du fournisseur | Ne constitue pas à lui seul une libération finale |
| 6. Rapport dimensionnel | Éléments géométriques et références mesurés | Qualité du fournisseur + de l’acheteur | Ne prouve pas l’identité du matériau |
| 7. Résultat de surface | Texture ou état de finition défini | Conception + qualité | La rugosité seule peut ne pas révéler les effets sous-cutanés |
| 8. Essai conditionnel d’intégrité | Contraintes résiduelles, dureté, microstructure, état sous-cutané | Autorité de conception | À utiliser uniquement si la fonction le justifie |
| 9. Dossier d’approbation | Matériau final et toute substitution | Autorité de référence désignée | La préférence du fournisseur ne vaut pas approbation |
La terminologie relative à l’état de surface évolue également avec les normes. La page officielle de ISO 21920-2:2021 indique que les documents antérieurs ont été retirés. Précisez la norme et l’édition applicables au plan au lieu de reprendre une ancienne notation de rugosité d’un projet précédent.
Avant de définir une gamme de finition, le filtre des matériaux et de l’environnement peut faire ressortir les points qui nécessitent encore des preuves propres au projet.
Constituez un dossier de preuves pour l’approbation du matériau avant la demande de devis
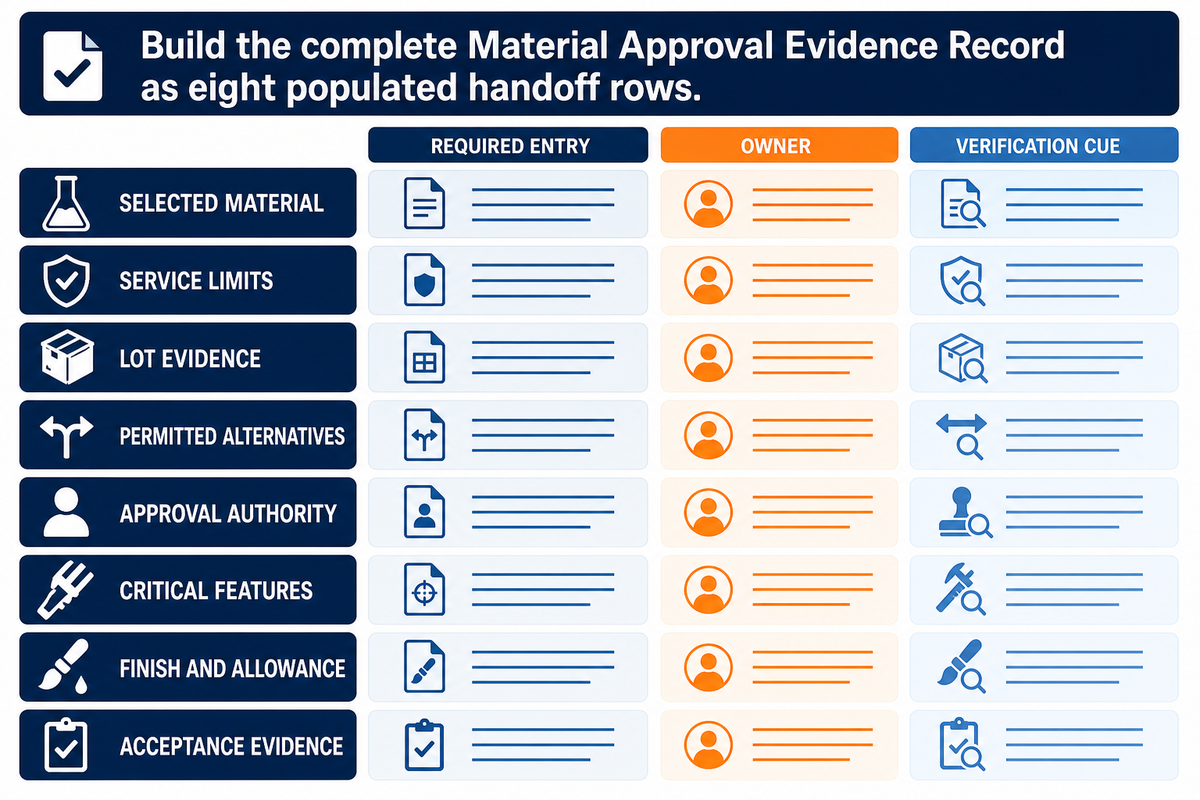
Le dossier de preuves pour l’approbation du matériau assure le transfert maîtrisé entre la sélection et l’approvisionnement. Il consigne la nuance et l’état choisis, les preuves relatives à la coulée ou au lot, les options retenues, l’autorité de substitution, les contraintes de service, les éléments géométriques critiques, la finition, le contrôle, les exigences conditionnelles d’intégrité de surface, les risques non résolus et le responsable de chaque point en suspens.
Dossier de preuves pour l’approbation du matériau
Copiez ces champs dans le dossier du projet. Une substitution techniquement crédible reste en attente tant que l’autorité compétente ne l’a pas approuvée.
Dossier de preuve d’approbation du matériau — copiez ces éléments dans le dossier de transmission contrôlé :
| Paramètre | Entrée requise | Pourquoi c’est important | Comment vérifier |
|---|---|---|---|
| Matériau sélectionné | Grade, forme, état métallurgique / condition | Évite toute ambiguïté liée au nom de la famille | Plan et spécification du matériau |
| Limites d’utilisation | Charge, température, environnement, durée | Justifie le filtrage | Base de conception et preuves liées à l’application |
| Preuves relatives au lot | Certificat, essai, plan d’échantillonnage ou aucun | Rend visible l’incertitude liée au lot | Plan qualité fondé sur les risques |
| Alternatives autorisées | Candidats nommément désignés ou « aucun » | Empêche toute substitution non déclarée | Dossier d’approbation contrôlé |
| Autorité d’approbation | Rôle relevant de la conception, du client, du contrat ou du programme | Distingue le conseil de l’autorisation | Document applicable et signature |
| Éléments géométriques critiques | Dimensions, références spécifiées, interfaces, surfaces | Relie le matériau au plan | Plan de contrôle |
| Finition et surépaisseur | Procédé, faces masquées, base avant usinage | Protège les dimensions finales et la fonction | Spécification de finition et gamme de fabrication du fournisseur |
| Preuves d’acceptation | Dimensions, matériau, surface, intégrité sous conditions | Définit les preuves requises pour la libération | Rapport, certificat ou procès-verbal d’essai |
Les travaux du NIST sur le fil numérique relient la définition du produit à la fabrication et au contrôle, et soulignent l’importance d’une propriété des données fiable et traçable. Cela ne signifie pas que tous les fournisseurs mettent en œuvre un fil numérique formel. La leçon pratique est plus simple : les équipes d’ingénierie, d’approvisionnement, de qualité et commerciales ne doivent pas travailler à partir d’hypothèses contradictoires sur les matériaux.
Une fois le dossier prêt, consultez le centre de ressources de Zhenling sur les matériaux et grades pour l’usinage CNC ou demandez une analyse adaptée à votre plan. Le centre de ressources regroupe le catalogue des matériaux, les outils, les capacités et le processus de demande de devis ; cet article ne les reprend volontairement pas.
Les fournisseurs de matériaux pour l’usinage CNC peuvent suggérer des grades, des formes de stock ou d’autres matériaux adaptés à l’usinage CNC, mais chaque proposition reste soumise à la procédure d’approbation applicable, définie par la conception, le contrat, le programme ou le client et consignée dans le dossier d’approbation. Des expressions de recherche comme matériau populaire, matériau important, choisir les bons matériaux pour l’usinage CNC, usinage CNC adapté, choix pour l’usinage CNC, métal pour l’usinage CNC et guide de l’usinage CNC servent à orienter les recherches, mais ne valent pas approbation technique.
La traçabilité émerge, mais n’est pas universelle : ce qui change en 2026
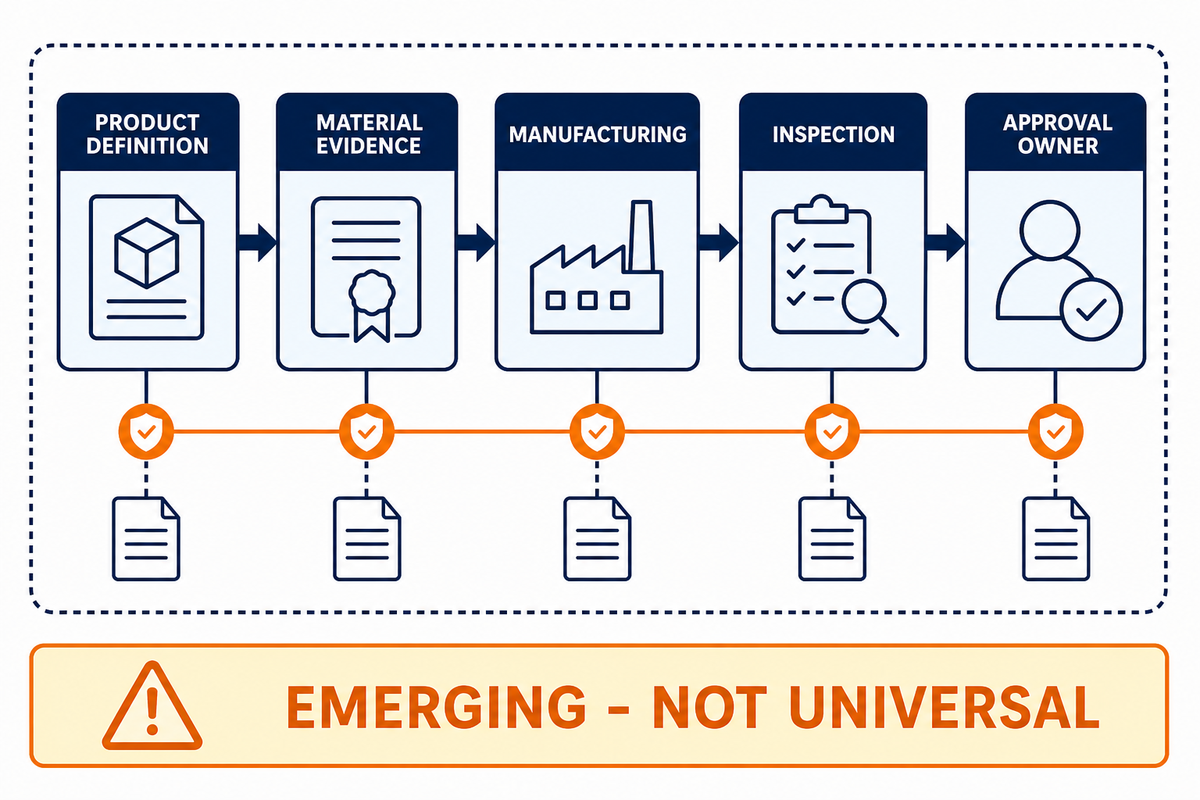
La traçabilité des données sur les matériaux est une tendance de fond, pas une exigence universelle en 2026 pour chaque pièce usinée CNC. Les travaux actuels du NIST appuient la mise en relation des définitions de produits, des preuves relatives aux matériaux, de la fabrication et du contrôle. Le déploiement réglementaire reste propre aux produits et aux secteurs, avec des autorités, des dates et des règles de transition différentes.
Élaborée par le Commonwealth Center for Advanced Manufacturing, la feuille de route 2024 financée par le NIST et réalisée par un prestataire préconise des essais de propriétés liés aux conditions de service et une traçabilité jusqu’aux matières premières. En juillet 2025, le NIST a publié une deuxième version préliminaire ouverte au public d’un méta-cadre de traçabilité pour la fabrication. Le statut de projet est important : ces sources décrivent des méthodes et des infrastructures, et non une exigence générale de libération.
La Commission européenne décrit également les passeports numériques de produits comme un dispositif progressif, applicable à certains groupes de produits. Son calendrier indicatif prévoit le cadre du registre en juillet 2026, des travaux sectoriels sur le fer et l’acier au T4 2026, ainsi que des passeports obligatoires pour certaines batteries à compter du 18 février 2027 ; elle précise également que les opérateurs bénéficient d’une période de transition d’au moins 18 mois après l’adoption des actes délégués concernés. Considérez ces dates comme des repères de périmètre, et non comme la preuve que chaque composant usiné CNC doit avoir un passeport.
À retenir
Écartez les candidats qui échouent aux critères éliminatoires, classez les autres, testez la sensibilité du classement et établissez un dossier contrôlé unique qui précise les preuves et le responsable de l’approbation pour chaque décision encore ouverte concernant le matériau.
Foire aux questions
Quel est le matériau par défaut le plus adapté aux pièces usinées CNC ?
Aucun matériau ne constitue un choix par défaut universel et sûr pour tous les plans de pièces usinées CNC ; le choix des matériaux commence par les contraintes de service, des preuves mesurables et la désignation d’un responsable de l’approbation avant tout classement.
Définissez d’abord les conditions de service et les éléments géométriques critiques. Écartez les candidats qui ne répondent pas aux contraintes de température, d’environnement, de charge, de géométrie, de réglementation ou de documentation. Classez uniquement les candidats restants selon les priorités du responsable du projet. L’aluminium 6061 peut être économique pour une application, mais inadapté à une autre qui exige une rigidité, une résistance à l’usure ou un comportement électrique ou anticorrosion différents. Consignez les lacunes dans les preuves et le responsable de chaque décision.
Quand choisir l’acier inoxydable plutôt que l’aluminium ?
L’acier inoxydable devient un candidat plus intéressant lorsque ses avantages en matière de corrosion, d’usure, de rigidité ou de température justifient sa masse et les contraintes supplémentaires d’usinage ; une comparaison par grade reste nécessaire.
L’exposition à la corrosion, l’usure, la rigidité, la température ou une spécification de matériau applicable peuvent primer sur les avantages de l’aluminium en matière de masse et d’usinage. Comparez des grades et des états clairement désignés : les aciers inoxydables 303, 304 et 316, ainsi que ceux à durcissement par précipitation, n’ont pas un comportement identique. Vérifiez également l’assemblage, la finition, les preuves relatives au lot, l’accès pour le contrôle, la stratégie d’outillage, les délais et les substitutions autorisées. Pour les assemblages, tenez compte de la compatibilité des fixations et des conditions réelles de nettoyage. Si plusieurs grades restent envisageables, demandez des devis sur la base du même indice de révision du plan et du même dossier documentaire, afin de comparer les coûts des pièces finies et de garder visibles les hypothèses des fournisseurs.
Quel est le meilleur plastique technique pour l’usinage CNC ?
Avant de choisir un matériau, partez du mode de défaillance plutôt que de la réputation de sa famille ; le matériau choisi doit répondre aux exigences liées à l’humidité, au fluage, à la chaleur, aux produits chimiques et aux dimensions.
Le POM peut convenir aux pièces de mécanismes à faible frottement ; le PEEK peut être envisagé pour des applications à température plus élevée ou exposées aux produits chimiques ; le nylon nécessite une analyse de son état hygrométrique ; le PTFE nécessite une analyse du fluage et des mouvements thermiques. Le grade, la charge, l’état du stock, la géométrie, la tolérance, les exigences de surface, les données de service, la méthode de contrôle et les capacités du fournisseur déterminent si un candidat convient. Confirmez la désignation exacte au lieu d’approuver uniquement le nom d’une famille.
Quel est l’impact du choix du matériau sur le coût de l’usinage CNC ?
Le matériau influe sur l’ensemble du relevé des écarts de coût des pièces finies, et pas seulement sur le prix du stock ; la facilité d’usinage peut réduire un poste de coût, tandis que la géométrie peut rendre un candidat difficile à usiner et à contrôler.
Chaque candidat modifie le coût du stock acheté, des copeaux et des chutes, de la mise en position, du temps de coupe, de la manutention, de la consommation d’outils, de la finition, du contrôle et du risque de reprise. Comparez les candidats à partir du même indice de révision du plan, de la même quantité, de la même finition, des mêmes dimensions critiques et des mêmes exigences d’emballage et de documentation. Demandez aux fournisseurs de signaler les changements d’hypothèses, comme la forme du stock ou la méthode de contrôle, qui empêchent une comparaison directe. Laissez les données incertaines à confirmer au lieu d’y appliquer des coefficients estimés.
Un fournisseur d’usinage CNC peut-il choisir le matériau à partir de mon plan ?
Un fournisseur peut proposer des candidats, mais le choix du matériau approprié et l’approbation de toute substitution relèvent toujours de l’autorité compétente en matière de conception, de contrat, de programme ou de client, désignée dans le dossier.
Transmettez le plan contrôlé et les exigences de service. Des propriétés similaires ne prévalent pas sur la spécification, le contrat, les règles du programme ou le processus qualité ; consignez chaque substitution approuvée.
Méthode d’élaboration de ce guide
L’examen des preuves s’appuie sur des pages publiques de première partie, des données de recherche actuelles, des sources gouvernementales, des pages officielles consacrées aux normes, des recherches évaluées par les pairs et un examen automatisé du périmètre des sources réalisé avec Firecrawl Agent. Aucune donnée privée de client, aucun historique des tolérances de Zhenling, aucun dossier de certification, aucun résultat de projet propre à un matériau ni aucun procédé propriétaire n’a été fourni. Les capacités de l’entreprise et les options documentaires doivent être confirmées au regard du plan en vigueur, du devis et du périmètre de certification applicable.
Vous avez présélectionné quelques grades, mais n’avez pas arrêté votre choix ?
Pour vos projets d’usinage CNC, transmettez les conditions de service, le plan contrôlé, les éléments géométriques critiques, la finition, les besoins de contrôle et les substitutions autorisées. Zhenling peut examiner la gamme de fabrication et préciser les questions qui nécessitent encore l’approbation du responsable de la conception avant que le grade définitif ou une substitution soit consigné.
Échangez sur votre dossier de preuve d’approbation du matériauRéférences et sources
- 2026 : revue des outils d’aide à la décision pour le choix des matériaux : International Journal of Precision Engineering and Manufacturing-Green Technology
- Boîte à outils pour la conception des matériaux : National Institute of Standards and Technology
- Périmètre du catalogue ASTM A29/A29M-23 : ASTM International
- Évaluation de la qualité de l’acier 4340 à réception : National Institute of Standards and Technology
- Application des données d’usinabilité au choix des matériaux : Materials & Design
- Fraisage de parois minces : interactions thermiques et mécaniques : texte intégral évalué par les pairs
- Effets de l’humidité sur le PA6G moulé pendant l’usinage : Advances in Materials Science and Engineering
- Cadre d’estimation des coûts de fabrication : National Institute of Standards and Technology
- Termes relatifs à l’état de surface selon ISO 21920-2:2021 : International Organization for Standardization
- Le béryllium dans l’industrie générale : guide pour les petites entreprises : Occupational Safety and Health Administration
- Fil numérique pour la fabrication : National Institute of Standards and Technology
- Feuille de route 2024 sur le fil numérique dans la chaîne d’approvisionnement : Commonwealth Center for Advanced Manufacturing, financé par le National Institute of Standards and Technology
- Périmètre et calendrier du passeport numérique de produit : Commission européenne