Contacter Zhenling Company

Services de thermolaquage sur mesure pour pièces métalliques industrielles
Pour des pièces métalliques sur mesure, le thermolaquage doit être défini à partir des exigences de la pièce finie, et non d’un simple choix de couleur. Transmettez le plan ou le fichier 3D, le matériau support, la quantité, l’environnement d’utilisation, la couleur, la brillance, la texture, les zones à masquer pour des raisons fonctionnelles, les justificatifs de conformité attendus, l’emballage et la destination afin que Zhenling Metal puisse étudier la faisabilité et délimiter le périmètre du devis. Une demande de thermolaquage doit préciser le matériau support, le prétraitement, le système de peinture en poudre, l’épaisseur du film, le masquage, les exigences d’adhérence ou de résistance à la corrosion et l’emballage. Faites apparaître les points encore ouverts. Les capacités, les documents de contrôle et les délais ne deviennent propres à la commande qu’une fois ces points réglés dans le devis écrit.
Définition de la pièce
Indice de révision du plan, matériau, état à réception, quantité et dimensions critiques.
Définition de la finition
Conditions d’exposition, système de peinture en poudre envisagé, aspect, masquage et critères d’acceptation.
Définition de la livraison
Rapports de contrôle, emballage, destination, conditions de transport et délai demandé.
Thermolaquage de pièces industrielles exigeant une finition définie
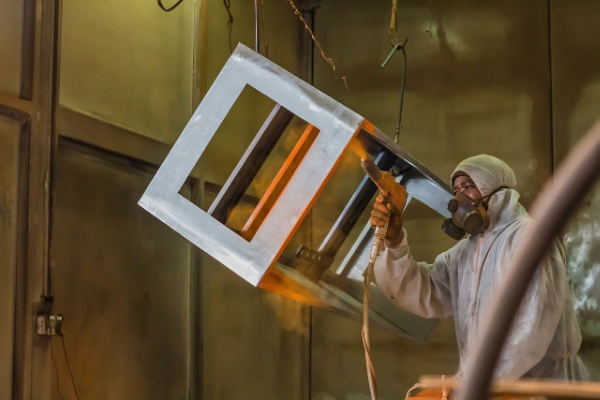
Le thermolaquage industriel consiste à appliquer une poudre sèche sur une surface métallique préparée, puis à la cuire pour former un film. Cette description ne suffit toutefois pas à écarter les risques pour l’acheteur. Un revêtement peut paraître acceptable tout en étant refusé à cause d’un filetage, d’une face d’étanchéité, d’un point de mise à la terre, d’une arête soudée ou d’un contrôle à réception, faute d’avoir intégré l’exigence fonctionnelle au périmètre approuvé. L’aspect seul ne prouve pas l’aptitude fonctionnelle : demandez donc une étude de la finition sur plan avant d’arrêter le choix du revêtement.
Les propriétés d’un thermolaquage industriel dépendent du matériau support, de la préparation, du système de revêtement et du plan d’acceptation approuvés ; la poudre seule ne permet pas de les déduire.
Survolez pour retourner
Protection fonctionnelle
Définir l’exposition avant la durabilité
Précisez si la pièce est utilisée à l’intérieur ou à l’extérieur, puis indiquez l’humidité, la corrosion, le nettoyage, l’usure, les contacts et la durée de vie attendue. Une finition durable ou une résistance à la corrosion ne devient un objectif de conception qu’après validation du matériau support, de la préparation de surface, du système de revêtement et des justificatifs prévus.
Survolez pour retourner
Maîtrise de l’aspect
Rendre les critères visuels mesurables
Définissez la référence couleur, la brillance, la texture, les surfaces d’aspect, l’échantillon approuvé, les conditions d’observation et les écarts admissibles. Des termes comme « de haute qualité », « impeccable » ou « durable » ne remplacent pas des critères d’acceptation.
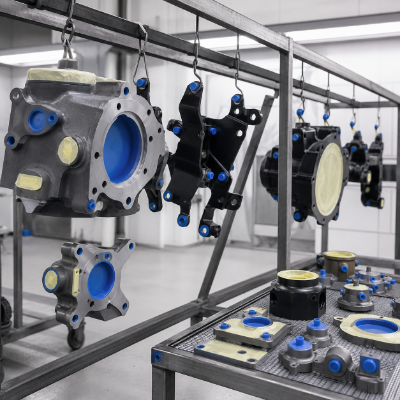
Survolez pour retourner
Préservation de l’assemblage
Intégrer l’épaisseur du revêtement à la géométrie de la pièce
Repérez les filetages, les trous, les portées de roulement, les faces d’assemblage, les portées de joint, les zones de mise à la terre et les points d’accrochage. Vous éviterez ainsi que le thermolaquage n’entraîne des problèmes d’ajustement, de continuité électrique ou d’étanchéité, ou des reprises inutiles.
Définissez la finition avant de demander un devis
La fiche de définition de la finition transforme une demande imprécise de thermolaquage en six décisions vérifiables. Sans ces informations, la conception, les achats, le prestataire de revêtement, le contrôle et la livraison risquent de reposer sur des hypothèses différentes ; remplir cette fiche ne prouve pas que tous les matériaux, poudres, normes ou essais sont disponibles.
02
Exposition et performances
- Environnement intérieur ou extérieur, contacts, température, humidité, produits chimiques, usure et nettoyage.
- Durée de vie requise et modes de défaillance que la conception doit éviter.
- Toute spécification applicable au produit, au client ou à la réglementation, avec son indice de révision en vigueur.
03
Couleur, brillance, texture et aspect
- Code ou système de couleur, méthode ou plage de mesure de la brillance, et finition lisse ou texturée.
- Surfaces d’aspect A, zones cachées, aspect attendu des arêtes et écarts admissibles.
- Plaquette étalon, échantillon approuvé, rôle des photographies, homogénéité entre lots et responsable de l’approbation.
04
Limites fonctionnelles
- Filetages extérieurs et intérieurs, trous, portées de roulement, faces d’assemblage, portées de joint et zones de référence.
- Surfaces de mise à la terre ou de contact électrique, zones à souder après revêtement et zones à laisser libres.
- Positions d’accrochage ou de contact autorisées et contrôles dimensionnels éventuels après revêtement.
05
Quantité, emballage et livraison
- Quantité de pièces, répartition en lots, indice de révision du plan, date demandée, destination et conditions de transport.
- Protection individuelle des pièces, intercalaires, maîtrise de l’humidité, étiquettes, cartons, caisses ou emballages réutilisables.
- Responsabilités à préciser pour la gestion des modifications, la manutention, le transport et les non-conformités.
06
Justificatifs, acceptation et qualification
- Méthode d’essai, type d’éprouvette ou lot de production concerné, conditions d’exposition, emplacement, échantillonnage et critère de réussite.
- Format des rapports, responsable, échantillon approuvé, décision relative à la première pièce et traitement des non-conformités.
- Exigence relative à un produit qualifié, à un prestataire approuvé, à un certificat en cours de validité ou à un laboratoire tiers, lorsqu’elle est spécifiée.
Fiche de travail indépendante
Copiez la fiche dans votre demande de devis. Vous pouvez l’utiliser avant même de contacter Zhenling Metal pour permettre aux achats et au bureau d’études de régler en interne les points manquants. Pour tout point non résolu, indiquez « à confirmer » au lieu de faire une supposition.
Contexte des spécifications : les spécifications QUALICOAT distinguent les exigences applicables à l’installation, au matériau et au produit fini.
Demander un devis avec une finition définie
Protégez les filetages, les ajustements et les surfaces fonctionnelles par un masquage clairement défini
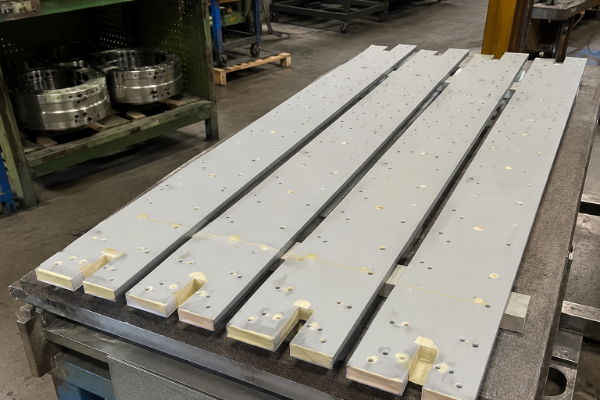
Filetages et alésages : indiquer s’il faut revêtir, masquer ou contrôler.
Faces d’assemblage et d’étanchéité : définir la limite fonctionnelle.
Zones de mise à la terre et de contact : préciser les surfaces qui doivent rester en métal nu.
Points d’accrochage et surfaces d’aspect : approuver les zones de contact visibles.
L’épaisseur du revêtement peut devenir une cote fonctionnelle sur un filetage, un alésage, une portée de roulement, une face d’assemblage, une portée de joint ou un contact de mise à la terre. Un défaut de masquage peut bloquer l’assemblage, supprimer un jeu, interrompre la continuité électrique, compromettre l’étanchéité ou imposer une reprise difficile, car le revêtement cuit est toujours présent au moment du montage.
Le plan doit fixer la limite finale, sans la laisser à l’appréciation de l’atelier. Zhenling Metal peut examiner un plan annoté lors de l’établissement du devis ; le procédé de masquage, la surépaisseur de revêtement, les capacités du prestataire et la méthode de vérification restent soumis au périmètre approuvé.
- Indiquez aussi ce qui doit être revêtu : repérez les surfaces à revêtir, et pas seulement celles à masquer.
- Précisez la raison : fonctionnement du filetage, ajustement du roulement, étanchéité, conductivité, soudage ou maîtrise de l’aspect.
- Reliez chaque limite au contrôle : choisissez une preuve visuelle, un calibre, un contrôle du filetage ou un relevé dimensionnel.
- Maîtrisez les modifications : si une limite de masquage change, révisez le plan au lieu de vous fier au souvenir d’un email.
Procédé de thermolaquage et critères d’acceptation
Définir l’ensemble des exigences de finition et de protection
Dans la demande de devis, précisez le matériau support et son prétraitement, le système de peinture en poudre, l’épaisseur cible du film, les zones masquées, les exigences d’adhérence ou de résistance au brouillard salin, l’échantillon d’aspect, les conditions d’emballage, le responsable des essais et le document de libération.
Résultat de l’examen
Une courte liste de points à régler, sans approbation automatique
Envoyez un plan simple ou une capture d’écran et précisez la fonction attendue. L’examen peut signaler des limites de revêtement mal définies, mais il ne garantit pas l’ajustement et ne confirme pas une capacité de masquage non vérifiée.
Adapter le matériau support, le système de revêtement et l’environnement d’utilisation
Les résultats du thermolaquage varient selon le métal, l’état de la surface à réception, la préparation, la cuisson, la géométrie et l’environnement d’utilisation. Le risque augmente lorsqu’un acheteur commande un « thermolaquage » sans préciser la propreté, les finitions antérieures, l’état des soudures, l’exposition à la corrosion, l’adhérence ou l’aspect. Un matériau support visuellement propre peut encore porter des résidus de fabrication ou des oxydes que la préparation doit éliminer.
| Informations fournies par l’acheteur | Incidence sur le choix | À confirmer lors du devis |
|---|---|---|
| État d’un alliage d’aluminium ou d’une pièce moulée | Les oxydes, la porosité, l’historique de moulage, les fluides d’usinage et les exigences d’aspect peuvent influer sur la préparation et le risque de dégazage. | État à réception, préparation de surface, limites d’aspect, masquage, examen de la cuisson et justificatifs requis. |
| Acier au carbone ou acier allié | La rouille, la calamine, l’huile, les arêtes vives, les cavités et les résidus de fabrication peuvent empêcher une adhérence homogène du revêtement. | Nettoyage, prétraitement, éventuelle prescription d’un sablage ou d’une autre gamme de fabrication, traitement des arêtes et définition du système de revêtement. |
| Acier inoxydable | L’état de surface, la contamination et les zones fonctionnelles à laisser nues peuvent nécessiter une approche différente de celle utilisée pour un acier ordinaire. | Préparation, critères d’adhérence, échantillon d’aspect et surfaces à laisser sans revêtement. |
| Pièces fabriquées ou en tôle | Les soudures, joints, angles, parois minces, salissures piégées, orientations d’accrochage et expositions à la chaleur peuvent entraîner des défauts ou des déformations. | Achèvement des soudures, nettoyage, accrochage, examen de la géométrie, procédés de revêtement, manutention et emballage. |
| Système de revêtement spécifié par l’acheteur | Les exigences relatives à un thermodurcissable, un thermoplastique, un époxy, un primaire ou un produit qualifié modifient l’applicabilité du procédé et l’interprétation des essais. | Produit ou spécification exacte, indice de révision, liste d’approbation, qualification du prestataire, conditions de cuisson et justificatifs d’acceptation. |
En pratique, le choix dépend de l’application : demandez une étude du matériau support et de la finition à partir du plan avant d’inscrire une famille de poudres connue dans vos exigences d’achat. Si le procédé de finition reste à choisir, l’anodisation peut aussi être évaluée pour les pièces en aluminium, tandis que les pièces ferreuses nécessitant une fine couche de conversion peuvent être comparées à une finition par brunissage. Il s’agit de pistes de choix, et non de spécifications interchangeables sans examen du plan et de l’environnement d’utilisation.
La préparation de surface ne se résume pas à un nettoyage d’aspect. Les recommandations du secteur associent les résidus d’huile, oxydes, salissures d’atelier, rouille, calamine et projections de soudure aux défauts de finition ; la préparation doit donc être adaptée au matériau support et à l’application, et non à la seule mention « métal propre ».
Soyons directs : une famille de poudres connue ou un film présenté comme plus résistant n’est pas automatiquement le bon choix. Zhenling Metal n’affirmera ni qu’une épaisseur supérieure est toujours préférable, ni qu’un même prétraitement convient à tous les métaux, ni que les hypothèses valables pour un revêtement automobile s’appliquent à d’autres équipements industriels ; chaque compromis doit être examiné à la lumière du plan, des conditions d’exposition, des justificatifs du prestataire et du plan d’acceptation.
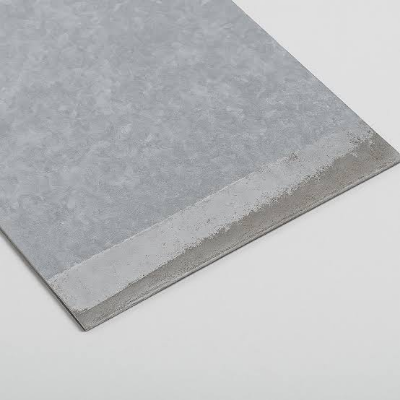
Préciser l’historique de la pièce
Les pièces moulées, les surfaces galvanisées, les anciennes finitions, la contamination et les chauffages antérieurs peuvent soulever des questions de dégazage ou d’adhérence. Zhenling Metal doit connaître cet historique avant la validation d’une gamme de fabrication.
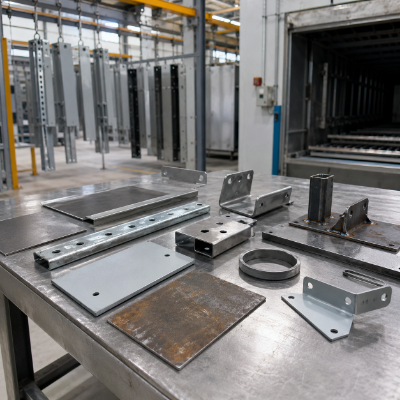
Distinguer les performances des arguments commerciaux
Les objectifs environnementaux pertinents, la durabilité et la résistance à la corrosion exigent un système défini et des justificatifs. Un prestataire de thermolaquage ne peut pas les déduire de la seule couleur ou famille de résines.
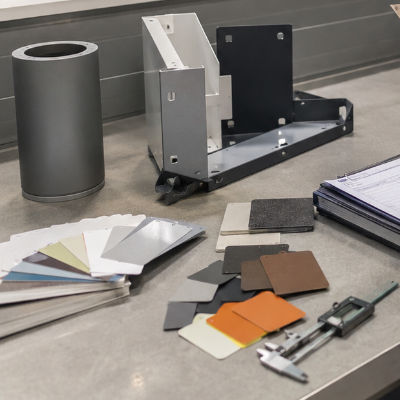
Vérifier le périmètre des qualifications
Un certificat qualité général ne vaut pas automatiquement qualification du procédé de thermolaquage. Si le contrat exige une certification, demandez sa nature exacte, son périmètre, le site concerné, son statut et son applicabilité.
Partir du plan pour préparer le devis et la livraison
Pour préparer un devis, la démarche doit relier le plan aux exigences de finition, de contrôle, d’emballage et de livraison, sans laisser entendre qu’un seul fournisseur réalise toutes les opérations sur son site. La raison est concrète : les règles d’achat traitent les spécifications, l’assurance qualité, l’emballage, la documentation et la livraison comme des responsabilités distinctes, car chaque lacune peut entraîner un retard, un refus ou une mise en cause de la responsabilité. La coordination ne prouve pas que le revêtement est réalisé en interne ; demandez une étude du périmètre sur plan qui précise qui exécute et vérifie chaque opération.
01
Transmettre
Envoyez le plan ou le modèle à jour, le matériau support, l’état à réception, la quantité, l’environnement d’utilisation, la finition souhaitée et la destination.
02
Examiner
Repérez les questions encore ouvertes sur la préparation, le masquage, l’accrochage, l’aspect, la cuisson, les dimensions, les essais et les responsabilités.
03
Définir
Précisez ce que le devis comprend en matière de traitement, de contrôle, de rapports, d’emballage, de transport et de délais.
04
Approuver
Figez l’indice de révision du plan, l’échantillon ou la référence visuelle, la méthode d’acceptation, les responsables et la règle de gestion des modifications.
05
Lancer
Ne programmez la production et la livraison que sur la base du périmètre approuvé, une fois les points ouverts réglés ou explicitement acceptés.
PKG-A
Dossier géométrique
Plan 2D, modèle 3D, indice de révision, dimensions et indications de masquage.
PKG-B
Dossier de finition
Matériau support, état de la pièce, spécification, couleur, brillance, texture et échantillon approuvé.
PKG-C
Dossier de justificatifs
Méthode, emplacement, échantillonnage, critères de réussite, rapports, qualification et responsable de l’approbation.
PKG-D
Dossier de livraison
Quantité, répartition en lots, emballage, étiquettes, destination, règle Incoterms le cas échéant et date demandée.
“
Le périmètre approuvé doit définir la finition comme une exigence de la pièce, sans laisser au prestataire de revêtement le soin de reconstituer l’intention de conception une fois la production commencée.
Lors de l’établissement du devis, vérifiez si une même offre commerciale couvre la fabrication, le thermolaquage, le contrôle, l’emballage et le transport. Zhenling Metal ne fera état d’un service de revêtement interne ni d’un protocole de maîtrise du prestataire sans justificatifs documentaires ; une règle Incoterms répartit les tâches, coûts et risques de livraison, et non les critères d’acceptation du procédé de revêtement.
Définir des critères d’acceptation vérifiables pour le thermolaquage
« Thermolaquage de qualité » n’est pas une spécification, et un certificat peut laisser croire que des contrôles ont été audités alors qu’ils ne relevaient pas de son périmètre. Un plan d’acceptation solide définit ce qui est mesuré, comment, où, quand et par qui, car les contrôles d’épaisseur, de cuisson, d’adhérence, de dureté, de brillance, de texture, d’aspect et de corrosion répondent à des questions différentes.
En toute franchise, citer un essai sans en préciser la méthode, l’emplacement, l’échantillonnage et le critère de réussite laisse le risque d’acceptation entier. Avant de lancer la production, demandez un plan d’acceptation vérifiable lié au plan et au contrat.
Cette matrice aide l’acheteur à définir les justificatifs attendus, mais elle ne prouve ni que tous les essais sont réalisés sur des équipements appartenant à Zhenling, ni qu’une certification du procédé de revêtement est en cours de validité. Si un produit qualifié, un prestataire approuvé, un laboratoire accrédité ou un certificat propre au client est obligatoire, joignez à la demande de devis la spécification exacte, son indice de révision et la liste d’approbation.
| Exigence | Méthode ou référence | Emplacement | Échantillonnage | Justificatif |
|---|---|---|---|---|
| Couleur et aspect | Plaquette approuvée, méthode de mesure de l’écart de couleur désignée ou référence visuelle définie | Surfaces d’aspect et toutes les zones exposées indiquées sur le plan | Première pièce, chaque lot ou échantillon convenu | Échantillon approuvé, photographies maîtrisées ou rapport |
| Brillance et texture | Méthode instrumentale spécifiée ou échantillon approuvé | Zone plane, accessible et représentative | Fréquence convenue | Relevé de mesures ou approbation d’un échantillon |
| Épaisseur du revêtement | Norme désignée et principe de mesure de l’instrument | Surfaces planes, arêtes et zones fonctionnelles selon le cas | Nombre et répartition définis des mesures | Feuille de relevés ou rapport de contrôle |
| Adhérence, cuisson ou dureté | Méthode et niveau d’acceptation spécifiés | Pièce de production ou plaquette d’essai convenue | Par lot, par équipe, sur la première pièce ou selon le contrat | Rapport d’essai indiquant la méthode et le résultat |
| Corrosion ou durabilité | Uniquement la méthode d’exposition, la durée, l’éprouvette et la règle d’évaluation désignées | Pièce ou plaquette d’essai selon les spécifications | Plan de validation convenu | Rapport du fournisseur ou d’un laboratoire indépendant |
| Masquage et ajustement | Limite définie sur le plan, avec contrôle visuel, au calibre ou dimensionnel | Filetages, trous, ajustements, joints, zones de mise à la terre et de contact | Première pièce, puis échantillonnage convenu | Rapport de contrôle, photographie ou résultat au calibre |
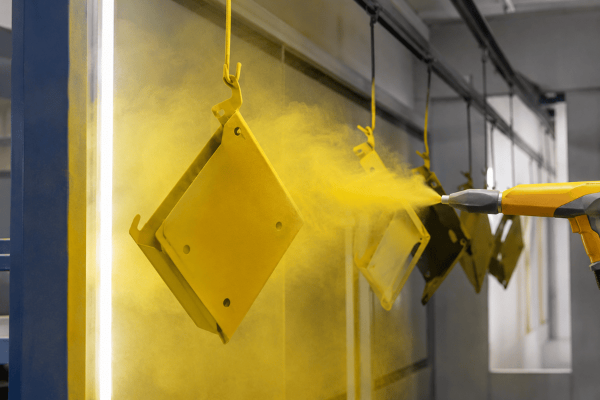
Niveau de preuve
Adapter les justificatifs au risque d’achat
Une pièce dont seul l’aspect compte peut nécessiter un échantillon approuvé et des photographies de chaque lot, tandis qu’un assemblage à fonction critique peut exiger des mesures définies, des rapports et un examen indépendant. Déterminez le niveau de preuve à partir du plan et du contrat, et non d’une série d’essais universelle.
Vérification des qualifications
Demander ce que couvre réellement le certificat
La certification du Powder Coating Institute porte sur les procédés et contrôles propres au revêtement, tandis qu’un certificat général de management de la qualité a un autre périmètre. Zhenling Metal recommande de vérifier le certificat en vigueur, le programme, l’installation, le statut et l’application concernés, plutôt que de se fier à un logo.
Comparer les devis de thermolaquage selon leur périmètre, leurs risques et leurs justificatifs
Un acheteur ne peut pas comparer les devis des fournisseurs au seul prix unitaire si leurs hypothèses diffèrent sur l’état des pièces à réception, la préparation, le système de revêtement, le masquage, le contrôle, l’emballage, le transport et le traitement des non-conformités. Un devis peu élevé au périmètre mal défini peut reporter sur l’acheteur les risques de reprise, de perturbation du montage, de refus, de retard ou de transports répétés.
Chiffré
Périmètre comparable
- Quantité, répartition en lots, indice de révision du plan et état des pièces à réception
- Préparation de surface et définition du système de revêtement
- Couleur, brillance, texture, masquage, accrochage et référence d’aspect
- Méthodes de contrôle, rapports, opérations complémentaires et emballage
- Destination, conditions de transport, délai demandé, gestion des modifications et responsabilités
Encore à définir
Enchaînement des coûts liés au risque
- Limite non définie → mauvaise hypothèse sur le revêtement ou le masquage
- Mauvaise hypothèse → défaut d’ajustement, d’aspect, d’adhérence ou de documentation
- Défaillance → tri, reprise, remplacement, retard de ligne ou refus
- Responsabilité non attribuée → litige, transports répétés et perte de temps
INCIDENCE ÉCONOMIQUE
Sans données d’entrée pour le projet, le retour sur investissement ne peut pas être justifié ni le délai d’amortissement estimé avec précision.
Vérification des arguments des fournisseurs.
Les expressions de recherche courantes aident à trouver des fournisseurs, mais ne constituent pas des spécifications ; avant de comparer les offres, associez à chaque expression ci-dessous des éléments documentés pour la commande.
Expressions relevées sur les pages des fournisseurs
Ce que l’expression ne permet pas d’établir
Justificatifs à demander
Thermolaquage commercial ; services de thermolaquage industriel ; prestation complète de thermolaquage ; service complet ; gamme de services de thermolaquage
Le mode de prestation, les opérations incluses, les exclusions ou les responsabilités liées à la commande.
Un devis indiquant qui réalise, coordonne, contrôle, emballe et garantit chaque opération.
Entreprises de thermolaquage ; installation de thermolaquage ; site de production ; expérience en thermolaquage
Que le site de production, le personnel, les équipements ou les contrôles mentionnés s’appliquent à la pièce de l’acheteur.
Périmètre du site de production, responsabilité du procédé, statut des qualifications et justificatifs propres à la commande.
Thermolaquage de la plus haute qualité ; finitions de haute qualité ; qualité optimale ; travail de qualité ; qualité et précision ; valeur ajoutée ; finition impeccable
Une exigence mesurable d’aspect, d’ajustement, d’adhérence, de résistance à la corrosion ou de documentation.
Méthode d’acceptation, limite, règles d’échantillonnage, référence approuvée et responsable.
Avantages du thermolaquage ; solutions de thermolaquage ; propose le thermolaquage ; le thermolaquage permet ; le thermolaquage garantit
Un résultat garanti ou un périmètre d’achat complet.
Matériau support, préparation, système de revêtement, environnement, essais, rapports et exclusions définis.
Projet de revêtement ; besoins de thermolaquage ; recours au thermolaquage ; large gamme d’applications ; diverses applications industrielles ; applications industrielles
Qu’une même gamme de fabrication convienne à tous les alliages, géométries, historiques thermiques, conditions d’exposition ou spécifications applicables.
Une étude d’aptitude fondée sur le plan, avec les points non résolus signalés comme restant à confirmer.
Pièces automobiles ; produits fabriqués ; pièces complexes ; équipements industriels ; surface métallique ; revêtements fonctionnels
Que les résultats obtenus pour une famille de pièces ou un usage final soient transposables à un autre.
Matériau support, géométrie, limites fonctionnelles, environnement d’utilisation et justificatifs d’acceptation comparables.
Finitions thermolaquées ; finitions texturées ; correspondance des couleurs ; finition protectrice ; finition industrielle
Une maîtrise de la couleur, de la brillance, de la texture, du niveau de protection ou de l’aspect d’un lot à l’autre.
Échantillon approuvé, conditions d’observation, méthode de mesure, écarts admissibles et règle applicable aux lots.
Sablage ; dégraissage ; prétraitement ; application de poudre ; application électrostatique ; montage d’usinage ; épaisseur du revêtement ; adhérence
La séquence de préparation et d’application appropriée, ni la façon dont elle sera vérifiée.
Base du procédé spécifiée ou qualifiée, plan de masquage et d’accrochage, emplacements de mesure et rapports d’essai.
Poudre sèche ; revêtement liquide ; résistance à la corrosion ; respectueux de l’environnement ; procédé respectueux de l’environnement ; conçu pour résister
Un avantage environnemental, une durabilité ou une durée de vie sans base de comparaison ni justificatifs définis.
Données matériau applicables, conditions d’exposition, méthode d’essai, limite d’acceptation et portée de l’affirmation.
Outils techniques pour le thermolaquage
Ensemble d’outils de précision spécialisés pour définir la finition thermolaquée, examiner les limites de masquage, planifier les justificatifs d’acceptation et harmoniser le périmètre des devis.
Fournissez le plan ou le modèle 3D à jour, le matériau de base, son état à réception, la quantité, l’utilisation prévue, la couleur, la brillance, la texture, les zones à masquer, les justificatifs de conformité requis, l’emballage, la destination et la date souhaitée. Indiquez “à confirmer” pour toute condition non définie au lieu de faire une supposition, car elle peut modifier le procédé, les risques et le prix.
L’aluminium, l’acier au carbone ou allié, l’acier inoxydable, les pièces moulées, les pièces usinées et les pièces de tôlerie peuvent être soumis à une étude, sans que cela vaille acceptation automatique. Leur aptitude dépend de l’alliage, de l’état de surface, des soudures, des contaminations, de la géométrie, des traitements thermiques antérieurs, du système de revêtement et de la spécification applicable.
Indiquez sur le plan si chaque élément géométrique doit être revêtu, masqué, laissé nu ou contrôlé après application du revêtement. Précisez la raison fonctionnelle de ces exigences pour les filetages, les alésages, les portées de roulement et de joint, les zones de mise à la terre, les zones de soudure, les faces visibles et les points d’accrochage autorisés.
Précisez la norme ou la méthode, la valeur cible ou la plage admise, le matériau de base, le principe de mesure, les emplacements, le nombre de relevés, les modalités d’échantillonnage et le format des résultats. Ne reprenez pas une plage d’épaisseur générique d’une autre application, car l’épaisseur de film appropriée dépend du système de revêtement, de la géométrie, de la fonction et de la spécification applicable.
Si l’aspect est important, fournissez la référence de couleur, la méthode de mesure ou la plage de brillance, la description de la texture, les surfaces visibles, les conditions d’observation, les variations admises et l’échantillon approuvé. Précisez qui approuve l’échantillon et s’il sert de référence pour la première pièce, pour chaque lot de production ou pour les deux.
Le thermolaquage peut convenir si le matériau de base, la préparation, le système de revêtement, les arêtes, l’épaisseur du film, les conditions d’utilisation et le plan de validation sont compatibles. Toute affirmation sur la tenue en extérieur ou à la corrosion nécessite des preuves propres à l’application ; la couleur, la famille de résines ou le qualificatif durable ne garantissent pas une durée de vie.
La quantité, les dimensions et la géométrie des pièces, leur état à réception, la préparation, le système de revêtement, les changements de couleur, le masquage, l’accrochage, le contrôle, les rapports, les opérations complémentaires, l’emballage, la destination et les délais peuvent influer sur le coût. Comparez les devis à périmètre égal et calculez le retour sur investissement à partir de vos propres données de reprise et de logistique.
Le délai de livraison peut varier selon le degré de finalisation du plan, la disponibilité du matériau, l’approbation de l’échantillon, la disponibilité de la poudre, la complexité du masquage, la gamme de fabrication, la durée des essais, la taille du lot, l’emballage, le transport et les questions techniques en suspens. Zhenling Metal doit confirmer le calendrier lors de l’établissement du devis plutôt que de publier un délai standard non vérifié.
Demandez les documents requis par le plan, la spécification, le contrat client ou l’évaluation des risques, tels que la validation de l’aspect, les relevés d’épaisseur, les résultats d’essais, les enregistrements de lot ou un certificat de procédé en cours de validité. Vérifiez la méthode, le critère d’acceptation, le site de production, le périmètre, la validité et la partie responsable avant de considérer un document comme une preuve.
Oui, un acheteur peut soumettre une seule demande de devis pour une pièce finie, définissant à la fois les exigences de fabrication et de finition de surface. Le devis de Zhenling Metal doit préciser quelles opérations sont réalisées, sous-traitées, coordonnées, contrôlées, emballées ou exclues ; une demande commerciale unique ne prouve pas que le thermolaquage est réalisé en interne.






