
Entre em contato com a Zhenling

Atualizado em agosto de 2026
A usinagem CNC de titânio consiste em torneamento, fresamento, furação ou acabamento controlados de material bruto de titânio para produzir uma peça definida e um conjunto de evidências de aceitação. Ela não é regida por uma única tabela de velocidade e avanço. A confiabilidade depende de relacionar a condição exata do material, o contato de corte, o estado da aresta, o acesso do fluido de corte, o fluxo de cavacos, o apoio da peça e o plano de inspeção. Uma variação em qualquer uma dessas variáveis pode fazer com que um corte aceitável comprometa a vida útil da ferramenta, a integridade superficial ou a geometria liberada.
Este guia explica como definir essas decisões antes que um parâmetro se torne uma regra de produção. A capacidade comercial e a análise de cotações são tratadas na página de soluções; este artigo é uma referência educativa sobre controle de processos.
Por que o titânio concentra calor e carga na aresta de corte
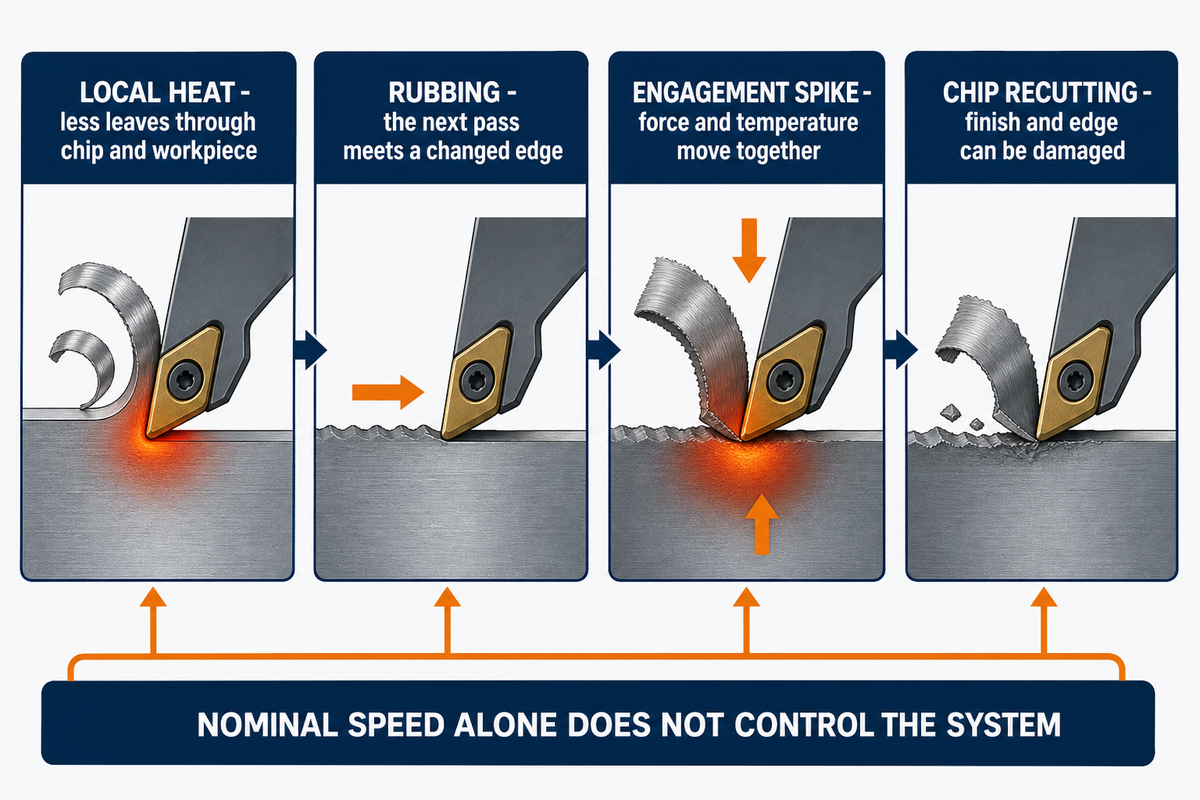
O titânio apresenta desafios específicos porque a zona de corte pode reter calor enquanto a ferramenta entra repetidamente em contato com uma peça resistente e elástica. Sua baixa condutividade térmica faz com que menos calor seja dissipado pelo cavaco e pela peça do que um profissional de usinagem poderia esperar de metais como o alumínio. Por isso, o atrito localizado, uma aresta instável ou a evacuação inadequada de cavacos podem acelerar o desgaste da ferramenta antes que a peça inteira de titânio pareça quente.
Este guia não apresenta uma receita universal nem afirma que a Zhenling tenha aprovação para os setores aeroespacial, de defesa, médico, odontológico ou de implantes.
Esse mecanismo também explica por que dizer que “o titânio é difícil de usinar” é vago demais para orientar um projeto de usinagem. A resistência, a ductilidade, a reatividade química em temperaturas elevadas de corte e a tendência do titânio ao encruamento podem interagir com a geometria da ferramenta e o contato de corte. A alta resistência à tração ou a elevada relação resistência-peso descrevem o desempenho do material; não indicam se uma fresa, um centro de torneamento, uma broca, um grau de metal duro, um porta-ferramenta ou o percurso do fluido são adequados para a característica liberada.
O acúmulo de calor costuma ser localizado. Se a aresta permanece parada ou atrita, o passe seguinte encontra uma superfície e uma ferramenta diferentes. Se o contato aumenta de forma abrupta em um canto, a força e a temperatura podem mudar ao mesmo tempo. Se um cavaco é recortado, ele pode danificar o acabamento superficial e a aresta sem que haja qualquer mudança na velocidade de corte programada, em pés por minuto ou metros por minuto. Portanto, a estabilidade da usinagem de titânio depende do sistema ao redor da velocidade de corte nominal.
Experimentos publicados ilustram a importância de considerar o conjunto completo de condições. Um estudo de torneamento de acabamento usou 120 m/min, profundidade de corte de 0,25 mm, avanço de 0,1 mm/rev e lubrificação por quantidade mínima a 30 ml/h e 0,7 MPa. A vida útil da ferramenta foi comparada pelo volume de material removido até que cada pastilha atingisse o critério de desgaste declarado; nesse setup, a pastilha afiada sem revestimento durou mais de 3 vezes que a pastilha revestida A e mais de 5 vezes que a pastilha revestida B. Esses números descrevem um estudo, não uma recomendação geral. Consulte as condições do estudo antes de usar o resultado.
Grau, condição, processo de fabricação e microestrutura do titânio: por que a identificação do material não é uma receita
Essa análise térmica e de carga fica incompleta sem a definição do material: o grau do titânio é uma parte dessa definição, mas não representa, por si só, a condição de corte. Certificados, forma, tratamento térmico, método de fabricação e microestrutura podem afetar a resposta da liga de titânio na aresta de corte. Identificações como “Grade 5”, “titânio comercialmente puro” e “titânio conformado mecanicamente” são pontos de partida úteis, mas não bastam para liberar um trabalho.
A documentação atual dos materiais ainda tem limites quanto à forma do produto. Por exemplo, a ASTM B348/B348M-25 abrange barras e tarugos de titânio e ligas de titânio, enquanto a ASTM B265-25 abrange tiras, chapas finas e chapas recozidas. A indicação de uma forma não estabelece automaticamente a condição, a certificação ou o histórico de processo de outra forma.
O trabalho com titânio começa pela avaliação de se o grau especificado é o material adequado à aplicação. O Titanium Grade 5 é uma liga frequentemente discutida, mas seu nome, por si só, não define a forma do produto, o tratamento térmico, as propriedades mecânicas ou o plano de aceitação. Se o material ainda não estiver definido, consulte a biblioteca de materiais mais ampla e o guia de seleção de materiais para usinagem CNC para separar a seleção do material das evidências de usinagem analisadas aqui.
Algumas aplicações que exigem baixo peso e resistência à corrosão podem favorecer o titânio; sua resistência mecânica e à corrosão também são consideradas em diversas aplicações. Esses motivos gerais não comprovam que uma peça acabada resistirá à corrosão no ambiente real de uso, manterá tolerâncias estreitas ou estará sujeita ao mesmo nível de evidência em protótipos e peças de produção.
| Identificador | Questão a esclarecer | Por que isso importa no corte | Limite de transferência |
|---|---|---|---|
| Grau e especificação | Qual designação atual e regra de substituição se aplicam? | Delimita a composição química e as evidências exigidas do material | Não define um parâmetro de corte universal |
| Forma e condição do produto | Barra, tarugo, chapa fina, chapa, forjado, fundido ou outra forma? | Altera o histórico do material bruto, as sobremedidas e as questões de apoio | A documentação de uma forma não qualifica outra |
| Processo de fabricação | Conformado mecanicamente, fabricado por manufatura aditiva ou por outro processo declarado? | Pode introduzir anisotropia, porosidade ou histórico térmico específico do processo | Equivalência de grau não comprova equivalência de processo |
| Microestrutura e pós-processamento | Qual tratamento térmico e condição microestrutural se aplicam? | Pode alterar a força, o desgaste e a resposta superficial | Um resultado laboratorial permanece limitado às condições do ensaio |
A microestrutura não é uma observação teórica secundária. Um estudo de microusinagem comparou 4 microestruturas de Ti-6Al-4V com uma ferramenta de 200 µm e duas arestas e encontrou menor força e desgaste na condição totalmente lamelar naquele experimento específico. Isso não comprova que o material totalmente lamelar seja sempre mais fácil de usinar em escala convencional. Da mesma forma, uma revisão sobre titânio fabricado por manufatura aditiva e conformado mecanicamente discute anisotropia, porosidade, histórico térmico e pós-processamento como fatores que variam conforme o processo. Use esses resultados para solicitar o histórico do material, não para inventar um parâmetro aplicável a processos diferentes.
Limite das evidências: o estudo de microusinagem citado usou uma ferramenta de 200 µm, enquanto outro experimento de fresamento citado usou uma ferramenta de 20 mm e o estudo de torneamento de acabamento usou profundidade de corte de 0,25 mm e avanço de 0,1 mm/rev. A espessura de 6 mm do material bruto no estudo de fresamento de face também é uma condição de ensaio, não um limite de aceitação para paredes finas. Essas dimensões descrevem três condições de ensaio diferentes; não podem ser combinadas em uma única receita.
| Condição do estudo publicado | Condição relatada | O que o valor permite concluir | Limite de transferência |
|---|---|---|---|
| Torneamento de acabamento | Velocidade de corte de 120 m/min | Identifica o ponto de comparação relatado | Não é uma velocidade universal para titânio |
| Torneamento de acabamento | Profundidade de corte de 0,25 mm | Delimita o contato de corte relatado | Não define uma profundidade de fresamento |
| Torneamento de acabamento | Avanço de 0,1 mm/rev | Informa a base de avanço relatada | Não pode ser convertido em avanço por dente sem definir um novo setup |
| Lubrificação no torneamento de acabamento | 30 ml/h a 0,7 MPa | Identifica as condições de fornecimento relatadas | Não é uma receita geral para fluido |
| Microusinagem | Ferramenta de 200 µm com duas arestas | Delimita a comparação de microestruturas relatada | Não estabelece o comportamento em escala convencional |
| Peça de trabalho no fresamento de face | Ti-6Al-4V de 100 × 100 × 6 mm | Identifica as condições da peça de trabalho relatadas | Não representa todas as paredes ou cavidades |
| Ferramenta de fresamento de face | Ferramenta de metal duro de 20 mm com quatro arestas | Identifica a escala da ferramenta relatada | Não estabelece um número universal de arestas |
| Lubrificação no fresamento de face | 40 ml/h a 0,7 MPa | Identifica as segundas condições de fornecimento relatadas | Não pode ser combinado com o resultado do torneamento |
As indicações de aplicação exigem a mesma cautela. Projetistas podem usar titânio em vez de aço ou alumínio quando uma combinação definida de massa, resistência mecânica e comportamento diante da corrosão for adequada ao projeto. O titânio também pode ser escolhido pela excelente resistência à corrosão ou pela alta resistência à corrosão em um ambiente definido, ou ainda por propriedades valorizadas nos setores aeroespacial, médico e odontológico. Termos como resistência à corrosão, biocompatibilidade, implante e temperaturas extremas não comprovam que determinado fornecedor, lote do material ou peça usinada de titânio esteja qualificado para um uso regulamentado.
Condições para a estabilidade do corte de titânio
As condições para a estabilidade do corte de titânio registram o estado do material e da aresta, o contato de corte, o controle térmico e de cavacos e o apoio. Uma condição de corte só pode ser reutilizada enquanto esses estados permanecerem dentro de limites definidos. Essas condições verificam se um resultado pode ser transferido entre cortes comparáveis; elas não avaliam se o desenho técnico está completo, não qualificam um fornecedor nem substituem uma especificação do material.
| Estado do corte | Registrar | Sinal de alerta | Próxima verificação delimitada |
|---|---|---|---|
| Estado do material | Grau do material, lote, forma, processo, tratamento térmico | Um novo lote ou processo apresenta comportamento diferente | Reconferir o certificado e a peça de referência |
| Estado da aresta | Ferramenta, revestimento, geometria, tempo de uso, localização do desgaste | Há desvios nas tendências de força, rebarba, cor ou acabamento superficial | Comparar em um intervalo de desgaste definido |
| Contato de corte | Contato radial e axial, percurso, entrada, saída | Um canto ou rasgo provoca um pico de carga | Alterar o percurso mantendo os outros estados constantes |
| Controle térmico e de cavacos | Modo, acesso, pressão e vazão do fluido de corte; forma dos cavacos | Cavacos recortados, calor localizado, evacuação instável | Verificar o fornecimento do fluido na zona real de contato |
| Apoio | Dispositivo de fixação, vão da parede, balanço da ferramenta e do porta-ferramenta | Vibração, conicidade, retorno elástico, movimento após a liberação | Comparar as condições com e sem apoio |
Avanços e velocidades ficam dentro dessas condições; não as substituem. As rotações por minuto dependem da velocidade de corte e do diâmetro da ferramenta. A taxa de avanço depende da medida de avanço escolhida, da quantidade de arestas ou da base por revolução e da operação. A profundidade de corte pode se referir ao contato axial ou radial. Antes de perguntar “Qual RPM é necessário para usinar titânio?”, defina o diâmetro da ferramenta ou da peça, a operação, a base de carga de cavaco e todas as variáveis das condições de corte. O estudo de torneamento de acabamento mencionado é um exemplo de por que velocidade, profundidade, avanço, lubrificação e critério de desgaste devem ser considerados em conjunto.
Faça
- Registre as 5 variáveis das condições de corte em cada corte bem-sucedido
- Acompanhe as tendências do estado da aresta em vez de esperar uma falha visível
- Confirme o acesso do fluido e dos cavacos na zona real de contato
- Indique se o valor se refere à profundidade axial, à largura radial ou ao avanço
Não faça
- Copiar uma tabela para Grade 5 entre processos de fabricação diferentes
- Tratar a rotação do eixo-árvore como uma condição de corte completa
- Alterar aresta, contato de corte e fluido ao mesmo tempo durante o diagnóstico
- Considerar uma única peça aceitável como prova de um processo de produção estável
A operação e a geometria mudam os controles da usinagem CNC de titânio
Dentro das condições com cinco variáveis, torneamento, fresamento periférico, fresamento de rasgos, fresamento trocoidal, furação, rosqueamento e acabamento de paredes finas não impõem a mesma carga à ferramenta e à peça. A escolha da operação altera o tempo de contato, o percurso dos cavacos, a entrada e a saída, a direção de corte e o apoio. Relacione cada resultado de usinagem CNC de titânio à característica e à operação, não apenas à liga.
Consulte o guia de comparação entre fresamento e torneamento para desenho técnico e inspeção quando a questão em aberto for qual processo é responsável por uma característica ou referência geométrica. Ainda assim, essa comparação não substitui um ensaio específico para titânio.
| Operação ou característica | Principal questão de controle | Observação útil | Conclusão precipitada |
|---|---|---|---|
| Torneamento | O contato, a quebra dos cavacos e o acesso do fluido permanecem estáveis? | Localização do desgaste, forma dos cavacos, tendência do acabamento superficial | Um diâmetro comprova todas as características torneadas |
| Fresamento periférico | O contato radial permanece dentro dos limites ao longo do percurso? | Carga nas entradas, saídas e cantos | O avanço programado equivale a uma carga de cavaco constante |
| Rasgo ou cavidade | O calor e os cavacos conseguem sair do corte fechado? | Cavacos recortados, evacuação, marcas na parede | Um ensaio raso valida uma cavidade profunda |
| Furo ou rosca | Como são controlados o torque, o acúmulo de cavacos, o batimento e o acesso? | Tendência do torque, condição de saída, resultado do calibre | O alcance da ferramenta comprova a qualidade do furo |
| Parede fina | A remoção de material altera o apoio e a resposta dinâmica da peça? | Geometria com apoio, liberada da fixação e após repouso | Uma força menor garante uma parede melhor |
Paredes finas são um bom contraexemplo a regras simplistas sobre força. Em um estudo que comparou ligas de titânio, ligas de alumínio e polímero reforçado com fibra de carbono de paredes finas sob as mesmas condições de fresamento, a redução da espessura e o aumento do comprimento sem apoio foram associados, em todos os materiais ensaiados, a uma queda de 42% a 60% na força vertical máxima e a um aumento de 55% a 65% na relação entre a amplitude da força vertical e sua média. A rugosidade da liga de titânio piorou cerca de 30% entre as condições geométricas extremas declaradas. Um pico de força menor não significou uma parede mais estável.
Em uma peça de titânio de parede fina, meça o estado relevante: durante o corte com apoio, após a liberação do dispositivo de fixação e depois do repouso, se o desenho técnico ou o plano exigir. A posição indicada pelo comando, por si só, não define a geometria da peça liberada nem permite separar a distorção do dispositivo de fixação. Uma única parede acabada tampouco comprova a capacidade de repetição ao longo de um trecho maior ou com um equilíbrio diferente de remoção de material. O estudo sobre paredes finas sustenta esse limite de diagnóstico, não um valor universal de compensação.
O acesso do fluido de corte e o controle de cavacos fazem parte do sistema térmico
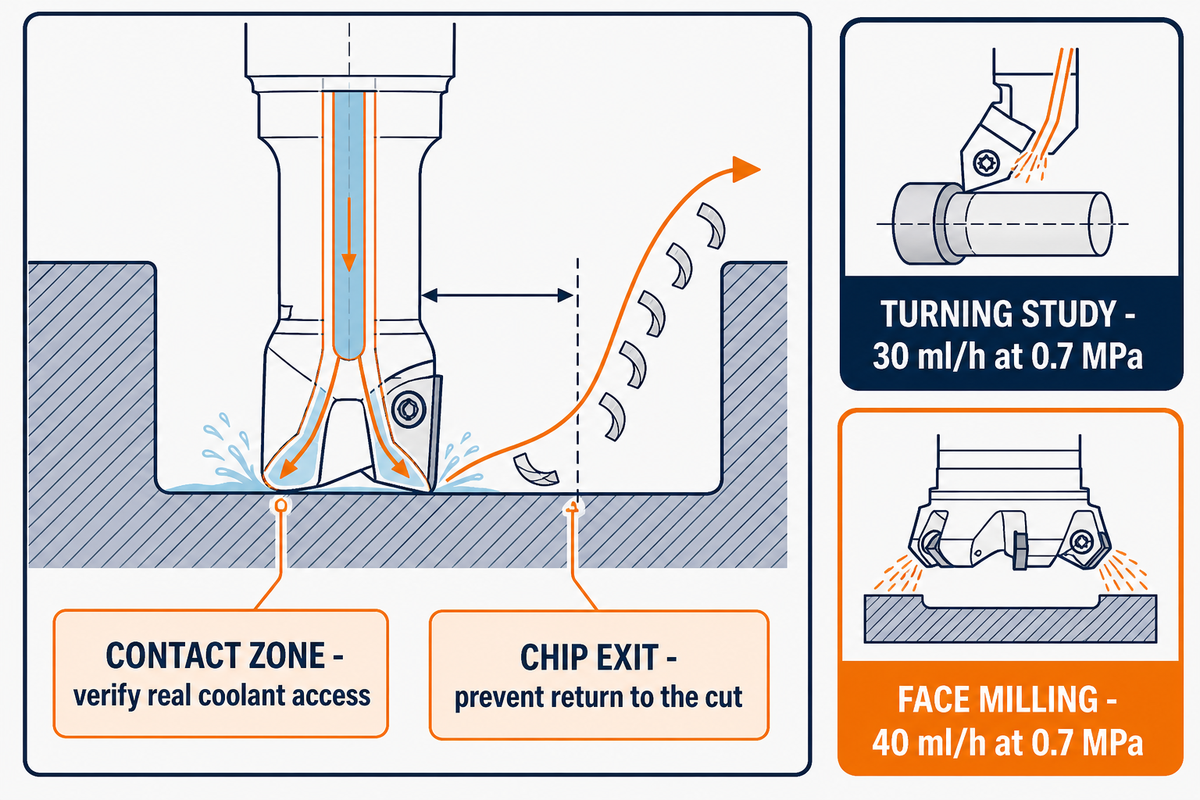
Mesmo após definir a geometria da operação e o apoio da peça, o fluido de corte não pode ser tratado como uma simples caixa a marcar. O modo de aplicação, a condição do fluido, o acesso, a pressão, a vazão, a posição do bico, o fechamento da máquina e o percurso dos cavacos determinam se o fluido alcança a zona ativa. A aplicação por inundação nominal ou a lubrificação por quantidade mínima podem parecer adequadas fora da zona de corte, enquanto os cavacos recirculam em uma cavidade ou a aresta perde acesso em profundidade.
Um experimento de fresamento usou uma peça de trabalho de Ti-6Al-4V de 100 × 100 × 6 mm, uma ferramenta de metal duro revestida com nitreto de titânio-alumínio de 20 mm e quatro arestas, balanço de 3 vezes o diâmetro e lubrificação por quantidade mínima a 0,7 MPa e 40 ml/h. Um estudo anterior de torneamento usou 30 ml/h e também indicou 0,7 MPa, mas envolveu outra operação e outro sistema de ensaio. Essas dimensões permitem interpretar cada resultado; não fazem com que a diferença de 10 ml/h se torne uma recomendação transferível. Registre as condições de fornecimento sempre que comparar cortes.
A forma dos cavacos é tanto um resultado quanto um sinal de controle. Cavacos longos ou recortados podem redirecionar o calor e danificar uma superfície acabada. Alterações de cor, acúmulo na aresta, mudança na rebarba ou no ritmo dos cavacos podem indicar mudanças no sistema, mas nenhum sinal visual isolado comprova a causa. Verifique em conjunto o estado da aresta, o contato de corte, o acesso do fluido e a evacuação; depois, altere uma variável que ajude a distinguir as causas.
A seleção do fluido também envolve limites de saúde ocupacional. A OSHA informa que a exposição a fluidos para usinagem de metais mal gerenciada foi associada a efeitos na pele, nos olhos e no sistema respiratório, incluindo bronquite e asma, bem como a casos raros de pneumonite por hipersensibilidade. Este guia não pode selecionar um fluido, limite de exposição, sistema de ventilação ou equipamento de proteção para uma unidade fabril. Consulte as informações de segurança atualizadas, a avaliação do local de trabalho, o plano de gestão de fluidos e as normas aplicáveis.
A integridade superficial exige mais do que aprovação dimensional
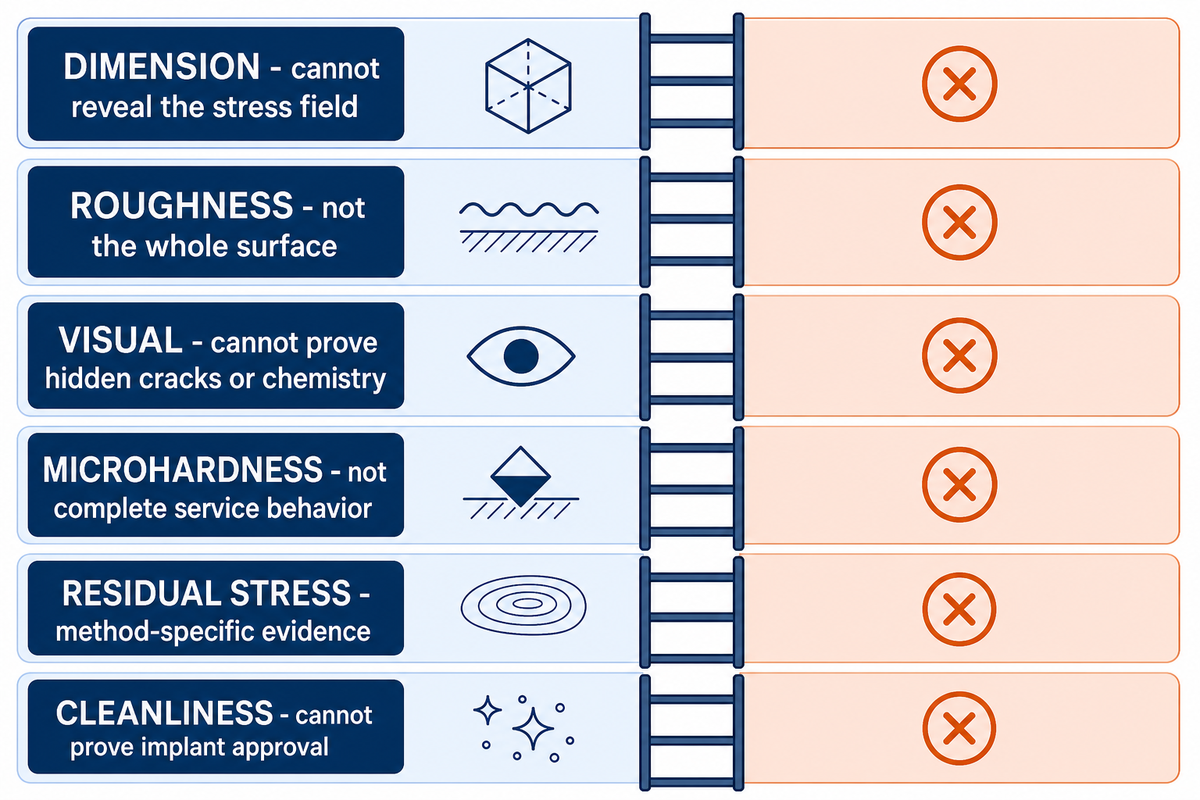
Mesmo quando a ferramenta e a peça produzem uma característica dimensionalmente aceitável, a condição da superfície pode permanecer indefinida. Rugosidade superficial, rebarbas, manchas, aparência de superfície afetada pelo calor, alteração da microdureza, tensão residual, deformação subsuperficial e contaminação respondem a questões diferentes. O planejamento da inspeção deve selecionar as características relacionadas à função, em vez de presumir que um único valor de rugosidade represente toda a superfície.
A tensão residual é especialmente fácil de não detectar. Uma pesquisa publicada sobre ligas de titânio encontrou relações não lineares entre os parâmetros de corte e a resposta da tensão residual, e relatou erro do modelo em vez de uma conversão direta universal. A medição por coordenadas ou com paquímetros não revela esse campo de tensões. Se a integridade superficial for importante para a função aprovada, o responsável pelo desenho técnico deve definir o método aplicável, a localização, a amostragem e o critério de aceitação.
| Característica | O que pode revelar | O que não pode comprovar por si só |
|---|---|---|
| Dimensão e geometria | Tamanho, forma, orientação ou localização em uma condição definida | Condição subsuperficial ou tensão residual |
| Parâmetro de rugosidade | Uma estatística de perfil especificada segundo um método definido | Ondulação, direção das marcas, danos ou função em sua totalidade |
| Inspeção visual | Rebarbas visíveis, cor, cavacos, marcas evidentes | Trincas ocultas, tensão ou composição química |
| Microdureza | Resposta localizada de dureza em um ensaio definido | Comportamento completo em serviço |
| Método para tensão residual | Informações sobre tensão específicas do método | Causalidade sem registro do processo |
| Registro de limpeza | Resíduos ou controles de processo definidos | Biocompatibilidade ou aprovação para implantes |
O estudo de torneamento de acabamento citado também alerta para o risco de simplificar demais as evidências de acabamento superficial. A análise da qualidade da rugosidade não chegou a um resultado conclusivo para a ferramenta sem revestimento, embora as diferenças de desgaste fossem grandes. Desgaste da ferramenta, acabamento superficial e confiança estatística estão relacionados, mas não são intercambiáveis. Para peças de titânio fabricadas sob encomenda, associe cada resultado de aceitação à característica, à localização, ao método, ao estado da ferramenta, ao lote do material e à revisão.
Cavacos e pó de titânio e fluidos para usinagem de metais exigem um plano de segurança documentado
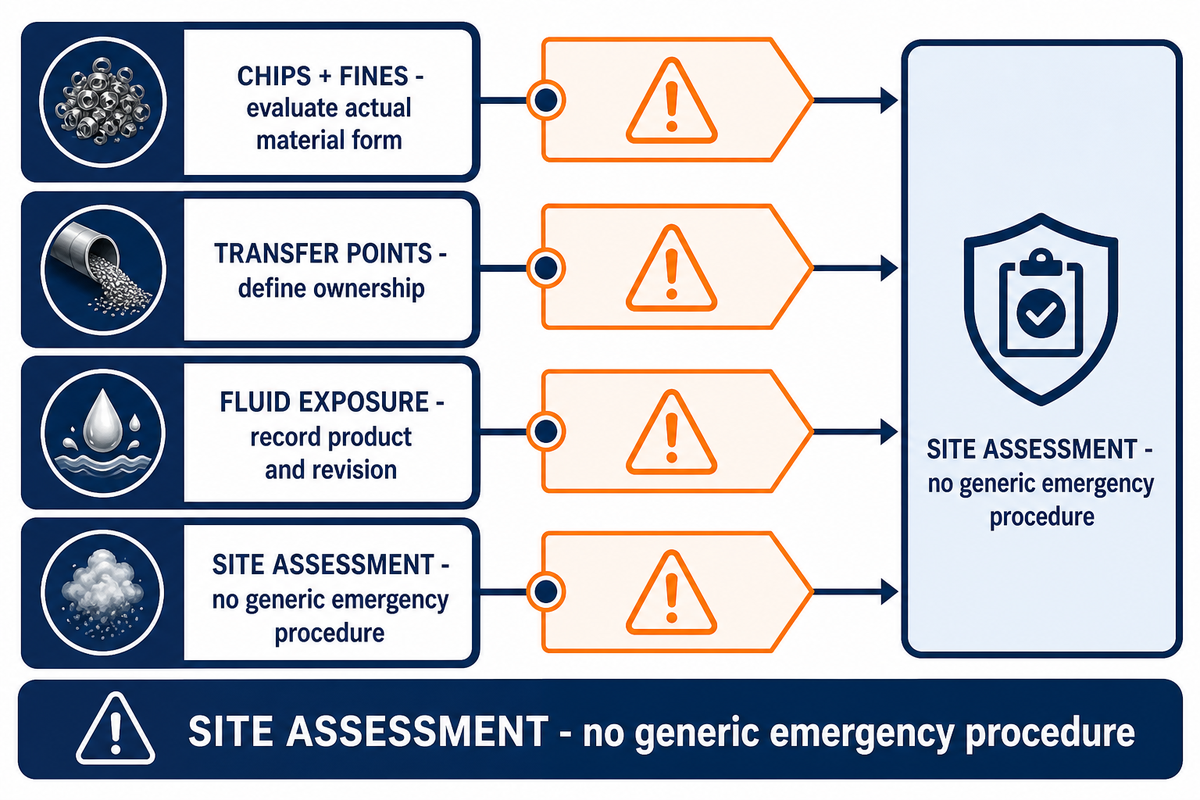
Cavacos ou pó de titânio, riscos de ignição e exposição a fluidos para usinagem de metais exigem uma avaliação de segurança específica para cada unidade fabril. A forma, o tamanho, o estado de umidade ou contaminação, o método de coleta, a quantidade acumulada, as fontes de ignição, os equipamentos e a jurisdição aplicável podem alterar o risco. Este artigo não pode prescrever decisões sobre combate a incêndios, limpeza, extração ou equipamentos de proteção individual.
“Qualquer material combustível pode queimar rapidamente quando está finamente dividido.”
Administração de Segurança e Saúde Ocupacional dos Estados Unidos, Poeira combustível
Essa afirmação delimita uma triagem, não um procedimento de emergência específico para titânio. Avalie os cavacos e finos reais, os equipamentos de processo, o sistema de coleta e as normas atuais da unidade fabril com profissionais de segurança qualificados.
Como limite conservador de triagem editorial, trate cavacos com aparência úmida, uma máquina fechada e um fluido de corte conhecido como observações, não como evidência de que todos os riscos foram eliminados. O material pode passar da zona de corte para a esteira, o separador, o aspirador, o recipiente e o fluxo de resíduos. O plano deve definir a responsabilidade em cada transferência, as misturas proibidas, os registros de inspeção e limpeza e a resposta a condições anormais, sem improvisações com base em um blog genérico.
A exposição ocupacional exige o mesmo nível de especificidade. As orientações da OSHA sobre fluidos para usinagem de metais discutem vários efeitos à saúde e fatores de gestão, mas não transformam o nome de um fluido em aprovação para uso seguro. Registre o produto e sua revisão, o método de controle da concentração, a avaliação de névoas ou aerossóis, a manutenção, o fechamento da máquina ou a ventilação, as tarefas dos trabalhadores e o fluxo para encaminhamento médico ou de higiene ocupacional exigido pela unidade fabril.
Separe as variações na usinagem do titânio por evento, causa e evidência
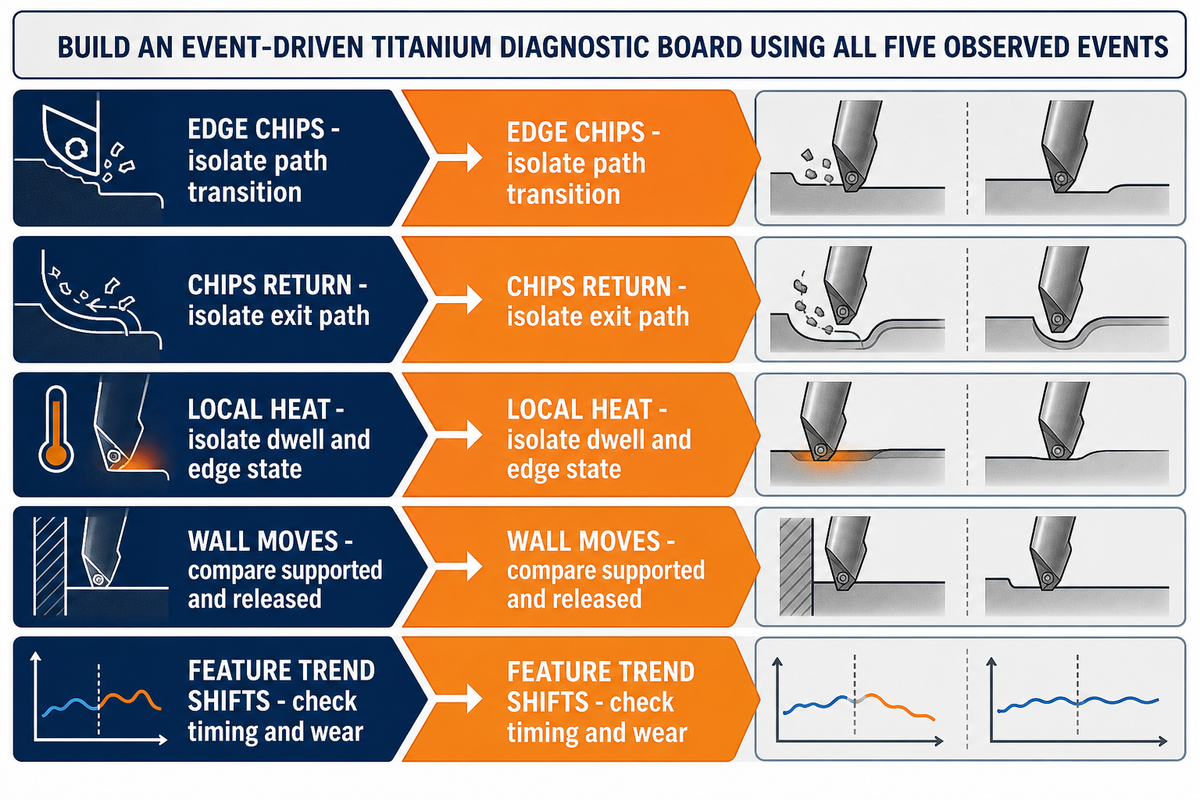
É mais fácil investigar variações no processo de titânio quando a primeira pergunta é: “o que mudou, onde e após qual evento?” Um sintoma visível pode ajudar a definir o próximo teste, mas não identifica a causa por si só. Mantenha constantes as demais condições de corte, registre o horário e o local na trajetória e compare a possível origem com uma referência conhecida.
| Evento observado | Primeira origem a isolar | Evidências a comparar | O que o evento não comprova |
|---|---|---|---|
| Lascamento da aresta na entrada ou na saída | Transição da trajetória e contato localizado | Local da aresta, posição na trajetória e intervalo de contato | Uma correção universal de revestimento ou velocidade |
| Cavacos longos retornam ao corte | Trajetória de saída dos cavacos e acesso do fluido de corte | Formato dos cavacos, marcas de recorte e chegada do fluido à zona de contato | A química do material ou o desgaste da ferramenta como causa única |
| Surge uma alteração localizada na cor pelo calor ou um acúmulo de material | Permanência no corte, atrito e condição da aresta | Aresta da ferramenta antes e depois do trecho afetado da trajetória | Condição subsuperficial ou dano durante o uso |
| A parede fina se move após a liberação | Apoio, sequência e condição de medição | Geometria com apoio e após a liberação no mesmo intervalo | Magnitude ou causa da tensão residual |
| Variação no furo, na rosca ou no acabamento | Condição da ferramenta, evacuação dos cavacos e ponto de amostragem | Local do desgaste, cavacos, evidências na superfície e momento | Que todas as características geométricas da preparação mudaram igualmente |
Esta tabela de diagnóstico não identifica a microestrutura do material, porosidade oculta, tensão residual, defeitos internos, exposição a fluidos, risco de poeira combustível, incerteza de medição ou requisitos regulatórios. Também não comprova causalidade quando várias variáveis mudam ao mesmo tempo. Esses limites são intencionais: as observações do processo devem ser avaliadas junto com evidências sobre material, segurança e qualidade.
Um estudo publicado sobre torneamento de acabamento registra em conjunto os resultados de desgaste da ferramenta e resposta da superfície. Essa relação mostra por que uma única observação não deve substituir o conjunto completo de evidências; ela não valida a tabela de diagnóstico acima.
Compare cada evento ao longo de um intervalo de corte definido, e não como um registro isolado. Uma alteração de carga sem inspeção da aresta pode indicar variação na fixação da peça ou no contato. Uma marca na superfície sem histórico dos cavacos pode ser resultado de recorte. Uma aresta desgastada sem identificação do lote do material pode indicar erro de transferência. Escolha o próximo teste delimitado, altere uma condição e não autorize uma correção universal com base no primeiro sintoma.
Verificação da documentação vigente: NFPA 660 após NFPA 484
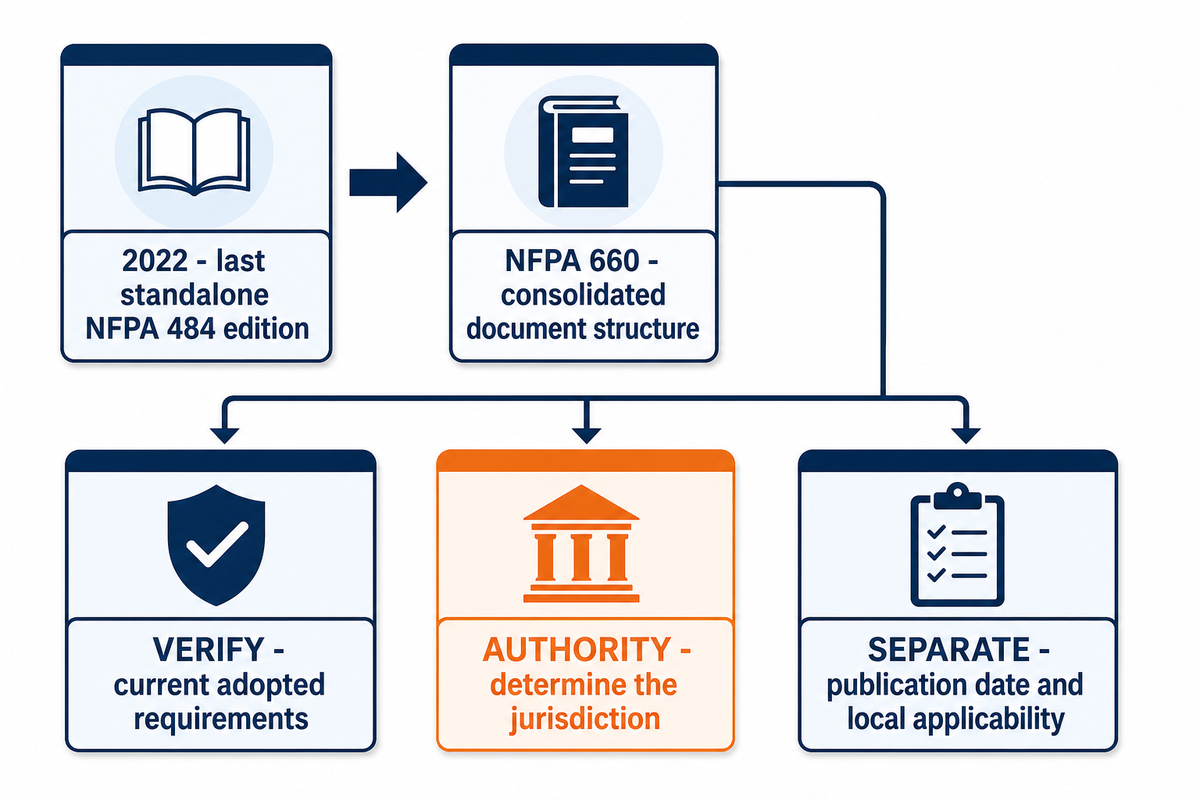
Como as observações do processo não resolvem questões sobre normas, as referências de segurança devem ser verificadas conforme a edição vigente e a jurisdição que as adotou. A NFPA identifica a edição de 2022 da NFPA 484 como a última edição independente e informa que seu conteúdo foi consolidado na NFPA 660. Um procedimento que cita a NFPA 484 sem verificar a estrutura documental atual pode se basear em uma referência desatualizada, mesmo que a preocupação com o perigo continue válida.
Na prática, a verificação é documental: identifique a operação e a forma do material, determine qual autoridade tem jurisdição, confirme os requisitos vigentes adotados e envolva profissionais de segurança qualificados. Como limite editorial do escopo jurídico, trate a data de publicação e a aplicabilidade local como verificações separadas; confirme o requisito adotado que rege a operação, em vez de usar uma página introdutória sobre a norma no lugar da edição aplicável ou da avaliação da unidade fabril.
A página de desenvolvimento da NFPA 484 explica o contexto da transição. As páginas da OSHA sobre poeira combustível e fluidos de usinagem apresentam o contexto federal de segurança. Em conjunto, elas mostram por que é preciso registrar a vigência dos documentos, a forma do material e a via de exposição; não constituem um programa completo de segurança para uma oficina de usinagem de titânio.
Faça um teste delimitado com titânio antes de liberar uma condição de corte
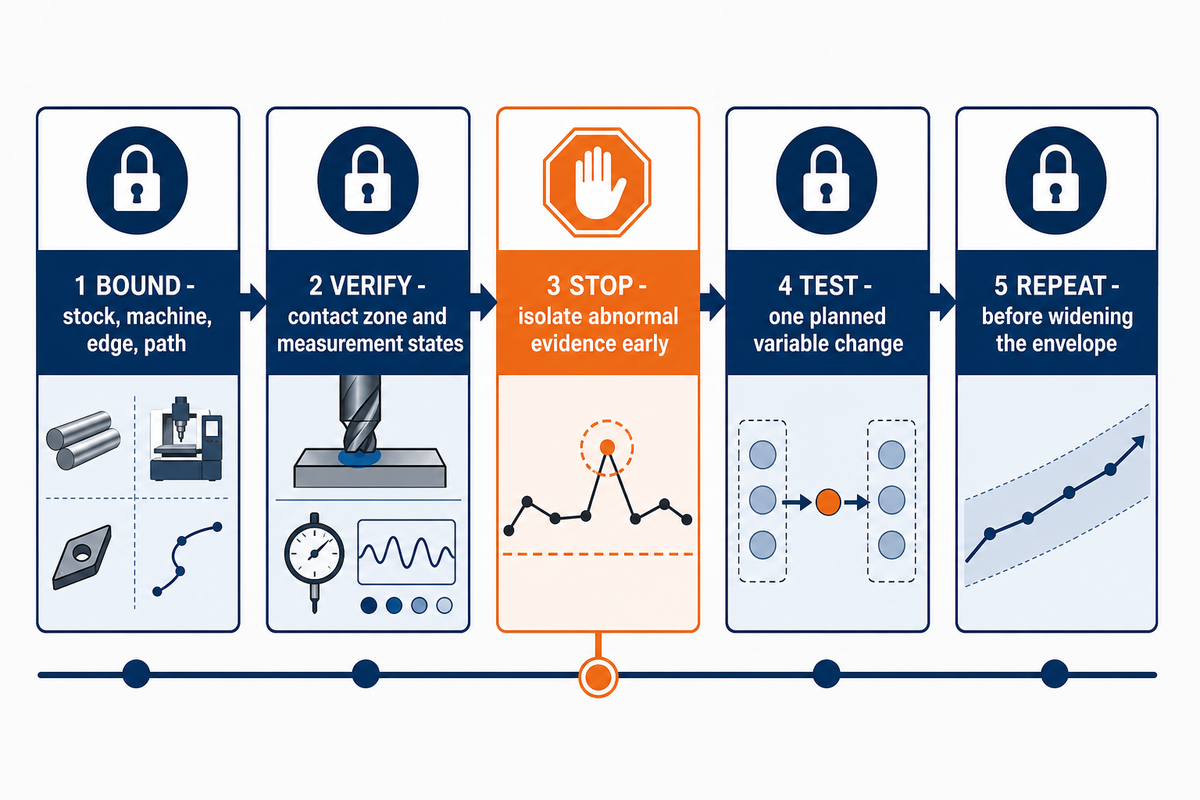
Um valor publicado ou usado com sucesso anteriormente só se torna um ponto de partida possível depois que o novo corte é delimitado. Faça um teste curto e sequencial que permita identificar o material, a ferramenta, a trajetória, o acesso do fluido de corte, o apoio e o intervalo de observação. O objetivo é descobrir se a condição de corte pode ser transferida, não qualificar um fornecedor nem preparar uma solicitação de cotação.
O guia de DFM para usinagem CNC explica como a geometria afeta a manufaturabilidade. A sequência abaixo começa depois, no ponto em que é preciso testar um corte específico em titânio sem alterar várias variáveis do processo ao mesmo tempo.
| Categoria de verificação do teste | Registro de processo necessário | Decisão protegida |
|---|---|---|
| Isole o material bruto inicial | Lote, forma e condição do material, além de um corpo de prova de referência | Este teste está vinculado a uma única condição identificável do material? |
| Confirme a condição de referência da máquina | Condição de aquecimento, deslocamento de trabalho, batimento e escala dos sinais | É possível separar a variação da máquina da variação do corte? |
| Fixe o sistema da aresta | Ferramenta, preparação da aresta, revestimento, suporte e balanço | É possível comparar o desgaste posterior com uma única aresta inicial? |
| Fixe a trajetória de contato | Operação, entrada, saída e contato axial e radial | É possível atribuir as alterações de carga a um trecho conhecido da trajetória? |
| Verifique o acesso à zona de contato | Fornecimento do fluido de corte e trajeto real de saída dos cavacos | Os cavacos conseguem sair sem retornar ao corte? |
| Defina as condições de medição | Observações com e sem apoio, em intervalos fixos | O movimento da peça será separado do momento da medição? |
| Defina um critério para interromper o teste antecipadamente | Dano na aresta, recorte de cavacos, carga instável, evidência de calor ou movimentação | Um evento anormal interromperá o teste antes que as evidências se misturem? |
| Faça um corte curto em etapas | Uma mudança planejada de variável e um intervalo de corte fixo | O teste isolou a comparação pretendida? |
| Compare a tendência das evidências | Aresta, trajetória dos cavacos, contexto da carga, superfície e geometria após a liberação | Várias observações sustentam a mesma conclusão delimitada? |
| Repita antes de ampliar | Intervalo definido, condição de parada e uma segunda execução comparável | A condição é repetível dentro do mesmo envelope de corte? |
Essa sequência impede que uma observação de protótipo se transforme, sem validação, em uma alegação sobre produção. Também evita que uma narrativa sobre resistência e leveza do material substitua as evidências necessárias para peças de titânio usinadas por CNC. Uma amostra bem-sucedida é útil, mas uma condição de corte transferível exige uma condição definida do material e do processo, um intervalo de observação e um critério para iniciar um novo teste.
As buscas precisam seguir a mesma intenção. Consultas como “fresamento de titânio”, “torneamento de titânio” e “fresas de topo para titânio” devem levar a evidências sobre operações e ferramental. Dúvidas sobre movimentação de paredes finas, lascamento da aresta ou recorte de cavacos devem levar a um diagnóstico delimitado do processo. “Usinagem CNC de aço inoxidável” e “impressão 3D de titânio” são comparações distintas de material ou processo, não evidências para esta sequência.
Quando a dúvida deixa de ser sobre o processo e passa a ser sobre a adequação do projeto, consulte os critérios da Zhenling para avaliar projetos em titânio. Essa página de solução trata de serviços definidos por desenho técnico, configuração, intenção de cotação e buscas por serviços de usinagem CNC. Este guia não promete dimensões, tolerâncias, volume, certificação, preço ou prazo de fabricação ou entrega.
Perguntas frequentes
É possível usinar titânio por CNC?
Sim. Os estudos citados documentam o torneamento e o fresamento de titânio, enquanto cada processo de furação ou acabamento ainda precisa validar o grau do material, a ferramenta, as condições térmicas e dos cavacos, o apoio e as condições de inspeção.
Depois de um teste delimitado, a pergunta útil não é simplesmente se uma máquina consegue cortar titânio. É se o grau, a forma, a sequência de operações, a geometria, a ferramenta, o contato, o acesso do fluido de corte, a trajetória dos cavacos, o apoio e o plano de observação específicos podem produzir evidências aceitáveis de forma repetida. As peças de titânio vão de geometrias simples, semelhantes às de material bruto, a paredes finas e cavidades complexas. Valide a característica geométrica específica e a condição da peça após a liberação, em vez de transferir um parâmetro genérico.
Por que é tão difícil usinar titânio?
O titânio concentra calor localizado e carga na aresta, tem resposta elástica e é sensível ao controle dos cavacos. Por isso, pequenas mudanças no contato, no apoio ou no acesso do fluido de corte podem acelerar o desgaste ou danificar a superfície.
A baixa condutividade térmica pode reter calor perto da ferramenta, enquanto a resistência e a ductilidade do material mantêm a aresta sob carga. O atrito ou o contato instável podem endurecer a superfície local e acelerar o desgaste. Cavacos longos, acesso inadequado do fluido de corte, balanço excessivo da ferramenta, apoio insuficiente e vibração de paredes finas podem agravar o problema. O equilíbrio exato depende do grau e da condição do titânio, da operação, da ferramenta e da geometria da peça.
Que RPM ou velocidade de corte devo usar para titânio?
Não existe um valor universal defensável de RPM ou velocidade de corte para titânio; calcule a RPM a partir da velocidade de corte superficial e do diâmetro selecionados, dentro de um envelope validado de operação e ferramental.
A RPM depende da velocidade de corte e do diâmetro da ferramenta ou da peça. Uma condição inicial válida também exige o grau e a condição exatos da liga de titânio, a operação, o material e a geometria da ferramenta, o revestimento, o contato radial e axial, a referência de avanço, o fornecimento do fluido de corte, o balanço, o apoio e o plano de aceitação. Os valores publicados correspondem a envelopes de teste. Para a característica geométrica em questão, use evidências da máquina, do fabricante da ferramenta, do responsável pelo material e de testes controlados, em vez de copiar um único valor.
O que deve interromper um teste com titânio antes da transferência dos parâmetros?
Interrompa o teste e isole a causa quando o lascamento da aresta, o recorte de cavacos, a carga instável, a evidência de calor localizado, a variação da superfície ou o movimento da peça após a liberação ultrapassarem o envelope de corte original.
Interromper o teste não diagnostica a causa. Registre o local na trajetória e o intervalo de corte, preserve a ferramenta e os cavacos quando possível, compare a geometria com e sem apoio e verifique se houve mudança na condição do material, na aresta, no contato, no acesso do fluido de corte, na saída dos cavacos ou no apoio. Retome com uma única mudança delimitada e um ponto de observação definido. Não transfira o parâmetro original apenas porque a primeira peça permaneceu dentro das dimensões aceitáveis.
A resistência à corrosão do titânio garante uma peça usinada durável?
Não. A resistência à corrosão depende da liga, do ambiente, da superfície e da aplicação.
Ela não comprova a geometria, a vida em fadiga, a limpeza, a integridade da superfície, a compatibilidade do revestimento nem a aprovação regulatória. Relacione a liga, o ambiente, as cargas, o acabamento, a limpeza, a inspeção e os requisitos de serviço à peça em questão. Separe também o comportamento geral da liga dos efeitos de danos de usinagem, contaminação, tensão residual, união de peças e tratamentos superficiais posteriores. Cada alegação precisa de evidências para a exposição e a condição de serviço pretendidas. Um corpo de prova ou certificado só responde à questão para a qual foi elaborado. Ele não comprova o efeito de um acabamento não registrado, resíduos retidos, contato entre metais diferentes ou uma etapa de limpeza posterior. Como regra editorial de evidências, mantenha a alegação sobre corrosão vinculada ao estado declarado da liga, à sequência de acabamento superficial, ao método de ensaio, ao ambiente, à duração e ao critério de aceitação.
Como este guia foi elaborado
A pesquisa para este guia reúne os escopos vigentes das especificações ASTM para formas de produtos, orientações da OSHA para locais de trabalho, informações da NFPA sobre a transição documental, pesquisas revisadas por pares sobre titânio e contexto prático delimitado, elaborado por fornecedores. O envelope de estabilidade do corte de titânio é uma ferramenta editorial de organização, e a tabela de diagnóstico orientada por eventos não é um modelo causal validado. Não foram incluídos resultados privados da produção da Zhenling, certificações, titularidade de patentes nem parâmetros universais.
Referências e fontes
- ASTM B348/B348M-25: Barras e tarugos de titânio e ligas de titânio ASTM International
- ASTM B265-25: Tiras, chapas e placas de titânio e ligas de titânio ASTM International
- Efeito da microestrutura do Ti-6Al-4V no microfresamento Registro do PubMed
- Usinabilidade de ligas de titânio fabricadas por manufatura aditiva revisão revisada por pares no PubMed Central
- Desgaste da ferramenta e resposta da superfície no torneamento de acabamento de Ti-6Al-4V artigo revisado por pares no PubMed Central
- Parâmetros de usinagem e tensão residual em liga de titânio artigo revisado por pares no PubMed Central
- Dinâmica da usinagem de Ti-6Al-4V de paredes finas artigo revisado por pares no PubMed Central
- Experimento de fresamento com lubrificação de quantidade mínima Journal of Manufacturing and Materials Processing
- Poeira combustível Administração de Segurança e Saúde Ocupacional dos Estados Unidos
- Fluidos de usinagem: efeitos à saúde Administração de Segurança e Saúde Ocupacional dos Estados Unidos
- Aviso sobre o desenvolvimento e a consolidação da norma NFPA 484 National Fire Protection Association
- Fórmulas e definições de torneamento referência do fornecedor Sandvik Coromant
- Contexto sobre corrosão do titânio e condição da superfície publicação da International Titanium Association
- Uma abordagem sistêmica para usinar titânio com sucesso artigo técnico de fornecedor, elaborado pela Kennametal e publicado pela Modern Machine Shop
- O que você precisa saber sobre a formação de cavacos referência do fornecedor Seco Tools
- Fluidos de usinagem: manual de boas práticas de segurança e saúde Administração de Segurança e Saúde Ocupacional dos Estados Unidos
- Fórmulas e definições de ferramentas de fresamento intercambiáveis catálogo do fornecedor Sandvik Coromant






