Póngase en contacto con Zhenling

Materiales para mecanizado CNC
Materiales para mecanizado CNC de piezas a medida por Zhenling
Mecanizamos materiales de 22 familias y más de 30 grados a partir de su plano o archivo 3D. Envíe el archivo y un ingeniero de procesos le entregará una cotización en 48 horas, indicando cualquier sustitución de material que reduzca el costo o el plazo de entrega. Las tablas siguientes le ayudarán a reducir las opciones a 2 o 3 materiales antes de enviar nada.
- Cotización revisada por un ingeniero en un plazo de 48 horas
- Prototipos en 7 a 15 días hábiles
- Dimensiones sin tolerancia indicada conforme a ISO 2768-m
- Se aceptan archivos STEP, IGES, X_T, DWG, DXF y PDF con cotas
- Plazo de cotización
- En un plazo de 48 horas, con revisión de un ingeniero
- Plazo de entrega de prototipos
- 7 a 15 días hábiles después de aprobar el plano
- Plazo de entrega de lotes pequeños
- 15 a 20 días hábiles después de aprobar el plano
- Plazo de entrega de producción
- 20 a 30 días hábiles, según se confirme en su cotización
- Pedido mínimo
- Sin cantidad mínima de pedido: se aceptan piezas individuales
- Dimensiones sin tolerancia indicada
- ISO 2768-m, salvo que su plano indique lo contrario
- Dimensiones sin tolerancia indicada
- ISO 2768-m, salvo que su plano indique lo contrario
Sus planos se tratan de forma confidencial y, si lo solicita, firmamos un acuerdo mutuo de confidencialidad antes de abrir cualquier archivo.
Capacidades de mecanizado CNC
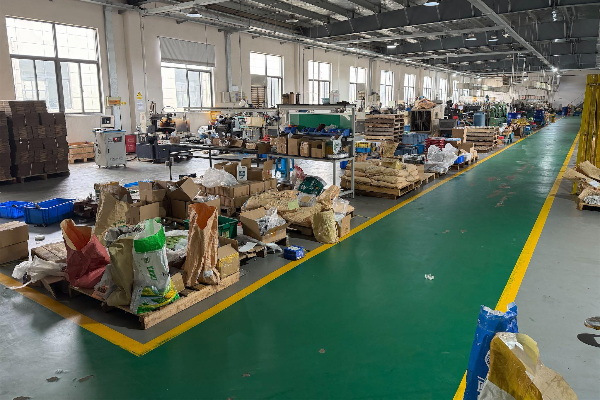
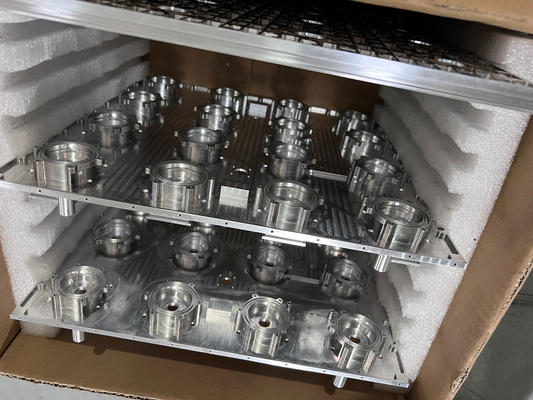
Cada máquina CNC de nuestro taller se prepara según su plano, no según un número de pieza de catálogo. Por eso trabajamos con materiales de 22 familias y más de 30 grados: los procesos de mecanizado determinan qué trabajos aceptamos, no una gama fija de productos. El corte, el mecanizado, la soldadura y la fabricación se realizan en un solo taller de 6,000 m², ubicado en unas instalaciones de 8,000 m² que operamos desde 2006.
Fresado y torneado
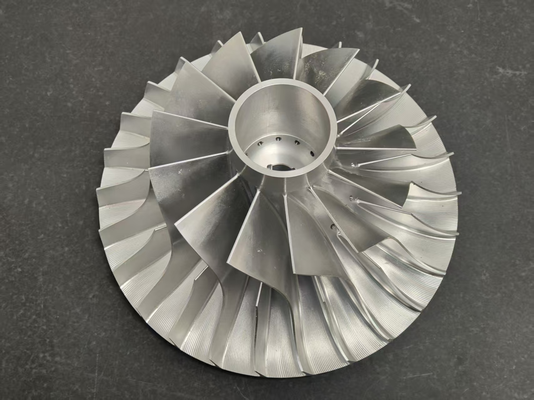
Los centros de mecanizado de 3 ejes y 4 ejes trabajan piezas prismáticas para maquinaria, placas y carcasas. Los centros de mecanizado de 5 ejes importados se encargan de las piezas con múltiples caras y contornos.
Electroerosión por hilo y rectificado
La electroerosión por hilo produce perfiles endurecidos y esquinas interiores estrechas a las que no llega una herramienta de corte. El rectificado plano y cilíndrico da acabado a las características geométricas que deben cumplir las tolerancias del ensamble.
Fabricación de piezas de placa
El cizallado CNC, el rolado de placas y el trabajo de prensa convierten las placas en envolventes y soportes dentro del mismo edificio. Realizar el corte, el rolado y el mecanizado bajo un mismo techo elimina el traspaso entre proveedores.
Soldadura y ensamble
La soldadura por arco sumergido Lincoln, proceso 12, y la soldadura con protección gaseosa unen los ensambles antes del mecanizado final, de modo que las caras se mecanizan después de que se produce la deformación por soldadura.
Selección de materiales para piezas mecanizadas por CNC
La selección de materiales para mecanizado CNC sigue 3 pasos: definir qué debe hacer la pieza, descartar las familias que no pueden cumplir esa función y clasificar las opciones restantes según sus propiedades. La guía de familias que sigue cubre los 2 primeros pasos, y la tabla comparativa cubre el tercero. Sea cual sea el grado elegido, compramos el material conforme a la especificación indicada en su plano y enviamos el certificado de la acería con las piezas terminadas.
Guía de familias de aleaciones
Comience por lo que debe hacer la pieza, no por el nombre de la familia. A diferencia de una lista alfabética de material en bruto, esta se organiza según la función de la pieza. La tercera columna es la más útil para el costo: indica qué opciones descartar y por qué.
| Qué debe hacer la pieza | Empiece por | Qué descartar y por qué |
|---|---|---|
| Contener presión interna | 1045 (45#), 4140 (42CrMo), acero inoxidable 304 / 316L | Grados de fácil mecanizado resulfurados. Los sulfuros no aportan resistencia a temperatura ambiente y actúan como concentradores de tensión, por lo que las grietas avanzan longitudinalmente por la barra siguiendo las inclusiones de sulfuro. |
| Controlar el flujo de un fluido en un cuerpo de válvula | Acero inoxidable 304 / 316L, bronce C93200, latón | Magnesio, que sufre corrosión galvánica cuando entra en contacto con otro metal en una unión húmeda. |
| Resistir el ataque químico | 316L, Alloy C276, 904L, PTFE, polipropileno | Acetal, que resiste bien los disolventes y combustibles, pero es atacado por ácidos fuertes. |
| Trabajar a altas temperaturas | Alloy 718 (980 °C), PEEK (330 °C), PAI (260 °C) | Cualquier plástico por encima de su temperatura nominal: el ABS llega hasta 80 °C y el nylon 6, hasta 90 °C. |
| Ofrecer resistencia al desgaste | Acero para herramientas D2 de 62 HRC, 4140 templado y revenido, PAI, acetal | Aleación de aluminio blanda en contacto deslizante: con 93 HB, la superficie no resistirá el funcionamiento. |
| Reducir peso | Aleación de aluminio 6061-T6, magnesio AZ31B, PEEK | Acero inoxidable, salvo que la resistencia a la corrosión exigida realmente lo requiera. |
| Conducir electricidad o calor | Cobre electrolítico de alta conductividad C11000, clasificado con 100% IACS | Latón y bronce, cuyos elementos de aleación reducen la conductividad a cambio de mejorar la maquinabilidad. |
| Aislar | PEEK, PEI, PTFE, acrílico | Cualquier metal y el nylon en un ambiente húmedo: este último absorbe 7.0% de agua al saturarse. |
| Estar en contacto con alimentos o agua potable | Acero inoxidable 304 / 316L, HDPE, polipropileno | Latón de fácil mecanizado C36000 (2.5–3.7% de plomo) y bronce C93200 (6–8% de plomo). |
| Deslizarse sin lubricación | PTFE, acetal, PA66, bronce para cojinetes C93200 | Acrílico, que se rompe al alcanzar 4.0% de elongación en lugar de deformarse plásticamente. |
| Mantener la transparencia óptica | Acrílico (PMMA), policarbonato | Policarbonato cuando haya disolventes: al entrar en contacto con ellos bajo carga, presenta agrietamiento por tensión. |
“Para una pieza que contiene presión, cotizamos únicamente el grado indicado en el plano. Un sustituto resulfurado se mecaniza más rápido y supera la misma inspección dimensional, pero se agrieta siguiendo las inclusiones de sulfuro una vez que la pieza entra en servicio.”
Ingeniería de procesos de Zhenling — regla permanente para piezas que contienen presión
La expansión térmica determina la tolerancia en un ensamble de distintos materiales
La columna de expansión abarca ambas mitades de la tabla, y la diferencia entre materiales explica por qué no sirve una sola tolerancia predeterminada. El acero al carbono se expande 12 µm/m·K; el PTFE, 120, y el HDPE, 130. Por cada grado de cambio de temperatura, una pieza de plástico de ese ensamble se desplaza entre 10 y 11 veces más que el acero al que está atornillada.
Un valor del nylon sin indicar su condición de humedad no sirve
La resistencia a la tracción del nylon 6 sin carga baja de 74 MPa en estado seco a 35 MPa tras acondicionarlo a la humedad; su módulo baja de 2.7 GPa a 1.1 GPa. El nylon 66 muestra el mismo efecto: la resistencia baja de 86 MPa a 60 MPa, y el módulo, de 3.3 GPa a 1.6 GPa.
Eso supone una pérdida de resistencia de 53% en PA6 y de 30% en PA66, causada únicamente por la humedad ambiental.
El PA6 alcanza 7.0% de absorción de agua al saturarse y el PA66, 8.5%; por eso, el valor acondicionado es el que realmente ofrecerá una pieza en un ambiente húmedo.
22 materiales que mecanizamos
Para 2 de los plásticos siguientes, esta tabla no resuelve la elección del grado: el PTFE, entre opciones sin carga, con carga de fibra de vidrio y con carga de carbono; y el POM, entre copolímero y homopolímero. Cada uno tiene su propia página — mecanizado CNC de PTFE y Teflon y grados de POM y Delrin para mecanizado —, y los valores de las fichas siguientes corresponden a PTFE sin carga y a acetal sin distinguir entre copolímero y homopolímero.
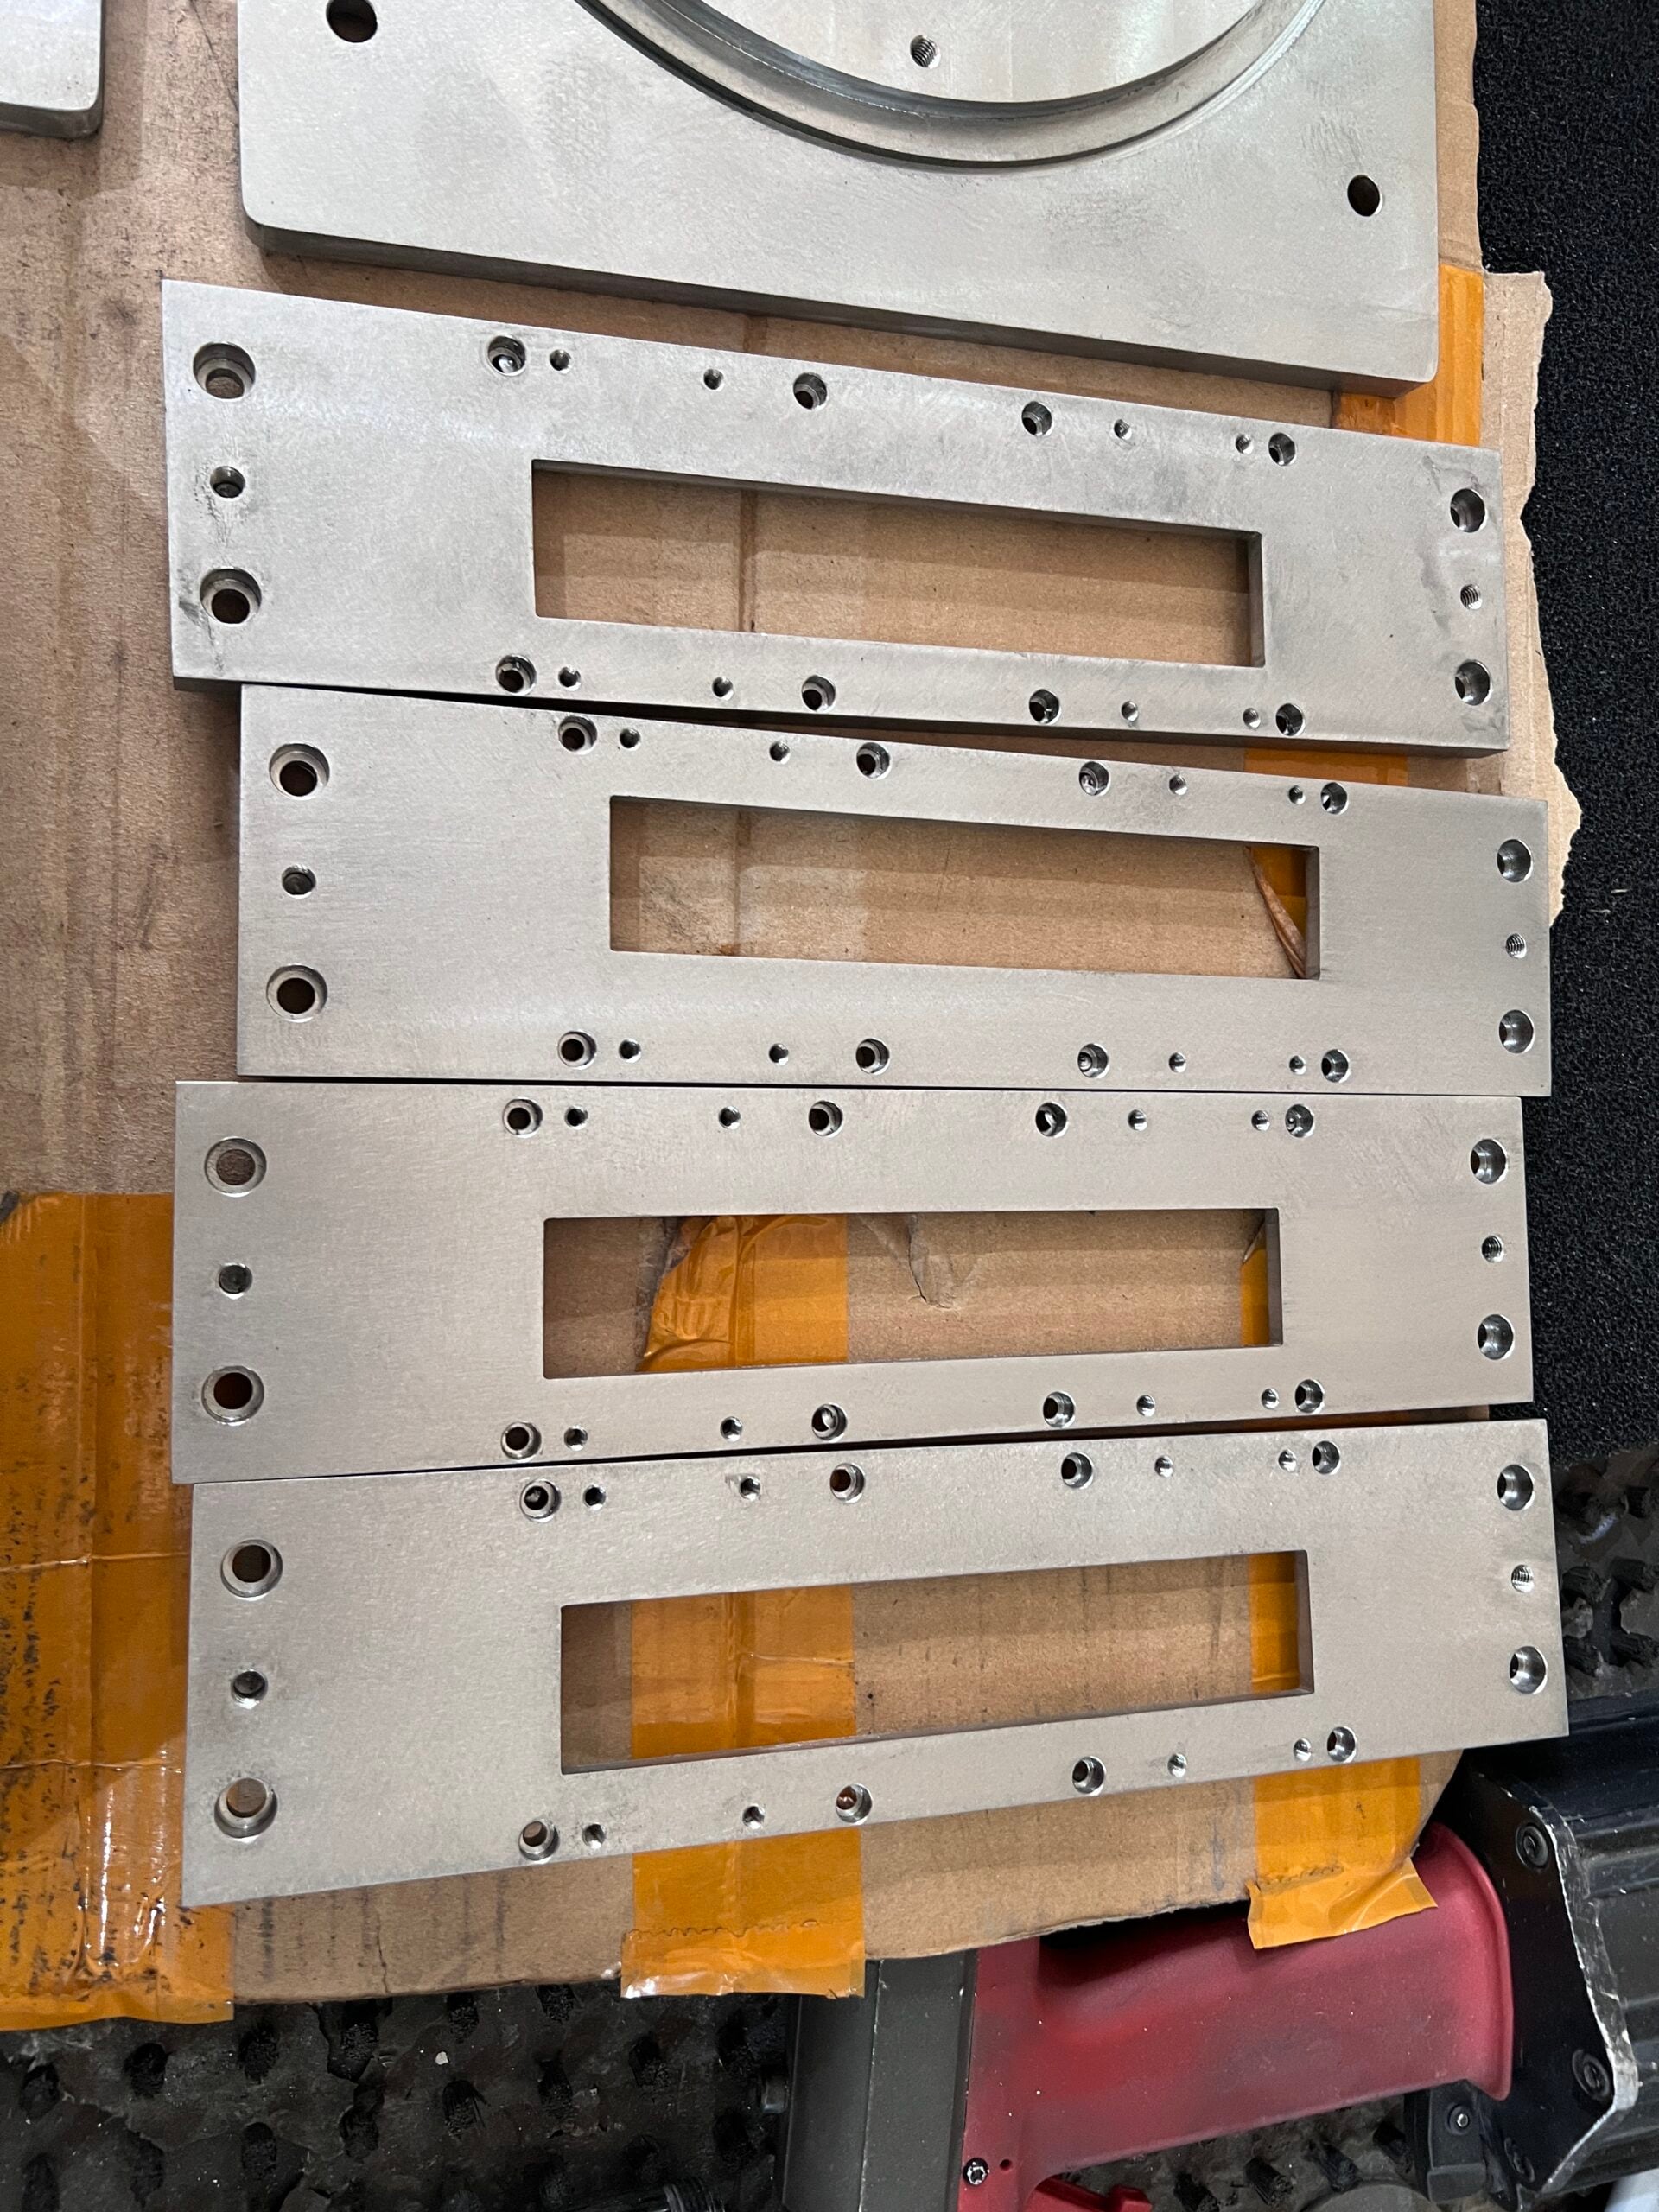
Mecanizado CNC de aluminio
6061-T6 · 6082 · 7075-T6 · 5052 · ADC12La aleación de aluminio se mecaniza más rápido que cualquier otro metal de esta página, a 270% del valor de referencia del acero de fácil mecanizado; por eso, el tiempo de ciclo rara vez determina su costo. Esa velocidad ahorra horas de máquina, pero no aporta dureza: con 93 HB, la superficie no resistirá el contacto deslizante.
Especificaciones: aluminio — 6061-T6
Maquinabilidad270%
Dureza93 HB
Resistencia a la tracción310 MPa
Temperatura máxima170 °C
Expansión:24 µm/m·K
Corrosión:Película de óxido que se forma por autopasivación
Aplicaciones:Carcasas, soportes, disipadores de calor
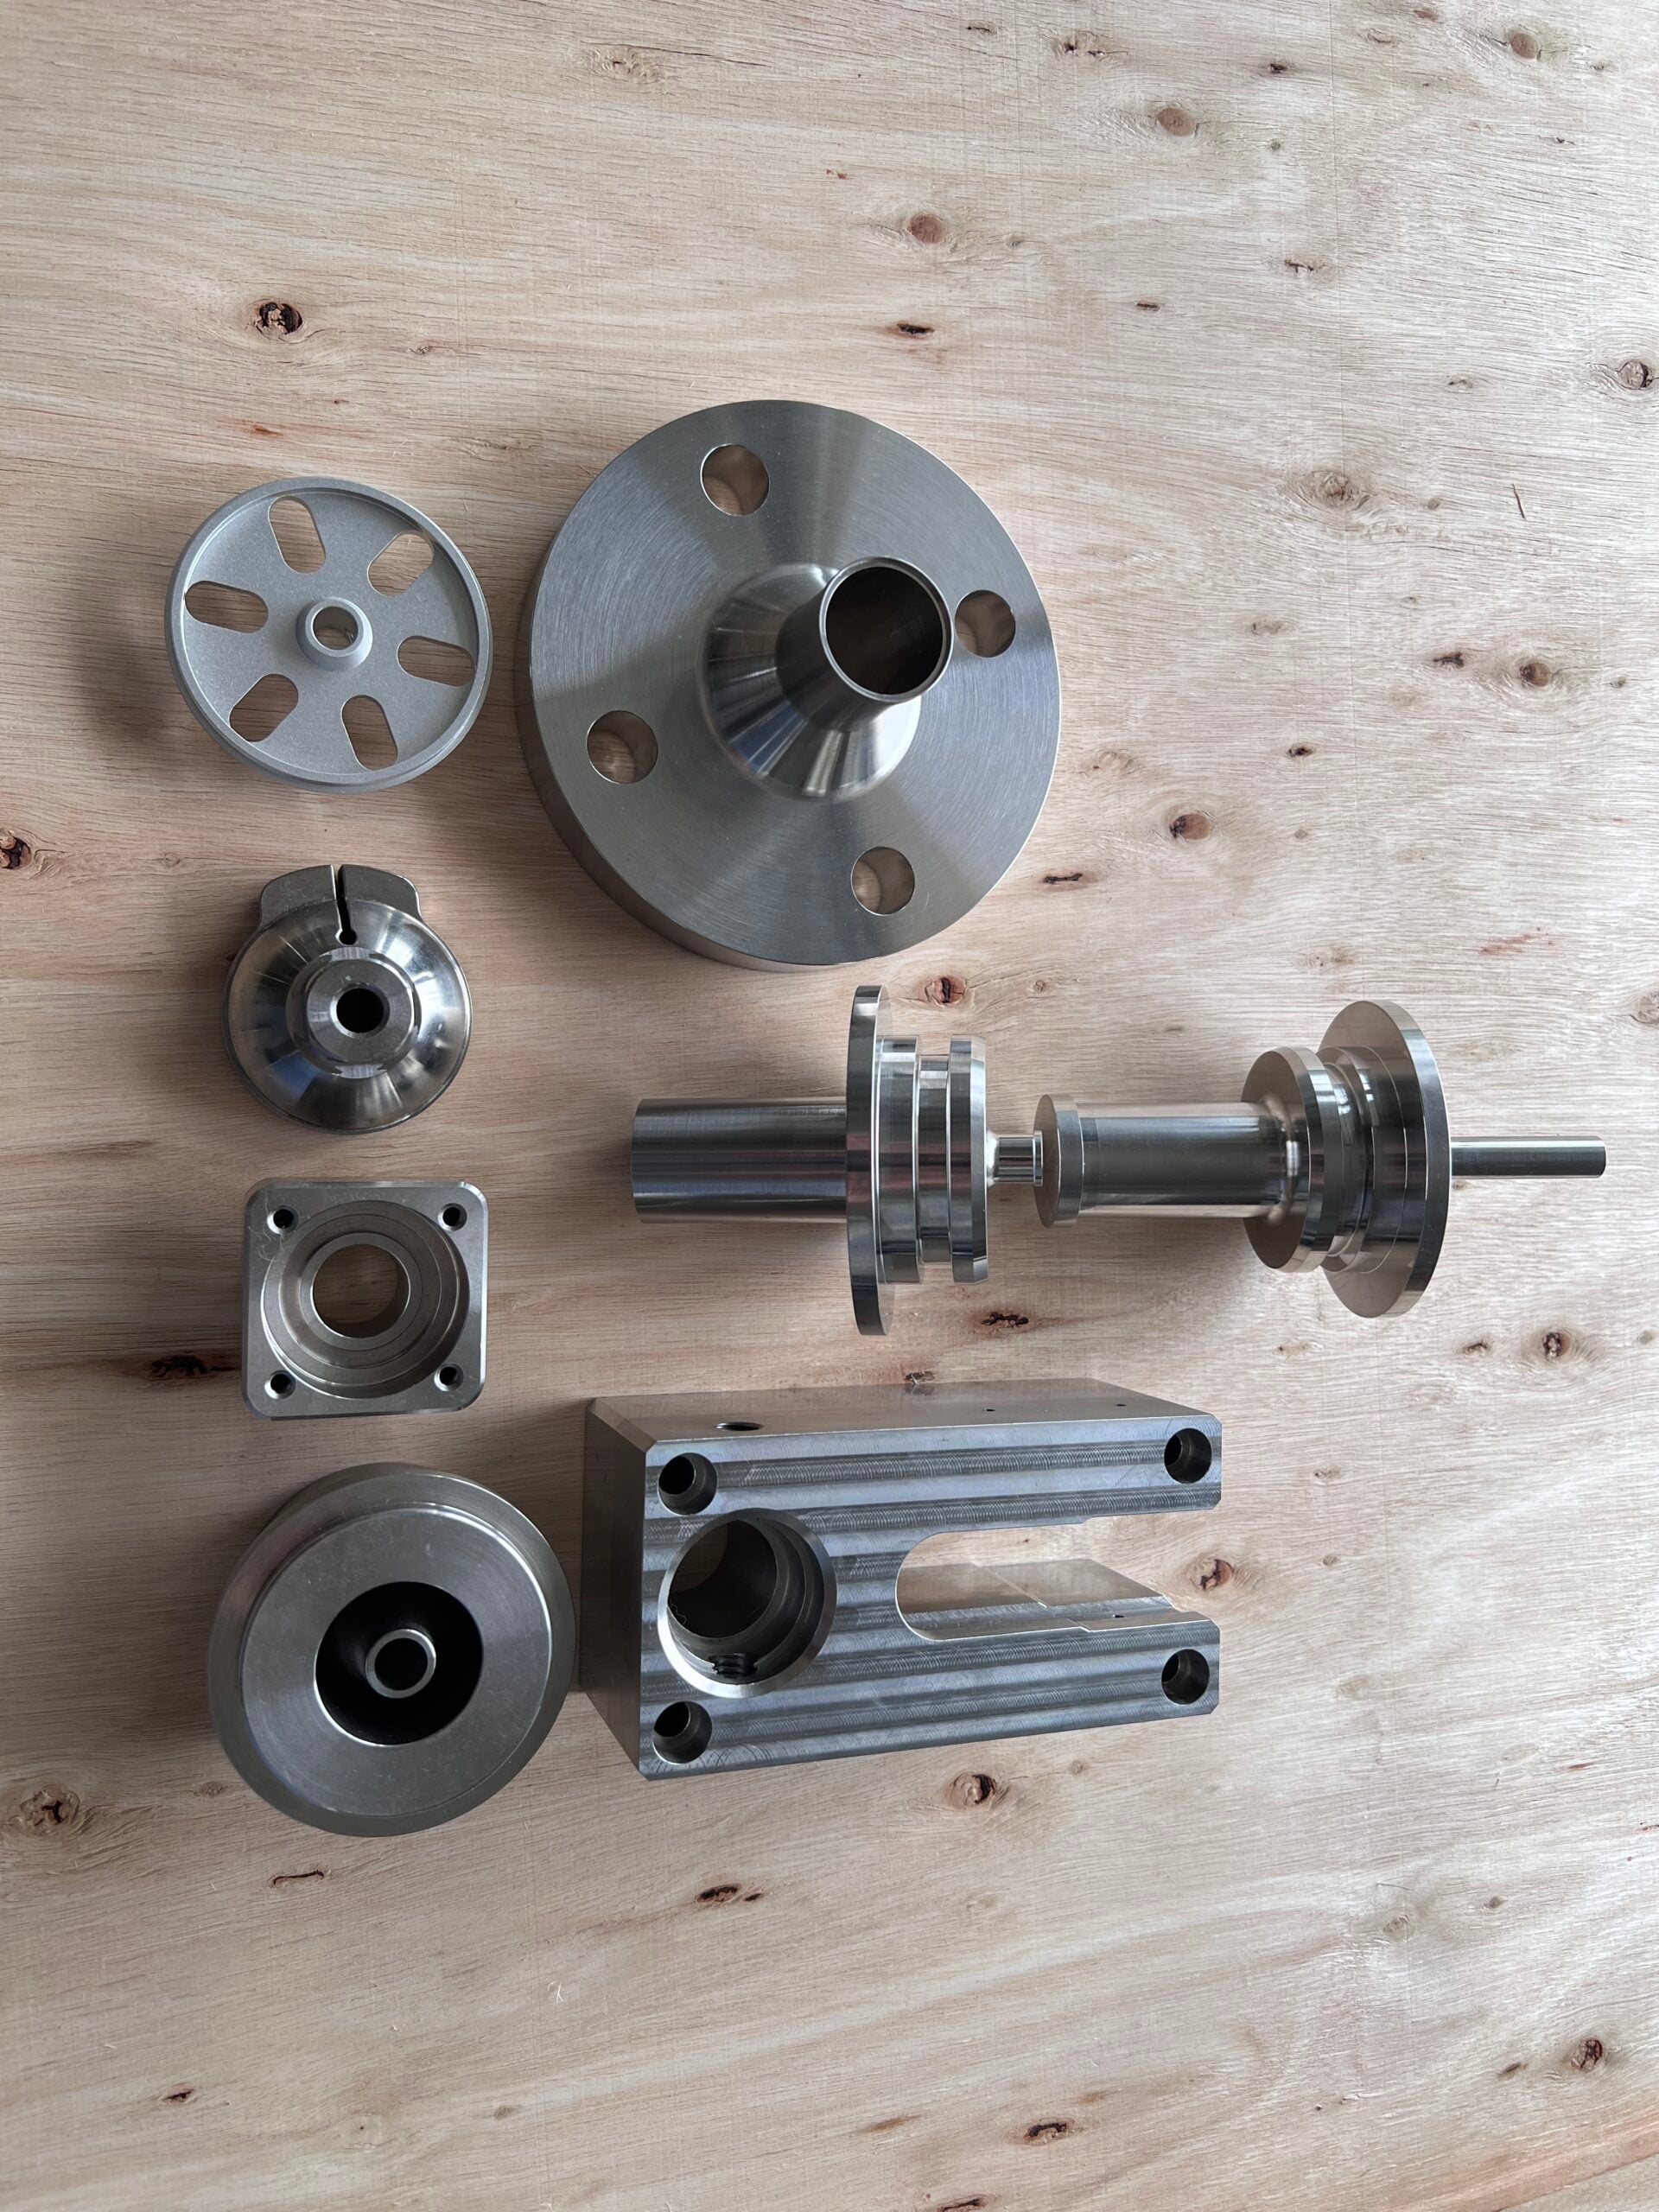
Mecanizado CNC de acero inoxidable
303 · 304 · 304L · 316 · 316L · 321El acero inoxidable austenítico llega con una capa superficial endurecida por deformación de 0.003 a 0.005 in de profundidad; el interior puede tener la mitad de la dureza de la superficie, donde se realiza el corte. Con un índice de maquinabilidad de 43% para el 304, conviene hacer un corte lo bastante profundo para comenzar por debajo de esa capa, en vez de cortar más rápido.
Especificaciones: acero inoxidable — AISI 304, forjado
Maquinabilidad43%
Dureza170–360 HB
Resistencia a la tracción580–1180 MPa
Temperatura máxima710 °C
Expansión:17 µm/m·K
Corrosión:Película pasiva; PREN 20
Aplicaciones:Cuerpos de válvula, piezas en contacto con alimentos
Mecanizado CNC de acero al carbono
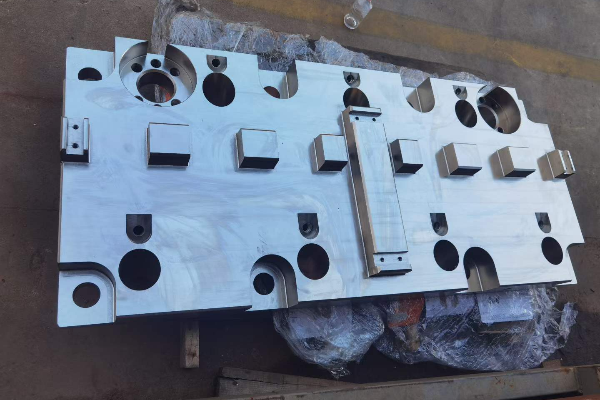
20# · 45# (1045) · Q235A · Q345DEl acero al carbono es la opción habitual para piezas de maquinaria estructurales y que contienen presión; el 1045 alcanza entre 620 y 680 MPa. Como no ofrece resistencia propia a la corrosión, el plano debe especificar un recubrimiento metálico, pintura o un acabado aceitado.
Especificaciones: acero al carbono — 1045 (45#)
Maquinabilidad65%
Dureza180–190 HB
Resistencia a la tracción620–680 MPa
Temperatura máxima400 °C
Expansión:12 µm/m·K
Corrosión:Se oxida sin protección; requiere recubrimiento metálico
Aplicaciones:Ejes, pasadores, recipientes a presión
Mecanizado CNC de acero aleado
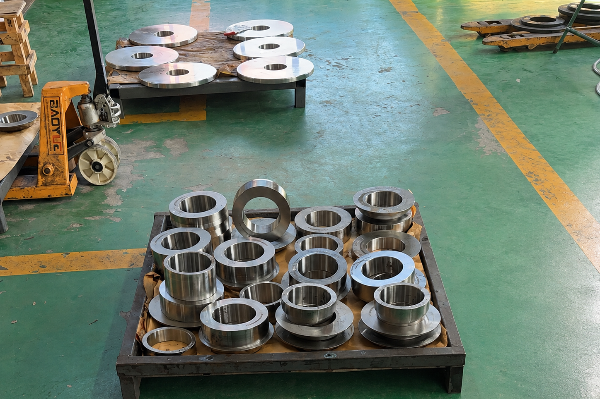
42CrMo (4140) · 25CrMo · 12CrMoV · GCr15El 4140 templado y revenido alcanza 1080 MPa con una dureza de 310 HB: ofrece alta resistencia sin el costo de un acero para herramientas. Según ASTM A29/A29M, su contenido de carbono va de 0.38 a 0.43%, por lo que 2 barras conformes de distintas coladas pueden responder de manera diferente al mismo tratamiento térmico.
Especificaciones: acero aleado — 4140
Maquinabilidad61%
Dureza310 HB
Resistencia a la tracción1080 MPa
Temperatura máxima420 °C
Expansión:13 µm/m·K
Corrosión:Se oxida sin protección; requiere recubrimiento metálico
Aplicaciones:Ejes y acoplamientos sometidos a grandes esfuerzos
Mecanizado CNC de acero para herramientas
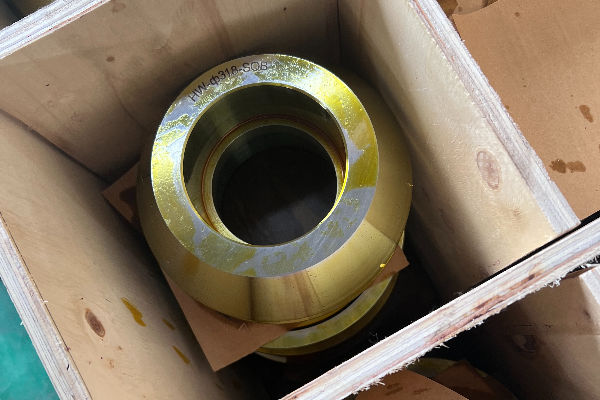
D2 · SKD11 · H13El D2 endurecido alcanza 62 HRC y una resistencia a la tracción de 2000 MPa: es la combinación de mayor dureza y resistencia de la tabla. Con una maquinabilidad de 27%, se mecaniza en estado blando, se endurece y después se le da acabado mediante rectificado o electroerosión por hilo.
Especificaciones: acero para herramientas — D2
Maquinabilidad27%
Dureza62 HRC
Resistencia a la tracción2000 MPa
Temperatura máxima—
Expansión:11 µm/m·K
Corrosión:Se oxida sin protección; aplicar aceite después del rectificado
Aplicaciones:Matrices, punzones, insertos de desgaste
Mecanizado CNC de titanio
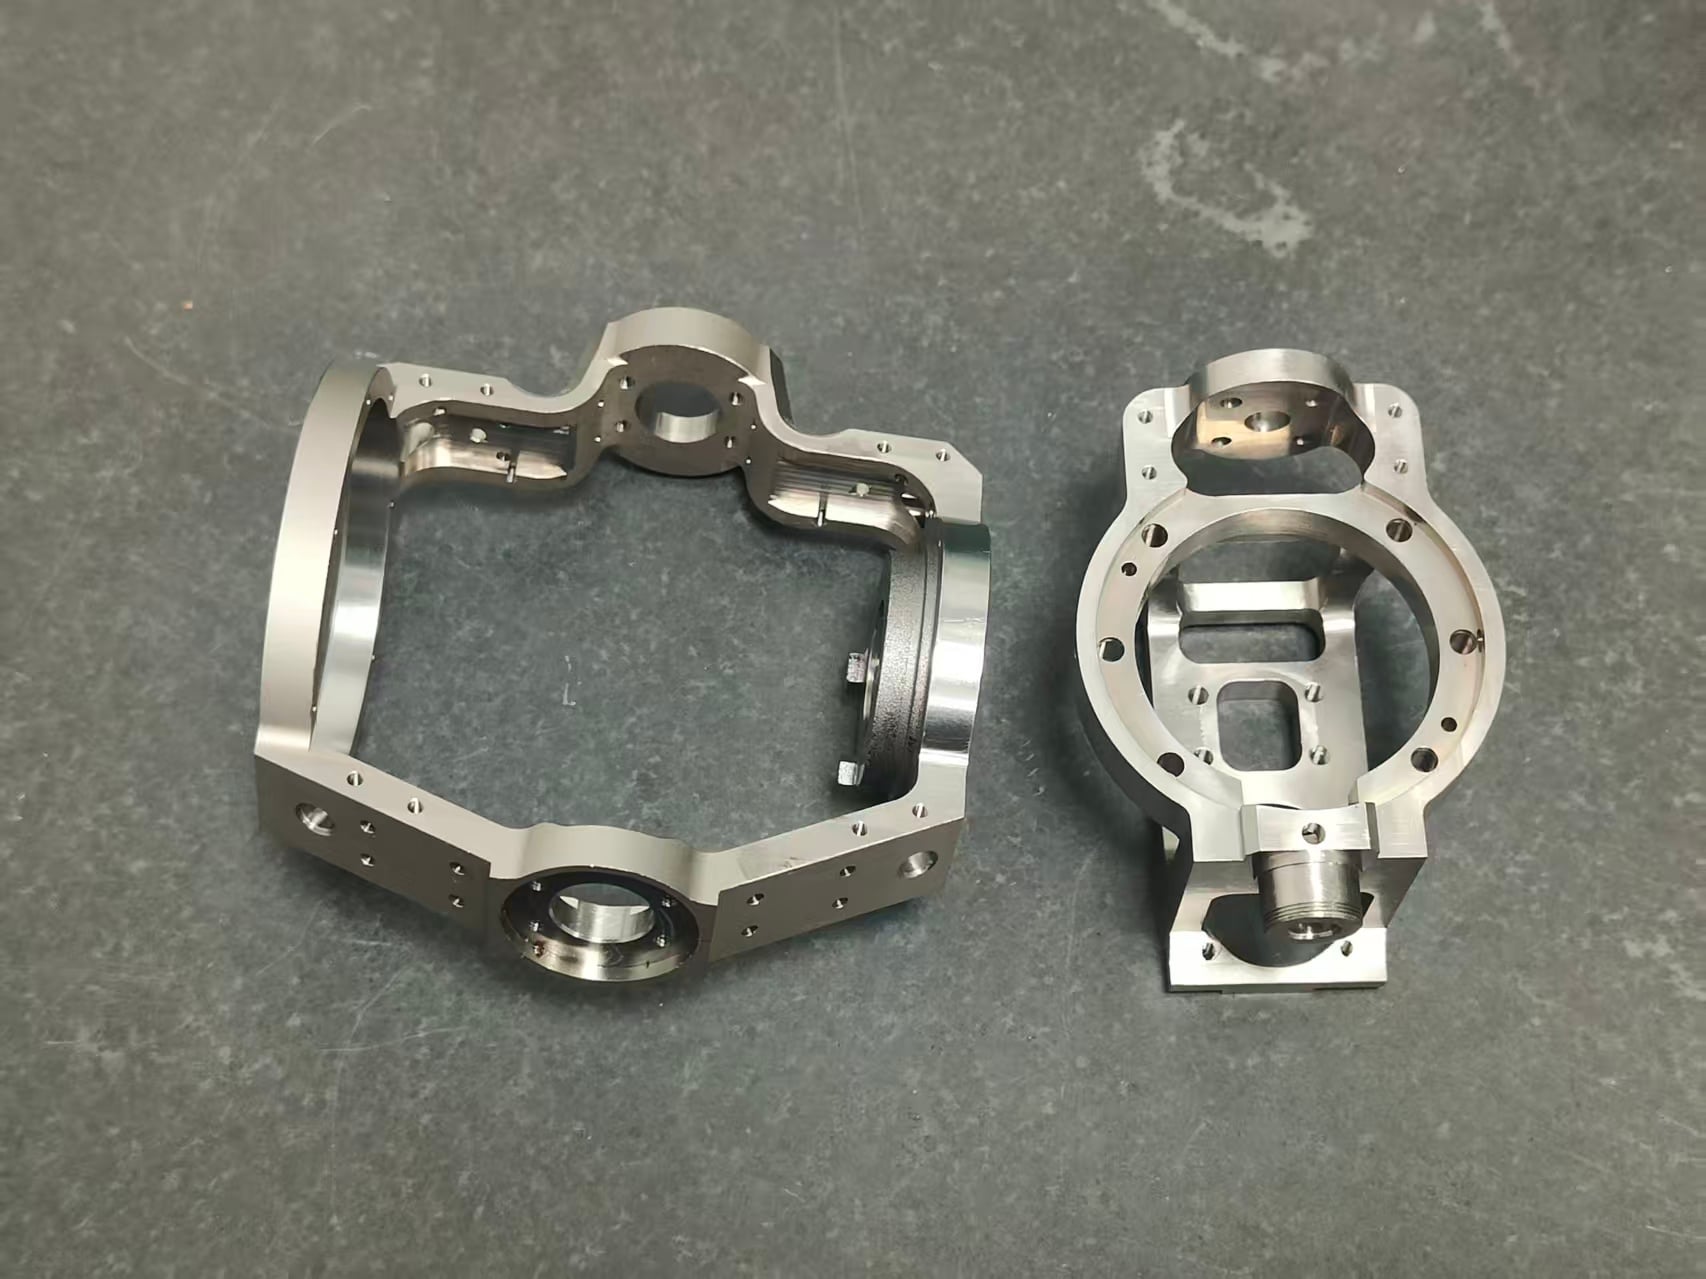
Grado 2 · grado 5 (Ti-6Al-4V)El grado 5 ofrece entre 1000 y 1190 MPa con aproximadamente 60% de la densidad del acero, y resiste el agua de mar y los cloruros. Con una maquinabilidad de 20%, las horas de máquina, más que el precio del metal, determinan el costo.
Especificaciones: titanio — grado 5
Maquinabilidad20%
Dureza33 HRC
Resistencia a la tracción1000–1190 MPa
Temperatura máxima330 °C
Expansión:8.9 µm/m·K
Corrosión:Excelente resistencia al agua de mar y los cloruros
Aplicaciones:Conexiones aeroespaciales, componentes de dispositivos médicos
Mecanizado CNC de Inconel y aleaciones de níquel
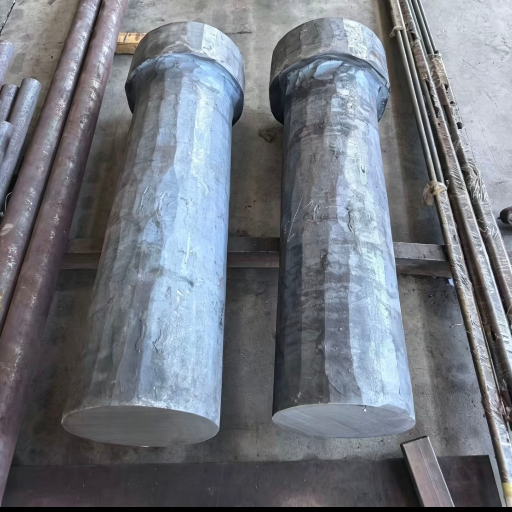
Alloy 718 · C276 · 904LAlloy 718 conserva una resistencia útil hasta 980 °C, por mucho la temperatura de servicio más alta de la tabla. Con una maquinabilidad de 10%, es el metal que más tiempo lleva mecanizar de esta lista, y el herramental se incluye en la planificación de la cotización.
Especificaciones: aleación de níquel — 718
Maquinabilidad10%
Dureza40 HRC
Resistencia a la tracción930–1530 MPa
Temperatura máxima980 °C
Expansión:13 µm/m·K
Corrosión:Resiste ácidos oxidantes y reductores
Aplicaciones:Piezas para zonas calientes, herramental de fondo de pozo
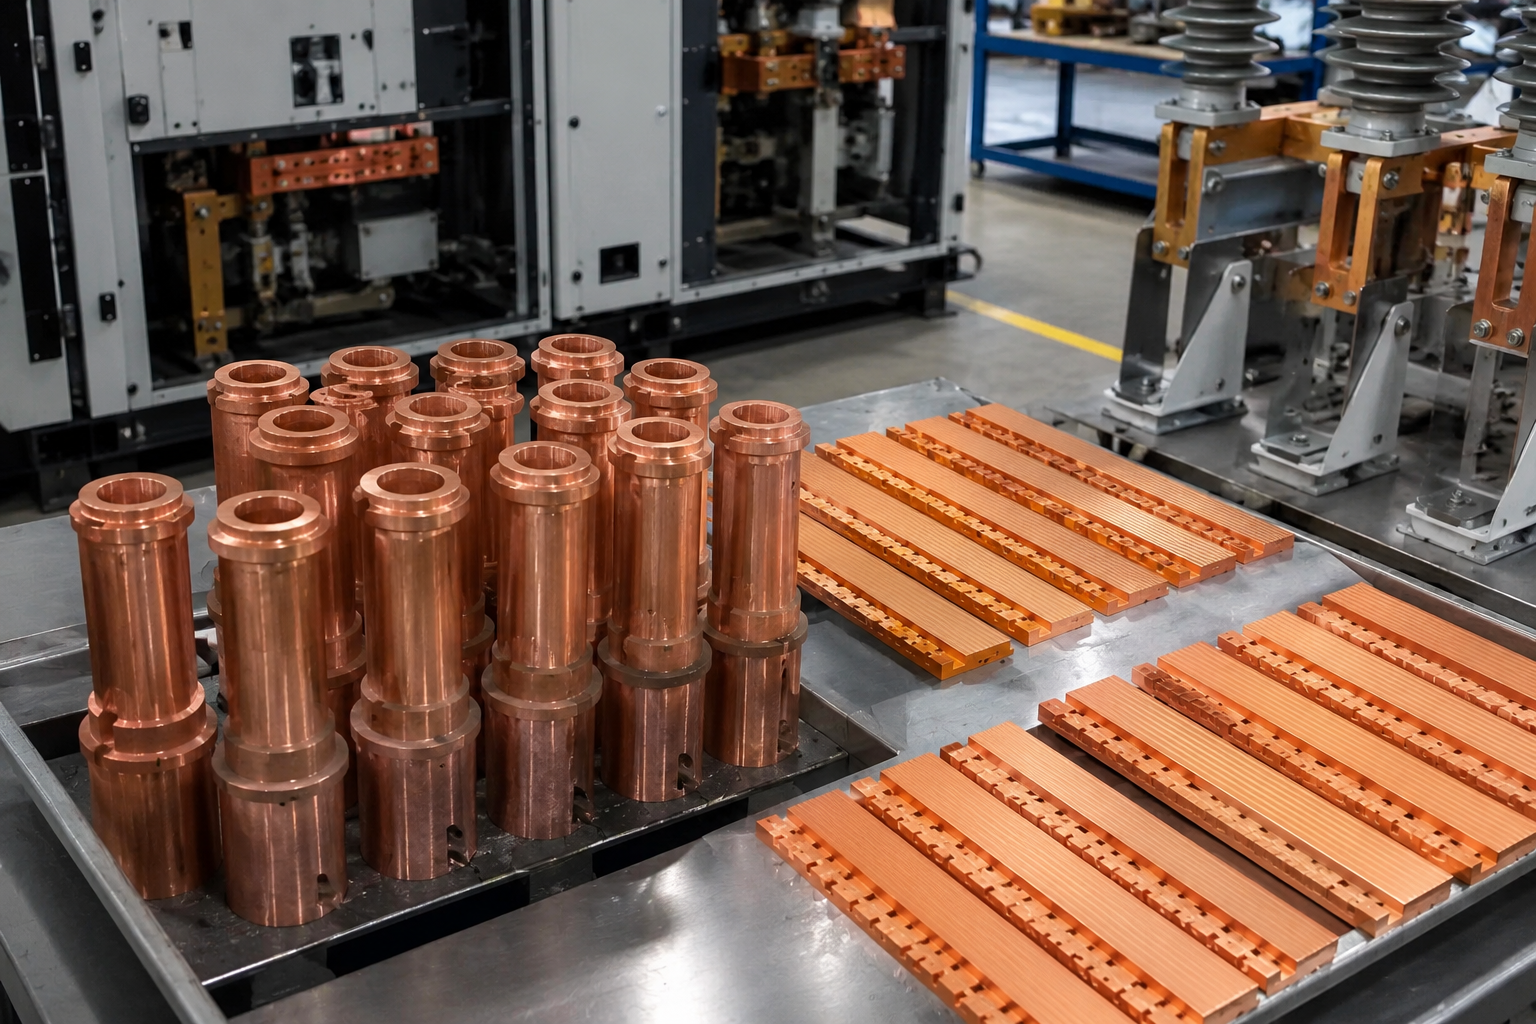
Mecanizado CNC de cobre
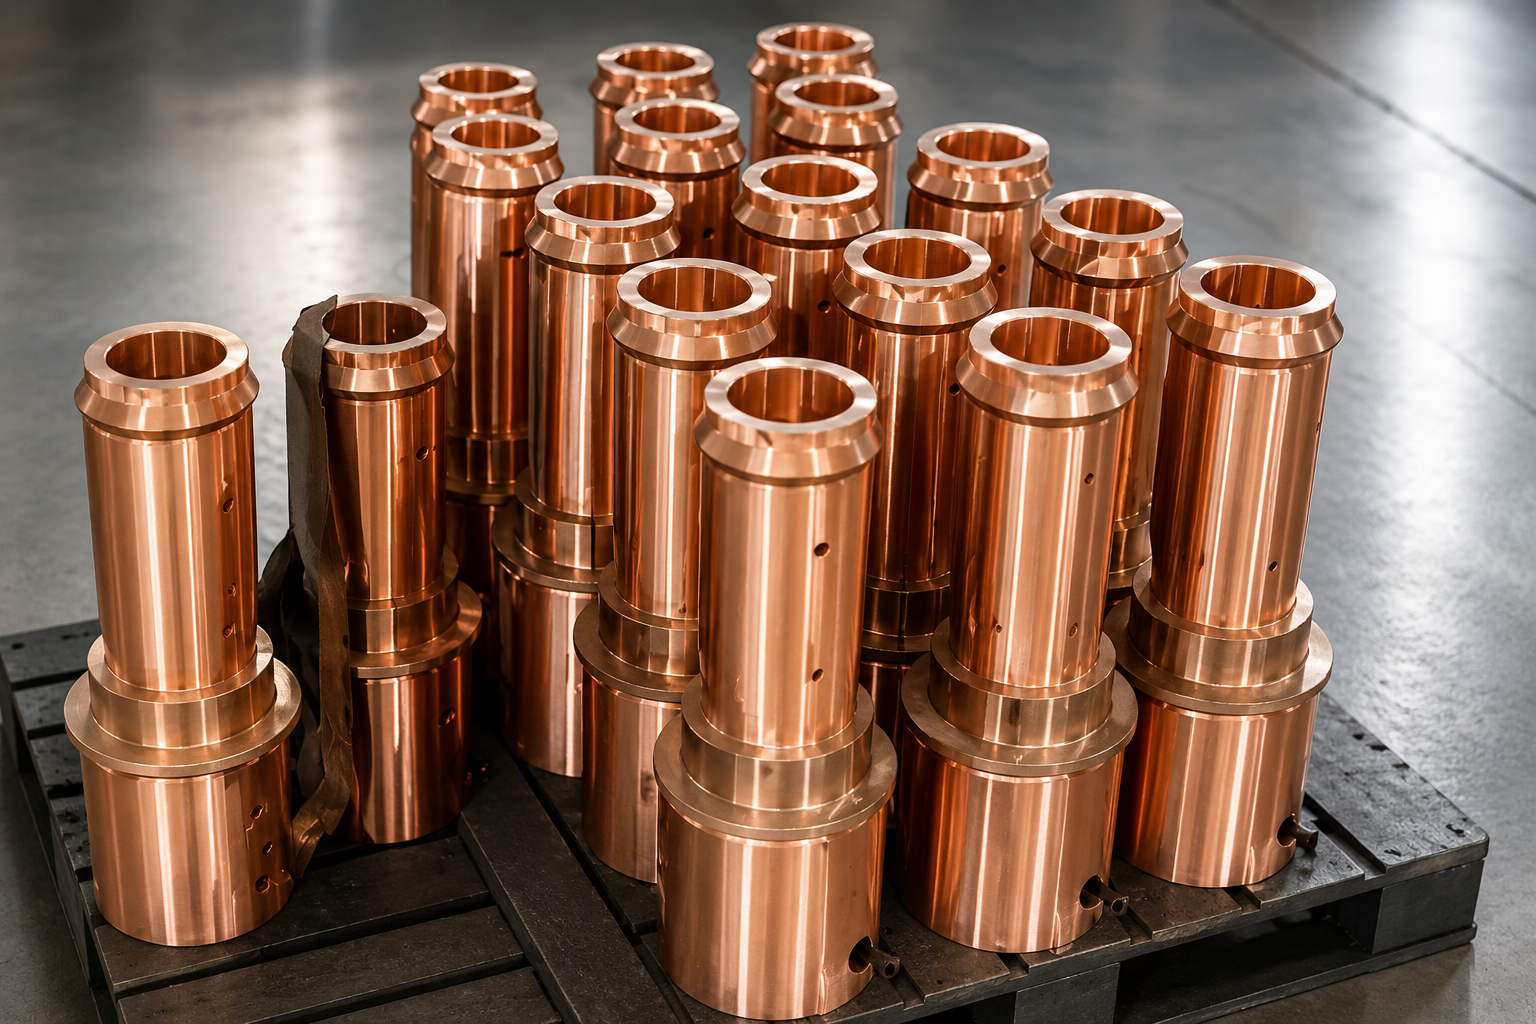
C11000 electrolítico de alta conductividad · C10100El C11000 tiene una clasificación de 100% IACS, la referencia con la que se mide cualquier otro conductor. Es un material pastoso al cortar y no tiene un índice de maquinabilidad publicado, por lo que la geometría y los requisitos de acabado determinan su costo.
Especificaciones: cobre — C11000
Maquinabilidad—
Dureza37–94 HRF
Resistencia a la tracción220–410 MPa
Temperatura máxima200 °C
Expansión:17 µm/m·K
Corrosión:Forma pátina al aire; no apto para amoníaco
Aplicaciones:Barras colectoras, electrodos, conductores térmicos
Mecanizado CNC de latón
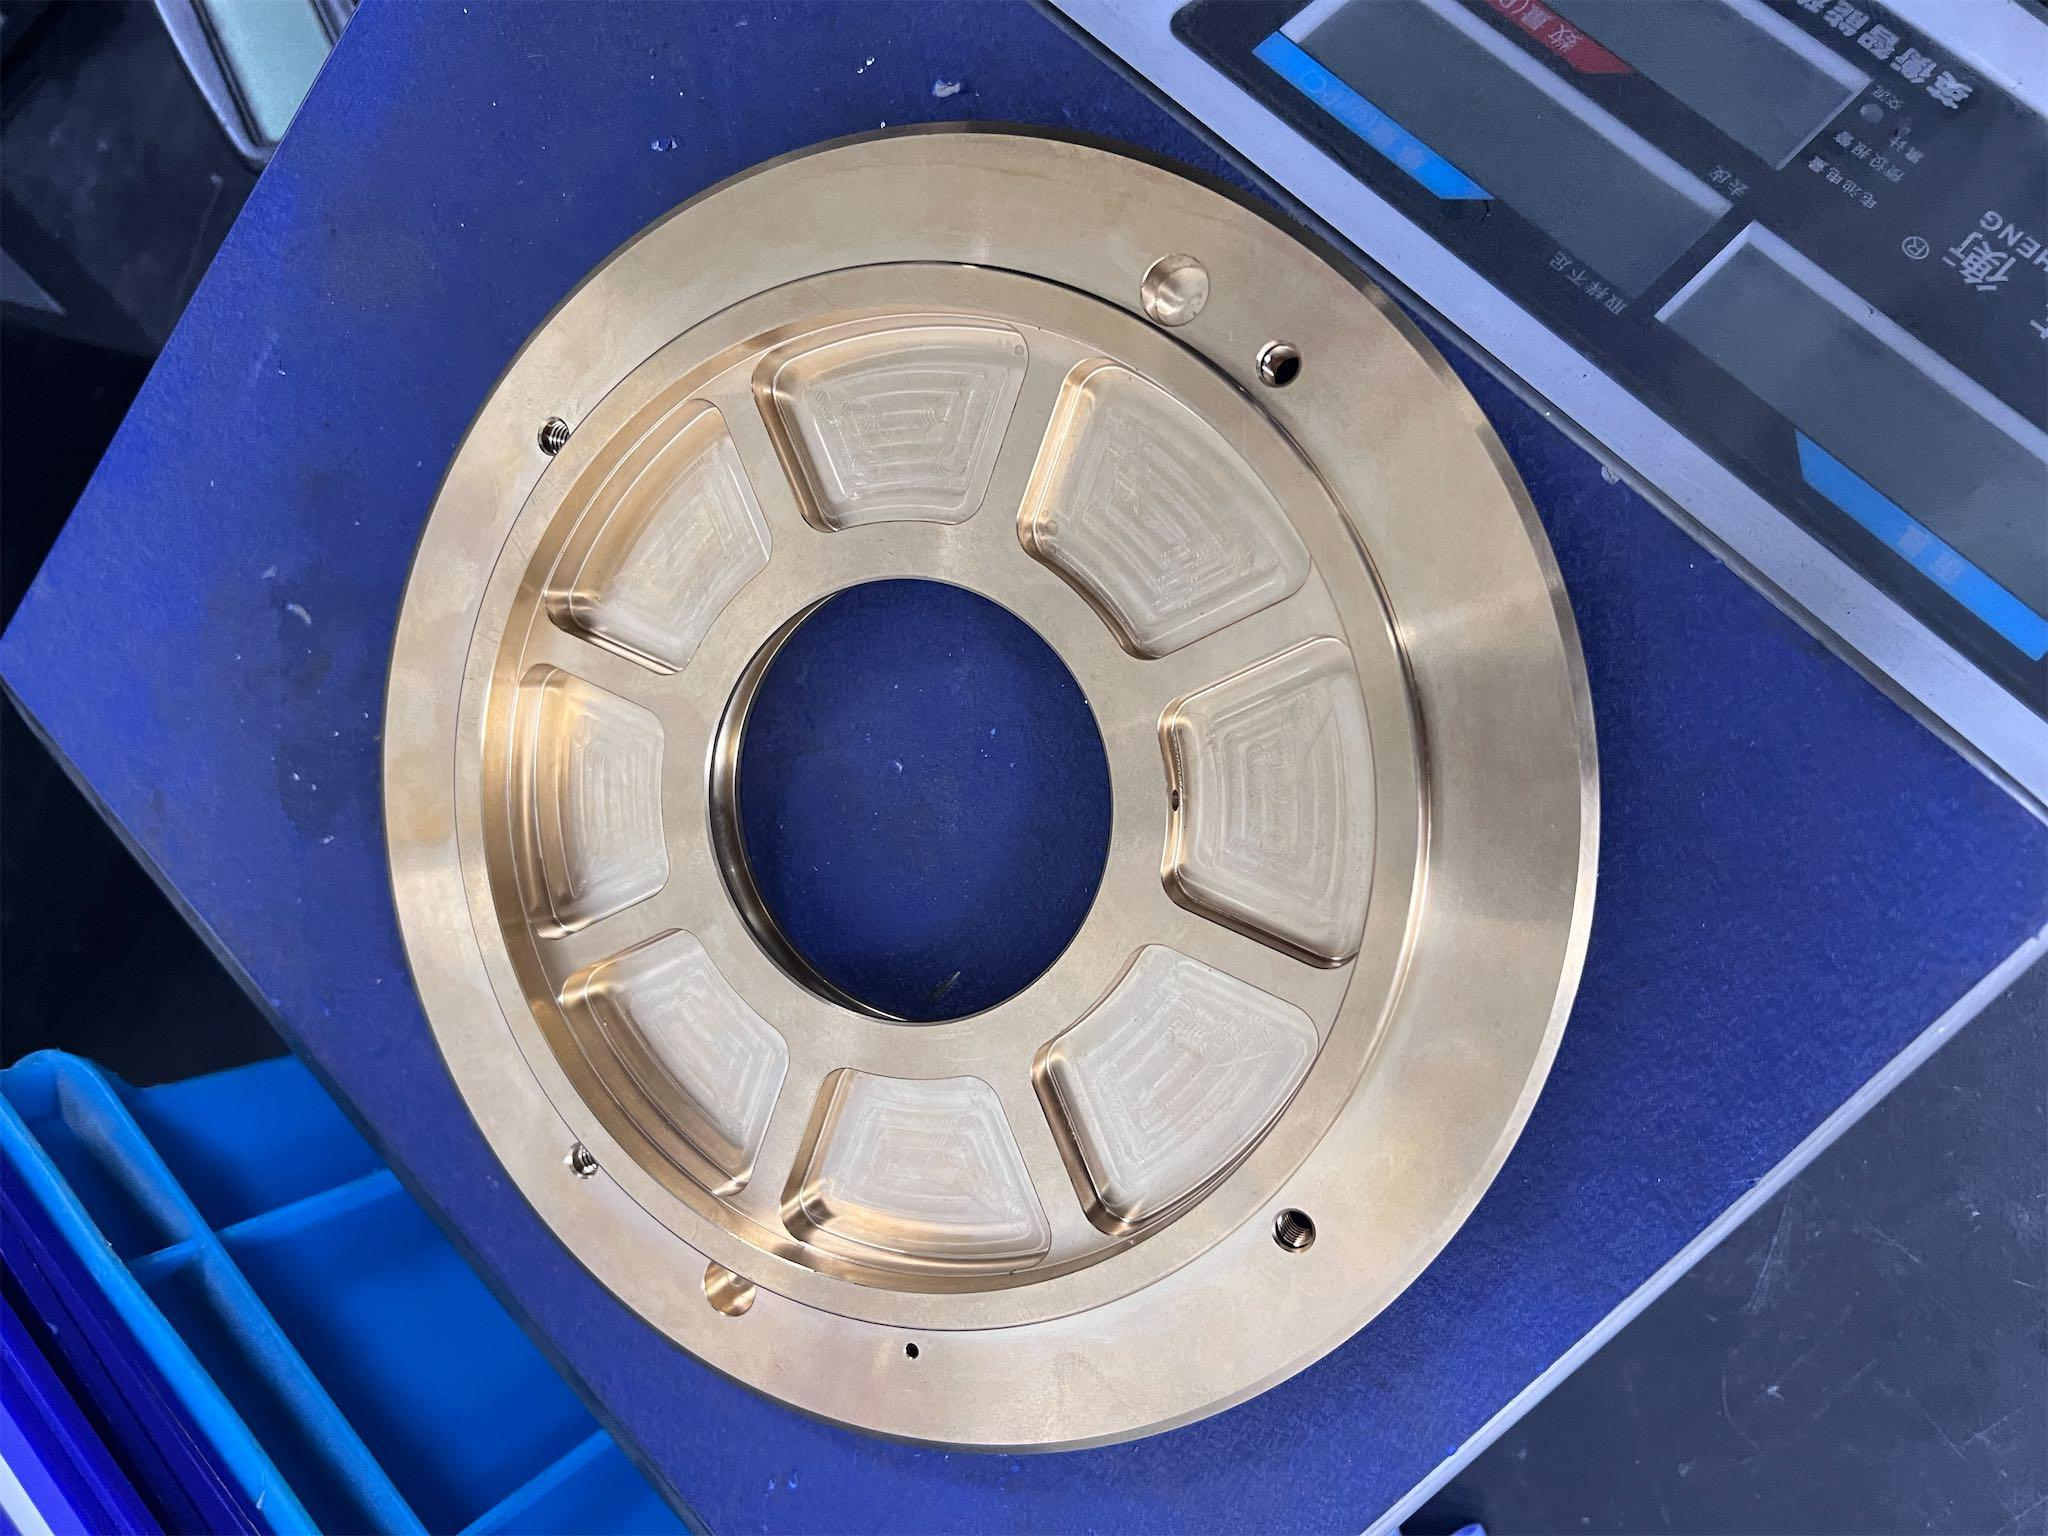
C36000 · C37700 · H62El latón de fácil mecanizado C36000 tiene un índice de 170%, superado aquí solo por el aluminio, y permite obtener roscas limpias directamente de la herramienta. Contiene entre 2.5 y 3.7% de plomo, lo que descarta su uso en contacto con alimentos y agua potable.
Especificaciones: latón — C36000
Maquinabilidad170%
Dureza—
Resistencia a la tracción330–530 MPa
Temperatura máxima120 °C
Expansión:21 µm/m·K
Corrosión:Sufre descincificación en agua estancada
Aplicaciones:Conexiones sin contacto con alimentos
Mecanizado CNC de bronce
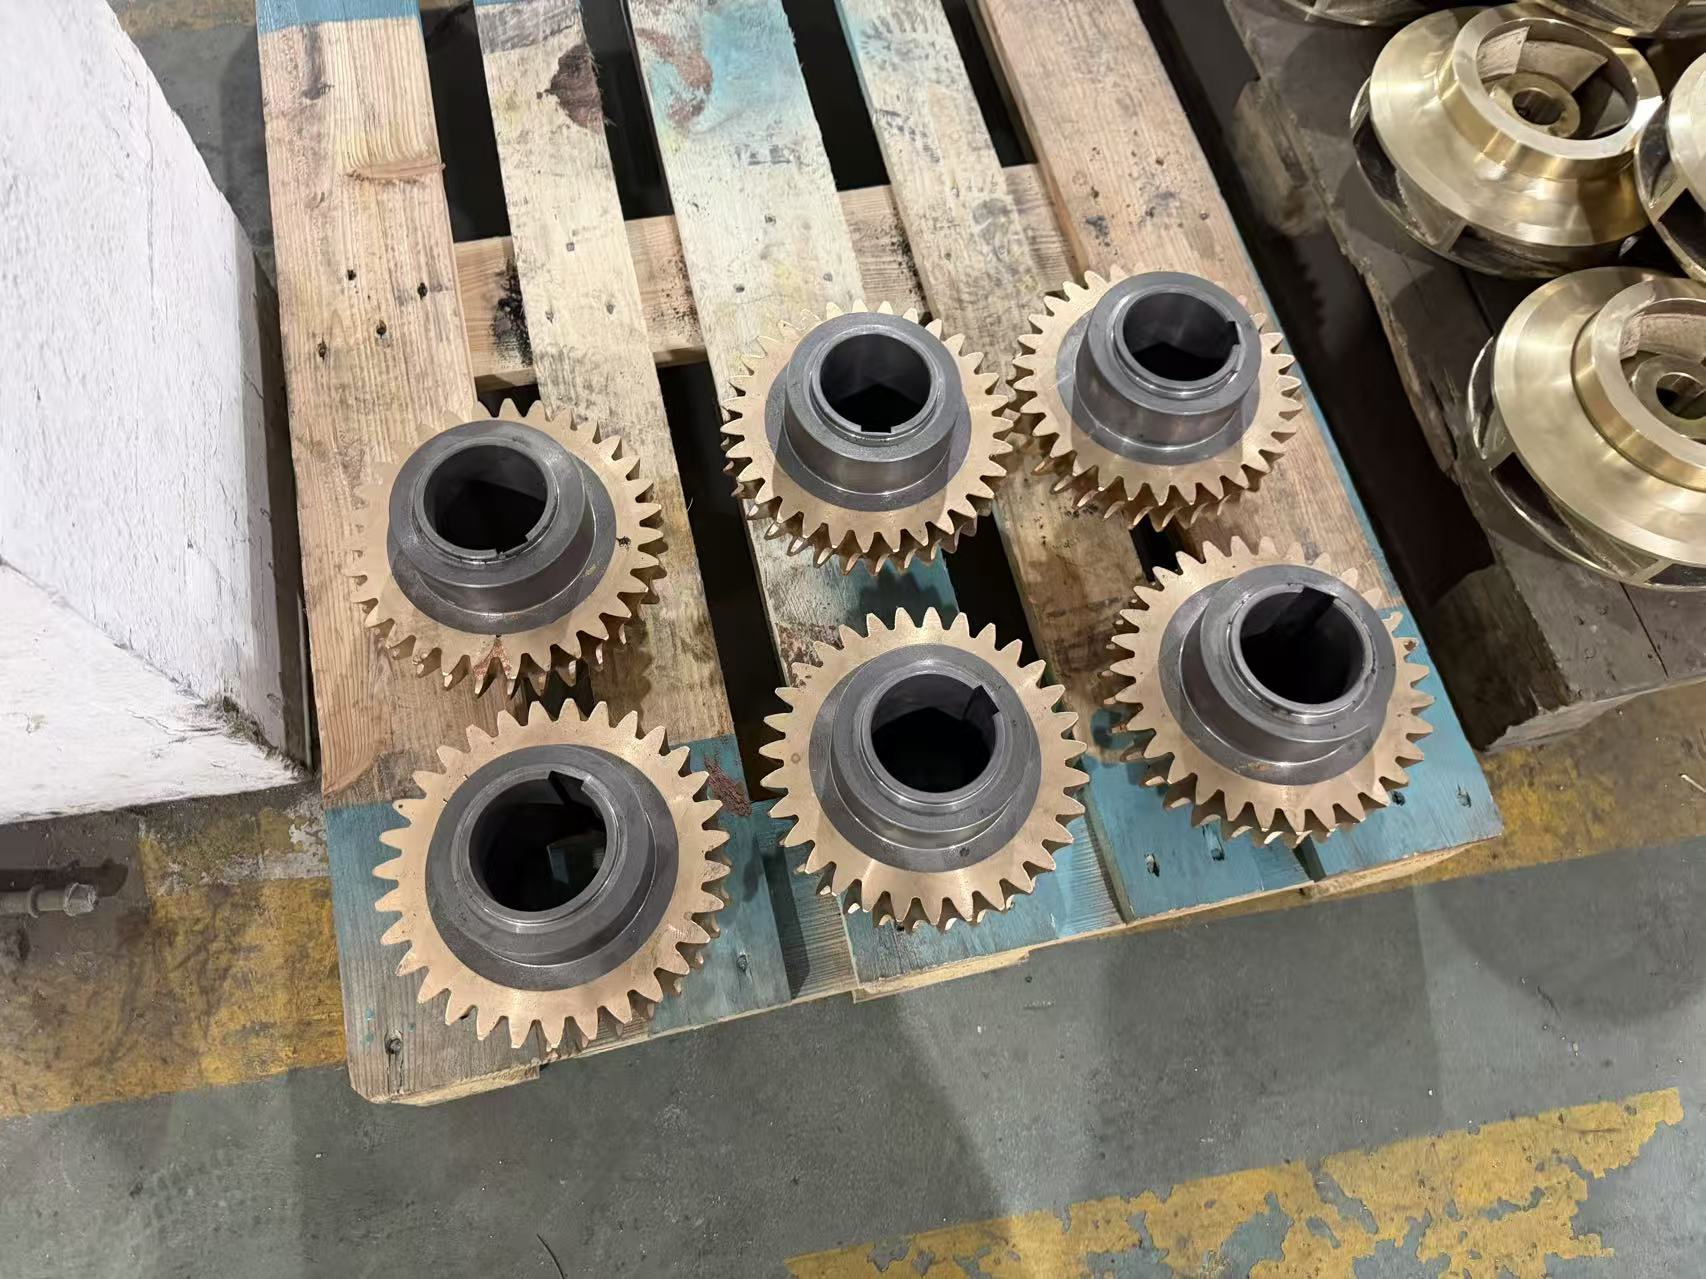
C93200 (SAE 660) · C51000El bronce para cojinetes C93200 se especifica para cojinetes de deslizamiento y bujes porque funciona contra un eje de acero sin agarrotarse. Con un contenido de plomo de 6 a 8%, tiene la misma restricción para contacto con alimentos que el latón de fácil mecanizado.
Especificaciones: bronce — C93200
Maquinabilidad—
Dureza65 HRB
Resistencia a la tracción240 MPa
Temperatura máxima160 °C
Expansión:18 µm/m·K
Corrosión:Resiste las condiciones de servicio marino
Aplicaciones:Cojinetes de deslizamiento, bujes, arandelas de empuje
Mecanizado CNC de magnesio
AZ31B · AZ91DEl AZ31B es el metal estructural más ligero de esta lista, con 1.7 g/cm³, aproximadamente 2 tercios de la densidad del aluminio. Se expande 26 µm/m·K, el valor más alto entre los metales de la tabla, y sufre corrosión galvánica cuando entra en contacto con otro metal en una unión húmeda.
Especificaciones: magnesio — AZ31B
Maquinabilidad—
Dureza—
Resistencia a la tracción240–270 MPa
Temperatura máxima150 °C
Expansión:26 µm/m·K
Corrosión:Riesgo galvánico en toda unión con otro metal
Aplicaciones:Carcasas ligeras, equipos portátiles
Mecanizado CNC de PEEK
Sin carga · con 30% de fibra de vidrio · con 30% de fibra de carbonoEl PEEK sin carga funciona hasta 330 °C y absorbe solo 0.5% de agua al saturarse, por lo que se elige cuando una pieza de plástico debe mantener sus dimensiones. Su precio es, por mucho, el más alto entre los plásticos de esta lista; antes de especificarlo, confirme que la aplicación realmente exige 330 °C.
Especificaciones: PEEK — sin carga
Resistencia a la tracción97 MPa
Elongación43%
Temperatura máxima330 °C
Absorción de agua0.5% a saturación
Expansión:52 µm/m·K
Resistencia química:Resiste la mayoría de los productos químicos; excepción: ácido sulfúrico concentrado
Aplicaciones:Sellos, cojinetes, piezas para semiconductores
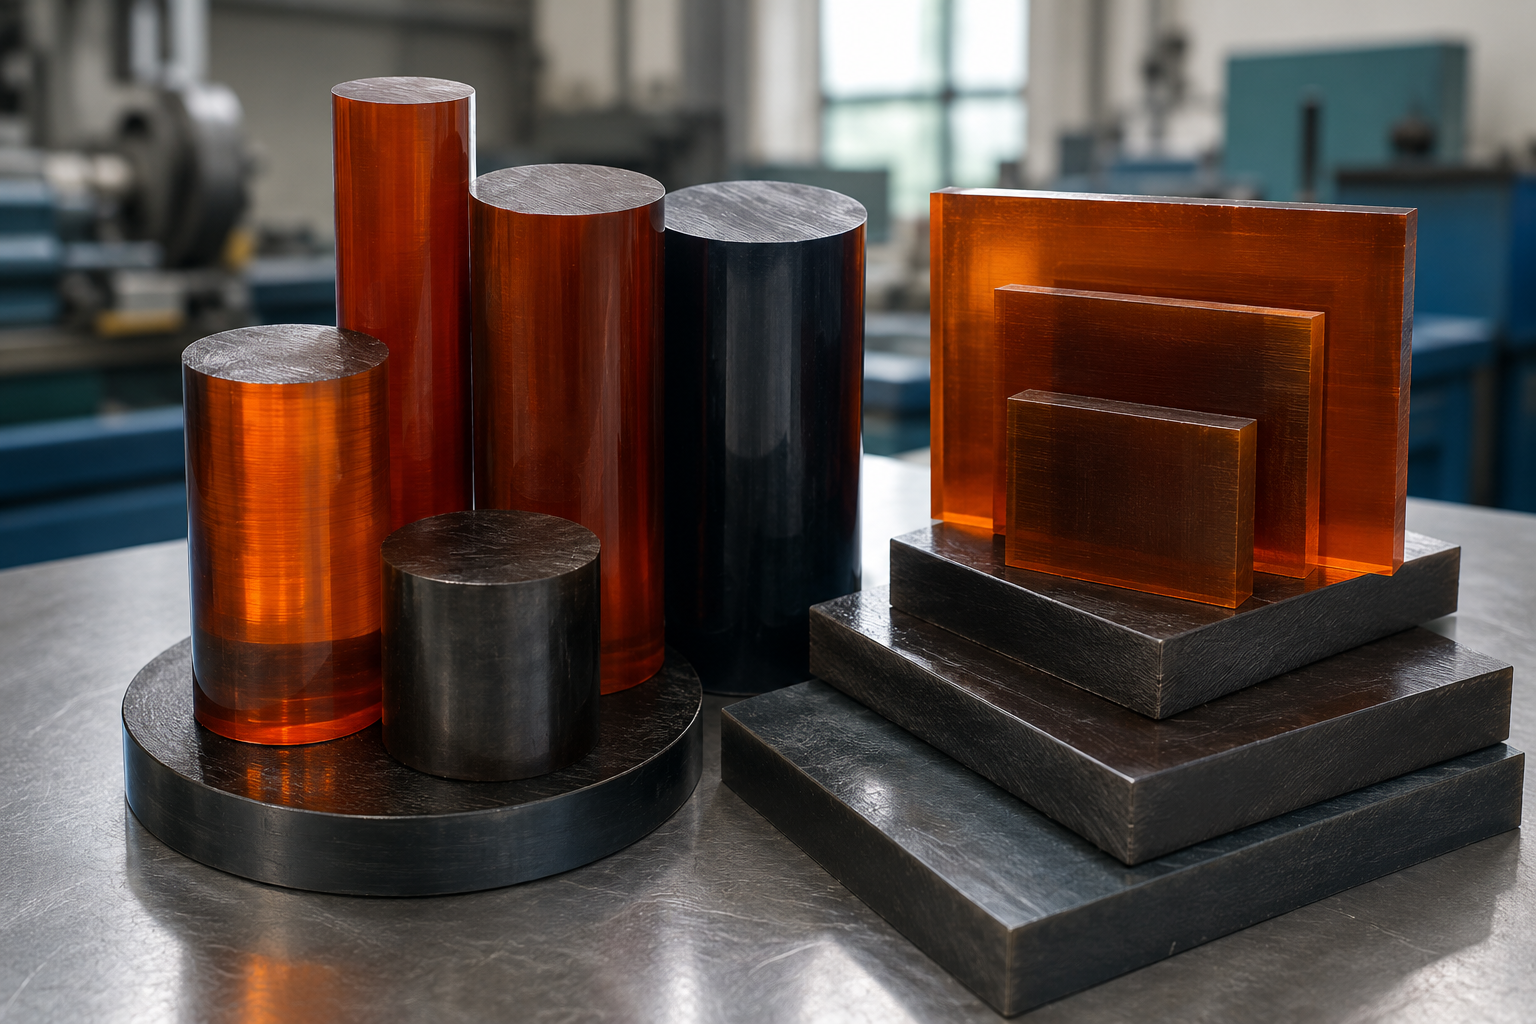
Mecanizado CNC de PEI (Ultem)
Sin carga · con 30% de fibra de vidrioEl PEI ofrece una resistencia a la tracción de 110 MPa y funciona hasta 170 °C, con un comportamiento dimensional predecible. Absorbe 1.3% de agua al saturarse; por eso, las piezas con requisitos importantes deben mecanizarse a partir de material en bruto acondicionado, en lugar de tomarlo directamente de una estantería húmeda.
Especificaciones: PEI — sin carga
Resistencia a la tracción110 MPa
Elongación34%
Temperatura máxima170 °C
Absorción de agua1.3% a saturación
Expansión:53 µm/m·K
Resistencia química:Resiste ácidos diluidos e hidrocarburos
Aplicaciones:Aislantes eléctricos, dispositivos de sujeción esterilizables
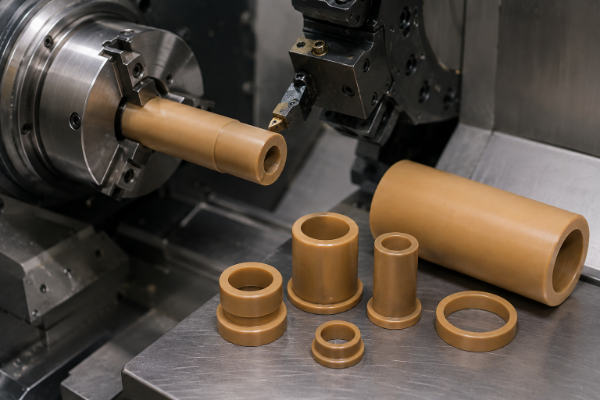
Mecanizado CNC de PAI (Torlon)
Sin carga · grados para cojinetes y resistencia al desgasteEl PAI es el plástico más resistente de la tabla, con 150 MPa, y el más estable frente a la expansión térmica, con 34 µm/m·K. Su absorción de agua es la más alta entre los 3 plásticos de alto rendimiento: 1.7% a saturación, frente a 1.3% del PEI y 0.5% del PEEK; por eso, el PAI no sustituye al PEEK cuando la estabilidad dimensional es la prioridad.
Especificaciones: PAI — sin carga
Resistencia a la tracción150 MPa
Elongación12%
Temperatura máxima260 °C
Absorción de agua1.7% a saturación
Expansión:34 µm/m·K
Resistencia química:Resiste la mayoría de los productos químicos; las bases fuertes son su límite
Aplicaciones:Arandelas de empuje, anillos de desgaste, bujes para cargas elevadas
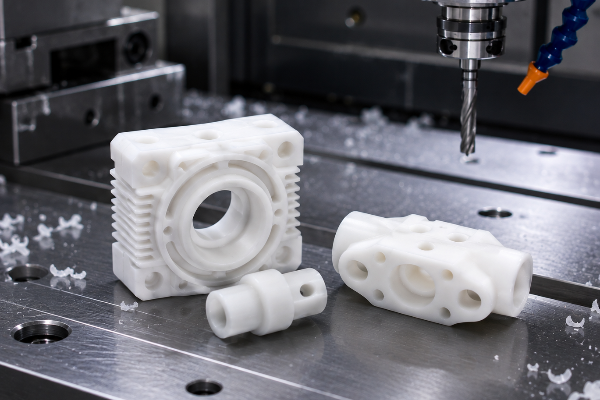
Mecanizado CNC de POM / acetal
Copolímero POM-C · homopolímero POM-H (Delrin)El acetal es el plástico mecanizado habitual para engranajes y piezas de mecanismos de precisión: ofrece 61 MPa de resistencia a la tracción, 65% de elongación y 0.21% de absorción de agua a las 24 horas. Resiste los disolventes y combustibles, pero los ácidos fuertes lo atacan.
Especificaciones: acetal POM-C — sin carga
Resistencia a la tracción61 MPa
Elongación65%
Temperatura máxima100 °C
Absorción de agua0.21% (24h)
Expansión:85 µm/m·K
Resistencia química:Resiste disolventes y combustibles; los ácidos fuertes lo atacan
Aplicaciones:Engranajes, piezas de mecanismos de precisión, manejo de fluidos
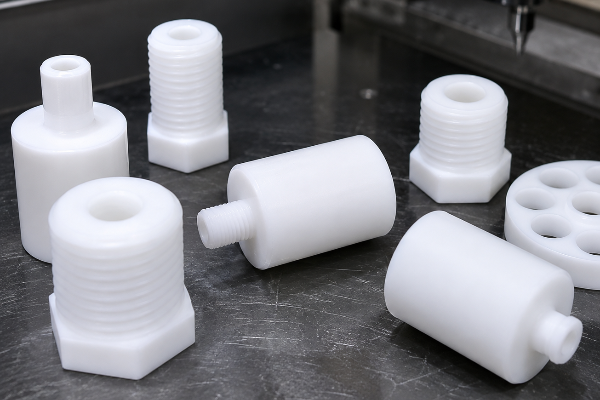
Mecanizado CNC de PTFE
Sin carga · con carga de fibra de vidrio · con carga de carbonoEl PTFE resiste casi todos los productos químicos industriales y tiene la menor absorción de agua de esta lista, con 0.0093%. Con 120 µm/m·K, también se expande 10 veces más por grado que el acero al carbono, por lo que requiere un criterio de tolerancias propio en cualquier ensamble de distintos materiales.
Especificaciones: PTFE — sin carga
Resistencia a la tracción25 MPa
Elongación300%
Temperatura máxima270 °C
Absorción de agua0.0093% (24h)
Expansión:120 µm/m·K
Resistencia química:Resiste casi todos los productos químicos industriales
Aplicaciones:Sellos, juntas, almohadillas de baja fricción
Mecanizado CNC de nylon
PA6 · PA66 · nylon coladoEl nylon es resistente y económico para bujes, rodillos y almohadillas de desgaste; el PA6 sin carga ofrece 74 MPa en estado seco. El mismo material, acondicionado hasta alcanzar el equilibrio de humedad, registra 35 MPa; por eso, es necesario indicar la condición de humedad para que el valor tenga sentido.
Especificaciones: nylon PA6 — seco
Resistencia a la tracción74 MPa
Elongación67%
Temperatura máxima90 °C
Absorción de agua7.0% a saturación
Expansión:84 µm/m·K
Resistencia química:Resiste hidrocarburos y bases
Aplicaciones:Bujes, rodillos, almohadillas de desgaste
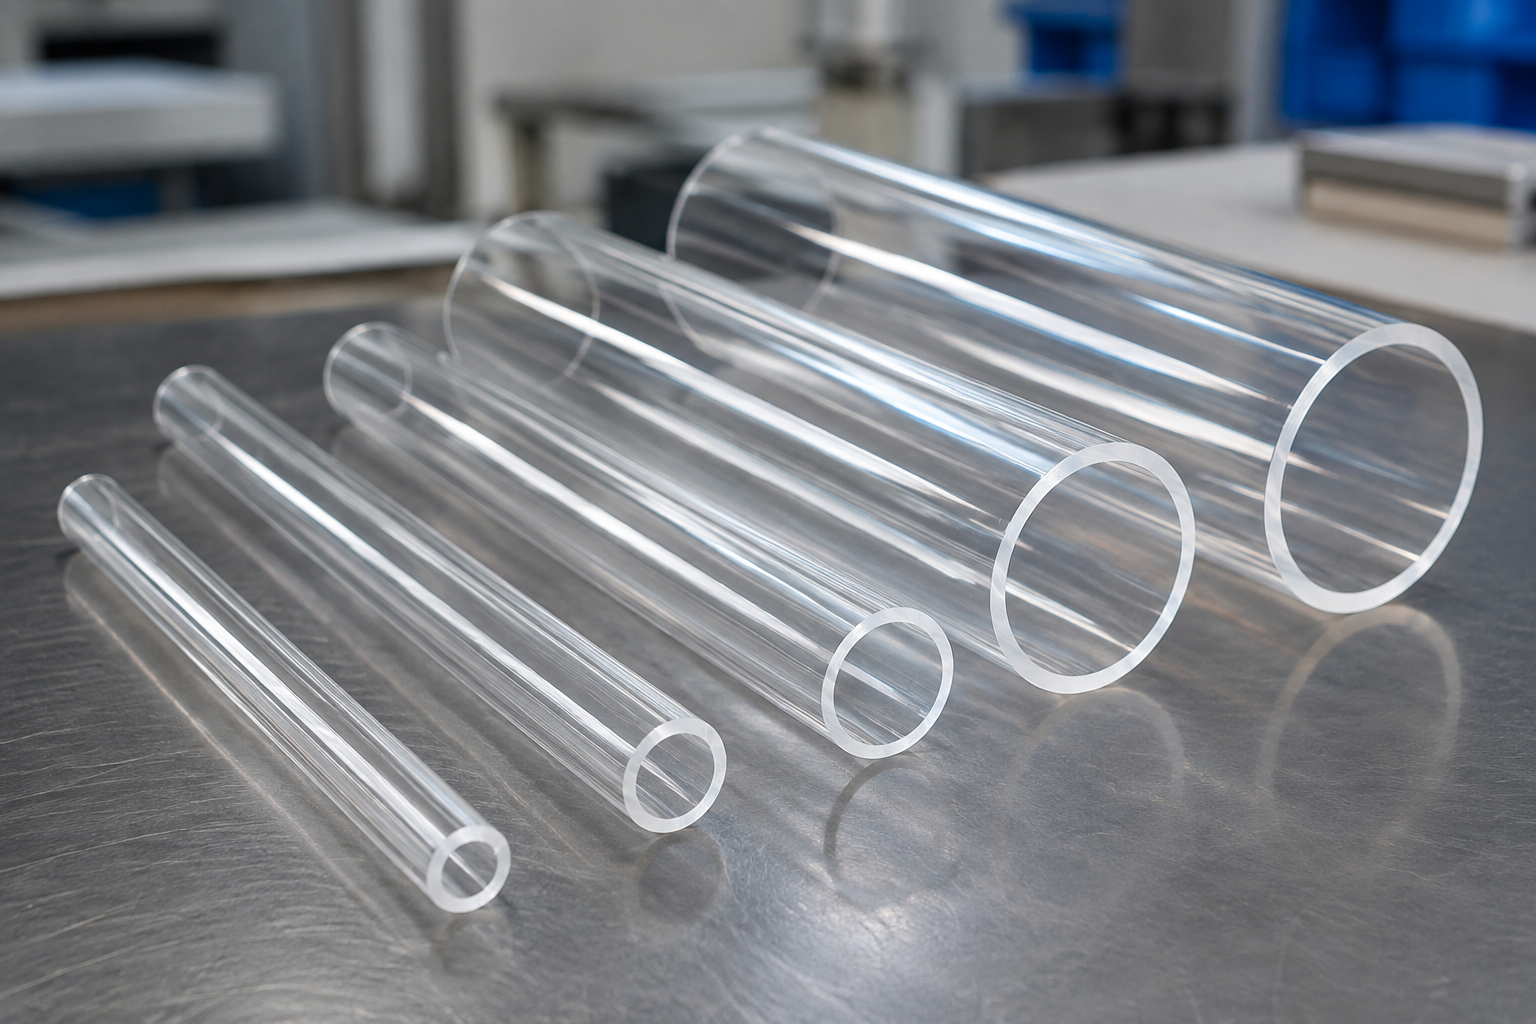
Mecanizado CNC de policarbonato
Sin carga · con carga de fibra de vidrioEl policarbonato es el plástico de mayor tenacidad de la tabla: presenta 110% de elongación y una resistencia al impacto Izod con entalla de 440 J/m, por lo que se utiliza en resguardos y mirillas. Los disolventes lo atacan y, al entrar en contacto con ellos bajo carga, presenta agrietamiento por tensión.
Especificaciones: policarbonato — sin carga
Resistencia a la tracción66 MPa
Elongación110%
Temperatura máxima120 °C
Absorción de agua—
Expansión:69 µm/m·K
Resistencia química:Los disolventes lo atacan; se agrieta por tensión bajo carga
Aplicaciones:Resguardos, mirillas, cubiertas resistentes a impactos
Mecanizado CNC de acrílico (PMMA)
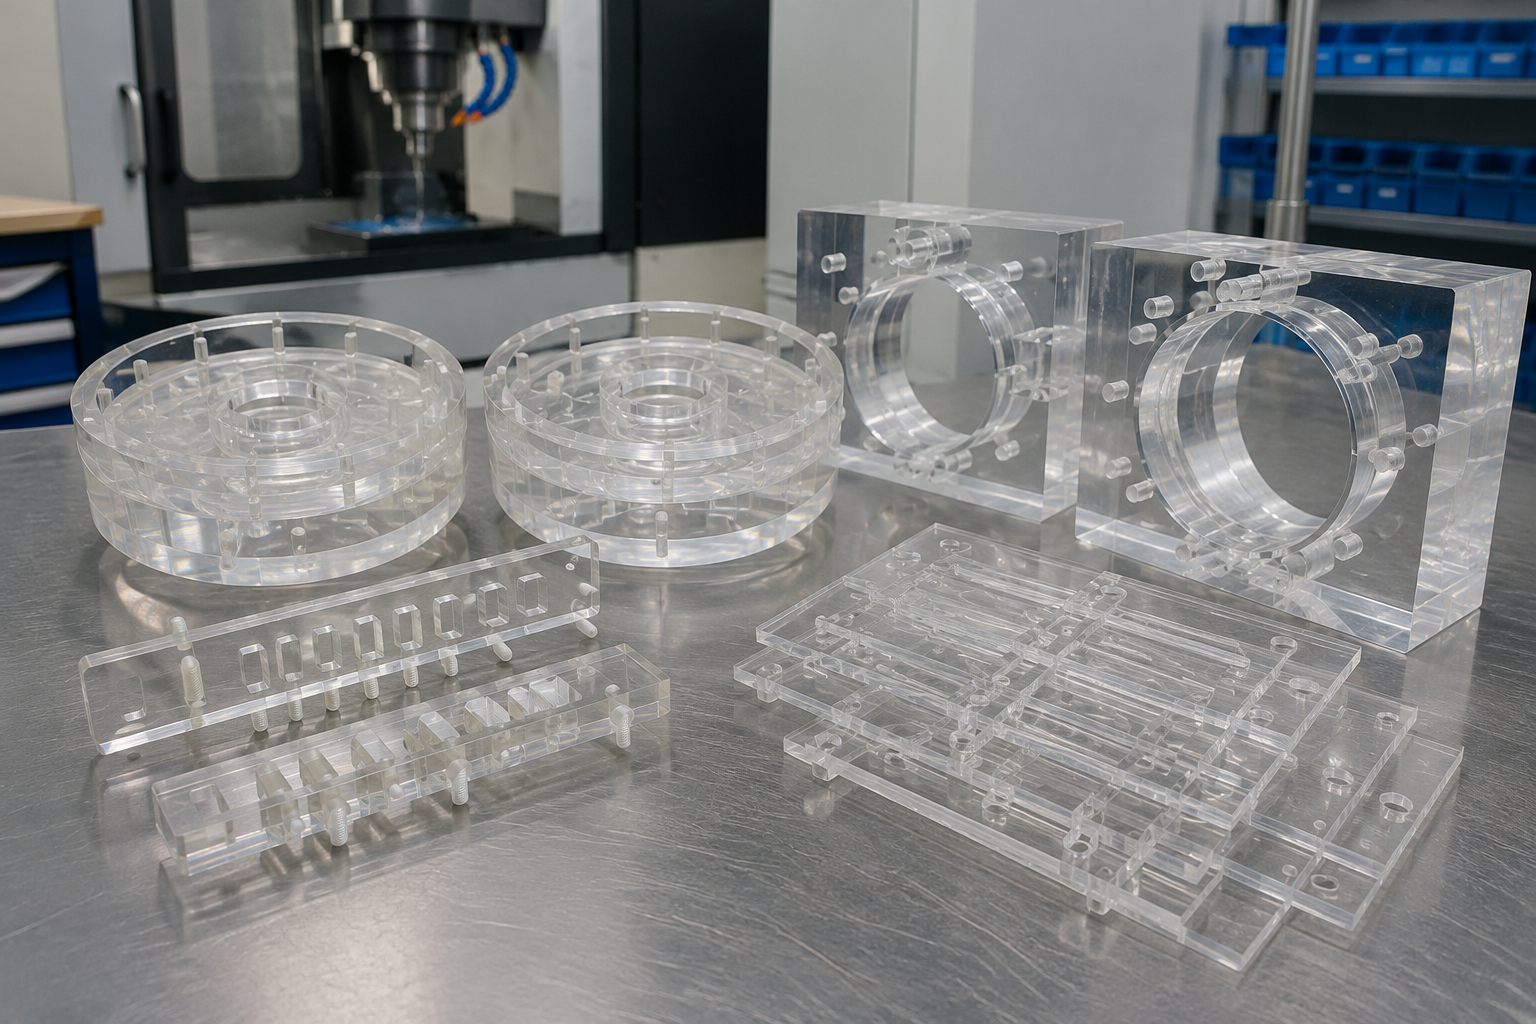
Colado · extruidoEl acrílico tiene mayor claridad óptica que el policarbonato y conserva mejor un borde pulido. Se rompe al alcanzar 4.0% de elongación, el valor más bajo de la tabla; por eso, la fuerza de apriete y el dispositivo de sujeción determinan si la pieza resiste el mecanizado.
Especificaciones: acrílico PMMA
Resistencia a la tracción71 MPa
Elongación4.0%
Temperatura máxima—
Absorción de agua—
Expansión:76 µm/m·K
Resistencia química:Los disolventes y alcoholes lo atacan
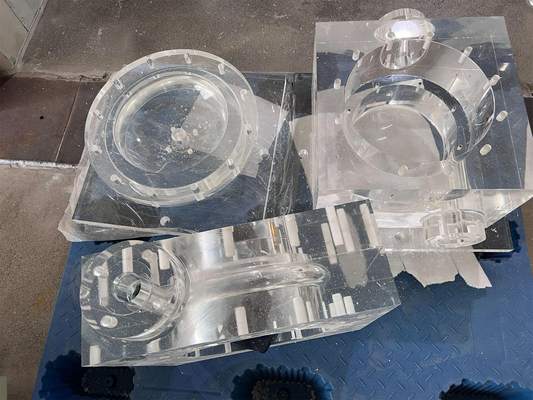
Aplicaciones:Ventanas, guías de luz, piezas para exhibidores
Mecanizado CNC de HDPE
Sin carga · UHMW-PEEl HDPE resiste una amplia gama de ácidos y bases, y se utiliza habitualmente en tanques, revestimientos interiores y piezas en contacto con alimentos. Es el material menos resistente de la tabla, con 24 MPa, y el que más se expande, con 130 µm/m·K.
Especificaciones: HDPE — sin carga
Resistencia a la tracción24 MPa
Elongación100%
Temperatura máxima90 °C
Absorción de agua—
Expansión:130 µm/m·K
Resistencia química:Resiste una amplia gama de ácidos y bases
Aplicaciones:Tanques, revestimientos interiores, piezas en contacto con alimentos
Mecanizado CNC de polipropileno
Homopolímero · copolímeroEl polipropileno absorbe 0.010% de agua al saturarse y resiste ácidos, bases y la mayoría de los disolventes, por lo que resulta adecuado para tanques de productos químicos y dispositivos de sujeción de laboratorio. Con una densidad de 0.91 g/cm³, es el único material de esta página que flota.
Especificaciones: polipropileno — sin carga
Resistencia a la tracción36 MPa
Elongación80%
Temperatura máxima120 °C
Absorción de agua0.010% a saturación
Expansión:90 µm/m·K
Resistencia química:Resiste ácidos, bases y la mayoría de los disolventes
Aplicaciones:Tanques de productos químicos, dispositivos de sujeción de laboratorio
Mecanizado CNC de ABS
Sin carga · de alta resistencia al impacto · para altas temperaturasEl ABS se mecaniza limpiamente y admite bien la pintura y los adhesivos, por lo que suele elegirse para carcasas y dispositivos de sujeción. Su temperatura de servicio llega hasta 80 °C, la más baja de la tabla, y los disolventes clorados lo atacan.
Especificaciones: ABS — sin carga
Resistencia a la tracción41 MPa
Elongación20%
Temperatura máxima80 °C
Absorción de agua0.7% a saturación
Expansión:95 µm/m·K
Resistencia química:Las cetonas, los ésteres y los disolventes clorados lo atacan
Aplicaciones:Carcasas, dispositivos de sujeción, molduras interiores
Envíe su plano para solicitar una cotización
Reduzca las opciones entre los 22 grados según sus requisitos: el filtro de selección de materiales para CNC aplica los mismos criterios de la tabla —temperatura de servicio, resistencia mínima a la tracción, resistencia a la corrosión y contacto con alimentos— e indica cada grado descartado y el motivo.
¿Aún no tiene un plano? Envíe una foto de la muestra o un croquis a mano. Le responderemos qué materiales pueden servir y qué dimensiones debe registrar antes de que podamos preparar una cotización.
Otro material
Si el material para mecanizado CNC que necesita no figura entre los 22 anteriores, envíe el grado junto con su plano y confirmaremos la disponibilidad y el precio en la cotización. Compramos el material conforme a su especificación y enviamos el certificado de la acería con las piezas.
Acabados superficiales para piezas mecanizadas
El acabado influye en las dimensiones antes que en la apariencia: el galvanizado y el anodizado añaden espesor a cada cara recubierta. Según MIL-A-8625, el crecimiento en cada superficie recubierta equivale a la mitad del espesor de la capa; por eso, para un anodizado duro de 50 µm hay que descontar 25 µm por superficie antes de enviar la pieza a anodizar. Indique el acabado en el plano para incorporar esa compensación durante el mecanizado y evitar descubrir la diferencia en la inspección.
| Proceso de acabado | Indicación en el plano | Resultado dimensional | Ejecución |
|---|---|---|---|
| Tal como sale del mecanizado | Indicación de textura superficial según ISO 1302 | Ra 3.2 µm (126 µin), aristas desbarbadas | En nuestro taller |
| Granallado con microesferas | Indicación en el plano | Mate uniforme, Ra 1.6–3.2 µm (63–126 µin) | En nuestro taller |
| Anodizado, tipo II | MIL-A-8625 Type II | 1.8–25 µm (0.00007–0.001 in) por superficie | Planta asociada |
| Anodizado duro, tipo III | MIL-A-8625 Type III | 12.7–114 µm (0.0005–0.0045 in) por superficie; 50 µm (0.002 in) nominales si el plano no lo especifica | Planta asociada |
| Recubrimiento de zinc | ASTM B633 | Mínimo según la condición de servicio: SC1 5 µm, SC2 8 µm, SC3 13 µm, SC4 25 µm | Planta asociada |
| Níquel químico | ASTM B733 | Mínimo según la clase de servicio: SC1 5 µm, SC2 13 µm, SC3 25 µm, SC4 75 µm | Planta asociada |
| Pasivado | ASTM A967 | Sin cambio de espesor medible | Planta asociada |
| Óxido negro | MIL-DTL-13924 | Menos de 2.5 µm (0.0001 in) | Planta asociada |
| Tratamiento térmico | Según la especificación del plano | Dureza verificada antes de reanudar el mecanizado | Planta asociada |
Tolerancias y requisitos del plano
El plano prevalece sobre todos los valores predeterminados de esta página. Si no especifica algo, se aplica la norma indicada abajo; si lo especifica, mecanizamos conforme a ello.
Especificación
Lo que cumplimos
Tolerancias generales
ISO 2768-1 clase m para dimensiones lineales y angulares sin tolerancias individuales, salvo que su plano indique otra cosa
Tolerancias geométricas
Según lo indicado en su plano. ISO 2768-2 fue retirada y sustituida por ISO 22081:2021, por lo que la nota de clase m anterior no cubre la forma ni la posición
Plazo de cotización, incluida la evaluación de viabilidad
48 horas, con revisión de un ingeniero
Plazo de entrega de prototipos
7 a 15 días hábiles después de aprobar el plano
Plazo de entrega de lotes pequeños
15 a 20 días hábiles después de aprobar el plano
Plazo de entrega de producción
20 a 30 días hábiles, según se confirme en su cotización
Pedido mínimo
Sin cantidad mínima de pedido: se aceptan piezas individuales
Primera pieza de producción
Se realiza para cada número de pieza nuevo; le enviamos el informe con las mediciones para su aprobación antes de mecanizar el resto del lote
Inspección incluida
Un informe de inspección dimensional con los valores medidos, más el certificado de fábrica del material suministrado
Archivos aceptados
STEP, STP, IGES, IGS, X_T, DWG, DXF y planos PDF acotados
Tamaño máximo de pieza
Se confirma con su plano en la cotización de 48 horas. No publicamos una cifra de dimensiones máximas
Verificación de tamaño y geometría
Evaluamos la viabilidad a partir de su archivo, sin recurrir a una tabla publicada de dimensiones máximas. Estos 4 datos nos permiten responder en una sola revisión:
- Dimensiones generales de la pieza más grande y peso de la más pesada
- Profundidad del agujero o cavidad más profunda, con su diámetro o ancho
- Características geométricas en más de una cara que requieran un montaje de cinco ejes
- Dimensiones críticas, con sus tolerancias y referencias geométricas
Envíe su plano para solicitar una cotización
¿Aún no está listo para comprar? Envíe un plano existente y solicite comentarios por escrito sobre la viabilidad de fabricación y posibles sustituciones de material, sin cotización ni seguimiento posterior.
Solicitar solo comentarios sobre el plano
Precios y plazos de entrega
El precio depende del material, la geometría de la pieza, el rango de tolerancias, la cantidad y el acabado. No hay una lista de precios para trabajos basados en planos; recibirá el precio en una cotización por escrito.
Factores que influyen en el costo
Cada factor siguiente es algo que usted puede controlar en el plano. La tercera columna explica cómo ajustarlo y qué implicaciones tiene.
| Factor | En qué influye | Cómo ajustarlo |
|---|---|---|
| Grado del material dentro de una misma familia | Una variación del azufre de 0.015% a 0.025% dentro de la especificación de un mismo grado puede cambiar la maquinabilidad en más de 100%, y eso se traduce en horas de máquina | Cuando las condiciones de servicio lo permitan, deje que el grado se defina en la cotización en vez de fijarlo en el plano. Esta opción no está disponible para piezas que contienen presión, piezas soldadas o piezas endurecidas |
| Maquinabilidad de la propia familia de materiales | La tabla va de 270% para 6061-T6 a 10% para Alloy 718: una diferencia de 27 veces en la dificultad de corte antes de considerar la geometría | Compruebe si las exigencias de corrosión o temperatura realmente descartan la familia que se mecaniza más rápido |
| Rango de tolerancias | Los rangos estrechos requieren más pasadas y mediciones durante el proceso, y aumentan el riesgo de piezas rechazadas en cada característica geométrica a la que se aplican | Asigne tolerancias individuales solo a las características geométricas que acoplan o sellan, y deje las demás bajo ISO 2768-1 clase m. Restringir en exceso el plano aumenta el costo sin aportar funcionalidad |
| Acabado superficial | Los recubrimientos metálicos y el anodizado añaden una etapa en una planta asociada, con su costo y plazo correspondientes, además de un espesor que debe compensarse durante el mecanizado | Especifique un acabado solo donde cumpla una función. Dejar la superficie tal como sale del mecanizado, con Ra 3.2 µm, no tiene costo adicional |
| Cantidad | El montaje, los dispositivos de sujeción y la primera pieza de producción son costos únicos que se distribuyen entre las piezas del lote | Pida en la cotización una tabla de descuentos por volumen antes de dividir un pedido en varias liberaciones |
| Cavidades profundas y paredes delgadas | El herramental de gran alcance corta más despacio, y las paredes delgadas requieren pasadas ligeras y dispositivos de sujeción adicionales | Aumente el radio de una esquina o añada un desahogo cuando la función de la pieza lo permita |
Cuantifique el efecto de la maquinabilidad: el comparador de tiempos de ciclo ajusta el tiempo de corte entre dos grados según un mismo índice, suma el tiempo de montaje para todo el lote y devuelve las horas de máquina que requiere cada grado.
Plazos de entrega por etapa del pedido
Compare el plazo total hasta la recepción, no solo el tiempo de taller. Una vez pagado el flete y concluida la espera, el menor precio por unidad de un taller más lento puede haber perdido su ventaja.
01
Prototipo
De 7 a 15 días hábiles
Piezas individuales hasta la aprobación de la primera pieza de producción
02
Lote pequeño
De 15 a 20 días hábiles
Montaje repetido con la primera pieza de producción aprobada como referencia
03
Producción
De 20 a 30 días hábiles
Producción programada, confirmada en su cotización
calidad, inspección y documentos
Detrás de «¿pueden cumplir la tolerancia?» está la pregunta «¿pueden demostrar que la cumplieron?». Con cada pedido se envían 2 documentos, y un tercero, el informe de la primera pieza de producción, le llega antes de mecanizar el resto del lote. Todo lo descrito en esta sección se respalda con documentos que usted recibe, no con afirmaciones que deba aceptar sin pruebas.
Cómo se verifica cada pedido
-
STEP.01
Al recibir el material, registramos su grado y especificación conforme a lo indicado en el plano, y archivamos el certificado de fábrica con el expediente del trabajo.
-
STEP.02
Inspeccionamos la primera pieza de producción de cada número de pieza nuevo y le enviamos el informe con las mediciones para su aprobación antes de mecanizar el resto del lote.
-
STEP.03
Durante el proceso, verificamos las características geométricas que su plano señala como críticas, tomando las referencias geométricas que allí se definen.
-
STEP.04
Inspeccionamos conforme a su plano las piezas que regresan de las plantas asociadas antes de cualquier envío.
-
STEP.05
Las piezas se envían con un informe de inspección dimensional que incluye los valores medidos y con el certificado de fábrica del material suministrado.
DATA.SPEC
Validación según EN 10204
La sustitución inadvertida por un grado más barato es lo que más temen los compradores al encargar mecanizado en el extranjero. El certificado de fábrica permite comprobarlo porque identifica el material que realmente se compró, no el que se cotizó. Según EN 10204, la propia fábrica valida un certificado tipo 3.1, mientras que el tipo 3.2 debe validarlo un inspector independiente; por eso, el requisito de 3.2 debe incluirse en la solicitud inicial y no plantearse por correo después de comprar el material.
DATA.SPEC
ISO 2768-1 clase m
La aceptación se determina conforme a su plano y, para las dimensiones sin tolerancia indicada, conforme a ISO 2768-1 clase m. Una pieza fuera de esos límites se retrabaja o se fabrica de nuevo según los mismos criterios escritos usados en la inspección de la primera pieza de producción.
Documentos que acompañan su pedido
- Informe de inspección dimensional con los valores medidos conforme a su plano
- Certificado de fábrica del material suministrado
- Informe de la primera pieza de producción para cada número de pieza nuevo, ya aprobado por usted
Del plano al envío: cómo recibimos su pedido
Del archivo al envío hay 6 pasos. La cotización de 48 horas llega en el tercer paso, y el quinto no comienza hasta que usted aprueba el informe con las mediciones de la primera pieza de producción.
-
Firme primero si lo desea
firmamos un acuerdo mutuo de confidencialidad a solicitud antes de abrir cualquier archivo.
-
Envíe el archivo
Planos STEP, STP, IGES, IGS, X_T, DWG, DXF y PDF acotados, sin que usted tenga que convertirlos.
-
Revisión de ingeniería
un ingeniero de procesos confirma la viabilidad del tamaño y la geometría, señala posibles problemas de fabricación y propone sustituciones de material dentro del plazo de cotización de 48 horas.
-
Cotización por escrito
precio, plazo de entrega y secuencia de acabado, desglosados para que usted vea en qué influye cada factor.
-
Mecanizado y primera pieza de producción
le enviamos el informe con las mediciones de la primera pieza de producción para su aprobación antes de mecanizar el resto del lote.
-
Inspección, documentos y envío
las piezas se envían con el informe dimensional y el certificado de fábrica, bajo condiciones FOB, EXW o DDP.
SECURE_NDA
¿Le preocupa la confidencialidad del plano? Solicite primero el acuerdo de confidencialidad y no envíe nada hasta que esté firmado.
Solicitar primero un acuerdo de confidencialidadCapacidad de fabricación y trayectoria exportadora
El taller se creó en torno a las piezas para aplicaciones a presión: desde 2006 produce 10,000 o más recipientes a presión y componentes al año, de los cuales 80% se exportan fuera de China. Por eso, la secuencia de selección de materiales antepone las inclusiones alargadas de sulfuros a la velocidad de corte en su primera fila: en una pieza que contiene presión, sustituir el material por uno de fácil mecanizado es especialmente perjudicial.
¿No sabe si el volumen encaja con nuestra capacidad? Envíe la cantidad anual y el peso de la pieza terminada. Le diremos si se ajusta a la programación del taller y cómo afecta esa cantidad al precio unitario.
Consultar si el volumen es viableCuándo Zhenling no es la opción adecuada
4 tipos de trabajo que rechazamos y dónde puede encargarlos.
Por qué lo rechazamos
Nuestro alcance de certificación de productos cubre únicamente las vías CE de la UE y ASME de Estados Unidos. No contamos con ISO 13485 para trabajos de dispositivos médicos, AS9100D para componentes de vuelo aeroespacial ni IATF 16949 para piezas automotrices de producción.
Dónde puede encargarlo
Encargue el ensamble certificado a un taller registrado bajo ese esquema y envíenos los componentes mecanizados no críticos que forman parte de él.
Por qué lo rechazamos
No trabajamos con material en bruto de grado para implantes ni realizamos procesos de biocompatibilidad o ensayos según USP Class VI o ISO 10993.
Dónde puede encargarlo
Acuda a un fabricante por contrato de dispositivos médicos que cuente con toda esa cadena de producción, y consúltenos las piezas de instrumentos y dispositivos de sujeción que no sean para implantes.
Por qué lo rechazamos
Mecanizamos según una especificación; no somos una oficina de diseño industrial y no podemos definir la geometría de su pieza.
Dónde puede encargarlo
Envíe una foto o un croquis a mano y le diremos qué dimensiones debe registrar, o solicite primero un escaneo de la pieza.
Por qué lo rechazamos
No publicamos los recorridos de nuestras máquinas, así que esta página no ofrece valores con los que pueda comparar su pieza.
Dónde puede encargarlo
Envíe el archivo. Le confirmaremos la viabilidad del tamaño y la geometría dentro del plazo de cotización de 48 horas, antes de que haga el pedido.
Herramientas de ingeniería de materiales para mecanizado CNC
-
Filtre materiales por propiedades mecánicas, características térmicas y relación costo-beneficio para identificar la aleación óptima para su proyecto.
-
Compare los tiempos de ciclo de mecanizado entre distintas aleaciones y plásticos para estimar la eficiencia de producción y optimizar los costos de fabricación.
-
Calcule compensaciones dimensionales precisas antes del mecanizado según el acabado superficial final deseado y las especificaciones de tratamiento térmico.
Envíe su plano o muestra
Un ingeniero de procesos revisa el archivo y le envía una cotización en un plazo de 48 horas, con observaciones sobre la viabilidad de fabricación y alternativas de material sin costo.
Solicite primero un acuerdo de confidencialidad
Tratamos los planos como información confidencial y, a solicitud, firmamos un acuerdo mutuo de confidencialidad antes de abrir cualquier archivo.
No hay cantidad mínima de pedido: aceptamos piezas individuales.
01
¿Qué tolerancias cumplen en las piezas mecanizadas por CNC?
Cuando su plano indica una tolerancia, mecanizamos conforme a ella; para las dimensiones sin tolerancia indicada aplicamos ISO 2768-1 clase m, que cubre dimensiones lineales y angulares sin tolerancias individuales. La geometría y el tamaño son cuestiones distintas, e ISO 2768-2 fue retirada y sustituida por ISO 22081:2021; por eso, una nota que diga ISO 2768-mK ya no remite a una norma vigente para la parte geométrica. Indique la planitud, la perpendicularidad y la posición de los agujeros como tolerancias geométricas según ISO 1101, con las referencias geométricas correspondientes, e inspeccionaremos conforme a lo que establezca el plano.
02
¿Cuál es el plazo habitual de entrega de los pedidos de mecanizado CNC?
Los prototipos se envían entre 7 y 15 días hábiles después de aprobar el plano, los lotes pequeños entre 15 y 20 días hábiles, y las series de producción se programan entre 20 y 30 días hábiles, según se confirme en su cotización. El plazo comienza con la aprobación del plano y no incluye el acabado en plantas asociadas ni el transporte.
03
¿Aceptan pedidos urgentes o entregas aceleradas?
Podemos programar trabajos urgentes a solicitud y cotizamos esa opción junto con el pedido. Confirmamos su viabilidad al revisar el plano, porque depende de los trabajos que ya estén en las máquinas.
04
¿Qué documentación de inspección recibo con las piezas?
Inspeccionamos la primera pieza de producción de cada número de pieza nuevo y le enviamos el informe con las mediciones para su aprobación antes de mecanizar el resto del lote. Cada envío incluye un informe de inspección dimensional con los valores medidos y el certificado de fábrica del material suministrado.
05
¿Con qué certificaciones trabajan?
Nuestro alcance de certificación de productos cubre las vías CE de la UE y ASME de Estados Unidos, y cada pedido incluye el informe de inspección dimensional y el certificado de fábrica del material suministrado. No contamos con ISO 13485, AS9100D ni IATF 16949; por eso, una pieza destinada a un programa médico, aeroespacial o automotriz que exija alguno de esos esquemas debe encargarse a un taller que cuente con él. Esto se comunica durante la revisión del plano, antes de la orden de compra, porque el alcance de una certificación no puede añadirse a un trabajo de forma retroactiva.
06
¿Hay una cantidad mínima de pedido?
No hay cantidad mínima de pedido: aceptamos piezas individuales, y una pieza única se entrega con la misma documentación de la primera pieza de producción que un lote.
07
¿Conviene que firmen un acuerdo de confidencialidad antes de enviar mi plano?
Firmamos un acuerdo mutuo de confidencialidad a solicitud antes de abrir cualquier archivo; pídalo en su primer mensaje, antes de enviar el plano.
08
¿Pueden mecanizar piezas personalizadas a partir de archivos CAD o planos?
Sí: trabajamos con archivos STEP, STP, IGES, IGS, X_T, DWG y DXF, así como con planos PDF acotados, sin que usted tenga que convertirlos. Basta un PDF acotado para cotizar si incluye las dimensiones críticas, las tolerancias y las referencias geométricas.
09
¿Cómo sé que el material es el que especifiqué?
Compramos el material según el grado y la especificación indicados en su plano, y enviamos con las piezas el certificado de fábrica correspondiente a esa compra. Si necesita un tipo de certificado específico, indíquelo en el plano para incluirlo en la cotización en vez de darlo por supuesto.
10
¿Qué material debo elegir si no estoy seguro?
Use la secuencia de selección anterior a partir de los requisitos de la pieza: primero la carga, después la temperatura de servicio, luego la exposición química y, por último, el costo; compare los 2 o 3 grados que sigan siendo aptos en la tabla de compatibilidad. Si 2 grados cumplen los requisitos, normalmente decide la maquinabilidad y no el precio del material en bruto, porque en lotes pequeños y medianos las horas de máquina pesan más que el precio por kilogramo de la barra. Si la elección sigue siendo difícil, envíe el plano y recibirá una recomendación de ingeniería junto con la diferencia de costo entre los candidatos.