Póngase en contacto con Zhenling

Mecanizado de componentes según plano
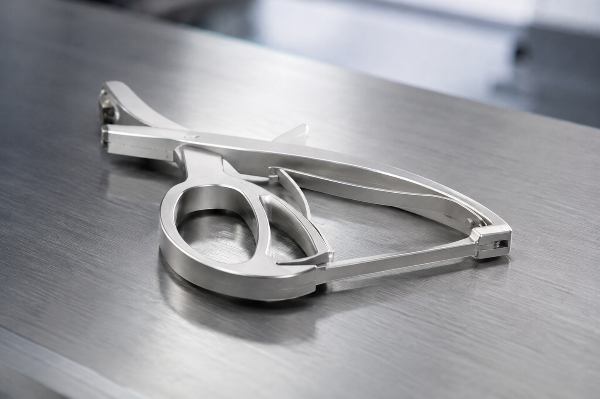
Mecanizado CNC médico
Mecanizado CNC médico según su plano aprobado para producción
Nuestro servicio de mecanizado CNC de precisión comienza con una revisión técnica de la pieza, el material especificado, las características geométricas críticas, los requisitos de inspección y el plazo de entrega previsto. Para las solicitudes de cotización de componentes médicos, el alcance estándar del servicio de Zhenling comprende componentes sin acabado final definidos por plano, fabricados mediante procesos CNC convencionales y conforme a las condiciones comerciales básicas confirmadas por el cliente; el grado del material, el plano, el acabado, la limpieza, la inspección y la aceptación del comprador se definen para cada pedido y se confirman en la cotización por escrito. Las consultas sobre mecanizado CNC médico deben indicar que se trata de componentes de dispositivos sin acabado final e incluir el material, el plano, el acabado, el requisito de limpieza y los registros de aceptación del comprador. Primero se deben resolver los riesgos relacionados con el material, la geometría y la medición. El precio y el plazo deben basarse en la secuencia de fabricación documentada, no en una categoría de equipos.
Límites del alcance del servicio
Mecanizamos componentes sin acabado final conforme a sus planos aprobados; no diseñamos ni liberamos dispositivos médicos. Los fabricantes de dispositivos conservan la responsabilidad de calificar a los proveedores, cumplir los requisitos regulatorios y gestionar la limpieza posterior, la esterilización, el ensamble y la liberación del producto terminado.
Qué revisamos antes de cotizar
- Geometría Características geométricas, acceso y lógica de referencias
- Material Grado y secuencia de fabricación a partir del material en bruto
- Calidad Dimensiones críticas y verificaciones
- Entrega Objetivo para prototipos o producción
Cómo trabajamos antes de que envíe el plano
Los compromisos siguientes permiten a su equipo de compras determinar si nuestro servicio de mecanizado se ajusta al proyecto antes de compartir archivos detallados. La viabilidad, el precio y el proceso de fabricación definitivo dependen del plano aprobado para producción.
-
En un plazo de 12 horas
Respuesta a la solicitud de cotización revisada por un ingeniero en días hábiles, tras recibir la documentación suficiente.
-
3–5 días
Piezas prototipo tras la aprobación del plano; el acabado y el envío se confirman en la cotización.
-
7–15 días
Lotes de producción tras la aprobación del plano, según se confirme en su cotización.
-
Cantidad mínima según cotización
Aceptamos piezas individuales para revisar su viabilidad y precio.
Procesos elegidos según el componente, no su categoría
Las solicitudes de cotización de componentes médicos requieren revisar los procesos y requisitos de calificación específicos del plano. Las secuencias propuestas pueden incluir torneado, fresado, rectificado, mandrinado, electroerosión por hilo, taladrado o mecanizado multieje, pero el equipo, el lugar de producción y la disponibilidad reales deben confirmarse para cada pedido. Las dimensiones sin tolerancia indicada se rigen por el plano aprobado para producción y la norma especificada por el comprador, no por un criterio general del sitio.
Cómo se ajustan nuestros servicios de mecanizado CNC médico a un plano aprobado para producción
Dentro del alcance indicado, el mecanizado CNC para dispositivos médicos consiste en mecanizar con precisión piezas sin acabado final conforme a un plano aprobado. Esto no transfiere a nuestra empresa de fabricación la responsabilidad por el desarrollo de dispositivos médicos, su liberación regulatoria ni el producto terminado.
- Servicios de mecanizado de precisión: el torneado, el fresado, el rectificado, el mandrinado y la electroerosión por hilo se seleccionan según las características geométricas de la pieza.
- Mecanizado CNC de 5 ejes: se considera cuando las piezas complejas requieren acceso desde distintos ángulos o una estrategia de referencias más estable.
- Datos del proyecto de mecanizado: el material, la tolerancia, el acabado, la inspección, la cantidad y la revisión definen la secuencia de fabricación que se evaluará.
- Límites del trabajo del proveedor de mecanizado: los componentes para equipos médicos siguen sin acabado final hasta que el comprador completa sus controles posteriores.
[PRC-01]
Torneado CNC
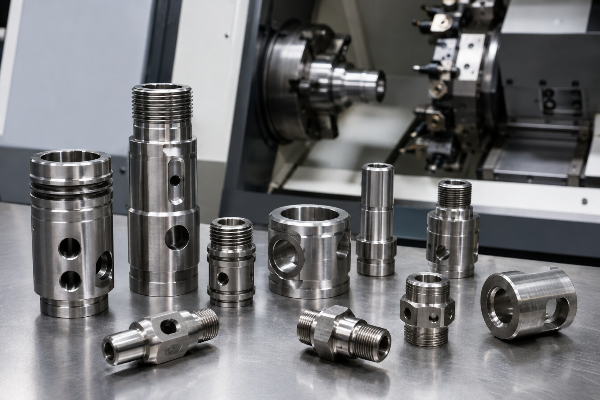
Revisamos la opción de torneado para cuerpos concéntricos, características geométricas roscadas, casquillos, tapones, conexiones y piezas de máquina rotativas. Se pueden añadir operaciones de fresado cuando el plano combina caras planas, puertos, ranuras u orificios transversales.
[PRC-02]
Fresado CNC
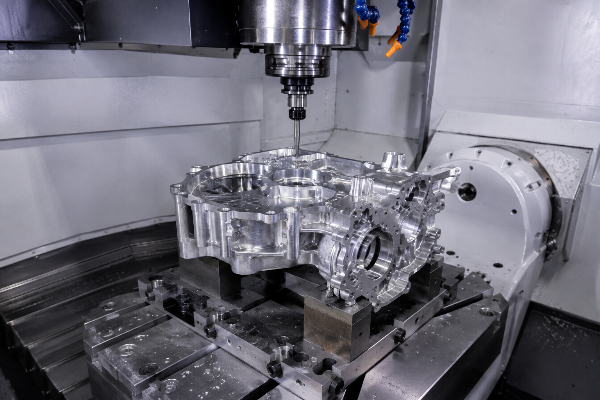
Una fresadora o un centro de mecanizado multieje puede utilizarse para carcasas, soportes, bloques distribuidores, placas, dispositivos de sujeción y geometrías contorneadas. El acceso a las características geométricas y la estrategia de referencias determinan si una secuencia de 3, 4 o 5 ejes reduce el riesgo de reposicionamiento.
[PRC-03]
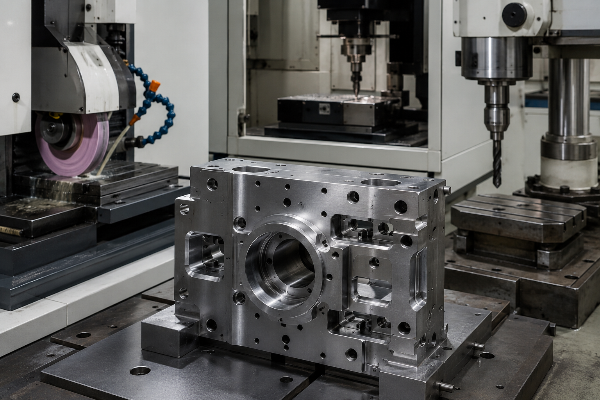
Mecanizado secundario
Se consideran el rectificado, el mandrinado, la electroerosión por hilo y el taladrado radial cuando el plano requiere la geometría que producen. La secuencia de fabricación se define antes de cotizar para evitar descubrir la necesidad de una operación secundaria después del primer montaje en máquina.
Decisiones sobre prototipos y fabricación rápida de prototipos
- Confirmar el ajuste, el acceso y la lógica de referencias antes de la liberación para producción
- Distinguir las características geométricas críticas para el funcionamiento de las preferencias estéticas
- Usar la misma referencia de revisión en el modelo, el plano y la cotización
Tipos de componentes representativos para revisión
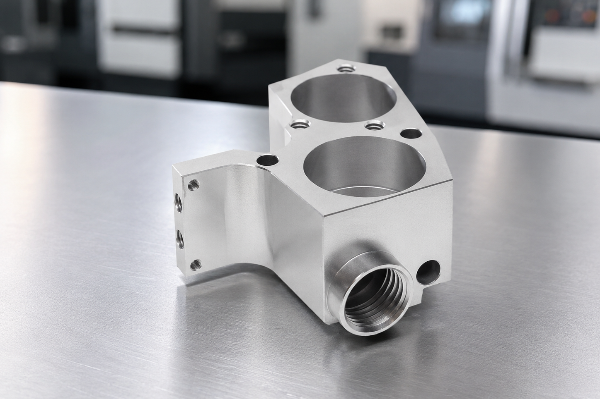
- Carcasas, soportes, bloques distribuidores, dispositivos de sujeción, conexiones, casquillos y tapones
- Componentes fabricados según plano para equipos de diagnóstico
- Geometrías de precisión para componentes médicos que siguen siendo piezas sin acabado final
Grados de acero inoxidable que podemos considerar en la secuencia de fabricación de una cotización
Para componentes sin acabado final destinados a dispositivos médicos, nuestro alcance verificado incluye los aceros inoxidables 303, 304, 304L, 316, 316L y 321. Para Zhenling, el riesgo de precisión surge cuando se introduce un grado sustituto en el proceso de mecanizado CNC; a diferencia de una cotización limitada al material, nuestra revisión toma el grado aprobado para producción como referencia obligatoria. La selección del material sigue siendo decisión de quien tiene la autoridad de diseño, mientras que ISO 2768-m se aplica únicamente a dimensiones metálicas sin tolerancia indicada y nunca reemplaza la especificación del grado.
“Elegir el grado equivocado puede costarle más que el tiempo de máquina, porque puede invalidar el uso previsto. Confirmamos esa especificación antes de definir la secuencia de fabricación.”
Nota sobre la revisión de materiales médicos
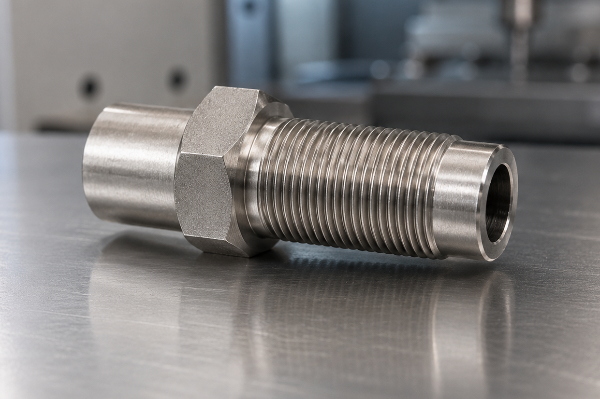
303
El grado 303 se considera en nuestra revisión cuando la especificación aprobada para producción prioriza la facilidad de mecanizado y ese grado es aceptable para el entorno de uso del componente. El plano sigue siendo la referencia obligatoria.
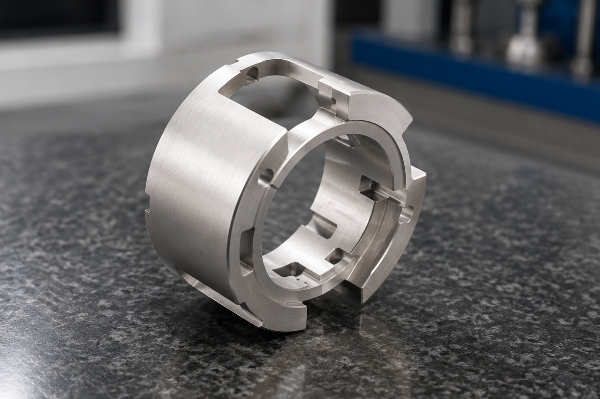
304 y 304L
Antes de definir el proceso de mecanizado, revisamos la forma de la pieza, la disponibilidad de material en bruto, el acceso para el corte y las indicaciones de acabado. El grado de bajo carbono debe especificarse expresamente cuando se requiera.
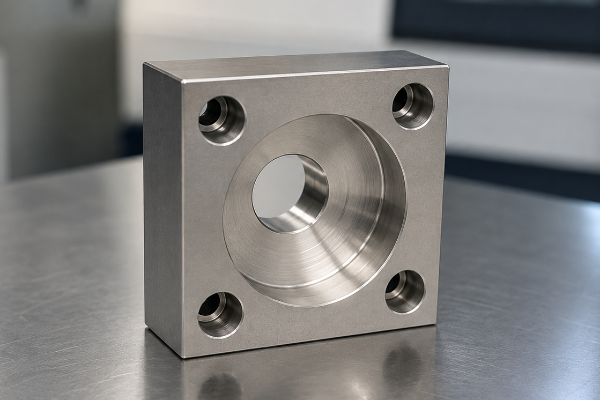
316, 316L y 321
Podemos cotizar estos grados de aleación cuando figuran en el plano aprobado para producción y la geometría solicitada se ajusta a nuestra secuencia de mecanizado. Nuestra secuencia no sustituye un grado de acero inoxidable por otro sin control escrito del plano.
Acabado obtenido por mecanizado y controlado por el plano
La rugosidad obtenida por mecanizado se rige por el plano y la cotización por escrito; no afirmamos que exista un valor Ra universal. Un acabado superficial deficiente puede motivar un cambio de proveedor cuando la condición de aceptación no está definida expresamente.
Por qué importa la ubicación
Una indicación general de acabado puede sumar tiempo de máquina en superficies que no afectan el sellado, el movimiento, la limpieza ni el ensamble. En nuestra revisión preguntamos qué caras cumplen una función para concentrar el control del mecanizado CNC donde influye en el resultado.
Qué debe incluir la solicitud de cotización
- El valor Ra y las superficies a las que se aplica
- La dirección de las marcas de mecanizado, si es un requisito funcional
- Los bordes protegidos, las zonas que no deben tocarse y los criterios de aceptación estética
Primero, la tolerancia general;
las características geométricas críticas se controlan expresamente
Las dimensiones sin tolerancia indicada, los chaflanes, las referencias y los controles geométricos se rigen por el plano aprobado para producción y la norma especificada por el comprador. La cotización por escrito confirma qué regla de tolerancia general se aplica al pedido, si corresponde.
SYS-CHK // 01
“Nuestra primera pregunta no es qué tolerancia puede mantener la máquina en todas las dimensiones. Es qué característica geométrica determina el ajuste, la alineación, el sellado, el movimiento o el ensamble.”
Parámetros de ingeniería
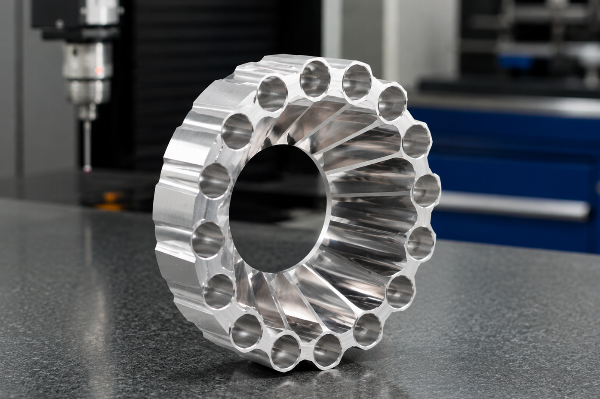
| Aspecto de la cotización o producción | Nuestros parámetros básicos publicados | Qué determina el requisito final |
|---|---|---|
| Respuesta a la solicitud de cotización | En un plazo de 12 horas en días hábiles | Plano e información del proyecto suficientes |
| Plazo para prototipos | 3–5 días después de la aprobación del plano | Secuencia de fabricación cotizada |
| Plazo de producción | 7–15 días después de la aprobación del plano | Secuencia de fabricación cotizada |
| Configuraciones de ejes | Secuencia multieje propuesta y equipo real confirmados para cada pedido | Geometría, acceso y estrategia de referencias |
| Grados de acero inoxidable verificados | 303 / 304 / 304L / 316 / 316L / 321 | Material especificado en el plano aprobado para producción |
| Dimensiones metálicas sin tolerancia indicada | ISO 2768-m solo cuando se aplica expresamente | El plano no indica una tolerancia individual; la cotización por escrito aplica expresamente esa norma |
| Superficie obtenida por mecanizado | Ra 3.2 µm como referencia para cotizar características geométricas adecuadas | Prevalecen los requisitos de acabado y aceptación específicos del plano |
| Registro del pedido | Cantidad mínima confirmada en cada cotización | Viabilidad según el plano y secuencia de fabricación cotizada |
En vez de afirmar que siempre logramos tolerancias estrictas, las confirmamos según la característica geométrica aprobada para producción y su función. Exigir la tolerancia más estricta en todas partes es un error cuando solo suma inspección y tiempo de máquina sin proteger el ajuste; una norma no sustituye la calificación del proveedor.
ADVERTENCIA
Una convención habitual en planos aeroespaciales no transfiere la calificación del proveedor a un programa de dispositivos médicos.
“Una discrepancia de 0.1 mm puede ser funcional o irrelevante, según el diseño…”
Factores de precio y plazo de entrega que revisamos desde el inicio
El precio no se calcula solo a partir del volumen de la pieza. En el trabajo con prototipos, una entrega tardía importa tanto como la capacidad nominal de la máquina; por eso consideramos el acceso, los montajes, el material en bruto, las tolerancias, la planificación de la inspección, la cantidad y el grado de definición de la revisión al establecer nuestra secuencia de fabricación.
Use una puntuación de preparación para identificar qué datos faltantes podrían generar otra ronda de aclaraciones.
Evalúe la documentación para la cotización →01
Geometría y montajes
Las cavidades profundas, paredes delgadas, herramientas de largo alcance, orificios transversales y distintas orientaciones de las referencias pueden aumentar los riesgos de montaje o de acceso de la herramienta. Nuestra revisión busca una secuencia que proteja las relaciones geométricas críticas, en lugar de limitarse a contar características geométricas.
02
Material y acabado
El grado, la forma del material en bruto, el volumen que se debe retirar, la ubicación del acabado y las superficies protegidas afectan tanto el corte como la manipulación. Una especificación clara evita que una suposición estética genere un costo evitable.
03
Alcance de la inspección
Las dimensiones críticas, el muestreo previsto, el método de medición y los registros solicitados deben acordarse antes del mecanizado. Así podemos incluir el plan de calidad en el precio del proceso de fabricación.
Matriz de transferencia de características críticas para la calidad
El plano se convierte en una secuencia verificable: la característica geométrica, su función, la falla que se debe evitar, el control del mecanizado y la verificación acordada. Así, la “precisión” deja de ser una promesa vaga y se convierte en un punto de control práctico para el taller de mecanizado. ISO 2768-m solo establece la referencia general para dimensiones metálicas sin tolerancia indicada; las características geométricas críticas siguen bajo el control expreso del plano.
| Datos del plano | Riesgo si no está claro | Acción durante nuestra revisión | Evidencia para la liberación |
|---|---|---|---|
| Sistema de referencias geométricas | Las características geométricas se relacionan con un origen incorrecto | Identificar las referencias para el montaje y la inspección | Interpretación acordada de las referencias |
| Indicaciones sobre roscas y bordes | Rosca omitida o chaflán sobredimensionado | Incluir cada especificación en el plan de operaciones | Punto de verificación de cada característica geométrica |
| Ubicación del acabado superficial | La cara funcional recibe un tratamiento incorrecto | Distinguir las superficies funcionales de las estéticas | Plano de acabados aprobado para producción |
| Dimensión crítica | La tolerancia general oculta un riesgo para el ensamble | Dar prioridad al control del proceso y a la verificación | Método de inspección acordado |
| Identificación de la revisión | El modelo, el PDF y la orden de compra no coinciden | Confirmar un único conjunto de archivos de la revisión aprobada para producción | Coincidencia entre las referencias de la cotización y la orden de trabajo |
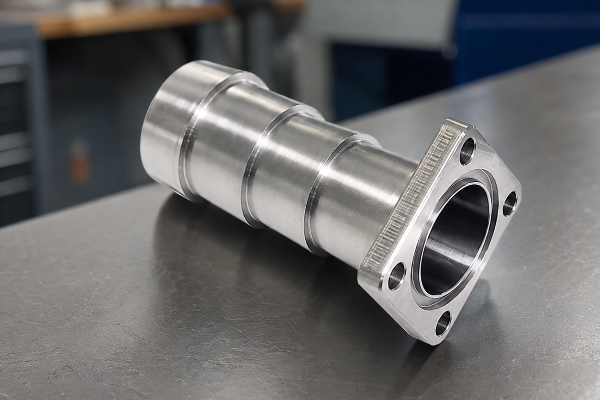
La confiabilidad depende de transmitir los requisitos, no de los adjetivos
Para los equipos que fabrican componentes de dispositivos médicos, la ambigüedad más costosa suele surgir entre la intención del diseño y las instrucciones del taller. La falta de roscas en un prototipo puede inutilizar una pieza que, por lo demás, sería aceptable; por eso identificamos cada especificación crítica antes del primer corte.
El alcance de los registros se define antes de comenzar
El método de inspección, el muestreo previsto y el alcance de la documentación solicitada se acuerdan antes de destinar el material en bruto al trabajo. Nuestra verificación final utiliza el plano aprobado para producción y el plan acordado.
Prepare una matriz característica por característica para su próxima evaluación de proveedores.
Abra la herramienta para crear la matriz de transferencia CTQ →Cómo trabajamos: nuestra secuencia del plano a la producción en seis pasos
Aceptamos archivos STEP, IGES, PDF y DXF para solicitudes de cotización. Si se firma un acuerdo de confidencialidad, este regirá la información y la forma de transferencia contempladas en el acuerdo.
01 //
Recepción de la solicitud de cotización
Al recibirla, identificamos la revisión del componente, la cantidad, el material, el acabado, el plazo de entrega previsto y el conjunto de archivos necesarios.
02 //
Revisión técnica
La revisión comprueba el acceso a las características geométricas, la lógica de referencias, las tolerancias, el material, los requisitos de inspección y las indicaciones contradictorias.
03 //
Secuencia de fabricación y cotización
Primero se define la secuencia de operaciones de mecanizado; después, nuestra cotización revisada por un ingeniero establece el plazo correspondiente.
04 //
Aprobación del plano
La aprobación confirma que el modelo, el plano, la revisión y los requisitos aclarados corresponden a la misma versión aprobada para producción antes de iniciar la programación.
05 //
Mecanizado y verificaciones
El mecanizado sigue la secuencia acordada y controla las características geométricas identificadas en la matriz de transferencia.
06 //
Revisión final
En nuestra revisión final, comparamos la pieza terminada con el plano aprobado para producción y el alcance de inspección acordado para el pedido.
SYS.DATA
| Decisión de diseño | Efecto habitual en la cotización | Pregunta para la revisión |
|---|---|---|
| Tolerancias estrictas en todas las características geométricas | Mayor esfuerzo de control sin un beneficio funcional equivalente | ¿Qué relaciones geométricas determinan el ajuste o el desempeño? |
| Una sola indicación estética para todas las caras | Acabado adicional o mayor riesgo durante la manipulación | ¿Qué superficies son realmente visibles o funcionales? |
| Varias revisiones de los archivos | Riesgo de discrepancia entre la cotización y la producción | ¿Qué revisión está aprobada para fabricación? |
| Requisitos de roscas o bordes no indicados expresamente | Aclaraciones tardías o características geométricas rechazadas | ¿Están indicados expresamente la clase y profundidad de la rosca, el chaflán y el desbarbado de los bordes? |
Cómo respaldamos nuestra revisión con la capacidad de la fábrica
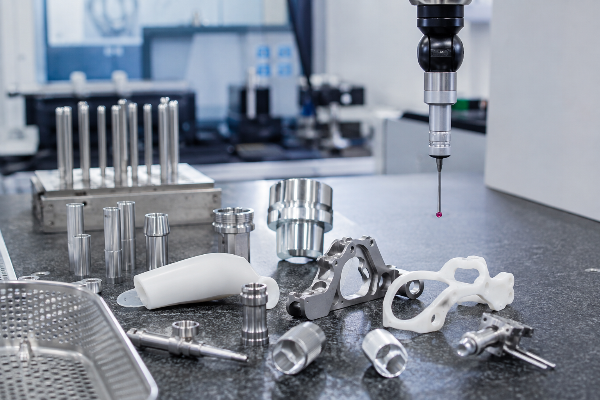
Fundada en 2006, nuestra fábrica de Jiashan ocupa un predio de 8,000 m² y cuenta con un taller de 6,000 m². Zhenling respalda la fabricación de componentes metálicos de precisión a medida, desde la revisión del plano hasta el mecanizado, con los equipos y grados de acero inoxidable que declaramos.
-
Capacidad de torneado y fresado
Los componentes rotativos, prismáticos o con características geométricas combinadas pueden requerir secuencias de torneado o de mecanizado en centros; el equipo, el lugar de ejecución y la disponibilidad reales se confirman para cada pedido.
-
Acceso multieje
Nuestros equipos de 3 ejes, 4 ejes y 5 ejes importados nos ofrecen opciones cuando la geometría y las relaciones entre referencias hacen que el reposicionamiento suponga un riesgo.
-
Procesos complementarios
El rectificado, el mandrinado, la electroerosión por hilo y el taladrado radial amplían las secuencias que podemos evaluar para un componente fabricado según plano.
-
Valor cualitativo
No atribuimos a nuestra revisión de planos ningún porcentaje de ahorro sin sustento. El valor comercial es más sencillo: menos rondas de interpretación, identificación temprana de riesgos y una cotización basada en la secuencia de fabricación prevista.
Herramientas para mecanizado CNC médico
lista de verificación para cotizar componentes médicos
Verifique sistemáticamente todas las especificaciones críticas, la conformidad de los materiales y las tolerancias antes de enviar su solicitud de cotización.
herramienta para crear la matriz de transferencia de características críticas para la calidad
Defina y transmita con precisión los parámetros CTQ esenciales para garantizar la estabilidad dimensional durante todo el ciclo de fabricación.
planificador de plazos de mecanizado CNC médico
Calcule con precisión los plazos de producción considerando el abastecimiento de materiales, el mecanizado de precisión y el acabado secundario.
Comience con el conjunto de archivos controlados
Solicite una revisión del plano antes de que las suposiciones lleguen a la máquina
Comparta la revisión, la cantidad, el grado de acero inoxidable, las indicaciones de acabado, las características geométricas críticas y el plazo de entrega previsto. Tras nuestra revisión, recibirá una cotización revisada por un ingeniero dentro del plazo de respuesta publicado.
¿Cómo evitan omitir roscas o fabricar bordes con condiciones incorrectas?
Cada indicación sobre roscas, profundidades, chaflanes, desbarbado y bordes protegidos se incorpora a nuestro plan de operaciones y revisión. El proceso comienza con especificaciones claras y una única revisión aprobada para producción; después, la matriz de transferencia de características críticas para la calidad relaciona, para cada característica geométrica crítica, el riesgo de falla, el control del mecanizado y la verificación acordada.
¿Qué debo incluir para evitar sorpresas con el acabado superficial?
Indique el valor Ra, identifique las superficies controladas y distinga los criterios de aceptación funcionales de las preferencias estéticas.
¿Qué archivos puedo enviar para obtener una cotización?
Trabajamos con archivos STEP, IGES, PDF y DXF. Envíe juntos el modelo 3D y el plano 2D controlado cuando el modelo no represente por completo las dimensiones, las roscas, las indicaciones de acabado o los controles geométricos, e identifique en la solicitud de cotización la revisión aprobada para producción.
¿Pueden firmar un acuerdo de confidencialidad antes de que envíe el plano detallado?
Los términos del acuerdo de confidencialidad y el alcance de la transferencia protegida deben acordarse por escrito antes de intercambiar los archivos cubiertos.
¿Qué tolerancia se aplica si mi plano no la indica para una dimensión metálica?
Las dimensiones sin tolerancia indicada, los requisitos de referencias y los controles geométricos se rigen por el plano aprobado para producción y la norma especificada por el comprador; la cotización por escrito confirma cualquier regla de tolerancia general aplicable.
¿Cuál es su referencia básica para las superficies obtenidas por mecanizado?
La rugosidad obtenida por mecanizado se rige por el plano aprobado para producción y la cotización por escrito; no afirmamos que exista un valor Ra universal.
¿En cuánto tiempo cotizan y mecanizan las piezas?
Tras revisar el plano, la cantidad, el acabado, la inspección y el envío, la cotización por escrito confirma el plazo de respuesta y el calendario aplicable a prototipos o producción.
¿Tienen una cantidad mínima de pedido?
La cantidad mínima y la posibilidad de revisar pedidos de una sola pieza se confirman en la cotización por escrito.
¿Quién controla los requisitos del dispositivo médico terminado?
El fabricante del dispositivo terminado controla el diseño, la calificación de proveedores, las responsabilidades regulatorias y los requisitos de liberación final. Nuestra cotización cubre los componentes sin acabado final fabricados según el plano aprobado para producción y los requisitos de compra acordados, mientras que la limpieza posterior, la esterilización, el ensamble y la liberación del producto terminado permanecen dentro del sistema controlado de ese fabricante.






