Póngase en contacto con Zhenling

Servicio de acabado de óxido negro para piezas de acero mecanizadas a medida
Adquiera piezas de acero mecanizadas y defina el alcance del acabado de óxido negro mediante una cotización que pueda revisar. Zhenling Metal vincula el plano, la condición del material base, el tratamiento posterior, el plan de inspección, los requisitos de empaque y la responsabilidad de entrega sin convertir una guía sectorial en una promesa de producción no verificada. Las consultas sobre acabado de óxido negro deben incluir material, norma aplicable, condición de dureza, tratamiento posterior, superficies críticas e inspección. Utilice la revisión del plano para evaluar la secuencia de fabricación y sus límites. Confirme por separado los registros, los supuestos de precio y el plazo de cada pedido.
Acabado de óxido negro para piezas de acero con dimensiones críticas
En general, se cree que el recubrimiento de óxido negro es simplemente una barrera contra la oxidación. La realidad es más útil: el recubrimiento por conversión altera poco las dimensiones de la superficie metálica, mientras que el aceite, la cera u otro conservante aplicado posteriormente asume buena parte de la protección contra la corrosión.
El ajuste puede ser correcto aunque la protección sea insuficiente
El óxido negro por sí solo quizá no impida la oxidación en ambientes húmedos o con condensación. Esto supone un riesgo real para un eje OEM endurecido a 39 HRC, una superficie de contacto con rodamientos o un componente de válvula, aunque el espesor típico de la capa sea de 1–2 µm. Como la dureza, la exposición a la corrosión y la revisión dimensional plantean problemas distintos, Zhenling ofrece una revisión del plano para mecanizado CNC basada en especificaciones vigentes y documentación de patentes. La evaluación expone las ventajas y limitaciones del proceso, sin afirmar de antemano que sea apto para producción.
El recubrimiento y el sellador funcionan como un sistema
MIL-DTL-13924F establece que el recubrimiento negro por conversión, por sí solo, ofrece protección limitada en condiciones levemente corrosivas. Sus clases y disposiciones de compra hacen que el conservante, las condiciones de almacenamiento y la evidencia exigida formen parte de la definición del pedido.
Revise el entorno de servicio antes de especificar el acabado
- Grado del material base, resistencia, dureza y tratamiento térmico
- Dimensiones críticas, ajustes, roscas y condición superficial
- Exposición a humedad, condensación, manipulación, almacenamiento y transporte
- Aspecto, reflejos, sellado, mantenimiento y método de aceptación
- Plan de validación para la aplicación
Relacione las cifras con el modo de falla
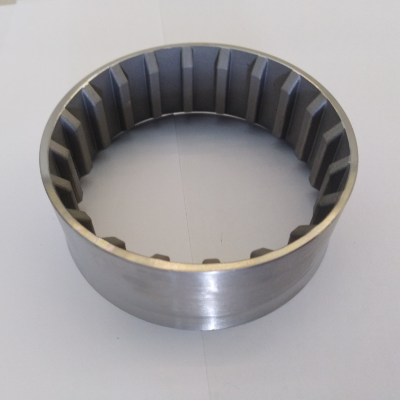
Un eje OEM endurecido, una superficie de contacto con un rodamiento o un componente de válvula conllevan un riesgo real si el umbral de 39 HRC que activa el alivio de tensiones internas y una capa típica de 1–2 µm se tratan como datos intercambiables. Esto se debe a que la dureza determina la calificación del proceso, mientras que las características de la capa orientan la revisión dimensional; ninguno de esos valores demuestra la vida útil frente a la corrosión.
Límite de ingeniería: 39 HRC exige una revisión
Para piezas de acero endurecidas superficialmente o en toda su sección con una dureza de 39 HRC o superior, MIL-DTL-13924F exige aliviar la fragilización por hidrógeno después de la conversión en todas las clases. No afirmamos que el óxido negro esté automáticamente exento de requisitos de calificación relacionados con el hidrógeno; el plano, la condición del material, la especificación aplicable y el procesador responsable deben concordar antes de la liberación.
PASO 01
Indique la dureza real o el requisito de tratamiento térmico, no solo un grado de acero genérico.
PASO 02
Identifique la revisión de la norma aplicable y la clase del recubrimiento cuando rija una especificación militar.
PASO 03
Defina la evidencia objetiva de calidad requerida, el muestreo y la documentación del lote.
| Condición de selección | Idoneidad del óxido negro | Pregunta que debe resolverse |
|---|---|---|
| Ajustes o roscas críticos | Suele considerarse porque el recubrimiento es delgado y está integrado en la superficie del metal ferroso. | ¿Qué dimensiones se miden antes y después del acabado, y qué residuos son aceptables? |
| Aspecto oscuro con pocos reflejos | Se puede obtener un acabado negro mate o una superficie negra pulida, pero la superficie inicial influye mucho en el brillo y la textura. | ¿Están definidos la muestra de aceptación, el rango de color o la secuencia de preparación superficial? |
| Exposición leve en interiores | Puede ser adecuado si el recubrimiento complementario y el plan de manipulación y mantenimiento corresponden al entorno. | ¿Qué conservante, prueba y periodo de almacenamiento se especifican en el pedido? |
| Sal, condensación o almacenamiento prolongado sin protección | Requiere validación para la aplicación concreta u otro sistema de protección. | ¿Responderían mejor a la exposición el galvanizado con zinc, la pintura, el recubrimiento en polvo, el acero inoxidable u otro sistema de recubrimiento? |
| Contacto deslizante continuo | No necesariamente forma una capa permanente contra el desgaste; el rodaje y la presión de contacto pueden eliminarla. | ¿Qué tipo de contacto, lubricante, superficie opuesta y comportamiento aceptable frente al desgaste corresponden? |
Materiales, opciones de acabado superficial y requisitos del plano
«Ennegrecer las piezas» no es una instrucción de fabricación completa. El acero al carbono, el acero aleado, el acero para herramientas, el acero inoxidable y los materiales no ferrosos requieren procesos de ennegrecimiento distintos; además, la reactividad superficial varía según la cascarilla, el mecanizado, el rectificado, el granallado, la dureza y el contenido de aleación.
Riesgo de incompatibilidad del material
El grado del material no sustituye los datos sobre su condición
Un eje OEM, un asiento de rodamiento o una pieza de válvula pueden no superar la inspección si se deducen del nombre de la aleación una condición endurecida a 39 HRC y una capa de conversión típica de 1–2 µm. Como el tratamiento térmico, el mecanizado CNC y el rectificado modifican la reactividad superficial, Zhenling ofrece una revisión de precisión del plano basada en especificaciones vigentes y documentación de patentes. Esta evaluación expone las ventajas y limitaciones del proceso y no afirma que un solo proceso sirva para todos los materiales de producción.
Alcance principal de la revisión
Acero al carbono y acero aleado
Estos materiales ferrosos son el punto de partida para revisar un tratamiento de óxido negro. Indique el grado exacto, la condición y la dureza, porque una misma aleación puede reaccionar de forma distinta después del tratamiento térmico, la preparación abrasiva o el rectificado final.
- Grado y especificación aplicable del material
- Dureza, requisito de resistencia a la tracción y condición del tratamiento térmico
- Cascarilla, óxido, coloración térmica y operaciones superficiales previas
Proceso especial
Acero inoxidable y grados resistentes a la corrosión
El acero inoxidable puede recibir un acabado negro, pero no mediante un único proceso universal de óxido negro en caliente. Deben confirmarse el grado, la condición, la activación, la familia de procesos y los criterios de aceptación; los requisitos vigentes de MIL-DTL-13924F también distinguen un proceso de Clase 4 para el acero resistente a la corrosión de la serie AISI 300.
- Confirme si se requiere óxido negro por conversión u otra tecnología de acabado superficial negro.
- Revise los riesgos de residuos oscuros, desprendimiento por frotamiento y exfoliación de bordes según el proceso seleccionado.
- No suponga que la composición química está libre de cromo, a menos que lo demuestre el registro del proceso responsable.
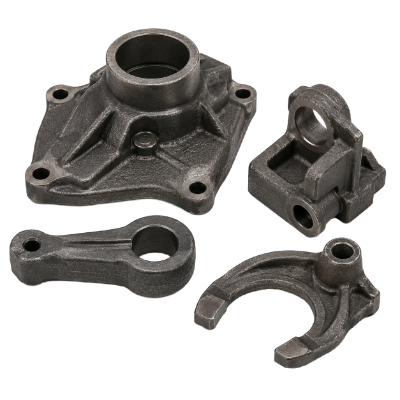
Sensible a la condición del material
Piezas ferrosas fundidas, sinterizadas, forjadas y altamente reactivas
El área superficial, la porosidad y la reactividad pueden modificar la formación de óxido y la absorción del sellador. La documentación histórica sobre el proceso señala que las superficies muy reactivas pueden ennegrecerse rápidamente, pero quedar cubiertas de residuos carbonosos o presentar poca adherencia si no se controla la reacción.
- Identifique los requisitos de porosidad, impregnación y limpieza.
- Especifique una prueba de frotamiento, un límite visual o un criterio sobre residuos.
- Aclare si debe retirarse el aceite o la cera de las características geométricas que deben permanecer limpias.
Requieren otra composición química
Aluminio, cobre y aleaciones a base de níquel
Estos materiales no deben procesarse mediante un proceso de óxido negro para metales ferrosos que no esté calificado para los materiales base, las familias de procesos y los criterios especificados. Si se exige un aspecto negro, el plano debe indicar un tratamiento por conversión, anodizado, recubrimiento metálico, pintura u otro recubrimiento adecuado para el material base, con sus propios requisitos de aceptación aplicables.
- Evite usar el término «óxido negro» como simple sinónimo de color.
- Distinga los requisitos de aspecto decorativo de los de corrosión, desgaste y propiedades eléctricas.
- Solicite evidencia para la combinación exacta de material base y proceso.
Datos y especificaciones para la solicitud de cotización
Dato para la solicitud de cotización
Por qué lo necesita el responsable del acabado
Información necesaria para decidir
Definición controlada del producto
Evita que la cotización y la inspección se basen en revisiones diferentes.
Plano bidimensional, modelo tridimensional, revisión y alcance del acabado señalado.
Condición del material
La composición química y la reactividad del material base afectan el proceso de ennegrecimiento.
Grado, especificación del material, requisito de certificado, dureza y tratamiento térmico.
Geometría crítica
El recubrimiento es delgado, pero la limpieza, el sellador y la manipulación aún pueden afectar las características geométricas funcionales.
Ajustes, roscas, agujeros, caras de sellado, enmascaramiento y puntos de medición.
Superficie inicial
El acabado del material base influye en el color, el brillo, la cobertura y el riesgo de defectos.
Rugosidad, condición tras el mecanizado/rectificado, cascarilla, coloración térmica, granallado y zonas con requisitos estéticos.
Secuencia de acabado
El óxido negro en caliente, el óxido negro a temperatura intermedia y el proceso de óxido negro en frío no son automáticamente equivalentes.
Norma aplicable, clase, restricciones del proceso, requisito de ausencia de cromo y alternativas aprobadas.
Tratamiento posterior
El aceite, la cera u otro sellador especificado modifican el comportamiento durante la manipulación y frente a la corrosión.
Requisito del producto o de desempeño, sequedad, residuos, compatibilidad y restricciones de eliminación.
Evidencia de aceptación
«Buen acabado» no es un criterio de inspección reproducible.
Muestra de aspecto, límite de desprendimiento por frotamiento, dimensiones, prueba de corrosión, muestreo, certificado e identificación del lote.
Proceso de recubrimiento de óxido negro y controles de calidad
Un acabado estable de óxido negro empieza antes de aplicar la solución química y termina después del sellado, la inspección y el empaque. La solución forma una capa de óxido negro sobre la superficie metálica, pero la limpieza, la condición del baño, el enjuague, la reactividad del material base y el conservante final determinan si el resultado es uniforme y apto para su manipulación.
Riesgo de falla del proceso
Controle las condiciones de entrada antes de diagnosticar la superficie negra
Un recubrimiento irregular en un eje de producción, un componente de rodamiento o un ensamble OEM puede fallar porque la limpieza, la activación, los lodos, el enjuague y el sellado están relacionados. Para una pieza endurecida a 39 HRC y una capa típica de 1–2 µm, Zhenling ofrece una revisión del plano para mecanizado CNC basada en la especificación y en patentes históricas sobre el proceso de magnetita. La evaluación expone las ventajas y limitaciones del proceso y no afirma que exista control interno antes de comprobar los registros del proveedor.
01
Revisión del plano
Confirme el grado del material, la dureza, los límites del acabado superficial, el enmascaramiento de características geométricas, la revisión de la especificación y la disponibilidad de evidencia de cumplimiento.
02
Mecanizado y desbarbado
Elimine los defectos que seguirían visibles bajo un delgado recubrimiento químico por conversión y proteja los bordes críticos.
03
Limpieza y activación
Elimine aceite, óxidos y suciedad sin alterar inadvertidamente la geometría crítica ni la condición superficial.
04
Proceso de ennegrecimiento
Utilice una familia de procesos aprobada para metales ferrosos y controles documentados para el material base y la clase.
05
Enjuague y alivio de fragilización
Controle los residuos y complete cualquier alivio posterior a la conversión exigido por la dureza.
06
Sellador o conservante
Aplique el aceite, la cera o el recubrimiento complementario definido en el pedido y compruebe las características geométricas sensibles a los residuos.
07
Inspección y liberación
Compruebe el aspecto, las dimensiones, las pruebas especificadas, la identificación del lote, el empaque y la documentación del envío.
08
Almacenamiento y entrega
Proteja las piezas recubiertas con óxido negro frente a la manipulación, la condensación y la exposición durante el transporte previstas en la cotización.
| Nombre del proceso | Qué puede significar | Qué debe aclarar la cotización |
|---|---|---|
| Óxido negro en caliente | Por lo general, es un proceso de oxidación alcalina a temperatura elevada que utiliza compuestos de hidróxido de sodio para formar una capa negra de óxido de hierro por conversión, rica en magnetita, sobre superficies ferrosas adecuadas. | Material base, especificación del baño/proceso, rango de temperatura, clase, alivio de fragilización, sellador y evidencia de aceptación. |
| Óxido negro a temperatura intermedia | Familia de procesos a menor temperatura, comercializada como alternativa entre los procesos convencionales en caliente y los de temperatura ambiente; la composición química y el desempeño dependen del proveedor. | No suponga que equivale a una norma específica o a un proceso en caliente sin evidencia del proceso y de las pruebas. |
| Óxido negro en frío | Los productos habituales de temperatura ambiente, a veces promocionados con términos amplios como pasivación negra, pueden usar compuestos de cobre-selenio/telurio en lugar de formar la misma capa de magnetita. | Confirme los requisitos sobre desprendimiento por frotamiento, residuos oscuros, capa final, abrasión, dimensiones, ambiente y especificaciones. |
| Pavonado de armas | Es una familia relacionada de acabados oscuros por conversión usados en armas de fuego, pero el término no define el recubrimiento industrial aplicado a un componente a medida. | Indique el material, la especificación del proceso y los criterios de aceptación reales en vez de usar un sinónimo basado en el aspecto. |
Indicio de defecto
Zonas irregulares o grises
Entre las posibles causas están una limpieza insuficiente, una película de agua discontinua, cascarilla, activación desigual, condiciones del baño, contacto con lodos o variaciones de la aleación. No debe indicarse un retrabajo estético hasta comprender la causa raíz y el riesgo dimensional.
Indicio de defecto
Hollín, residuos oscuros o desprendimiento por frotamiento
La reactividad superficial, un proceso inadecuado, un tiempo de inmersión excesivo y un enjuague o sellado insuficientes pueden contribuir. Los bordes de acero inoxidable y las superficies granalladas muy reactivas requieren una revisión específica, no una prolongación universal del ciclo.
Indicio de defecto
Oxidación temprana después de la limpieza
La limpieza posterior puede eliminar el aceite o el sellador y dejar el acabado expuesto antes de tiempo. Al seleccionar un recubrimiento que evite la oxidación y proteja el metal en servicio real, deben considerarse el método de limpieza, el plan de reposición y el entorno de servicio.
Política
Debe indicarse con claridad quién es responsable del proceso
[ PASE EL CURSOR PARA AMPLIAR ]
Las publicaciones del sector señalan que muchos talleres de mecanizado subcontratan el acabado de óxido negro. Zhenling no dará a entender que dispone de una línea propia de óxido negro hasta confirmar la secuencia del pedido; la cotización debe indicar si el acabado se realiza internamente o mediante un socio calificado, y quién responde por la liberación, las no conformidades y la evidencia del lote.
- Pregunte quién controla el registro del baño/proceso y el conservante final.
- Pregunte cómo pasan las piezas de los centros de mecanizado al proceso de acabado, la inspección y el empaque.
- Pregunte qué organización firma el certificado y conserva el registro del lote.
Evidencia del lote
La gestión del lote exige registros, no solo una comprobación visual
[ PASE EL CURSOR PARA AMPLIAR ]
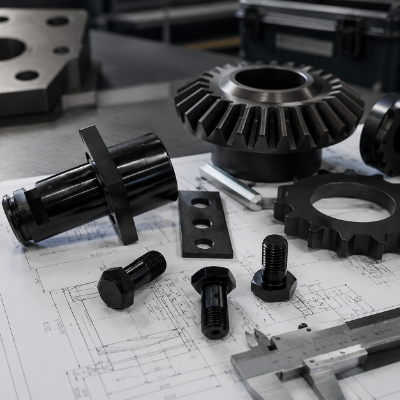
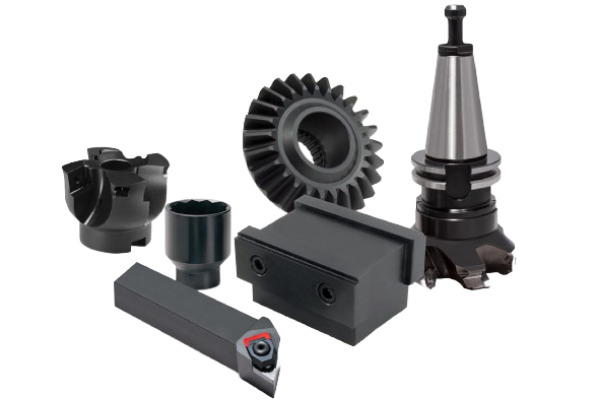
Una fotografía de producción puede mostrar varias piezas con óxido negro, incluidos engranajes, ejes y componentes a medida. No demuestra que el recubrimiento aplicado fuera óxido negro en caliente, que las piezas pertenezcan a un mismo lote ni que hayan superado las pruebas dimensionales y de corrosión.
- Proteja las piezas contra daños por contacto y evite mezclar lotes durante la manipulación.
- Mantenga vinculadas la revisión aprobada del plano y la identificación del lote hasta el empaque.
- Defina si la aceptación del acabado se basa en la inspección visual, las dimensiones, la función o las pruebas.
Óxido negro frente a galvanizado con zinc para componentes de precisión
Una vez conocido el entorno, la elección del acabado suele reducirse a óxido negro, zinc, pintura o acero inoxidable. No hay una respuesta responsable de una sola palabra: el óxido negro y el galvanizado con zinc protegen mediante mecanismos distintos, modifican las dimensiones de manera diferente y plantean preguntas de calificación distintas para aceros de alta resistencia.
Riesgo al comparar
No compare evidencias que no sean equivalentes
Un componente de válvula, eje o ensamble de precisión para un fabricante de equipo original puede implicar un riesgo oculto de retrabajo si se compara el umbral de 39 HRC con una capa típica de 1–2 µm como si ambos fueran indicadores de resistencia a la corrosión. Dado que el espesor del recubrimiento depositado, el comportamiento de la capa de conversión y la exposición en servicio responden a problemas distintos, Zhenling ofrece una revisión del plano de la pieza mecanizada por CNC basada en especificaciones y patentes. A diferencia de una tabla genérica de puntuaciones, una evaluación honesta identifica las ventajas y desventajas y no afirma que un acabado de producción sea siempre superior.
Factor de decisión
Acabado de óxido negro
Recubrimiento de zinc
Decisión para la solicitud de cotización
01 Mecanismo de protección
Capa de conversión de óxido de hierro más el aceite, la cera o el recubrimiento complementario especificado.
Capa de zinc depositado que puede brindar protección sacrificial dentro de un sistema de recubrimiento calificado.
Ajuste el mecanismo a la exposición, el mantenimiento, la vida útil y la norma aplicable.
02 Efecto dimensional
La literatura revisada por pares describe una capa integrada típica de alrededor de 1–2 µm, prácticamente sin cambio dimensional; MIL-DTL-13924F exige que no haya cambios dimensionales apreciables.
El espesor del recubrimiento depositado y la holgura de las roscas deben contemplarse en el plano y en la especificación del recubrimiento de zinc.
Identifique ajustes, roscas, agujeros y puntos de medición; no sustituya un análisis de tolerancias por un valor típico.
03 Apariencia y reflejos
Superficie negra oscura cuyo brillo depende de la superficie inicial y del sellador; suele elegirse para reducir reflejos o por la apariencia de la máquina.
La apariencia metálica o cromatada varía según el sistema de zinc y el tratamiento posterior seleccionados.
Use un rango visual aprobado o una muestra cuando la apariencia sea un criterio de aceptación.
04 Resistencia a la corrosión
Limitada sin un conservante; el recubrimiento es delgado y su comportamiento frente a la corrosión depende en gran medida del sellado y del entorno.
Puede ofrecer mayor protección sacrificial, pero su desempeño depende del sistema de recubrimiento, el espesor, la capa de conversión, el ensayo y las condiciones de servicio.
Compare las condiciones de ensayo y la exposición especificadas, no etiquetas de «alta» o «media» sin respaldo.
05 Acero de alta resistencia
MIL-DTL-13924F exige un tratamiento de alivio posterior a la conversión a partir de 39 HRC.
El recubrimiento de acero de alta resistencia requiere sus propios controles de fragilización por hidrógeno, tratamiento térmico posterior y cumplimiento de la norma.
Indique la dureza y la especificación aplicable antes de aprobar cualquiera de las dos secuencias de fabricación.
06 Mantenimiento
El estado del aceite o la cera, la limpieza y la manipulación pueden seguir siendo factores durante la vida útil.
El mantenimiento depende del sistema de zinc, los daños, el entorno y el uso.
Indique si importan la reposición del conservante, la manipulación en seco, la adherencia de la pintura o la compatibilidad con lubricantes.
07 Indicio de idoneidad
Importan las dimensiones, la apariencia, los reflejos, el ajuste o la lubricidad, y es posible controlar la exposición.
La protección sacrificial contra la corrosión es fundamental, y la geometría y la especificación admiten la capa depositada.
Valide la elección con el plano, el entorno, la resistencia del material y el plan de aceptación.
Evidencia del acabado: fotografías de piezas, inspección y límites de aplicación
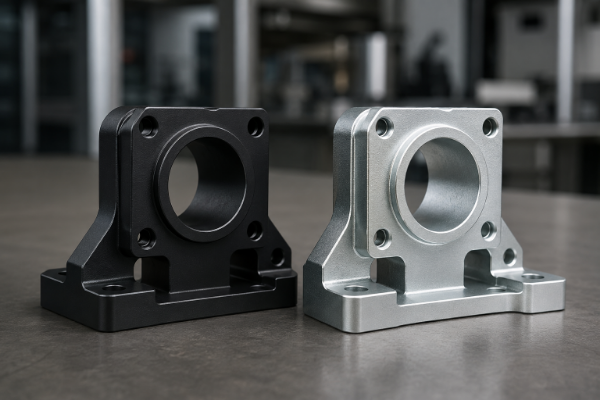
Una fotografía brillante puede ayudar a alinear las expectativas sobre el acabado negro, pero no demuestra qué recubrimiento se aplicó, cuál es el sustrato o el espesor de la capa, ni la resistencia a la corrosión, el tratamiento de alivio para piezas endurecidas, la aceptación dimensional o la capacidad del proceso. La evidencia resulta útil cuando cada imagen, registro de inspección y certificado está vinculado con la pieza y el lote controlados.
Riesgo por falta de evidencia
Una fotografía no demuestra el cumplimiento de un requisito numérico
La imagen de un eje, una válvula o una pieza de rodamiento para un fabricante de equipo original puede ocultar riesgos de inspección si no se vinculan la condición de 39 HRC, el contexto de la capa típica de 1–2 µm y el lote de producción. Dado que la apariencia, las dimensiones y la calificación del proceso requieren registros distintos, Zhenling ofrece una revisión de piezas de precisión mecanizadas por CNC basada en especificaciones y patentes. A diferencia de una galería anónima, una evaluación honesta identifica las ventajas y desventajas y no afirma que una fotografía demuestre el resultado de un ensayo de producción.
Solicite una revisión de la evidencia de la piezaLista de verificación del registro de apariencia
Qué debe mostrar la fotografía de una pieza
Use iluminación controlada y varios ángulos para mostrar el color, el brillo, la textura superficial, la cobertura de los bordes y los defectos visibles. Mantenga la aprobación de la apariencia separada del informe dimensional, la confirmación del conservante y el ensayo de corrosión.
- Identificación de la pieza o muestra y revisión del plano
- Iluminación y rango de apariencia aprobado
- Zonas donde se permiten marcas de manipulación, contacto con el bastidor o residuos
- Declaración de lo que la imagen no demuestra
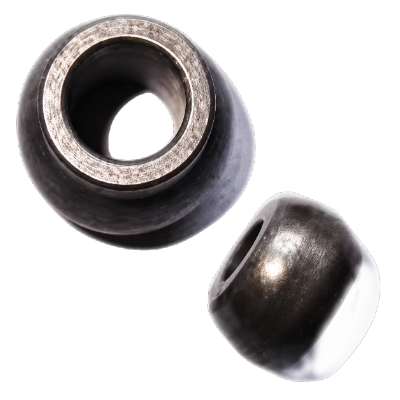
Buena opción
Ajuste, reflejos o apariencia
Una capa delgada de conversión química puede favorecer los objetivos de precisión dimensional, baja reflectividad o apariencia de la máquina cuando el sustrato ferroso y el estado de la superficie son adecuados. Confirme los requisitos de sellado y de las interfaces funcionales en lugar de considerar el color como toda la especificación.
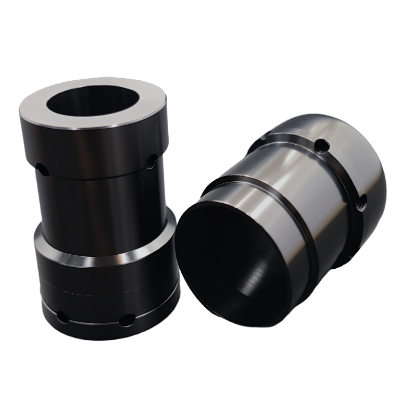
Requiere validación
Humedad, limpieza o almacenamiento
El acero expuesto en interiores puede corroerse si el óxido negro no recibe suficiente protección. La condensación, los productos químicos de lavado, las huellas dactilares, el empaque, la duración del transporte y el estado del conservante pueden importar más que la apariencia el día de la liberación.
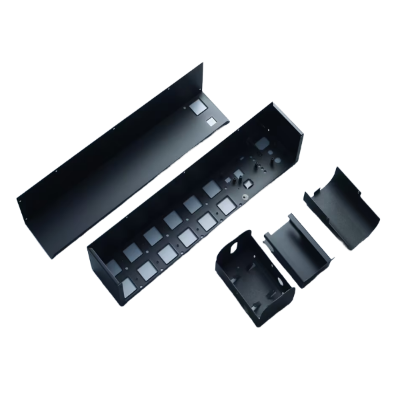
Considere alternativas
Protección sacrificial o desgaste
La expectativa de no requerir mantenimiento entra en conflicto con acabados que dependen del aceite, la cera o los controles de manipulación. Una patente reciente de SKF/Dewe también trata el deslizamiento con desgaste intenso y la pérdida durante el asentamiento como un problema distinto, por lo que el óxido negro no es necesariamente una capa permanente contra la abrasión.
Indicio basado en la experiencia
Características geométricas sensibles a los residuos
El aceite que ayuda a proteger una superficie amplia puede ser inaceptable en un agujero ciego, una zona de adhesión, una interfaz de sensor o un ensamble limpio. Identifique esas características geométricas en el plano y acuerde cómo se limpiará, secará, volverá a proteger y empacará la pieza.
Indicio basado en la experiencia
Control de la muestra de referencia
Una película de aceite no garantiza las condiciones de iluminación, el sustrato, el sellador químico ni la aleación utilizada. Vincular una muestra visual maestra con el número de pieza, la fecha, la revisión, la secuencia de fabricación o clase y el rango aceptado permite comparar cada lote posterior con la misma referencia visual.
Contexto de fabricación de Zhenling y evidencia de calidad
Según la documentación proporcionada por la empresa, Zhenling se fundó en 2006. Esta describe una planta de 8,000 m² en Jiashan, un taller de 6,000 m² y recursos de mecanizado, conformado y soldadura para componentes metálicos no estándar.
Riesgo por falta de evidencia de confiabilidad
El tamaño de la fábrica no equivale a la calificación del acabado. Un fabricante internacional de equipo original, comprador de válvulas o proveedor de piezas de precisión asume un riesgo si se usa la afirmación de contar con una fábrica de 8,000 m² para dar a entender que se controla un umbral de 39 HRC o una capa típica de 1–2 µm. Dado que el contexto de la empresa y la aprobación del producto son asuntos distintos, Zhenling presenta datos sobre CNC, torneado, rectificado y piezas mecanizadas junto con evidencia de especificaciones pertinente al pedido y evidencia de patentes con alcance delimitado. A diferencia de una colección de distintivos, una evaluación honesta identifica las ventajas y desventajas y no afirma que exista una certificación de producción sin registros.
Documentado por la propia empresa
Contexto de mecanizado
El documento de la empresa enumera recursos de torneado CNC, fresado, rectificado, mandrinado, taladrado, electroerosión por hilo y mecanizado de tres, cuatro y cinco ejes. Los compradores que necesiten conocer el alcance del mecanizado antes de revisar el acabado pueden consultar la página independiente del servicio de fresado CNC para componentes a medida. Esto aporta contexto sobre la fabricación de piezas a medida, pero no demuestra que la empresa sea propietaria de los baños de óxido negro ni de su formulación química.
Documentado por la propia empresa
Contexto de materiales
La experiencia de mecanizado documentada incluye acero para rodamientos, acero al carbono, acero aleado, acero inoxidable, aleaciones a base de níquel y aleaciones de aluminio. Una amplia lista de materiales mecanizados no significa que todos sean aptos para un mismo proceso de recubrimiento de óxido negro.
Documentado por la propia empresa
Contexto de aplicación
El perfil menciona aplicaciones en recipientes a presión, separación de petróleo y gas y control de fluidos. La idoneidad para cada pedido sigue dependiendo del plano controlado, el entorno operativo, el procesador responsable, la secuencia de acabado y la aprobación específica para la aplicación.
PLANO
Revisión y alcance del acabado acordados
MATERIAL
Grado, condición y dureza registrados
PROCESO
Responsable, clase, tratamiento de alivio y sellado declarados
INSPECCIÓN
Método, muestreo y aceptación definidos
ENVÍO
Lote, empaque y registro de liberación vinculados
01
Necesidad de la aplicación
Indique las prioridades reales de exposición, ajuste, apariencia, reflejos, desgaste y mantenimiento.
02
Material e indicaciones en el plano
Vincule el grado, la condición, la dureza, la revisión del plano y el alcance del acabado.
03
Proceso y tratamiento posterior
Indique la secuencia de fabricación responsable, las restricciones, el tratamiento de alivio y el conservante requerido.
04
Inspección y aceptación
Acuerde qué se medirá o ensayará, quién lo hará, sobre qué muestra y con respecto a qué límite.
Protocolo QuoteProof para óxido negro: evidencia antes que distintivos
Las acreditaciones CE y ASME mencionadas en la información proporcionada por la empresa no aparecerán como distintivos de confianza para el óxido negro hasta verificar el número de certificado, la entidad jurídica, la vigencia y el alcance. Tampoco afirmaremos que se utiliza un sistema químico particular o una línea interna de óxido negro, ni prometeremos una tolerancia fija, un resultado de niebla salina o un nivel de repetibilidad sin registros pertinentes al pedido.
- La evidencia del certificado debe corresponder a la entidad jurídica indicada y al alcance pertinente del producto o del sistema de calidad.
- La evidencia del procesador debe identificar quién realiza, controla y libera el acabado.
- La aprobación del cliente debe definir si se requiere una muestra, un ensayo, un informe de inspección o una primera pieza de producción.
Solicite el alcance de la evidencia antes de pedir una lista de distintivos
Podemos convertir su plano y especificación de compra en una lista de evidencia específica para el pedido.
Solicite una revisión del alcance de la evidenciaServicio de óxido negro: solicitud de cotización, plazo de entrega, pedido mínimo y entrega
Una cotización del servicio de óxido negro solo es útil cuando el mecanizado, el acabado, el tratamiento posterior, la inspección, el empaque y la logística se presupuestan con la misma definición del producto. El precio, el pedido mínimo y el plazo se confirman después de la revisión, porque la geometría, el tamaño del lote, la limpieza, el enmascaramiento, la dureza, la evidencia y el destino pueden cambiar la secuencia de fabricación.
Riesgo de discrepancia comercial
Un precio unitario bajo puede ocultar un alcance incompleto. Un ensamble para un fabricante de equipo original puede sufrir demoras si se omiten de la solicitud de cotización el umbral de 39 HRC y el contexto de una capa típica de 1–2 µm. La cantidad, la inspección y la entrega pueden basarse en supuestos distintos, por lo que Zhenling ofrece una revisión del plano fundamentada en especificaciones de compra vigentes y evidencia de patentes con alcance delimitado. A diferencia de un precio provisional, una evaluación honesta identifica las ventajas y desventajas y no promete el mismo plazo para todas las piezas.
BRONCE
Cálculo del costo total sin inventar un porcentaje de ahorro. No se verificó una referencia actual de recuperación de la inversión o ahorro que pueda aplicarse a los servicios de recubrimiento de óxido negro a medida. Compare las cotizaciones según el montaje de mecanizado, el tamaño del lote, la preparación superficial, el enmascaramiento, la secuencia de acabado, el sellado, la inspección, la responsabilidad por no conformidades, el empaque, el flete y el costo de contratar por separado el mecanizado y el acabado de metales.
- Pregunte si la cotización incluye limpieza, tratamiento posterior, inspección y empaque para exportación.
- Pregunte quién asume el costo cuando una no conformidad dimensional o de acabado involucra a más de un proveedor.
- Pregunte si el pedido mínimo responde a restricciones de formulación química, dispositivo de sujeción, inspección, empaque o logística.
Datos técnicos
T-01
Plano bidimensional, modelo tridimensional y revisión
T-02
Grado del material, condición, dureza y tratamiento térmico
T-03
Cantidad, composición de los lotes y previsión de pedidos repetidos
T-04
Dimensiones críticas, roscas, agujeros, enmascaramiento y rugosidad superficial
T-05
Especificación del óxido negro, clase, alternativas permitidas y requisito de ausencia de cromo
T-06
Requisitos de tratamiento posterior, apariencia, ensayos, inspección y certificados
Datos comerciales y logísticos
C-01
Cantidades de muestras, primeras piezas de producción y piezas de producción
C-02
Fecha de entrega requerida y destino
C-03
Duración del almacenamiento, modalidad de envío y riesgo de condensación
C-04
Requisitos de limpieza, sequedad, envoltura individual y empaque para exportación
C-05
Informe de inspección, certificado de material y registro de lote requeridos
C-06
Responsabilidad por el acabado, el retrabajo, las desviaciones y la liberación del envío
Concepto de la cotización
Redacción imprecisa
Redacción útil para decidir
Alcance del proceso
«Óxido negro incluido»
Material y condición identificados, familia o clase de proceso aprobada, procesador responsable y tratamiento posterior.
Alcance dimensional
«Admitimos tolerancias estrechas»
Características geométricas críticas enumeradas, etapa de medición, método, muestreo y regla de aceptación.
Alcance de la apariencia
«Acabado negro uniforme»
Rango visual aprobado, preparación superficial, iluminación, control de muestras y marcas de contacto permitidas.
Alcance de la protección contra la corrosión
«Buena resistencia a la corrosión»
Conservante, método de ensayo, duración, condición de la probeta y límite de aceptación especificados cuando se requieran.
Plazo de entrega
«Entrega rápida a todo el mundo»
Fechas confirmadas para muestras y producción después de revisar el material, el proceso, la inspección y el destino.
Pedido mínimo
«Cantidad mínima baja»
Cantidad confirmada según la pieza, el lote, la secuencia de acabado, el plan de inspección y la configuración del empaque.
Documentación de liberación
«Certificado disponible»
Certificado o informe identificado, entidad emisora, vínculo con el lote, campos medidos o ensayados y responsabilidad de conservación de los registros.
01
Necesidad de la aplicación
Defina qué debe lograr el acabado y a qué entorno debe resistir.
02
Material e indicaciones en el plano
Defina el grado, la dureza, la revisión, las características geométricas críticas y el alcance del acabado.
03
Proceso y tratamiento posterior
Confirme el proceso de recubrimiento, el procesador responsable, el tratamiento de alivio y el sellado.
04
Inspección y aceptación
Acuerde la evidencia, el muestreo, las condiciones de ensayo, las desviaciones y la autoridad de liberación.
05
Evidencia del lote y del envío
Vincule la pieza aprobada, el registro, el empaque y el destino antes del despacho.
ÓXIDO NEGRO
RECURSOS TÉCNICOS
Guías técnicas y criterios de evaluación para determinar la idoneidad del acabado superficial, preparar solicitudes de cotización y comparar el óxido negro con el recubrimiento de zinc y la pintura en polvo.
EVALUACIÓN
01
¿Es el óxido negro un punto de partida razonable para su pieza?
ACCEDER A LA HERRAMIENTA
COMPRAS
02
¿Qué tan completa está su solicitud de cotización para óxido negro?
ACCEDER A LA HERRAMIENTA
COMPARACIÓN
03
Óxido negro, recubrimiento de zinc o pintura en polvo: ¿qué debe revisar primero?
ACCEDER A LA HERRAMIENTA
Convierta «se requiere óxido negro» en una solicitud de cotización de fabricación que pueda evaluarse
Envíe el plano, la condición del material, la indicación del acabado, la exposición y los requisitos de evidencia. Le indicaremos los aspectos técnicos y comerciales pendientes que deben definirse antes de cotizar.
Preguntas frecuentes sobre el acabado de óxido negro
Estas respuestas definen las cuestiones que un equipo de ingeniería o compras debe resolver antes de aprobar un recubrimiento de óxido negro. La idoneidad final sigue dependiendo del plano, la condición del material, el procesador responsable, la norma aplicable y el entorno de servicio.
¿Qué hace un acabado de óxido negro?
Forma una capa oscura por conversión química sobre una superficie adecuada de metal ferroso, generalmente con aceite, cera u otro recubrimiento complementario especificado. El acabado puede contribuir a los objetivos de apariencia, reducción de reflejos, ajuste y lubricidad, pero su protección contra la corrosión depende de las condiciones.
¿El óxido negro cambia las dimensiones de la pieza?
MIL-DTL-13924F exige que no haya cambios dimensionales apreciables, y un estudio revisado por pares describe una capa integrada típica de magnetita de alrededor de 1–2 µm, prácticamente sin cambio dimensional. Considere ese valor como contexto técnico, no como permiso para omitir la revisión de características geométricas críticas, los residuos de limpieza o la inspección.
¿Cuánta resistencia a la corrosión proporciona el óxido negro?
La especificación militar vigente indica que el recubrimiento de conversión por sí solo brinda una protección limitada en condiciones ligeramente corrosivas. El conservante, el sustrato, la preparación, la manipulación, el almacenamiento, el mantenimiento, el método de ensayo y la exposición real determinan si el recubrimiento es adecuado.
¿Cuánto dura el recubrimiento de óxido negro?
No es posible determinar de manera responsable una vida útil universal. La vida útil varía según la humedad, la sal, el contacto, la limpieza, la abrasión, el estado del sellado y los cuidados, por lo que el pedido debe especificar el entorno y los criterios de aceptación en lugar de basarse en un plazo genérico.
¿Cuál es la diferencia entre el óxido negro en caliente y en frío?
El óxido negro en caliente suele referirse a una secuencia de conversión que forma magnetita a temperatura elevada sobre un material ferroso adecuado. Un proceso de óxido negro en frío puede emplear una química distinta a temperatura ambiente, por lo que deben confirmarse la resistencia al desprendimiento por frotamiento, los residuos negros, la capa final, la abrasión y la equivalencia con la especificación, sin darlas por supuestas.
¿Se puede aplicar óxido negro al acero inoxidable?
Algunos grados de acero inoxidable pueden recibir un tratamiento de conversión negro especificado, pero importan el grado, la condición, la activación, el tiempo de inmersión, la familia de procesos y los criterios de aceptación. No someta todo el acero inoxidable a un proceso para acero al carbono ni suponga que el proceso está libre de cromo sin evidencia.
¿Qué debe revisarse para el acero de 39 HRC o más?
MIL-DTL-13924F exige un tratamiento de alivio de la fragilización por hidrógeno para piezas endurecidas superficialmente o en todo su espesor que tengan 39 HRC o más. Proporcione con anticipación la dureza real, la condición del tratamiento térmico, la clase aplicable y la evidencia de calidad requerida para su aprobación.
¿Qué debe especificar un plano para el acabado de óxido negro?
Especifique el material y su condición, el alcance del acabado, las dimensiones críticas, la preparación superficial, la norma y clase aplicables, los límites del proceso y los requisitos de tratamiento posterior, apariencia, ensayos, inspección, lote y empaque. Identifique las zonas que deben permanecer limpias o secas y las zonas de adhesión, sellado, contacto eléctrico o sensibles a los residuos.
¿Qué tratamiento posterior debe especificarse?
La selección de aceite o cera depende del potencial de corrosión, los requisitos de sequedad y lubricidad, el ensamble, la limpieza, el almacenamiento y las especificaciones de compatibilidad. Identifique el producto o la norma aprobados y las zonas donde se restringe el aceite o la cera.
¿Cuándo conviene elegir el recubrimiento de zinc o la pintura en polvo?
Considere el zinc cuando la protección sacrificial contra la corrosión sea fundamental y la pieza admita el depósito calificado y los controles para acero de alta resistencia. Considere la pintura en polvo o la pintura líquida cuando predomine la necesidad de una barrera más gruesa, un sistema de color o resistencia a la intemperie, y revise los ajustes, los bordes, el enmascaramiento y el comportamiento ante daños.
¿Qué factores afectan el precio, el pedido mínimo y el plazo del servicio de óxido negro?
Entre los factores están la geometría, la cantidad, la condición inicial, la limpieza, el enmascaramiento, la secuencia del proceso, el tratamiento de alivio, el sellado, la inspección, la documentación del lote, el empaque, el uso final y los límites de responsabilidad. Zhenling evalúa los precios, el pedido mínimo y el plazo de entrega después de considerar estos factores.
¿Qué documentos de inspección pueden acompañar un pedido?
Según la especificación de compra, la documentación puede incluir la revisión controlada del plano, evidencia del material, confirmación del proceso y del tratamiento posterior, informe dimensional, resultado de ensayo, identificación del lote, certificado y liberación del empaque. La cotización debe indicar qué se incluye y qué organización emite cada registro.