Kontaktieren Sie Zhenling

Anforderungen an die chemische Vernickelung kundenspezifischer Metallteile planen
Die chemische Vernickelung liefert die besten Ergebnisse, wenn die technische Zeichnung mehr als nur die Bezeichnung der Oberflächenbeschaffenheit enthält. Halten Sie Grundwerkstoff, Einsatzumgebung, kritische Geometrieelemente, Abdeckung, Prüfungen und Nachweise als überprüfbare Anforderungen fest, bevor Bearbeitungszugaben oder die Wahl eines externen Beschichters Nacharbeit verursachen. Anfragen zur chemischen Vernickelung sollten Grundwerkstoff, Schichtdicke, Abdeckung, kritische Maße, Wärmebehandlung und Zuständigkeit für die Prüfung enthalten. Der Preis ist nicht das einzige Ergebnis. Lassen Sie im Angebot den vorgeschlagenen Fertigungsablauf, die Grenzen der Leistungsfähigkeit, die erforderlichen Aufzeichnungen und die Annahmen zum Zeitplan nennen.
Anforderungen an die Zerspanung vor der externen Beschichtung besprechen
Prüfblatt für technische Zeichnungen zur chemischen Vernickelung herunterladen
Zhenling bespricht ausschließlich Vorgaben für die Zerspanung. Eignung, Verfahrenswahl, Freigabe und Prüfung der Beschichtung müssen vom tatsächlich ausführenden Beschichter bestätigt werden.
- Ni-P-Umfang Ausschließlich Nickel-Phosphor
- Prüfung der technischen Zeichnung Schichtdicke und Maße aufeinander abgestimmt
- 3 Nachweisebenen Auftrag, Prüfung und Nachweis des Beschichters
- Bronze-Kostenmodell Risiken im Leistungsumfang, keine erfundenen Einsparungen
- Unabhängige Prüfung Der ausführende Beschichter verantwortet die Beschichtungsentscheidungen
Vom Ausfallmechanismus ausgehen statt von einem pauschalen Vorteil bei komplexer Geometrie
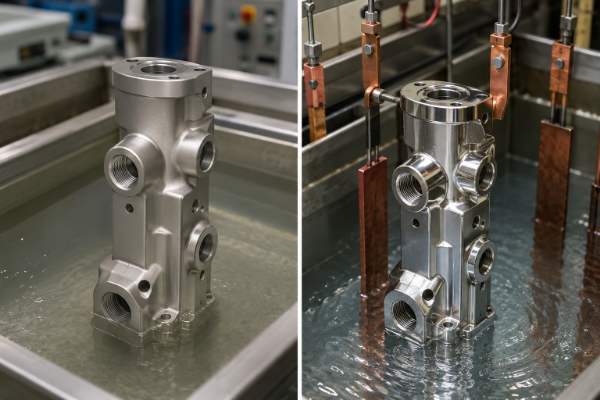
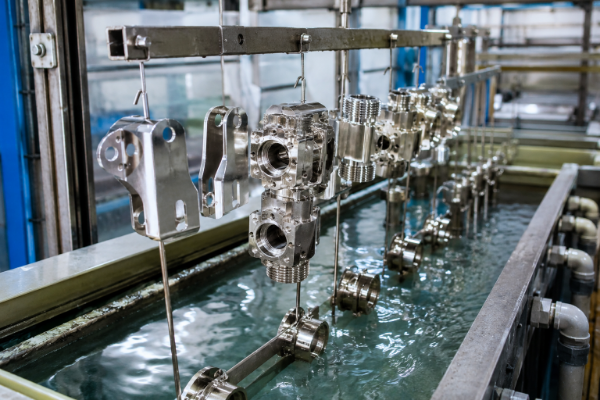
Ein chemisches Bad kann durch eine autokatalytische Reaktion ohne äußeren elektrischen Strom eine Schicht aus einer Nickel-Phosphor-Legierung abscheiden. So lassen sich komplexe Geometrien ohne den Stromfluss der galvanischen Vernickelung beschichten; daraus folgt jedoch nicht, dass an jeder Ecke die gleiche Schichtdicke entsteht.
Beim Bauteil beginnen, nicht bei einem Werbespruch zur Oberflächenbeschaffenheit
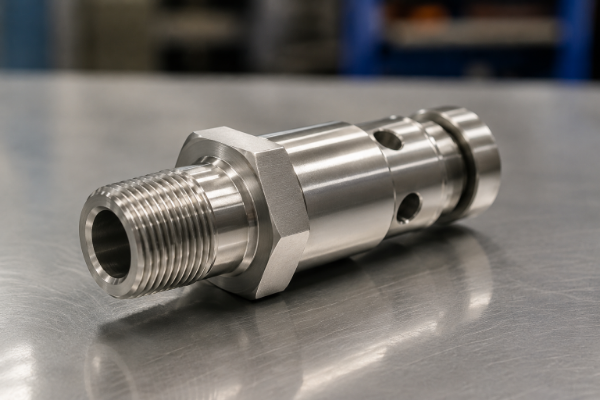
Bei einem Ventil, einer Welle oder einem anderen präzisionszerspanten Fluidbauteil kann Zhenling Bearbeitungszugaben und kritische Oberflächen prüfen. Die Aufgabe des Unternehmens beschränkt sich darauf, die Angaben aus der technischen Zeichnung für das Gespräch mit dem tatsächlich ausführenden Beschichter aufzubereiten.
Korrosionsbelastung
Benennen Sie Umgebung, Temperatur, Reinigungszyklus und erwarteten Ausfallmechanismus. Die Korrosionsbeständigkeit hängt vom Grundwerkstoff, der abgeschiedenen Schicht, ihrer Dicke und Porosität sowie der Nachbehandlung ab.
Verschleißverhalten im Kontakt
Beschreiben Sie, ob beim Kontakt Gleiten, Adhäsion, Abrieb, Reibkorrosion oder Stoßbelastung auftreten. Eine höhere Härte führt bei einem anderen Prüfverfahren oder einer anderen Kontaktanordnung nicht immer zu besserer Verschleißbeständigkeit.
Schwer zugängliche Geometrie
Für Sacklöcher oder andere schwer zugängliche innere Geometrieelemente gibt es keine bedingungslose Garantie für eine gleichmäßige Schichtdicke. Strömungsverhältnisse im Bad, eingeschlossene Flüssigkeiten oder Gase sowie die Ausrichtung von Spannvorrichtungen oder Abdeckungen können und werden die Schichtbildung beeinflussen.
Die tatsächliche Grenze einer „gleichmäßigen Beschichtung“
ASTM B733-22 weist darauf hin, dass eine einigermaßen gleichmäßige Beschichtung unregelmäßig geformter Teile davon abhängt, ob die Beschichtungslösung die Oberflächen relativ ungehindert umströmen kann. Der physische Zugang bleibt entscheidend: Der ausführende Beschichter muss Innenräume, Sacktaschen und Spannvorrichtungen prüfen, da die Abscheidung den Kontakt zwischen aktiver Lösung und katalytischer Oberfläche voraussetzt.
- Fragen Sie, wo sich Wasserstoffblasen oder an Wirkstoffen verarmte Lösung nahe dem Grundwerkstoff ansammeln könnten.
- Kennzeichnen Sie Öffnungen oder Kanäle, bei denen Strömung, Entlüftung oder Drehung besondere Beachtung erfordern.
- Klären Sie, ob auch innerhalb eines Kanals eine Mindestschichtdicke erforderlich ist oder nur in gut zugänglichen Bereichen mit kritischer Funktion.
Gehen Sie bei Ventilen, Wellen, Walzen, Flanschen oder anderen Fluidsteuerungsbauteilen vom Ausfallmechanismus und den kritischen Oberflächen aus, statt die Eignung der chemischen Vernickelung vorauszusetzen. Nutzen Sie diese Angaben, um Bearbeitungszugaben und Anforderungen an die Haltbarkeit abzustimmen, bevor der Beschichter eine prüfbare Anforderung an die Oberflächenbeschaffenheit festlegt.
Mit der Checkliste für Anfragen zur chemischen Vernickelung das Leistungsziel festlegen
Die Angabe einer Phosphorkategorie allein bestimmt die Eigenschaften der fertigen Schicht nicht. Zusammensetzung, Nickelionenkonzentration, Reduktionsmittel, pH-Wert, Temperatur, Bewegung der Lösung, Abscheiderate, Badalter, Zustand des Grundwerkstoffs und Wärmebehandlung können Härte, Haltbarkeit, Korrosionsschutz und weitere Schichteigenschaften beeinflussen.
Frage zur geforderten Leistung
Anzugebende Information
Zu bestätigender Nachweis oder Parameter
Was muss korrosionsbeständig sein?
Medium, Konzentration, Temperatur, Reinigung und Belastungsverlauf
Schichtart, Grundlage der Schichtdickenangabe und geeignetes Prüfverfahren
Welche Art von Verschleiß tritt auf?
Kontaktpaarung, Last, Bewegung, Schmierung und Verunreinigung
Anforderung an Härte oder Verschleiß, bezogen auf ein benanntes Verfahren
Spielen magnetische oder elektrische Eigenschaften eine Rolle?
Funktionsgrenze und Schnittstelle zur Montage
Zusammensetzung und Prüfgrundlage für Leitfähigkeit oder magnetische Eigenschaften
Was folgt nach dem Beschichtungsprozess?
Wärmebehandlung, Schleifen, Kleben, Montage oder Sterilisation
Freigegebene Abfolge und Maße vor und nach der Beschichtung
Welche Oberflächen sind kritisch?
Passungen, Gewinde, Bohrungen, Dichtungen, Kontakte und Bezugssystem
Abdeckung, Gestellkontakt, Messstelle und Stichprobenumfang
Keine Liste verfügbarer Produkte
Die Kategorien mit niedrigem, mittlerem und hohem Phosphorgehalt dienen der vorläufigen Planung und sind keine Produktangebote von Zhenling. Die Nachweise des ausführenden Beschichters hängen von seiner verfügbaren Badchemie, der Prozessstabilität, der anwendbaren Spezifikation, dem Ablauf der Wärmebehandlung und den daraus resultierenden Prüfdaten ab.
Angaben zu Grundwerkstoff und Oberflächenbeschaffenheit vorbereiten
Die geprüften technischen Quellen zeigen außerdem, dass die härteste chemisch abgeschiedene Nickelschicht für einen bestimmten Verschleißmechanismus nicht immer die beste Wahl ist. Eine brauchbare Anforderungsliste beginnt daher mit dem Betriebsproblem und der Abnahmeprüfung, bevor gefragt wird, welche Nickel-Phosphor-Schicht der Beschichter vorschlägt.
Adjektive in nachprüfbare Abnahmeanforderungen übersetzen
- Ersetzen Sie „hohe Korrosionsbeständigkeit“ durch Angaben zu Umgebung, Einwirkdauer, Prüfkriterien und Abnahmegrundlage.
- Ersetzen Sie „hohe Verschleißbeständigkeit“ durch Angaben zu Kontaktpaarung, Bewegung, Last und Schmierung.
- Ergänzen Sie bei „gleichmäßiger Schichtdicke“ die Prüfstelle und den freigegebenen Bereich oder den geforderten Mindestwert.
- Ergänzen Sie bei „guter Haftung“ Angaben zur Vorbehandlung, zur Prüfung und zum anzuwendenden Abnahmestandard.
„Bei unserer Prüfung der Zerspanung betrachten wir zuerst die Oberflächen laut technischer Zeichnung, die nach der Oberflächenbearbeitung weiterhin funktionieren müssen. Über die Beschichtung entscheidet der freigegebene Beschichter, doch Angaben zu Zugaben, Bezügen und Abdeckungen müssen vorliegen, bevor das Bauteil fertig ist.“
Grundwerkstoff, Oberflächenzustand und Geometrie vor der Beschichtung prüfen
Das Risiko mangelnder Haftung beginnt beim Grundwerkstoff und seinem tatsächlichen Zustand, nicht bei der Angabe zur Oberflächenbeschaffenheit. Für Kohlenstoff- und legierte Stähle, Edelstähle, Aluminiumlegierungen, Kupferlegierungen und andere Werkstoffe kann der freigegebene Beschichter unterschiedliche Verfahren zur Reinigung, Aktivierung und Vorbehandlung festlegen müssen.
Werkstoffzustand
Dokumentieren Sie Werkstoffsorte, Zustand und frühere Wärmebehandlung, bevor der Beschichter die Vorbehandlung festlegt.
Oberflächenzustand
Kennzeichnen Sie Bearbeitungsspuren, funkenerodierte Bereiche, Oxide, Schweißnähte, Porosität oder Reparaturstellen, statt den Grundwerkstoff pauschal zu beschreiben.
Geometrische Einschränkungen
Kennzeichnen Sie Sacklöcher, innere Kanäle, Gewinde, Dichtungen und Gestellkontaktflächen, die ausdrücklich geprüft werden müssen.
Bei Aluminium sind legierungsspezifische Fragen nötig
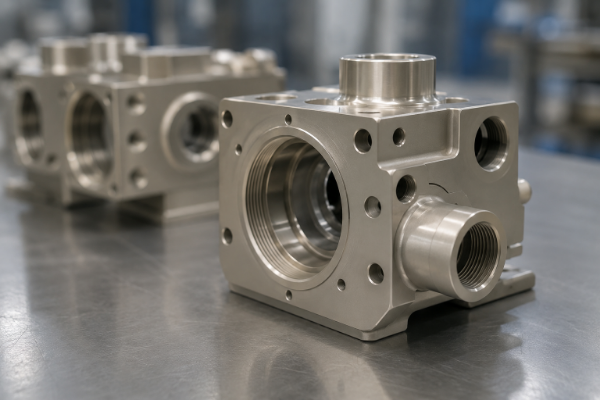
Geben Sie dem freigegebenen Beschichter für die chemische Vernickelung von Aluminium die Legierung und ihren Zustand sowie Angaben zum Silizium- und Kupfergehalt, zur Herstellung als Guss- oder Knetwerkstoff, zum Oberflächenzustand und zum geforderten Erscheinungsbild. Da Aluminium schnell oxidiert, muss der Beschichter Reinigung, Säurebehandlung, Zinkatverfahren oder eine andere Aktivierungsfolge auswählen und innerhalb freigegebener Parameter steuern. Falls in der technischen Zeichnung noch Verfahren zur Oberflächenbearbeitung verglichen werden, prüfen Sie die Anforderungen an das Eloxieren von Aluminiumbauteilen, bevor Sie die Beschichtungsangabe festlegen.
- Gehen Sie nicht davon aus, dass ein einfaches oder zweifaches Standard-Zinkatverfahren für alle Aluminiumarten geeignet ist.
- Betrachten Sie „Beschichtung auf Aluminium“ nicht als Haftungsnachweis.
- Kennzeichnen Sie die Bereiche auf Aluminiumoberflächen, die Leitfähigkeit, Lötbarkeit, Korrosionsbeständigkeit oder ein gutes Erscheinungsbild erfordern.
- Informieren Sie den Beschichter vor der Planung der Vorbehandlung über Einsätze, unterschiedliche Werkstoffe, Schweißreparaturen oder abgedichtete Kanäle.
Hochfester Stahl und ungewöhnliche Oberflächen erfordern eine vertiefte Prüfung
Oxidschichten nach dem Funkenerodieren, raue oder beanspruchte Oberflächen und poröse Bereiche können eine ansonsten intakte Schicht beeinträchtigen. NASA JSC PRC-5007 zeigt, warum Arbeiten an manchen hochfesten Stählen eine kontrollierte Dokumentation und Wärmebehandlung erfordern; die dort genannten Zahlenwerte gelten jedoch für JSC-Hardware und dürfen ohne Zustimmung des freigebenden Ingenieurs und des Beschichters nicht in eine sachfremde Anforderung übernommen werden.
Anforderungen an kritische Oberflächen
Diese Kennzeichnung fordert Angaben des Beschichters an; sie entscheidet nicht über die Eignung der Beschichtung. Zeigen Sie unbeschichtete Bereiche, Gewinde, Bohrungen, Lagersitze, Dichtflächen, elektrische Kontakte, Schweißnähte, scharfe Kanten und mögliche Gestellkontaktpunkte.
Verwenden Sie ein eindeutiges Symbol oder eine eindeutige Markierung für Messstellen, Abdeckbereiche und Gestellkontaktpunkte.
Geben Sie die für die Montage nach Abschluss der Beschichtung erforderlichen Beziehungen zwischen den Bezügen an.
Geben Sie Bedingungen an, unter denen Reinigungsrückstände oder Wasser eingeschlossen werden könnten, insbesondere an abgedichteten Öffnungen und in Hohlräumen.
Schichtdicke, kritische Maße und Abdeckbereiche in der technischen Zeichnung festhalten
Gewinde, Bohrungen sowie Lager- und Dichtungspassungen können sich durch die Beschichtung erheblich verändern; die Angabe „vernickeln“ reicht daher nicht aus, wenn für Soll- oder Mindestschichtdicke, Messstelle und Toleranzen unterschiedliche Anforderungen gelten.
Einkäufer machen häufig den Fehler anzunehmen, dass eine Schichtdickenangabe allein die Passung sichert. Dieses Risiko entsteht, weil Vormasse, Grundlage der Schichtdickenangabe, Messstelle und Abfolge der Oberflächenbearbeitung zu Abweichungen führen können; ein Sollwert definiert nicht immer einen Mindestwert oder einen zulässigen Bereich.
Die Funktion vor der Freigabe einer Welle mit engen Toleranzen sichern
Damit die Maße vor der Beschichtung wiederholbar gefertigt werden können, muss der Käufer die Beziehungen zwischen Lager, Dichtung und Bezügen festlegen. Ein klarer Leistungsumfang ist wichtiger als ein unbelegtes Versprechen perfekter Toleranzen nach der Beschichtung. Bei einem fertigen Außendurchmesser von 25,00 mm und 10 µm je Oberfläche ergibt sich beispielsweise vor der Toleranzzuordnung ein Sollmaß von 24,98 mm für die Bearbeitung vor der Beschichtung beider Oberflächen.
- Zeichnungsnummer und Zeichnungsstand
- Werkstoffsorte und Zustand des Grundwerkstoffs
- Bearbeitungszugabe und Bezugsgrundlage
- Grenzen für Oberflächenrauheit oder Vorbereitung
Vor der Beschichtung
- Vorgabe zur Schichtdicke und kritische Stellen
- Unbeschichtete Bereiche, Abdeckungen und Gestellkontaktflächen
- Schwer zugängliche Kanäle und Umwälzung der Lösung
- Wärmebehandlung oder Oberflächenbearbeitung nach der Beschichtung
Bei der Prüfung durch den Beschichter
- Messverfahren und Stichprobenumfang
- Kriterien für Erscheinungsbild und Haftung
- Kritische Maße nach der Beschichtung
- Zertifikat, Bericht und Rückverfolgbarkeit der Charge
Bei der Abnahme
Kennzeichnen Sie Lager-, Dichtungs- und Montagedurchmesser, die nach der Beschichtung funktionsfähig bleiben müssen.
Passflächen
Geben Sie an, ob vor oder nach der Beschichtung geschliffen oder poliert wird und wer für das resultierende Maß verantwortlich ist.
Abfolge der Oberflächenbearbeitung
Benennen Sie die Messstellen für Schichtdicke und Maße, statt sich auf eine allgemeine Angabe zu verlassen.
Abnahmestellen
Sowohl die kritischen Stellen am Bauteil als auch alle erforderlichen Aufzeichnungen des Beschichters müssen in den technischen Zeichnungen dokumentiert sein und dürfen nicht einfach vorausgesetzt werden. ASTM B733 behandelt zwar Schichtdicken, Haftungsanforderungen, Erscheinungsbild, Porosität und weitere Merkmale; der Käufer muss jedoch die für den jeweiligen Auftrag maßgeblichen Parameter, erforderlichen Prüfungen und zusätzlichen Anforderungen auswählen.
Sollwert, Mindestwert und Bereich sind nicht austauschbar
Ein Sollwert kann die angestrebte Mitte des Prozessbereichs angeben, ein Mindestwert den funktionalen Schutz festlegen und ein Bereich eine Passung absichern. In der technischen Zeichnung und im Auftrag sollte außerdem stehen, ob Messungen örtlich, als Mittelwert oder an einem Referenzbauteil erfolgen.
Prüfblatt für technische Zeichnungen zur chemischen Vernickelung
Das herunterladbare Blatt erfasst Änderungsstand, Grundwerkstoff, Vorgaben zur abgeschiedenen Schicht, Maßgrundlage, kritische Geometrieelemente, Abdeckung, Gestellkontaktflächen, Prüfung, Wärmebehandlung, Dokumentation, Menge, Chargenaufteilung, Verpackung und gewünschten Liefertermin. Es bereitet ein Gespräch vor; eine Freigabe der Konstruktion oder des Beschichtungsverfahrens ist damit nicht verbunden.
Chemische oder galvanische Vernickelung: Auswahl nach Geometrie und Funktion
Bei galvanischen und chemischen Verfahren erfolgt die Abscheidung auf unterschiedliche Weise. Bei der galvanischen Vernickelung fließt elektrischer Strom zwischen Nickelanoden und Bauteil; Stromdichte und Geometrie beeinflussen daher, wo sich metallisches Nickel aufbaut. Bei der chemischen Vernickelung ermöglicht eine Lösung mit Nickelsalz und Reduktionsmittel die autokatalytische Abscheidung.
Entscheidungskriterium
Chemische Vernickelung
Galvanische Vernickelung
Antrieb der Abscheidung
Chemische Reduktion an einer katalytischen Oberfläche
Äußerer elektrischer Strom und Anoden-Kathoden-Stromkreis
Zusammensetzung der abgeschiedenen Schicht
Im Rahmen dieses Beitrags üblicherweise eine Nickel-Phosphor-Legierung
Überwiegend Nickel; Badtyp und Glanzzusätze beeinflussen die Oberflächenbeschaffenheit
Frage zur Geometrie
Kann frische Beschichtungslösung jede erforderliche Oberfläche umströmen?
Wie verteilt sich die Stromdichte an Kanten, in Vertiefungen und an abgeschirmten Stellen?
Frage zu den Maßen
Wo ist die Schichtdicke festgelegt, und wo wird sie gemessen?
Wo können Bereiche mit hoher oder niedriger Stromdichte den Aufbau der Nickelschicht verändern?
Frage zu den Eigenschaften
Welche Zusammensetzung, Wärmebehandlung und Prüfung belegen das angestrebte Ergebnis?
Haben Reinheit, Duktilität, Erscheinungsbild oder Verteilung der Schichtdicke Vorrang?
Verantwortliche für die Auswahl
Der zuständige Ingenieur und der ausführende Beschichter auf Grundlage der Auftragsanforderungen
Abwägung für die Beschaffung
Chemische Vernickelung ist nicht für jedes Bauteil „besser“, und galvanische Vernickelung ist über den gesamten Leistungsumfang betrachtet nicht immer „günstiger“. Wählen Sie das Beschichtungsverfahren nach Funktion, Geometrie, Werkstoff, Prüfung und Nachweisen aus. Lassen Sie sich vom Beschichter die Grenzen seines vorgeschlagenen Vorgehens erläutern.
01
Wenn reines Nickel, Duktilität oder eine dekorative glänzende Nickelschicht ausschlaggebend sind, beurteilen Sie die galvanische Vernickelung anhand dieser Anforderungen.
02
Wenn Geometrie und Nickel-Phosphor ausschlaggebend sind, beurteilen Sie die chemische Vernickelung unter Berücksichtigung der Grenzen bei Umwälzung und Badkontrolle.
03
Wenn Chrom-, Gold-, Silber- oder Zinnbeschichtungen Teil eines mehrlagigen Schichtsystems sind, legen Sie jede Schicht und jede Grenzfläche entsprechend ihren jeweiligen Anforderungen fest.
Leistungsumfang der Zerspanung und der externen Beschichtung getrennt festlegen
Bei mehrstufigen Arbeiten kommt es leicht zu Streit über Nacharbeit, wenn die Zuständigkeiten für Zerspanung und Beschichtung unklar sind. Die Freigabe der technischen Zeichnung, die Freigabe des Beschichters, die Maßprüfung, der Transport und die Entscheidungsbefugnis bei Abweichungen können bei verschiedenen Organisationen liegen. Offen gesagt: Erforderlich ist eine dokumentierte Übergabe, kein stillschweigend vorausgesetzter Komplettservice.
Werkstoff
Legen Sie fest, wer Werkstoff und Zertifikate bereitstellt.
Zerspanung
Ordnen Sie Geometrieelemente, Zugaben, Bezüge und Vorgaben zur Oberflächenvorbereitung den Verantwortlichen zu.
Beschichtungsfreigabe
Benennen Sie den ausführenden Beschichter und die freigabeberechtigte Stelle.
Verifizierung
Legen Sie die Zuständigkeiten für Abdeckung, kritische Maße, Prüfungen und Berichte fest.
Übergabe
Legen Sie Verpackung, Transport, Chargenidentität und Änderungslenkung fest.
Abweichung
Legen Sie fest, wer über Sperrung, weitere Behandlung, Nacharbeit und Freigabe entscheidet.
Was Zhenling besprechen kann
Zhenling Metal unterstützt die kundenspezifische Metallfertigung nach technischen Zeichnungen und Mustern: CNC-Drehen, CNC-Fräsen kundenspezifischer Bauteile, Schleifen, Ausbohren, Drahterodieren, Schweißen und Montage. Laut Unternehmensprofil begann der Betrieb 2006; beschrieben werden eine 8.000 m² große Anlage in Jiashan mit einer 6.000 m² großen Werkhalle. Das Profil nennt außerdem Erfahrung mit Kohlenstoffstählen, legierten Stählen, Edelstählen, Nickelbasislegierungen und Aluminiumlegierungen.
Was von den öffentlich belegten Aussagen nicht erfasst ist
Aus diesen Angaben zur Zerspanung lassen sich weder ein eigenes Beschichtungsbad noch ein vom Unternehmen kontrollierter Beschichter, freigegebene Badchemien, Verfahren zur chemischen Vernickelung, Prüfkapazitäten oder die Rückverfolgbarkeit beim Beschichter ableiten. Zhenling setzt nichts davon ohne schriftliche Bestätigung für den jeweiligen Leistungsumfang voraus.
- Zhenling steuert weder den Phosphorgehalt noch gibt das Unternehmen ein chemisches Bad frei.
- Zhenling zertifiziert weder Haftung noch Härte, Schichtdicke oder Korrosionsbeständigkeit.
- Zhenling ersetzt nicht die Freigabebefugnis des Kunden oder Beschichters.
Anforderungen an die Zerspanung vor der externen Beschichtung besprechen
Zhenling bespricht ausschließlich Vorgaben für die Zerspanung. Eignung, Verfahrenswahl, Freigabe und Prüfung der Beschichtung müssen vom tatsächlich ausführenden Beschichter bestätigt werden.
Nachweise vom ausführenden Beschichter anfordern
Die Nennung einer Norm ohne ihren Änderungsstand oder Geltungsbereich kann eine noch nicht belegte Konformität nahelegen. ASTM B733, ISO 4527 und Spezifikationen für die Luft- und Raumfahrt können unterschiedliche Anforderungen stellen; die bloße Nennung garantiert nicht, dass Bauteil, Beschichter oder Bericht dem vorgesehenen Geltungsbereich entsprechen.
GEPRÜFT
ASTM B733-22
Aktueller Geltungsbereich geprüft; Einschränkung bei der Umwälzung berücksichtigt
VERIFIZIERT
ISO 4527:2003
Geltungsbereich Nickel-Phosphor; Status im Juli 2026 geprüft
KONTROLLIERT
NASA JSC-Kontext
Kontrollen für technische Zeichnungen und Risiken, keine allgemeingültige Zertifizierung
ERFORDERLICH
Ausführender Beschichter
Qualifikation und Prüfumfang müssen dokumentiert sein
| Nachweisebene | Anzufordernde Unterlagen | Was damit allein nicht nachgewiesen ist |
|---|---|---|
| Übereinstimmung mit Auftrag und technischer Zeichnung | Änderungsstand, Grundwerkstoff, Schichtanforderung, Charge und Abnahmeprotokoll | Verfahrensqualifikation für die gesamte Organisation |
| Nachweise benannter Prüfungen | Ergebnisse zu Schichtdicke, Haftung, Härte, Korrosion, Erscheinungsbild oder anderen auftragsrelevanten Merkmalen | Jede ungeprüfte Eigenschaft oder künftige Charge |
| Qualifikation des Beschichters | Zertifizierung, Akkreditierung, Kundenfreigabe und der genau anwendbare Geltungsbereich | Automatische Konformität für diese technische Zeichnung und diesen Änderungsstand |
Checkliste für Nachweise des Beschichters
- Tatsächlicher Fertigungsstandort und freigegebene Spezifikation samt Änderungsstand
- Chargenkennzeichnung, Änderungslenkung und Inhalt des Zertifikats
- Bestätigung kritischer Maße, Abdeckbereiche und Gestellkontaktpunkte
- Prüfverfahren, Prüfstelle, Stichprobenumfang und Abnahmekriterien
- Aufzeichnungen zur Wärmebehandlung, sofern der Auftrag sie verlangt
- Verpackung, Transport und Verfahren bei Abweichungen
Eine begutachtete Studie zu Schichten mit niedrigem Phosphorgehalt zeigt, wie Betriebsbedingungen und Badchemie gemessene Verschleiß- und Korrosionsergebnisse beeinflussen können. Diese Einschränkung ist entscheidend: Ein Ergebnis unter kontrollierten Laborbedingungen belegt ohne auftragsspezifische Prozessnachweise keine Leistung in der Fertigung.
Fragen Sie bei anfälligen Stählen, wer den Grenzwert für die Werkstofffestigkeit freigibt, wann eine erforderliche Wärmebehandlung beginnt, wie Temperatur und Dauer aufgezeichnet werden und welche Nachweise zur Ofenkalibrierung gelten. Eine Wärmebehandlung kann im Rahmen eines freigegebenen Verfahrens wasserstoffbedingte Risiken verringern, garantiert aber nicht, dass alle Wasserstoffschäden beseitigt sind.
Anfragen zur externen Beschichtung vor dem Preisvergleich vergleichbar machen
Angebote lassen sich weniger aussagekräftig vergleichen, wenn sich die Leistungsumfänge bei Schichtdicke, Abdeckung, Prüfung, Nacharbeit, Verpackung und Logistik unterscheiden.
Auch ein namentlich genannter technischer Leiter für Beschichtungen warnt davor, nur den Preis der Badchemie zu betrachten und Ausbeute, Badstandzeit, Ausschussrisiko, Durchsatz und technische Betreuung außer Acht zu lassen.
Leistungsumfang vor Preis
Es gibt keine übertragbaren öffentlich zugänglichen Daten, die allgemeingültige Kosten, Einsparungsprozentsätze oder Amortisationszeiten für die chemische Vernickelung belegen. Vergleichen Sie bei streng kontrollierten Bauteilen oder solchen mit höherem Risiko Angebote der ausführenden Beschichter anhand derselben technischen Zeichnung und eines klar festgelegten Umfangs von Anforderungen, Nachweisen und Verantwortlichkeiten. Bei einer Beschaffung mit geringerem Risiko kann ein weniger umfangreicher Vergleich ausreichen, sofern seine Grundlage und Ausschlüsse ausdrücklich genannt werden.
Fragen Sie nach Ausschlüssen ebenso wie nach enthaltenen Leistungen
Bei einem Bauteil mit höherem Risiko oder strengen Vorgaben steht in einer vergleichbaren Anfrage, wer Proben bereitstellt, wer abdeckt und die Abdeckung entfernt, ob Schleifen nach der Beschichtung enthalten ist, wer kritische Geometrieelemente misst und ob Fracht oder Schutzverpackung im Preis enthalten sind. Sie legt auch fest, was geschieht, wenn der Beschichter eine Abweichung vorschlägt oder eine Anforderung an einer bestimmten Stelle nicht erfüllen kann.
Diese Angaben entsprechend dem Risiko vereinheitlichen
- Grundwerkstoff, Zustand bei Anlieferung und Grundlage für die Oberflächenberechnung
- Nickel-Phosphor-Anforderung, Schichtdicke und kritische Stellen
- Abdeckung, Gestellkontaktpunkte, Sackräume und Probenvorbereitung
- Prüfung, Berichte, Chargenaufteilung und Rückverfolgbarkeit
- Nachbehandlung, Verpackung, Frachtgrundlage und gewünschter Liefertermin
- Grenzen für Nacharbeit, Zurückweisung, Abweichungen und Freigabe von Änderungen
3 Planungsszenarien, keine Kundenfallstudien
Diese Beispiele zeigen, wie sich die Checkliste je nach Geometrie verändert. Es handelt sich weder um Beschichtungsprojekte von Zhenling noch um Messergebnisse oder Zusagen.
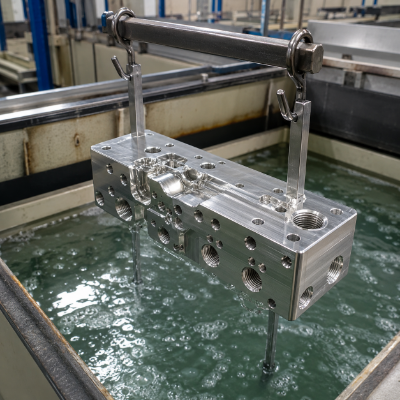
Ventilgehäuse
Das Risiko liegt in der eingeschränkten Umwälzung der Lösung durch innere Kanäle und an Dichtungsschnittstellen. In der Anfrage sollten Kanäle, unbeschichtete Bereiche, Dichtungsmaße und Messstellen für die Schichtdicke angegeben sein.
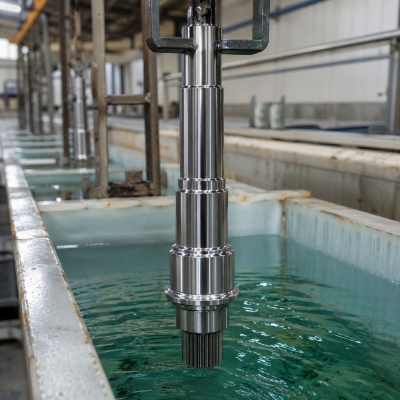
Welle mit engen Toleranzen
Das Risiko besteht darin, dass Durchmesser vor der Beschichtung, Aufbau der Nickelschicht und endgültige Lagerpassung nicht zusammenpassen. Die technische Zeichnung sollte die Maßgrundlage, die Schleifabfolge und die Abnahmestelle festlegen.
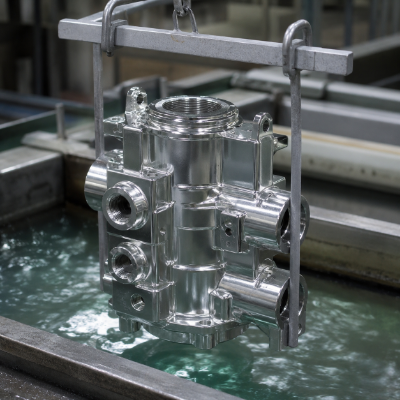
Verteilerblock aus Aluminium
Das Risiko besteht darin, Legierung, Oxidschicht, Porosität und Oberflächenvorbereitung pauschal zu behandeln. Der Beschichter benötigt Angaben zur Aluminium-Werkstoffsorte, zum Zustand, zur inneren Geometrie, zu Oberflächen mit optischen Anforderungen und zu den geforderten Haftungsnachweisen.
Senden Sie die technische Zeichnung, Werkstoffangaben und Angaben zur Kritikalität sowie Fragen zur Zerspanung an Zhenling. Die Arbeitsblätter vermitteln dem ausführenden Beschichter die Anforderungen an die Beschichtung, die Nachweise und die kaufmännischen Rahmenbedingungen.
Zhenling bespricht ausschließlich Vorgaben für die Zerspanung. Eignung, Verfahrenswahl, Freigabe und Prüfung der Beschichtung müssen vom tatsächlich ausführenden Beschichter bestätigt werden.
Häufig gestellte Fragen
Es gibt keinen allgemeingültigen Wert für jedes Bauteil. Legen Sie Einsatzbelastung, Grundwerkstoff, kritische Maße und Messstelle fest, und lassen Sie den Beschichter anschließend die Grundlage der Schichtdickenangabe und die erreichbare Verteilung bestätigen.
Bei der Planung sind werkstoffspezifische Vorbehandlung, Kontrolle von Bad und Phosphorgehalt, eingeschränkte Umwälzung, maßliche Veränderungen durch den Schichtaufbau, Abdeckung, Gestellkontakt sowie mögliche Maßnahmen gegen wasserstoffbedingte Risiken bei anfälligen Stählen zu berücksichtigen. Prüfung, Berichte und besondere Handhabung können den Leistungsumfang ebenfalls erweitern. Wie wichtig diese Punkte sind, hängt von Grundwerkstoff, Geometrie, Einsatzbelastung und Abnahmeplan ab.
Mit qualifizierten Verfahren lässt sich Aluminium beschichten; Legierung, Werkstoffzustand, Oxidschicht, Oberflächenzustand und freigegebene Vorbehandlung sind dabei entscheidend. Lassen Sie das Bauteil vom ausführenden Beschichter prüfen.
Nicht automatisch. Freie Umströmung, Entlüftung, Werkstückspannung und Ausrichtung müssen vom Beschichtungsbetrieb geprüft werden.
Kein einzelner Phosphorgehalt ist unter allen Bedingungen am besten. Der Phosphorgehalt steht in Wechselwirkung mit der Vorbehandlung des Grundwerkstoffs, der Badführung, der Schichtdicke, der Wärmebehandlung, der Porosität und dem tatsächlichen Korrosions- oder Verschleißmechanismus. Bitten Sie den Beschichtungsbetrieb, die vorgeschlagene Nickel-Phosphor-Legierung einem konkret benannten Prüfverfahren und einem Abnahmekriterium für den Auftrag zuzuordnen.
Keines der beiden Verfahren ist grundsätzlich besser. Vergleichen Sie Abscheidungsmechanismus, Geometrie, Aussehen, Schichteigenschaften und Prüfanforderungen.
Geben Sie die aktuelle technische Zeichnung mit Änderungsstand, den Grundwerkstoff und dessen Anlieferungszustand, die Schichtanforderungen, die Grundlage für die Schichtdickenangabe, Abdeckungen, Gestellkontaktflächen, kritische Maße, Prüfungen und Stichproben an. Ergänzen Sie den Inhalt des Zertifikats, die Losaufteilung, Nachbehandlung, Verpackung, Frachtkonditionen und den gewünschten Liefertermin. Benennen Sie, wer Abweichungen und Nacharbeit genehmigt und über den Umgang mit nichtkonformen Teilen entscheidet.
Nein. Zhenling kann lediglich die Vorgaben für die Zerspanung vor der Beschichtung durch Dritte besprechen. Die Verantwortung für Eignung, Verfahrensauswahl, Freigabe, Prüfung und Berichte liegt weiterhin beim ausführenden Beschichtungsbetrieb und der zuständigen Stelle auf Kundenseite.






