Kontaktieren Sie Zhenling

Kundenspezifische Fertigung nach Kundenzeichnung
CNC-Bearbeitung von Kohlenstoffstahl
CNC-Bearbeitung von Kohlenstoffstahl nach Kundenzeichnung durch Zhenling
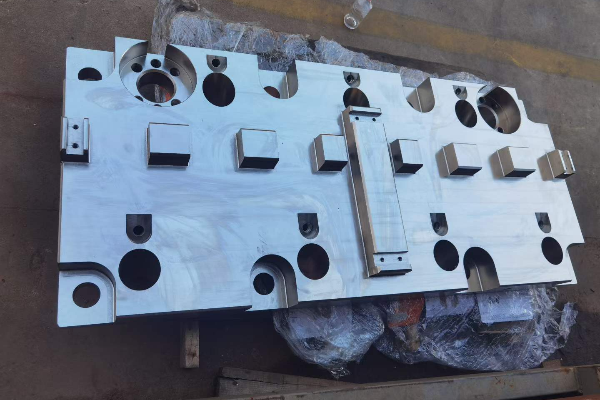
Die CNC-Bearbeitung von Kohlenstoffstahl lässt sich am besten planen, wenn Werkstoffsorte, Werkstoffzustand, Bezüge, kritische Geometrieelemente, nachgelagerte Bearbeitungsschritte und Prüfnachweise vor der Fertigung feststehen. Zhenling prüft diese Angaben anhand Ihrer technischen Zeichnung und entwickelt einen praktikablen Fertigungsablauf vom Halbzeug bis zum geprüften Bauteil. Anfragen zur CNC-Bearbeitung von Kohlenstoffstahl sollten Werkstoffsorte, Korrosionsschutz, Zuständigkeit für die Auslegung nach geltendem Regelwerk, kritische Geometrieelemente und gewünschte Dokumentation enthalten. Nutzen Sie die Zeichnungsprüfung, um den Fertigungsablauf und seine Grenzen zu beurteilen. Klären Sie Unterlagen, Preisannahmen und Terminplan für den Auftrag gesondert.
Bezeichnungen der Leistung
Käufer beschreiben den Leistungsumfang möglicherweise als kundenspezifische Zerspanung von Kohlenstoffstahl, Zerspanungsdienstleistungen für Kohlenstoffstahl, CNC-Bearbeitung von Kohlenstoffstahl, CNC-Präzisionsfertigung, Präzisionsbauteile aus Kohlenstoffstahl, CNC-Fräsen von Kohlenstoffstahl oder CNC-Drehen von Kohlenstoffstahl. Die technische Prüfung bleibt dieselbe: Vor einer Fertigungszusage müssen Werkstoff, Geometrie, Verfahren, Nachweise, Menge und Liefervorgaben festgelegt sein.
Seit 2006
Erfahrung in der Fertigung nicht genormter Metallteile nach Kundenzeichnung, laut Angaben von Zhenling.
Vom Drehen bis zur 5-Achs-Bearbeitung
Laut Angaben des Unternehmens stehen Kapazitäten für CNC-Drehen, Fräsen, Ausdrehen, Schleifen, Drahterodieren, Bohren und mehrachsige Bearbeitung zur Verfügung.
Überraschungen bei Werkstoff, Verzug und Oberflächenbeschaffenheit vor Fertigungsbeginn vermeiden
Die technische Zeichnung nennt eine Werkstoffsorte, doch daraus ergibt sich noch kein Bearbeitungsplan. Lieferzustand, Härte, Halbzeugform, Reihenfolge der Wärmebehandlung, dünnwandige Bereiche, Zugänglichkeit der Bezüge und Anforderungen an die Oberfläche können Schnittkräfte, Verzugsrisiko, Werkzeugstandzeit und Prüfablauf beeinflussen.
SYS-01
Werkstoffrisiko
Norm und Ausgabejahr, Werkstoffsorte, Form, Zustand, Bedarf an Zertifikaten und gegebenenfalls den Weg für eine genehmigte Substitution klären.
01SYS-02
Geometrierisiko
Dünne Wände, unterbrochene Schnitte, tiefe Bohrungen, große Werkzeugauskragungen, Dichtflächen und Geometrieelemente identifizieren, die nach dem Abtrag von Halbzeug ihre Abstützung verlieren.
02SYS-03
Risiko der Bearbeitungsreihenfolge
Schruppen, Spannungsarmglühen oder Wärmebehandlung, Vorschlichten, Schleifen, Beschichten und Endprüfung in eine kontrollierte Reihenfolge bringen.
03SYS-04
Abnahmerisiko
Kritische Merkmale, Beziehungen zwischen Bezügen, Stichprobenbedarf, Messverfahren und erforderliche Freigabeunterlagen kennzeichnen.
04Die ehrliche Einschätzung: Eine Werkstoffbezeichnung beseitigt keine Schwankungen
In einer begutachteten Studie zum Drehen von weichgeglühtem Stahl 1020 zeigte die Oberflächenintegrität das Zusammenspiel von Werkstoffeigenschaften und Bearbeitungsbedingungen statt der Wirkung eines einzelnen Parameters. Das spricht für eine Planung anhand des Werkstoffzustands, doch Zhenling betrachtet einen einzelnen Laborversuch nicht als Vorhersage für alle Kohlenstoffstahlsorten oder Bauteilformen.
- Eine Toleranzangabe von ±0,01 mm oder eine Ra-Anforderung ist eine technische Vorgabe und kein pauschales Leistungsversprechen unabhängig von Größe, Geometrie, Zustand und Messverfahren.
- Eine Wärmebehandlung kann Härte und Bauteilverzug verändern; deshalb muss das Bearbeitungsaufmaß vor und nach der Behandlung abgestimmt werden.
- Dünne Wände und einseitiger Materialabtrag können eine stufenweise Bearbeitung, stabile Bezüge oder einen Prüfhaltepunkt erfordern.
- Die Oberflächenbeschaffenheit einer Dichtfläche, eines Lagersitzes oder einer Sichtfläche kann unterschiedliche Werkzeuge und Nachweise erfordern.
- Oft wird angenommen, dass eine technische Zeichnung mit Werkstoffangabe bereits unmittelbar für die Fertigung geeignet ist. Weniger offensichtlich ist, dass Werkstoffzustand, Bearbeitungsreihenfolge, Abstützung und Abnahmenachweise häufig darüber entscheiden, ob sich daraus ein stabiler Fertigungsprozess entwickeln lässt.
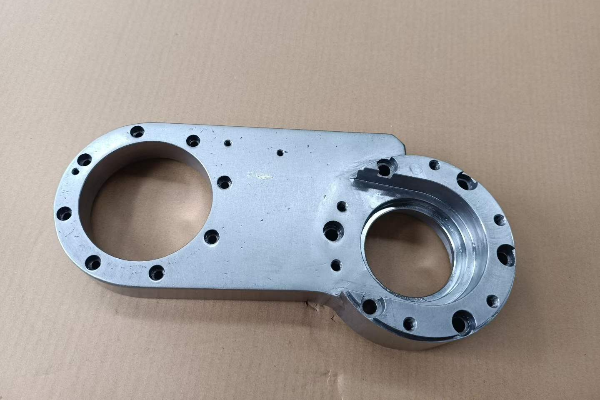
[ ACTION_REQ ]
Technischer Prüfpunkt
Die Ingenieure von Zhenling können vor der Angebotserstellung die technische Zeichnung, den bekannten Werkstoffzustand und die kritischen Geometrieelemente prüfen. Senden Sie den aktuellen Änderungsstand und nennen Sie das für Sie wichtigste Ausfallrisiko: Verzug, Oberflächenbeschaffenheit, Passung, Leckage, Verschleiß oder Zurückweisung bei der Prüfung.
Prüfmatrix für die CNC-Bearbeitung von Kohlenstoffstahl
Werkstoffsorte, Zustand und Verfahren auf Ihre technische Zeichnung abstimmen
Eine Anfrage nach Kundenzeichnung ist unvollständig, wenn die Werkstoffangaben fehlen. Selbst eine international geläufige Werkstoffsorte kann mehrdeutig bleiben, wenn Normausgabe, Produktform, Lieferzustand, Wärmebehandlung, Härte oder Anforderungen an die Dokumentation nicht genannt sind.
Kohlenstoffstahl 20# oder 45#
Warum das wichtig ist
Kohlenstoffgehalt und Lieferzustand beeinflussen Zerspanbarkeit, Festigkeit, Verhalten bei der Wärmebehandlung und das Risiko für die Oberflächenbeschaffenheit.
Was zu klären ist
Maßgebliche Norm mit Ausgabejahr, Form, Zustand, gegebenenfalls vorgegebene Härte und erforderliches Zertifikat.
SAE 1018 oder eine andere ausländische Werkstoffangabe
Warum das wichtig ist
Auch eine vertraute Bezeichnung kann Angaben zur Beschaffungsnorm, Produktform und zum Zustand offenlassen.
Was zu klären ist
Die maßgebliche Spezifikation klären, statt den Werkstoff allein anhand seines Namens einer lokalen Werkstoffsorte zuzuordnen.
Q235A oder Q345D
Warum das wichtig ist
Bezeichnungen für Baustähle sollten nicht pauschal der Kategorie „Kohlenstoffstahl“ zugeordnet werden.
Was zu klären ist
Die genaue Norm mit Ausgabejahr und die Frage, ob der Kunde eine Prüfung gleichwertiger Werkstoffe zulässt.
25CrMo, 42CrMo, 12CrMoV oder GCr15
Warum das wichtig ist
Dabei handelt es sich um Legierungs- oder Wälzlagerstahlfamilien mit unterschiedlichem Verhalten bei Wärmebehandlung und Zerspanung.
Was zu klären ist
Norm für die chemische Zusammensetzung, Wärmebehandlungszustand, Härtebereich und Nachweise der endgültigen Eigenschaften.
Kunden- oder Projektspezifikation
Warum das wichtig ist
Eine Projektspezifikation kann Vorrang vor einer Katalogbeschreibung oder einer beiläufigen Vergleichsangabe haben.
Was zu klären ist
Änderungsstand, zugelassene Werke oder Bezugsquellen, Prüfumfang, Kennzeichnung und Zuständigkeit für die Freigabe einer Substitution.
Q345D eignet sich zur Prüfung dieser Abgrenzung
SAMR führt GB/T 1591-2018 als aktuelle Norm mit dem Titel „Hochfeste niedriglegierte Baustähle“. Das bestätigt die Normausgabe und die Abgrenzung der Werkstoffklasse; es beweist nicht, dass eine ältere Angabe zu Q345D stillschweigend durch eine andere Werkstoffsorte ersetzt werden darf.
Häufiger Fehler
Eine normübergreifende Vergleichstabelle als Beschaffungsfreigabe behandeln. Zhenling sollte das maßgebliche Kundendokument bestätigen und jede genehmigte Substitution vor der Werkstofffreigabe dokumentieren.
Der Zustand kann ebenso wichtig sein wie die Werkstoffbezeichnung
Zwei Chargen mit nominell ähnlicher Bezeichnung bieten nicht immer dieselben Voraussetzungen für die Zerspanung, da sich Gefüge, Reinheit, Vorbearbeitung, Härte und Zustand des Halbzeugs unterscheiden können. Ein unterzeichneter Bericht zur Zerspanung aus 2026 veranschaulicht Unterschiede auf Ebene einzelner Bearbeitungsschritte, bleibt aber ein einzelner kontrollierter Vergleich und keine allgemeingültige Aussage für jeden Kohlenstoffstahl.
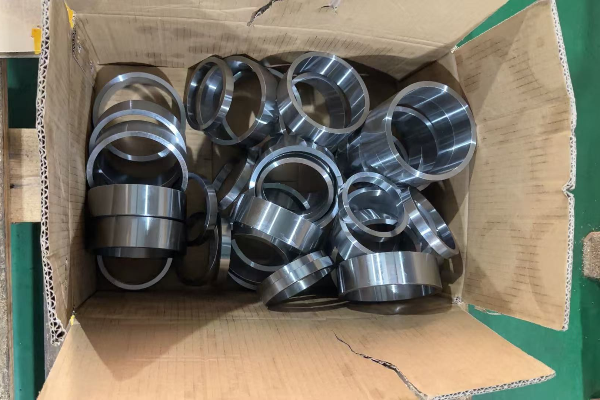
-
01
Angaben des Käufers
Spezifikation, Ausgabe, Werkstoffsorte, Form, Zustand, kritische Eigenschaften wie gegebenenfalls vorgegebene Zugfestigkeit und Anforderungen an Zertifikate.
-
02
Prüfung durch Zhenling
Werkstoffverfügbarkeit, Übereinstimmung mit der technischen Zeichnung, Bearbeitungsaufmaß, Bearbeitungsreihenfolge und Klärungsbedarf.
-
03
Gemeinsame Freigabe
Jede Gleichwertigkeit, Abweichung, alternative Bezugsquelle oder Zustandsänderung vor Fertigungsbeginn.
-
04
Freigabenachweise
Vereinbarte Werkstoffunterlagen, Kennzeichnungen und Prüfdokumente entsprechend dem Bestellumfang.
CNC-Fräsen, Drehen, Ausdrehen und Schleifen von Bauteilen aus Kohlenstoffstahl
Der Lieferant nennt Maschinen, doch die Liste erklärt nicht, wie Bezüge, Werkstückspannung, Verzug des Halbzeugs, thermischer Zustand und Prüfung beherrscht werden. Der passende Fertigungsablauf richtet sich nach Geometrieelementen und Risiken des Bauteils, nicht nach der pauschalen Behauptung, dass jedes Bauteil auf eine 5-Achs-Maschine gehört.
Geometrieelement oder Risiko des Bauteils
Möglicher Beitrag des Verfahrens
Prüffrage
Rotationssymmetrische Durchmesser, Absätze, Nuten und Gewinde
CNC-Drehen mit geplanter Übertragung der Bezüge und Zugänglichkeit für das Werkzeug.
Welche Oberflächen bestimmen die Funktionsachse, und wann wird der Bezug hergestellt?
Dichtflächen, Taschen, Lochbilder und mehrseitige Geometrie
CNC-Fräsen auf 3-Achs-, 4-Achs- oder 5-Achs-Maschinen, wenn die Geometrie es erfordert.
Lässt sich die Zahl der Aufspannungen verringern, ohne Steifigkeit oder Zugänglichkeit für die Prüfung zu beeinträchtigen?
Tiefe oder fluchtende Bohrungen in Ventilgehäusen und Gehäusen
Ausdrehen, Bohren, stufenweise Zerspanung und Prüfung der jeweiligen Geometrieelemente.
Wie werden Fluchtung, Werkzeugreichweite, Spanabfuhr und Nachweise für die Bohrung berücksichtigt?
Kritische Wellenzapfen, Lagersitze oder fertig bearbeitete Oberflächen
Schleifen oder ein kontrollierter Schritt der Oberflächenbearbeitung nach der passenden Vorbearbeitung.
Erfolgt die Wärmebehandlung vor der Bearbeitung auf Endmaß, und welches Aufmaß bleibt für die Oberflächenbearbeitung?
Die Werkstückspannung ist Teil des Fertigungsverfahrens
Ein besprochenes Fallbeispiel von Modern Machine Shop verknüpfte Werkstückspannung und optisches Scannen, sodass sich die Auslegung der Aufspannung und die Rückmeldungen aus dem Prozess gegenseitig ergänzten. Es schreibt keine bestimmte Spannvorrichtung für Ihr Bauteil vor, spricht aber dafür, Spannung, Zugänglichkeit, Verformungsrisiko und Prüfung gemeinsam zu planen.
01
Grundlagen schaffen
Stabile Bezüge am Rohmaterial und den ersten funktionalen Bezug herstellen oder bestätigen.
02
Schruppen
Halbzeug abtragen und dabei Abstützung, Aufmaß für die Wärmebehandlung und Flächen für erneutes Spannen erhalten.
03
Stabilisieren
Den vereinbarten Haltepunkt für Wärmebehandlung, Spannungsarmglühen oder Prüfung einplanen, wenn technische Zeichnung und Werkstoffzustand dies erfordern.
04
Fertigbearbeiten
Kritische geometrische Beziehungen spanend bearbeiten oder schleifen und anschließend mit dem vereinbarten Verfahren und nach der vereinbarten Regel prüfen.
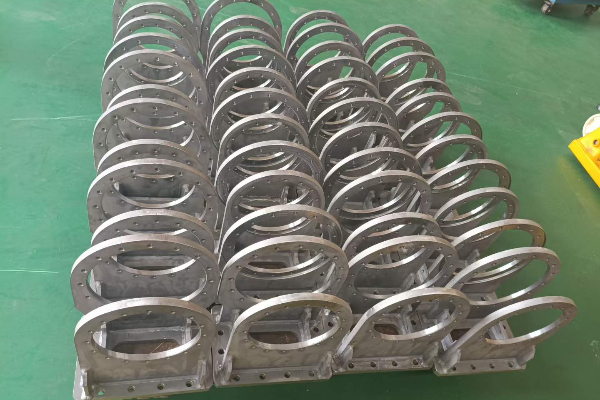
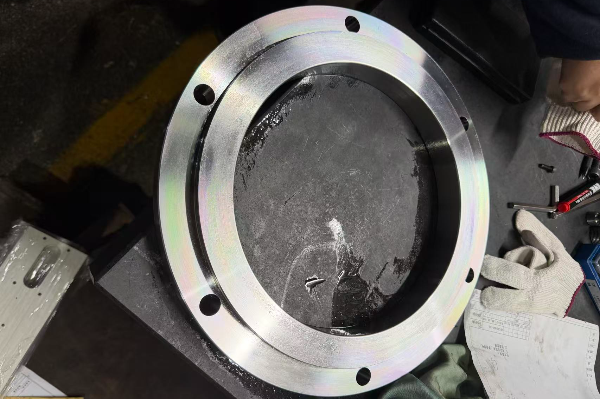
Thermische Kompensation ersetzt keine Prozessnachweise
Ein älteres Patent von Ford beschreibt wiederholtes Antasten und Trockenläufe zur Ermittlung der thermischen Ausdehnung einer CNC-Maschine. Es zeigt, weshalb der thermische Zustand der Maschine relevant sein kann, doch Zhenling beansprucht weder dieses Verfahren für sich noch führt das Unternehmen das Patent als Nachweis für erreichbare Toleranzen an.
- Die Maschinenwahl richtet sich nach Bauraum, Zugänglichkeit, Steifigkeit, Zahl der Aufspannungen und Prüfbedarf.
- Die Werkzeugwahl richtet sich nach Werkstoffzustand, Geometrieelementen, Spankontrolle, Oberflächenbeschaffenheit und Werkzeugstandzeit.
- Antasten während der Bearbeitung kann die Prozesskontrolle unterstützen; die Endabnahme erfolgt jedoch nach dem vereinbarten Prüfplan.
- Der Fertigungsablauf für einen Prototyp muss möglicherweise angepasst werden, bevor die Serienfertigung freigegeben wird.
Von der Zeichnungsprüfung zum bearbeiteten und geprüften Bauteil
Die Toleranz steht in der technischen Zeichnung, doch Abnahmeregel und Messnachweise können noch ungeklärt sein. Diese Lücke ist relevant, weil Programmierung, Aufspannung, Prüfung, Freigabe und Kontrolle des Änderungsstands sonst jeweils von unterschiedlichen Auslegungen ausgehen können, solange keine einheitliche verbindliche Grundlage für das Projekt festgelegt ist.
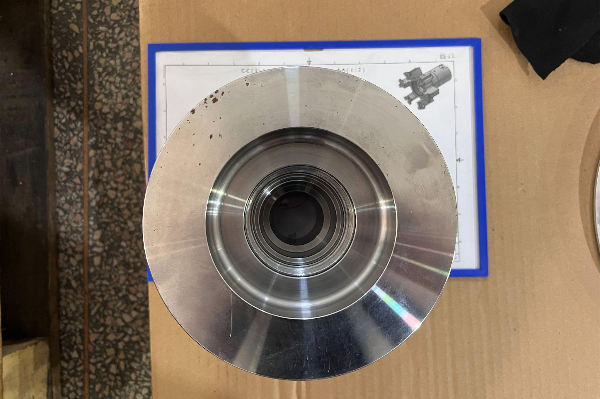
Die Kontrolle des Änderungsstands verhindert unbemerkte Änderungen des Leistungsumfangs
Ein geändertes Modell, eine PDF-Datei, ein Hinweis oder eine Bestellanforderung kann Nacharbeit verursachen, wenn verschiedene Teams unterschiedliche Fassungen freigeben. Im Projektgespräch mit Zhenling sollte der maßgebliche Änderungsstand bestimmt und eine schriftliche Genehmigung verlangt werden, bevor eine Abweichung bei Werkstoff, Geometrieelement, Verfahren oder Prüfung zur Fertigungsvorgabe wird.
- Die Konstruktion arbeitet mit derselben freigegebenen Geometrie und denselben kritischen Angaben wie die Fertigung.
- Der Einkauf kann Angebote anhand desselben ein- und ausgeschlossenen Leistungsumfangs vergleichen.
- Die Qualitätssicherung kann Ergebnisse der freigegebenen Anforderung und der vereinbarten Entscheidungsregel zuordnen.
- Das Management erkennt, welche Klärung oder Freigabe den Zeitplan beeinflusst.
// 01 — Eingang
Änderungsstand erfassen
Aktuellen Zeichnungsstand, soweit vorhanden das 3D-Modell, die Werkstoffangabe, Mengen, Anwendung, Bestimmungsort und gewünschten Lieferzeitraum erfassen.
// 02 — Klärung
Unklarheiten klären
Unklare Maße, kritische Merkmale, vorgesehene Bezüge, Oberflächenbeschaffenheit, Wärmebehandlung, Beschichtung, Schweißen, Reinigung, Kennzeichnung und Verpackung klären.
// 03 — Fertigungsablauf
Arbeitsschritte festlegen
Halbzeugform, Arbeitsschritte, Aufspannungen, Werkzeuge, Werkstückspannung, externe Verfahren, Prüfpunkte und Freigabehalte festlegen.
// 04 — Freigabe
Nachweise vereinbaren
Werkstoffnachweise, Nachweise für das erste Bauteil oder Musterteil, Berichtsformat, Stichprobenumfang, Abnahmeregel und Zuständigkeit für Abweichungsfreigaben vereinbaren.
// 05 — Fertigung
Freigabe steuern
Freigegebenen Änderungsstand, Arbeitsanweisungen, Ergebnisse der prozessbegleitenden Prüfung, Entscheidungen bei Nichtkonformität und jede genehmigte Änderung kontrollieren.
// 06 — Freigabe
Unterlagen zusammenstellen
Die vereinbarten Nachweise zu Bauteil, Maßen, Werkstoff, Behandlung, Kennzeichnung, Verpackung und Versand zusammenstellen.
Die Prüfung muss die tatsächliche Frage des Käufers beantworten
NIST erklärt, dass sich die messtechnische Rückverfolgbarkeit auf ein Messergebnis bezieht und eine dokumentierte, lückenlose Kalibrierkette erfordert, bei der jede Kalibrierung zur Messunsicherheit beiträgt. Ein Kalibrieraufkleber belegt daher nicht zwangsläufig, dass ein bestimmtes Ergebnis für die Anforderung der technischen Zeichnung geeignet ist.
Angaben für die Abnahmeunterlagen: Merkmal, Nennmaß und Grenzwerte, Bezugsreferenz, Messgerät oder Verfahren, Stichprobenumfang, Ergebnis, Maßeinheiten, bei Bedarf Nachweis der Rückverfolgbarkeit und die für Entscheidungen über Nichtkonformitäten zuständige Person benennen.
Bauteile aus Kohlenstoffstahl für Druck-, Trenn- und Fluidregelanlagen
Das Bauteil wird als für Druckanwendungen geeignet beschrieben, doch diese Anwendungsangabe legt weder den regulatorischen Geltungsbereich noch die Konformitätsnachweise automatisch fest. Überzogene Behauptungen entstehen oft, wenn Anlagenauslegung, Werkstofffreigabe, Bauteilfertigung, Schweißen, Montage, Prüfung und abschließende Konformitätsbewertung zu einer vagen Zertifizierungsaussage zusammengezogen werden.
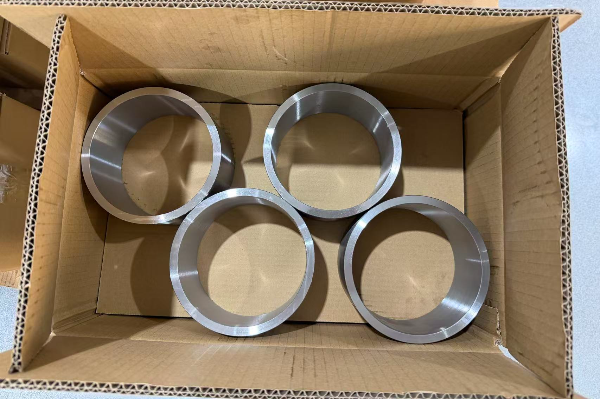
01
Flansche und Verbindungsteile
Dichtflächen, Lochbilder, Fluchtung der Bohrungen, Werkstoffanforderungen, Kennzeichnung und die maßgebliche Anlagenauslegung prüfen.
02
Ventilgehäuse und Verschlussstücke
Innere Zugänglichkeit, sich kreuzende Kanäle, Dichtungsmerkmale, Wandzustand, Entgraten, Reinigung und Prüfnachweise prüfen.
03
Wellen und Walzen
Funktionsachse, Wellenzapfen, Absätze, Beziehungen der Rundlaufabweichung, Reihenfolge der Wärmebehandlung, Schleifaufmaß und Handhabung prüfen.
04
Bauteile für Abscheider und Behälter
Prüfen, ob das Bauteil drucktragend ist, wie es in die Montage eingebunden wird und für welche Projektunterlagen der Kunde zuständig ist.
Der Geltungsbereich der PED ist konkret und kein pauschales Gütesiegel
Die Europäische Kommission erklärt, dass die PED 2014/68/EU für ortsfeste Druckgeräte mit einem maximal zulässigen Druck von mehr als 0,5 bar gilt. Zhenling kann Bauteile für druckführende Anlagen besprechen, behauptet aber nicht, dass jedes einzeln gelieferte spanend bearbeitete Bauteil ohne maßgebliche Auslegung und Konformitätsverfahren automatisch PED-konform ist.
Fragen zum Geltungsbereich vor der Angebotserstellung: Ist das Bauteil drucktragend? Welche Vorschrift, Richtlinie, technische Zeichnung, Werkstoffregel, Prüfstufe, Kennzeichnungsvorschrift und für die Konformität zuständige Stelle gelten? Verlangt der Käufer einen bestimmten Zertifikatsumfang oder die Beteiligung einer benannten Stelle?
Unternehmenserfahrung nennen, ohne Projektergebnisse zu erfinden
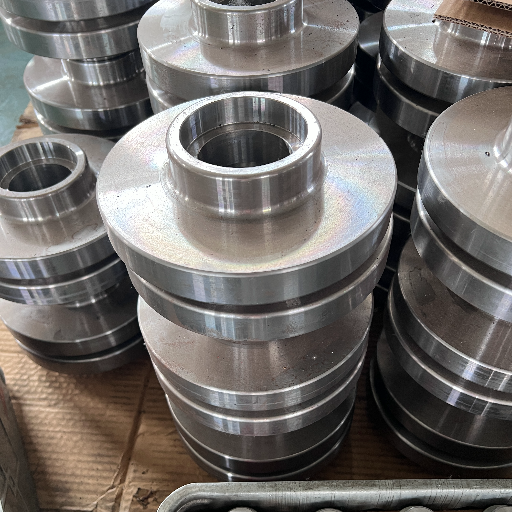
Zhenling gibt an, nicht genormte Flansche, Walzen, gebogene Rohre, Ventilgehäuse, Verschlussstücke, Maschinensätze, Bauteile aus Kohlenstoffstahl und weitere spanend bearbeitete Teile für Druckbehälter, Öl- und Gasabscheidung sowie Fluidregelung zu fertigen. Angaben zu kundenspezifischer Druckstufe, Leckageklasse, Betriebstemperatur oder einer nachgewiesenen Verringerung von Ausfällen liegen nicht vor; deshalb macht diese Seite hierzu keine Aussagen.
- Senden Sie Angaben zur Montage oder eine Schnittstellenzeichnung, wenn sie die Zerspanung oder Prüfung beeinflussen.
- Nennen Sie Merkmale, die für Dichtheit, Druckgrenze, Ermüdung, Verschleiß oder Ausrichtung maßgeblich sind.
- Geben Sie Anforderungen an Werkstoffherkunft, Rückverfolgbarkeit, Kennzeichnung, Reinigung, Konservierung und Dokumentation an.
- Klären Sie, welche Organisation für die Freigabe der Auslegung und die abschließende Konformitätsbewertung zuständig ist.
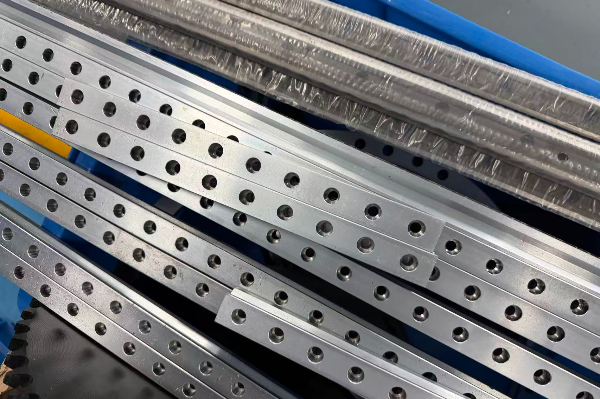
Qualitätsdokumentation und Änderungskontrolle für internationale Aufträge
Ein kalibriertes Messgerät allein belegt weder die Rückverfolgbarkeit des Ergebnisses noch die Messunsicherheit oder die Konformität mit der technischen Zeichnung. Ein kurzer Bericht kann ausreichen, während ein kritisches Projekt umfangreichere Nachweise erfordern kann; diese Anforderungen sollten vor Fertigungsbeginn kalkuliert und eingeplant werden.
Nachweisart
Beantwortete Frage
Festlegung bei der Angebotsanfrage
Werkstoffnachweis
Welche Angaben zu Werkstoff, Norm, Schmelze oder Charge, Zustand und Herkunft sind dem Bauteil durch Dokumente zugeordnet?
Zertifikatstyp, Zuständigkeit für die Prüfung, Kennzeichnung und Tiefe der Rückverfolgbarkeit festlegen.
Messnachweis
Welches Merkmal wurde mit welchem Verfahren und gegen welche Grenzwerte und Bezüge gemessen?
Berichtsformat, Einheiten, Stichprobenumfang, Eignung des Messgeräts und Aufbewahrungsfrist der Unterlagen festlegen.
Nachweis der Rückverfolgbarkeit
Lässt sich das angegebene Ergebnis über die erforderliche Kalibrierkette zurückverfolgen?
Festlegen, ob die Rückverfolgbarkeit einzelner Ergebnisse erforderlich ist und welche Belege dafür mitgeliefert werden.
Konformitätsentscheidung
Wie wird die Messunsicherheit berücksichtigt, wenn ein Ergebnis nahe an einer Spezifikationsgrenze liegt?
Die Entscheidungsregel vereinbaren und festlegen, wer eine Abweichung annimmt, zurückweist oder genehmigt.
Prozessnachweis
Welche Wärmebehandlung, Beschichtung, Schweißung, Reinigung oder welches andere Sonderverfahren wurde angewandt?
Erforderliches Verfahren, Dienstleister, Zertifikat, Prüfungen und Abnahmekriterien benennen.
Eine Entscheidungsregel schließt die letzte Lücke bei der Messung
Das Glossar des NIST gibt die Definition einer Entscheidungsregel aus ISO/IEC 17025:2017 wieder: Sie beschreibt, wie die Messunsicherheit bei einer Aussage über die Konformität mit einer festgelegten Anforderung berücksichtigt wird. Diese offizielle Sekundärquelle hilft, zwischen „gemessen“ und „abgenommen“ zu unterscheiden; maßgeblich bleiben die Anforderungen des Projekts oder Labors.
8.000 m²
Zhenling gibt einen 8.000 Quadratmeter großen Fertigungsstandort in Jiashan an; diese Information stammt vom Unternehmen und beruht nicht auf einer unabhängigen Standortprüfung.
Fertigung nach Kundenzeichnung
Laut Angaben des Unternehmens stehen Kapazitäten für CNC-Drehen, Fräsen, Schleifen, Ausdrehen, Bohren, Drahterodieren sowie 3-, 4- und importierte 5-Achs-Bearbeitungszentren zur Verfügung.
Zertifizierungsaussagen müssen auf ihren Geltungsbereich begrenzt bleiben
Jeder erforderliche Qualifikationsnachweis muss vor der Lieferantenfreigabe hinsichtlich rechtlichem Inhaber, Fertigungsstandort, Nummer, Aussteller, Geltungsbereich und Gültigkeit geprüft werden. Ein allgemeiner Nachweis darf ohne auftragsspezifische Belege nicht so dargestellt werden, als decke er ein bestimmtes spanend bearbeitetes Bauteil ab.
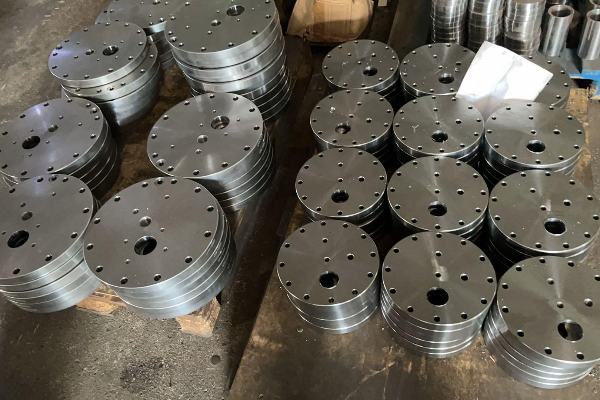
Prüfliste
- Den freigegebenen Änderungsstand der technischen Zeichnung und Bestellung bestätigen.
- Die enthaltenen Unterlagen zu Werkstoff, Maßen, Behandlung, Kennzeichnung und Versand auflisten.
- Regeln für Meldung und Freigabe bei Nichtkonformität oder Prozessänderung festlegen.
- Anforderungen internationaler Teams an Sprache, Dateiformat, Benennung und Aufbewahrung ermitteln.
Preise, Lieferzeit und Angaben für ein verlässliches Angebot
Das Projekt erreicht die Angebotsphase, bevor geprüft wurde, ob die technische Zeichnung internationale Grenzen überschreiten darf oder wichtige Anforderungen fehlen. Eine schnell genannte Zahl ist nicht immer belastbar, denn Werkstoff, Aufspannung, Prüfung, nachgelagerte Bearbeitung, Dokumentation, Verpackung, Logistik und Risiken durch Änderungen des Zeichnungsstands können in einer unvollständigen Anfrage fehlen.
01
Freigegebene Konstruktion
Aktueller Änderungsstand der 2D-Zeichnung und, falls vorhanden, ein 3D-Modell; Widersprüche sollten benannt statt durch Vermutungen aufgelöst werden.
02
Werkstoff
Norm, Ausgabejahr, Werkstoffsorte, Form, Zustand, Wärmebehandlung, gegebenenfalls vorgegebene Härte und Anforderungen an Zertifikate.
03
Bedarf
Ziel der Prototypen- oder Serienfertigung, Menge für das Angebot, Abrufmenge, geschätzter Jahresbedarf und erwartete Folgeaufträge.
04
Kritische Geometrieelemente
Bezüge, Passungen, Gewinde, Dichtflächen, Rundlaufabweichung, Rauheit, Geometrie und funktionsrelevante Merkmale.
05
Nachgelagerte Arbeitsschritte
Wärmebehandlung, Schleifen, Beschichtung, Schweißen, Reinigung, Kennzeichnung, Konservierung und genehmigte externe Verfahren.
06
Nachweise
Werkstoffunterlagen, Nachweise für das erste Bauteil, Prüfbericht, Stichprobenumfang, Rückverfolgbarkeit, Entscheidungsregel und Dokumente zu Sonderverfahren.
07
Lieferung
Gewünschter Termin, Bestimmungsort, Incoterm, Verpackung, Kennzeichnung, Teillieferungen und Einfuhrdokumente.
08
Freigabeprozess
Technischer Ansprechpartner, Frist für Rückfragen, Musterfreigabe, Zuständigkeit für Abweichungen und Verfahren bei Änderungen des Zeichnungsstands.
Bronzefarbene ROI-Karte: gesamten Projektumfang vergleichen
Kein geprüftes Fallbeispiel von Zhenling belegt einen allgemeingültigen Prozentsatz für Einsparungen, Stückpreise oder kürzere Lieferzeiten; deshalb kann der Käufer diesen Vergleich selbst ausfüllen. Bewerten Sie den Angebotspreis zusammen mit technischem Klärungsaufwand, Aufspannung, Werkstoffnachweisen, Prüfung, nachgelagerten Arbeitsschritten, Verpackung, Fracht, gebundenem Lagerkapital und den Kosten eines spät geänderten Zeichnungsstands oder zurückgewiesenen Bauteils.
| Kosten- oder Terminfaktor | Lieferant A | Lieferant B | Anzufordernde Nachweise |
|---|---|---|---|
| Werkstoff und Zustand enthalten | Vom Käufer auszufüllen | Vom Käufer auszufüllen | Norm, Form, Bezugsquelle, Zertifikat und Regel für Substitutionen |
| Aufspannung und Fertigungsablauf enthalten | Vom Käufer auszufüllen | Vom Käufer auszufüllen | Geklärte Geometrieelemente, nachgelagerte Arbeitsschritte und Freigabehalte |
| Prüfung und Dokumentation enthalten | Vom Käufer auszufüllen | Vom Käufer auszufüllen | Berichtsliste, Stichprobenumfang, Rückverfolgbarkeit und Entscheidungsregel |
| Verpackung und Lieferung bis zum Bestimmungsort enthalten | Vom Käufer auszufüllen | Vom Käufer auszufüllen | Bestimmungsort, Incoterm, Schutzmaßnahmen, Kennzeichnungen und Versandplan |
Was die Lieferzeit beeinflusst
Die Lieferzeit hängt von Werkstoffverfügbarkeit, zügiger Klärung offener Fragen, Programmierung, Werkstückspannung, Zahl der Arbeitsschritte, Wärmebehandlung oder Beschichtung, Prüfumfang, Musterfreigabe, Kapazität, Verpackung und Logistik ab. Zhenling nennt nach Prüfung dieser Angaben eine projektspezifische Schätzung, statt einen branchenüblichen Richtwert zu veröffentlichen, der die Planung beeinträchtigen könnte.
- Verwenden Sie einen einheitlichen freigegebenen Änderungsstand.
- Kennzeichnen Sie kritische Merkmale.
- Geben Sie den tatsächlichen Werkstoffzustand an.
- Trennen Sie den Bedarf an Prototypen und Serienteilen.
- Listen Sie alle nachgelagerten Arbeitsschritte auf.
- Legen Sie die Prüfnachweise fest.
- Nennen Sie Bestimmungsort und Verpackungsanforderungen.
- Benennen Sie die Person für die technische Freigabe.
Kontrollierte technische Daten vor dem Hochladen prüfen
Für Güter und Tätigkeiten, die den EAR unterliegen, besagt BIS §734.15, dass eine Freigabe kontrollierter Technologie oder Software durch visuelle Einsichtnahme oder mündlichen beziehungsweise schriftlichen Austausch mit einer ausländischen Person erfolgen kann; eine Genehmigung ist nur erforderlich, soweit die entsprechende Ausfuhr oder Wiederausfuhr sie verlangt. Der Absender muss Gut, Tätigkeit, Bestimmungsort, Endverwendung, Endnutzer und weitere geltende Regelwerke prüfen; dieser Hinweis bedeutet daher weder, dass jede technische Zeichnung eine Genehmigung erfordert, noch ersetzt er Rechtsberatung.
Erst Kontakt aufnehmen: Wenn der Status hinsichtlich Exportkontrolle oder Vertraulichkeit unklar ist, laden Sie die kontrollierte Datei nicht hoch. Senden Sie über das Kontaktfenster eine nicht kontrollierte Projektbeschreibung und vereinbaren Sie mit Ihrem Compliance-Team einen genehmigten Übermittlungsweg.
Technische Werkzeuge für die CNC-Bearbeitung von Kohlenstoffstahl
-
Prüfen Sie Ihre CAD-Dateien und technischen Zeichnungen, damit alle kritischen Maße und Toleranzen für die Zerspanung von Kohlenstoffstahl festgelegt sind.
-
Wählen Sie anhand Ihrer Anforderungen an die mechanische Belastbarkeit die optimale Kohlenstoffstahlsorte und die Zustände nach einer Wärmebehandlung vor der Zerspanung aus.
-
Legen Sie die erforderlichen Dokumente für die Qualitätsprüfung Ihrer Charge fest, einschließlich Maßprüfberichten und Werkstoffprüfzertifikaten (MTC).
Hier beginnt eine klarere Angebotsanfrage
Senden Sie die Anforderungen, die über Fertigbarkeit, Nachweise und Lieferung entscheiden
Zhenling kann Ihre technische Zeichnung, Werkstoffangabe, Stückzahl, kritischen Geometrieelemente, Prüfnachweise, nachgelagerten Bearbeitungsschritte und den Bestimmungsort als zusammenhängenden Fertigungsauftrag prüfen. Falls die Datei exportkontrollpflichtig sein könnte, beginnen Sie mit einer Zusammenfassung ohne kontrollpflichtige Angaben.
Sofortangebot anfordern →Zhenling gibt Erfahrung mit den Kohlenstoffstählen 20# und 45# sowie mit Q235A, Q345D, 25CrMo, 42CrMo, 12CrMoV, GCr15 und weiteren Legierungen an. Diese Bezeichnungen umfassen Kohlenstoffstähle, hochfeste niedriglegierte Stähle, legierte Stähle und Wälzlagerstähle, die nicht beliebig austauschbar sind. Geben Sie in Ihrer Angebotsanfrage die maßgebliche Norm und deren Ausgabe, die Produktform, den Lieferzustand, die Wärmebehandlung, die geforderte Härte und die benötigten Werkstoffdokumente an.
Senden Sie die freigegebene technische Zeichnung, ein vorhandenes 3D-Modell, den Werkstoffzustand, die Stückzahl, die kritischen Geometrieelemente, nachgelagerte Bearbeitungsschritte, die benötigten Nachweise, Verpackungsvorgaben, den Bestimmungsort und den Wunschtermin.
Ja, die technische Zeichnung kann geprüft werden, das Team sollte jedoch die maßgebliche Werkstoffnorm und deren Ausgabe bestätigen. Der aktuelle Eintrag zu GB/T 1591-2018 im Register von SAMR bestätigt die Einordnung als hochfester niedriglegierter Stahl; er erlaubt keinen automatischen Werkstoffersatz. Falls die ursprüngliche Werkstoffangabe nicht verfügbar ist, halten Sie vor der Materialfreigabe die vom Käufer genehmigte Alternative und ihre technische Begründung fest.
Nein. Ob sie eingehalten werden können, hängt vom Bauteil, vom Verfahren, von der Messmethode und von der vereinbarten Abnahmeregel ab.
Für das Projekt können Werkstoffnachweise, Nachweise für das erste Bauteil oder ein Probeteil, Maßprüfberichte, Zertifikate zur Wärmebehandlung oder Beschichtung, Berichte über Abweichungen, Nachweise zur Kennzeichnung und Versanddokumente festgelegt werden. Vereinbaren Sie für jedes Dokument das Format, die erfassten Merkmale, den Stichprobenumfang, die Einheiten, die Bezüge, die Rückverfolgbarkeit einzelner Ergebnisse, die Anforderungen an die Messunsicherheit und die Aufbewahrungsfrist. Benennen Sie außerdem die Entscheidungsregel für die Konformitätsbewertung und die Person, die eine Abweichung genehmigen darf.
Nein. Der Konstruktionseigentümer muss den Geltungsbereich für das Bauteil, die Werkstoffanforderungen, die Prüfung, die Kennzeichnung und das anwendbare Konformitätsbewertungsverfahren festlegen.
Preis und Lieferzeit hängen von der Werkstoffverfügbarkeit, der Geometrie, der Stückzahl, den Aufspannungen, den Werkzeugen, den Toleranzen, der Oberflächenbeschaffenheit, der Prüfung, nachgelagerten Arbeitsschritten, dem Umfang der Dokumentation, der Verpackung, den aktuellen Kapazitäten und der Logistik ab. Zhenling prüft diese Angaben, bevor das Unternehmen ein projektspezifisches Angebot und eine Schätzung der Lieferzeit erstellt; vergleichen Sie Anbieter daher sowohl nach dem enthaltenen Leistungsumfang als auch nach dem Stückpreis.
Nicht ohne Prüfung. Der Absender sollte gegebenenfalls Anforderungen aus Exportkontrolle, Sanktionen, Vertraulichkeitsvereinbarungen, Kundenvorgaben und Verträgen zur Weitergabe prüfen, da bestimmte Technologien auch durch Einsichtnahme oder schriftlichen Austausch weitergegeben werden können. Wenn die Einstufung oder Genehmigung unklar ist, laden Sie die kontrollpflichtige Datei nicht hoch, kontaktieren Sie Zhenling mit einer Zusammenfassung ohne kontrollpflichtige Angaben und vereinbaren Sie einen von Ihrem Compliance-Team genehmigten Übermittlungsweg.