Kontaktieren Sie Zhenling

CNC-Bearbeitung von Polycarbonat
Bei der CNC-Bearbeitung von Polycarbonat steht zuerst eine praktische Frage: Was muss das fertige Bauteil nach der Bearbeitung, Prüfung und dem Versand nachweisen? Zhenling prüft CAD-Modell, freigegebene technische Zeichnung, Werkstoffsorte, kritische Oberflächen und Abnahmenachweise als zusammenhängenden Auftragsplan. Anfragen zur CNC-Bearbeitung von Polycarbonat sollten Werkstoffsorte, Dicke, Anforderungen an optische Oberflächen, Kantenzustand, spannungsempfindliche Geometrieelemente und Prüfung angeben. Bestätigen Sie den auftragsspezifischen Fertigungsablauf und den Umfang der Messung schriftlich. Halten Sie ungeklärte Annahmen zu Dokumentation oder Terminplanung fest.
- Zeitpunkt der Angebotserstellung nach Prüfung der Anfrage bestätigt
- Prototypentermin im Angebot bestätigt
- Mindestmenge im Angebot bestätigt
- STEP, IGES und bemaßte technische 2D-Zeichnungen
Ihre Dateien werden vertraulich behandelt; auf Wunsch ist vor der Dateiprüfung eine Geheimhaltungsvereinbarung möglich.
SYS_01 // RES
Angebotsantwort
Gemäß Angebot
SYS_02 // PRT
Prototypentermin
Gemäß Angebot
SYS_03 // VOL
Mindestbestellmenge
Gemäß Angebot
SYS_04 // CAD
Dateigrundlage
STEP · IGES · 2D
SYS_05 // LOG
Lieferoption
Incoterm je Auftrag bestätigt
Möglichkeiten der CNC-Bearbeitung von Polycarbonat
Dass eine CNC-Maschine Kunststoff zerspanen kann, ist bei Dienstleistungen zur Kunststoffzerspanung nur der Ausgangspunkt. Abweichungen zwischen technischer Zeichnung und Freigabe bergen Risiken, weil die Vorgeschichte des Halbzeugs, die Abstützung durch die Spannvorrichtung, die Oberflächenbeschaffenheit und der Zustand bei der Prüfung zusammenwirken. Prüfen Sie diese Faktoren vor der Erstellung des schriftlichen Angebots; die bloße Werkstoffbezeichnung ist keine Prozessfreigabe für ein zerspantes Bauteil.
FRÄSEN_01
CNC-Fräsen aus Platten oder Blöcken
Vor der Wahl der Aufspannung werden beim Fräsen Taschen, Vorsprünge, Nuten, Schraubenlöcher, Kantenbrüche, dünne Wände, große Flächen und die Zugänglichkeit der Bezüge geprüft. Bei komplexen Bauteilen geht es weder um die höchste Spindeldrehzahl noch um einen pauschalen Vorschubwert, sondern um stabile Abstützung, kontrollierte Spanabfuhr und einen Freigabezustand, der der technischen Zeichnung entspricht.
DREHEN_02
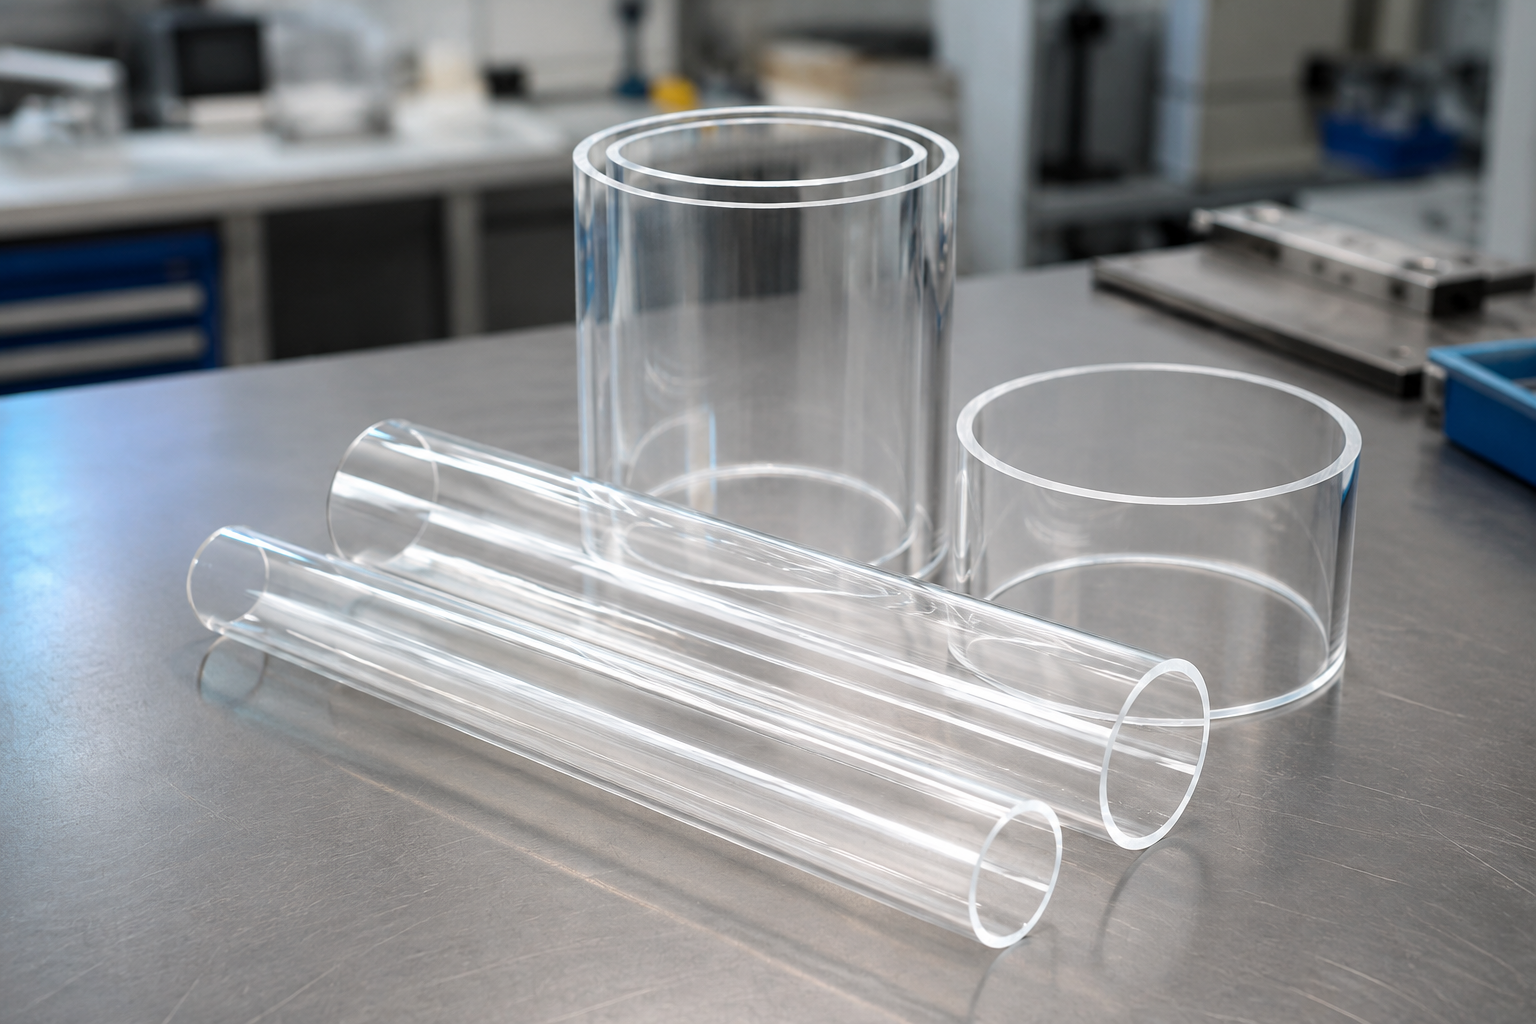
CNC-Drehen aus Stangenmaterial oder Rohren
Beim Drehen werden Wandstärke, Belastung durch das Spannfutter, konzentrische Geometrieelemente, Bohrungsdurchmesser, Gewinde und Abstechkanten geprüft. Ein scharfes Schneidwerkzeug und ausreichende Spanabfuhr sind wichtig, denn Wärme, erneutes Schneiden von Spänen und Druck durch die Spannvorrichtung können die Kante verändern oder dünne Geometrieelemente verziehen.
Bauteilgruppen für die Zeichnungsprüfung
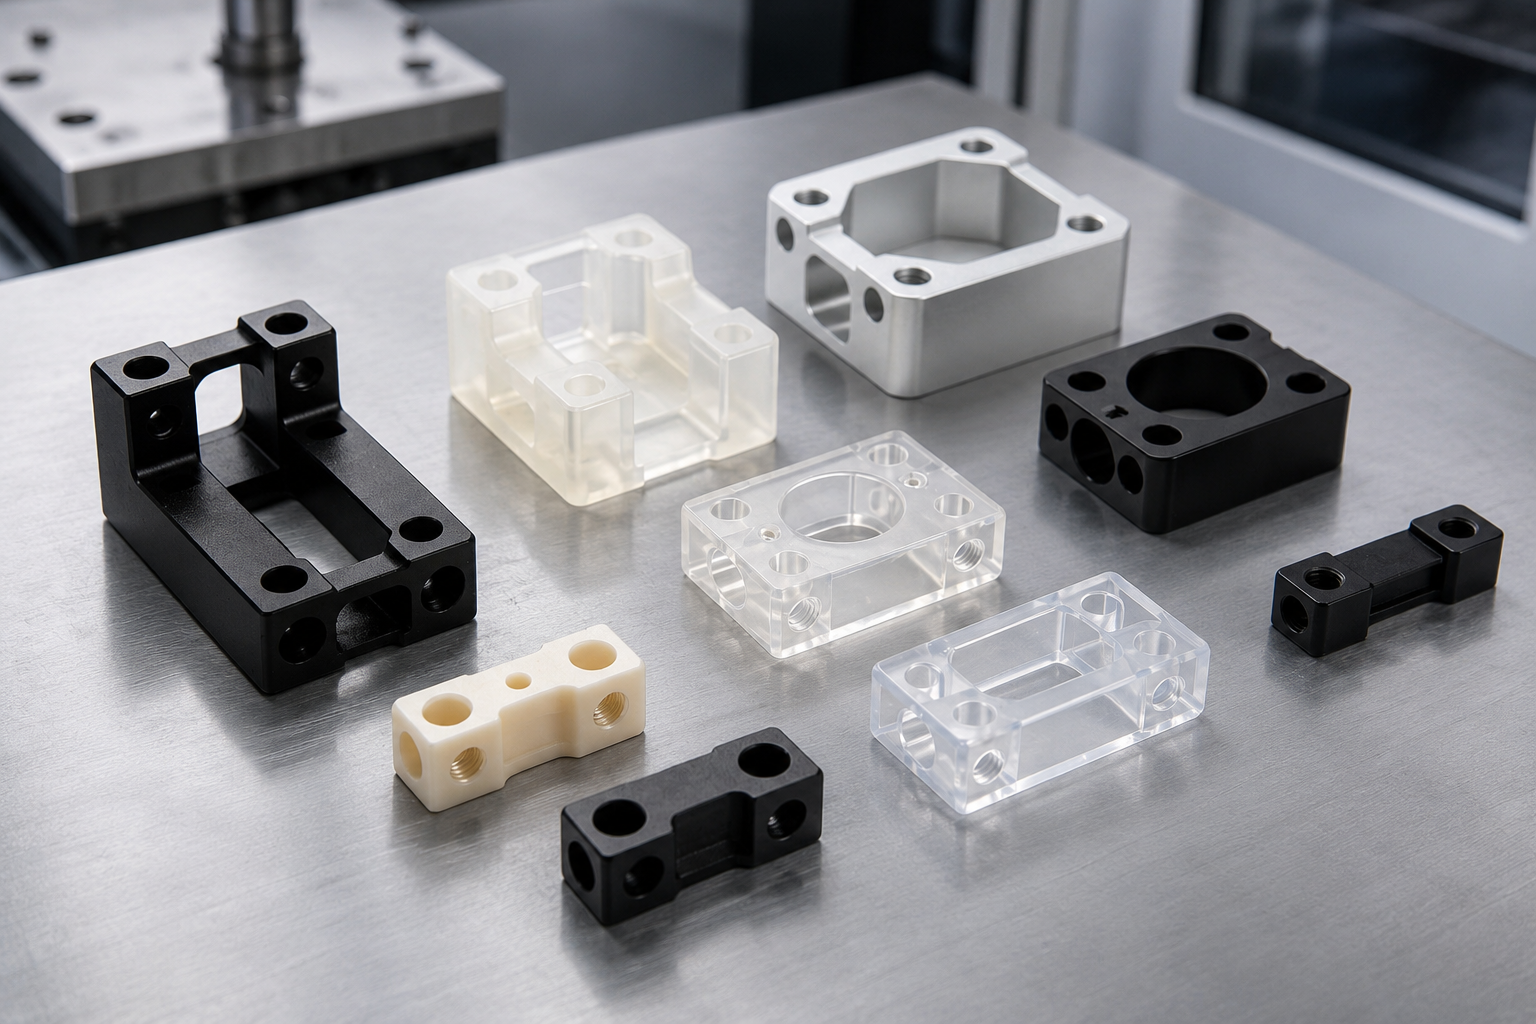
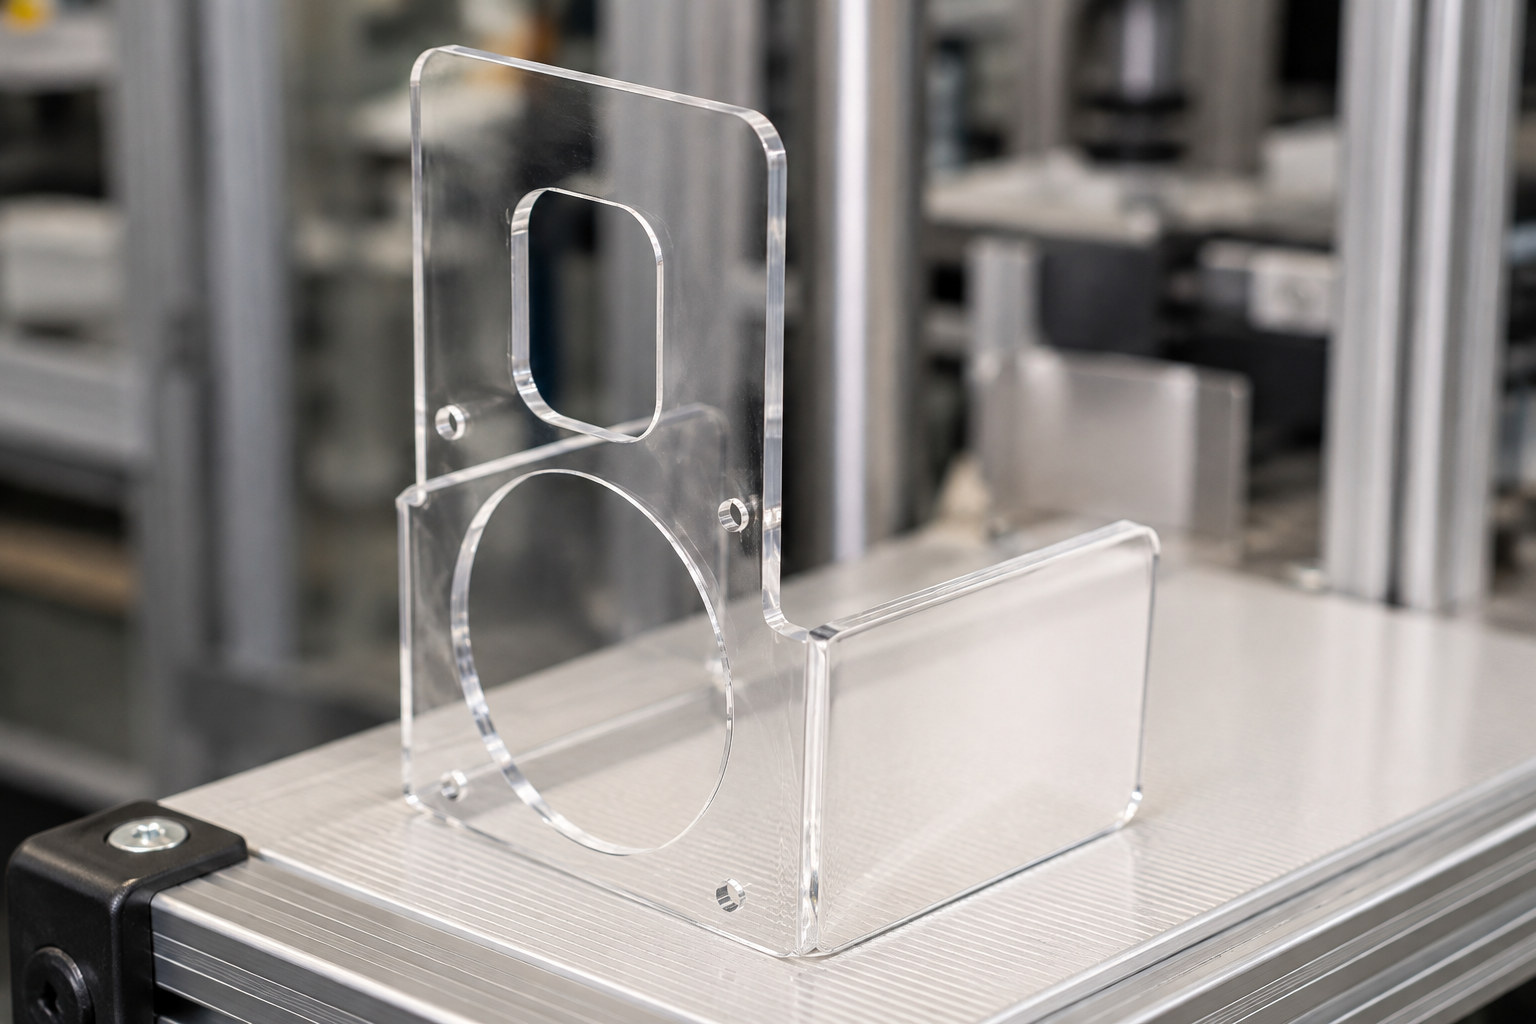
Schutzabdeckungen, Schutzvorrichtungen, Sichtfenster und transparente Gehäuseteile mit eindeutig gekennzeichneten Sichtbereichen.
Elektrogehäuse, Laborgeräte oder Instrumentengehäuse mit kundenseitig festgelegter Werkstoffsorte und Abnahmegrenzen.
Distanzstücke, Halterungen, Verteiler, Winkel, Platten, Führungen oder individuell gefertigte Kunststoffteile.
Prototypen aus Polycarbonat zur Prüfung von Form, Passung, Zugänglichkeit und Entwicklungsstand vor einer Zusage für die Fertigung.
Acryl- und Polycarbonatteile, bewertet anhand vergleichbarer Gestaltungs-, System- und Erscheinungsanforderungen.
Zuschnitt von Polycarbonatplatten, bei dem der Zustand nach dem Lösen aus der Spannvorrichtung, geschützte Oberflächen und die Mindesttiefe über die Abnahme entscheiden.
Präzisionsteile, bei denen enge Toleranzen nur für festgelegte wichtige Bereiche gelten, nicht für jede Oberfläche.
0xEVAL
Die Fertigungsmöglichkeiten hängen von der technischen Zeichnung ab
Weder ein allgemeiner Größen- und Toleranzbereich noch eine pauschale PC-Toleranz ersetzt die Zeichnungsprüfung. Senden Sie das Bauteilmodell und die bemaßte technische Zeichnung; das Angebot nennt zugängliche Geometrieelemente, Risiken bei der Werkstückspannung, den Prüfplan und gegebenenfalls gewünschte Zeichnungsänderungen.
Zwei Angebote für Zerspanungsleistungen sind nur vergleichbar, wenn sie dieselbe Werkstoffangabe, dieselben Geometrieelemente, Mengen, Verpackungs- und Lieferbedingungen sowie Annahmen zu Änderungen abdecken. Ein niedrigerer Stückpreis kann einen wesentlich anderen Leistungsumfang beschreiben.
Prüfen Sie die vier Angaben, die den Bearbeitungs- und Freigabeplan verändern.
PC-Werkstoffsorte und Halbzeugdefinition
Ein Bestelldokument, in dem nur „PC“, „Lexan“ oder „transparentes Polycarbonat“ steht, ist unvollständig. Geben Sie die genaue Harzsorte, Farbe, Zusätze, Form und Zustand des Halbzeugs, Maße, Einsatzumgebung und Abnahmeanforderungen an. Die Bezeichnung der Werkstofffamilie ersetzt weder den konkreten Werkstoff noch den für den Auftrag geprüften Fertigungsablauf.
SEQ.01
Vorgehen für technische Werkstoffsorten
ASTM D6098-25 klassifiziert extrudierte und formgepresste Platten, Stangen und Rohre in technischer Werkstoffqualität. Verglasungen und Beschilderungen sind ausdrücklich ausgenommen; die Norm kann daher Anforderungen an die Halbzeugform benennen, ohne über die Eignung für optische Anwendungen oder Verglasungen zu entscheiden.1
SEQ.02
Vorgehen für optische Anwendungen oder Verglasungen
Geben Sie die freigegebene Werkstoffsorte, Anforderungen an Lichtdurchlässigkeit oder Abbildung, den Sichtbereich, zulässige Werkzeugspuren, den Polierzustand, eine erforderliche Beschichtung und die Prüfung auf Eigenspannungen an. „Optisch klar“ beschreibt ein zu messendes Ergebnis, keine Bezeichnung für eine Oberflächenbeschaffenheit, die ein Zerspanungsbetrieb selbst ableiten kann.
SEQ.03
Vorgehen bei regulierter Endanwendung
ASTM F997-18 erläutert, dass Formen, Extrudieren, Zerspanung, Montage und Sterilisation die Werkstoffeigenschaften verändern können. Nachweise für Rohharz oder Halbzeug ersetzen keine anwendungsspezifische Bewertung des gefertigten Bauteils.2
PARAMETER
Sechs Werkstoffangaben für Ihre Anfrage
-
Anwendungsbereich: technische Werkstoffqualität, optische Anwendung/Verglasung oder regulierte Endanwendung
-
Referenz zur Harzmarke, konkrete Werkstoffsorte, Farbe oder Vorgaben für gleichwertige, zugelassene Komponenten
-
Ausgangsmaße für runde, längliche und flache Teile oder Blöcke sowie Angaben zum Zustand des kundenseitig bereitgestellten Halbzeugs
-
Kundenseitige Freigabeanforderungen, darunter UV-Beständigkeit, Entflammbarkeitsklassen, Qualifikationen nach medizinischen Normen, Normen für die Luft- und Raumfahrt oder andere Bereiche sowie die konkret erforderlichen elektrischen Normen
-
Möglicher Kontakt mit Wärme, Feuchtigkeit, Reinigungsmitteln, Gas, Öl, Dichtmitteln oder Beschichtungen sowie Belastungen während der Montage.
-
Chargenidentität, Werkstoffzertifikat, Freigabe von Ersatzwerkstoffen und Anforderungen an die Aufbewahrung von Unterlagen
Warum die Vorgeschichte des Halbzeugs bei der Abnahme wichtig ist
Mitsubishi Chemical Advanced Materials nennt Feuchtigkeit, Temperatur und innere Spannungen als eigenständige Ursachen für Maßänderungen und weist darauf hin, dass die Zerspanung zusätzliche Spannungen im fertigen Kunststoffteil erzeugen kann.4 Deshalb sollte die Angebotsanfrage angeben, wo das Bauteil eingesetzt und wie es gemessen wird, statt nur den Polymer-Namen aus der Bestellung zu wiederholen.
POLYCARBONAT // CNC
PC-Übersicht der Abnahmegrenzen
Wenden Sie nicht wahllos dieselbe Toleranzgrenze auf jedes Geometrieelement an. Die technische Zeichnung sollte maßgebliche Maße, Bezüge, Abnahmeverfahren und Funktionsflächen kennzeichnen. Werkstoffverhalten, Geometrie und Endanwendung bestimmen, welche Prozess- und Prüfkontrollen zum Auftragsplan gehören.
Bezeichnen Sie ein transparentes Bauteil nur dann als optisch, wenn die technische Zeichnung die optische Messung und das Abnahmeverfahren festlegt. Maßberichte und Sichtprüfungen beantworten unterschiedliche Fragen.
Protokoll der Entscheidungen
PARAMETERINDEX //
- 01 Anwendungsbereich
- 02 Dateigrundlage
- 03 Werkstoffidentität
- 04 Geometrierisiko
- 05 Oberflächenklasse
- 06 Freigabenachweise
- 07 Angebotsantwort
- 08 Prototypentermin
Drei Ergebnisse der Prüfung
Angaben in der technischen Zeichnung
Werkstoff, Bezüge, kritische Maße, Oberflächenbereiche, Kantenzustand, Prüfverfahren und Stichprobenumfang werden ausdrücklich festgelegt.
Kontrollen bei der Zerspanung
Wir legen die Ausrichtung des Halbzeugs, die Abstützung, die Schnittfolge, die Spanabfuhr, die Temperaturkontrolle, geschützte Dichtflächen und Prüfpunkte nach dem Lösen aus der Spannvorrichtung fest.
Freigabenachweise
Wir erfassen den Änderungsstand, den Werkstoffnachweis, das Messergebnis, die Freigabe des Erscheinungsbilds sowie optische oder regulatorische Qualifikationen, für die der Käufer verantwortlich ist.
Erstellen Sie vor dem Absenden der Anfrage eine Liste anhand der technischen Zeichnung.
Interaktive Abnahmeprüfung startenAnforderungen an Oberflächen und Kanten
Die Angabe „klare Oberflächenbeschaffenheit“ kann unterschiedliche Ergebnisse meinen. Für visuelle Klarheit, Oberflächenschutz und Schlagfestigkeit sind getrennte Abnahmekriterien erforderlich. Eine glatte Oberfläche oder das Fehlen von Werkzeugspuren ersetzt keine Anforderung an die Eigenspannungen des tatsächlichen Bauteils.
Angabe in der technischen Zeichnung
Bezug, Passung sowie Anforderungen an Grate und Kantenbruch
Frage zur Freigabe
Erfüllt die Oberfläche nach dem Ausspannen die Anforderungen an Passung und Funktion?
Angabe in der technischen Zeichnung
Sichtfläche, Beleuchtung, Abstand, Grenzmuster und zulässige Bearbeitungsspuren
Frage zur Freigabe
Wird das Erscheinungsbild nach einem vereinbarten Sichtprüfverfahren beurteilt?
Angabe in der technischen Zeichnung
Wellenlänge, Wert der Lichtdurchlässigkeit, Trübung oder Anforderungen an die Abbildung
Frage zur Freigabe
Welches Messgerät und welcher Stichprobenplan entscheiden über die Abnahme?
Angabe in der technischen Zeichnung
Kriterium für spannungsoptische Effekte oder Doppelbrechung und Messverfahren
Frage zur Freigabe
Werden optische Spannungen gemessen, statt sie aus dem Erscheinungsbild abzuleiten?
Angabe in der technischen Zeichnung
Vorgaben für Schutzfolie, Abdeckung, Handhabung und Verpackung
Frage zur Freigabe
Bleibt der Schutz während des Versands und bis zur Warenannahme erhalten?
Angabe in der technischen Zeichnung
Polieren, Beschichtung, Klebebereich oder Druckbereich
Frage zur Freigabe
Wurde die Verträglichkeit mit der genauen Werkstoffsorte geprüft?
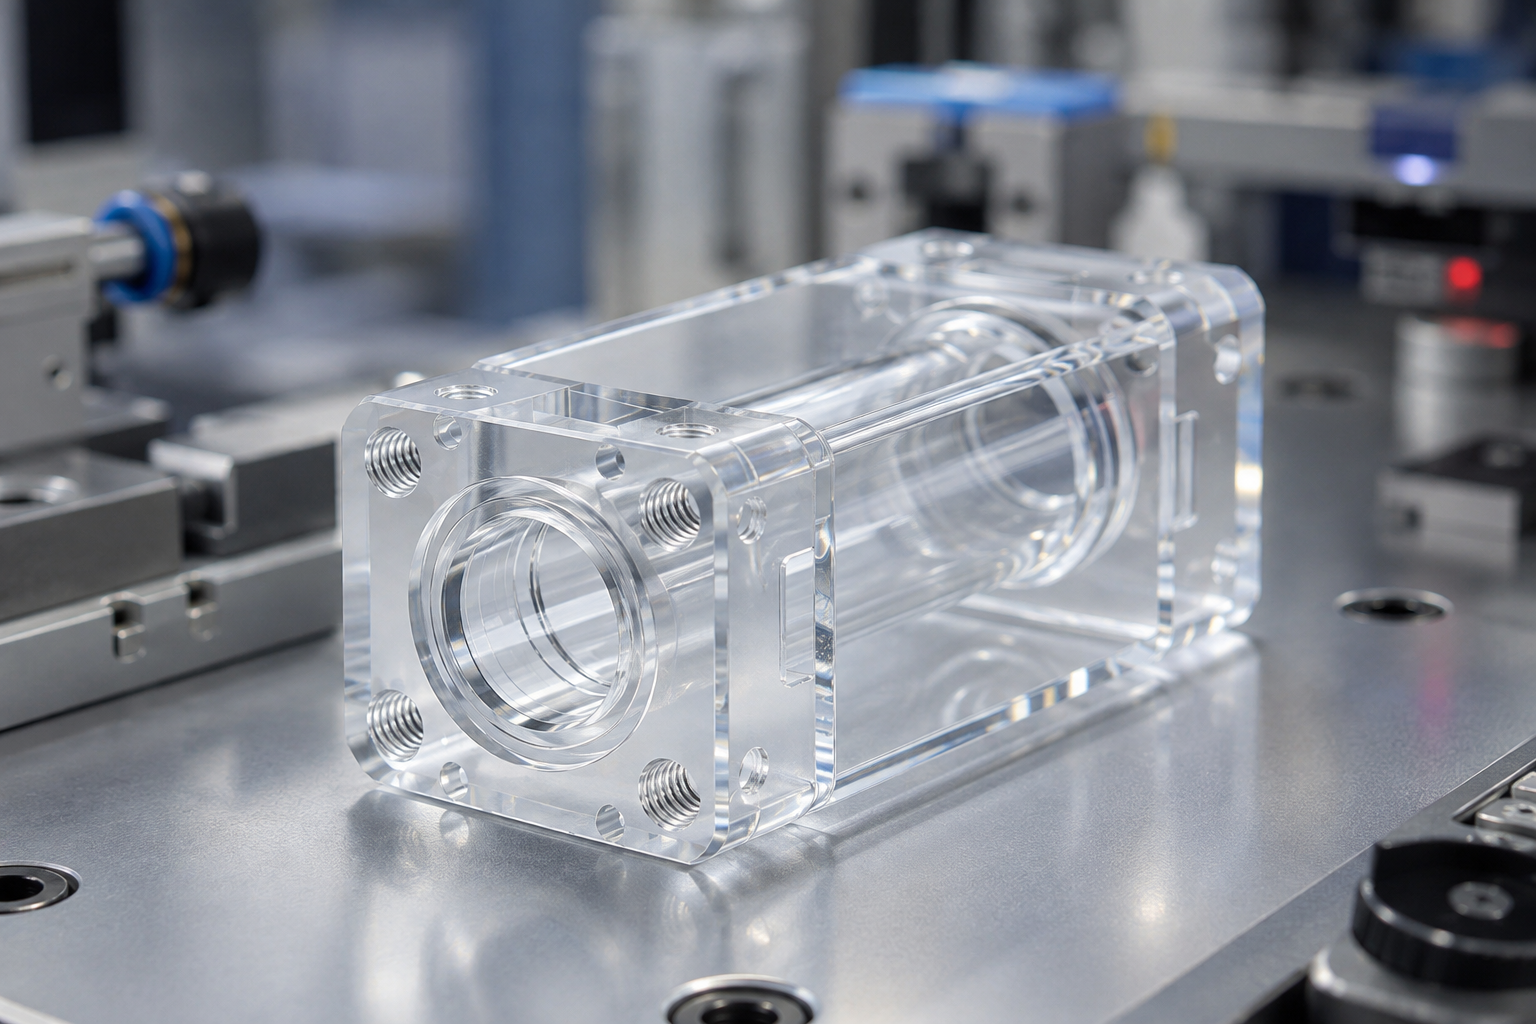
Der Preis für Polycarbonatteile hängt von Werkstoffsorte und Halbzeuggröße, Zerspanungsvolumen, Werkzeugzugang, Aufspannungen und Spannvorrichtungen, Anzahl enger Toleranzen, erforderlichen Oberflächen, Prüfverfahren, Menge und Lieferumfang ab. Das schriftliche Angebot führt diese Angaben für den eingereichten Änderungsstand zusammen, statt eine pauschale Preisformel anzuwenden.
Verbindliche Angaben im Angebot
Für den eingereichten Leistungsumfang bestätigt das schriftliche Angebot den Zeitpunkt der Rückmeldung, die Mindestmenge und die Möglichkeit einer Prüfung von Einzelteilen.
SYS_01
Verbindliche Angaben zum Prototyp
Prototypentermin, Beginn nach Zeichnungsfreigabe, Oberflächenbearbeitung, Transport, Incoterm und Zuständigkeit für den Zielort werden im schriftlichen Angebot bestätigt.
SYS_02
Eine Vollständigkeitsprüfung vor dem Hochladen
Sie verringern Rückfragen und Änderungen am Angebot am schnellsten, indem Sie Werkstoffsorte, Menge, kritische Maße, Oberflächenbereiche, Prüfnachweise, Wunschtermin und Lieferumfang gleich mit dem ersten Dateisatz senden.
Prüfen Sie, welche der acht zentralen Angaben für die Anfrage vorliegen.
Checkliste für die PC-Anfrage öffnen →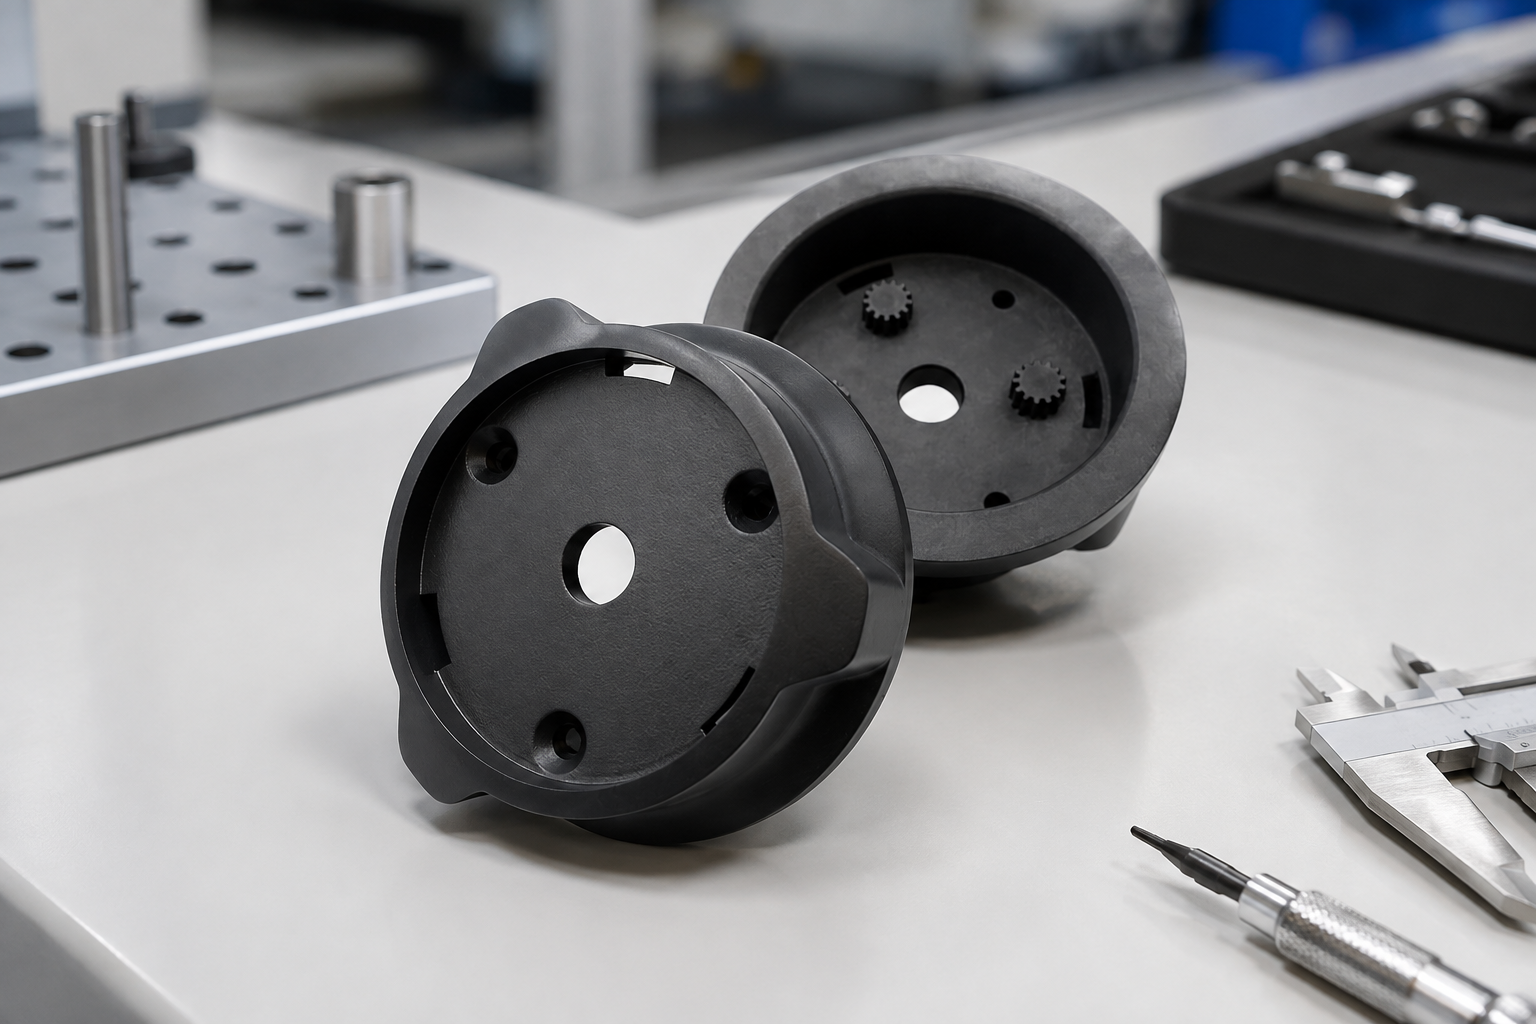
Prüfung und Freigabenachweise
Prüfen Sie die freigegebene technische Zeichnung und das Abnahmeverfahren für das eingereichte Kunststoffteil, bevor Sie eine Qualitätsaussage treffen. Die Angebotsanfrage sollte Bezüge, kritische Maße, Oberflächenbereiche, Stichproben, Werkstoffidentität und erforderliche Unterlagen nennen. Senden Sie die technische Zeichnung, den gewünschten Bericht und das Abnahmeverfahren, damit das schriftliche Angebot den Prüfumfang festlegen kann.
Fertigungsstandort von Zhenling
Zhenling wurde 2006 gegründet. Der Betrieb befindet sich in einem 8.000 m² großen Werk in Jiashan County; zum Fertigungsstandort gehört eine 6.000 m² große Werkhalle.
Für die Maßprüfung muss das Angebot die vorgesehene Gerätekategorie, die prüfbaren Geometrieelemente, den nutzbaren Messbereich, den Kalibrierstatus, die Messunsicherheit und den Berichtsumfang benennen. Gerätenamen allein belegen weder die Abnahme für optische Eigenschaften oder Spannungen noch die Eignung für die Endanwendung.
Ablauf von der technischen Zeichnung bis zur Freigabe
Senden Sie für die CNC-Bearbeitung von Polycarbonat STEP- oder IGES-Dateien und bemaßte technische 2D-Zeichnungen mit Mengenangabe und Änderungsstand. Unsere technische Prüfung klärt zunächst, ob das Vorhaben beurteilt werden kann, bevor über konkrete Polycarbonatsorten oder Abnahmeverfahren entschieden wird. Das Ergebnis ist ein schriftliches Angebot mit Preis, Zeitplan, Unterlagen und technischen Punkten.
01
Freigegebene Dateien übermittelt. Geometrie als STEP oder IGES und bemaßte technische 2D-Zeichnung.
02
Klärung offener Fragen. Wir prüfen die vorgesehene Anwendung, bevor über Werkstoffsorten oder deren Abnahme entschieden wird.
03
Prüfung der Beurteilbarkeit. Vor der Wahl eines Verfahrens prüft ein Ingenieur mögliche Schwierigkeiten.
04
Angebot freigegeben. Es nennt Preis, Liefertermin, erforderliche Unterlagen und technische Punkte.
05
Bearbeitungsfolge optimiert. Fertigungsablauf nach technischer Zeichnung für Schrupp- und Schlichtgänge sowie geschützte Dichtflächen.
06
Freigabe und Abschluss der Dokumentation. Nach dem Versand werden Unterlagenpaket und Logistikdaten übermittelt.
Konstruktionshinweise zur Vermeidung von Nacharbeit
| Geometrieelement | Vorteil für den Käufer | Schwerpunkt der Prüfung |
|---|---|---|
| Dünne, großflächige Wand | Weniger Unklarheit darüber, in welchem Zustand die Ebenheit gemessen wird | Abstützfläche, Spannkraft, Bearbeitungszugabe und Prüfaufwand nach dem Lösen aus der Spannvorrichtung. |
| Tiefe Tasche | Weniger vermeidbare Werkzeugspuren und geringerer Wärmestau | Werkzeugzugang, Spanabfuhr, Eckenradius und Aufwand für den Schlichtgang prüfen. |
| Gewindeeinsatz | Weniger vermeidbare Werkzeugspuren und klarere Abnahmekriterien für die Montage | Einschraubtiefe, Randabstand, Montagebelastung und Aufwand durch rissempfindliche Übergänge. |
| Transparente Dichtfläche | Die Oberflächenbeschaffenheit wird anhand der richtigen Anforderungen kalkuliert und geprüft | Aufwand für die Einstufung als funktionale Fläche, Sichtfläche oder optische Fläche. |
Abwägungen bei Verfahren und Werkstoff
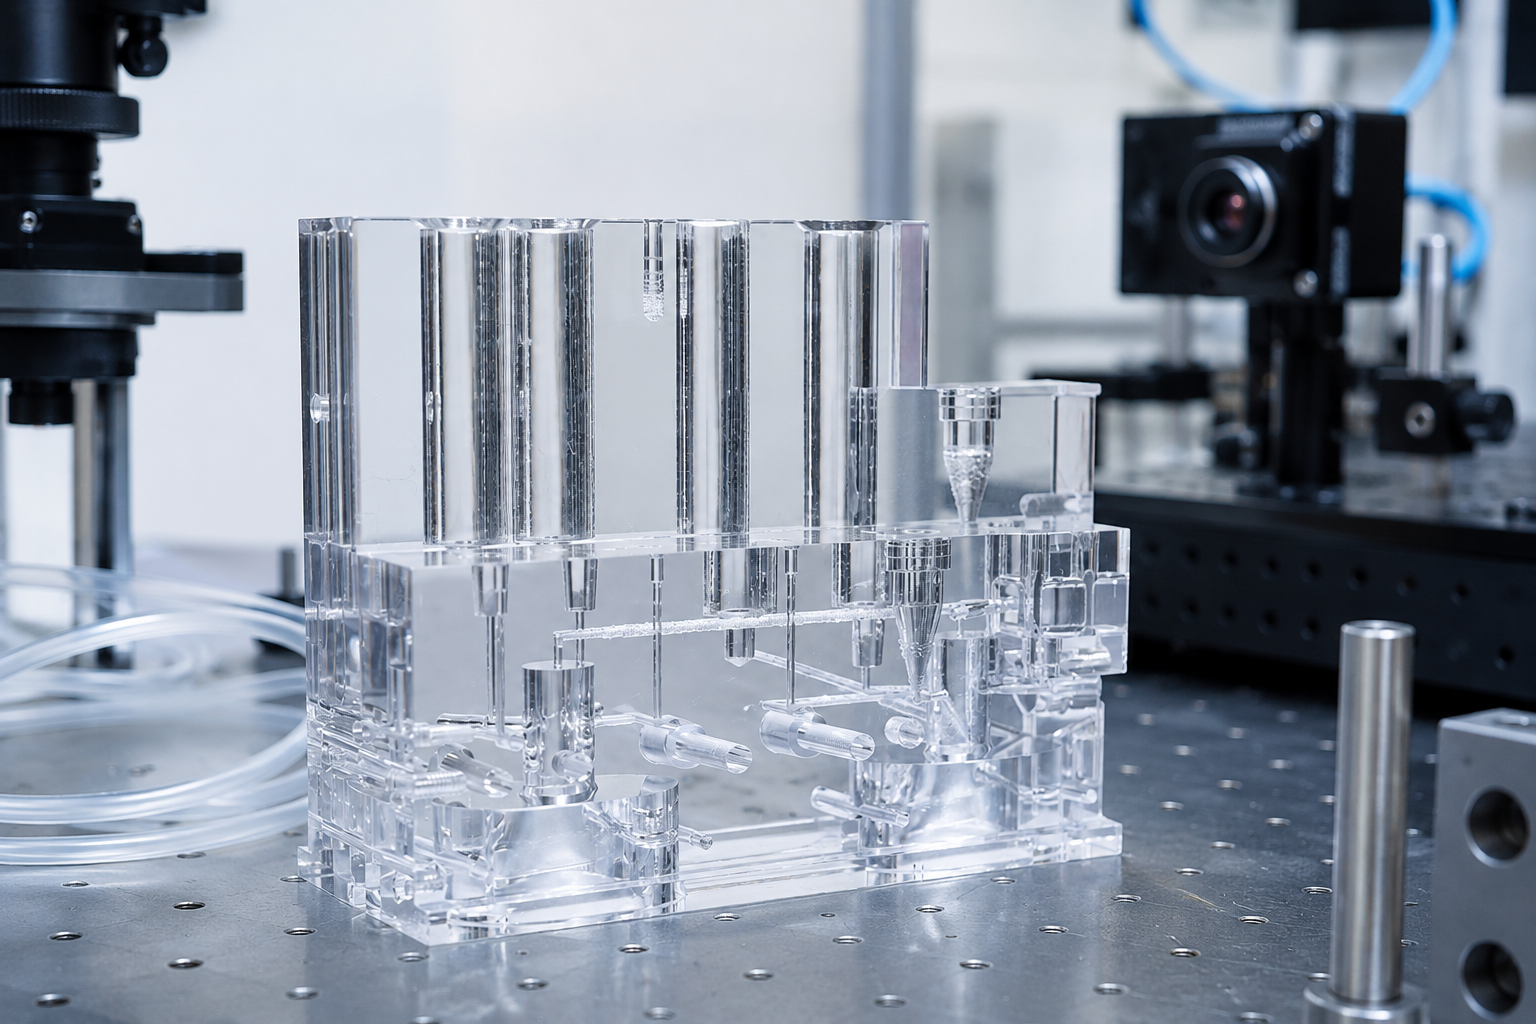
Die Zerspanung von Polycarbonat kann sinnvoll sein, wenn Halbzeuggeometrie, Zeichnungsänderungen und Flexibilität beim Werkzeugbau wichtig sind. Die Wahl des Werkstoffs oder Verfahrens kann Risiken für Erscheinungsbild, Montage oder Validierung mit sich bringen; deshalb muss jede anwendungsspezifische Norm für den Auftrag benannt und geprüft werden. Eine engere Toleranz allein beschreibt nicht das gesamte Risiko, garantiert nicht das klarste Erscheinungsbild und macht CNC nicht automatisch zum kostengünstigsten Verfahren.
PROJEKTBEDINGUNG
WERKZEUGE FÜR EINKÄUFER
Technische Werkzeuge für die CNC-Bearbeitung von Polycarbonat
Ja. Bei der CNC-Bearbeitung von Polycarbonat lassen sich geschmolzene Kanten vermeiden, wenn die Aufspannung die Wärmeentwicklung begrenzt und die Späne abgeführt werden, bevor sie erneut unter das Werkzeug geraten. Ein scharfes Schneidwerkzeug, eine geeignete Schneidengeometrie, eine stabile Spannvorrichtung sowie passende Spindeldrehzahl, Vorschubgeschwindigkeit, Schnitttiefe und Kühlmittel- oder Druckluftzufuhr müssen aufeinander abgestimmt sein.
Dünne, großflächige oder lange Bauteile können zusätzliche Abstützung, mehr Aufwand bei der Aufspannung, kontrollierte Schlichtdurchgänge und eine Prüfung nach dem Lösen aus der Spannvorrichtung erfordern. Der Preis hängt außerdem von der Größe des Rohlings, dem Zerspanvolumen, kritischen Toleranzen, sichtbaren Oberflächenbereichen, Polieren, Beschichtung, Stückzahl, Prüfberichten und Lieferzeit ab. Senden Sie den vollständigen Dateisatz, damit diese Faktoren in einem Durchgang kalkuliert werden können.
Nein. Eine glatte Oberfläche kann klar aussehen, während Eigenspannungen oder Doppelbrechung weiterhin die optischen Eigenschaften beeinträchtigen. Legen Sie Lichtdurchlässigkeit, Trübung, Bildqualität, Sichtbereich und die für die Abnahme maßgebliche optische Messung fest. Wir ersetzen diese Prüfung weder durch eine gewöhnliche Maßprüfung noch durch eine Sichtfreigabe.
Nein. ASTM D6098-25 gilt für Polycarbonat-Halbzeuge in technischer Qualität und schließt Verglasungen und Beschilderungen aus. Geben Sie für Verglasungen sowie optische, medizinische, flammgeschützte, Luft- und Raumfahrt- oder andere regulierte Anwendungen die geltende Werkstoffsorte und Qualifikation auf der technischen Zeichnung an und überlassen Sie die endgültige Freigabe für den vorgesehenen Einsatz der zuständigen Stelle für die Validierung.
Polycarbonat und Acryl sind gängige technische Kunststoffe, doch die Werkstoffwahl sollte sich nach der festgelegten Versagensart, dem Erscheinungsbild, der Einsatzumgebung, der Schlagzähigkeit, der Steifigkeit, der Belastung durch Chemikalien und den Möglichkeiten der Oberflächenbearbeitung richten. Wählen Sie PC nicht allein wegen seiner beschriebenen hohen Schlagzähigkeit und Acryl nicht allein wegen seiner optischen Klarheit; prüfen Sie die konkrete Werkstoffsorte und Bauteilgeometrie.
Senden Sie eine STEP- oder IGES-Datei, eine bemaßte technische 2D-Zeichnung, die genaue PC-Werkstoffsorte, die Stückzahl, kritische Maße, das Bezugssystem, die relevanten Oberflächenbereiche, die Prüfanforderungen, den Wunschtermin und den Lieferort. Nach Prüfung dieser Angaben bestätigt das schriftliche Angebot, wann Sie mit einer Rückmeldung rechnen können.
Der Zeitplan für Prototypen, der Beginn der Frist nach Freigabe der technischen Zeichnung, die Oberflächenbearbeitung, die Transportdauer, die Mindestbestellmenge und die Abnahme von Einzelteilen werden für den jeweiligen Änderungsstand im schriftlichen Angebot bestätigt.
Ja. Maßprüfberichte und Werkstoffzertifikate können auf Anfrage der Lieferung beigelegt werden. Geben Sie bei der Angebotsanfrage an, welche Berichte, welcher Stichprobenumfang, welche Angaben zur Werkstoffidentität und welche besonderen Prüfungen erforderlich sind, damit die Freigabeunterlagen zu Ihrem Wareneingangs- und Abnahmeprozess passen.
Ja, abhängig von der konkreten Werkstoffsorte, der Chemikalie, ihrer Konzentration, dem Spannungszustand, der Geometrie, der Temperatur und der Einwirkdauer. Spannungsrisse in Polycarbonat können erst nach der Zerspanung auftreten. Nennen Sie daher Reinigungsmittel, Klebstoffe, den Kontakt mit Kohlenwasserstoffen, Beschichtungen und im Betrieb eingesetzte Chemikalien, bevor Werkstoff und Kantenbeschaffenheit freigegeben werden.
Prüfen Sie Spritzguss, wenn die Konstruktion feststeht, der wiederkehrende Bedarf stabil ist und ausgeformte Geometrieelemente oder die Werkzeugkosten Vorteile bieten. Berücksichtigen Sie weiterhin CNC-Fräsen oder CNC-Drehen, wenn Sie einen Prototyp benötigen, sich Änderungsstände noch ändern, die mechanischen Eigenschaften von Halbzeug nutzen möchten oder die Entscheidung rückgängig machen können müssen. Eine allgemeingültige wirtschaftliche Mindeststückzahl lässt sich seriös nicht angeben.






