
Kontaktieren Sie Zhenling

Aktualisiert: August 2026
CNC-Fräsen oder CNC-Drehen: Die Entscheidung sollte sich an der technischen Zeichnung orientieren, nicht an einer Vorliebe für eine bestimmte Maschine. Beginnen Sie mit dem Geometrieelement, das die Funktion bestimmt, verfolgen Sie dessen Bezugskette und dokumentieren Sie anschließend Aufspannungswechsel, Prüfnachweise, Stückzahl und Nachbearbeitung. So entsteht eine Eingabe, anhand derer ein Lieferant den Fertigungsablauf erläutern und ein Einkäufer ihn prüfen kann.
Kurze Prüfung der Zeichnungsangaben
| Vorherrschende Geometrie | Rotationssymmetrisch, prismatisch oder gemischt |
|---|---|
| Funktionsbestimmende Beziehung | Durchmesser/Rundlaufabweichung, Fläche/Position oder Bezug zwischen Bearbeitungsschritten |
| Kaufmännische Bezugsgröße | Abgenommene Teile, nicht nur Maschinenstunden |
| Erforderlicher Nachweis | Merkmalsbezogenes Prüfverfahren und Umfang der Dokumentation |
Beim CNC-Fräsen oder CNC-Drehen gibt es keinen universellen Sieger. Drehen eignet sich von Natur aus für rotationssymmetrische Geometrieelemente, da sich das Werkstück dreht. Fräsen eignet sich für Flächen, Taschen, Nuten und Merkmale auf mehreren Seiten, da sich das Werkzeug um ein gespanntes Werkstück bewegt. Bei gemischter Geometrie können beide Verfahren nötig sein. Ob eine Aufspannung tatsächlich besser ist, hängt jedoch von den Bezügen und dem Prüfrisiko ab.
Was vor der Maschinenbezeichnung zählt
- Weniger Aufspannungen bedeuten nicht automatisch kürzere Bearbeitungszeiten oder geringere Kosten je abgenommenem Teil.
- Ein nomineller Genauigkeitswert der Maschine belegt nicht, dass ein fertiges Bauteil die Toleranz einhält.
- Die Stückzahl beeinflusst, wie stark Programmierung, Spannvorrichtungen, Backen und Aufspannungskosten auf jedes abgenommene Teil umgelegt werden.
- Eine prozessneutrale Angebotsanfrage ermöglicht es geeigneten Lieferanten, einen sichereren Fertigungsablauf vorzuschlagen.
1. CNC-Fräsen oder CNC-Drehen im Überblick
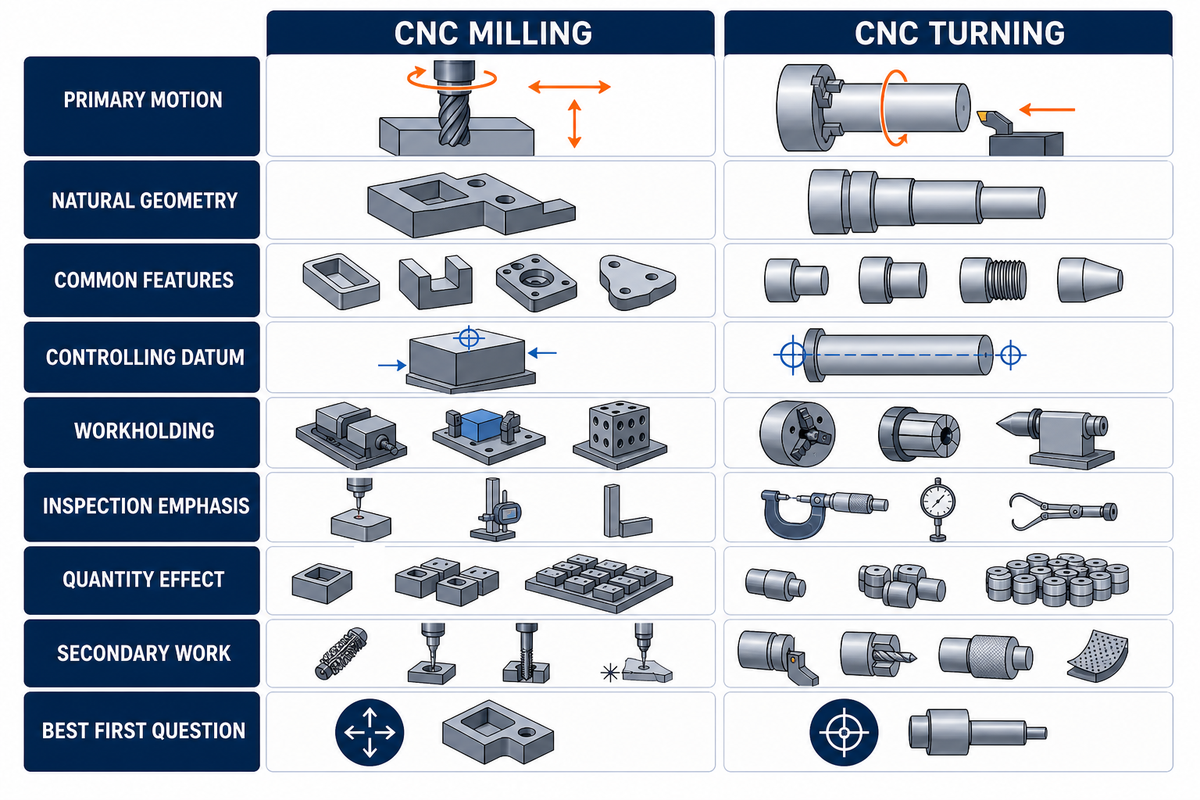
Beim CNC-Drehen rotiert das Werkstück am Schneidwerkzeug, während beim CNC-Fräsen das Werkzeug um ein feststehendes oder indexiertes Werkstück rotiert. Die Drehbewegung eignet sich von Natur aus für rotationssymmetrische Geometrieelemente, die Fräsbewegung für prismatische Geometrien und Merkmale auf mehreren Seiten. Keine der beiden Bewegungsarten macht die Prüfung von Zeichnung und Bezügen überflüssig.
In der modernen Fertigung gehören die verschiedenen CNC-Bearbeitungsverfahren zu einer gemeinsamen Verfahrensfamilie. Bei jedem Fertigungsverfahren werden Bewegung und Bezugskontrolle jedoch unterschiedlich umgesetzt. Die Auswahl der CNC-Maschine kann daher bei der technischen Zeichnung ansetzen, statt bei einer bevorzugten Drehmaschine.
Die Kinematik ist der Hauptunterschied zwischen CNC-Fräsen und CNC-Drehen; sie garantiert weder niedrige Kosten noch hohe Präzision. CNC-Drehmaschinen fertigen Durchmesser, Bohrungen, Absätze, Nuten, Kegel und koaxiale Gewinde oft effizient. CNC-Fräsmaschinen eignen sich meist für Flächen, Taschen, Nuten, Konturen, Lochbilder und außermittige Geometrieelemente. Moderne Drehzentren und Mehrachsfräsmaschinen verwischen diese Grenze, heben sie aber nicht auf.
Die Kalibrierungsübersicht für Werkzeugmaschinen des NIST unterstreicht diese Abgrenzung: Eine Beschreibung von Bewegungen oder Achsen belegt für sich genommen nicht, dass das fertige Bauteil die Anforderungen erfüllt.
Gleichbedeutende Suchanfragen sind CNC-Drehen oder Fräsen, CNC-Fräsen oder CNC-Drehen und CNC-Drehen oder CNC-Fräsen. Weiter gefasste Vergleiche wie Fräsen, Drehen oder Schleifen oder Drehen, Fräsen oder Bohren beziehen weitere Verfahren ein, die dieser Leitfaden nicht behandelt. Eine CNC-Fräs- und Drehmaschine ist hier nur relevant, wenn gemischte Geometrieelemente diesen Fertigungsablauf erfordern.
| Vergleichsfaktor | CNC-Fräsen | CNC-Drehen | Einschränkungen / ungeeignet für |
|---|---|---|---|
| Hauptbewegung | Rotierendes mehrschneidiges Werkzeug | Rotierendes Werkstück | Die Bewegung allein legt nicht den gesamten Fertigungsablauf fest |
| Typische Geometrie | Prismatisch, eben, unregelmäßig, mehrseitig | Zylindrisch, konisch, koaxial | Gemischte Geometrieelemente können die erste Einschätzung umkehren |
| Häufige Geometrieelemente | Taschen, Nuten, Flächen, Lochbilder | Durchmesser, Bohrungen, Nuten, Gewinde | Werkzeugzugang und unterbrochene Schnitte bleiben zu berücksichtigen |
| Funktionsbestimmender Bezug | Flächen, Ebenen, Lochbilder | Achse, Durchmesser, Mittellinie | Bezüge zwischen Bearbeitungsschritten erhöhen das Transferrisiko |
| Werkstückspannung | Schraubstock, Spannvorrichtung, weiche Backen, Vakuum oder spezielle Abstützung | Spannfutter, Spannzange, Spitzen, weiche Backen | Dünne oder unterbrochene Geometrieelemente können sich verformen |
| Schwerpunkt der Prüfung | Position, Ebenheit, Profil, Beziehung zwischen mehreren Flächen | Durchmesser, Rundlaufabweichung, Zylindrizität, Koaxialität | Die Messstrategie richtet sich weiterhin nach dem jeweiligen Geometrieelement |
| Einfluss der Stückzahl | Der Kostenanteil für Spannvorrichtung und Programmierung ändert sich je Losgröße | Annahmen zu Backen, Stangenmaterial und Handhabung ändern sich je Losgröße | Keine allgemeingültige Mindeststückzahl für den Kostenausgleich |
| Nachbearbeitung | Für effiziente koaxiale Geometrieelemente kann Drehen erforderlich sein | Für Flächen und außermittige Bohrungen kann Fräsen erforderlich sein | Beim erneuten Spannen kann sich die Bezugskette verschieben |
| Wichtigste erste Frage | Welche Fläche oder welches Geometrieelement bestimmt die Funktion? | Welche Achse oder welcher Durchmesser bestimmt die Funktion? | Wenn beide Antworten relevant sind, muss der Lieferant den Ablauf prüfen |
In der technischen Zeichnung festhalten
- Das funktionsbestimmende Geometrieelement kennzeichnen
- Den zugehörigen Lagebezug benennen
- Alle Beziehungen zwischen Bearbeitungsschritten markieren
- Die Nachweise für die Abnahme festlegen
Nicht allein von der Form ausgehen
- Ausgehend vom Rohling keine bestimmte Maschine vorschreiben
- Eine Aufspannung nicht mit dem Ausschluss von Transferrisiken gleichsetzen
- Die Achsgenauigkeit nicht mit der Bauteiltoleranz gleichsetzen
- Nur Angebote mit gleichem Leistungsumfang vergleichen
Abgrenzung: Eine Welle mit außermittiger Querbohrung oder ein Gehäuse mit kritischer gedrehter Bohrung kann beide Verfahrensfamilien erfordern. Der Artikel behandelt die erforderlichen Angaben und die Grenzen der Verfahren; die interaktiven Tools von Zhenling übernehmen weiterhin die eigentliche Vorauswahl des Fertigungsablaufs.
2. Wie die Schnittbewegung Geometrie und Bezugskontrolle beeinflusst
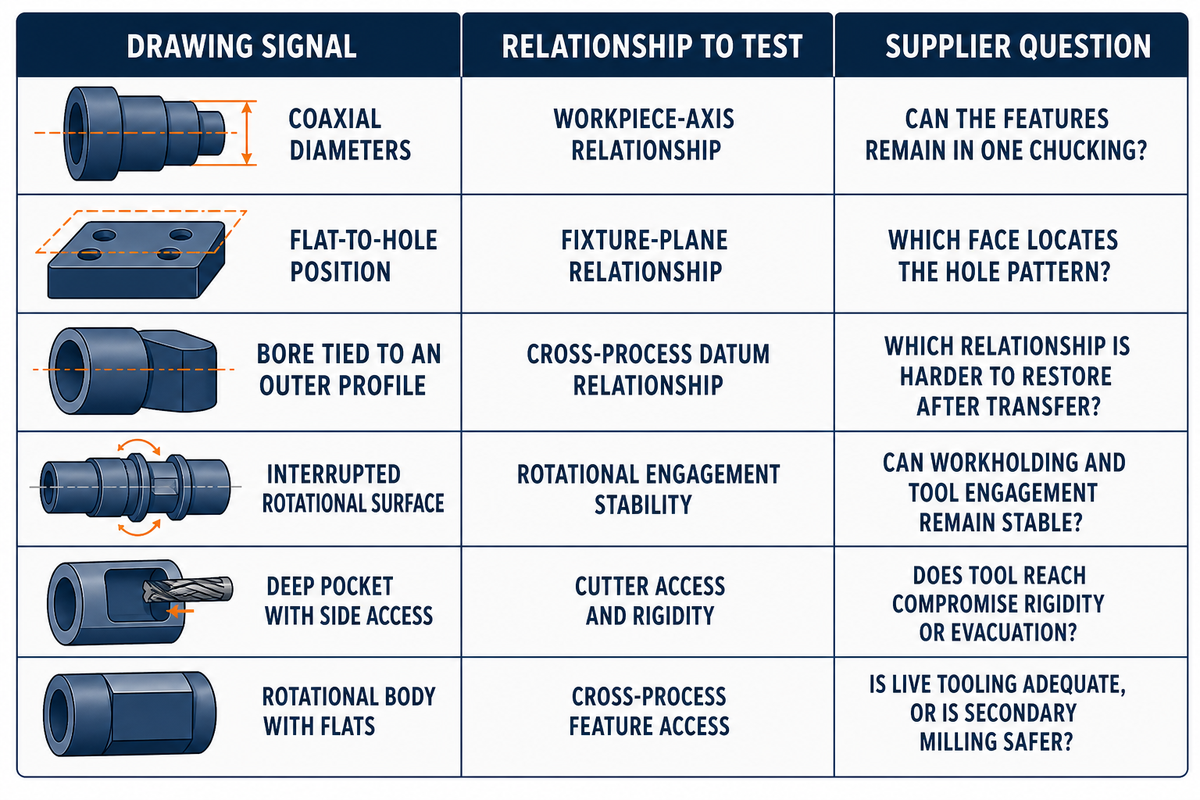
Die Schnittbewegung bestimmt, welche Geometrie von Natur aus zentriert bleibt, welche Flächen indexiert werden müssen und wo die Spannkraft auf das Bauteil wirkt. Beim Drehen bewegt die Spindel das Werkstück um eine Achse; beim Fräsen bewegt die Spindel das Werkzeug entlang programmierter Achsen. Entscheidend ist, welche Bewegung die funktionsbestimmende Beziehung aus der Zeichnung mit weniger Umspannungen erhält.
Bei der Prüfung des Werkzeugwegs sollte geklärt werden, ob ein Fräser Planfräsen, Gewindefräsen oder andere Fräsarbeiten ausführt und ob sich durch die rotierende Schnittbewegung der Zugang zum funktionsbestimmenden Geometrieelement ändert. Die CNC-Bearbeitungstechnik setzt diesen Ablauf um, bestimmt aber nicht den Bezug für den Einkäufer.
Die computergestützte numerische Steuerung koordiniert beide Arten von CNC-Maschinen, macht ihre mechanischen Aufgaben aber nicht identisch. Bei einer CNC-Drehmaschine legt die Spindel die Rotationsachse fest, während das feststehende Schneidwerkzeug längs oder quer dazu verfährt. Bei einer CNC-Fräsmaschine rotiert das Werkzeug. Die Spannvorrichtung legt die Position des Werkstücks fest, während Linear- oder Rundachsen den Werkzeugweg erzeugen.
Beide Verfahren tragen in der Fertigungsindustrie Werkstoff ab, um die gewünschte Form zu erzeugen. Die Bauteilkonstruktion bestimmt, bei welcher Bewegung die funktionsbestimmende Geometrie an die einfachste Bezugs- und Prüfkette gebunden bleibt.
Betrachten Sie CNC-Drehen und CNC-Fräsen als Verfahrensfamilien innerhalb einer gemeinsamen Zerspanungsprüfung und gleichen Sie beide anhand derselben technischen Zeichnung und desselben Abnahmeumfangs ab.
Ein begutachtetes Experiment zum Drehfräsen aus dem Jahr 2026 warnt vor pauschalen Leistungsversprechen. Seine Ergebnisse gelten für das dort verwendete Werkstück aus 6061-T6, die Werkzeuggeometrie, Schnittgeschwindigkeiten, Schnitttiefe, den Zustand des Kühlschmierstoffs und das Oberflächenziel; die angegebenen Modellfehler lagen bei dieser Aufspannung innerhalb von 10 %. Für die Übertragung gilt: Gemessene Leistung hängt von den jeweiligen Bedingungen ab, nicht von den Begriffen „Fräsen“ oder „Drehen“.
| Angabe in der technischen Zeichnung | Zu prüfende Bewegungsbeziehung | Frage vor der Freigabe |
|---|---|---|
| Koaxiale Durchmesser | Beziehung zur Werkstückachse | Können die Geometrieelemente in einer Aufspannung gefertigt werden? |
| Position einer Fläche zu einer Bohrung | Beziehung zur Aufspannebene | Welche Fläche dient als Bezug für das Lochbild? |
| Bohrung mit Bezug auf eine Außenkontur | Bezug zwischen verschiedenen Verfahren | Welche Beziehung lässt sich nach dem Umspannen schwerer wiederherstellen? |
| Unterbrochene rotationssymmetrische Oberfläche | Stabilität des rotierenden Eingriffs | Bleiben Werkstückspannung und Werkzeugeingriff stabil? |
| Tiefe Tasche mit seitlichem Zugang | Werkzeugzugang und Steifigkeit | Beeinträchtigt die Werkzeugreichweite die Steifigkeit oder Spanabfuhr? |
| Rotationssymmetrisches Gehäuse mit Flächen | Zugang zu Geometrieelementen mit unterschiedlichen Verfahren | Reicht das angetriebene Werkzeug aus oder ist nachträgliches Fräsen sicherer? |
Häufiger Fehler: Ein CAD-Modell wird als Ansammlung von Formen betrachtet, ohne die Bezugssymbole und Prüfangaben der technischen Zeichnung zu lesen. Zwei optisch ähnliche zylindrische Bauteile können unterschiedliche Zerspanungsverfahren erfordern: Bei einem wird die Rundlaufabweichung auf die Mittellinie bezogen, beim anderen die Position einer Bohrung auf eine gefräste Fläche.
3. Vorherrschende Geometrie und Bezugskette dokumentieren
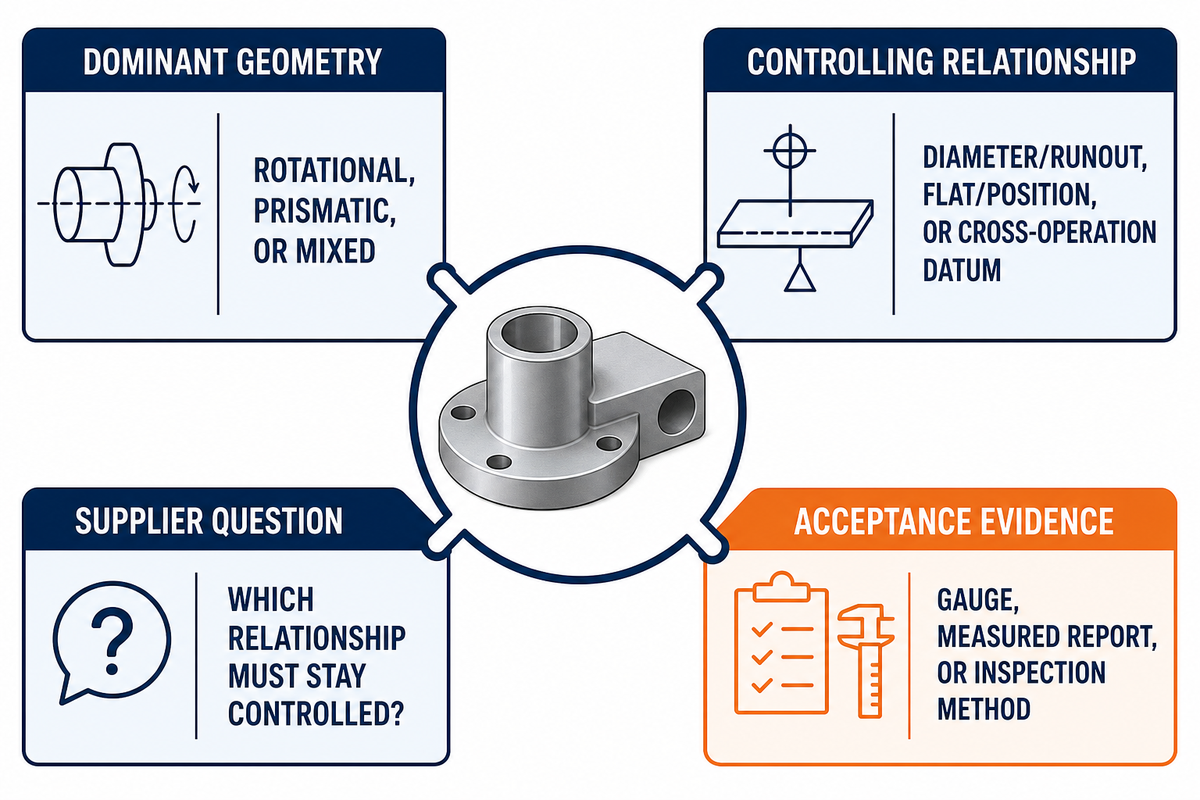
Die vorherrschende Geometrie dient zunächst nur der Einordnung anhand der technischen Zeichnung. Halten Sie fest, ob die Funktionsbeziehungen rotationssymmetrisch bleiben, von Flächen oder Positionen mehrerer Flächen abhängen oder den Übergang vom Drehen zum Fräsen überschreiten. Die Bezugskette und die erforderlichen Abnahmenachweise liefern dem Lieferanten dann genügend Informationen, um die Fertigungsfolge vorzuschlagen und zu begründen.
Bei der Wahl des geeigneten Verfahrens geht es um mehr als die Entscheidung zwischen CNC-Fräsen und CNC-Drehen anhand der Form. Symmetrische Bauteile können außermittige Anforderungen haben, während komplexe Bauteile einen rotationssymmetrischen Bezug beibehalten können. Dasselbe gilt für unterschiedliche Werkstoffe und die Fertigung komplexer Kombinationen von Geometrieelementen.
Zeichnungsbriefing zu Geometrieelementen, Bezügen und Nachweisen: ein Rahmen mit 8 Faktoren
Das Zeichnungsbriefing zu Geometrieelementen, Bezügen und Nachweisen ordnet jedem kritischen Geometrieelement seinen Lagebezug, die Frage an den Lieferanten und den erforderlichen Abnahmenachweis zu.
Verwenden Sie das Briefing auf der freigegebenen technischen Zeichnung, bevor Sie einen Maschinentyp anfragen. So vermeiden Sie einen typischen Beschaffungsfehler: Der Einkäufer sieht einen runden Rohling, schreibt Drehen vor und stellt erst später fest, dass eine gefräste Fläche und eine außermittige Bohrung für die Montage maßgeblich sind. Der Lieferant bleibt dafür verantwortlich, die Fertigungsfolge vorzuschlagen und zu erläutern. Der Einkäufer legt weiterhin Funktion und Abnahme fest.
Der Vergleich von 21 Produktionsteilen des NIST zeigt, warum modellierte Maschinenunsicherheit und gemessene Bauteilfehler getrennte Nachweisebenen bleiben. Das Zeichnungsbriefing macht diesen Übergang zur Abnahme sichtbar.
| Angaben zum Geometrieelement | Frage an den Lieferanten | Frage zum Bezug | Abnahmenachweis | Einschränkungen / ungeeignet für |
|---|---|---|---|---|
| Außendurchmesser + Absatz | Können diese Geometrieelemente in einer Aufspannung koaxial gefertigt werden? | Gemeinsame Mittellinie? | Dokumentation von Durchmesser und Rundlaufabweichung | Unterbrochene Geometrieelemente oder dünne Wandungen prüfen |
| Koaxiale Bohrung + Gewinde | Können Bohrung und Gewinde denselben Bezug haben? | Dieselbe Aufspannung? | Bohrungsmaß, Gewindelehre, Rundlaufabweichung | Bei Sacklöchern kann der Werkzeugzugang eingeschränkt sein |
| Fläche + Tasche | Welche Ebene dient als Bezug für beide Geometrieelemente? | Welche Ebene legt die Tiefe fest? | Ebenheit, Tiefe, Profil | Große Werkzeugreichweite kann die Steifigkeit verringern |
| Lochbild auf mehreren Flächen | Wie bleibt der gemeinsame Ursprung nach dem Indexieren erhalten? | Gemeinsamer Ursprung nach dem Indexieren? | Positionsbericht anhand festgelegter Bezüge | Zugang zum Indexieren muss nachgewiesen werden |
| Welle + Passfedernut | Wie wird die Passfedernut zum Wellenbezug ausgerichtet? | Zu welchem Bezug wird die Passfedernut ausgerichtet? | Rundlaufabweichung und Position der Passfedernut | Beim Umspannen kann der Winkelbezug verloren gehen |
| Flansch + Lochkreis | Wie stehen Dichtfläche, Achse und Lochbild zueinander? | Beziehung zwischen Dichtfläche und Achse? | Planlauf der Dichtfläche und Position der Bohrungen | Eine zweite Aufspannung kann Fehler addieren |
| Exzentrische Bohrung | Welcher Bezug legt den Versatz fest? | Versatz zur Achse oder Fläche? | Versatz und Bohrungsgeometrie | Die Maschinenkonfiguration ist entscheidend |
| Dünne zylindrische Hülse | Wie wird die Verformung im ungespannten Zustand kontrolliert? | Ungespannt oder gehalten? | Durchmesser unter festgelegten Bedingungen | Spannverformung kann ausschlaggebend sein |
| Dünne Platte mit Bohrungen | Wie wird die Ebenheit im entspannten Zustand geprüft? | Abstützung und Zustand nach dem Entspannen? | Ebenheit und Position der Bohrungen | Beim Lösen aus der Spannvorrichtung kann sich die Form ändern |
| Rotationssymmetrisches Gehäuse + außermittige Anschlussöffnungen | Welcher Bezug bestimmt Winkel und Position der Anschlussöffnungen? | Beziehen sich die Anschlussöffnungen auf die Achse oder eine Fläche? | Rundlaufabweichung, Winkel und Position | Der Zugang mit angetriebenem Werkzeug muss nachgewiesen werden |
- Funktionsrelevante Geometrieelemente einkreisen – kennzeichnen Sie Maße, die Passung, Bewegung, Abdichtung oder Montage beeinflussen.
- Jeden funktionsbestimmenden Bezug verfolgen – halten Sie fest, ob die Beziehung innerhalb einer rotatorischen oder prismatischen Aufspannung erhalten bleibt.
- Abnahmenachweise zuordnen – legen Sie für jedes Geometrieelement die erforderliche Lehre, den Bericht oder das Prüfverfahren fest.
- Die Fertigungsfolge vom Lieferanten vorschlagen lassen – fragen Sie nach der angenommenen Zahl der Aufspannungen und dem Umspannplan, ohne einen unsicheren Maschinenablauf vorzuschreiben.
Kann eine CNC-Fräsmaschine eine Drehmaschine ersetzen?
CNC-Fräsmaschinen können einige runde Geometrieelemente durch Interpolation oder mit einer Rundachse fertigen, ersetzen aber nicht bei jedem Bauteil eine Drehmaschine. Beim Drehen bleibt die rotationssymmetrische Geometrie an die Spindelachse gebunden, was die Kontrolle von Durchmessern und koaxialen Geometrieelementen vereinfachen kann. Für ein überwiegend prismatisches Bauteil mit wenigen runden Geometrieelementen kann Fräsen geeignet sein. Bei der Wahl des Fertigungsablaufs sollten Zugang, Werkstückspannung, Halbzeug, Stückzahl, Prüfung und Nachweise des Lieferanten verglichen werden.
Beispiel: Betrachten Sie ein kompaktes Ventilgehäuse, das im 3D-Modell zylindrisch aussieht. Seine Dichtungsbohrung ist konzentrisch zum Außendurchmesser, zwei Anschlussöffnungen sind jedoch auf eine bearbeitete Montagefläche bezogen. Eine Vorgabe ausschließlich zum Drehen sichert die Beziehung der Bohrung, lässt aber die Anforderung zwischen Anschlussöffnungen und Fläche für einen weiteren Bearbeitungsschritt offen. Eine Vorgabe ausschließlich zum Fräsen erleichtert möglicherweise die Herstellung der Anschlussöffnungen, macht die konzentrische Bohrung jedoch weniger naheliegend. Werden Bohrung, Fläche, Anschlussöffnungen und ihre Abnahmenachweise gekennzeichnet, wird deutlich, warum der Lieferant jeden Bezugstransfer bei gemischten Verfahren erläutern muss.
4. Aufspannung, Werkstückspannung und Werkzeugzugang vergleichen
Das Aufspannungsrisiko steigt, wenn ein kritisches Geometrieelement erneut gespannt oder indexiert werden muss, ein langes Werkzeug erfordert oder beim Werkzeugwechsel freigeräumt werden muss. Beim Fräsen sind häufig Spannvorrichtung und Zugang zu prüfen, beim Drehen eher Spannfutter, Rundlaufabweichung und unterbrochener Schnitt. Sicherer ist der Fertigungsablauf, der die kritischen Bezüge bei diesen Vorgängen erhält.
Eine begutachtete Studie zum Fünf-Achs-Fräsen ergab, dass eine Änderung der Aufspannposition beim selben programmierten Bauteil die axiale Bewegung um 16,76 % und die Bearbeitungszeit um 10,70 % verringerte. Diese Prozentwerte sind keine allgemeingültigen Einsparungen beim Fräsen. Sie zeigen vielmehr, dass sich Aufspannrichtung und -position auf Achsbewegung, Überfahrtrisiko, Kollisionen und Bearbeitungszeit auswirken können, auch wenn Bauteil und Werkzeugweg unverändert erscheinen.
Eine Studie zum Werkzeugwechsel von Boeing und NIST modelliert 8 Zustände oder Bewegungen und unterscheidet zwischen Maschinen, bei denen lediglich die Spannvorrichtung freigefahren werden muss, und solchen, die in eine Referenzposition zurückkehren. Der nötige Freiraum beim Werkzeugwechsel ist daher eine Angabe für die Fertigungsablaufplanung und kein Detail, das erst nach der Programmierung geprüft werden sollte.
Risikobudget für Aufspannungswechsel: eine Risikokarte mit 9 Ereignissen
Das Risikobudget für Aufspannungswechsel listet alle Ereignisse auf, die einen Bezug verschieben, ein Werkzeug blockieren, den thermischen Zustand ändern oder den Abnahmenachweis beeinflussen können.
| Risikobehaftetes Ereignis | Anzufordernder Nachweis | Anzeichen für einen Fehler | Einschränkungen / ungeeignet für |
|---|---|---|---|
| Erstpositionierung | Bezug und Kontaktplan | Uneindeutige Anlagefläche | Ohne freigegebene technische Zeichnung keine Bewertung vornehmen |
| Spannkraft | Konzept für Backen oder Spannvorrichtung | Verformung dünner Wandungen oder im ungespannten Zustand | Allgemeine Aussagen zum Spannen reichen nicht aus |
| Werkzeugreichweite | Werkzeug- und Werkzeughalterkontur | Große Reichweite oder Kollision mit dem Werkzeughalter | Zugang allein belegt keine Steifigkeit |
| Werkzeugwechsel | Freiraum oder Verhalten bei der Rückkehr in die Referenzposition | Die Spannvorrichtung behindert eine sichere Bewegung | Maschinenspezifische Prüfung erforderlich |
| Spanabfuhr | Ausrichtung und Spanabfuhrplan | Erneutes Schneiden von Spänen oder zugesetzter Hohlraum | Werkstoff und Geometrietiefe beeinflussen das Risiko |
| Werkstücktransfer | Transferbezug und Wiederholgenauigkeit der Positionierung | Kritische Beziehung erstreckt sich über mehrere Aufspannungen | Die Aussage „alles auf einer Maschine“ ist kein Nachweis |
| Temperaturänderung | Aufwärmphase und Prüfbedingungen | Drift zwischen Bearbeitung und Messung | Konkreter Toleranzbezug zum Geometrieelement erforderlich |
| Entgraten oder Oberflächenbearbeitung | Ablauf der Nachbearbeitung | Die abzunehmende Oberfläche ändert sich in einem späteren Schritt | Prüfung nicht zu früh abschließen |
| Abschließende Messung | Prüfverfahren, Stichprobenumfang und Berichtsumfang | Im Angebot fehlt ein erforderlicher Nachweis | Allgemeingültige Schweregradbewertungen lassen sich nicht übertragen |
Welche Nachteile hat CNC-Fräsen?
CNC-Fräsen kann aufwendigere Spannvorrichtungen, mehrere indexierte Ausrichtungen und Werkzeuge mit großer Reichweite erfordern, wenn Geometrieelemente auf mehreren Flächen oder tief im Bauteil liegen. Dadurch können zusätzliche Aufspannzeit, Werkzeugauslenkung, Kollisionsbeschränkungen und Probleme bei der Spanabfuhr entstehen. Für viele komplexe Geometrien ist Fräsen weiterhin das richtige Verfahren. Nachteile ergeben sich, wenn ein Einkäufer annimmt, der Werkzeugzugang belege zugleich Steifigkeit, durchgängige Bezüge oder die Fähigkeit zur Abnahme.
Hinweis aus der Fertigung, der untersucht werden sollte: Bei kleinen Losgrößen können spezielle Spannvorrichtungen mehr Planungs- und Aufspannaufwand verursachen als die eigentliche Bearbeitung. Bitten Sie Lieferanten, wiederverwendbare Spannmittel von einmaligen Arbeiten getrennt auszuweisen. Fragen Sie außerdem, ob das Angebot weiche Backen, eine spezielle Spannvorrichtung oder einen Universal-Schraubstock voraussetzt.
5. Toleranz, Oberflächenbeschaffenheit und Prüfung planen
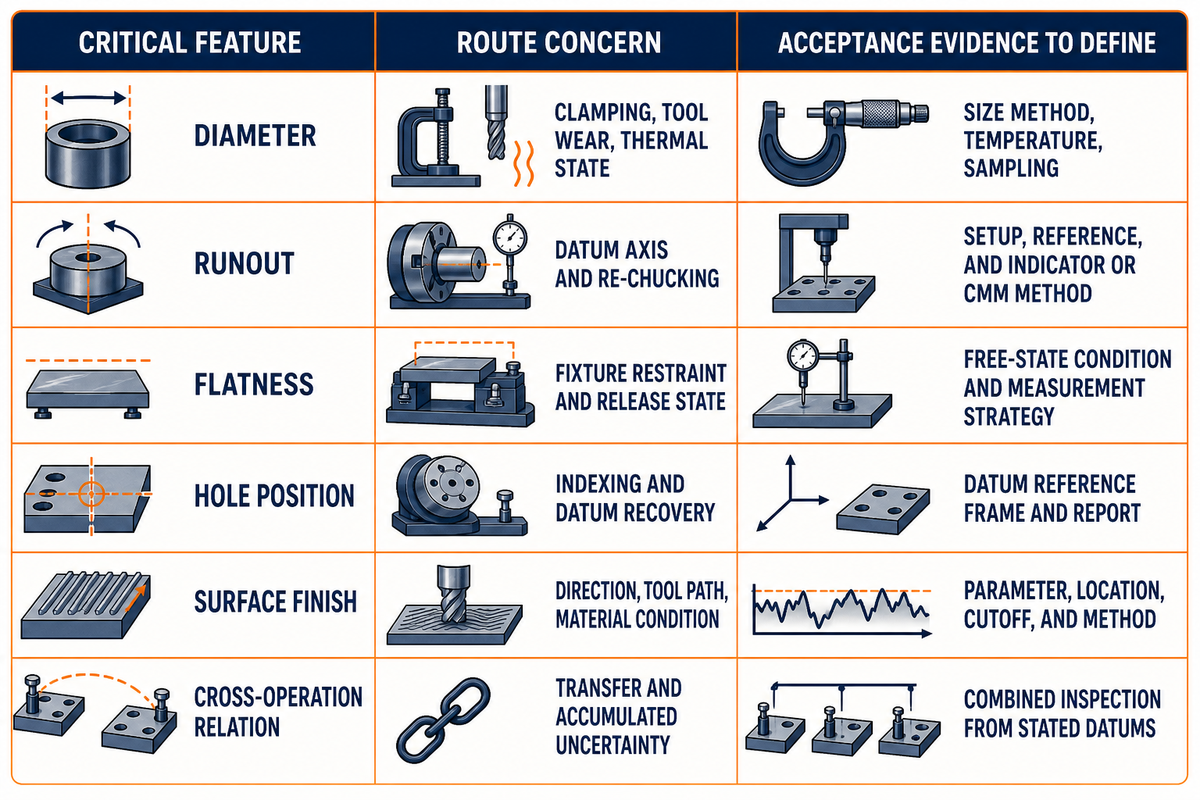
Weder CNC-Fräsen noch CNC-Drehen ist grundsätzlich genauer. Ob ein fertiges Bauteil die Anforderungen erfüllt, hängt vom kritischen Geometrieelement, Maschinenfehlern, Werkstückspannung, Schnittbedingungen, Werkstoffverhalten, der Zahl der Aufspannungen, dem thermischen Zustand und dem Messverfahren ab. Vergleichen Sie die für jedes Geometrieelement erforderlichen Nachweise, statt einem Verfahren pauschal einen Toleranzvorteil zuzuschreiben.
Die Kalibrierungsübersicht für Werkzeugmaschinen des NIST unterscheidet zwischen Einachs- und Mehrachsfehlern sowie Last-, Temperatur- und Volumeneffekten. Deshalb lässt sich eine Positioniergenauigkeit nicht direkt als Zusage für ein fertiges Bauteil übernehmen. Zwischen Maschinenbewegung und abgenommener Geometrie wirken sich weiterhin Prozesszustand, Spannung, Werkzeuge und Messung aus.
In einer separaten Arbeit verglich das NIST modellierte Unsicherheiten mit gemessenen Fehlern an 21 Produktionsteilen. Für Einkäufer ist dabei vor allem die Struktur der Nachweise relevant: Maschinenbezogene Unsicherheiten und tatsächliche Bauteilfehler hängen zusammen, sind aber nicht austauschbar.
Die überprüfte und bestätigte ISO 230-2:2014 behandelt die Positioniergenauigkeit und Wiederholgenauigkeit einzelner numerisch gesteuerter Achsen; die Überprüfung und Bestätigung erfolgte in 2025. Sie zertifiziert nicht die Toleranz eines Bauteils des Einkäufers. Ebenso behandelt ISO 10791-2:2023 geometrische Prüfungen vertikaler Bearbeitungszentren, nicht jedes Verfahren und jede Abnahmebedingung eines Angebots.
Eine in einer NIST-Studie von 2026 aufgeführte Untersuchung zur thermischen Verformung berichtet, dass Lasten durch Motoren, die Bearbeitung von Teilen und Änderungen der Umgebungstemperatur im untersuchten Fall den Volumenfehler maßgeblich beeinflussen können. Der Zyklus aus Messung während der Bearbeitung und Kompensation dauerte weniger als 100 seconds; die Versuche verringerten Fehler um bis zu eine Größenordnung. Diese Ergebnisse beschreiben das Verfahren der Autoren und keine übliche Lieferantenfähigkeit. Für Einkäufer ist der nächste Schritt einfacher: Legen Sie die Messbedingungen fest und fragen Sie, wie der thermische Zustand bei kritischen Geometrieelementen kontrolliert wird.
Halten Sie die Nachweise getrennt: 16,76 % axiale Bewegung und 10,70 % Bearbeitungszeit stammen aus der Studie zur Aufspannposition, 100 seconds aus dem Experiment zur thermischen Kompensation. Der Wert von 100 seconds ist keine Zusage eines Lieferanten zur Bearbeitungszeit.
| Kritisches Geometrieelement | Aspekt des Fertigungsablaufs | Festzulegende Abnahmenachweise |
|---|---|---|
| Durchmesser | Spannung, Werkzeugverschleiß, thermischer Zustand | Messverfahren für das Maß, Temperatur, Stichprobenumfang |
| Rundlaufabweichung | Bezugsachse und erneutes Spannen | Aufspannung, Bezug und Messuhr- oder KMG-Verfahren |
| Ebenheit | Abstützung in der Spannvorrichtung und Zustand nach dem Lösen | Zustand im ungespannten Zustand und Messstrategie |
| Bohrungsposition | Indexierung und Wiederherstellung der Bezüge | Bezugsreferenzsystem und Prüfbericht |
| Oberflächenbeschaffenheit | Richtung, Werkzeugweg, Werkstoffzustand | Kenngröße, Messstelle, Grenzwellenlänge und Verfahren |
| Beziehung zwischen Bearbeitungsschritten | Transfer und akkumulierte Unsicherheit | Kombinierte Prüfung anhand der angegebenen Bezüge |
Häufiger Fehler: „Enge Toleranz“ anzufordern, ohne das Geometrieelement, den Bezug, den Zustand im ungespannten Zustand oder den Prüfbericht anzugeben. Sowohl ein Dreh- als auch ein Fräsdienstleister kann anspruchsvolle technische Zeichnungen erfüllen. Im Angebot muss jedoch festgelegt sein, was gemessen wird und wie über die Abnahme entschieden wird.
6. Kosten je abgenommenem Teil statt Stundensatz vergleichen
Die Kosten pro abgenommenem Teil berücksichtigen den gesamten Fertigungsablauf: Programmierung, Aufspannung, Spannvorrichtungen oder Spannbacken, Halbzeug, Zykluszeit, Nachbearbeitung, Prüfung, Nacharbeit und Ausschussrisiko. Für geeignete zylindrische Teile kann Drehen wirtschaftlich sein. Ein öffentlich genannter Stundensatz oder ein pauschaler Einsparungsprozentsatz ersetzt jedoch kein Angebot, das sich auf dieselbe Zeichnung, Stückzahl und dieselben Bedingungen bezieht.
Öffentliche Stundensätze gibt es durchaus. So veröffentlicht beispielsweise Texas State University maschinenspezifische externe Sätze für einen klar abgegrenzten Makerspace. Daraus lässt sich jedoch kein kommerzieller Marktvergleichswert ableiten, da Umfang der Einrichtung, Nutzerkreis, enthaltene Arbeitsleistungen, Aufspannung, Qualitätsdokumentation und Risikoverteilung von den Angeboten der Lieferanten abweichen. Auch eine reale Maschinenstundenzahl kann die falsche Frage beantworten.
In begutachteter Forschung zu Fertigungskosten werden Verfahren, Bauteilgröße, Werkstoff, Geometrieelemente, Aufspannung, Handhabung und Fertigungsbedingungen als zusammenwirkende Einflussgrößen betrachtet. Die Stückzahl ist relevant, weil sich einmalige Programmier- und Aufspannkosten auf eine unterschiedliche Zahl abgenommener Bauteile verteilen. Fragen Sie nicht nach einer allgemein gültigen Schwellenmenge, ab der sich ein Verfahren lohnt. Bitten Sie jeden Lieferanten, die angenommene Losgröße und die Wiederverwendung von Fertigungswerkzeugen anzugeben.
Gleichung zur Angebotsnormalisierung
Kosten pro abgenommenem Teil = (Programmierung + Aufspannung + Spannvorrichtungen oder Spannbacken + Losbearbeitung + Nachbearbeitung + Prüfung + erwartete Nacharbeit) ÷ abgenommene Stückzahl. Verwenden Sie die Angaben der Lieferanten; setzen Sie keinen pauschalen Marktstundensatz an.
Fiktive Zeichnungsdaten: Die folgenden Werte dienen ausschließlich dazu, zu zeigen, wie Einkäufer 2 Verfahrensvorschläge auf derselben Grundlage vergleichen können. Sie beschreiben weder ein Bauteil von Zhenling noch eine übliche Toleranz oder ein empfohlenes Prozessfenster.
| Eingabetyp | Beispielwert | Verwendung bei der Prüfung |
|---|---|---|
| Halbzeugdurchmesser | 42 mm | Grundlage für Halbzeug und Materialabtrag |
| Fertigdurchmesser | 38 mm | Rotationsgeometrie |
| Gesamtlänge | 80 mm | Spannbereich |
| Flanschdicke | 8 mm | Lagebeziehung der Dichtflächen |
| Breite der Abflachung | 24 mm | Gefrästes Geometrieelement |
| Durchmesser der Anschlussöffnung | 6 mm | Zugang außerhalb der Achse |
| Schulterlänge | 18 mm | Drehbearbeitungsfolge |
| Nutbreite | 3 mm | Werkzeugzugang |
| Rundlauftoleranz | 0,05 mm | Abnahme bezogen auf die Achse |
| Positionstoleranz der Anschlussöffnung | 0,10 mm | Beziehung zwischen Bearbeitungsschritten |
| Ebenheitstoleranz | 0,08 mm | Prüfung nach dem Lösen aus der Spannvorrichtung |
| Oberflächenanforderung | 1,6 μm Ra | Umfang der Messung |
| Messtemperatur | 20 °C | Messbedingung |
| Aufspannung für Fertigungsablauf A | 4.0 hr | Einmaliger Aufwand pro Los |
| Aufspannung für Fertigungsablauf B | 1.5 hr | Einmaliger Aufwand pro Los |
Für dasselbe fiktive Arbeitsblatt könnte ein Prüfplan vorsehen, das Bauteil bei 20 °C zu erfassen, die Messung bei 22 °C zu wiederholen, vor der Messung 30 min abzuwarten und die Nachprüfung in Abständen von 15 min durchzuführen. Rundlauf bei 0,05 mm, Position bei 0,10 mm, Oberflächenbeschaffenheit von 1,6 μm Ra und Länge von 80 mm würden dabei konkreten Prüfverfahren zugeordnet, statt als pauschale Maschinenangaben behandelt zu werden. Das Schulungsblatt könnte außerdem ein Aufmaß von 2 mm, eine Bohrungstiefe von 12 mm, eine Abflachungslänge von 30 mm, ein Stichprobenintervall von 45 min und eine Freigabebedingung von 21 °C aufführen. Ersetzen Sie alle Werte durch freigegebene Zeichnungsangaben und Lieferantendaten.
Eine optionale Schulungszeile verwendet die fiktiven Bezugslängen 25 mm und 35 mm. Ersetzen Sie diese durch freigegebene Zeichnungswerte.
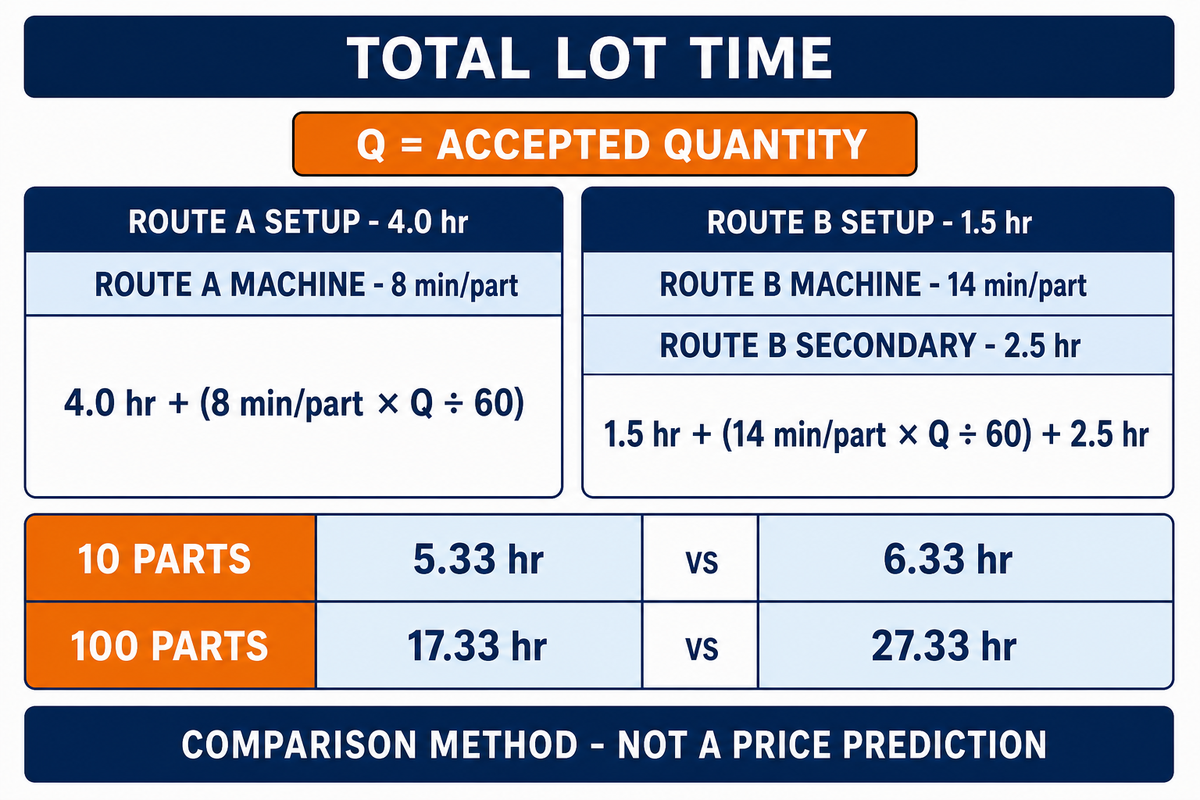
Rechenbeispiel: Angenommen, Fertigungsablauf A erfordert 4.0 hr Aufspannzeit und 8 min/part Maschinenzeit, während Fertigungsablauf B 1.5 hr Aufspannzeit, 14 min/part Maschinenzeit und 2.5 hr Nachbearbeitungszeit erfordert. Bei 10 parts benötigt Fertigungsablauf A 4.0 + (10 × 8 ÷ 60) = 5.33 hr; Fertigungsablauf B benötigt 1.5 + (10 × 14 ÷ 60) + 2.5 = 6.33 hr. Bei 100 parts ergeben dieselben Annahmen 17.33 hr gegenüber 27.33 hr. Fertigungsablauf B hat zwar die kürzere Aufspannzeit, aber die längere modellierte Losbearbeitungszeit. Bei dieser fiktiven Rechnung bleiben Stundensätze, Prüfung, Ausschuss und Abnahmerisiko unberücksichtigt. Sie veranschaulicht eine Vergleichsmethode und ist keine Preisprognose.
| Angabe | Lieferant A | Lieferant B | Einfluss auf die Kosten pro abgenommenem Teil | Einschränkungen / ungeeignet für |
|---|---|---|---|---|
| Freigegebener Änderungsstand | Eintragen | Eintragen | Verhindert unterschiedliche Angebotsumfänge | Keine unterschiedlichen Zeichnungen vergleichen |
| Stückzahl und Losgröße | Eintragen | Eintragen | Verändert den Anteil der Aufspannkosten | Kein allgemeingültiger Schwellenwert |
| Annahmen zum Halbzeug | Eintragen | Eintragen | Verändert Materialabtrag und Handhabung | Werkstoffzustand muss übereinstimmen |
| Programmierung | Enthalten/ausgeschlossen | Enthalten/ausgeschlossen | Einmalkosten unterscheiden sich | Annahmen zur Wiederverwendung müssen angegeben werden |
| Aufspannung und Fertigungswerkzeuge | Eintragen | Eintragen | Spannbacken und Spannvorrichtungen können bei kleinen Losen einen großen Kostenanteil ausmachen | Wiederverwendbare Betriebsmittel separat aufführen |
| Prozessfolge | Auflisten | Auflisten | Macht Nachbearbeitung sichtbar | Die Maschinenbezeichnung allein reicht nicht aus |
| Prüfumfang | Auflisten | Auflisten | Berichte und Stichproben erhöhen den Aufwand | Abnahmeverfahren muss übereinstimmen |
| Nachbearbeitung | Auflisten | Auflisten | Erhöht logistischen und maßlichen Aufwand | Reihenfolge muss eindeutig angegeben sein |
| Ausschlüsse und Ausschussregelung | Eintragen | Eintragen | Verändert die Risikoverteilung | Nicht aus dem Stückpreis ableiten |
Fazit für den Einkauf: Eine kürzere Maschinenzeit kann durch zusätzliche Aufspannung, Nachbearbeitung, Prüfung oder Nacharbeit zunichtegemacht werden. Vergleichen Sie dieselbe Abnahmemenge und denselben dokumentierten Leistungsumfang, bevor Sie entscheiden, ob Drehen oder CNC-Fräsen günstiger ist.
7. Wann ein Bauteil sowohl Fräsen als auch Drehen erfordert
Ein Bauteil erfordert sowohl Fräsen als auch Drehen, wenn funktional wichtige Beziehungen zwischen rotationssymmetrischen und prismatischen Geometrieelementen bestehen. Die Bearbeitung kann auf einem Dreh-Fräszentrum, einem CNC-Drehzentrum mit angetriebenen Werkzeugen oder auf getrennten Maschinen erfolgen. Entscheidend für die Auswahl sind die Übertragung der Bezüge, der Werkzeugzugang, die Spindelleistung, die Stückzahl, der Prüfzustand und die Nachweise des Lieferanten.
Anbieter von Industriemaschinen können 5-Achs-Fräsmaschinen, CNC-Fräs- und Drehleistungen oder eine Fertigungsfolge vorschlagen, die CNC-Drehen und CNC-Fräsen auf einer Drehmaschine und einer Fräsmaschine kombiniert. Präzision und Effizienz müssen dennoch anhand derselben Geometrieelemente, Bezüge, Stückzahl und Prüfanforderungen nachgewiesen werden.
Auch ein begutachtetes Experiment zum Drehfräsen aus dem Jahr 2026 bezieht die Ergebnisse kombinierter Verfahren auf das konkret benannte Werkstück, die Werkzeuggeometrie, die Schnittbedingungen und das Oberflächenziel statt auf die Maschinenbezeichnung.
„Am effizientesten sind Betriebe, in denen Bearbeitungszentren mehrere Verfahren oder Arbeitsschritte zusammenführen und als Einheit funktionieren lassen.“
Thiessens Aussage beschreibt eine Richtung hin zu stärkerer Integration, garantiert jedoch nicht, dass jede kombinierte Maschine die Kosten senkt. Einkäufer benötigen weiterhin Angaben zur Prozessfolge, zu Spindel und angetriebenen Werkzeugen, zum Werkstücktransfer und zur Übergabe an die Prüfung für das konkrete Bauteil.
Ein vom Fachmagazin American Machinist zitierter Leiter der Anwendungsentwicklung auf Lieferantenseite berichtete von einer Mehrachsen-Bearbeitungsarchitektur mit B-Achse, die die Aufspannzeit verkürzte, während die Zykluszeit bei einer einzelnen Werkzeugspindel zunahm. Dieses fallbezogene Gegenbeispiel ist der Grund, warum das Budget für das Risiko beim Aufspannungswechsel Aufspannungszahl und Zyklusdauer getrennt erfasst. Software, Simulation, Übergabe an eine zweite Spindel, die Fähigkeit zum simultanen Zerspanen und die verfügbaren Werkzeuge können darüber entscheiden, ob die Bezeichnung Dreh-Fräszentrum tatsächlich einen Mehrwert bietet.
Wann eine kombinierte Fertigungsfolge scheitert
Kombinierte Fertigungsfolgen sind keine gute Standardlösung, wenn ihr Hauptvorteil nur auf dem Papier besteht. Warnzeichen sind unzugängliche kritische Geometrieelemente, ein Werkstücktransfer, bei dem der Bezug nicht erhalten bleibt, ein langes Werkzeug mit zu geringer Steifigkeit, eingeschlossene Späne oder eine Prüfung, die ohnehin ein erneutes Ausrichten des Bauteils erfordert. Bei kleinen Losen kann eine Maschine außerdem mit hohem Programmier- und Aufspannaufwand verbunden sein, während getrennte Arbeitsgänge mit einfacheren, bewährten Spannvorrichtungen auskommen.
Auch der umgekehrte Fall ist relevant. Getrennte Maschinen können erneutes Spannen, kumulierte Unsicherheit, Wartezeiten und doppelte Prüfungen verursachen. Es geht nicht um „fortschrittliche CNC“ im Gegensatz zu älteren Anlagen. Entscheidend ist, ob die vorgeschlagene Anlagenkonfiguration die wichtigen Beziehungen mit ausreichenden Nachweisen sichert. Bitten Sie den Lieferanten, genau anzugeben, bei welchem Geometrieelement die kombinierte Fertigungsfolge einen Transfer vermeidet und bei welchem nicht.
Tun
- Fragen Sie, welcher kritische Bezug beim Spannen erhalten bleibt
- Trennen Sie Aufspannzeit und Zykluszeit
- Fordern Sie Angaben zu Werkzeugen und zum Werkstücktransfer an
- Stimmen Sie die Prüfung auf die kombinierte Prozessfolge ab
Nicht tun
- Davon ausgehen, dass angetriebene Werkzeuge jedes Geometrieelement erreichen
- Eine einzige Aufspannung mit einem Transfer ohne Risiko gleichsetzen
- Maschinenbezeichnungen ohne die Prozessfolge vergleichen
- Ein Ergebnis aus einem Einzelfall auf eine ganze Verfahrenskategorie übertragen
Welche Nachteile hat CNC-Drehen?
CNC-Drehen ist eingeschränkt, wenn dem Bauteil eine geeignete Rotationsachse fehlt, Abflachungen und Geometrieelemente auf mehreren Seiten überwiegen oder der Zugang außerhalb der Achse umfangreiche Arbeit mit angetriebenen Werkzeugen oder zusätzliches Fräsen erfordert. Das Spannen kann dünne Wände verformen, unterbrochene Oberflächen können die Prozessstabilität beeinträchtigen, und erneutes Spannen kann Rundlaufabweichungen oder Risiken bei der Bezugsübertragung verursachen. Für zylindrische Teile ist Drehen weiterhin sehr effizient. Der Nachteil liegt darin, das Verfahren allein anhand der Halbzeugform festzulegen und dabei die funktionalen Beziehungen der Geometrieelemente zu ignorieren.
8. Einen angebotsfertigen Prozessbrief senden
Ein angebotsfertiger Prozessbrief stellt sicher, dass alle Lieferanten dasselbe Modell, denselben Zeichnungsstand, Werkstoffzustand, dieselbe Stückzahl, kritische Geometrieelemente, Bezüge, Nachbearbeitung, Prüfung, Rückverfolgbarkeit und denselben Dokumentationsumfang erhalten. Er sollte die geforderten Ergebnisse beschreiben, ohne eine Maschine vorzuschreiben, sofern die Fertigungsfolge keine freigegebene Konstruktionsvorgabe ist.
Wenn eine Angebotsanfrage nach den Unterschieden zwischen den Fertigungsfolgen fragt, bitten Sie jeden Lieferanten, seine Fräsarbeiten und alle weiteren Arbeitsschritte zur Fertigung des abgenommenen Bauteils zu beschreiben. Ein einheitlicher Leistungsumfang erleichtert den Effizienzvergleich, ohne zu behaupten, dass eine Fertigungsfolge immer schneller ist.
Ein Fachartikel, der vom Manufacturing Extension Partnership des NIST bereitgestellt wird, warnt davor, dass eine ausschließliche Betrachtung der Stückkosten Qualitätsdokumentation, Loskontrolle, Lieferantenkapazität und die Abhängigkeit von bestimmten Anlagen oder Beschäftigten unberücksichtigt lassen kann. Die Seite enthält einen Haftungsausschluss, wonach die Aussagen die Meinung des Autors wiedergeben. Sie wird hier als Orientierung für die Lieferantenauswahl herangezogen, nicht als institutionelle Position des NIST oder als Messnorm. Ergänzen Sie diese Angaben, wenn Kontinuität oder Rückverfolgbarkeit für die Abnahme relevant sind.
Prozessbrief zum Übernehmen in eine Angebotsanfrage
- Freigegebenes dreidimensionales Modell und zweidimensionale Zeichnung mit Änderungsstand
- Werkstoffspezifikation, Lieferzustand und genehmigte Ersatzwerkstoffe
- Stückzahlen für Prototypen, Vorserien und wiederkehrende Lose einschließlich Freigabeplan
- Kritische Geometrieelemente, Bezugssystem und funktionale Beziehungen
- Gewinde, Oberflächenanforderungen, Entgraten, Wärmebehandlung, Beschichtung und Reinigung
- Prüfverfahren, Stichprobenumfang, Messbericht und Anforderungen an Lehren
- Rückverfolgbarkeit der Lose, Werkstoffnachweise und Umfang der Qualitätsdokumentation
- Kontinuität der Kapazität und Abhängigkeit von kritischen Maschinen oder Beschäftigten
- Berechtigung des Lieferanten, Fräsen, Drehen oder eine kombinierte Fertigungsfolge samt Annahmen vorzuschlagen
Für die verfahrensbezogene Angebotsprüfung nutzen Sie die Seiten von Zhenling zu CNC-Fräsleistungen und CNC-Drehleistungen. Verwenden Sie den Vergleich für Fräs-, Dreh- und Mehrachsen-Fertigungsfolgen, wenn 3 Verfahrensgruppen verglichen werden müssen. Geht es enger gefasst um die Eignung für rotationssymmetrische Geometrieelemente, nutzen Sie den Prüfer für Dreh- und Fräsfertigungsfolgen. Dieser Artikel bereitet lediglich die Zeichnungsangaben für diese Werkzeuge auf.
Kernaussage
Ein belastbarer Prozessbrief benennt den maßgeblichen Bezug, Risiken bei Werkstücktransfers und Abnahmenachweise, bevor ein Lieferant oder interaktives Werkzeug eine Fertigungsfolge empfiehlt.
Benötigen Sie einen Zeichnungsbrief für eine Angebotsanfrage?
Senden Sie Modell, freigegebene Zeichnung, Werkstoffzustand, Stückzahl, kritische Bezüge und Prüfumfang zur Durchsicht. Nutzen Sie den veröffentlichten Fertigungsfolgen-Prüfer von Zhenling, um diese Angaben zu ordnen, den relevanten Werkzeugweg zu bestimmen und Abnahmefragen zu dokumentieren, bevor Sie ein Angebot oder einen Prozessvorschlag des Lieferanten anfordern.
CNC-Angebot anfordernHäufig gestellte Fragen
Was ist der Hauptunterschied zwischen CNC-Fräsen und CNC-Drehen?
Beim CNC-Fräsen rotiert das Werkzeug um ein gespanntes Werkstück. Beim CNC-Drehen rotiert das Werkstück gegen ein Werkzeug, um rotationssymmetrische Geometrieelemente effizient und gleichmäßig zu fertigen.
Beim CNC-Fräsen rotiert üblicherweise ein mehrschneidiges Werkzeug, während das Werkstück fest eingespannt bleibt oder in einer Spannvorrichtung indexiert wird. Beim CNC-Drehen rotiert gewöhnlich das Werkstück im Spannfutter, während ein Werkzeug den Außen- oder Innendurchmesser bearbeitet. Aufgrund der jeweiligen Bewegung eignet sich Drehen besonders für rotationssymmetrische Geometrieelemente und Fräsen für Abflachungen, Taschen, Nuten, Bohrungen auf mehreren Seiten und unregelmäßige Geometrien.
Was ist genauer: CNC-Fräsen oder CNC-Drehen?
Keines der beiden Verfahren ist grundsätzlich genauer. Geometrieelemente, Maschinenzustand, Werkstückspannung, thermische Bedingungen, Werkstoffverhalten, Bezugsübertragung und Messverfahren beeinflussen die Nachweise am fertigen Bauteil.
Die Maßgenauigkeit des fertigen Bauteils hängt vom kritischen Geometrieelement, Maschinenzustand, Werkstückspannung, Werkzeug, thermischen Zustand, Werkstoff, Anzahl der Aufspannungen und Messverfahren ab. Mit Drehen lassen sich Durchmesser und koaxiale Beziehungen effizient kontrollieren, während sich mit Präzisionsfräsen prismatische Geometrieelemente und Merkmale auf mehreren Seiten bearbeiten lassen. Die Zeichnungsanforderungen und der Prüfplan sollten die Abnahmenachweise festlegen, statt sich auf eine Verfahrensbezeichnung zu stützen.
Ist CNC-Drehen günstiger als CNC-Fräsen?
Bei geeigneten runden Bauteilen kann CNC-Drehen günstiger sein. Die Kosten pro abgenommenem Teil hängen jedoch weiterhin von Aufspannung, Nachbearbeitung, Prüfung, Ausschussrisiko, Stückzahl und Angebotsumfang ab.
Für einen fairen Vergleich müssen Halbzeug, Programmierung, Aufspannung, Spannvorrichtungen oder Spannbacken, Zykluszeit, Nachbearbeitung, Prüfung, Ausschussrisiko und Stückzahl berücksichtigt werden. Zylindrische Bauteile aus Stangenmaterial eignen sich oft gut zum Drehen, doch ein zusätzlicher Fräsvorgang mit erneutem Spannen kann diesen Vorteil zunichtemachen. Vergleichen Sie die Kosten pro abgenommenem Teil anhand übereinstimmender Angebotsumfänge statt anhand öffentlicher Stundensätze oder pauschaler Prozentangaben.
Lassen sich Fräsen und Drehen an einem Bauteil kombinieren?
Fräsen und Drehen lassen sich auf einem Dreh-Fräszentrum, mit angetriebenen Werkzeugen oder in getrennten Arbeitsgängen kombinieren, sofern ein kontrollierter Plan für die Bezugsübertragung und die abschließende Prüfung vorliegt.
Dreh-Fräszentren, angetriebene Werkzeuge oder getrennte Maschinen können die Arbeitsgänge kombinieren. Die Wahl der Fertigungsfolge hängt von den Geometrieelementen, Bezügen, der Stückzahl und der Prüfung ab.
Welche Angaben sollte ich für einen Vergleich von Fräsen und Drehen senden?
Eine aussagekräftige Prüfung beginnt mit dem freigegebenen Modell, dem Zeichnungsstand, Werkstoffzustand, Auftragsmenge, Losgröße, kritischen Bezügen, Nachbearbeitung, Prüfverfahren und den erforderlichen abschließenden Abnahmenachweisen.
Senden Sie das dreidimensionale Modell und die freigegebene Zeichnung. Geben Sie anschließend die Werkstoffspezifikation und den Lieferzustand, Auftragsmenge und Losgröße, kritische Maße, Bezugssystem, Anforderungen an Gewinde und Oberflächen sowie gegebenenfalls Wärmebehandlung, Beschichtung oder Reinigung an. Kennzeichnen Sie die funktionsbestimmenden Geometrieelemente und die Maße, für die Messberichte erforderlich sind, und teilen Sie mit, ob der Lieferant eine kombinierte Fertigungsfolge vorschlagen darf. Ergänzen Sie Verpackung, Rückverfolgbarkeit der Lose, Qualitätsnachweise und Dokumentationsanforderungen, sofern diese die Abnahme beeinflussen. Wenn 2 Lieferanten ein Angebot abgeben, bitten Sie beide, die angenommene Prozessfolge, Aufspannungszahl, Prüfverfahren und Ausschlüsse anzugeben. Mit diesen Angaben lassen sich Angebote vergleichen, ohne dass der Einkäufer eine ungeeignete Fertigungsfolge vorschreiben muss.
Erstellung dieses Leitfadens zu Fertigungsfolgen
Bei der Recherche für diesen Leitfaden werden Verfahrensdefinitionen von der Leistungsfähigkeit am fertigen Bauteil getrennt. Anschließend werden CNC-Fräsen und CNC-Drehen mit Zeichnungsgeometrie, Bezügen, Prüfung und Angebotsumfang in Beziehung gesetzt. Öffentliche Normen, staatliche Forschung, wissenschaftliche Studien und namentlich zugeordnete Fachbeiträge stützen die Analyse. Ergebnisse aus der vertraulichen Fertigung von Zhenling oder eine nicht belegte Prüfung durch das technische Team werden nicht behauptet.
Hinweis zu den Quellen: Der nachfolgende Beitrag zur Lieferantenauswahl ist ein Fachartikel des NIST MEP und enthält einen Haftungsausschluss, wonach die Aussagen die Meinung des Autors wiedergeben. Das Gegenbeispiel von American Machinist stammt von einem Praktiker aus der Anwendungsentwicklung auf Lieferantenseite, nicht aus einer unabhängig kontrollierten Studie.
Referenzen und Quellen
- Einfluss von Zerspanungsmechanismus und Schnittparametern beim Drehfräsen — The International Journal of Advanced Manufacturing Technology
- Optimierung der Werkstückaufspannung für die 5-Achs-Bearbeitung — Advances in Mechanical Engineering
- Analyse der Werkzeugwechselbewegungen in automatisierten Systemen — Boeing und National Institute of Standards and Technology
- Kalibrierung, Messung, Modellierung und Kompensation von Werkzeugmaschinen — National Institute of Standards and Technology
- Vergleichende Analyse von Fertigungsprüfteilen — National Institute of Standards and Technology
- ISO 230-2:2014 Prüfcode für Werkzeugmaschinen — International Organization for Standardization
- ISO 10791-2:2023 Geometrische Prüfungen von Bearbeitungszentren — International Organization for Standardization
- In-Prozess-Messung und Kompensation thermischer Verformungen von Werkzeugmaschinen — National Institute of Standards and Technology
- Einrichtungsspezifische institutionelle Stundensätze — Texas State University
- Forschung zu Schätzung von Fertigungskosten und -zeiten — Journal of Intelligent Manufacturing
- Perspektive auf Fertigungstechnologien bei der IMTS 2026 — Association For Manufacturing Technology
- Multitasking-Technologie für Dreh-Fräszentren — American Machinist
- Acht Möglichkeiten zur Verbesserung der Lieferantenauswahl — NIST Manufacturing Extension Partnership
Weitere Ressourcen zur CNC-Bearbeitung
- Leitfaden zum Überblick über CNC-Bearbeitungsleistungen für einen umfassenderen Überblick über Lieferanten und Verfahren
- Leitfaden zum CNC-Fräsen für die verfahrensspezifische Planung des Fräsens
- Leitfaden zur Konstruktion und Prüfung beim CNC-Drehen für rotationssymmetrische Geometrieelemente
- Vergleich von Fräs-, Dreh- und Mehrachsen-Fertigungsfolgen für einen interaktiven Vergleich
- Fertigungsfolgen-Auswahlhilfe von Zhenling für die umfassendere Übergabe an die Fertigung










