Kontaktieren Sie Zhenling

Aktualisiert: August 2026
CNC-Bearbeitung von Kupfer bezeichnet den Einsatz computergesteuerter Fräs-, Dreh-, Bohr- und ähnlicher Verfahren zur Fertigung von Teilen aus Kupfer oder Kupferlegierungen. Bei der CNC-Bearbeitung von Kupfer gibt die Bezeichnung allein kein festes Prozessfenster vor. Werkstoffsorte, Produktform, Zustand, Geometrieelemente, Werkzeugzustand, Abstützung, Zustand des Kühlschmierstoffs und Prüfverfahren beeinflussen, was ein aussagekräftiger Versuch nachweisen muss.
Dieser Leitfaden richtet sich an Zeichnungsverantwortliche, Fertigungsingenieure und Einkäufer, die Grate, Spanprobleme, Verzug oder strittige Prüfergebnisse untersuchen müssen. Verifizierte Unternehmensinformationen und einen allgemeinen Überblick über die Fertigung nach Kundenvorgaben finden Sie auf der Über-uns-Seite von Zhenling. Die hier beschriebene Methode grenzt Nachweise an konkrete Bedingungen. Sie enthält weder eine allgemeingültige Tabelle mit Schnittgeschwindigkeiten und Vorschüben noch ein Toleranzversprechen oder vertrauliche Fertigungsdaten. Sie zeigt, wie sich aus einem vagen „Kupferproblem“ ein Validierungsplan mit klar definierten Bedingungen entwickeln lässt.
Bei der Bearbeitung von Kupfer muss zunächst die Suchphrase von den festgelegten Eingangsgrößen getrennt werden. „Kupfer für die CNC-Bearbeitung“ bezeichnet keinen einzelnen Werkstoff für die CNC-Bearbeitung, und Kupfer wird häufig in Zuständen geliefert, die sich nach dem Zerspanen unterschiedlich verhalten. Maßgeblich für die Identität sind die technische Zeichnung und der Werkstoffnachweis – nicht die Bezeichnung einer Werkstofffamilie.
Was legt die CNC-Bearbeitung von Kupfer tatsächlich fest?
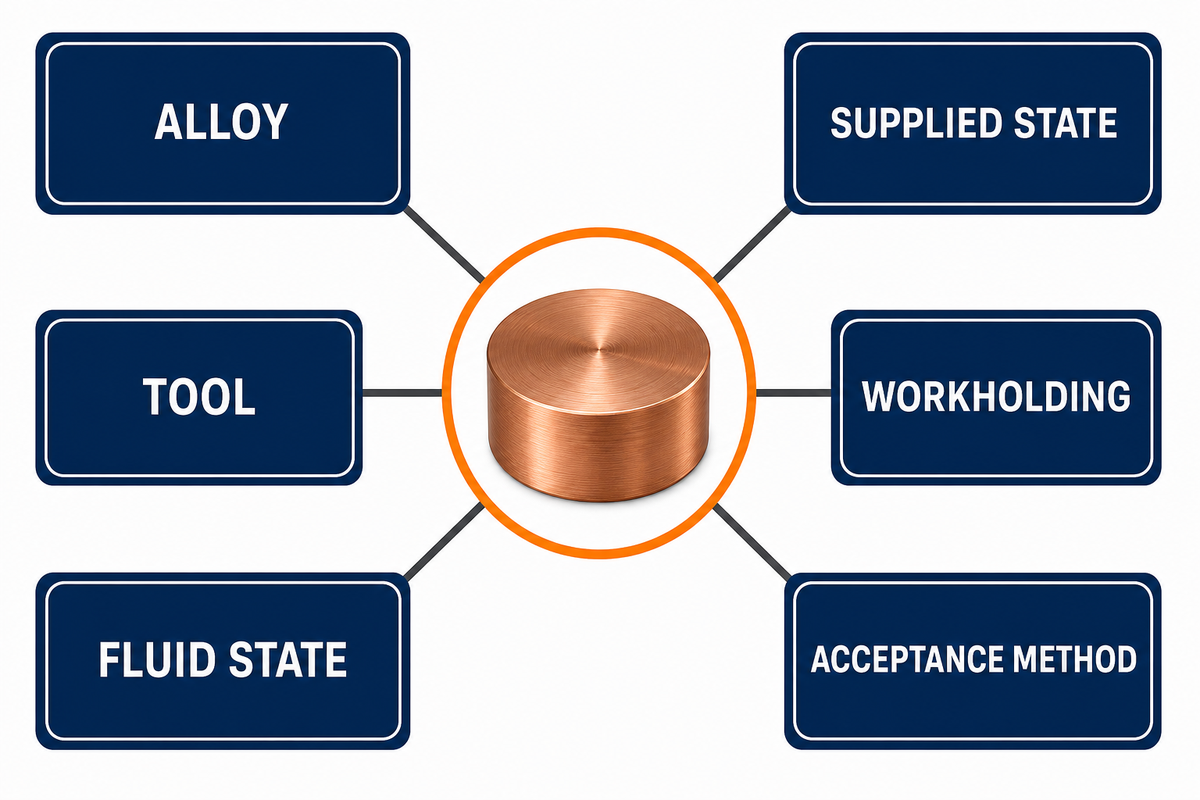
Die CNC-Bearbeitung von Kupfer bezeichnet einen kontrollierten Materialabtrag an einem eindeutig benannten Werkstück. Für sich genommen legt sie weder die Legierung noch den Lieferzustand, das Werkzeug, die Werkstückspannung, den Kühlschmierstoff, die Abnahmemethode oder zulässige Ersatzwerkstoffe fest. Diese Angaben müssen aus der technischen Zeichnung, dem Werkstoffnachweis, dem Prozessplan und der Prüfvereinbarung hervorgehen.
Diese Abgrenzung ist wichtig, denn zwei als „Kupfer“ bezeichnete Teile können für unterschiedliche Funktionen ausgelegt sein. Bei einem Teil stehen möglicherweise elektrische Leitfähigkeit und eine Kontaktfläche im Vordergrund, bei einem anderen Wärmeübertragung, Dichtheit, Hochfrequenzgeometrie oder Elektrodenverschleiß. Derselbe sichtbare Grat kann daher unterschiedliche funktionale Risiken mit sich bringen. Beginnen Sie bei der Anforderung, deren Nichterfüllung zum Ausfall führt, und leiten Sie daraus rückwärts ab, welche Nachweise der Zerspanungsprozess liefern muss.
Beginnen Sie mit Werkstoffsorte, Produktform und Zustand – nicht mit Kupfer
Ein sinnvoller Zerspanungsprozess setzt eine eindeutig festgelegte Legierungsbezeichnung, Produktform und einen definierten Zustand voraus. Weder eine allgemeine Werkstoffbezeichnung noch eine relative Zerspanbarkeitskennzahl reichen aus. Sie können weder einen Werkstoffwechsel genehmigen noch die Werkzeugstandzeit vorhersagen oder als Schnittgeschwindigkeit dienen. Prüfen Sie im freigegebenen Werkstoffnachweis, wofür Kurzbezeichnungen wie C110 oder C101 stehen.
Der Legierungseintrag C11000 der Copper Development Association nennt einen Kupfergehalt von mindestens 99,90 %, eine elektrische Leitfähigkeit von 101 % IACS bei 68 °F, mehrere Einträge zu Produktformen und Zuständen sowie eine Zerspanbarkeitskennzahl von 20. Der Eintrag zu C14500 nennt eine elektrische Leitfähigkeit von 93 % IACS bei 68 °F und eine Zerspanbarkeitskennzahl von 85. Das sind Angaben aus einer benannten Quelle, keine Prognose einer viermal höheren Produktivität.
Gängige Suchbegriffe umfassen außerdem verschiedene Kupferwerkstoffe. „Kupfer C110“ kann sich auf den sauerstoffhaltigen Werkstoff C11000 beziehen, während Bezeichnungen wie C101 oder „Kupfer 101“ ebenfalls anhand der freigegebenen Werkstoffbezeichnung bestätigt werden müssen. Sauerstofffreies Kupfer, Tellurkupfer und Kupferlegierungen mit Nickel oder Tellur haben jeweils eine eigene Werkstoffidentität und sind keine alternativen Bezeichnungen für Kupfer im Allgemeinen. Dieser Leitfaden genehmigt keinen Austausch zwischen diesen Werkstoffen.
| Art des Werkstoffnachweises | Was damit belegt wird | Was damit nicht belegt wird |
|---|---|---|
| Legierungsbezeichnung | Freigegebene Werkstoffidentität | Genehmigter Ersatzwerkstoff oder Schnittdatenbereich |
| Produktform | Blech, Platte, Stange, Rohr oder eine andere Lieferform | Verhalten der spannungsentlasteten Endgeometrie |
| Zustand | Benannter Lieferzustand | Tatsächliches Verhalten der Charge beim gewählten Zerspanungsvorgang |
| Relative Kennzahl | Vergleich innerhalb des Bewertungssystems der Quelle | Schnittgeschwindigkeit, Vorschub, Oberflächenbeschaffenheit, Toleranz oder Zykluszeit |
| Zertifikat | Erforderlicher Chargen- und Chemienachweis | Prozessfähigkeit auf Ebene der Geometrieelemente |
| Kritisches Geometrieelement | Stelle, an der die Funktion beeinträchtigt werden kann | Ursache eines späteren Fehlers |
| Prüfzustand | Messbedingung: frei, eingespannt oder montiert | Betriebsverhalten außerhalb dieses Zustands |
| Funktionsprüfung | Prüfung eines benannten Systems oder einer Schnittstelle | Nachweis für nicht geprüfte Baugruppen |
Dokumentieren Sie vor einem Versuch die Bezeichnung auf der Bestellung und dem Zertifikat, die Halbzeugform, den Zustand und alle vom Kunden festgelegten Regeln für Ersatzwerkstoffe. Fehlt eine dieser Angaben, kennzeichnen Sie den Prozessvorschlag als vorläufig, statt die Lücke mit dem Wort „Kupfer“ zu verdecken.
Kupfereigenschaften in Zerspanungsverhalten übersetzen
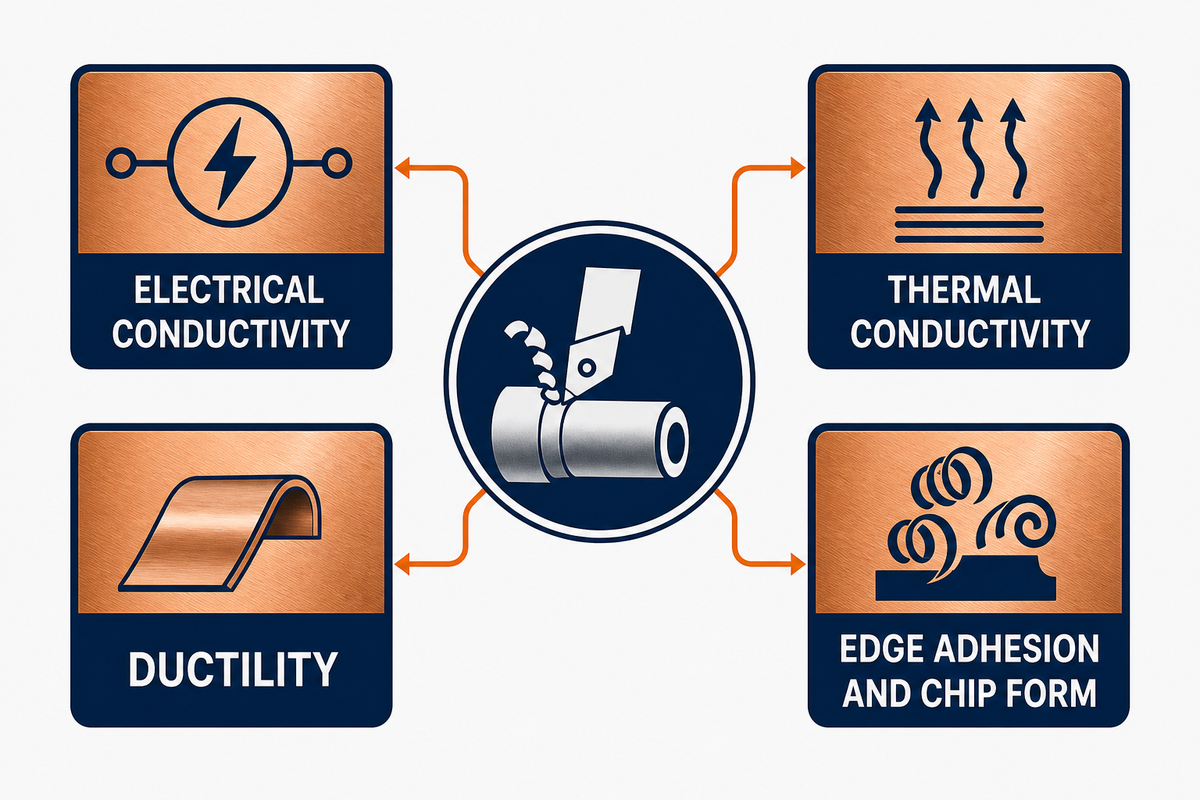
Elektrische und thermische Leitfähigkeit, Duktilität, Adhäsion und Spanform beantworten bei der Kupferbearbeitung unterschiedliche Fragen. Ein hoher Wärmeabtransport verhindert nicht, dass Werkstoff an der Schneide anhaftet, über eine Oberfläche schmiert oder lange Späne bildet. Nutzen Sie eine Eigenschaftstabelle, um Prüffragen abzuleiten, nicht um den Werkstoff für jeden Arbeitsgang pauschal als leicht oder schwer zerspanbar einzustufen.
Auch Werkstoffeigenschaften müssen präzise beschrieben werden. „Hervorragende Leitfähigkeit“ kann einen Volumenwert bezeichnen, während thermische und elektrische Leitfähigkeit unterschiedliche Messgrößen sind. Elektrische Leitfähigkeit bedeutet nicht, dass der Werkstoff oxidationsbeständig ist; Duktilität bedeutet nicht, dass sich jeder Grat sauber entfernen lässt. Auch eine Anforderung an die Korrosionsbeständigkeit braucht Angaben zu Einsatzumgebung, Oberflächenzustand und Abnahmemethode.
„Die hier angegebenen Vergleichswerte können nur eine grobe Orientierung bieten.“
Das Institut fordert anschließend Versuche unter realen Fertigungsbedingungen. Dieselbe Monografie zur Kupferzerspanung beschreibt lange, röhrenförmige oder verschlungene Späne als Problem bei Reinkupfer und erörtert spanbrechende Zusätze für bestimmte Legierungsfamilien.
Das ist ein Zielkonflikt, keine Anweisung zum Werkstoffwechsel. Ein Zusatz, der das Spanverhalten verändert, kann auch die Leitfähigkeit, das Fügeverhalten, die Korrosionsbeständigkeit oder eine Kundenspezifikation beeinflussen. Die Werkstoffauswahl muss sich weiterhin nach der Funktion und der technischen Zeichnung richten.
Tun
- Unterscheiden Sie Wärmeabtransport, Adhäsion an der Schneide und Spanform.
- Halten Sie Legierung, Zustand, Werkzeug, Eingriff und Kühlschmierstoff bei jeder Beobachtung fest.
- Behandeln Sie eine veröffentlichte Kennzahl als Klassifizierungsangabe.
Nicht tun
- Eine Kennzahl in einen Multiplikator für die Schnittgeschwindigkeit umrechnen.
- Allein aus der Volumenleitfähigkeit auf die Kontaktleistung schließen.
- Ohne Konstruktionsfreigabe die Legierung ändern, um das Spanverhalten zu verbessern.
CNC-Fräsen, Drehen und Bohren versagen auf unterschiedliche Weise
Aufgrund dieser Unterschiede bei Spanbildung und Legierung sind arbeitsgangspezifische Nachweise aussagekräftiger als eine allgemeine Diagnose wie „schmieriges Kupfer“. Beim CNC-Fräsen wird der Schnitt unterbrochen und die Oberfläche wiederholt angeschnitten. Beim Drehen hängen Spanfluss und kontinuierlicher Schneideneingriff sowie die Spanleitstufe zusammen. Beim Bohren sind Schnitt, Span und Kühlschmierstoff in einer Bohrung eingeschlossen. Oberflächenbeschaffenheit, Werkzeugverschleiß und Spanverhalten müssen daher dem jeweiligen Arbeitsgang und der Stelle zugeordnet werden, an der das Signal auftritt.
Aufzeichnungen zum CNC-Drehen sollten Spanleitstufe, Schneide, Vorschubzustand, Unterbrechungen und Spanabfuhrweg benennen. Ob eine Datei das Ergebnis als zerspante Kupferteile, bearbeitete Kupferteile oder Drehteile bezeichnet – die Bezeichnung ersetzt keine arbeitsgangspezifische Aufzeichnung.
| Beobachtetes Signal | Mögliche Ursachen, die voneinander abzugrenzen sind | Beobachtung zur Ursachenabgrenzung | Nächste kontrollierte Prüfung |
|---|---|---|---|
| Die gefräste Oberfläche verändert sich plötzlich | Aufbauschneide, Schneidenschaden, erneutes Zerspanen, veränderte Abstützung | Schneide und Span prüfen, während Werkzeugbahn und Eingriff konstant bleiben | Ein kurzes Geometrieelement mit dokumentiertem Schneidenzustand erneut bearbeiten |
| Beim Drehen wickeln sich Späne auf oder stauen sich | Spanform, Vorschubzustand, Spanleitstufe, Unterbrechung, Spanabfuhr | Spanform und Spanabfuhrweg dokumentieren, nicht nur die Spindellast | Eine Variable zur Spansteuerung innerhalb der Lieferantengrenzen ändern |
| Der Grataustritt am Bohrungsausgang nimmt zu | Schneidenzustand, Vorschub kurz vor dem Durchbruch, Gegenlage, Rundlaufabweichung, Spanverdichtung | Eintritt und Austritt vergleichen, anschließend Gegenlage und Schneide prüfen | Den Durchbruchbereich prüfen, ohne alle Parameter zugleich zu verändern |
| Dünne Wand verzieht sich nach dem Ausspannen | Schnittkraft, Verformung in der Spannvorrichtung, freigesetzte Spannung, Wärme, veränderte Bezüge | Eingespannte und freie Zustände bei dokumentierter Temperatur messen | Abstützung oder Bearbeitungsfolge ändern, bevor ein Korrekturwert angewendet wird |
In einem begutachteten Fräsversuch an Reinkupfer T2 wurden 200–1000 m/min, ein Vorschub von 0,1–0,3 mm/r und eine axiale Zustellung von 0,5–1,3 mm mit einer benannten Maschine und Hartmetallwendeschneidplatte geprüft. Für eine getestete Bedingung – 600 m/min, 0,1 mm/r und 0,5 mm Tiefe – gibt die Studie Sa 1,80 μm und Sq 2,25 μm an. Diese Werte beschreiben den Versuch; sie sind keine Startwerte für C11000.
| Nachweisfeld | Veröffentlichter Wert | Grenze der Übertragbarkeit |
|---|---|---|
| Geprüfter Schnittgeschwindigkeitsbereich | 200–1000 m/min | T2, benannte Wendeschneidplatte und Maschine |
| Geprüfter Vorschubbereich | 0,1–0,3 mm/r | Nur die Vorschubdefinition der Studie |
| Geprüfte axiale Zustellung | 0,5–1,3 mm | Keine Vorgabe für die Wanddicke |
| Angeführtes Beispiel | 600 m/min, 0,1 mm/r, 0,5 mm | Eine Versuchsbedingung |
| Gemessene Reaktion | Sa 1,80 μm; Sq 2,25 μm | Benannte Oberflächenkennwerte, keine Funktionsabnahme |
Geometrieelemente auf den zu verhindernden Fehler auslegen
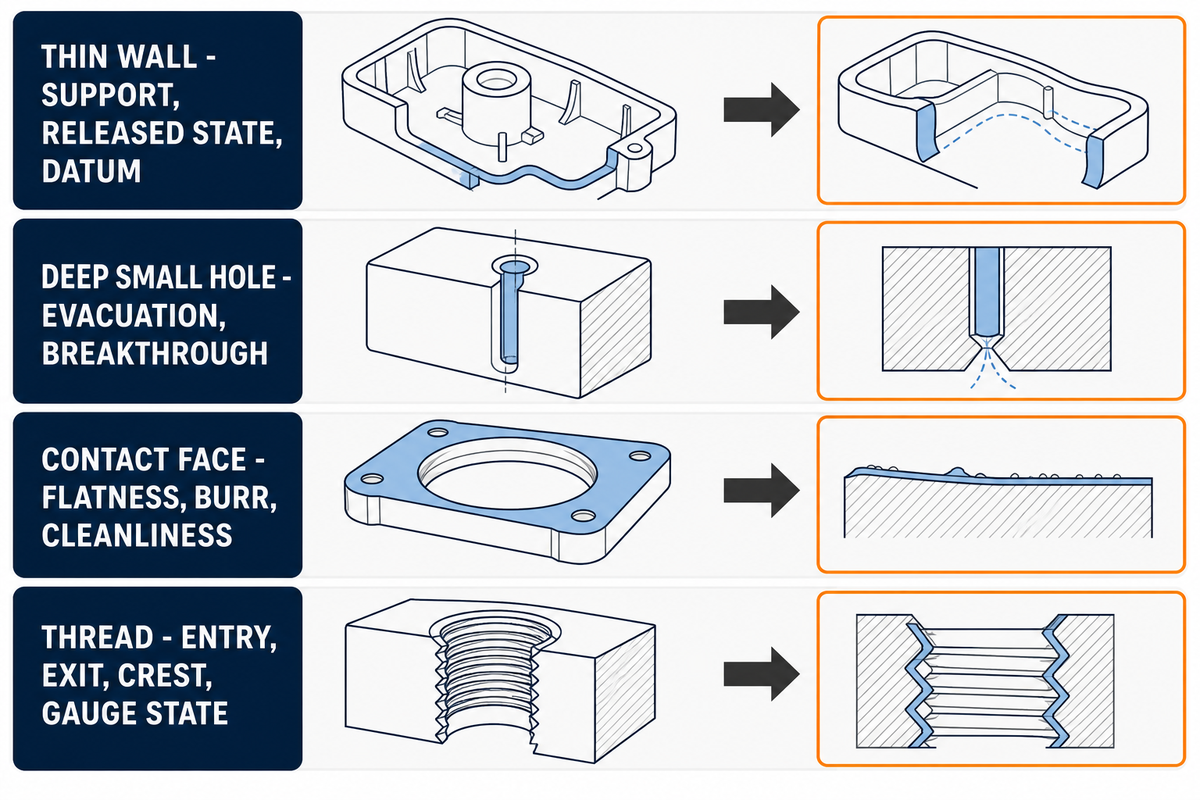
Die Nachweise auf Ebene der einzelnen Arbeitsgänge müssen in die Gestaltung der Geometrieelemente einfließen. Dabei sind der wahrscheinliche Fehler und das Prüfverfahren zu benennen. Bei einer dünnen Wand stellen sich Fragen zur Abstützung, zum Zustand nach dem Ausspannen und zu den Bezügen. Bei einer tiefen, kleinen Bohrung geht es um Spanabfuhr und Durchbruch. Dichtflächen werfen Fragen zu Ebenheit, Graten, Sauberkeit, Oberflächenbeschaffenheit, Beschichtung und Kontaktwiderstand im montierten Zustand auf. Bei Gewinden sind Einlauf, Auslauf, Gewindekamm und Zustand beim Prüfen mit der Lehre zu berücksichtigen.
Ein veröffentlichter Abstract zu Mikrofräsen dünner Kupferwände berichtet bei Gleichlauffräsen im Vergleich zum Gegenlauffräsen von kleineren Graten und geringerer Verformung, wobei ein diamantbeschichteter Fräser mit 0,5 mm Durchmesser verwendet wurde. Der vollständige Artikel ist kostenpflichtig, daher ist dies ein Hinweis aus einer einzelnen Studie – keine allgemeingültige Regel, dass Gleichlauffräsen jede Wand schützt.
Auch die Werkstückspannung gehört in die Konstruktionsbesprechung. Der unterzeichnete Artikel von Cutting Tool Engineering über anspruchsvolle Bauteile nennt Geometrie, Verfügbarkeit des Werkstoffs, geometrische Tolerierung, Schnittkräfte und Spannvorrichtung als zusammenhängende Einflussgrößen. Die Zahlenbeispiele beziehen sich nicht auf Kupfer, doch die Schlussfolgerung lässt sich übertragen: Für empfindliche Geometrieelemente muss vor dem Zerspanen ein Plan für Abstützung und Freigabe feststehen.
Ergänzen Sie bei jedem Geometrieelement mit hohem Risiko vier Fragen für die Zeichnungsprüfung: Welche Funktion fällt aus, wenn sich das Element verschiebt? In welchem Zustand wird es abgenommen? Welche Abstützung verändert das Messergebnis? Für welche Grate, Kanten, Sauberkeits- oder Oberflächenzustände ist ein Grenzwert festzulegen?
Die Auslegung von Kupferbauteilen beginnt daher mit Funktion und Messung. Relevante Konstruktionsaspekte sind Zugänglichkeit, Abstützung während der Zerspanung, Verzug nach dem Ausspannen, Kantenlage, Passungszustand und die Prüfkräfte, denen das Geometrieelement standhalten kann.
Einen Fertigungsablauf erstellen, ohne ein Universalrezept zu übernehmen
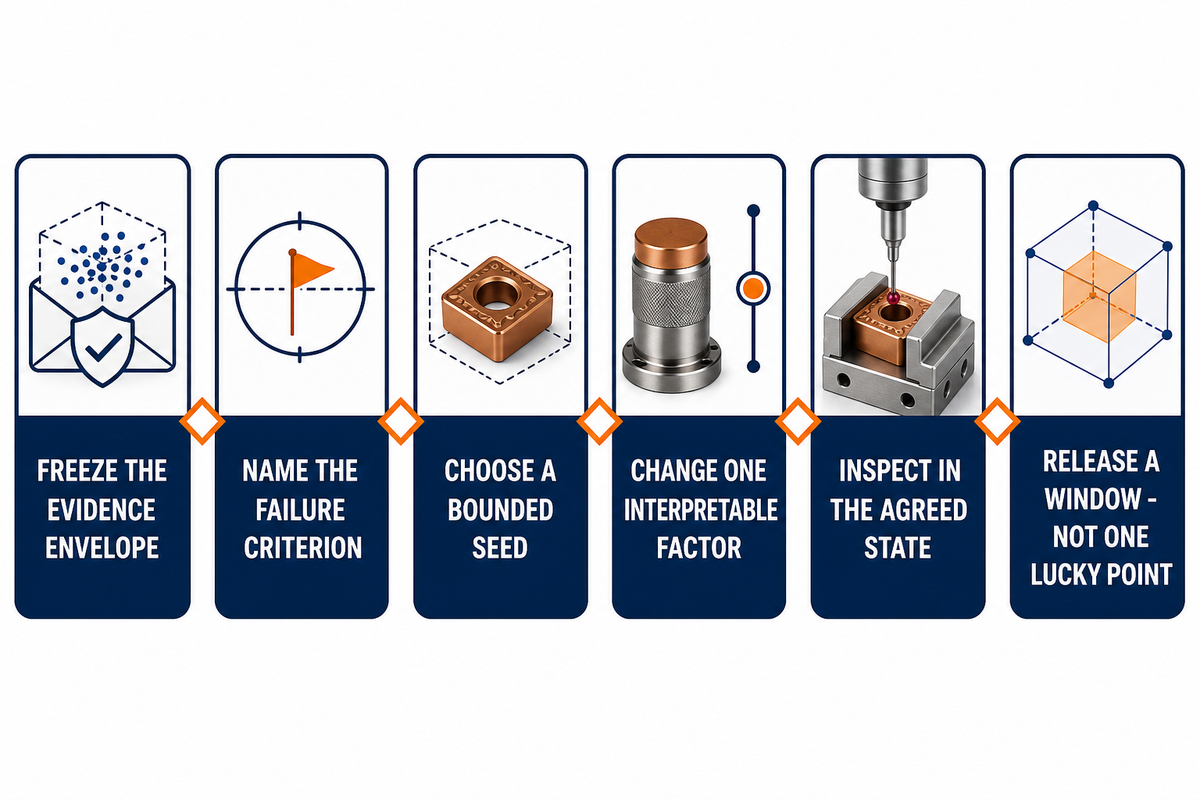
Aus der Prüfung von Geometrieelementen und Abstützung lässt sich ein nachvollziehbarer Fertigungsablauf ableiten: von der Werkstoffidentität über einen kontrollierten Versuch bis zu Einzelprüfungen anhand der beobachteten Signale. Er beginnt nicht damit, eine Tabelle aus dem Internet in ein Maschinenprogramm zu kopieren.
- Den Nachweisrahmen festlegen. Legierung, Produktform, Zustand, Chargenanforderung, Geometrieelement, Halbzeugaufmaß, Werkzeug, Schneidenzustand, Halter, Eingriff, Abstützung, Zustand des Kühlschmierstoffs, Maschine und Messverfahren dokumentieren.
- Fehlerkriterium benennen. Festlegen, welche Gratstelle, welches Spanverhalten, welcher Oberflächenkennwert, welches Maß nach dem Ausspannen, welches Werkzeugsignal oder welcher Schnittstellenzustand zur Ablehnung des Versuchs führen kann.
- Einen begrenzten Ausgangswert auswählen. Eine aktuelle Empfehlung des Werkzeuglieferanten, qualifizierte Fertigungserfahrung oder einen veröffentlichten Versuch nur dann heranziehen, wenn die Bedingungen übereinstimmen. Jede Abweichung kennzeichnen.
- Einen repräsentativen Probekörper oder ein repräsentatives Geometrieelement fertigen. Die Nachweisfelder konstant halten und jeweils nur einen eindeutig auswertbaren Faktor ändern.
- Im vereinbarten Zustand prüfen. Temperatur, Zeit, Einspannung, Realisierung der Bezüge, Verfahren und Messunsicherheit dokumentieren, bevor eine Korrektur akzeptiert wird.
- Ein Prozessfenster und keinen einzelnen Glückstreffer freigeben. Bestätigen, dass der gewählte Ablauf innerhalb der geplanten Grenzen für Werkzeugstandzeit und Materialchargen akzeptabel bleibt.
Mit einer kurzen Versuchsreihe lässt sich keine allgemeingültige Ursache nachweisen. Wechselwirkungen zwischen Faktoren können bestehen bleiben. Der Nutzen ist enger gefasst: Das Verfahren verhindert, dass ein Symptom, eine Einstellung und ein Endmaß von den Bedingungen getrennt werden, unter denen sie entstanden sind.
Ein Prototyp kann den Fertigungsablauf erproben, gibt die Fertigung aber nicht von selbst frei. Entgraten, Reinigen, Beschichten oder Elektropolieren nur dann in den Ablauf aufnehmen, wenn technische Zeichnung und Funktion es erfordern. Anschließend den Zustand prüfen, der durch den benannten Schritt entstanden ist.
Wie lässt sich ein Versuchsprotokoll zur Kupferbearbeitung wiederverwenden?
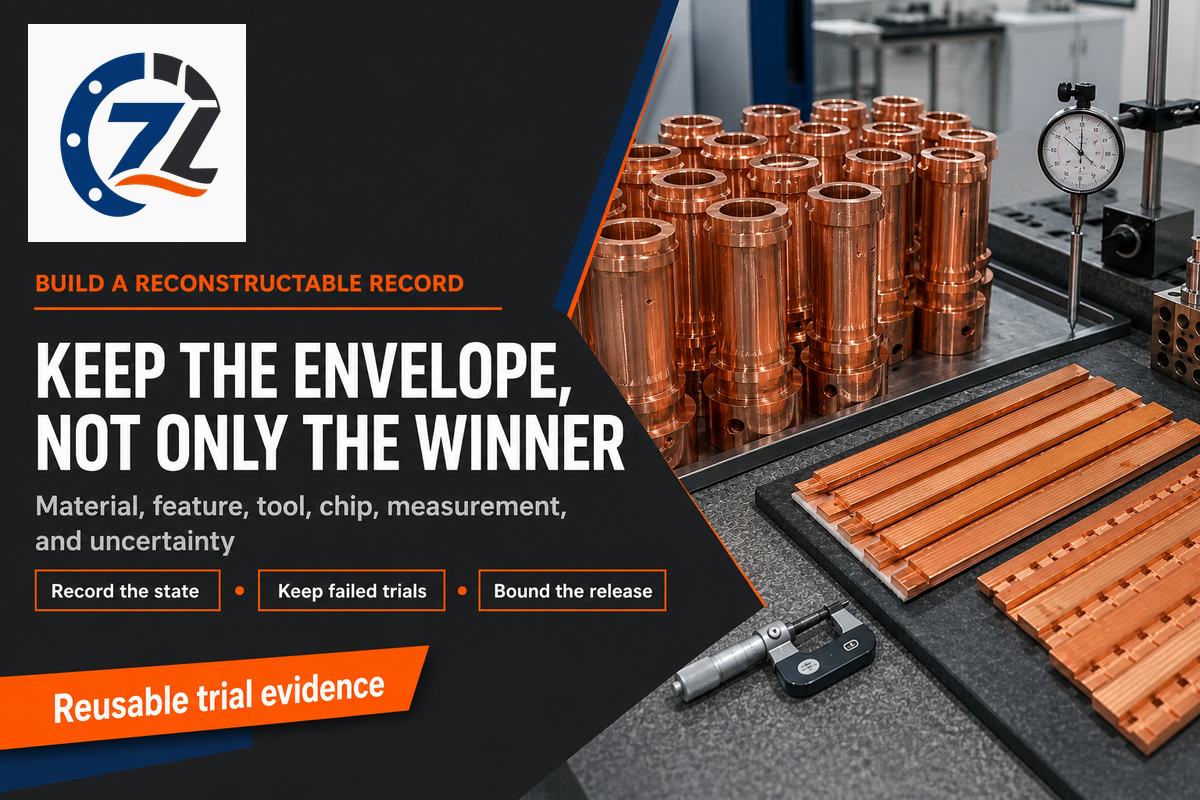
Ein wiederverwendbares Versuchsprotokoll zur Kupferbearbeitung ermöglicht es anderen Ingenieuren, anhand der angegebenen Fertigungs- und Prüfbedingungen nachzuvollziehen, was zerspant und verändert wurde, was gemessen wurde und was noch unklar ist. Das Protokoll sollte den Nachweisrahmen festhalten und nicht nur die vermeintlich „beste“ Einstellung.
Beginnen Sie mit der Werkstoffidentität: Bezeichnung, Produktform, Zustand, Chargen- oder Zertifikatsanforderung, Halbzeuggröße und Status eines möglichen Ersatzwerkstoffs. Ergänzen Sie die Identität des Geometrieelements: Zeichnungsstand, Geometrieelement und Bezug, Nennaufmaß des Halbzeugs, Werkzeugzugang, Kantenanforderung sowie die Angabe, ob das Bauteil frei, eingespannt oder montiert gemessen wird. Maschine und Aufspannung nur so detailliert dokumentieren, wie es zum Verständnis von Steifigkeit, Reichweite, Rundlaufabweichung, Abstützung und Spanabfuhr nötig ist.
Für den Zerspanungsvorgang Werkzeughersteller und Kennung, Geometrie, gegebenenfalls Beschichtung, Schneidenzustand, Halter, gemessenen Überstand, Arbeitsgang, Richtung, Eingriff, programmierten und tatsächlich beobachteten Vorschubzustand, Kühlschmierstoffzufuhr sowie ein Bild von Span oder Grat festhalten. Steuerungswerte ohne Werkzeugdurchmesser, tatsächlichen Eingriff oder Kontext des Geometrieelements sind nicht als Parameter wiederverwendbar.
Für das Ergebnis das genaue Prüfmerkmal, die Einheit, die Realisierung der Bezüge, das Messgerät oder -verfahren, die Temperatur von Werkstück und Spannvorrichtung, die Zeit seit der Zerspanung, den Einspannzustand, gegebenenfalls die Messunsicherheit und die Abnahmeregel festhalten. Unerwartete Ereignisse wie erneutes Zerspanen, verdichtete Späne, ein gewechselter Einsatz, eine Anpassung der Spannvorrichtung oder eine Unterbrechung vor der Prüfung dokumentieren. Solche Ereignisse können erklären, warum ein nominell wiederholtes Bauteil keine echte Wiederholung darstellt.
Schließen Sie mit zwei Aussagen ab: Was stützt der Versuch, und was stützt er nicht? Beispielsweise kann er ein Geometrieelement, eine Legierung in einem bestimmten Zustand, eine Werkzeugfamilie und einen festgelegten Prüfzustand abdecken. Daraus folgt nicht automatisch, dass auch eine andere Legierung, eine tiefere Tasche, eine dünnere Wand, ein späterer Werkzeugstandzeit-Zustand oder ein elektrisches Ergebnis im montierten Zustand abgedeckt ist. Diese abschließende Abgrenzung macht das Protokoll sicher wiederverwendbar.
| Nachweisfeld | Erforderlicher Eintrag | Frage zur Freigabe |
|---|---|---|
| Werkstückidentität | Bezeichnung, Produktform, Zustand, Charge, Zertifikat, Status eines Ersatzwerkstoffs | Welchen Werkstoffzustand deckte der Versuch tatsächlich ab? |
| Identität des Geometrieelements | Zeichnungsstand, Geometrieelement, Bezug, Halbzeugaufmaß, Kantenregel | Welche Geometrie und Funktion wurden geprüft? |
| Abstützungszustand | Kontakt mit der Spannvorrichtung, Einspannung, Zugänglichkeit, Ausspannfolge | Können Abstützung oder Ausspannen das Ergebnis verändern? |
| Werkzeugzustand | Werkzeugkennung, Geometrie, Beschichtung, Schneidenzustand, Halter, Überstand | Lassen sich Schneide und Werkzeugbaugruppe rekonstruieren? |
| Zerspanungszustand | Arbeitsgang, Richtung, Eingriff, programmierter und beobachteter Vorschub, Kühlschmierstoffzufuhr | Unter welcher begrenzten Prozessbedingung entstand das Signal? |
| Beobachtetes Signal | Span, Grat, Oberfläche, Belastung, Schneidenbild, Unterbrechung | Was änderte sich, bevor sich das Abnahmeergebnis veränderte? |
| Messzustand | Prüfmerkmal, Einheit, Realisierung der Bezüge, Temperatur, Einspannung, Verfahren, Messunsicherheit | Wurde die vereinbarte Größe im vereinbarten Zustand gemessen? |
| Entscheidungsgrenze | Abgedeckter und ausgeschlossener Umfang, Änderungsanlass, Prüfer | Was lässt sich wiederverwenden und was erfordert einen neuen Versuch? |
Bewahren Sie auch abgelehnte Versuche als Nachweis auf. Fehlgeschlagene Änderungen an der Spansteuerung, Grate, die vom Eintritt zum Austritt wandern, oder Maße, die sich erst nach dem Ausspannen ändern, können die nächste Prüffrage eingrenzen. Verknüpfen Sie jedes Protokoll mit Zeichnungsstand, Programmstand, Werkzeugnachweis, Materialcharge und Prüfdatei. Ändert sich eine dieser Eingangsgrößen, legen Sie einen neuen Versuchsstand an, statt den alten zu überschreiben. Ein wiederverwendbares Protokoll ist keine glatt erzählte Erfolgsgeschichte, sondern eine prüfbare Abfolge, an der sich erkennen lässt, welche Variablen konstant blieben, welche sich änderten und warum der freigegebene Prozessbereich enger ist als die gesamte Kupferwerkstofffamilie.
Wann sollten Sie ein veröffentlichtes Rezept zur Kupferbearbeitung ablehnen?
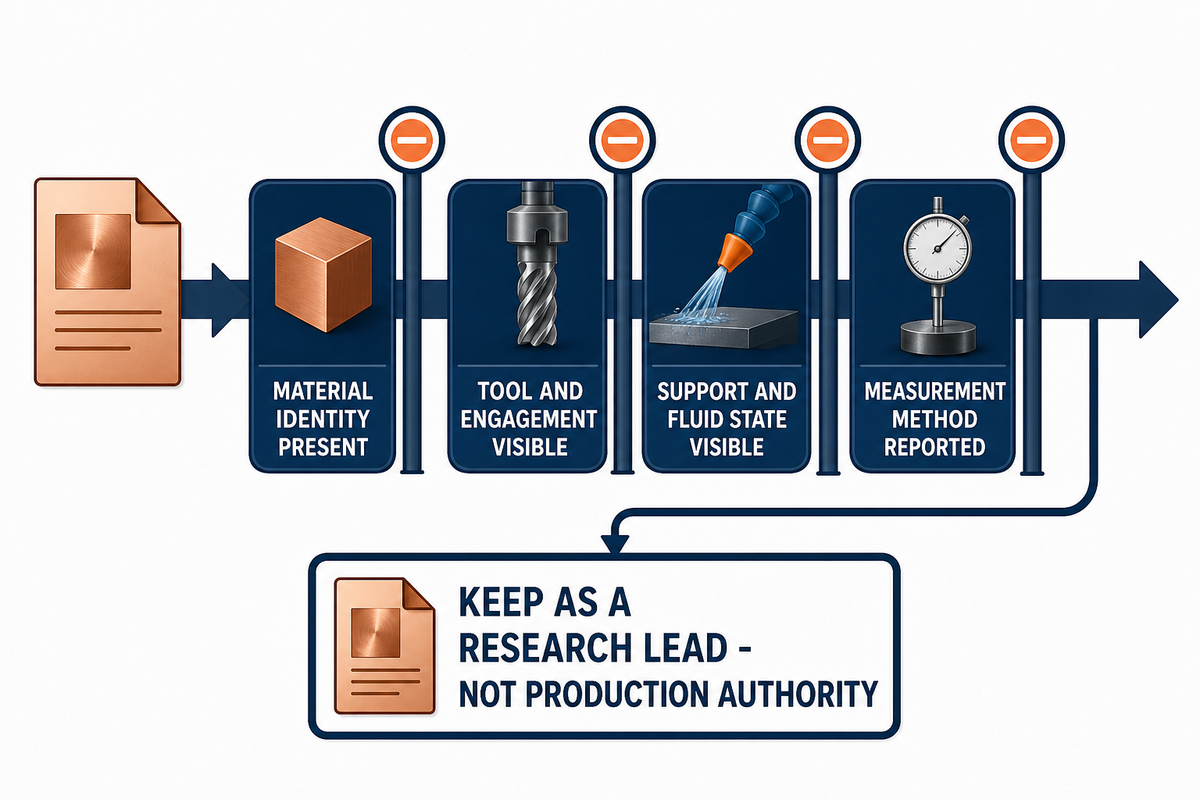
Lehnen Sie ein Rezept als Grundlage für die Fertigungsfreigabe ab, wenn es Legierung oder Zustand auslässt, Schruppen und Schlichten vermischt, Werkzeug oder Eingriff verschweigt, Abstützung oder Kühlschmierstoffzustand nicht angibt, keine Messmethode nennt oder eine einzelne erfolgreiche Bedingung als übertragbares Prozessfenster darstellt. Als Ansatz für weitere Recherchen können Sie es dennoch aufbewahren.
Lehnen Sie außerdem eine Aussage zur Bearbeitungsrichtung ab, wenn sich der Maßstab ändert. Beim oben genannten Ergebnis für dünne Wände wurden Mikrofräsen und ein Fräser mit 0,5 mm Durchmesser verwendet; es lässt sich nicht auf eine größere Wand, ein anderes Werkzeug oder eine andere Einspannung übertragen. Lehnen Sie eine Aussage zur Oberflächenbeschaffenheit ab, wenn sie nur Ra nennt, obwohl die Funktion von Graten, Welligkeit, Ebenheit, Verunreinigung, Beschichtungshaftung oder Kontaktwiderstand abhängt.
Die aussagekräftigste veröffentlichte Zahl ist oft diejenige mit der klarsten Abgrenzung. Zahlen ohne Kontext zu Werkstoff, Arbeitsgang, Werkzeug, Geometrieelement und Messung sind weniger aussagekräftig als eine qualitative Regel, die dazu auffordert, die tatsächlichen Fertigungsbedingungen zu prüfen.
Die Funktion prüfen, nicht nur das Nennmaß
Für die Abnahme müssen zunächst die Messgröße – also die zu messende Größe – und der dafür maßgebliche Zustand benannt werden. Die Positioniergenauigkeit der Maschine ist keine Toleranz des fertigen Bauteils. Eine freigegebene dünne Wand, eine Prüfung im eingespannten Zustand und eine montierte Schnittstelle sind unterschiedliche Nachweiszustände.
Die Katalogseite von ASME zu Y14.5-2018 (R2024) beschreibt Symbole, Regeln, Definitionen, Anforderungen, Standardvorgaben und Verfahren zur Angabe und Interpretation der geometrischen Tolerierung. Daraus folgt nicht, dass die Norm automatisch für jede technische Zeichnung gilt. Die Leitlinien von NIST zur Messunsicherheit erläutern, warum Messgröße und Messunsicherheit zum Ergebnis gehören.
| Frage | Warum sie das Ergebnis beeinflusst | Aufzubewahrender Nachweis |
|---|---|---|
| Welche Größe wird gemessen? | Ein Ergebnis zu Maß, Form, Lage, Rauheit, Grat oder Widerstand beantwortet jeweils eine andere Frage | Geometrieelement, Prüfmerkmal, Einheit und Grenzwert |
| Welche Bezüge und Einspannbedingungen gelten? | Weiche oder dünne Geometrie kann sich durch die Abstützung verformen | Realisierung der Bezüge, Spannvorrichtung sowie freier oder eingespannter Zustand |
| Welche Temperatur und welcher Zeitpunkt gelten? | Temperaturzustand und Temperaturausgleich können ein Maßergebnis verändern | Temperatur von Werkstück und Spannvorrichtung, verstrichene Zeit, Umgebung |
| Wie wird die Messunsicherheit berücksichtigt? | Ein Ergebnis nahe am Grenzwert erfordert eine Entscheidungsregel | Verfahren, Kalibrierstatus, Messunsicherheit und Entscheidungsregel |
Das Engineering Metrology Toolbox des NIST nennt 20 °C als industrielle Referenztemperatur für Längenmessungen und weist darauf hin, dass eine Korrektur für Wärmeausdehnung sowie die Unsicherheit des Ausdehnungskoeffizienten in die Unsicherheitsbilanz eingehen können. Daraus lässt sich keine allgemeingültige Temperaturausgleichszeit für Kupfer ableiten. Es zeigt Einkäufern und Zerspanern vielmehr, dass sie Temperatur und Temperaturausgleich vereinbaren sollten, statt ungeprüfte Messwerte miteinander zu vergleichen.
Anwendungen verändern die Abnahmefrage
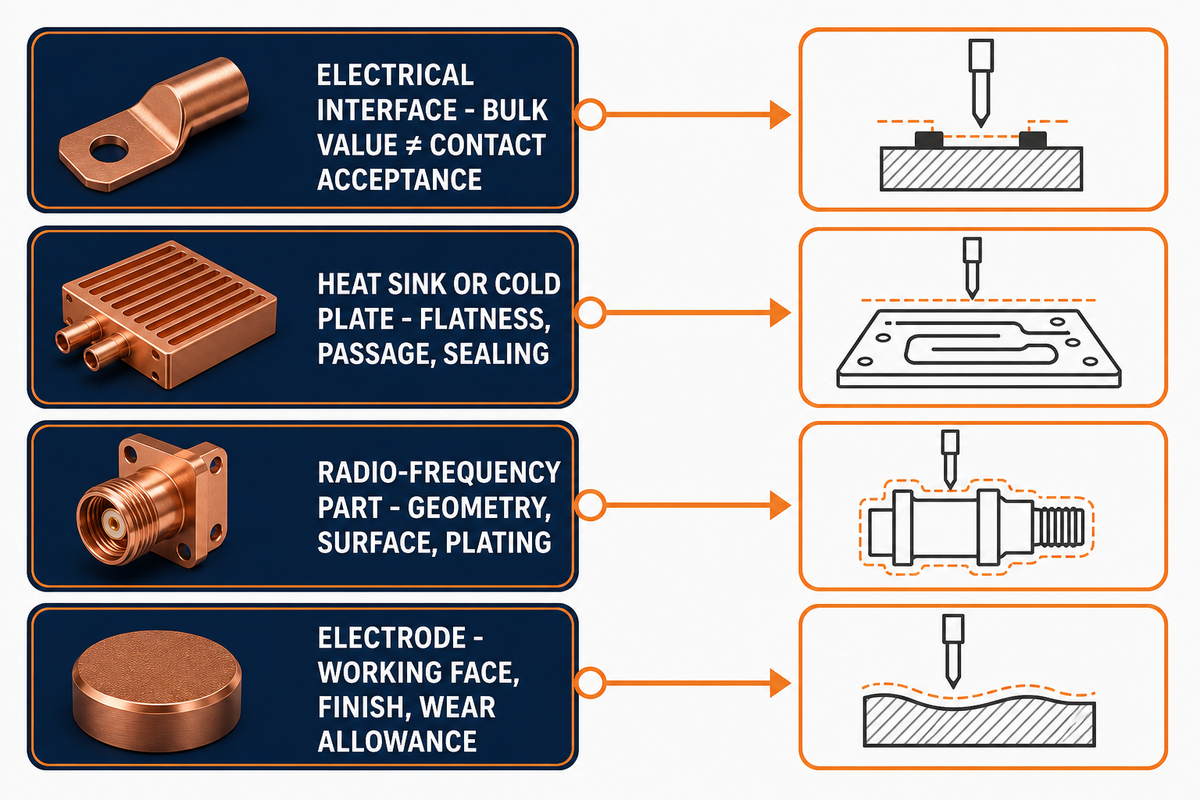
Anwendungsbezeichnungen sollten die Fragestellungen verändern und nicht als Leistungsnachweis dienen. Bei Stromschienen können Lochbild, Ebenheit, Zustand der Kanten, Beschichtung, Sauberkeit und eine durch die Baugruppe definierte elektrische Prüfung relevant sein. Bei Kühlkörpern oder Kühlplatten können zusätzlich Ebenheit der Kontaktfläche, Integrität der Kanäle, Dichtheit und Leckageanforderungen hinzukommen. Bei Hochfrequenzbauteilen können Geometrie, Oberflächenzustand, Galvanisierung und Verhalten im montierten Zustand stärker in den Fokus rücken. Bei Elektroden haben möglicherweise die Geometrie der Arbeitsfläche, die Oberflächenbeschaffenheit und das Verschleißaufmaß Vorrang.
Industrielle Anwendungen von Kupfer gehen über elektrische Anwendungen hinaus, und selbst bei einem elektrischen Leiter gibt es mehrere Nachweisebenen. Ein HF-Bauteil, eine thermische Kontaktfläche und eine stromführende Verbindung können derselben Legierungsfamilie angehören und dennoch unterschiedliche Anforderungen an Geometrie, Oberfläche, Sauberkeit und Prüfung im montierten Zustand stellen.
Die Leitfähigkeit des Grundwerkstoffs ist ein Werkstoffnachweis, kein Nachweis für die fertige Kontaktfläche. Im eng gefassten Kontext elektronischer Relais nennt der Leitfaden der FDA zur Prüfung von Relais Filmbildung und Oberflächenverunreinigungen als Mechanismen, die mit Kontaktfehlern und hohem Widerstand verbunden sind. Dieses Beispiel gilt nicht für jede Kupferkontaktfläche. Es zeigt, warum der Zeichnungsverantwortliche die Funktion im montierten Zustand und den Oberflächenzustand festlegen muss, statt sich auf einen Leitfähigkeitswert der Legierung zu verlassen.
Behaupten Sie nicht, dass ein zerspantes Kupferbauteil die Sicherheit, Kühlung, Hochfrequenz-, elektrische oder Verschleißleistung des fertigen Systems nachweist. Bauteilabnahme und Systemvalidierung sind getrennte Nachweisebenen.
Kupferpartikel, Kühlschmierstoff-Aerosol und Beryllium getrennt beurteilen
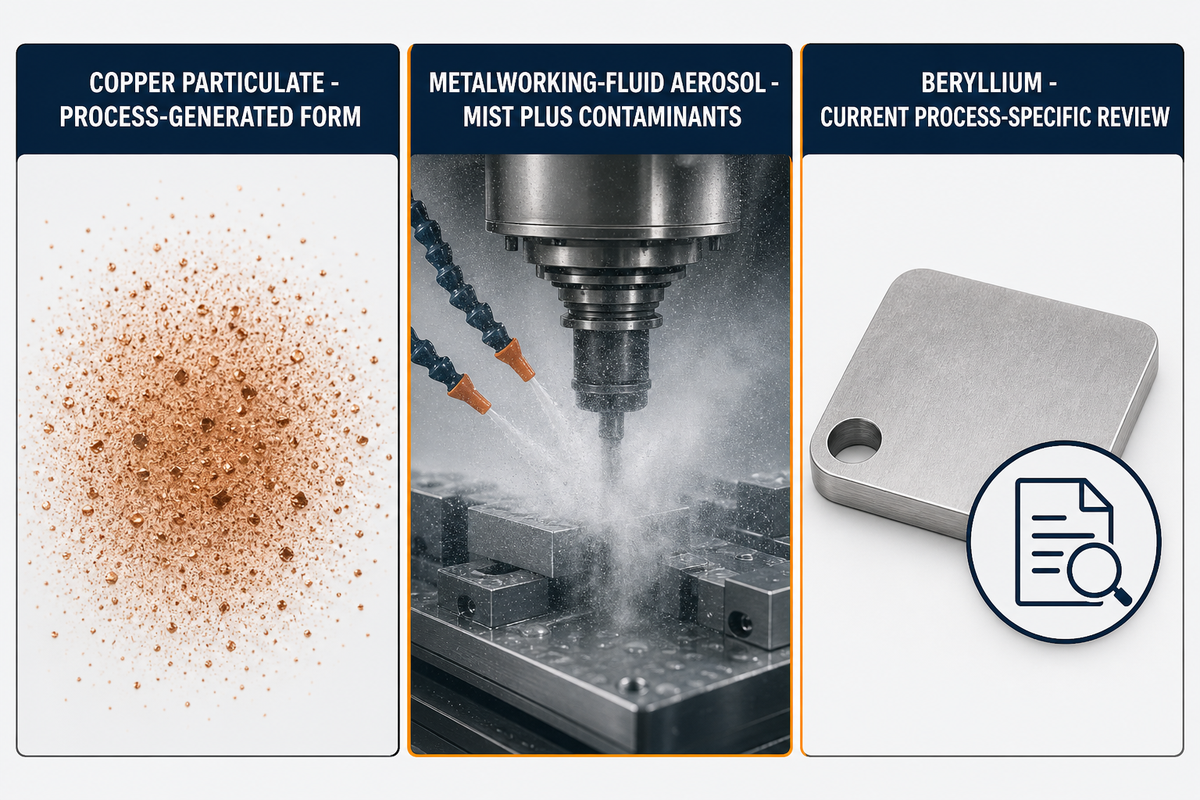
Die arbeitsmedizinische Beurteilung muss sich nach Prozess und Werkstoff richten, nicht nach dem alltäglichen Umgang mit dem fertigen Bauteil. Die NIOSH-Seite zu Kupferstäuben und -nebeln behandelt prozessbedingt entstehenden Staub oder Nebel als Expositionsform. Das bedeutet nicht, dass massive Kupferbauteile dieselbe Expositionssituation schaffen.
Das Kühlschmierstoffsystem wirft eine weitere Frage auf. NIOSH definiert Kühlschmierstoff-Aerosol als den Nebel samt Verunreinigungen, darunter Kühlschmierstoffbestandteile, Prozessverunreinigungen, Partikel und biologische Produkte. Es sollte nicht auf „Kupfernebel“ verkürzt werden.
Die NIOSH-Seiten dienen hier ausschließlich der Unterscheidung verschiedener Expositionsformen; eine davon ist eine archivierte Themenseite, und keine der beiden ist eine aktuelle, vollständige Checkliste zur Einhaltung von Vorschriften. Die aktuellen Pflichten müssen für den konkreten Werkstoff, Prozess, Rechtsraum und die vorliegenden Expositionsnachweise geprüft werden.
Für berylliumhaltige Werkstoffe ist eine aktuelle, prozessspezifische Prüfung der Vorschrifteneinhaltung erforderlich. OSHA 1910.1024 enthält Geltungsbedingungen, die an Verarbeitung, Zusammensetzung und objektive Expositionsdaten geknüpft sind. Die Legierungsbezeichnung allein entscheidet nicht über die Anwendbarkeit. Dieser Artikel ersetzt weder die Expositionsbewertung des Arbeitgebers noch Sicherheitsdaten oder eine rechtliche Prüfung.
Der 7-schichtige Anforderungssatz für die Kupferzerspanung
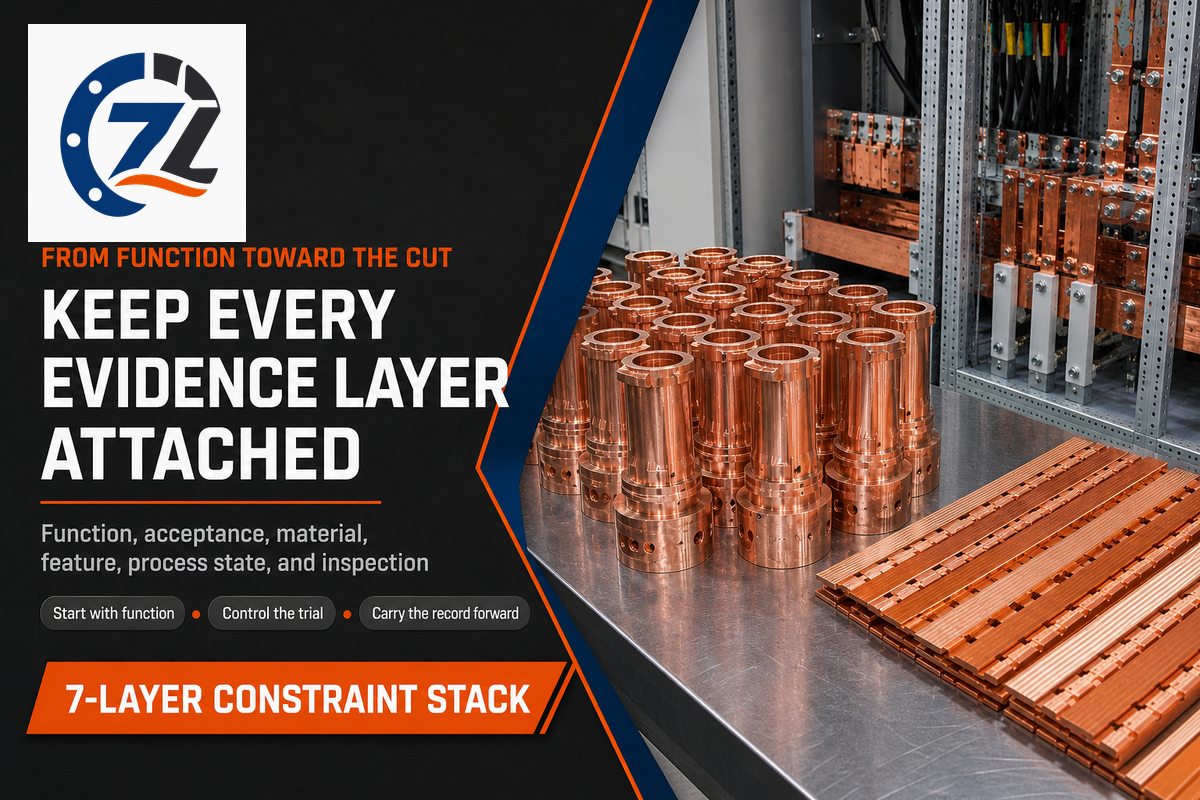
Der 7-schichtige Anforderungssatz für die Kupferzerspanung umfasst einen Mindestsatz an Fragestellungen, keine vollständige Norm. Gehen Sie von der Funktion zum Schnitt vor: Anwendungsfunktion → messbares Abnahmemerkmal → Legierung/Form/Zustand → Geometrieelement und freigegebener Zustand → Arbeitsgang/Werkzeug/Eingriff/Abstützung → Zustand von Span/Kühlschmierstoff/Temperatur → Prüfverfahren und Messunsicherheit.
Eine Änderung in einer höheren Schicht kann Entscheidungen in den darunterliegenden Schichten ungültig machen. Ändert sich die Legierung, übernehmen Sie nicht automatisch das bisherige Prozessfenster. Ändern sich Wand oder Bezugssystem, überprüfen Sie Werkstückspannung und Messung erneut. Ändert sich die Funktion der Kontaktfläche, überprüfen Sie Anforderungen an Kanten, Oberfläche, Sauberkeit und Prüfung erneut. So wird verhindert, dass eine lokale Verbesserung der Zerspanung unbemerkt die Produktanforderung verletzt.
Wenn diese Angaben vorliegen, übernehmen Sie den Nachweis von der Legierung bis zur Abnahme in die Projektabstimmung für Kupfer auf der bestehenden Lösungsseite. Dort ist auch der richtige Ort, um einen CNC-Bearbeitungsservice zu bewerten oder CNC-Bearbeitungsservices für Kupfer anhand der technischen Zeichnung, des Werkstoffnachweises, der kritischen Geometrieelemente, des Prüfzustands und der Versuchsnachweise zu vergleichen; die Ausgestaltung und das Angebot für den Service gehören dorthin und nicht in diesen Leitfaden.
Besprechen Sie die technische Zeichnung und den Validierungsplan
Häufig gestellte Fragen
Lässt sich C11000 leicht zerspanen?
C11000 lässt sich nicht allein anhand der Leitfähigkeit als „leicht zerspanbar“ einstufen.
Die Datensätze der Copper Development Association nennen eine hohe Leitfähigkeit und eine relative Zerspanbarkeitseinstufung von 20; keiner dieser Werte liefert jedoch Bearbeitungsparameter. Legen Sie Produktform, Zustand, Arbeitsgang, Werkzeug, Kantenzustand, Eingriff, Geometrieelement, Abstützung, Kühlschmierstoffzufuhr, Span-Kriterium und Prüfzustand fest. Bewerten Sie anschließend den Fertigungsablauf anhand eines kontrollierten Versuchs an einem Geometrieelement. Eine Werkstofffamilienbezeichnung, ein Leitfähigkeitswert oder eine Einstufung kann Grate, Spanbeherrschung, Werkzeugstandzeit, Oberflächenbeschaffenheit oder Konformität des freigegebenen Bauteils für sich genommen nicht vorhersagen.
Kann ich für jede Kupferlegierung dieselbe Schnittdaten-Tabelle verwenden?
Keine Tabelle ist eine verbindliche Fertigungsvorgabe für jede Kupferlegierung und jedes Geometrieelement. Sie kann lediglich als Ausgangspunkt für einen Versuchsparameter dienen, nachdem Legierung, Geometrieelement, Werkzeuge, Kühlschmierstoff und Messbedingungen geprüft wurden.
Eine Tabelle eignet sich nur dann als Ausgangspunkt für einen Versuch, wenn ihre Angaben zu Legierung, Zustand, Werkzeug, Eingriff, Maschine, Abstützung, Kühlschmierstoff und Messbedingungen übereinstimmen. Dokumentieren Sie jede Abweichung. Bearbeiten Sie ein für die Fertigung repräsentatives Geometrieelement, prüfen Sie die vereinbarten Fehlerkriterien und geben Sie ein begrenztes Prozessfenster frei statt eines einzelnen zufällig günstigen Messpunkts. Der gültige Nachweis sollte außerdem den geprüften Bereich für Werkzeugstandzeit und Materialcharge angeben. Eine relative Zerspanbarkeitseinstufung ist kein Drehzahlmultiplikator, und ein für T2-Reinkupfer angegebener Wert ist nicht automatisch ein Parameter für C11000 oder C14500.
Verringert Gleichlauffräsen immer die Gratbildung an dünnen Kupferwänden?
Eine allgemeingültige Aussage zum Gleichlauffräsen ist nicht belegt.
Ein öffentlich zugängliches Abstract berichtet bei einem Mikrofäsversuch mit einem diamantbeschichteten Fräser von 0,5 mm über kleinere Grate und geringere Verformung beim Gleichlauffräsen. Die vollständige Versuchsmethode ist kostenpflichtig zugänglich, und der Befund gilt nur innerhalb dieses Versuchsrahmens. Werkzeuggröße, Wandgeometrie, Legierungszustand, Abstützung, Rundlaufabweichung, Eingriff, Reihenfolge der Zerspanung und Prüfzustand können das Ergebnis verändern. Behandeln Sie die Fräsrichtung als einen kontrollierten Faktor, nicht als Ersatz für einen Versuch am konkreten Geometrieelement und eine Messung am freigegebenen Bauteil.
Warum können zwei Prüfer bei einem dünnen Kupfergeometrieelement zu unterschiedlichen Ergebnissen kommen?
Möglicherweise messen sie unterschiedliche physikalische Zustände oder messtechnische Zustände.
Vergleichen Sie die genaue Messgröße, den Zeichnungsstand, die Realisierung der Bezüge, die Abstützung, den freien oder eingespannten Zustand, die Antastkraft, die Temperatur von Werkstück und Spannvorrichtung, die Angleichzeit, das Verfahren, den Kalibrierstatus und die Messunsicherheit. Vergewissern Sie sich, dass sich beide Messwerte auf dasselbe Geometrieelement und dieselbe Einheit beziehen. Ein Maschinenpositionswert, ein Messwert während des eingespannten Bearbeitungsprozesses und ein Ergebnis am freigegebenen Bauteil sind nicht automatisch gleichwertig. Liegen die Messwerte nahe an einem Grenzwert, wenden Sie die vereinbarte Entscheidungsregel an, bevor Sie einen Korrekturwert ändern. Wiederholen Sie die Messung unter einem einheitlich dokumentierten Zustand und ändern Sie dann jeweils nur eine Zustandsvariable. So lässt sich eine Prozessverschiebung von einer Abweichung des Messzustands unterscheiden, ohne anzunehmen, dass einer der Prüfer falsch liegt.
Wann sollte die Kupferzerspanung im Rahmen einer Projektprüfung beurteilt werden?
Gehen Sie zur Projektprüfung über, wenn eine fehlende Angabe den Fertigungsablauf oder die Abnahme verändern kann. Beispiele sind Legierung, Abstützung des Geometrieelements, Kantenzustand, Prüfzustand und Kontext der Bearbeitungsparameter.
Beispiele sind eine unsichere Angabe zu Legierung oder Zustand, ein nachgiebiges kritisches Geometrieelement, eine funktionale Grat- oder Oberflächenanforderung, ein nicht definierter Prüfzustand oder ein nicht passender Bearbeitungsparametersatz. Legen Sie Zeichnungsstand, Werkstoffnachweis, Stückzahl, kritische Geometrieelemente, Kontext der Gegenstücke, Fehlersignal und Abnahmeverfahren vor.
Quellen und Grenzen der Quellen
Referenzen und Quellen
- Datensatz C11000 der Copper Development Association — definierte Werkstoffidentität, Form/Zustand, Leitfähigkeit und relative Einstufung.
- Datensatz C14500 der Copper Development Association — ausschließlich als ausdrücklich benannter Vergleich.
- Zerspanungsmonografie des German Copper Institute — allgemeine Richtwerte und Grenzen von Fertigungsversuchen.
- Frässtudie zu T2-Reinkupfer — Versuchsrahmen, keine Bearbeitungsvorgabe.
- Abstract zum Mikrofäsen dünnwandiger Kupferbauteile — nur das öffentliche Abstract; der Volltext ist kostenpflichtig zugänglich.
- Geltungsbereich des ASME-Y14.5-Katalogs und Messunsicherheit nach NIST — Grenzen der Produktdefinition und Messtechnik.
- NIOSH zu Kupferstäuben und -nebeln und NIOSH zu Kühlschmierstoffen — unterschiedliche Fragen zur beruflichen Exposition.
- OSHA-Berylliumstandard — aktueller Geltungsbereich und bedingte Anwendbarkeit; keine Rechtsberatung.