
Contacter Zhenling Company

Mis à jour en août 2026
L’usinage CNC du cuivre consiste à utiliser le fraisage, le tournage, le perçage et d’autres opérations commandées par ordinateur pour fabriquer des pièces en cuivre ou en alliage de cuivre. Pour usiner le cuivre en CNC, cette désignation ne définit pas une plage de procédé unique. Le grade, la forme du produit, l’état métallurgique, la géométrie des éléments, l’état de l’outil, le maintien de la pièce, l’état du fluide et la méthode de contrôle déterminent ce qu’un essai valable doit démontrer.
Ce guide s’adresse aux responsables des plans, aux ingénieurs de fabrication et aux acheteurs qui doivent analyser des bavures, des problèmes de copeaux, des déformations ou des résultats de contrôle contestés. Pour consulter des informations vérifiées sur l’entreprise et son périmètre général d’usinage à partir des plans clients, voir la page À propos de Zhenling. La méthode présentée ici définit des limites de preuve liées aux conditions ; elle ne fournit ni tableau universel de vitesses et d’avances, ni garantie de tolérance, ni données de production confidentielles. Elle vise à transformer un vague « problème de cuivre » en un plan de validation lié aux conditions.
Pour travailler le cuivre, il faut d’abord distinguer le terme recherché des paramètres maîtrisés. « Cuivre pour l’usinage CNC » ne désigne pas un matériau unique pour l’usinage CNC, et le cuivre est souvent fourni dans des états qui réagissent différemment après la coupe. C’est le plan et le dossier matière, et non une désignation générique de famille, qui doivent établir son identité.
Que définit réellement l’usinage CNC du cuivre ?
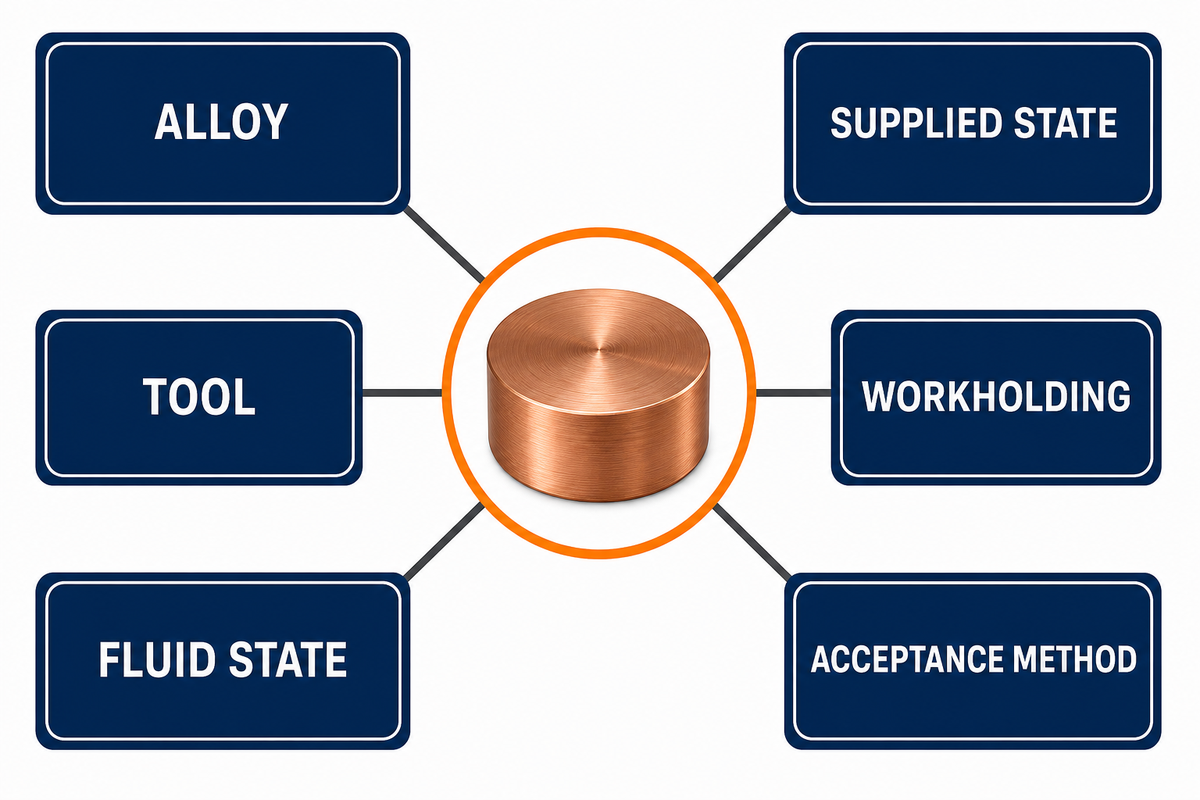
L’usinage CNC du cuivre désigne un procédé d’enlèvement de matière maîtrisé appliqué à une pièce identifiée. À lui seul, il ne définit ni l’alliage, ni l’état de livraison, ni l’outil, ni le maintien de la pièce, ni le liquide de coupe, ni la méthode d’acceptation, ni les substitutions autorisées. Ces éléments doivent être précisés dans le plan, le dossier matière, le plan de procédé et l’accord de contrôle.
Cette distinction est importante, car deux pièces désignées comme étant en « cuivre » peuvent répondre à des fonctions différentes. L’une peut privilégier la conductivité électrique et une interface de contact ; l’autre, le transfert thermique, l’étanchéité, la géométrie radiofréquence ou l’usure de l’électrode. Une même bavure visible peut donc présenter des risques fonctionnels différents. Commencez par déterminer quelle exigence est susceptible de ne pas être respectée, puis remontez jusqu’aux preuves requises pour la coupe.
Commencez par le grade, la forme du produit et l’état métallurgique, pas par le cuivre
Un procédé d’usinage pertinent commence par une désignation d’alliage maîtrisée, la forme du produit et son état métallurgique. Ni le nom d’une famille ni une note relative d’usinabilité ne suffisent. Ces éléments ne permettent ni d’autoriser une substitution de matériau, ni de prédire la durée de vie de l’outil, ni de fixer une vitesse de coupe. Vérifiez la signification d’abréviations comme C110 ou C101 dans le dossier matière de référence.
La fiche d’alliage C11000 de la Copper Development Association indique une teneur minimale en cuivre de 99,90 %, une conductivité de 101 % IACS à 68 °F, plusieurs entrées selon la forme et l’état métallurgique, ainsi qu’une note d’usinabilité de 20. Sa fiche C14500 indique une conductivité de 93 % IACS à 68 °F et une note d’usinabilité de 85. Il s’agit de champs issus de sources identifiées, et non d’une prévision de productivité multipliée par quatre.
Les termes fréquemment recherchés recouvrent aussi différents grades de cuivre. « Copper C110 » peut désigner le cuivre électrolytique à pas de laminage C11000, tandis que des termes comme C101 ou « Copper 101 » doivent être vérifiés par rapport à la désignation de référence. Le cuivre sans oxygène, le cuivre au tellure et les alliages de cuivre contenant du nickel ou du tellure sont des identités distinctes, et non d’autres noms pour le cuivre brut. Ce guide n’autorise aucune substitution entre ces matériaux.
| Type de preuve matière | Ce qu’il établit | Ce qu’il n’établit pas |
|---|---|---|
| Désignation de l’alliage | Identité matière de référence | Substitut approuvé ou plage de coupe |
| Forme du produit | Plaque, tôle, barre, tube ou autre forme de livraison | Réaction de la géométrie finie après libération des contraintes |
| État métallurgique | État de livraison spécifié | Réaction réelle du lot avec la coupe sélectionnée |
| Note relative | Comparaison au sein du système de notation de la source | Vitesse, avance, finition, tolérance ou temps de cycle |
| Certificat | Dossier de lot et de composition chimique requis | Capacité du procédé pour chaque élément géométrique |
| Élément géométrique critique | Point de perte de la fonction | Cause d’un défaut ultérieur |
| État de contrôle | Mesure à l’état libre, contraint ou assemblé | Performances en service en dehors de cet état |
| Essai fonctionnel | Contrôle d’un système ou d’une interface défini | Preuve pour les assemblages non testés |
Avant un essai, consignez la désignation figurant sur le bon de commande et le certificat, la forme du stock, l’état métallurgique et toute règle de substitution définie par le client. Si l’un de ces champs manque, qualifiez la proposition de procédé de provisoire au lieu de dissimuler l’écart derrière le mot « cuivre ».
Traduire les propriétés du cuivre en comportement à la coupe
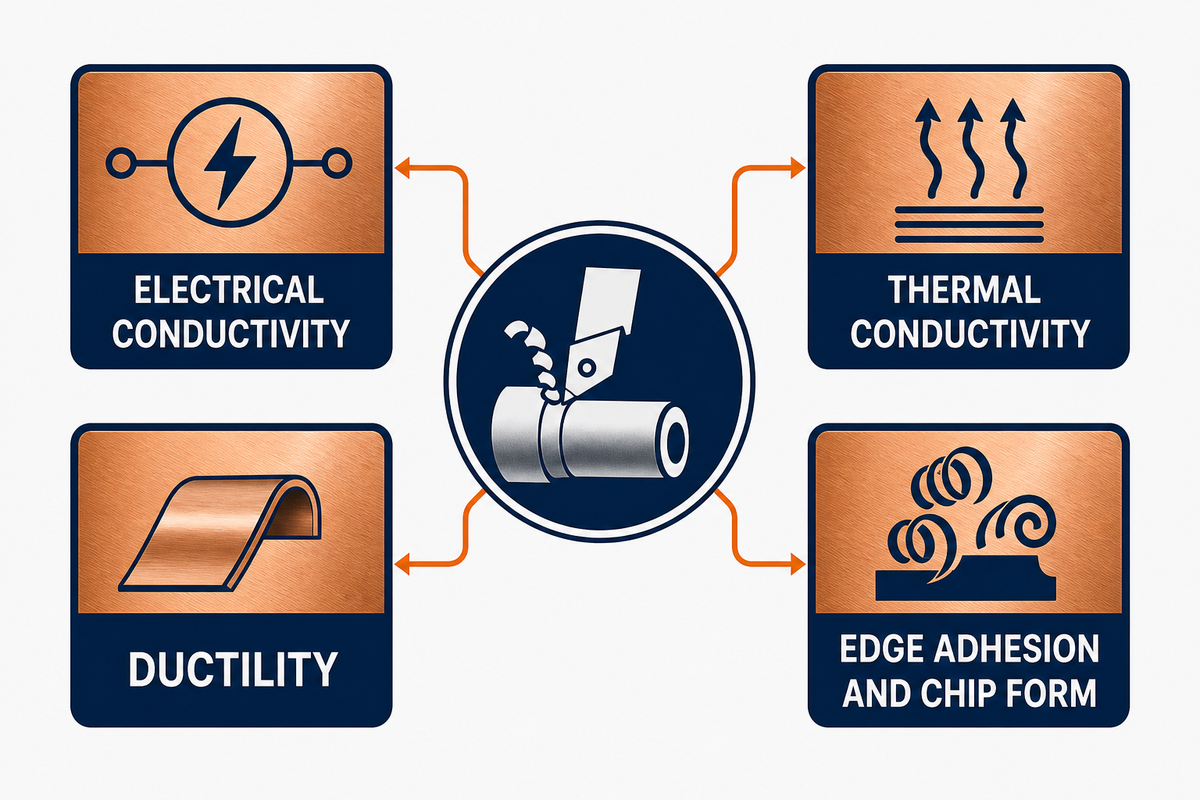
La conductivité électrique et thermique, la ductilité, l’adhérence et la forme des copeaux répondent à des questions différentes lors de l’usinage du cuivre. Un transfert thermique élevé n’empêche pas le matériau d’adhérer à l’arête, de s’étaler sur une surface ou de former un long copeau. Utilisez un tableau de propriétés pour formuler des questions d’essai, et non pour affirmer que le matériau sera facile ou difficile à usiner dans toutes les opérations.
Les propriétés des matériaux doivent aussi être décrites avec précision. Une « conductivité excellente » peut désigner une valeur mesurée dans la masse, alors que la conductivité thermique et la conductivité électrique sont des mesures distinctes. Être conducteur ne signifie pas être insensible à l’oxydation, et être ductile ne garantit pas un ébavurage net de chaque arête. De même, une exigence de résistance à la corrosion doit préciser son environnement, l’état de surface et la méthode d’acceptation.
« les valeurs de référence fournies ici ne peuvent donner que des indications générales. »
Cet institut demande ensuite que des essais soient réalisés dans les conditions réelles de production. La même monographie sur l’usinage du cuivre décrit les copeaux longs, tubulaires ou emmêlés comme un problème propre au cuivre pur et aborde les additions qui facilitent la fragmentation des copeaux dans certaines familles d’alliages.
Il s’agit d’un compromis, pas d’une instruction de substitution. Une addition qui modifie le comportement des copeaux peut aussi changer la conductivité, le comportement au brasage, la résistance à la corrosion ou la conformité à une spécification client. Le choix du matériau doit rester dicté par la fonction et le plan.
À faire
- Distinguez le transfert thermique de l’adhérence à l’arête et de la forme des copeaux.
- Associez chaque observation à l’alliage, à l’état métallurgique, à l’outil, à l’engagement et au fluide.
- Considérez une note publiée comme un champ de classification.
À éviter
- Convertir une note en multiplicateur de vitesse.
- Déduire les performances de contact de la seule conductivité dans la masse.
- Modifier l’alliage pour résoudre les problèmes de copeaux sans autorisation de conception.
Le fraisage, le tournage et le perçage CNC présentent des défaillances différentes
Cette distinction entre copeaux et alliages montre pourquoi des preuves propres à chaque opération sont plus utiles qu’un diagnostic générique de « cuivre collant ». En fraisage CNC, la coupe est interrompue et repasse sans cesse sur la surface. En tournage, l’écoulement des copeaux dépend d’une arête continue et de la gorge. En perçage, la coupe, les copeaux et le fluide sont confinés dans le trou. La finition de surface, l’usure de l’outil et le comportement des copeaux doivent donc être associés à l’opération et à l’endroit où le signal apparaît.
Les dossiers de tournage CNC doivent identifier la gorge, l’arête, l’état d’avance, les interruptions et le parcours d’évacuation. Qu’un fichier parle de pièces en cuivre usinées, de pièces usinées en cuivre ou de pièces tournées, cette désignation ne remplace pas un dossier propre à l’opération.
| Signal observé | Causes possibles à départager | Observation permettant de les départager | Prochain contrôle maîtrisé |
|---|---|---|---|
| La finition fraisée change brusquement | Accumulation sur l’arête, détérioration de l’arête, recoupe, changement du maintien | Contrôlez l’arête et le copeau en maintenant le parcours et l’engagement constants | Répétez un élément géométrique court avec un état d’arête documenté |
| Les copeaux de tournage s’accumulent ou s’enroulent | Géométrie des copeaux, état d’avance, gorge, interruptions, évacuation | Consignez la forme des copeaux et leur parcours d’évacuation, pas seulement la charge de broche | Modifiez une variable de maîtrise des copeaux dans les limites du fournisseur |
| La bavure de sortie du perçage augmente | État de l’arête, avance près de la percée, support arrière, faux-rond, accumulation des copeaux | Comparez l’entrée et la sortie, puis contrôlez le support arrière et l’arête | Testez la phase de percée sans modifier tous les paramètres |
| La paroi mince se déplace après libération | Effort de coupe, déformation liée au montage d’usinage, contraintes libérées, chaleur, changement de référence | Mesurez les états contraint et libéré à une température consignée | Modifiez le maintien ou la séquence avant d’appliquer une correction de position |
Une étude évaluée par les pairs sur le fraisage du cuivre pur T2 a testé des vitesses de 200–1000 m/min, des avances de 0,1–0,3 mm/r et une profondeur axiale de 0,5–1,3 mm, avec une machine et une plaquette carbure spécifiées. Pour une condition testée — 600 m/min, 0,1 mm/r et une profondeur de 0,5 mm — l’article indique Sa 1,80 μm et Sq 2,25 μm. Ces valeurs décrivent cette expérience ; elles ne constituent pas des réglages de départ pour le C11000.
| Champ de preuve | Valeur publiée | Limite de transposition |
|---|---|---|
| Plage de vitesses testée | 200–1000 m/min | T2, plaquette et machine spécifiées |
| Plage d’avances testée | 0,1–0,3 mm/r | Définition de l’avance propre à l’étude |
| Profondeur axiale testée | 0,5–1,3 mm | Ne définit pas une épaisseur de paroi |
| Exemple rapporté | 600 m/min, 0,1 mm/r, 0,5 mm | Une condition expérimentale |
| Réponse mesurée | Sa 1,80 μm ; Sq 2,25 μm | Mesures de surface spécifiées, pas critères d’acceptation fonctionnelle |
Concevoir les éléments géométriques en fonction de la défaillance à prévenir
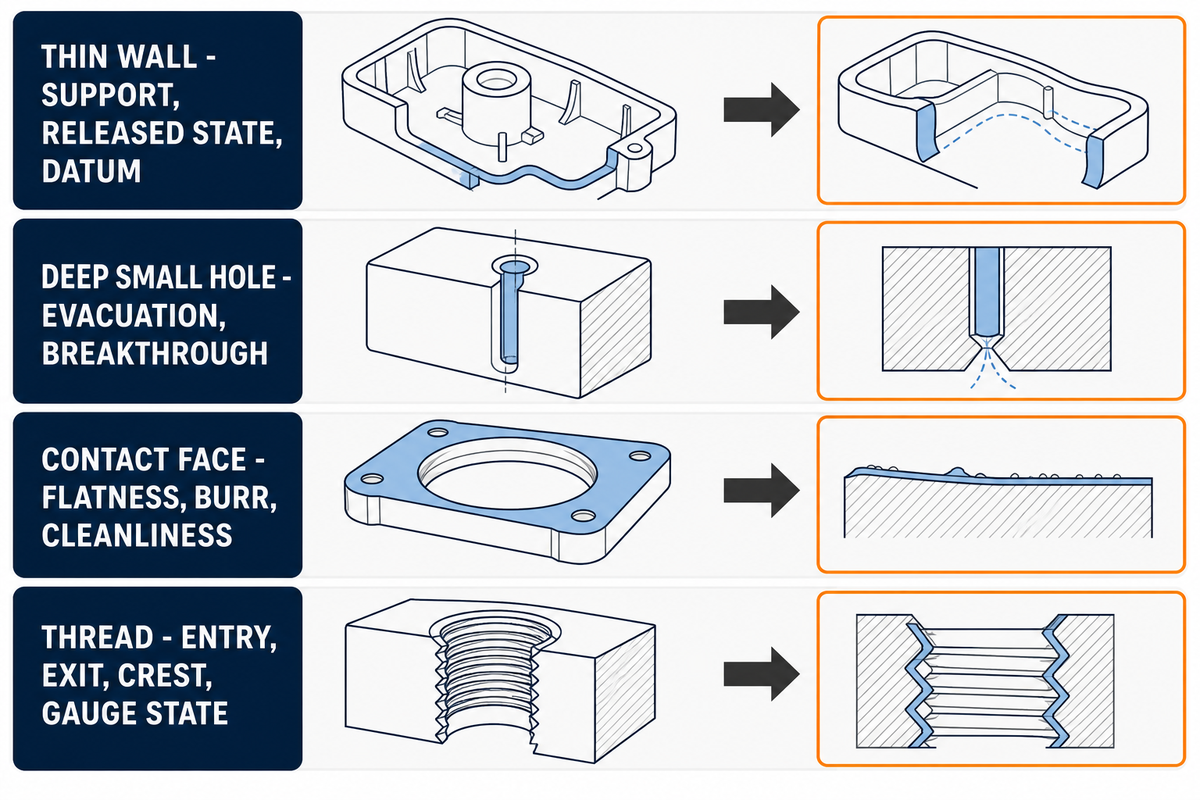
Ces preuves propres à l’opération doivent être traduites en choix de conception des éléments géométriques, en précisant la défaillance probable et la méthode de contrôle. Une paroi mince soulève des questions de maintien, d’état après libération et de référence. Un petit trou profond pose des questions d’évacuation des copeaux et de percée. Les faces de contact imposent de s’interroger sur la planéité, les bavures, la propreté, la finition, le revêtement et la résistance électrique de l’assemblage. Les filetages soulèvent des questions d’entrée, de sortie, de sommet et d’état au contrôle par calibre.
Un résumé public sur le microfraisage de parois minces en cuivre indique que le fraisage en avalant, par rapport au fraisage en opposition, réduit les bavures et la déformation avec une fraise revêtue de diamant de 0,5 mm. L’article intégral est payant ; il s’agit donc d’un indice propre à cette étude, et non d’une règle selon laquelle le fraisage en avalant protégerait toutes les parois.
Le maintien de la pièce doit aussi faire partie de la réflexion sur la conception. L’article signé de Cutting Tool Engineering sur les pièces difficiles à usiner identifie la géométrie, la disponibilité des matériaux, les tolérances géométriques, les efforts de coupe et la conception du montage d’usinage comme des variables interdépendantes. Ses exemples chiffrés ne portent pas sur le cuivre, mais le principe de décision s’applique : les éléments délicats nécessitent un plan de maintien et de libération avant le début de la coupe.
Pour chaque élément géométrique à risque élevé, ajoutez quatre questions à l’examen du plan : quelle fonction cesse d’être assurée si l’élément bouge ? Dans quel état est-il accepté ? Quel maintien modifie le résultat mesuré ? Quelle limite faut-il spécifier pour les bavures, les arêtes, la propreté ou l’état de surface ?
La conception des éléments en cuivre commence donc par la fonction et la mesure. Les aspects utiles à considérer comprennent l’accessibilité, le maintien pendant la coupe, la déformation après libération, la position de l’arête, l’état d’accouplement et l’effort de contrôle que l’élément peut supporter.
Établir une gamme de fabrication sans copier une recette universelle
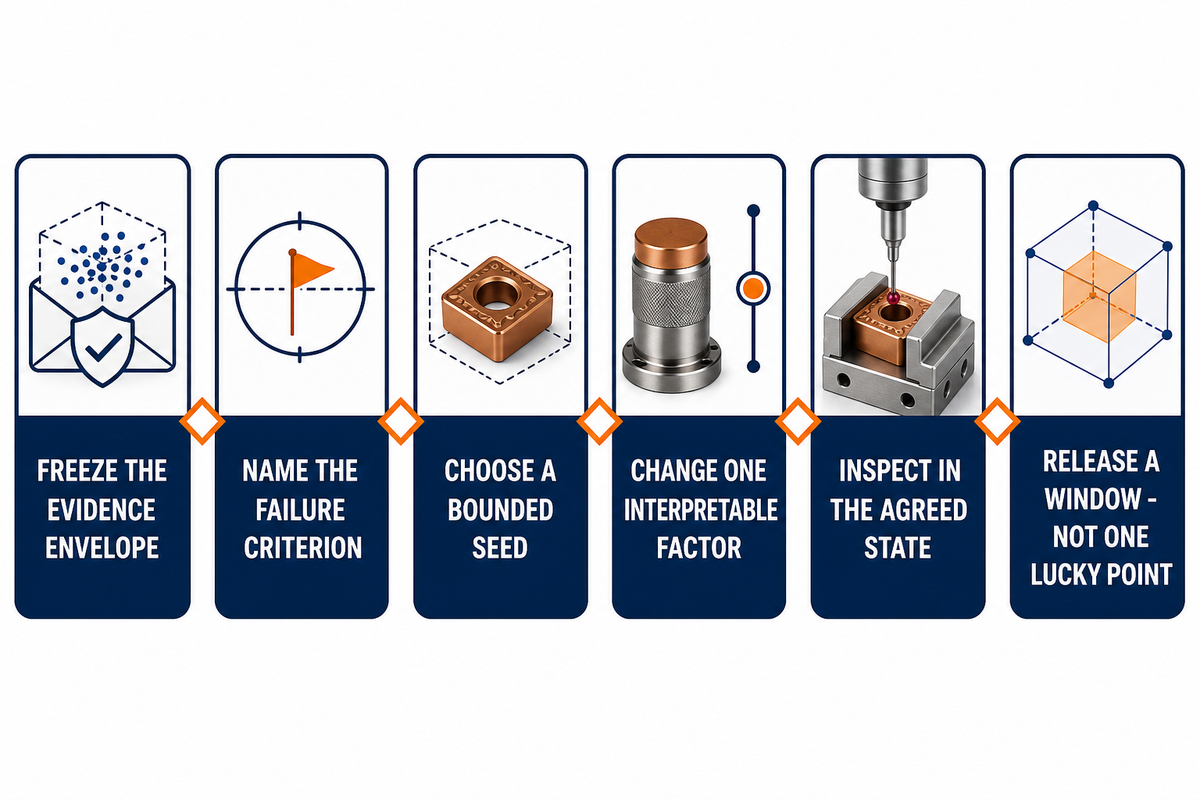
L’examen des éléments géométriques et de leur maintien permet d’établir une gamme défendable, de l’identité du matériau à un essai maîtrisé, puis des signaux aux contrôles portant sur une seule variable. Il ne s’agit pas de copier un tableau trouvé en ligne dans un programme machine.
- Définissez le périmètre des preuves. Consignez l’alliage, la forme, l’état métallurgique, les exigences relatives au lot, l’élément géométrique, la surépaisseur, l’outil, l’état de l’arête, le porte-outil, l’engagement, le maintien, l’état du fluide, la machine et la méthode de mesure.
- Définissez le critère de défaillance. Choisissez l’emplacement de la bavure, le comportement des copeaux, la mesure de surface, la dimension après libération, le signal de l’outil ou l’état de l’interface susceptible d’entraîner le rejet de l’essai.
- Choisissez un point de départ encadré. Utilisez une recommandation actuelle du fournisseur d’outils, l’historique qualifié de l’atelier ou une expérience publiée, uniquement si ses conditions correspondent. Signalez chaque écart.
- Usinez une éprouvette ou un élément géométrique représentatif de la production. Stabilisez les champs de preuve et ne modifiez qu’un facteur interprétable à la fois.
- Effectuez le contrôle dans l’état convenu. Consignez la température, le délai, le bridage, la matérialisation des références, la méthode et l’incertitude avant d’accepter une correction.
- Validez une plage, pas un unique résultat chanceux. Vérifiez que la gamme retenue reste acceptable sur la durée de vie d’outil et les limites de lots matière prévues.
Une courte séquence ne permet pas de prouver une cause universelle. Des interactions entre facteurs peuvent subsister. L’intérêt est plus limité : éviter de dissocier un symptôme, un réglage et une dimension finale des conditions qui les ont produits.
Un prototype peut valider la gamme, mais ne suffit pas à autoriser la production. N’intégrez l’ébavurage, le nettoyage, le revêtement ou l’électropolissage à la gamme que si le plan et la fonction l’exigent, puis contrôlez l’état obtenu après l’opération spécifiée.
Comment rendre réutilisable le dossier d’essai du cuivre ?
Un dossier d’essai du cuivre réutilisable permet à un autre ingénieur de reconstituer ce qui a été usiné, ce qui a changé, ce qui a été mesuré et ce qui reste incertain, dans les conditions de production et de contrôle indiquées. Le dossier doit préserver le périmètre des preuves, pas seulement le réglage « gagnant ».
Commencez par l’identité matière : désignation, forme, état métallurgique, exigences relatives au lot ou au certificat, dimensions du stock et statut des substitutions. Ajoutez l’identité de l’élément géométrique : indice de révision du plan, élément et référence, surépaisseur nominale, accès de l’outil, exigence relative aux arêtes et état de mesure de la pièce : libre, contrainte ou assemblée. Consignez la machine et le montage uniquement au niveau nécessaire pour expliquer la rigidité, la portée, le faux-rond, le maintien et l’évacuation des copeaux.
Pour la coupe, consignez le fabricant et la référence de l’outil, sa géométrie, son revêtement le cas échéant, l’état de l’arête, le porte-outil, le porte-à-faux mesuré, l’opération, le sens, l’engagement, l’avance programmée et observée, l’apport de fluide ainsi qu’une image des copeaux ou des bavures. Les valeurs de commande sans diamètre d’outil, engagement effectif ou contexte de l’élément usiné ne constituent pas des paramètres réutilisables.
Pour le résultat, conservez la caractéristique exacte, l’unité, la matérialisation des références, l’instrument ou la méthode, la température de la pièce et du montage, le délai écoulé depuis l’usinage, l’état de bridage, l’incertitude si elle est pertinente et la règle d’acceptation. Signalez tout événement inattendu, comme une recoupe, des copeaux accumulés, un changement de plaquette, un réglage du montage ou une pause avant le contrôle. Ces événements peuvent expliquer pourquoi une pièce théoriquement répétée ne constitue pas une véritable répétition.
Terminez par deux énoncés : ce que l’essai étaye et ce qu’il n’étaye pas. Il peut, par exemple, étayer un élément géométrique, un alliage et un état métallurgique, une famille d’outils et un état de contrôle définis. Il n’étaye pas automatiquement un autre alliage, une poche plus profonde, une paroi plus mince, un état ultérieur de la durée de vie de l’outil ou un résultat électrique après assemblage. Cette limite rend le dossier réutilisable en toute sécurité.
| Champ de preuve | Entrée requise | Question d’autorisation |
|---|---|---|
| Identité de la pièce | Désignation, forme, état métallurgique, lot, certificat, statut des substitutions | Quel état matière l’essai couvrait-il réellement ? |
| Identité de l’élément géométrique | Indice de révision du plan, élément, référence, surépaisseur, règle relative aux arêtes | Quelle géométrie et quelle fonction ont été testées ? |
| État du maintien | Contact du montage, bridage, accès, séquence de libération | Le maintien ou la libération peut-il modifier le résultat ? |
| État de l’outil | Référence de l’outil, géométrie, revêtement, état de l’arête, porte-outil, porte-à-faux | Peut-on reconstituer l’arête de coupe et son assemblage ? |
| État de coupe | Opération, sens, engagement, avance programmée et observée, apport de fluide | Quelle condition de procédé encadrée a produit le signal ? |
| Signal observé | Copeau, bavure, surface, charge, image de l’arête, interruption | Qu’est-ce qui a changé avant la variation du résultat d’acceptation ? |
| État de mesure | Caractéristique, unité, matérialisation des références, température, bridage, méthode, incertitude | La valeur convenue a-t-elle été mesurée dans l’état convenu ? |
| Limite de décision | Périmètre étayé, périmètre exclu, déclencheur de modification, responsable de la revue | Que peut-on réutiliser et qu’est-ce qui nécessite un nouvel essai ? |
Conservez aussi les essais rejetés comme éléments de preuve. Les modifications de maîtrise des copeaux qui échouent, les bavures qui passent de l’entrée à la sortie ou les dimensions qui changent uniquement après libération peuvent préciser la question suivante. Reliez chaque dossier à l’indice de révision du plan, à celui du programme, au dossier outil, au lot matière et au fichier de contrôle. Si l’un de ces paramètres change, créez une nouvelle révision de l’essai au lieu d’écraser l’ancienne. Un dossier réutilisable n’est pas un récit de réussite bien présenté ; c’est une séquence vérifiable qui permet au responsable de la revue de voir quelles variables sont restées constantes, lesquelles ont changé et pourquoi la limite du procédé autorisé est plus étroite que toute la famille du cuivre.
Quand faut-il rejeter une recette publiée pour l’usinage du cuivre ?
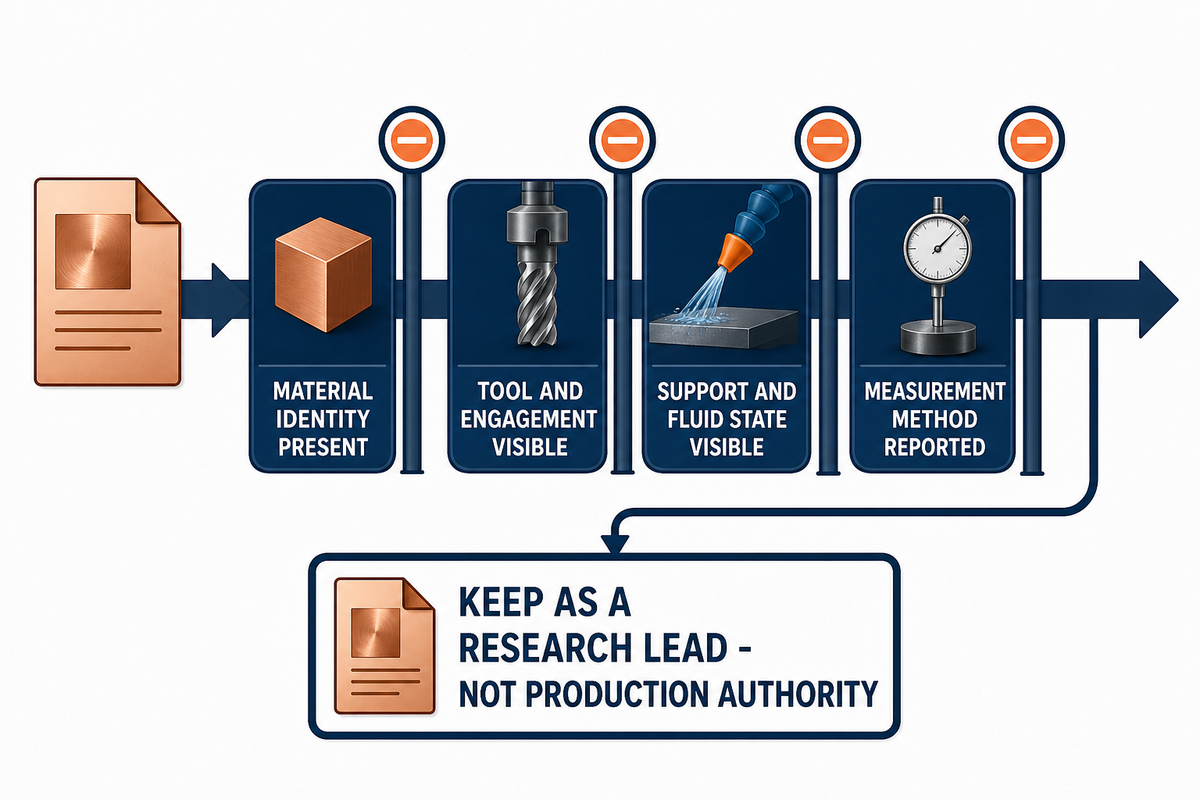
Rejetez une recette comme référence de production si elle ne précise pas l’alliage ou l’état métallurgique, mélange ébauche et finition, ne précise ni l’outil ni l’engagement, ne donne aucun état de maintien ou de liquide de coupe, ne décrit aucune méthode de mesure ou présente une condition réussie comme une plage transposable. Vous pouvez néanmoins la conserver comme piste de recherche.
Rejetez également une affirmation sur le sens d’usinage si l’échelle diffère. Le résultat sur les parois minces mentionné plus haut porte sur le microfraisage et une fraise de 0,5 mm ; il ne permet pas de conclure pour une paroi plus grande, un autre outil ou un bridage différent. Rejetez une affirmation sur la finition si elle ne mentionne que Ra alors que la fonction dépend des bavures, de l’ondulation, de la planéité, de la contamination, de l’adhérence du revêtement ou de la résistance de contact.
Le chiffre publié le plus solide est souvent celui dont les limites sont les plus claires. Les chiffres qui ne précisent ni le matériau, ni l’opération, ni l’outil, ni l’élément géométrique, ni le contexte de mesure sont moins fiables qu’une règle qualitative qui recommande de tester les conditions réelles de production.
Contrôler la fonction, pas seulement la dimension nominale
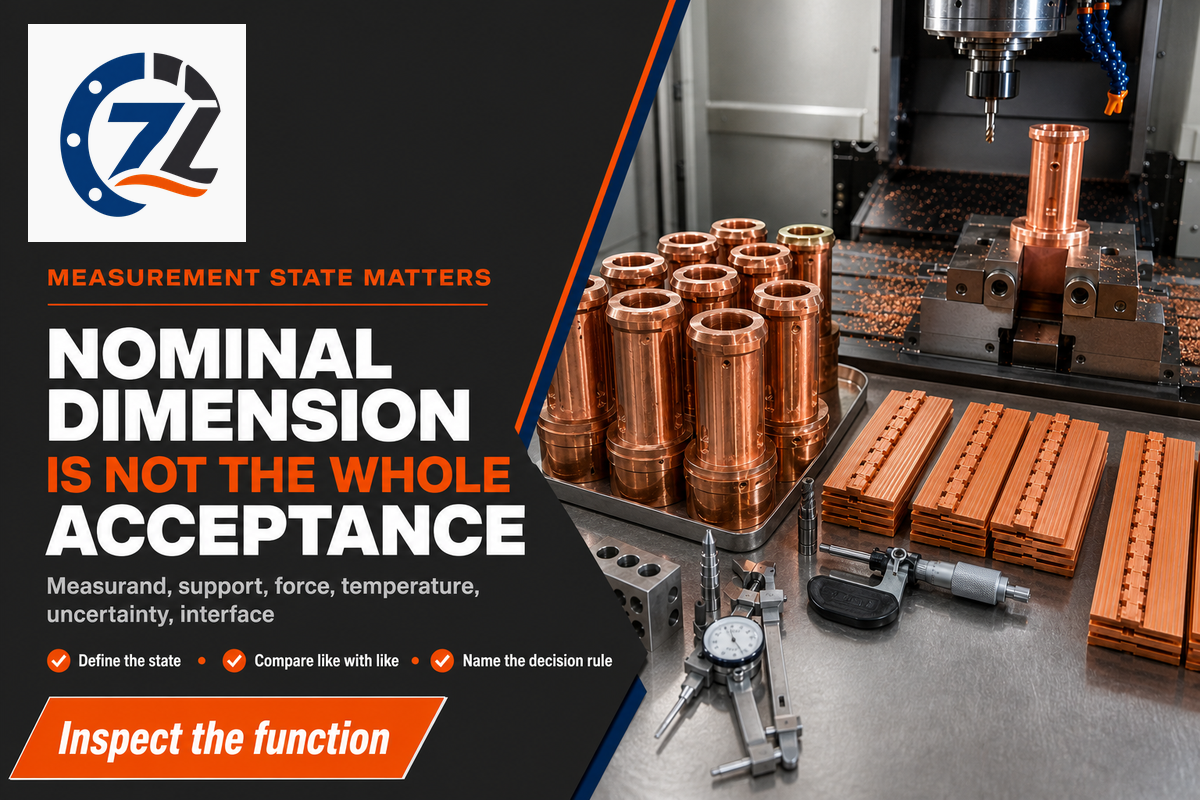
L’acceptation commence par la définition du mesurande — la grandeur à mesurer — et de l’état dans lequel elle importe. La précision de positionnement de la machine ne correspond pas à la tolérance de la pièce finie. Une paroi mince libérée, une pièce contrôlée sous bridage et une interface assemblée représentent des états de preuve différents.
La page catalogue Y14.5-2018 (R2024) de l’ASME décrit les symboles, règles, définitions, exigences, valeurs par défaut et pratiques utilisés pour spécifier et interpréter les tolérances géométriques. Ce périmètre ne signifie pas que la norme s’applique automatiquement à tous les plans. Les recommandations du NIST sur l’incertitude de mesure expliquent pourquoi il faut associer le mesurande et son incertitude au résultat.
| Question | Pourquoi cela modifie le résultat | Preuves à conserver |
|---|---|---|
| Quelle grandeur est mesurée ? | Une mesure de dimension, de forme, de position, de rugosité, de bavure ou de résistance répond à une question différente | Élément, caractéristique, unité et limite |
| Quelles référence et contrainte s’appliquent ? | Une géométrie souple ou mince peut se déplacer sous l’effet du maintien | Matérialisation des références, montage et état libre ou contraint |
| Quelle température et quel délai s’appliquent ? | L’état thermique et la mise en équilibre peuvent modifier le résultat dimensionnel | Température de la pièce et du montage, délai écoulé, environnement |
| Comment l’incertitude est-elle prise en compte ? | Un résultat proche d’une limite nécessite une règle de décision | Méthode, état d’étalonnage, incertitude et règle de décision |
L’Engineering Metrology Toolbox du NIST indique que 20 °C est la température de référence industrielle pour les mesures dimensionnelles et précise que la correction de dilatation thermique et l’incertitude sur le coefficient peuvent entrer dans le budget d’incertitude. Cela ne fournit pas de durée universelle de mise à température pour le cuivre. Il faut convenir de la température et de la mise en équilibre entre l’acheteur et l’usineur, au lieu de comparer des mesures sans conditions définies.
Les applications modifient les critères d’acceptation
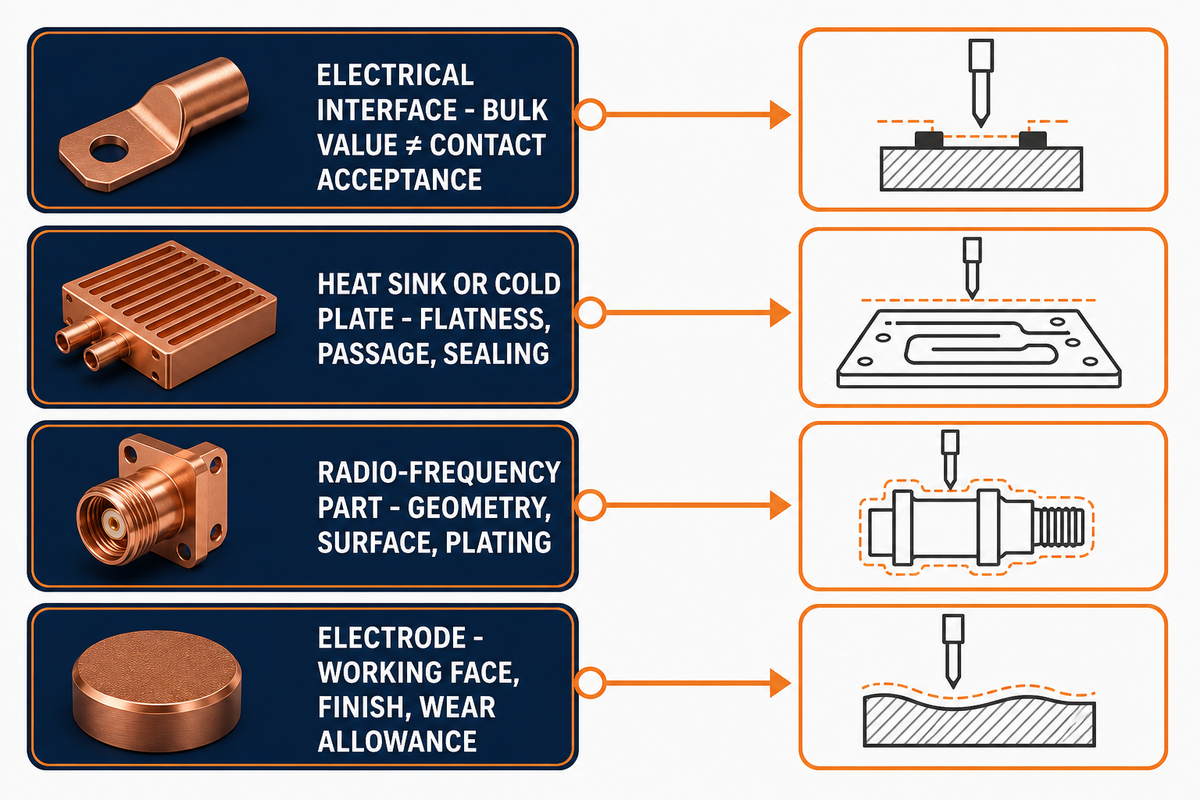
Le nom de l’application doit modifier les critères à vérifier, sans constituer une preuve de performance. Pour les jeux de barres, il peut être nécessaire de définir le motif des trous, la planéité, l’état des arêtes, le revêtement, la propreté et un essai électrique adapté à l’assemblage. Les dissipateurs thermiques ou les plaques froides peuvent nécessiter des critères supplémentaires de planéité des surfaces de contact, d’intégrité des passages, d’étanchéité et de fuite. Pour les pièces radiofréquence, l’attention peut se porter davantage sur la géométrie, l’état de surface, le placage et le comportement de l’ensemble assemblé. Pour les électrodes, la priorité peut être donnée à la géométrie de la face active, à la finition et à la réserve d’usure.
Les applications industrielles du cuivre dépassent le domaine de l’électricité, et même un conducteur électrique doit être évalué selon plusieurs niveaux de preuve. Un composant RF, une interface thermique et un assemblage conducteur de courant peuvent relever de la même famille d’alliages tout en nécessitant des contrôles différents de géométrie, de surface, de propreté et de l’ensemble assemblé.
La conductivité du matériau massif constitue une preuve relative au matériau, et non à l’interface finie. Dans le contexte restreint des relais électroniques, le guide de contrôle des relais de la FDA cite la formation de films et la contamination de surface parmi les mécanismes associés aux défaillances de contact et à une résistance élevée. Cet exemple ne s’applique pas à toutes les interfaces en cuivre. Il montre pourquoi le responsable du plan doit préciser la fonction de l’ensemble assemblé et l’état de surface, au lieu de se fier à une valeur de conductivité de l’alliage.
Ne prétendez pas qu’un composant en cuivre usiné prouve la sécurité, le refroidissement, les performances radiofréquences ou électriques, ni la résistance à l’usure du système fini. L’acceptation du composant et la validation du système constituent deux niveaux de preuve distincts.
Distinguer les particules de cuivre, les aérosols de fluides d’usinage et l’évaluation du béryllium
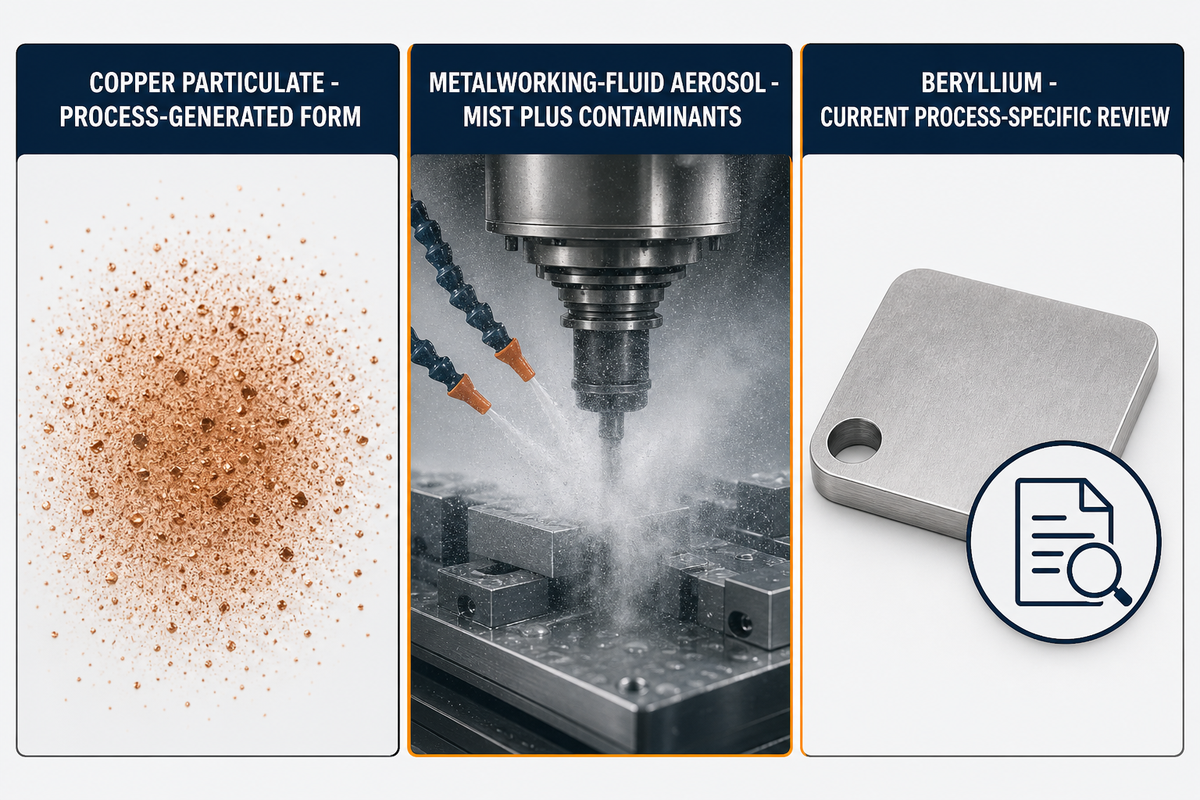
L’évaluation des risques professionnels doit porter sur le procédé et le matériau, et non sur la manipulation courante de la pièce finie. La page du NIOSH sur les poussières et brouillards de cuivre considère les poussières ou brouillards générés par le procédé comme une forme d’exposition. Cela ne signifie pas que les pièces en cuivre massif entraînent le même type d’exposition.
Le système de fluides soulève une autre question. Le NIOSH définit les aérosols de fluides d’usinage comme le brouillard auquel s’ajoutent des contaminants, notamment des ingrédients du fluide, des contaminants issus du procédé, des particules et des produits biologiques. Il ne faut pas les réduire à un « brouillard de cuivre ».
Les pages du NIOSH sont utilisées ici uniquement pour distinguer les formes d’exposition ; l’une est une page thématique archivée et aucune des deux ne constitue une liste de contrôle complète et à jour en matière de conformité. Les obligations en vigueur doivent être vérifiées en fonction du matériau, du procédé, de la juridiction et des données d’exposition réels.
Les matériaux contenant du béryllium nécessitent une évaluation de conformité à jour et propre au procédé. OSHA 1910.1024 prévoit des conditions d’application liées au traitement, à la composition et aux données objectives d’exposition. La seule désignation de l’alliage ne permet pas de déterminer si la norme s’applique. Cet article ne remplace pas l’évaluation de l’exposition, les données de sécurité ni l’examen juridique de l’employeur.
Les 7 niveaux de contraintes de l’usinage du cuivre
Les 7 niveaux de contraintes de l’usinage du cuivre forment un ensemble minimal de questions, et non une norme exhaustive. Suivez-les de la fonction jusqu’à la coupe : fonction de l’application → caractéristique d’acceptation mesurable → alliage/forme/état métallurgique → élément géométrique et état après libération → opération/outil/engagement/appui → état des copeaux, du fluide et de la température → méthode de contrôle et incertitude.
Une modification à un niveau supérieur peut invalider les décisions prises aux niveaux inférieurs. Si l’alliage change, ne conservez pas automatiquement la fenêtre de procédé. Si la paroi ou le système de références change, réévaluez le maintien de la pièce et la mesure. Si la fonction de l’interface change, réévaluez les exigences relatives aux arêtes, à la surface, à la propreté et aux essais. Vous éviterez ainsi qu’une amélioration locale de l’usinage compromette sans le signaler les exigences du produit.
Une fois ces informations réunies, intégrez le dossier de l’alliage aux critères d’acceptation dans le cadrage du projet de pièces en cuivre sur la page de solutions existante. C’est également à cette étape qu’il convient d’évaluer un service d’usinage CNC ou de comparer des services d’usinage CNC du cuivre au regard du plan, du dossier matière, des éléments géométriques critiques, de l’état de contrôle et des résultats des essais ; la configuration du service et le devis doivent être traités à cette étape, et non dans ce guide.
Parlez-nous du plan et du plan de validation ]
Foire aux questions
Le C11000 est-il facile à usiner ?
La seule conductivité ne permet pas de qualifier le C11000 de « facile » à usiner.
Les fiches de la Copper Development Association indiquent une conductivité élevée et un indice relatif d’usinabilité de 20, mais aucune de ces données ne fournit de paramètres de réglage. Définissez la forme du produit, l’état métallurgique, l’opération, l’outil, l’état des arêtes, l’engagement, l’élément géométrique, l’appui, l’apport de fluide, le critère relatif aux copeaux et l’état de contrôle. Évaluez ensuite la gamme de fabrication au moyen d’un essai contrôlé sur l’élément géométrique concerné. À elle seule, une désignation de famille, une valeur de conductivité ou un indice ne permet pas de prévoir les bavures, le contrôle des copeaux, la durée de vie de l’outil, la finition ni la conformité de la pièce après libération.
Puis-je utiliser le même tableau de vitesses et d’avances pour tous les alliages de cuivre ?
Aucun tableau ne constitue une référence de production valable pour tous les alliages de cuivre et tous les éléments géométriques. Il peut uniquement servir de point de départ à un essai dans des conditions adaptées, après vérification de l’alliage, de l’élément géométrique, de l’outillage, du fluide et des conditions de mesure.
Un tableau peut servir de point de départ à un essai uniquement si les conditions relatives à l’alliage, à l’état métallurgique, à l’outil, à l’engagement, à la machine, à l’appui, au fluide et à la mesure correspondent. Consignez chaque écart. Réalisez un essai sur un élément géométrique représentatif de la production, vérifiez les critères de défaillance convenus et validez une plage de paramètres définie plutôt qu’un point isolé favorable. Le dossier validé doit également indiquer les plages de durée de vie de l’outil et de lots de matière contrôlées. Un indice relatif d’usinabilité n’est pas un multiplicateur de vitesse, et une valeur publiée pour le cuivre pur T2 ne définit pas automatiquement un réglage pour le C11000 ou le C14500.
Le fraisage en avalant réduit-il toujours les bavures sur les parois minces en cuivre ?
Aucune affirmation universelle sur le fraisage en avalant n’est étayée.
Un résumé public fait état de bavures et de déformations moins importantes en fraisage en avalant lors d’un essai de microfraisage avec une fraise revêtue de diamant de 0,5 mm. La méthode complète est payante et le résultat reste limité à ce contexte expérimental. L’échelle de l’outil, la géométrie de la paroi, l’état de l’alliage, l’appui, le faux-rond, l’engagement, l’ordre d’enlèvement de matière et l’état de contrôle peuvent modifier le résultat. Considérez le sens d’usinage comme un facteur à contrôler, et non comme un substitut à un essai adapté à l’élément géométrique et à une mesure après libération.
Pourquoi deux contrôleurs peuvent-ils ne pas s’accorder sur un élément géométrique mince en cuivre ?
Ils peuvent mesurer des états physiques ou métrologiques différents.
Comparez la caractéristique mesurée exacte, l’indice de révision du plan, la mise en œuvre des références, l’appui, l’état libre ou contraint, la force de contact, la température de la pièce et du montage d’usinage, le temps de stabilisation, la méthode, l’état d’étalonnage et l’incertitude. Vérifiez que les deux mesures portent sur le même élément géométrique et sont exprimées dans la même unité. Une valeur de position machine, une mesure en cours de procédé avec la pièce bridée et un résultat obtenu après libération ne sont pas automatiquement équivalents. Si les mesures sont proches d’une limite, appliquez la règle de décision convenue avant de modifier une correction. Répétez la mesure dans un état documenté identique, puis ne modifiez qu’une variable d’état à la fois. Vous pourrez ainsi distinguer un décalage du procédé d’une différence d’état de mesure, sans présumer que l’un ou l’autre des contrôleurs a tort.
À quel moment faut-il examiner un projet d’usinage du cuivre ?
Passez à l’examen du projet lorsqu’une condition manquante peut modifier la gamme de fabrication ou l’acceptation. Il peut s’agir de l’alliage, de l’appui de l’élément géométrique, de l’état des arêtes, de l’état de contrôle et du contexte des paramètres de coupe.
Parmi les exemples figurent un alliage ou un état métallurgique incertain, un élément géométrique critique flexible, une règle fonctionnelle concernant les bavures ou la surface, un état de contrôle non défini ou une recette inadaptée. Fournissez l’indice de révision du plan, le dossier matière, la quantité, les éléments géométriques critiques, le contexte des pièces en contact, le signe de défaillance et la méthode d’acceptation.
Références et limites des sources
Références et sources
- Fiche C11000 de la Copper Development Association — identité définie, forme et état métallurgique, conductivité et indice relatif.
- Fiche C14500 de la Copper Development Association — comparaison explicitement désignée uniquement.
- Monographie sur l’usinage du Deutsches Kupferinstitut — limites des recommandations générales et des essais en production.
- Étude sur le fraisage du cuivre pur T2 — domaine expérimental, et non recette.
- Résumé sur le microfraisage de parois minces en cuivre — résumé public uniquement ; texte intégral payant.
- Périmètre du catalogue ASME Y14.5 et incertitude de mesure selon le NIST — limites relatives à la définition du produit et à la métrologie.
- Poussières et brouillards de cuivre selon le NIOSH et fluides d’usinage selon le NIOSH — questions distinctes relatives à l’exposition professionnelle.
- Norme OSHA sur le béryllium — champ d’application actuel et application conditionnelle ; ne constitue pas un avis juridique.






