
Entre em contato com a Zhenling

Como solucionar problemas na usinagem CNC de aço inoxidável
Atualizado em: 28 de agosto de 2026
A usinagem CNC de aço inoxidável é o uso controlado de torneamento, fresamento, furação, rosqueamento e processos relacionados para produzir características geométricas definidas em peças de aço inoxidável. O processo se torna previsível quando o corte é tratado como um sistema, e não como uma tabela de consulta. O grau e a condição do material importam, mas também importam o estado da aresta, o engajamento, o fluxo de calor, a evacuação de cavacos, o acesso do fluido de corte, a fixação e o estado em que uma característica usinada é medida.
Este guia aborda essa questão informativa: por que o aço inoxidável se comporta dessa forma, quais evidências inspecionar quando o corte se deteriora e como levar um desenho técnico à medição sem perder o contexto. Se sua dúvida for sobre capacidade de produção, adequação do projeto ou solicitação de uma análise de fabricação, consulte a página específica de serviços de usinagem CNC de aço inoxidável. Separar essas intenções dá a cada página uma finalidade clara.
Resposta rápida
Uma usinagem estável de aço inoxidável mantém a aresta cortando continuamente, remove os cavacos antes que sejam cortados novamente, direciona o fluido de corte à zona ativa, limita a deflexão e verifica a peça em condições térmicas e de fixação definidas. Quando surge um sintoma, altere apenas uma categoria de causa, e só depois de reunir evidências dos cavacos, da aresta, do som, da carga, do estado da peça e do registro de medição.
| Pergunta | Evidências a coletar primeiro | Por que isso importa |
|---|---|---|
| A aresta está cortando ou apenas atritando? | Formato dos cavacos, imagem da aresta, histórico de engajamento, tendência da carga do spindle | Parâmetros mais baixos podem piorar o atrito em vez de resolvê-lo |
| O calor está saindo junto com o cavaco? | Cor dos cavacos, padrão de temperatura da ferramenta, trajetória do fluido de corte, evacuação dos cavacos | O calor e a adesão podem alterar a aresta antes que a peça apresente problemas visíveis |
| A dimensão se mantém após a liberação da peça? | Temperatura, condição de fixação, sequência de remoção do material bruto, referência e método | Números sem o estado da peça não identificam o mecanismo |
Como deve ser um registro de ensaio útil
O exemplo a seguir, com 10 linhas, mostra um formato de registro, não um conjunto de parâmetros de usinagem recomendados. Os valores meramente ilustrativos mostram como três observações podem indicar uma direção e o estado da peça. Substitua cada número por medições da característica geométrica, do instrumento, da máquina e do ensaio reais; nunca copie esses valores para um programa.
Até mesmo um intervalo de observação de 5 min deve constar no registro, não no programa CNC; da mesma forma, um valor de 0,01 mm é apenas uma observação até que sejam registrados a característica geométrica, a referência, o instrumento e o estado da peça.
| Categoria da evidência | Observação 1 | Observação 2 | Observação 3 |
|---|---|---|---|
| Temperatura da peça | 22 °C | 25 °C | 28 °C |
| Projeção da ferramenta | 35 mm | 42 mm | 55 mm |
| Batimento medido | 0,008 mm | 0,012 mm | 0,020 mm |
| Espessura de parede restante | 3,0 mm | 2,0 mm | 1,5 mm |
| Indicação da carga do spindle | 34% | 41% | 52% |
| Pressão na linha do fluido de corte | 20 bar | 35 bar | 45 bar |
| Tempo decorrido após a liberação | 2 min | 15 min | 30 min |
| Resultado ilustrativo do perfil | 0,8 μm | 1,1 μm | 1,6 μm |
| Comprimento observado dos cavacos | 12 mm | 35 mm | 80 mm |
| Registro ilustrativo de vibração | 1,8 mm/s | 3,2 mm/s | 5,0 mm/s |
Por que o aço inoxidável se comporta de forma diferente sob a ferramenta
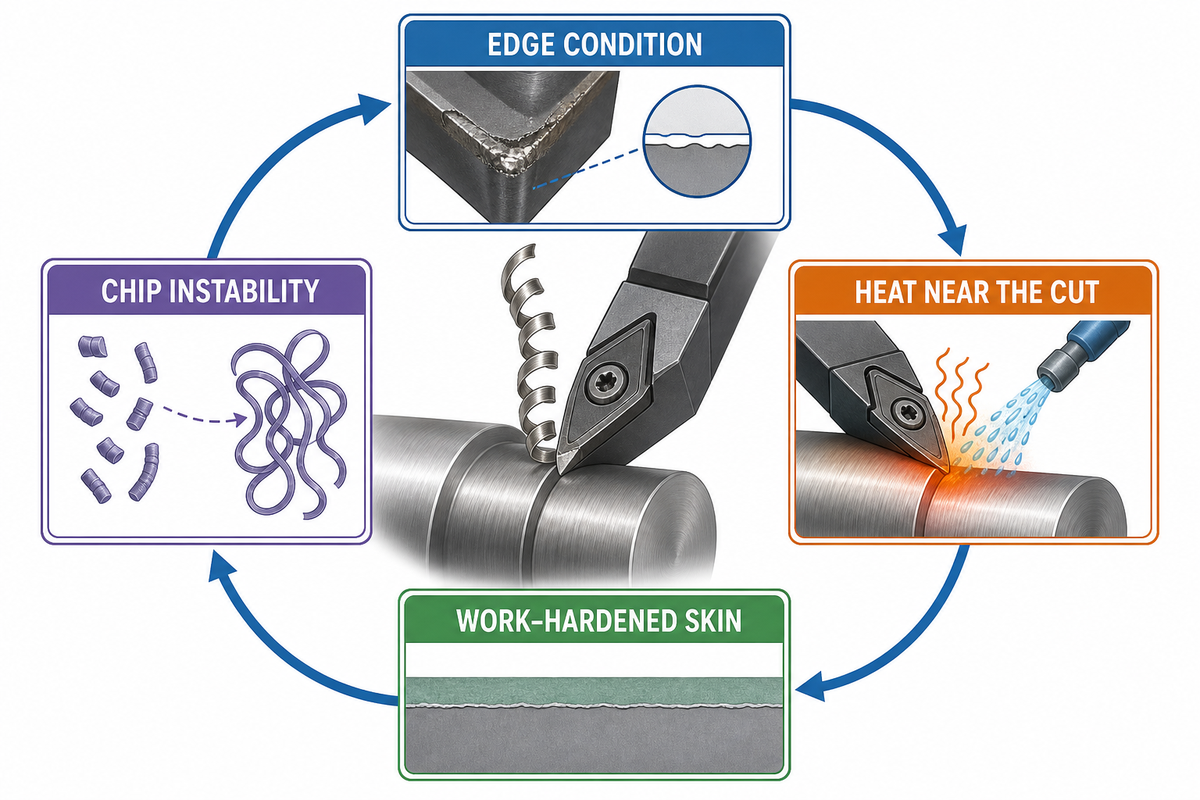
O aço inoxidável não é difícil de usinar por causa de uma única propriedade. A baixa condutividade térmica de muitos graus, o encruamento, o comportamento dúctil dos cavacos, a adesão na aresta e as forças de corte relativamente altas podem se reforçar mutuamente. Na prática, isso cria um ciclo de retroalimentação: um corte instável altera a superfície que a próxima passada da aresta terá de usinar.
Ciclo de retroalimentação entre calor, encruamento e cavacos
- A aresta perde a ação de cisalhamento uniforme devido ao desgaste, ao tempo parado em contato, ao engajamento inadequado ou à deflexão.
- Mais energia permanece perto da aresta e da superfície da peça, em vez de ser removida em um cavaco controlado.
- A adesão, a aresta postiça ou uma camada superficial encruada aumentam a carga no engajamento seguinte.
- A alteração da aresta e da superfície prejudica a formação dos cavacos, o que gera ainda mais calor e instabilidade.
Este ciclo de 4 etapas é uma síntese editorial de orientações de fabricantes, associações e publicações do setor. É um modelo de diagnóstico, não uma afirmação de que todo corte malsucedido siga a mesma sequência.
As orientações de usinagem do fabricante da Outokumpu tratam explicitamente as propriedades do grau, a velocidade, o avanço, a escolha da ferramenta, o resfriamento e o controle de cavacos como um conjunto de fatores interligados. Como a Outokumpu é uma produtora de aço, suas afirmações específicas sobre produtos são atribuídas a ela aqui; elas não representam validação independente nem parâmetros que possam ser transferidos diretamente.
Portanto, a pergunta imediata na operação não é “Qual é a dureza deste grau?”. É “O que mudou no corte?”. Uma superfície brilhante por atrito, um cavaco mais escuro, uma carga crescente, uma mudança no som e uma aresta desgastada são diferentes tipos de evidência. Analisá-los em conjunto é mais útil do que ajustar um parâmetro isoladamente.
Ponto principal
Considere a dureza como um dos fatores. A pergunta decisiva é se todo o sistema de corte ainda produz cavacos de forma repetível, sem atrito, recorte de cavacos, deriva térmica ou carga instável.
Como a família do grau, a condição do material e a operação mudam a decisão
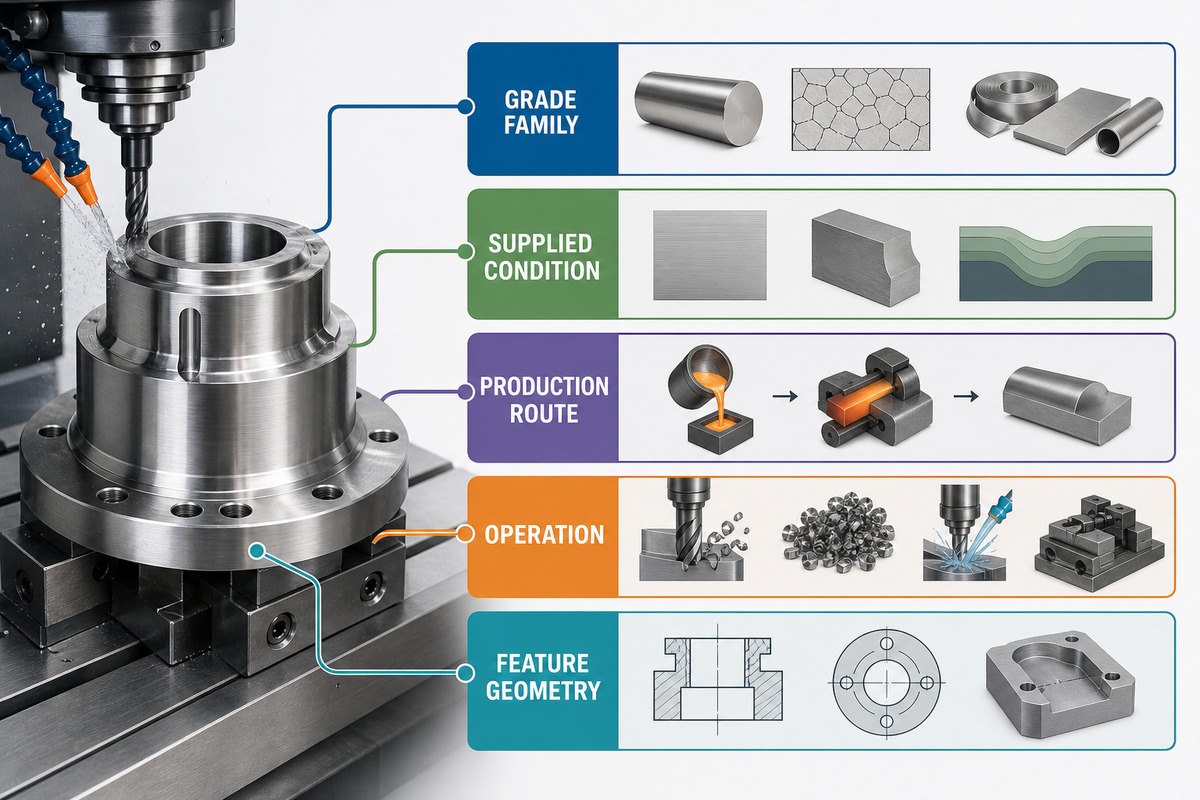
Na prática, considerar o sistema restringe a próxima pergunta: os nomes dos graus não determinam uma única receita. As famílias de aços inoxidáveis austeníticos, ferríticos, martensíticos, duplex e endurecíveis por precipitação diferem quanto ao mecanismo de endurecimento, ao comportamento térmico, à ductilidade e à condição de fornecimento. Dentro de uma mesma família, a forma do produto, o tratamento térmico, a prática de usinagem livre e a operação podem alterar o que a ferramenta encontra. Para consultar produtos disponíveis no fornecedor, veja os materiais de aço inoxidável da TiAlloy e solicite o grau, a forma do produto e a condição exatos antes de planejar um ensaio de usinagem.
| Questão sobre o material | O que isso pode alterar | O que deve acompanhar a resposta |
|---|---|---|
| Família | Tendência ao encruamento, ductilidade, resposta térmica, resistência | Grau exato, forma do produto, condição de fornecimento |
| Variante de usinagem livre | Facilidade de quebra dos cavacos e comportamento da aresta | Designação do fabricante e análise dos compromissos entre resistência à corrosão e aplicação |
| Tratamento térmico | Resistência, microestrutura, resposta às forças de corte | Condição durante a usinagem, não apenas a especificação final do material |
| Sequência de fabricação | Microestrutura e histórico local do material | Estado laminado, fundido, produzido por manufatura aditiva, recozido, envelhecido ou no estado de fabricação |
| Operação | Engajamento, espaço para cavacos, trajetória do calor, rigidez da ferramenta | Torneamento, fresamento, furação, rosqueamento, abertura de canais e geometria da peça |
Converta os termos sobre material e aplicação em informações sobre o processo
Os resultados de busca costumam misturar termos sobre material, geometria, aplicação e compras. Comece pelo material. O aço inoxidável é uma liga de aço cujo teor de cromo contribui para a resistência à corrosão, mas essa denominação não indica como um lote será usinado. O aço inoxidável austenítico inclui designações conhecidas, como aço inoxidável 304, enquanto 201, 303 e 430 correspondem a composições ou famílias diferentes. Expressões como boa resistência à corrosão, excelente resistência à corrosão, resistência superior à corrosão, resistência ao calor, alta resistência, conformabilidade e resistência à oxidação descrevem objetivos de seleção. Elas não determinam a usinabilidade nem parâmetros de corte válidos.
Em seguida, defina a geometria e a operação. O fresamento CNC com uma fresa de topo de metal duro produz um engajamento diferente do de uma furação profunda ou do torneamento de peças cilíndricas de aço. Uma chapa metálica, um bloco espesso, uma parede fina e uma característica cilíndrica conduzem força e calor por trajetórias diferentes. Comparar com aço-ferramenta pode ajudar a explicar as exigências sobre a aresta, mas aço-ferramenta e ligas de aço inoxidável não são categorias intercambiáveis de materiais para peças. Qualquer recomendação de velocidade e avanço precisa especificar a ferramenta, o suporte, o engajamento, a trajetória do fluido de corte, o estado da máquina e a condição do material usados para remover material. Quando o material bruto inicial é tubular, os tubos de aço da BalingSteel servem como referência da linha de produtos; confira as dimensões e a condição de fornecimento no desenho técnico de usinagem.
Por fim, mantenha os termos sobre aplicação no contexto adequado. Trabalhos de prototipagem, aeroespaciais, automotivos e de moldagem podem exigir registros, condições da aresta, regras de limpeza ou tolerâncias rigorosas diferentes, mas nenhuma dessas palavras diagnostica o corte. “Precisão CNC”, “usinagem de aço”, “acabamento superficial”, “durabilidade”, “peças de aço”, “peças de aço inoxidável”, “aço inoxidável usinado” e “peças de aço inoxidável usinadas” são expressões igualmente amplas. Uma técnica de usinagem útil converte cada termo em característica geométrica, função, estado do material, consequência de falha e condição de aceitação mensurável.
| Grupo de termos de busca | Questão técnica que ainda fica em aberto |
|---|---|
| “aço inoxidável comum”, “graus de aço inoxidável”, “aço inoxidável 201”, “aço inoxidável 430”, “aço inoxidável 316” e “304 é o mais comum” | Qual designação exata, forma do produto, condição e certificado se aplicam? |
| “resistência à corrosão e conformabilidade”, “corrosão e oxidação”, “resistente à corrosão” e “duro e macio” | Qual propriedade, condição de ensaio, ambiente de serviço e método de aceitação são pretendidos? |
| “usinagem de aço inoxidável”, “usinagem CNC de precisão”, “trabalho com aço inoxidável” e “difícil de usinar” | Qual operação, engajamento, aresta, suporte, trajetória do fluido de corte e estado do material produziram a observação? |
| “fresamento de aço”, “fresamento e torneamento”, “furos em aço”, “peças cilíndricas” e “cantos internos agudos” | Quais geometria da peça, acesso, rigidez, espaço para cavacos e condição da aresta determinam o corte? |
| “projetos de usinagem CNC”, “necessidades de usinagem”, “materiais de fabricação” e “metal e plástico” | Qual requisito funcional deve constar no desenho técnico ou no registro do processo? |
| “peças usinadas”, “peças personalizadas”, “peças metálicas” e “componentes de aço” | Quais característica geométrica, referência, tolerância, superfície e condição da peça liberada serão inspecionadas? |
| “aço inoxidável usinado por CNC de precisão”, “escolha popular para CNC”, “aço inoxidável usado” e “aços-carbono” | A expressão é uma evidência, um termo de comparação ou apenas uma forma genérica de busca? |
Para dúvidas sobre disponibilidade de produção e adequação do projeto que não fazem parte deste guia, consulte a página separada de serviços de usinagem de aço inoxidável.
Por que afirmações sobre a usinabilidade de 304 em comparação com 316 precisam de contexto de processo
Não há uma resposta sem contexto que deva ser convertida diretamente em um parâmetro de oficina. Uma tabela comparativa de um distribuidor comercial de materiais atribui a 304 e 316 a mesma classificação de usinabilidade baseada em referência, mas apresenta orientações de velocidade aproximada diferentes. Essa aparente contradição é a lição: a base da classificação, o sistema de ferramentas, a condição e a operação precisam acompanhar o número.
A sequência de fabricação também não permite uma classificação simples. Em um estudo do NIST sobre fresamento de 17-4, com escopo delimitado, os estados laminado e produzido por manufatura aditiva que foram testados apresentaram apenas pequenas diferenças nos coeficientes de corte, enquanto o recozimento teve um efeito maior. Esse resultado se aplica aos estados testados; ele mostra por que “produzido por manufatura aditiva versus laminado” não substitui uma análise específica da condição.
Ponto principal
Use a família do grau para definir as perguntas, não para ignorá-las. Registre a designação exata do material, a forma do produto, a condição, a sequência de fabricação, a operação e a característica geométrica antes de comparar afirmações sobre usinabilidade.
Como criar um sistema de corte estável com ferramentas, carga de cavaco, calor, fluido de corte e fixação da peça
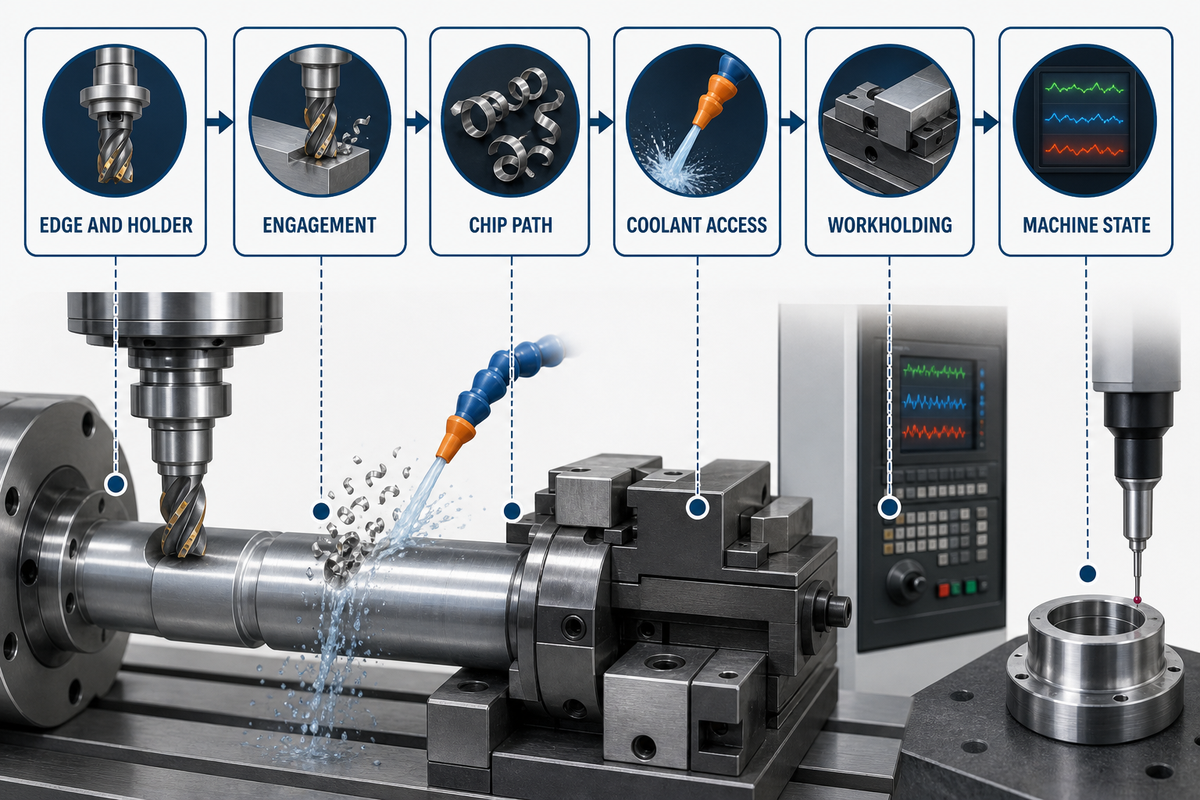
Assim, o registro do material se torna o ponto de partida para a estabilidade: mantenha a aresta em um regime de corte repetível e dê ao calor, aos cavacos e às forças uma trajetória controlada para sair do corte. A unidade de análise útil não é “velocidade” nem “fluido de corte”. É toda a cadeia, do spindle e do suporte à aresta, à peça, ao dispositivo de fixação, ao espaço para cavacos, à aplicação do fluido e à medição.
| Ponto de controle | Evidência de estabilidade | Atalho enganoso comum |
|---|---|---|
| Aresta e suporte | Padrão de desgaste consistente, projeção curta, batimento controlado | Atribuir toda falha da aresta à “velocidade alta demais” |
| Engajamento | Formação contínua de cavacos, sem paradas em contato nem atrito leve repetido | Reduzir o avanço até que a aresta deixe de cortar de maneira uniforme |
| Trajetória dos cavacos | Os cavacos saem da característica usinada sem serem cortados novamente nem se acumularem | Avaliar a evacuação dos cavacos apenas junto à porta da máquina |
| Acesso do fluido de corte | O jato alcança a aresta ativa durante todo o engajamento | Supor que um volume maior ajuda quando a geometria bloqueia a aplicação |
| Fixação da peça | Apoio repetível com fixação suficiente e sem distorção evitável | Aumentar a força de fixação sem verificar o movimento da peça após a liberação |
| Estado da máquina | Os padrões térmicos e de carga se repetem ao longo do ciclo medido | Comparar a primeira peça, usinada com a máquina fria, com uma sequência estabilizada |
Por que “usar mais fluido de corte” pode não funcionar
O desempenho do fluido de corte depende do acesso e da continuidade. Ombros, massas de cavacos em rotação, bicos móveis, características profundas e barreiras de ar podem manter um jato visível afastado da aresta. Uma reportagem técnica da CTE de 2017 que cita vários fornecedores de suportes para ferramentas mostra por que a geometria de aplicação importa tanto quanto a vazão ou a pressão. Antes de mudar a concentração ou o volume, verifique para onde o fluido vai durante o engajamento real.
Por que “reduzir a velocidade” pode não funcionar
Em um processo estável, reduzir a velocidade pode diminuir o calor. Em outro, isso pode vir acompanhado de paradas em contato, atrito, aresta postiça ou formação instável de cavacos. Os princípios gerais de usinagem da BSSA destacam a importância de manter a ação de corte e evitar paradas em contato. Inspecione a aresta, a espessura dos cavacos, o engajamento, a rigidez e o desgaste antes de atribuir a causa à velocidade.
Ponto principal
Altere uma categoria de causa por vez. Se a aresta, o engajamento, a trajetória dos cavacos, o acesso do fluido de corte, a fixação e o estado da máquina mudarem ao mesmo tempo, o próximo ensaio ensinará muito pouco.
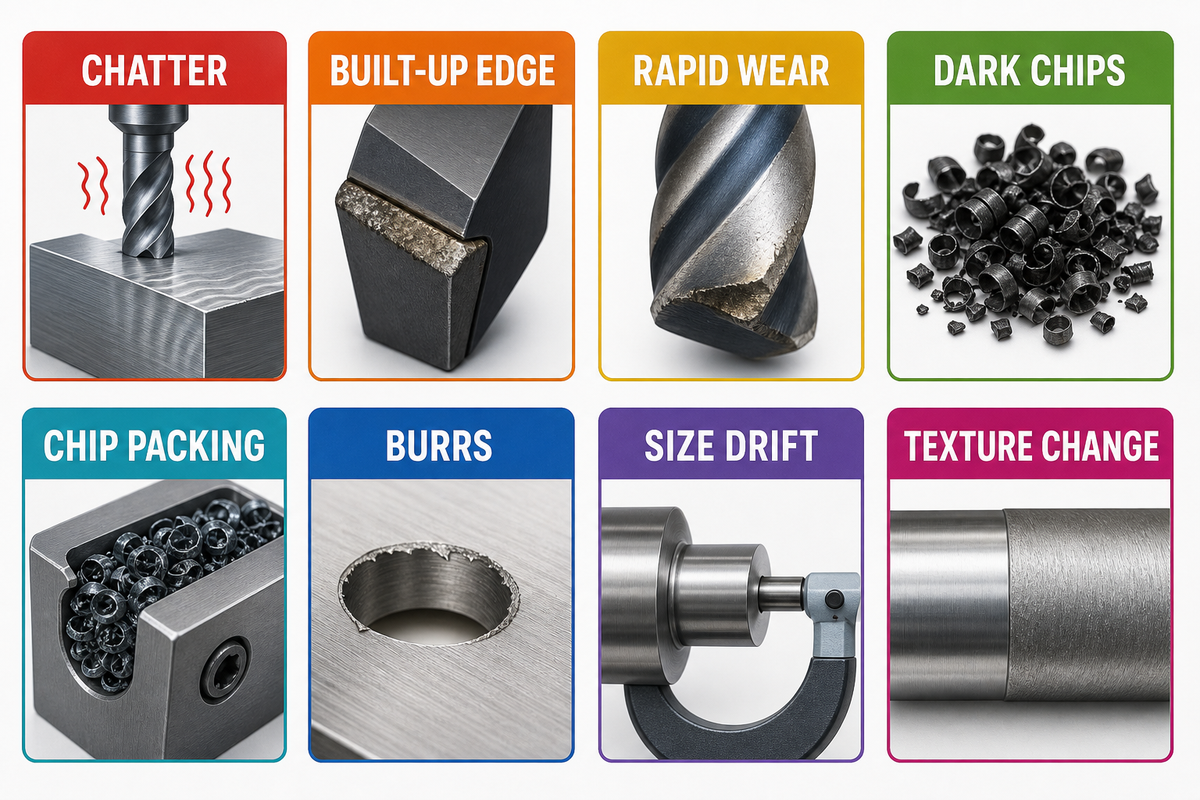
Oito sinais de falha e o que inspecionar em seguida
Sintomas visíveis não são diagnósticos. Vibração, rebarbas, cavacos escuros, aresta postiça, desgaste rápido, deriva dimensional, textura ruim e acúmulo de cavacos podem ter várias causas plausíveis. A resposta segura mais rápida é preservar as evidências, identificar a categoria de causa afetada e então fazer uma alteração controlada que possa refutar uma hipótese.
Diagnóstico da usinagem de aço inoxidável com oito sinais
A matriz abaixo reúne evidências do contexto de medição do NIST, da BSSA, da CTE, de estudos de usinagem revisados por pares e da terminologia usada por profissionais para descrever problemas. Ela não transforma um sintoma em uma correção garantida.
| Sinal | Categorias de causa plausíveis | O que inspecionar antes de alterar parâmetros |
|---|---|---|
| 1. Vibração ou mudança no tom | Projeção, apoio, batimento, desgaste, engajamento interrompido, passada anterior que encruou o material | Indícios de frequência da ferramenta e da peça, marcas no suporte, imagem da aresta, material bruto deixado pela passada anterior |
| 2. Aresta postiça | Adesão, temperatura da aresta, geometria, fluxo instável de cavacos, revestimento ou aresta desgastados | Material depositado, face inferior do cavaco, local do desgaste, ponto de contato do fluido de corte |
| 3. Desgaste de entalhe ou desgaste rápido de flanco | Linha de entrada encruada, carepa, recorte de cavacos, ciclos térmicos, interrupção localizada | Local do desgaste em relação à linha de profundidade, condição de entrada e saída, trajetória dos cavacos, continuidade do fluido de corte |
| 4. Cavacos escuros ou inconsistentes | Concentração de calor, mudança no engajamento, evacuação bloqueada, deterioração da aresta | Sequência dos cavacos conforme a posição na característica, tendência da carga, estado da aresta, acesso do fluido de corte |
| 5. Cavacos longos ou acúmulo de cavacos | Incompatibilidade com o quebra-cavacos, espaço insuficiente, profundidade da característica, ductilidade, direção de aplicação | Onde o cavaco para, se é cortado novamente, acúmulo na canaleta da ferramenta ou no quebra-cavacos, trajetória de saída |
| 6. Rebarbas ou arestas danificadas | Desgaste da aresta, apoio na saída, deflexão, deformação plástica por ductilidade, interseção com furo transversal | Direção e localização da rebarba, requisito local para a aresta, geometria de saída, condição da ferramenta |
| 7. Deriva dimensional ou de forma | Deflexão da ferramenta, estado térmico, fixação, desgaste, deslocamento da referência, alívio de tensões residuais | Temperatura da peça, condição de fixação e liberação, histórico de correção da ferramenta, referência e método |
| 8. Mudança na rugosidade ou ondulação | Vibração, aresta postiça, marcas de avanço, direção da medição, incompatibilidade de filtro ou comprimento de corte | Direção do perfil, parâmetros de avaliação, imagem da aresta, vibração e estado da peça |
A aresta postiça é um sinal, não um motivo automático para rejeitar a peça. Em um estudo controlado de torneamento úmido de AISI 304, o resultado variou conforme a estabilidade da aresta postiça: fragmentos instáveis danificaram a superfície, enquanto uma camada fina ou estável de material aderido pôde reduzir o atrito ou proteger a superfície nas condições do ensaio. O teste relatado usou 60 m/min, 0,1 mm/rev e uma profundidade de corte de 0,5 mm; esses valores descrevem o experimento e não são recomendações. Considere este resultado limitado às condições testadas um contraexemplo, não um parâmetro-alvo.
A matriz inclui deliberadamente as condições locais da aresta. Uma face pode atender aos requisitos dimensionais e de rugosidade enquanto um furo transversal, a saída de uma parede fina, uma aresta de vedação ou uma característica geométrica aguda apresenta uma rebarba funcionalmente relevante. Quando a função depende da aresta, os critérios de aceitação de rebarbas precisam especificar a localização, a direção, a condição máxima permitida e o método de inspeção.
Siga uma disciplina de ensaio em 3 etapas: congele as evidências atuais, formule uma causa que possa ser refutada e altere uma categoria controlável. “Substituir a aresta e manter todas as outras variáveis” ensina mais do que mudar ao mesmo tempo a ferramenta, a velocidade, o avanço, o fluido de corte e a fixação. Se o sintoma persistir, a hipótese refutada será um dado útil.
Ponto principal
Não corrija o termo. Corrija o mecanismo. “Vibração”, “rebarba” e “deriva dimensional” descrevem observações; a cadeia de evidências ainda precisa distinguir entre aresta, engajamento, cavaco, calor, apoio, estado do material e medição.
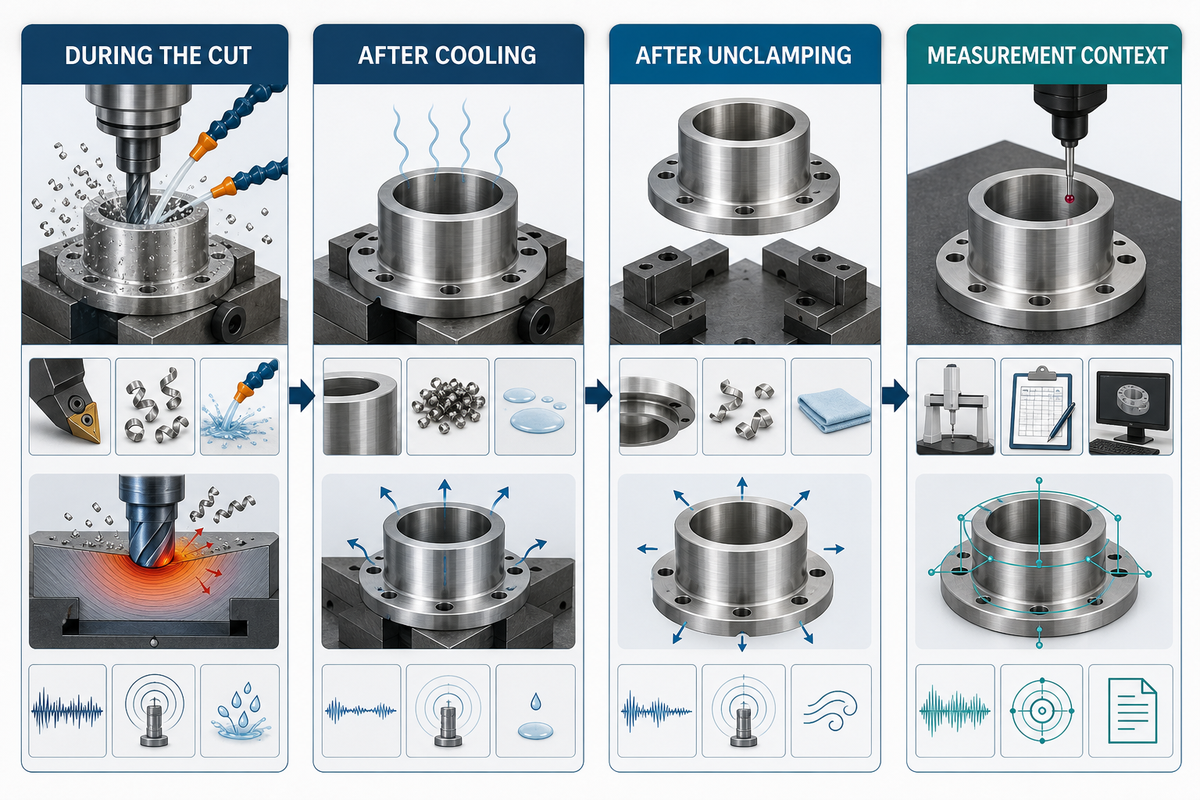
Por que as dimensões mudam após o corte, o resfriamento ou a liberação da fixação
O movimento dimensional pode resultar de deflexão elástica durante o corte, expansão térmica, restrição do dispositivo de fixação, mudança da referência ou do método, desgaste da ferramenta ou redistribuição de tensões residuais. O momento da medição e o estado da peça ajudam a fazer a primeira distinção diagnóstica. Valores medidos com a peça quente e fixada não são a mesma evidência que a medição da mesma característica com a peça fria e liberada.
“Somente os resultados das medições são rastreáveis.”
Se um indicador tem resolução de 0,001 mm, mantenha o registro do ensaio nessa mesma unidade. O valor descreve o sistema de medição; não estabelece uma tolerância de usinagem aceitável.
| Quando a mudança aparece | Primeiras hipóteses | Evidências a preservar |
|---|---|---|
| Durante o corte | Deflexão da ferramenta ou da peça, carga instável, apoio | Tendência da carga, posição da trajetória da ferramenta, medição durante o processo, mapa de apoio |
| Após o resfriamento da peça | Estado térmico, estabilização da máquina, ambiente de medição | Temperatura da peça e do ambiente, tempo decorrido, posição na sequência |
| Após a liberação da fixação | Restrição do dispositivo de fixação, recuperação elástica, redistribuição de tensões residuais | Mapa de fixação, medição com a peça liberada, simetria na remoção do material bruto |
| Entre inspetores ou instrumentos | Referência, alinhamento, método, filtro, incerteza, relatório | Definição do mensurando, preparação, estado do instrumento, resultado e incerteza |
Em paredes finas ou quando há remoção fortemente assimétrica do material bruto, o alívio de tensões residuais merece atenção desde o início, mas o movimento dimensional, por si só, não o comprova. Um estudo de torneamento de AISI 304 disponível em repositório aberto mediu tensões residuais dependentes da usinagem e aborda a mudança dimensional. Os valores se limitam às amostras e condições testadas; este guia usa o mecanismo como referência, não as tensões relatadas como uma previsão transferível.
Use um registro com 5 campos: a característica geométrica e a referência, a temperatura da peça, a condição de fixação, o método de medição e o momento na sequência do processo. Acrescente o histórico de remoção do material bruto quando houver possibilidade de distorção. Isso não torna todas as medições comparáveis, mas evita que a equipe discuta estados físicos diferentes como se fossem um só resultado.
Ponto principal
Antes de alterar o processo de usinagem, confirme que os números comparados descrevem a mesma característica geométrica, referência, temperatura, condição de fixação, método e ponto da sequência.
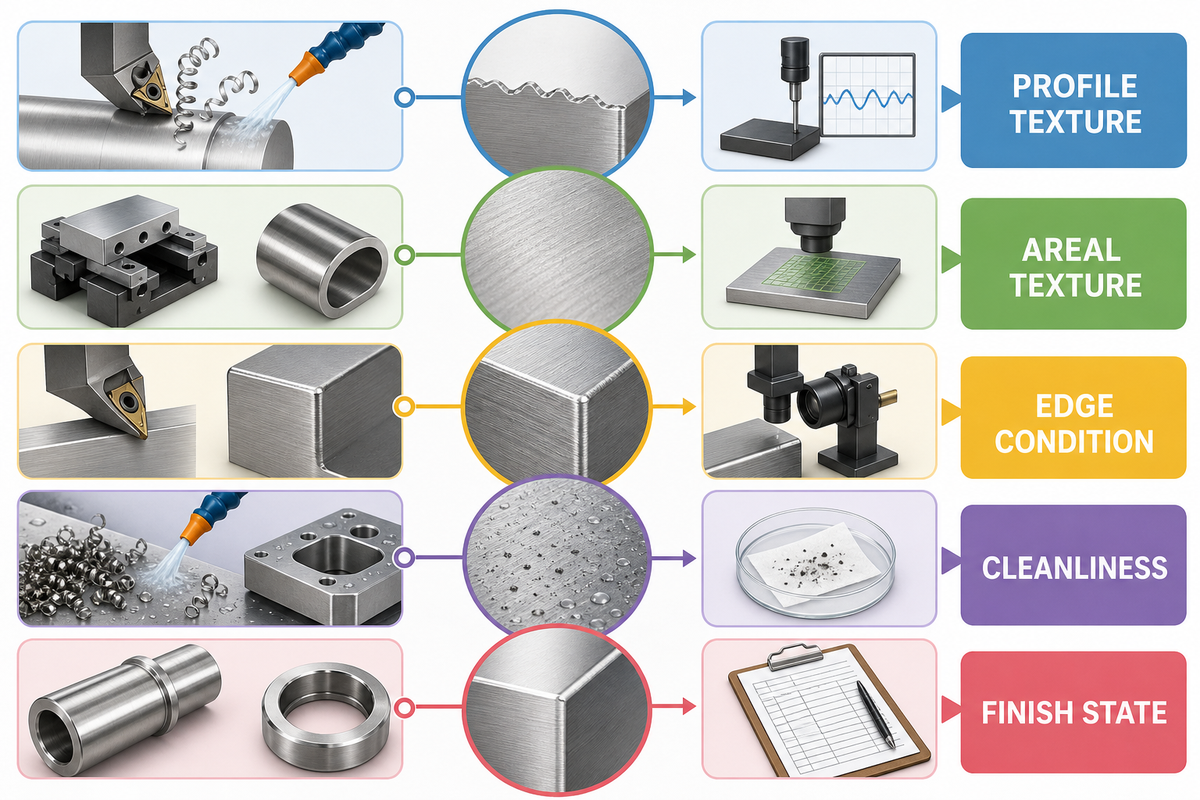
Integridade superficial: além de um único valor de rugosidade
Assim, a comparação no mesmo estado se estende das dimensões à superfície: Ra é um parâmetro de perfil útil, mas não atesta a superfície inteira. Peças de aço inoxidável acabadas também podem exigir controles de ondulação, textura de área, direcionalidade, defeitos localizados, rebarbas, dureza alterada, tensões residuais, limpeza, contaminação por ferro e aceitação da passivação. O desenho técnico e o plano de inspeção devem indicar a pergunta respondida por cada medição.
Para material austenítico metaestável, o plano também pode exigir a caracterização de fases. Nem Ra nem a dureza, isoladamente, determinam se a usinagem alterou o teor de fases; portanto, acrescente esse ensaio apenas quando a condição de fornecimento e o risco funcional tornarem essa distinção relevante.
A textura do perfil não é a textura de área
O catálogo da ISO descreve a ISO 21920-2:2021 como uma norma de textura superficial pelo método de perfil. Separadamente, a ISO 25178-2:2021 publicada abrange parâmetros pelo método de área. Os escopos não são intercambiáveis. Quando a comparabilidade é importante, registre a direção da medição, o filtro ou corte, os comprimentos de amostragem e de avaliação, o estado do instrumento, a localização na superfície e o estado da peça.
| Camada de aceitação | Pergunta respondida | Exemplo de registro |
|---|---|---|
| Geometria | O tamanho, a forma ou a posição são aceitáveis? | Característica geométrica, referência, método, restrição e temperatura |
| Textura de perfil | O que informa um traçado linear definido? | Parâmetro, direção, filtro/corte, comprimento de avaliação |
| Textura de área | O que informa uma área de superfície definida? | Parâmetro de área, área, método, configurações de processamento |
| Condição das arestas | Há controle de rebarbas, material rebatido ou requisitos de aresta viva? | Localização e direção da característica geométrica, limite e método de inspeção |
| Condição superficial/subsuperficial | A usinagem alterou a dureza, as tensões ou a microestrutura? | Método de ensaio, localização, profundidade e condição |
| Limpeza e passivação | O critério de aceitação para contaminantes ou tratamento foi atendido? | Prática especificada, procedimento selecionado, ensaio e critérios do comprador |
A rugosidade não comprova que a peça está pronta para resistir à corrosão
O escopo atual da A380/A380M-25 da ASTM aborda limpeza, desincrustação e passivação quando contaminantes podem prejudicar a resistência normal à corrosão, e estabelece que os procedimentos selecionados dependem das necessidades de serviço e do acordo entre comprador e fornecedor. Portanto, um resultado de rugosidade ou acabamento visual não comprova limpeza, ausência de ferro livre nem aceitação da passivação. Esse é um limite de transição entre etapas, não um procedimento de passivação.
A transferência das informações do desenho para a medição deve incluir pelo menos 7 itens quando a superfície for funcionalmente importante: característica geométrica/localização, edição aplicável, parâmetro, direção ou área, configurações de filtro e comprimento, estado da peça e método de aceitação. Inclua os requisitos de limpeza ou passivação em uma linha separada, em vez de ocultá-los sob a expressão “bom acabamento”.
Ponto principal
Pergunte o que um requisito de superfície deve proteger: geometria, textura, função da aresta, condição subsuperficial, limpeza ou preparação para uso em ambiente corrosivo. Uma métrica não responde por todas as 6 camadas.
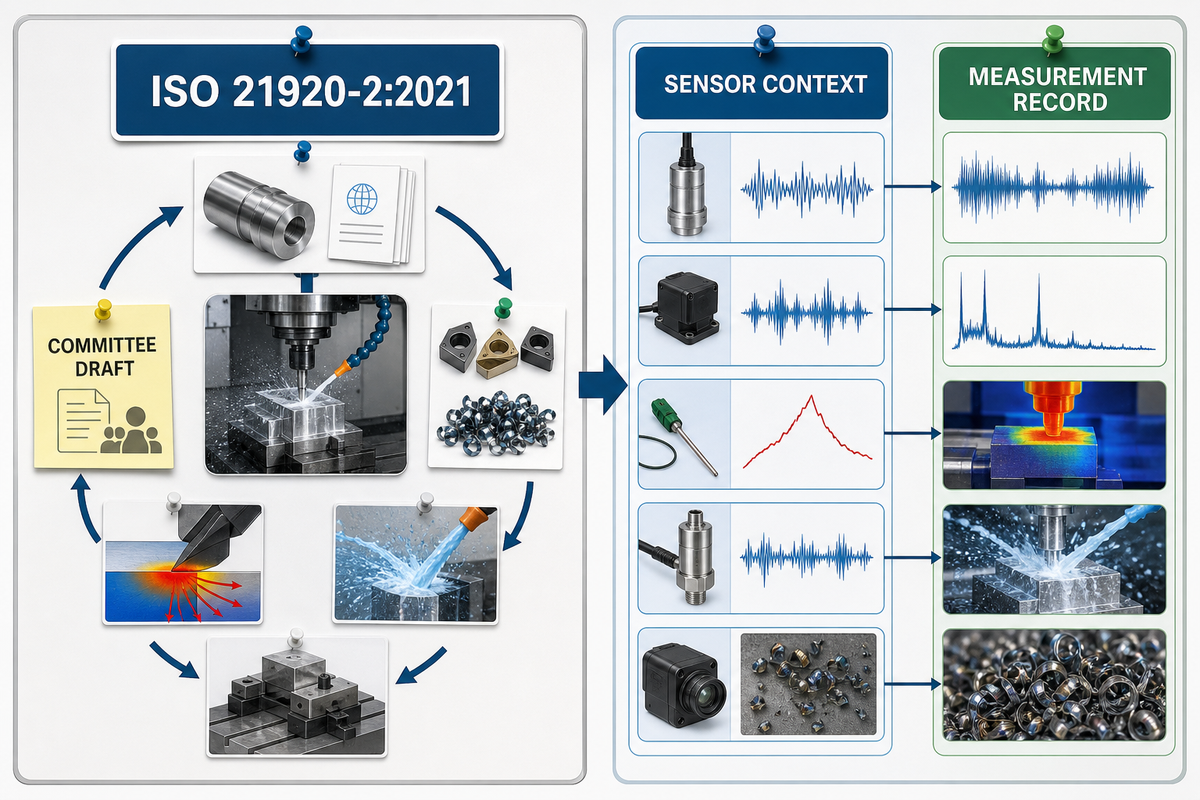
O que verificar em 2026: situação das normas e medição conectada
Enquanto isso, vale verificar separadamente a situação atual dos documentos. A mudança prática em 2026 não é uma nova regra universal para usinagem de aço inoxidável, mas uma obrigação de verificação. A ISO lista a edição atual sobre textura de perfil como publicada, enquanto uma segunda edição continua em desenvolvimento. Ao mesmo tempo, a medição conectada pode combinar mais sinais do processo, mas seu valor ainda depende do contexto e da interoperabilidade.
Projeto em elaboração, não uma substituição vigente
Em 28 de agosto de 2026, a ISO 21920-2:2021 continua sendo a edição publicada. A ISO lista a ISO/CD 21920-2 Edition 2 como um projeto de norma em elaboração no comitê, destinado a substituí-la. Não escreva “conforme a edição de 2026” a menos que uma edição publicada e os documentos do projeto sustentem essa afirmação.
Os casos de uso de medição na máquina da NIST fornecem uma estrutura duradoura de informações, não evidências de que toda oficina tenha um fluxo digital integrado em 2026. Um exemplo de CTE de 2014 analisado combinou dados do controlador, da força de corte e da temperatura para monitorar condições de vibração autoexcitada e desgaste da ferramenta, além de relatar limitações de interoperabilidade na época. A idade e a limitação importam: sensores podem acrescentar evidências, mas não corrigem uma grandeza de medição indefinida nem uma transferência de dados interrompida.
- Indique a norma e a edição no desenho ou no plano de inspeção.
- Separe os requisitos publicados do acompanhamento de projetos em elaboração no comitê.
- Defina a grandeza de medição, a referência ou o contexto de coordenadas, o estado da peça e o método.
- Preserve os sinais brutos ou rastreáveis do processo somente quando for possível identificar sua origem e seu momento de registro.
- Use o monitoramento como evidência para uma decisão, não como declaração automática de conformidade.
Ponto principal
Nos projetos de 2026, verifique a edição publicada e o contexto dos dados. Os projetos em elaboração são itens a acompanhar, enquanto os sinais dos sensores são observações; nenhum deles, por si só, constitui uma decisão de aceitação concluída.
Perguntas frequentes
Esses limites de verificação servem de base para as dúvidas recorrentes sobre usinagem a seguir.
Qual é o primeiro sinal de que uma ferramenta para aço inoxidável está esfregando a peça em vez de cortar?
Nenhum sintoma isolado comprova que há atrito em vez de corte. Um aumento da carga, calor sem formação proporcional de cavacos, material arrastado, mudança no som ou deterioração rápida da aresta devem levar a uma verificação conjunta da espessura do cavaco, do engajamento, da condição da aresta, do batimento e do tempo de permanência. Compare o padrão atual de cavacos e carga com um intervalo estável conhecido antes de alterar a velocidade ou o avanço. O diagnóstico ganha força quando vários sinais mudam juntos e fica menos confiável quando depende apenas do som ou da aparência da superfície.
Por que o aço inoxidável encrua durante a usinagem?
A deformação plástica próxima à zona de corte pode aumentar a resistência local. O tempo de permanência, o atrito em vez de corte, uma aresta desgastada, o engajamento instável ou passadas leves repetidas podem fazer com que a superfície alterada seja submetida ao corte na operação seguinte. Diagnostique a ação de corte, em vez de tratar o “encruamento” como causa raiz completa. Verifique em conjunto a formação de cavacos, o desgaste da aresta, o som e a carga, pois uma superfície alterada também pode ser consequência de deflexão, concentração de calor ou recorte repetido, e não de uma única configuração.
Como uma oficina pode distinguir o desgaste da ferramenta do movimento da peça?
Acompanhe a mesma característica geométrica durante o ciclo de corte, a liberação do dispositivo de fixação, o intervalo de resfriamento e uma nova medição. O desgaste da ferramenta costuma acompanhar o histórico da aresta, a carga, a forma dos cavacos e a posição ao longo da produção; o movimento da peça está relacionado à restrição, à temperatura, à sequência de remoção de material bruto, ao apoio e ao tempo decorrido. Altere uma classe de causas por vez e registre o estado da peça em cada resultado. Uma única dimensão medida ao fim do ciclo não permite distinguir esses caminhos.
Um Ra menor significa uma superfície de aço inoxidável melhor?
Não. Um Ra menor informa um resultado definido de perfil; não comprova textura de área, condição das arestas, limpeza, passivação nem comportamento diante da corrosão. Confirme o parâmetro, a direção, o filtro, o comprimento de avaliação, a localização na superfície e o estado da peça antes de comparar dois resultados; depois, use o valor somente para a grandeza de medição declarada.
O que deve ser registrado quando uma peça de aço inoxidável muda de tamanho após ser solta do dispositivo de fixação?
Registre a característica geométrica e a referência, a temperatura, o estado durante a fixação e após a liberação, o método de medição, o tempo decorrido, a sequência de remoção de material bruto, o mapa de apoio e o histórico de correção da ferramenta. Essas informações ajudam a distinguir hipóteses térmicas, elásticas, de restrição, desgaste, método e tensões residuais antes de a equipe alterar o processo de corte.
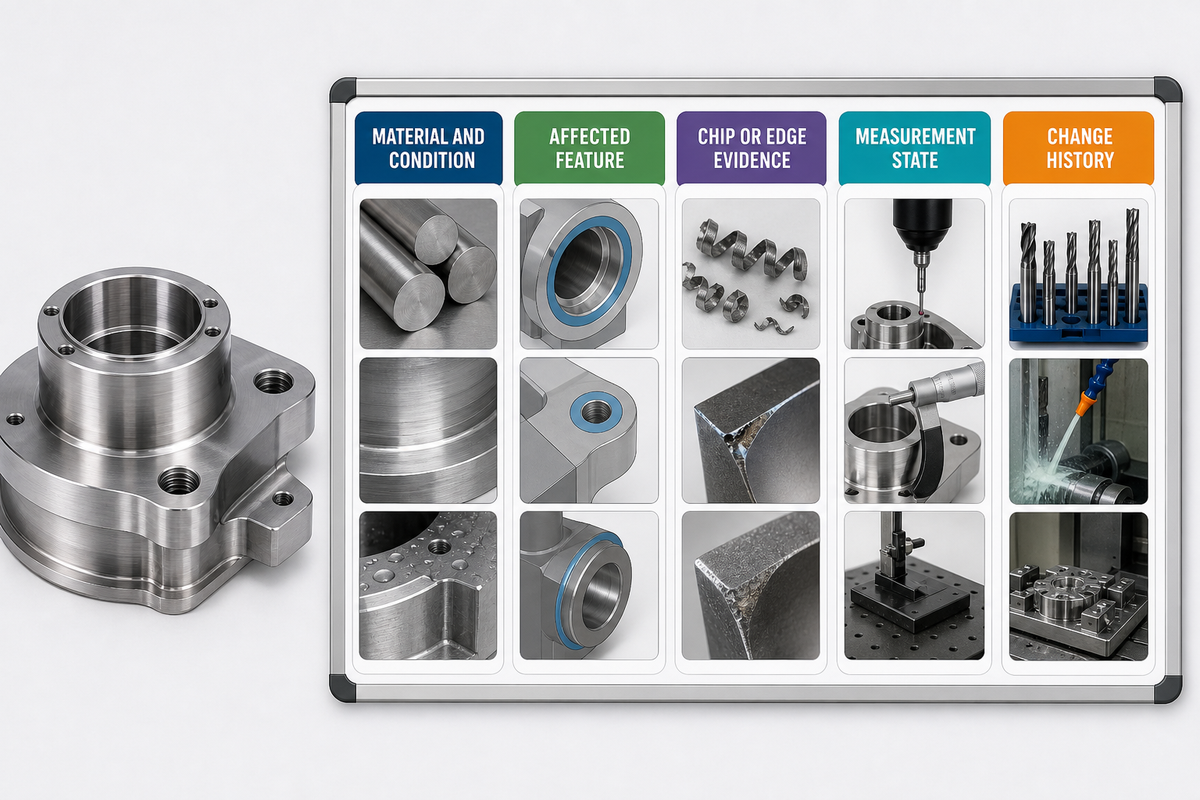
Passe do sintoma à análise da produção
Forneça a designação e a condição do material, o desenho, a característica geométrica afetada, as evidências dos cavacos ou da aresta, o estado da medição e o histórico de alterações. Essas evidências dão à equipe de fabricação da Zhenling Metal um ponto de partida mais claro do que um pedido de uma velocidade ou avanço universal. Você também pode consultar o escopo dos serviços de produção separadamente antes de abrir o formulário de contato do Blocksy.
Converse sobre um problema de usinagem de aço inoxidávelReferências e fontes
- NIST, casos de uso de medição na máquina e informações para operações de usinagem
- NIST, rastreabilidade metrológica
- ISO, escopo e situação da textura superficial de perfil da ISO 21920-2:2021
- ISO, situação do projeto de norma ISO/CD 21920-2 Edition 2 no comitê
- ISO, escopo da textura superficial de área da ISO 25178-2:2021
- ASTM International, escopo de limpeza, contaminação e passivação da A380/A380M-25
- NIST, modelagem de forças para fabricação híbrida
- Repositório da Balıkesir University, estudo de tensões residuais na usinagem de AISI 304
- British Stainless Steel Association, princípios gerais da usinagem de aços inoxidáveis
- Cutting Tool Engineering, usinagem de aço inoxidável
- Cutting Tool Engineering, monitoramento de vibração autoexcitada com dados do controlador e dos sensores
Este artigo é um guia editorial da Zhenling Metal, limitado às evidências disponíveis. Ele não substitui um certificado de material, uma norma licenciada, a análise do desenho, um corte de teste controlado nem um plano de inspeção específico para a aplicação.






