Póngase en contacto con Zhenling

Mecanizado CNC de precisión: cómo leer tolerancias y datos de inspección

El mecanizado CNC de precisión se evalúa con base en una característica, tolerancia, referencia, condición de la pieza, método de medición, criterio de decisión y población definidos; no en una cifra decimal aislada, la etiqueta de una máquina ni un informe de inspección impecable. Para que una afirmación sea significativa, debe identificar esos elementos. Esta guía explica cómo pasar de la terminología al mensurando, el método, la decisión de conformidad, la cobertura y la evidencia del proceso, sin pedirle a una sola cifra que demuestre más de lo que puede.
Precisión del mecanizado, precisión del mecanizado CNC y precisión y repetibilidad de una máquina CNC son frases de búsqueda, no conclusiones de medición. Las consultas sobre empresas de mecanizado CNC de precisión, mecanizado CNC de precisión cerca de mí o costo del mecanizado CNC de precisión corresponden a la intención comercial de encontrar una solución; esta guía no compara proveedores.
¿Por qué el mecanizado CNC de precisión no se define por una sola cifra decimal?
No existe una cifra decimal ni un valor de más o menos que defina universalmente la precisión de cada característica mecanizada. El plano establece los requisitos; el sistema de inspección evalúa las características definidas, y la evidencia disponible determina qué conclusión está justificada. Mostrar más dígitos puede facilitar la lectura, pero no genera exactitud, trazabilidad ni conformidad.
ISO 2768-1:1989 ofrece un contraejemplo útil. Su alcance público describe tolerancias generales en cuatro clases para ciertas dimensiones lineales y angulares que no indican tolerancias individuales, incluidas las de piezas fabricadas mediante arranque de metal o conformado de chapa. Se trata de una convención de plano con un alcance definido, no de un umbral universal de capacidad CNC.
Las tolerancias generales indican qué valor predeterminado se aplica cuando una dimensión no tiene una tolerancia individual. No demuestran que se haya medido una característica específica, que el método haya sido adecuado ni que el proceso vaya a mantenerse estable con el tiempo. Del mismo modo, una máquina capaz de realizar movimientos de cinco ejes no sustituye la evidencia de inspección de cada característica. Quienes comparen estos conceptos pueden ver por qué el mecanizado de cinco ejes no sustituye la evidencia de inspección.
Los resultados de búsqueda suelen mezclar el lenguaje de producción con el de inspección. Las máquinas de precisión, los centros de fresado CNC, las fresadoras, los tornos o los sistemas multieje pueden respaldar un proceso de mecanizado; ninguno demuestra conformidad por su nombre. Las expresiones «precisión CNC» y «mecanizado CNC de precisión» también son incompletas. CAD define la geometría, CAM dirige el movimiento y una herramienta de corte retira material. Los operadores pueden automatizar un flujo de control de calidad, pero un plano aeroespacial o una indicación de acabado superficial aún requieren una definición de medición y evidencia propias.
Regla de lectura: trate cada afirmación de precisión como una frase incompleta hasta que indique la característica, el requisito, el método y el alcance de la evidencia.
¿En qué se diferencian la tolerancia, la exactitud, la repetibilidad, la resolución, la incertidumbre y la capacidad?
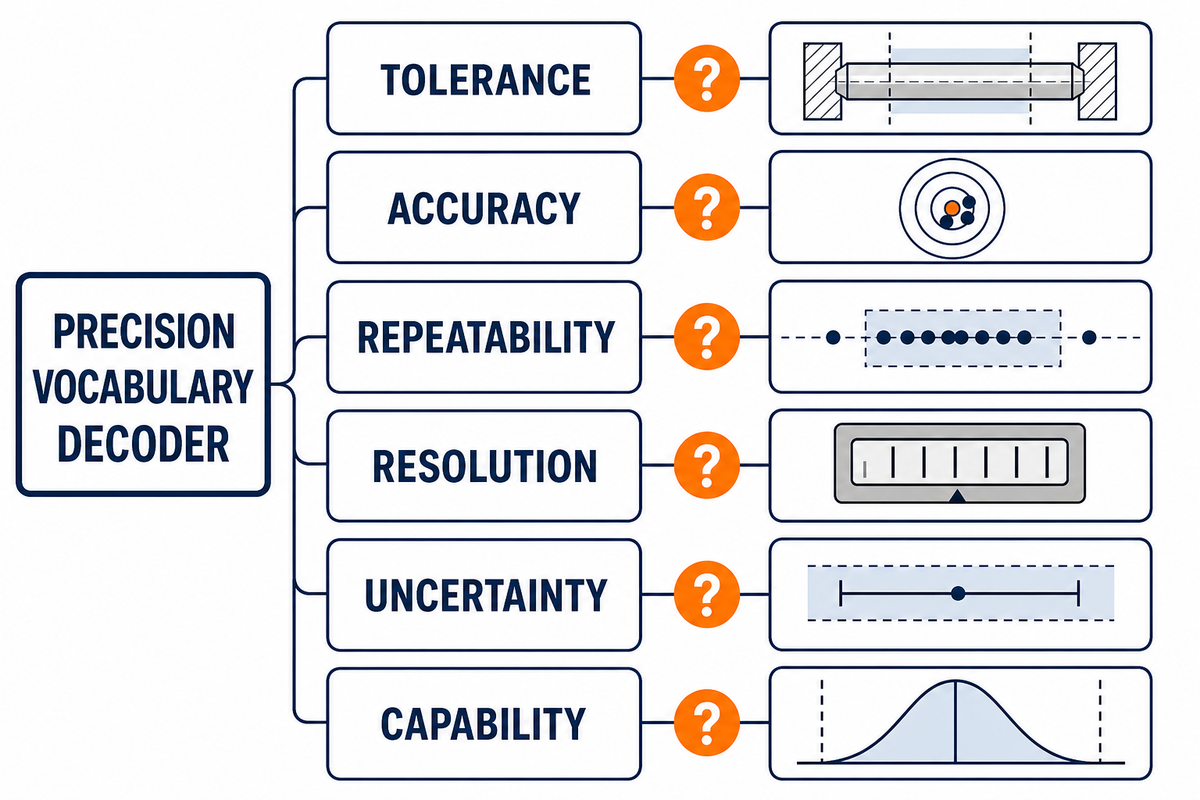
La tolerancia, la exactitud, la repetibilidad, la resolución, la incertidumbre y la capacidad responden preguntas distintas. La tolerancia corresponde al requisito del producto; la exactitud y la repetibilidad describen aspectos diferentes del desempeño; la resolución se refiere a los incrementos que pueden detectarse o mostrarse; la incertidumbre califica un resultado de medición, y la capacidad compara el comportamiento estable del proceso con los límites de especificación. Sustituir un término por otro genera una falsa confianza.
Guía para descifrar 6 términos de precisión
| Término | Pregunta que responde | Evidencia necesaria | Lo que no demuestra |
|---|---|---|---|
| Tolerancia | ¿Qué variación está permitida? | Plano, especificación y revisión controlados | Resultado real o estabilidad del proceso |
| Exactitud | ¿Qué tan cerca está un resultado del valor previsto? | Referencia, contexto de calibración, método y resultado | Repetibilidad entre piezas o a lo largo del tiempo |
| Repetibilidad | ¿Qué tan agrupados están los resultados repetidos? | Observaciones repetidas en las condiciones indicadas | Ausencia de un sesgo sistemático |
| Resolución | ¿Qué incremento puede mostrarse o detectarse? | Especificación y montaje del instrumento | Corrección o idoneidad para tomar una decisión |
| Incertidumbre | ¿Cuánta duda acompaña al resultado? | Mensurando, método, factores que contribuyen y evaluación definidos | Aceptación o rechazo automático |
| Capacidad | ¿Cómo se compara la salida estable del proceso con los límites? | Datos independientes en orden temporal; supuestos de estabilidad y distribución | Conformidad de una pieza individual que no se ha medido |
Considere un agujero hipotético de Ø20.000 mm con una tolerancia de ±0.010 mm. Una lectura que muestra 0.001 mm de resolución tiene resolución, pero eso por sí solo no indica nada sobre el sesgo ni la incertidumbre. Diez lecturas muy agrupadas alrededor de 20.008 mm pueden ser repetibles y, aun así, estar desplazadas respecto al valor nominal. Un resultado cercano al valor nominal puede ser exacto sin demostrar que el proceso sea estable y capaz. La terminología determina qué pregunta pueden responder los datos.
¿Qué se supone que debe medir exactamente la inspección?
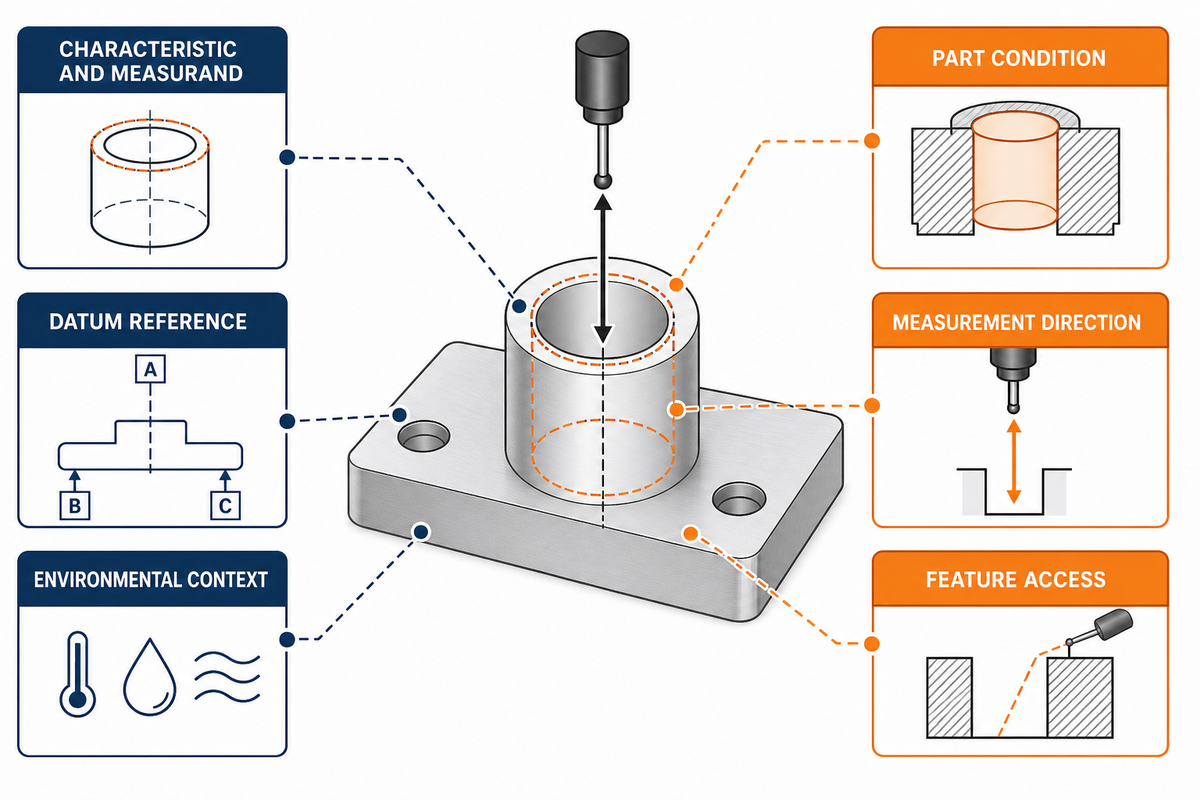
Antes de elegir un instrumento, defina el mensurando: la magnitud específica que se pretende medir. El tamaño, la forma, la orientación, la ubicación, el descentramiento y la textura superficial no son intercambiables. La referencia, la dirección, la condición final de la pieza, el contexto ambiental, el filtrado y el acceso a la característica pueden cambiar tanto el procedimiento como el significado del valor informado.
El diámetro de un agujero no plantea la misma pregunta que su posición respecto a un sistema de referencias geométricas. La planitud no requiere una referencia, mientras que el paralelismo sí. Un valor de textura superficial está incompleto si no se especifican el parámetro, la longitud de evaluación, el filtrado o corte, la dirección de medición y la condición de la pieza. Las investigaciones de NIST sobre superficies de ingeniería también advierten que un valor de rugosidad menor no siempre significa un mejor funcionamiento en todas las aplicaciones.
Por ejemplo, un requisito hipotético de Ra 1.6µm y un resultado informado de 1.4µm siguen estando incompletos si no se especifican el corte, la dirección y la condición de la superficie.
Tabla para resolver ambigüedades del plano
| Campo ambiguo | Por qué puede cambiar el resultado | Aclaración | Evidencia en el informe |
|---|---|---|---|
| Revisión del plano | El requisito puede haber cambiado | Indique cuál es la revisión vigente | Identificador de revisión |
| Límites de la característica | Las tolerancias generales y las individuales son distintas | Aclare qué requisito corresponde | Valor nominal y límites |
| Referencia geométrica | La alineación cambia los resultados de ubicación | Defina el orden de las referencias y su simulación | Montaje de referencia |
| Condición de la pieza | Las rebabas, el recubrimiento o el tratamiento térmico afectan la geometría | Indique la etapa de inspección | Condición al momento de la medición |
| Dirección de medición | La forma y la orientación de las marcas pueden ser direccionales | Especifique la orientación o la trayectoria de escaneo | Diagrama o nota de dirección |
| Configuración de medición de textura superficial | El filtro y el corte afectan el valor | Indique el parámetro y los ajustes de evaluación | Parámetro, corte y longitud |
| Contexto de temperatura | La pieza y el equipo pueden expandirse de manera distinta | Defina el acondicionamiento, por ejemplo, el contexto de referencia especificado de 20°C, y el entorno | Condición registrada cuando se requiera |
| Acceso a la característica | El acceso de la sonda o la línea de visión pueden estar restringidos | Acuerde un método que permita acceder a la característica | Método y montaje |
Esta hoja de trabajo convierte una preocupación imprecisa en decisiones con responsables. El estado del material debe formar parte del mismo contexto: la respuesta térmica, el recubrimiento y el acabado pueden afectar cómo y cuándo se evalúa la geometría. Para ampliar la perspectiva de diseño, consulte la condición del material y el contexto de medición.
¿Qué método de medición es adecuado para la característica?
El método adecuado es aquel que permite acceder a la característica definida, evaluar la geometría requerida, controlar las fuentes de error pertinentes y respaldar la decisión prevista. El prestigio del instrumento no es un criterio de selección. La sensibilidad al contacto, la alineación, el entorno, la incertidumbre, el rendimiento, la técnica del operador y la capacidad de informar los resultados influyen en su idoneidad.
La página actual de políticas de NIST describe la trazabilidad metrológica como una propiedad de un resultado de medición establecida mediante una cadena de calibración documentada e ininterrumpida, en la que cada eslabón contribuye a la incertidumbre.
«La trazabilidad por sí sola no indica ni garantiza que algo sea adecuado para el propósito previsto».
— Política de NIST sobre trazabilidad metrológica
| Tipo de método | Uso adecuado | Limitación clave que se debe resolver |
|---|---|---|
| Calibrador | Verificaciones generales de dimensiones accesibles | Alineación de las mordazas, fuerza y geometría |
| Micrómetro | Comparación controlada de dimensiones exteriores | Ubicación del contacto y deformación de la pieza |
| Medidor de interiores | Verificaciones comparativas de dimensiones interiores | Calibración y balanceo/alineación |
| Medidor de altura | Medición de alturas y trazado sobre una superficie de referencia | Superficie de referencia y montaje |
| Calibre de atributos | Decisión rápida de pasa/no pasa | No proporciona un resultado variable |
| Máquina de medición por coordenadas | Evaluación geométrica de múltiples características | Programa, sujeción, sondeo y estrategia de referencias |
| Sistema óptico o de visión | Bordes sin contacto y características pequeñas | Enfoque, contraste, algoritmo de detección de bordes y línea de visión |
| Perfilómetro de superficies | Parámetros definidos de textura superficial | Acceso de la punta, dirección, filtro y corte |
| Medidor neumático | Evaluación comparativa rápida de dimensiones | Calibración, condiciones del aire, geometría y rango |
El nombre de un método debe dar inicio a la conversación técnica, no ponerle fin. Pregunte qué definición de la característica, montaje, contexto de calibración, incertidumbre y campos del informe hacen que ese método sea adecuado para la decisión de aceptación prevista.
¿Cómo cambia la incertidumbre de medición una decisión de pasa/no pasa?
La incertidumbre de medición expresa la duda asociada a un resultado; cobra especial importancia cerca de un límite de especificación. Un valor impreso dentro de los límites quizá no baste para determinar la conformidad cuando la incertidumbre es relevante y se aplica una regla de decisión. Las partes deben definir cómo se manejará ese riesgo antes de que aparezca un resultado limítrofe.
El alcance público de ISO 14253-1:2017 aborda las reglas para decidir la conformidad o no conformidad con las especificaciones teniendo en cuenta la incertidumbre de medición. La existencia de esta norma deja una lección clave: los límites, los resultados, la incertidumbre y la lógica de decisión acordada están relacionados, pero el resumen público no sustituye la norma controlada ni el acuerdo específico del pedido.
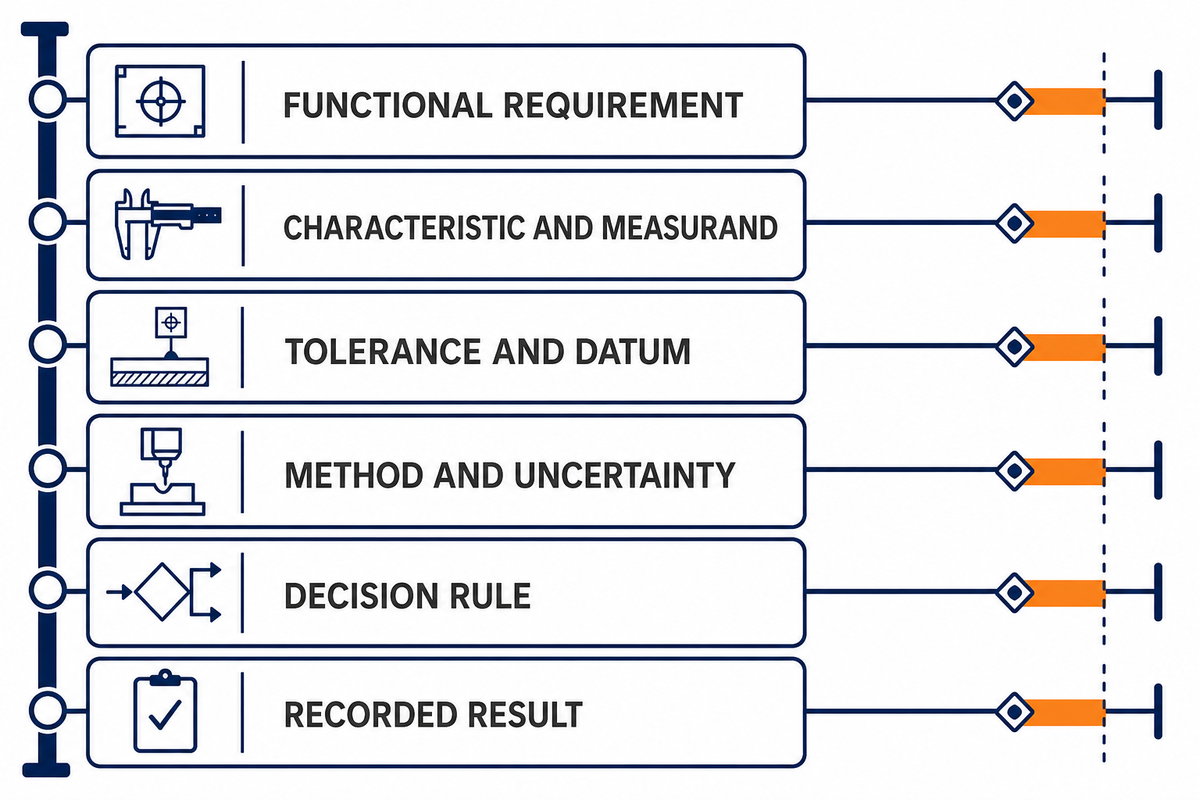
Escala de decisiones desde la tolerancia hasta la evidencia
- Requisito funcional: identifique por qué importa la característica.
- Característica y mensurando: defina con exactitud qué se evaluará.
- Tolerancia y referencia: indique el requisito y el sistema de referencia.
- Método e incertidumbre: elija un método adecuado y califique el resultado.
- Regla de decisión: acuerde cómo se asignará el riesgo de conformidad.
- Resultado registrado: conserve el valor, las unidades, el método, la disposición y el alcance.
Ejemplo didáctico: un agujero de Ø20.000 mm tiene límites indicados de 19.990–20.010 mm. El resultado informado de 20.008 mm parece estar dentro de esos límites, mientras que una incertidumbre evaluada de ±0.004 mm abarca el límite superior. Este ejemplo no declara que la pieza esté aceptada o rechazada. Muestra por qué la regla de decisión aplicable y la base de incertidumbre deben acompañar la interpretación de un resultado cercano al límite.
La misma lógica se aplica a una tolerancia de posición ficticia de 0.20 mm, un resultado de 0.16 mm y una incertidumbre de ±0.03 mm: una resta por sí sola no constituye una política completa de conformidad. Documente el método, la materialización de las referencias, la declaración de incertidumbre y la disposición acordada, en lugar de inventar una regla después de ver los datos.
¿Qué pueden demostrar realmente la primera pieza de producción, el muestreo, la inspección del 100% y la capacidad del proceso?
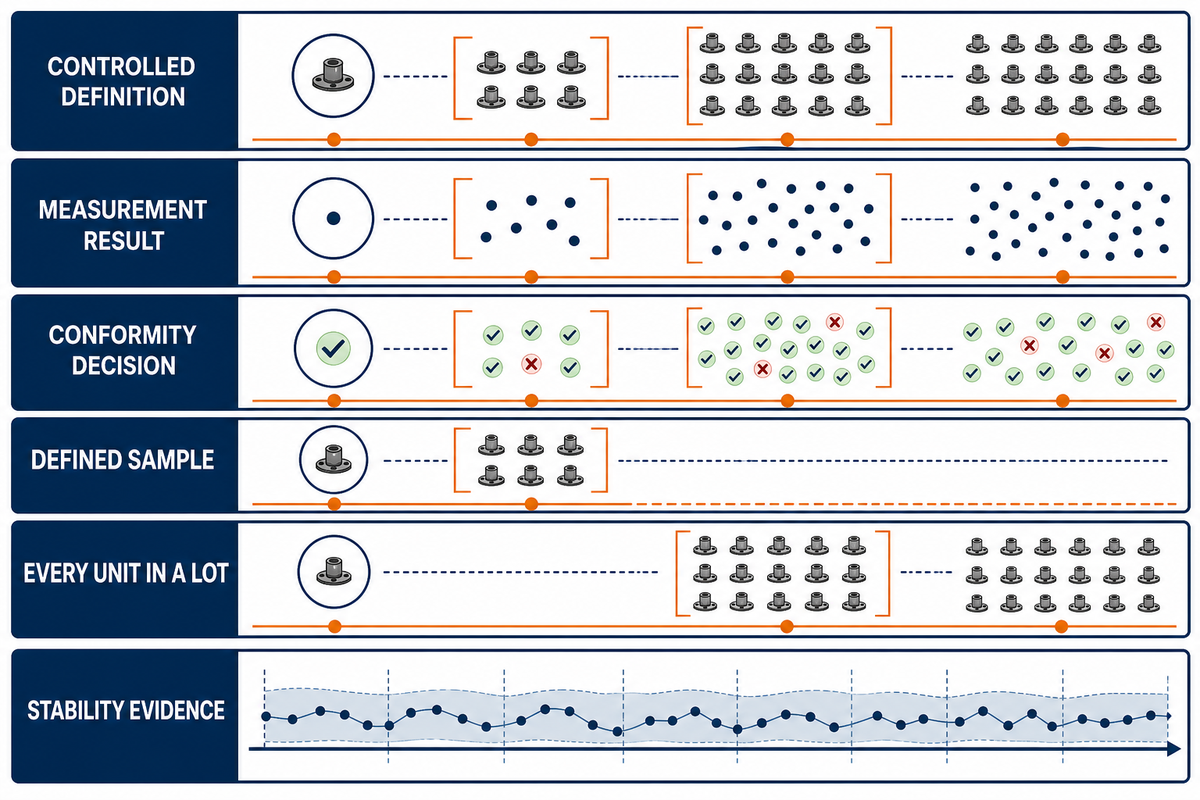
La primera pieza de producción, el muestreo, la inspección del 100% y la capacidad del proceso abarcan poblaciones y decisiones distintas. La inspección de la primera pieza evalúa una configuración inicial o modificada; el muestreo respalda una decisión sobre un lote definido; la inspección del 100% evalúa todas las unidades incluidas con el método indicado, y la capacidad compara datos del proceso con los límites de especificación para evaluar su comportamiento estable. Ninguno sustituye automáticamente a los demás.
La guía de NIST sobre muestreo de aceptación distingue entre decidir la disposición de un lote, estimar su calidad y controlar el proceso a lo largo del tiempo. La guía sobre capacidad del proceso parte de un proceso estable y bajo control, y analiza el uso de aproximadamente 50 valores de datos independientes como orientación general para manuales, sujeto a supuestos de distribución y otros factores; no establece una regla universal sobre el tamaño de la muestra.
Por ejemplo, medir 5 piezas de un lote de 500 solo constituye una afirmación de muestreo cuando se especifican el lote, el plan de muestreo, la regla de aceptación y las características. Sería incorrecto llamarlo «inspección del 100%». Medir las 500 piezas para verificar un diámetro representa una cobertura del 100% de esa característica con ese método; no demuestra la identidad del material, la conformidad de las demás características ni la estabilidad futura.
Las cinco capas de evidencia de precisión
| Capa | Pregunta sobre la evidencia | Registro típico |
|---|---|---|
| 1. Definición controlada | ¿Qué requisito y condición de la pieza aplican? | Revisión, característica, referencia, condición final |
| 2. Resultado de medición | ¿Qué se observó y cómo? | Valor, unidad, método, trazabilidad e incertidumbre cuando se requiera |
| 3. Decisión de conformidad | ¿Cómo se evaluó el resultado? | Tolerancia, regla de decisión, estado de excepción o desviación |
| 4. Cobertura | ¿Qué población representa el registro? | Primera pieza, muestra definida o todas las unidades de un lote |
| 5. Evidencia de estabilidad | ¿Un proceso estable respalda una afirmación a más largo plazo? | Datos en orden temporal, evidencia de control y supuestos indicados |
La inspección de la primera pieza también depende del contexto. IAQG 9102 corresponde al contexto de calidad de los sectores de aviación, espacio y defensa; no la presente como el paquete obligatorio para todos los pedidos de mecanizado CNC. El conjunto de registros adecuado depende de los requisitos vigentes del cliente, la normativa, la industria y el plano.
¿Cómo debe leer un informe de inspección CNC?
Lea el informe como una cadena de afirmaciones, no como un documento que es «bueno» o «malo» en su totalidad. Confirme la revisión vigente, la característica definida, la referencia, la condición final de la pieza, el contexto del método, el resultado, la base de decisión y la cobertura. Luego identifique qué preguntas importantes no intenta responder el documento.
Empiece con seis verificaciones: revisión correcta del plano; característica y referencia correctas; condición final de la pieza; método indicado con el contexto de calibración o trazabilidad pertinente; valor, incertidumbre y regla de decisión cuando se necesiten; y cobertura explícita de la población y disposición. La descripción pública de las normas Y14 de ASME muestra la amplitud de las prácticas para definir productos de ingeniería, pero una descripción general no resuelve una interpretación específica del trabajo.
Suponga que un informe ficticio indica una posición de agujero de 0.16 mm frente a una tolerancia de 0.20 mm. Antes de aceptar el resultado, verifique el sistema de referencias geométricas, los modificadores de condición de material, la estrategia de sondeo, la condición de la pieza, la política de incertidumbre y si el valor corresponde a una sola pieza o a una población especificada. Este es un ejemplo didáctico, no son datos de producción de un cliente ni de Zhenling.
| Afirmación del informe | Qué puede demostrar | Qué sigue sin saberse |
|---|---|---|
| «Resultado: 20.008 mm» | Un valor registrado, si la fila puede vincularse con la característica | Idoneidad del método, incertidumbre y regla de decisión |
| «Aprobado» | El emisor aplicó una regla explícita o implícita | Si la regla coincide con el requisito del pedido |
| «Informe de máquina de medición por coordenadas» | Se informó un método basado en coordenadas | Programa, alineación, sondeo, incertidumbre y cobertura |
| «Muestra: 5» | Se evaluaron cinco unidades incluidas | Plan de selección, tamaño del lote y regla de aceptación |
| «Todas las dimensiones cumplen» | Las características indicadas cumplieron las reglas aplicadas | Identidad del material, características no indicadas y estabilidad futura |
Un informe visualmente impecable aún puede ser insuficiente para la decisión en cuestión. Solicite aclaraciones sobre cada afirmación en vez de rechazar el documento completo o suponer que el formato garantiza más de lo que permiten sus campos.
¿Qué debe preguntar un comprador cuando un resultado de inspección está cerca del límite?
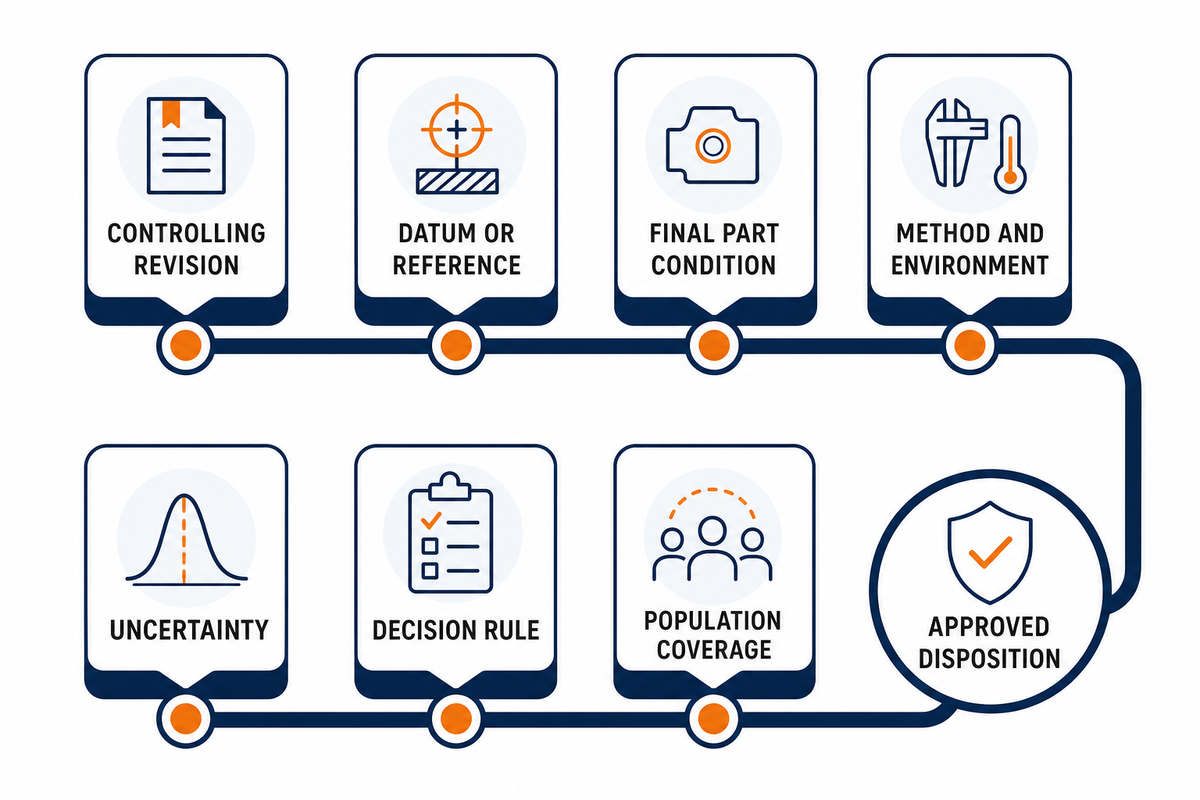
Un resultado cercano al límite debe llevar a una revisión controlada de la interpretación, no a una clasificación improvisada de proveedores. El objetivo es identificar la definición vigente, el contexto de medición, la incertidumbre y la regla de decisión, la cobertura de la población y la disposición aprobada. Ocho preguntas concisas pueden revelar la mayoría de las brechas sin convertir la revisión en una nueva lista para solicitar cotizaciones.
- ¿Qué plano, revisión, especificación y característica rigen este resultado?
- ¿Qué sistema de referencias se materializó?
- ¿Se midió la pieza en la condición final requerida?
- ¿Qué método, montaje y controles ambientales se utilizaron?
- ¿La incertidumbre de medición influye en esta decisión y cómo se evaluó?
- ¿Qué regla de decisión rige la conformidad cerca del límite?
- ¿El resultado corresponde a una pieza, una muestra definida o todas las unidades del lote?
- Si hay una excepción, ¿quién aprobó la disposición documentada?
Quienes necesiten una revisión del plano específica para su pedido, contexto de la secuencia de fabricación, entregables de inspección y coordinación de una cotización pueden consultar la página de soluciones de mecanizado CNC de precisión. Esta guía se centra en interpretar la evidencia de medición y no sustituye ese proceso comercial.
Converse sobre el plano y el contexto de inspección
Preguntas frecuentes
Las siguientes respuestas aclaran errores comunes al interpretar evidencia sin establecer un paquete de inspección universal. Cada conclusión sigue dependiendo del plano controlado, las normas aplicables, los requisitos del cliente, la definición de la característica, el método y la decisión prevista. Use las respuestas para plantear mejores preguntas y luego resuelva los detalles específicos del pedido en los documentos técnicos que lo rigen.
¿Un informe de máquina de medición por coordenadas demuestra que una pieza cumple?
No automáticamente. Puede aportar evidencia dimensional sólida cuando el informe identifica la revisión controlada, la característica, la referencia, la condición final de la pieza, el contexto del programa o método, el resultado y la base de decisión. Por sí solo no demuestra la identidad del material, la cobertura de todas las unidades del lote ni la estabilidad del proceso a largo plazo. Su idoneidad también depende del mensurando, la incertidumbre, la estrategia de sondeo y alineación, y la regla utilizada para evaluar un resultado cercano al límite.
¿Cuál es la diferencia entre exactitud y repetibilidad en el mecanizado CNC?
La exactitud se refiere a la cercanía al valor previsto o de referencia; la repetibilidad, al grado en que se agrupan resultados repetidos bajo las condiciones indicadas. Un proceso puede repetir resultados muy agrupados alrededor de un valor desplazado, mientras que un resultado puede quedar cerca del valor nominal sin demostrar repetibilidad. El método de inspección, el plan de muestreo, la estabilidad del proceso y la característica controlada determinan qué conclusión respaldan los datos. Ninguno de estos términos demuestra por sí solo la conformidad de todas las piezas ni la capacidad estadística.
¿Una tolerancia más estrecha siempre requiere un método de medición más preciso?
El método debe ser adecuado para la decisión de aceptación, pero «más preciso» no es una especificación completa. También importan la geometría de la característica, el acceso, la sensibilidad al contacto, la condición superficial, el entorno, la calibración, la incertidumbre, el rendimiento y el riesgo de aceptar algo por error. Los equipos de ingeniería y calidad deben acordar la característica, el mensurando, el método y la regla de decisión, en lugar de elegir el equipo solo por su marca, costo o prestigio.
¿Qué demuestra una inspección de la primera pieza de producción?
Una inspección de la primera pieza de producción evalúa una configuración de producción inicial o modificada frente a un conjunto definido de requisitos. Su alcance exacto depende de los requisitos aplicables de la industria, el cliente y el pedido. Un registro completo puede mostrar qué características se evaluaron en la configuración identificada y cómo se determinó la disposición de los resultados. No demuestra automáticamente que todas las piezas de un lote de producción cumplan, que se hayan examinado las características no indicadas ni que el proceso vaya a mantenerse estable en futuras corridas. La cobertura requiere evidencia propia.
¿La inspección del 100% equivale a un proceso capaz?
No. Inspeccionar todas las unidades puede respaldar la disposición de un lote definido para las características, el método y las reglas de decisión utilizados. La capacidad del proceso es una afirmación estadística sobre un proceso estable en relación con los límites de especificación; depende de contar con suficientes datos independientes y de los supuestos indicados sobre distribución y control.
¿Por qué dos métodos de inspección pueden arrojar resultados distintos?
Dos métodos de inspección pueden emplear distintas condiciones de contacto, estrategias de muestreo, filtros, alineaciones, simulaciones de referencias, tamaños de sonda, entornos o algoritmos. Armonice el mensurando y el método, y luego evalúe si son adecuados para la decisión prevista; por sí solo, ningún nombre de instrumento es siempre el correcto.
Lecturas relacionadas
La evidencia de medición es solo una parte de una decisión de fabricación más amplia. Estas guías abordan temas relacionados sin cambiar el alcance informativo de este artículo: la geometría del proceso, el comportamiento del material y los efectos comerciales del alcance de las tolerancias y la inspección. Consúltelas una vez que se hayan definido claramente la afirmación de medición y la población cubierta por la evidencia.
- Guía de inspección de planos de fresado y torneado
- Guía para seleccionar materiales CNC
- Cómo afectan las tolerancias y el alcance de la inspección al costo del mecanizado CNC
Referencias y fuentes
Esta guía utiliza el alcance público de las normas y referencias de metrología para explicar conceptos; no reproduce normas controladas ni establece un criterio de aceptación para un pedido específico. Cuando el cumplimiento sea importante, consulte siempre la norma vigente con licencia y los documentos aplicables del cliente. El material de proveedores y foros revisado durante la investigación no sustenta las conclusiones que se presentan a continuación.
- Política del NIST sobre trazabilidad metrológica
- NIST/SEMATECH: capacidad del proceso
- NIST/SEMATECH: muestreo de aceptación
- NIST: investigación sobre medición de superficies en ingeniería
- ISO 2768-1:1989: alcance público
- ISO 14253-1:2017: alcance público
- Descripción general de las normas ASME Y14
- Contexto de la inspección de la primera pieza de producción según IAQG 9102
Lea la afirmación antes de confiar en la cifra
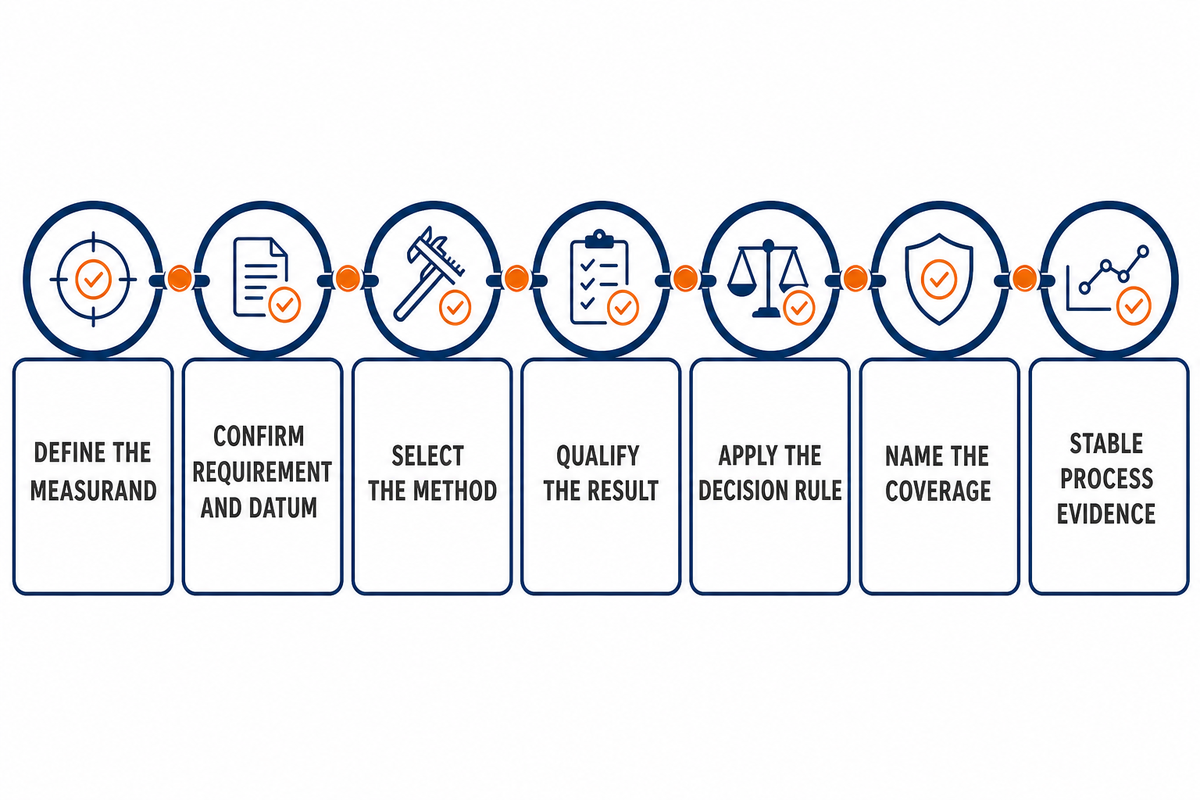
Una afirmación útil sobre precisión relaciona la característica con un método adecuado, una decisión de conformidad acordada, una población explícita y, cuando se afirma un desempeño sostenido, evidencia de estabilidad del proceso. Un informe de inspección claro solo es valioso si quien lo lee sabe qué requisito y qué población abarca, qué se desconoce y quién se hace cargo de decidir qué hacer con los resultados cercanos al límite.
El lenguaje de búsqueda y ventas suele mezclar una denominación del proceso, el nombre del equipo, el resultado y una promesa de desempeño. La tabla siguiente sirve como guía editorial de traducción: cada frase aún necesita una característica, un método, un resultado y un alcance definidos para respaldar una afirmación sobre precisión.
| Familia de frases observadas | Pregunta para evaluar la evidencia |
|---|---|
| servicios de mecanizado CNC de precisión; servicios de mecanizado CNC de precisión; socio de mecanizado; soluciones de mecanizado; capacidades de mecanizado; compromiso con la calidad; entregas a tiempo | ¿Qué evidencia específica del pedido respalda la afirmación sobre el proveedor o la entrega? |
| fresadoras CNC; torno CNC; máquinas de torneado; CNC de 5 ejes; 5 ejes; maquinaria CNC; equipos CNC; equipos de mecanizado; CNC avanzado; tecnología avanzada | ¿Qué característica geométrica, montaje, entorno y resultado verificado importan más allá de la denominación de la máquina? |
| uso de CNC; uso de mecanizado CNC; uso del control numérico computarizado; control numérico computarizado; control automatizado de herramientas de mecanizado; sistemas CNC; programas CNC; programas de mecanizado; programas computacionales; programación CNC; tecnología CNC | ¿Qué programa controlado, revisión, compensaciones y registro de inspección corresponden al resultado? |
| manufactura de precisión; precisión en la manufactura; proceso de manufactura; proceso de producción; proceso de mecanizado de precisión; uso de precisión; uso del mecanizado de precisión; mecanizado tradicional; métodos de mecanizado tradicionales | ¿La frase describe una secuencia de fabricación, un requisito o evidencia medida? |
| piezas CNC; piezas mecanizadas por CNC; piezas mecanizadas; piezas mecanizadas de precisión; prototipo; piezas complejas; formas intrincadas; detalles intrincados | ¿Qué características geométricas y qué población abarca realmente el informe? |
| alta precisión; de alta precisión; mecanizado de alta precisión; CNC preciso; precisión del mecanizado; precisión y exactitud; precisión y calidad; exactitud dimensional; especificaciones exactas; requisitos de precisión | ¿Qué tolerancia, mensurando, incertidumbre y regla de decisión sustituyen al adjetivo? |
| herramientas de mecanizado; herramienta de corte; electroerosión; torneado CNC; tipos de CNC | ¿Se trata de elegir un proceso o de demostrar que una característica cumple los requisitos? |
| mecanizado para sectores regulados; mecanizado CNC de plásticos; variedad de materiales; expansión térmica; desperdicio de material | ¿Qué material, temperatura, condición y requisito del sector rigen la decisión? |
| usos del mecanizado; qué produce el mecanizado; requisitos del mecanizado; necesidades del mecanizado; proyecto de mecanizado | ¿Qué afirmación específica se hace y qué registro puede comprobarla? |
Ninguna de esas frases demuestra una tolerancia hipotética de ±0.010 mm, una incertidumbre de 0.005 mm, un límite de posición de 0.20 mm, una condición de 20°C ni una cobertura de 500 piezas. Esos valores simplemente reutilizan la notación educativa anterior; no son objetivos de producción de Zhenling.
Siga la evidencia en orden: defina el mensurando, confirme el requisito y la referencia, seleccione el método, califique el resultado, aplique la regla de decisión, especifique el alcance y distinga entre la disposición del lote y la estabilidad del proceso. Esta secuencia convierte la «precisión» de un adjetivo promocional en una afirmación de ingeniería que se puede revisar.
Trending now




ZHENLING / FABRICACIÓN SEGÚN PLANO
De la consulta técnica al plano listo para cotizar
Zhenling fabrica bridas, cuerpos de válvula, rodillos, tubos curvados y piezas mecanizadas de perfil especial para compradores industriales. Antes de cotizar la secuencia de fabricación, nuestros ingenieros revisan el plano, la condición del material, la acumulación de tolerancias, la cantidad y los requisitos de inspección.
COMIENCE CONPlano · Muestra · Dimensiones críticas
DEFINAMaterial · Cantidad · Tolerancia · Certificación
PLANO / MATERIAL / TOLERANCIA
Prepare la información de su pieza
- DATOS DE LA PIEZA
- Plano 2D/3D o muestra
- REVISIÓN DEL PROCESO
- Mecanizado · conformado · soldadura · inspección
- Canal de respuesta
- Envíe el formulario de consulta del sitio web
Usamos sus datos para revisar su consulta y responderle. Consulte nuestra Política de privacidad.


