
Kontaktieren Sie Zhenling

Von DD · Aktualisiert im August 2026
PAI-CNC-Bearbeitung bezeichnet die spanende Formgebung einer festgelegten Polyamidimid-Werkstoffsorte und eines definierten Halbzeugzustands; sie steht nicht für ein allgemein gültiges Prozessrezept. Maßabweichungen können verschiedene Ursachen haben, die bei der Endprüfung gleich aussehen: Das Halbzeug kann seinen Zustand verändern, beim Schruppen kann Spannung abgebaut werden, beim Zerspanen kann Wärme entstehen, eine verschlissene Schneide kann die Kräfte verändern, die Abstützung kann das Geometrieelement verformen oder der Prüfzustand kann abweichen. Torlon® ist die Polyamidimid-Werkstofffamilie von Syensqo, keine allgemeingültige Zerspanungsbedingung. Dieser Leitfaden grenzt die Ursachen voneinander ab, bevor jemand einen Korrekturwert ändert oder einen Wärmezyklus übernimmt.
Aus einem Online-Leitfaden lassen sich keine allgemeingültigen Toleranzen, Schnittgeschwindigkeiten, Vorschübe, Kühlmittelempfehlungen, Ruhezeiten oder Wärmezyklen ableiten. Der Artikel stützt sich auf öffentlich zugängliche Quellen zu Werkstoffen, Normen, Messtechnik und Arbeitsschutz; er enthält keine internen Zhenling-Auftragsdaten zu PAI. Er soll Auftraggebern helfen, bessere Nachweise für eine Prüfung zu erstellen, die sich auf die konkrete Werkstoffsorte und das jeweilige Geometrieelement bezieht.
PAI ist eine Werkstofffamilie, keine Zerspanungsbedingung
„PAI“ bezeichnet eine Polymerfamilie, „Torlon“ eine Markenfamilie. Keiner der beiden Begriffe legt die genaue Werkstoffsorte, den Füllstoff, die Halbzeugform, den Lieferzustand, die Aushärtungshistorie, den Feuchtigkeitszustand, die Geometrie oder den Prüfzustand fest. Eine aussagekräftige Zerspanungsspezifikation ist erst möglich, wenn diese Variablen benannt und mit kontrollierten Nachweisen verknüpft sind.
Diese Unterscheidung ist wichtig, denn Werkstoffklassifizierung und Werkstoffauswahl sind zwei verschiedene Entscheidungen. ASTM D5204-22 behandelt öffentlich die Klassifizierung von PAI für Formgebung und Extrusion und weist darauf hin, dass die Bezeichnung nicht zur Werkstoffauswahl vorgesehen ist. Die Werkstofffamilienbezeichnung allein liefert daher weder eine Toleranz für das Fertigteil noch ein Zerspanungsrezept.
| Nachweisfeld | Was bekannt sein kann | Was noch ungeklärt ist |
|---|---|---|
| Identität | PAI-Familie und benannte Werkstoffsorte | Zugelassene Ersatzwerkstoffe und Zertifikatsanforderungen |
| Zusammensetzung | Angegebener Füllstoff oder Verschleißmodifikator | Losabhängiges Verhalten beim gewählten Arbeitsgang |
| Halbzeug | Stange, Platte, Rohr oder Formteil | Informationen zu Aushärtung, Konditionierung und Lagerung im Lieferzustand |
| Bauteildefinition | Geometrieelement, Bezug und Zeichnungsanforderung | Abstützung, Abtragsfolge und Abnahmezustand |
Eine Werkstofffamilienbezeichnung dient der Zuordnung, nicht der Prozessfreigabe. Fordern Sie das aktuelle Datenblatt des Herstellers zur Werkstoffsorte, die Zustandsangabe des Halbzeuglieferanten, das laut Zeichnung erforderliche Werkstoffzertifikat und eine Regel für Ersatzwerkstoffe an. Solange diese vier Unterlagen nicht übereinstimmen, wäre es eine Annahme, Empfehlungen zu Torlon 4203 auf 4301, 5030 oder eine andere Werkstoffsorte zu übertragen.
Warum ein im Einsatz stabiler Kunststoff in der Fertigung trotzdem Maßänderungen zeigen kann
Stabilität im Einsatz und Stabilität in der Fertigung beantworten unterschiedliche Fragen. Eigenschaftsdaten, die für eine bestimmte Werkstoffsorte und Prüfbedingung ermittelt wurden, belegen nicht, dass Halbzeug, frisch geschrupptes Geometrieelement, warmes Fertigteil und konditioniertes Prüfergebnis dieselben Maße haben. Werkstoffzustand und Messzustand müssen zusammen mit dem Messwert dokumentiert werden.
Maßänderungen nach dem Schruppen können auf umverteilte Spannungen, ungleichmäßigen Abtrag, unzureichende Abstützung oder eine Kombination dieser Faktoren zurückgehen. Abweichungen zwischen warmen und nach einer Ruhezeit ermittelten Messwerten können dagegen auf Zerspanungswärme oder das Messmodell hindeuten. Veränderungen nach Umwelteinflüssen können mit dem Feuchtigkeitszustand zusammenhängen; ein einzelner Endmesswert reicht jedoch nicht aus, um Feuchtigkeit als Ursache festzustellen. Eine geringe Wärmeausdehnung ist kein zwingender Beleg dafür, dass Temperatur und verstrichene Zeit außer Acht gelassen werden können.
Das Datenblatt von Drake Plastics für extrudierte Torlon-4301-Halbzeuge aus dem Jahr 2025 zeigt, warum der Geltungsbereich der Nachweise wichtig ist: Es bezeichnet diese Werkstoffsorte mit 12 % Graphit und 3 % PTFE und nennt ein Ergebnis von 0,4 % bei einer 24-stündigen Wasseraufnahmeprüfung. Diese Werte beschreiben die Werkstoffsorte, das Halbzeugdokument und die Prüfung dieses Lieferanten – nicht alle PAI-Werkstoffe, keine Maßänderung im Prozess und keine zulässige Zeichnungstoleranz.
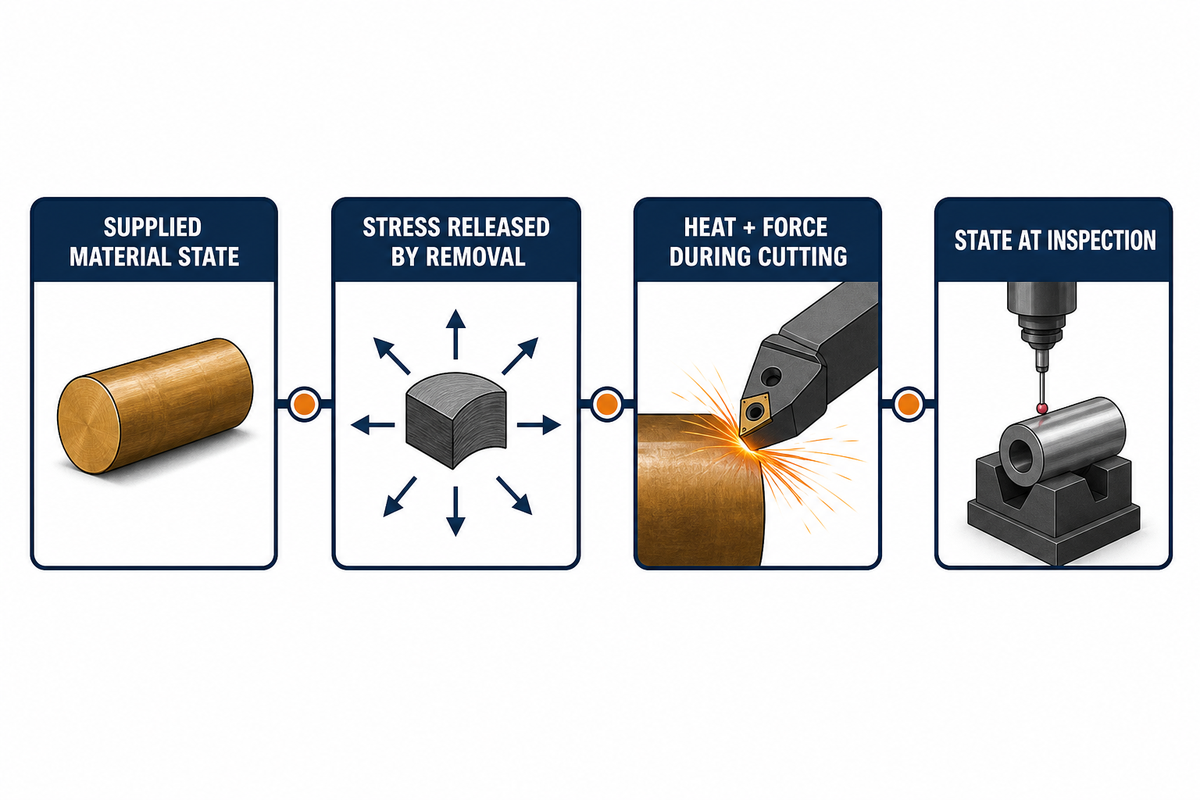
Verwenden Sie eine Kette aus vier Ursachen: Zustand des gelieferten Werkstoffs → durch Abtrag gelöste Spannung → Wärme und Kräfte beim Zerspanen → Zustand bei der Prüfung. Diese Kette hilft bei der Fehlersuche, ist aber kein Kausalitätsnachweis. Für jedes Glied braucht es eine Beobachtung, die es von den anderen unterscheidet.
Die Maßabweichung über vier Zustände verfolgen
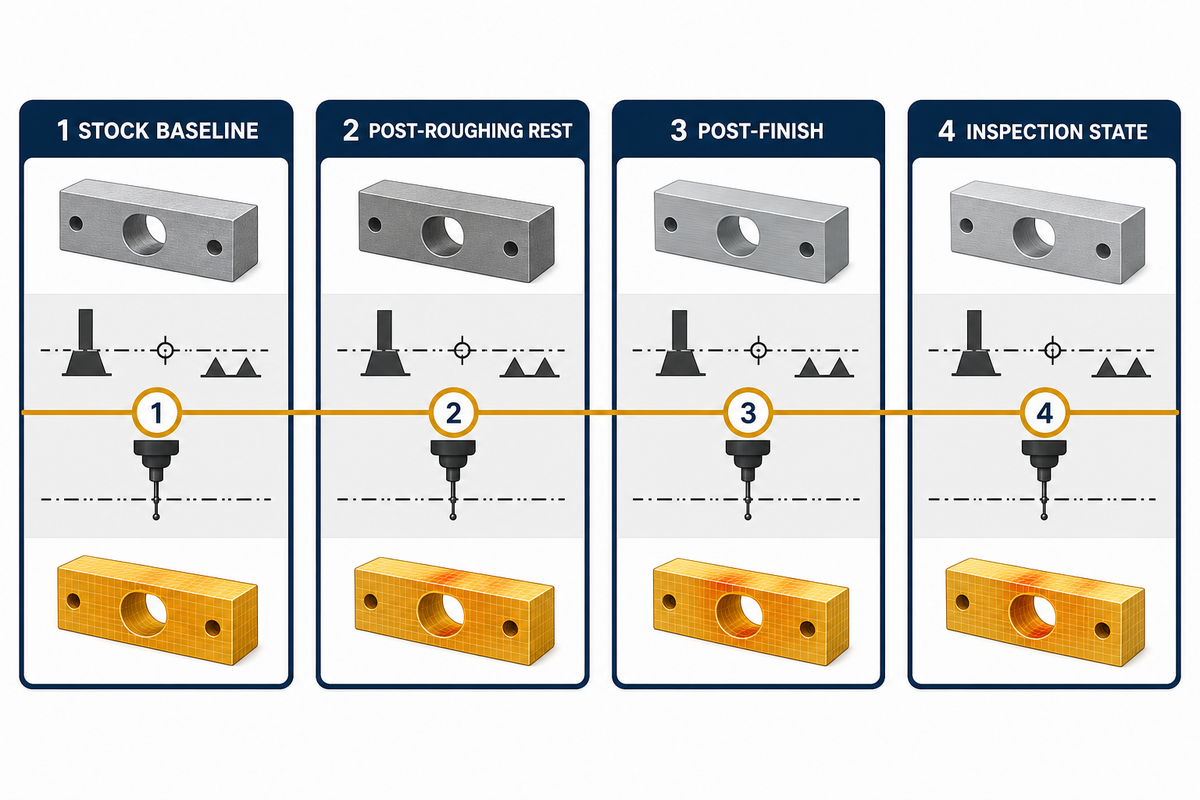
Mit dieser Prüffolge lässt sich feststellen, wann sich ein Geometrieelement verändert hat: im Halbzeug, nach dem Schruppen und der Ruhezeit, nach der Endbearbeitung oder zwischen Prüfungen.
| Zustand | Zu erfassende Daten | Welche Frage lässt sich für diesen Zustand beantworten? | Was sich damit allein nicht nachweisen lässt |
|---|---|---|---|
| 1. Ausgangszustand des Halbzeugs | Werkstoffsorte, Los, Form, Zustand, Umgebungsbedingungen | War der Ausgangszustand des Werkstoffs definiert? | Fähigkeit zur Einhaltung der Fertigmaße |
| 2. Ruhezeit nach dem Schruppen | Abtragsmuster, Abstützung, verstrichene Zeit, wiederholte Messung | Trat die Maßänderung nach dem Materialabtrag auf? | Ob Spannung oder Abstützung die Ursache war |
| 3. Nach der Endbearbeitung | Werkzeugzustand, Eingriff, thermischer Kennwert, Zustand der Spannvorrichtung | Hat der Endbearbeitungsschritt eine neue Maßänderung verursacht? | Eine allgemeingültige Korrektur am Korrekturwert |
| 4. Prüfzustand | Bezug, Methode, Zeitpunkt, Temperatur, Konditionierung | Hat sich nur der Messwert verändert? | Stabilität unter anderen Einsatzbedingungen |
Tritt die Maßänderung nach dem Schruppen auf, prüfen Sie die Symmetrie des Abtrags, die Abstützung, den Halbzeugzustand und das Verhalten über die verstrichene Zeit. Tritt sie erst nach der Endbearbeitung auf, untersuchen Sie Werkzeugzustand, Wärme, Eingriff und Abstützung.
Wenn Sie bei jedem verfügbaren Zustand dasselbe Geometrieelement und denselben Bezug erfassen, wird aus einer unerklärten Abweichung am Fertigteil eine zeitlich geordnete Dokumentation. Vier Messwerte beweisen jedoch keine Ursache. Weichen zwei Prüfungen bei unverändertem Prozesszustand voneinander ab, vergleichen Sie die Bezugsermittlung, die Methode, die Umgebung und den Zeitpunkt, bevor Sie den Zerspanungsvorgang ändern.
Dieser Leitfaden
Halten Sie die Identität von Geometrieelement und Bezug während der gesamten Prüffolge konstant. Wird eine Bohrung zunächst von einem Bezug aus und später von einem anderen aus geprüft, ergibt sich daraus keine Reihe von Maßabweichungen. Auch ein Positionswert der Maschine entspricht nicht dem Ergebnis am freigegebenen Bauteil. Die NIST-Leitlinien zur Maßkalibrierung behandeln Temperatur, Ausdehnungskorrektur und Messunsicherheit als Bestandteile eines Messmodells. Die Kriterien für Labore bilden dabei sinnvolle Grenzen, sind aber keine Standardvorgaben für die PAI-Fertigung.
Werkstoffsorte und Füllstoff verändern die Zerspanungsanforderungen
Bevor Empfehlungen zu Werkzeugen oder Arbeitsfolgen übertragen werden, müssen die genaue Werkstoffsorte und der Füllstoff nachgewiesen sein. Ungefüllte, verschleißmodifizierte und verstärkte PAI-Werkstoffsorten stellen unterschiedliche Anforderungen an Schneide, Abrieb, Reibung, Spanbildung und Maßverhalten. Empfehlungen zur Werkzeugausstattung sind nicht immer übertragbar: „Zerspanbarkeit von Torlon“ ist zu ungenau, um eine Werkzeugstrategie für 4203, 4301, 5030 oder andere Werkstoffsorten freizugeben.
| Nachweise zur Werkstoffsorte | Frage zur Zerspanung | Mindestprüfung | Grenze der Übertragbarkeit |
|---|---|---|---|
| Ungefüllte Werkstoffsorte | Schneidenzustand, Wärme, Abstützung, gelöste Spannung | Aktuelles Datenblatt zur Werkstoffsorte und Zustand des Halbzeugs | Verschleißverhalten verstärkter Werkstoffsorten nicht ableiten |
| Verschleißmodifizierte Werkstoffsorte | Füllstoff, Reibungsbeanspruchung, freiliegende Oberfläche, Werkzeugverhalten | Genauer Modifikator und Einsatzbereich | Aus einem Verschleißvorteil keine Toleranzaussage ableiten |
| Verstärkte Werkstoffsorte | Abriebverhalten, Standzeit der Schneide, Bohrungsschäden, Oberflächenbeschaffenheit | Identität des Füllstoffs, Werkzeugzustand, Arbeitsgang, Messergebnis | Parametersatz für einen anderen Füllstoff nicht übernehmen |
Werkstoffeigenschaften wie Verschleißfestigkeit, Druckfestigkeit, Kriechbeständigkeit, chemische Beständigkeit oder geringe Reibung können bei der Vorauswahl für eine Anwendung helfen. Bezeichnungen wie hochtemperaturbeständig, hochfest und maßstabil beschreiben mögliche Leistungseigenschaften; sie geben jedoch weder den Werkzeugzustand noch das Abtragsmuster oder die für eine bestimmte Geometrie erforderliche Abstützung an. Für die Zerspanung von PAI-Kunststoff muss weiterhin der genaue Werkstoffbereich bekannt sein. Bei einem Lager, einer Dichtung, einer Anlaufscheibe, einem elektrischen Bauteil oder einem Geometrieelement für die Luft- und Raumfahrt können an dieselbe Kunststoffsorte unterschiedliche Anforderungen gestellt werden. Nutzen Sie die Entscheidungshilfe für PAI-Werkstoffe, um Werkstoffsorte, Füllstoff, Halbzeugform und noch fehlende Nachweise zur Werkstoffauswahl vor der Prüfung des Fertigungsablaufs festzuhalten.
Torlon 4301 ist ein Beispiel mit klar begrenztem Geltungsbereich und keine Katalogregel: Das Datenblatt von Drake Plastics für extrudierte Halbzeuge nennt für diese Werkstoffsorte und den Lieferzustand dieses Lieferanten 12 % Graphit und 3 % PTFE. Jede Entscheidung zur Zerspanung von 5030 muss sich auf das aktuelle Dokument zu 5030 und das tatsächlich verwendete Halbzeug stützen, statt das Beispiel für 4301 zu übernehmen.
Die Nachweise zu 4301 enthalten drei klar abgegrenzte Werte: 12 % Graphit, 3 % PTFE und 0,4 % bei einer 24-stündigen Wasseraufnahmeprüfung. Keiner davon begründet eine zulässige Toleranz, eine Aussage zur Werkzeugstandzeit oder eine Regel für eine andere PAI-Kunststoffsorte.
Suchbegriffe sind keine Prozessnachweise
In Suchergebnissen werden unterschiedliche Aussagen häufig zu einer einzigen Bezeichnung verkürzt. Diese Übersetzungstabelle mit 9 Zeilen macht daraus Fragen zu den erforderlichen Nachweisen; die zitierten Begriffe sind Suchvokabular und keine Aussagen zu den Fertigungsmöglichkeiten von Zhenling.
| Begriffgruppe | Beobachtete Suchbegriffe | Frage zu den Nachweisen |
|---|---|---|
| Werkstoff und Fertigungsablauf | Torlon PAI zerspanen; Torlon® zerspanen; Torlon bearbeiten; bearbeitetes Torlon; aus Torlon zerspant; aus Torlon gefertigt | Welche Werkstoffsorte, welcher Füllstoff, welche Halbzeugform, welcher Lieferzustand und welcher Arbeitsgang? |
| Bauteil | CNC-Kunststoff; CNC-bearbeitet; PAI-Komponenten; bearbeitete Teile; bearbeitete Torlon-Teile; Torlon-Teile; bearbeitete PAI-Teile; bearbeitete Kunststoffe | Welches Geometrieelement, welcher Bezug, welcher Freigabezustand und welche Prüfvorschrift? |
| Kompetenzaussage | Zerspanungsexperten; jahrelange Zerspanungserfahrung; moderne CNC-Technik; Einsatz von CNC; numerische Computersteuerung | Welches dokumentierte Ergebnis trifft auf diese Werkstoffsorte und Geometrie zu? |
| Prozessbegriffe | Zerspanungstechniken; Zerspanungsprozess; Fertigungsprozess; Vorteile der Zerspanung | Welcher kontrollierte Schritt grenzt die vermuteten Ursachen voneinander ab? |
| Kommerzielle Aussage | Zerspanungsangebote; Zerspanungslösungen; PAI-Angebote | Welche zeichnungsspezifische Leistung und welche Nachweise zur Abnahme werden angeboten? |
| Werkstoffsorte und Eigenschaften | hochfeste Torlon-Werkstoffsorten; verschleißfeste Torlon-PAI-Werkstoffsorte; naturfarbene Torlon-PAI-Werkstoffsorte; Eigenschaften von Torlon; mechanische Eigenschaften | Welches aktuelle Datenblatt des Werkstoffherstellers und welche Prüfbedingung stützen die Aussage? |
| Thermische Eigenschaften und Maße | thermische Stabilität; erhöhte Temperaturen; Glasübergangstemperatur; niedriger Wärmeausdehnungskoeffizient; Präzision und Haltbarkeit | Beschreibt der Wert die Werkstoffauswahl, den Bearbeitungszustand oder den Einsatz? |
| Werkstoffklasse und Fertigungsablauf | Hochleistungskunststoffe; technische Kunststoffe; Hochleistungskonstruktionskunststoffe; Spritzgießen und CNC-Kunststoffbearbeitung; Formgebung und CNC-Zerspanung von Kunststoff | Welche geometrie-, mengen-, werkzeug- und validierungsspezifischen Anforderungen gelten für den jeweiligen Fertigungsablauf? |
| Anwendung und Geometrie | Anwendungen von Torlon; Verwendung von Torlon; Einsatz von PAI; Komponenten aus Torlon; Ventildichtungen; komplexe Bauteile; präzise und komplexe Bauteile; Bauteile mit hohen Anforderungen | Welche Belastung, Bewegung, welches Medium, welche Gegenfläche, Geometrie und welcher Ausfallmechanismus bestimmen die Auswahl? |
Wärme, Eigenspannung und Feuchtigkeit getrennt betrachten, bevor der Zerspanungsvorgang angepasst wird
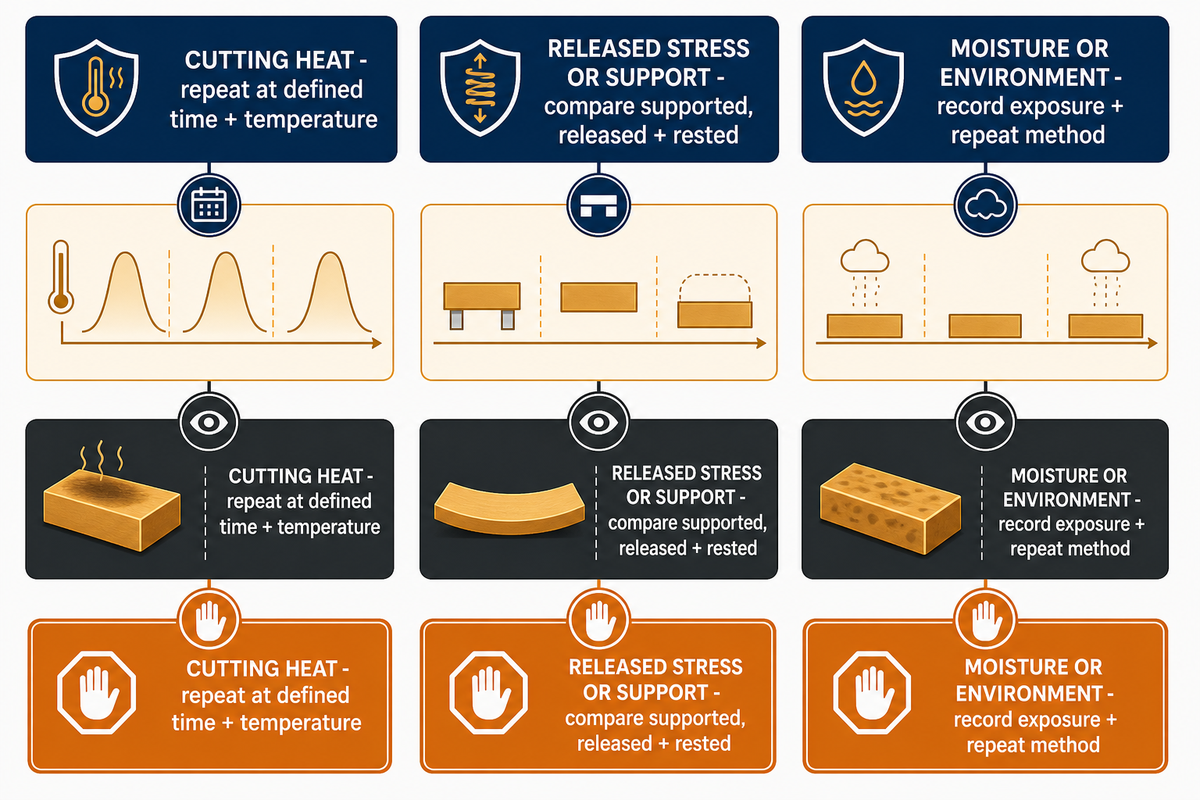
Zeitpunkt und Muster sollten bestimmen, was als Nächstes geprüft wird. Wärme ist wahrscheinlicher, wenn sich Messwerte mit dem Zerspanungs- und Abkühlzustand verändern. Gelöste Spannung ist wahrscheinlicher, wenn Maßänderungen auf unsymmetrischen Abtrag oder das Lösen der Spannung folgen. Feuchtigkeit sollte berücksichtigt werden, wenn sich die Umgebungsbedingungen geändert haben. Kein einzelner Messwert außerhalb der Toleranz beweist eine dieser Ursachen.
| Mögliche Ursache | Erwartetes Muster | Beobachtung zur Abgrenzung | Voreilige Schlussfolgerung, die vermieden werden sollte |
|---|---|---|---|
| Zerspanungswärme | Der Messwert verändert sich nach dem Werkzeugeingriff oder mit der Abkühlzeit. | Bei festgelegter verstrichener Zeit und definiertem Temperaturzustand erneut messen. | Aufgrund eines warm gemessenen Werts dauerhaft einen Korrekturwert anwenden |
| Gelöste Spannung oder Abstützung | Die Maßänderung folgt dem Abtragsmuster, dem Lösen der Spannung oder der Entlastung einer dünnen Wand. | Abgestützte, entlastete und nach einer Ruhezeit gemessene Zustände vergleichen | Jede Maßänderung als „Fehler bei der Spannungsarmglühung“ bezeichnen |
| Feuchtigkeit oder Umgebung | Der Messwert verändert sich nach einer definierten Umwelteinwirkung oder Änderung der Konditionierung. | Umgebungsbedingungen dokumentieren und mit derselben Methode erneut messen | Einen Feuchtigkeitswert von einem anderen Polymer übertragen |
Werkzeugverschleiß und Spannkräfte können ähnliche Muster verursachen. Stumpfe Schneiden können die Zerspanungskräfte erhöhen und die Oberflächenbeschädigung verstärken; dünne Wände können zurückfedern, wenn die Abstützung entfernt wird. Auch die NIST-Leitlinien zur Maßkalibrierung zeigen, warum Temperatur und Messunsicherheit zum Beobachtungsmodell gehören und nicht als vermutete Ursache bei der Zerspanung behandelt werden sollten. In öffentlich zugänglichen kommerziellen Leitfäden widersprechen sich Empfehlungen zum Kühlmittel. Betrachten Sie „trocken bearbeiten“ und „Kühlmittel verwenden“ als Ansätze, die anhand der genauen Werkstoffsorte, des Werkzeugs, der Geometrie, der Verträglichkeit, der Span- oder Staubhandhabung und des Abnahmezustands geprüft werden müssen – nicht als Regeln für die gesamte Werkstofffamilie.
Tun
- Festhalten, wann die Maßänderung erstmals auftritt
- Dasselbe Geometrieelement und denselben Bezug erneut prüfen
- Werkzeug, Abstützung, Umgebung und verstrichene Zeit prüfen
- Jeweils nur eine Beobachtung zur Abgrenzung ändern
Nicht tun
- Korrekturwert anhand eines einzelnen warm gemessenen Werts ändern
- Jede Pause als Spannungsarmglühen bezeichnen
- Feuchtigkeitswerte für Nylon auf PAI übertragen
- Ein Messergebnis nach einer Ruhezeit als Nachweis für die Stabilität im Einsatz behandeln
Schruppen, Ruhezeit, bedingte Wärmebehandlung, Endbearbeitung und Prüfung aufeinander abstimmen
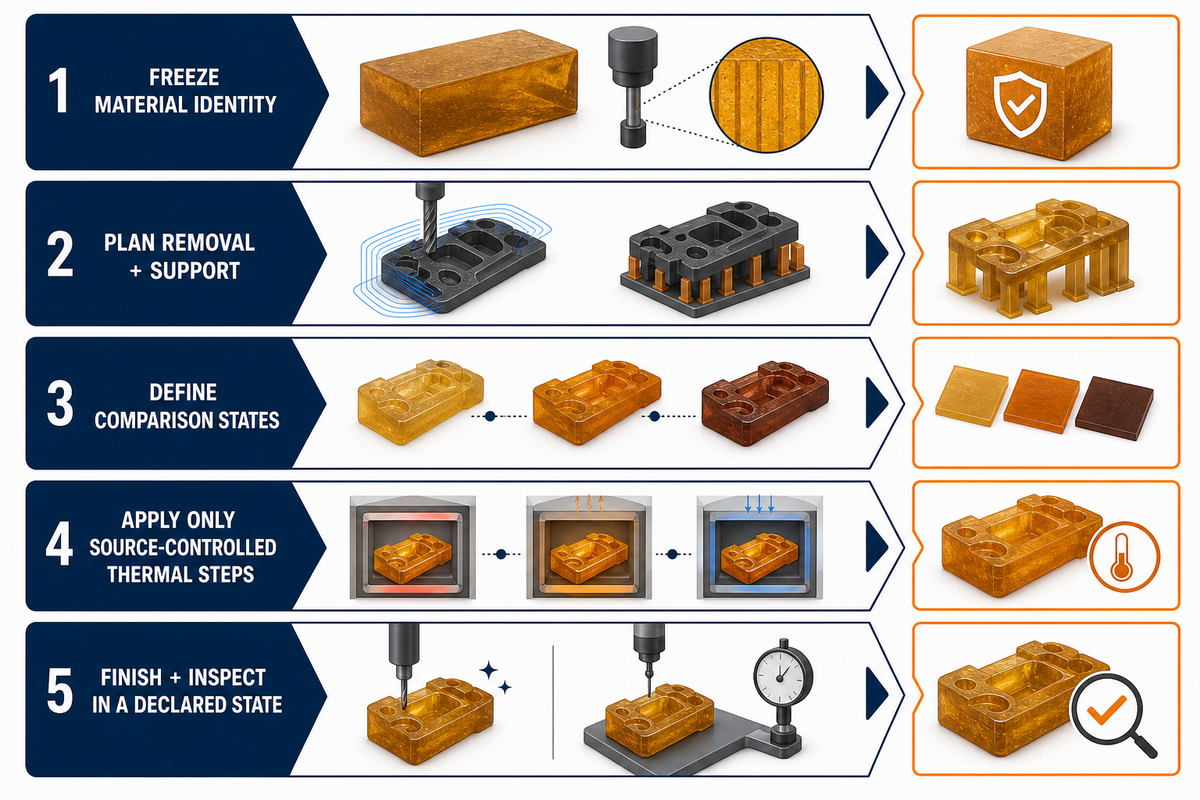
Eine belastbare Arbeitsfolge richtet sich nach Werkstoffsorte, Halbzeug, Geometrie und Anforderungen. Schruppen, Ruhezeit, Nachhärtung, Spannungsarmglühen, erneutes Aushärten, Konditionierung, Endbearbeitung und Prüfung sind unterschiedliche Maßnahmen. Verwenden Sie nur Maßnahmen, die von der kontrollierten Werkstoffquelle gefordert oder durch eine dokumentierte Prozessfrage begründet sind. Übernehmen Sie keinen allgemeingültigen Zyklus.
Halbzeuglieferanten und konkurrierende Zerspanungsbetriebe widersprechen sich aufschlussreich. Ein Lieferant für extrudiertes Halbzeug unterscheidet die Nachhärtung von Torlon vom Spannungsarmglühen, während ein Leitfaden eines Zerspanungsbetriebs ein Spannungsarmglühen nach der Bearbeitung erörtert. Ein Marketingbeitrag eines Lieferanten erklärt, dass sich der Verschleißvorteil durch Nachhärtung nicht gleichermaßen auf Anwendungen mit niedriger Gleitgeschwindigkeit überträgt. Da alle drei Quellen Marktteilnehmer sind, sollten die Empfehlungen nicht gemittelt werden. Stattdessen sind Werkstoffsorte, Halbzeuglieferant, Aushärtungshistorie, freiliegende Oberfläche, Einsatzbedingungen und Abnahmezustand festzulegen.
- Werkstoffidentität festlegen. Werkstoffsorte, Los, Form, Zertifikat, Lieferzustand und zugelassene Ersatzwerkstoffe dokumentieren.
- Abtrag und Abstützung planen. Dünne Wände, unterbrochene Geometrieelemente, unsymmetrischen Halbzeugabtrag und Änderungen der Bezüge ermitteln.
- Vergleichszustände festlegen. Bestimmen, wann entlastete und nach einer Ruhezeit gemessene Zustände erfasst werden. Keine feste Ruhezeit ohne Nachweis vorgeben.
- Nur werkstoffquellengesteuerte Wärmeschritte anwenden. Genaue Verfahrensanweisung, Änderungsstand, Werkstoffsorte, Halbzeugquelle und Begründung angeben.
- Endbearbeitung und Prüfung in einem festgelegten Zustand durchführen. Das Ergebnis an Bezug, Methode, Umgebung, Zeitpunkt und Abnahmeregel knüpfen.
Der Geltungsbereich des Normenkatalogs zu ISO 291:2008 umfasst Standardatmosphären für die Konditionierung und Prüfung von Kunststoffen. Besondere Atmosphären für Werkstoffe oder simulierte Klimabedingungen sind davon ausgenommen. Die Norm hilft, Begriffe und Grenzen festzulegen, definiert aber keinen Zyklus zur CNC-Bearbeitung von PAI.
Grate, Konizität, Rattern und Werkzeugverschleiß sind unterschiedliche Signale
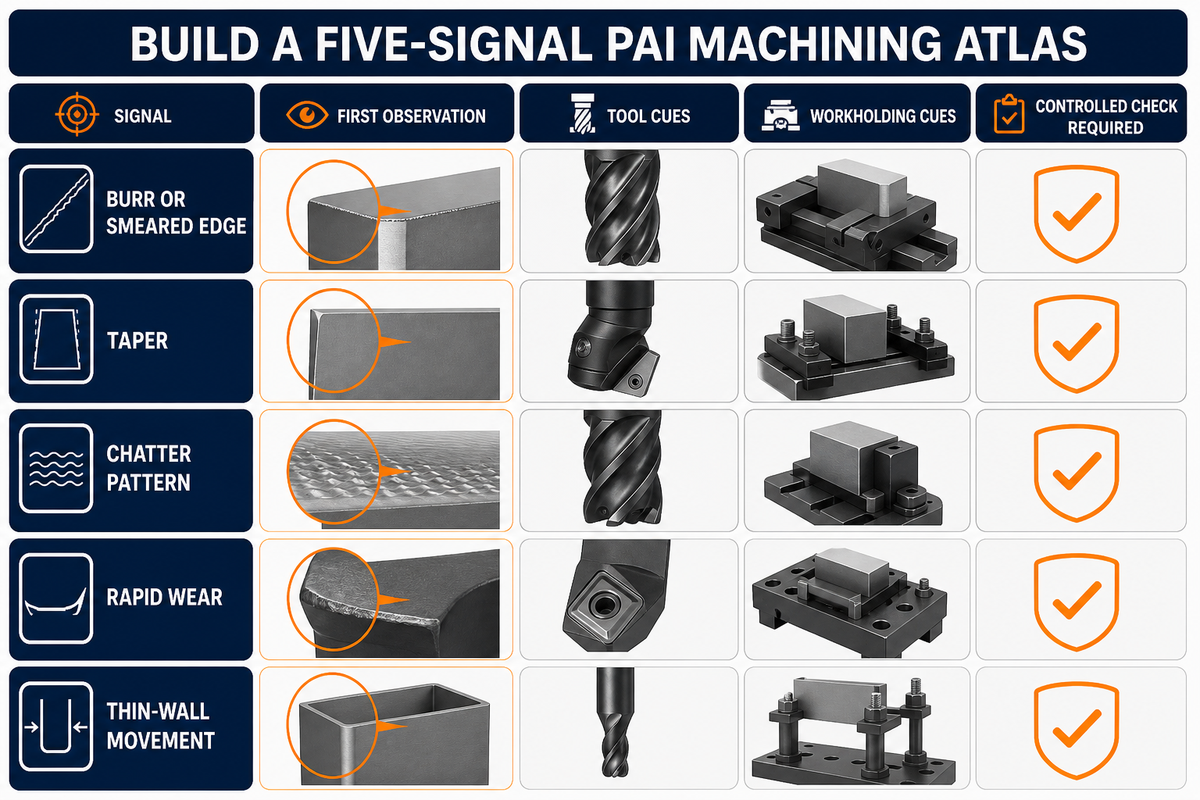
Grate, Konizität, Rattern, schneller Werkzeugverschleiß und Maßänderungen an dünnen Wänden erfordern jeweils andere Beobachtungen. Allgemeine Tipps zu Schnittgeschwindigkeit und Vorschub verschleiern die entscheidenden Variablen: Schneidenzustand, Werkstoffsorte und Füllstoff, Eingriff, Spanform, Abstützung, Werkzeugüberstand, Richtung der Konizität, Oberflächenbild und Geometrie des entlasteten Bauteils.
| Signal | Zuerst beobachten | Nächste kontrollierte Prüfung | Was noch ungeklärt ist |
|---|---|---|---|
| Grat oder verschmierte Kante | Schärfe der Schneide, Abstützung, Austrittsseite, Spanform | Einen geprüften Schneidenzustand vergleichen und die Abstützung konstant halten | Wärme oder lokale Verformung |
| Konizität | Richtung, Werkzeugreichweite, Durchbiegung, Bezugsmethode | Mit demselben Bezug und einer begrenzten Änderung der Abstützung erneut prüfen | Werkzeugdurchbiegung oder Bauteilbewegung |
| Rattermuster | Abstand, Überstand, Eingriff, Verhalten der Spannvorrichtung | Eine Steifigkeits- oder Eingriffsvariable ändern | Zusammenspiel von Maschine, Werkzeug, Halter und Bauteil |
| Schneller Verschleiß | Genauer Füllstoff, Verschleißstelle, Trend der Oberflächenbeschaffenheit, Wärme | Schneidenzustand nach einem festgelegten Zerspanungsintervall vergleichen | Einflüsse von Abrieb, Wärme und Eingriff |
| Maßänderung an dünnen Wänden | Geometrie im abgestützten und entlasteten Zustand sowie Ausgewogenheit des Abtrags | Beobachtung nach dem Entlasten und nach einer Ruhezeit wiederholen | Spannungsabbau oder Verformung durch die Spannvorrichtung |
Wie lässt sich der Werkzeugverschleiß bei der PAI-Bearbeitung verringern?
Beginnen Sie mit der genauen PAI-Werkstoffsorte, dem Füllstoff und dem Halbzeugzustand, denn „Torlon“ allein legt weder Abrieb noch Reibung an der Schneide fest. Dokumentieren Sie einen frischen Werkzeugzustand; erfassen Sie Verschleißstelle und Trend der Oberflächenbeschaffenheit. Kontrollieren Sie anschließend Eingriff, Abstützung, Spanabfuhr und thermischen Zustand.
Hartmetall kann für abrasive Werkstoffsorten infrage kommen, doch das Werkzeugmaterial allein belegt keine Standzeit der Schneide. Vergleichen Sie die Ergebnisse nach einem festgelegten Zerspanungsintervall und ändern Sie möglichst nur die kleinste Variable, mit der sich das Verhalten des Füllstoffs von Wärme, Reiben, Überstand oder unzureichender Spanabfuhr abgrenzen lässt. Allgemeingültige Empfehlungen zu Schnittgeschwindigkeit und Vorschub würden diese Abhängigkeiten verschleiern.
Eine anekdotische Diskussion im Practical Machinist-Forum liefert nützliche Begriffe für Prozesssignale: Oberflächenprobleme durch stumpfe Schneiden, Bohrungsschäden bei gefüllten Werkstoffsorten und Passungsänderungen bei wechselnder Luftfeuchtigkeit. Die dort genannten Parameter bleiben jedoch anekdotisch. Ein ebenfalls anekdotischer Artikel von Cutting Tool Engineering zeigt, dass Probleme beim Gewindeschneiden unter anderem auf Synchronisierung, Ausgleich im Werkzeughalter, Maschinenzustand, Überstand und Spanabfuhr zurückgehen können. Das Muster für die Fehlersuche lässt sich übertragen, die Prozessdetails für andere Werkstoffe dagegen nicht.
Nutzen Sie die Tafel zur Eingrenzung von PAI-Prozesssignalen: ein Rahmen mit 9 Feldern für die nächste kontrollierte Prüfung
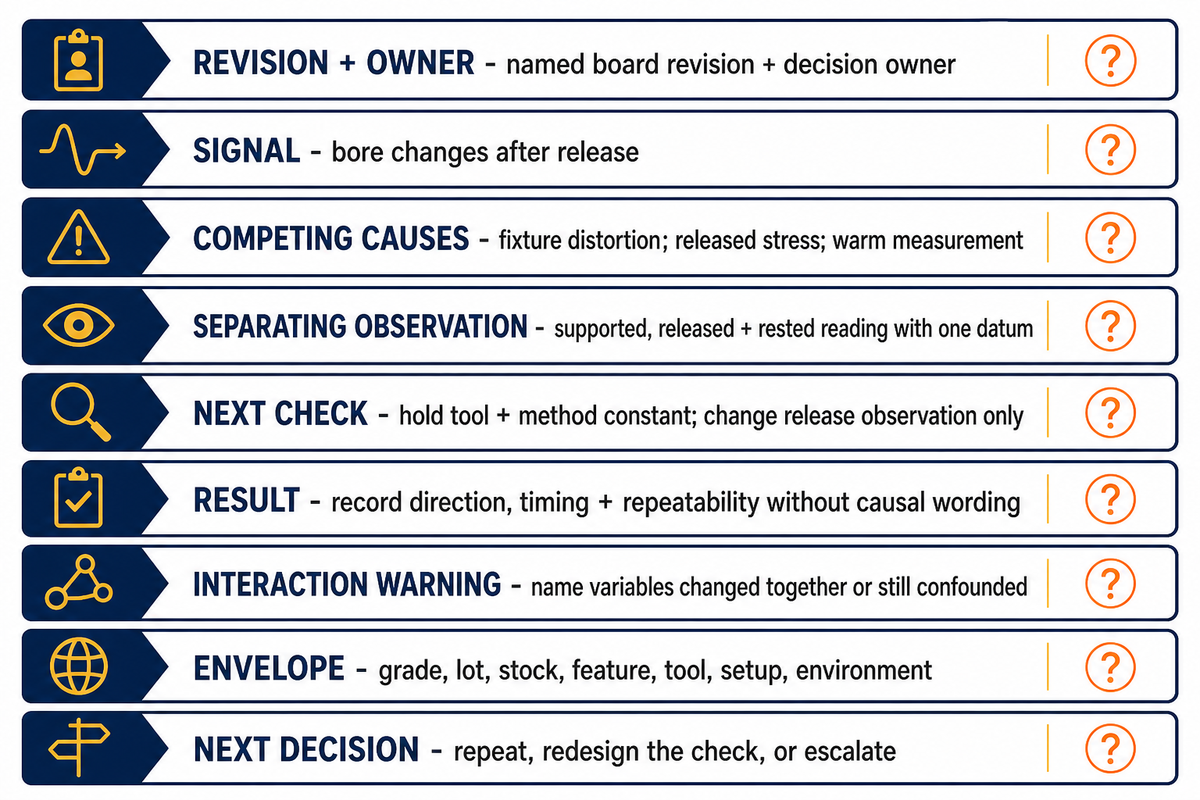
Die Tafel zur Eingrenzung von PAI-Prozesssignalen macht aus einem Zerspanungssignal eine wiederverwendbare Fragestellung und kein abschließendes Urteil zur Ursache. Dokumentieren Sie konkurrierende Ursachen, die Beobachtung, mit der sie sich voneinander abgrenzen lassen, die kleinste kontrollierte Prüfung, das Ergebnis und den Geltungsbereich. Wechselwirkungen können ungeklärt bleiben, auch wenn eine schrittweise Prüfung überzeugend erscheint.
| Nachweisart | Nichtnumerisches Beispiel |
|---|---|
| Änderungsstand und Verantwortlicher | Benannter Änderungsstand der Tafel und Verantwortlicher für die Entscheidung |
| Signal | Bohrung verändert sich nach dem Entlasten |
| Konkurrierende Ursachen | Verformung durch die Spannvorrichtung; gelöste Spannung; Messung am warmen Teil |
| Beobachtung zur Abgrenzung | Messung im abgestützten, entlasteten und nach einer Ruhezeit erreichten Zustand, jeweils von einem Bezug aus |
| Nächste Prüfung | Werkzeug und Methode konstant halten; nur die Beobachtung nach dem Entlasten ändern |
| Ergebnis | Richtung, Zeitpunkt und Wiederholbarkeit ohne Ursachenzuschreibung dokumentieren |
| Hinweis zu Wechselwirkungen | Variablen benennen, die sich gemeinsam geändert haben oder weiterhin miteinander vermischt sind |
| Geltungsbereich | Werkstoffsorte, Los, Halbzeug, Geometrieelement, Werkzeug, Aufspannung, Umgebung |
| Nächste Entscheidung | Prüfung wiederholen, neu gestalten oder zur Projektprüfung eskalieren |
Besonders hilfreich ist die Tafel, wenn sie eine Maßnahme ausschließt. Wurde der Messzustand nicht konstant gehalten, darf der Eintrag keine Korrektur am Korrekturwert freigeben. Hat sich der Werkzeugzustand gleichzeitig mit der Abstützung geändert, sollte das Ergebnis keiner der beiden Variablen eine Ursache zuschreiben. Ist eine Wechselwirkung plausibel, sollte ein geeignetes Versuchsdesign eingesetzt werden, statt eine längere Folge von Einzelfaktor-Vermutungen durchzuspielen.
Die NIST-Leitlinien zu Wechselwirkungen erläutern, dass die in einem Prozess wirksamen Wechselwirkungen nicht zwangsläufig mit den Wechselwirkungen übereinstimmen, die sich mit einem Versuchsdesign erkennen lassen. Die Tafel legt daher die nächste Prüfung fest und hält den Kontext fest; sie validiert kein Kausalmodell.
Messzustand festlegen, bevor ein Bauteil als stabil gilt
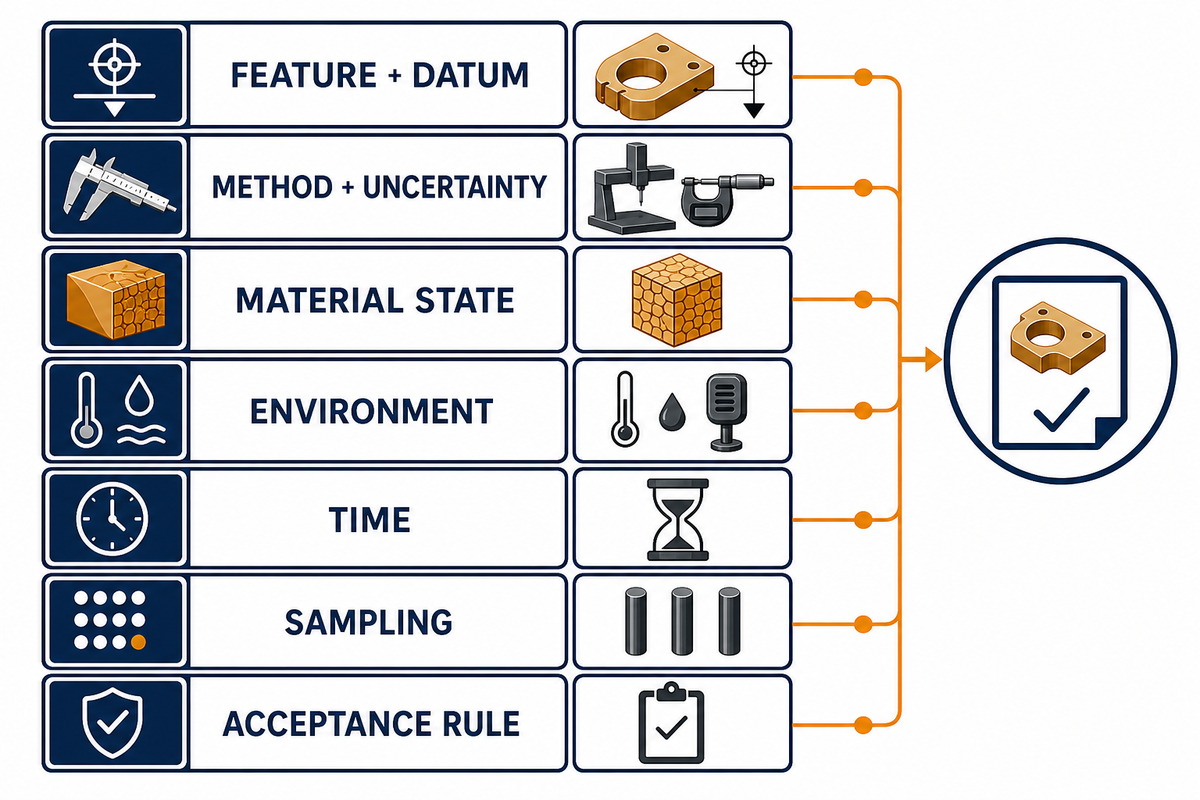
Ein Messwert ist erst dann ein Nachweis für die Abnahme, wenn Geometrieelement, Bezug, Methode, Werkstoffzustand, Umgebung, Zeitpunkt, Stichprobenregel und Abnahmeregel festgelegt sind. Eine Maschinenposition oder ein einzelner Messwert bei Raumtemperatur belegt weder die Fähigkeit zur Einhaltung der Fertigmaße noch beweist ein festgelegter Messwert die Stabilität unter anderen Einsatzbedingungen.
Industrielle Maßangaben beziehen sich auf einen festgelegten Temperaturrahmen und nicht auf einen unbestimmten „Raum“. Die NIST-Übersicht zur industriellen Referenztemperatur von 20 °C erläutert, warum thermischer Zustand und Unsicherheit des Wärmeausdehnungskoeffizienten die Bedeutung eines Maßes beeinflussen. Daraus ergibt sich keine automatische Abnahmebedingung für die Fertigung; maßgeblich bleiben die freigegebene Zeichnung und der Prüfplan.
- Geometrieelement und Bezug: Das genaue Messmerkmal und die Bezugsermittlung festlegen.
- Methode: Messgerät oder Methode sowie die relevante Messunsicherheit angeben.
- Werkstoffzustand: Abgestützten, entlasteten, ruhenden, konditionierten oder einen anderen festgelegten Zustand dokumentieren.
- Umgebung: Temperatur und alle erforderlichen Konditionierungsvariablen dokumentieren.
- Zeitpunkt: Verstrichene Zeit seit dem Zerspanen, Entlasten oder Konditionieren angeben.
- Stichprobenahme: Festlegen, welche Bauteile und Geometrieelemente für die Entscheidung herangezogen werden.
- Abnahmeregel: Die Beobachtung mit der freigegebenen Zeichnung oder dem genehmigten Prüfplan verknüpfen.
Welche Toleranzen sind bei der CNC-Bearbeitung von PAI erreichbar?
Eine allgemein gültige Toleranz für die PAI-Zerspanung lässt sich nicht seriös angeben. Eine belastbare Aussage zu einem einzelnen Geometrieelement erfordert genaue Angaben zur Werkstoffsorte und zum Füllstoff, zur Halbzeugform und zum Lieferzustand, zur Größe des Geometrieelements und zur Wandgeometrie, zur Abtragsreihenfolge, zur Abstützung, zum Zustand von Werkzeug und Aufspannung, zur thermischen Vorgeschichte, zum Bezugssystem, zur Prüfmethode, zur Umgebung, zur verstrichenen Zeit, zur Stichprobenregel und zur Stückzahl.
Die technische Zeichnung muss außerdem zwischen einer Bearbeitungsanforderung und einer Anforderung an die Maßhaltigkeit im Einsatz unterscheiden. Eine vom Lieferanten beworbene Zahl kann sich auf eine andere Werkstoffsorte, Geometrie, Maschine oder einen anderen Prüfzustand beziehen. Fragen Sie nach einem Abnahmeplan, der an das freigegebene Geometrieelement und den Werkstoffzustand gebunden ist, statt eine Toleranz von einer allgemeinen Torlon-Seite zu übernehmen.
Polymerstaub als Grenze für die Prozesskontrolle behandeln
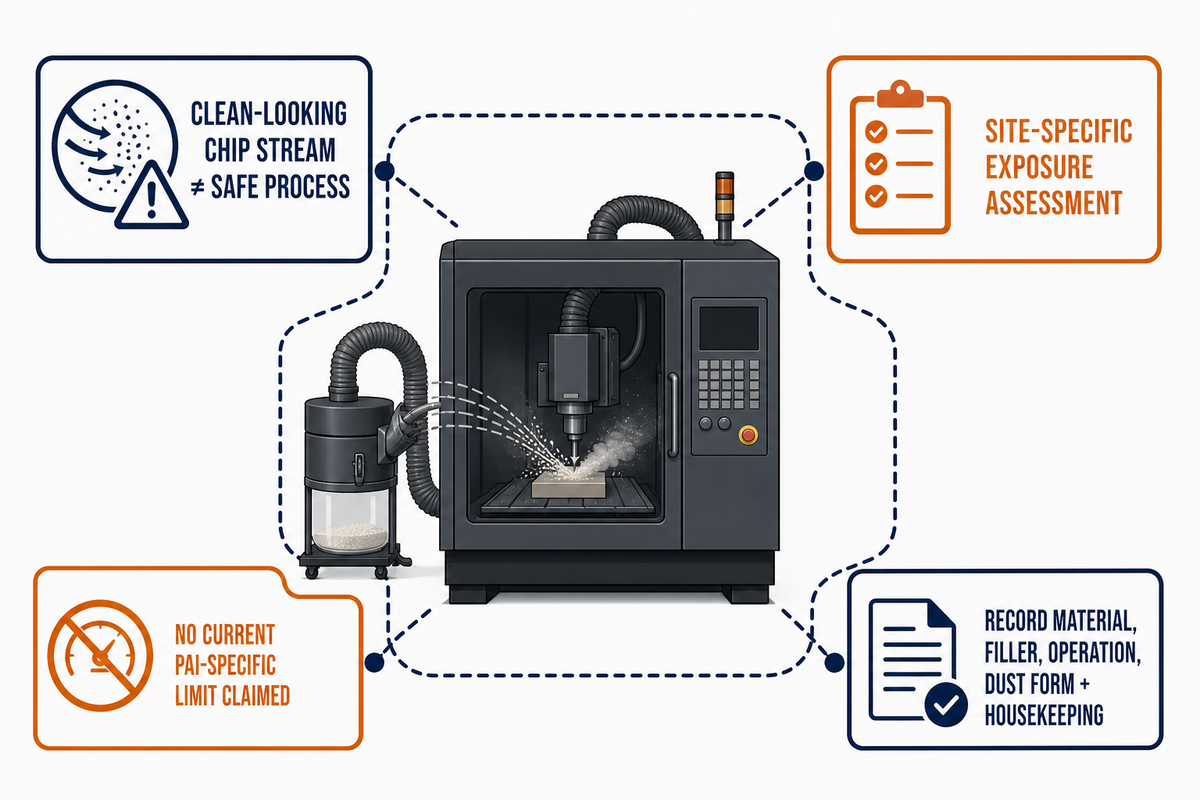
Bei der Zerspanung von Polymeren kann Staub in die Luft gelangen. Ein sauber aussehender Spanfluss belegt daher keinen sicheren Prozess. Für jeden Arbeitsgang ist eine standortspezifische Expositionsbewertung erforderlich, die Werkstoff und Füllstoff, Schnittenergie, Staubform, Einhausung, Absaugung, Reinigungsmaßnahmen und aktuell geltende Anforderungen berücksichtigt. Dieser Leitfaden legt keinen aktuellen PAI-spezifischen Expositionsgrenzwert fest.
2020 stufte ein NIOSH-Bulletin zu Nanoplastik und Mikroplastik am Arbeitsplatz die Zerspanung von Polymer- und Kunststoffprodukten als Verfahren ein, bei dem Staub und eine mögliche Exposition gegenüber luftgetragenen Partikeln entstehen können. Zum Zeitpunkt der Veröffentlichung waren laut Bulletin keine Expositionsgrenzwerte für Nanoplastik und Mikroplastik festgelegt. Dieser zeitgebundene Befund spricht für eine Bewertung, erlaubt aber keine Aussage über die gesamte Rechtslage im Jahr 2026.
Dieser Artikel legt weder eine bestimmte Absaugmethode noch ein Atemschutzgerät, ein Reinigungsverfahren oder einen Expositionsgrenzwert fest und enthält keine Aussage zu den Schutzmaßnahmen bei Zhenling. Verantwortungsvolle Pläne dokumentieren vor der Festlegung von Schutzmaßnahmen den genauen Werkstoff und Füllstoff, den Arbeitsgang, die Form der Späne oder des Staubs, die vorhandene Einhausung oder Absaugung, die Reinigungsmethode und die Risikobewertung am Standort.
Wenn aus der Fehlerdiagnose eine Projektprüfung wird
Allgemeine Fehlerbehebung sollte dort enden, wo die Antwort von einer technischen Zeichnung, der genauen Werkstoffsorte, dem Halbzeugzustand, der Geometrie des Geometrieelements, der Stückzahl oder den Prüfergebnissen abhängt. Dieser Leitfaden hilft, die Fragen zu ordnen, kann aber für ein nicht vorliegendes Bauteil keine Toleranz, keinen Preis, keine Kapazität, keinen Termin und keine Prozessfreigabe zusichern.
Stellen Sie die noch offenen Nachweise zusammen: freigegebener Zeichnungsstand, Werkstoffsorte und Substitutionsregel, Halbzeugform und erforderliche Zertifikate, kritisches Geometrieelement und Bezug, Werkstoffzustand, Ablaufhistorie, beobachtetes Signal, Stückzahl und Abnahmemethode. Für den kommerziellen und zeichnungsspezifischen nächsten Schritt überführen Sie die PAI-Nachweise in einen Zerspanungsplan. Auf dieser Seite geht es um Fertigungskapazitäten und die Angebotserstellung; dieser Leitfaden bleibt die Referenz zur Fehlerbehebung.
Zur Vorbereitung einer Anfrage, nicht zur Angebotserstellung, nutzen Sie die Vollständigkeitsprüfung einer PAI-Zerspanungsanfrage. Der Überblick zum CNC-Bearbeitungsservice beschreibt den breiteren Prozessumfang, während der Ablauf der Zeichnungsprüfung bei Zhenling den Unternehmenskontext erläutert. Diese Links helfen bei der Vorbereitung; die oben genannte spezielle PAI-Lösungsseite bleibt für kommerzielle Fragen maßgeblich.
Zeichnung und Nachweisstand besprechen
Häufig gestellte Fragen
Welche Faktoren sind bei der Auswahl der passenden Torlon-Werkstoffsorte für ein CNC-Projekt zu berücksichtigen?
Die Auswahl einer Torlon-Werkstoffsorte beginnt mit dem Ausfallmodus der Anwendung und einer kontrollierten Werkstoffspezifikation, nicht allein mit dem Familiennamen, einer allgemeinen Eigenschaftstabelle oder der Kurzbezeichnung eines Lieferanten.
Dokumentieren Sie Belastung, Temperatur, Bewegung, Gegenfläche, Medien, elektrische Beanspruchung, Geometrie und Maßzustand und vergleichen Sie anschließend die Daten zur genauen Herstellersorte und zum Füllstoff. Auch Halbzeugform, Lieferzustand, Zertifikat und Substitutionsregel beeinflussen die Nachweise zur Zerspanung. Eigenschaftstabellen können die Auswahl eingrenzen, doch die Konstruktionsfreigabe und der Fertigungsablauf bleiben projektspezifisch. Übertragen Sie eine Festigkeits-, Verschleiß- oder Temperaturbeständigkeitsaussage für eine ganze Werkstofffamilie nicht auf ein ungeprüftes Geometrieelement.
Welche CNC-Maschinentypen eignen sich am besten für die Bearbeitung von PAI?
Keine CNC-Maschinenkategorie eignet sich automatisch für jedes PAI-Bauteil. Stattdessen bestimmen der Zugang zu den Geometrieelementen, die Abstützung, die Werkzeugführung, das thermische Verhalten, die Spanabfuhr und die Prüfung den Fertigungsablauf.
Wählen Sie den Fertigungsablauf anhand des Zugangs zu den Geometrieelementen, der Werkstückabstützung, der Werkzeugführung, des Wärmemanagements, der Span- oder Staubabfuhr und der Messanforderungen. Bei abgestützten Drehteilen bringen zusätzliche Achsen möglicherweise keinen Vorteil, bei komplexen Zugangsrichtungen dagegen schon. Die Bezeichnungen CNC-Fräsen, CNC-Drehen und Bohren belegen keine Toleranz. Maßgeblich bleiben Werkstoffsorte, Halbzeugzustand, Werkzeuge, Aufspannung, Ablauf, freigegebener Zustand und Prüfmethode. Zusätzliche Achsen können einen undefinierten Werkstoffzustand oder Bezug nicht ausgleichen. Vergleichen Sie für das jeweilige Geometrieelement den tatsächlichen Arbeitsbereich, die Steifigkeit, die Abstützung, die Werkzeugüberwachung, die Spanabfuhr und den Prüfplan. Validieren Sie anschließend das freigegebene Kunststoffbauteil, statt sich auf die Maschinenbroschüre zu verlassen.
Was ist der thermoplastische Kunststoff Torlon?
Torlon® ist die Bezeichnung von Syensqo für eine Polyamidimid-Familie, deren Werkstoffsorten, Füllstoffe, Halbzeugzustände und Einsatzbereiche sich unterscheiden. Der Handelsname allein legt kein einheitliches Zerspanungsverhalten fest.
Diese Familie umfasst Werkstoffsorten mit unterschiedlichen Füllstoffen und Eigenschaftsprofilen. Der Name gibt daher weder einen einheitlichen Halbzeugzustand noch ein einheitliches Zerspanungsverhalten vor. Fertigungszeichnungen sollten die genaue Werkstoffsorte oder eine freigegebene Werkstoffspezifikation, die Halbzeugform, das Zertifikat und die Substitutionsregeln nennen. Die Markenidentität und die Eigenschaften der Werkstofffamilie ersetzen weder die Freigabe für die Anwendung noch Nachweise zum Halbzeugzustand oder eine Prüfung des Prozesses für das jeweilige Geometrieelement.
Welche Vorteile bietet die CNC-Bearbeitung gegenüber dem Spritzgießen von PAI?
Die CNC-Bearbeitung kann sich für Prototypen und PAI-Bauteile nach Zeichnung in kleinen Stückzahlen eignen, ohne dass eigene Formwerkzeuge erforderlich sind. Für jedes Projekt bestimmen jedoch weiterhin Geometrie, Stückzahl und Validierung den Fertigungsablauf.
Dieser Vorteil ist an Bedingungen geknüpft. Maßgeblich für den Vergleich bleiben Geometrie, Stückzahl, Halbzeugverfügbarkeit, Kosten des Materialabtrags, Zugang zu den Geometrieelementen, Validierungsaufwand und etwaige freigegebene Anforderungen an das Spritzgießen. Das Spritzgießen kann sich für wiederholt gefertigte Geometrien eignen, die Zerspanung für Entwicklungsprojekte oder kleinere Stückzahlen. Allein aus dem Werkstoffnamen lässt sich keine bevorzugte Methode ableiten. Bei der Zerspanung muss zudem die Reihenfolge von Materialabtrag und Spannungsabbau gemessen werden; beim Spritzgießen sind hingegen Werkzeugbau, Fließverhalten, Schwindung und Validierung zu berücksichtigen. Vergleichen Sie vor der Auswahl die Anforderungen an Zertifikate, die Substitutionsregel, das Änderungsrisiko, kritische Geometrieelemente, Stichproben und verfahrensspezifische Nachweise. Vorteile bei Prototypen belegen nicht, dass dasselbe Verfahren bei Produktionsstückzahlen wirtschaftlich oder stabil ist. Vergleichen Sie die Anforderungen an das validierte Kunststoffbauteil, nicht eine allgemeine Liste von Vorteilen.
Was zeichnet Torlon-PAI unter den Hochleistungsthermoplasten aus?
Torlon-PAI-Werkstoffsorten können anspruchsvolle mechanische, thermische, tribologische, reibungsbezogene, chemische oder elektrische Eigenschaften vereinen. Für die Nachweise zu einem Bauteil sind jedoch die genaue Werkstoffsorte und der Werkstoffzustand maßgeblich.
Diese Kombination macht eine Werkstoffsorte zu einem Kandidaten, aber nicht automatisch zu einem freigegebenen Werkstoff. Maßgeblich für die Nachweise sind die genaue Werkstoffsorte und der Füllstoff, der Lieferzustand des Halbzeugs, der Feuchtezustand und die Einsatzumgebung. Die Zerspanung bringt weitere Faktoren hinzu: Verstärkte oder verschleißmodifizierte Werkstoffsorten können das Werkzeugverhalten verändern; der Materialabtrag kann Spannungen freisetzen; Wärme und Prüfzustand können das gemessene Maß beeinflussen. Nutzen Sie aktuelle Daten des Werkstoffherstellers zum genauen Produkt und Zustand und legen Sie anschließend Geometrieelement, Bezug und Messzustand in der technischen Zeichnung fest. Übertragen Sie Werte zur Zerspanung, thermische Abläufe oder Toleranzaussagen eines Lieferanten nicht auf alle PAI-Werkstoffsorten.
So wurde dieser Leitfaden erstellt
Grundlage dieses Leitfadens zur PAI-Zerspanung sind Nachweise zu Werkstoffsorten von Werkstoffherstellern und Lieferanten, der Geltungsbereich der ASTM-Klassifizierung, der Geltungsbereich der ISO-Konditionierung, die Grenzen der dimensionalen Messtechnik laut NIST, NIOSH-Hinweise zu Staub sowie entsprechend gekennzeichnete anekdotische Hinweise aus Foren. Es wurden keine vertraulichen Produktionsergebnisse und keine universellen Parameter ergänzt. Die beiden ursprünglichen Werkzeuge zur Fehlerbehebung strukturieren Fragen; sie sind keine validierten Kausalmodelle.
Quellen und Referenzen
- Torlon®-Markenfamilie — Syensqo
- Öffentlicher Geltungsbereich von ASTM D5204-22 — ASTM International
- Katalogeintrag zu ISO 291:2008 — International Organization for Standardization
- Handbook 143, Abschnitt 6.1 — National Institute of Standards and Technology
- Die Internationale Temperaturskala und der Referenzwert 20 °C — National Institute of Standards and Technology
- Wechselwirkungen und Versuchsplanung — National Institute of Standards and Technology
- Neue Gefahren am Arbeitsplatz verstehen: Nanoplastik und Mikroplastik — National Institute for Occupational Safety and Health
- Starre Regeln — Cutting Tool Engineering






