Póngase en contacto con Zhenling

Última actualización: octubre de 2026
Los mejores proveedores de electroerosión por hilo dependen del plano: considere Zhenling Metal para consultas que combinen varios procesos de mecanizado, KLH para trabajos repetitivos automatizados, Cer-Mac para características en aleaciones con alto contenido de níquel y Microtec para piezas miniatura cortadas por hilo. XACT es una opción para solicitudes de cotización por exceso de capacidad, mientras que Wire Cut Company publica capacidades independientes para secciones gruesas y cortes cónicos.
Un taller que anuncie la tolerancia más estrecha podría no ser la opción adecuada para su pieza. También importan el acceso del hilo, el espesor del material en bruto, la inspección y la ruta de entrega. Este informe analiza 20 empresas de servicio y explica cómo comparar en igualdad de condiciones las cotizaciones de Estados Unidos y China, sin presuponer qué ubicación ofrece el mejor precio.
Opciones rápidas de electroerosión por hilo para distintos trabajos de fabricación
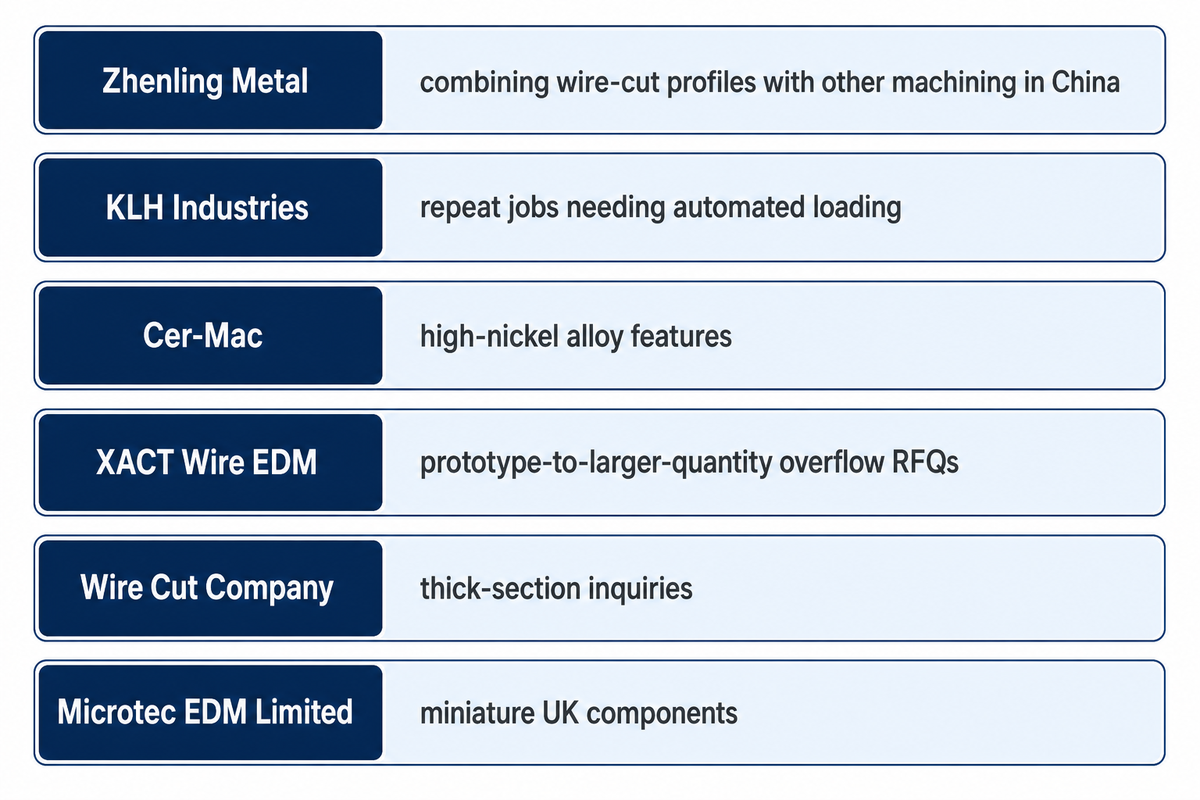
Empiece por el elemento más desafiante de su pedido. Estas opciones relacionan una capacidad publicada con una situación de compra; no son premios ni evaluaciones de la calidad general de las empresas.
- Mejor opción para combinar perfiles cortados por hilo con otros procesos de mecanizado en China: Zhenling Metal, con revisión del plano y aceptación por escrito según cada pedido.
- Mejor opción para trabajos repetitivos que requieren carga automatizada: KLH Industries, cuyos servicios de electroerosión por hilo incluyen celdas de automatización redundantes.
- Mejor opción para características en aleaciones con alto contenido de níquel: Cer-Mac, que identifica específicamente trabajos en Inconel 718.
- Mejor opción para solicitudes de cotización por exceso de capacidad, desde prototipos hasta cantidades mayores: XACT Wire EDM, con un grupo dedicado de máquinas EDM e inspección dimensional.
- Mejor opción para consultas sobre secciones gruesas: Wire Cut Company, que especifica por separado los límites de espesor de corte y de conicidad.
- Mejor opción para componentes miniatura en el Reino Unido: Microtec EDM Limited, con hilo de 20 micrones y medición por contacto y óptica.
Aviso: esta guía fue publicada por Zhenling Metal. Nos incluimos en primer lugar porque este es nuestro sitio web, no porque afirmemos ser líderes del mercado. Los otros 19 fabricantes se agrupan según aquello para lo que son más adecuados, sin un orden particular dentro de cada grupo.
Cómo seleccionamos estos proveedores de servicios de electroerosión por hilo
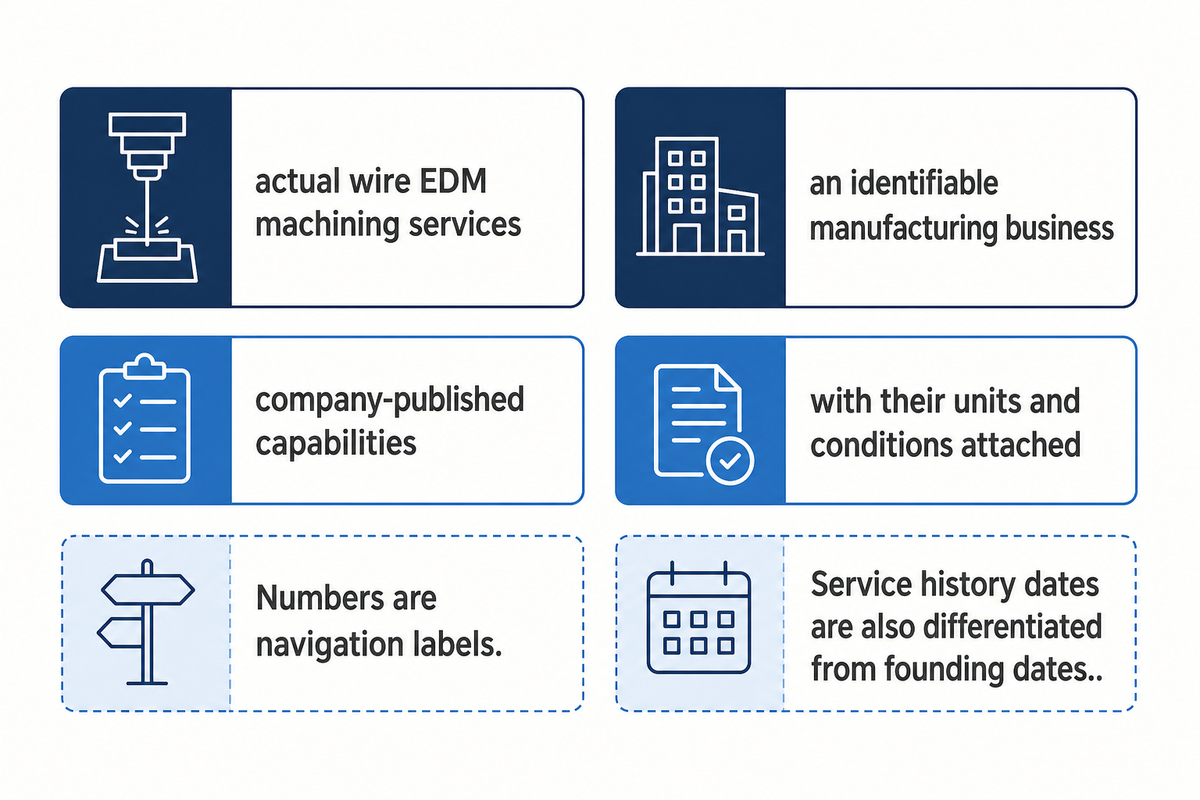
La información se verificó en páginas oficiales de empresas, servicios, equipos, historia y calidad, además de otros registros públicos, en octubre de 2026. Para incluir una empresa, se requería evidencia de servicios reales de mecanizado por electroerosión por hilo en un negocio de fabricación identificable. Se excluyeron los vendedores de equipos solamente, directorios, plataformas de abastecimiento e intermediarios sin operaciones de mecanizado propias documentadas. Las empresas incluidas en este informe se encuentran en Estados Unidos, China, el Reino Unido y Alemania.
Los números son etiquetas de navegación. Estas empresas de electroerosión por hilo se comparan según las capacidades que publican, con sus unidades y condiciones, en lugar de competir mediante una puntuación. Un fabricante de equipos puede calificar si también opera un departamento documentado de mecanizado por contrato, como bes. Las ubicaciones operativas se indican por separado de las oficinas registradas y las sedes declaradas. También se distinguen las fechas de trayectoria en el servicio de las fechas de fundación.
Comparativa de 20 proveedores de servicios de electroerosión por hilo
Use la tabla para seleccionar algunas empresas y solicitar una revisión más detallada del plano. La columna de fecha indica lo que la fuente establece como año de fundación, apertura declarada o trayectoria en fabricación y servicios. «No divulgado públicamente» señala que no se encontró un año de fundación. Las fortalezas y limitaciones describen la ruta de servicio publicada, no el rendimiento garantizado para cada plano.
| N.º. | Nombre de la empresa | Sede | Fundación / trayectoria publicada | Ideal para | Breve presentación | Servicios principales | Ventajas principales | Posibles desventajas | Sitio web oficial |
|---|---|---|---|---|---|---|---|---|---|
| 1 | Zhenling Metal | Jiashan, Zhejiang, China; ubicación operativa | 2006 | Solicitudes de cotización en China para combinar varios procesos de mecanizado | Taller de mecanizado de metales según plano | Electroerosión por hilo, torneado, fresado, rectificado | Procesos combinados; aprobación de la primera pieza antes de los lotes | El transporte internacional no es adecuado para reemplazos de emergencia | https://zhenlingmetal.com/ |
| 2 | Petersen Precision | Redwood City y Roseville, California, Estados Unidos; ubicaciones operativas | 1966 | Piezas de producción planas y bidimensionales | Fabricante de piezas de producción y herramentales para troqueles | Electroerosión por hilo, rectificado, troquelado fino, lapeado | Precisión con varias pasadas; producción sin supervisión cuando se requiere | La ruta publicada se centra en material plano y formas 2D | https://www.petersenprecision.com/capabilities/wire-edm |
| 3 | KLH Industries | Germantown, Wisconsin, Estados Unidos; sede corporativa | 1987 | Pedidos repetitivos automatizados de EDM | Proveedor de precisión especializado inicialmente en electroerosión por hilo | Electroerosión por hilo, EDM de agujeros pequeños, mecanizado CNC | Automatización redundante; características con hilo fino | El acabado de 2 Ra microinch requiere varias pasadas | https://www.klhindustries.com/services/edm-machining/wire-edm |
| 4 | Owens Industries | Oak Creek, Wisconsin, Estados Unidos; ubicación operativa | 1944 | Piezas pequeñas y medianas con características variadas | Taller de mecanizado de precisión de alta variedad | Electroerosión por hilo, fresado multieje, torneado | Mecanizado integrado; equipos de inspección programables | El plazo estándar publicado para EDM depende de la carga de trabajo y es de 12 semanas | https://www.owensind.com/ |
| 5 | United Centerless Grinding & Thread Rolling | East Hartford, Connecticut, Estados Unidos; ubicación operativa | 1960; apertura declarada | EDM con dispositivos de sujeción y rectificado | Taller de rectificado y servicios de EDM | Electroerosión por hilo, EDM por penetración, perforación por EDM, rectificado | Dispositivos de sujeción personalizados; tres métodos de EDM | El espesor y la conicidad documentados tienen límites de 16 in y 20 degrees | https://www.unitedcenterlessgrinding.net/wire-edm |
| 6 | Maroney Company | Northridge, California, Estados Unidos; ubicación operativa | 1955 | EDM con eje rotatorio programable | Empresa de mecanizado de precisión y EDM | Electroerosión por hilo multieje y EDM por penetración | Movimiento rotatorio; mecanizado complementario de cavidades | Las cavidades ciegas requieren el proceso de EDM por penetración | https://maroneycompany.com/services/electrical-discharge-machining/ |
| 7 | Ephrata Precision Parts | Denver, Pensilvania, Estados Unidos; ubicación operativa | 1972; trayectoria en fabricación | Piezas que requieren varios métodos de EDM | Fabricante de piezas de precisión personalizadas | Electroerosión por hilo, por penetración y para perforación de agujeros | Máquinas con motor lineal de cuatro ejes; mecanizado de cavidades y perforación | El grupo AQ325L indica un espesor de 8.8 in; para superarlo se necesitan otros modelos | https://www.ephrataprecision.com/ |
| 8 | The Wire Shop | Mentor, Ohio, Estados Unidos; ubicación operativa | No divulgado públicamente | Herramental con preparación interna mediante chorro de agua | Taller de EDM y mecanizado a medida | Electroerosión por hilo, mecanizado de 3 ejes, chorro de agua, rectificado | Chorro de agua propio; seis máquinas de electroerosión por hilo de cuatro ejes | El espesor máximo de corte por hilo publicado es de 15 3/4 in | https://thewireshop.com/ |
| 9 | Cer-Mac | Telford, Pensilvania, Estados Unidos; ubicación operativa | 1969 | Inconel 718 y piezas con alto contenido de níquel | Empresa de servicios de mecanizado de precisión | Electroerosión por hilo, RAM EDM, fresado, torneado | Especialización en aleaciones con alto contenido de níquel; límites geométricos detallados | La capacidad de conicidad de 15-degree corresponde a un espesor de 10.25 in | https://www.cermac.com/wire-edm/ |
| 10 | XACT Wire EDM | Waukesha, Wisconsin, Estados Unidos; sede central; Cary, Illinois, segunda ubicación | 1984 | Solicitudes de cotización por exceso de capacidad para electroerosión por hilo | Proveedor especializado en electroerosión por hilo por contrato | Electroerosión por hilo, EDM de agujeros pequeños, prototipos | Más de 45 máquinas EDM; inspección con CMM, SPC y video | La geometría de la pieza requiere conexiones rectas entre los perfiles superior e inferior | https://www.xactedm.com/wire-edm/ |
| 11 | Adron Tool Corp. | Sussex, Wisconsin, Estados Unidos; ubicación operativa | No divulgado públicamente | Piezas pesadas y producción con EDM | Taller especializado en trabajos de producción con EDM | Electroerosión por hilo, por penetración y para agujeros pequeños | 74 máquinas de electroerosión por hilo; capacidad declarada para manipular piezas pesadas | La capacidad de manipulación publicada alcanza 10,000 lb | https://www.adron.com/ |
| 12 | Wire Cut Company | Buena Park, California, Estados Unidos; ubicación operativa | 1978 | Secciones gruesas con apoyo de mecanizado | Taller de EDM con rectificado y fresado | Electroerosión por hilo, por penetración y micro-EDM; rectificado | Capacidad para cortes gruesos; asistencia de ingeniería CAD/CAM | Las conicidades de 30-degree se limitan a un espesor de 15 in; además, se declara por separado un espesor de corte de 48 in | https://wirecutcompany.com/wire_EDM.html |
| 13 | EDM Intelligent Solutions | Bartlett, Illinois, Estados Unidos; ubicación operativa | No divulgado públicamente | Microcaracterísticas con metrología dimensional | Especialista en EDM y microfabricación | EDM con hilo fino, microfresado, rectificado, medición 3D | Hilo de 20 µm; inspección dimensional y de rugosidad | El apilado requiere una geometría compatible de las piezas de lámina | https://www.edmdept.com/manufacturing-services-full-details/wire-edm/ |
| 14 | South Shore Manufacturing | Hanson, Massachusetts, Estados Unidos; ubicación operativa | 1985; trayectoria en servicios de electroerosión por hilo | Abastecimiento de componentes médicos | Empresa de mecanizado de precisión por electroerosión por hilo | Electroerosión por hilo y mecanizado de precisión | ISO 13485:2016 declarada; CAD/CAM e ingeniería inversa | El área de trabajo máxima publicada para electroerosión por hilo es de 33 × 20 × 16 in | https://www.southshoremanufacturing.com/ |
| 15 | Rogers Wire EDM Service | Arvada, Colorado, Estados Unidos; ubicación operativa | 1992; trayectoria de servicio en Colorado | Apoyo de mecanizado en el área de Colorado | Taller de mecanizado por electroerosión con hilo | Electroerosión por hilo, fresado vertical, perforación CNC por EDM | Fresadora para preparación; máquina independiente para perforar el orificio de inicio | Las máquinas de electroerosión por hilo listadas admiten piezas de hasta 15.75 in de altura | https://www.rogerswireedm.com/ |
| 16 | T and G Engineering | West Byfleet, Surrey, Reino Unido; ubicación operativa | 1975 | Piezas complejas con procesos de mecanizado complementarios | Proveedor subcontratista de mecanizado de precisión | Electroerosión por hilo y chispa, trabajos de 5 ejes, torneado, rectificado | Amplia combinación de procesos de mecanizado; equipos de electroerosión por hilo Agie/Charmilles identificados por nombre | Límite del proceso: la electroerosión por hilo requiere material conductor | https://www.tgengineering.co.uk/wire-erosion/ |
| 17 | Cheshire Wire Erosion | Sandbach, Cheshire, Reino Unido; oficina registrada | 1995 | Piezas de aleación que requieren varios métodos de EDM | Empresa familiar subcontratista de EDM | Electroerosión por hilo, por penetración y para agujeros pequeños | Tres métodos de EDM; política de confidencialidad declarada | Los recorridos XY máximos y el recorrido Z de mayor altura corresponden a máquinas diferentes | https://www.cheshirewireerosion.co.uk/ |
| 18 | Microtec EDM Limited | Shoeburyness, Essex, Reino Unido; ubicación operativa | 2001 | Trabajos trazables en piezas miniatura, desde prototipos hasta lotes | Especialista en micro-EDM y electroerosión por chispa | Micro-EDM, electroerosión por hilo y por penetración, fabricación de herramental, inspección | Hilo de 20 micrones; inspección con sonda y CMM óptica | Algunos servicios adicionales de inspección y documentación tienen un costo extra | https://microtecedm.co.uk/ |
| 19 | Werkzeugtechnik Schmitz | Troisdorf, Alemania; ubicación operativa | No divulgado públicamente | Trabajos subcontratados de herramental y moldes | Proveedor de servicios de mecanizado por EDM por contrato | Electroerosión por hilo, por penetración y para orificios de inicio | Tres métodos de electroerosión; integración CAD/CAM | Las formas sencillas de gran volumen pueden tener costos unitarios desfavorables con la electroerosión por hilo | https://www.werkzeugtechnik-schmitz.de/drahterodieren-lohnfertigung |
| 20 | bes Funkenerosion | Fluorn-Winzeln, Alemania; ubicación operativa | 1983 | Piezas subcontratadas altas o pesadas para EDM | Fabricante de máquinas con departamentos de mecanizado por contrato | Electroerosión por hilo y por penetración, perforación por EDM, fresado | Límites publicados de tamaño y peso; fabricación interna de electrodos | El diámetro del hilo comienza en 0.15 mm; la altura de corte alcanza 800 mm | https://bes-edm.de/lohnfertigung/ |
Talleres de mecanizado que trabajan según plano y ofrecen procesos integrados
Estas empresas ofrecen servicios de fabricación que incluyen electroerosión por hilo junto con otros procesos. Esa combinación importa cuando una pieza requiere un diámetro torneado, un alojamiento fresado o una referencia rectificada antes de la característica cortada por hilo. El alcance más amplio de los servicios de mecanizado CNC ayuda a decidir qué operaciones conviene incluir en una sola orden de compra.
1. Zhenling Metal: mejor opción para consultas que combinan procesos de mecanizado en China
Ubicación operativa: Jiashan, Zhejiang, China; taller según la descripción de la empresa · Fundación: 2006 · Tipo: taller de mecanizado de precisión según plano
Sitio web oficial: https://zhenlingmetal.com/
Servicios y alcance principales: mecanizado por electroerosión por hilo, torneado CNC, fresado, rectificado, mandrinado y taladrado radial; centros de mecanizado de 3, 4 y 5 ejes importados, según la lista de la empresa · Condiciones del pedido: cantidad mínima, aceptación de piezas individuales, plazo, tolerancias e inspección sujetos a cotización por escrito
En el perfil de equipos publicado, Zhenling combina la electroerosión por hilo con torneado, fresado y rectificado, un punto de partida útil para piezas metálicas cuyas características críticas requieren más de un proceso. La empresa describe la aprobación de la primera pieza antes de producir los lotes, por lo que la revisión del plano puede establecer cuál será la pieza aceptada antes de comenzar las cantidades repetitivas. Según su sitio web, el mecanizado se realiza en su propio taller de Jiashan; su alcance de cotización para piezas metálicas de equipos incluye perfiles endurecidos y características inaccesibles para herramientas rotatorias, sin implicar una calificación para semiconductores. No es una buena opción para reemplazos de emergencia que se necesitan en pocos días, porque el transporte internacional suma tiempo al plazo de mecanizado.
2. Petersen Precision: mejor opción para piezas de producción planas y bidimensionales
Ubicaciones operativas: Redwood City y Roseville, California, Estados Unidos · Fundación: 1966 · Tipo: fabricante de piezas de precisión y herramentales para troqueles
Sitio web oficial: https://www.petersenprecision.com/capabilities/wire-edm
Servicios principales: electroerosión por hilo, troquelado fino, rectificado, lapeado y mecanizado CNC · Capacidades publicadas: material plano de 5 in de espesor o más; esquinas internas de hasta R 0.008 in · Calidad: ISO 9001, según la empresa
Petersen afirma que los cortes de varias pasadas para fabricar piezas metálicas bidimensionales a medida pueden lograr una precisión superior a ±0.0001 in, lo que ofrece a los compradores una condición de proceso concreta para entender su afirmación de precisión. La operación sin supervisión permite producir las 24/7 cuando se necesita, y el departamento de EDM puede destinar máquinas de herramentales para troqueles a trabajos de piezas de clientes en pedidos grandes. Esa modalidad de producción hace que Petersen sea una opción relevante cuando se necesita capacidad para perfiles planos repetitivos junto con trabajos relacionados de acabado o herramental, en lugar de una operación aislada de prototipos. La oferta publicada se concentra en material plano y formas 2D, por lo que no establece una ruta general para cortes de formas libres tridimensionales con hilo.
3. KLH Industries: mejor opción para trabajos repetitivos de EDM con automatización
Sede corporativa: Germantown, Wisconsin, Estados Unidos · Fundación: 1987, como taller de electroerosión por hilo · Tipo: proveedor de mecanizado de precisión
Sitio web oficial: https://www.klhindustries.com/services/edm-machining/wire-edm
Servicios principales: electroerosión por hilo, EDM de agujeros rápidos y mecanizado CNC · Capacidades publicadas: tolerancia de ±0.0001 in; área de trabajo declarada de 24 × 16 × 14 in; conicidad de 30-degree · Calidad: acreditación Nadcap Nonconventional Machining, que incluye EDM por hilo y de agujeros rápidos, según KLH
Dos celdas de automatización independientes y redundantes permiten a KLH atender la producción repetitiva con carga automatizada y operación 24/7, una ventaja concreta cuando la supervisión de las máquinas limitaría el pedido. KLH también indica que un hilo de 0.0012 in produce un radio de 0.0010 in, lo que resulta más útil para un diseñador que una afirmación general de precisión. Su sitio describe como posibles los proyectos más grandes que el área de trabajo indicada, por lo que esas dimensiones son una referencia publicada y no un límite absoluto del taller. El acabado superficial anunciado de 2 Ra microinch requiere varias pasadas; una cotización para ese acabado debe incluir la ruta de mecanizado adicional.
4. Owens Industries: mejor opción para piezas pequeñas y medianas con características variadas
Ubicación operativa: Oak Creek, Wisconsin, Estados Unidos · Trayectoria en fabricación publicada: desde 1944 · Tipo: taller de mecanizado de precisión de alta variedad
Sitio web oficial: https://www.owensind.com/
Servicios principales: fresado de 3, 4 y 5 ejes, mecanizado por electroerosión por hilo, torneado, micromecanizado y acabado · Detalle de EDM publicado: hilo fino de 0.002 in y precisión posicional de 0.0005 in · Calidad: ISO 9001:2015 y AS9100, según el sitio web
Owens ofrece fresado, torneado y EDM dentro de una misma combinación de servicios para piezas pequeñas y medianas, adecuada para componentes con características para herramientas rotatorias y detalles cortados por hilo. Según la empresa, sus equipos de inspección programables suizos y alemanes complementan la capacidad de mecanizado con una opción de medición. Su página de EDM también describe electroerosión por hilo de 5 ejes con un indexador sumergible totalmente integrado; al compararla con otras rutas de corte de cinco ejes, conviene distinguir claramente el movimiento y los procesos. El plazo estándar publicado para EDM es de 12 semanas y depende de la carga de trabajo, por lo que no es una opción inicial adecuada para reemplazos urgentes.
5. United Centerless Grinding & Thread Rolling: mejor opción para EDM con dispositivos de sujeción y rectificado
Ubicación operativa: East Hartford, Connecticut, Estados Unidos · Apertura declarada: 1960 · Tipo: taller de servicios de rectificado de precisión y EDM
Sitio web oficial: https://www.unitedcenterlessgrinding.net/wire-edm
Servicios principales: electroerosión por hilo y por penetración, perforación por EDM y rectificado de precisión · Equipos: dos máquinas AgieCharmilles CUT 200 Sp; recorridos de 23.6 × 15.7 × 16.5 in, distintos de las dimensiones de pieza de 41.3 × 32.3 × 16.3 in · Calidad: AS9100D e ISO 9001:2015, según el sitio web
Los dispositivos de sujeción a medida y las distintas configuraciones permiten que United trabaje características orientadas en varias direcciones, una ventaja práctica para piezas que no pueden completarse desde una sola orientación del hilo. United ofrece electroerosión por hilo, por penetración y para perforación en el mismo taller, además de rectificado para superficies de precisión complementarias. La reseña de la empresa publicada por The Gateway en febrero de 2020 informa que United abrió en Hartford en 1960; esa fecha corresponde a la apertura declarada del negocio, mientras que la página de servicios actual indica tolerancias de electroerosión por hilo de ±0.0002 in. Las piezas que superen el espesor de corte publicado de 16 in o la conicidad de 20-degree quedan fuera de la capacidad documentada para este proceso.
6. Maroney Company: mejor opción para EDM programable con eje rotatorio
Ubicación operativa: Northridge, California, Estados Unidos · Fundación: 1955 · Tipo: empresa de mecanizado de precisión y electroerosión
Sitio web oficial: https://maroneycompany.com/services/electrical-discharge-machining/
Servicios principales: EDM CNC multieje por penetración y por hilo con ejes rotatorios programables · Equipo destacado: Charmilles FI440CC con eje rotatorio controlado por servomotor · Calidad: la empresa declara AS9100D e ISO 9001:2015; también indica por separado su registro DDTC/ITAR
Los ejes rotatorios programables, incluido el método que la empresa describe como “Turn While Burn”, ofrecen a Maroney una opción de mecanizado que va más allá de mantener fija la pieza para generar un perfil con hilo. Varias máquinas de EDM por penetración aportan una ruta complementaria para formar cavidades, de modo que una pieza con distintos tipos de características puede evaluarse con ambos métodos de electroerosión. Es una opción útil cuando el plano de ingeniería requiere movimiento durante el mecanizado y la propuesta del proveedor debe explicar cómo se generará cada característica. En esta oferta, una cavidad ciega corresponde al proceso de EDM por penetración con electrodo perfilado; la ruta descrita para electroerosión por hilo es para cortes pasantes.
7. Ephrata Precision Parts: mejor opción para combinar EDM por hilo, cavidades y perforación
Ubicación operativa: Denver, Pensilvania, Estados Unidos · Trayectoria en fabricación publicada: desde 1972 · Tipo: fabricante de piezas de precisión a medida
Sitio web oficial: https://www.ephrataprecision.com/
Servicios principales: EDM por hilo, EDM por penetración y perforación por EDM · Equipos: cuatro unidades Sodick AQ325L, con capacidad indicada de 9.8 × 13.7 × 8.8 in, además de los modelos AQ750L, VL400Q y VL600Q · Certificación de calidad: no divulgada públicamente en el material de la empresa revisado
Ephrata identifica equipos Sodick de cuatro ejes con escalas de vidrio, motores lineales y opciones de hilo fino, lo que da una base concreta de máquinas a su oferta de EDM de precisión. La electroerosión por penetración y la perforación por EDM complementan el servicio por hilo, algo útil cuando un componente combina un perfil pasante con una cavidad o un orificio de acceso. La función más amplia de la empresa como fabricante de piezas a medida resulta pertinente para los compradores que quieren considerar varias operaciones de EDM dentro de un mismo plan de fabricación y no como compras independientes. Las cuatro máquinas AQ325L indican un espesor de pieza de 8.8 in; para trabajos más altos se necesita otro modelo de la lista, no se debe suponer que el grupo de cuatro máquinas puede procesarlos.
8. The Wire Shop: mejor opción para herramentales con preparación interna mediante chorro de agua
Ubicación operativa: Mentor, Ohio, Estados Unidos · Fundación: no divulgada públicamente · Tipo: taller de mecanizado a medida especializado en electroerosión por hilo y procesos relacionados
Sitio web oficial: https://thewireshop.com/
Servicios principales: electroerosión por hilo, mecanizado CNC de 3 ejes, chorro de agua y rectificado · Alcance de los equipos: seis máquinas de electroerosión por hilo con corte de cuatro ejes sumergido y no sumergido · Certificación de calidad: no divulgada públicamente en el material de la empresa revisado
El servicio interno de chorro de agua ofrece a The Wire Shop una ruta para preparar las piezas en bruto antes de trabajos de EDM o mecanizado más detallados, lo que hace que su combinación de servicios sea útil para la compra de herramentales. Según la empresa, seis máquinas de electroerosión por hilo ofrecen corte sumergido y no sumergido de cuatro ejes, en lugar de una sola configuración genérica de corte por hilo. El taller describe como interno todo el proceso, desde CAD hasta el producto final, por lo que una consulta sobre troqueles o moldes puede abarcar en conjunto la preparación del material en bruto y las características de precisión posteriores. Su página de electroerosión por hilo indica un espesor máximo de pieza de 15 3/4 in; las secciones más altas superan esa capacidad de corte publicada, independientemente del servicio de chorro de agua.
9. Cer-Mac: mejor opción para componentes de Inconel 718 y aleaciones con alto contenido de níquel
Ubicación operativa: Telford, Pensilvania, Estados Unidos · Fundación: 1969 · Tipo: empresa de servicios de mecanizado de precisión
Sitio web oficial: https://www.cermac.com/wire-edm/
Servicios principales: electroerosión por hilo, RAM EDM, torneado, fresado, lapeado y rectificado · Capacidades publicadas: ±0.00015 in para formas pequeñas y complejas; área de trabajo de 41.3 × 32.3 × 12 in; 3,307 lb; hilo de 0.004 in y radio de 0.003 in · Calidad: Cer-Mac indica certificación ISO 9001:2015 de ABS-QE; también declara por separado su registro ITAR
Cer-Mac identifica específicamente Inconel 718 y otras aleaciones con alto contenido de níquel como una especialidad, lo que ofrece a los compradores de materiales difíciles un punto de partida más pertinente que una lista genérica de materiales. Los valores publicados para el hilo, el radio, el área de trabajo y la conicidad facilitan evaluar su oferta de corte por EDM con hilo frente a un plano antes de solicitar soluciones detalladas de mecanizado. La combinación con torneado y rectificado es útil cuando el mismo componente tiene superficies cilíndricas o de referencia con acabado, como se explica en la descripción general de la operación de torneado. La capacidad de conicidad de 15-degree corresponde a un espesor de 10.25 in; ese ángulo no puede separarse de la condición de espesor.
Talleres especializados en electroerosión por hilo
Un proveedor de servicios de electroerosión por hilo puede complementar una línea de producción existente. La disponibilidad de máquinas, el trabajo con detalles finos y la medición pueden ser más importantes que ofrecer una larga lista de procesos no relacionados. Compare las capacidades de electroerosión por hilo que respondan a su cuello de botella y luego revise las condiciones del pedido detrás de la oferta principal.
10. XACT Wire EDM: ideal para solicitudes de cotización de producción excedente
Sede: Waukesha, Wisconsin, Estados Unidos; segunda planta en Cary, Illinois · Fundación: 1984 · Tipo: proveedor especializado en electroerosión por hilo por contrato
Sitio web oficial: https://www.xactedm.com/wire-edm/
Servicios principales: electroerosión por hilo, servicios de electroerosión de orificios pequeños, prototipado, ingeniería inversa y marcado láser · Alcance publicado: tolerancias de ±0.0001 in, piezas de hasta 16 in de espesor y contornos de cuatro ejes · Calidad: ISO 9001:2015, según XACT
XACT informa que cuenta con más de 45 máquinas de electroerosión y opera en tres turnos, lo que ofrece una capacidad dedicada a fabricantes que necesitan servicios de electroerosión por contrato para absorber producción excedente. La CMM, el control estadístico de procesos y la inspección por video respaldan su producción, con la medición contemplada junto con la operación de corte. La empresa ofrece servicios en todo el país y solicita cotizaciones para pedidos de electroerosión por hilo desde 1 hasta 100K+ piezas; ese es el rango declarado para solicitudes de cotización, mientras que la capacidad real del pedido y la programación se establecen durante la cotización. Su proceso por hilo requiere conexiones en línea recta entre los perfiles superior e inferior, por lo que las formas esféricas o helicoidales arbitrarias no se ajustan a la geometría descrita.
11. Adron Tool Corp.: ideal para piezas pesadas y producción por electroerosión
Ubicación de operaciones: Sussex, Wisconsin, Estados Unidos · Fundación: no divulgada públicamente · Tipo: taller de mecanizado de producción con electroerosión por hilo y por penetración
Sitio web oficial: https://www.adron.com/
Servicios principales: electroerosión por hilo de producción, electroerosión convencional/por penetración y perforación de orificios pequeños · Equipo: la empresa indica que cuenta con 74 máquinas de electroerosión por hilo de alta velocidad y ocho máquinas CNC de electroerosión por penetración · Calidad: el sitio web indica Nadcap, ISO 9001:2015 y AS9100; el registro ITAR se declara por separado
Adron combina servicios de electroerosión por hilo, por penetración y de orificios pequeños, lo que permite abordar en una consulta de producción tanto perfiles pasantes como detalles complementarios. La capacidad publicada de 74 máquinas por hilo y el manejo de piezas de hasta 10,000 lb hacen que las piezas pesadas por electroerosión sean un motivo concreto para considerar este taller. En la descripción del equipo, la página About identifica por separado más de 55 máquinas Mitsubishi de electroerosión por hilo; se trata de un subconjunto de marca, no de un total adicional de máquinas. Una pieza que supere el límite de manejo declarado de 10,000 lb queda fuera de la oferta documentada, aunque su geometría sea adecuada para el mecanizado por hilo.
12. Wire Cut Company: ideal para secciones gruesas con soporte CAD/CAM
Ubicación de operaciones: Buena Park, California, Estados Unidos · Fundación: 1978; la constitución de la empresa se indica como 1981 · Tipo: taller de electroerosión con soporte de rectificado y mecanizado
Sitio web oficial: https://wirecutcompany.com/wire_EDM.html
Servicios principales: electroerosión por hilo, por penetración y microelectroerosión, perforación de orificios, rectificado y mecanizado vertical · Tolerancia publicada: ±0.0002 in · Información de calidad: el sitio web enlaza documentos de certificación AS9100/ISO 9001 y NADCAP EDM con nombres de archivo de 2014/2015
Wire Cut Company indica por separado cortes de hasta 48 in de espesor y conicidades de 30 grados en piezas de hasta 15 in de espesor, ofreciendo al comprador de secciones gruesas dos descripciones útiles de sus capacidades. La asistencia completa de ingeniería CAD/CAM respalda sus servicios de corte por electroerosión por hilo; además, dispone de un departamento de rectificado y un centro de mecanizado vertical para operaciones relacionadas. Conviene considerar esta combinación cuando una sección grande necesita tanto un perfil por electroerosión como detalles más convencionales, con un plan de procesos que contemple la relación entre ambos. La indicación de corte en espesores de 48 in no amplía la capacidad para conicidades de 30 grados más allá de 15 in de espesor, por lo que una pieza gruesa con conicidad no se puede elegir basándose únicamente en la cifra mayor.
13. EDM Intelligent Solutions: ideal para detalles microscópicos con metrología integrada
Ubicación de operaciones: Bartlett, Illinois, Estados Unidos · Fundación: no divulgada públicamente · Tipo: proveedor de servicios de electroerosión de precisión y micromanufactura
Sitio web oficial: https://www.edmdept.com/manufacturing-services-full-details/wire-edm/
Servicios principales: electroerosión por hilo y por hilo fino, electroerosión por penetración, micromecanizado por fresado, rectificado de precisión y medición 3D · Detalles publicados: electroerosión de cinco ejes, orificios acabados de 30 µm y relaciones de aspecto de detalles de hasta 38:1 · Calidad: la empresa declara registros AS9100D e ISO 9001:2015; el registro ITAR se indica por separado
EDM Intelligent Solutions publica una opción de microelectroerosión por hilo que utiliza hilo de hasta 20 µm, con tolerancias de 1 µm e inferiores declaradas para ese servicio de hilo fino. La medición tridimensional y la medición de rugosidad complementan su oferta de mecanizado, ofreciendo a las piezas miniatura mecanizadas por electroerosión por hilo una opción de inspección además de la de corte. La combinación de micromecanizado por fresado y mecanizado de precisión por electroerosión es adecuada cuando tanto el acceso a los detalles como su medición resultan difíciles en un mismo componente pequeño. La ventaja de productividad de las láminas apiladas solo se aplica cuando la geometría de la pieza permite cortarlas simultáneamente, por lo que no se debe suponer que el apilado es viable en toda cotización de piezas microscópicas.
14. South Shore Manufacturing: ideal para la compra de componentes médicos
Ubicación de operaciones: Hanson, Massachusetts, Estados Unidos · Trayectoria publicada en servicios de electroerosión por hilo: desde 1985, bajo la identidad anterior de Jack’s Machine Company · Tipo: empresa de mecanizado de precisión por electroerosión por hilo
Sitio web oficial: https://www.southshoremanufacturing.com/
Servicios principales: servicios de electroerosión por hilo y mecanizado de precisión · Capacidades publicadas: tolerancias de hasta ±0.0001 in; acabados de hasta 8 microinches · Calidad: el sitio web indica AS9100D, ISO 9001:2015 e ISO 13485:2016; el registro ITAR y las licencias para armas de fuego se indican por separado
South Shore indica explícitamente ISO 13485:2016 junto con sus otras certificaciones de calidad, lo que ofrece a los compradores de componentes médicos un punto de partida pertinente para evaluar su sistema de calidad. CAD/CAM e ingeniería inversa complementan el mecanizado sin supervisión, lo que respalda consultas en las que se debe desarrollar una ruta de producción a partir de la información de diseño suministrada. La especificación del servicio incluye prototipos, trabajos de bajo y alto volumen y pedidos marco, por lo que el taller puede ser pertinente tanto para el desarrollo inicial como para las entregas planificadas. La mayor envolvente de trabajo publicada para electroerosión por hilo es de 33 × 20 × 16 in, por lo que un componente que supere esas dimensiones requiere otra ruta de máquina documentada.
15. Rogers Wire EDM Service: ideal para electroerosión en Colorado con soporte de mecanizado
Ubicación de operaciones: Arvada, Colorado, Estados Unidos · Trayectoria publicada: presta servicios en Colorado desde 1992 · Tipo: taller de mecanizado por electroerosión de descarga eléctrica por hilo
Sitio web oficial: https://www.rogerswireedm.com/
Servicios principales: electroerosión por hilo, fresado vertical y perforación CNC por electroerosión · Equipo: AgieCharmilles CUT P550 Pro y CUT 300, ambos con recorrido indicado de 21.6 × 13.77 in; fresadora HAAS VM2 · Certificación de calidad: no divulgada públicamente en la información de la empresa revisada
Rogers ofrece fresado vertical junto con electroerosión por hilo, lo que brinda al taller una opción para preparar el material en bruto y los detalles complementarios antes de iniciar el corte de precisión por hilo. Una máquina CNC de perforación por electroerosión independiente permite hacer orificios de inicio, algo importante cuando el hilo debe entrar por un perfil interno en vez de comenzar desde un borde exterior. Para los compradores que buscan servicios de electroerosión cerca de una planta de producción en Colorado, esta combinación ofrece una opción de consulta local con equipo identificado y dimensiones de máquina claramente especificadas. Ambas máquinas de electroerosión por hilo indicadas admiten una altura máxima de pieza de 15.75 in, por lo que los trabajos más altos quedan fuera de la capacidad documentada.
Talleres internacionales para solicitudes de cotización transfronterizas
Los talleres alemanes y británicos que se presentan a continuación documentan opciones de electroerosión por hilo y para detalles microscópicos, y pueden incluirse en una comparación global. La ubicación por sí sola no demuestra una ventaja de precio. Evalúe sus servicios de producción con el mismo plano y los mismos requisitos de aceptación que utilizaría para solicitar cotizaciones de electroerosión por hilo a proveedores de Estados Unidos y China.
16. T and G Engineering: ideal para electroerosión por hilo con mecanizado complementario
Ubicación de operaciones: West Byfleet, Surrey, Reino Unido · Fundación: 1975 · Tipo: proveedor subcontratista de mecanizado de precisión
Sitio web oficial: https://www.tgengineering.co.uk/wire-erosion/
Servicios principales: electroerosión por hilo, electroerosión por chispa, mecanizado de cinco ejes, fresado, torneado, rectificado y diseño CAD 3D · Equipo: Agie Cut 2000, Cut 3000S, AGIE P800 WEDM, Charmilles 440 CC y dos máquinas Drill 20 para perforación rápida · Calidad: ISO 9001:2015, según el sitio web
T and G combina la electroerosión por hilo con mecanizado de cinco ejes, torneado y rectificado, ofreciendo varias rutas de fabricación complementarias para componentes o ensamblajes complejos. Sus máquinas de electroerosión por hilo Agie y Charmilles, identificadas por nombre, ofrecen una base concreta para esa oferta, mientras que las dos máquinas de perforación rápida permiten realizar orificios de acceso. Así, los compradores que desarrollan una pieza con detalles cortados por hilo y otros que requieren herramientas rotativas pueden consultar la secuencia completa de mecanizado, incluida la preparación de referencias y el acabado posterior. El límite pertinente del proceso es la conductividad eléctrica: el material en bruto no conductor requiere otro método de mecanizado. Este es un requisito de la electroerosión por hilo, no una restricción exclusiva de este proveedor.
17. Cheshire Wire Erosion: ideal para piezas de aleación que requieren varios métodos de electroerosión
Domicilio social: Sandbach, Cheshire, Reino Unido, según Companies House · Establecimiento: 1995 · Tipo: empresa familiar de electroerosión subcontratada
Sitio web oficial: https://www.cheshirewireerosion.co.uk/
Servicios principales: electroerosión por hilo, por penetración y de orificios pequeños · Recorridos de las máquinas: Sodick AQ900L, 900 × 600 × 400 mm; AG600LH, 600 × 400 × 500 mm · Calidad: la empresa indica que cuenta con ISO 9001
Cheshire ofrece tres métodos complementarios de electroerosión, lo que permite abarcar en una consulta sobre componentes de aleación perfiles por hilo, cavidades y orificios pequeños dentro de su gama de servicios. La política de confidencialidad declarada aborda el manejo de los trabajos de los clientes, algo útil al enviar diseños controlados para solicitar una cotización de subcontratación. La página About describe 15 máquinas en el taller que operan siete días a la semana, mientras que la lista de equipos publicada especifica los distintos recorridos disponibles en determinadas máquinas de electroerosión por hilo. El mayor recorrido XY y el mayor recorrido Z corresponden a modelos diferentes, por lo que las dos especificaciones no se pueden combinar en una sola envolvente de mecanizado de 900 × 600 × 500 mm.
18. Microtec EDM Limited: ideal para componentes miniatura trazables
Ubicación de operaciones: Shoeburyness, Essex, Reino Unido · Fundación: 2001 · Tipo: especialista en electroerosión por hilo y por chispa
Sitio web oficial: https://microtecedm.co.uk/
Servicios principales: electroerosión por hilo y por penetración, microelectroerosión, mecanizado subcontratado, fabricación de herramientas e inspección · Equipo destacado: máquinas GF Cut 1000 para microelectroerosión por hilo y una máquina Sarix de microelectroerosión · Calidad: el sitio web indica ISO 9001:2015 y trazabilidad de productos
Microtec indica que su maquinaria de microelectroerosión utiliza hilo de 20 micrones y mantiene tolerancias inferiores a 3 micrones, lo que hace que los detalles miniatura sean un motivo específico para considerar su servicio. Una CMM Hexagon con palpador y una CMM óptica Nikon complementan la inspección de mecanizado y ofrecen distintos métodos de medición para componentes pequeños mecanizados con precisión. Los trabajos que abarcan desde prototipos hasta producción y la trazabilidad de productos conectan esas capacidades técnicas con una situación de compra en la que el primer lote pequeño puede dar lugar a pedidos repetidos. Algunos servicios adicionales de inspección y documentación tienen un costo extra, por lo que un paquete de informes más amplio aumenta el alcance más allá del precio básico de la pieza.
19. Werkzeugtechnik Schmitz: ideal para trabajos subcontratados de herramientas y moldes
Ubicación de operaciones: Troisdorf, Alemania · Fundación: no divulgada públicamente · Tipo: proveedor de mecanizado por electroerosión por contrato
Sitio web oficial: https://www.werkzeugtechnik-schmitz.de/drahterodieren-lohnfertigung
Servicios principales: electroerosión por hilo, por penetración y de orificios de inicio por contrato para aplicaciones de herramental y moldes · Medición: CMM táctil Wenzel y sistemas ópticos Keyence · Calidad: DIN ISO 9001; la página de calidad indica que cuenta con certificación desde 1999
Schmitz ofrece electroerosión por hilo, por penetración y de orificios de inicio, con lo que pone a disposición del trabajo con herramientas y moldes tres soluciones relacionadas de mecanizado por descarga eléctrica dentro de su gama de servicios publicada. La información específica de la empresa describe la integración de CAD/CAM, de modo que los datos de diseño y la ruta de electroerosión se abordan como etapas conectadas del trabajo. La medición táctil y óptica añade opciones de inspección a ese flujo de trabajo, con sistemas Wenzel y Keyence identificados en la página de calidad, sin inferir una tolerancia de mecanizado a partir de la precisión metrológica. En su información sobre electroerosión por hilo, la empresa señala como desventajas una menor velocidad de remoción y un mayor costo por unidad para formas simples en cantidades grandes, lo que hace que esos trabajos sean candidatos menos convenientes para este proceso.
20. bes Funkenerosion: ideal para piezas pesadas o altas de electroerosión subcontratada
Ubicación de operaciones: Fluorn-Winzeln, Alemania · Fundación: 1983 · Tipo: fabricante de máquinas de electroerosión con departamentos propios de mecanizado por contrato
Sitio web oficial: https://bes-edm.de/lohnfertigung/
Servicios principales: electroerosión por hilo y por penetración, perforación por electroerosión, fresado y fabricación de electrodos · Especificaciones para electroerosión por hilo: pieza de 1000 × 1300 × 800 mm, 3000 kg; recorridos de ejes de 800/600/800 mm; Sodick ALC 800 GH entre las máquinas indicadas · Certificación de calidad: no divulgada públicamente en la información de la empresa revisada
bes publica por separado las dimensiones de las piezas, el recorrido de los ejes y los límites de peso, lo que brinda a los compradores de piezas pesadas una base útil para evaluar un plano antes de hacer una consulta. La fabricación interna de electrodos respalda los trabajos complementarios de electroerosión por penetración, por lo que su oferta por contrato abarca más que hacer pasar un hilo por una sección grande. La empresa sitúa el inicio de sus servicios de electroerosión subcontratados en 1983 y el de la fabricación de máquinas en 2000, lo que hace pertinente incluir su departamento de servicios en esta lista, aunque también venda equipos. Los diámetros de hilo comienzan en 0.15 mm y la altura máxima de corte es de 800 mm, por lo que los trabajos que requieren hilo más fino o mayor altura quedan fuera de la oferta documentada de electroerosión por hilo.
Cómo elegir un taller de electroerosión por hilo
Un proveedor de electroerosión adecuado conecta el plano con un proceso de mecanizado y un plan de aceptación. Comprar «servicios de electroerosión por hilo de precisión» sin esos detalles deja sin resolver la decisión clave: quién fabricará cada detalle, en qué condiciones y cómo se aceptará la pieza terminada.
¿Cómo elijo la empresa de mecanizado por electroerosión por hilo adecuada para mi proyecto?
Elija un taller cuya ruta documentada se ajuste al material, la geometría de los detalles y la inspección requerida; luego compare su oferta por escrito con los mismos requisitos enviados a otros proveedores. Distinga la precisión de la máquina de la tolerancia cotizada para la pieza. Una respuesta útil identifica la ruta de la máquina, las referencias geométricas críticas, los requisitos de acabado superficial, la documentación de la primera pieza y quién es responsable de cualquier proceso externo.
Contar con muchas máquinas de corte por electroerosión con hilo solo ayuda si hay máquinas adecuadas disponibles para su trabajo. Un equipo experimentado en electroerosión por hilo debería poder explicar cómo procesará su plano detallado, en particular cómo se mantendrá el soporte de una pared delgada a medida que se retire material. Antes de hacer el pedido, verifique el alcance y las fechas vigentes de los certificados para la entidad y la planta indicadas, sobre todo cuando una página enlaza documentos antiguos; la acreditación de procesos, la certificación del sistema de calidad y el registro comercial responden a preguntas distintas.
Evaluación de compatibilidad de la trayectoria del hilo
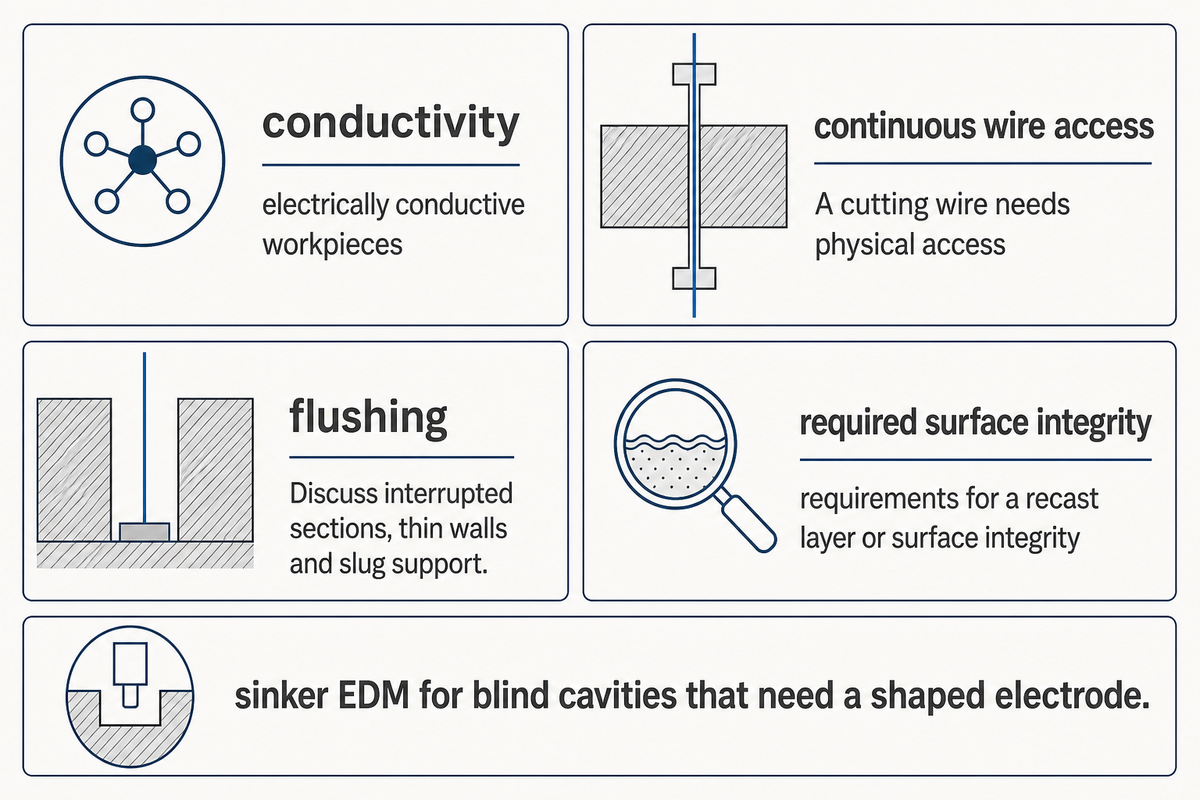
La evaluación de compatibilidad de la trayectoria del hilo verifica la conductividad, el acceso continuo del hilo, el lavado y el acabado superficial requerido antes de que el comprador seleccione un proveedor.
Las siguientes ocho verificaciones le ayudarán a decidir si debe proceder con el plano tal como está, revisarlo o elegir otro proceso:
- Defina el material y su condición. Indique el grado exacto, la forma del material en bruto y la condición del tratamiento térmico. Una indicación general de acero no sustituye la especificación de un acero para herramientas endurecido; los requisitos de mecanizado del acero inoxidable pueden variar según el grado y la condición.
- Trace la trayectoria del hilo. Marque los detalles pasantes, los bordes de entrada, los orificios de inicio y las zonas donde las guías o los dispositivos de sujeción podrían interferir. El hilo de corte necesita acceso físico y material en bruto eléctricamente conductor.
- Ajuste la pieza a una sola máquina. Considere las dimensiones, el peso, los recorridos, la conicidad y el espesor de las piezas. Varias máquinas con capacidades distintas no conforman una sola envolvente de trabajo más grande.
- Defina los criterios de aceptación dimensional. Identifique las referencias geométricas, las dimensiones críticas y las condiciones de inspección. La precisión de posicionamiento declarada para la máquina de electroerosión por hilo no se convierte automáticamente en una tolerancia de ingeniería garantizada para el componente terminado.
- Indique la rugosidad superficial requerida y sus unidades, así como cualquier requisito relativo a la capa refundida o a la integridad superficial. Solicite la secuencia de pasadas propuesta, el método de prueba, el informe y el laboratorio o taller responsable.
- Resuelva el lavado y la sujeción de la pieza. Analice las secciones interrumpidas, las paredes delgadas y el soporte de los recortes. La remoción de material puede liberar tensiones del material en bruto, aunque el proceso de corte ejerza poca fuerza mecánica.
- Asigne la ruta de proceso completa. Identifique quién realiza la preparación, el tratamiento térmico, el rectificado y el acabado. Si la fabricación de piezas de acero aleado incluye operaciones externas, asigne un responsable y un punto de aceptación a cada operación.
- Apruebe el calendario de inspección y liberación. Acuerde los informes de la primera pieza, los registros de material, el muestreo, la trazabilidad y el momento en que puede comenzar la producción repetida. Incluya estos aspectos en el precio y el calendario.
¿Qué materiales se pueden cortar por electroerosión por hilo?
El mecanizado por descarga eléctrica con hilo corta piezas eléctricamente conductoras siguiendo una trayectoria que el hilo puede recorrer físicamente. Los aceros endurecidos y otras aleaciones pueden ser conductores, pero la conductividad por sí sola no permite determinar si un pedido es viable. También deben considerarse la condición y el espesor del material, el acceso del hilo, el tipo de lavado y los criterios de aceptación de la integridad superficial.
La tecnología EDM utiliza descargas controladas entre un electrodo y la pieza para remover material. Esto explica por qué la dureza no genera el mismo problema de carga sobre la herramienta que en el mecanizado convencional, pero no significa que todos los materiales conductores se procesen con la misma facilidad. Un perfil interno estrecho necesita una ruta de entrada; una sección restante frágil necesita soporte. El mecanizado con hilo fino, también llamado electroerosión por hilo pequeño, permite trabajar detalles de menor escala, pero aun así requiere acceso y lavado adecuados. Para las piezas de titanio, los requisitos del plano específicos del material también deben definir la condición superficial requerida después del corte. Describa el detalle y el requisito de aceptación antes de elegir el método de mecanizado.
¿Cuándo conviene elegir la electroerosión por hilo en lugar del fresado o la electroerosión por penetración?
Elija la electroerosión por hilo para un perfil pasante viable cuando una herramienta rotativa no pueda producir eficientemente la geometría o la condición del material requerida. Considere el fresado para cavidades accesibles y la remoción de grandes volúmenes de material, y la electroerosión por penetración para cavidades ciegas que requieren un electrodo con forma. La decisión depende del acceso a los detalles y de los criterios de aceptación, no de una preferencia general por una tecnología.
Una ranura delgada en material en bruto endurecido puede favorecer la electroerosión; una cavidad abierta con amplio acceso para herramientas puede favorecer el fresado de detalles accesibles. La electroerosión por hilo y por penetración también tienen diferentes requisitos de herramental y acceso, por lo que «EDM» no basta como instrucción de proceso. Los métodos de mecanizado tradicionales aplican fuerzas de corte mecánicas, mientras que EDM remueve material mediante descargas localizadas. Una fuerza mecánica baja no significa que no haya efectos térmicos en la superficie, y ninguno de los dos procesos elimina la posibilidad de movimiento después de retirar material. Para un componente con distintos detalles, la solución puede ser planificar una secuencia de fresado, tratamiento térmico, corte por hilo y acabado.
Haga lo siguiente
- Adjunte la revisión controlada del plano.
- Mantenga juntas las condiciones de conicidad y espesor.
- Especifique los entregables de inspección requeridos.
No haga
- Combine máquinas distintas para declarar una sola capacidad.
- Sustituya la tolerancia de mecanizado por la precisión de inspección.
- Suponga que se incluye toda operación de acabado.
Cómo comparar cotizaciones de electroerosión por hilo de Estados Unidos y China
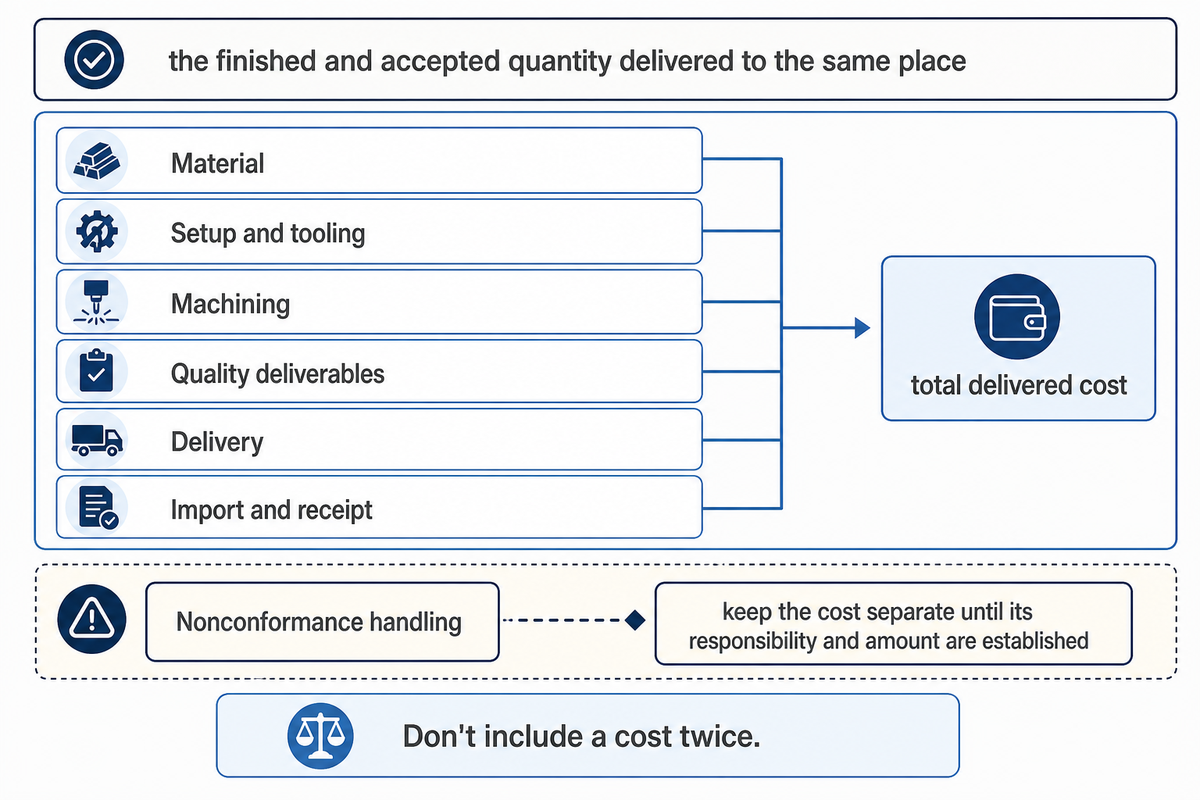
Para un pedido completo, considere China, suponiendo que la ruta de fabricación y entrega sea viable. Para un ciclo corto de reposición o una transferencia en Estados Unidos, considere un taller de ese país. Ninguna de estas opciones garantiza un costo menor. Compare el costo de la cantidad terminada y aceptada, entregada en el mismo lugar.
Envíe a cada taller la misma revisión del plano, grado y condición del material, cantidad, tolerancias dimensionales, requisitos superficiales y paquete de inspección. Especifique la dirección de entrega, el embalaje y quién es propietario del material suministrado. Por ejemplo, para un pedido de componentes de acero al carbono, la condición del material en bruto y la protección contra la corrosión deben indicarse en ambas solicitudes; si no se especifican, podría recibir cotizaciones para productos diferentes.
¿Es costosa la electroerosión por hilo?
Si se requieren varias pasadas de acabado, electroerosión por hilo fino, un lavado difícil o cortes largos, considere solicitar una cotización para electroerosión por hilo, ya que puede costar más que otro proceso comparable. También puede hacer viable un plano cuando el mecanizado tradicional exigiría cambiar el diseño de una característica o usar herramental difícil. Evalúe el proceso cotizado según la característica, no según las tarifas por hora.
El costo del mecanizado por electroerosión debe reflejar la preparación, las condiciones de corte y el paquete de inspección. Un precio bajo por pieza podría excluir la primera pieza o la preparación del material, conceptos que otro taller quizá sí incluya. Si el pedido se repetirá, solicite los mismos rangos de cantidad y el mismo calendario de entregas. Separe los cargos únicos de ingeniería o dispositivos de sujeción de los cargos recurrentes; después, confirme si la cotización contempla un solo envío o varios.
Prepare la comparación con las partidas reales de las cotizaciones escritas de los proveedores. Las siguientes categorías evitan que un precio bajo de mecanizado oculte un costo total de entrega más alto:
- Material: material en bruto, preparación, manipulación del material suministrado y cualquier margen por desperdicio.
- Preparación y herramental: programación, dispositivos de sujeción y electrodos, si se utilizan. También determine si estos costos se repiten.
- Mecanizado: cortes y pasadas de acabado acordados, así como torneado, fresado o rectificado secundario.
- Entregables de calidad: inspección, documentos del material, informes de la primera pieza y cualquier prueba externa de integridad superficial.
- Entrega: embalaje, flete, seguro y los costos asignados a cada parte según las condiciones de entrega cotizadas.
- Importación y recepción: aranceles e impuestos aduaneros aplicables, gestión aduanal e inspección de recepción, con datos actuales correspondientes al envío real.
- Gestión de no conformidades: ¿Qué costos implica gestionar una no conformidad? ¿Quién es responsable del retrabajo? ¿De las piezas de reemplazo? ¿Del flete de devolución? ¿De repetir la inspección?
El costo total entregado suma los costos de producción y los costos de entrega, importación y recepción que paga el comprador para el envío acordado. No cuente ningún costo dos veces. Si existe un riesgo de no conformidad, considere el costo y la responsabilidad, pero mantenga el costo por separado hasta establecer quién es responsable y cuál es el monto. El costo por pieza aceptada es el costo real total, menos los créditos, dividido entre el número de piezas aceptadas. Antes de recibir las piezas, cualquier cantidad supuesta de piezas aceptadas es una estimación.
El plazo de entrega requiere consideraciones similares. Distinga entre la aprobación del plano, la disponibilidad del material, el mecanizado, los procesos externos, la inspección, el despacho y el tránsito. Comprometerse a terminar el mecanizado no establece cuándo llegarán las piezas a su área de recepción. Acuerde cómo se responderá ante el rechazo de la primera pieza y en qué momento se libera un lote, sobre todo cuando las diferencias horarias o el flete internacional alarguen el ciclo de corrección.
Cotización local en EE. UU.
- Use el plano controlado y el paquete de aceptación.
- Cotice la entrega hasta la ubicación de recepción indicada.
- Asigne la responsabilidad por la primera pieza y el retrabajo.
Cotización de exportación desde China
- Use el mismo plano y paquete de aceptación.
- Cotice el envío completo hasta esa ubicación de recepción.
- Asigne las mismas obligaciones para la primera pieza y el retrabajo.
Preguntas frecuentes sobre proveedores de electroerosión por hilo
¿Puedo solicitar servicios personalizados de electroerosión por hilo para mi proyecto de fabricación?
Sí; primero defina la característica y el paquete de aceptación.
Envíe el plano controlado, la condición del material, la cantidad y los requisitos de inspección junto con su consulta sobre electroerosión por hilo personalizada. Incluya un modelo cuando ayude a explicar la geometría, pero indique qué documento controla las dimensiones. Un proveedor de servicios de mecanizado por electroerosión debe proponer una ruta de proceso y una oferta comercial vinculadas a esos requisitos. La aprobación de la primera pieza puede establecer cuál es la pieza aceptada antes de repetir el pedido; cualquier cambio de diseño debe aprobarse explícitamente.
¿La electroerosión puede trabajar metales duros?
La dureza por sí sola no descarta la electroerosión.
Los metales endurecidos conductores de electricidad pueden ser adecuados porque la electroerosión elimina material mediante descargas, en vez de presionar un filo de corte contra el material en bruto. Aun así, la ruta seleccionada debe ser adecuada para el grado, la condición y la geometría del material. Un componente de acero para herramientas endurecido también puede tener requisitos de aceptación para la capa refundida, la rugosidad o las dimensiones, lo que modifica el plan de acabado e inspección; por eso, la dureza del material es solo un factor para determinar la viabilidad.
¿Cuál es la diferencia entre el servicio de electroerosión por hilo y el de electroerosión por penetración?
La geometría del electrodo determina qué características se pueden mecanizar.
La electroerosión por hilo utiliza un alambre delgado en movimiento para generar un perfil a lo largo de una trayectoria accesible que atraviesa la pieza de trabajo. La electroerosión por penetración utiliza un electrodo con forma para generar características como cavidades ciegas. Un proveedor que ofrece electroerosión por hilo y por penetración puede proponer rutas distintas para diferentes características de una misma pieza, pero la preparación de electrodos, las puestas a punto y la inspección también deben figurar en la cotización. La perforación de orificios pequeños puede crear la entrada necesaria para un corte interno por hilo.
¿Qué acabado superficial (Ra) puedo esperar razonablemente de la electroerosión por hilo en acero para herramientas?
Solicite una propuesta de acabado específica para la pieza y con unidades explícitas.
El valor Ra depende del material, la ruta de mecanizado y las pasadas de acabado. KLH relaciona su valor publicado de 2 Ra microinch con varias pasadas; ese valor no es una garantía universal para el acero para herramientas. Incluya en el pedido el acabado requerido y el método de medición.
¿Cuál es el mejor proveedor de electroerosión por hilo para mi plano?
La característica determinante debe definir la lista de proveedores finalistas.
La mejor opción de electroerosión es el taller que puede explicar una ruta viable para la característica crítica y asumir las obligaciones requeridas de medición y entrega. Para detalles miniatura, compare el alcance de electroerosión por hilo fino de EDM Intelligent Solutions y Microtec. Para secciones grandes, revise las condiciones de conicidad de Wire Cut Company y los límites independientes de pieza de trabajo, recorrido y altura de bes. Para un pedido integrado en China, la revisión del plano de Zhenling puede abarcar características cortadas por hilo junto con otros procesos de mecanizado. Un proveedor que ofrezca electroerosión por hilo de precisión podría no ser adecuado si la ruta propuesta deja sin resolver la característica más difícil, un requisito de inspección o una obligación de entrega. Empiece con unos pocos proveedores candidatos cuyos requisitos coincidan y compare sus respuestas por escrito al mismo paquete.
¿Quién opera el taller de electroerosión más grande?
No existe una métrica de tamaño común que permita determinar un ganador.
«El taller de electroerosión más grande» podría referirse al número de máquinas, la superficie de las instalaciones, el personal o la capacidad de producción disponible. Las flotas mixtas de equipos de electroerosión también requieren un criterio común para contarlos. Esta guía compara la adecuación de los servicios publicados, por lo que no asigna ese título.
Prepare una lista de proveedores basada en el plano
Seleccione proveedores en función de la característica difícil y envíe a cada uno una solicitud controlada. Especifique la revisión del plano, la condición del material, la cantidad, el acabado y la inspección. Indique también el destino. Pida al taller que describa por escrito el proceso propuesto y las exclusiones. Así podrá comparar las piezas aceptadas y el costo total entregado, en lugar de basarse en eslóganes sobre las máquinas.
Para consultar a Zhenling, proporcione el paquete completo de planos y use el alcance del servicio vinculado arriba. La cantidad mínima, la aceptación de piezas individuales, el plazo de entrega, las tolerancias y la inspección se definen mediante la cotización escrita. Una solicitud que incluya varias operaciones de mecanizado será más eficaz si identifica las superficies que se tornearán, fresarán, rectificarán o cortarán por hilo, y cómo se aceptará la pieza.
Punto clave
Una lista útil de proveedores de electroerosión por hilo relaciona cada plano con una trayectoria de corte viable, una inspección definida y una cotización completa con entrega. El tamaño de la empresa y el país son datos contextuales; la decisión de compra depende de la ruta propuesta para cada pieza.
Referencias y fuentes
Las capacidades y los antecedentes de las empresas se atribuyen a las páginas publicadas sobre sus servicios, equipos, historia y calidad; sus direcciones oficiales aparecen como texto sin formato en la comparación y en los perfiles. A continuación se indican las referencias a registros públicos y publicaciones utilizadas para los campos específicos de historia o dirección.
- Companies House: Cheshire Wire Erosion Limited, domicilio social y registro de constitución; no se identifica el domicilio social como la ubicación de mecanizado.
- The Gateway: United Centerless Grinding & Thread Rolling, reportaje empresarial de febrero de 2020 que informa sobre la apertura en 1960.