Póngase en contacto con Zhenling

Aplicación y proceso
Servicios de acabado superficial para piezas mecanizadas por CNC
El acabado superficial de piezas mecanizadas por CNC se convierte en una decisión de compra cuando debe proteger un ajuste crítico, crear una textura controlada, preparar la pieza para otro recubrimiento o mantener una apariencia uniforme en todo un lote. Antes de incluir una secuencia de acabado en la cotización, Zhenling revisa el sustrato, el entorno de servicio, las caras expuestas, los riesgos para las tolerancias y el punto de inspección.
13 secuencias de acabado
- Selección basada en el plano
- Revisión de superficies críticas
- Alcance revisado por ingenieros
13 opciones de servicio
Cada opción lleva a una página verificada dedicada al proceso.
Plano o muestra
Las piezas personalizadas fabricadas según plano parten de la documentación o muestra que usted proporciona y controla.
4 familias de materiales
Acero, acero inoxidable, aleaciones a base de níquel y aleaciones de aluminio.
Secuencias de mecanizado de 3, 4 y 5 ejes
El mecanizado y los procesos posteriores se revisan como un solo paquete de liberación.
Selección del acabado superficial para piezas mecanizadas por CNC
El nombre de un acabado, por sí solo, no basta para liberar una pieza mecanizada por CNC. La herramienta de corte y el proceso de mecanizado dejan la superficie inicial; la función, el sustrato, la geometría crítica y la evidencia de aceptación determinan si el siguiente paso será una preparación mecánica, un recubrimiento depositado, una conversión química, un recubrimiento orgánico o un tratamiento térmico.
Procesos mecánicos y abrasivos
El cepillado, el pulido y el granallado con arena o microesferas modifican la textura o preparan la superficie. El plano debe identificar las caras visibles, los bordes, las superficies de sellado y cualquier característica geométrica que no admita exposición al abrasivo.
DECISIÓN PRINCIPAL
textura y preparación
RESTRICCIÓN MENOS EVIDENTE
protección de bordes y referencias
ACEPTACIÓN
apariencia y parámetro superficial definido
Recubrimientos depositados y orgánicos
La galvanoplastia, el niquelado químico, la pintura en polvo y la pintura líquida añaden material a la superficie. El espesor acumulado, los puntos de contacto, la temperatura de curado, el color o el brillo y las dimensiones después del acabado deben figurar en la solicitud de cotización.
DECISIÓN PRINCIPAL
protección o función adicional
RESTRICCIÓN MENOS EVIDENTE
distribución del espesor
ACEPTACIÓN
especificación del recubrimiento y ajuste crítico
Procesos químicos y electroquímicos
El anodizado, el anodizado duro, la pasivación y el pavonado modifican o convierten la superficie. La aleación, la condición de la pieza, las zonas de contacto eléctrico y los requisitos de ensayo propios del proceso deben liberarse en conjunto.
DECISIÓN PRINCIPAL
conversión superficial
RESTRICCIÓN MENOS EVIDENTE
aleación y zonas de contacto
ACEPTACIÓN
especificación de proceso aplicable
Tratamiento térmico
El tratamiento térmico modifica la condición del material en lugar de añadir un acabado decorativo. La dureza, el riesgo de deformación, los procesos previos y las características geométricas que se acabarán después determinan la secuencia.
DECISIÓN PRINCIPAL
objetivo de propiedades del material
RESTRICCIÓN MENOS EVIDENTE
secuencia y deformación
ACEPTACIÓN
condición, dureza y método de inspección
ESTRATEGIA
Mapa de estados superficiales de 13 procesos
Parta del estado superficial requerido para la pieza, no del nombre del proceso. Un objetivo de resistencia a la corrosión, una cara mate visible, un ajuste controlado, un contacto eléctrico o un requisito de dureza lleva la solicitud de cotización por un camino distinto, aunque la geometría base sea idéntica.
FACTORES DE RIESGO
Datos del comprador que cambian la secuencia
- Antes de recomendar un proceso decorativo posterior, los especialistas en mecanizado investigan si la mala calidad superficial se debe a la sujeción de la pieza, el estado de la herramienta, los avances, las velocidades o la rigidez.
- En un bastidor unido con adhesivo, el calor de curado puede convertirse en un criterio decisivo de compatibilidad y no en un detalle menor de producción.
- Un espesor de película fuera del rango acordado pone en riesgo el ajuste y puede exigir retirar el recubrimiento, retrabajar la pieza o volver a recubrirla.
Compatibilidad entre material, función y acabado
Los materiales suministrados por Zhenling incluyen aceros al carbono y aleados, aceros inoxidables, aleaciones a base de níquel y aleaciones de aluminio. La combinación final depende del grado exacto, la forma del producto, su condición, el medio de servicio, la temperatura, la dureza y cualquier operación posterior de unión o ensamble.
01
Acero al carbono / aleado
02
Acero inoxidable
03
Aleaciones de níquel / especiales
04
Aluminio
Aceros al carbono y aleados
- Los grados suministrados incluyen 20#, 45#, Q235A, Q345D, 12CrMoV, GCr15, 25CrMo y 42CrMo.
- Indique el tratamiento térmico, la dureza, la exposición a la corrosión y la secuencia de recubrimiento.
- Identifique el acero de alta resistencia antes del recubrimiento electrolítico o el procesamiento químico para poder revisar la especificación aplicable del producto y del proceso, así como los límites que orienta la guía ASTM B1031.
Aceros inoxidables
- Los grados suministrados incluyen 303, 304, 304L, 316, 316L y 321.
- Distinga los requisitos de acabado del material base, eliminación de hierro libre, apariencia y resistencia a la corrosión en servicio.
- Indique las soldaduras, la coloración térmica, el riesgo de hierro incrustado y cualquier objetivo de facilidad de limpieza.
Aleaciones a base de níquel y aleaciones especiales
- Los materiales suministrados incluyen aleaciones a base de níquel para servicio químico, C276 y 904L.
- Confirme la especificación exacta, la forma del producto y su condición antes de atribuir a la pieza los valores publicados del material.
- Use el plano para definir qué superficies recibirán tratamiento y cuáles seguirán controladas por mecanizado.
Aleaciones de aluminio
- Envíe el plano junto con la aleación exacta y su temple.
- El resultado del anodizado, el color y el aumento dimensional varían según la aleación, el pretratamiento y la geometría.
- Identifique las uniones adhesivas, los contactos eléctricos, las roscas, los orificios y las caras visibles antes de seleccionar una secuencia de recubrimiento.
Criterios de evaluación
Evaluación del material y el entorno
Un acabado no sirve para todas las aleaciones ni todas las condiciones de servicio. Indique el medio, la temperatura, el tipo de contacto o desgaste, los productos químicos de limpieza, los requisitos eléctricos, el material de la pieza acoplada y el aspecto deseado para acotar las opciones sin afirmar que existe un acabado “mejor” para todo.
13 servicios de acabado superficial para piezas CNC
Cada ficha presenta una opción de decisión y un enlace verificado a su página específica. Esta página principal le ayuda a elegir; la página específica contiene los detalles de especificación, material, inspección y cotización de cada proceso.
Acabado cepillado
Úselo para obtener una textura direccional controlada en superficies metálicas visibles.
Criterio de compatibilidad del sustrato
grado del metal y superficie inicial
Datos para la cotización
dirección del cepillado, cara visible y bordes protegidos
Consulte el acabado cepillado
Servicios de pulido
Úselo cuando un acabado liso, la reflectividad o una superficie preparada sean importantes para la función o la apariencia.
Criterio de compatibilidad
aleación y marcas iniciales de mecanizado
Datos para la cotización
parámetro objetivo, nivel de brillo y límites de los bordes
Consulte los servicios de pulido
Servicios de galvanoplastia
Úsela cuando una capa metálica depositada aporte una función superficial especificada.
Criterio de compatibilidad del sustrato
sustrato y sistema de recubrimiento electrolítico
Datos para la cotización
especificación del proceso, espesor, zonas enmascaradas y puntos de contacto
Consulte los servicios de galvanoplastia
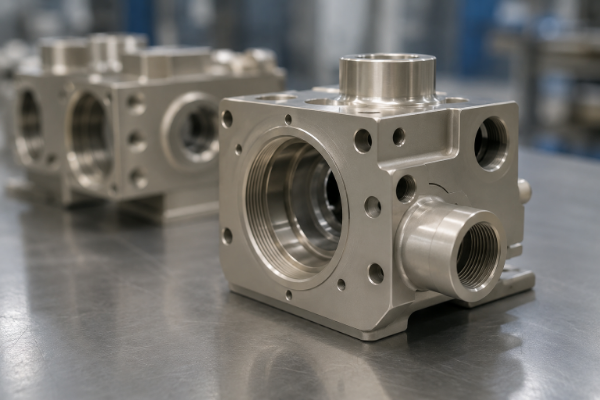
Niquelado químico
Úselo cuando un proceso de niquelado autocatalítico sea adecuado para una geometría compleja o un depósito controlado.
Criterio de compatibilidad
sustrato y pretratamiento
Datos para la cotización
especificación aplicable, espesor, dureza y ajustes críticos
Consulte el niquelado químico
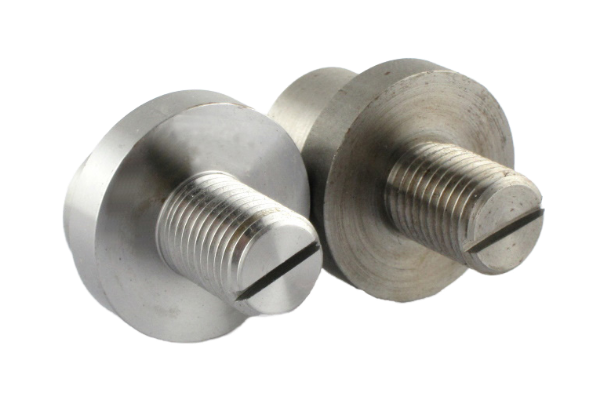
Servicios de pasivación
Úselos cuando se especifique un proceso de limpieza superficial y pasivación para acero inoxidable.
Criterio de compatibilidad del sustrato
grado del acero inoxidable y procesos previos
Datos para la cotización
especificación aplicable, método de ensayo y limpieza posterior al proceso
Consulte los servicios de pasivación
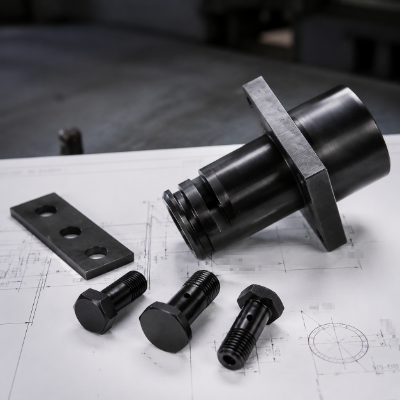
Acabado por pavonado
Úselo cuando se especifique una superficie oscura obtenida por conversión para una pieza metálica compatible.
Criterio de compatibilidad
familia de aleaciones y condición de tratamiento térmico
Datos para la cotización
especificación aplicable, apariencia, aceite o sellador y superficies críticas
Consulte el acabado por pavonado
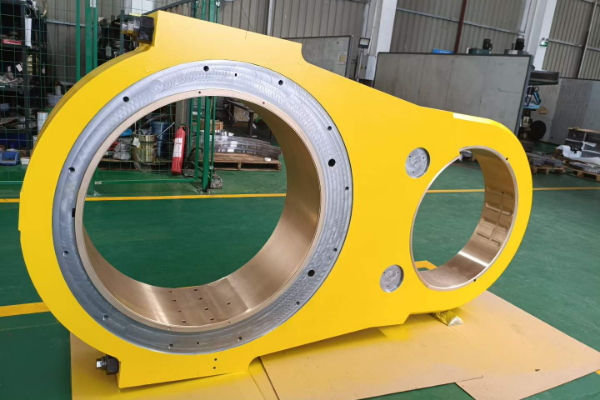
Servicios de pintura en polvo
Úselos para obtener un recubrimiento de color curado sobre un sustrato compatible.
Criterio de compatibilidad del sustrato
sustrato, pretratamiento y características geométricas sensibles al curado
Datos para la cotización
color, brillo, textura, zonas enmascaradas y espesor objetivo de la película
Consulte los servicios de pintura en polvo
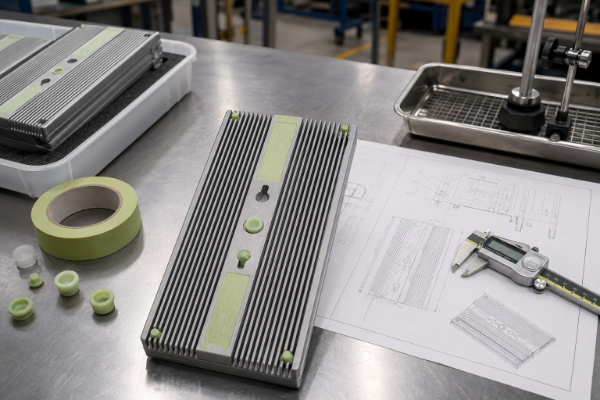
Servicios de anodizado duro
Úselos cuando la resistencia al desgaste y un aumento dimensional controlado sean importantes para una aleación de aluminio compatible.
Criterio de compatibilidad
aleación y temple
Datos para la cotización
indicación de Tipo III, espesor, sellado, color y zonas enmascaradas
Consulte los servicios de anodizado duro
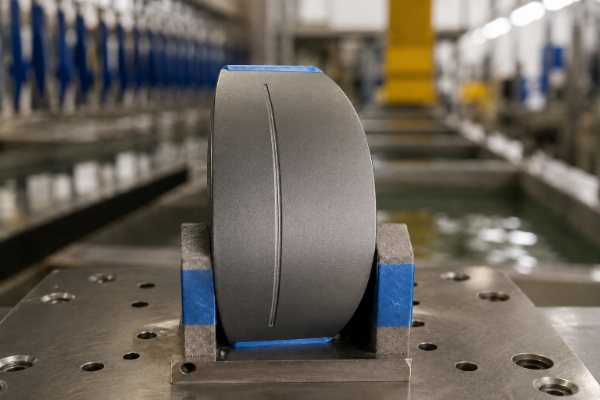
Servicios de anodizado
Úselos cuando se especifique una capa de óxido anódico de Tipo II o de otro tipo sobre aluminio u otra aleación compatible.
Criterio de compatibilidad del sustrato
aleación exacta y clase de superficie visible
Datos para la cotización
tipo de proceso, color, sellado, espesor y puntos de contacto
Consulte los servicios de anodizado
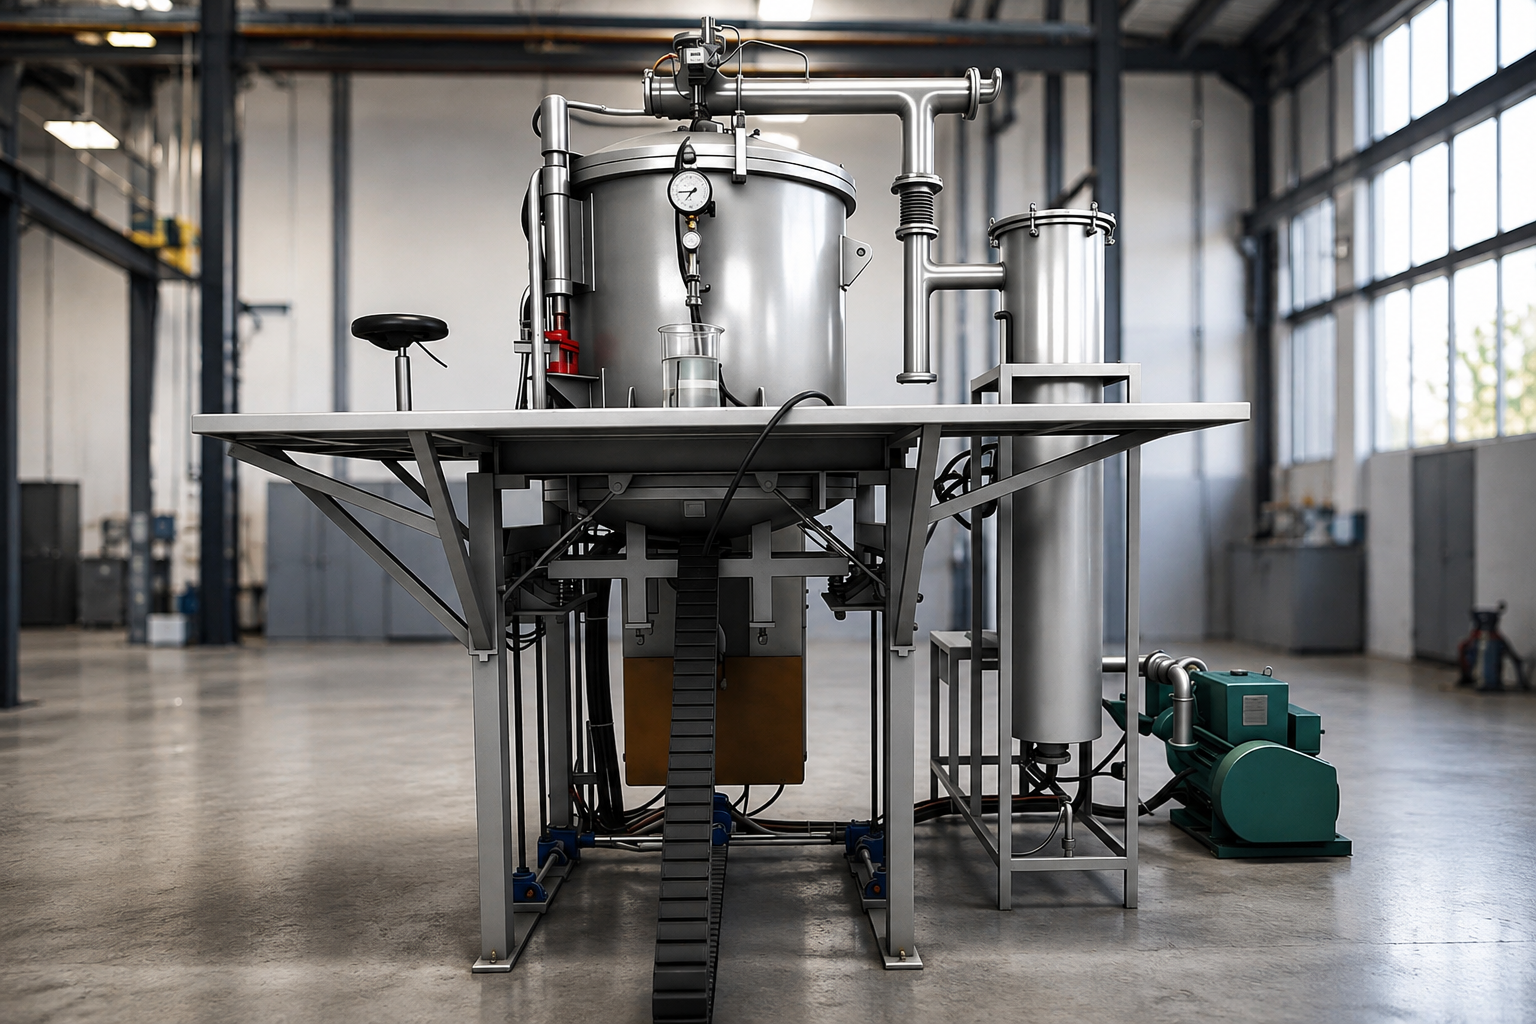
Servicios de tratamiento térmico
Úselos cuando el plano establezca una condición del material o una secuencia para alcanzar determinada dureza.
Criterio de compatibilidad
grado, condición inicial y procesos previos
Datos para la cotización
especificación aplicable, condición objetivo, dureza y control de la deformación
Consulte los servicios de tratamiento térmico
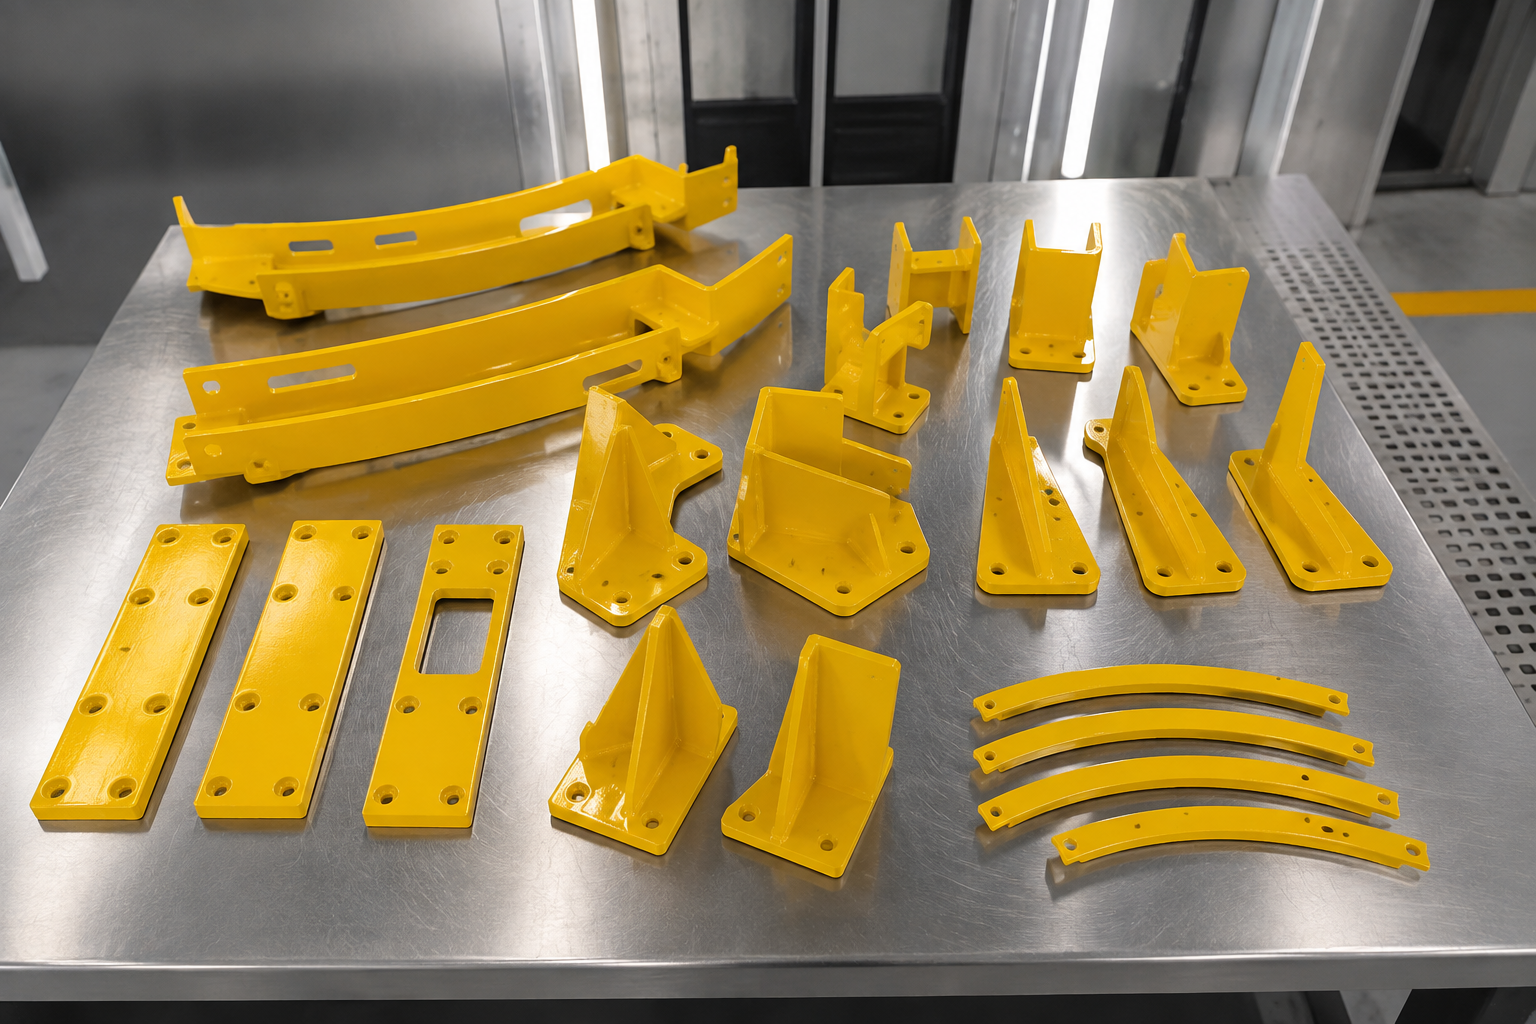
Servicios de pintura líquida
Úselos cuando se especifique un sistema de recubrimiento líquido y un objetivo de apariencia.
Criterio de compatibilidad del sustrato
sustrato, imprimación y entorno de servicio
Datos para la cotización
sistema de pintura, color, brillo, espesor y zonas enmascaradas
Consulte los servicios de pintura líquida
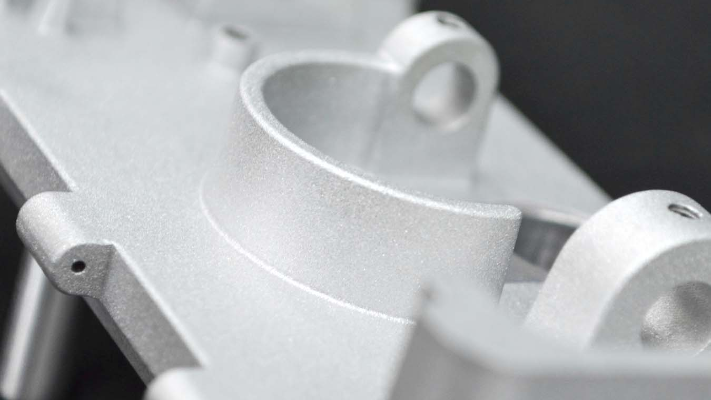
Servicios de granallado con arena
Úselos para limpiar, preparar o crear una superficie abrasiva controlada en una pieza adecuada.
Criterio de compatibilidad
sustrato, dureza y geometría
Datos para la cotización
abrasivo, perfil objetivo, caras protegidas y límites de los bordes
Consulte los servicios de granallado con arena
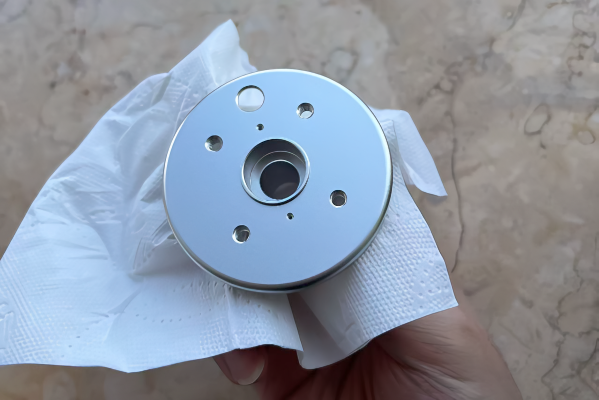
Servicios de granallado con microesferas
Úselos para obtener una textura mate uniforme cuando el abrasivo seleccionado sea adecuado para la pieza.
Criterio de compatibilidad del sustrato
sustrato y acabado inicial
Datos para la cotización
abrasivo, cobertura, superficie de clase A, color esperado y zonas enmascaradas
Consulte los servicios de granallado con microesferas
Norma de ingeniería
Rugosidad superficial, espesor acumulado del recubrimiento y dimensiones críticas
ASME B46.1-2019 (R2026) distingue entre rugosidad, ondulación y dirección de las marcas superficiales, y el artículo de calibración citado del NIST presenta Ra, Rq, Rz, Rt, Rp, Rv y RSm junto con las condiciones de medición y las fuentes de incertidumbre.12 Una indicación de acabado solo está lista para liberación cuando el parámetro, la base de medición y las características geométricas protegidas son explícitos.
“
Una indicación de acabado está lista para cotización cuando el material, las superficies críticas, las zonas enmascaradas, la base de medición y el objetivo de apariencia forman parte del mismo paquete de liberación.— Equipo de ingeniería de Zhenling
Protocolo de liberación
- Una tabla de acabados superficiales para mecanizado sirve como referencia rápida, pero no sustituye el parámetro controlado ni la base de medición.
- Los símbolos de acabado superficial en mecanizado deben indicar una norma, un valor, una dirección y las superficies a las que se aplican.
- Una indicación de acabado superficial puede cotizarse cuando también identifica las zonas enmascaradas, las dimensiones en el estado final y la evidencia de aceptación.
Indique el parámetro superficial, la unidad, la longitud de corte o el filtro, la dirección de medición, los puntos de muestreo y la norma aplicable. ISO 21920-2:2021 establece los términos y parámetros actuales del método de perfil.3
Marque las roscas, los orificios, las referencias geométricas, las caras de sellado, los asientos de rodamientos, los contactos eléctricos y las caras visibles que deben protegerse. El enmascarado se utiliza en procesos de acabado secos y húmedos, no solo en una familia de recubrimientos.5
Indique si el acabado añade, elimina o convierte la superficie e identifique todos los ajustes que dependen del estado final. La distribución del espesor, la acumulación en los bordes, las cavidades y los puntos de contacto deben revisarse en el plano.
Defina si la aceptación se realiza antes del acabado, después del acabado o en ambas etapas. Indique el método y el criterio.
Especificación de liberación del acabado en 8 campos
CAMPO // 01
Objetivo funcional
DEFINIR:
Corrosión, desgaste, fricción, adhesión, conductividad, facilidad de limpieza o apariencia.
RIESGO CONTROLADO:
Evita que el nombre de un proceso sustituya el requisito de la pieza.
CAMPO // 02
Sustrato
DEFINIR:
Grado exacto, temple, condición y tratamientos térmicos o químicos previos.
RIESGO CONTROLADO:
Evita incompatibilidades del material y la atribución incorrecta de propiedades.
CAMPO // 03
Parámetro superficial
DEFINIR:
Ra, Rz u otro parámetro definido, con unidades y límites.
RIESGO CONTROLADO:
Evita que la rugosidad media oculte el riesgo asociado a picos o valles.
CAMPO // 04
Base de medición
DEFINIR:
Longitud de corte/filtro, longitud de evaluación, dirección/orientación de las marcas, puntos de muestreo y método.
RIESGO CONTROLADO:
Permite comparar las lecturas del proveedor y del comprador.
CAMPO // 05
Enmascarado
DEFINIR:
Roscas, orificios, referencias geométricas, caras de sellado, contactos, superficies de clase A y puntos de soporte.
RIESGO CONTROLADO:
Protege el ajuste, la función y la apariencia.
CAMPO // 06
Margen para el cambio dimensional
DEFINIR:
Espesor del acabado o material eliminado y características geométricas de acoplamiento afectadas.
RIESGO CONTROLADO:
Controla la interferencia, la holgura y los efectos en los bordes.
CAMPO // 07
Apariencia
DEFINIR:
Color, brillo, textura, lado visible, muestra o referencia aprobada.
RIESGO CONTROLADO:
Reduce los rechazos subjetivos y las variaciones entre lotes.
CAMPO // 08
Paquete de aceptación
DEFINIR:
Punto de inspección antes/después del proceso, informe, certificado, plan de muestreo y responsable de la liberación.
RIESGO CONTROLADO:
Evita que un lote terminado llegue a un punto de retención sin definir.
RFQ-SYS // 09
Precio, plazo de entrega y datos para la cotización
El costo del acabado superficial depende de la secuencia, el área superficial y la cantidad, el pretratamiento, el enmascarado o los dispositivos de sujeción, el control del color o el brillo, el espesor del recubrimiento o la dureza objetivo, la inspección y el embalaje. Estos elementos del alcance explican por qué dos cotizaciones de aspecto similar pueden ofrecer distinta durabilidad o precisión; Zhenling confirma el precio y el plazo de entrega después de revisar el paquete real.
Factores que determinan el costo del acabado
Secuencia y sustrato
Qué modifica la cotización
Los requisitos de baño, granallado, recubrimiento, curado o tratamiento térmico varían según el material.
Dato para la cotización que elimina la incertidumbre
Grado exacto, condición y especificación aplicable del acabado.
Sector y aplicación del comprador
Qué modifica la cotización
El entorno de servicio, el uso regulado y el ensamble posterior modifican la evidencia requerida del proceso.
Dato para la cotización que elimina la incertidumbre
Aplicación, destino, especificación aplicable y responsable de la liberación.
Área superficial y cantidad
Qué modifica la cotización
La manipulación, la densidad de carga en los soportes, la carga por lote y la proporción del costo de preparación cambian según la combinación de piezas.
Dato para la cotización que elimina la incertidumbre
Cantidad de prototipos, cantidad autorizada para producción y pronóstico de pedidos recurrentes.
Pretratamiento
Qué modifica la cotización
La limpieza, la eliminación de recubrimientos, el desbarbado o la preparación superficial añaden etapas controladas.
Dato para la cotización que elimina la incertidumbre
Condición de recepción, presencia de aceite/óxido/cascarilla y objetivo de limpieza.
Enmascarado y dispositivos de sujeción
Qué modifica la cotización
Una geometría compleja de las zonas que deben excluirse del proceso aumenta el trabajo de preparación, verificación y retiro de las protecciones.
Dato para la cotización que elimina la incertidumbre
Plano marcado, además de roscas, orificios, referencias geométricas y superficies de clase A críticas.
Control de apariencia
Qué modifica la cotización
El color, el brillo, la textura, las caras visibles y la aprobación de muestras añaden criterios de liberación.
Dato para la cotización que elimina la incertidumbre
Sistema de color, brillo objetivo, cara A/B y referencia aprobada.
Espesor acumulado o dureza objetivo
Qué modifica la cotización
El espesor, la dureza, el sellado, el horneado o la condición de tratamiento afectan la secuencia.
Dato para la cotización que elimina la incertidumbre
Indicación del proceso, rango objetivo y excepciones para características geométricas específicas.
Inspección y registros
Qué modifica la cotización
Los informes, certificados, muestreos y ensayos de terceros requieren recursos planificados.
Dato para la cotización que elimina la incertidumbre
Lista de documentos requeridos, método de ensayo, plan de muestreo y responsable de la aceptación.
Embalaje y logística
Qué modifica la cotización
Las piezas con requisitos estéticos, los bordes recubiertos y los lotes mixtos pueden requerir separación y protección.
Dato para la cotización que elimina la incertidumbre
Norma de embalaje, destino y restricciones de manipulación.
Regla para comparar cotizaciones
Compare las cotizaciones solo cuando los ocho factores incluyan el mismo alcance. Un precio más bajo que omite el pretratamiento, el enmascarado, los criterios de apariencia o la evidencia de inspección no corresponde a la misma compra.
Puntos de control de calidad del acabado superficial
El control de calidad comienza antes de que la pieza entre en la secuencia de acabado y termina después de inspeccionar la superficie final conforme al paquete de liberación escrito. Los ingenieros de Zhenling ponen en espera la solicitud de cotización cuando la inspección carece de un método acordado, un punto de muestreo o un criterio de aceptación, ya que esa omisión crea riesgo de retrabajo. La norma ISO o ASTM aplicable, o el requisito del plano, junto con la evidencia requerida y su responsable, se establecen en la cotización en lugar de deducirse después del procesamiento.
Superficie de entrada
01
- Revisión del plano y material
- Marcas de mecanizado, rebabas, aceite, cascarilla o recubrimiento previo
- Caras críticas y clase de apariencia
Revisión del enmascarado y los contactos
02
- Roscas, orificios, ajustes y referencias geométricas protegidos
- Ubicación de soportes, alambres o puntos de contacto
- Caras A/B y límites de los bordes
Punto de retención del proceso
03
- Secuencia y proceso especificados
- Registros aplicables del lote, baño, curado o tratamiento térmico
- Cualquier muestra o aprobación de la primera pieza requerida
Aceptación final
04
- Apariencia y parámetro superficial
- Dimensiones críticas en el estado final
- Informes, certificados y liberación para embalaje
Protocolo de excepciones
Criterio de liberación para acero de alta resistencia
Para el acero de alta resistencia que se someterá a recubrimiento electrolítico o procesamiento químico, utilice las especificaciones aplicables del producto y del proceso para definir la evaluación del control del hidrógeno, la secuencia de tratamiento térmico y la evidencia de validación. ASTM B1031-26E01 es una guía para esa evaluación, no una especificación universal del producto.4 No use un ciclo genérico de horneado como regla universal de liberación.
Flujo de trabajo del pedido y responsabilidad de calidad
Los plazos de mecanizado y acabado no son fiables hasta que la secuencia de acabado y la condición de aceptación se liberan en conjunto. Zhenling deja claras en la cotización la responsabilidad del proceso, la responsabilidad de la inspección y la información pendiente del comprador. Cuando la aceptación depende de la textura del perfil, los datos para la indicación conforme a ISO 21920-2 permanecen en el paquete de liberación.3
1
Enviar
Plano, modelo CAD, grado, cantidad, indicación de acabado y destino.
2
Revisar
Función, material, superficies críticas, zonas enmascaradas, aumento dimensional y base de medición.
3
Cotizar
Secuencia del proceso, responsabilidad de ejecución, alcance de inspección y límite del plazo.
4
Mecanizar
Produzca la geometría controlada y prepare la superficie para el proceso aprobado.
5
Aplicar el acabado
Aplique el proceso confirmado, manteniendo las zonas enmascaradas, los puntos de contacto y los registros de liberación.
6
Aceptar
Inspeccione el estado final, complete los requisitos de evidencia y proteja la superficie para el envío.
Mapa de la cola de acabado y los cuellos de botella del retrabajo
Paquete de liberación
Si faltan datos del acabado, el enmascarado o la apariencia, la secuencia se detiene antes de producir.Preparación del enmascarado
Una geometría compleja de las zonas que deben excluirse del proceso puede convertir el montaje en una etapa secuencial, en lugar de una tarea paralela.Cola de procesamiento
La capacidad de los baños, el granallado, el recubrimiento, el curado o el tratamiento térmico depende de la secuencia seleccionada.Medición final
Los ajustes críticos deben verificarse en el estado superficial acordado.Ciclo de retrabajo
Los incumplimientos de espesor de película, color, enmascarado o ajuste pueden obligar a decidir si se retira el acabado, se repite el proceso o se vuelve a fabricar la pieza.
Acción del comprador: Cierre el paquete de liberación antes de iniciar el mecanizado y designe al responsable de cada punto de retención. Es la vía más corta para obtener una cotización comparable y un programa de acabado que pueda revisarse.
Configure la secuencia
Taller de Zhenling y apoyo a la fabricación
Zhenling se fundó en 2006 y opera en una planta de 8,000 metros cuadrados en Jiashan, Zhejiang, que incluye 6,000 metros cuadrados de taller. El equipo indicado incluye máquinas de electroerosión por hilo CNC, tornos, fresadoras, rectificadoras, mandrinadoras y taladradoras, centros de mecanizado de 3, 4 y 5 ejes importados, además de equipos que permiten coordinar procesos de fabricación de chapa metálica. La aceptación de la textura superficial se rige por el plano y el requisito aplicable de ASME B46.1 o ISO 21920; estas referencias no son certificaciones de la fábrica.13
Proceso de fabricación relacionado
Cuando el sector de aplicación modifique los requisitos de material, inspección o documentación, utilice la página principal de mecanizado CNC por industria para organizar esos datos antes de solicitar la cotización del acabado.
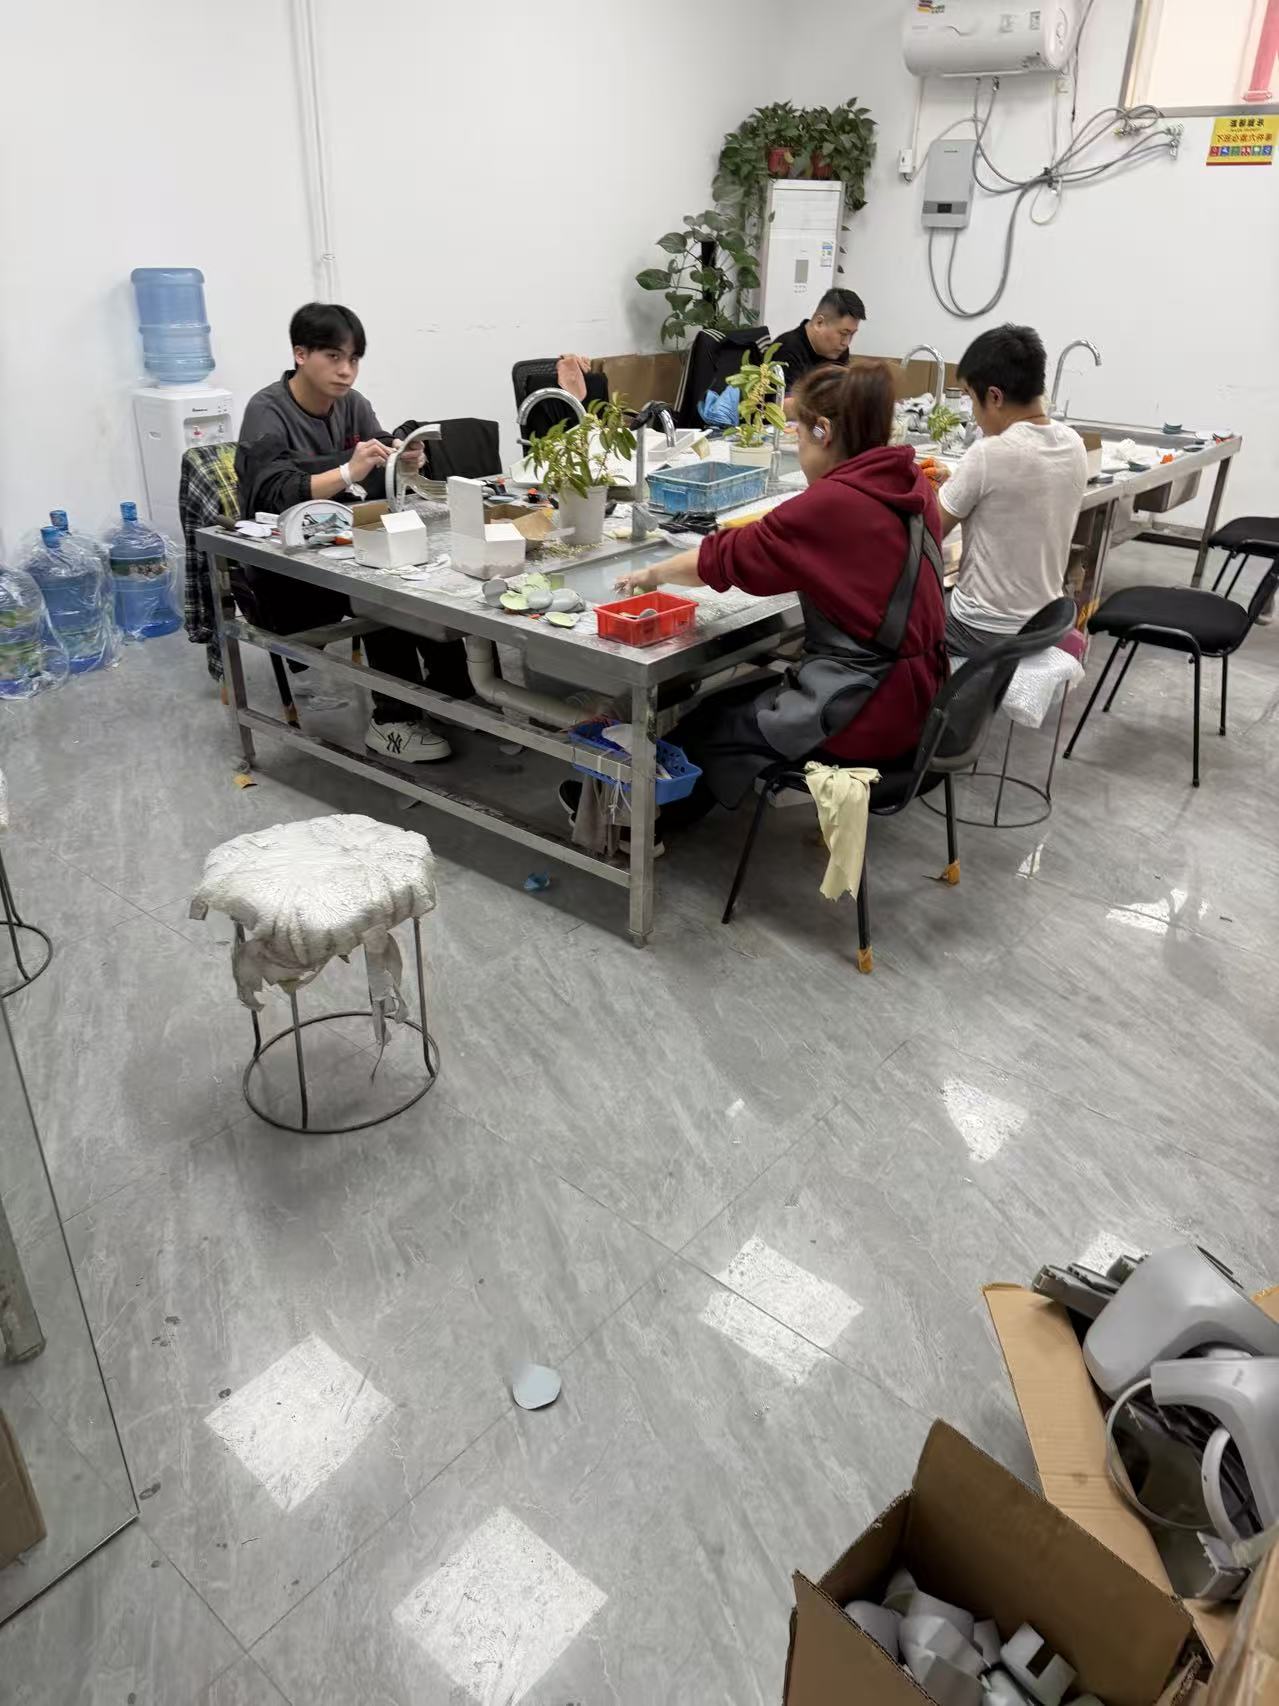
Equipo de Zhenling realizando trabajos manuales de acabado superficial en piezas metálicas. Imagen proporcionada por el cliente de trabajos manuales sobre superficies y manipulación de piezas en la planta de Jiashan.
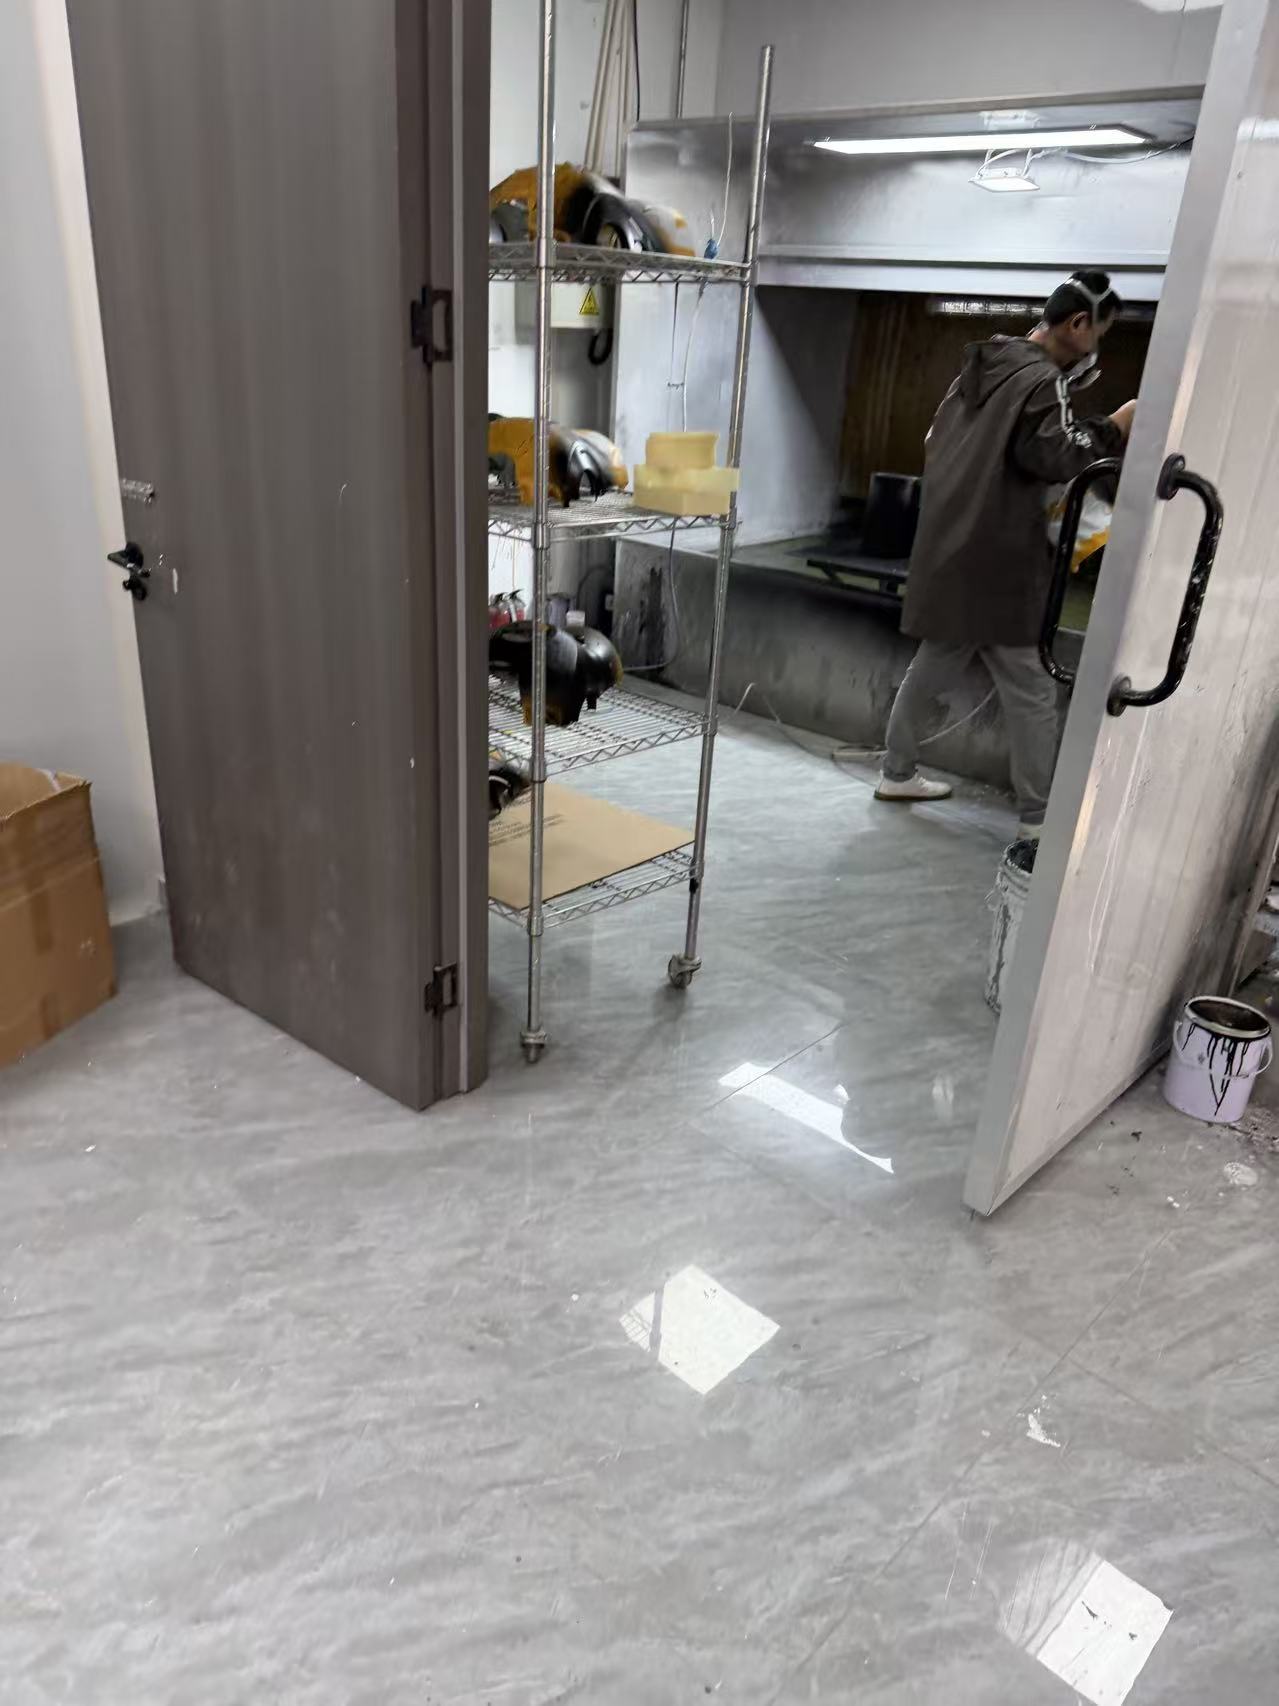
Operario de Zhenling trabajando dentro de una cabina real de acabado superficial en el taller de Jiashan. Imagen real, proporcionada por el cliente, de una cabina de acabado y un operario. Respalda la descripción del entorno de trabajo, pero no demuestra que la empresa realice por sí misma todos los procesos enumerados.
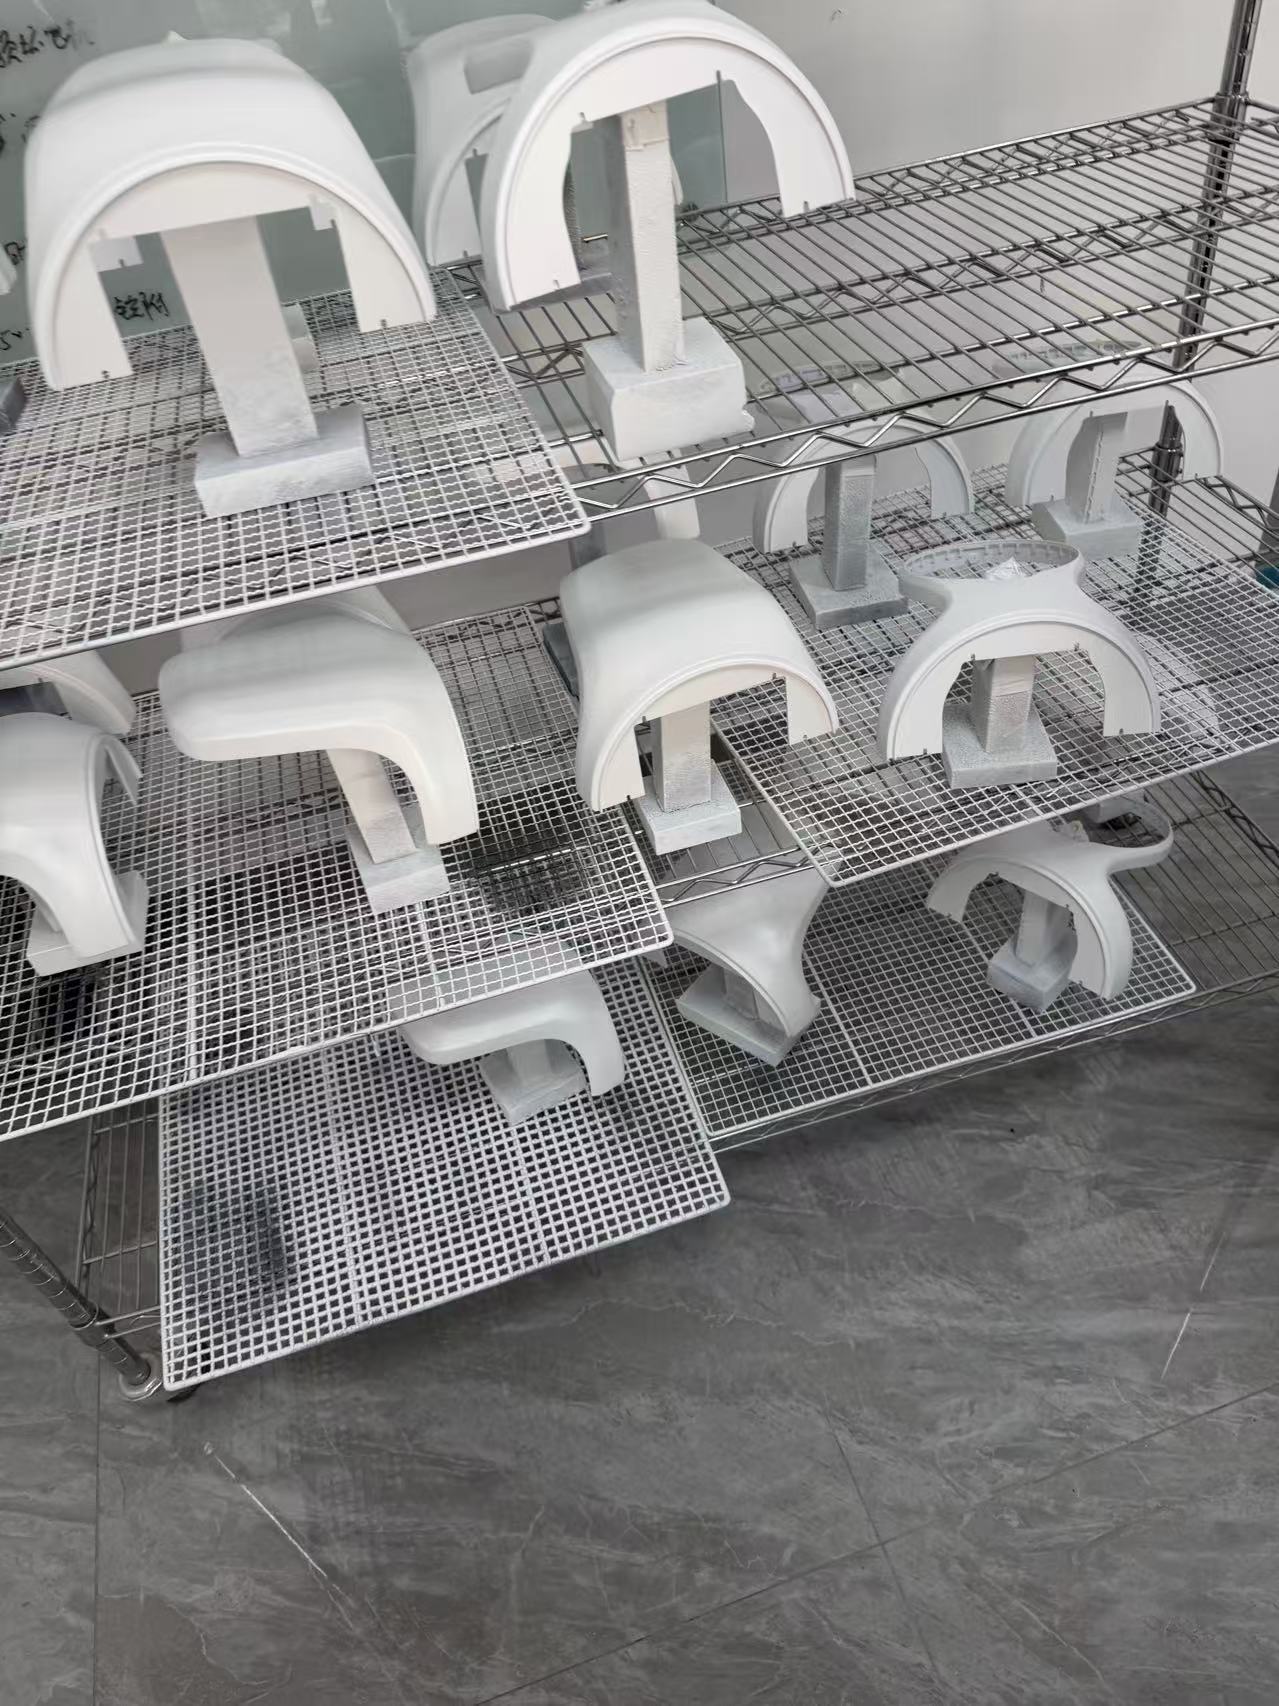
Componentes metálicos recubiertos colocados en soportes en el área de acabado superficial de Zhenling. Imagen de piezas en proceso, proporcionada por el cliente, que muestra componentes metálicos recubiertos sobre soportes.
MECANIZADO CNC Y ACABADO
Fabricación según plano
Fundada en 2006
Componentes metálicos no estándar y mecanizado personalizado a partir de planos o muestras.
Fábrica de 8,000 m²
Planta en Jiashan con un taller de 6,000 m².
Equipos para diversos procesos
Los equipos de mecanizado, conformado y soldadura permiten revisar la secuencia de fabricación de cada pieza.
Asesoría en selección de materiales
Los requisitos de temperatura, corrosión, presión y dureza se revisan junto con el grado del material.
“La mejor revisión del acabado comienza antes de que la pieza salga del mecanizado. En ese momento todavía podemos proteger un ajuste, definir una cara visible y situar el punto de inspección donde corresponde.”
Compromisos entre acabados y procesos alternativos
Una buena página de servicios no obliga a aplicar el mismo acabado a todas las piezas. Los procesos de acabado no son intercambiables; si se elige sin considerar el aumento dimensional, el calor de curado, la resistencia del sustrato, la tolerancia de apariencia o la siguiente etapa de ensamble, se pueden perder ajuste y uniformidad o generar retrabajo.
ESCENARIO 01 // Roscas, orificios o ajustes a presión estrechos
FACTOR DE RIESGO
Por qué perjudica a la pieza
La superficie añadida o convertida puede alterar el ajuste final.
PROCESO ALTERNATIVO
Siguiente opción por evaluar
Enmascare la característica geométrica, añada un margen de mecanizado, mecanice después del acabado cuando esté permitido o elija un proceso compatible de menor espesor.
ESCENARIO 02 // Ensamble con adhesivo o sensible al calor
FACTOR DE RIESGO
Por qué perjudica a la pieza
Un ciclo de curado o tratamiento térmico puede afectar los adhesivos, los sellos o la condición del material.
PROCESO ALTERNATIVO
Siguiente opción por evaluar
Aplique el acabado antes del ensamble, proteja la unión o seleccione un sistema compatible que requiera menor temperatura.
ESCENARIO 03 // Acero de alta resistencia que se someterá a recubrimiento electrolítico o procesamiento químico
FACTOR DE RIESGO
Por qué perjudica a la pieza
El riesgo asociado al hidrógeno depende de la resistencia del material, el proceso, el recubrimiento y el método validado para reducirlo.
PROCESO ALTERNATIVO
Siguiente opción por evaluar
Para una pieza aeroespacial o sujeta a otras especificaciones, aplique la especificación del producto y del proceso que corresponda; ASTM B1031 puede orientar la revisión, pero no sustituye esa especificación.
ESCENARIO 04 // Objetivo de apariencia sin una referencia aprobada
FACTOR DE RIESGO
Por qué perjudica a la pieza
Palabras como “liso”, “mate” o “negro” no definen el color, el brillo, la textura ni las marcas de contacto aceptables.
PROCESO ALTERNATIVO
Siguiente opción por evaluar
Apruebe una muestra, un sistema de color, la designación de las caras A/B y las condiciones de inspección visual.
ESCENARIO 05 // Requisito de adhesión combinado con la menor rugosidad
FACTOR DE RIESGO
Por qué perjudica a la pieza
Una superficie más lisa no es automáticamente mejor para todos los sistemas de unión o recubrimiento.
PROCESO ALTERNATIVO
Siguiente opción por evaluar
Especifique conjuntamente el perfil de preparación y el requisito de adhesión.
ESCENARIO 06 // Componente giratorio o balanceado
FACTOR DE RIESGO
Por qué perjudica a la pieza
Una deposición irregular o una distribución desigual del recubrimiento pueden alterar la distribución final de la masa.
PROCESO ALTERNATIVO
Siguiente opción por evaluar
Defina la distribución, el enmascarado, la inspección posterior al acabado y cualquier requisito de balanceo.
ESCENARIO 07 // Sustrato plástico o de impresión 3D
FACTOR DE RIESGO
Por qué perjudica a la pieza
Los supuestos sobre recubrimiento o preparación de este esquema de secuencias de fabricación para metales no son aplicables a otra familia de sustratos.
PROCESO ALTERNATIVO
Siguiente opción por evaluar
Revise por separado el material, la adhesión, el curado y la aceptación antes de elegir el acabado.
Herramientas de ingeniería de acabado superficial
Utilice nuestras herramientas de evaluación propias para definir las superficies críticas, estandarizar las instrucciones de enmascarado y comprobar si su solicitud de cotización está lista antes de liberar el proyecto para fabricación. Asegúrese de que los símbolos de acabado superficial de mecanizado indiquen una norma medible, una dirección precisa y los criterios de aceptación aplicables.
Selector de secuencias de fabricación para el acabado
Compare y elija la secuencia de fabricación más adecuada para el acabado superficial de piezas CNC según los requisitos funcionales, el material del sustrato y las tolerancias para el espesor añadido por el recubrimiento.
Generador de solicitudes de cotización para enmascarado y aceptación
Genere un resumen de especificaciones controlado que defina las características geométricas críticas, el enmascarado de roscas y las bases de medición para obtener cotizaciones precisas de los proveedores.
Verificación de la solicitud de cotización para acabado superficial
Revise las indicaciones de su plano frente a las normas ASME e ISO para evitar ambigüedades en la rugosidad media, el filtrado y los criterios de aceptación.
Acabado superficial de piezas CNC: preguntas frecuentes
¿Cómo debo elegir el acabado superficial de una pieza mecanizada por CNC?
Comience por la función, el sustrato, el entorno de servicio y la geometría crítica; después compare las secuencias de fabricación compatibles. La apariencia es un factor; el ajuste, la corrosión, el desgaste, la adhesión, la conductividad y la inspección pueden influir en la decisión.
¿Basta con indicar Ra para especificar el acabado superficial?
No. Indique el parámetro y la unidad; después añada el límite de corte o filtro, la dirección o el patrón de las marcas, la base de evaluación o muestreo, el método de medición y el lugar de aceptación que requiera la aplicación.
¿Se pueden combinar varios acabados superficiales en una misma pieza?
Sí, siempre que se definan la secuencia, la compatibilidad, las áreas enmascaradas y la condición de la pieza para su aceptación. La solicitud de cotización debe mostrar qué superficie recibe cada secuencia de fabricación y qué proceso determina la dimensión final.
¿Las dimensiones críticas deben inspeccionarse antes o después del acabado?
El plano debe indicar la condición superficial requerida para la aceptación. Algunas características geométricas requieren verificaciones antes y después del acabado porque el espesor añadido por el recubrimiento, la conversión, el pulido o el granallado pueden afectar el resultado.
¿Por qué varían las cotizaciones de acabado entre proveedores?
Las cotizaciones difieren cuando no coinciden la secuencia de fabricación, el pretratamiento, el enmascarado, el color o el brillo, el espesor o la dureza, la inspección y el embalaje. Compare los mismos ocho elementos del alcance antes de comparar precios.
¿Qué debo incluir en una solicitud de cotización de acabado superficial?
Envíe el plano controlado, el archivo CAD, el grado y la condición del material, la cantidad, la especificación del acabado, las superficies críticas, los requisitos de enmascarado, la apariencia deseada, la base de medición, los registros requeridos y el destino.
¿Cómo protejo las roscas y las superficies de acoplamiento?
Marque cada característica geométrica que deba protegerse en el plano e indique si el ajuste final se controla mediante enmascarado, una tolerancia adicional o un proceso posterior aprobado. No deje que el responsable del acabado deduzca cuáles son las superficies críticas únicamente a partir de la geometría.
¿El horneado siempre elimina el riesgo de fragilización por hidrógeno después del recubrimiento electrolítico?
No. Las especificaciones aplicables del material, el producto y el proceso deben definir el plan de control del hidrógeno, incluido si se requiere horneado o algún ensayo. ASTM B1031-26E01 es una guía para esta revisión, no una especificación universal de producto.
¿Las trece secuencias de acabado se realizan en el mismo taller?
La cotización identifica la secuencia de fabricación seleccionada, quién se encarga de ejecutarla, quién es responsable de la inspección y qué evidencias se requieren para la liberación. Las fotografías proporcionadas muestran trabajos de acabado reales, pero no se usan para afirmar que todas las secuencias se realizan en nuestras instalaciones.
¿Qué documentos pueden acompañar a las piezas acabadas?
Indique en la solicitud de cotización el informe de inspección, el certificado del material, el certificado del proceso, el plan de muestreo u otro registro de liberación que se requiera. Zhenling confirma en la cotización escrita qué documentos puede proporcionar.
¿Cómo influye la elección del acabado en el plazo de entrega?
La liberación del mecanizado, el pretratamiento, el enmascarado, la espera para procesar la pieza, el curado o el horneado, la inspección y el retrabajo son etapas consecutivas que pueden detener el avance. Zhenling confirma el cronograma después de revisar la secuencia de fabricación seleccionada y los requisitos de aceptación.
¿Puedo solicitar una lista de posibles acabados antes de pedir una cotización?
Sí. Utilice el Selector de secuencias de fabricación para el acabado para organizar los datos sobre el material, el entorno, la apariencia y las características geométricas críticas; después envíe el resultado junto con su plano para una revisión de ingeniería.






