Póngase en contacto con Zhenling

Servicio de mecanizado CNC para piezas mecanizadas a medida y no estándar
- Plazo de cotización confirmado por un ingeniero tras revisar la solicitud
- Plazo del prototipo confirmado en la cotización
- Clase de tolerancia general ISO 2768-m
- Se aceptan archivos STEP, IGES, X_T, DWG, DXF y PDF
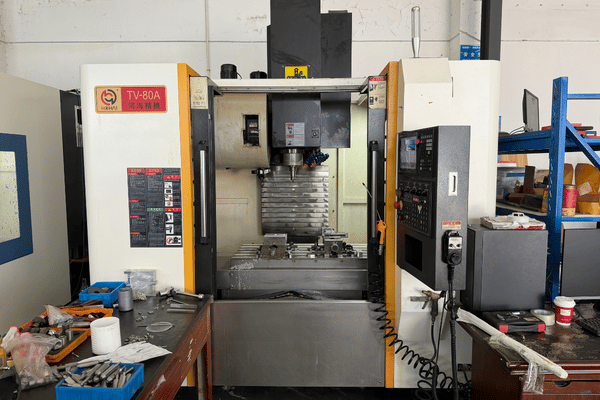
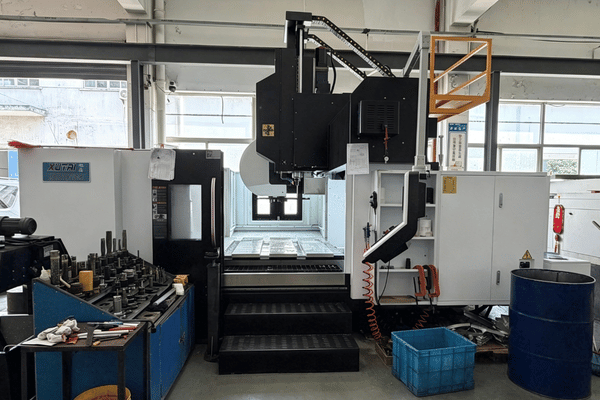
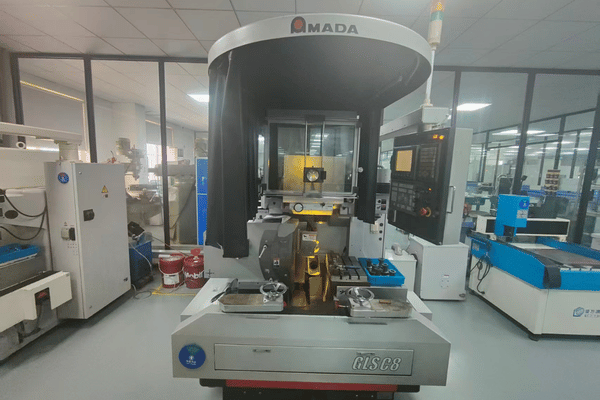
Según la información proporcionada por la empresa, opera desde 2006 en una planta de Jiashan. Para solicitar una cotización de mecanizado CNC, el plano, el material, la cantidad, la secuencia de fabricación, los requisitos de inspección y las condiciones de entrega determinan si el proveedor es adecuado; esta página no afirma que tenga experiencia con clientes de equipos a presión ni garantiza un plazo de respuesta de ingeniería. Las consultas al centro de servicios de mecanizado CNC deben incluir la revisión del plano, el material, la cantidad, las dimensiones críticas, la documentación de inspección y las condiciones de entrega acordadas. Considere provisionales las capacidades y los plazos. Las condiciones por escrito deben identificar la secuencia de fabricación revisada, los límites, los registros y los supuestos para la liberación de las piezas.
Plazo de cotización
El plazo de respuesta a la solicitud de cotización se confirma tras la revisión de ingeniería.
Plazos de entrega
Los plazos de los prototipos y lotes pequeños se confirman en la cotización por escrito tras revisar el plano y la cantidad.
Tamaño del pedido
La cantidad mínima y la aceptación de pedidos de una sola pieza se confirman en la cotización por escrito.
Tolerancias generales
ISO 2768-m solo puede aplicarse a dimensiones sin tolerancia indicada cuando la cotización por escrito lo establece expresamente; las características geométricas con tolerancia individual y las indicaciones de tolerancia geométrica se revisan una por una.
Documentación específica del pedido
Se pueden incluir informes de inspección y documentación del material cuando se especifiquen en el plano y la cotización por escrito.
Condiciones comerciales y de pago
El método de pago, el anticipo, el plazo para liquidar el saldo, el Incoterm, el destino y la responsabilidad por el flete se confirman en la cotización por escrito.
PROCESOS Y CAPACIDADES
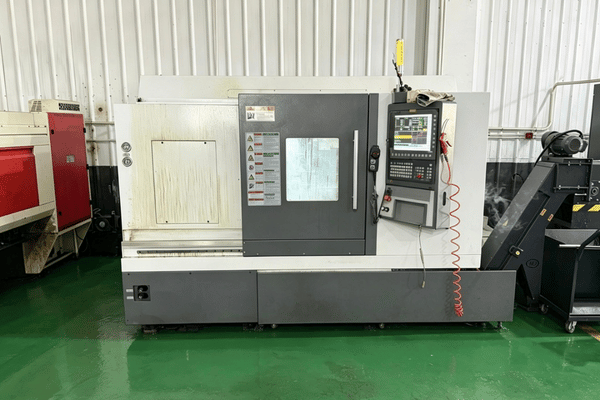
Capacidades, máquinas y líneas de proceso de mecanizado CNC
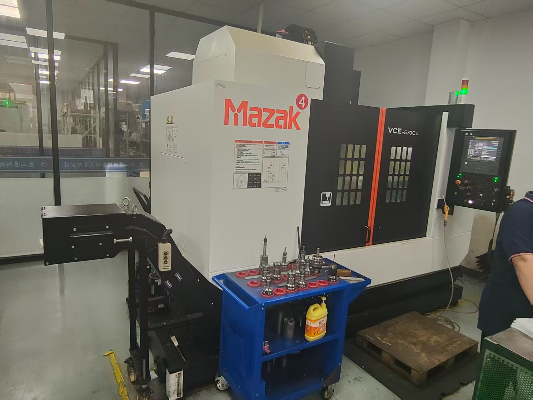
Todos nuestros trabajos parten de un plano, no de un catálogo. Mecanizamos componentes según cada plano mediante mecanizado CNC, y elegimos el proceso de fabricación según la geometría, la tolerancia y la cantidad, no según la máquina CNC que esté desocupada.
01
Fresado CNC
Carcasas prismáticas, bridas, placas, colectores y cuerpos con cavidades. Los centros de mecanizado de 3 y 4 ejes cubren la mayor parte de estos trabajos.
Servicio de fresado CNC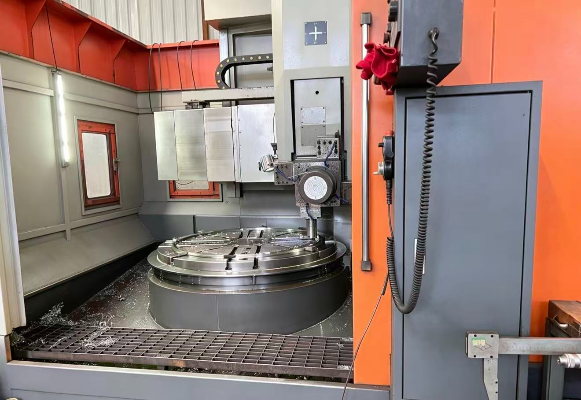
02
Torneado CNC
Ejes, rodillos, tapones, bujes, camisas y cuerpos roscados, incluso de gran diámetro. Cuando el plano lo permite, combinamos torneado y fresado en un mismo montaje.
Servicio de torneado CNC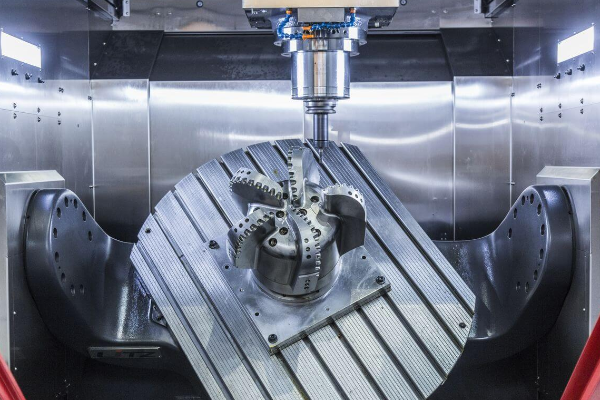
03
Mecanizado de 5 ejes
Caras con ángulos compuestos, contornos similares a los de un impulsor y piezas que, de otro modo, requerirían cuatro dispositivos de sujeción distintos. Estos trabajos se realizan en centros de mecanizado de 5 ejes importados.
Mecanizado CNC de 5 ejes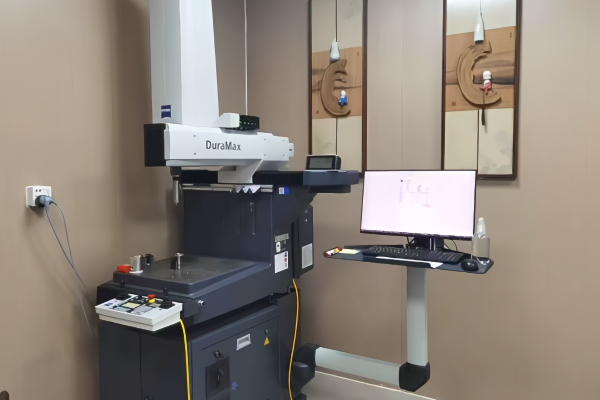
04
Mecanizado de tipo suizo
Piezas torneadas esbeltas cuya relación longitud-diámetro hace de la deflexión el principal problema. El apoyo de un buje guía mantiene estable la pieza cerca de la herramienta de corte.
Mecanizado de tipo suizo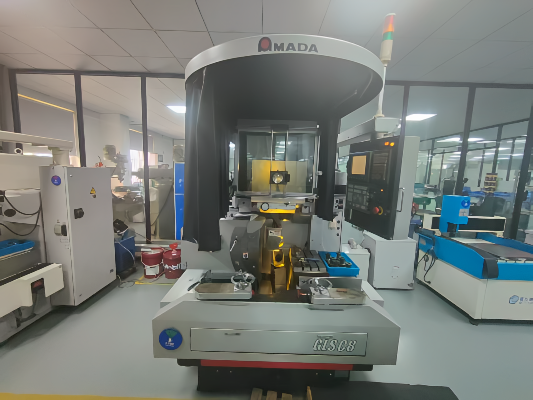
05
Mecanizado CNC de precisión
Caras de sellado, ajustes para rodamientos y características geométricas controladas respecto de referencias que tienen tolerancias estrictas en el plano. Aquí, el mecanizado de precisión significa acordar el método de inspección antes del primer corte, no después.
Mecanizado CNC de precisión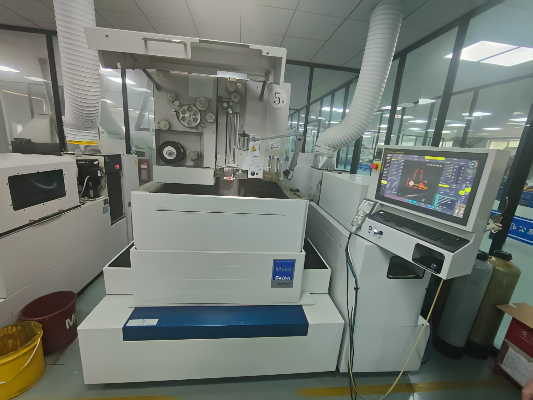
06
Fabricación rápida de prototipos por CNC
Una fabricación rápida de prototipos antes de cerrar el diseño, con el mismo equipo y la misma secuencia de inspección que en producción.
Fabricación rápida de prototipos por CNC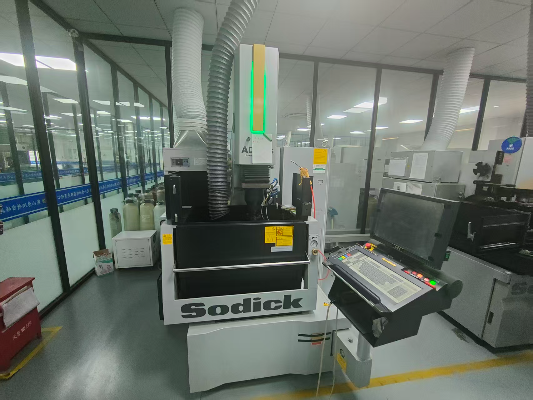
07
Micromecanizado CNC
Características geométricas pequeñas, paredes delgadas y orificios poco profundos en los que la evacuación de virutas y el espesor mínimo de viruta determinan si la herramienta corta o roza.
Micromecanizado CNC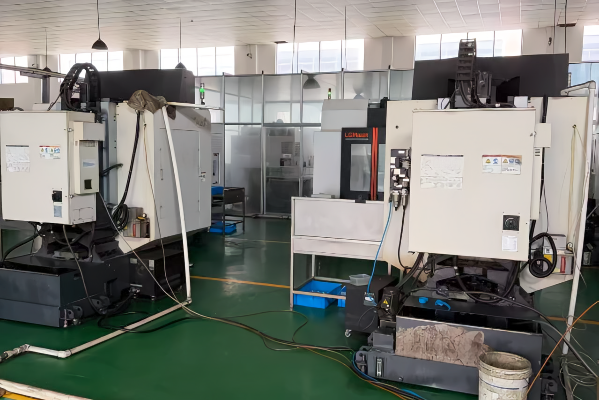
08
Mecanizado de alto volumen
Producción repetida a partir de un plano ya definido, programada según una previsión aprobada para amortizar los dispositivos de sujeción y el herramental a lo largo de la serie.
Mecanizado de alto volumen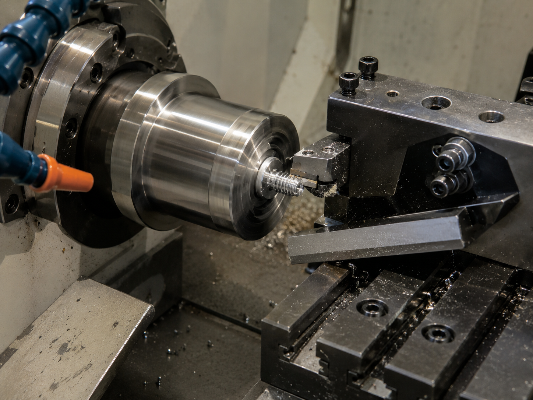
09
Mecanizado de bajo volumen
Cantidades intermedias entre un prototipo y un pedido de producción confirmado. Los trabajos de bajo volumen siguen la misma secuencia de inspección que una serie completa.
Mecanizado de bajo volumen
CAPACIDADES DE MECANIZADO POR MATERIAL
Materiales que mecanizamos
La autoridad responsable del diseño selecciona el grado para una pieza sometida a presión o utilizada en un proceso, según las condiciones de servicio. Considere las aleaciones siguientes como familias de materiales posibles, no como afirmaciones de disponibilidad de material en bruto; el grado, la forma, la condición, la disponibilidad y la trazabilidad exactos se confirman en la cotización por escrito.
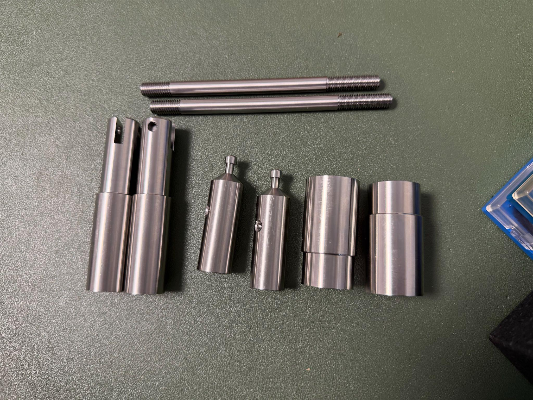
Acero inoxidable
303, 304, 304L, 316, 316L y 321 para servicio con exposición a la corrosión, superficies higiénicas y piezas sometidas a presión.
Mecanizado de acero inoxidable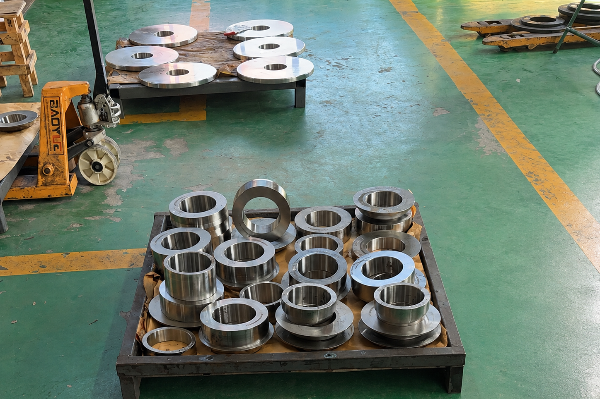
Acero aleado y acero para rodamientos
Q345D, 12CrMoV, 25CrMo, 42CrMo y GCr15 para resistencia mecánica, temperaturas elevadas y superficies sometidas a desgaste.
Mecanizado de acero aleado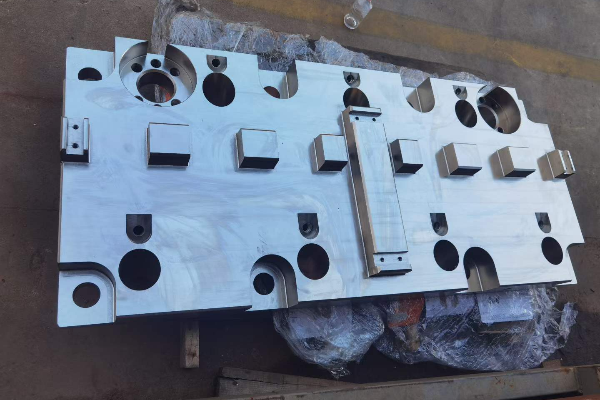
Acero al carbono
20#, 45# y Q235A para estructuras y aplicaciones generales a presión donde la corrosión se controla mediante recubrimiento o revestimiento interior.
Mecanizado de acero al carbono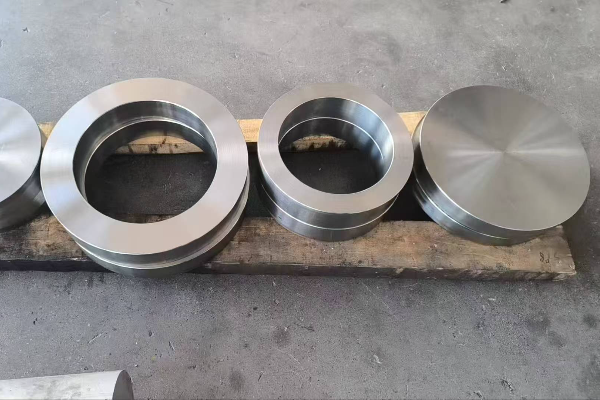
Aleaciones a base de níquel
C276, 904L y otros grados relacionados a base de níquel para ácidos reductores, corrientes con cloruros y servicio con gases ácidos.
Mecanizado de aleaciones de níquel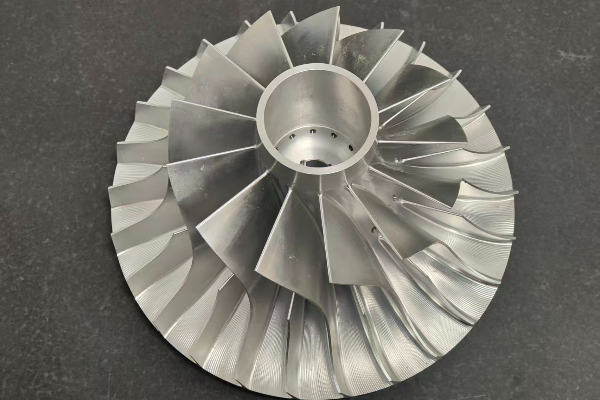
Aleaciones de aluminio
Grados de aluminio para soportes, cubiertas y cuerpos de instrumentos ligeros cuando la relación resistencia-peso determina el diseño.
Mecanizado CNC de aluminio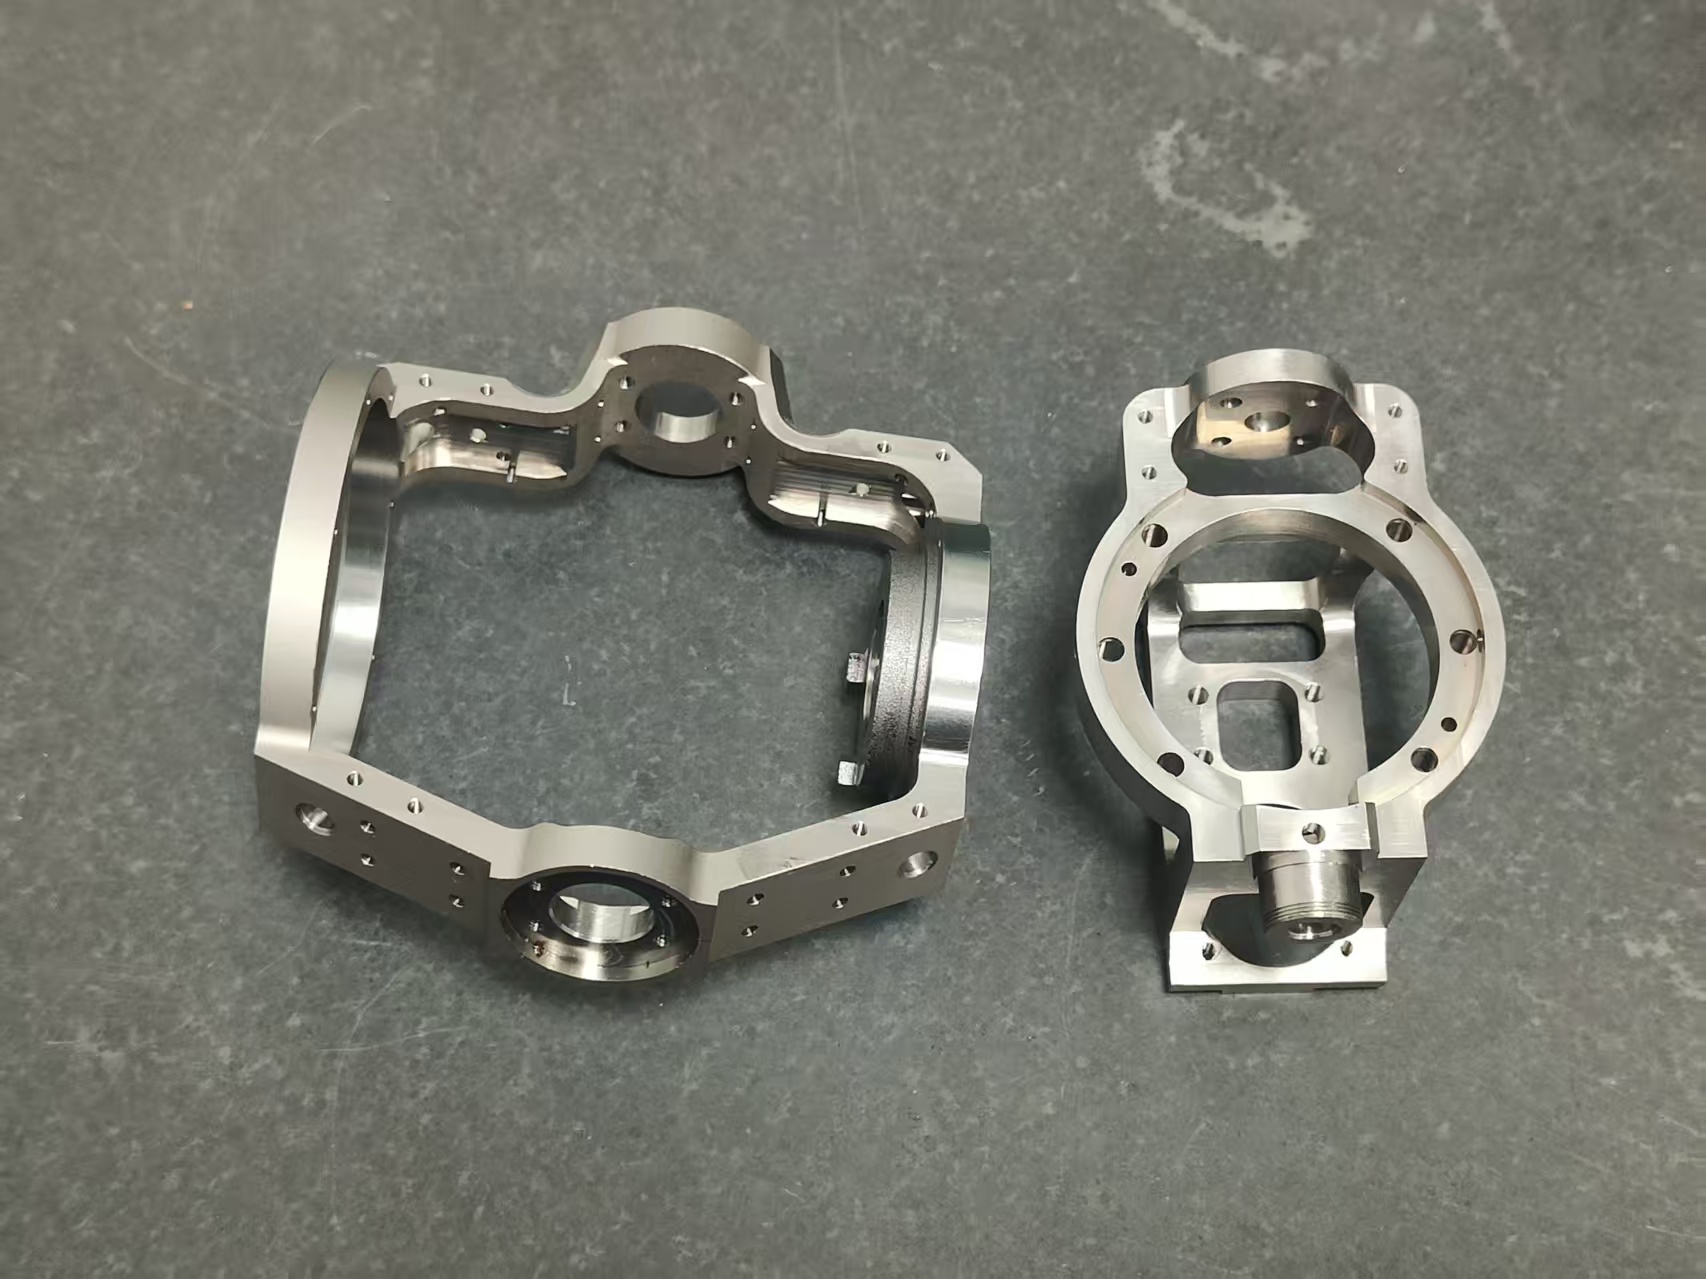
Matriz de selección de materiales para servicio a alta temperatura, corrosivo y a alta presión
| Condición de servicio | Qué determina realmente el grado | Grados que mecanizamos para esa condición | Qué debe indicar su plano |
|---|---|---|---|
| Temperatura elevada, rango de fluencia lenta | Esfuerzo admisible a la temperatura de diseño y resistencia a la fragilización por revenido | 12CrMoV, 25CrMo, 42CrMo | Temperatura de diseño, presión de diseño y código conforme al cual se fabrica el recipiente |
| Corrosión industrial general | Tasa de corrosión uniforme en el medio específico, no una clasificación genérica | 304L y, cuando se necesita molibdeno, 316L | Medio, concentración, temperatura y si la corriente está aireada |
| Servicio marino y con presencia de cloruros | Resistencia a la corrosión por picadura y en rendijas, que aumenta con el contenido de molibdeno y nitrógeno | 316L y 904L cuando el margen de 316L es insuficiente | Concentración de cloruros y temperatura máxima del metal |
| Riesgo de agrietamiento por corrosión bajo tensión en presencia de cloruros | Esfuerzo de tracción, temperatura del metal superior a aproximadamente 50 °C y una fase acuosa con cloruros que actúan conjuntamente | Grados ricos en níquel; las aleaciones con 45% o más de níquel son prácticamente inmunes | Temperatura de operación, condición de tensiones residuales y si la pieza está soldada |
| Ácidos reductores, clorhídrico y fluorhídrico | Resistencia a medios reductores, para los que el acero inoxidable austenítico estándar no es una opción | C276 y aleaciones relacionadas a base de níquel | Ácido, concentración, temperatura y presencia de contaminantes oxidantes |
| Desgaste y contacto rodante | Dureza en toda la sección y acabado de la superficie sometida a carga | Acero para rodamientos GCr15 y 42CrMo en condición templada y revenida | Dureza requerida, profundidad de endurecimiento y superficie que soporta la carga |
Dos especificaciones deben figurar en esta tabla y no en la letra pequeña. La selección de grados que se presenta aquí orienta la elección del material en bruto para mecanizado; no constituye una evaluación de conformidad, y la selección del grado para el equipo a presión terminado corresponde al fabricante del equipo o al organismo notificado conforme a la Directiva 2014/68/EU. Determinamos el grado según las condiciones de servicio que usted defina, caso por caso, y esta tabla no debe considerarse un sustituto de la ingeniería de corrosión para su proceso.
PROCESO Y POSPROCESAMIENTO
Acabados superficiales y posprocesamiento
Las condiciones por escrito deben identificar las plantas donde se realizan el mecanizado, el acabado y la inspección; cualquier procesador externo; los registros requeridos; y la parte responsable de la liberación final antes del envío.
| Acabado | Para qué sirve | Sustrato adecuado | Dónde se realiza |
|---|---|---|---|
| Pasivación | Elimina el hierro libre que deja el mecanizado y restaura la película rica en cromo; es un proceso químico que no altera la rugosidad | Solo acero inoxidable | Servicio estándar de Zhenling, realizado o coordinado; responsabilidad del procesamiento confirmada en la cotización |
| Anodizado | Forma una capa integral de óxido que aporta resistencia a la corrosión y al desgaste | Aluminio y titanio; no aplicable al acero inoxidable | Servicio estándar de Zhenling, realizado o coordinado; responsabilidad del procesamiento confirmada en la cotización |
| Recubrimiento en polvo | Recubrimiento de barrera grueso y pigmentado que protege durante el uso en exteriores y la manipulación | Acero al carbono y aluminio | Servicio estándar de Zhenling, realizado o coordinado; responsabilidad del procesamiento confirmada en la cotización |
| Recubrimiento electrolítico | Capa metálica depositada para proteger contra la corrosión, aportar conductividad o aumentar dimensiones | Acero al carbono y acero aleado | Servicio estándar de Zhenling, realizado o coordinado; responsabilidad del procesamiento confirmada en la cotización |
| Cepillado | Acabado de veta direccional, especificado por la dirección de la veta y un criterio de aceptación visual, no solo por un valor Ra | Acero inoxidable y aluminio | Confirmado en la cotización |
| Pulido mecánico | Mejora la superficie visual y funcional de las caras de sellado y las piezas higiénicas | Acero inoxidable, acero aleado | Planta de ejecución confirmada en cada cotización |
| Desbarbado y eliminación de aristas vivas | Elimina las rebabas del mecanizado y suaviza las aristas vivas antes de la inspección | Todos los grados que mecanizamos | Planta de ejecución confirmada en cada cotización |
Dos acabados que suelen confundirse
La pasivación y el anodizado no son intercambiables. La pasivación es un tratamiento químico que no modifica la rugosidad superficial, mientras que el anodizado se aplica al aluminio y al titanio, no al acero inoxidable.
Las piezas se envían mecanizadas y sin aristas vivas, salvo que su plano especifique un acabado, y no se aplica ningún tratamiento superficial a menos que figure en la cotización por escrito. Encontrará el índice completo de acabados en Acabados superficiales.
Tolerancias, estado superficial y plazos de entrega estándar
ISO 2768-1 regula una sola cosa: las dimensiones lineales y angulares sin tolerancia individual indicada en el plano. No establece nada sobre el control geométrico, las características geométricas críticas ni la incertidumbre de medición de un valor informado, por lo que cotizamos esos requisitos por separado en lugar de incluirlos en una sola clase de tolerancia.
| Especificación | Qué podemos cumplir |
|---|---|
| Clase de tolerancia general | Se cumplen las tolerancias de ISO 2768-m como clase general, así como clases más estrictas cuando el plano las especifica |
| Especificación geométrica general | ISO 22081, que sustituyó a ISO 2768-2 tras su retiro en 2021 |
| Características geométricas con tolerancia individual | Se cotizan una por una según su plano, con la indicación de tolerancia geométrica interpretada conforme a ISO 1101 y el método de medición acordado antes del mecanizado |
| Plazo de cotización | El plazo de respuesta a la solicitud de cotización se confirma tras la revisión de ingeniería |
| Plazo de entrega del prototipo | El plazo del prototipo se confirma en la cotización por escrito tras revisar el plano |
| Plazo de entrega de lotes pequeños | El plazo de los lotes pequeños se confirma en la cotización por escrito tras revisar la cantidad |
| Plazo de entrega de producción | El plazo de producción se confirma en la cotización por escrito |
| Certificación del material | Cuando se especifique para el pedido, el documento de material EN 10204 correspondiente, emitido por la entidad identificada y vinculado al número de colada o lote, con el alcance acordado |
| Inspección incluida | Un informe de inspección dimensional conforme al plano cuando se especifique en la cotización por escrito |
| Pedido mínimo | La cantidad mínima y la aceptación de pedidos de una sola pieza se confirman en la cotización por escrito |
| Trabajos urgentes | La programación urgente está disponible previa solicitud. Su viabilidad se confirma al revisar el plano |
CALIDAD Y CUMPLIMIENTO
Control de calidad, inspección y documentación
Un resultado de alta calidad en una pieza fabricada según plano depende de una cadena de registros, no de un eslogan. Cada pedido tiene su propia identificación de material, sus resultados de medición y su documentación, y la misma secuencia se aplica tanto a una sola pieza como a un lote de producción.
Cómo se verifica cada pedido
1
El material recibido se identifica mediante el certificado de fábrica, y el número de colada se transfiere a la nueva superficie antes de que el mecanizado elimine la marca original, en presencia de control de calidad.
2
La inspección de la primera pieza de producción se realiza conforme a su plano antes de continuar con el resto del pedido; se miden y registran todas las características geométricas indicadas.
3
Los controles durante el proceso abarcan las características geométricas que pueden variar a lo largo de la serie: diámetros interiores, caras de sellado, diámetros de paso de rosca y posiciones controladas respecto de referencias.
4
La inspección dimensional final se realiza en la pieza terminada, después de que regresa de cualquier acabado efectuado en una planta asociada.
5
El conjunto de registros se reúne y se libera junto con el envío, vinculado a la revisión del plano conforme a la cual se hicieron las mediciones.
Cuando se requiere identificar la colada o el lote, el pedido debe definir el momento de transferencia de la marca, la responsabilidad de presenciarla o verificarla y los registros vinculados antes de que el mecanizado elimine la marca original.
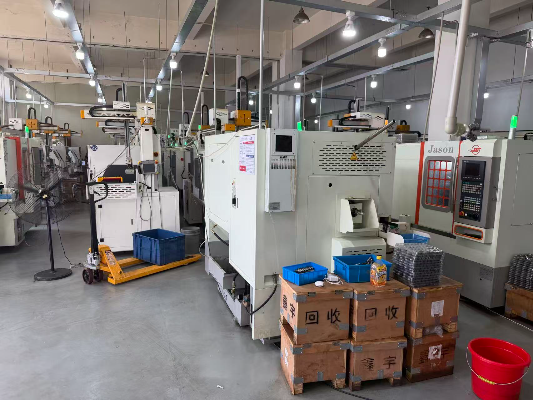
Equipos de inspección
- El equipo de inspección para cada pedido debe confirmarse por modelo o método, rango utilizable, estado de calibración e incertidumbre de medición.
- Metrología manual durante la fabricación: micrómetros, medidores de diámetros interiores, medidores de altura, calibres de rosca y rugosímetros.
Indicamos qué equipo se utiliza y qué mide. El rango de calibración, la incertidumbre de medición y la capacidad demostrada del proceso son calificaciones distintas; cuando su especificación las exige, se acuerdan para cada proyecto en lugar de darlas por sentadas a partir de la lista de equipos.
Requisitos de verificación de certificados
Toda acreditación relacionada con CE o ASME que se utilice para calificar a un proveedor debe identificar a su titular legal, la planta, el número, el alcance y la vigencia. Una acreditación para equipos a presión no convierte a una pieza mecanizada individual en un elemento a presión certificado.
Qué cubre y qué no cubre un certificado
El marcado CE conforme a la Directiva 2014/68/EU corresponde a un equipo a presión específico o a un tipo de equipo, mientras que un certificado ASME indica el tipo y número de certificado, su alcance, la fecha de autorización y la dirección de la planta.
3 niveles de documentación para servicio a presión
| Nivel | Qué acredita | Quién la proporciona |
|---|---|---|
| Documentación del material | Que el metal de su pieza corresponde al grado y a la colada exigidos en el plano, con resultados medidos de composición química y propiedades mecánicas | El emisor identificado del documento del material, cuando se especifica EN 10204 3.1 para el pedido |
| Identificación y trazabilidad del mecanizado | Que la colada certificada mantuvo su vínculo con la pieza desde la recepción del material, durante el mecanizado y hasta la inspección final, incluida la transferencia del marcado | Nosotros, en el expediente del pedido |
| Conformidad final del equipo a presión | Que el recipiente o ensamble terminado cumple con la categoría aplicable según la Directiva 2014/68/EU, incluida cualquier evaluación particular del material | El fabricante del equipo junto con el organismo notificado, no el proveedor de mecanizado |
Los compradores suelen pedir al taller de mecanizado la documentación del tercer nivel. Entregamos íntegramente la de los 2 primeros; la del tercero corresponde a quien comercializa el equipo terminado.
Si una pieza no cumple las cotas del plano
Reprocesamos o fabricamos de nuevo la pieza, a nuestro costo, conforme a los mismos criterios de aceptación escritos que se usaron en la inspección de la primera pieza de producción, y le entregamos por escrito la causa raíz. Las muestras y las primeras piezas de producción se cotizan desde una sola pieza y llevan la misma inspección y documentación que las piezas de producción, por lo que una primera pieza de producción aceptada sirve como referencia real y no como una simple cortesía.
FLUJO DE TRABAJO Y SISTEMA DE CALIDAD
Del plano a la entrega de las piezas
1
Envíe sus archivos
Trabajamos con planos 2D en PDF, DWG o DXF y modelos 3D en STEP, IGES o Parasolid X_T. Basta con un archivo CAD para comenzar; el plano define las tolerancias y el acabado.
2
Revisión del plano
Un ingeniero de procesos revisa el plano para evaluar la viabilidad del mecanizado, la sujeción y el acceso para inspección, y le señala cualquier requisito que aumente el costo sin aportar funcionalidad.
3
Cotización por escrito
El precio, el plazo de entrega, el grado del material, el alcance del acabado y los documentos de inspección entregables se indican juntos para que pueda comparar el alcance con el de cualquier otra cotización que tenga.
4
Primera pieza de producción
Se mecaniza la primera pieza y se mide cada característica geométrica indicada en el plano antes de producir el resto del pedido.
5
Producción y responsabilidad por el resultado
Si alguna característica geométrica se desvía, detenemos el proceso, la corregimos y volvemos a medir a nuestro costo, en lugar de enviar la pieza y discutirlo después.
6
Embalaje y envío
Las piezas se embalan para evitar daños durante el transporte y se liberan con el informe de inspección y el certificado del material correspondiente a la colada de la que se mecanizaron.
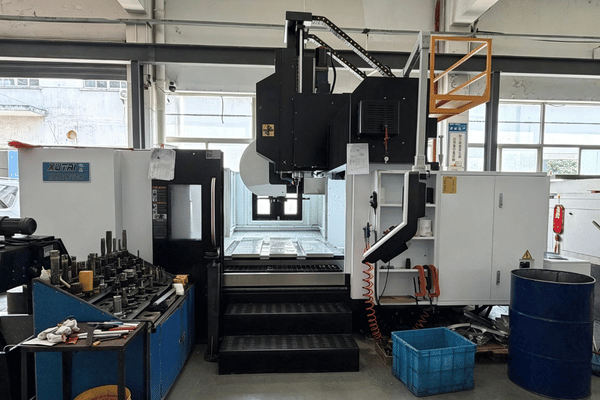
Qué permite verificar cada registro
| Registro | Qué elementos vincula |
|---|---|
| Trazabilidad del número de pieza | La pieza medida, la revisión del plano, el cambio de ingeniería que incorpora y la orden de trabajo con la que se fabricó |
| Trazabilidad del producto | El material en bruto, cualquier proceso especial, como tratamiento térmico o galvanoplastia, y las pruebas funcionales, cada uno asociado a su respectivo número de especificación |
| Trazabilidad de las características geométricas | Cada característica geométrica del plano o modelo asociada individualmente con un resultado medido |
| Reinspección parcial | Una característica geométrica modificada registrada de nuevo en la misma estructura de 3 partes, con un nuevo número de informe y fecha de firma |
La estructura de 3 partes anterior sigue la forma en que SAE AS9102 organiza un informe de inspección de la primera pieza de producción, porque separar la trazabilidad del número de pieza, del producto y de las características geométricas es la manera más clara de permitir que alguien ajeno al proceso audite el informe. Adoptamos esa estructura para organizar la documentación; no implica que tengamos la aprobación de ningún sistema de calidad aeroespacial.
Nota sobre datos técnicos sujetos a control
Cuando se firma un acuerdo de confidencialidad, este rige la información comprendida en él. Las consultas que incluyan datos sujetos a control requieren una revisión de cumplimiento y pueden rechazarse; un acuerdo de confidencialidad no sustituye una autorización de control de exportaciones ni la responsabilidad del remitente de cumplir con la normativa.
Recomendaciones de diseño para reducir sus costos
| Característica geométrica de diseño | Qué especificar | Por qué reduce costos |
|---|---|---|
| Radios de esquinas interiores | El mayor radio que admita el ensamble | Un radio mayor permite usar una herramienta de corte más grande y rígida, y realizar una pasada más rápida |
| Profundidad de cavidad | Una profundidad no mayor de aproximadamente 4 veces el ancho de la cavidad | Las cavidades más profundas obligan a usar herramientas largas y delgadas y a reducir el avance |
| Espesor de pared | Paredes delgadas solo donde la función lo exija | Las paredes delgadas se deforman bajo la carga de corte y requieren pasadas adicionales para compensar la flexión |
| Indicaciones de tolerancia | Tolerancias estrechas solo en características geométricas funcionales | Cada característica geométrica con una tolerancia más estrecha aumenta tanto el tiempo de mecanizado como el de inspección |
| Indicaciones de acabado superficial | Rugosidad especificada por cara, en lugar de una nota general | Exigir un acabado fino de forma general hace que toda la pieza se cotice según el costo de su superficie más difícil |
| Esquema de referencias geométricas | Referencias geométricas acordes con el uso de la pieza y con la forma en que puede sujetarse | Un esquema viable de referencias geométricas elimina de la cotización un dispositivo de sujeción para inspección |
RESUMEN DE CAPACIDADES
Familias de piezas e industrias candidatas para evaluar solicitudes de cotización
La información del perfil proporcionada por la empresa indica que opera desde 2006 y enumera categorías amplias de equipos y piezas. Estos datos no demuestran la capacidad de mecanizado CNC para un pedido específico; cada familia de piezas, material, cantidad, secuencia de fabricación, plan de inspección y requisito de entrega se evalúa con base en el plano y la cotización por escrito.
Bridas y boquillas
Para consultas sobre bridas, boquillas o placas de refuerzo, defina las caras de sellado, la documentación del material, la responsabilidad por el diseño a presión, la interfaz de soldadura y los registros de aceptación.
Rodillos y ejes
Para consultas sobre rodillos, ejes o muñones, defina la condición del material, los ajustes de los rodamientos, las relaciones entre referencias geométricas, el descentramiento, el acabado y el método de inspección.
Cuerpos y asientos de válvula
Para consultas sobre cuerpos de válvula, asientos, bonetes o vástagos, defina la aleación, el fluido de servicio, la barrera de contención de presión, las superficies de sellado, la inspección y la responsabilidad regulatoria.
Tuberías curvadas y tramos prefabricados
Las consultas sobre tuberías, codos o tramos prefabricados deben indicar el alcance del conformado y la soldadura, las superficies de unión mecanizadas, la calificación del procedimiento, la inspección y la responsabilidad en la entrega entre etapas.
Tapones y cierres
Para consultas sobre tapones, tapas o cierres roscados, defina la norma y clase de rosca, las superficies de sellado, la condición del material, la inspección y el método de aceptación.
Ensambles completos
Las consultas sobre ensambles deben identificar los componentes suministrados, el alcance de la soldadura o unión, las tolerancias de las superficies de unión, la inspección del ensamble, las pruebas funcionales y quién se encarga de la liberación.
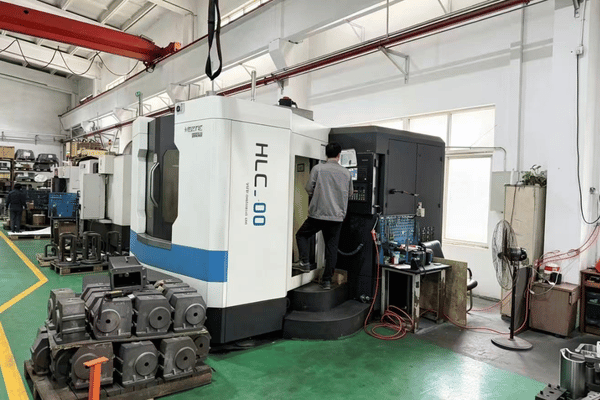
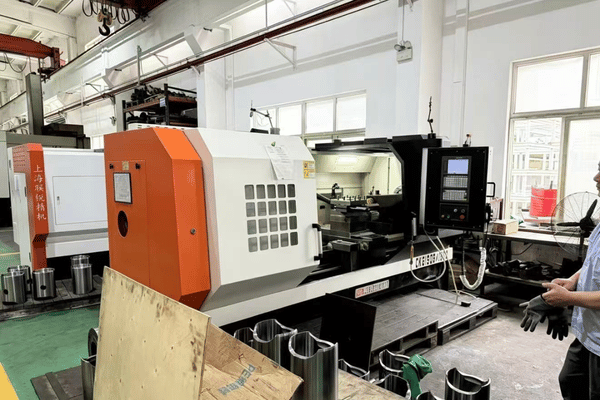
Industrias y familias de piezas candidatas para evaluación
Consultas sobre servicio a presión
Para componentes de envolventes o cabezales, boquillas, bridas y componentes internos, el comprador debe definir la responsabilidad por el diseño del recipiente, la documentación del material, el alcance del mecanizado, la interfaz con el fabricante y los registros de liberación.
Separación de petróleo y gas
Componentes internos de separadores, rodillos, piezas de desgaste y cuerpos mecanizados para corrientes en las que el contenido de cloruros y la temperatura determinan el grado del material.
Control de fluidos
Componentes de válvulas y bombas en los que las caras de sellado, la concentricidad y el estado de la superficie determinan si el ensamble conserva la estanqueidad.
Aeroespacial y médico
El trabajo en estos sectores se rige por sus propios requisitos de planos y registros. Consulte mecanizado CNC aeroespacial y mecanizado CNC médico.
Qué proceso corresponde a su pieza
| Precisión requerida | Cantidad | Dimensiones máximas y geometría | Proceso |
|---|---|---|---|
| Clase general | 1–20 piezas | Cuerpo prismático con características geométricas en 2 o 3 caras | Fresado CNC |
| Clase general | Cualquiera | Pieza de revolución cuya longitud es menor de aproximadamente 6 diámetros | Torneado CNC |
| Clase general | Cualquiera | Pieza torneada esbelta cuya longitud supera aproximadamente 8 diámetros | Mecanizado tipo suizo |
| Tolerancias estrechas en varias características geométricas | Cualquiera | Caras de sellado, ajustes de rodamientos y posiciones definidas por referencias geométricas | Mecanizado CNC de precisión |
| Cualquiera | Cualquiera | Ángulos compuestos o superficies contorneadas que, de otro modo, requerirían 4 o más montajes | Mecanizado de 5 ejes |
| Cualquiera | 1–10 piezas, con el diseño aún sin definir | Verificación de la forma y el ajuste antes de la liberación | Fabricación rápida de prototipos mediante mecanizado CNC |
| Características geométricas pequeñas de alta precisión | Cualquiera | Características geométricas de menos de aproximadamente 1 mm, paredes delgadas y orificios poco profundos | Micromecanizado CNC |
| Cualquiera | Cantidades para cubrir la transición antes de liberar la producción | Plano definitivo y montaje repetible | Mecanizado de bajo volumen |
| Cualquiera | Pronóstico anual aprobado | Plano definitivo y costo de los dispositivos de sujeción amortizado | Mecanizado de alto volumen |
LIMITACIONES DEL PROCESO
Cuándo el mecanizado CNC no es el proceso adecuado
El mecanizado elimina metal, y hay geometrías y cantidades para las que esa es una forma costosa de obtener la pieza. Elegirlo para una cavidad cerrada o una pared de 3 mm es una decisión equivocada que se traduce en piezas desechadas, no en una cotización más alta. Decirlo desde el principio nos cuesta una cotización y le ahorra a usted una orden de compra.
| Situación | Por qué resulta desfavorable | Qué hacer en su lugar |
|---|---|---|
| Geometría sencilla en volúmenes de escala automotriz | La programación y los dispositivos de sujeción se amortizan mucho antes de terminar la producción, y el tiempo de máquina pasa a dominar el costo de cada pieza restante | Opte por fundición, estampado o fundición a presión, y mecanice después solo las superficies funcionales |
| Cavidades internas cerradas | Una herramienta de corte no puede alcanzar una cavidad cerrada, o bien la pieza debe dividirse y volver a unirse | Funda el cuerpo o utilice impresión 3D cuando la aleación y las condiciones de servicio lo permitan |
| Piezas grandes con paredes de menos de 3 mm | Las secciones delgadas se deforman bajo la carga de corte, por lo que mecanizar la pieza lleva tiempo, aumenta el riesgo de desecharla y encarece su sujeción | Fabricación o conformado de lámina metálica, con el mecanizado limitado a las superficies de unión |
| Aleaciones de níquel y titanio en cantidades que permiten recurrir a la fundición por su geometría | Mecanizar estas aleaciones cuesta varias veces más que mecanizar acero, por lo que el herramental para fundición se amortiza antes que con acero al carbono | Funda la pieza y después mecanice las superficies de acabado; aunque parezca contradictorio, con las aleaciones costosas conviene pasar a fundición a una cantidad menor, no mayor |
| Piezas de plástico en grandes volúmenes | Mecanizar las piezas de plástico una por una compite con un ciclo de moldeo que se mide en segundos | Moldeo por inyección para la producción; muestras mecanizadas de metal y plástico solo para verificar el diseño |
| Datos técnicos sujetos a controles de exportación o relacionados con la defensa | Entregar datos técnicos sujetos a control a una parte extranjera puede requerir autorización incluso si el archivo nunca sale de su país | Primero determine sus propias obligaciones de cumplimiento y, si los datos están sujetos a control, encargue el trabajo a un proveedor dentro de su jurisdicción |
HERRAMIENTAS PARA CLIENTES
Herramientas y guías de selección para ingeniería
01
Selector de línea de proceso
Determine el proceso CNC adecuado según las especificaciones y la geometría de la pieza.
02
Lista de aleaciones según las condiciones de servicio
Seleccione los grados de material más adecuados para servicios de alta temperatura, ambientes corrosivos y aplicaciones a presión.
03
Herramienta para planificar la documentación de servicio a presión
Identifique los registros de inspección y los niveles de certificación del material necesarios para demostrar el cumplimiento.
INICIE SU PROYECTO
Solicite una cotización de mecanizado CNC
Envíe el plano, el grado del material y la cantidad. La cotización por escrito indica el precio, el plazo de entrega y las cuestiones de ingeniería que deben resolverse antes del primer corte.
Si se firma un acuerdo de confidencialidad, este rige la información y el medio de transferencia comprendidos en él. Antes de enviar un plano, puede describir la pieza y las condiciones de servicio para una evaluación preliminar de la secuencia de fabricación.
Solicite una cotización
O EXPLORE LAS OPCIONES
Abra la lista de aleaciones según las condiciones de servicio
CENTRO DE CONOCIMIENTO
Preguntas frecuentes sobre mecanizado CNC
Acero inoxidable de grados 303, 304, 304L, 316, 316L y 321; acero al carbono de grados 20#, 45# y Q235A; aceros de aleación, incluidos Q345D, 12CrMoV, 25CrMo y 42CrMo; acero para rodamientos GCr15; aleaciones a base de níquel, incluidas C276 y 904L; y aleaciones de aluminio. Otros grados se cotizan a solicitud.
ISO 2768-m solo puede aplicarse a las dimensiones sin tolerancia indicada cuando la cotización por escrito lo establece expresamente; las características geométricas con tolerancias individuales y las indicaciones de tolerancia geométrica se evalúan una por una. Las características geométricas con tolerancias individuales y las indicaciones de tolerancia geométrica se cotizan una por una.
Las dimensiones máximas de la pieza se confirman según la máquina específica durante la revisión del plano, porque la dimensión límite varía entre nuestras líneas de torneado, fresado y mecanizado de 5 ejes. Envíe las dimensiones generales con su consulta.
Las piezas para servicio a presión pueden evaluarse a partir de un plano, pero esta página no afirma que constituyan la mayor parte de la producción de la planta ni que Zhenling esté calificada para un pedido específico de equipos a presión. Los certificados del material y los registros de identificación de la colada solo se incluyen cuando se especifican para el pedido y se confirman en la cotización por escrito. El fabricante del equipo, junto con un organismo notificado, determina la conformidad del equipo a presión terminado conforme a la Directiva 2014/68/EU, no el proveedor de mecanizado.
La cantidad, la geometría y la aleación determinan la elección. El mecanizado conviene para cantidades bajas, tolerancias estrechas y planos que aún están en revisión; la fundición conviene cuando el volumen amortiza el herramental; y la fabricación aditiva resulta útil para geometrías internas a las que no puede llegar una herramienta de corte.
El costo depende del material, el tiempo de máquina, los dispositivos de sujeción, el alcance de la inspección y el acabado subcontratado. Envíe el plano y la cantidad; la cotización por escrito confirma el precio y el plazo de respuesta para el alcance presentado.
Después de revisar el plano, la cantidad, la secuencia de fabricación y la inspección, la cotización por escrito confirma el programa para prototipos, lotes pequeños o producción.
La cantidad mínima y la aceptación de pedidos de una sola pieza se confirman en la cotización por escrito.
Trabajamos con planos 2D en PDF, DWG o DXF y modelos 3D en STEP, IGES o Parasolid X_T. Basta con un modelo para calcular un precio estimado; para una cotización firme se necesita un plano acotado, ya que las tolerancias, el acabado y la condición del material se indican en el plano.
Para un pedido de mecanizado CNC, los informes de inspección y la documentación del material solicitados se confirman con base en el plano y la cotización por escrito. Toda certificación de equipos a presión debe identificar a su titular legal, su alcance y su vigencia.
La información del perfil proporcionada por la empresa describe una fábrica en Jiashan con un taller de 6,000 m² en un terreno de 8,000 m². La disponibilidad de los equipos, el lugar donde se realiza cada proceso, la responsabilidad de los proveedores externos y el alcance de la inspección final deben confirmarse para el pedido concreto; esta página no demuestra la propiedad de los activos ni la calificación de los socios.
El método de pago, el anticipo, el plazo para liquidar el saldo, el Incoterm, el destino y la responsabilidad por el flete se confirman en la cotización por escrito.
La reprocesamos o fabricamos de nuevo, a nuestro costo, conforme a los mismos criterios de aceptación escritos que se usaron en la inspección de la primera pieza de producción, y entregamos por escrito la causa raíz junto con las piezas de reemplazo.
Las consultas que incluyan datos sujetos a control requieren una revisión de cumplimiento y pueden rechazarse. El remitente sigue siendo responsable de clasificar los datos conforme a los controles de exportación y de obtener cualquier autorización necesaria; un acuerdo de confidencialidad no elimina esa obligación.