Póngase en contacto con Zhenling

Servicios de prototipado CNC rápido según plano
Prototipado CNC rápido de piezas metálicas funcionales
El prototipado CNC rápido justifica su costo cuando la pieza debe superar una prueba, no solo mostrar una forma. La solicitud de cotización debe definir el material, la secuencia de fabricación, la integridad del plano, la cantidad, la hora límite en días hábiles, el alcance de la inspección y cualquier requisito para transferir el proyecto a pedidos posteriores. Las consultas sobre prototipado CNC rápido deben incluir el material, la secuencia de fabricación, la integridad del plano, la cantidad, la hora límite en días hábiles y el alcance de la inspección. El plazo depende de que se hayan liberado los datos necesarios. Verifique la secuencia de fabricación, los límites, la evidencia de inspección y las exclusiones antes de dar por firme cualquier fecha.
Cuando un prototipo CNC debe demostrar algo más que su forma
Un modelo impreso de la forma responde una pregunta: si la geometría cabe en el espacio para el que se diseñó. Un prototipo funcional tiene una tarea más difícil: mostrar si el sello cierra, si la rosca soporta la carga, si el agujero conserva su redondez al soltar la sujeción y si la pared cede bajo presión.
SISTEMA Y ESPECIFICACIONES
Cuatro objetivos de prueba requieren cuatro prototipos distintos
Aquí suelen empezar las confusiones al cotizar: el comprador pide un prototipo, pero en realidad puede estar solicitando una de cuatro piezas distintas. Una pieza de aluminio para comprobar el ajuste no es lo mismo que una pieza de acero inoxidable 316L para una prueba de presión de rotura; cotizarlas igual provoca retrasos.
- Los modelos de forma admiten sustituir el grado del material; una pieza funcional, no, porque la propiedad que se prueba corresponde al material, no a la forma.
- Las pruebas de ajuste requieren respetar el sistema de referencias con una tolerancia aproximada de ±0.1 mm en una característica geométrica de 6–30 mm, conforme a la clase fina de la norma de tolerancias generales ISO 2768; un modelo estético no lo requiere.
- Una pieza para pruebas de carga necesita que se registre su condición de entrega: una dureza superior a C58 y una resistencia superior a 100 ksi se comportan de manera muy distinta al material en bruto recocido del mismo grado.
- Una pieza destinada a aprender sobre la fabricación se mecaniza deliberadamente como se haría en producción, aunque exista un atajo más rápido para fabricar una sola unidad.
| Objetivo de la prueba | Qué debe resistir la pieza | Cómo cambia eso la fabricación | Evidencia que resuelve la cuestión |
|---|---|---|---|
| Forma y dimensiones exteriores | Evaluación visual y dimensional frente al plano | Puede sustituirse el material; el acabado es únicamente estético | Informe dimensional de las características geométricas señaladas |
| Ajuste y ensamble | Acoplamiento, acumulación de tolerancias y acoplamiento de los elementos de fijación en el ensamble real | El sistema de referencias y la clase de rosca pasan a ser determinantes | Comprobación del ajuste con la pieza complementaria, no con el modelo |
| Funcionamiento y carga | Presión, par, desgaste, calor o movimiento en las condiciones de servicio previstas | No pueden sustituirse el grado, la condición de tratamiento térmico ni la dureza | Registro de la prueba y certificado del material correspondiente a la colada utilizada |
| Aprendizaje sobre la fabricación | La propia secuencia de fabricación: acceso, sujeción de la pieza, rebabas y deformación | El prototipo se mecaniza en equipos de la misma clase que los de producción | Notas de montaje, observaciones sobre el tiempo de ciclo y causas de rechazo |
Rápido no siempre significa preciso ni barato
Los propios proveedores de este mercado lo reconocen en sus textos: el prototipado rápido no siempre ofrece la precisión necesaria para la producción final y no siempre cuesta menos cuando se contabilizan las iteraciones de diseño. Conviene decirlo claramente antes de descubrirlo en la tercera revisión.
Parece contradictorio, pero ocurre una y otra vez
El tiempo rara vez se pierde durante el corte. Se pierde entre un plano ambiguo, un correo para pedir aclaraciones, una nueva cotización y otro montaje; por eso, definir bien la pieza desde el principio ahorra más tiempo que mejorar el husillo.
¿No sabe cuál de los cuatro objetivos de prueba necesita realmente su pieza? Envíe el plano junto con las condiciones de prueba.
Solicite una revisión de la definición del prototipo →Defina el prototipo antes de comenzar el mecanizado
La ambigüedad en los planos es un problema demasiado común en este sector. Los maquinistas informan que han mecanizado piezas a partir de una revisión obsoleta del mismo número de pieza, y los equipos de diseño, fabricación e inspección discrepan sobre qué debía controlar una indicación geométrica.
Ficha de definición del prototipo: diez campos
Nuestra ficha se organiza en diez campos que determinan si es posible cotizar con fundamento el mecanizado CNC del prototipo o si habría que basarse en suposiciones. Enviarlos juntos es lo más útil que puede hacer un comprador, porque elimina el intercambio de aclaraciones que consume la primera semana de muchos programas de prototipado.
| Elemento | Campo | El comprador proporciona | Zhenling Metal confirma |
|---|---|---|---|
| 1 | Objetivo de la prueba y decisión | Qué debe demostrar esta pieza y qué decisión permitirá tomar | Si el mecanizado CNC es adecuado para ese objetivo |
| 2 | Archivos y revisión | Plano 2D, modelo 3D, nivel de revisión y unidades | Coherencia entre el modelo y el plano, además de los detalles faltantes |
| 3 | Material | Grado, condición de suministro y cualquier sustituto que usted acepte | Disponibilidad, efecto sobre la maquinabilidad e impacto en el plazo de entrega |
| 4 | Características geométricas críticas | Cotas determinantes, ajustes, roscas y sistema de referencias | Acceso de la herramienta, sujeción de la pieza y método de medición de cada característica |
| 5 | Grado de fidelidad buscado | Diferencias previstas respecto de la pieza o el proceso final | Qué diferencias modifican las conclusiones que pueden extraerse de la prueba |
| 6 | Historial de la pieza | Condición o lote del material cuando sea pertinente para la prueba | Gestión del marcado y la trazabilidad durante el mecanizado CNC |
| 7 | Superficie y tratamiento | Acabado, tratamiento térmico, recubrimiento metálico y zonas estéticas | Sobrematerial para mecanizado, riesgo de deformación y tiempo adicional |
| 8 | Cantidad y fechas | Cantidad, fecha objetivo, destino y embalaje | Efecto del montaje, el mecanizado, los procesos subcontratados y la logística |
| 9 | Aceptación | Método de medición y criterio para aprobar o rechazar | Evidencia que podemos generar dentro de este pedido |
| 10 | Preguntas pendientes | Todo asunto aún sin resolver y quién debe aprobarlo | Lista por escrito de los puntos que quedan abiertos tras la revisión |
Tres estados, no una sola respuesta
Cada línea de la ficha se devuelve con uno de tres estados; distinguirlos evita que la cotización oculte suposiciones. Frente a una sola cifra expresada con seguridad, los tres estados dejan visibles los supuestos, y los compradores que exigen esa distinción encuentran menos sorpresas durante la inspección.
Definido
Está fijado por el plano o la norma y puede cotizarse ahora sin otra revisión.
Requiere revisión
En principio puede mecanizarse, pero hay que comprobar el acceso, la sujeción de la pieza o el método de medición antes de prometer una fecha.
Específico del pedido
Depende de la disponibilidad del grado, la programación del tratamiento o la evidencia que usted necesite, por lo que se confirma para cada pedido en lugar de publicarse como dato general.
Dónde debe centrarse la conversación sobre tolerancias
Los compradores suelen comenzar preguntando cuál es la tolerancia CNC más estrecha que puede mantener un taller, pero esa conversación empieza por el extremo equivocado. Son dos o tres características geométricas determinantes las que deciden el resultado: si se puede acceder a ellas y mantenerlas en un solo montaje, y cómo se medirán; el resto de la pieza se rige por la clase general.
Aplicar la clase más estricta a toda la pieza sale caro
Una característica geométrica de 30–120 mm admite ±0.15 mm conforme a la clase fina general, y la mayoría de las características de un prototipo quedan cómodamente dentro de ese margen. Exigir ±0.02 mm en todo el plano tiene un costo concreto: más montajes, más inspección, más piezas rechazadas y un retraso que nadie había presupuestado.
La clase de tolerancia general está siendo sustituida
ISO 2768-1:1989 es la clase de tolerancia general que todavía figura en la mayoría de los cuadros de rotulación. Su reemplazo, ISO 2768 Edición 2, se encuentra en la etapa 60.00, en proceso de publicación, desde el 2 de junio de 2026 bajo el comité ISO/TC 213. Un plano que se cierre este trimestre debe indicar a qué edición se refiere.
Elija la secuencia de fabricación del prototipo CNC según la geometría, el material y el objetivo de la prueba
Elegir la secuencia de fabricación es una decisión de proceso, no una elección de menú. La geometría determina qué husillo mecaniza primero la pieza, la condición del material determina cuánto se puede retirar por pasada y el objetivo de la prueba determina cuáles de esas decisiones admiten sustituciones.
| Características de la pieza | Secuencia probable de fabricación | Motivo de esa secuencia | Pregunta pendiente que debe resolverse primero |
|---|---|---|---|
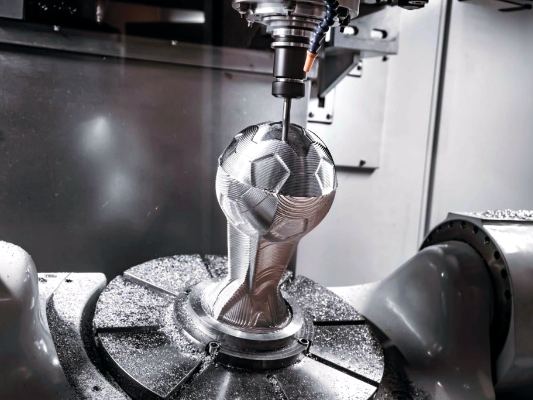
| Cuerpo prismático, cavidades, caras y círculos de pernos | Fresadora CNC de 3 ejes o 4 ejes | La geometría plana y sencilla suele mecanizarse más rápido en una máquina CNC con menos ejes | Profundidad de la cavidad respecto de su ancho y alcance de la herramienta respecto de su diámetro |
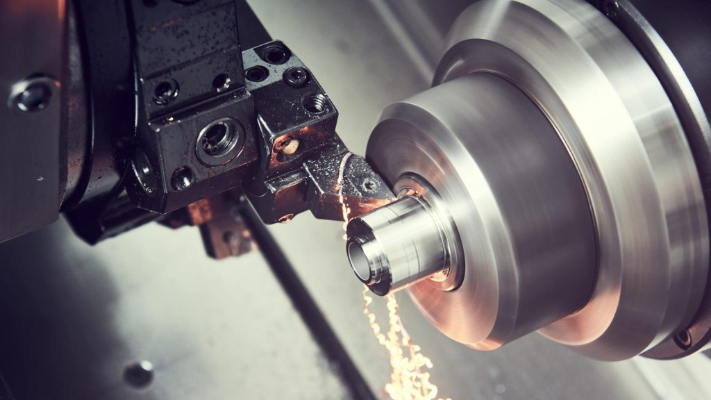
| Cuerpo de revolución, agujeros, asientos y roscas | Torneado CNC, con herramientas motorizadas cuando sea necesario | Una sola sujeción en el plato mantiene la concentricidad entre el agujero y el asiento | Una relación longitud-diámetro superior a 10:1 requiere contrapunto o luneta |
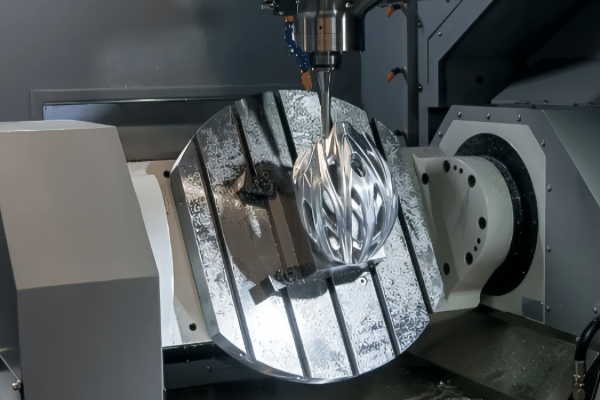
| Ángulos compuestos y varias caras referidas a una misma referencia | Centro de mecanizado importado de 5 ejes | Un solo montaje mantiene el mismo sistema de referencias en todas las caras | Si la geometría realmente se beneficia o solo aumenta el tiempo de programación |
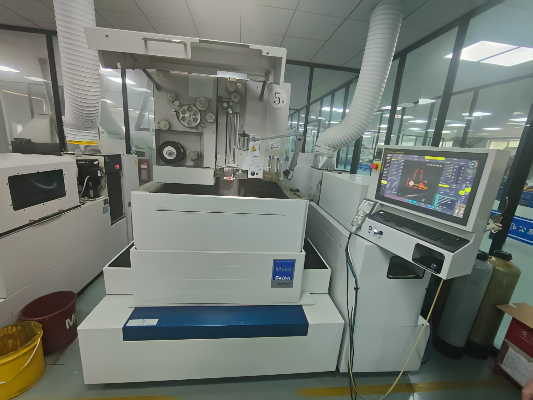
| Material en bruto endurecido, esquinas interiores agudas y secciones delgadas | Electroerosión CNC por hilo | No se aplica fuerza de corte sobre la pieza, por lo que las paredes delgadas no se flexionan | Estado de la superficie después del corte y si importa la capa refundida |
| Asientos rectificados, caras de sellado y muñones para rodamientos | Rectificado o mandrinado CNC después del mecanizado | El acabado y la redondez de la cara de acoplamiento determinan el resultado de la prueba | Sobrematerial reservado antes del tratamiento térmico para la operación de acabado |
Esas preguntas pendientes son reglas de diseño, no preferencias
La guía de diseño para la fabricación de piezas mecanizadas de University of Florida desaconseja los agujeros mandrinados con una relación longitud-diámetro superior a 5:1, en los que la flexión de la herramienta perjudica la precisión, así como las paredes delgadas, los nervios y las cavidades profundas que no conservan su rigidez bajo las fuerzas de sujeción y corte. Si la pieza recupera su forma al soltar la sujeción, la superficie mecanizada queda fuera de posición; por eso se resuelven las cuestiones de alcance y rigidez antes de fijar la secuencia de fabricación.
Más ejes no siempre significan mayor rapidez o precisión
Programar un trabajo de cinco ejes puede llevar el doble de tiempo que programar la misma pieza en tres ejes, y para piezas planas o sencillas los tres ejes suelen seguir requiriendo menos horas en total. La ventaja real es más limitada de lo que sugiere la publicidad, y describirla con precisión resulta más útil que exagerarla.
La ventaja de precisión de un solo montaje no proviene del número de ejes. Proviene de mantener el mismo sistema de referencias mientras se mecanizan todas las caras controladas, lo que elimina la acumulación de tolerancias que introducirían cuatro nuevas sujeciones.
Síntesis de guías publicadas sobre capacidades de cinco ejes por fabricantes de máquinas herramienta y fuentes de conocimiento sobre fabricación, 2024–2025
El grado por sí solo no constituye una especificación del material
El grado nos indica qué aleación es. No nos indica su condición de entrega, el intervalo de dureza, el tratamiento térmico posterior al mecanizado CNC ni el entorno de servicio que debe soportar la pieza; cada uno de esos factores modifica la secuencia de fabricación, el sobrematerial y el plazo.
| Familia | Grados que se mecanizan aquí | Qué determina la secuencia de fabricación |
|---|---|---|
| Acero al carbono | 20#, 45# | Fácil de cortar, pero la deformación después del tratamiento térmico determina el orden de las operaciones de acabado |
| Acero aleado | Q235A, Q345D, 12CrMoV, 25CrMo, 42CrMo | El intervalo de dureza determina si al mecanizado CNC le sigue el rectificado o la electroerosión por hilo |
| Acero para rodamientos | GCr15 | La condición endurecida obliga a rectificar asientos y muñones |
| Acero inoxidable | 303, 304, 304L, 316, 316L, 321 | Riesgo de endurecimiento por deformación y de gripado en roscas y ajustes |
| Aleación a base de níquel | C276, 904L y grados relacionados | El desgaste de la herramienta y los límites de velocidad dominan el tiempo de ciclo |
| Aleación de aluminio | Grados comunes de aluminio trabajado | Permite retirar material rápidamente, pero las paredes delgadas de menos de 1 mm siguen flexionándose |
Pregunte qué operaciones realizará realmente el taller en la pieza
Para tomar decisiones de compra, identifique qué hará el proveedor con la pieza y qué procesos externos, registros y pasos de aceptación están incluidos.
Quienes compran prototipos deben preguntar qué operaciones de mecanizado, tratamiento térmico, rectificado e inspección se proponen realmente para la pieza y quién se responsabiliza de cada proceso externo.
Nota sobre la revisión del proceso del prototipo
Dónde se separan los caminos del metal y el plástico
Los compradores suelen pedir a un solo proveedor que cotice piezas metálicas y plásticas juntas, y ambas suelen tratarse como una sola partida. Conviene detectar ese error cuanto antes, porque la clase de tolerancia general estándar difiere entre ellas y también cambia la evidencia de aceptación.
- Los metales suelen cotizarse conforme a la clase fina ISO 2768-f; los plásticos, conforme a la clase media, por lo que la misma nota en el plano significa cosas distintas para cada material.
- El acabado superficial del metal tal como sale del mecanizado ronda Ra 3.2 µm: es un punto de referencia real que el comprador puede medir, en vez de una afirmación sobre mecanizado de precisión.
- Zhenling Metal fabrica piezas metálicas. Se aceptan consultas que incluyan plástico y metal, pero el alcance correspondiente al plástico se confirma para cada pedido, en lugar de presentarse como una capacidad interna verificada.
Prototipado CNC rápido frente a fabricación aditiva para pruebas funcionales
Esta comparación suele plantearse como una cuestión de lealtad a un método, y eso no ayuda a nadie. Conviene tratarla como una decisión sobre la secuencia de fabricación que pueda justificarse para cada pieza, porque la respuesta depende de la geometría, la condición del material y las conclusiones que debe permitir la prueba.
Matriz de decisión entre CNC y fabricación aditiva, criterio por criterio
Ocho criterios determinan la secuencia de fabricación. Cuando un criterio favorece la fabricación aditiva, el mecanizado CNC es la forma más costosa de aprender lo mismo; cuando favorece el mecanizado, una pieza impresa responderá una pregunta distinta de la que plantea la prueba.
| Criterio | Favorece el mecanizado CNC | Favorece la fabricación aditiva |
|---|---|---|
| Condición del material | La prueba depende de las propiedades del material trabajado o tratado térmicamente | La prueba depende de la geometría, no del comportamiento del material |
| Geometría interna | Características geométricas a las que una herramienta puede acceder físicamente | Canales conformados y estructuras reticulares inaccesibles para cualquier herramienta |
| Requisitos dimensionales y superficiales | Ajustes controlados, roscas y caras de sellado | Solo se requiere una evaluación visual, ergonómica o espacial |
| Uniformidad de las propiedades | Material en bruto certificado con comportamiento conocido durante el tratamiento térmico | Son aceptables las propiedades que dependen de la orientación |
| Fidelidad al proceso de fabricación | El prototipo debe reproducir la secuencia de fabricación prevista para producción | La secuencia de fabricación en producción será distinta en cualquier caso |
| Frecuencia de las iteraciones | Dos o tres revisiones bien consideradas | Cambios diarios de geometría durante el desarrollo del concepto |
| Cantidad y montaje | 10–20 unidades por lote, con probables pedidos posteriores | Piezas únicas sin previsión de repetición |
| Evidencia de aceptación | Se requieren certificados y valores medidos | No se necesita un expediente formal de evidencias |
Qué dice la prensa especializada sobre el límite entre ambos métodos
Un editor independiente de la prensa especializada explicó ese límite mejor de lo que podría hacerlo cualquier proveedor, y la segunda mitad del pasaje es la que menos aprovechan los compradores.
“La fabricación aditiva nunca sustituirá por completo al mecanizado CNC.” … “Muchos siguen abordando el prototipado con mentalidad de producción. No fabrican apresuradamente un prototipo con un método de mecanizado que sería poco práctico para la producción. Así, los clientes saben exactamente cuál será el costo real de la pieza de producción y se evitan sorpresas desagradables.”
— Derek Korn, Modern Machine Shop El prototipado mediante mecanizado siempre tendrá su lugar
Dos secuencias de fabricación, dos recomendaciones sinceras
Ambas son recomendaciones reales que hacemos en este taller, aunque una de ellas envía el trabajo a otro proveedor. Un proveedor que nunca recomienda el otro método está vendiendo capacidad, no criterio.
01 Primero imprima la pieza y después mecanícela
La geometría conceptual sigue cambiando cada semana, no se prueba ninguna trayectoria de carga y no se necesita un certificado. Imprima la forma, defina las dimensiones exteriores y, cuando la geometría deje de cambiar, mecanice una pieza en el grado real.
02 Mecanícela ahora
Una cara de sellado, una unión roscada sometida a presión, un asiento de rodamiento o una pared que soporta carga. El mecanizado a partir de material en bruto certificado es la única secuencia de fabricación que permite trasladar el resultado de la prueba a la pieza de producción.
PASE EL CURSOR PARA VER DATOS MEDIBLES
ANÁLISIS DETALLADO DEL CRITERIO 04
La uniformidad de las propiedades es la parte medible de la diferencia
Un estudio de National Institute of Standards and Technology publicado en su Journal of Research evaluó la variabilidad y la anisotropía de las propiedades mecánicas de un acero inoxidable austenítico fabricado mediante fabricación aditiva, utilizando ensayos de tracción uniaxial y de dureza. Cuando una conclusión depende de una propiedad y no de la forma, esa variabilidad es la razón para mecanizar una pieza funcional a partir de material en bruto cuya condición ya se conoce.
Ninguna de las dos secuencias de fabricación elimina este límite
Las piezas fabricadas por capas siguen necesitando mecanizado posterior para las roscas y las caras sujetas a control, y sus superficies a menudo incumplen directamente los requisitos de acabado. La fabricación aditiva también está limitada por la velocidad de fabricación, el tamaño máximo de la pieza y los materiales que puede procesar cada máquina.
Use el registro de decisiones del prototipo antes de la siguiente revisión
Un prototipo que se mide pero no se documenta produce una opinión, no un resultado. El registro de decisiones del prototipo permite fundamentar la siguiente revisión en las características reales de la pieza y en las condiciones reales en que se probó.
| Campo | Qué se documenta | Qué evita |
|---|---|---|
| Objetivo de la prueba y decisión | La pregunta para la que se fabricó esta pieza | Extender las conclusiones más allá de lo que la prueba puede sustentar |
| Historial de la pieza | Revisión, grado, condición de entrega, número de colada y cualquier tratamiento térmico | Trasladar un resultado obtenido con una pieza de procedencia desconocida |
| Secuencia de fabricación y diferencias de fidelidad | Qué secuencia de fabricación se utilizó y en qué difiere de la producción | Suponer que la producción reproducirá un montaje utilizado únicamente para el prototipo |
| Entorno de prueba | Temperatura, presión, medio, duración y dispositivo de sujeción | Extrapolar sin advertirlo a condiciones de servicio más exigentes |
| Característica geométrica crítica | Las características geométricas específicas de las que depende la aceptación | Discutir sobre una cota que nadie acordó que fuera determinante |
| Evidencia y fundamento de la medición | Instrumento, método y trazabilidad de la medición | Tomar una decisión a partir de una cifra sin respaldo |
| Criterio de aceptación y riesgo de decisión | El criterio aplicado en el límite de la especificación | Que dos partes interpreten de manera distinta la misma medición |
| Resultado y siguiente acción | Resultado, desviación, retrabajo y el cambio que se deriva de ellos | Perder el motivo por el que se hizo una revisión |
PASE EL CURSOR PARA EXAMINAR
El mecanizado CNC elimina el marcado de la colada: ese es el verdadero riesgo para la trazabilidad
Esta falla afecta a los compradores de equipos a presión y no tiene nada que ver con las dimensiones. Al mecanizar un prototipo a partir de material en bruto certificado se elimina el marcado original de la colada; si el número no se transfiere antes de quitarlo y no se deja constancia de esa transferencia ante un testigo, la pieza terminada vuelve con dimensiones perfectas, pero sin una procedencia trazable.
Se señala como una no conformidad común
La falta de transferencia de la identificación de la colada antes de que el mecanizado CNC la elimine se describe en las prácticas relativas a certificados de materiales como una de las no conformidades de trazabilidad más comunes en los talleres de fabricación. Según ASME B31.3, la trazabilidad del material es obligatoria para los componentes sometidos a presión, y según NACE MR0175 / ISO 15156, la trazabilidad hasta la colada es obligatoria para el servicio en ambientes ácidos.
El tipo de certificado afecta al plazo; no es un simple detalle administrativo
Los compradores suelen descubrir el requisito del certificado después de recibir la cotización y atribuyen la demora a la lentitud del proveedor. La diferencia en los plazos puede preverse y debe incluirse en la solicitud, en lugar de convertirse en motivo de discusión tres semanas después.
| Tipo según EN 10204 | Resultados de ensayos | Testigo independiente | Efecto en el plazo | Aplicaciones habituales |
|---|---|---|---|---|
| Declaración 2.1 | No se indican | No | Ninguno | Soportes, abrazaderas y accesorios sin presión |
| Informe de ensayos 2.2 | No específicos | No | Ninguno | Acero estructural de uso general |
| Certificado de inspección 3.1 | Valores reales de la colada suministrada | Interno e independiente de fabricación | Añade aproximadamente 1–2 semanas | Petróleo y gas, generación de energía y plantas químicas |
| Certificado de inspección 3.2 | Valores reales de la colada suministrada | Sí, de un tercero | Añade aproximadamente 2–4 semanas | Aplicaciones submarinas, nucleares, de alta presión y de alta temperatura |
La medición requiere una base declarada, no solo el nombre de un instrumento
Cuando una decisión depende de un valor medido, ese valor debe poder sustentarse, no solo informarse. La trazabilidad metrológica y la regla de decisión aplicada en el límite de una especificación son conceptos distintos; confundirlos explica que dos partes razonables lleguen a conclusiones opuestas a partir de la misma lectura.
- La guía de NIST sobre trazabilidad metrológica explica qué permite sustentar un resultado en lugar de solo informarlo.
- Los trabajos de NIST sobre reglas de decisión explican cómo las bandas de guarda cambian quién asume el riesgo de una lectura cercana al límite.
- Acuerden la regla de decisión antes de medir la pieza, porque, una vez obtenida la lectura, elegir la regla parece una discusión sobre la lectura misma.
Indique su criterio de aceptación al solicitar la cotización, no durante la inspección.
Converse sobre los requisitos de inspección del prototipo →Traslade lo aprendido con el prototipo aprobado al mecanizado CNC de bajo volumen
La transición del prototipo a la producción es donde se pierde la mayor parte del valor, y las causas rara vez son técnicas. Lo que falla es la continuidad entre la primera pieza de producción y la serie posterior: otro taller, otro montaje, otro lote y supuestos que nadie documentó. El error está en considerar la primera pieza de producción aprobada como el punto final, en vez de como el primer registro del plan de control de producción.
Un proveedor adecuado para un prototipo inicial quizá no lo sea para una cantidad de producción posterior. Vuelva a evaluar la secuencia de fabricación, la capacidad, el plan de inspección y las condiciones comerciales cuando cambie el programa.
Nota de revisión para el paso del prototipo a producción
La razón estructural para fabricar prototipos en equipos de producción
Un prototipo mecanizado en máquinas CNC de producción permite ensayar el herramental, la sujeción de la pieza, la programación y los parámetros de corte que se usarán en el pedido recurrente. Por eso, la misma columna de una publicación especializada sostiene que esto reduce la necesidad de volver a aprender el proceso y permite al comprador conocer el costo real de la pieza de producción, en vez de un precio aplicable solo a la primera pieza de producción.
La fabricación de bajo volumen exige disciplina en el montaje
En series de 10–20 piezas, el costo fijo del montaje se reparte entre pocas unidades, por lo que la disciplina en el montaje pesa más que la velocidad del husillo. Una secuencia de fabricación basada en un solo dispositivo de sujeción confiable genera menos costos indirectos que otra más rápida que debe rehacerse en cada pedido.
La transición misma es una causa de fallas documentada
Una revisión de adquisiciones de defensa realizada por United States Government Accountability Office atribuyó problemas recurrentes de calidad de fabricación a diseños inestables, controles de proceso deficientes y una mala transición a producción, más que a las piezas mismas. El patrón es el mismo para diez piezas que para diez mil: lo que no se documenta no sobrevive al traspaso.
Qué se conserva y qué debe volver a confirmarse
Separar estas dos listas durante el traspaso toma cinco minutos y elimina la mayoría de las disputas sobre pedidos recurrentes. Cada punto de la columna derecha puede hacer que un pedido recurrente difiera, sin que nadie lo advierta, de la primera pieza de producción aprobada.
| Se conserva del prototipo aprobado | Debe volver a confirmarse para el siguiente pedido |
|---|---|
| La revisión del plano fijada y la lista de cambios aprobados | Si todavía circula alguna revisión reemplazada |
| El grado, la condición de suministro y la lista de sustitutos aprobados | La nueva colada, su tipo de certificado y su marcado |
| Las características geométricas críticas acordadas y el esquema de referencias | La frecuencia de inspección para un lote, en vez de una sola pieza |
| La secuencia de fabricación, el enfoque de herramental y la lógica de montaje para el mecanizado CNC | El desgaste del dispositivo de sujeción, la vida útil de las herramientas y la variación entre montajes repetidos |
| Las desviaciones aprobadas, con su justificación por escrito | Si cada desviación sigue siendo aceptable para esa cantidad |
| El embalaje y la manipulación en destino que dieron resultado | La documentación de exportación para el nuevo envío y destino |
Defina el costo y el plazo del prototipado CNC antes de solicitar una cotización
En esta etapa predominan dos fallas, y ninguna tiene que ver con el nivel de precios. Los trabajos de alta especificación y baja cantidad quedan sin cotizar, y se asignan plazos de catálogo uniformes a piezas para las que nunca fueron adecuados.
Solicitud rechazada sin respuesta
Las solicitudes de cotización de alta especificación y baja cantidad pueden rechazarse sin ofrecer un precio. Pida una razón explícita para no cotizar, de modo que puedan corregirse las limitaciones de material, geometría, inspección o cantidad.
Seis semanas para todo
Los plazos uniformes no permiten comparar piezas distintas. La cotización por escrito debe indicar la disponibilidad del material, la secuencia de fabricación, el alcance de la inspección, el criterio de días hábiles y las excepciones.
La preparación influye más que el tiempo de corte en el costo de mecanizar un prototipo
En una pieza única o una serie de 10–20 piezas, el costo depende mucho más de la preparación que de los minutos de corte. Por eso, dos piezas visualmente similares reciben cotizaciones distintas y una cotización instantánea en línea no puede responder la pregunta que realmente se hace el comprador.
| Factor | Qué lo hace variar | Qué puede hacer usted al respecto |
|---|---|---|
| Material y material en bruto | Disponibilidad del grado, tamaño de barra o placa, compra mínima | Indique en la solicitud un grado sustituto aceptable |
| Programación | Cantidad de características geométricas, ángulos compuestos, estrategia de cinco ejes | Elimine las características geométricas que la prueba no necesita |
| Sujeción de la pieza | Cantidad de montajes, dispositivo de sujeción a medida o mordazas blandas | Prevea una cara de referencia que pueda sujetarse con una mordaza |
| Tiempo de mecanizado | Remoción de material, desgaste de herramientas en aleaciones de níquel, pasadas de acabado | Aplique la clase de tolerancia estricta solo a las características geométricas determinantes |
| Proceso secundario | Tratamiento térmico, rectificado, recubrimiento galvánico, soldadura | Confirme qué etapas requiere realmente la prueba |
| Inspección y registros | Cantidad de características geométricas medidas, tipo de certificado, formato del informe | Indique el criterio de aceptación desde el inicio |
| Cantidad y logística | Tamaño de la serie, embalaje, destino, documentación de exportación | Indique el destino real al solicitar la cotización |
Por qué una cotización instantánea no puede calcular el costo de producción
La cotización automatizada de piezas mecanizadas es una tecnología patentada, y la propia patente reconoce su límite. Señala que, para series medianas y grandes, puede justificarse el diseño y la fabricación de dispositivos de sujeción a medida, precisamente la variable que determina si el costo de la pieza de producción es viable. El problema es que un sistema que solo analiza la geometría no puede tener en cuenta esa variable.
Documentado en la propia tecnología de cotización
La patente de Estados Unidos US7840443B2, sobre cotización automatizada de piezas mecanizadas por CNC, describe el método de cálculo automático de precios y la condición económica de los dispositivos de sujeción que cambia la respuesta correcta. El diseño de dispositivos de sujeción para fabricar prototipos se trata por separado en US20070101568A1.
Factores que afectan el plazo, por orden de impacto
El plazo de un prototipo depende principalmente de los tiempos de espera, no de las horas de husillo. Cada punto siguiente puede alargar el calendario sin que nadie corte metal, y la mayoría depende de información que el comprador ya tiene.
- Preguntas pendientes en la solicitud, que detienen la cotización antes de detener el trabajo.
- Compra del material, incluida la compra mínima de barra o placa para un grado poco común.
- Tipo de certificado: el tipo 3.1 de EN 10204 añade aproximadamente entre una y dos semanas; el tipo 3.2, entre dos y cuatro.
- Etapas subcontratadas, como el tratamiento térmico o el recubrimiento galvánico, que deben esperar su turno con otro proveedor.
- Alcance de la inspección y formato del informe, acordados antes de medir la pieza y no después de obtener una lectura.
- Tiempo que usted tarda en aprobar, que suele ser la espera individual más larga.
Procesos y capacidades
Trabaje con Zhenling Metal en prototipos metálicos definidos por plano
Según la información proporcionada por la empresa, opera desde 2006 en unas instalaciones de Jiashan. Para una solicitud de cotización de prototipos, la secuencia de mecanizado propuesta, los controles del material, el plan de inspección y el traspaso a pedidos recurrentes deben confirmarse con el plano real y la cotización por escrito; esta página no afirma que la empresa haya trabajado para clientes de equipos a presión ni que cuente con antecedentes de producción equivalentes.
| Área de capacidad | Equipos instalados | Qué significa para un prototipo |
|---|---|---|
| Fresado | Varios centros de mecanizado de 3 ejes y 4 ejes, además de centros de mecanizado importados de 5 ejes | Las piezas con ángulos compuestos pueden mantenerse en un solo sistema de referencias |
| Torneado | Tornos CNC | Agujeros, asientos y roscas mecanizados concéntricamente en una sola sujeción en el plato |
| Acabado de precisión | Rectificado CNC y mandrinado CNC | Acabado de caras de sellado y muñones después del tratamiento térmico |
| Corte sin contacto | Electroerosión CNC por hilo | Corte de material en bruto endurecido y secciones delgadas sin fuerza de corte |
| Conformado | Cizallado CNC, rolado de placas y prensas | Secuencia de conformado, equipos, planta de producción y responsabilidad por los procesos externos confirmados en la cotización |
| Unión | Equipos de soldadura por arco sumergido y con protección gaseosa | Secuencia de unión, proveedor del proceso, pruebas de calificación y alcance de entrega confirmados en la cotización |
Cómo pasa un prototipo aprobado a una secuencia de producción
Una vez aprobada la primera pieza de producción, el mismo plano suele pasar a una secuencia que esta fábrica ya utiliza: servicios de fresado CNC para cuerpos prismáticos y trabajos en placa, o mecanizado CNC de 5 ejes cuando los ángulos compuestos deben mantenerse en un solo sistema de referencias. Definir esa secuencia mientras el prototipo aún está en la máquina evita tener que cotizar desde cero el pedido recurrente.
Para cada prototipo, el plano y la cotización por escrito deben definir la identificación del material, las características geométricas críticas, la cobertura de inspección, quién puede autorizar desviaciones y los registros de traspaso a producción necesarios antes de la liberación.
Qué acreditan los certificados y qué no
Esta página no afirma que Zhenling tenga credenciales relacionadas con CE o ASME, que fabrique recipientes a presión ni que alcance determinado volumen de exportación. Si se requieren pruebas de calificación, verifique su titular legal, planta, número, alcance, vigencia y pertinencia para el pedido del prototipo.
La certificación ASME acredita un sistema
El Programa de Certificación de Calderas y Recipientes a Presión de ASME certifica el sistema de control de calidad de un fabricante o ensamblador, no piezas individuales. Comenzó en 1916 y hoy abarca a más de 6,800 titulares de certificados en todo el mundo, con alcances separados que incluyen U y U2 para recipientes a presión y PRT para la fabricación de piezas. Su prototipo sigue necesitando las pruebas acordadas para ese pedido.
Cómo definir los controles de material y registros para un prototipo
Cuando importen la identidad o la trazabilidad del material, especifique en la solicitud de cotización la referencia de colada o lote, el punto de transferencia del marcado, el emisor del certificado, las características geométricas críticas y el registro de inspección requerido. Esos controles son específicos del pedido y deben confirmarse antes de comenzar el trabajo; no pueden deducirse del historial de otro producto.
Traspaso técnico
Los planos, las revisiones, las unidades y las preguntas pendientes se confirman por escrito antes de programar el trabajo, y la lista de pendientes permanece visible después de la revisión.
Continuidad de producción
Antes de la liberación, confirme si el prototipo y el pedido recurrente usarán la misma secuencia de fabricación propuesta, la misma lógica de sujeción y el mismo plan de inspección.
Coordinación de exportación
Los requisitos de destino, embalaje, marcado y documentos de envío deben confirmarse para el pedido del prototipo.
Recursos del sistema
Herramientas de ingeniería para prototipos
PREPARACIÓN DE LA COTIZACIÓN
Calculadora para preparar una cotización de prototipos CNC
Abrir herramienta ↗
SELECCIÓN DEL PROCESO
Tabla de decisión entre mecanizado CNC y fabricación aditiva para prototipos
Abrir herramienta ↗
DEFINICIÓN DEL ALCANCE DE INSPECCIÓN
Estimador del trabajo de inspección de prototipos
Abrir herramienta ↗
DEFINICIÓN DEL ALCANCE DEL PROYECTO
Envíe un plano y el objetivo de la prueba para su revisión
Envíe el plano y el modelo con la revisión y las unidades, el grado y la condición del material, la cantidad, las características geométricas críticas, el acabado, los requisitos de inspección, el destino y lo que debe demostrar la primera pieza de producción. El alcance y la respuesta se definirán tras revisar esos archivos.
Preguntas frecuentes sobre prototipado CNC rápido
Estas son las preguntas que hacen los compradores antes de enviar sus archivos, respondidas con las mismas pruebas documentales utilizadas arriba y no con respuestas genéricas sobre prototipos.
¿Tiene otra pregunta que no aparece en la lista?
Solicite una revisión de la definición del prototipo →
Envíe un plano 2D y un modelo 3D que indiquen la revisión y las unidades, además del grado del material, la cantidad, la fecha objetivo y el destino.
Según la clase fina de la norma de tolerancias generales ISO 2768 para metales, el rango va de aproximadamente ±0.05 mm para características geométricas menores de 3 mm a aproximadamente ±0.5 mm entre 1,000–2,000 mm, con un acabado después del mecanizado cercano a Ra 3.2 µm. Para tolerancias más estrictas, es necesario analizar cada característica geométrica en función del acceso, la sujeción de la pieza y el método de medición, en vez de dar una cifra general. A diferencia de una cifra de catálogo, ese análisis identifica cuáles son las dos o tres características geométricas determinantes.
La preparación es el factor principal: programación, sujeción de la pieza, compra del material, procesos secundarios, alcance de la inspección y tipo de certificado. Las preguntas pendientes en la solicitud detienen la cotización antes que el trabajo, por eso son las que más días cuestan.
Para aplicaciones con carga mecánica o presión, la mayoría de las solicitudes se cubren con acero al carbono, acero aleado, acero para rodamientos, acero inoxidable, aleaciones a base de níquel y aleaciones de aluminio. El grado por sí solo no basta: la condición de suministro y cualquier tratamiento térmico posterior al mecanizado cambian tanto la secuencia de fabricación como las conclusiones que permite extraer la prueba. Las piezas endurecidas después del mecanizado cambian de dimensiones, por lo que el acabado debe hacerse después del tratamiento o la tolerancia indicada en el plano no será la que usted reciba. Indique cuál de esas condiciones necesita realmente la prueba.
Elija mecanizado CNC cuando la prueba dependa del comportamiento del material, ajustes controlados, roscas, caras de sellado o un certificado. Elija impresión cuando la geometría siga cambiando cada semana y no se esté probando ninguna propiedad del material. Las piezas fabricadas por capas también necesitan mecanizado posterior para las roscas y las caras con requisitos dimensionales, por lo que ambas secuencias de fabricación no siempre son alternativas.
Es el mecanizado que se realiza para responder una pregunta, en vez de completar un pedido. Los prototipos pueden diferir de la pieza de producción, y cada diferencia debe documentarse para que los resultados puedan trasladarse a producción.
Algunos elementos se trasladan directamente: la revisión fijada, el material y los sustitutos aprobados, las características geométricas críticas y la lógica de sujeción. Deben volver a confirmarse la vida útil de las herramientas a lo largo de la serie, la frecuencia de inspección, la nueva colada y su certificado, y la documentación de exportación. Una primera pieza de producción aprobada demuestra que la secuencia de fabricación puede funcionar; por sí sola no establece la capacidad para todo un lote, porque una sola pieza no revela la variación entre cien. Considere el registro del prototipo como el punto de partida del plan de control de producción, en vez de su conclusión, y el pedido recurrente dejará de ser una nueva negociación.
Compare quién confirma el plano, cómo se mantiene la identificación del material durante el mecanizado CNC, qué tipos de certificados pueden emitirse y qué pruebas documentales se entregan con la pieza. Comparar declaraciones generales sobre tolerancias aporta muy poco, porque todos los talleres cotizan la misma clase general.
Resultados dimensionales de las características geométricas críticas acordadas, certificados de material del tipo que usted especifique y un registro de desviaciones y retrabajos.






