Póngase en contacto con Zhenling

Piezas CNC a medida · Acabado superficial
Servicios de arenado para piezas CNC
Suministramos piezas CNC arenadas cuando un proyecto de fabricación a partir de planos requiere eliminar cascarilla, limpiar la superficie, prepararla para un recubrimiento o darle una textura mate controlada. Antes de confirmar la secuencia de acabado, revisamos el material, la condición inicial, el resultado requerido, las características geométricas que deben protegerse y el método de aceptación. Las consultas sobre servicios de arenado deben indicar los abrasivos disponibles, el material base, las condiciones prohibidas, el perfil superficial deseado y los requisitos del recubrimiento posterior. Considere provisionales la capacidad y los plazos. Las condiciones por escrito deben identificar la secuencia revisada, sus límites, los registros y los supuestos para la liberación de las piezas.
- Acero, hierro fundido y aluminio
- Abrasivos habituales: microesferas de vidrio; óxido de aluminio o alúmina fundida; granate; abrasivos plásticos cuando sean adecuados; y granalla de acero esférica o angular solo para piezas ferrosas cuando no esté prohibida la contaminación por hierro
- Revisión del enmascarado según el plano
- Coordinación entre mecanizado y acabado
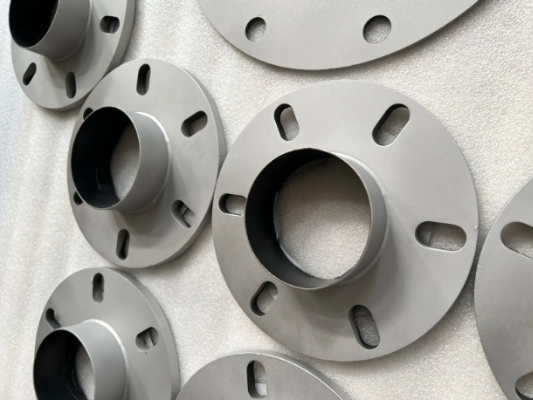
Tipos de piezas
Componentes mecanizados a medida de acero, hierro fundido y aluminio
Resultados principales
Eliminar cascarilla, retirar una capa definida, preparar para recubrimiento o crear textura
Control de riesgos
Enmascarar roscas, ajustes, referencias geométricas, barrenos, caras de sellado y marcas
Base de la cotización
Plano, cantidad, dimensiones generales de la pieza, superficie inicial y resultado deseado
Criterios de aceptación
Límite visual por escrito, muestra aprobada, patrón de comparación o norma indicada
Modalidad de suministro
Requisitos de mecanizado y acabado gestionados como un solo paquete de piezas a medida
ESPECIFICACIONES DEL PROCESO
Capacidades de arenado para piezas CNC
El arenado puede limpiar el metal con mayor intensidad que el lijado manual y producir un aspecto uniforme cuando se controlan las condiciones de entrada y la referencia de aceptación. En piezas CNC terminadas, el proceso de acabado también debe proteger la geometría funcional que quizá no se considere crítica en un servicio general de limpieza comercial.
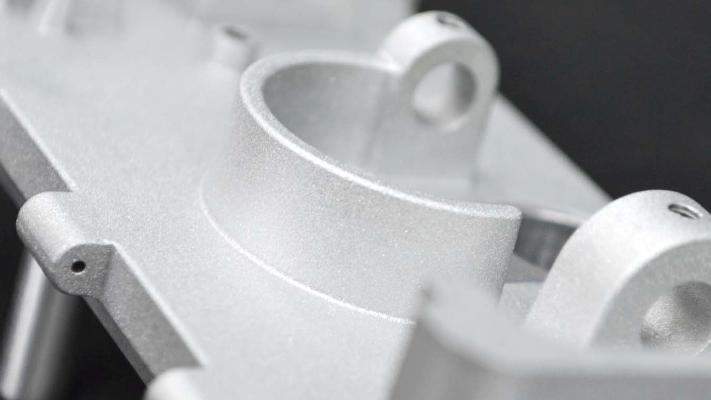
01
Eliminación de cascarilla y óxido
Identifique la ubicación y gravedad de la cascarilla de laminación, la cascarilla de tratamiento térmico, el óxido de corrosión o las capas de óxido. Indique si el objetivo es eliminarlos por completo, preparar la pieza para inspección o alcanzar una condición definida antes de pintar o aplicar un recubrimiento.
02
Creación de textura
Defina el acabado mediante una imagen representativa, una muestra aprobada o un patrón de comparación. Por sí solos, términos como liso, rugoso, limpio o uniforme no establecen un límite de aceptación medible.
03
Preparación para recubrimiento
Indique el sistema de recubrimiento o pintura en polvo y la preparación superficial que requiere. Para los materiales base de acero a los que corresponda, indique el grado de preparación exigido por la norma seleccionada.
04
Eliminación de una capa definida
Indique la pintura, el recubrimiento, la contaminación o el residuo que debe eliminarse. En nuestra revisión distinguimos el material superficial que puede retirarse de las características geométricas del metal base que deben conservarse.
Nuestra revisión técnica confirma los servicios de chorreado abrasivo para piezas CNC a partir del plano y la condición reales, y no solo del nombre del servicio. No publicamos parámetros universales de presión, abrasivo o ciclo porque cada componente requiere una revisión propia.
ESPECIFICACIONES DEL PROCESO
Materiales y condiciones superficiales iniciales
El material determina cómo interactúa el abrasivo con la pieza; por eso, el acero, el hierro fundido y el aluminio no se revisan bajo un mismo ajuste genérico. Indique la aleación o el grado, el estado del tratamiento térmico, la condición de las soldaduras, el acabado previo, la contaminación y cualquier cara que deba conservarse tal como salió del mecanizado.
Dato publicado
Alcance declarado
Implicación para la revisión del acabado
Acero al carbono
20# y 45#
Indique, para cada superficie, el objetivo respecto de la cascarilla, el óxido de corrosión, el recubrimiento o la textura.
Acero estructural y acero aleado
Q235A y Q345D
Indique la condición inicial y los requisitos del recubrimiento posterior.
Familias de aceros al Cr-Mo y para rodamientos
12CrMoV, GCr15, 25CrMo y 42CrMo
Confirme la dureza, la geometría que debe protegerse y el método de aceptación.
Acero inoxidable
303, 304, 304L, 316, 316L y 321
Revise el control de contaminación y el aspecto final requerido.
Secuencia habitual del servicio
Revisión del mecanizado CNC y el acabado según el plano
La cotización por escrito confirma la secuencia propuesta y las responsabilidades.
Responsabilidad del procesamiento
Confirmada en la cotización por escrito
La responsabilidad por el lugar de procesamiento y el equipo se define para cada pedido.
Para aplicaciones con altas temperaturas, corrosión o presión, revisamos los requisitos de material y dureza en función del entorno de operación. El acabado seleccionado debe ser compatible con esa elección de material.
Acero
Defina el grado de oxidación, la cascarilla, el recubrimiento previo, la coloración térmica y la condición superficial esperada después de la eliminación. Si corresponde un grado de ISO 8501-1, inclúyalo en el plano controlado o en la especificación de compra.
Hierro fundido
Identifique la costra de fundición, el óxido, la contaminación incrustada, los posibles problemas de porosidad y las caras mecanizadas. Proteja las superficies de sellado y los barrenos de precisión antes del arenado.
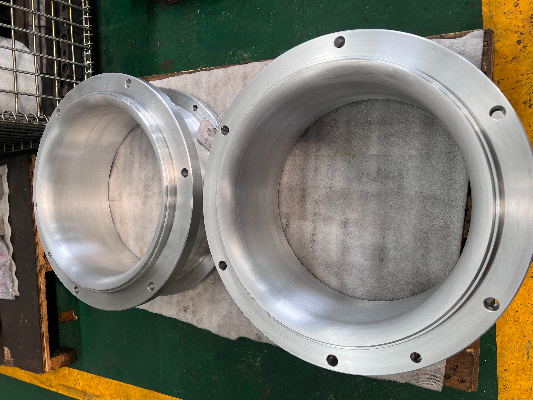
Aluminio
El aluminio exige una revisión que tenga en cuenta la sensibilidad del material base, porque un tratamiento agresivo puede cambiar su aspecto o dañar geometrías delicadas. El equilibrio entre eliminación y conservación se determina una vez conocidos el material, la forma de la pieza, la textura requerida y las características geométricas que deben protegerse.
CONTROL DEL PROCESO
Abrasivos y resultados superficiales
Los abrasivos habituales de Zhenling incluyen microesferas de vidrio, óxido de aluminio o alúmina fundida, granate y abrasivos plásticos adecuados para la aplicación. La granalla de acero esférica o angular se limita a piezas ferrosas en las que no esté prohibida la contaminación por hierro; la sílice cristalina libre y la arena de cuarzo no son abrasivos predeterminados. Para acero inoxidable, aluminio, titanio o cobre con prohibición de contaminación por hierro, no se utilizan abrasivos ferrosos; la cotización por escrito confirma el abrasivo, la superficie deseada, las zonas protegidas y los requisitos del recubrimiento posterior.
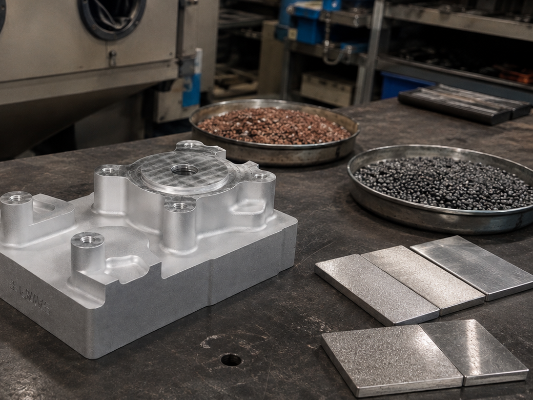
Objetivo del comprador
Datos que determinan la secuencia de fabricación
Aceptación que debe definirse
Eliminar cascarilla u óxido de corrosión
Material, gravedad de la condición inicial, geometría y zonas donde no debe retirarse material
Residuo permitido, grado visual o referencia aprobada
Preparar para recubrimiento
Sistema de recubrimiento, preparación superficial requerida, limpieza y plazos
Norma indicada para el material base correspondiente, especificación del recubrimiento o patrón de comparación acordado
Crear un acabado mate
Material, rugosidad inicial, aspecto deseado y uniformidad entre lotes
Muestra aprobada y límite de la cara protegida
Limpiar antes de la inspección
Tipo de contaminación, método de inspección y zonas inaccesibles
Qué debe quedar visible y qué limpieza se realizará después
Mapa de control del resultado del arenado: avance desde la sensibilidad del material → superficie inicial → resultado requerido → características geométricas protegidas → referencia de aceptación. Esta secuencia ayuda a evitar el error habitual de elegir primero la granalla o la arena y definir el resultado después.
Abra el mapa de control del resultado
PROCESO Y ESPECIFICACIONES
Controles del plano, enmascarado y especificaciones del servicio
Las roscas, los barrenos de precisión, las referencias geométricas, los asientos de rodamientos, las caras de sellado, las superficies de acoplamiento, las marcas de identificación y las dimensiones terminadas pueden requerir protección. Señálelos en el plano en lugar de depender de una nota general como “enmascarar las zonas críticas”.
Lista de características geométricas protegidas
Asigne un identificador a cada cara, rosca, barreno, ajuste o marca que no deba recibir el chorro abrasivo. Defina la condición que debe presentar después del acabado.
Definición del límite
Indique dónde termina la superficie arenada y comienza la superficie tal como salió del mecanizado. Añada una transición de borde aprobada cuando el aspecto o el ensamble dependan de ese límite.
Inspección posterior al acabado
Indique qué dimensiones, ajustes y zonas visibles deben inspeccionarse después del acabado. Incluya la condición de la pieza durante la medición cuando la sujeción o la temperatura puedan influir en la lectura.
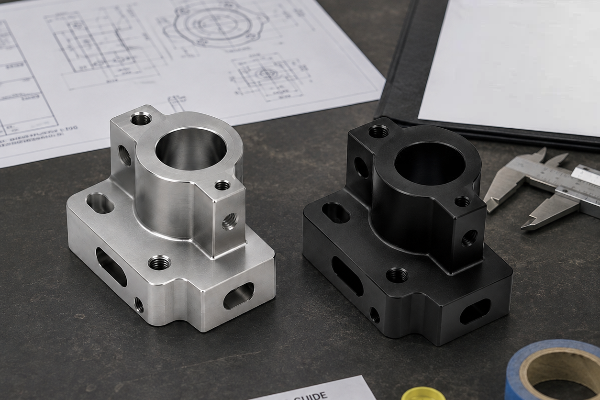
- Revisión vigente del plano y número de pieza
- Grado del material y condición superficial inicial
- Características geométricas protegidas con límites claros
- Textura deseada, nivel de eliminación o preparación para recubrimiento
- Muestra aprobada, patrón de comparación o referencia de aceptación indicada para el material base correspondiente
- Requisitos de limpieza, manipulación, embalaje y trazabilidad
CONDICIONES COMERCIALES
Precios y plazos de entrega
El costo y el plazo de entrega del arenado dependen de la pieza, no solo de sus dimensiones exteriores. La cotización debe considerar la gravedad de la condición inicial, la superficie accesible, el trabajo de enmascarado, la cantidad por lote, la manipulación, la inspección, la limpieza, el embalaje y la siguiente operación.
Nuestra cotización indica la secuencia confirmada, las operaciones incluidas, los supuestos comerciales, el alcance de la inspección y el cronograma. Los tiempos de respuesta y los plazos de producción solo se confirman después de revisar el proyecto.
Factores que influyen en el precio
- 01 Dimensiones generales, peso y método de manipulación de la pieza
- 02 Cantidad de material que debe retirarse y acabado requerido
- 03 Cantidad de características geométricas protegidas y complejidad del enmascarado
- 04 Tamaño del lote, repetibilidad y alcance de la inspección
Factores que influyen en el cronograma
- 01 Estado del plano y de los criterios de aceptación
- 02 Secuencia de mecanizado, soldadura y tratamiento térmico
- 03 Revisión de la muestra aprobada o de la primera pieza de producción
- 04 Limpieza, recubrimiento, inspección y embalaje posteriores al arenado
ASEGURAMIENTO DE LA CALIDAD
Control de calidad superficial
Un plan de inspección adecuado evalúa por separado la limpieza, la textura, la condición de las características geométricas protegidas y la aceptación dimensional. Para los materiales base de acero sin recubrimiento o previamente recubiertos a los que corresponda, ISO 8501-1:2007 ofrece grados de oxidación y preparación descritos por escrito y mediante fotografías, pero el comprador debe indicar el grado requerido y el alcance de la inspección.
Los sistemas de clasificación de limpieza vinculados a ISO y AMPP utilizan distintas denominaciones de grados. Indique el sistema exacto en la solicitud de cotización en lugar de suponer que las designaciones de distintas normas son intercambiables. Nuestro plan de inspección está diseñado para evitar ese error.
Criterio de inspección: el riesgo es que la condición superficial sea objeto de disputa porque los términos generales no definen la evidencia necesaria para la aceptación. En Zhenling, resolvemos esa falta de precisión vinculando el plano, la muestra aprobada y el punto de inspección con un requisito indicado, como ISO 8501-1:2007 cuando esa norma corresponde al alcance de acero.
01 Antes del arenado
Registre el material, la superficie inicial, la revisión del plano y las zonas protegidas. Si la condición varía dentro de un lote, identifique la pieza representativa en peor estado.
02 Durante la aprobación de la secuencia de fabricación
Confirme qué puede retirar el proceso y qué debe conservar. Ajuste la secuencia al recubrimiento, la pintura, el ensamble o la inspección posteriores.
03 Después del arenado
Compruebe la referencia visual o normativa acordada, los límites del enmascarado, las características geométricas protegidas y la limpieza. Realice la verificación dimensional cuando el plano exija una inspección posterior al acabado.
04 Control de la entrega a la siguiente operación
Mantenga las piezas limpias alejadas de la contaminación y la humedad que puedan perjudicar la siguiente operación. Cuando sean relevantes para el sistema de recubrimiento, deben indicarse el embalaje y el tiempo máximo hasta la entrega a la siguiente operación.
APLICACIONES Y CAPACIDADES
Piezas que revisamos: piezas CNC terminadas y aplicaciones industriales
El alcance habitual de los servicios de Zhenling incluye, o permite acceder a, torneado CNC, fresado, rectificado, mandrinado, electroerosión por hilo, taladrado y mecanizado de 3 ejes, 4 ejes y 5 ejes, junto con procesos de fabricación complementarios para piezas no estándar hechas a partir de planos o muestras del cliente. La cotización por escrito confirma la secuencia propuesta, la responsabilidad del procesamiento y el lugar de ejecución, sin afirmar la propiedad del equipo ni una marca específica de equipo.
01 Componentes de recipientes a presión
Las bridas a medida, los cuerpos de válvula, los tapones, los componentes de tubería curvada y otras piezas mecanizadas relacionadas pueden requerir limpieza o preparación para recubrimiento dentro de un suministro controlado.
02 Equipos de separación de petróleo y gas
Nuestra revisión de componentes abarca la eliminación de cascarilla, la preparación del aspecto superficial y el control de las características geométricas protegidas antes del ensamble y la inspección.
03 Piezas para control de fluidos
Las caras de sellado, los ajustes, los barrenos y las zonas de identificación deben separarse de cualquier superficie que reciba una textura por arenado.
Revisión de la condición superficial: envíe una foto representativa de la pieza e identifique las superficies importantes. Con esa información, indicamos qué datos superficiales adicionales se necesitan para cotizar, sin tratar la foto como una especificación numérica.
Solicite una revisión de la condición superficial
EVALUACIÓN DEL PROCESO
Límites del proceso y mejores alternativas
Un arenado más agresivo no es automáticamente mejor para una pieza CNC terminada. La elección correcta es el proceso de menor riesgo que logre la eliminación o preparación requerida sin perjudicar el material, la geometría, la limpieza ni la siguiente operación. ISO 8504-2 describe métodos de limpieza por chorro abrasivo; ISO 11124 abarca abrasivos metálicos; ISO 11126 abarca abrasivos no metálicos; ISO 8501-1 abarca los grados de preparación superficial del acero; e ISO 8503 abarca el perfil superficial del acero. Estas referencias establecen el contexto técnico especificado y no constituyen una certificación de Zhenling.
01 Conservar una superficie mecanizada o pulida
Si el aspecto, el sellado, el contacto con el rodamiento o la función dimensional dependen de la superficie tal como salió del mecanizado, el arenado puede ser una elección equivocada a menos que se proteja esa cara. El rectificado o el pulido pueden ser más adecuados cuando se requiere un acabado direccional o de baja rugosidad.
02 Eliminar contaminación soluble
El tratamiento abrasivo no sustituye todas las etapas de limpieza. Según el contaminante y la siguiente operación, puede ser necesario lavar las piezas o aplicar otro método de limpieza aprobado antes o después del arenado.
03 Trabajar con geometrías delicadas
Las paredes delgadas, los bordes afilados, las roscas finas, los conductos profundos y las características geométricas sensibles del aluminio requieren una revisión especial. En casos específicos, la remoción química de recubrimientos, la limpieza mecánica controlada u otra secuencia pueden reducir el riesgo.
04 Usar otro método de preparación industrial
El granallado no siempre es el método de preparación adecuado. Según el material base y el resultado requerido, podemos evaluar el chorreado húmedo, el lavado de piezas, la limpieza mecánica controlada, la remoción química de recubrimientos u otra secuencia adecuada.
RECURSOS DE INGENIERÍA
Herramientas para evaluar el arenado
Evaluación de la preparación de una solicitud de cotización de arenado
Evalúe las dimensiones generales de la pieza, las condiciones iniciales, los controles del plano y la integridad de las especificaciones.
Abrir herramienta
→
Mapa de control del resultado del arenado
Relacione la sensibilidad del material con los resultados superficiales requeridos y las referencias de aceptación.
Abrir herramienta
→
Estimador de complejidad del enmascarado
Evalúe los requisitos de protección de roscas, barrenos de precisión, referencias geométricas y caras de sellado.
Abrir herramienta
→
Solicite una revisión del plano para arenado
Use la lista siguiente para convertir una consulta general sobre arenado en una solicitud de cotización de piezas CNC que podamos revisar. Nuestra cotización confirma el alcance de fabricación y acabado aplicable.
[01]
Adjunte
- Archivos 2D vigentes y archivos 3D disponibles
- Fotos de las piezas que muestren la superficie inicial
- Grado del material y cantidad
- Fecha objetivo y destino
[02]
Indique claramente
- Superficies que deben arenarse y superficies que deben protegerse
- Roscas, ajustes, referencias geométricas, caras de sellado y barrenos
- Objetivo de eliminación, textura o preparación para recubrimiento
- Requisitos de aceptación e inspección
BASE DE CONOCIMIENTOS
Preguntas frecuentes: servicios de arenado
Envíe el plano vigente, el grado del material, la superficie inicial, el resultado deseado, las características geométricas que deben protegerse, la cantidad, las dimensiones generales de la pieza, los criterios de aceptación, la siguiente operación y el alcance de la entrega. Las fotos ayudan cuando la condición inicial es difícil de describir.
Nuestra revisión contempla los requisitos de arenado según el grado, la condición, la geometría, el resultado requerido y las características geométricas que deben protegerse. Los abrasivos habituales pueden incluir microesferas de vidrio, óxido de aluminio o alúmina fundida, granate, abrasivos plásticos adecuados para la aplicación y granalla de acero esférica o angular solo para piezas ferrosas cuando se permita la contaminación por hierro; la sílice cristalina libre y la arena de cuarzo no son abrasivos predeterminados.
Comience por el resultado requerido y el material base. Antes de confirmar la secuencia de fabricación, indique si está prohibida la contaminación por hierro, señale para enmascarado las roscas, las caras de sellado, las superficies de apoyo o acoplamiento, las referencias geométricas y las dimensiones críticas, y presente para revisión del plano o de una muestra los casos con paredes delgadas, bordes afilados, superficies de precisión, recubrimientos antiguos desconocidos o aplicaciones limpias sujetas a regulación.
Todo tratamiento superficial agresivo puede generar riesgos en geometrías sensibles, por lo que las características geométricas críticas deben enmascararse e identificarse para inspección después del acabado. No ofrecemos una garantía dimensional general sin revisar el plano.
Utilice una muestra aprobada, un patrón de comparación, una foto representativa con límites u otra referencia controlada. Defina también el límite entre las superficies arenadas y las que quedan tal como salieron del mecanizado.
Ningún proceso es el mejor para todos los materiales, contaminantes, geometrías y sistemas de recubrimiento. Indique los requisitos del recubrimiento y permita que la revisión compare el objetivo de eliminación, el perfil necesario, la limpieza y el riesgo para el material base.






