
Póngase en contacto con Zhenling

El mecanizado del acero aleado comienza con la planificación basada en el plano: primero, defina cuatro datos: la identidad del material aplicable, su estado de suministro y metalúrgico, los riesgos de las características geométricas y la operación con sus criterios de aceptación. Solo entonces seleccione el herramental, establezca un rango inicial calificado, realice un corte controlado y ajuste el proceso según el calor, las virutas, el desgaste del filo y la evidencia de inspección.
Actualizado en agosto de 2026
Resumen breve
- Confirme la especificación del material, su condición, la evidencia de dureza y cualquier diferencia entre normas.
- Elija la secuencia de tratamiento y acabado antes de liberar el material en bruto.
- Asigne cada característica geométrica a una operación y luego pruebe, una variable a la vez, los datos de corte respaldados por una fuente.
- Vincule la sujeción de la pieza, el riesgo de movimiento, el acabado y la inspección con cada característica geométrica crítica.
Un nombre de grado conocido no constituye un plan de corte. La maquinabilidad depende del material, su microestructura, las inclusiones, la dureza, la operación, el sistema de herramientas, la geometría y las condiciones de corte, como se analiza en una revisión arbitrada sobre maquinabilidad y una revisión arbitrada sobre inclusiones del acero y maquinabilidad. Esta guía convierte esas variables en un método de planificación basado en el plano; no es una tabla universal de parámetros.
Esta guía trata el acero aleado como una familia de materiales para piezas de trabajo. El acero inoxidable es otro tipo de acero y requiere datos de corte propios, específicos para el material y su condición.
¿Se puede mecanizar el acero aleado? Defina cuatro datos clave
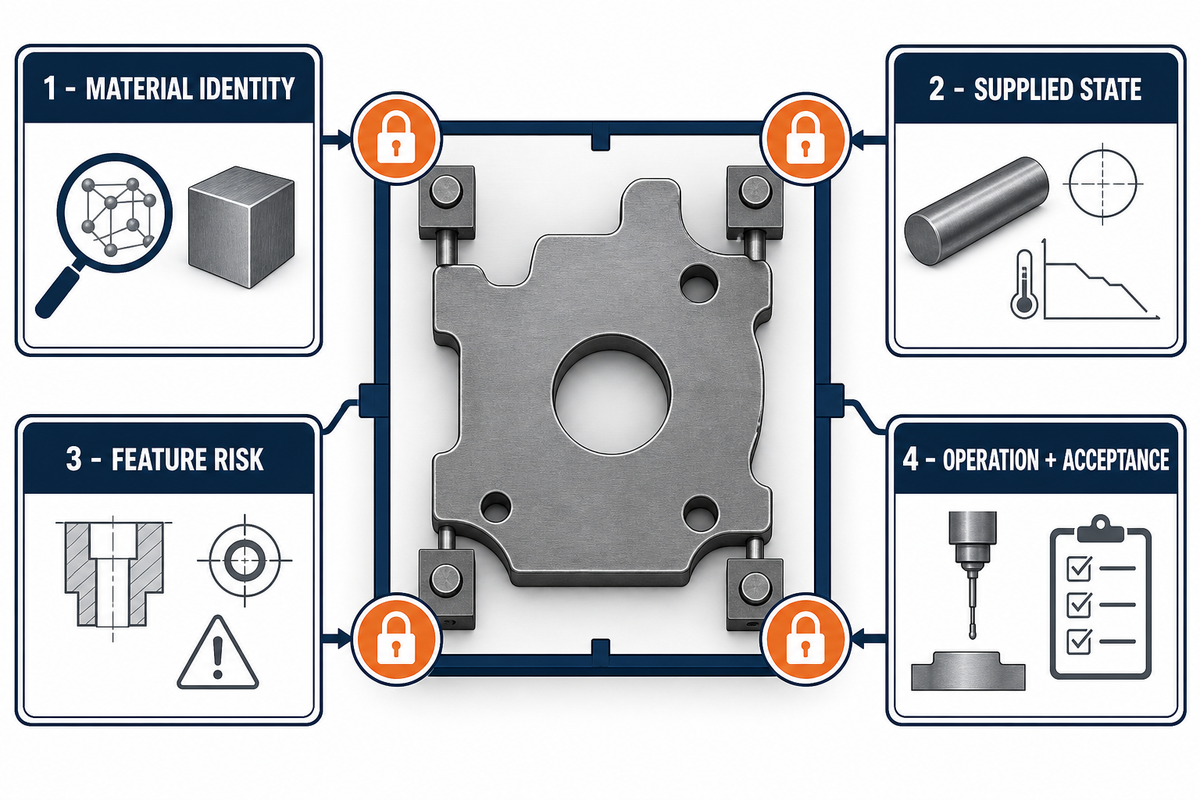
Sí, se puede mecanizar el acero aleado, pero la denominación de la familia no permite predecir una única respuesta al corte. Dos piezas descritas como «acero aleado» pueden comportarse de manera distinta debido a sus normas, condiciones de suministro, historial térmico, niveles de dureza, microestructuras, inclusiones, tamaños de sección y características geométricas; una revisión arbitrada sobre inclusiones del acero y maquinabilidad muestra por qué la composición por sí sola no basta.
Aplique la regla de liberación en 4 bloques antes de hablar de una herramienta de corte o de un valor de corte. Libere la planificación solo cuando estén registrados la identidad del material, el estado de suministro, los riesgos de las características geométricas y el bloque de operación y aceptación; de lo contrario, deje pendiente el bloque que falte en vez de completarlo con una regla de taller conocida.
| Bloque | Registrar antes de planificar | Por qué cambia la secuencia de fabricación |
|---|---|---|
| 1. Identidad del material | Grado, norma aplicable, forma del producto, trazabilidad del lote y del tratamiento térmico | Un nombre comercial o un número de grado por sí solos pueden ocultar una base de especificación distinta. |
| 2. Estado de suministro | Condición de entrega, tratamientos previos, dureza medida y evidencia de microestructura cuando corresponda | El material en bruto recocido, normalizado, templado y revenido, tratado superficialmente o endurecido en toda su sección presenta problemas de corte distintos. |
| 3. Riesgos de las características geométricas | Paredes delgadas, orificios profundos, cortes interrumpidos, gran alcance de herramienta, radios críticos y superficies funcionales | La geometría determina el acceso, la deflexión, la evacuación de virutas, la concentración de calor y el riesgo de movimiento. |
| 4. Operación y aceptación | Máquina, proceso, herramienta, acoplamiento, refrigerante, sujeción de la pieza, referencias geométricas, tolerancias, inspección y requisitos de servicio | La evidencia del torneado no se transfiere automáticamente a otra operación, y la conformidad dimensional por sí sola no demuestra que la pieza sea apta para una aplicación crítica para la seguridad. |
Paso 1: Confirme el grado, la norma, la condición y la dureza
Considere incompleta esta línea de material: «acero aleado 4140». Una descripción apta para la compra y el proceso de mecanizado normalmente debe incluir la norma aplicable, la forma del producto, la condición de suministro, cualquier tratamiento térmico previo o previsto, el requisito de dureza y el método de medición, además de las expectativas de trazabilidad.
Las normas también tienen un alcance definido. Por ejemplo, ISO 683-2:2016 abarca aceros aleados para temple y revenido en formas de producto y condiciones especificadas; citar ese documento no equivale a identificar un grado AISI/SAE ni demuestra que los materiales sean intercambiables.
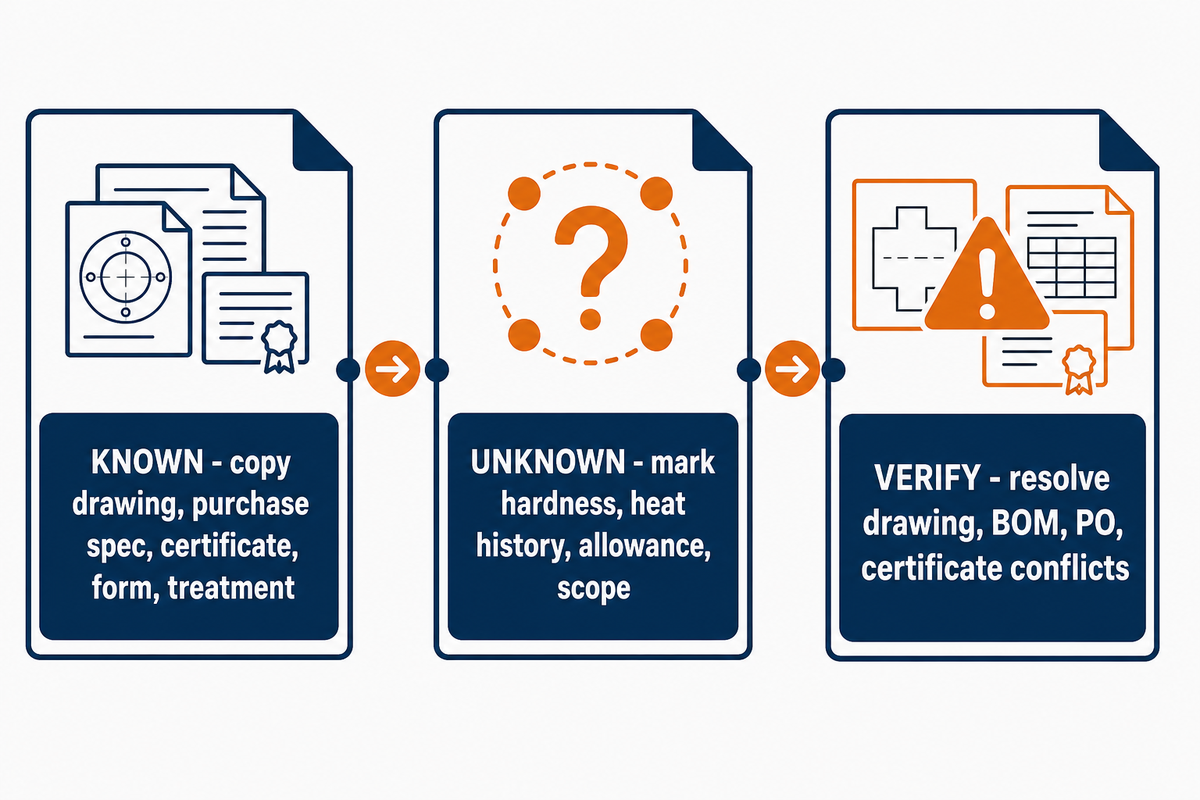
Conocido / desconocido / por verificar
- Conocido: transcriba exactamente el plano, la especificación de compra, el certificado, la forma del producto y la descripción del tratamiento.
- Desconocido: señale claramente los datos faltantes sobre dureza, historial térmico, sobrematerial o alcance de la certificación.
- Por verificar: resuelva cualquier discrepancia entre el plano, la lista de materiales, la orden de compra y el certificado antes de programar la máquina.
La dureza medida es importante, pero no describe todo el estado metalúrgico. El contenido de carbono y los elementos de aleación, como cromo, molibdeno y níquel, influyen en la templabilidad y la ductilidad. Esa decisión no puede extrapolarse del acero al carbono, como el 1018, de la fundición, los aceros para herramientas, las aleaciones de acero inoxidable ni las aleaciones de aluminio; estos distintos tipos de acero y otros metales y aleaciones pueden diferir en composición, propiedades mecánicas, resistencia a la corrosión, al desgaste y al impacto, resistencia a la fatiga, resistencia mecánica y tenacidad. Incluso entre materiales ferrosos, importan los límites de fósforo y azufre; por eso, un nombre común del acero no constituye un certificado completo.
El mecanizado de piezas de acero aleado no puede partir de una denominación genérica del material: etiquetas de búsqueda como «acero aleado 4140» y «aleaciones metálicas» identifican un tema, no una definición de compra. En aplicaciones aeroespaciales y equipos a presión, la secuencia de fabricación debe considerar las aleaciones utilizadas, los objetivos de resistencia, los controles del fluido de corte y los factores específicos de la aplicación. La misma regla aplica cuando las búsquedas sobre mecanizado de metales muestran grados de acero de fácil mecanizado: el comportamiento de las virutas no autoriza a sustituir la aleación especificada en un plano.
Registre el método de ensayo de dureza y el lugar de muestreo. Tras analizar tres barras en distintas secciones, un estudio de torneado en duro de 42CrMo4 de 2026 informó una dureza de 35 ± 1 HRC en el rango de diámetros seleccionado de 38–68 mm. Sus autores excluyeron de las pruebas de mecanizado los diámetros menores tras observar una pérdida de uniformidad de la dureza; esa decisión de muestreo no establece una ley general sobre el tamaño de sección. Sí muestra por qué un único valor de dureza puede ocultar comportamientos dependientes de la sección.
Paso 2: Compare 4140, 4340 y 42CrMo sin asumir que son equivalentes
No asigne una misma especificación o tabla de parámetros a 4140, 4340 y 42CrMo solo porque sus usos se superponen. Compare cada material según la norma aplicable, la forma del producto, la condición, la dureza, los requisitos del certificado, la geometría y la definición del servicio final.
| Denominación | Pregunta útil para la planificación | No inferir | Evidencia que aún se necesita |
|---|---|---|---|
| 4140 | ¿Qué requisito AISI/SAE, ASTM, AMS u otro rige, y en qué condición? | Un único rango de dureza, composición química o corte para todos los productos. | Certificado, condición, dureza, características geométricas y datos de aceptación. |
| 4340 | ¿La condición especificada y el tamaño de sección ofrecen la base de propiedades requerida? | Un proceso de 4140 se puede transferir sin cambios. | Los mismos campos, seguidos de una prueba calificada cuando el riesgo lo justifique. |
| 42CrMo | ¿Qué norma nacional o del cliente define la designación? | Equivalencia automática con 4140 o 42CrMo4. | Especificación y edición exactas, condición, certificado y aprobación de sustitución. |
La bibliografía técnica puede describir dos designaciones como equivalentes o incluso como equivalentes dentro de un experimento definido. En el estudio citado de 2026, los autores describen el 42CrMo4 laminado en caliente conforme a EN 10083-3 como equivalente al AISI 4140 conforme a ASTM A29 en ese contexto material. Esa formulación no establece intercambiabilidad incondicional en una orden de compra.
Una comparación puede mostrar bandas de composición química o aplicaciones conocidas similares, pero la sustitución sigue requiriendo la norma y edición aplicables, la forma del producto, la condición de suministro, los requisitos químicos y mecánicos, las dimensiones, la inspección, la certificación y la aprobación de la persona responsable. El alcance oficial de ISO 683-2:2016 es un ejemplo de por qué la forma del producto y la condición de suministro siguen vinculadas a una designación. Si no tiene claro el grado especificado, revise otras opciones de materiales para mecanizado antes de definir la secuencia de fabricación.
¿Es fácil mecanizar el acero aleado 4140?
La maquinabilidad depende de la condición y la operación. El 4140 recocido puede mecanizarse de manera muy distinta al material preendurecido o al sometido a torneado en duro; asimismo, un torneado exterior estable difiere del mecanizado de un orificio profundo o una pared delgada. También influyen el material de la herramienta, el recubrimiento, la preparación del filo, el acoplamiento, el suministro de refrigerante, la rigidez y el acabado de aceptación. Describa el 4140 como mecanizable según la condición y luego califique la condición y la característica geométrica antes de definirlo como fácil o difícil.
Paso 3: Elija la secuencia de desbaste, tratamiento y acabado antes de cortar
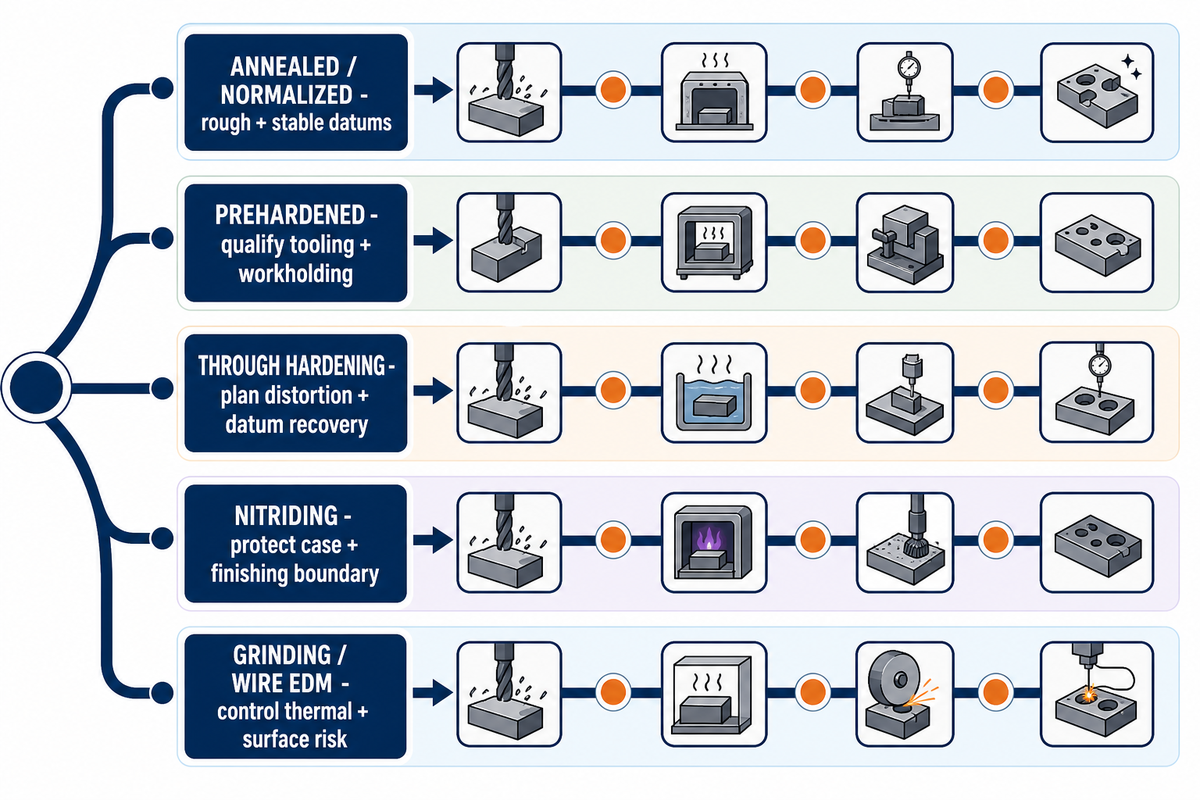
Defina el mapa de desbaste, tratamiento y acabado antes de retirar material. Trace las referencias geométricas, la secuencia de desbaste, las características geométricas que deben protegerse, el estado tras el tratamiento, el riesgo de movimiento, el sobrematerial para el acabado, el proceso final y la etapa de inspección. Una secuencia de fabricación publicada para engranajes de AISI 9310 es un ejemplo sujeto a condiciones específicas que combina desbaste, tratamiento, rectificado, mecanizado de acabado e inspección; no es una secuencia universal.
Mapa de la secuencia de fabricación
- Mecanizado en estado recocido o normalizado: desbaste y establecimiento de referencias geométricas estables; conserve el sobrematerial específico del plano para compensar el movimiento durante el tratamiento y realizar el acabado.
- Mecanizado de material preendurecido: califique las herramientas y la sujeción de la pieza según la dureza real y el acoplamiento de la característica geométrica.
- Endurecimiento total tras el desbaste: defina el riesgo de distorsión, la recuperación de las referencias geométricas y el torneado o rectificado final antes del tratamiento térmico.
- Nitruración u otro tratamiento superficial: proteja el requisito de capa y determine qué superficies pueden acabarse después.
- Rectificado o electroerosión por hilo: utilícelos cuando el acceso, la dureza, el acabado o la geometría justifiquen el proceso; controle sus propios riesgos térmicos y superficiales.
No existe un sobrematerial fijo que sirva para todas las piezas. Los cambios de sección, la relación longitud-diámetro, las tensiones residuales del material en bruto, el ciclo de tratamiento, la severidad del temple, la estrategia de soporte y la tolerancia final influyen en el sobrematerial y la secuencia. Tampoco hay una secuencia universal de desbaste, tratamiento y acabado: algunos procesos de nitruración se realizan después del mecanizado final y quizá no requieran mecanizado posterior al tratamiento, mientras que otros requieren sobrematerial deliberado para el acabado en duro.
Paso 4: Adapte el torneado, fresado, taladrado, rectificado o electroerosión a la geometría
Elija la operación para cada característica geométrica. El material en bruto en barra, forja o placa, el contacto interrumpido, el alcance de la herramienta, el espesor de pared, la profundidad del orificio, la salida de virutas, el acceso a las referencias geométricas, la dureza y los requisitos de la superficie final importan más que afirmar, en general, que la pieza está «mecanizada por CNC». Las fuerzas de corte altas pueden aumentar la deflexión o la necesidad de dispositivos de sujeción, por lo que la estrategia de mecanizado debe contemplar el soporte de la pieza además de la selección de herramientas.
| Característica geométrica o necesidad | Proceso posible | Limitación que debe señalarse | Siguiente verificación |
|---|---|---|---|
| Diámetros de ejes y caras | Torneado | Esbeltez, hombros con cortes interrumpidos, descentramiento y fuerza de sujeción en el mandril | Soporte, secuencia de referencias geométricas y datos de plaquita para el estado real del acero |
| Cavidades, caras planas y caras indexadas | Fresado | Impacto de entrada, acoplamiento radial, fondos delgados y voladizo de la herramienta | Trayectoria de herramienta, soporte de fijación y datos de herramienta específicos para fresado |
| Orificios profundos o que se cruzan | Taladrado, mandrinado o escariado | Acumulación de virutas, desviación, acceso del refrigerante y rebaba de salida | Estrategia de taladrado piloto, evacuación de virutas e inspección del orificio |
| Referencia geométrica endurecida o superficie final de tolerancia estrecha | Torneado de acabado o rectificado | Daño térmico y cambios ocultos en la integridad superficial | Especificación de la muela o herramienta, rectificado de la muela, control térmico y END requeridos |
| Contorno duro, estrecho o de difícil acceso | Electroerosión por hilo | Pieza de trabajo conductora, necesidades de orificio inicial o acceso, capa refundida y liberación de tensiones internas | Conductividad eléctrica, requisito superficial, plan de pasada de acabado e inspección |
| Rosca exterior o interior | Roscado por torneado, fresado o machuelado | Salida de herramienta, forma del fondo de rosca, rebabas y movimiento posterior al tratamiento | Norma de rosca, plan de calibres y secuencia de tratamiento |
| Nervadura delgada con orificios transversales | Fresado indexado y taladrado | Distorsión por sujeción, rebaba de salida y contacto interrumpido | Estado del soporte, orden de la trayectoria de herramienta e inspección de la pieza liberada |
| Asiento u orificio endurecido de tolerancia estrecha | Mandrinado de acabado, bruñido o rectificado | Acceso, daño térmico, forma y función de la superficie | Prueba del proceso y evidencia de forma y acabado definidos en el plano |
Para el torneado CNC en torno o el fresado CNC, adapte la herramienta al material de la pieza, el acoplamiento, la trayectoria de remoción de metal y la profundidad de corte. El carburo puede ser adecuado para un corte estable, mientras que la abrasión, los materiales endurecidos o las cargas interrumpidas pueden acelerar el desgaste y dificultar el mecanizado de una característica geométrica; los operadores deben cambiar una variable a la vez y registrar la velocidad de corte en pies de superficie por minuto. La orientación del fabricante de herramientas para tornear distintos materiales es valiosa dentro del contexto especificado, pero no debe copiarse sin cambios para fresado o taladrado. El ejemplo de Seco presenta las fresas de acero de alta velocidad como una opción de herramienta de corte para materiales y condiciones de máquina definidos, no como un grado de acero para la pieza ni como una elección universal. Asimismo, la electroerosión requiere una pieza de trabajo eléctricamente conductora y puede generar su propia capa refundida, zona afectada por el calor y problemas de tensiones residuales. Consulte la descripción general de Zhenling sobre procesos de mecanizado personalizados solo después de identificar en el mapa de características geométricas qué debe lograr cada operación.
Paso 5: Defina un rango inicial y luego observe el calor, las virutas y el desgaste del filo
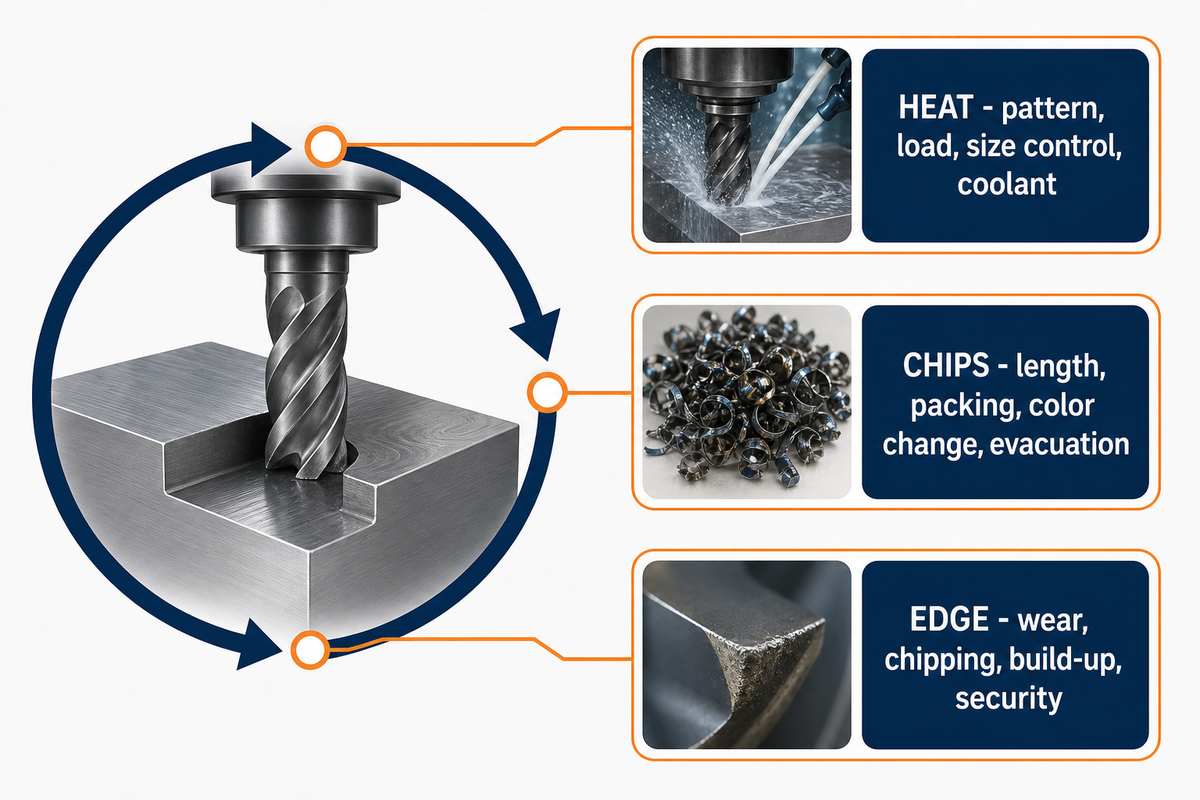
La velocidad o el avance iniciales deben calificarse según el grado, la condición, la dureza, la operación, el material de la herramienta, el recubrimiento, la geometría del filo, el acoplamiento, el refrigerante, la potencia de la máquina y la rigidez. Comience con datos para esa combinación, calcule correctamente la velocidad del husillo y el avance, y luego realice un primer corte controlado.
Método para establecer el rango inicial
- Registre y califique: anote el material, la dureza, la operación, la herramienta, el acoplamiento, el refrigerante y el rango de la fuente.
- Verifique y corte: confirme la rigidez, el descentramiento, el soporte, la trayectoria del refrigerante y la salida de virutas antes de registrar el primer resultado controlado.
- Cambie una variable: conserve la evidencia de carga, virutas, filo, dimensiones y acabado antes del siguiente ajuste.
Un experimento de torneado en duro de AISI 4140 de 2023 muestra por qué los números deben conservar su contexto. Sus 27 pruebas en seco utilizaron una pieza de trabajo de Ø110 mm × 600 mm y una plaquita recubierta especificada con radio de punta de 0.8 mm. La matriz publicada abarca 90–150 m/min, 0.18–0.36 mm/rev y profundidades de 0.2–0.6 mm; son límites del experimento, no recomendaciones. Los metadatos detallados del tratamiento y la dureza de ese artículo no son objetivos transferibles; verifique el certificado real del material, el registro del tratamiento y la condición medida para cada trabajo.
| Categoría de la prueba publicada | Valor métrico | Equivalente aritmético | Alcance |
|---|---|---|---|
| Velocidad 1 | 90 m/min | 295 sfm | Solo para el experimento |
| Velocidad 2 | 120 m/min | 394 sfm | Solo para el experimento |
| Velocidad 3 | 150 m/min | 492 sfm | Solo para el experimento |
| Avance 1 | 0.18 mm/rev | 0.0071 in/rev | Solo para el experimento |
| Avance 2 | 0.27 mm/rev | 0.0106 in/rev | Solo para el experimento |
| Avance 3 | 0.36 mm/rev | 0.0142 in/rev | Solo para el experimento |
| Profundidad 1 | 0.2 mm | 0.0079 in | Solo para el experimento |
| Profundidad 2 | 0.4 mm | 0.0157 in | Solo para el experimento |
| Profundidad 3 | 0.6 mm | 0.0236 in | Solo para el experimento |
Ejemplo de cálculo de la velocidad del husillo
Para un diámetro de torneado hipotético de 50 mm, usando el nivel de prueba de 120 m/min del estudio solo como dato de cálculo:
rpm = (1,000 × 120) ÷ (π × 50) ≈ 764 rpm
Este cálculo no recomienda usar 764 rpm en otra pieza. Primero iguale el grado, el estado de tratamiento térmico informado, la operación de torneado en duro, la plaquita, el entorno seco, el acoplamiento, la máquina y el criterio de aceptación; de lo contrario, vuelva a los datos calificados para el trabajo real.
Regla de 3 canales para el primer corte
Calor: observe si cambia el patrón térmico, aumenta la carga, se pierde el control dimensional o falla el suministro de refrigerante; no se base solo en el color.
Virutas: observe su longitud, segmentación, acumulación, cambio de color y evacuación, y determine si golpean la pieza o la herramienta.
Filo: inspeccione el desgaste de flanco y cráter, el astillado, el material adherido, el desgaste de entalla y la estabilidad del filo a intervalos planificados.
La observación térmica puede revelar cambios en el proceso, pero el color normal de las virutas o un filo que parece limpio no demuestran la temperatura ni la integridad subsuperficial. La lectura es un método de control del proceso, no un ensayo de aceptación metalúrgica.
Mantenga el rendimiento del refrigerante separado de la protección de los trabajadores. La guía de NIOSH sobre fluidos para el trabajo con metales señala las vías de exposición por inhalación y contacto con la piel, y que los fluidos acuosos en uso pueden acumular contaminantes del proceso o crecimiento microbiano. Siga la información de seguridad del producto y los controles laborales aplicables al mantenimiento del fluido, la niebla, las salpicaduras, la manipulación y la ventilación; esta guía no evalúa la exposición en un sitio específico.
Paso 6: Planifique la sujeción de la pieza, el sobrematerial para distorsión, el acabado superficial y la inspección
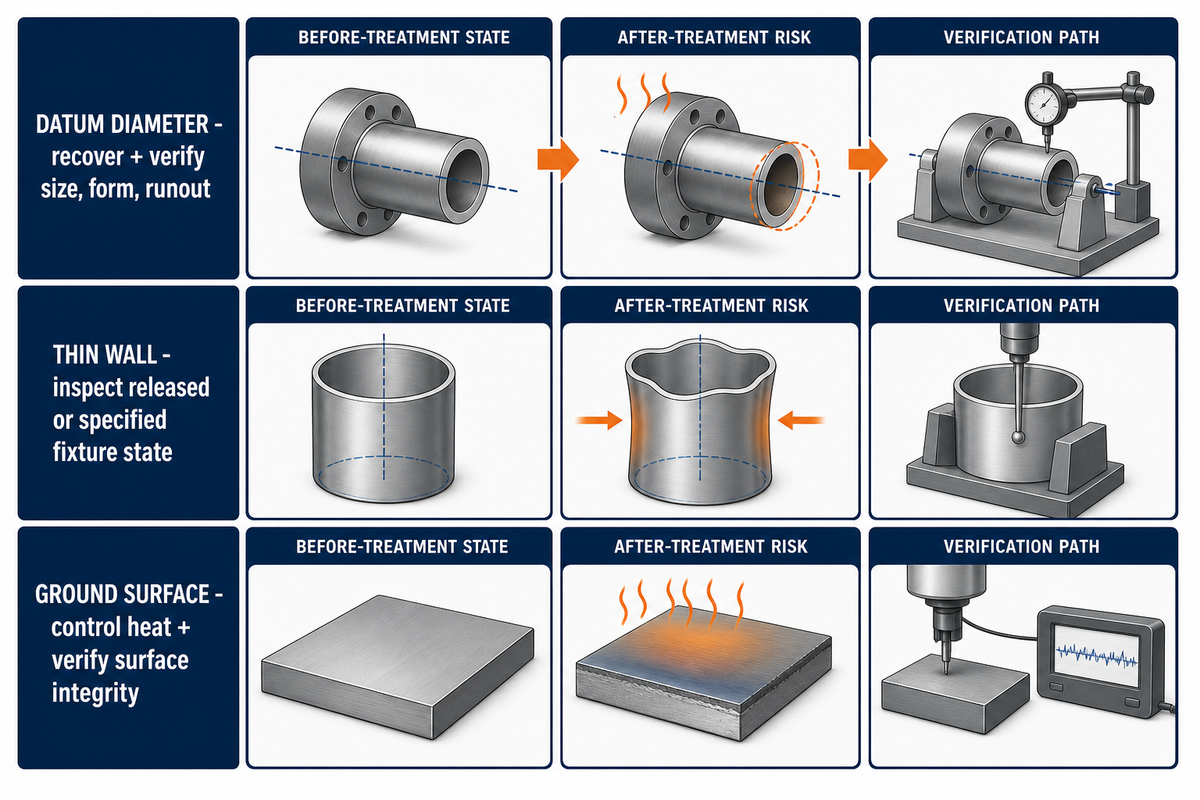
Vincule cada dimensión o superficie crítica con el estado de montaje, la etapa de tratamiento, la secuencia de acabado, la referencia geométrica, el método de medición y el registro requerido. Un límite hipotético de ±0.01 mm solo puede interpretarse después de definir la referencia geométrica, el método de medición y el estado térmico. Las paredes delgadas pueden deflectarse bajo la fuerza de sujeción; los ejes largos pueden moverse al liberarse las tensiones residuales; el tratamiento térmico puede modificar la forma; y el acabado puede producir una superficie que cumple con las dimensiones, pero no con la condición funcional requerida.
| Elemento crítico | Antes del tratamiento | Después del tratamiento | Verificar mediante |
|---|---|---|---|
| Diámetro de referencia geométrica | Establecer el soporte y conservar el sobrematerial planificado para el acabado | Recuperar la referencia geométrica final sin ocultar el movimiento | Método de medición de tamaño, forma y descentramiento definidos en el plano |
| Pared delgada | Equilibrar el sobrematerial y la fuerza de sujeción | Medir la condición liberada o la condición especificada del dispositivo de sujeción | Restricción y condición de temperatura definidas |
| Superficie funcional rectificada | Proteger la geometría y conservar el sobrematerial justificado | Controlar el calor del rectificado y el acondicionamiento de la muela | Tamaño y acabado, además del examen de integridad superficial especificado |
Defina tanto el estado como el método de medición. La guía de NIST sobre mediciones de longitud de precisión corrige las dimensiones a 20 °C e indica que una incertidumbre de temperatura de 0.1 °C para el acero puede equivaler a aproximadamente 1.15 µm por metro. Cuando ese aporte importe para las tolerancias, estabilice la pieza y defina la temperatura de inspección en vez de comparar una pieza caliente con otra estabilizada.
Una revisión de la integridad de las superficies mecanizadas distingue la topografía superficial de cambios como las tensiones residuales, la microdureza y las alteraciones microestructurales. Por ello, la rugosidad aritmética y la conformidad dimensional por sí solas pueden ser insuficientes cuando la fatiga u otro requisito funcional hacen crítica la condición subsuperficial.
El daño por rectificado o electroerosión por hilo puede permanecer oculto aunque la superficie parezca limpia, por lo que el calor del proceso y la capa afectada requieren controles propios.
La advertencia es concreta: en un estudio de quemaduras por rectificado de 2022, Sorsa y sus coautores analizaron 42 zonas quemadas en acero L6 endurecido en toda su sección e informaron que podían existir tensiones residuales de tracción debajo de una superficie sometida a compresión; la sección de contexto también señala que las quemaduras de revenido no necesariamente son visibles. Esto no establece un método de inspección universal. El plano, el código o el plan de calidad debe definir si se requieren evidencias de tensiones residuales, capa blanca, microdureza, microestructura, ensayos no destructivos u otros criterios.
Solución de problemas de mecanizado de acero aleado: del síntoma a la siguiente comprobación
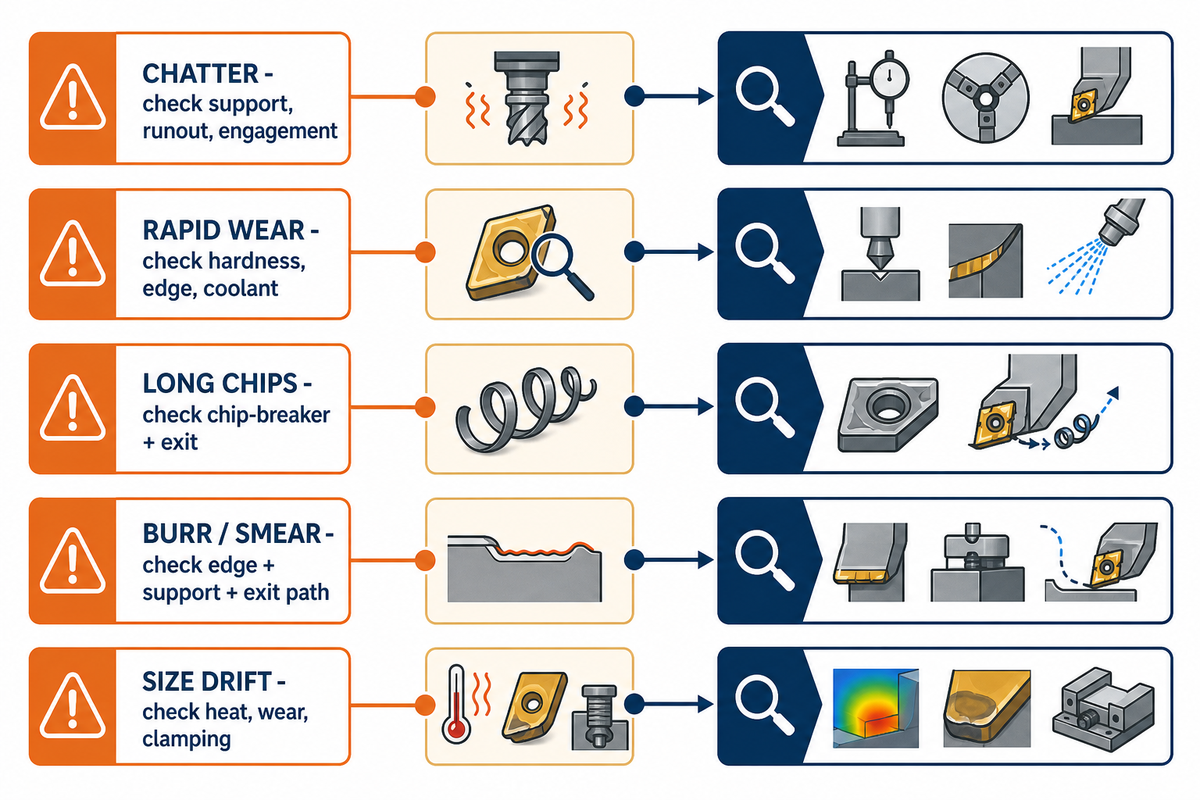
Investigue el problema a partir de la señal observada y conserve los valores de referencia originales. Cambiar a la vez la velocidad, el avance, la profundidad, el refrigerante, la geometría de la herramienta y la sujeción puede ocultar el mecanismo real. La interacción entre el estado del acero y las condiciones de corte documentada en esta revisión arbitrada sobre maquinabilidad explica por qué la tabla parte de la evidencia y no de una corrección universal.
| Síntoma | Posible mecanismo | Primera comprobación | Siguiente evidencia |
|---|---|---|---|
| Vibración o marcas repetitivas | Baja rigidez dinámica, alcance excesivo o acoplamiento inestable | Portaherramientas, soporte, descentramiento, sujeción y acoplamiento | Tendencia del sonido y la carga, acabado medido y cambio controlado de una variable |
| Desgaste rápido del flanco o de entalla | Calor, estado abrasivo, límite de endurecimiento por deformación o aplicación incorrecta del filo | Dureza real, tratamiento, posición del filo y trayectoria del refrigerante | Fotografías del filo tomadas en intervalos definidos y datos del fabricante de herramientas para la operación exacta |
| Virutas largas o acumuladas | Incompatibilidad del rompevirutas, avance o acoplamiento inadecuado, evacuación deficiente | Rango de aplicación del rompevirutas y salida de las virutas | Muestras de virutas después de un ajuste calificado |
| Rebaba o filo embadurnado | Filo desafilado, pérdida de soporte o trayectoria de salida inadecuada | Condición del filo y dirección de salida de la herramienta | Ubicación de la rebaba trazada según la trayectoria y el soporte de la pieza |
| Variación dimensional o bruñido | Dilatación térmica, deflexión, desgaste del filo o acción de corte insuficiente | Temperatura de la pieza y la herramienta, intervalo de desgaste y estado de sujeción | Registro dimensional a lo largo del tiempo con temperatura de inspección definida |
Haga
- Vuelva a confirmar el estado del material.
- Aísle el síntoma observado.
- Conserve los valores de referencia e inspeccione según un intervalo planificado.
No haga
- No aplique una tabla de torneado al fresado.
- No declare que una superficie de aspecto limpio es metalúrgicamente apta.
Hoja de trabajo previa al mecanizado: qué debe saberse antes de iniciar el CNC
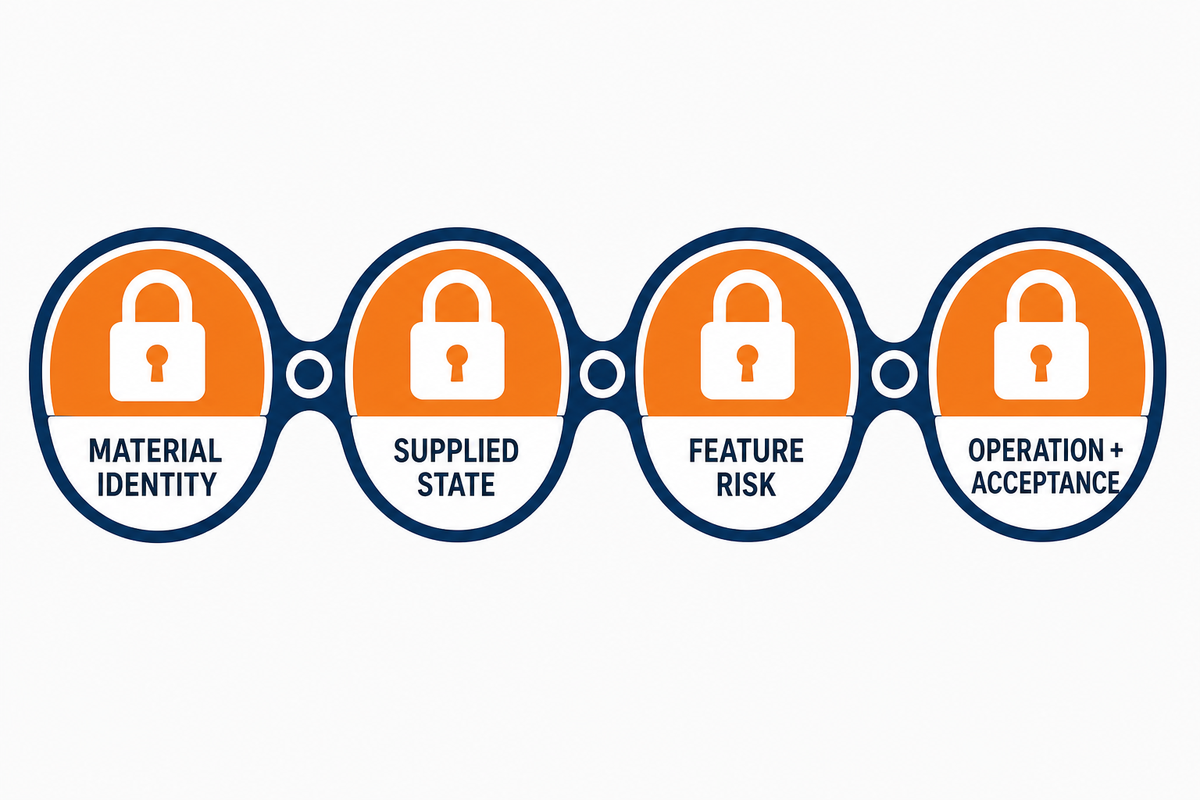
Una hoja de trabajo completada es más útil que una perspectiva de mercado especulativa cuando el objetivo es elaborar un plan sólido para la pieza. La investigación para esta guía no encontró suficiente respaldo para incluir una sección de pronóstico basada en la demanda actual o en factores normativos, así que esta hoja de datos de entrada lista para compradores ocupa su lugar. La solicitud de una norma aplicable, su edición, la forma del producto y la condición sigue el alcance definido que se muestra en el registro oficial de ISO 683-2:2016.
Hoja de trabajo previa al mecanizado
- Número y revisión del plano
- Norma aplicable al material y edición
- Grado exacto y forma del producto
- Colada/lote y requisito del certificado
- Condición de suministro y tratamiento previo
- Tratamiento requerido y criterio de dureza
- Tamaño y cantidad del material en bruto
- Referencias geométricas críticas y superficies funcionales
- Paredes delgadas, agujeros profundos, interrupciones y alcance
- Secuencia de desbaste, tratamiento y acabado
- Proceso final para cada característica geométrica crítica
- Requisitos de integridad superficial, si los hay
- Método de inspección, tipo de registro y temperatura de inspección definida cuando corresponda; por ejemplo, 20 °C en la guía de NIST citada
- Código aplicable, servicio y aprobaciones del cliente
La hoja de trabajo no define el precio, la cantidad mínima del pedido, el plazo de entrega, la aprobación del proveedor ni el alcance del certificado. Esas cuestiones comerciales y específicas del proyecto se abordan después de definir suficientemente los cuatro puntos clave.
Conclusión clave
Defina cuatro datos antes de elegir un parámetro de corte: identidad del material, condición de suministro, riesgo asociado a la característica geométrica y operación con su criterio de aceptación.
Cuándo termina la orientación general y comienza la revisión específica del plano
La orientación general debe detenerse cuando la siguiente decisión dependa del plano, la especificación, la condición real del material, el riesgo asociado a la característica geométrica, la cantidad, la secuencia de fabricación del tratamiento o las pruebas de aceptación. En ese momento, pase de una guía educativa a una revisión controlada de manufacturabilidad, en lugar de hacer conjeturas a partir de una tabla genérica.
Según la información proporcionada por Zhenling, su experiencia con materiales incluye 25CrMo, 42CrMo, 12CrMoV, GCr15, Q235A y Q345D. Zhenling también informa que realiza torneado CNC, fresado, rectificado, mandrinado, taladrado, electroerosión por hilo y mecanizado en centros de 3, 4 y 5 ejes, en un taller de 6,000 m² ubicado en un terreno de 8,000 m².
Zhenling informa que tiene experiencia en aplicaciones de componentes para recipientes a presión, separación de petróleo y gas, y control de fluidos. Estas afirmaciones describen información proporcionada por la empresa, no datos de desempeño verificados de forma independiente; tampoco garantizan una tolerancia o un plazo de entrega, ni confirman la idoneidad para una aplicación o la aprobación para servicio a presión. Puede obtener más información sobre Zhenling.
La viabilidad del mecanizado y la inspección dimensional no demuestran conformidad con códigos para servicio a presión ni idoneidad para aplicaciones de alta presión, alta temperatura, corrosión, fatiga u otro servicio crítico para la seguridad. La descripción general de ASME sobre ensayos no destructivos distingue los exámenes formales de la inspección dimensional y visual habitual dentro de un proceso de conformidad más amplio.
El cliente o la autoridad de ingeniería responsable debe definir el código aplicable, las condiciones de diseño, la especificación del material, los exámenes, las pruebas, las aprobaciones y los registros de aceptación. Si esos datos están listos, verifique una pieza de acero aleado según su plano o comparta los datos del proyecto.
Preguntas frecuentes
¿Se puede mecanizar el acero aleado?
Sí, pero la maquinabilidad depende de la condición del material; no es una clasificación permanente para toda la familia. El grado y la composición química, la microestructura, la dureza de suministro, la geometría de la característica, el material de la herramienta, la rigidez, el refrigerante y el objetivo de aceptación afectan el rango de proceso viable, como muestra la revisión arbitrada sobre maquinabilidad del acero que analiza estas variables. Antes de elegir un valor inicial, verifique los cuatro puntos clave: identidad del material, condición de suministro, riesgo asociado a la característica geométrica y operación con su criterio de aceptación. Conserve ese registro como referencia para comparar la producción y resolver problemas.
¿Es fácil mecanizar el acero aleado 4140?
Depende de si el material en bruto está recocido, normalizado, preendurecido o endurecido, además de la operación y la geometría. La designación 4140, sin la especificación aplicable, la condición y la dureza medida, no es suficiente. Consulte los datos del fabricante de herramientas correspondientes a la condición real, realice un primer corte controlado y conserve el registro de la condición indicada en el certificado y de la dureza, para que las comparaciones posteriores de vida útil de la herramienta se basen en el mismo material.
¿Cuál es el mejor acero aleado para mecanizar?
No hay una opción que sea la mejor en todos los casos. La maquinabilidad debe equilibrarse con la resistencia, la tenacidad, la resistencia a la fatiga y al desgaste, la soldabilidad, el comportamiento frente a la corrosión, la respuesta al tratamiento y los requisitos de servicio. Un grado de fácil mecanizado puede formar virutas adecuadamente y aun así no ser apto para una aplicación crítica. Primero seleccione el material según la especificación aplicable y su función; luego planifique el proceso según la forma real del producto, la condición, la dureza, la geometría y las pruebas requeridas.
¿El acero aleado debe mecanizarse antes o después del tratamiento térmico?
A menudo, ambas cosas. Haga primero el desbaste cuando lo justifiquen la remoción de material y el endurecimiento posterior; proteja las referencias geométricas y deje una sobremedida definida según el plano. Después, termine las características funcionales que requieren control después del tratamiento. El mecanizado en condición preendurecida, la nitruración después del mecanizado final y el acabado en duro son excepciones; por eso, documente la secuencia de fabricación en lugar de dar por sentada una sola secuencia.
¿Se puede usar una sola tabla de velocidades de corte para 4140 y 4340?
Solo como referencia inicial cuando coincidan la especificación, la forma del producto, la condición, la dureza, la operación, la herramienta, el recubrimiento, el contacto de corte, el refrigerante y las condiciones supuestas de la máquina. Si cambia algún dato, vuelva a consultar los datos del fabricante de herramientas específicos para el grado y la operación, y realice otra prueba documentada. No aplique a 4340 un resultado obtenido con 4140 solo porque ambos son aceros aleados o tienen aplicaciones similares.
Referencias y fuentes
- Revisión arbitrada de los factores que influyen en la maquinabilidad del acero
- Revisión arbitrada de las inclusiones no metálicas y la maquinabilidad del acero
- Página sobre el alcance de ISO 683-2:2016
- Experimento de torneado en duro de AISI 4140
- Guía de torneado de Sandvik Coromant específica para cada material
- Estudio de 2026 sobre la distribución de dureza y el torneado en duro de 42CrMo4
- Límites del proceso de electroerosión según Open University
- Guía de NIOSH sobre seguridad de los fluidos para el mecanizado de metales
- Guía de NIST sobre metrología dimensional de precisión
- Revisión arbitrada de la integridad superficial de piezas mecanizadas
- Estudio de Sorsa et al. sobre quemaduras de rectificado y tensiones residuales
- Descripción general de ASME sobre ensayos no destructivos
Alcance editorial: Este contenido es educativo sobre planificación de procesos; no sustituye una aprobación, no ofrece datos universales de corte, no es una especificación de inspección ni determina el cumplimiento de códigos para servicio a presión. La información de la empresa se identifica como proporcionada por Zhenling.






