
Póngase en contacto con Zhenling

Actualizado en agosto de 2026
El mecanizado CNC de acero al carbono solo es predecible cuando se definen la designación del material, la condición de suministro, la geometría de las características, la configuración de corte y el método de inspección. Este manual explica cómo convertir esos datos en un proceso inicial, interpretar la evidencia que produce el corte y detenerse antes de que una regla genérica se convierta en una suposición costosa.
Respuesta directa: El acero al carbono se puede mecanizar, pero el nombre de la familia no determina el proceso. Confirme la especificación y la condición, calcule a partir de datos con fuente y luego verifique las virutas, la carga, el acabado, la temperatura y las dimensiones antes de aprobar la configuración.
Datos rápidos para planificar el proceso
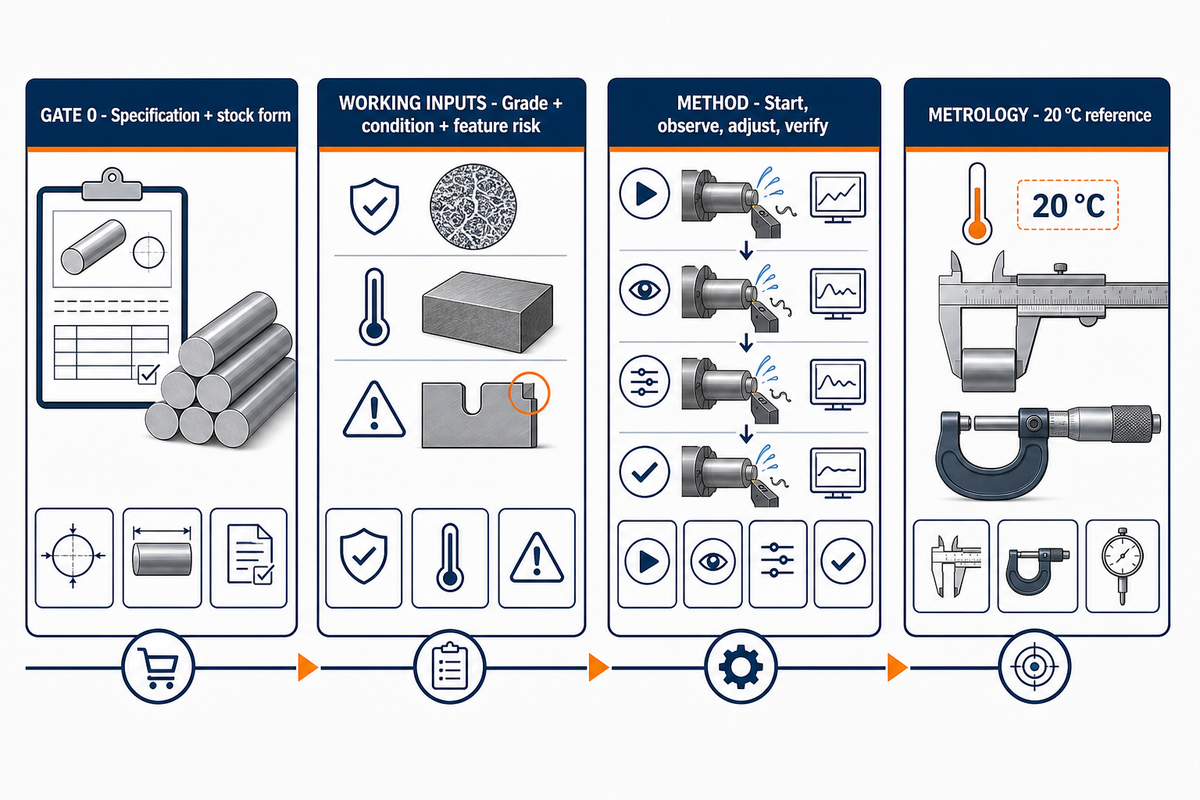
Control 0
Especificación, forma del material en bruto, requisitos de compra
Especificación, forma del material en bruto, requisitos de compra
Tres datos de trabajo
Grado, condición, riesgo de las características
Grado, condición, riesgo de las características
Método para los parámetros
Iniciar, observar, ajustar, verificar
Iniciar, observar, ajustar, verificar
Referencia de medición
20 °C para metrología dimensional
20 °C para metrología dimensional
Puntos clave
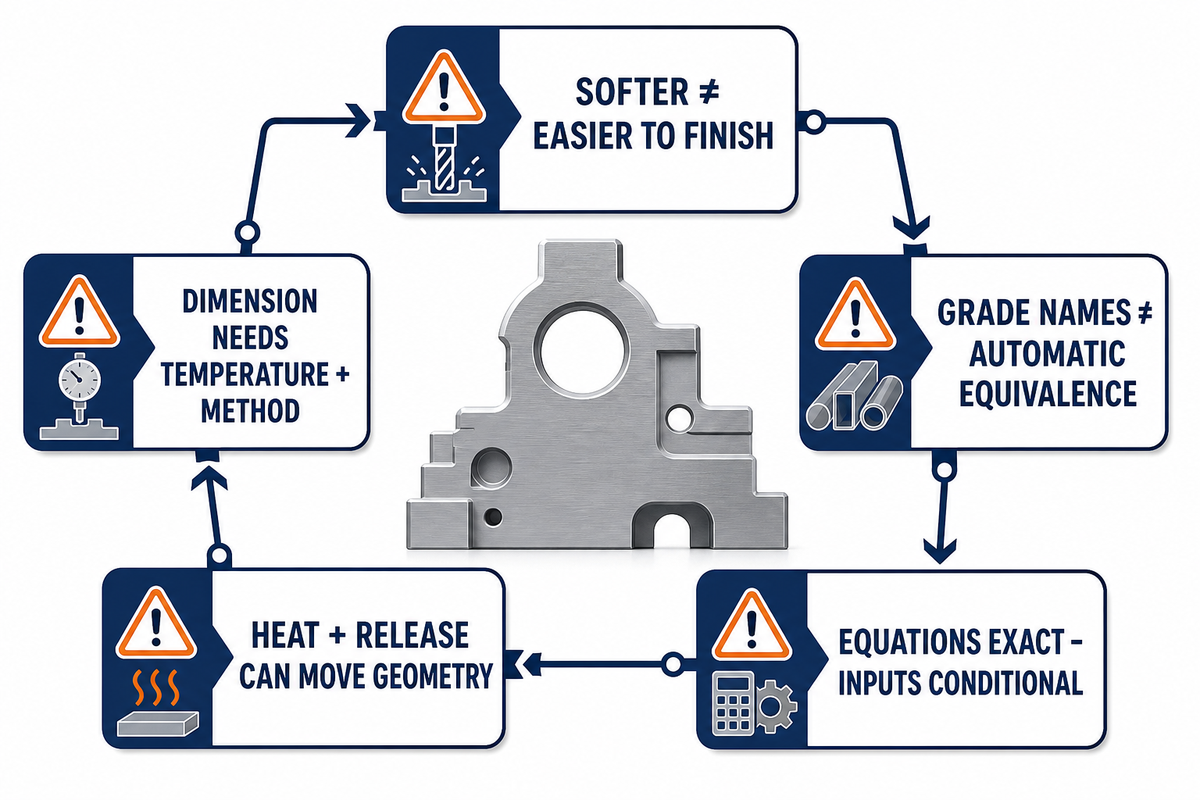
- Un acero nominalmente más blando no siempre es más fácil de acabar.
- A36, 1018, 1045, 20# y 45# no son equivalentes automáticamente.
- Las ecuaciones de velocidad y avance son aritmética; sus datos de entrada dependen de las condiciones.
- El tratamiento térmico y la liberación de la sujeción pueden cambiar tanto la dureza como la geometría.
- Una dimensión medida no está completa sin el contexto de temperatura y método.
¿Se puede mecanizar el acero al carbono? Qué lo determina realmente
El acero al carbono se puede mecanizar, pero ninguna clasificación única de maquinabilidad permite predecir el resultado para todos los grados, lotes, condiciones y operaciones. El contenido de carbono, la microestructura, las inclusiones, la dureza, la forma del producto, el contacto de la herramienta, la rigidez y el acabado requerido pueden hacer que un mismo trabajo pase de un corte rutinario a un desgaste inestable o a superficies desgarradas.
Empiece por definir el material. ASTM A108-24 abarca barras de acero al carbono y aleado con acabado en frío, en tramos rectos o bobinas, y reconoce los requisitos suplementarios especificados por el comprador. ASTM A29/A29M-23 también establece que la orden de compra y la especificación de cada producto son datos determinantes.
| Dato de entrada | Por qué cambia el corte | Evidencia que debe obtenerse |
|---|---|---|
| Especificación y forma | Define qué controla realmente el nombre del grado | Plano, orden de compra, certificado del fabricante |
| Dureza y condición | Cambia la fuerza, el desgaste, el calor y el comportamiento de la viruta | Designación de la condición y dureza verificada |
| Microestructura e inclusiones | Pueden alterar la abrasión y la formación de filo recrecido | Registro del lote o evidencia de un corte de prueba |
| Geometría de las características | Determina el contacto, la deflexión, la trayectoria del calor y el riesgo para las referencias | Plano, plan de montaje, mapa de remoción de material |
Consecuencia en el taller: «fácil de cortar» y «fácil de mantener dentro de las dimensiones y el acabado» son cuestiones distintas. Incluso una remoción de material con potencia moderada puede producir virutas largas, filo recrecido, rebabas o un acabado que cambia a medida que se carga el filo.
El acero de bajo, medio y alto carbono no constituye un único dato de mecanizado
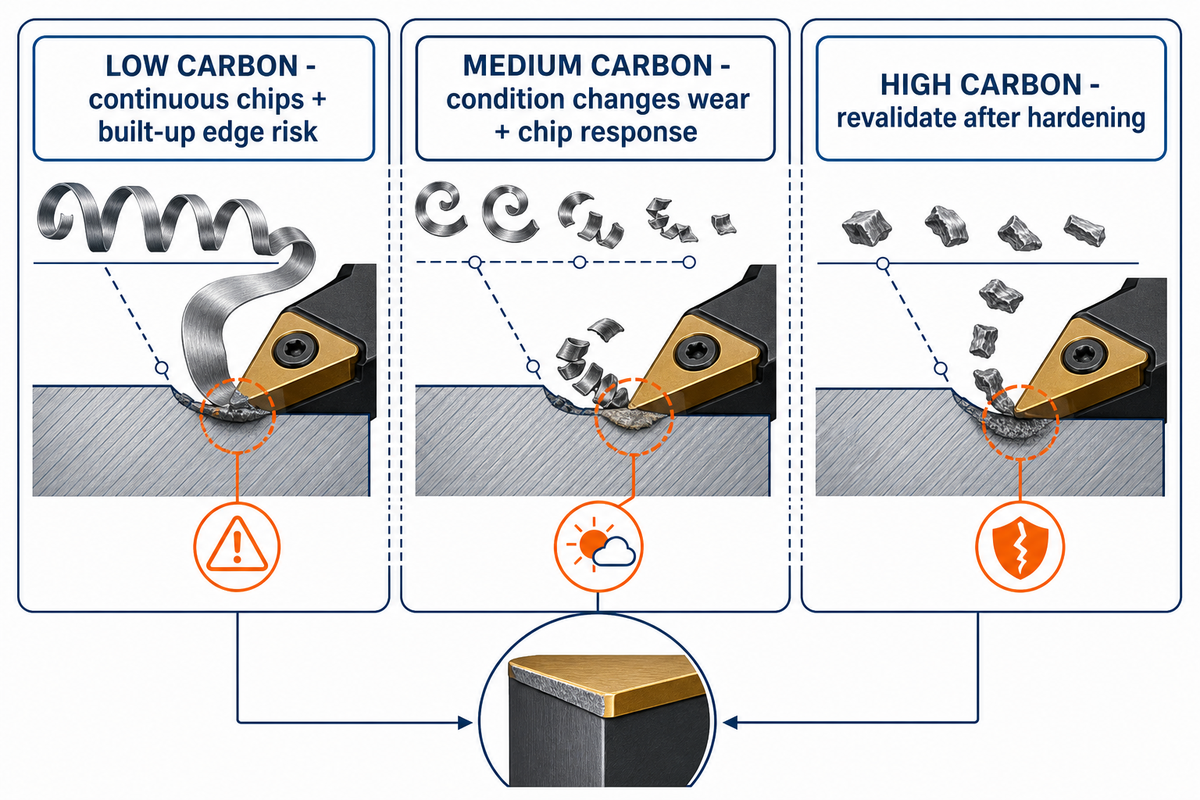
Las categorías de bajo, medio y alto carbono describen familias generales de composición, no instrucciones de corte listas para aplicar. Al cambiar el contenido de carbono y la condición de tratamiento térmico, la resistencia, la dureza, la ductilidad, la formación de viruta, la carga sobre el filo y el riesgo durante el acabado pueden variar en distintas direcciones. Por eso, el nombre de la familia debería generar preguntas, no una clasificación fija.
Las piezas de acero de bajo carbono pueden ser lo bastante dúctiles como para formar virutas continuas y filo recrecido. La Precision Machined Products Association vincula la maquinabilidad de las barras de acero con el trabajo en frío, el tratamiento térmico y la composición química, no solo con la categoría de carbono. Las condiciones más duras del acero de medio carbono pueden elevar el riesgo de desgaste de la herramienta y, en una configuración concreta, producir virutas más manejables. El material de alto carbono puede pasar a otra categoría de riesgo después del endurecimiento, pero su respuesta real sigue dependiendo de la microestructura, el material de la herramienta, el contacto y las interrupciones del corte.
¿Cuál es la diferencia entre el acero de bajo y medio carbono al mecanizarlo?
Por lo general, el acero de bajo carbono conserva más ductilidad, lo que puede dificultar la fragmentación de la viruta y el control de la superficie, incluso cuando las fuerzas de corte parecen manejables. El acero de medio carbono puede ofrecer un equilibrio distinto entre formación de viruta, resistencia y desgaste, especialmente después del normalizado o del tratamiento térmico. No se debe asignar a ninguna de estas familias una velocidad, avance o expectativa de acabado antes de conocer el grado, la condición, la dureza y la operación.
El límite cercano a la composición eutectoide no es un parámetro de taller. ASTM A1033-18(2023) define un contenido de carbono de 0.8% para el acero al carbono eutectoide dentro del alcance de su práctica y señala que los elementos de aleación afectan ese valor. Esto recuerda que, al planificar trabajos de precisión, las definiciones de las normas deben mantenerse dentro del alcance declarado.
Error común: usar el contenido de carbono como una escala de una sola variable. Ya sea que la búsqueda trate sobre el mecanizado de acero dulce o el mecanizado de acero de alto carbono, la microestructura de suministro y la geometría de las características determinan si el siguiente problema será el control de virutas, el desgaste, la deflexión o el movimiento térmico.
1018, 1045 y A36: matriz de decisiones según el grado y la condición
SAE 1018, SAE 1045 y ASTM A36 deben compararse según la especificación aplicable, la forma del producto, la condición de suministro, la dureza y el requisito funcional. A36 es una especificación para productos estructurales, mientras que 1018 y 1045 son designaciones de grado conocidas; ninguno es un sustituto automático del otro en un plano de mecanizado.
| Designación | Interpretación inicial útil | Verifique antes de cortar | No sustituye a |
|---|---|---|---|
| 1018 | Abreviatura de grado de bajo carbono | Norma, forma, condición en frío o caliente, dureza | Una especificación de compra completa |
| 1045 | Abreviatura de grado de medio carbono | Tratamiento, rango de dureza, forma del material en bruto | Una clase de maquinabilidad garantizada |
| A36 | Perfiles, placas o barras estructurales dentro del alcance de ASTM | Forma del producto y requisitos suplementarios | SAE 1018 solo por su nombre |
| 20# / 45# | Experiencia de la empresa con el material | Norma nacional aplicable y certificado | Equivalencia automática entre 1018 y 1045 |
El alcance de ASTM A36/A36M-19 abarca perfiles, placas y barras de calidad estructural, e indica que los requisitos suplementarios se aplican cuando así lo especifica la orden. Ese contexto de la forma del producto explica por qué una matriz de materiales debería mostrar los datos de compra pendientes en lugar de declarar un ganador.
¿Qué grado de acero al carbono ofrece la mayor maquinabilidad?
Ningún grado «se corta mejor». Las composiciones de fácil mecanizado pueden mejorar el control de virutas y, a la vez, entrar en conflicto con los requisitos de soldabilidad o resistencia a la corrosión. Los grados conocidos de bajo carbono pueden cortarse con una fuerza moderada y aun así producir un acabado irregular en una configuración flexible. Elija el material según la especificación funcional completa, incluida la resistencia a la tracción, la durabilidad y cualquier condición de alta resistencia requerida; después, perfeccione el proceso de precisión para el material en bruto verificado.
Caso de selección: un comprador solicita «A36 o 1018» para un eje torneado porque ambos parecen ser acero dulce. El plano también exige un asiento de rodamiento estable y una soldadura posterior. Antes de aprobar una sustitución, hay que confirmar la especificación del producto, la condición, el requisito de soldadura, el certificado y el diámetro crítico para el acabado; no basta con elegir la designación más barata.
Brújula de mecanizado de 5 datos: de la especificación al riesgo de las características
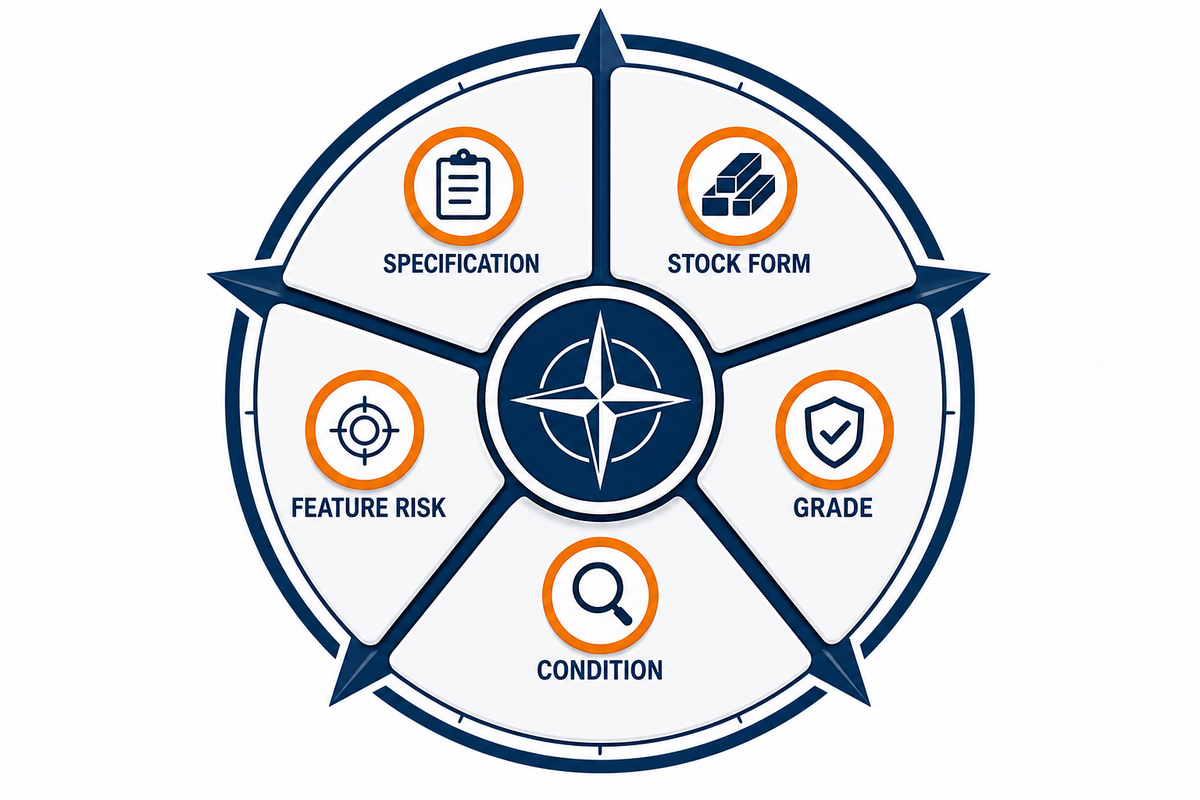
La brújula de mecanizado de 5 datos comienza con la especificación aplicable y la forma del material en bruto; luego incorpora el grado, la condición y el riesgo de las características. En conjunto, estos cinco datos conforman un modelo mínimo para seleccionar el proceso, el soporte, el contacto, la secuencia, la transferencia de referencias y la planificación de la inspección.
Punto clave
Supere el control 0 para la especificación y la forma del material en bruto; después use la brújula de datos para elegir una secuencia de fabricación inicial que pueda probarse, no para prometer un resultado.
| Fila de decisión | Pregunta | Si no se resuelve | Limitaciones / No adecuado para |
|---|---|---|---|
| 1. Especificación | ¿Qué norma rige? | Detenga la sustitución | Aprobación basada solo en el nombre del grado |
| 2. Forma del material en bruto | ¿Barra, placa, perfil o forja? | Confirme la secuencia de fabricación del producto | Suposiciones que mezclan formas distintas |
| 3. Grado | ¿Qué especificación de composición química o propiedades se indica? | Confirme el certificado | Equivalencia entre normas distintas |
| 4. Condición de suministro | ¿Laminado en caliente, acabado en frío o normalizado? | Mantenga los parámetros en espera | Datos promedio de la familia |
| 5. Dureza | ¿Cuál es el rango requerido y cuál el real? | Mida o documente | Material tratado sin verificar |
| 6. Evidencia del lote | ¿Hay cambios en las inclusiones o el desgaste? | Realice una prueba controlada | Suponer que la composición química lo determina todo |
| 7. Característica delgada | ¿El movimiento de liberación o el calor la deformarán? | Planifique la remoción por etapas | Acabado en una sola pasada |
| 8. Corte interrumpido | ¿El contacto se produce por ciclos? | Revise la resistencia del filo | Suposiciones de corte continuo |
| 9. Transferencia de referencias | ¿Se volverá a sujetar la pieza? | Defina los puntos de verificación | Certeza de una sola configuración |
| 10. Inspección | ¿A qué temperatura y en qué condición? | Adapte el método | Comparación sin acondicionamiento |
La evidencia del lote debe quedar fuera de la promesa. En 2025, un artículo de la revista Wear comparó dos lotes de acero C38 microaleado con composiciones químicas nominales similares y encontró distintas respuestas de desgaste de la herramienta. El lote con menor maquinabilidad tenía menos ferrita, mayor dureza y más nitruros abrasivos.
Complemento de verificación: la brújula de datos guía la primera revisión del proceso, pero no es un modelo completo del material. Mantenga por separado la identidad del lote de colada, la dureza medida, el equilibrio entre ferrita y perlita, la población de inclusiones y la evidencia de desgaste en pruebas. No oculte la incertidumbre del lote dentro de la sola palabra «condición».
Use la brújula de datos dos veces: primero, al planificar la prueba; después, cuando los resultados de virutas, desgaste, acabado o inspección no coincidan con el comportamiento esperado. Considere la discrepancia como evidencia para revisar un dato de entrada, no como permiso para forzar la suposición original.
Cómo definir la velocidad de corte y el avance sin tratar una tabla como una promesa
Defina la velocidad de corte y el avance separando los cálculos de las fórmulas de la selección de los datos de entrada. Los manuales pueden calcular con exactitud las rpm del husillo y el avance de la mesa a partir de valores declarados, pero no pueden elegir un valor inicial seguro sin conocer el grado, la dureza, la herramienta, el recubrimiento, el contacto, el plan de refrigeración, la rigidez, el límite de la máquina y el riesgo de las características.
Los modelos publicados muestran por qué los datos de entrada deben acompañar a cada valor. Un artículo de ASME sobre torneado deriva relaciones de fuerza de corte a partir de valores especificados de avance, profundidad, radio de la herramienta y acero. Un estudio independiente sobre fresado en seco de EN8 informa que utilizó una herramienta de 10 mm y un diseño de 36 pruebas antes de comparar los resultados. Ninguno convierte sus valores en universales; ambos muestran el contexto mínimo necesario para volver a utilizarlos.
Relaciones de fresado en el sistema métrico
n = (vc × 1000) ÷ (π × D)
vf = fz × z × n
En estas relaciones, n es la velocidad del husillo en rpm, vc es la velocidad de corte en m/min, D es el diámetro efectivo de corte en mm, vf es el avance de la mesa en mm/min, fz es el avance por diente en mm/diente y z es el número efectivo de dientes. La referencia de fórmulas de Sandvik también destaca el diámetro efectivo y el contacto.
Ejemplo de cálculo, no es una recomendación de corte: supongamos que un ingeniero aprobó por separado una velocidad de corte hipotética de 100 m/min, un diámetro efectivo de 10 mm, cuatro dientes efectivos y 0.05 mm/diente. El cálculo da n = (100 × 1000) ÷ (π × 10) ≈ 3,183 rpm y luego vf = 0.05 × 4 × 3,183 ≈ 637 mm/min.
Esos valores solo demuestran la aritmética. Antes de cortar, confirme que 3,183 rpm y 637 mm/min sean compatibles con la plaquita o fresa de extremo real, la condición de la pieza, el contacto radial y axial, el portaherramientas, el torque de la máquina, la estrategia de refrigeración, la sujeción de la pieza y la característica. Si cambia el diámetro efectivo, cambia la velocidad del husillo aunque el cuerpo nominal de la herramienta no haya cambiado.
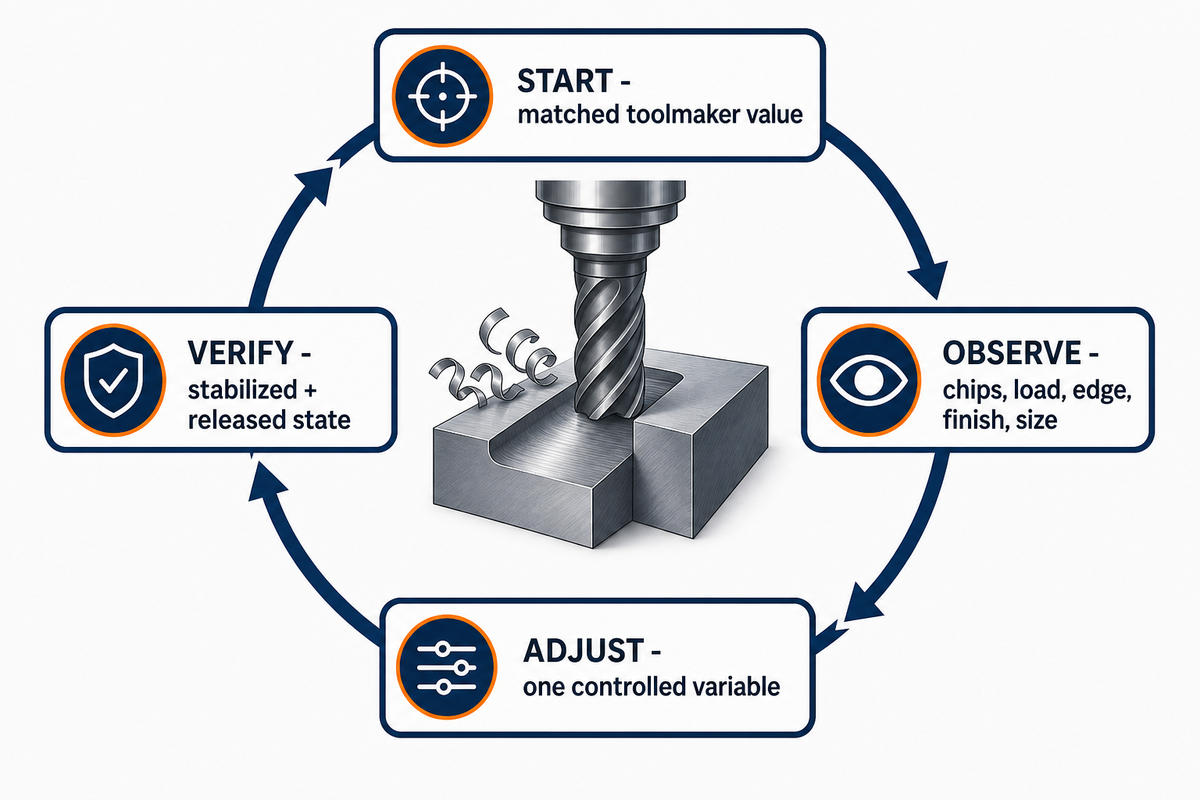
Ciclo de parámetros de corte: iniciar, observar, ajustar, verificar
- Iniciar: use un valor del fabricante de la herramienta que coincida con el grupo de material, la dureza, la geometría y la operación de la configuración.
- Observar: registre las virutas, el sonido, la carga del husillo, la condición del filo, el patrón de temperatura, las rebabas, el acabado y las dimensiones.
- Ajustar: cambie una variable controlada para responder a un síntoma concreto.
- Verificar: repita la inspección después de la estabilización térmica y de cualquier liberación de la sujeción o transferencia de referencias.
En un trabajo nuevo, la primera superficie puede verse bien mientras la carga del husillo aumenta de una pieza a otra. Reutilizar sin cambios el valor de la tabla inicial oculta esa señal. En cambio, el ciclo hace una pausa para revisar el filo, comparar las virutas, comprobar el suministro de refrigerante y revisar el contacto antes del siguiente ajuste.
Prepare un registro de prueba que otro turno pueda reproducir
Un registro de prueba útil separa los datos de entrada declarados de los resultados observados. Registre la especificación del material, la identidad de la colada o del lote, la forma del producto, la condición indicada en el certificado, la dureza medida, la máquina y el portaherramientas, la designación de la herramienta, la preparación del filo, el recubrimiento y el estado de vida útil de la plaquita o la fresa. Luego registre la velocidad de corte en m/min, las rpm del husillo, el avance en mm/min, el avance por diente en mm/diente, la profundidad de corte en mm, el contacto radial en mm o %, el contacto axial en mm, la concentración del refrigerante en %, la temperatura de la pieza en °C y el punto exacto en que se inspeccionó la herramienta. Por ejemplo, el cálculo hipotético anterior se transcribiría como 100 m/min, 3,183 rpm, 637 mm/min, 0.05 mm/diente, 10 mm de diámetro efectivo, 1 mm de contacto axial, cuatro dientes efectivos y 23 °C si esa fue la temperatura observada de la pieza; siguen siendo ejemplos aritméticos, no recomendaciones iniciales. Los resultados deben incluir la forma de la viruta, la tendencia de carga del husillo, las observaciones de sonido o vibración, la ubicación de las rebabas, el método de textura superficial, las dimensiones críticas, el instrumento de medición, la condición de las referencias y si la pieza estaba sujeta, liberada, caliente o térmicamente estable. Esto no convierte una prueba en una receta universal. Hace que la evidencia sea lo bastante trazable para comparar el siguiente lote, filo, característica o cambio controlado de parámetro sin confundir los recuerdos con los datos del proceso.
Herramental y control de virutas en torneado y fresado
El herramental y el control de virutas para acero al carbono deben seleccionarse según la operación y el modo de falla observado, no solo según la familia del material. El torneado requiere una formación y evacuación estables de las virutas; el fresado añade contactos cíclicos y el recorte de virutas. La geometría del filo, el rompevirutas, el radio de punta, el recubrimiento, el refrigerante y la sujeción de la pieza deben funcionar como un solo sistema.
Torneado: analice la viruta y el filo en conjunto
Las virutas largas pueden indicar una fragmentación insuficiente, pero la respuesta adecuada puede implicar el avance, la profundidad de corte, la geometría del rompevirutas, el ángulo de entrada o el diámetro de la pieza. Un filo recrecido puede dañar el acabado y alterar el filo de corte efectivo, mientras que un radio de punta mayor puede incrementar la fuerza radial sobre un eje esbelto.
Fresado: controle el contacto y el recorte de virutas
El fresado CNC somete el filo a ciclos de entrada y salida. Un contacto radial excesivo, una evacuación deficiente, el descentramiento o una configuración poco rígida pueden hacer que una fórmula razonable produzca vibraciones, recorte de virutas o desgaste irregular. Compruebe el contacto real y el diámetro efectivo de la fresa antes de culpar al contenido de carbono.
La matriz de solución de problemas de torneado de Sandvik asigna distintas acciones a las virutas largas, la dificultad para fragmentar virutas, las rebabas, la vibración, el desgaste del flanco, el desgaste de muesca, el desgaste de cráter, la deformación plástica, el filo recrecido, las grietas térmicas y el astillado. Este enfoque es más justificable que «aumentar la velocidad» como solución universal.
Quienes participaron en una conversación de Practical Machinist propusieron distintas causas para el mal acabado del acero 1018, entre ellas la geometría del filo, el radio de punta, la rigidez, la profundidad, la velocidad, el avance y el fluido de corte. La discrepancia es la señal útil: ningún valor aislado de un foro es una recomendación universal.
Límite de seguridad para el refrigerante: la elección y el suministro del fluido afectan el corte, pero la niebla de fluidos para metalurgia, el contacto con la piel y las salpicaduras también plantean cuestiones de exposición laboral. La guía de NIOSH señala riesgos respiratorios y cutáneos. Use la hoja de datos de seguridad vigente, el cerramiento de la máquina, la ventilación, el mantenimiento y el programa del sitio para controlar la exposición; este manual no prescribe un fluido universal ni ofrece asesoramiento médico.
Tratamiento térmico, dureza y deformación: defina la secuencia antes del acabado
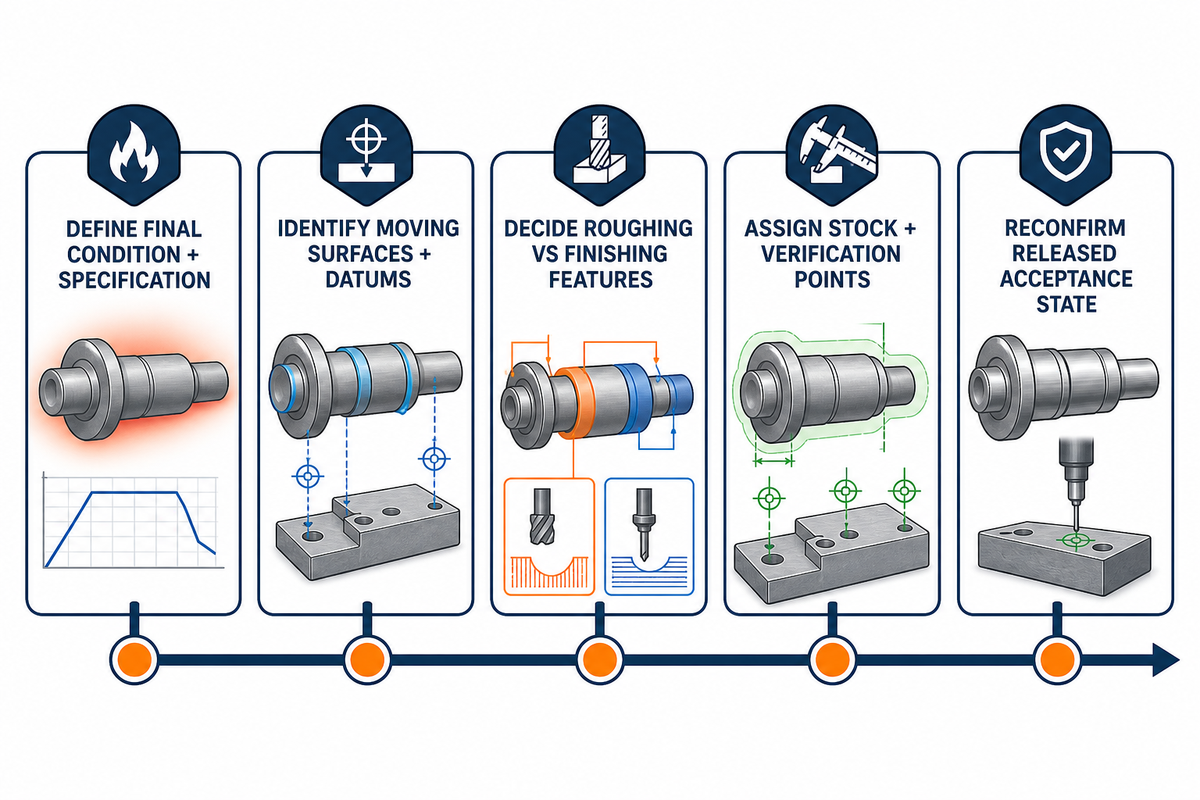
El tratamiento térmico puede modificar la dureza, la microestructura, las tensiones residuales y la geometría. Por eso, el desbaste, el tratamiento o el alivio de tensiones internas, el material reservado para el acabado, el mecanizado final y la inspección deben planificarse como una sola secuencia de fabricación. No existe una cantidad de material de acabado ni una secuencia universal que se aplique a todos los grados de acero al carbono, espesores de sección, métodos de temple, geometrías de las características y especificaciones aplicables. Esto extiende las decisiones anteriores sobre herramental y refrigerante al resto de la secuencia de fabricación.
ASTM A1033-18(2023) utiliza dilatometría de alta velocidad para cuantificar los cambios dimensionales debidos a transformaciones de fase en aceros hipoeutectoides al carbono y de baja aleación. Su propósito declarado incluye proporcionar datos para predecir microestructuras, propiedades y deformación, y señala la sensibilidad a la composición química y al tamaño de grano de la austenita.
Un estudio experimental de Purdue University templó cilindros de AISI 1080 en agua y en dos fluidos a base de polímeros, y midió la distribución de temperatura, tensiones residuales y dureza. Como la geometría y la secuencia de temple forman parte de la evidencia, el resultado no puede convertirse en una cantidad de material de acabado genérica.
- Defina la condición final requerida para el material y la especificación que rige el tratamiento.
- Identifique las superficies y referencias que probablemente se moverán al liberar el material en bruto, las sujeciones o las tensiones.
- Decida qué características se mecanizan en desbaste antes del tratamiento y cuáles se reservan para el acabado.
- Asigne el material para el acabado y los puntos de verificación según evidencia específica del plano, no un valor predeterminado del manual.
- Vuelva a confirmar la dureza, la condición de las referencias, el estado de la superficie y la temperatura de inspección antes de la aceptación.
Cuando un contrato exige alivio de tensiones internas, importa el alcance. AMS2759/11B, cuya revisión se publicó en julio de 2025, establece requisitos de alivio térmico de tensiones para piezas fabricadas con determinados grupos de acero, incluidos los aceros al carbono y de baja aleación, junto con AMS2759. No es una receta general de tratamiento térmico ni una norma para predecir deformaciones.
«El uso de acero para herramientas de mayor calidad quizá no siempre sea la solución».
Los ejemplos de Hedrick se refieren al acero para herramientas, el rectificado y la electroerosión por hilo, por lo que sus temperaturas y soluciones no se aplican a esta guía. Solo se puede trasladar una idea más acotada: una superficie visualmente aceptable puede ocultar daños térmicos o por tensiones inducidos por el proceso; por eso, la secuencia y la verificación forman parte de la calidad.
Caso de secuencia: se desbasta un anillo delgado hasta acercarlo a su tamaño final, se somete a tratamiento térmico y luego se libera de un dispositivo de sujeción rígido. Si cambia la redondez, una pasada de acabado más profunda no puede recuperar el material que falta ni redefinir la referencia. Por lo tanto, antes de iniciar la producción, la secuencia debe especificar el material reservado antes del tratamiento, las verificaciones sin sujeción, el establecimiento de la referencia final y el momento de aceptación.
El acabado superficial y la estabilidad dimensional requieren un ciclo de verificación
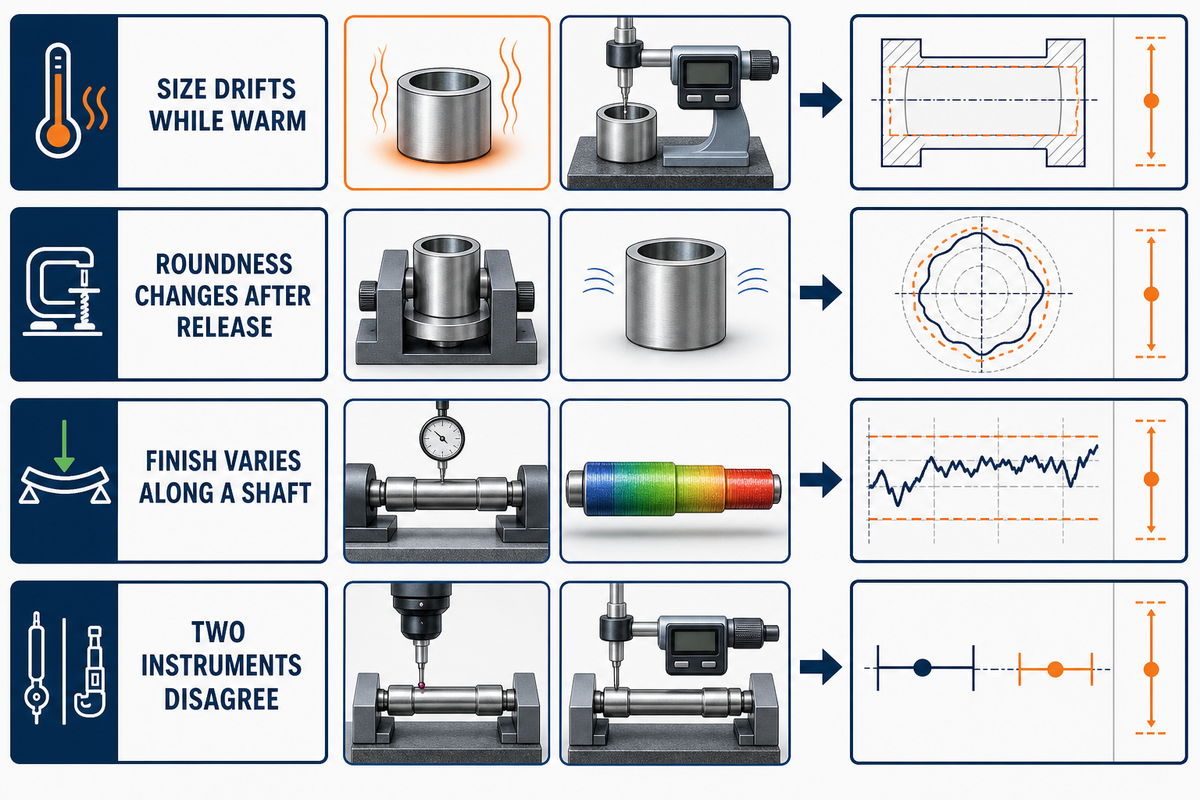
El acabado superficial y la estabilidad dimensional son resultados que deben verificarse, no capacidades aisladas de la máquina. Antes de que un valor medido permita confirmar el requisito, el estado de la herramienta, el calor, la rigidez, el equilibrio de remoción de material, las rebabas, la transferencia de referencias, la liberación de la sujeción, el equilibrio térmico, la temperatura de referencia, la capacidad del instrumento y el método de aceptación deben corresponder al mismo estado de la pieza.
El Engineering Metrology Toolbox de NIST utiliza 20 °C como temperatura de referencia dimensional. Su ejemplo muestra que un bloque patrón de acero de 100 mm a 23 °C requiere una corrección térmica de aproximadamente 3.5 µm (135 µin); la incertidumbre del coeficiente de expansión añade aproximadamente 0.3 µm (12 µin).
Mantenga separadas cuatro capas de evidencia: la especificación de acabado superficial del plano, los parámetros de medición informados, la calibración o verificación del instrumento y la trazabilidad junto con la incertidumbre. ISO 25178-700:2022 aborda la calibración, el ajuste y la verificación de instrumentos para medir la topografía areal. Esto respalda la capa del instrumento; no reemplaza el criterio de aceptación del plano ni demuestra que una superficie medida sea funcionalmente aceptable.
| Resultado observado | Mecanismo que debe comprobarse | Evidencia de verificación |
|---|---|---|
| Las dimensiones cambian mientras la pieza está caliente | Temperatura de la pieza y del instrumento | Registro de temperatura estabilizada |
| La redondez cambia después de liberar la sujeción | Tensiones de sujeción o desequilibrio del material en bruto | Verificaciones con la pieza sujeta y en estado libre |
| El acabado varía a lo largo de un eje | Deflexión, carga sobre el filo, filo recrecido | Mapa de herramienta y acabado según la posición |
| Dos instrumentos no coinciden | Método, fuerza, resolución, referencia | Revisión del sistema de medición |
Señal actual de seguimiento de normas
ISO/CD 21920-3 Edition 2 entró en consulta como proyecto de comité en junio de 2026 para establecer criterios de especificación de perfiles de textura superficial y se propone reemplazar ISO 21920-3:2021. Sigue en desarrollo, por lo que los ingenieros deben confirmar la edición vigente que exige el contrato en su fecha correspondiente, en lugar de tratar el borrador como una guía de reemplazo publicada.
Caso de metrología: un eje se mide por encima del tamaño nominal inmediatamente después del torneado, pero se acerca a ese tamaño una vez que se estabiliza la temperatura. Primero pregunte si se controlaron la temperatura de la pieza, la temperatura del instrumento, la condición de referencia, la referencia geométrica y la incertidumbre de medición; no pregunte si debe corregirse el desfase de la herramienta. Aplicar una corrección a un artefacto térmico puede hacer que la pieza enfriada quede fuera de medida.
Solución de problemas de mecanizado de acero al carbono: del síntoma al ajuste
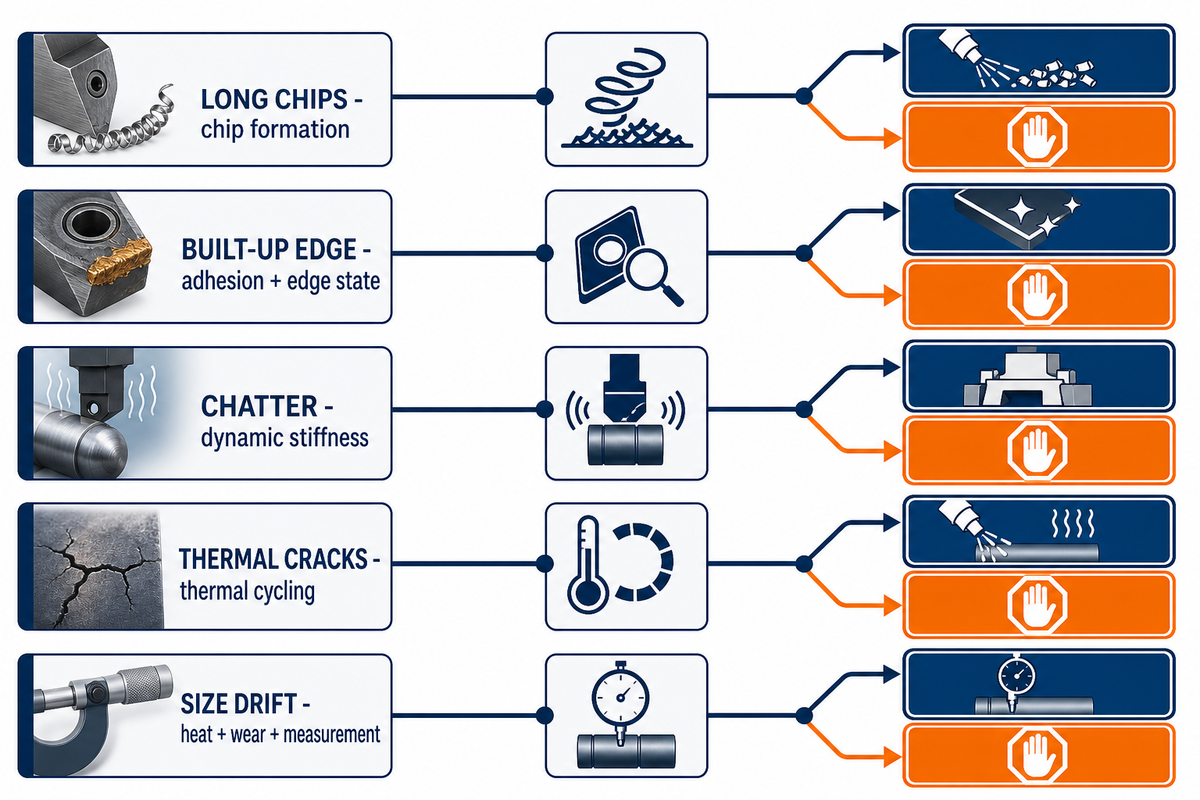
Para solucionar problemas de mecanizado de acero al carbono, empiece por el síntoma visible y luego determine si la causa está relacionada con el material, la herramienta, el contacto de corte, la rigidez, el calor, la evacuación de virutas o la medición. Cambie una sola variable controlada, inspeccione el resultado y escale el caso si hay incertidumbre sobre la condición del material, las referencias o el requisito aplicable; no ajuste el proceso a partir de datos desconocidos.
| Síntoma | Posible grupo de causas | Primera comprobación | Posible ajuste controlado | Límite o condición para detenerse |
|---|---|---|---|---|
| Virutas largas | Formación de virutas | Avance, profundidad y rompevirutas | Ajuste dentro del rango indicado por el fabricante de la herramienta | Deténgase si no puede controlar el riesgo de las virutas |
| Filo recrecido | Adhesión o condición del filo | Filo, velocidad y suministro de fluido | Cambie una variable y vuelva a inspeccionar | No lo oculte con pulido |
| Vibración | Rigidez dinámica | Voladizo, soporte y contacto de corte | Reduzca el voladizo o modifique el contacto de corte | Deténgase si la característica geométrica se deforma |
| Aumento de rebabas | Desgaste del filo o salida del material | Condición de la herramienta y soporte en la salida | Renueve el filo o cambie la secuencia de fabricación | No redefina los criterios de aceptación |
| Desgaste rápido del flanco | Abrasión o carga térmica | Lote, dureza y velocidad | Vuelva a validar el grado y las condiciones | Deténgase si hay un cambio inexplicable entre lotes |
| Desportillado del filo | Impacto o filo débil | Corte interrumpido y descentramiento | Revise la geometría y la entrada de la herramienta | Deténgase antes de que la falla se propague |
| Grietas térmicas | Ciclos térmicos | Consistencia del refrigerante | Estabilice la estrategia térmica | No alterne el enfriamiento a ciegas |
| Conicidad | Deformación o desalineación | Soporte y fuerza de corte | Reduzca la fuerza o mejore el soporte | Deténgase si la referencia es inestable |
| Variación dimensional | Calor, desgaste o medición | Temperatura y tendencia del desgaste del filo | Corrija únicamente la causa verificada | Deténgase si la incertidumbre supera el margen |
| Movimiento después de liberar la sujeción | Tensiones residuales o de sujeción | Geometría en estado libre | Vuelva a planificar la secuencia y el material en bruto | No compense una pieza ya liberada de la sujeción |
Haga
- Identifique el síntoma antes de cambiar un parámetro.
- Cambie una sola variable controlada.
- Registre en conjunto las virutas, el desgaste, la carga, el acabado y las dimensiones.
No haga
- Copiar un valor aislado de un foro.
- Ajustar el proceso sin conocer la dureza o la condición del lote.
- Usar el pulido para ocultar un defecto de corte.
Cuándo dejar de hacer ajustes: Deténgase si aún no se han determinado el certificado del material, la dureza real, la secuencia de tratamiento térmico, las referencias, el requisito de la característica geométrica o el sistema de medición. Cambiar más parámetros añade variables; no convierte la falta de evidencia en conocimiento del proceso.
Cuándo termina la guía y empieza la revisión específica del plano
Una guía general deja de ser suficiente cuando la respuesta depende del plano, el certificado del material, la dureza final, la secuencia de tratamiento térmico, la estrategia de referencias, el método de inspección, una característica crítica o el entorno de servicio. Los requisitos de presión, temperatura, corrosión, soldadura, fatiga y trazabilidad requieren ingeniería específica del proyecto y la secuencia contractual o normativa aplicable.
- El grado o la norma nacional no están claros.
- La sustitución propuesta implica distintas formas de producto o normas.
- Se especifica la dureza, pero no se ha verificado la condición de entrega.
- Una pared delgada, un anillo, un eje largo, una cavidad profunda o una característica con cortes interrumpidos podrían moverse o deformarse.
- El tratamiento térmico, la soldadura, el recubrimiento o el galvanizado se realizan después del mecanizado.
- La aceptación de la textura superficial o de la tolerancia depende de una edición específica de una norma.
- La pieza está destinada a un servicio con presión, temperatura elevada, corrosión o requisitos de seguridad.
Shanghai Zhenling Hardware informa que tiene experiencia en el mecanizado de aceros al carbono 20# y 45#, y que cuenta con recursos para torneado, fresado, rectificado, mandrinado, taladrado, corte por hilo y mecanizado multieje. Esta información proporcionada por la empresa sirve de contexto para revisar piezas de acero al carbono; no constituye una referencia independiente sobre tolerancias de precisión, vida útil de herramientas, dureza, certificaciones o desempeño bajo presión.
Términos de búsqueda y de proveedores: distinga las etiquetas de la evidencia del proceso
Las etiquetas de los proveedores, como mecanizado de precisión, mecanizado de cinco ejes, piezas a medida o equipo avanzado, describen una categoría, no una condición de corte. Verifique la especificación aplicable, la forma del producto, la condición de entrega, el certificado, la dureza, la geometría y la condición de la pieza durante la inspección. Una lista de equipos no demuestra tolerancias, acabado, vida útil de herramientas ni una ventana de proceso.
Cuando tenga listos los datos del proyecto, continúe con una revisión del acero al carbono específica del plano. La frase «servicio de mecanizado CNC» y las búsquedas de servicios de mecanizado de acero al carbono, mecanizado CNC de entrega rápida, cotización instantánea de mecanizado o «solicitar una cotización» corresponden a esa página comercial; esta guía no duplica su función de presentar capacidades del proveedor, precios, plazos de entrega o conversión. Este artículo se limita a comparar grados, explicar la maquinabilidad, el herramental y el control de virutas, la distorsión, la medición y la solución de problemas; no es una página para seleccionar proveedores.
Preguntas frecuentes
¿Se pueden aplicar acabados o recubrimientos a componentes de acero al carbono después del mecanizado?
Respuesta breve
Sí, siempre que el grado, la preparación de la superficie, el sistema de recubrimiento y los requisitos finales sean compatibles. Planifique el espesor del recubrimiento, el enmascarado, la condición de los bordes y la inspección posterior al proceso. Es posible que haya que proteger o restaurar las roscas, los barrenos, las caras de sellado y las referencias. Incluya cualquier requisito de limpieza, horneado o verificación en la secuencia controlada, y acepte la pieza en el estado especificado después del acabado, no en la máquina. Antes de iniciar la producción, consulte la especificación de acabado aplicable.
¿Se necesita refrigerante para cortar acero?
Respuesta breve
No en todas las operaciones. La guía del fabricante de la herramienta, el material y el recubrimiento de la herramienta, la velocidad, el contacto de corte, la evacuación de virutas, el acabado y la estrategia térmica determinan si conviene trabajar en seco, con cantidad mínima de lubricante o con refrigeración abundante. Si se usa fluido, el suministro debe ser constante; la refrigeración intermitente puede agravar algunas fallas. Siga también la ficha de datos de seguridad vigente y el programa del lugar de trabajo para controlar la niebla, el contacto con la piel, el orden y la limpieza, y el mantenimiento del fluido. Confirme la compatibilidad con los recubrimientos, los sellos y los requisitos de limpieza posteriores.
¿Qué herramientas se usan para cortar acero en una máquina CNC?
Respuesta breve
Entre las opciones habituales están las plaquitas de torneado de carburo, las fresas de extremo sólidas o intercambiables, las brocas, las herramientas de mandrinado, los escariadores, las herramientas de roscado y las muelas abrasivas. El sustrato, el recubrimiento, la geometría, el rompevirutas, la preparación del filo y el portaherramientas adecuados dependen del grado, la dureza, los cortes interrumpidos, la característica geométrica y la rigidez de la máquina. Elija una combinación que corresponda al material y la operación según el rango recomendado por el fabricante de la herramienta; luego verifique las virutas, el desgaste, la carga, el acabado y las dimensiones. En características delgadas o con cortes interrumpidos, la rigidez y el alcance del portaherramientas pueden ser decisivos.
¿Se puede mecanizar acero con CNC?
Respuesta breve
Sí. El torneado, el fresado, el taladrado, el mandrinado, el rectificado CNC y otros procesos permiten mecanizar muchos grados de acero. La secuencia viable depende de la condición del material, la dureza, la geometría de las características, el herramental, la capacidad de la máquina y los requisitos de inspección.
¿El A36 se mecaniza igual que el 1018?
Respuesta breve
No se debe asumir que sean equivalentes. ASTM A36 es una especificación para productos estructurales, mientras que 1018 es una designación de grado conocida que también requiere una norma aplicable y una condición de entrega definidas. Antes de aprobar una sustitución o reutilizar parámetros, compare el certificado, la forma del producto, la dureza, los requisitos de las características, la secuencia de soldadura y la evidencia de pruebas. Aunque se puedan cortar ambos materiales en bruto, la condición del lote, el tamaño de la sección, el historial de laminación, la cascarilla y la geometría de las características pueden cambiar la formación de virutas, el comportamiento de las rebabas, el acabado y el desgaste de la herramienta. Mantenga la especificación aprobada y la decisión de sustitución separadas de la configuración de mecanizado.
¿Qué debe cambiar cuando se endurece el acero al carbono?
Respuesta breve
Vuelva a validar toda la secuencia: la dureza real, la microestructura, el material y la geometría de la herramienta, el contacto de corte, la rigidez de la máquina, la generación de calor, el material en bruto disponible, el proceso de acabado y la condición de la pieza durante la inspección. No aplique a material endurecido una tabla para condiciones de recocido. Confirme si la dureza es un requisito del plano, un valor del certificado o un resultado medido, y registre el método. Vuelva a comprobar el grupo de materiales del fabricante de la herramienta, la preparación del filo, el rompevirutas, el recubrimiento, la velocidad, el avance, la profundidad, la estrategia de refrigeración y el desgaste permitido. Si el tratamiento se realiza entre el desbaste y el acabado, planifique la remoción de material por etapas, establezca nuevamente las referencias e inspeccione las características delgadas o sensibles en el estado liberado y térmicamente estable. En cortes interrumpidos, confirme que la resistencia del filo y la estrategia de entrada soporten los impactos repetidos; no suponga que el corte será continuo. Deténgase si la especificación del tratamiento, la condición de la capa o del núcleo, o el material en bruto restante no permiten obtener la característica final. Registre la prueba revisada para comparar el siguiente lote con evidencia, no con recuerdos.
Nota de transparencia: Esta guía distingue entre normas oficiales, investigaciones revisadas por pares o realizadas por universidades, recomendaciones de fabricantes de herramientas, contexto de publicaciones del sector, experiencias de foros, procedencia de patentes e información proporcionada por la empresa. Los cálculos de demostración están identificados y no son recomendaciones de parámetros iniciales.
Fuentes adicionales para la revisión actual
- Tres factores clave para entender la maquinabilidad de los aceros al carbono y aleados — Precision Machined Products Association
- Relaciones entre las fuerzas de corte y el torneado — actas de ASME PVP
- Estudio experimental de fresado en seco de EN8 — artículo completo alojado por NCBI
- Fluidos para el trabajo de metales — National Institute for Occupational Safety and Health
- ISO 25178-700:2022 — International Organization for Standardization
Referencias y fuentes
- ASTM A108-24 — ASTM International
- ASTM A29/A29M-23 — ASTM International
- ASTM A36/A36M-19 — ASTM International
- Variaciones microestructurales entre lotes y desgaste de herramientas en acero C38 — Chalmers University / Wear
- ASTM A1033-18(2023) — ASTM International
- Simulación del temple y del tratamiento térmico por inducción con verificación experimental — Purdue University
- AMS2759/11B: alivio de tensiones internas en piezas de acero — SAE International
- Consejos para el rectificado y el mecanizado por hilo de acero para herramientas — The Fabricator
- Preguntas frecuentes sobre la caja de herramientas de metrología de ingeniería — National Institute of Standards and Technology
- Registro del proyecto ISO/CD 21920-3, edición 2 — International Organization for Standardization
- Registro de patente US4061494A — registro del titular Nippon Steel a través de Google Patents






