Póngase en contacto con Zhenling

Piezas metálicas fabricadas según plano
Mecanizado CNC de bajo volumen para componentes sometidos a presión y de control de fluidos
- Bridas, cuerpos de válvula, tapones y rodillos
- Grados de acero al carbono, acero aleado, acero inoxidable, níquel y aluminio
- Torneado, fresado, electroerosión, rectificado y mecanizado multieje
- Revisión del proceso y la inspección a partir del plano
El mecanizado CNC de bajo volumen parte del plano de la pieza, el grado del material, la cantidad autorizada para producción y el alcance de la inspección. Esta página aborda la revisión de solicitudes de cotización para lotes pequeños sin establecer un umbral universal de cantidad. Los usos en recipientes a presión, separación de petróleo y gas o control de fluidos son contextos de aplicación, no afirmaciones sobre la experiencia en proyectos ni las calificaciones de Zhenling; las responsabilidades de conformado, soldadura y mecanizado deben confirmarse para el ensamble autorizado. Las consultas sobre mecanizado CNC de bajo volumen deben incluir cantidad, material, integridad del plano, secuencia de fabricación, necesidades de inspección y plazo solicitado para la cotización. Confirme por escrito la secuencia específica del pedido y el alcance de las mediciones. Mantenga visibles las suposiciones pendientes sobre registros o plazos.
Alcance de las piezas
Componentes metálicos fabricados según plano
Piezas completas de maquinaria, bridas, rodillos, tubos doblados, cuerpos de válvula, tapones y geometrías no estándar.
Alcance de los materiales
Del acero al carbono a las aleaciones de níquel
20#, 45#, Q235A, Q345D, 42CrMo, aceros inoxidables, C276, 904L y series de aluminio.
Alcance del mecanizado
Del torneado al mecanizado de 5 ejes
Tornos CNC, fresado, rectificado, mandrinado, taladrado radial, electroerosión por hilo y centros multieje.
Trabajo integrado
Mecanizado, conformado y soldadura
La planta de fabricación dispone de cizallado, rolado y prensado de placas, así como de soldadura por arco sumergido y con protección gaseosa.
Definición del pedido
Cantidades por lote en una sola solicitud de cotización
Indique juntas las cantidades para muestras, lotes piloto y pedidos recurrentes, de modo que el montaje, el material y la inspección se planifiquen sobre la misma base.
Definición de la aceptación
Primero, las características geométricas críticas
Identifique las referencias funcionales, las tolerancias, los registros de material y la documentación de inspección requerida antes de solicitar la cotización.
Secuencias de mecanizado CNC de bajo volumen según la geometría de la pieza
Definimos la secuencia de fabricación de cada pieza mecanizada de bajo volumen según su geometría, estructura de referencias, condición del material y operaciones necesarias después del corte. Así evitamos tratar un pedido de cuerpos de válvula como un trabajo de fresado genérico cuando el resultado depende de las caras de sellado, los orificios, el tratamiento térmico o las interfaces de soldadura. Cuando las especificaciones geométricas generales afectan las relaciones entre referencias, la solicitud de cotización debe indicar la revisión prevista de ISO 22081 en lugar de dejar implícita una versión predeterminada.
Piezas torneadas y de revolución
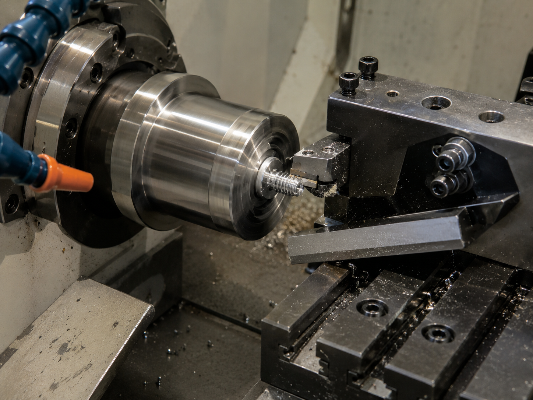
En bridas, rodillos, tapones, ejes, escalones, orificios y características geométricas roscadas se revisan la sujeción en el plato, las relaciones de concentricidad y el margen de material en bruto. El torneado CNC puede combinarse con fresado o taladrado cuando los orificios transversales y las caras planas forman parte del mismo esquema de referencias.
Piezas prismáticas y de varias caras
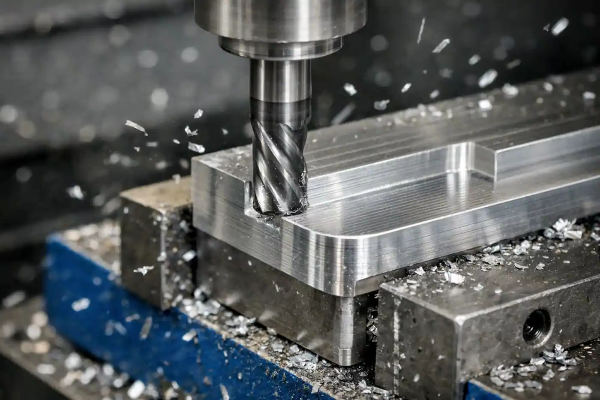
Los cuerpos de válvula, distribuidores, soportes y piezas de geometría compleja pueden requerir fresado o secuencias multieje. Para cada pedido deben confirmarse la disponibilidad del equipo, la planta de producción, el acceso a las características geométricas, el montaje y el plan de inspección.
Características geométricas cortadas, rectificadas y mandrinadas
La electroerosión CNC por hilo permite obtener perfiles y características geométricas internas difíciles; las rectificadoras, mandrinadoras y taladradoras radiales CNC cubren necesidades de acabado o acceso que un solo montaje de fresado no puede resolver adecuadamente.
Revisión de viabilidad de la pieza antes de cotizar
- Revisión del plano y archivo CAD o modelo tridimensional correspondiente, si está disponible.
- Grado y condición del material, política de sustitución y necesidad de trazabilidad.
- Referencias funcionales, caras de sellado, ajustes, roscas y puntos de inspección.
- Cantidades para muestras, lote piloto y producción recurrente.
- Alcance del tratamiento térmico, conformado, soldadura, recubrimiento, limpieza y embalaje.
Relación entre capacidades y datos para cotizar
| Familia de piezas | Revisión principal del mecanizado | Datos para cotizar que evitan reprocesos |
|---|---|---|
| Bridas | Torneado, patrón de pernos, relación entre caras y superficie de sellado | Clase de presión, grado del material, orificio, forma de la cara y documentación requerida |
| Cuerpos de válvula | Referencias en varias caras, orificios internos, puertos e interfaces de sellado | Trayectoria del flujo, orificios críticos, barrera de contención de presión y plan de inspección |
| Tapones y cierres | Rosca, conicidad, geometría de sellado y concentricidad | Datos de la pieza acoplada, requisito de calibración y condición superficial |
| Rodillos | Relación entre muñones, descentramiento, superficie y datos para el balanceo | Asientos de rodamientos, superficie de trabajo, carga y condición de ensamble |
| Tubos doblados | Margen para mecanizado antes o después del conformado | Condición del doblado, preparación de extremos, orientación y alcance de la soldadura |
| Ensambles no estándar | Secuencia de mecanizado, conformado y soldadura | Referencias del ensamble, puntos de espera y responsable de la aceptación final |
Selección de grados metálicos según las condiciones de servicio
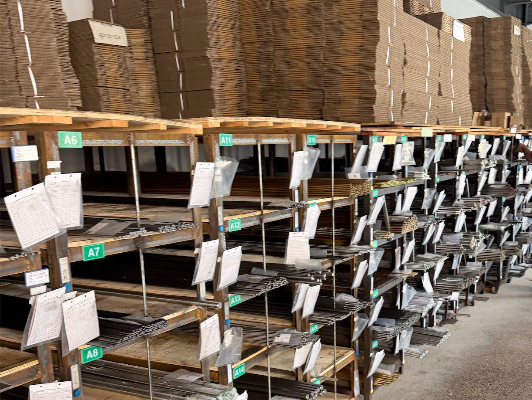
La selección del material influye en la carga de corte, la vida útil de la herramienta, el riesgo de deformación, la resistencia a la corrosión, la secuencia de tratamiento térmico y la planificación de la inspección. Mecanizamos el grado indicado en el plano aprobado o revisamos una alternativa autorizada por el comprador, y registramos el tipo de certificado EN 10204 cuando la documentación del material forma parte de la liberación. Una denominación general como «acero inoxidable» no basta para liberar el material en bruto; elegir el grado equivocado es un error de abastecimiento, no un atajo de mecanizado.
Identificación del material
- Grado, norma y condición de suministro.
- Barra, placa, forja, fundición o pieza en bruto suministrada por el comprador.
- Restricciones relativas a la acería aprobada, el origen o los grados equivalentes.
- Número de colada y requisito de certificado.
Condiciones de servicio
- Función de barrera de contención de presión o función sin presión.
- Exposición a fluidos, corrosión y temperatura.
- Requisitos de dureza, desgaste y fatiga.
- Soldadura, tratamiento térmico e inspección posterior al proceso.
Selección del grupo de materiales
Un certificado de material acredita la identidad del material suministrado; no sustituye los requisitos funcionales del plano. Use el selector de grupos de materiales y certificaciones para organizar los datos de servicio antes de solicitar una recomendación de grado.
MATRIZ DE ESPECIFICACIONES
| Grupo de materiales | Grados indicados en el resumen de capacidades del cliente | Decisión para la cotización |
|---|---|---|
| Acero al carbono | 20# | Indique la condición, el tratamiento térmico y los requisitos para servicio a presión. |
| Acero al carbono | 45# | Identifique la dureza, la condición para el mecanizado final y los ajustes críticos. |
| Acero estructural | Q235A | Defina si se suministra en placa o barra, la secuencia de soldadura y el alcance de la inspección. |
| Acero de baja aleación | Q345D | Indique la temperatura de servicio y los requisitos de conformado y documentación de soldadura. |
| Acero aleado resistente al calor | 12CrMoV | Especifique la condición del material y cualquier punto de espera para el tratamiento térmico. |
| Acero para rodamientos | GCr15 | Defina la condición de dureza, el margen para rectificado y la superficie funcional. |
| Acero aleado | 25CrMo | Identifique la condición de resistencia, la clase de rosca y las características geométricas por inspeccionar. |
| Acero aleado | 42CrMo | Indique el tratamiento térmico, la dureza y el alcance del mecanizado posterior al tratamiento. |
| Acero inoxidable | 303, 304, 304L | Distinga los requisitos de maquinabilidad, soldabilidad y resistencia a la corrosión. |
| Acero inoxidable | 316, 316L, 321 | Indique la exposición a fluidos, la condición de soldadura y la necesidad de trazabilidad. |
| Aleaciones de níquel y aleaciones especiales | C276, 904L y aleaciones con base de níquel | Identifique el medio corrosivo, la forma del material en bruto y la documentación requerida del material. |
| Aluminio | Series de aleaciones de aluminio | Indique la aleación exacta, el temple, el acabado y los requisitos estéticos de la cara visible. |
Operaciones secundarias y requisitos de entrega
Una cotización útil para lotes pequeños incluye las operaciones relacionadas con el mecanizado, no solo el tiempo de máquina. Toda operación de cizallado, rolado, prensado o soldadura debe identificar la secuencia propuesta, la categoría de equipo, la evidencia de calificación, la responsabilidad por los procesos externos y el alcance de la inspección. Cuando la textura superficial determina el funcionamiento de una cara, el plano debe indicar el requisito aplicable de ISO 21920 en vez de dejar la aceptación del acabado a una nota genérica.
Antes del mecanizado
- Corte del material en bruto y margen para mecanizado.
- Secuencia de rolado, doblado o prensado de placas.
- Revisión de piezas en bruto fundidas, forjadas o soldadas suministradas por el comprador.
- Condición del tratamiento térmico y margen para los cortes finales.
Después del mecanizado
- Características geométricas para rectificado o electroerosión por hilo identificadas en la secuencia de fabricación.
- Preparación para soldadura y referencias del ensamble.
- Restricciones de limpieza, marcado y trazabilidad.
- Protección de caras de sellado, roscas y características geométricas medidas.
Límites del alcance indicados en el plano
ESPECIFICACIONES| Requisito | Qué indicar | Por qué modifica la secuencia |
|---|---|---|
| Acabado superficial | Cara funcional, cara visible y símbolo de rugosidad requerido | Modifica la trayectoria de la herramienta, la pasada final y el método de inspección. |
| Condición de los bordes | Chaflán, radio, límite de rebabas y borde protegido | Evita que una instrucción genérica de desbarbado altere el ajuste. |
| Tratamiento térmico | Condición antes y después del mecanizado | Determina el margen, la planificación ante deformaciones y las verificaciones finales de dureza. |
| Soldadura | Unión, alcance del procedimiento, secuencia y punto de espera para inspección | Relaciona las referencias de mecanizado con la condición de ensamble. |
| Acabado exterior | Sistema de recubrimiento, áreas enmascaradas y criterios de aceptación | Modifica las dimensiones, el embalaje y la planificación de los procesos subcontratados. |
Todo proceso secundario debe figurar en la revisión de la solicitud de cotización utilizada para fijar el precio. Si se agrega un recubrimiento, tratamiento térmico o ensayo después de cortar el material, es necesario revisar de nuevo tanto el costo como el plazo.
El salto de costo en lotes pequeños
En un lote pequeño, el costo fijo de montaje se reparte entre menos piezas, mientras que el material, el tiempo de ciclo y la inspección siguen aplicándose a cada una. Compare el alcance total autorizado para cada cantidad real en lugar de solicitar un precio de gran volumen para una orden de compra de bajo volumen.
Calcule el efecto de la cantidad, el montaje y la inspección con el estimador del salto de costo por lote →Datos para calcular precio y plazo de entrega
El precio depende del material, el rendimiento del material en bruto, la geometría, la cantidad y duración de los montajes, el tiempo de mecanizado, las herramientas de corte, el alcance de la inspección, la cantidad, las operaciones secundarias y el embalaje. Para comparar costos de mecanizado CNC en tiradas cortas, mantenga constantes esos datos; como el precio unitario oculta diferencias de alcance, compárelos con la misma revisión autorizada y el mismo paquete de aceptación. El plazo y la entrega dependen de la disponibilidad del material, la secuencia de fabricación, las operaciones externas y la aprobación del comprador; no se puede afirmar que una opción sea rentable antes de comparar esos tiempos y costos sobre la misma base.
Cinco factores de cotización que conviene distinguir
| Factor | Por qué cambia el costo unitario | Acción del comprador |
|---|---|---|
| Montaje y dispositivo de sujeción | La programación, la sujeción de la pieza y la validación de la primera pieza se distribuyen entre todo el lote. | Envíe todas las cantidades realistas en una sola solicitud. |
| Material y rendimiento | El grado, la condición, el tamaño de la pieza en bruto y la relación entre el material inicial y la pieza terminada modifican el costo del material en bruto. | Apruebe el grado exacto y cualquier alternativa aceptable. |
| Geometría y acceso | Las características geométricas profundas, las paredes delgadas y las múltiples referencias agregan montajes o tiempo de mecanizado multieje. | Identifique las características geométricas funcionales y permita geometrías abiertas cuando sea posible. |
| Inspección | Los valores medidos, la trazabilidad y los puntos de espera para terceros amplían el alcance real. | Enumere los registros requeridos antes de solicitar la cotización. |
| Operaciones secundarias | El tratamiento térmico, la soldadura, el recubrimiento y el embalaje de protección afectan la secuencia de fabricación. | Solicite una cotización de la condición completa de entrega, no una estimación provisional limitada al mecanizado. |
Etapas del plazo indicadas por separado
Use el estimador de etapas del plazo de entrega →| Etapa | Condición de liberación | Variable habitual del plazo |
|---|---|---|
| Revisión del plano | Revisión, cantidad y alcance de aceptación recibidos | Indicaciones faltantes o datos contradictorios del modelo |
| Revisión del material | Grado, condición y restricción de origen aceptados | Disponibilidad de aleaciones especiales o certificados |
| Planificación del proceso | Secuencia de mecanizado, conformado, soldadura e inspección definida | Necesidades de dispositivos de sujeción, herramental y operaciones externas |
| Liberación de la primera pieza | Características acordadas revisadas | Respuesta del comprador a los resultados medidos o a consultas sobre desviaciones |
| Producción del lote | La revisión y la secuencia de fabricación autorizadas se mantienen estables | Cambio de cantidad o revisión del diseño |
| Inspección final | Registros de la orden de compra completos | Ensayos adicionales o punto de presencia de terceros |
| Embalaje y despacho | Protección, documentos y alcance del envío aprobados | Embalaje especial y método de transporte |
Liberación de calidad para piezas metálicas de lotes pequeños
El control de calidad comienza cuando el plano, el material y el alcance de aceptación coinciden. Un informe de inspección final no puede corregir una cotización basada en una revisión incorrecta, una condición del material supuesta erróneamente o la omisión de la característica geométrica que determina la contención de presión o el ensamble.
01
Fije la revisión.
Asegúrese de que coincidan el plano, el modelo y las notas de cambio utilizados para planificar el proceso.
02
Fije el material.
Registre el grado, la condición, las restricciones de origen y la documentación requerida del material.
03
Fije el proceso.
Defina la secuencia de mecanizado, tratamiento térmico, conformado, soldadura y acabado.
04
Fije los criterios de aceptación.
Acuerde las características geométricas críticas, las referencias, los instrumentos, el formato del informe y el responsable de la liberación.
05
Libere la primera pieza.
Revise la evidencia acordada antes de continuar con la producción recurrente.
06
Preserve las condiciones de entrega.
Proteja las superficies medidas y de sellado, y mantenga los documentos autorizados junto con el pedido.
ALCANCE DE LAS CERTIFICACIONES
Alcance relacionado con presión
Un resumen proporcionado menciona credenciales relacionadas con CE y ASME. No se base en ellas hasta verificar para este pedido el titular legal, la planta, el número de certificado, el alcance y la vigencia.
DOCUMENTACIÓN
Trazabilidad del material
Para la documentación de material EN 10204, indique el tipo de certificado requerido y cualquier verificación de terceros antes de liberar el material. Mantenga visible la relación con el número de colada desde la recepción del material en bruto hasta el mecanizado, la inspección y los registros finales.
Revisión del plano y proceso del pedido
El proceso de mecanizado de bajo volumen solo puede cotizarse cuando la revisión del plano, la condición del material, las cantidades por lote y el paquete de aceptación describen el mismo pedido.
01
Envíe la documentación vigente para cotizar.
Incluya la revisión del plano, el modelo si está disponible, el material, las cantidades, las características geométricas críticas, la etapa de desarrollo del producto y el plazo de entrega deseado.
02
Resuelva los datos de ingeniería pendientes.
Revisamos la geometría, el material en bruto, el acceso para mecanizado, las referencias, las tolerancias, el tratamiento térmico, la soldadura y el alcance de la inspección.
03
Reciba una cotización por escrito.
La respuesta fija la revisión cotizada, la cantidad, los límites del proceso, los registros, el plazo y el alcance comercial.
04
Autorice el lote inicial acordado.
El procedimiento para liberar la primera pieza o el lote se establece por escrito en el pedido, sin darlo por supuesto.
05
Revise la evidencia de aceptación.
El representante designado por el comprador resuelve las desviaciones y autoriza la siguiente etapa de producción.
06
Complete el embalaje y la entrega.
La protección, los documentos y el alcance del envío se ajustan a la orden de compra.
Los cuatro datos necesarios para avanzar con una cotización
Use esta verificación previa del comprador para evitar consultas repetidas sobre la solicitud de cotización. Una cotización puede pasar a revisión de ingeniería una vez definidos los cuatro datos: cantidades autorizadas por lote, revisión controlada del plano, condición del material y paquete de aceptación.
| Verificación | Dato definido | Qué evita |
|---|---|---|
| Cantidad | Cantidades para muestras, lote piloto y pedidos recurrentes | Un precio unitario calculado para un lote que usted no piensa comprar |
| Revisión | Plano, modelo y nota de cambio coincidentes | Discrepancias de geometría y tolerancias durante la programación |
| Material | Grado, condición, regla de sustitución y certificados | Suposiciones sobre el precio y el plazo del material en bruto |
| Aceptación | Características geométricas críticas, registros y responsable de la liberación | Requisitos de inspección definidos tarde y disputas por resultados cercanos al límite |
Piezas que mecanizamos en la planta de Zhenling
Shanghai Zhenling Hardware Co., Ltd. se fundó en 2006 y su fábrica se encuentra en el condado de Jiashan, Zhejiang. Su planta de fabricación ocupa un terreno de 8,000 m² y cuenta con un taller de 6,000 m² para piezas y ensambles metálicos no estándar fabricados según plano.
Fundada en 2006
Mecanizado y fabricación de piezas metálicas a medida a partir de planos o muestras.
Terreno de 8,000 m²
Ubicada en el condado de Jiashan, dentro de la región industrial del delta del río Yangtsé.
Taller de 6,000 m²
Equipos de mecanizado, conformado y soldadura en la misma planta de fabricación.
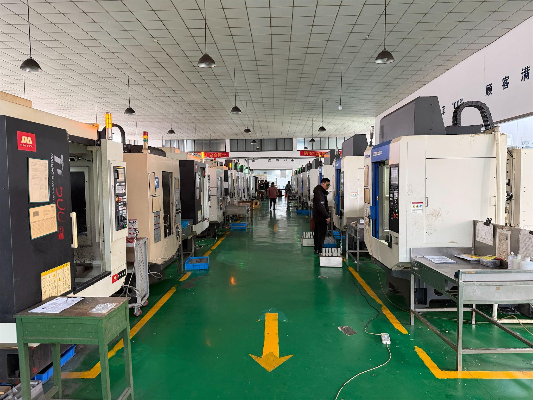
Equipos en el área de producción
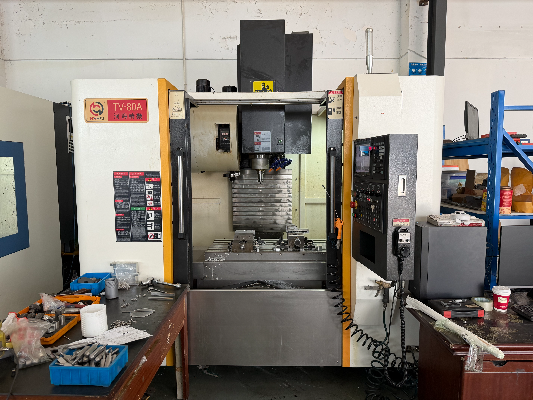
La información de perfil proporcionada por la empresa enumera equipos de torneado, fresado, rectificado, mandrinado, taladrado, electroerosión por hilo y mecanizado multieje. Para cada pedido deben confirmarse los equipos disponibles, la planta de producción y la secuencia de mecanizado de varias caras.
Herramientas de ingeniería y estimación
Estimador del salto de costo por lote
Calcule las variables del costo unitario para distintas cantidades por lote.
Abrir herramienta
Verificación de los cuatro datos necesarios para cotizar
Verifique el plano, el material, la cantidad y los criterios de aceptación antes de solicitar una cotización.
Abrir herramienta
Selector de grupos de materiales y certificaciones
Relacione el grado del material con los requisitos de código y documentación especificados por el comprador.
Abrir herramienta
Estimador de etapas del plazo de entrega
Separe y estime las etapas de ingeniería, mecanizado e inspección.
Abrir herramienta
PREPARACIÓN DE LA COTIZACIÓN
Convierta el plano en una cotización de mecanizado CNC comparable
Para poder compararla, una cotización de mecanizado CNC debe incluir el plano controlado, el modelo si está disponible, el grado del material, las cantidades por lote, las dimensiones críticas, las operaciones secundarias, los registros de inspección y el alcance del embalaje. Zhenling revisará la pieza según sus capacidades de mecanizado, conformado y soldadura, y responderá por escrito con el alcance comercial.
Documentación de la pieza
- Plano bidimensional vigente y modelo
- Grado y condición del material, y regla de sustitución
- Cantidades para muestras, lote piloto y pedidos recurrentes
- Referencias, ajustes, roscas y caras de sellado críticos
Documentación de aceptación
- Requisitos de tolerancias generales y por característica geométrica
- Alcance del tratamiento térmico, la soldadura y el acabado
- Registros de material, dimensiones y conformidad
- Datos sobre embalaje, envío y responsable de la liberación
¿Qué cantidad se considera mecanizado CNC de bajo volumen?
No existe un umbral universal de cantidad. Esta página abarca piezas únicas, lotes piloto y pedidos recurrentes por debajo de la producción sostenida de gran volumen; la cotización escrita confirma si la geometría de la pieza, el montaje, el material, el alcance de la inspección y el patrón de liberación se ajustan a una secuencia de bajo volumen. Envíe las cantidades reales para muestras, lotes piloto y pedidos recurrentes para que todos los proveedores coticen el mismo escenario.
¿Por qué es mayor el costo unitario de un lote pequeño?
Los costos de programación, preparación del dispositivo de sujeción, montaje e inspección de la primera pieza se distribuyen entre menos piezas, mientras que el material, el tiempo de ciclo y la inspección siguen aplicándose a cada una. Indique varias cantidades realistas para que la cotización muestre cómo se reparten esos costos fijos. Compare el alcance autorizado y no solo el precio unitario, porque los requisitos de certificados, inspección y operaciones secundarias pueden variar entre cotizaciones.
¿El mecanizado de bajo volumen y el mecanizado CNC en lotes pequeños son lo mismo?
Se superponen, pero los compradores usan los términos de distintas maneras. Para definir de forma útil la producción de bajo volumen o el mecanizado CNC en lotes pequeños, conviene considerar la cantidad autorizada, la frecuencia prevista de repetición, la secuencia de montaje y el alcance de la inspección indicados en la cotización. La denominación no establece por sí sola una tolerancia, un pedido mínimo, un plazo de entrega ni un paquete de documentos; esas condiciones forman parte del alcance comercial escrito.
¿Puede Zhenling mecanizar componentes que contienen presión?
Un resumen proporcionado menciona bridas, cuerpos de válvula, tapones y componentes de recipientes a presión, junto con credenciales relacionadas con CE y ASME. No se base en una credencial hasta verificar su titular legal, planta, número, alcance, vigencia y aplicabilidad al pedido.
¿Cómo se confirma el plazo de entrega de un pedido de lote pequeño?
El plazo se determina a partir de la revisión del plano, la disponibilidad del material, la planificación del proceso, la liberación de la primera pieza, el mecanizado del lote, las operaciones secundarias, la inspección y el alcance del despacho. Cada etapa se fija en la cotización escrita una vez que se cuenta con todos esos datos.
¿Zhenling acepta pedidos de mecanizado de una sola pieza?
Esta página abarca consultas de mecanizado CNC para piezas únicas y cantidades pequeñas, pero no afirma que exista una política universal de pedido mínimo. Envíe el plano, el material y la cantidad para que el equipo confirme la viabilidad y el alcance comercial.
¿Qué materiales se pueden mecanizar en lotes pequeños?
La lista de capacidades de Zhenling incluye 20#, 45#, Q235A, Q345D, 12CrMoV, GCr15, 25CrMo, 42CrMo, 303, 304, 304L, 316, 316L, 321, C276, 904L, aleaciones a base de níquel y series de aluminio. El grado exacto y la condición de suministro se confirman antes de liberar el material en bruto.
¿Qué documentos de inspección y del material se pueden solicitar?
Indique en la solicitud de cotización si requiere un certificado del material, un informe de valores medidos, un documento de conformidad, un registro de tratamiento térmico, un registro de soldadura o un punto de inspección presenciado por un tercero. La disponibilidad, el formato y la responsabilidad se confirman en la cotización, en lugar de darse por incluidos en un paquete estándar.
¿Qué debe incluir la solicitud de cotización?
Incluya el plano controlado, el modelo correspondiente si está disponible, los rangos de cantidad, el grado y la condición del material, las características geométricas críticas, el cuadro de tolerancias generales, las operaciones secundarias, los registros de inspección, el embalaje y los requisitos de entrega previstos. Nuestro RFQ Readiness Check convierte esa lista en una revisión lista para copiar.






