Póngase en contacto con Zhenling

Mecanizado CNC de polipropileno (PP)
Servicios de mecanizado CNC de polipropileno (PP)
El mecanizado de polipropileno se evalúa según el grado de PP especificado, la condición del material en bruto, la geometría, la sensibilidad térmica, las referencias de tolerancia y el plan de inspección. La secuencia de fabricación por ejes, las tolerancias alcanzables, la idoneidad para la aplicación, la documentación y las condiciones de entrega se confirman con base en el plano real y la cotización por escrito. Las consultas sobre mecanizado CNC de polipropileno deben indicar el grado de PP, la condición del material en bruto, la exposición a temperatura o sustancias químicas, la geometría y los criterios de aceptación dimensional. En la cotización de la pieza aprobada para producción deben constar la secuencia de fabricación propuesta, el método de medición, los entregables, las exclusiones, la base del precio y el plazo, junto con cualquier supuesto de fabricación o aceptación que siga sin resolverse.
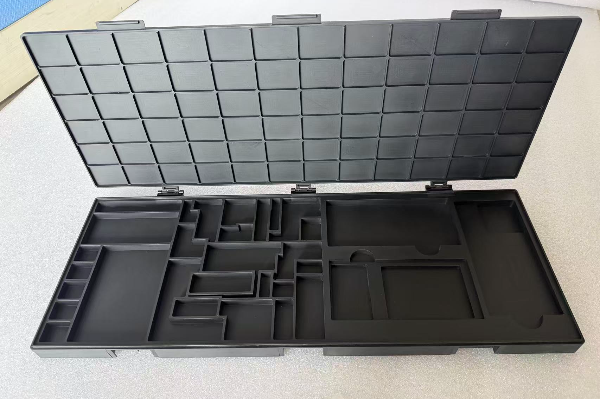
- SEGÚN PLANO Tolerancia evaluada al cotizar
- SEGÚN GEOMETRÍA Condición de las paredes
- 3/4/5 ejes Fresadoras y tornos
- SEGÚN EL PEDIDO DOCUMENTACIÓN
- 0.89–0.92 g/cm³ Densidad del PP
- SEGÚN EL PEDIDO Documentos para el destino
- 20 años De mecanizado CNC (desde 2006)
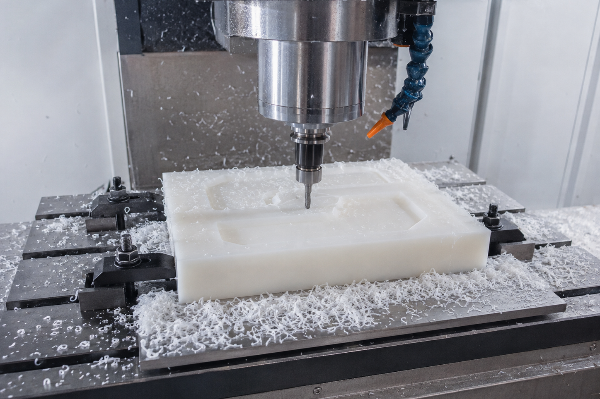
Retos del mecanizado CNC de PP y cómo los resolvemos
El mecanizado CNC de polipropileno consiste en tornear o fresar un termoplástico semicristalino homopolímero o copolímero de la familia de las poliolefinas para obtener piezas terminadas de polipropileno, en lugar de imprimirlas en 3D o moldearlas por inyección. El corte de polipropileno plantea retos de maquinabilidad muy distintos a los del acero, el aluminio e incluso otros plásticos; por eso, muchos talleres de mecanizado general tienen dificultades para fabricar conforme a especificaciones piezas destinadas a las industrias química, médica o de semiconductores.
Comportamiento térmico del PP
Una de las propiedades clave del polipropileno es su punto de fusión relativamente bajo: aprox. 160 – 170 C. Está muy por debajo de la temperatura a la que el calor generado durante el corte resulta problemático para el metal; ese calor puede fundir el PP y hacer que se adhiera a la herramienta si la velocidad del husillo, la geometría del herramental y el flujo de refrigerante no se ajustan a esas temperaturas bajas.
Ampliar la comparación de materiales
En comparación con la mayoría de los metales, el PP también es blando y poco rígido. Si la herramienta de corte trabaja a velocidades adecuadas para un metal, el exceso de calor en la zona de contacto entre la herramienta y la pieza puede hacer que el material se adhiera, se deforme, produzca virutas largas y filamentosas, deje un acabado superficial deficiente o genere rebabas en vez de un borde limpio. Unos filos bien afilados y con el ángulo de desprendimiento correcto evitan estos problemas.
Referencia de autoridad del sector: parámetros de mecanizado de PP según la operación
| Operación | Velocidad del husillo | Avance / profundidad de corte | Geometría de la herramienta |
|---|---|---|---|
| Torneado (torno) | 600–1,200 RPM | 0.067–0.5 mm/rev, profundidad de 1.5–2 mm | Ángulo de desprendimiento de 0–5°; ángulo de punta de 45–60° |
| Fresado / fresado con router | 2,000–6,000 RPM | Carga de viruta ligera y constante | Ángulo de desprendimiento positivo alto y filo afilado |
Las condiciones de corte del polipropileno dependen del grado, la forma del material en bruto, la geometría de la herramienta, el aporte de calor, el soporte del dispositivo de sujeción y la geometría de las características. Los rangos de proceso y las tolerancias propuestos se definen para cada pedido.
Nota sobre limpieza del taller
El polvo fino y las virutas de PP también requieren atención por la limpieza del taller, además de la calidad de las piezas: OSHA señala que el polvo de los plásticos, incluidas las poliolefinas como el PP, puede alcanzar una concentración explosiva si coinciden el tamaño de partícula, la dispersión y una fuente de ignición; retirar periódicamente el polvo acumulado es una práctica habitual en cualquier taller que lo genere. Es un detalle operativo fácil de pasar por alto cuando el PP se incorpora a un proceso dedicado hasta entonces a los metales, en vez de ser un material para el que el taller ya cuenta con procedimientos de limpieza.
Parámetros de referencia
Los parámetros de torneado y fresado difieren aproximadamente en un orden de magnitud en la velocidad del husillo, como resultado directo de la geometría de la herramienta y la pieza, y no de una única «velocidad para PP». Las cifras anteriores son referencias para PP homopolímero o copolímero estándar; durante el montaje se ajustan los parámetros según el material para los grados con carga de fibra de vidrio u otros aditivos.
Relación entre velocidad y avance
Aun así, muchos talleres de mecanizado interpretan al revés un aspecto de este proceso. Se tiende a tratar el avance y la velocidad del husillo como si tuvieran el mismo efecto, pero en el PP actúan en sentidos opuestos: al aumentar el avance, aumenta la resistencia al corte, mientras que una mayor velocidad del husillo —el ajuste que más conviene modificar— la reduce. Una vez ajustados el avance y la velocidad al material, la combinación de una herramienta afilada con un ángulo de desprendimiento positivo alto (+9°) y un chorro fino de aire para enfriar, suficiente en casi todos los casos, permite mantener tolerancias estrechas en el polipropileno sin distorsión ni deformación.
Cómo mantener tolerancias estrechas
Durante el mecanizado, el polipropileno puede flexionarse, calentarse y recuperar su forma de manera distinta al metal. Para la pieza presentada, se evalúan el grado de PP, la condición del material en bruto, la geometría de las paredes, la herramienta de corte, el soporte, el control térmico, el plan de referencias y el método de medición. Ningún rango general de tolerancias ni resultado de mecanizado sin identificar demuestra por sí solo la capacidad para cumplir un pedido; el plano y la cotización por escrito rigen el requisito aceptado.
Capacidad, equipos, tolerancias y selección para el mecanizado de PP de Zhenling
La secuencia de fabricación aplicable, la tolerancia alcanzable, la condición de las paredes y el método de inspección se evalúan según el grado de PP y la geometría presentados, y solo se confirman en la cotización por escrito.
Resumen de capacidades
Material
Grados de PP homopolímero y copolímero, con opciones de carga de fibra de vidrio disponibles.
Procesos
Fresado y torneado CNC de 3/4/5 ejes, además de soldadura y acabado superficial como procesos secundarios.
Sujeción de la pieza
Mordazas blandas para geometrías sencillas; las secciones de pared delgada suelen beneficiarse de dispositivos de sujeción a medida, con vacío o abrazaderas mecánicas, para evitar la deformación causada por la presión de sujeción.
| Tipo de pieza | Proceso recomendado | Tolerancia habitual | Aplicaciones más adecuadas |
|---|---|---|---|
| Carcasas / bandejas de pared delgada | Fresado de 3 ejes + características geométricas de encaje a presión | Según el plano y la cotización | Accesorios para tanques, bandejas de laboratorio |
| Piezas de simetría rotacional (conexiones, piezas de válvulas) | Torneado CNC | Según el plano y la evaluación de la geometría y la medición | Componentes de válvulas y conexiones para tanques químicos |
| Geometría compleja de varias caras | Fresado de 4/5 ejes | Según el plano y la cotización | Dispositivos y portapiezas para semiconductores |
La precisión dimensional del PP se verifica durante la inspección de la primera pieza de producción y nuevamente al cerrar el lote: la tendencia del PP a deformarse ligeramente por fluencia lenta bajo tensión es un modo de falla conocido que tenemos en cuenta al diseñar la sujeción de la pieza durante el proceso, en vez de detectarlo solo en la inspección final. La buena estabilidad dimensional del PP depende de la disciplina en la sujeción de la pieza y el herramental, no de la suerte: es la misma disciplina de mecanizado de precisión que aplicamos a nuestros trabajos en metal.
Polipropileno frente a nailon, Delrin, HDPE y PTFE: cómo elegir el plástico de ingeniería adecuado
El PP no siempre es la solución ideal; elegirlo a partir de una tabla de «mejores plásticos para fresado CNC» sin considerar su aplicación concreta puede llevarnos a volver a pedir el material equivocado. Sus bajas fuerzas de corte sí facilitan el mecanizado una vez establecidos los parámetros, y esa facilidad explica su popularidad. Así se compara con los otros cuatro plásticos mecanizables que nuestros clientes nos piden comparar con más frecuencia, mediante datos físicos publicados en lugar de calificaciones como «alto/medio/bajo».
| Material | Densidad (g/cm³) | Resistencia a la tracción (MPa) | Resistencia al impacto Izod (J/m) | Resistencia química |
|---|---|---|---|---|
| Polipropileno (PP) | 0.89–0.92 | 25–40 | 20–100 | Excelente frente a ácidos, álcalis y la mayoría de los solventes |
| Nailon (PA 6,6) | ~1.14 | 82 | 40–110 | Buena, pero absorbe humedad, lo que puede alterar sus dimensiones en ambientes húmedos |
| Acetal / Delrin (POM) | ~1.41 | 70 | 75–130 | Buena frente a solventes; baja fricción y buena capacidad para mantener tolerancias estrechas |
| HDPE | ~0.95 | 15–40 | 20–210 | La mejor de su clase frente a ácidos, álcalis y fluidos de procesos industriales |
| PTFE | ~2.15–2.2 | 10–40 | 160 | Sobresaliente: resiste casi todos los productos químicos |
La resistencia a la tracción y al impacto Izod proceden de una única fuente publicada y coherente sobre propiedades mecánicas; la densidad procede de datos estándar de materiales. Las fuentes completas figuran en las referencias más abajo.
El PP, el HDPE, el POM, el nailon y el PTFE ofrecen distintas combinaciones de resistencia química, rigidez, respuesta a la humedad, desgaste y costo. Compare los grados exactos según el fluido de servicio, la temperatura, la carga, la estabilidad dimensional y los requisitos de inspección; ninguna alternativa se considera el único material viable sin pruebas específicas de la aplicación.
¿No sabe qué material se adapta a su aplicación?
Descargue la ficha de capacidades y tolerancias del PP (PDF)Aplicaciones: tanques químicos, semiconductores y piezas relacionadas con el ámbito médico
El PP puede considerarse cuando son importantes la resistencia química, la baja densidad o el comportamiento frente a la fatiga. Los tres grupos de aplicaciones siguientes son contextos para solicitudes de cotización, no afirmaciones sobre el historial de clientes ni las certificaciones de Zhenling.
01
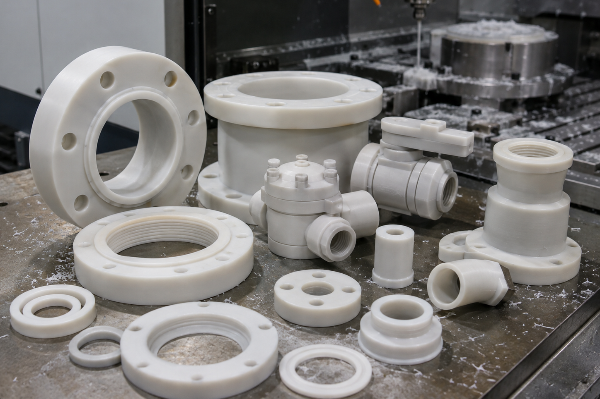
Componentes para tanques químicos y equipos de proceso
Conexiones de válvulas, componentes de revestimiento de tanques y piezas próximas a juntas o sellos (cuando la pieza está en contacto directo o casi directo con ácidos, álcalis o fluidos de proceso). La literatura de ciencia de materiales ha publicado abundantes datos sobre la resistencia química del polipropileno frente a una amplia variedad de ácidos, álcalis y solventes; por eso, el PP se utiliza en general en equipos de tratamiento de agua y procesamiento químico.
02
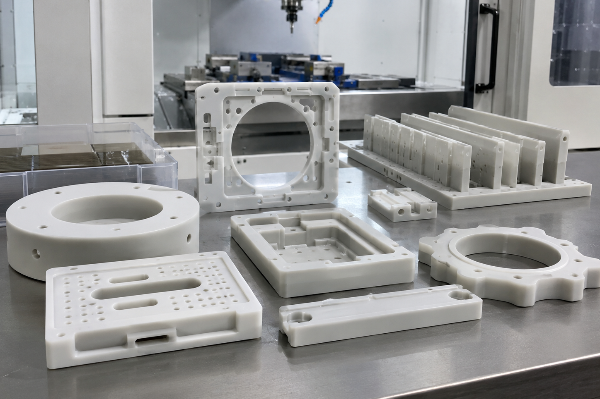
Evaluación de piezas para ambientes controlados
Para los dispositivos, portapiezas o componentes de sujeción utilizados en un ambiente controlado, el comprador debe definir el material, los requisitos de partículas, la limpieza, el embalaje y la responsabilidad del ensamble final. Esta página no afirma que Zhenling tenga certificación para salas limpias ni experiencia de producción en ellas.
03
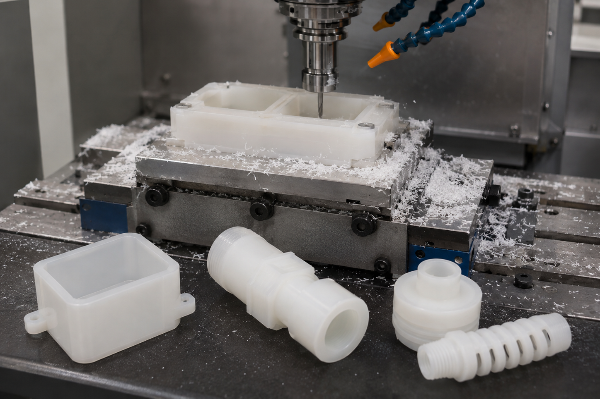
Componentes relacionados con el ámbito médico
Esta página no afirma que Zhenling tenga certificación para dispositivos médicos. Para cualquier aplicación regulada, el comprador debe definir el alcance del componente, la evidencia del material, los requisitos del sistema de calidad, el responsable de la validación y los criterios de liberación antes de aprobar a un proveedor.
Documentación de calificación y del pedido
Las normas indicadas en un plano o una orden de compra definen requisitos técnicos; por sí solas, no acreditan que Zhenling tenga una certificación. Cualquier certificado utilizado para calificar a un proveedor debe identificar a su titular legal, la sede, el alcance, el número y la vigencia; la documentación del pedido de PP se confirma en la cotización por escrito.
ESPECIFICADO POR EL COMPRADOR
Requisitos del destinoREQUISITOS DEL PEDIDO
Alcance del plano y del pedidoEST. 2006
20 años de mecanizado CNC¿Necesita documentos de calificación específicos del pedido para evaluar la compra?
Contacte por WhatsApp a nuestro equipo de ingeniería
Guía de compras: cotización, plazo de entrega y proceso de calidad
Antes de enviar un plano, los clientes suelen hacer dos consultas: qué factores influyen en el costo y cómo transcurre el proceso desde la cotización hasta la entrega.
Factores que determinan el precio
El costo por pieza del mecanizado de polipropileno varía según la geometría, el volumen del pedido, el grado de PP (estándar o reforzado con fibra de vidrio), la exigencia de las tolerancias y la necesidad de soldadura o acabado posterior. Zhenling no publica una lista de precios estándar porque estas variables interactúan demasiado en nuestro proceso interno de mecanizado CNC como para que una tarifa fija resulte útil: un precio genérico de catálogo no siempre es adecuado cuando el espesor de pared y las tolerancias varían tanto de un plano a otro; por eso, cada cotización se basa en el plano.
Hasta 8× más ligero
que el acero por densidad: una reducción real del peso transportado en cada envío de exportación, además del menor costo del material de PP por kg
Evite la causa más común de retraso en la cotización
La cotización del PP puede retrasarse si faltan datos sobre el grado, la condición de las paredes, las referencias para las tolerancias, las cantidades por tramo o el método de inspección. Envíe esos datos junto con el plano; la cotización por escrito confirmará los límites y plazos de cada característica geométrica, en lugar de aplicar una tolerancia, un espesor de pared o una estimación de demora universales.
El plazo de entrega del mecanizado de polipropileno depende de la complejidad de la pieza y del volumen del pedido, y se establece en la cotización, no como un plazo estándar genérico. Así funciona el proceso:
- [01] Envíe el plano: mándenos por correo electrónico su modelo CAD o plano, aunque sea preliminar.
- [02] Análisis de fabricación y cotización: identificamos los problemas de fabricación asociados con su geometría antes de presentar una cotización.
- [03] Muestra / primera pieza de producción: se envía o valida una primera pieza de producción antes de fabricar el lote.
- [04] Fabricación del lote: se completa el pedido de piezas terminadas con los mismos dispositivos de sujeción y parámetros validados en la etapa de muestra.
Herramientas para el mecanizado CNC de polipropileno (PP)
01
Selector de materiales
Compare las propiedades e identifique el grado de PP más adecuado para los requisitos de su aplicación.
Acceder a la herramienta
02
Calculadora de peso de envío
Estime el peso de envío de los componentes de PP mecanizados para optimizar la planificación logística y de los costos de transporte.
Acceder a la herramienta
03
Verificador de tolerancias
Verifique las tolerancias alcanzables en el mecanizado CNC de piezas de polipropileno según las directrices de la norma ISO 2768.
Acceder a la herramienta
04
Lista de verificación para solicitar una cotización
Compruebe que todos los planos y especificaciones estén completos antes de enviar una solicitud de cotización para mecanizado de PP.
Acceder a la herramienta
05
Parámetros de torneado y fresado
Consulte los avances y las velocidades del husillo recomendados para operaciones eficientes de fresado y torneado CNC de PP.
Acceder a la herramienta
¿Se puede mecanizar el polipropileno?
Sí: el PP puede fresarse y tornearse por CNC de forma convencional, aunque requiere una velocidad del husillo, un herramental y una estrategia de refrigeración o lubricación distintos a los utilizados para metales o Delrin.
¿Qué tan fácil es mecanizar el polipropileno o presenta dificultades?
Es un material difícil si no se prepara una herramienta adecuada. Mecanizarlo como si fuera metal no le hace ningún bien. Con una herramienta desafilada y de bajo ángulo de desprendimiento, el material se adhiere al filo, se funde localmente a lo largo de la trayectoria de la herramienta y produce virutas largas y filamentosas que se atascan al salir, en vez de evacuarse del corte como las virutas metálicas rizadas. Si se ajustan específicamente para PP las velocidades de corte, el avance y las herramientas afiladas de filo fino y ángulo de desprendimiento positivo, se corta limpiamente y deja de presentar dificultades durante toda la jornada.
¿Qué tolerancias pueden lograrse en piezas de PP mecanizadas por CNC?
Las tolerancias alcanzables en PP dependen del grado, la condición del material en bruto, la geometría, el espesor de pared, el soporte del dispositivo de sujeción, el plan de referencias y el método de medición. La cotización por escrito confirma la tolerancia de cada característica geométrica y el alcance de la inspección para el plano presentado.
¿En qué se diferencia el mecanizado CNC de plásticos del mecanizado de metales?
La menor rigidez exige un plan de sujeción de la pieza que controle la flexión causada por la presión de las abrazaderas, mientras que la menor temperatura de fusión cambia la forma de controlar el calor y las virutas. El herramental, la secuencia de fabricación en los equipos, la sujeción de la pieza y los parámetros del proceso deben evaluarse según el grado, la geometría y la cantidad especificados, en vez de deducirse de un montaje para mecanizar acero.
¿Cuánto cuesta mecanizar piezas de PP?
Basamos los precios en el tamaño, la complejidad de la forma, la cantidad, las tolerancias y el acabado; envíenos un plano para obtener una
cotización personalizada
¿Por qué subcontratar el mecanizado de plásticos si puede realizar la producción en sus propias instalaciones?
El mecanizado de polipropileno requiere herramental específico para el material, soporte mediante dispositivos de sujeción y control del calor y las virutas. Compare a los proveedores según la secuencia de fabricación propuesta, la disponibilidad de equipos, la sujeción de la pieza, los parámetros del proceso, el método de inspección y las pruebas correspondientes al grado y al plano reales; no deduzca la capacidad para distintos materiales a partir de la cantidad de ejes de una máquina.






