
Póngase en contacto con Zhenling

Actualizado en agosto de 2026
El mecanizado CNC de cobre consiste en usar operaciones de fresado, torneado, taladrado y otras operaciones controladas por computadora para fabricar piezas de cobre o aleaciones de cobre. En el mecanizado CNC de cobre, la etiqueta no define una única ventana de proceso. El grado, la forma del producto, el temple, la geometría de las características, la condición de la herramienta, el soporte, el estado del fluido y el método de inspección cambian lo que debe demostrar una prueba válida.
Esta guía está dirigida a responsables de planos, ingenieros de manufactura y compradores que necesitan diagnosticar rebabas, problemas con las virutas, distorsión o resultados de inspección cuestionados. Para consultar información verificada de la empresa y el alcance general del mecanizado según plano, visite la página Acerca de Zhenling. El método aquí establece límites de evidencia sujetos a condiciones; no ofrece una tabla universal de velocidad y avance, una promesa de tolerancia ni datos privados de producción. Su propósito es mostrar cómo convertir un vago «problema con el cobre» en un plan de validación sujeto a condiciones.
Para trabajar con cobre, primero hay que distinguir la frase de búsqueda de la variable controlada. «Cobre para mecanizado CNC» no es un único material para mecanizado CNC, y el cobre suele suministrarse en estados que se comportan de manera distinta después del corte. La identidad se debe determinar con el plano y el registro del material, no con una etiqueta de familia.
¿Qué define realmente el mecanizado CNC de cobre?
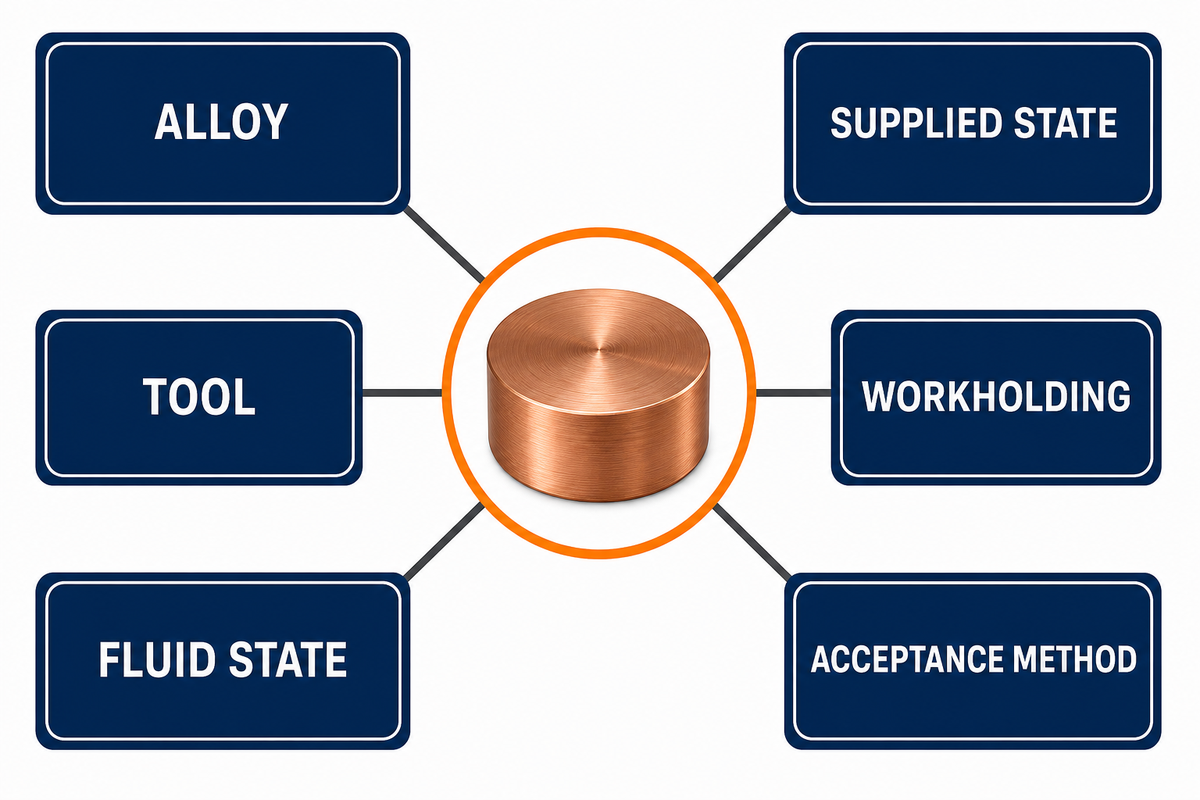
El mecanizado CNC de cobre define un proceso controlado de eliminación de material aplicado a una pieza de trabajo identificada. Por sí solo, no define la aleación, el estado de suministro, la herramienta, la sujeción de la pieza, el refrigerante, el método de aceptación ni las sustituciones permitidas. Esos datos deben provenir del plano, el registro del material, el plan de proceso y el acuerdo de inspección.
Este límite importa porque dos piezas descritas como «cobre» pueden estar diseñadas para funciones distintas. Una puede priorizar la conductividad eléctrica y una interfaz de contacto; otra, la transferencia térmica, el sellado, la geometría de radiofrecuencia o el desgaste de electrodos. Por lo tanto, una misma rebaba visible puede representar distintos riesgos funcionales. Empiece por el requisito que podría fallar y luego determine qué evidencia del corte hace falta.
Empiece por el grado, la forma del producto y el temple, no por el cobre
Un proceso de mecanizado útil comienza con una designación controlada de la aleación, la forma del producto y el temple. Ni el nombre de una familia ni una clasificación relativa de maquinabilidad son suficientes. Ninguno de esos datos autoriza sustituir el material, permite predecir la vida útil de la herramienta ni puede convertirse en una velocidad de corte. Confirme qué significa una designación abreviada como C110 o C101 en el registro controlado del material.
El registro de aleación C11000 de la Copper Development Association indica un mínimo de 99.90% de cobre, una conductividad de 101% IACS a 68 °F, varias entradas de forma y temple y una clasificación de maquinabilidad de 20. Su registro de C14500 indica una conductividad de 93% IACS a 68 °F y una clasificación de maquinabilidad de 85. Son datos de fuentes identificadas, no una previsión de productividad cuatro veces mayor.
Las etiquetas de búsqueda habituales también abarcan distintos grados de cobre. «Cobre C110» puede referirse al material C11000 de cobre electrolítico de alta tenacidad (ETP), mientras que etiquetas como C101 o «Copper 101» todavía requieren confirmación frente a la designación controlada. El cobre libre de oxígeno, el cobre con telurio y las aleaciones de cobre con níquel o telurio tienen identidades distintas; no son nombres alternativos para el cobre puro. Esta guía no autoriza sustituir uno por otro.
| Tipo de evidencia del material | Qué establece | Qué no establece |
|---|---|---|
| Designación de la aleación | Identidad controlada del material | Sustituto aprobado o ventana de corte |
| Forma del producto | Placa, lámina, barra, tubo u otra forma de suministro | Respuesta de la geometría terminada al liberar las tensiones internas |
| Temple | Condición de suministro especificada | Respuesta real del lote con el corte seleccionado |
| Clasificación relativa | Comparación dentro del sistema de clasificación de la fuente | Velocidad, avance, acabado, tolerancia o tiempo de ciclo |
| Certificado | Registro requerido del lote y la composición química | Capacidad del proceso por característica geométrica |
| Característica crítica | Dónde puede perderse la función | Causa de un defecto futuro |
| Condición de la pieza durante la inspección | Condición de medición libre, restringida o ensamblada | Desempeño en servicio fuera de esa condición |
| Prueba funcional | Verificación de un sistema o interfaz específicos | Evidencia para ensambles no sometidos a prueba |
Antes de la prueba, registre la designación que aparece en la orden de compra y el certificado, la forma del material en bruto, el temple y cualquier regla de sustitución controlada por el cliente. Si falta alguno de esos datos, marque la propuesta de proceso como provisional en vez de ocultar la omisión bajo la palabra «cobre».
Traduzca las propiedades del cobre en comportamiento de corte
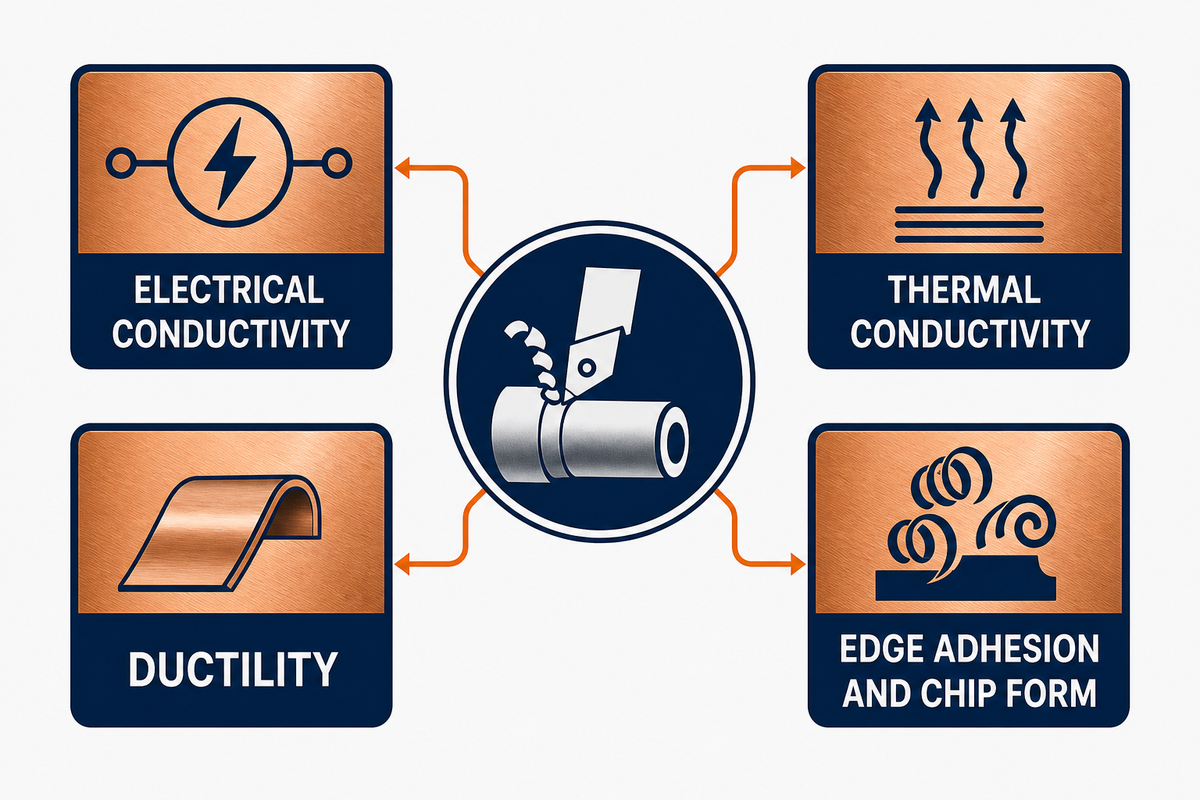
La conductividad eléctrica y térmica, la ductilidad, la adhesión y la forma de la viruta responden a preguntas distintas al mecanizar cobre. Una alta transferencia de calor no impide que el material se adhiera al filo, se embadurne sobre una superficie o forme una viruta larga. Use una tabla de propiedades para plantear preguntas de prueba, no para afirmar que el material será fácil o difícil de mecanizar en todas las operaciones.
Las propiedades del material también requieren términos precisos. «Conductividad excelente» puede describir un valor del material en bloque, mientras que la conductividad térmica y la eléctrica son mediciones distintas. Ser conductor no significa ser inmune a la oxidación, y ser dúctil no significa que todas las aristas puedan desbarbarse limpiamente. Del mismo modo, un requisito de resistencia a la corrosión necesita especificar el entorno, el estado superficial y el método de aceptación.
«los valores de referencia proporcionados aquí solo pueden servir de orientación general».
A continuación, el instituto exige realizar pruebas en condiciones reales de producción. La misma monografía sobre mecanizado de cobre describe las virutas largas, tubulares o enredadas como un problema del cobre puro y analiza adiciones para romper virutas en determinadas familias de aleaciones.
Se trata de una disyuntiva, no de una instrucción para sustituir el material. Una adición que cambie el comportamiento de la viruta también puede modificar la conductividad, la respuesta a la unión, la resistencia a la corrosión o el cumplimiento de una especificación del cliente. La selección del material debe seguir la función y el plano.
Haga
- Separe la transferencia térmica de la adhesión al filo y la forma de la viruta.
- Asocie cada observación con la aleación, el temple, la herramienta, el contacto y el fluido.
- Trate una clasificación publicada como un campo de clasificación.
No haga
- Convierta una clasificación en un multiplicador de velocidad.
- Deduzca el desempeño del contacto solo a partir de la conductividad del material en bloque.
- Cambie la aleación para resolver el problema de las virutas sin autorización de diseño.
El fresado CNC, el torneado y el taladrado fallan de distintas maneras
Esta distinción entre viruta y aleación hace que la evidencia específica de cada operación sea más útil que un diagnóstico genérico de «cobre pastoso». El fresado CNC interrumpe el corte y vuelve a entrar repetidamente en la superficie. En el torneado, el flujo de viruta interactúa con un filo continuo y una ranura. En el taladrado, el corte, la viruta y el fluido quedan confinados dentro de un agujero. Por eso, el acabado superficial, el desgaste de la herramienta y el comportamiento de la viruta deben vincularse con la operación y con el lugar donde aparece la señal.
Los registros de torneado CNC deben identificar la ranura, el filo, el estado del avance, las interrupciones y la trayectoria de evacuación. Que un archivo describa el resultado como piezas de cobre mecanizadas, piezas mecanizadas de cobre o piezas torneadas no reemplaza el registro específico de la operación.
| Señal observada | Causas posibles que hay que distinguir | Observación para distinguirlas | Siguiente verificación controlada |
|---|---|---|---|
| El acabado fresado cambia de repente | Acumulación de material en el filo, daño del filo, recorte de virutas, cambio de soporte | Inspeccione el filo y la viruta sin cambiar la trayectoria ni el contacto | Repita una característica corta con la condición del filo documentada |
| La viruta torneada se compacta o se enrolla | Geometría de la viruta, estado del avance, ranura, interrupción, evacuación | Registre la forma de la viruta y su trayectoria de evacuación, no solo la carga del husillo | Cambie una variable de control de viruta dentro de los límites del proveedor |
| Aumenta la rebaba de salida del agujero taladrado | Condición del filo, avance cerca de la salida, respaldo, descentramiento, acumulación de virutas | Compare la entrada y la salida; luego inspeccione el respaldo y el filo | Pruebe el segmento de salida sin cambiar todos los parámetros |
| La pared delgada se desplaza al liberar la sujeción | Fuerza de corte, distorsión por el dispositivo de sujeción, tensiones liberadas, calor, cambio de referencia | Mida la pieza restringida y liberada a una temperatura registrada | Modifique el soporte o la secuencia antes de aplicar una compensación |
Un experimento revisado por pares sobre fresado de cobre puro T2 en un centro de mecanizado probó 200–1000 m/min, un avance de 0.1–0.3 mm/r y una profundidad axial de 0.5–1.3 mm con una máquina y una plaquita de carburo específicas. En una condición probada —600 m/min, 0.1 mm/r y 0.5 mm de profundidad— el artículo informa Sa 1.80 μm y Sq 2.25 μm. Esos valores describen ese experimento; no son ajustes iniciales para C11000.
| Campo de evidencia | Valor publicado | Límite de aplicabilidad |
|---|---|---|
| Rango de velocidades probado | 200–1000 m/min | T2, plaquita y máquina específicas |
| Rango de avance probado | 0.1–0.3 mm/r | Solo la definición de avance del estudio |
| Profundidad axial probada | 0.5–1.3 mm | No es un requisito para el espesor de pared |
| Ejemplo informado | 600 m/min, 0.1 mm/r, 0.5 mm | Una condición experimental |
| Respuesta medida | Sa de 1.80 μm; Sq de 2.25 μm | Mediciones superficiales específicas, no criterios de aceptación funcional |
Diseñe las características geométricas para prevenir la falla que necesita evitar
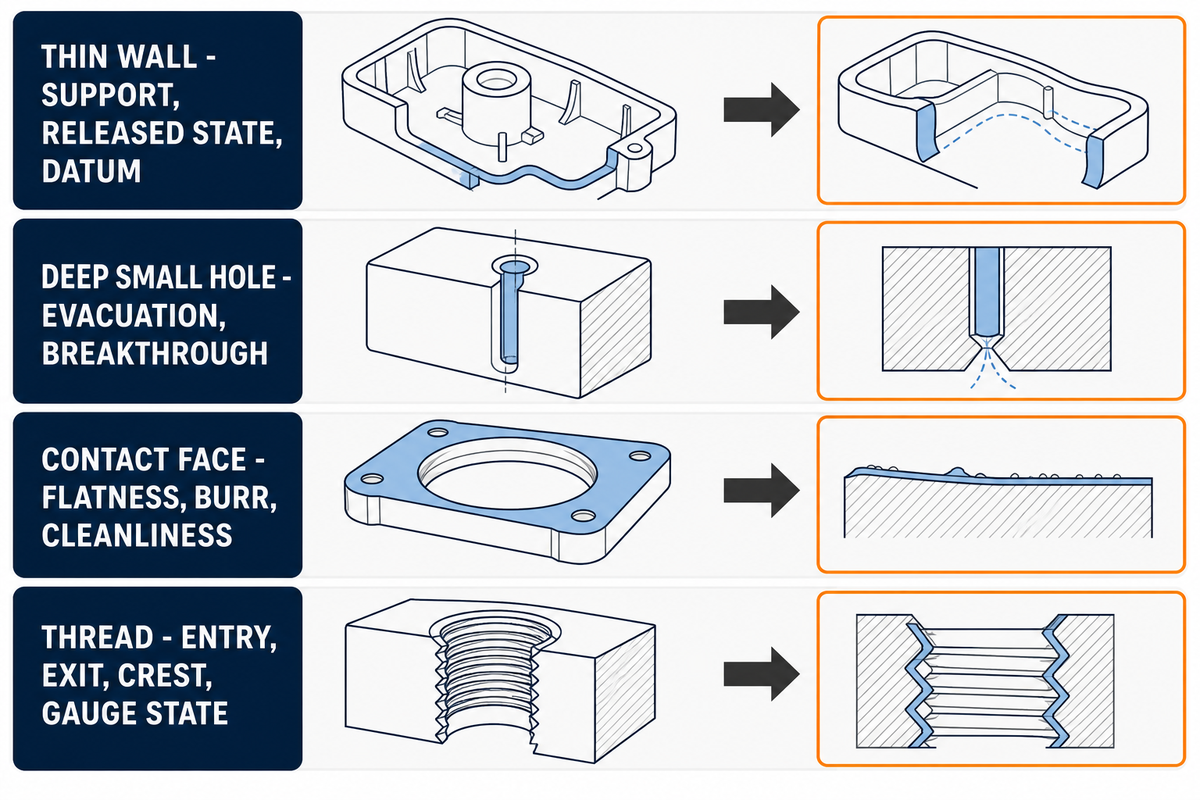
Esta evidencia por operación debe traducirse en el diseño de las características geométricas, especificando la falla probable y el método de inspección. Una pared delgada plantea preguntas sobre el soporte, la condición liberada y la referencia. Un agujero pequeño y profundo plantea preguntas sobre la evacuación de virutas y la salida de la herramienta. Las caras de contacto plantean preguntas sobre planitud, rebabas, limpieza, acabado, recubrimiento y resistencia en el ensamble. Las roscas plantean preguntas sobre la entrada, la salida, la cresta y la condición de medición con calibre.
Un resumen público sobre micromecanizado de paredes delgadas de cobre informa rebabas y deformación menores con fresado en concordancia que con fresado en oposición, usando una fresa con recubrimiento de diamante de 0.5 mm. El artículo completo está sujeto a pago, así que esto es una pista específica del estudio, no una regla que garantice que el fresado en concordancia protegerá todas las paredes.
La sujeción de la pieza también debe formar parte del diálogo de diseño. El artículo firmado de Cutting Tool Engineering sobre piezas difíciles identifica la geometría, la disponibilidad de material, el dimensionamiento y tolerado geométricos, las fuerzas de corte y el diseño del dispositivo de sujeción como variables interrelacionadas. Sus ejemplos numéricos no son datos sobre cobre, pero el límite de decisión sí es aplicable: las características delicadas necesitan un plan de soporte y liberación antes de empezar el corte.
Para cada característica de alto riesgo, añada cuatro preguntas a la revisión del plano: ¿Qué función falla si la característica se desplaza? ¿En qué condición se acepta? ¿Qué soporte cambia el resultado medido? ¿Qué rebaba, borde, condición de limpieza o estado superficial requiere un límite especificado?
Por lo tanto, diseñar características en cobre comienza por la función y la medición. Entre los aspectos útiles de diseño están el acceso, el soporte durante el corte, la distorsión en condición liberada, la ubicación del borde, la condición de acoplamiento y la fuerza de inspección que la característica puede soportar.
Defina una secuencia de fabricación sin copiar una receta universal
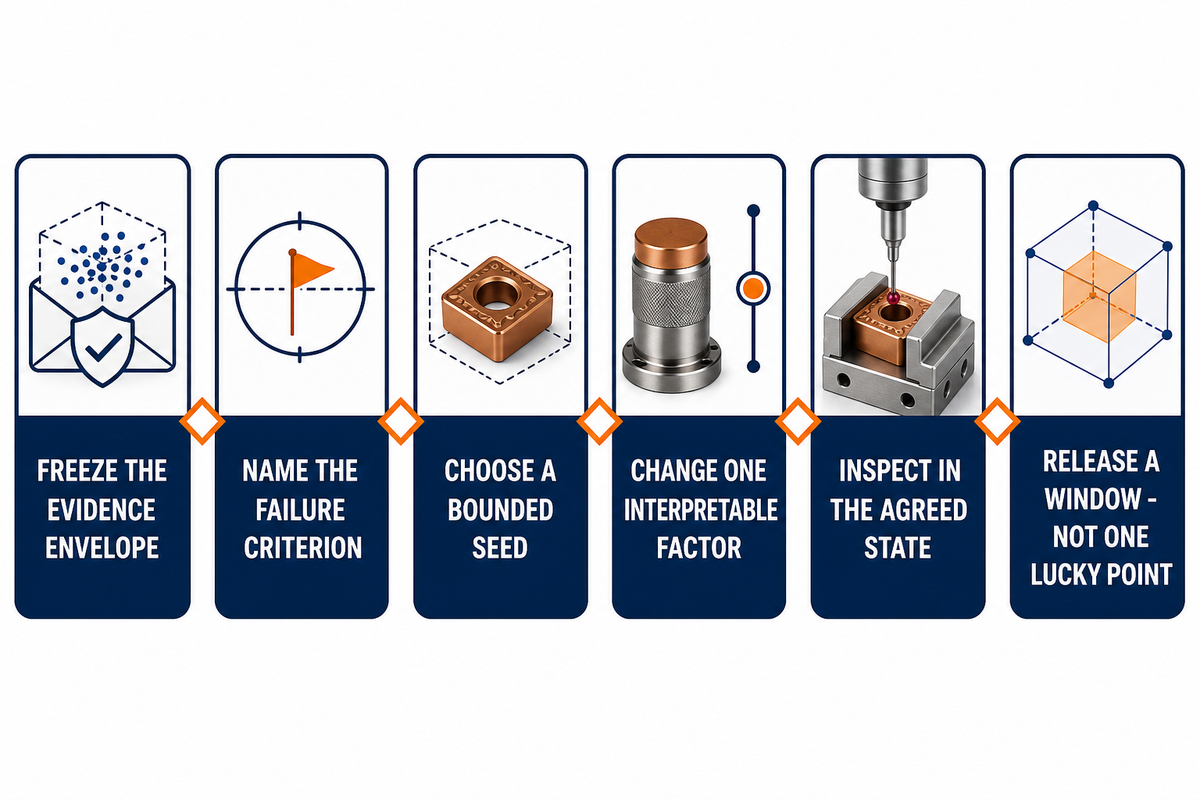
Esa revisión de las características y el soporte permite definir una secuencia defendible desde la identidad del material hasta una prueba controlada y, luego, desde las señales hasta las verificaciones de una variable a la vez. No comienza pegando una tabla de Internet en un programa de máquina.
- Fije la envolvente de evidencia. Registre la aleación, la forma, el temple, el requisito del lote, la característica, la sobremedida del material en bruto, la herramienta, la condición del filo, el portaherramientas, el contacto, el soporte, el estado del fluido, la máquina y el método de medición.
- Defina el criterio de falla. Elija la ubicación de la rebaba, el comportamiento de la viruta, la medición superficial, la dimensión liberada, la señal de la herramienta o la condición de la interfaz que pueda hacer que se rechace la prueba.
- Elija un valor inicial acotado. Use una recomendación vigente del proveedor de herramientas, el historial calificado del taller o un experimento publicado solo si las condiciones coinciden. Marque cada diferencia.
- Pruebe una probeta o característica representativa de producción. Mantenga estables los campos de evidencia y cambie un factor interpretable a la vez.
- Inspeccione en la condición acordada. Registre la temperatura, el tiempo, la restricción, la materialización de las referencias, el método y la incertidumbre antes de aceptar una corrección.
- Apruebe una ventana, no un único resultado afortunado. Confirme que la secuencia elegida siga siendo aceptable en los límites previstos de vida útil de la herramienta y de lotes de material.
Una secuencia breve no puede demostrar una causa universal. Puede haber interacciones entre factores. Su valor es más acotado: impide que un síntoma, un ajuste y una dimensión final se separen de las condiciones que los produjeron.
Un prototipo puede servir para probar la secuencia, pero por sí solo no autoriza la producción. Incluya el desbarbado, la limpieza, el recubrimiento o el electropulido en la secuencia solo cuando el plano y la función lo requieran; luego inspeccione el estado producido por esa etapa especificada.
¿Cómo hacer que se pueda reutilizar el registro de una prueba de cobre?
Un registro reutilizable de una prueba de cobre permite que otro ingeniero reconstruya qué se cortó, qué cambió, qué se midió y qué permanece incierto bajo las condiciones de producción e inspección indicadas. El registro debe conservar la envolvente de evidencia, no solo el ajuste «ganador».
Empiece por la identidad del material: designación, forma, temple, requisito del lote o certificado, tamaño del material en bruto y estado de sustitución. Añada la identidad de la característica: revisión del plano, característica y referencia, sobremedida nominal del material en bruto, acceso de la herramienta, requisito del borde y si la pieza se mide libre, restringida o ensamblada. Registre la máquina y el montaje solo con el nivel de detalle necesario para explicar la rigidez, el alcance, el descentramiento, el soporte y la evacuación de virutas.
Para el corte, registre el fabricante y el identificador de la herramienta, su geometría, el recubrimiento si corresponde, la condición del filo, el portaherramientas, el voladizo medido, la operación, la dirección, el contacto, el estado del avance programado y observado, el suministro de fluido y una imagen de la viruta o la rebaba. Los valores del control sin el diámetro de la herramienta, el contacto efectivo o el contexto de la característica no son parámetros reutilizables.
Para el resultado, conserve la característica exacta, la unidad, la materialización de las referencias, el instrumento o método, la temperatura de la pieza y del dispositivo de sujeción, el tiempo transcurrido desde el corte, la condición de restricción, la incertidumbre cuando corresponda y la regla de aceptación. Marque los sucesos inesperados, como el recorte de virutas, las virutas compactadas, un inserto cambiado, un ajuste del dispositivo de sujeción o una pausa antes de la inspección. Esos sucesos pueden explicar por qué una pieza supuestamente repetida no es una repetición real.
Concluya con dos afirmaciones: qué respalda la prueba y qué no. Por ejemplo, puede respaldar una característica, una aleación y un temple, una familia de herramientas y una condición de inspección definida. No respalda automáticamente otra aleación, una cavidad más profunda, una pared más delgada, una etapa posterior de vida útil de la herramienta ni un resultado eléctrico en el ensamble. Este límite final permite reutilizar el registro de manera segura.
| Campo de evidencia | Dato requerido | Pregunta para autorizar la producción |
|---|---|---|
| Identidad de la pieza de trabajo | Designación, forma, temple, lote, certificado y estado de sustitución | ¿Qué estado del material abarcó realmente la prueba? |
| Identidad de la característica | Revisión del plano, característica, referencia, sobremedida del material en bruto y regla para el borde | ¿Qué geometría y función se probaron? |
| Condición del soporte | Contacto con el dispositivo de sujeción, restricción, acceso y secuencia de liberación | ¿El soporte o la liberación pueden cambiar el resultado? |
| Condición de la herramienta | Identificador de la herramienta, geometría, recubrimiento, condición del filo, portaherramientas y voladizo | ¿Se pueden reconstruir el filo de corte y el conjunto? |
| Condición del corte | Operación, dirección, contacto, avance programado y observado y suministro de fluido | ¿Qué condición de proceso acotada produjo la señal? |
| Señal observada | Viruta, rebaba, superficie, carga, imagen del filo e interrupción | ¿Qué cambió antes de que variara el resultado de aceptación? |
| Condición de medición | Característica, unidad, materialización de las referencias, temperatura, restricción, método e incertidumbre | ¿Se midió la cantidad acordada en la condición acordada? |
| Límite de decisión | Alcance respaldado, alcance excluido, condición que exige un cambio y responsable de la revisión | ¿Qué se puede reutilizar y qué requiere una nueva prueba? |
Conserve también las pruebas rechazadas como evidencia. Los cambios fallidos en el control de virutas, las rebabas que se desplazan de la entrada a la salida o las dimensiones que cambian solo después de liberar la pieza pueden acotar la siguiente pregunta. Vincule cada registro con la revisión del plano, la revisión del programa, el registro de la herramienta, el lote del material y el archivo de inspección. Si cambia cualquiera de esos datos, emita una nueva revisión de prueba en lugar de sobrescribir la anterior. El registro reutilizable no es una historia de éxito pulida; es una secuencia auditable que permite al revisor ver qué variables se mantuvieron constantes, cuáles cambiaron y por qué el límite del proceso autorizado es más acotado que toda la familia de cobres.
¿Cuándo debe rechazar una receta publicada para mecanizar cobre?
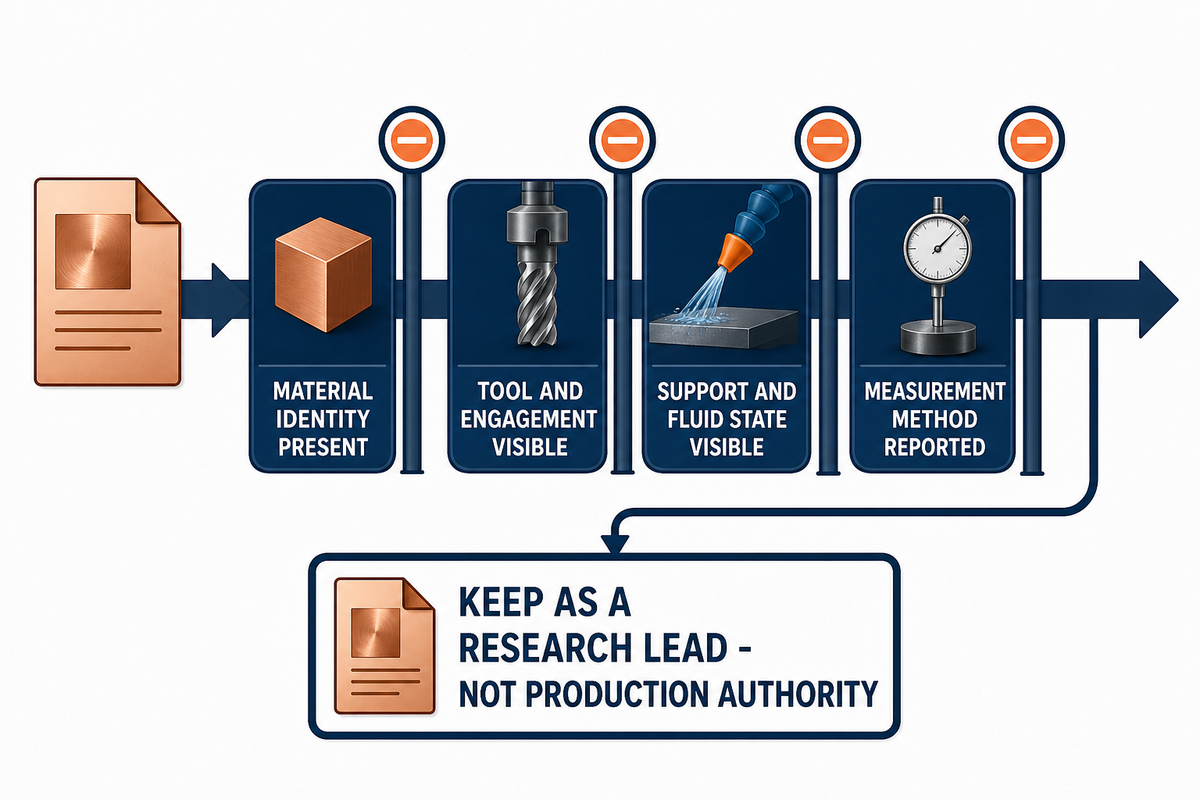
Rechace una receta como autoridad para producción si omite la aleación o el temple, mezcla el desbaste y el acabado, no especifica la herramienta ni el contacto, omite las condiciones de soporte o refrigerante, no indica el método de medición o presenta una única condición exitosa como una ventana aplicable a otros casos. Aun así, puede conservarla como pista de investigación.
Rechace también una afirmación sobre la dirección de corte si cambia la escala. El resultado anterior con paredes delgadas se obtuvo mediante micromecanizado y una fresa de 0.5 mm; no permite decidir cómo se comportarán una pared más grande, otra herramienta u otra condición de restricción. Rechace una afirmación sobre el acabado si solo especifica Ra, mientras que la función depende de las rebabas, la ondulación, la planitud, la contaminación, la adhesión del recubrimiento o la resistencia de contacto.
A menudo, la cifra publicada más sólida es la que tiene el límite más claro. Las cifras sin contexto sobre el material, la operación, la herramienta, la característica y la medición son menos útiles que una regla cualitativa que indique probar las condiciones reales de producción.
Inspeccione la función, no solo la dimensión nominal
La aceptación comienza por especificar el mensurando —la cantidad que se pretende medir— y la condición en la que importa. La precisión de posicionamiento de la máquina no equivale a la tolerancia de la pieza terminada. Una pared delgada liberada, una inspección con la pieza sujeta y una interfaz ensamblada representan estados de evidencia distintos.
La página de catálogo Y14.5-2018 (R2024) de ASME describe los símbolos, las reglas, las definiciones, los requisitos, los valores predeterminados y las prácticas que se usan para especificar e interpretar el dimensionamiento y tolerado geométricos. Ese alcance no hace que la norma se aplique automáticamente a todos los planos. La guía de NIST sobre incertidumbre de medición explica por qué el mensurando y la incertidumbre deben acompañar el resultado.
| Pregunta | Por qué cambia el resultado | Evidencia que debe conservarse |
|---|---|---|
| ¿Qué cantidad se mide? | Un resultado de tamaño, forma, ubicación, rugosidad, rebaba o resistencia responde a una pregunta distinta | Característica, atributo, unidad y límite |
| ¿Qué referencia y restricción se aplican? | La geometría blanda o delgada puede desplazarse con el soporte | Materialización de las referencias, dispositivo de sujeción y condición libre o restringida |
| ¿Qué temperatura y tiempo se aplican? | El estado térmico y el equilibrio pueden cambiar el resultado dimensional | Temperatura de la pieza y del dispositivo de sujeción, tiempo transcurrido y entorno |
| ¿Cómo se considera la incertidumbre? | Un resultado cercano a un límite requiere una regla de decisión | Método, estado de calibración, incertidumbre y regla de disposición |
La caja de herramientas de metrología de ingeniería de NIST identifica 20 °C como la temperatura de referencia dimensional industrial y señala que la corrección por expansión térmica y la incertidumbre del coeficiente pueden formar parte del presupuesto de incertidumbre. Esto no proporciona un tiempo de estabilización universal para el cobre. Indica que el comprador y el maquinista deben acordar la temperatura y el equilibrio térmico en vez de comparar lecturas sin condiciones definidas.
Las aplicaciones cambian el criterio de aceptación
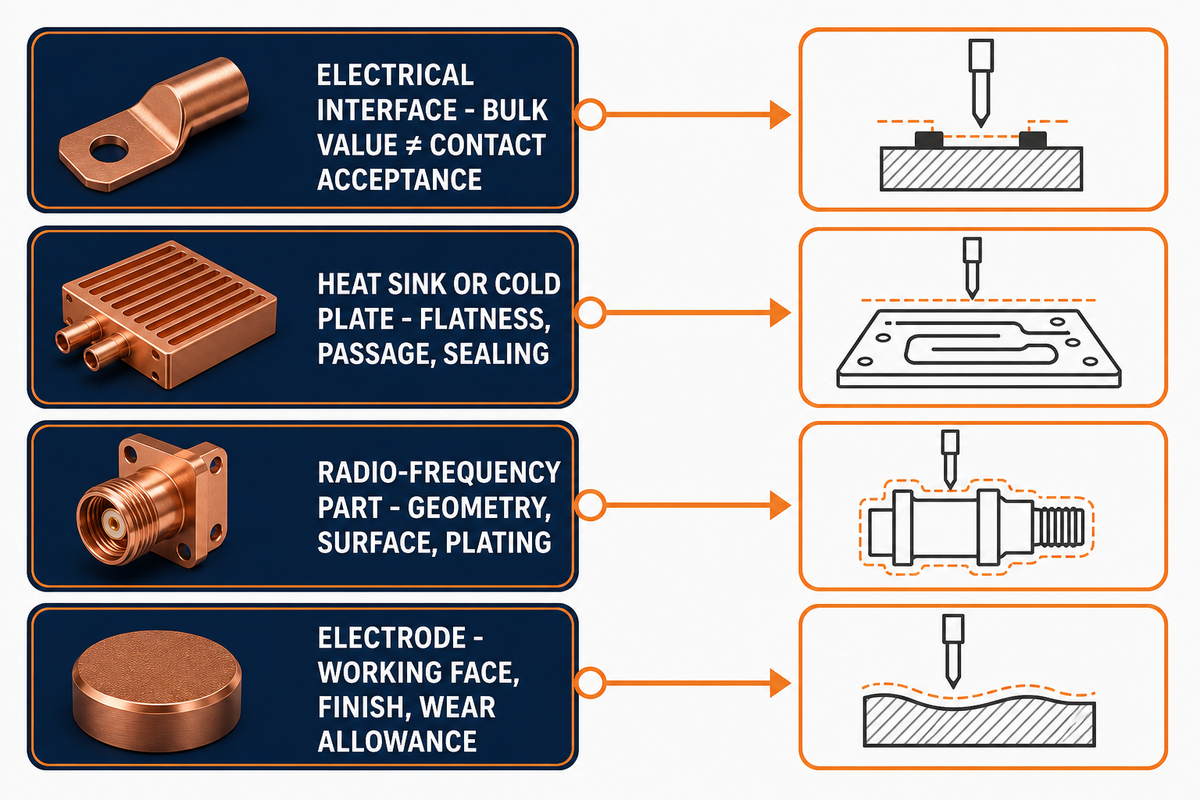
Los nombres de las aplicaciones deben cambiar el conjunto de preguntas, no convertirse en pruebas de desempeño. Las barras colectoras pueden requerir un patrón de orificios, planitud, condición de los bordes, recubrimiento, limpieza y una prueba eléctrica definida por el ensamble. Los disipadores de calor o las placas frías pueden requerir además planitud de la interfaz, integridad de los conductos, sellado y requisitos de hermeticidad. En las piezas de radiofrecuencia, la atención puede centrarse más en la geometría, el estado superficial, el recubrimiento metálico y la respuesta del ensamble. En los electrodos, pueden ser prioritarias la geometría de la cara de trabajo, el acabado y la tolerancia al desgaste.
Las aplicaciones industriales del cobre abarcan más que las aplicaciones eléctricas, e incluso un conductor eléctrico requiere varios niveles de evidencia. Un componente de radiofrecuencia, una interfaz térmica y una unión conductora de corriente pueden pertenecer a la misma familia de aleaciones y, aun así, requerir pruebas geométricas, superficiales, de limpieza y del ensamble distintas.
La conductividad del material en bruto es evidencia sobre el material, no sobre la interfaz terminada. En el contexto específico de los relés electrónicos, la guía de inspección de relés de la FDA identifica la formación de películas y la contaminación superficial entre los mecanismos asociados con fallas de contacto y alta resistencia. Ese ejemplo no rige para todas las interfaces de cobre. Muestra por qué el responsable del plano debe especificar la función del ensamble y el estado superficial, en vez de basarse en el valor de conductividad de una aleación.
No afirme que un componente de cobre mecanizado demuestra la seguridad ni el desempeño térmico, de radiofrecuencia, eléctrico o de desgaste del sistema terminado. La aceptación del componente y la validación del sistema son niveles de evidencia distintos.
Diferencie la exposición a partículas de cobre, aerosoles de fluidos para mecanizado y la revisión del berilio
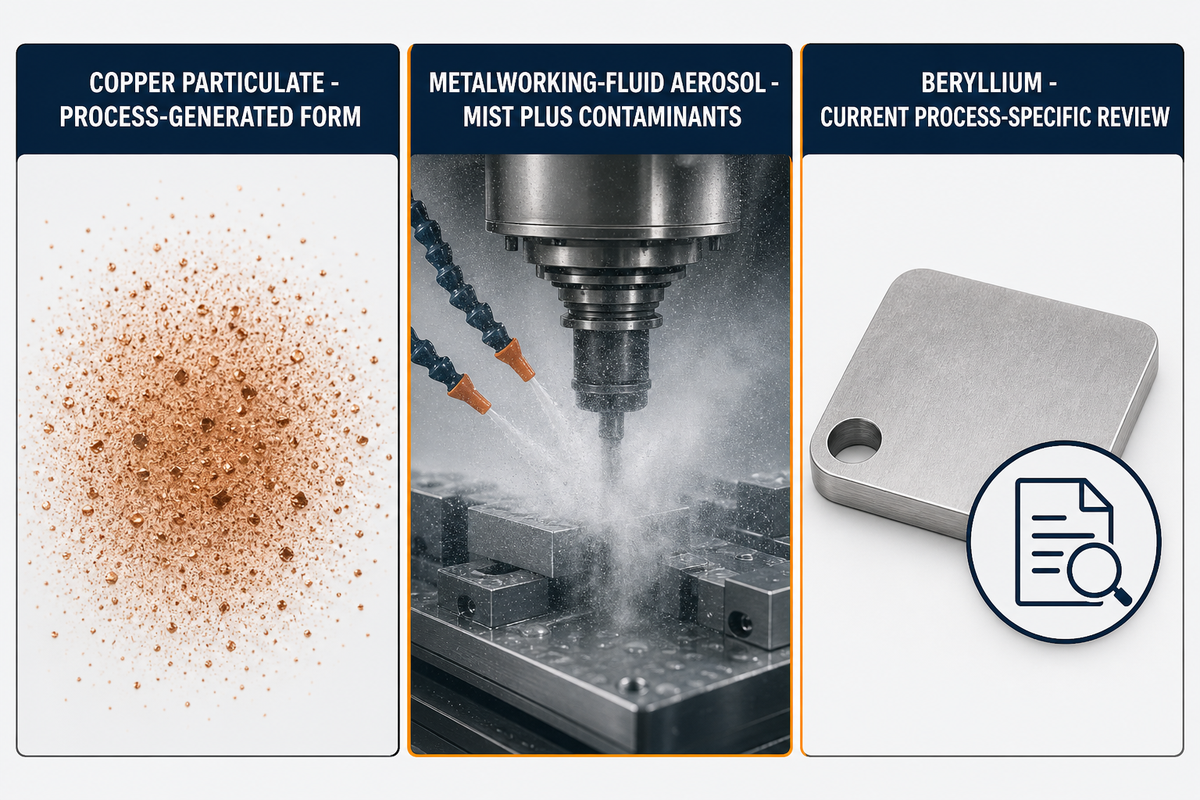
La evaluación ocupacional debe basarse en el proceso y el material, no en la manipulación cotidiana de la pieza terminada. La página de NIOSH sobre polvo y nieblas de cobre considera el polvo o la niebla generados por el proceso como formas de exposición. Eso no significa que las piezas de cobre en bruto generen el mismo tipo de exposición.
El sistema de fluidos plantea otra cuestión. NIOSH define el aerosol de fluidos para mecanizado como la niebla más los contaminantes, incluidos los ingredientes del fluido, la contaminación del proceso, las partículas y los productos biológicos. No debe reducirse a «niebla de cobre».
Aquí se utilizan las páginas de NIOSH únicamente para diferenciar las formas de exposición; una es una página temática archivada y ninguna constituye una lista de verificación de cumplimiento vigente y completa. Las obligaciones actuales deben verificarse según el material, el proceso, la jurisdicción y la evidencia de exposición reales.
Los materiales que contienen berilio requieren una revisión de cumplimiento vigente y específica para el proceso. OSHA 1910.1024 incluye condiciones de alcance relacionadas con el procesamiento, la composición y los datos objetivos de exposición. La etiqueta de una aleación por sí sola no determina si aplica. Este artículo no sustituye la evaluación de exposición, los datos de seguridad ni la revisión legal del empleador.
Las 7 capas de restricciones del mecanizado de cobre
Las 7 capas de restricciones del mecanizado de cobre constituyen un conjunto mínimo de preguntas, no una norma exhaustiva. Léalas desde la función hasta el corte: función de la aplicación → característica de aceptación medible → aleación/forma/temple → característica geométrica y condición liberada → operación/herramienta/penetración/apoyo → estado de viruta/fluido/térmico → método de inspección e incertidumbre.
Un cambio en una capa superior puede invalidar las decisiones de las capas inferiores. Si cambia la aleación, no mantenga por defecto la ventana del proceso. Si cambia la pared o el esquema de referencias geométricas, vuelva a evaluar la sujeción de la pieza y la medición. Si cambia la función de la interfaz, vuelva a evaluar los bordes, la superficie, la limpieza y los requisitos de prueba. Así se evita que una mejora local del mecanizado incumpla sin advertencia un requisito del producto.
Cuando esos campos estén listos, incorpore el registro desde la aleación hasta la aceptación en la definición del alcance del proyecto de cobre en la página de soluciones existente. Ese también es el lugar adecuado para evaluar un servicio de mecanizado CNC o comparar servicios de mecanizado CNC de cobre según el plano, el registro del material, las características críticas, la condición de la pieza durante la inspección y la evidencia de las pruebas. Allí corresponde definir el servicio y solicitar la cotización, no en esta guía.
Analice el plano y el plan de validación ]
Preguntas frecuentes
¿Es fácil mecanizar C11000?
No se puede calificar C11000 como «fácil» basándose únicamente en su conductividad.
Los registros de Copper Development Association indican una conductividad alta y una calificación relativa de maquinabilidad de 20, pero ninguno de esos datos proporciona parámetros de mecanizado. Defina la forma del producto, el temple, la operación, la herramienta, el estado del filo, la penetración, la característica geométrica, el apoyo, el suministro de fluido, el criterio para las virutas y la condición de la pieza durante la inspección. Luego evalúe la secuencia de fabricación con una prueba controlada de la característica. La designación de una familia, el valor de conductividad o la calificación no permiten predecir por sí solos las rebabas, el control de virutas, la vida útil de la herramienta, el acabado ni la conformidad de la pieza liberada.
¿Puedo usar una sola tabla de velocidad y avance para todas las aleaciones de cobre?
Ninguna tabla es una referencia autorizada para producción para todas las aleaciones de cobre y todas las características geométricas. Solo puede servir como punto de partida para una prueba cuando se hayan verificado las condiciones de la aleación, la característica, las herramientas, el fluido y la medición.
Una tabla solo puede servir como punto de partida para una prueba si coinciden las condiciones de aleación, temple, herramienta, penetración, máquina, apoyo, fluido y medición. Registre cada discrepancia. Procese una característica representativa de producción, inspeccione según los criterios de falla acordados y apruebe una ventana acotada, no un único resultado afortunado. El registro válido también debe especificar los rangos de vida útil de la herramienta y de lotes de material que se verificaron. Una calificación relativa de maquinabilidad no equivale a un multiplicador de velocidad, y un valor informado para cobre puro T2 no constituye automáticamente un parámetro para C11000 o C14500.
¿El fresado en concordancia siempre reduce las rebabas en paredes delgadas de cobre?
No hay fundamento para afirmar que el fresado en concordancia siempre las reduce.
Un resumen público informa rebabas y deformación menores con fresado en concordancia en una prueba de microfresado con una herramienta con recubrimiento de diamante de 0.5 mm. El método completo está detrás de un acceso de pago, y el resultado se limita a ese contexto experimental. La escala de la herramienta, la geometría de la pared, la condición de la aleación, el apoyo, el descentramiento, la penetración, la secuencia de remoción y la condición de la pieza durante la inspección pueden cambiar el resultado. Considere la dirección de fresado como un factor controlado, no como sustituto de una prueba específica para la característica y de la medición de la pieza liberada.
¿Por qué pueden discrepar dos inspectores al medir una característica de cobre delgada?
Es posible que estén midiendo estados físicos o metrológicos distintos.
Compare la magnitud exacta que se mide, la revisión del plano, la materialización de las referencias geométricas, el apoyo, la condición libre o restringida, la fuerza de contacto, la temperatura de la pieza y del dispositivo de sujeción, el tiempo de estabilización, el método, el estado de calibración y la incertidumbre. Confirme que ambas lecturas correspondan a la misma característica y unidad. Un valor de posición de máquina, una lectura durante el proceso con la pieza sujeta y el resultado de la pieza liberada no son automáticamente equivalentes. Si las lecturas están cerca de un límite, aplique la regla de decisión acordada antes de cambiar una compensación. Repita la medición bajo un mismo estado documentado y luego cambie una variable de estado a la vez. Así podrá distinguir un cambio del proceso de una diferencia en el estado de medición sin suponer que alguno de los inspectores está equivocado.
¿Cuándo se debe pasar el mecanizado de cobre a una revisión del proyecto?
Pase a una revisión del proyecto cuando una condición faltante pueda cambiar la secuencia de fabricación o la aceptación. Algunos ejemplos son la aleación, el apoyo de la característica geométrica, la condición del borde, la condición de la pieza durante la inspección y el contexto de los parámetros.
Algunos ejemplos son una aleación o un temple inciertos, una característica crítica flexible, un criterio funcional para las rebabas o la superficie, una condición de inspección sin definir o parámetros que no corresponden. Incluya la revisión del plano, el registro del material, la cantidad, las características críticas, el contexto de acoplamiento, la señal de falla y el método de aceptación.
Referencias y límites de las fuentes
Referencias y fuentes
- Registro C11000 de Copper Development Association — identidad controlada, forma/temple, conductividad y calificación relativa.
- Registro C14500 de Copper Development Association — únicamente como comparación nominal.
- Monografía sobre mecanizado de German Copper Institute — límites entre orientación general y pruebas de producción.
- Estudio sobre fresado de cobre puro T2 — alcance experimental, no una receta.
- Resumen sobre microfresado de paredes delgadas de cobre — solo está disponible el resumen público; el texto completo requiere acceso de pago.
- Alcance del catálogo ASME Y14.5 y incertidumbre de medición de NIST — límites de definición del producto y metrología.
- Polvo y nieblas de cobre de NIOSH y fluidos para mecanizado de NIOSH — cuestiones distintas sobre exposición ocupacional.
- Norma de OSHA sobre el berilio — alcance vigente y aplicabilidad condicional; no constituye asesoría legal.






