Póngase en contacto con Zhenling

Actualizado en agosto de 2026 · Guía de ingeniería y compras
El mecanizado suizo es una arquitectura de torneado en la que el material en bruto en barra avanza a través de un cabezal deslizante y puede recibir soporte cerca de la zona de corte mediante un buje guía. Mantener corto el tramo sin soporte puede ayudar a controlar la deflexión en piezas esbeltas. Por sí solo, esto no demuestra una tolerancia, un acabado superficial, un tiempo de ciclo ni la capacidad del proveedor.
Esa distinción es el tema central de esta guía. Al buscar un proveedor, la pregunta útil no es simplemente «¿Esta pieza es para mecanizado suizo?». La pregunta es si una configuración de máquina documentada, las condiciones del material en bruto, la secuencia de operaciones, el estado térmico y el plan de inspección permiten fabricar y verificar la pieza conforme al plano. Esta guía ayuda a ingenieros y compradores a preparar esa evidencia sin convertir el nombre de un proceso en una promesa de precisión.
Úsela antes de tomar una decisión de producción: primero defina la evidencia requerida para la pieza, después compare las secuencias de fabricación propuestas y, por último, revise la capacidad específica del proveedor y su cotización.
Definición práctica
El mecanizado suizo cambia el punto de apoyo de la pieza y la forma en que el material en bruto avanza por la zona de corte. La idoneidad de la pieza sigue dependiendo de su geometría, sus características geométricas, la forma del material, el estado de la barra, la configuración de la máquina, el herramental, la inspección y los supuestos de producción.
Qué cambia el mecanizado suizo en la zona de corte
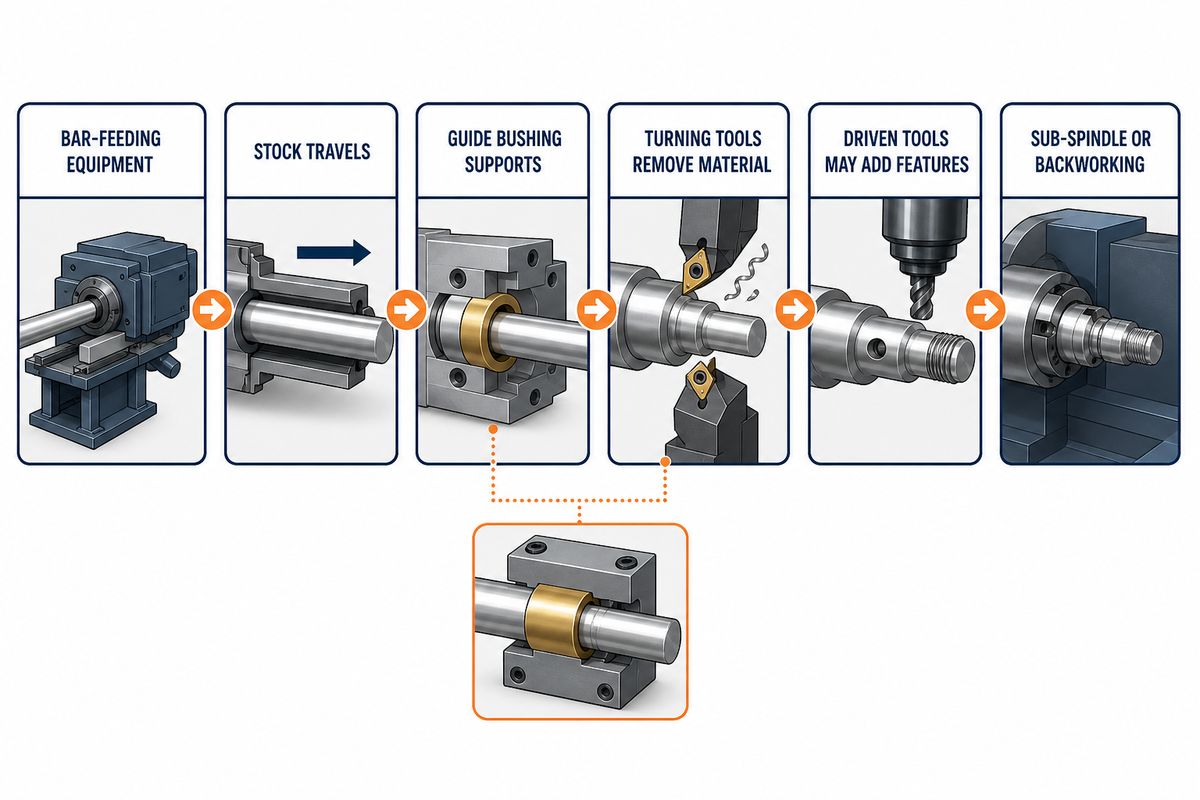
La idea mecánica que lo define es el apoyo local: la barra avanza por el cabezal mientras un buje guía puede sostenerla cerca de la herramienta. En el torneado convencional con cabezal fijo, la barra se sujeta con un mandril o una pinza y se extiende hacia la herramienta de corte. En la configuración tradicional tipo suizo, el cabezal desplaza la barra axialmente y el buje guía establece un punto de apoyo cerca del corte.
Una secuencia básica es la siguiente:
- El alimentador de barras presenta el material en bruto al husillo principal y a la pinza.
- El material en bruto se desplaza a lo largo del eje longitudinal de la máquina mientras se mueve el cabezal deslizante.
- Cuando se utiliza, el buje guía sostiene el material en bruto cerca de la herramienta activa.
- Las herramientas de torneado remueven material mientras el movimiento del cabezal contribuye al avance axial.
- Las herramientas motorizadas pueden agregar agujeros transversales, caras planas, ranuras u otras características geométricas, si la máquina y el montaje lo permiten.
- Un subhusillo o una estación de mecanizado posterior puede recibir la pieza para trabajar las características geométricas del extremo cortado.
El apoyo local del buje guía reduce una fuente de inestabilidad: un tramo excesivamente largo de la pieza sin apoyo en el punto de corte. Los planos históricos de patentes de bujes guía ayudan a documentar esa relación mecánica, pero no demuestran una configuración de máquina actual ni la capacidad de un proveedor. El apoyo no elimina los errores del husillo y de los ejes, la deflexión de la herramienta, la alineación de las herramientas motorizadas, los errores de compensación, los movimientos térmicos, los errores de transferencia ni la incertidumbre de medición. Todos estos factores siguen formando parte del sistema de proceso. Por eso, «fabricado en una máquina suiza» no constituye por sí solo una declaración completa de aceptación.
Términos que no deben reducirse a una sola afirmación
Cabezal deslizante describe cómo avanzan el husillo principal y el material en bruto. Buje guía describe una interfaz de apoyo cerca del corte. Pinza sujeta el material en bruto en el husillo. Subhusillo puede recibir el componente para trabajar el extremo cortado. Herramientas motorizadas permiten operaciones con herramientas giratorias en máquinas equipadas y configuradas para ello. Estos elementos pueden combinarse de distintas maneras.
Ese vocabulario es importante al solicitar una cotización. Si el plano requiere un agujero transversal y una característica geométrica en la cara posterior, decir «máquina suiza» no demuestra que ambas se producirán con una sola sujeción. Los proveedores deben especificar las estaciones propuestas, la transferencia y la condición de la pieza durante la inspección. Del mismo modo, «ciclo único» no debe interpretarse como «sin manipulación ni procesos externos», a menos que la secuencia de fabricación del proveedor lo indique explícitamente.
También hay una diferencia entre el potencial del proceso y la evidencia demostrada del proceso. Una distancia de apoyo corta puede explicar por qué una secuencia es viable. Los registros de la primera pieza, la definición del sistema de medición y los resultados estables de producción permiten comprobar la afirmación. Mantener separados estos dos niveles evita convertir una ventaja mecánica en una garantía de calidad general.
Torno tipo suizo frente a torno CNC convencional
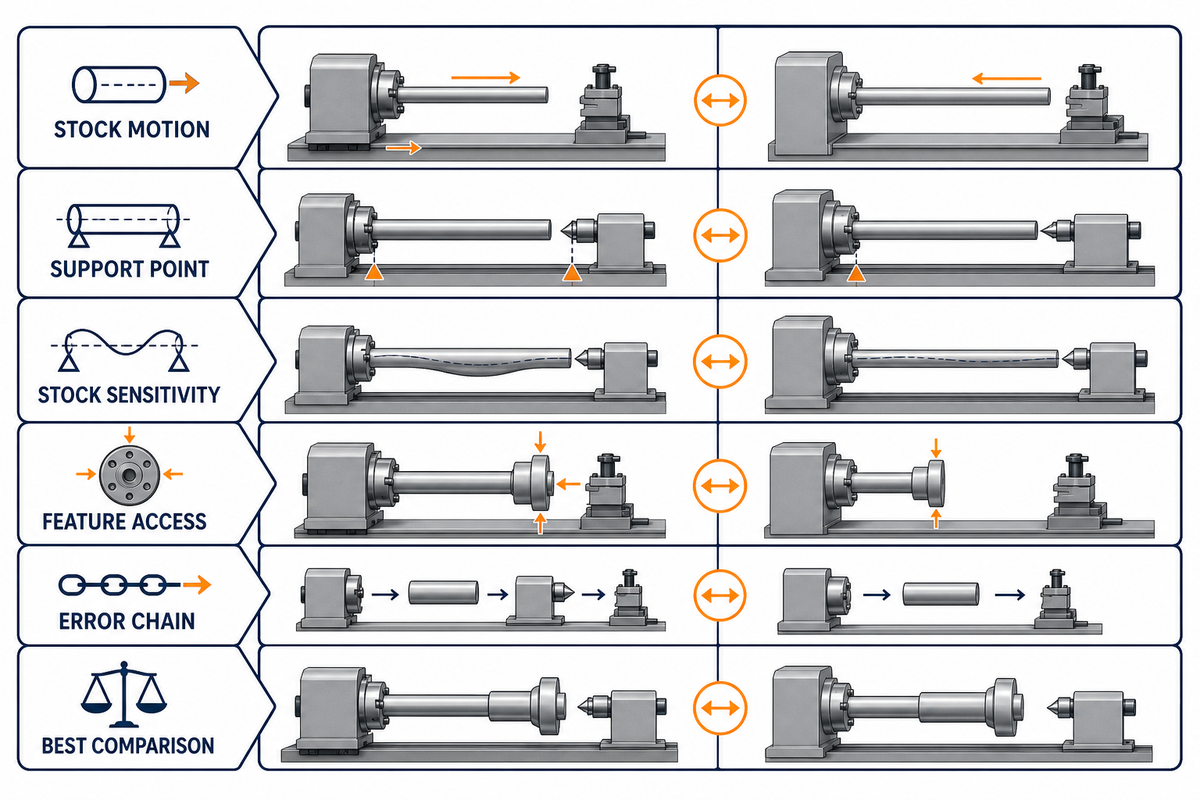
La principal diferencia de un torno tipo suizo está en cómo se desplaza el material en bruto y dónde puede recibir apoyo; en un torno CNC convencional, por lo general, el husillo sujeta el material mientras las herramientas se desplazan por los ejes programados. Esta diferencia en la zona de apoyo no significa que una configuración sea siempre más precisa que la otra. Elija la secuencia de fabricación cuyo sistema de sujeción, acceso de las herramientas, fuentes de error y plan de inspección se ajusten a la pieza.
| Criterio de decisión | Configuración tipo suizo | Configuración de torneado convencional | Por qué importa |
|---|---|---|---|
| Movimiento del material en bruto | El cabezal deslizante hace avanzar la barra. | Por lo general, el material permanece fijo en sentido axial mientras la herramienta se desplaza. | Cambia la programación, el apoyo y la secuencia de las características geométricas. |
| Punto de apoyo | El buje guía puede dar apoyo cerca del corte. | El mandril o la pinza sostiene la pieza desde el extremo del husillo. | Influye en el riesgo de deflexión de geometrías largas y esbeltas. |
| Sensibilidad del material en bruto | El ajuste del buje puede hacer que la uniformidad del diámetro y la rectitud sean importantes. | No hay interfaz con buje guía, aunque el sistema de sujeción igualmente requiere material en bruto adecuado. | Afecta la preparación de la barra y la evidencia del montaje. |
| Acceso a las características geométricas | Las herramientas motorizadas y el mecanizado posterior, según la máquina, pueden combinar operaciones. | Muchas configuraciones también cuentan con herramientas motorizadas y subhusillos. | La evidencia de los ejes y las estaciones reales importa más que el nombre de la categoría. |
| Cadena de errores | Incluye el buje, el cabezal deslizante, el husillo, los ejes, las herramientas, las compensaciones y el estado de transferencia. | Incluye el sistema de sujeción, el husillo, los ejes, las herramientas, las compensaciones y el estado de transferencia. | El apoyo local no demuestra la capacidad total de ninguno de los dos sistemas. |
| Mejor comparación | Montaje documentado frente al plano completo. | Montaje documentado frente al plano completo. | Compare la evidencia, no las etiquetas de las máquinas. |
Cómo interpretar los términos habituales del mecanizado suizo
En sus páginas, los proveedores pueden llamar al proceso torneado suizo, mecanizado en torno suizo o trabajo en una máquina CNC tipo suizo. También pueden referirse a tornos CNC tipo suizo. Estas etiquetas pueden describir una familia de máquinas, pero ninguna identifica el modo de uso del buje, el plan de ejes y estaciones, el sistema de sujeción, el estado del material en bruto ni la secuencia de inspección propuesta. El marco del NIST para la medición en máquina ofrece un contraste útil porque separa los campos del dispositivo, las coordenadas, el entorno y los resultados registrados que una etiqueta de proceso no especifica.
Cuando los compradores buscan servicios de mecanizado suizo, las páginas suelen destacar la reducción de la deflexión durante el mecanizado y de los tiempos de mecanizado. Son efectos posibles del proceso, no resultados garantizados. Las ventajas del mecanizado suizo deben comprobarse en el trabajo de mecanizado real, sobre todo considerando la longitud sin apoyo en cada corte y las operaciones posteriores.
Afirmar que una pieza es apta para el mecanizado suizo exige definir una secuencia operación por operación. El mecanizado de piezas complejas puede combinar torneado, operaciones con herramientas motorizadas, transferencias y mecanizado posterior, pero decir «el mecanizado suizo permite combinar operaciones» no indica cuáles incluye el montaje cotizado. Las máquinas suizas tienen distintas configuraciones, así que los compradores que consideren este proceso también deben identificar cualquier mecanizado secundario y el estado de referencia geométrica de la pieza después de este.
Una afirmación sobre equipos suizos está incompleta si no especifica qué herramienta, husillo o modo de apoyo utiliza el torno suizo. Del mismo modo, «el mecanizado suizo produce piezas de precisión» es una afirmación sobre resultados que requiere evidencia vinculada al plano. La capacidad CNC multieje puede ampliar el acceso y distintos sectores usan sistemas suizos para fabricar componentes variados, pero el sector de uso importa menos que el control del montaje. El mecanizado suizo solo es una secuencia de fabricación defendible cuando el proveedor documenta la configuración correspondiente.
A menudo se habla del mecanizado suizo en función de sus aplicaciones, pero las etiquetas de aplicación no demuestran el control del proceso. El mecanizado multieje puede reducir la manipulación, aunque un solo ciclo de mecanizado todavía puede incluir transferencias, trabajo en el extremo cortado, desbarbado u otras operaciones secundarias. Importa más cómo funciona el torno suizo en el modo propuesto que la cantidad de operaciones mencionadas en un folleto.
Un proveedor puede describir varias operaciones de mecanizado en un solo montaje, pero debe definir los límites de lo que considera «un solo montaje». Muchas configuraciones suizas permiten combinar operaciones y suelen ubicar varias herramientas cerca de la zona de corte; aun así, solo pueden realizar las operaciones que permiten sus estaciones y su montaje reales. El mecanizado de piezas complejas también depende del herramental para aplicaciones suizas, mientras que «mecanizado suizo es sinónimo de precisión» sigue siendo una afirmación publicitaria hasta que se defina la cadena de evidencia.
Por eso, la calidad del mecanizado suizo debe compararse con el mismo rigor que el mecanizado CNC convencional y los métodos tradicionales de mecanizado. Aunque la tecnología suiza tiene vínculos históricos con la relojería suiza, una máquina moderna sigue siendo un torno con cabezal deslizante, sistema de sujeción, compensaciones, herramientas y decisiones de medición. Mecanizar piezas pequeñas no elimina esas fuentes de error.
Términos como «calidad de máquina roscadora», «soluciones de mecanizado», «automática suiza», «plataforma suiza» y «mecanizado de operaciones múltiples» forman parte del vocabulario del proveedor; no son criterios de aceptación. Hay que distinguir las ventajas del funcionamiento suizo de la secuencia de fabricación cotizada. El micromecanizado y el mecanizado sin buje guía plantean distintas necesidades de apoyo; los centros de mecanizado y los tornos CNC multieje ofrecen otras opciones de fabricación. Compare cómo un torno convencional sujeta la pieza, qué pasos de mecanizado se especifican y en qué etapas suele cambiar la referencia geométrica, la condición de la pieza o la responsabilidad de inspección.
Buje guía, modo sin buje y la verdadera cuestión del apoyo
El buje guía es útil cuando la pieza requiere apoyo cerca del corte activo, pero operar sin buje puede ser una mejor configuración cuando ese apoyo no hace falta o cuando las condiciones del material en bruto y del proceso convierten el buje en un inconveniente. Es una decisión condicionada, no una clasificación permanente de los dos modos.
La cobertura comercial de las máquinas tipo suizo convertibles muestra por qué la elección no puede reducirse a una sola regla de longitud respecto al diámetro. Retirar el alojamiento del buje guía puede permitir usar otras formas de material en bruto, reducir la sensibilidad a la relación entre el buje y la barra y cambiar el comportamiento del remanente o de las pasadas múltiples. El apoyo del buje guía sigue siendo importante cuando una sección esbelta necesita soporte cerca del corte. Un mecanismo histórico de buje guía aporta contexto sobre la interfaz de apoyo, pero no demuestra que se utilice actualmente. La configuración de la máquina, el sistema de sujeción, el material, el orden de las características geométricas y el resultado requerido definen los límites prácticos.
Dial de decisión sobre la zona de apoyo
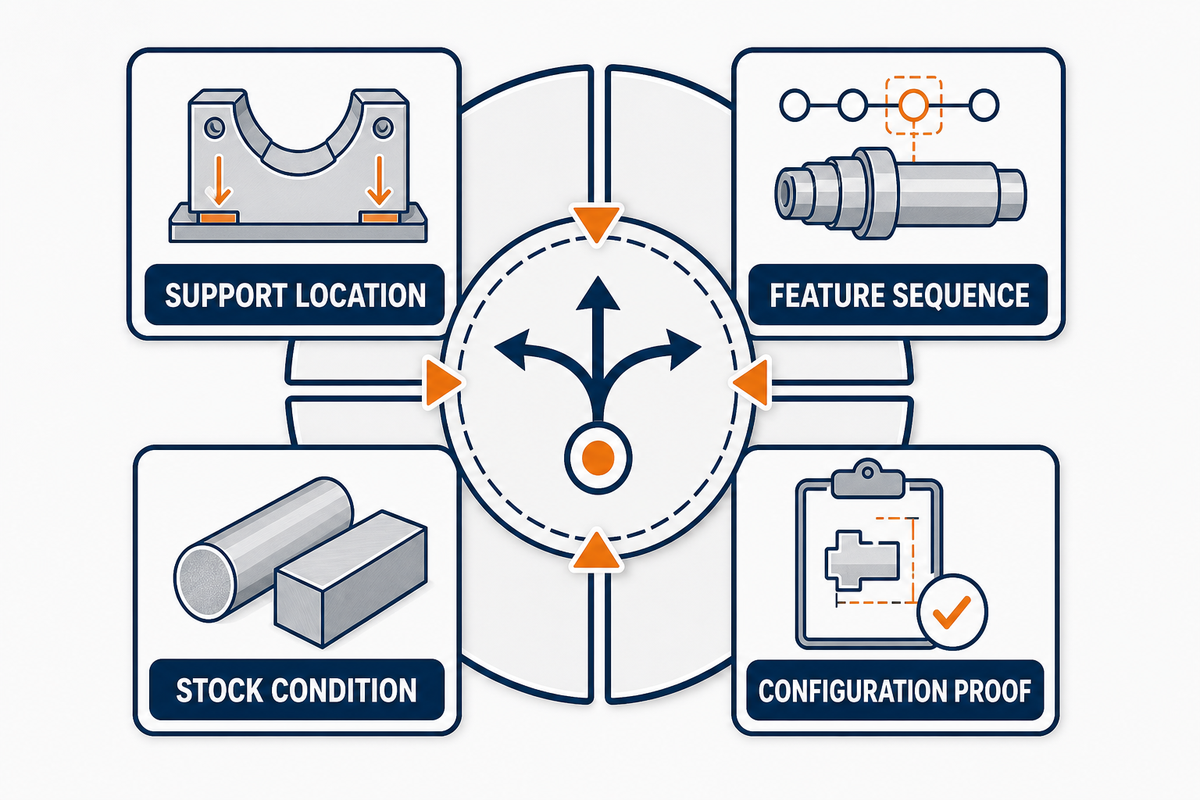
Creado para esta guía, el dial de decisión sobre la zona de apoyo es una herramienta de análisis con cuatro posiciones. No calcula los parámetros de una máquina ni certifica la viabilidad del proceso. Recorra las posiciones antes de asignar la secuencia de fabricación:
| Posición del dial | Evidencia que debe revisarse | Consecuencia para la decisión |
|---|---|---|
| 1. Ubicación del apoyo | ¿Dónde se encuentra el corte activo respecto de la pinza o del buje guía y qué sección queda sin apoyo? | Si se desconoce, la secuencia queda en «investigar». |
| 2. Secuencia de las características geométricas | ¿Qué diámetros se tornean antes de las operaciones transversales, el mecanizado posterior, la retracción o el corte de separación? | La secuencia puede cambiar la eficacia del apoyo. |
| 3. Estado del material en bruto | Grado, condición, forma, variación del diámetro, rectitud, redondez y estado superficial. | El ajuste del buje y la preparación de la barra pasan a ser datos explícitos del montaje. |
| 4. Evidencia de la configuración | Modo real de la máquina, sistema de sujeción, plan de ejes y estaciones, herramental, estado térmico y secuencia de inspección. | Solo una configuración documentada permite fundamentar la decisión sobre la secuencia de fabricación final. |
Las piezas que parecen largas pueden ofrecer condiciones de corte estables si cada característica geométrica crítica permanece bien apoyada. Las piezas más cortas todavía pueden resultar difíciles si las características transversales, la variación del material en bruto o una secuencia de retracción no son compatibles con el modo de buje previsto. Si un proveedor aporta relaciones proporcionales, úselas como evidencia específica del montaje, no como una regla universal.
¿Qué piezas son aptas para el mecanizado suizo y cuáles no?
Por lo general, las piezas candidatas reúnen una geometría apta para alimentación por barra, una sección sensible al apoyo y una secuencia de características geométricas que puede completarse con una configuración de máquina documentada. El diámetro, por sí solo, es un criterio de evaluación poco sólido. Revise el plano junto con la longitud sin apoyo en cada corte, las operaciones transversales, el acceso a la parte posterior, la forma del material, el estado del material en bruto, el alcance de la inspección y los volúmenes previstos. El centro de normas ASME Y14 aporta contexto sobre el lenguaje de los planos, no aprobación de la secuencia de fabricación.
El lenguaje de búsqueda puede confundir esta evaluación. Términos como torno suizo, torno convencional, CNC suizo y CNC tipo suizo identifican familias generales de procesos, no registros de capacidad de piezas terminadas. Del mismo modo, descripciones como piezas complejas, piezas intrincadas, piezas esbeltas, piezas de precisión, mecanizado de precisión y fabricación de precisión no definen la geometría ni el método de aceptación. Los planos específicos de cada sector pueden exigir tolerancias estrictas y trazabilidad, pero la etiqueta del sector no sustituye el requisito controlado ni la revisión específica del proyecto.
| Resultado de la evaluación | Patrón de evidencia habitual | Siguiente paso |
|---|---|---|
| Candidata viable | Geometría apta para alimentación por barra; características geométricas esbeltas o sensibles al apoyo; torneado y operaciones transversales y posteriores accesibles; material en bruto controlado; demanda recurrente. | Solicite la configuración y el plan de inspección. |
| Investigar | La forma del material en bruto varía; la transferencia de referencias geométricas no está clara; predominan las características profundas o intersecantes; el acceso para eliminar rebabas es incierto; no se especifican las condiciones térmicas o de medición. | Aclare la evidencia faltante antes de comparar las ofertas. |
| Compare otra secuencia de fabricación | La pieza no se presta naturalmente a la alimentación por barra; predomina el fresado; el sistema de sujeción o el acceso a las características geométricas no son compatibles con las estaciones disponibles; otra secuencia reduce las transferencias o el riesgo relacionado con la evidencia. | Use una comparación entre las secuencias de fresado y torneado y solicite ambos planes de proceso. |
Una cantidad de prototipos no descarta automáticamente el proceso, y un volumen alto tampoco lo justifica por sí solo. A bajo volumen, el montaje, la preparación de la barra, el herramental especial, el desarrollo de la inspección y las operaciones secundarias pueden representar la mayor parte del costo. A mayor volumen, la misma inversión puede repartirse entre más piezas. Compare los rangos de volumen solicitados y los detalles de cada secuencia en lugar de basarse en una cantidad mínima genérica.
Tres situaciones del plano que cambian el resultado de la evaluación
Situación uno: un vástago torneado largo con varios diámetros cercanos. La ubicación del apoyo es fundamental, pero el plano todavía requiere una secuencia característica por característica. Si el diámetro crítico se termina con buen apoyo y puede inspeccionarse en su estado final, la secuencia puede ser viable. Si una operación posterior cambia la referencia geométrica o la superficie, la ventaja del apoyo inicial no determina la aceptación final.
Situación dos: un componente corto en el que predominan las operaciones transversales. La longitud nominal puede indicar que el buje guía no es necesario, mientras que el acceso de las herramientas motorizadas y el mecanizado posterior determinan la secuencia más eficiente. Los compradores deben comparar el plan propuesto de ejes y estaciones con una secuencia de torneado convencional con herramientas motorizadas o de fresado. Se comparan configuraciones, no nombres de procesos.
Situación tres: un perfil torneado sencillo con material en bruto de condiciones inciertas. La geometría puede parecer ideal, pero la rectitud de la barra, la variación del diámetro, el estado superficial o la forma pueden complicar la relación con el buje. Las respuestas fundamentadas identifican los supuestos sobre el material en bruto recibido, quién es responsable de prepararlo y en qué punto se inspecciona. Sin esos detalles, un precio bajo por unidad puede ocultar una base de material diferente.
Decisiones de diseño que afectan la estabilidad y la estrategia de ciclo
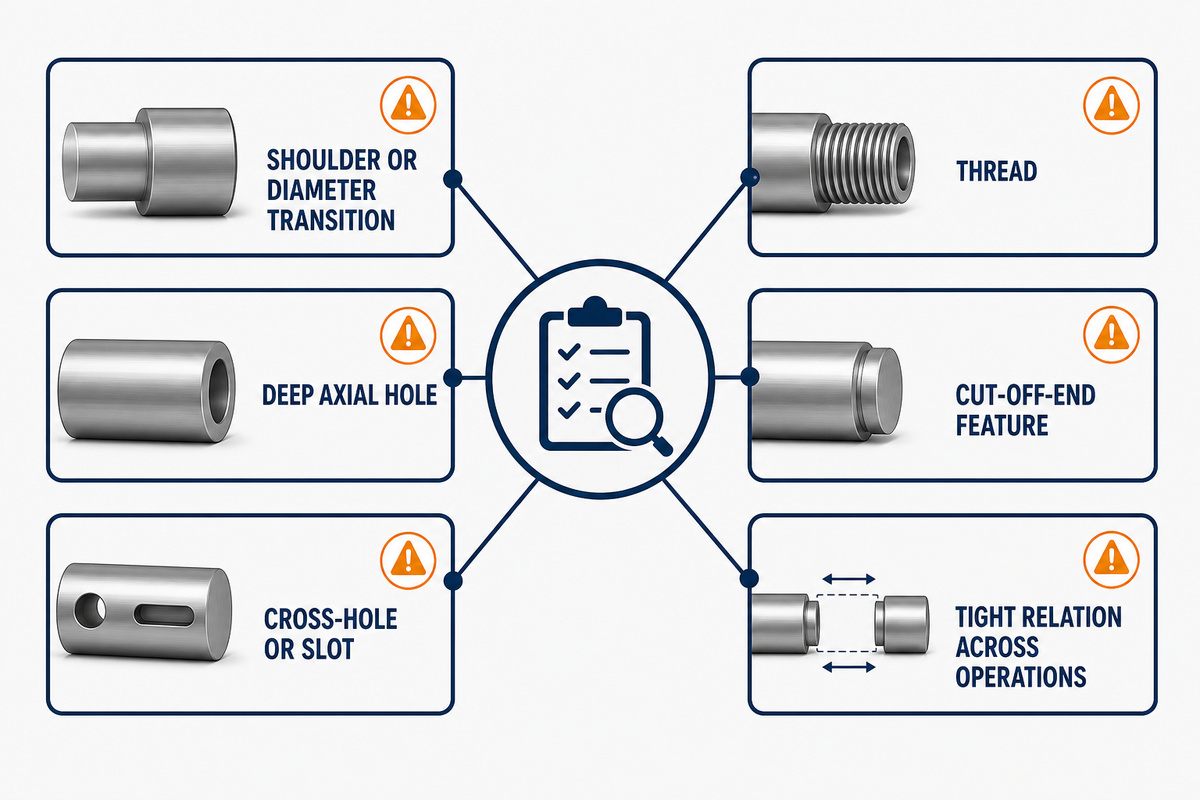
La geometría de las características influye en más que el tiempo de la trayectoria de la herramienta: puede cambiar el apoyo, el acceso de las herramientas, la evacuación de virutas, el control de rebabas, la transferencia de referencias geométricas y el orden en que debe mecanizarse la pieza. Dado que la evaluación de idoneidad anterior depende de la relación entre el material en bruto y el buje, las guías públicas rara vez permiten definir mínimos universales para las características geométricas en distintos materiales, máquinas, herramientas y métodos de aceptación. Use el lenguaje aplicable de los planos ASME Y14 para definir el requisito y considere los siguientes puntos como preguntas para revisar la secuencia, no como límites de diseño.
| Característica geométrica | Posible riesgo para la secuencia | Pregunta por resolver |
|---|---|---|
| Hombro o transición de diámetro | Cambia la sección apoyada y puede limitar la retracción a través de un buje. | ¿Qué diámetros se cortan antes de que cambie la relación de apoyo? |
| Agujero axial profundo | El alcance de la herramienta, la evacuación de virutas, el descentramiento y la carga térmica pueden determinar el plan. | ¿Qué secuencia de taladrado y método de verificación se proponen? |
| Agujero transversal o ranura | Importan el acceso de las herramientas motorizadas, la ubicación de las rebabas, el indexado y la relación entre las características geométricas. | ¿Es posible completar e inspeccionar la característica geométrica y eliminar sus rebabas en la estación prevista? |
| Rosca | El descentramiento, el alivio, el acceso de la herramienta y el estado del calibrador pueden afectar la aceptación. | ¿Qué norma, clase, método de calibración y estado posterior al acabado corresponden? |
| Característica geométrica en el extremo cortado | Puede requerir transferencia al subhusillo o un montaje secundario. | ¿Qué referencia geométrica se conserva durante la transferencia y dónde se establece de nuevo? |
| Relación estrecha entre operaciones | Los errores de eje, compensación, temperatura, transferencia y medición pueden acumularse. | ¿Qué evidencia diferencia el apoyo local de la capacidad total del proceso? |
El calentamiento inicial, las variaciones de carga del husillo o de las herramientas motorizadas, las interrupciones de la máquina, los cambios ambientales y las actualizaciones de compensación deben revisarse cuando puedan afectar las características geométricas críticas. Incluso una relación estable entre el buje guía y la pieza no inmoviliza el resto de la máquina. Pregunte cómo se gestionan esos cambios de estado en la aprobación de la primera pieza, la aprobación tras un reinicio y las inspecciones durante el proceso.
Durante la revisión de la secuencia, siga una característica crítica desde la barra recibida por el proveedor, pasando por el corte con apoyo, cualquier operación con herramientas motorizadas, el corte de separación, la transferencia al subhusillo, el desbarbado, el acabado, el acondicionamiento, la medición y la generación del informe, hasta la disposición final. Un proceso puede parecer estable junto al buje guía y aun así perder comparabilidad cuando cambia una compensación, se vuelve a establecer una referencia geométrica, se elimina una rebaba, se trata una superficie, se usa otro instrumento de medición o se aplica una regla de aceptación distinta cerca del límite de la especificación.
El material y las condiciones de la barra son datos del proceso
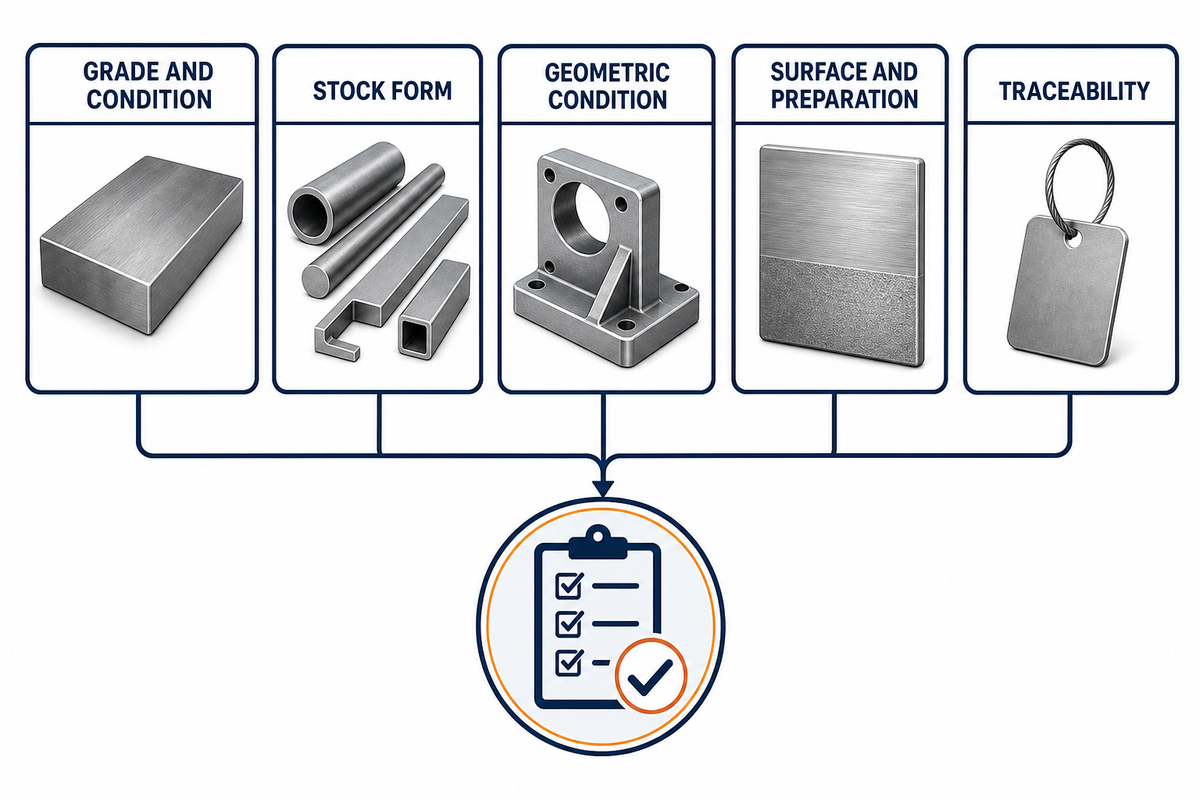
El nombre de una familia de materiales no basta para definir un montaje de mecanizado suizo. Los requisitos deben especificar el grado, la condición, las sustituciones permitidas, la forma del material en bruto, los certificados requeridos y cualquier límite conocido de rectitud, redondez, diámetro o superficie. Estos detalles afectan la interfaz del buje guía, el comportamiento de corte, el herramental, el control de virutas y la inspección.
Por ejemplo, «acero inoxidable» puede ocultar diferencias de grado, condición de suministro, maquinabilidad, requisitos de corrosión y procesos posteriores al mecanizado. Existen diferencias similares entre los aceros al carbono, los aceros aleados, las aleaciones de aluminio, los materiales a base de níquel y los plásticos. Consulte la guía de selección de materiales para CNC del sitio para conocer el contexto sobre la selección de aleaciones; en el registro específico del mecanizado suizo, concéntrese en lo que el montaje requiere saber sobre la barra recibida.
El uso de un buje guía puede requerir una relación controlada entre la barra y el buje. Eso no significa que todos los trabajos requieran material rectificado sin centros ni que el mecanizado sin buje admita cualquier material en bruto. Significa que el proveedor debe especificar en el plan de proceso y la cotización el estado supuesto del material en bruto y los pasos de preparación requeridos. El informe del NIST sobre casos de uso de medición también identifica las condiciones del material y del entorno como campos que conviene registrar. Si la especificación de compra permite sustituciones, indique quién puede aprobarlas y qué evidencia funcional o de inspección debe mantenerse sin cambios.
| Dato de entrada | Qué debe especificarse | Por qué cambia la revisión |
|---|---|---|
| Grado y condición | Especificación, temple o condición de procesamiento y regla de sustitución. | Afecta la respuesta al corte, el herramental, los procesos posteriores y la evidencia funcional. |
| Forma del material en bruto | Barra redonda, hexagonal, extrusión, tubo u otra forma de suministro. | Puede cambiar la viabilidad del sistema de sujeción y del buje guía. |
| Condición geométrica | Evidencia aplicable sobre el diámetro, la rectitud y la redondez. | Define la relación supuesta entre el material en bruto y el sistema de apoyo. |
| Superficie y preparación | Estirado, rectificado, pelado, recubierto o preparado por el proveedor. | Cambia la fricción, el ajuste, el rendimiento, el costo y las responsabilidades. |
| Trazabilidad | Certificado, vínculo con colada o lote, segregación y requisitos de conservación de registros. | Determina si el registro de entrega puede vincularse con el material aceptado. |
La tolerancia, el acabado superficial y la inspección deben corresponder al mismo estado
Una tolerancia solo puede verificarse cuando se definen en conjunto la característica geométrica, el esquema de referencias, la condición de la pieza, el método de medición y el criterio de aceptación. Esta definición común del material y del material en bruto debe mantenerse durante la inspección: las cifras estrictas en los planos no demuestran que todos los proveedores medirán la misma característica geométrica de la misma manera ni llegarán a la misma decisión de conformidad.
El trabajo de NIST sobre medición en máquina distingue entre artefactos calibrados, identidad de la sonda, compensaciones de coordenadas, repetibilidad, dispositivos de medición controlados, condiciones ambientales y del material, y resultados registrados. Esto sirve de advertencia para compras: «inspección incluida» no es un alcance completo. Ambas partes también deben acordar cómo se interpretan los resultados, en especial cuando la incertidumbre o las bandas de guarda pueden afectar la aceptación cerca de un límite de especificación.
| Categoría de evidencia | Cómo registrarla | Riesgo si se omite |
|---|---|---|
| Característica geométrica y referencia | Revisión del plano, ID de la característica geométrica, referencias geométricas. | Interpretaciones distintas de la magnitud que se mide. |
| Condición de la pieza | En máquina, primera pieza, después del corte, después del acabado o condición final. | Se comparan resultados de distintas etapas de operación como si fueran equivalentes. |
| Condición térmica y de acondicionamiento | Acondicionamiento, calentamiento inicial, entorno y tiempos aplicables. | Se confunde el historial térmico con una capacidad estable. |
| Equipo y trazabilidad | Tipo e ID del instrumento, base de calibración o referencia, dispositivo de sujeción, programa. | No es posible rastrear ni reproducir el acuerdo aparente. |
| Muestreo y registro | Frecuencia, ubicación de las muestras, formato de resultados, retención. | Una afirmación de conformidad no define la población ni deja un rastro de evidencia. |
| Criterio de aceptación | Límite de especificación más la regla acordada para decidir según la incertidumbre o la capacidad, y responsable de la disposición. | Dos mediciones válidas pueden dar lugar a decisiones de aceptación o rechazo inconsistentes. |
| Condición superficial | Mecanizado, desbarbado, limpieza, tratamiento, recubrimiento o condición final. | Se comparan cambios de acabado y bordes entre condiciones distintas. |
| Identificación del informe | Pieza/lote, revisión, fecha, programa, operador o sistema y vínculo con los resultados. | No se puede vincular el registro con el producto aceptado. |
| Desencadenante de cambio | Eventos que requieren revalidación, nueva aprobación o un plan de medición revisado. | Un cambio de herramental, material en bruto, compensaciones o secuencia de fabricación puede heredar evidencia desactualizada. |
Las normas ASME Y14 aportan contexto sobre el lenguaje de los planos, pero el título o la edición de una norma no demuestran que una configuración específica pueda cumplir un requisito. Para más información sobre la transferencia de referencias y la planificación de mediciones, consulte la guía de diseño e inspección para torneado. La evidencia del proveedor aún debe referirse al plano controlado y a la condición de inspección acordada.
El costo y el plazo dependen de la secuencia de fabricación de la pieza, no de la etiqueta del proceso
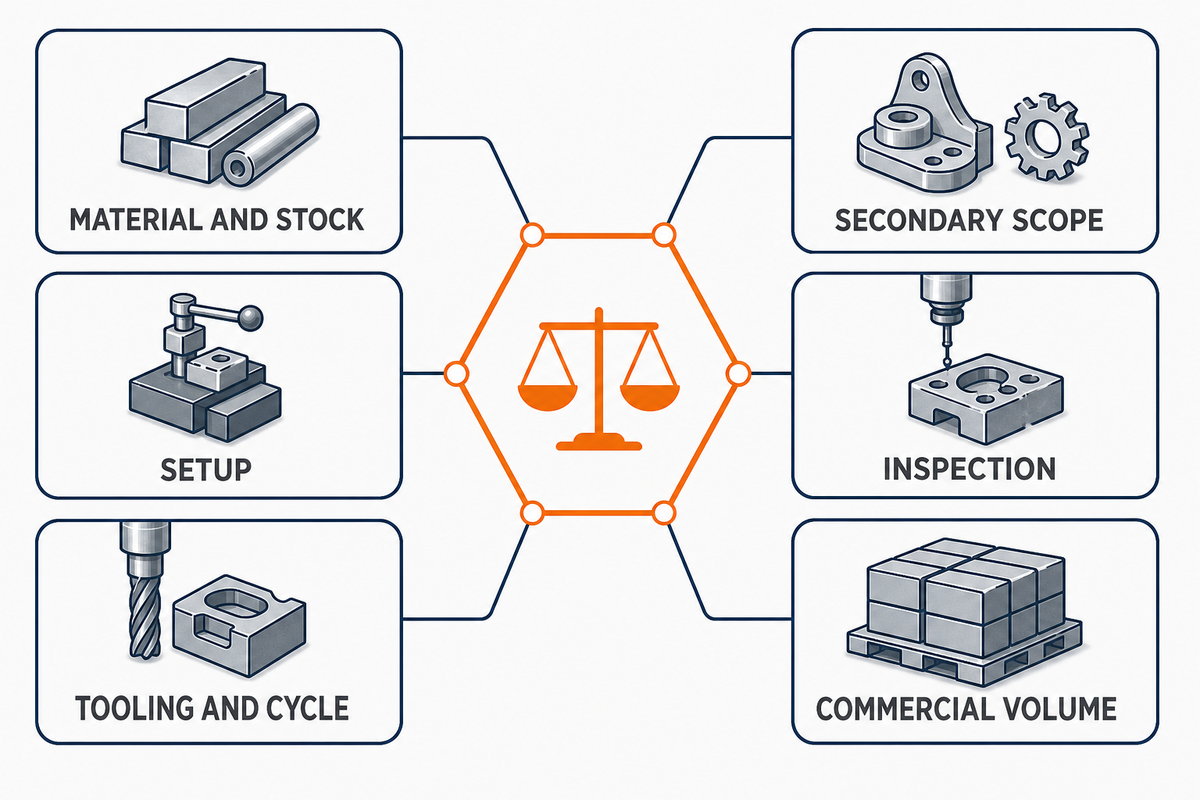
La familia de procesos influye en las secuencias de fabricación viables, pero «mecanizado suizo» por sí solo no permite establecer un precio ni un plazo comparables. Los supuestos de la cotización pueden variar según la preparación de la barra, el montaje, el desarrollo de herramientas, la estrategia de ciclo, la operación sin supervisión, la inspección, los trabajos secundarios, el acabado, el riesgo de desperdicio, el empaque y el volumen. Si esos supuestos no son visibles, dos totales pueden corresponder a alcances distintos.
- Material y material en bruto: grado, condición, forma, certificación, preparación y rendimiento.
- Montaje: sujeción de la pieza, modo de buje guía, alimentador de barras, compensaciones, aprobación de la primera pieza y controles de reinicio.
- Herramental y ciclo: herramientas estándar o especiales, supuestos sobre su vida útil, operaciones simultáneas y operación que limita el ciclo.
- Alcance secundario: desbarbado, limpieza, tratamiento térmico, recubrimiento, rectificado o mecanizado por separado.
- Inspección: lista de características geométricas, equipo, muestreo, informes, evidencia de capacidad y trazabilidad.
- Volumen comercial: cantidad de prototipos, tamaños de liberación, estimación anual y nivel de confianza del pronóstico.
Esta investigación no estableció una tarifa horaria, un porcentaje de ahorro, un plazo ni una cantidad mínima de pedido universales. Las estimaciones de profesionales pueden ilustrar que existen costos de máquina, mano de obra, servicios y consumibles, pero no son tarifas de mercado publicadas y aquí no se usan como tales. La guía de costos de mecanizado CNC de Zhenling aborda la planificación general de costos; esta guía se centra en hacer explícitos los supuestos específicos del mecanizado suizo.
Cómo preparar un paquete de evidencias comparable entre proveedores
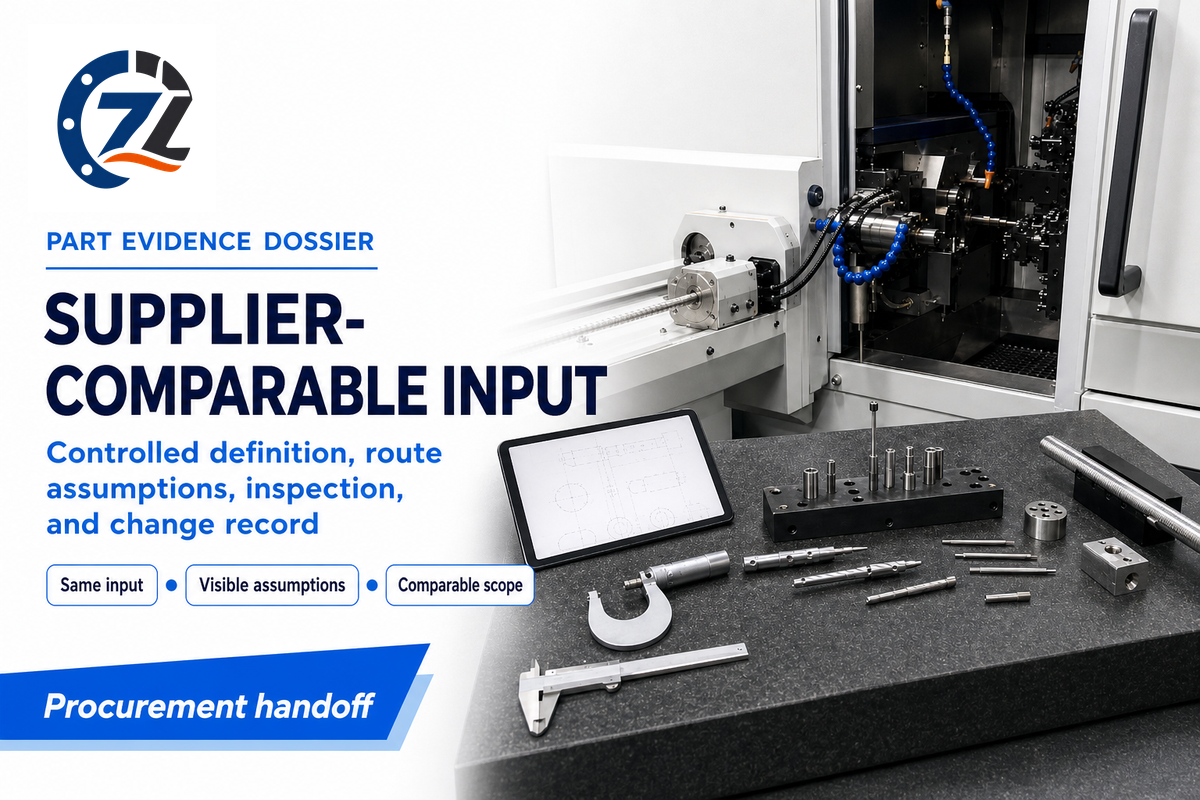
Las respuestas de los proveedores se pueden comparar cuando todos reciben el mismo registro controlado de la pieza y declaran sus supuestos en los mismos siete campos de evidencia. Como las comparaciones de costos y plazos dependen de los supuestos declarados, el formato siguiente es una ayuda editorial para compras, no una norma industrial, una aprobación de viabilidad ni un sustituto de la revisión del plano. Sus campos de medición toman como referencia las categorías de NIST AMS 400-1, mientras que el dossier de siete campos es original de esta guía.
El dossier de evidencia de la pieza con 7 datos de entrada
- Definición controlada: revisión del plano y del modelo, unidades, regla para resolver discrepancias y responsable de los cambios.
- Material y material en bruto: grado y condición exactos, forma, certificación, límites de sustitución y requisitos para la condición de la barra.
- Registro de características críticas: características críticas para la función, relaciones entre referencias geométricas, mecanizado transversal, mecanizado posterior, ubicaciones sensibles a rebabas y límites estéticos.
- Registro de volumen: cantidad de prototipos, rangos de liberación, estimación anual e incertidumbre de la demanda; no un único volumen general inflado.
- Supuestos sobre las condiciones del proceso: modo de máquina propuesto, secuencia de operaciones, trabajos secundarios, condición de acabado, controles térmicos y de calentamiento inicial, y gestión de reinicios.
- Inspección y regla de decisión: condición de medición, equipo, muestreo, trazabilidad, formato del informe, regla de decisión según la incertidumbre o la capacidad, y responsable de las no conformidades.
- Registro de aprobación y cambios: expectativas para muestras o primera pieza de producción, proceso para gestionar desviaciones, empaque, retención de documentos y condiciones que requieren una nueva aprobación.
Pida a cada proveedor que indique las exclusiones y los supuestos junto a estos campos. Una respuesta «completa» no demuestra capacidad, pero permite ver si el precio, el plazo y el alcance de la inspección corresponden al mismo problema. También deja clara la alternativa de torneado convencional cuando esa secuencia de fabricación sea más justificable.
Normalice las respuestas antes de comparar los totales
Empiece por el alcance, no por el precio. Indique si cada respuesta incluye la misma fuente y condición del material, preparación de la barra, herramental especial, aprobación de muestras, inspección de producción, operaciones secundarias, acabado, empaque y documentación. Coloque los puntos sin resolver en una columna «pendiente» en vez de asignarles silenciosamente un supuesto favorable.
Después, compare la secuencia de fabricación propuesta. Un proveedor puede combinar torneado, mecanizado transversal y mecanizado posterior en la configuración propuesta. Otro quizá recurra a una operación separada para facilitar el acceso o la inspección. Tener menos operaciones no siempre es mejor si la secuencia combinada crea un problema no controlado de transferencia de referencias, rebabas o medición. La pregunta pertinente es cuál respuesta describe y controla con mayor claridad su secuencia según los requisitos funcionales.
Por último, compare cuándo se entrega la evidencia. Registre qué debe estar disponible antes de la aprobación de producción, qué acompaña cada envío o lote y qué solo está disponible a solicitud. Un registro de primera pieza de producción, una verificación durante el proceso y un informe final responden preguntas distintas. Si una característica crítica no tiene un punto de evidencia ni un responsable de la disposición asignados, la oferta sigue técnicamente abierta, aunque el total comercial esté completo.
Para los equipos de compras, la comparación más reveladora suele estar en cómo se gestionan las excepciones: pregunte qué ocurre si el material en bruto recibido difiere del supuesto de la cotización, un cambio de herramienta desplaza una característica crítica, la inspección de la primera pieza y la final no coinciden, un acabado altera la superficie medida o cambia la cantidad de liberación. Después, exija que la respuesta identifique quién revisa el evento, qué registro rige la disposición y si la producción puede continuar.
Una vez que el dossier esté definido, puede respaldar el traspaso comercial. Zhenling Metal puede revisar los requisitos controlados mediante su revisión del plano y de producción para mecanizado suizo. Este artículo no afirma que Zhenling tenga una máquina de tipo suizo, un sistema de buje guía ni una configuración de máquina determinados; esos datos deben confirmarse durante la revisión específica del proyecto.
«Compare la secuencia de fabricación controlada y su evidencia; la etiqueta del proceso por sí sola no basta».
¿Qué está cambiando realmente en el mecanizado suizo?
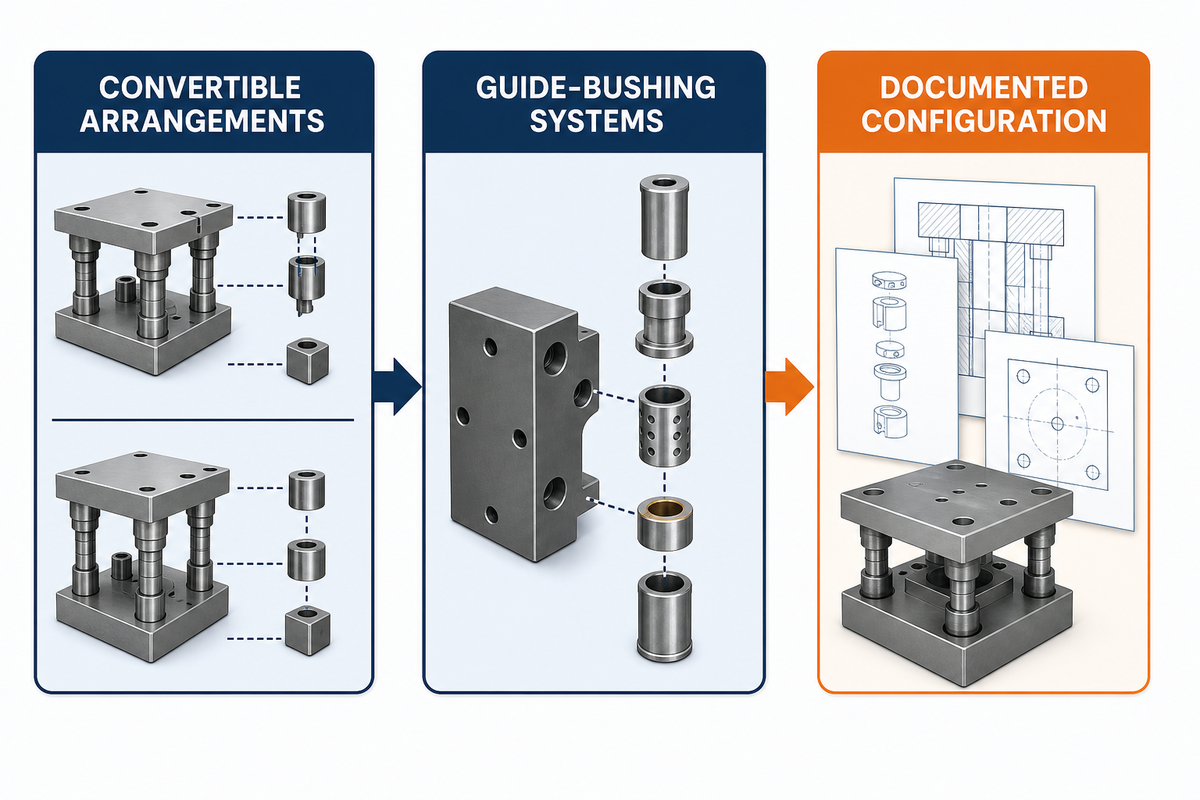
La explicación actual que se puede respaldar es que están cambiando las configuraciones técnicas, no que exista una tasa de crecimiento del mercado comprobada. Una vez que el paquete de evidencia especifica la configuración propuesta, las publicaciones especializadas ofrecen contexto sobre alternativas, como los sistemas convertibles con buje guía o sin buje, y los sistemas de buje guía cuya presión o funcionamiento se puede ajustar para aplicaciones específicas. Un registro de patente de un buje guía puede documentar un mecanismo atribuido a una fuente, pero no su adopción actual en el mercado. Estos avances pueden cambiar las decisiones de montaje y las preguntas que debe hacer el comprador.
La implicación para el comprador es sencilla, pero útil: no dé por hecho que «tipo suizo» significa una sola arquitectura fija. Pregunte qué modo y sistema de soporte propone el proveedor, qué condición del material en bruto supone y qué características geométricas se producen antes y después de la transferencia. Una opción más reciente no es automáticamente mejor; amplía las configuraciones que deben documentarse.
El historial de búsquedas exactas de este trabajo no respaldó una tendencia de demanda confiable, y ninguna fuente validada estableció una tasa de crecimiento del mercado. Las patentes antiguas de bujes guía pueden documentar mecanismos históricos o su titularidad, pero no demuestran una adopción actual. Por eso, el artículo no hace pronósticos ni atribuye a Zhenling inventos específicos del mecanizado suizo ni la propiedad de equipos.
Conclusión principal
Una decisión confiable sobre el mecanizado suizo relaciona la mecánica de la zona de soporte con la secuencia real de características geométricas, la condición del material en bruto, el estado de la máquina y la regla de decisión de inspección. Si se desconoce alguno de estos aspectos, mantenga la secuencia de fabricación en estado «por investigar».
Preguntas frecuentes sobre el mecanizado suizo
¿Qué es el mecanizado de tipo suizo?
El mecanizado tipo suizo es un método de torneado CNC que utiliza un cabezal deslizante para hacer avanzar el material en bruto en barra por la zona de corte. En la configuración tradicional, un buje guía sostiene la barra cerca de la herramienta. Las máquinas modernas de tipo suizo también pueden ofrecer modos sin buje, herramientas motorizadas y mecanizado posterior, según el modelo específico y su configuración. La configuración propuesta, y no el nombre de la categoría, debe indicar qué operaciones y relaciones de soporte corresponden al plano.
¿Por qué se llama mecanizado suizo?
El nombre proviene de un método de torneado desarrollado para componentes pequeños y esbeltos en la industria relojera suiza. Actualmente, «tipo suizo» describe una arquitectura de máquina y una familia de procesos, no el país donde se fabrica la máquina o la pieza. El material histórico de patentes de bujes guía documenta un mecanismo y su atribución, no la precisión ni el origen de un proveedor actual.
¿El mecanizado suizo es lo mismo que el torneado automático suizo?
Los términos suelen usarse indistintamente en el ámbito comercial. «Torneado automático suizo» alude a la producción automática de componentes torneados pequeños; «mecanizado CNC suizo» destaca el control computarizado y la posibilidad de usar herramientas motorizadas, subhusillos u operaciones combinadas. Confirme la configuración propuesta para el plano en vez de basarse en cualquiera de estas etiquetas.
¿Qué tamaño de piezas se puede mecanizar en una máquina suiza?
No existe un límite de tamaño universal que determine si una pieza es adecuada. Revise la capacidad documentada para barras junto con la longitud sin soporte en cada corte, el modo del buje, la secuencia de características geométricas, el acceso de la herramienta, la forma del material en bruto y la inspección. El diámetro es solo una cuestión de dimensiones envolventes. Una pieza corta con mucho mecanizado transversal puede ser más difícil de fabricar que un vástago torneado más largo, mientras que una característica geométrica esbelta puede ser viable si permanece sostenida durante su corte crítico. La condición del material en bruto puede limitar aún más las opciones.
¿Cuáles son las desventajas o limitaciones del mecanizado suizo?
Entre las posibles limitaciones están la sensibilidad al material en bruto, el esfuerzo de montaje y herramental, el remanente, las restricciones de acceso a las características geométricas, el control térmico y de compensaciones, y la complejidad de la inspección. Otra secuencia de torneado o fresado puede ser más fácil de controlar cuando la preparación o las transferencias pesan más que el soporte cercano para una pieza determinada.
¿El mecanizado suizo es adecuado para prototipos?
El mecanizado suizo puede ser adecuado para prototipos, sobre todo cuando su geometría requiere el mismo método de soporte o de operaciones combinadas previsto para producción. Puede no ser rentable si el montaje, la preparación de la barra, el herramental especial o el desarrollo de la inspección representan la mayor parte del costo para una cantidad muy pequeña. Un prototipo también puede revelar problemas de transferencia, rebabas, material en bruto y medición antes de que aumenten las cantidades de liberación. Compare una secuencia documentada para el prototipo con el torneado o fresado convencional e indique qué evidencia debe conservarse para producción, en lugar de basarse solo en la cantidad.
Referencias y fuentes
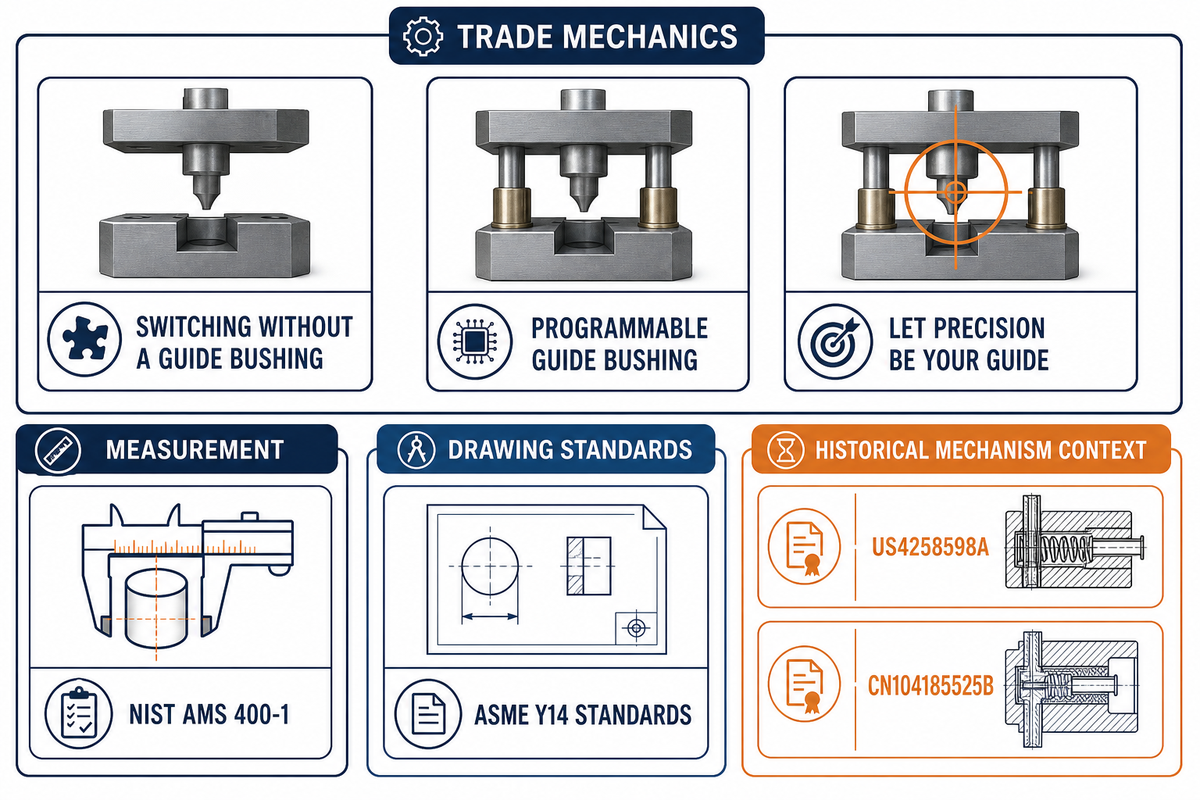
- Production Machining, Switching to Swiss Without a Guide Bushing: análisis específico de configuraciones sobre soporte, material en bruto, remanente y secuencia de pasadas.
- Production Machining, Consider a Programmable Guide Bushing: desarrollo de configuraciones de bujes guía.
- Cutting Tool Engineering, Let Precision Be Your Guide: mecánica de los bujes guía y condiciones de aplicación.
- NIST AMS 400-1, On-Machine Measurement Use Cases and Information for Machining Operations: información sobre equipos de medición, calibración, coordenadas, repetibilidad, trazabilidad y compensación térmica.
- ASME Y14 Standards Hub: títulos y ediciones de normas sobre el lenguaje de los planos; no demuestra la capacidad de un proveedor.
- US4258598A, Guide Bushing Patent Record: solo aporta contexto sobre mecanismos históricos y su atribución.
- CN104185525B, Guide-Bushing Patent Record: contexto sobre un mecanismo atribuido; no demuestra su adopción actual ni que pertenezca a Zhenling.
Preparado como guía educativa para Zhenling Metal. No sustituye la revisión del plano, el análisis de viabilidad específico de la máquina, un acuerdo de inspección ni una cotización para el proyecto.