Póngase en contacto con Zhenling

Cómo resolver problemas de mecanizado CNC de acero inoxidable
Actualizado: 28 de agosto de 2026
El mecanizado CNC de acero inoxidable consiste en usar de manera controlada el torneado, el fresado, el taladrado, el roscado y otros procesos para producir características geométricas definidas en piezas de acero inoxidable. El proceso se vuelve predecible cuando el corte se trata como un sistema y no como una tabla de consulta. Importan el grado y la condición del material, pero también el estado del filo, el contacto de corte, el flujo de calor, la evacuación de virutas, el acceso del refrigerante, la sujeción y la condición térmica y de sujeción de la pieza al medir una característica terminada.
Esta guía aborda ese problema informativo: por qué el acero inoxidable se comporta como lo hace, qué evidencias inspeccionar cuando el corte se deteriora y cómo llevar un plano a la medición sin perder el contexto. Si su consulta se relaciona con las capacidades de producción, la adecuación de un proyecto o una revisión de fabricación, consulte la página aparte del servicio de mecanizado CNC de acero inoxidable. Así, cada página atiende una intención clara.
Respuesta breve
Un mecanizado estable de acero inoxidable mantiene el filo en corte continuo, evacúa las virutas antes de que vuelvan a cortarse, dirige el refrigerante a la zona activa, limita la deflexión y verifica la pieza en una condición térmica y de sujeción definida. Cuando aparece un síntoma, primero recopile evidencias de la viruta, el filo, el sonido, la carga, la condición de la pieza y el registro de medición; después cambie una sola categoría de causa.
| Pregunta | Evidencia que debe recopilar primero | Por qué importa |
|---|---|---|
| ¿El filo corta o roza? | Forma de la viruta, imagen del filo, historial de contacto de corte y tendencia de la carga del husillo | Reducir la velocidad puede empeorar el rozamiento en vez de corregirlo |
| ¿El calor sale junto con la viruta? | Color de la viruta, patrón de temperatura de la herramienta, trayectoria del refrigerante y evacuación de virutas | El calor y la adhesión pueden alterar el filo antes de que la pieza presente defectos visibles |
| ¿La dimensión se mantiene después de liberar la pieza? | Temperatura, condición de sujeción, secuencia de remoción de material en bruto, referencia y método | Sin conocer la condición de la pieza, las cifras no permiten identificar el mecanismo |
Cómo debe ser un registro de prueba útil
El siguiente ejemplo de 10 filas muestra un formato de registro; no es un conjunto de parámetros de mecanizado recomendados. Sus valores, usados solo con fines ilustrativos, muestran cómo tres observaciones pueden indicar una tendencia y una condición. Sustituya cada cifra por mediciones de la característica, el instrumento, la máquina y la prueba reales; nunca copie estos valores en un programa.
Incluso un intervalo de observación de 5 min corresponde al registro, no al programa CNC. Del mismo modo, un valor de 0.01 mm es solo una observación hasta que se registren la característica, la referencia, el instrumento y la condición de la pieza.
| Categoría de evidencia | Observación 1 | Observación 2 | Observación 3 |
|---|---|---|---|
| Temperatura de la pieza | 22 °C | 25 °C | 28 °C |
| Voladizo de la herramienta | 35 mm | 42 mm | 55 mm |
| Descentramiento medido | 0.008 mm | 0.012 mm | 0.020 mm |
| Espesor de pared restante | 3.0 mm | 2.0 mm | 1.5 mm |
| Indicación de carga del husillo | 34% | 41% | 52% |
| Presión de la línea de refrigerante | 20 bar | 35 bar | 45 bar |
| Tiempo transcurrido después de liberar la pieza | 2 min | 15 min | 30 min |
| Resultado ilustrativo del perfil | 0.8 μm | 1.1 μm | 1.6 μm |
| Longitud observada de la viruta | 12 mm | 35 mm | 80 mm |
| Registro ilustrativo de vibración | 1.8 mm/s | 3.2 mm/s | 5.0 mm/s |
Por qué el acero inoxidable se comporta de manera distinta bajo la herramienta
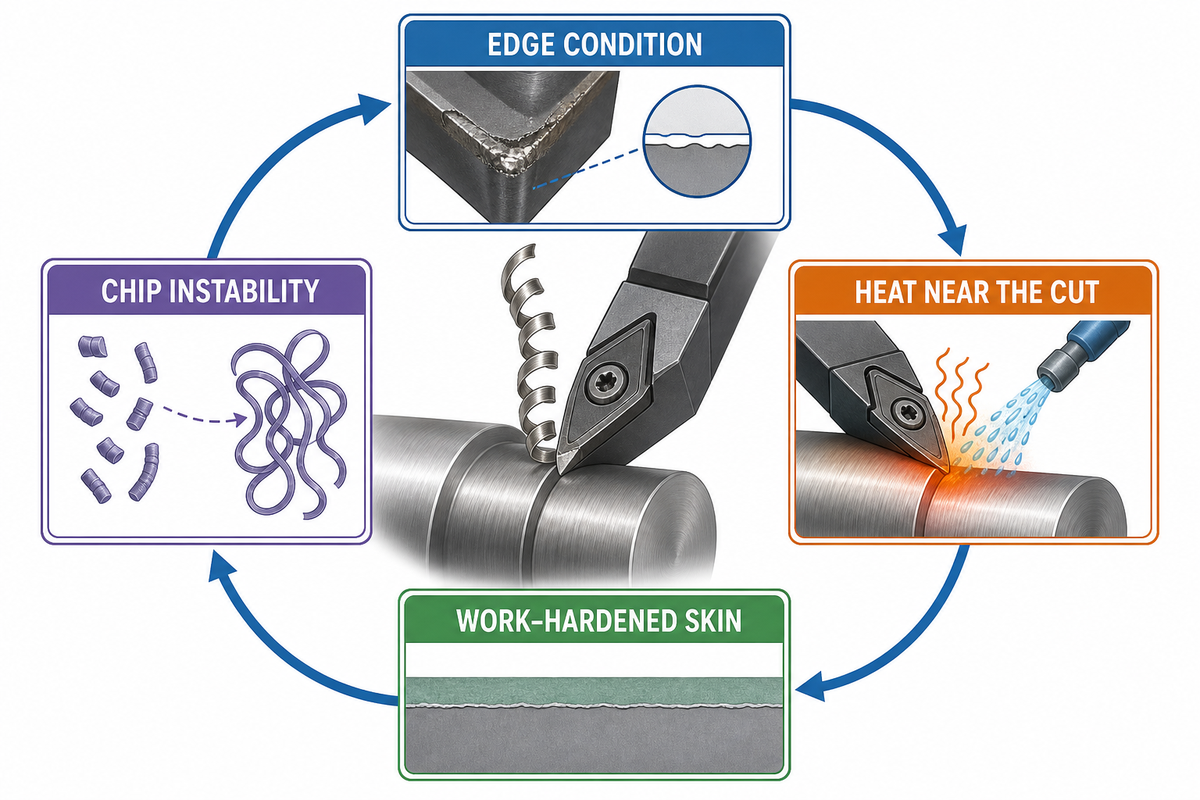
El acero inoxidable no es difícil de mecanizar por una sola propiedad. La baja conductividad térmica de muchos grados, el endurecimiento por deformación, el comportamiento dúctil de la viruta, la adhesión al filo y las fuerzas de corte relativamente altas pueden reforzarse entre sí. El resultado práctico es un ciclo de retroalimentación: un corte inestable altera la superficie que debe cortar el siguiente contacto del filo.
Ciclo de retroalimentación entre calor, endurecimiento y virutas
- El filo pierde la acción de corte limpia por desgaste, permanencia en un punto, contacto insuficiente o deflexión.
- En vez de salir en forma de viruta controlada, una mayor cantidad de energía se concentra cerca del filo y de la superficie de la pieza.
- La adhesión, el filo recrecido o una capa endurecida por deformación aumentan la carga durante el siguiente contacto.
- Los cambios en el filo y la superficie alteran la formación de virutas y generan más calor e inestabilidad.
Este ciclo de 4 etapas sintetiza, con fines editoriales, la orientación de fabricantes, asociaciones y publicaciones del sector. Es un modelo de diagnóstico, no una afirmación de que todo corte fallido siga la misma secuencia.
La guía de mecanizado del fabricante Outokumpu trata explícitamente las propiedades del grado, la velocidad, el avance, la elección de herramientas, el enfriamiento y el control de virutas como factores que interactúan. Dado que Outokumpu es un productor de acero, aquí se atribuyen a la empresa las afirmaciones específicas sobre sus productos; no constituyen una validación independiente ni parámetros transferibles.
Por lo tanto, la pregunta operativa inmediata no es «¿Qué dureza tiene este grado?», sino «¿Qué cambió en el corte?». Una superficie brillante por rozamiento, una viruta más oscura, una carga creciente, un cambio de sonido y un filo desgastado son evidencias distintas. Conviene analizarlas en conjunto en vez de ajustar un parámetro de forma aislada.
Idea clave
Considere la dureza como un factor más. La pregunta decisiva es si todo el sistema de corte sigue produciendo una viruta repetible sin rozamiento, recorte de virutas, deriva térmica ni carga inestable.
Cómo influyen la familia, la condición y la operación del grado en las decisiones
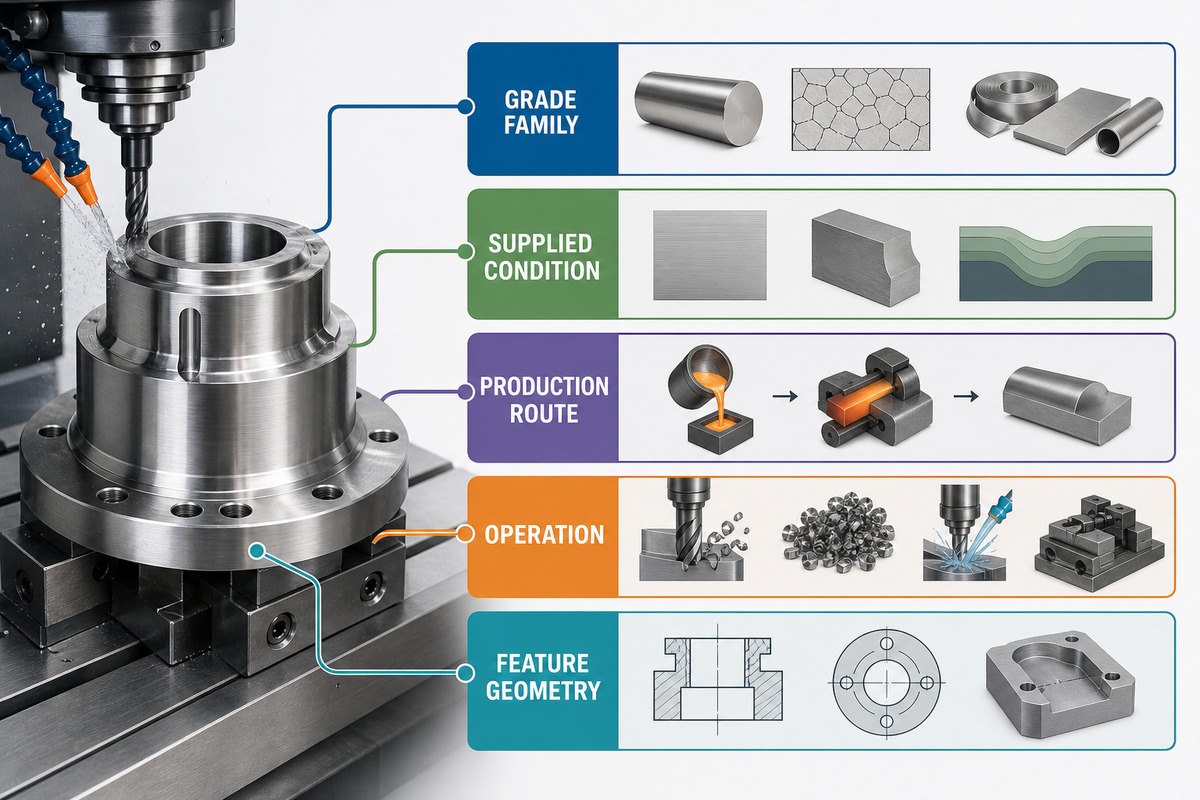
En la práctica, analizar el sistema permite precisar la siguiente pregunta: los nombres de los grados no determinan una única receta. Las familias de acero inoxidable austenítico, ferrítico, martensítico, dúplex y de endurecimiento por precipitación difieren en su mecanismo de endurecimiento, comportamiento térmico, ductilidad y condición de suministro. Dentro de una misma familia, la forma del producto, el tratamiento térmico, las prácticas de mecanizado de fácil arranque de viruta y la operación pueden cambiar las condiciones que enfrenta la herramienta. Como referencia de productos del proveedor, consulte los materiales de acero inoxidable de TiAlloy y solicite el grado, la forma del producto y la condición exactos antes de planificar una prueba de mecanizado.
| Pregunta sobre el material | Qué puede cambiar | Qué información debe acompañar la respuesta |
|---|---|---|
| Familia | Tendencia al endurecimiento por deformación, ductilidad, respuesta térmica y resistencia | Grado exacto, forma del producto y condición de suministro |
| Variante de fácil mecanizado | Facilidad de fractura de la viruta y comportamiento del filo | Designación del productor y revisión de los compromisos entre resistencia a la corrosión y aplicación |
| Tratamiento térmico | Resistencia, microestructura y respuesta a las fuerzas de corte | Condición durante el mecanizado, no solo la indicada para el material final |
| Secuencia de fabricación | Microestructura e historial local del material | Estado forjado, fundido, fabricado por adición, recocido, envejecido o tal como se produjo |
| Operación | Contacto de corte, espacio para virutas, trayectoria del calor y rigidez de la herramienta | Torneado, fresado, taladrado, roscado, ranurado y geometría de la característica |
Traduzca las etiquetas de material y aplicación a datos del proceso
Los resultados de búsqueda suelen mezclar términos sobre material, geometría, aplicación y compras. Empiece por el material. El acero inoxidable es una aleación de acero cuyo contenido de cromo favorece la resistencia a la corrosión, pero esa etiqueta no indica cómo se mecanizará un lote. El acero inoxidable austenítico incluye designaciones conocidas como acero inoxidable 304, mientras que 201, 303 y 430 corresponden a composiciones o familias distintas. Expresiones como buena resistencia a la corrosión, excelente resistencia a la corrosión, resistencia superior a la corrosión, resistencia al calor, alta resistencia, conformabilidad y resistencia a la oxidación describen objetivos de selección. No establecen la maquinabilidad ni una receta de corte válida.
A continuación, defina la geometría y la operación. El fresado CNC con una fresa de carburo genera un contacto de corte distinto del que ocurre al taladrar un orificio profundo o tornear piezas cilíndricas de acero. Una lámina, un bloque grueso, una pared delgada y una característica cilíndrica transmiten las fuerzas y el calor por trayectorias distintas. Comparar el acero para herramientas puede ayudar a explicar las exigencias sobre el filo, pero el acero para herramientas y las aleaciones de acero inoxidable no son categorías intercambiables de material de trabajo. Toda recomendación de velocidad y avance debe especificar la herramienta real, el portaherramientas, el contacto de corte, la trayectoria del refrigerante, la condición de la máquina y la condición del material durante el arranque de material. Si el material en bruto inicial es tubular, los productos de tubería de acero de BalingSteel sirven como referencia de la gama de productos; confirme las dimensiones y la condición de suministro con el plano de mecanizado.
Por último, mantenga las etiquetas de aplicación en su lugar. Los trabajos de prototipos, aeroespaciales, automotrices y de moldeo pueden requerir distintos registros, condiciones del filo, reglas de limpieza o tolerancias estrechas, pero ninguna de esas palabras diagnostica el corte. «Mecanizado CNC de precisión», «mecanizado de acero», «acabado superficial», «durabilidad», «piezas de acero», «piezas de acero inoxidable», «acero inoxidable mecanizado» y «piezas de acero inoxidable mecanizadas» son términos igualmente amplios. Una técnica de mecanizado útil convierte cada etiqueta en una característica, función, condición del material, consecuencia de falla y condición de aceptación medible.
| Grupo de términos de búsqueda | Pregunta técnica que sigue sin responder |
|---|---|
| «acero inoxidable común», «grados de acero inoxidable», «acero inoxidable 201», «acero inoxidable 430», «acero inoxidable 316» y «304 es el más común» | ¿Qué designación exacta, forma del producto, condición y certificado corresponden? |
| «resistencia a la corrosión y conformabilidad», «corrosión y oxidación», «resistente a la corrosión» y «duro y blando» | ¿Qué propiedad, condición de prueba, entorno de servicio y método de aceptación se buscan? |
| «mecanizado de acero inoxidable», «mecanizado CNC de precisión», «trabajar con acero inoxidable» y «difícil de mecanizar» | ¿Qué operación, contacto de corte, filo, portaherramientas, trayectoria del refrigerante y condición del material produjeron la observación? |
| «fresado de acero», «fresado y torneado», «orificios en acero», «piezas cilíndricas» y «esquinas internas agudas» | ¿Qué geometría de la característica, acceso, rigidez, espacio para virutas y condición del filo rigen el corte? |
| «proyectos de mecanizado CNC», «necesidades de mecanizado», «materiales de fabricación» y «metal y plástico» | ¿Qué requisito funcional debe figurar en el plano o registro del proceso? |
| «piezas mecanizadas», «piezas a medida», «piezas de metal» y «componentes de acero» | ¿Qué característica, referencia, tolerancia, superficie y condición de la pieza liberada se inspeccionarán? |
| «acero inoxidable mecanizado con CNC de precisión», «opción popular para CNC», «acero inoxidable usado» y «aceros al carbono» | ¿La expresión es evidencia, una etiqueta comparativa o solo un atajo de búsqueda general? |
Para consultas sobre disponibilidad de producción y adecuación del proyecto, que quedan fuera de esta guía, consulte la página aparte del servicio de mecanizado de acero inoxidable.
Por qué las afirmaciones sobre la maquinabilidad del 304 frente al 316 requieren contexto del proceso
No hay una respuesta sin contexto que deba convertirse directamente en un parámetro de taller. Una tabla comparativa de un distribuidor comercial de materiales asigna al 304 y al 316 la misma clasificación de maquinabilidad basada en referencias, aunque indica velocidades aproximadas distintas. Esa aparente contradicción deja una lección: la base de la clasificación, el sistema de herramientas, la condición y la operación deben acompañar a la cifra.
La secuencia de fabricación tampoco admite una clasificación simple. En un estudio acotado del fresado de 17-4 del NIST, los estados forjado y fabricado por adición que se probaron mostraron diferencias menores en los coeficientes de corte, mientras que el recocido produjo un efecto más marcado. El resultado corresponde a los estados probados; demuestra por qué «fabricado por adición frente a forjado» no sustituye una evaluación específica de la condición.
Idea clave
Use la familia del grado para orientar las preguntas, no para omitirlas. Registre la designación exacta del material, la forma del producto, la condición, la secuencia de fabricación, la operación y la característica antes de comparar afirmaciones sobre maquinabilidad.
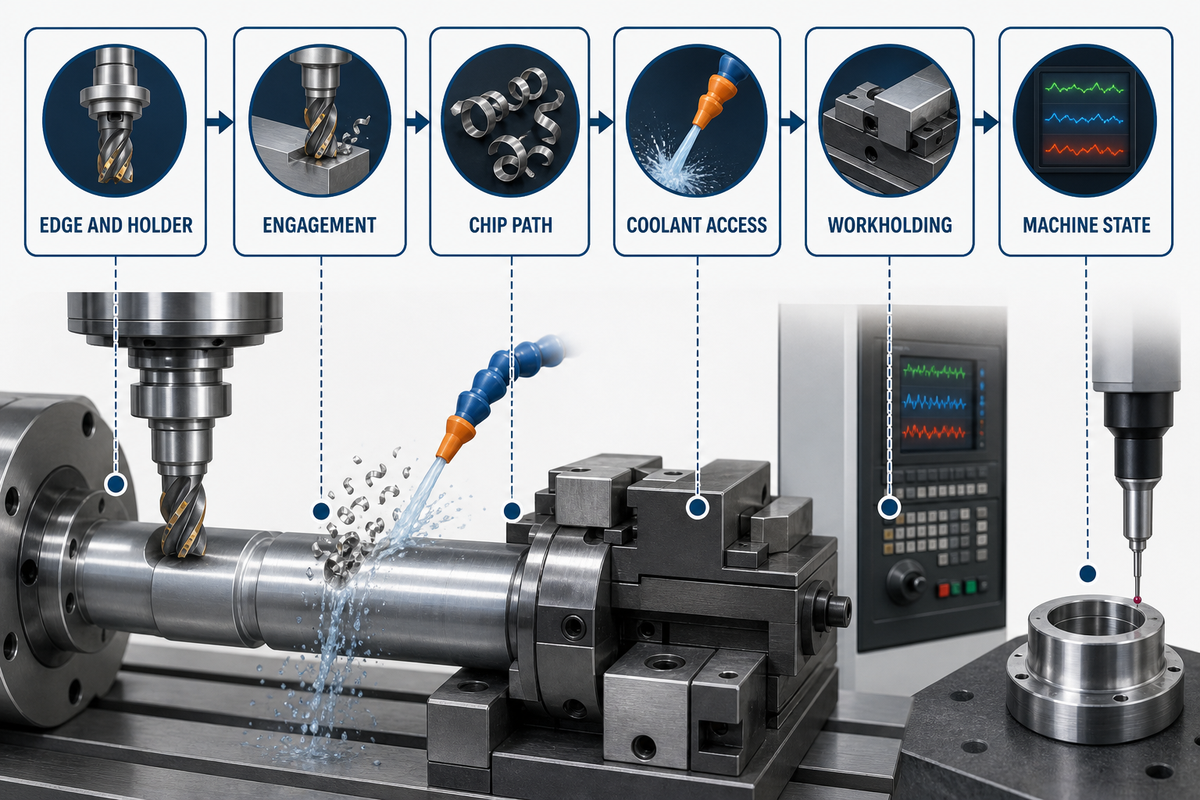
Cómo crear un sistema de corte estable: herramientas, carga de viruta, calor, refrigerante y sujeción
El registro del material se convierte así en el punto de partida para lograr estabilidad: mantenga el filo en un régimen de corte repetible y controle la salida del calor, las virutas y las fuerzas. La unidad de análisis útil no es «velocidad» ni «refrigerante», sino la cadena completa desde el husillo y el portaherramientas hasta el filo, la pieza, el dispositivo de sujeción, el espacio para virutas, el suministro de fluido y la medición.
| Punto de control | Evidencia de estabilidad | Atajo engañoso habitual |
|---|---|---|
| Filo y portaherramientas | Patrón de desgaste uniforme, voladizo corto y descentramiento controlado | Atribuir toda falla del filo a «demasiada velocidad» |
| Contacto de corte | Formación continua de virutas, sin permanencia en un punto ni rozamiento repetido con poco contacto | Reducir el avance hasta que el filo deje de cortar limpiamente |
| Trayectoria de las virutas | Las virutas salen de la característica y no vuelven a cortarse ni se atascan | Evaluar la evacuación solo desde la puerta de la máquina |
| Acceso del refrigerante | El chorro llega al filo activo durante todo el contacto de corte | Suponer que un mayor caudal ayuda cuando la geometría bloquea el suministro |
| Sujeción de la pieza | Apoyo repetible y sujeción suficiente, sin distorsión evitable | Aumentar la fuerza de sujeción sin comprobar el movimiento de la pieza liberada |
| Condición de la máquina | Los patrones térmicos y de carga se repiten durante el ciclo medido | Comparar una primera pieza con la máquina fría con una secuencia estabilizada |
Por qué «use más refrigerante» puede fallar
El rendimiento del refrigerante depende del acceso y la continuidad. Los hombros, las masas de virutas giratorias, las boquillas móviles, las características profundas y las barreras de aire pueden impedir que un chorro visible llegue al filo. Un artículo técnico de CTE de 2017 que cita a varios proveedores de portaherramientas ilustra por qué la geometría del suministro importa tanto como el caudal o la presión. Antes de cambiar la concentración o el volumen, verifique adónde llega el fluido durante el contacto de corte real.
Por qué «baje la velocidad» puede fallar
En un proceso estable, una velocidad más baja puede reducir el calor. En otro, puede ir acompañada de permanencia en un punto, rozamiento, filo recrecido o formación inestable de virutas. Los principios generales de mecanizado de BSSA destacan la importancia de mantener la acción de corte y evitar la permanencia en un punto. Inspeccione el filo, el espesor de la viruta, el contacto de corte, la rigidez y el desgaste antes de atribuir la causa a la velocidad.
Idea clave
Cambie una sola categoría de causa a la vez. Si se modifican al mismo tiempo el filo, el contacto de corte, la trayectoria de las virutas, el acceso del refrigerante, la sujeción y la condición de la máquina, la siguiente prueba aportará muy poca información.
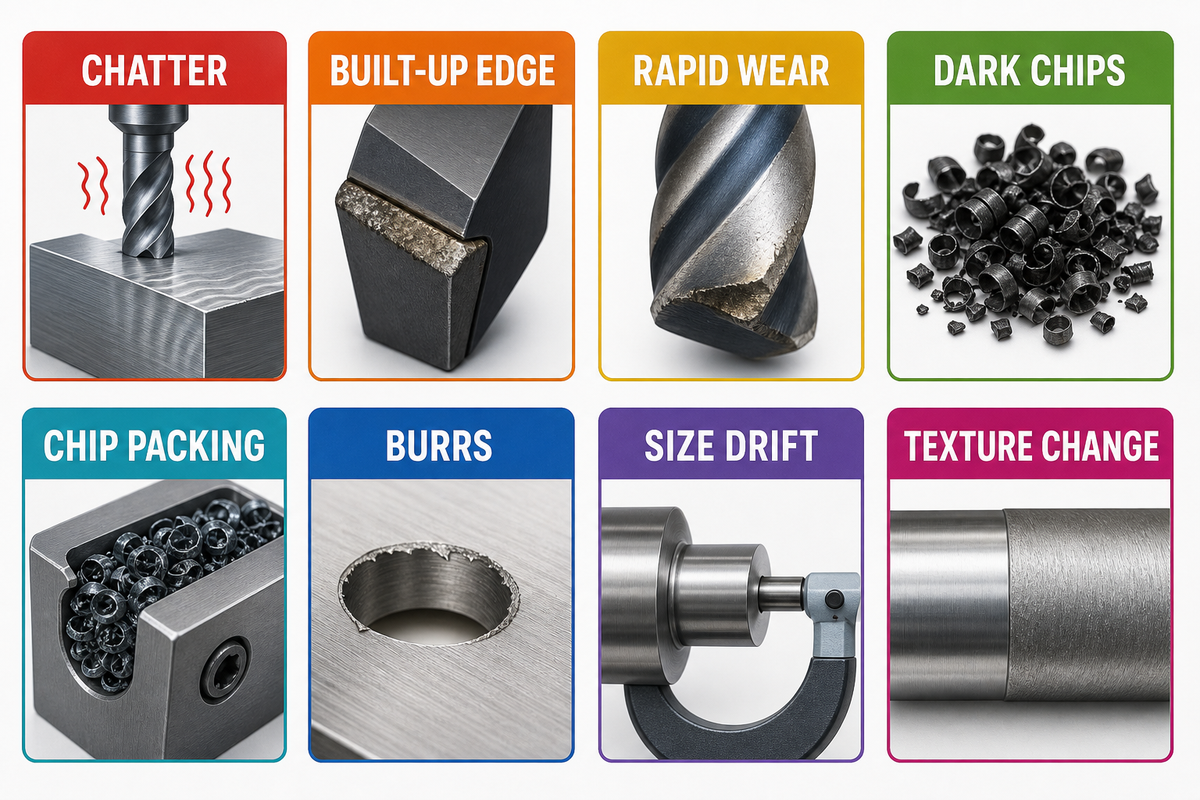
Ocho señales de falla y qué inspeccionar después
Los síntomas visibles no son diagnósticos. La vibración, las rebabas, las virutas oscuras, el filo recrecido, el desgaste rápido, la deriva, la textura deficiente y los atascos de virutas pueden tener varias causas posibles. La respuesta segura más rápida consiste en preservar la evidencia, identificar la categoría de causa afectada y hacer un cambio controlado que permita refutar una hipótesis.
Diagnóstico del mecanizado de acero inoxidable en ocho señales
La matriz siguiente reúne evidencias del contexto de medición del NIST, BSSA, CTE, estudios de mecanizado revisados por pares y el lenguaje que usan los profesionales para describir problemas. No convierte cada síntoma en una corrección garantizada.
| Señal | Categorías de causas posibles | Qué inspeccionar antes de cambiar los parámetros |
|---|---|---|
| 1. Vibración o cambio tonal | Voladizo, apoyo, descentramiento, desgaste, contacto de corte interrumpido, pasada anterior que endureció el material | Indicios de frecuencias de la herramienta y la pieza, marcas del portaherramientas, imagen del filo y material en bruto dejado por la pasada anterior |
| 2. Filo recrecido | Adhesión, temperatura del filo, geometría, flujo inestable de virutas, recubrimiento o filo desgastado | Material adherido, parte inferior de la viruta, ubicación del desgaste y punto de contacto del refrigerante |
| 3. Desgaste de entalla o desgaste rápido del flanco | Línea de entrada endurecida, cascarilla, recorte de virutas, ciclos térmicos e interrupción local | Ubicación del desgaste respecto de la línea de profundidad, condición de entrada y salida, trayectoria de las virutas y continuidad del refrigerante |
| 4. Virutas oscuras o inconsistentes | Concentración de calor, cambios en el contacto de corte, evacuación obstruida y deterioro del filo | Secuencia de virutas según la posición en la característica, tendencia de la carga, estado del filo y acceso del refrigerante |
| 5. Virutas largas o atascadas | Incompatibilidad con el rompevirutas, espacio insuficiente, profundidad de la característica, ductilidad y dirección del suministro | Dónde se atasca la viruta, si vuelve a cortarse, carga en las flautas o el rompevirutas de la herramienta y trayectoria de salida |
| 6. Rebabas o bordes dañados | Desgaste del filo, apoyo de salida, deflexión, deformación plástica de un borde dúctil e intersección con un orificio transversal | Dirección y ubicación de la rebaba, requisito local del borde, geometría de salida y condición de la herramienta |
| 7. Deriva dimensional o de forma | Deflexión de la herramienta, condición térmica, sujeción, desgaste, desplazamiento de la referencia y liberación de tensiones residuales | Temperatura de la pieza, condición de sujeción y liberación, historial de compensaciones de la herramienta, referencia y método |
| 8. Cambio de rugosidad u ondulación | Vibración, filo recrecido, marcas de avance, dirección de medición e incompatibilidad de filtros o cortes | Dirección del perfil, parámetros de evaluación, imagen del filo, vibración y condición de la pieza |
El filo recrecido es una señal, no un motivo automático de rechazo. En un estudio controlado de torneado en húmedo de AISI 304, el resultado cambió según la estabilidad del filo recrecido: los fragmentos inestables dañaron la superficie, mientras que una capa delgada o estable de material adherido podía reducir la fricción o proteger la superficie en esas condiciones de prueba. El ensayo publicado usó 60 m/min, 0.1 mm/rev y una profundidad de corte de 0.5 mm; esos valores describen el experimento y no son recomendaciones. Considere este resultado limitado a esas condiciones como un contraejemplo, no como un parámetro objetivo.
La matriz incluye deliberadamente la condición local del borde. Una cara puede cumplir los requisitos dimensionales y de rugosidad mientras que un orificio transversal, la salida de una pared delgada, un borde de sellado o una característica aguda presenta una rebaba funcionalmente importante. Cuando la función depende del borde, la aceptación de rebabas requiere especificar su ubicación, dirección, condición máxima y método de inspección.
Siga una disciplina de prueba de 3 pasos: congele la evidencia actual, plantee una causa refutable y cambie una sola categoría controlable. «Reemplace el filo y conserve todas las demás variables» enseña más que cambiar la herramienta, la velocidad, el avance, el refrigerante y la sujeción a la vez. Si el síntoma persiste, la hipótesis refutada aporta datos útiles.
Idea clave
No corrija el sustantivo; corrija el mecanismo. «Vibración», «rebaba» y «deriva» nombran observaciones; la cadena de evidencias aún debe distinguir entre el filo, el contacto de corte, la viruta, el calor, el apoyo, la condición del material y la medición.
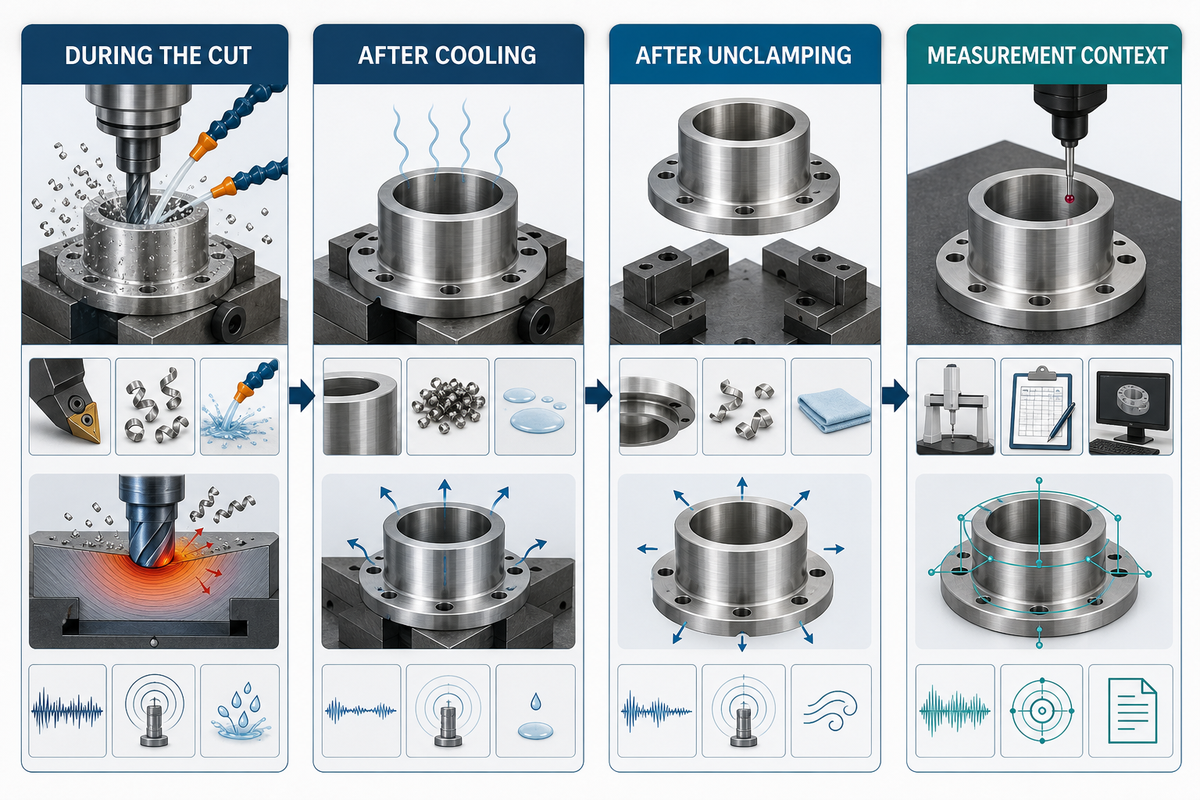
Por qué cambian las dimensiones después del corte, el enfriamiento o la liberación de la sujeción
El movimiento dimensional puede deberse a la deflexión elástica durante el corte, el crecimiento térmico, la sujeción en el dispositivo, un cambio de referencia o método, el desgaste de la herramienta o la redistribución de tensiones residuales. El momento y la condición de la pieza permiten hacer la primera distinción diagnóstica. Los valores medidos en caliente y bajo sujeción no constituyen la misma evidencia que los de la misma característica medida en frío y liberada.
«Solo los resultados de medición son trazables».
Si un indicador tiene una resolución de 0.001 mm, registre la prueba en esa misma unidad. El valor describe el sistema de medición; no establece una tolerancia de mecanizado aceptable.
| Cuándo aparece el cambio | Primeras hipótesis | Evidencia que debe preservarse |
|---|---|---|
| Durante el corte | Deflexión de la herramienta o la pieza, carga inestable, apoyo | Tendencia de la carga, posición de la trayectoria de la herramienta, medición durante el proceso y mapa de apoyos |
| Después de que la pieza se enfría | Condición térmica, estabilización de la máquina y entorno de medición | Temperatura de la pieza y del entorno, tiempo transcurrido y posición en la secuencia |
| Después de liberar la sujeción | Sujeción en el dispositivo, recuperación elástica y redistribución de tensiones residuales | Mapa de sujeción, medición con la pieza liberada y simetría en la remoción de material en bruto |
| Entre inspectores o instrumentos | Referencia, alineación, método, filtro, incertidumbre e informe | Definición del mensurando, configuración, condición del instrumento, resultado e incertidumbre |
En paredes delgadas o cuando la remoción de material en bruto es muy asimétrica, conviene considerar pronto la liberación de tensiones residuales, aunque el movimiento por sí solo no la demuestra. Un estudio de torneado de AISI 304 disponible en un repositorio abierto midió tensiones residuales dependientes del mecanizado y analiza el cambio dimensional. Sus valores corresponden a las probetas y condiciones probadas; esta guía considera los límites de aplicabilidad del mecanismo, no presenta las tensiones reportadas como una predicción transferible.
Use un registro de 5 campos: la característica y la referencia, la temperatura de la pieza, la condición de sujeción, el método de medición y el momento en la secuencia del proceso. Añada el historial de remoción de material en bruto cuando sea posible que haya distorsión. Esto no hace que todas las mediciones sean comparables, pero evita que el equipo trate distintas condiciones físicas como si fueran un mismo resultado.
Idea clave
Antes de cambiar el proceso de mecanizado, compruebe que las cifras comparadas correspondan a la misma característica, referencia, temperatura, condición de sujeción, método y punto de la secuencia.
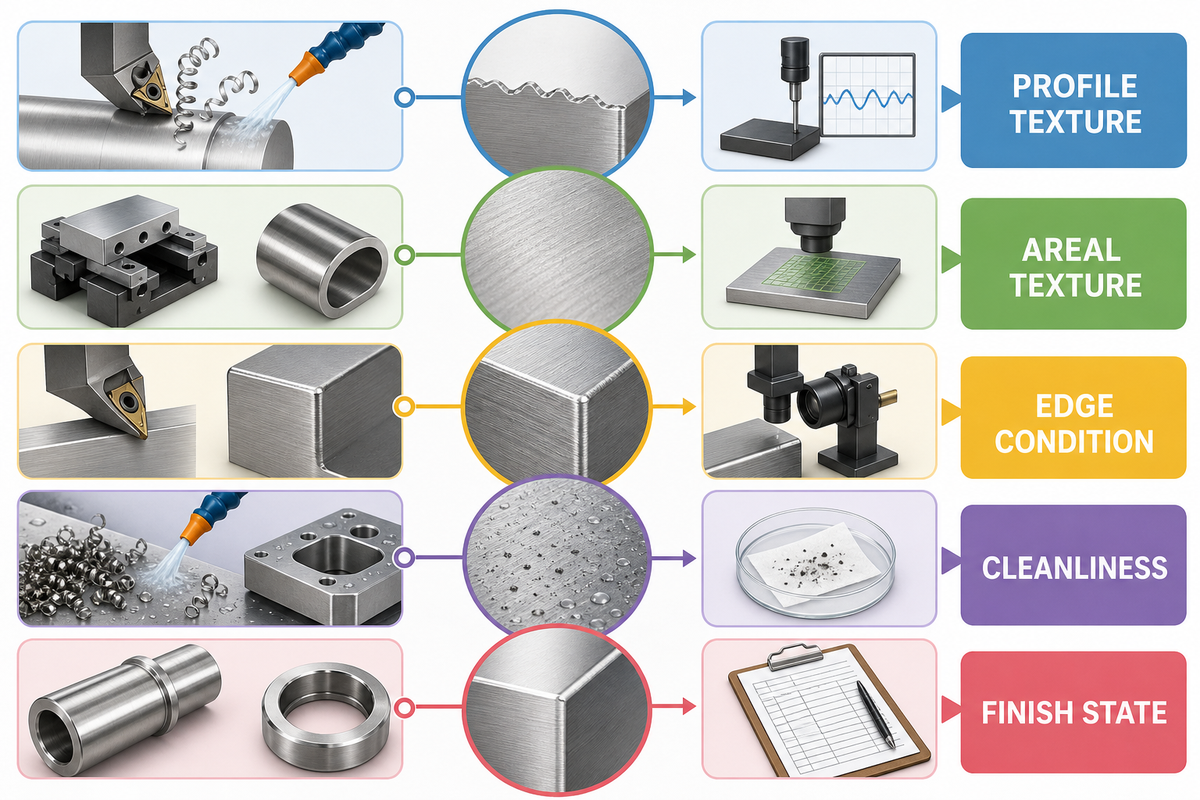
La integridad superficial va más allá de un solo valor de rugosidad
La comparación bajo una misma condición se extiende de las dimensiones a la superficie: Ra es un parámetro de perfil útil, pero no certifica toda la superficie. Las piezas de acero inoxidable terminadas también pueden requerir controles de ondulación, direccionalidad, defectos locales, rebabas, dureza modificada, tensiones residuales, limpieza, hierro contaminante y aceptación del pasivado. El plano y el plan de inspección deben indicar qué pregunta responde cada medición.
En materiales austeníticos metaestables, el plan también puede requerir la caracterización de fases. Ni Ra ni la dureza por sí solos determinan si el mecanizado modificó el contenido de fases; por ello, agregue esa prueba solo cuando la condición de suministro y el riesgo funcional hagan pertinente esa distinción.
La textura del perfil no es la textura areal
El catálogo de ISO describe ISO 21920-2:2021 como una norma de textura superficial mediante el método de perfil. Por separado, el alcance publicado de ISO 25178-2:2021 abarca parámetros del método areal. Estos alcances no son intercambiables. Cuando la comparabilidad es importante, registre la dirección de medición, el filtro o cutoff, la longitud de muestreo y evaluación, el estado del instrumento, la ubicación de la superficie y la condición de la pieza.
| Capa de aceptación | Pregunta que responde | Ejemplo de registro |
|---|---|---|
| Geometría | ¿Son aceptables el tamaño, la forma o la posición? | Característica geométrica, referencia, método, sujeción y temperatura |
| Textura de perfil | ¿Qué informa un trazado de perfil definido? | Parámetro, dirección, filtro/cutoff, longitud de evaluación |
| Textura areal | ¿Qué informa un área superficial definida? | Parámetro areal, área, método, ajustes de procesamiento |
| Condición de los bordes | ¿Se controlan las rebabas, el redondeo o los requisitos de borde afilado? | Ubicación y dirección de la característica, límite y método de inspección |
| Estado superficial/subsuperficial | ¿El mecanizado modificó la dureza, las tensiones o la microestructura? | Método de ensayo, ubicación, profundidad y condición |
| Limpieza y pasivación | ¿Se cumplen los criterios de aceptación del contaminante o tratamiento requerido? | Práctica especificada, procedimiento seleccionado, ensayo y criterios del comprador |
La rugosidad no demuestra que la superficie esté preparada para resistir la corrosión
El alcance vigente de A380/A380M-25 de ASTM aborda la limpieza, la eliminación de cascarilla y la pasivación cuando los contaminantes pueden afectar la resistencia normal a la corrosión, y establece que los procedimientos seleccionados dependen de las necesidades del servicio y del acuerdo entre comprador y proveedor. Por lo tanto, un resultado de rugosidad o un acabado visual no demuestra la limpieza, la ausencia de hierro libre ni la aceptación de la pasivación. Este es un límite para la transferencia de información, no un procedimiento de pasivación.
Cuando la superficie es funcionalmente importante, la transferencia de información entre el plano y la medición debe incluir al menos 7 elementos: característica/ubicación, edición aplicable, parámetro, dirección o área, ajustes del filtro y la longitud, condición de la pieza y método de aceptación. Añada los requisitos de limpieza o pasivación en una línea aparte, en lugar de ocultarlos bajo «buen acabado».
Idea clave
Pregunte qué debe proteger el requisito de superficie: geometría, textura, función del borde, estado subsuperficial, limpieza o preparación para el servicio en condiciones corrosivas. Una sola métrica no puede responder por las 6 capas.
Qué verificar en 2026: estado de las normas y medición conectada
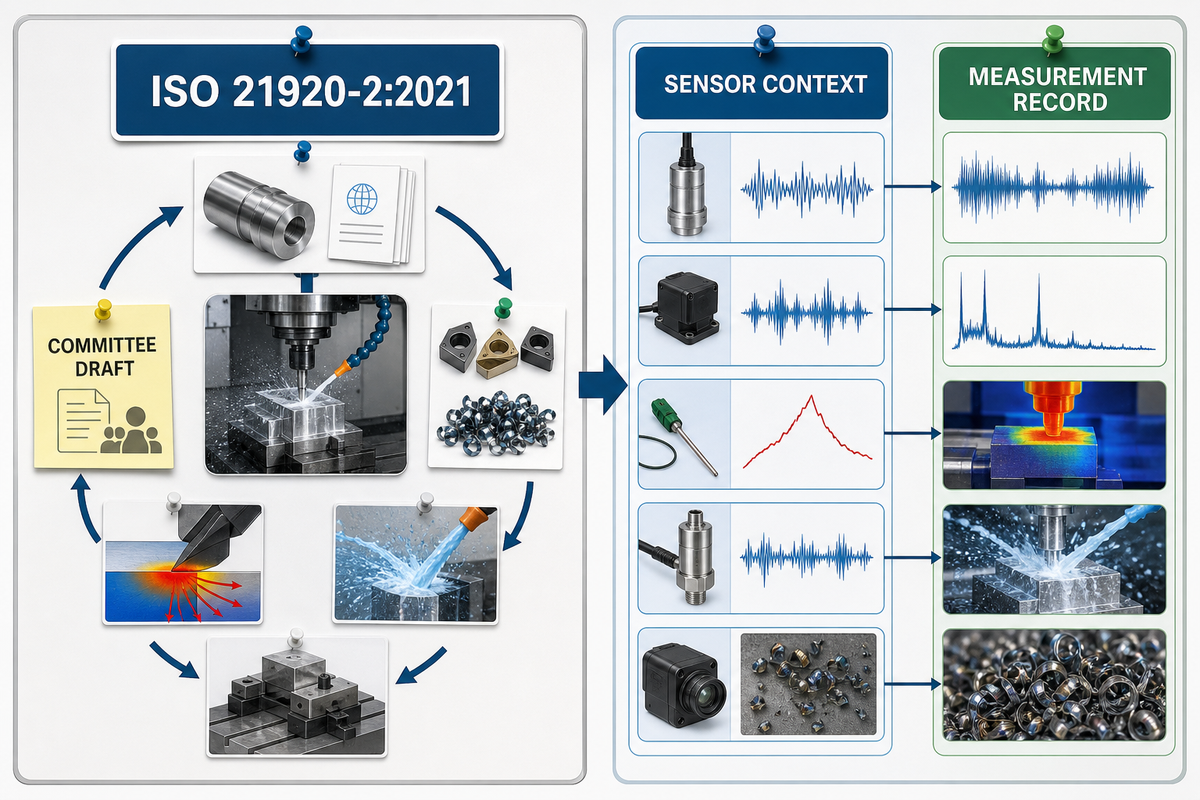
Mientras tanto, conviene verificar por separado el estado actual de los documentos. El cambio práctico para 2026 no es una nueva regla universal para el mecanizado del acero inoxidable, sino la obligación de verificar. ISO indica que la edición vigente sobre textura de perfil está publicada, mientras que una segunda edición sigue en desarrollo. A la vez, la medición conectada puede combinar más señales del proceso, pero su valor sigue dependiendo del contexto y la interoperabilidad.
Borrador en desarrollo, no reemplazo vigente
Al 28 de agosto de 2026, ISO 21920-2:2021 sigue siendo la edición publicada. ISO incluye ISO/CD 21920-2 Edition 2 como borrador de comité en desarrollo, previsto para reemplazarla. No escriba «según la edición de 2026» a menos que una edición publicada y los documentos del proyecto respalden realmente esa afirmación.
Los casos de uso de medición en máquina de NIST proporcionan un marco de información duradero, no pruebas de que todos los talleres cuenten con un hilo digital en 2026. Un ejemplo de CTE de 2014, que fue revisado, combinó datos del controlador, de las fuerzas de corte y de la temperatura para monitorear las condiciones de vibración autoexcitada y el desgaste de la herramienta; también informó limitaciones de interoperabilidad en ese momento. Su antigüedad y sus limitaciones importan: los sensores pueden aportar evidencia, pero no corrigen una magnitud de medición indefinida ni una transferencia de datos deficiente.
- Indique la norma y la edición en el plano o en el plan de inspección.
- Distinga los requisitos publicados de la información sobre borradores de comité.
- Defina la magnitud de medición, la referencia o el contexto de coordenadas, la condición de la pieza y el método.
- Conserve las señales de proceso originales o trazables solo cuando su origen y momento sigan siendo identificables.
- Use el monitoreo como evidencia para tomar una decisión, no como una afirmación automática de conformidad.
Idea clave
Para los proyectos de 2026, verifique la edición publicada y el contexto de los datos. Los borradores son elementos que conviene seguir; las señales de los sensores son observaciones. Ninguno constituye por sí solo una decisión de aceptación definitiva.
Preguntas frecuentes
Estos límites de verificación dan contexto a las preguntas recurrentes sobre mecanizado que siguen.
¿Cuál es la primera señal de que una herramienta para acero inoxidable está rozando en vez de cortar?
Ningún síntoma por sí solo demuestra que haya rozamiento. Un aumento de la carga, calor sin una cantidad proporcional de viruta, material embadurnado, cambios en el sonido o un deterioro rápido del filo deben motivar una revisión conjunta del espesor de viruta, el acoplamiento, el estado del filo, el descentramiento y el tiempo de permanencia. Compare el patrón actual de viruta y carga con un intervalo estable conocido antes de cambiar la velocidad o el avance. El diagnóstico cobra fuerza cuando varias señales cambian a la vez y es menos sólido si se basa solo en el sonido o la apariencia de la superficie.
¿Por qué el acero inoxidable se endurece por deformación durante el mecanizado?
La deformación plástica cerca de la zona de corte puede aumentar la resistencia local. El tiempo de permanencia, el rozamiento, un filo desgastado, un acoplamiento inestable o varias pasadas ligeras pueden hacer que la siguiente pasada encuentre una superficie modificada. Analice la acción de corte en lugar de tratar el «endurecimiento por deformación» como una causa raíz completa. Revise conjuntamente la formación de viruta, el desgaste del filo, el sonido y la carga, porque una superficie modificada también puede deberse a la deflexión, la concentración de calor o el recorte repetido, y no a un solo ajuste aislado.
¿Cómo puede un taller distinguir el desgaste de la herramienta del movimiento de la pieza?
Siga la misma característica durante el ciclo de corte, la liberación del dispositivo de sujeción, el intervalo de enfriamiento y la repetición de la medición. El desgaste de la herramienta suele estar relacionado con el historial del filo, la carga, la forma de la viruta y la posición dentro de la serie; el movimiento de la pieza depende de la sujeción, la temperatura, la secuencia de remoción de material, el soporte y el tiempo transcurrido. Cambie una clase de causa a la vez y registre la condición de la pieza con cada resultado. Una sola dimensión tomada al final del ciclo no permite distinguir estas causas.
¿Un Ra más bajo significa que la superficie de acero inoxidable es mejor?
No. Un Ra más bajo informa un resultado de perfil definido; no demuestra la textura areal, la condición de los bordes, la limpieza, la pasivación ni el comportamiento frente a la corrosión. Antes de comparar dos resultados, confirme el parámetro, la dirección, el filtro, la longitud de evaluación, la ubicación de la superficie y la condición de la pieza. Luego use el valor solo para esa magnitud de medición especificada.
¿Qué debe registrarse cuando una pieza de acero inoxidable cambia de tamaño después de soltarla de la sujeción?
Registre la característica y la referencia, la temperatura, el estado de sujeción y liberación, el método de medición, el tiempo transcurrido, la secuencia de remoción de material, el esquema de soporte y el historial de compensaciones de la herramienta. Estos datos ayudan al equipo a evaluar las hipótesis térmicas, elásticas, de sujeción, desgaste, método y tensiones residuales antes de cambiar el proceso de corte.
Pase del síntoma a una revisión de producción
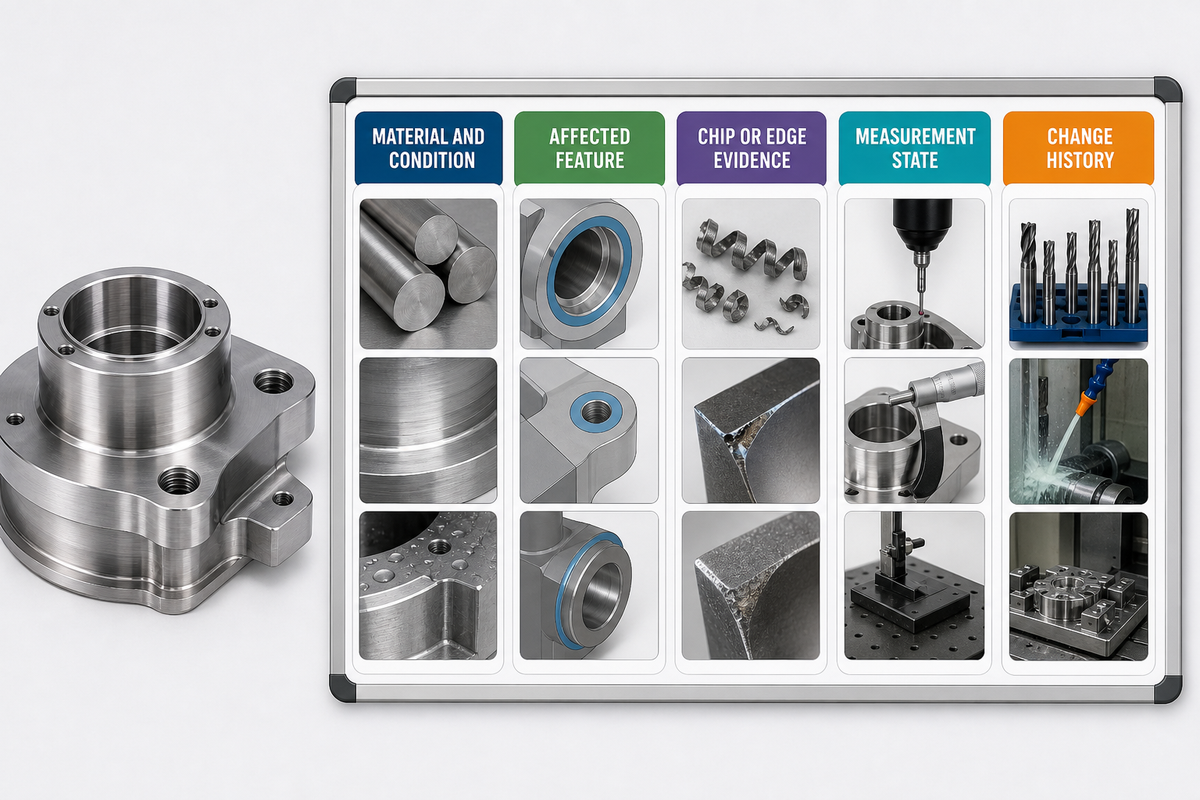
Proporcione la designación y la condición del material, el plano, la característica afectada, la evidencia de la viruta o el filo, el estado de medición y el historial de cambios. Esa información da al equipo de fabricación de Zhenling Metal un punto de partida más claro que una solicitud de velocidad o avance universales. También puede consultar el alcance de los servicios de producción por separado antes de abrir el formulario de contacto de Blocksy.
Consulte sobre un problema de mecanizado de acero inoxidableReferencias y fuentes
- NIST, Casos de uso de medición en máquina e información para operaciones de mecanizado
- NIST, Trazabilidad metrológica
- ISO, Alcance y estado de ISO 21920-2:2021 sobre textura superficial de perfil
- ISO, Estado de borrador de comité de ISO/CD 21920-2 Edition 2
- ISO, Alcance de ISO 25178-2:2021 sobre textura superficial areal
- ASTM International, Alcance de A380/A380M-25 sobre limpieza, contaminación y pasivación
- NIST, Modelado de fuerzas para la fabricación híbrida
- Repositorio de la Universidad de Balıkesir, Estudio de tensiones residuales en el mecanizado de AISI 304
- British Stainless Steel Association, Principios generales del mecanizado de aceros inoxidables
- Cutting Tool Engineering, Mecanizado de acero inoxidable
- Cutting Tool Engineering, Monitoreo de vibraciones autoexcitadas con datos del controlador y de los sensores
Este artículo es una guía editorial basada en evidencia y con alcance delimitado de Zhenling Metal. No reemplaza un certificado de material, una norma con licencia, la revisión del plano, un corte de prueba controlado ni un plan de inspección específico para la aplicación.