Póngase en contacto con Zhenling

Servicios de pasivación de acero inoxidable para piezas mecanizadas de precisión
Nuestra página de servicios de pasivación de acero inoxidable ayuda a los equipos de ingeniería, calidad y compras a convertir el plano, el grado del material, la condición superficial y los requisitos de verificación en un alcance del pedido que puedan revisar. La cotización aprobada define el procesador responsable y el alcance del tratamiento, la verificación y la liberación para ese pedido. Las consultas sobre servicios de pasivación deben incluir la aleación, el estado de contaminación, la necesidad de limpieza o decapado, el método de verificación y los requisitos de aceptación. Primero deben resolverse los riesgos relacionados con el material, la geometría y la medición. El precio y el plazo deben basarse en la secuencia de fabricación documentada, no en una categoría de equipo.
Cargue sus planos para solicitar una cotización de pasivación
Obtenga la hoja de datos para solicitar una cotización
- Desde 2006 Trayectoria en fabricación de piezas metálicas a medida, según información de la empresa
- Fabricación según planos Coordinación de mecanizado y fabricación de piezas no estándar
- Orientación a la exportación Experiencia en apoyo a proyectos internacionales, según información de la empresa
Evite que la contaminación por hierro libre perjudique las piezas de acero inoxidable
Las herramientas de mecanizado y los medios de taller compartidos pueden transferir hierro libre y contaminantes a la superficie del acero inoxidable; la manipulación compartida también puede generar ese riesgo de contaminación. Una pieza puede parecer limpia aunque queden residuos reactivos en la superficie del metal.
Lista de verificación del proceso de pasivación y los criterios de aceptación
Defina en la solicitud de cotización el riesgo de contaminación, la secuencia de limpieza o decapado, la especificación de pasivación, el método de verificación, el criterio de aceptación, las superficies protegidas, el responsable de las pruebas y los registros necesarios. Una superficie mecanizada brillante no demuestra que el riesgo de contaminación esté controlado. Solicite a Zhenling una revisión del plano y del historial de la superficie para identificar las preguntas concretas sobre limpieza, pruebas y embalaje que deben resolverse en la cotización.
01
01 Contacto con herramientas y medios
El herramental ferroso, los residuos del taller o los medios de granallado compartidos pueden introducir contaminación por hierro después del mecanizado. Por eso, al revisar el alcance, Zhenling pregunta cómo se cortaron, rectificaron, soldaron y manipularon las piezas críticas de acero inoxidable antes del tratamiento.
02
02 Aceite, óxidos y decoloración térmica
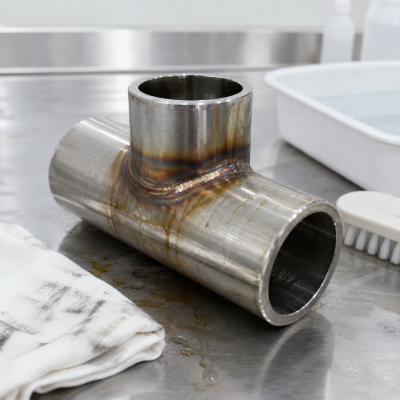
La pasivación no sustituye todas las tareas de limpieza o eliminación de cascarilla. La presencia de aceite, cascarilla, decoloración térmica de soldadura, óxidos u óxido visible debe plantear la necesidad de un pretratamiento, en lugar de dar por sentado que basta un baño ácido.
03
03 Manipulación después del tratamiento
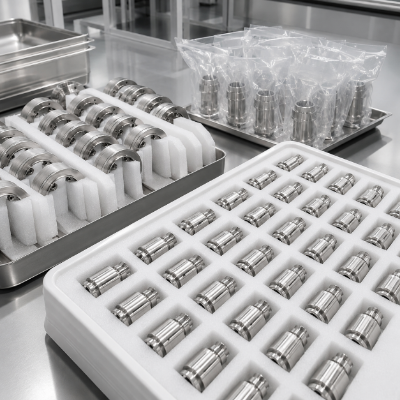
Una superficie limpia puede volver a exponerse a contaminantes durante la inspección, la manipulación a granel o el embalaje. Si una nueva contaminación pondría en riesgo la liberación del lote, la cotización debe definir la segregación, el secado, los materiales de contacto y los registros de embalaje.
Qué puede y qué no puede demostrar la pasivación
La pasivación es un proceso químico y una técnica dentro del conjunto de procesos de acabado de metales; no es el único proceso de acabado. En superficies de acero inoxidable, la pasivación elimina el hierro libre y los contaminantes superficiales, pero eso por sí solo no demuestra cómo se comportará una aleación resistente a la corrosión. La resistencia a la corrosión del acero inoxidable sigue dependiendo del material, su procesamiento y el entorno; el tratamiento por sí mismo no demuestra una mejora de esa resistencia.
-
Pasivación del acero inoxidable:confirme que la secuencia de fabricación pueda eliminar los contaminantes y el hierro libre.
-
Cromo y capa protectora de óxido:no considere la capa de óxido como evidencia de una prueba.
-
Limpieza química y reactividad química:distinga la eliminación de contaminantes de la eliminación deliberada del metal base o de capas gruesas de óxido.
Nota sobre la evidencia:
La guía de Modern Machine Shop sobre pasivación explica la transferencia de hierro libre durante el mecanizado, la limpieza previa a la pasivación y la necesidad de ajustar la verificación a la aleación y los criterios de aceptación. Es una guía para controlar el proceso, no una prueba de que Zhenling posea una línea de tratamiento o tenga capacidad para realizar las pruebas.
Controle el alcance de la pasivación desde la revisión de la pieza hasta la verificación
Un alcance de pasivación bien definido vincula la información del comprador con una decisión de liberación documentada. No debe partir de una composición química supuesta ni terminar con una afirmación imprecisa de que la pieza fue «pasivada correctamente».
Alcance del plano y los criterios de aceptación
Una nota breve en el plano no puede definir todos los riesgos del proceso ni los criterios de aceptación. Solicite a Zhenling una revisión del alcance de la pieza mecanizada de precisión, ya que el plano, el material, el historial de la superficie, la especificación y la evidencia de las pruebas deben concordar antes de completar la cotización.
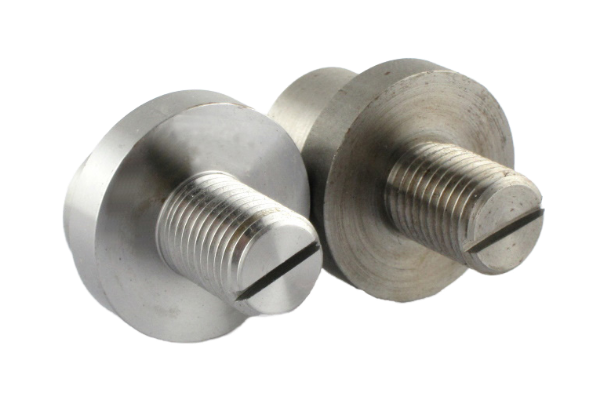
Paso 1
Revisar
Plano, revisión, grado de acero inoxidable, tamaño del lote y condición inicial
Paso 2
Identificar
Aceite, hierro libre, óxidos, decoloración térmica, cascarilla, óxido y superficies protegidas
Paso 3
Preparar
Limpieza, eliminación de cascarilla, decapado u otro pretratamiento por confirmar
Paso 4
Autorizar
Secuencia de tratamiento y límites aprobados por el comprador o acordados entre el comprador y el proveedor
Paso 5
Liberar
Enjuagar, secar, verificar, registrar, embalar e identificar al responsable de la liberación
La verificación se decide para cada pedido
- Información del comprador: el documento rector, su revisión, los criterios de aceptación de la aplicación y cualquier requisito de recurrir a un procesador aprobado.
- Decisión por confirmar: la secuencia de pasivación química, la limpieza, las características geométricas que deben protegerse, la prueba de verificación y el plan de muestreo.
- Evidencia que debe conservarse: la identificación del lote, el certificado del proceso, el informe de pruebas, la trazabilidad, la disposición de no conformidades y el registro de liberación.
Defina la secuencia de fabricación según el material y el estado de la superficie
El nombre de una aleación no basta para definir por completo el tratamiento de pasivación. El grado, la condición metalúrgica, el historial de mecanizado, las zonas soldadas, las dimensiones críticas y la exposición durante el servicio cambian las cuestiones que deben resolver los equipos de ingeniería y calidad.
Grado y condición inicial
La palabra «inoxidable» por sí sola no basta para seleccionar una secuencia de fabricación. Solicite a Zhenling una revisión del material y del plano para que la cotización registre el grado exacto, la condición, el acabado superficial, los criterios de aceptación y cualquier requisito de prueba pendiente de resolver.
| Información del comprador | Pregunta sobre el riesgo | Resultado de la revisión de la secuencia de fabricación | Evidencia que debe solicitarse |
|---|---|---|---|
| Grado y condición exactos del acero inoxidable | ¿Está plenamente identificado el material base, incluida su condición de fácil mecanizado o de endurecimiento por precipitación? | Especificación aplicable y método permitido por confirmar | Certificado del material y revisión del plano |
| Historial de mecanizado y rectificado | ¿Pudieron las herramientas ferrosas, los medios compartidos o la manipulación transferir hierro libre? | Requisitos de limpieza y segregación | Secuencia de fabricación y controles de contaminación |
| Soldadura, decoloración térmica, óxidos o cascarilla | ¿Basta la pasivación para tratar el estado observado de la superficie? | Revisión del decapado, la eliminación de cascarilla o el pretratamiento | Alcance del pretratamiento y criterios de inspección |
| Dimensiones críticas y acabado superficial | ¿Podrían la limpieza o la modificación superficial afectar una característica geométrica funcional? | Superficies protegidas, excluidas del tratamiento y destinadas a inspección | Plano marcado e informe dimensional |
| Entorno de servicio y modo de falla | ¿Qué debe demostrar realmente la evidencia de aceptación exigida por el comprador? | Datos sobre pruebas, muestreo y embalaje específicos del pedido | Criterios de aceptación y registro de liberación |
-
Indique el grado exacto
Según la información proporcionada por la empresa, Zhenling tiene experiencia en el mecanizado de aceros inoxidables de los grados 303, 304, 304L, 316, 316L y 321. Esto no constituye una lista universal de métodos de pasivación; el grado y la condición reales deben revisarse para cada pedido.
-
Señale si el material es de fácil mecanizado
Los grados de fácil mecanizado pueden exigir mayor atención a la limpieza, los baños y la verificación, porque la composición y el historial de mecanizado influyen en el riesgo superficial. La guía técnica de Carpenter Technology respalda que esta cuestión se trate como un control específico del material.
-
Alcance de la tabla de selección según el estado superficial
Esta tabla orienta cada componente de acero inoxidable y cada condición de su aleación hacia la siguiente pregunta de revisión; no selecciona una composición química, no aprueba un grado de acero ni define un criterio de aceptación para una aplicación. ASTM A967/A967M-25 excluye expresamente de su alcance las decisiones de idoneidad para aplicaciones específicas.
-
Cuando el grado no está completo
No sustituya el grado y la condición exactos por «inoxidable». Deje pendiente la decisión sobre la secuencia de fabricación, solicite el registro del material e indique si el método cotizado sigue condicionado a la confirmación final del material.
-
Cuando falta información sobre el historial de la superficie
Enumere como datos pendientes el herramental, el rectificado, el granallado, el tratamiento térmico, la soldadura y el almacenamiento cuyo historial se desconozca. Así quedan claros los supuestos del proveedor sobre limpieza e inspección antes de que la cotización se convierta en una orden de compra.
Compare la pasivación cítrica, la pasivación nítrica, el decapado y el electropulido según la necesidad que resuelven
Estos procesos no son nombres intercambiables para un mismo resultado. El comprador debe determinar primero si la necesidad pendiente es eliminar hierro libre, retirar óxidos y cascarilla, o modificar deliberadamente la superficie.
Selección de la composición química y el proceso
Una preferencia por determinada composición química no se convierte automáticamente en una regla para la aplicación. Solicite a Zhenling una revisión del plano y la especificación para comparar la secuencia permitida con el material, el estado superficial, el riesgo dimensional, el alcance del procesador y la evidencia de las pruebas.
Qué puede indicar un estudio controlado de aleaciones
Un estudio revisado por pares comparó tratamientos con ácido cítrico y nítrico en aceros inoxidables 15-5PH y 17-4PH a 49 °C durante 60 o 90 minutos. Encontró características de la capa pasiva muy similares y tasas de corrosión muy bajas y semejantes en esas condiciones de prueba, pero no identificó una composición química superior para todos los grados.
Evidencia limitada a las condiciones del estudio
Por qué sigue siendo importante la finalidad del proceso
British Stainless Steel Association distingue la limpieza, el decapado y la pasivación según su finalidad. Un estudio biomédico de muestras de 316L y 316LVM también encontró que el electropulido modificó el comportamiento a la fatiga en sus condiciones de prueba, mientras que el comportamiento estático no cambió, lo que desaconseja establecer una clasificación universal.
La finalidad antes que la preferencia
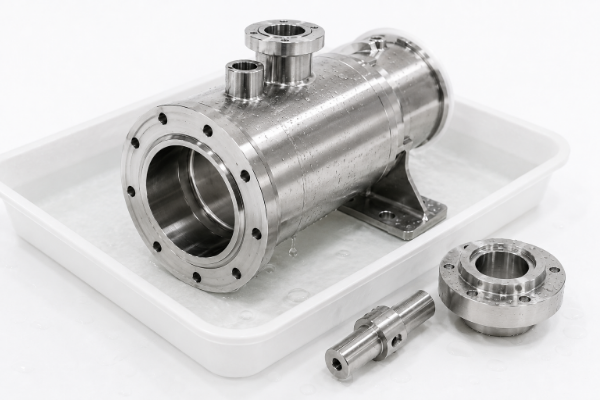
Proceso por revisar
Pregunta pendiente del comprador
Evidencia necesaria antes de seleccionar
No dé por sentado
Pasivación con ácido cítrico
¿Se permite el proceso con ácido cítrico para la aleación exacta y el pedido correspondiente?
Aprobación de la especificación, alcance del procesador responsable y plan de verificación
Que el ácido cítrico sea universalmente mejor, más seguro o más eficaz
Pasivación con ácido nítrico
¿Se permite el proceso con ácido nítrico y están los controles del sitio de procesamiento dentro del alcance aprobado?
Aprobación de la especificación, controles del procesador y responsabilidad de liberación
Que el ácido nítrico sea universalmente más potente u obligatorio
Decapado antes de la pasivación
¿Quedan la cascarilla, los óxidos o la decoloración térmica de soldadura fuera del alcance de una pasivación sin pretratamiento?
Inspección del estado superficial y límite definido para la eliminación de material
Que la pasivación por sí sola elimine todo tipo de óxidos
Electropulido
¿Se busca eliminar material de la superficie de forma controlada o modificar el acabado superficial?
Revisión de dimensiones, acabado, bordes y superficies funcionales
Que el electropulido siempre pueda sustituir la pasivación
Regla para seleccionar el proceso:
Envíe el material exacto, el estado inicial de la superficie, las dimensiones críticas, la especificación permitida y el objetivo de aceptación. Zhenling utilizará esos datos para organizar la revisión de la cotización, mientras que el pedido aprobado deberá especificar el procesador responsable y la secuencia aceptada.
Los controles del sitio de procesamiento forman parte de la calificación
El tratamiento con ácido nítrico o cítrico puede requerir controles de exposición de los trabajadores, almacenamiento de sustancias químicas, enjuague y aguas residuales, que varían según el procesador y la jurisdicción. La descripción general de una fábrica de mecanizado no sustituye la evidencia del alcance aprobado, los controles ambientales ni la autoridad de liberación del sitio de tratamiento.
Acciones para definir con el procesador
- Solicite que la cotización identifique el sitio de procesamiento responsable.
- Indique cualquier requisito relativo a un procesador aprobado por el cliente o a una acreditación.
- Exija un aviso previo a cualquier cambio de procesador, secuencia de fabricación o método de verificación.
Use los nombres de los procesos para plantear preguntas, no como prueba. Los compradores que comparan servicios de pasivación química deben basar sus requisitos en los procesos exactos de pasivación del acero inoxidable, no en promesas genéricas de «pasivación de calidad» o «pasivación eficaz». El ácido nítrico o cítrico, un proceso de electropulido, la pasivación en el sitio o una alternativa a la pasivación deben evaluarse según su finalidad y el alcance del procesador.
Defina el conjunto de evidencias de pasivación para cada pedido
El nombre de una especificación no constituye un plan de evidencias completo. El pedido debe relacionar la revisión del documento, el tratamiento permitido, el método de verificación, el muestreo, los criterios de aceptación, los registros y la autoridad de liberación.
La versión franca:
Zhenling no afirmará que mencionar ASTM A967 valide la idoneidad para una aplicación, y esta página no dará a entender que una certificación de la empresa se extienda al procesador responsable o al pedido liberado. La identidad del procesador, el método y la responsabilidad de liberación se presentarán como datos por confirmar en la etapa de cotización hasta que se aporte la evidencia del pedido.
Correspondencia entre especificaciones y pruebas
| Dato del pedido | El comprador o ingeniero debe definir | Estado en la cotización | Evidencia de liberación |
|---|---|---|---|
| Documento rector | Revisión exacta de ASTM A967, AMS 2700 o del documento del cliente especificado por el comprador | Enviar para revisión | El certificado hace referencia al requisito del pedido aceptado |
| Secuencia de tratamiento | Método con ácido cítrico, nítrico u otro permitido por el pedido, y cualquier pretratamiento | Confirmar antes de la aprobación | Procesador responsable y secuencia de tratamiento identificados |
| Prueba de verificación | Método identificado, límites de idoneidad y criterios de aceptación de la aplicación | Confirmar la aplicabilidad | Informe de pruebas con resultado y disposición |
| Muestreo | Definición del lote, cantidad de muestras, frecuencia y regla para repetir las pruebas | Incluir expresamente en la cotización | Registro trazable del lote y de las piezas muestreadas |
| Registros | Requisitos sobre certificados, resultados originales, conservación de registros, cambios y no conformidades | Incluir expresamente en la cotización | Conjunto de documentos de liberación específico del pedido |
Lista de evidencias de pasivación
-
Identificación
Plano, revisión, colada del material, lote y cantidad
-
Alcance del proceso
Procesador responsable, sitio, tratamiento y zonas protegidas
-
Verificación
Método, muestra, criterios de aceptación, resultado y disposición
-
Trazabilidad
El certificado vincula el lote liberado con el pedido aprobado
-
Embalaje
Secado, materiales de contacto, segregación y protección para la exportación
-
Control de cambios
Cambios de procesador, secuencia de fabricación, prueba o material que requieren aviso
Cómo interpretar ASTM A967/A967M-25
La edición vigente de 2025 de ASTM A967/A967M-25 abarca tratamientos químicos alternativos para piezas de acero inoxidable y métodos cualitativos para verificar su eficacia. Su alcance señala expresamente que no pretende ofrecer orientación ni recomendaciones sobre la idoneidad de grados, tratamientos o criterios de aceptación para aplicaciones específicas.
- La prueba de sulfato de cobre, la inmersión en agua, la exposición a alta humedad u otro método de verificación identificado deben definirse para cada pedido, sin considerarse una garantía general de desempeño.
- Un resultado de confirmación cualitativa no determina cuánto resistirá la pieza a la corrosión en el entorno de servicio del comprador.
- ASTM A380, ASTM A967 y AMS 2700 no deben considerarse automáticamente equivalentes, ni en el ámbito aeroespacial ni en otros.
Mantenga separadas 3 categorías de evidencia para la calificación
A
Evidencia de la empresa Zhenling
Registros de la empresa, revisión de planos, materiales, mecanizado, fabricación y coordinación de proyectos. Las credenciales CE o ASME indicadas en los materiales de la empresa no son, por sí solas, pruebas concluyentes de un proceso de pasivación ni de un lote liberado.
B
Evidencia del procesador responsable
Para el pedido deben especificarse el sitio real, el alcance del tratamiento aprobado, la responsabilidad sobre los baños y la inspección, los límites de verificación y los registros de liberación; no deben deducirse de un perfil en línea.
C
Aprobación del proyecto del cliente
Listas de procesadores aprobados, reconocimientos sectoriales o criterios de aceptación específicos del proyecto, cuando los requisitos del comprador así lo exijan. Un certificado de una categoría no sustituye sin más la evidencia exigida en otra.
Controle los riesgos de aplicación en componentes de control de fluidos y piezas mecanizadas a medida
Las aplicaciones de la pasivación presentan distintas condiciones iniciales de superficie, vías de contaminación y riesgos documentales. Estas fichas de aplicación invitan a revisar esos aspectos; no afirman un desempeño frente a la corrosión, no garantizan la vida útil ni hacen referencia a proyectos de pasivación terminados por Zhenling.
Evidencia específica de la aplicación
La evidencia de aceptación de un componente no puede extenderse automáticamente a otra aplicación. Solicite a Zhenling una revisión del plano de mecanizado de precisión; así podrán relacionarse cada válvula, componente de recipiente a presión o pieza a medida con sus superficies reales, su especificación y los riesgos de prueba y liberación.
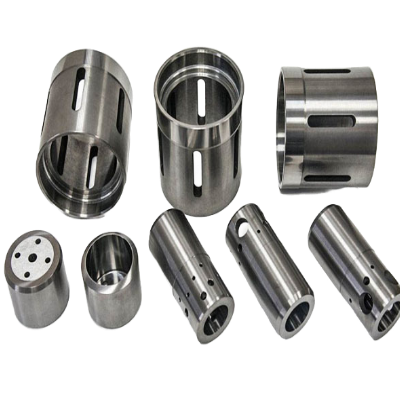
Componentes de control de fluidos
Componentes de control de fluidos
- Riesgo por revisar caras de sellado, conductos de flujo, sustancias químicas atrapadas y nueva contaminación.
- Datos que debe proporcionar fluidos, superficies en contacto con el fluido, acabado, limpieza y zonas excluidas del tratamiento.
- Evidencia que debe solicitar secuencia de fabricación, resultado de la verificación, secado y embalaje protector.
Componentes de recipientes a presión
Componentes de recipientes a presión
- Riesgo por revisar decoloración térmica de soldadura, óxidos, identificación del material y notas contradictorias sobre códigos.
- Datos que debe proporcionar condición de la soldadura, revisión del plano, trazabilidad del material y especificación del pedido.
- Evidencia que debe solicitar procesador responsable, liberación del lote y registro de aceptación exigido por el comprador.
Piezas mecanizadas a medida
Piezas mecanizadas a medida
- Riesgo por revisar contaminación por herramientas, orificios roscados, características geométricas ciegas y dimensiones críticas.
- Datos que debe proporcionar historial de mecanizado, acabado superficial, tolerancias, cantidad y división en lotes.
- Evidencia que debe solicitar protección de características geométricas, condición de la pieza durante la inspección, segregación y controles de embalaje.
La trayectoria de la empresa no demuestra el proceso
La información proporcionada por la empresa describe a Zhenling como un fabricante a medida fundado en 2006, con una fábrica de 8,000 m², un taller de 6,000 m² y experiencia en la coordinación de componentes industriales mecanizados, soldados y ensamblados. Estos datos respaldan la revisión de fabricación según planos; no demuestran la composición química usada en la pasivación, la capacidad de tratamiento, la acreditación del procesador ni el cumplimiento de un pedido.
- La evidencia de fabricación respalda la revisión de la pieza y el plano.
- La evidencia del procesador respalda el alcance del tratamiento y la verificación.
- La evidencia del cliente respalda la aprobación y la liberación específicas del proyecto.
Una cotización aprobada debe indicar quién realiza el tratamiento, qué alcance está autorizado, cómo se verifica el lote y quién lo libera. Solicite esa cadena de responsabilidades antes de considerar la trayectoria general de fabricación de un proveedor como evidencia.
Compare las cotizaciones de pasivación según el alcance, la evidencia y el riesgo de entrega
Un precio unitario bajo puede ocultar responsabilidades no contempladas en limpieza, pruebas, registros, embalaje o flete. Use la herramienta de preparación de datos para solicitudes de cotización a fin de presentar el mismo alcance técnico y comercial a cada empresa de pasivación antes de comparar sus ofertas.
Comparación del alcance de las cotizaciones
Compare precios solo después de equiparar el plano, los límites del proceso, la evidencia de las pruebas y la responsabilidad de entrega. Cada cotización de servicios de pasivación debe identificar el plano, los límites de los servicios de pasivación de metales, el procesador responsable, la evidencia de las pruebas y la responsabilidad de entrega.
| Aspecto por comparar en la cotización | Proveedor A | Proveedor B | Criterio de decisión |
|---|---|---|---|
| Pretratamiento incluido | Registrar el alcance y las exclusiones | Registrar el alcance y las exclusiones | Comparar superficies con condiciones iniciales equivalentes |
| Verificación y muestreo | Indicar el método y la base de definición del lote | Indicar el método y la base de definición del lote | Rechazar una afirmación de «probado» sin detalles |
| Registros y trazabilidad | Enumerar los entregables | Enumerar los entregables | Verificar que corresponda al conjunto de documentos de liberación exigido por el comprador |
| Embalaje y logística | Definir la responsabilidad | Definir la responsabilidad | Incluir la prevención de una nueva contaminación y la manipulación para exportación |
| Procesador y aviso de cambios | Identificar el sitio y sus controles | Identificar el sitio y sus controles | Evitar un cambio no aprobado de secuencia de fabricación o de sitio |
No se da a entender que exista un rango público de precios o plazos de entrega.
El costo y el plazo de entrega de la pasivación dependen del material, la geometría de la pieza, la cantidad, la superficie inicial, la secuencia permitida, las pruebas, la documentación, el embalaje y la logística. Cargue el plano y los datos de la solicitud de cotización para que Zhenling pueda ofrecerle una cotización basada en el alcance específico, en vez de un precio inicial que no permite una comparación válida.
Señal de alerta: «proceso estándar»
Pregunte qué revisión del documento, tratamiento y pretratamiento incluye esa expresión. La etiqueta «estándar» no define un alcance técnico completo si no se especifican los supuestos sobre el material y la superficie.
Señal de alerta: «probado»
Solicite el método, la base de muestreo, el criterio de aceptación, el formato de los resultados y la regla de disposición. Una referencia a pruebas sin esos datos no permite comparar cotizaciones en igualdad de condiciones.
Señal de alerta: «entrega incluida»
Pregunte en qué punto se transfiere la responsabilidad y si se incluyen el embalaje, los documentos de exportación, el flete, la protección contra la humedad y la liberación final. La integridad de las condiciones comerciales influye en el riesgo de entrega.
HERRAMIENTAS DE INGENIERÍA PARA PASIVACIÓN
Herramientas profesionales de cálculo, comparación de alcances y estimación de evidencias para la ingeniería de acabados superficiales.
Convierta una nota incompleta de pasivación en una solicitud de cotización que pueda revisarse
Envíe el plano, el material, el historial de la superficie y los requisitos de aceptación para revisar una cotización específica de su aplicación.
Solicite una revisión del alcance¿Qué información se necesita para cotizar una pasivación?
Proporcione el plano y su revisión, el grado exacto del material, las dimensiones, la cantidad, el estado inicial de la superficie, las operaciones previas, el requisito rector, el método permitido, las pruebas, el muestreo, el certificado, la trazabilidad y la fecha de entrega prevista. Identifique las superficies críticas o excluidas del tratamiento e indique cualquier requisito de recurrir a un procesador aprobado.
¿Una pieza de acero inoxidable necesita pasivación si se mecaniza o se suelda?
No necesariamente. El mecanizado y la soldadura pueden dejar hierro libre, aceite, óxidos o decoloración térmica; la necesidad de limpieza, decapado, pasivación u otra secuencia depende de la aleación, el estado superficial, el plano y los requisitos de servicio.
¿Cómo se elige entre la pasivación con ácido cítrico y con ácido nítrico?
La selección debe basarse en la aleación exacta, la especificación del comprador, el método permitido, el alcance del proveedor del tratamiento y el plan de verificación. Los estudios controlados no permiten afirmar de forma general que una composición química sea la mejor para todos los grados de acero inoxidable o todas las aplicaciones.
¿Cuál es la diferencia entre pasivado, decapado y electropulido?
El pasivado actúa sobre la contaminación reactiva de la superficie y favorece la formación de una película de óxido pasiva, mientras que el decapado elimina cascarilla y óxidos mediante un proceso distinto que retira material. El electropulido modifica activamente la superficie del metal. La secuencia de fabricación necesaria puede incluir varias etapas controladas, pero no debe darse por sentado.
¿Puede el pasivado afectar las dimensiones o el acabado superficial?
Una secuencia de fabricación que solo incluye pasivado no se elige para mecanizar una característica geométrica, pero la manipulación, la limpieza, el decapado, el electropulido y otros procesos pueden tener distintas consecuencias para la superficie y las dimensiones. Indique en el plano las dimensiones críticas, los requisitos de acabado y las superficies que deben protegerse para su evaluación.
¿Puede un pedido hacer referencia a ASTM A967, ASTM A380 o AMS 2700?
Sí, el comprador puede presentar el documento pertinente y su revisión para comparar cotizaciones. No dé por sentado que los documentos son intercambiables ni que la sola mención de una norma define la aleación, la secuencia de fabricación, la prueba, el muestreo o los criterios de aceptación para la aplicación.
¿Qué pruebas y registros de verificación debe solicitar el comprador?
Defina un método aceptado que cumpla con lo establecido en el pedido y sea adecuado para la pieza y los criterios de aceptación. Especifique el lote, la cantidad de muestras, la forma de presentar los resultados, el certificado, la trazabilidad, la repetición de pruebas, la disposición y la responsabilidad de liberación, en lugar de pedir únicamente un informe de pruebas genérico.
¿Qué factores afectan el costo y el plazo de entrega del pasivado?
El material, la geometría, el tamaño del lote, el estado inicial de la superficie, la limpieza o el pretratamiento, la composición química permitida, las áreas protegidas, las pruebas, el muestreo, la documentación, el empaque, la calificación del proveedor del tratamiento y la logística influyen en la cotización. Sin esos datos, las cifras públicas fijas no serían confiables.
¿Cómo deben empacarse las piezas terminadas para reducir el riesgo de recontaminación?
Los requisitos del pedido deben especificar, según corresponda, el secado, los materiales limpios que estarán en contacto con las piezas, la separación de las piezas, la protección de cavidades o roscas, el control de la humedad y el empaque para exportación. La evidencia del empaque debe ser acorde con el riesgo de falla y el modo de entrega, en lugar de depender de un “empaque estándar” sin especificar.
¿El pasivado se realiza internamente o mediante una secuencia de procesamiento aprobada?
El alcance general del modelo de entrega de Zhenling no se ha confirmado públicamente para esta página. Una cotización aprobada identificará al proveedor responsable del tratamiento y el alcance del tratamiento, la verificación y la liberación específicos del pedido antes de que el comprador apruebe el pedido.






