Póngase en contacto con Zhenling

Servicios de recubrimiento en polvo a medida para piezas metálicas industriales
Los servicios de recubrimiento en polvo para piezas metálicas a medida deben partir de los requisitos de la pieza terminada, no de una elección genérica de color. Envíe el plano o archivo 3D, el sustrato, la cantidad, el entorno de uso, el color, el brillo, la textura, las zonas que deben enmascararse por razones funcionales, la evidencia de aceptación, el empaque y el destino para que Zhenling Metal evalúe la viabilidad y defina el alcance de la cotización. Las consultas sobre servicios de recubrimiento en polvo deben incluir el sustrato, el pretratamiento, el sistema de recubrimiento en polvo, el espesor de película, el enmascarado, los requisitos de adherencia o resistencia a la corrosión y el empaque. Deje identificadas las cuestiones pendientes. La capacidad, los registros y los plazos solo quedan definidos para el pedido cuando la cotización escrita resuelve esas cuestiones.
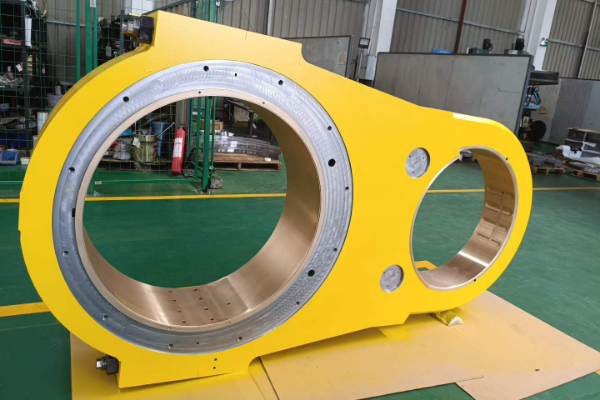
Definición de la pieza
Revisión del plano, material, condición de recepción, cantidad y dimensiones críticas.
Definición del acabado
Exposición, datos del sistema de recubrimiento en polvo, apariencia, enmascarado y condiciones de aceptación.
Definición de la entrega
Registros de inspección, empaque, destino, condiciones de flete y plazo solicitado.
Servicios de recubrimiento en polvo para piezas industriales que requieren un acabado definido
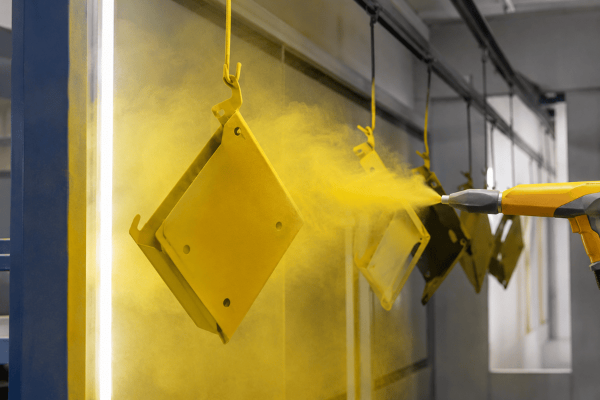
En el recubrimiento industrial en polvo, se aplica polvo seco sobre una superficie metálica preparada y se cura hasta formar una película, pero esa descripción no elimina el riesgo para el comprador. Un recubrimiento puede parecer aceptable y aun así fallar en una rosca, una cara de sellado, un punto de conexión a tierra, el borde de una soldadura o la inspección de recepción porque el requisito funcional nunca se incorporó al alcance aprobado. La realidad es que la apariencia por sí sola no demuestra la funcionalidad; por eso, solicite una evaluación del acabado basada en el plano antes de dar por definida la elección del recubrimiento.
El alcance del recubrimiento industrial en polvo depende del sustrato, la preparación, el sistema de recubrimiento y el plan de aceptación aprobados; las propiedades de un recubrimiento no pueden deducirse solo del polvo.
Pase el cursor para voltear
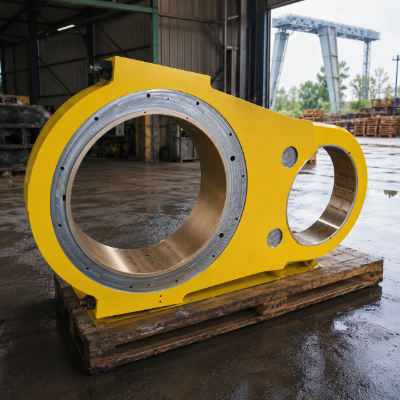
Protección funcional
Defina la exposición antes de hablar de durabilidad
Indique si la pieza funciona en interiores o exteriores y, después, especifique la humedad, la corrosión, la limpieza, el desgaste, el contacto y la vida útil esperada. Un acabado duradero o la resistencia a la corrosión solo se convierten en objetivos de diseño cuando se confirman el sustrato, la preparación superficial, el sistema de recubrimiento y el plan de evidencias.
Pase el cursor para voltear
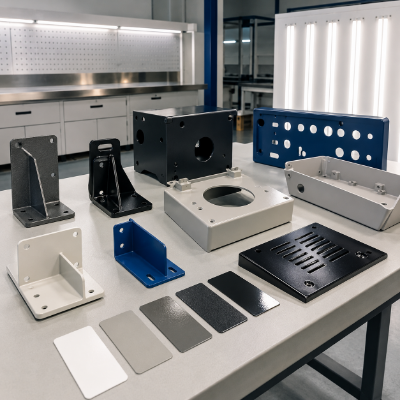
Control de la apariencia
Convierta las descripciones visuales en criterios medibles
Defina la referencia de color, el brillo, la textura, las áreas visibles, la muestra aprobada, las condiciones de observación y la variación aceptable. Expresiones como «alta calidad», «impecable» o «duradero» no sustituyen los criterios de aceptación.
Pase el cursor para voltear
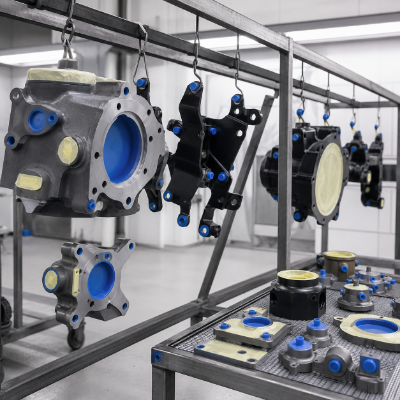
Protección del ensamble
Considere el espesor acumulado del recubrimiento en la geometría de la pieza
Marque las roscas, los orificios, los asientos de rodamientos, las caras de acoplamiento, las superficies de apoyo de las juntas, las zonas de conexión a tierra y los puntos de sujeción en el bastidor. Así evitará que el recubrimiento en polvo genere problemas de ajuste, eléctricos o de sellado, o retrabajos evitables.
Defina el acabado antes de solicitar una cotización
La ficha de definición del acabado convierte una solicitud imprecisa de recubrimiento en polvo en seis decisiones que pueden revisarse. Es necesaria porque, cuando faltan datos, diseño, compras, el responsable del recubrimiento, inspección y entrega trabajan con supuestos distintos; completarla no demuestra que todos los materiales, polvos, estándares o ensayos estén disponibles.
02
Exposición y desempeño
- Entorno interior o exterior, contacto, temperatura, humedad, sustancias químicas, desgaste y limpieza.
- Vida útil requerida y tipos de falla que el diseño debe evitar.
- Cualquier especificación aplicable del producto, del cliente o de carácter normativo, junto con su revisión vigente.
03
Color, brillo, textura y apariencia
- Código o sistema de color, método o intervalo de brillo y acabado liso o texturizado.
- Superficies visibles de clase A, áreas ocultas, expectativas para los bordes y variación aceptable.
- Panel patrón, muestra aprobada, función de las fotografías, uniformidad entre lotes y responsable de la aprobación.
04
Límites funcionales
- Roscas externas e internas, orificios, asientos de rodamientos, caras de acoplamiento, superficies de apoyo de juntas y áreas de referencia.
- Superficies de conexión a tierra o contacto eléctrico, zonas que se soldarán después del recubrimiento y áreas que deben quedar libres.
- Posiciones permitidas de sujeción en el bastidor o de contacto y cualquier comprobación dimensional posterior al recubrimiento.
05
Cantidad, empaque y entrega
- Cantidad de piezas, distribución de lotes, revisión del plano, fecha solicitada, destino y condiciones de flete.
- Protección individual, separadores, control de humedad, etiquetas, cajas, embalajes de madera o empaques retornables.
- Responsabilidades que deben asignarse para el control de cambios, la manipulación, el transporte y las no conformidades.
06
Evidencia, aceptación y calificación
- Método de ensayo, criterio aplicable a las probetas o al lote de producción, condiciones de exposición, ubicación, muestreo y criterio de aprobación.
- Formato de registro, responsable, muestra aprobada, decisión sobre la primera pieza de producción y respuesta ante una no conformidad.
- Requisito de producto calificado, responsable del proceso aprobado, certificado vigente o laboratorio externo, cuando se especifique.
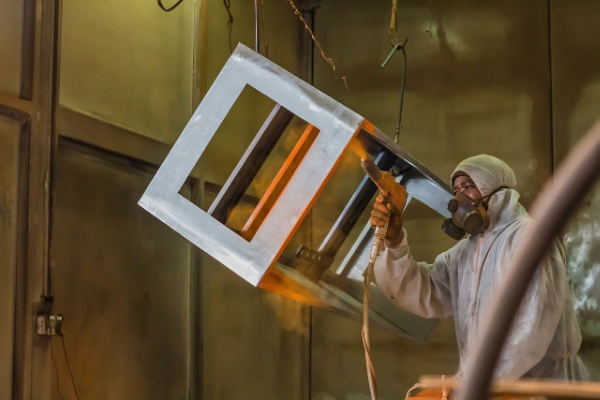
Hoja de trabajo independiente
Copie la ficha en su solicitud de cotización. Esta hoja de trabajo puede usarse antes de contactar a Zhenling Metal y permite a los equipos de compras e ingeniería resolver internamente las decisiones pendientes. Marque los puntos sin resolver como «por confirmar» en vez de hacer suposiciones.
Contexto de las especificaciones: las especificaciones de QUALICOAT distinguen entre los requisitos de la planta, los materiales y el producto terminado.
Solicite una cotización con el acabado definido
Proteja roscas, ajustes y superficies funcionales con un enmascarado claramente definido
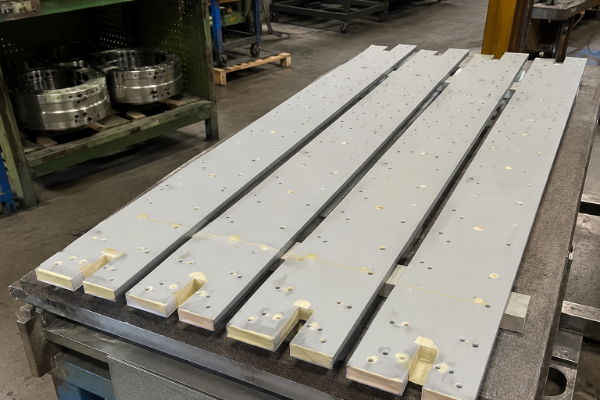
Roscas y agujeros: indique si deben recubrirse, enmascararse o inspeccionarse.
Caras de acoplamiento y sellado: defina el límite funcional.
Zonas de conexión a tierra y contacto: defina qué superficies deben quedar como metal desnudo.
Puntos de sujeción en el bastidor y caras visibles: apruebe las zonas de contacto que quedarán a la vista.
El espesor del recubrimiento puede convertirse en una dimensión funcional en una rosca, un agujero, un asiento de rodamiento, una cara de acoplamiento, una superficie de apoyo de junta o un contacto de conexión a tierra. Un enmascarado omitido puede trabar un ensamble, eliminar una holgura, interrumpir la continuidad eléctrica, comprometer un sello o exigir una limpieza difícil, porque el recubrimiento curado permanece en la pieza al comenzar el ensamble.
El plano debe definir el límite final, sin dejarlo a una suposición en el taller. Zhenling Metal puede revisar un plano anotado durante la cotización; el proceso de enmascarado, la holgura prevista para el recubrimiento, la capacidad del responsable del proceso y el método de verificación quedan sujetos al alcance aprobado.
- Indique expresamente qué se debe recubrir: marque las superficies que recibirán el recubrimiento, no solo las que deben enmascararse.
- Indique el motivo: función de la rosca, ajuste del rodamiento, sellado, conductividad, soldadura o control de la apariencia.
- Vincule el límite con la inspección: elija evidencia visual, un calibre, una comprobación de la rosca o un registro dimensional.
- Controle los cambios: revise el plano cuando cambie un límite de enmascarado, en lugar de confiar en que alguien recuerde un correo electrónico.
Alcance del proceso de recubrimiento en polvo y de su aceptación
Defina el alcance completo del acabado y la protección
Defina en la solicitud de cotización el sustrato y el pretratamiento, el sistema de recubrimiento en polvo, el espesor objetivo de película, las áreas enmascaradas, los requisitos de adherencia o de ensayo de niebla salina, la muestra de apariencia, las condiciones de empaque, el responsable de los ensayos y el registro de liberación.
Resultado de la revisión
Una lista breve de puntos por resolver, no una aprobación automática
Envíe un plano sencillo o una captura de pantalla e indique la función prevista. La revisión puede señalar límites de recubrimiento poco claros, pero no garantiza el ajuste ni confirma una capacidad de enmascarado que no se haya verificado.
Haga corresponder el sustrato y el sistema de recubrimiento con el entorno de uso
Los resultados del recubrimiento en polvo varían según el metal, la superficie recibida, la preparación, el curado, la geometría y el entorno de uso. El riesgo aumenta cuando un comprador pide «recubrimiento en polvo» sin definir la limpieza, el acabado previo, la condición de las soldaduras, la exposición a la corrosión, la adherencia o la apariencia. Un sustrato que se ve limpio puede conservar residuos del proceso u óxidos que deben contemplarse en el plan de preparación.
| Datos del comprador | Por qué afectan la decisión | Qué confirmar durante la cotización |
|---|---|---|
| Aleación de aluminio o condición de la pieza fundida | El óxido, la porosidad, los antecedentes de fundición, los fluidos de mecanizado y las expectativas de apariencia pueden afectar la preparación y el riesgo de desgasificación. | Condición de recepción, preparación superficial, límite de apariencia, enmascarado, revisión del curado y evidencia requerida. |
| Acero al carbono o aleado | El óxido, la cascarilla, el aceite, los bordes afilados, las cavidades y los residuos de fabricación pueden impedir una adherencia uniforme del recubrimiento. | Limpieza, pretratamiento, si se especifica arenado u otra secuencia de fabricación, tratamiento de bordes y definición del sistema. |
| Acero inoxidable | El acabado superficial, la contaminación y las áreas funcionales que deben quedar sin recubrimiento pueden requerir consideraciones distintas de las aplicadas al acero común. | Preparación, criterio de adherencia, muestra de apariencia y superficies que deben quedar sin recubrimiento. |
| Piezas fabricadas o de lámina metálica | Las soldaduras, uniones, esquinas, paredes delgadas, residuos atrapados, orientación al colgar las piezas y exposición térmica pueden generar defectos o deformaciones. | Finalización de las soldaduras, limpieza, sujeción en bastidores, revisión de la geometría, procesos de recubrimiento, manipulación y empaque. |
| Sistema de recubrimiento especificado por el comprador | Los requisitos relativos a productos termoestables, termoplásticos, epóxicos, imprimaciones o productos calificados modifican la aplicabilidad y la interpretación de los ensayos. | Producto o especificación exactos, revisión, lista de productos aprobados, calificación del responsable del proceso, criterios de curado y evidencia de aceptación. |
En la práctica, la elección depende de la aplicación: solicite una revisión del sustrato y el acabado frente al plano antes de convertir una familia conocida de polvos en un requisito de compra. Si aún no se ha definido el proceso de acabado, los proyectos con aluminio también pueden evaluarse frente a los servicios de anodizado, mientras que las piezas ferrosas que necesitan un acabado de conversión delgado pueden compararse con el acabado por óxido negro. Son opciones de selección, no especificaciones intercambiables sin revisar el plano y el entorno de uso.
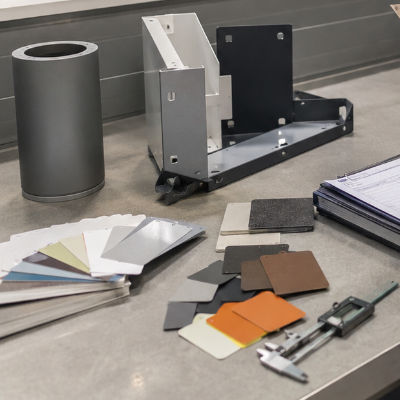
La preparación superficial no equivale a una limpieza para mejorar la apariencia. Las guías del sector relacionan los aceites residuales, óxidos, suciedad del taller, herrumbre, cascarilla y salpicaduras de soldadura con defectos del acabado; por eso, la preparación debe ajustarse al sustrato y la aplicación, en lugar de limitarse a pedir «metal limpio».
Dicho sin rodeos: ni una familia conocida de polvos ni una película que parece más resistente son automáticamente la elección correcta. Zhenling Metal no afirmará que un mayor espesor siempre sea mejor, que un mismo pretratamiento sirva para todos los metales o que los criterios de un recubrimiento automotriz puedan aplicarse a equipos industriales sin relación; cada decisión debe comprobarse frente al plano, la exposición, la evidencia del responsable del proceso y el plan de aceptación.
Comunique los antecedentes de la pieza
Las piezas fundidas, las superficies galvanizadas, los acabados anteriores, la contaminación y los calentamientos previos pueden plantear dudas sobre la desgasificación o la adherencia. Zhenling Metal debe recibir esos antecedentes antes de confirmar una secuencia de fabricación.
Distinga el desempeño de los mensajes comerciales
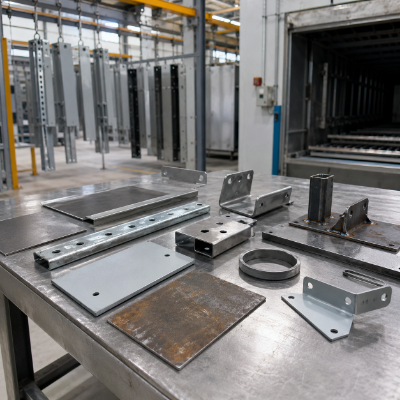
Los objetivos relacionados con el entorno de uso, la durabilidad y la resistencia a la corrosión requieren un sistema definido y una base de evidencia. Un servicio de recubrimiento en polvo no puede deducirlos solo del color o de la familia de resinas.
Mantenga claros los límites de la calificación
Un certificado general de calidad no equivale automáticamente a una calificación del proceso de recubrimiento en polvo. Si el contrato exige una, solicite la certificación exacta, su alcance, la planta, su vigencia y su aplicabilidad.
Parta del plano para preparar la cotización y la entrega
Un proceso que permita preparar la cotización debe relacionar el plano con los requisitos de acabado, inspección, empaque y entrega, sin dar a entender que un solo proveedor realiza todas las operaciones en sus instalaciones. La razón es práctica: las reglas de compra tratan las especificaciones, el aseguramiento de la calidad, el empaque, la documentación y la entrega como responsabilidades separadas, porque cualquier vacío puede causar demoras, rechazos o responsabilidades. En términos claros, coordinar el trabajo no demuestra que el proceso de recubrimiento se haga internamente; solicite una revisión del alcance basada en el plano que identifique quién realiza y verifica cada operación.
01
Envíe
Envíe el plano o modelo vigente, el sustrato, la condición de recepción, la cantidad, el entorno de uso, el acabado deseado y el destino.
02
Revise
Identifique las preguntas pendientes sobre preparación, enmascarado, sujeción en bastidores, apariencia, curado, dimensiones, ensayos y responsabilidades.
03
Defina
Indique qué incluye la cotización en cuanto a proceso, inspección, informes, empaque, condiciones de flete y plazos.
04
Apruebe
Deje fijados la revisión del plano, la muestra o el estándar visual, el método de aceptación, los responsables y la regla de control de cambios.
05
Libere
Programe la producción y la entrega solo conforme al alcance aprobado, una vez resueltos o aceptados expresamente los puntos pendientes.
PKG-A
Paquete de geometría
Plano 2D, modelo 3D, revisión, dimensiones e indicaciones de enmascarado.
PKG-B
Paquete de acabado
Sustrato, condición de la pieza, especificación, color, brillo, textura y muestra aprobada.
PKG-C
Paquete de evidencias
Método, ubicación, muestreo, criterios de aprobación, registros, calificación y responsable de la aprobación.
PKG-D
Paquete de entrega
Cantidad, distribución de lotes, empaque, etiquetas, destino, regla Incoterms si se utiliza y fecha solicitada.
“
El alcance aprobado debe definir el acabado como un requisito de la pieza, sin dejar que el responsable del recubrimiento tenga que reconstruir la intención del diseño después de iniciada la producción.
Confirme durante la cotización si un mismo alcance comercial incluye fabricación, recubrimiento en polvo, inspección, empaque y flete. Zhenling Metal no afirmará que dispone de un departamento interno de recubrimiento ni de un protocolo de control del responsable del proceso sin evidencia documental; una regla Incoterms distribuye tareas, costos y riesgos de entrega, pero no define la aceptación del proceso de recubrimiento.
Defina criterios verificables de aceptación del recubrimiento en polvo
«Recubrimiento en polvo de calidad» no es una especificación, y un certificado puede dar a entender que se auditaron controles que no estaban incluidos en su alcance. Un plan de aceptación sólido define qué se mide, cómo, dónde, cuándo y quién lo hace, porque los ensayos de espesor, curado, adherencia, dureza, brillo, textura, apariencia y corrosión responden preguntas distintas.
Para decirlo con claridad, nombrar un ensayo sin definir su método, ubicación, muestreo y criterio de aprobación deja sin resolver el riesgo de aceptación. Solicite un plan de aceptación verificable, vinculado con el plano y el contrato, antes de la liberación.
Esta matriz ayuda al comprador a definir la evidencia, pero no demuestra que todos los ensayos se realicen en equipos propiedad de Zhenling ni que exista una certificación vigente del proceso de recubrimiento. Si se exige un producto calificado, un responsable del proceso aprobado, un laboratorio acreditado o un certificado específico del cliente, adjunte la especificación exacta, su revisión y la lista de aprobaciones a la solicitud de cotización.
| Requisito | Método o referencia | Ubicación | Muestreo | Evidencia |
|---|---|---|---|---|
| Color y apariencia | Panel aprobado, método de diferencia de color identificado o estándar visual definido | Superficies visibles y todas las áreas expuestas indicadas en el plano | Primera pieza de producción, cada lote o muestra acordada | Muestra aprobada, fotografías controladas o informe |
| Brillo y textura | Método instrumental especificado o muestra aprobada | Zona plana, accesible y representativa | Frecuencia acordada | Registro de lecturas o aprobación de la muestra |
| Espesor del recubrimiento | Norma identificada y principio de funcionamiento del instrumento | Áreas planas, bordes y zonas funcionales, según corresponda | Número y distribución definidos de las lecturas | Hoja de lecturas o informe de inspección |
| Adherencia, curado o dureza | Método y nivel de aceptación especificados | Pieza de producción o panel de ensayo acordado | Por lote, turno, primera pieza de producción o según el contrato | Registro del ensayo con método y resultado |
| Corrosión o durabilidad | Únicamente el método de exposición, la duración, la probeta y la regla de evaluación indicados | Pieza o panel de ensayo, según se especifique | Plan de validación acordado | Informe del proveedor o de un laboratorio independiente |
| Enmascarado y ajuste | Límite definido en el plano más una comprobación visual, con calibre o dimensional | Roscas, orificios, zonas de ajuste, sellos, conexiones a tierra y áreas de contacto | Primera pieza de producción más el muestreo acordado | Registro de inspección, fotografía o resultado de la comprobación con calibre |
Solidez de la evidencia
Adapte los registros al riesgo de compra
Una pieza cuyo principal requisito es la apariencia puede necesitar una muestra aprobada y fotografías por lote, mientras que un ensamble de función crítica puede requerir mediciones definidas, registros y una revisión independiente. Elija el nivel de evidencia según el plano y el contrato, no mediante un paquete universal de ensayos.
Verificación de la calificación
Pregunte qué cubre realmente el certificado
La certificación del Powder Coating Institute evalúa procesos y controles específicos del recubrimiento, mientras que un certificado general de gestión de calidad tiene otro alcance. Zhenling Metal recomienda verificar el certificado vigente, el programa, la planta, su estado y su aplicación, en vez de aceptar un distintivo sin comprobarlo.
Compare las cotizaciones de recubrimiento en polvo por alcance, riesgo y evidencia
Un comprador no puede comparar cotizaciones de proveedores solo por el precio unitario si parten de supuestos distintos sobre la condición de recepción, la preparación, el sistema de recubrimiento, el enmascarado, la inspección, el empaque, el flete y el tratamiento de las no conformidades. Una cotización baja con un alcance indefinido puede trasladar al comprador el riesgo de retrabajos, interrupciones del ensamble, rechazos, demoras o envíos repetidos.
Cotizado
Alcance comparable
- Cantidad, distribución de lotes, revisión del plano y condición de recepción de la pieza
- Definición de la preparación superficial y del sistema de recubrimiento
- Color, brillo, textura, enmascarado, sujeción en bastidores y estándar de apariencia
- Métodos de inspección, registros, operaciones secundarias y empaque
- Destino, condiciones de flete, plazo solicitado, control de cambios y responsables
Aún sin definir
Cadena de costos derivados del riesgo
- Límite no definido → suposición equivocada sobre el recubrimiento o el enmascarado
- Suposición equivocada → falla de ajuste, apariencia, adherencia o documentación
- Falla → clasificación de piezas, retrabajo, reemplazo, retraso de la línea o rechazo
- Responsabilidad sin asignar → disputa, nuevos costos de flete y retrasos en el cronograma
IMPACTO COMERCIAL
Si faltan los datos del proyecto, no se puede justificar el retorno de la inversión ni estimar con precisión el plazo de recuperación.
Verificación de evidencias detrás del lenguaje de los proveedores.
Las frases de búsqueda habituales sirven para encontrar proveedores, pero no son especificaciones; antes de comparar ofertas, convierta cada expresión de la lista siguiente en un registro aplicable al pedido.
Expresiones que aparecen en las páginas de los proveedores
Qué no demuestra la expresión
Evidencia que debe solicitar
Recubrimiento en polvo comercial; servicios de recubrimiento industrial en polvo; servicio integral de recubrimiento en polvo; servicio integral; gama de servicios de recubrimiento en polvo
El modelo de entrega, las operaciones incluidas, las exclusiones o la responsabilidad sobre el pedido.
Una cotización que identifique quién realiza, coordina, inspecciona, empaca y garantiza cada operación.
Empresas de recubrimiento en polvo; planta de recubrimiento en polvo; planta de producción; experiencia en recubrimiento en polvo
Que la planta, el personal, los equipos o los controles mencionados se apliquen a la pieza del comprador.
Alcance de la planta, responsabilidad sobre el proceso, estado de calificación y evidencia específica del pedido.
Recubrimiento en polvo de máxima calidad; acabados de alta calidad; la mejor calidad; trabajo de calidad; calidad y precisión; valor agregado; acabado impecable
Un requisito medible de apariencia, ajuste, adherencia, corrosión o documentación.
Método de aceptación, límite, criterio de muestreo, referencia aprobada y responsable.
Ventajas del recubrimiento en polvo; soluciones de recubrimiento en polvo; ofrece recubrimiento en polvo; el recubrimiento en polvo proporciona; el recubrimiento en polvo garantiza
Un resultado garantizado o un alcance de compra completo.
Sustrato, preparación, sistema de recubrimiento, entorno, ensayos, registros y exclusiones definidos.
Proyecto de recubrimiento; necesidades de recubrimiento en polvo; uso del recubrimiento en polvo; amplia variedad de aplicaciones; diversas aplicaciones industriales; aplicaciones industriales
Que una misma secuencia de fabricación sirva para todas las aleaciones, geometrías, historias térmicas, condiciones de exposición o especificaciones aplicables.
Una evaluación de idoneidad basada en el plano, con las condiciones pendientes marcadas para su confirmación.
Piezas automotrices; productos fabricados; piezas complejas; equipos industriales; superficie metálica; recubrimientos funcionales
Que lo válido para una familia de piezas o uso final también lo sea para otra.
Sustrato, geometría, límites funcionales, entorno de uso y evidencia de aceptación comparables.
Acabados con recubrimiento en polvo; acabados texturizados; igualación de color; acabado protector; acabados industriales
Un color, brillo, textura o nivel de protección controlados, ni una apariencia uniforme entre lotes.
Muestra aprobada, condiciones de observación, método de medición, variación permitida y criterio aplicable a los lotes.
Arenado; desengrase; pretratamiento; aplicación del polvo; aplicación electrostática; dispositivo de sujeción; espesor del recubrimiento; adherencia
Qué secuencia de preparación y aplicación es adecuada o cómo se verificará.
Criterios especificados o calificados del proceso, plan de enmascarado y sujeción en bastidores, puntos de medición y registros de ensayos.
Polvo seco; recubrimiento líquido; resistencia a la corrosión; respetuoso con el medioambiente; proceso respetuoso con el medioambiente; diseñado para soportar
Un beneficio ambiental, la durabilidad o la vida útil sin una comparación definida y una base de evidencia.
Datos aplicables del material, condiciones de exposición, método de ensayo, límite de aceptación y alcance de la afirmación.
Herramientas de ingeniería para recubrimiento en polvo
Conjunto de herramientas especializadas de precisión para definir el acabado con recubrimiento en polvo, revisar los límites de enmascarado, planificar las evidencias de aceptación y normalizar el alcance de las cotizaciones.
Proporcione el plano o modelo 3D vigente, el sustrato, la condición en que se reciben las piezas, la cantidad, el uso final, el color, el brillo, la textura, los límites de enmascaramiento, las pruebas de aceptación, el embalaje, el destino y la fecha requerida. Marque cualquier condición indefinida como «por confirmar» en lugar de suponerla, porque puede cambiar el proceso, el riesgo y el precio.
Pueden presentarse para evaluación piezas de aluminio, acero al carbono o aleado, acero inoxidable, piezas fundidas, piezas mecanizadas y piezas fabricadas con lámina metálica, pero la evaluación no implica una aprobación automática. La idoneidad depende de la aleación, la condición superficial, las soldaduras, la contaminación, la geometría, los antecedentes térmicos, el sistema de recubrimiento y la especificación aplicable.
Indique mediante notas en el plano si cada característica geométrica debe recubrirse, enmascararse, dejarse sin recubrimiento o inspeccionarse después del recubrimiento. Añada la razón funcional correspondiente a las roscas, los orificios, los asientos de rodamientos, las superficies de apoyo de juntas, las zonas de puesta a tierra, las zonas de soldadura, las superficies visibles y los puntos permitidos para colgar las piezas.
Especifique la norma o el método, el espesor objetivo o el rango permitido, el sustrato, el principio de medición, los puntos de medición, el número de lecturas, el criterio de muestreo y el formato del registro. No copie un rango de espesor genérico de otra aplicación, porque el espesor de película adecuado depende del sistema de recubrimiento, la geometría, la función y la especificación aplicable.
Cuando la apariencia sea importante, proporcione la referencia de color, el método o rango de brillo, la descripción de la textura, las superficies visibles, las condiciones de observación, la variación permitida y una muestra aprobada. Indique quién aprueba la muestra y si esta rige para la primera pieza de producción, para cada lote de producción o para ambos.
El recubrimiento en polvo puede ser adecuado si el sustrato, la preparación, el sistema de recubrimiento, los bordes, el espesor de película, el ambiente de servicio y el plan de validación son compatibles. Las afirmaciones sobre el desempeño en exteriores o frente a la corrosión requieren pruebas específicas para la aplicación; el color, la familia de resinas o la palabra «duradero» no garantizan una vida útil determinada.
La cantidad, el tamaño y la geometría de las piezas, la condición en que se reciben, la preparación, el sistema de recubrimiento, los cambios de color, el enmascaramiento, la colocación en bastidores, la inspección, los informes, los trabajos adicionales, el embalaje, el destino y los plazos pueden afectar el costo. Compare cotizaciones con el mismo alcance y calcule la rentabilidad con sus propios datos de retrabajo y logística.
El plazo de entrega puede variar según el grado de definición del plano, la disponibilidad del material, la aprobación de la muestra, la disponibilidad del polvo, la complejidad del enmascaramiento, la secuencia de fabricación, la duración de las pruebas, el tamaño del lote, el embalaje, el transporte y las cuestiones técnicas pendientes. Zhenling Metal debe confirmar el calendario al preparar la cotización en lugar de publicar un plazo de entrega estándar sin verificar.
Solicite los registros exigidos por el plano, la especificación, el contrato del cliente o la evaluación de riesgos, como la aprobación de apariencia, las lecturas de espesor, los resultados de las pruebas, los registros de lote o un certificado de proceso vigente. Verifique el método, el nivel de aceptación, la planta, el alcance, la vigencia y la parte responsable antes de considerar un documento como prueba.
Sí, un comprador puede presentar una sola solicitud de cotización de una pieza terminada que defina conjuntamente los requisitos de fabricación y acabado superficial. La cotización de Zhenling Metal debe indicar qué operaciones se realizan, se subcontratan, se coordinan, se inspeccionan, se embalan o se excluyen; una sola solicitud comercial no demuestra que el recubrimiento se aplique en sus propias instalaciones.






