
Póngase en contacto con Zhenling

Por DD · Actualizado en agosto de 2026
El mecanizado CNC y la impresión 3D son dos secuencias de fabricación que no tienen un ganador universal. El mecanizado CNC suele ser una buena opción para características accesibles, interfaces controladas y producción repetitiva a partir de material en bruto calificado, mientras que la impresión 3D permite crear geometrías integradas o cerradas e iterar con poca inversión inicial. La impresión 3D y el mecanizado CNC producen piezas mediante procesos de fabricación distintos; una secuencia híbrida puede imprimir una geometría casi final y mecanizar las referencias, los barrenos, las caras de sellado o las interfaces. Decida cuál conviene según la pieza aceptada, no según el ciclo de la máquina.
La información pública de la empresa de Zhenling respalda únicamente la revisión de planos CNC y la inspección; no acredita capacidad de impresión 3D. Aquí se comparan el mecanizado CNC y la impresión 3D como alternativas para compradores, no como dos servicios de Zhenling.
El mecanizado CNC y la impresión 3D parten de flujos de material opuestos
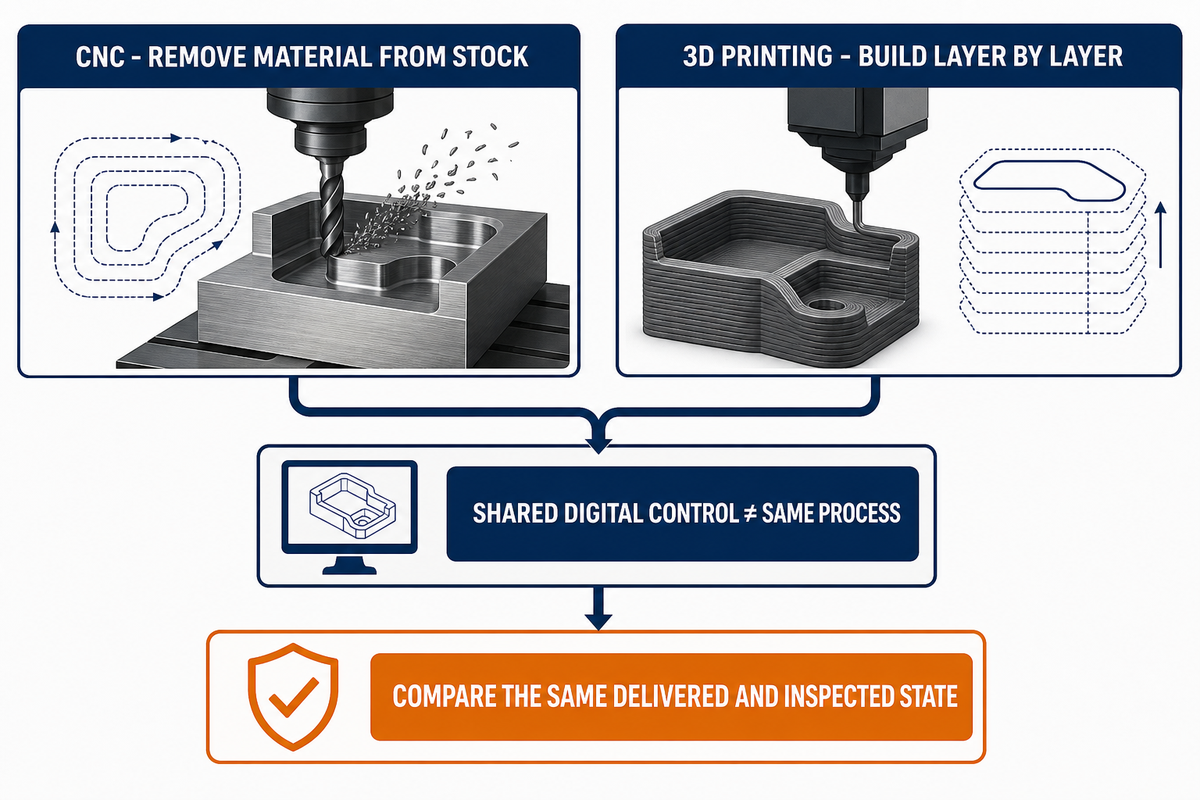
El mecanizado CNC retira material de un bloque sólido u otra forma de material en bruto. Este proceso sustractivo controla herramientas de corte para obtener la geometría requerida. La impresión 3D construye una pieza capa por capa a partir de un modelo 3D y material de alimentación. El control digital compartido no convierte ambos métodos en el mismo proceso de fabricación.
Las tecnologías de impresión 3D se dividen en secuencias muy distintas según el material. Una impresora 3D FDM, una máquina de resina, un sistema de lecho de polvo polimérico y una máquina de impresión 3D de metal usan materiales de alimentación, historiales térmicos, estrategias de soporte, riesgos, operaciones secundarias y métodos de inspección distintos. Estos procesos de impresión 3D también producen materiales de impresión 3D y propiedades de material diferentes. El mecanizado CNC se ramifica según el torneado, el fresado, el rectificado, los procesos de descarga eléctrica, la configuración de la máquina, la sujeción de la pieza y el acceso de la herramienta. El registro oficial de terminología de ISO/ASTM 52900 identifica familias de procesos aditivos; no garantiza tolerancias, plazos ni precios.
Al comparar la impresión 3D con el mecanizado CNC, la complejidad de la pieza y la libertad de diseño solo importan después de definir la secuencia de fabricación. La expresión abreviada «CNC vs. impresión 3D» oculta la misma condición. La impresión 3D puede crear piezas complejas, pero dejar sin acabado las superficies críticas, mientras que un torno puede cortar directamente una forma rotacional accesible. El moldeo por inyección es un proceso independiente, no un atajo para ninguno de estos métodos.
Criterio de decisión: compare la misma revisión aprobada, con el mismo estado de entrega e inspección. Si una cotización solo cubre la pieza «tal como se imprimió» y la otra incluye el acabado y las pruebas de aceptación, los precios no corresponden al mismo producto.
Mapa de cuellos de botella: soporte, material en bruto y superficie en 9 filas
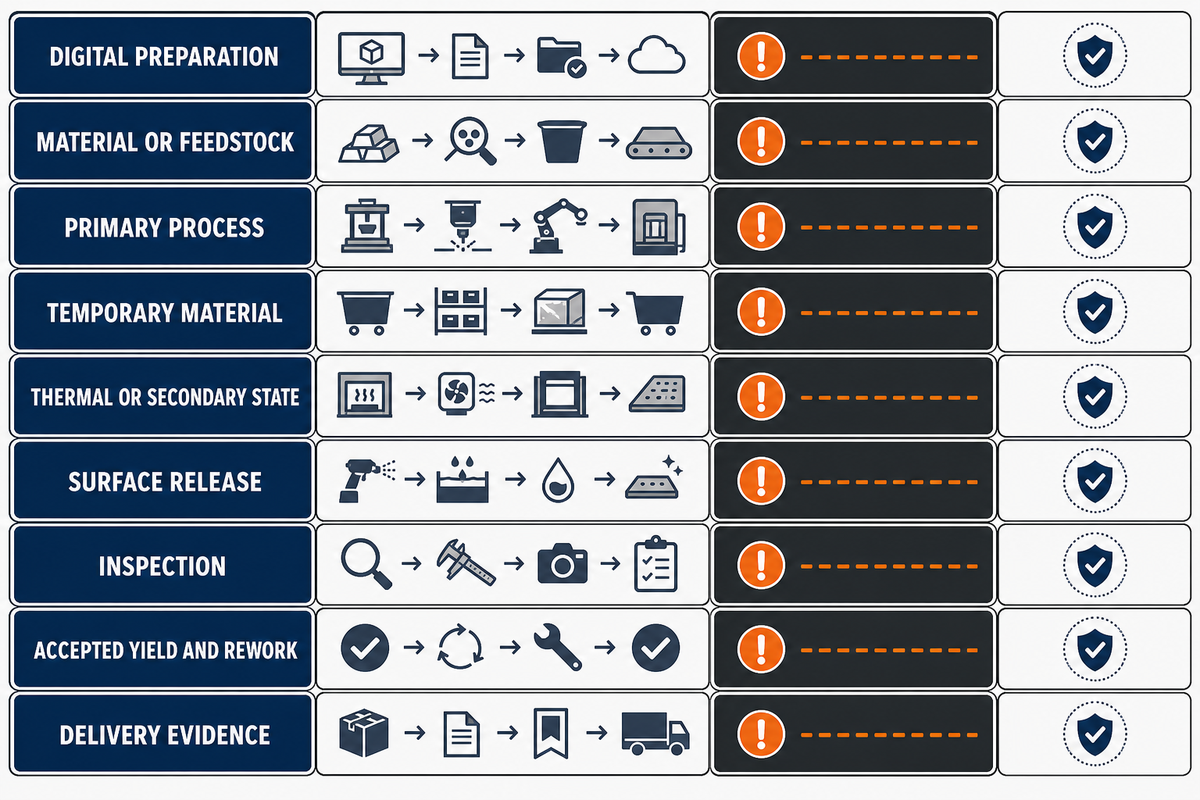
El tiempo de máquina es solo una fila de la secuencia para obtener la pieza entregada. El mapa de cuellos de botella de soporte, material en bruto y superficie identifica la primera dependencia sin resolver en cada secuencia. Esa fila puede determinar el plazo, el costo o la aceptación, aunque la máquina principal sea rápida.
| Tipo de cuello de botella | Secuencia CNC | Secuencia de impresión 3D | Pregunta para el comprador | Responsable del riesgo | Limitación |
|---|---|---|---|---|---|
| Preparación digital | Trayectorias de herramienta, montajes, dispositivos de sujeción | Orientación de fabricación, soportes, laminado | ¿Qué revisión y supuestos están aprobados? | Planificador de la secuencia | Un archivo válido no equivale a un proceso calificado |
| Material o material de alimentación | Forma del material en bruto, condición, certificado | Condición del polvo, alambre, filamento o resina | ¿Está disponible y es trazable el estado del material? | Proveedor de material | Los nombres de las familias no demuestran equivalencia |
| Proceso principal | Cortar la geometría accesible | Construir la geometría seleccionada | ¿En qué estado sale la pieza de la máquina? | Proveedor de maquinaria | Completar el ciclo no significa que la pieza esté aceptada |
| Material temporal | Dispositivos de sujeción, pestañas o material en bruto sacrificable | Soportes, material de alimentación atrapado, placa de fabricación | ¿Cómo se retira el material temporal? | Proveedor del proceso | La remoción puede alterar la superficie o la referencia |
| Estado térmico o secundario | Alivio de tensiones internas o recubrimiento, si se especifica | Curado, sinterizado, tratamiento térmico, infiltración | ¿Qué operaciones se requieren antes de la medición? | Procesador calificado | Es posible que una secuencia genérica no sea transferible |
| Acabado de superficies | Corte de acabado, rectificado, pulido, recubrimiento | Limpieza de soportes, granallado, mecanizado, pulido | ¿Qué superficies hacen contacto, sellan, se deslizan o sirven de referencia? | Responsable del acabado | La apariencia no demuestra la función |
| Inspección | Plan de características geométricas accesibles y referencias | Plan de inspección externa e interna | ¿Se puede detectar cada característica crítica? | Responsable de la inspección | Una regla por escrito no hace que una característica sea medible |
| Rendimiento aceptado y retrabajo | Montajes aprobados y secuencia de retrabajo | Disposición de la pieza fabricada y secuencia de retrabajo | ¿Qué denominador define el costo de las piezas aceptadas? | Responsable de calidad | La cantidad producida puede diferir de la cantidad aceptada |
| Documentación de entrega | Registros de material e inspección | Registros de fabricación, material, posprocesamiento e inspección | ¿Qué registro acompaña a cada lote? | Responsable contractual | La falta de trazabilidad puede impedir la liberación |
Use el mapa de arriba abajo. Marque cada fila como «definida», «por confirmar con el proveedor» o «sin resolver». La primera fila sin resolver es el cuello de botella actual. Si el comprador descubre que no hay material en bruto calificado disponible para la secuencia CNC o que el método de inspección interna de la secuencia aditiva no está probado, habrá aprendido más que con una comparación superficial de tiempos de ciclo.
Compare los materiales según la secuencia, la condición y la orientación
La evidencia del grado del material no puede separarse de la secuencia que produjo el resultado de la prueba. Para una pieza mecanizada, registre el material especificado, la forma del producto, la condición de suministro, el tratamiento térmico, el historial de remoción y la dirección de prueba. Para una pieza impresa, registre los materiales de impresión 3D, los procesos de impresión 3D, la orientación de fabricación, el historial térmico, el posprocesamiento y la dirección de prueba.
Una revisión arbitrada por pares sobre anisotropía en metales fabricados mediante procesos aditivos relaciona la respuesta direccional con el material, la dirección de fabricación, el historial térmico, la estrategia de escaneo, los defectos y el tratamiento térmico. Esa evidencia se limita al alcance de fabricación aditiva en metal que revisa; no compara un material impreso con material en bruto ni establece propiedades de un material para CNC. Para el mecanizado, consulte el certificado vigente del material en bruto y la evidencia de la forma del producto, en lugar de suponer isotropía.
La lista de verificación de evidencia para seleccionar materiales explica cómo distinguir la familia, el grado, la forma del producto, la condición, el certificado y las reglas de sustitución antes de aprobar una secuencia de mecanizado. Agregue el material de alimentación, la orientación de fabricación y el estado de posprocesamiento cuando se incluya una alternativa aditiva en la comparación.
Deje que la geometría determine qué aporta cada proceso
La geometría no es un eslogan de proceso: es un conjunto de características con necesidades de acceso, soporte, liberación, acabado y medición. La impresión 3D puede crear canales cerrados, ensambles integrados o piezas complejas difíciles de cortar a partir de un bloque sólido. El CNC ofrece una vía directa para mecanizar caras abiertas, barrenos, roscas, superficies de sellado y referencias a las que pueden llegar una herramienta y una sonda. El mecanizado solo ofrece esa ventaja si se controlan el acceso y la sujeción de la pieza.
| Condición geométrica | Posible ventaja de la secuencia | Pregunta que podría descartarla | Evidencia de aceptación |
|---|---|---|---|
| Canal cerrado | Acceso aditivo sin una trayectoria de corte convencional | ¿Se pueden verificar el material de alimentación, los soportes, el acabado y la condición interna? | Método calificado de inspección interna y regla de limpieza |
| Ensamble integrado | Menos componentes independientes o uniones | ¿La integración crea una zona imposible de inspeccionar o reparar? | Requisito del sistema, secuencia de inspección, decisión de mantenimiento |
| Barrenado o rosca abiertos | Acceso directo para mecanizado y medición con calibres | ¿La sujeción de la pieza es estable y la trayectoria de la herramienta es accesible? | Característica geométrica, referencia, estado de la herramienta, calibre o método |
| Cara de sellado o de posicionamiento | Acabado controlado desde una referencia declarada | ¿Las operaciones anteriores dejarán suficiente material estable para el acabado? | Definición de superficie, esquema de referencias, estado de medición |
| Forma grande casi final | Un preformado aditivo más el mecanizado local puede reducir la remoción de material en bruto | ¿Se puede localizar, sostener y transferir el preformado de manera confiable? | Mapa de material adicional, referencias de transferencia, dispositivo de sujeción y registro de trazabilidad |
Sí
- Divida el modelo CAD en características críticas para la aceptación
- Compruebe el acceso de herramientas, soportes, limpieza e inspección
- Permita secuencias distintas para características distintas
No
- Elija solo por la complejidad de la forma general
- Considere que la integración reduce automáticamente el costo del sistema
- Apruebe una característica interna sin un método de detección
Las tolerancias y el acabado superficial requieren un plan de aceptación
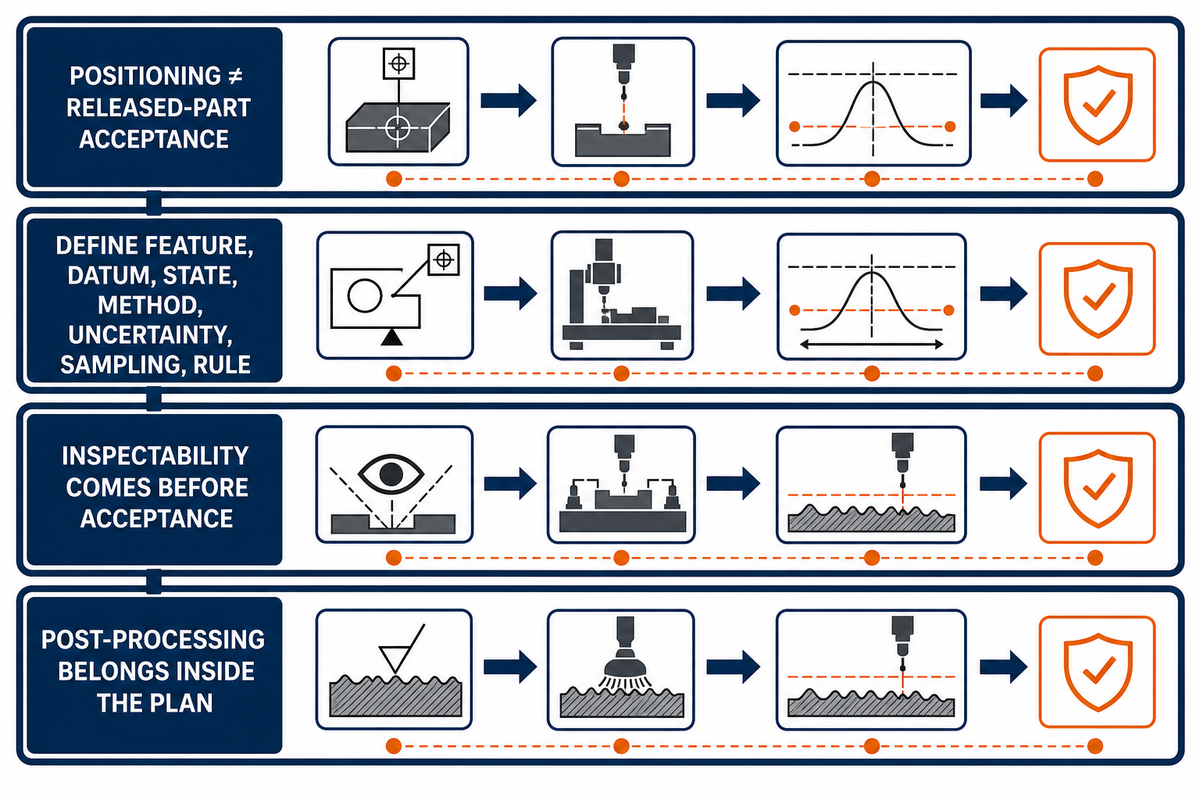
La alta precisión, la exactitud de la impresión 3D, el posicionamiento de la máquina y la aceptación de la pieza aprobada no son afirmaciones equivalentes. Una tolerancia útil especifica la característica, la referencia, el estado del material y del proceso, el método de medición, la incertidumbre, la regla de muestreo y el criterio de aceptación. Una especificación de superficie útil indica cómo se define la superficie y en qué estado se mide.
El programa de medición de fabricación aditiva del NIST identifica la variabilidad del proceso, la exactitud de las piezas, la calidad superficial, la uniformidad de las propiedades del material y los métodos de calificación como desafíos vigentes. La publicación independiente del NIST sobre la inspección de características aditivas metálicas integradas explica por qué parte de la geometría interna y algunos defectos no se pueden detectar desde el exterior, y evalúa la tomografía computarizada metrológica de rayos X como un método sujeto a ciertas condiciones, no como una solución universal.
La posibilidad de inspeccionar precede a la aceptación. Una característica interna requiere un método de detección capaz de resolverla según el material, el espesor de pared, la geometría y la incertidumbre; un límite escrito por sí solo no hace que sea medible.
El posprocesamiento debe formar parte de este plan. Como escribe Jessica Pompili en Additive Manufacturing Media: «Las piezas que salen de una impresora 3D suelen tener líneas de capa, exceso de polvo, marcas de soporte y rugosidad interna». La descripción general de acabados superficiales del artículo sirve para orientar las preguntas sobre la secuencia, pero cualquier método final depende del material, el proceso, la geometría, la superficie accesible y el criterio de aceptación.
Para un análisis de mecanizado de los requisitos del plano, las referencias, el estado de medición y las decisiones cerca del límite, consulte la planificación de precisión por característica. Ninguna de las dos guías ofrece una tabla genérica de tolerancias, porque un valor sin el conjunto de evidencia que lo respalda puede dar lugar a una comparación engañosa.
Compare el costo por pieza aceptada, no el precio de la máquina
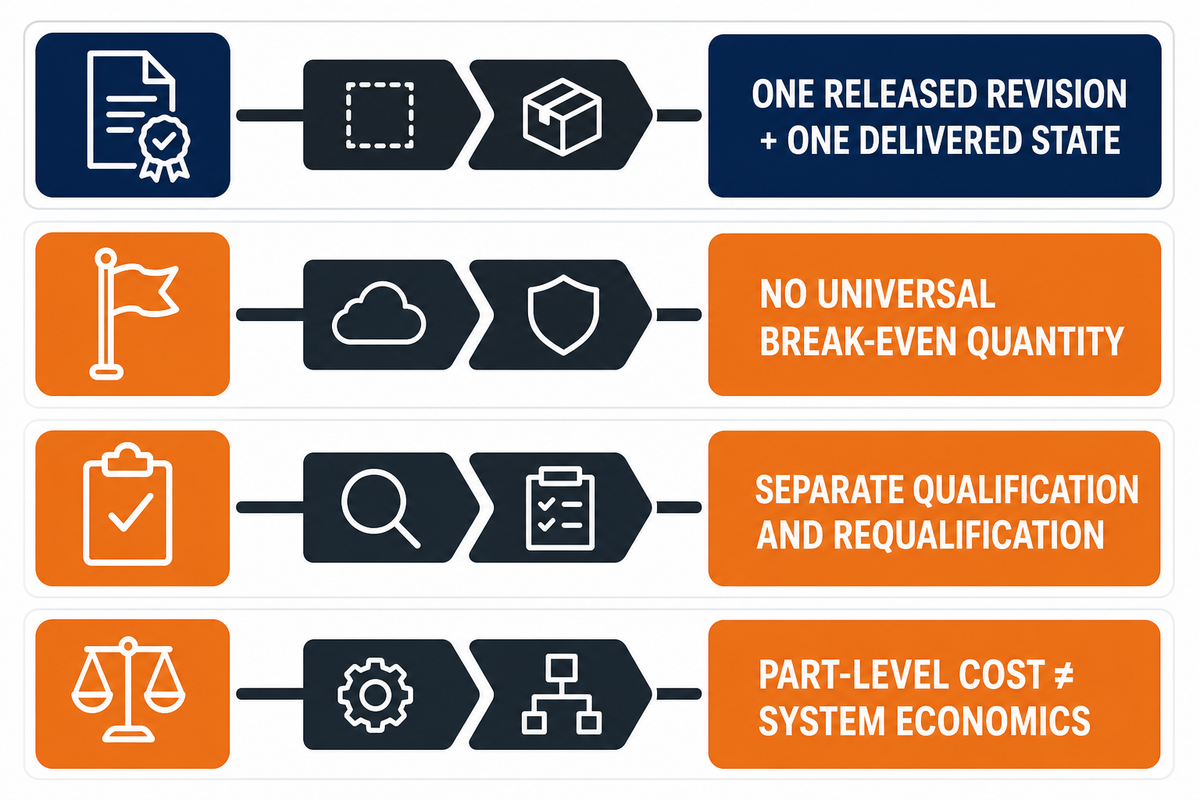
Una comparación justa de costos parte de una misma revisión aprobada y un mismo estado de entrega. Normalice el material, el volumen de producción, los costos de montaje, el procesamiento, la pérdida de soportes o material en bruto, las operaciones secundarias, el acabado, la inspección, el rendimiento aceptado, el retrabajo, el empaque, la logística y las previsiones del comprador. Producir piezas en grandes volúmenes no reduce automáticamente los costos en ninguna de las dos secuencias; el costo depende de toda la cadena necesaria para obtener una pieza aceptada.
Una revisión de los costos de fabricación aditiva encontró que los modelos publicados utilizan piezas, máquinas, niveles de utilización, materiales y supuestos de distribución distintos. El estudio de acceso abierto de 2025 basado en costos por actividad también muestra que el costo de la fusión de lecho de polvo láser depende de la cadena del proceso, la geometría de la pieza, la tasa de producción y el posprocesamiento. Ninguna de las dos fuentes establece una cantidad universal a partir de la cual una secuencia sea más económica que la otra.
Para aplicaciones reguladas o críticas para la seguridad, separe la calificación no recurrente, el control de cambios del proceso y la posible recalificación del costo recurrente por pieza aceptada. El programa de calificación aditiva del NIST describe distintas vías de calificación y factores que requieren recalificar. Por eso, la calificación es un límite para la toma de decisiones, no un porcentaje oculto que deba sumarse al tiempo de máquina.
Mantenga separado el costo por pieza de la economía del sistema. La integración, el inventario, el transporte, el inventario de servicio y la exposición a interrupciones son variables que debe aportar el comprador, no ahorros automáticos. El mecanizado CNC puede retirar más material en bruto; la integración puede dificultar la inspección o la reparación.
Cuándo conviene imprimir y luego mecanizar
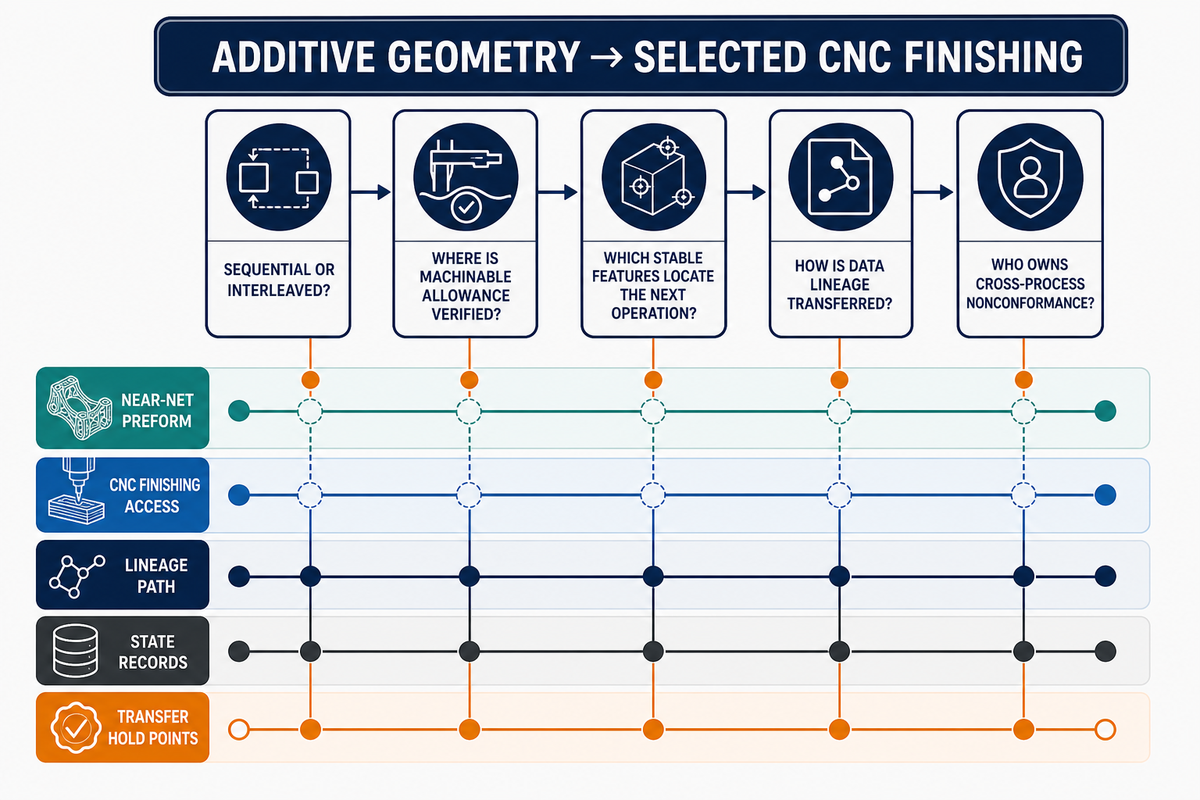
Una secuencia híbrida puede usar la impresión 3D para crear geometrías valiosas o un preformado casi final y luego dar acabado a determinadas superficies mediante mecanizado CNC, para controlar el acceso de herramientas, las referencias, el contacto, el sellado o la medición directa. Un caso de fabricación aditiva metálica del Laboratorio Nacional de Oak Ridge describe la deposición, el análisis geométrico y el mecanizado de acabado. El caso respalda esa secuencia bajo determinadas condiciones, no una afirmación universal de productividad.
Una secuencia híbrida no siempre significa «terminar toda la fabricación y luego transferir la pieza una sola vez». Una revisión arbitrada por pares sobre fabricación híbrida distingue las secuencias sucesivas de los ciclos intercalados de deposición, medición y mecanizado. La secuencia intercalada puede conservar el acceso a una característica que luego quedaría cerrada, pero también exige mayor control del momento de cada operación, el registro de referencias, la prevención de contaminación, la recuperación de referencias y los registros del estado del proceso.
| Campo | Pregunta para la liberación | Responsable de la evidencia |
|---|---|---|
| Revisión | ¿Qué revisión de CAD, del plano y de la secuencia tiene validez? | Comprador |
| Topología y secuencia de operaciones | ¿Transferencia secuencial o deposición y corte intercalados? | Integrador de la secuencia |
| Orientación de fabricación | ¿Cómo se registra y transfiere la orientación? | Proveedor de fabricación aditiva |
| Estado de impresión y térmico | ¿En estado tal como se fabricó, con alivio de tensiones internas, tratado térmicamente u otro estado declarado? | Proveedores de fabricación aditiva y tratamiento térmico |
| Material sacrificable para mecanizado | ¿Dónde se define y verifica el material adicional para mecanizado? | Responsable conjunto de la secuencia |
| Referencias de posicionamiento | ¿Qué características estables posicionan la pieza para la siguiente operación? | Planificador de mecanizado |
| Superficies críticas | ¿Qué superficies deben permanecer accesibles, protegidas o con acabado? | Responsable del plano |
| Dispositivo de sujeción | ¿Cómo se sostiene un preformado irregular sin ocultar deformaciones? | Proveedor de mecanizado |
| Medición y límite de detección | ¿Puede el método resolver cada característica aprobada? | Responsable de la inspección |
| Estado de la máquina y del proceso | ¿Qué estado debe mantenerse bajo control al liberar la pieza? | Cada proveedor del proceso |
| Capacidad recurrente | ¿Qué evidencia continua respalda los pedidos repetidos? | Responsable de calidad |
| Trazabilidad de datos | ¿Se puede vincular cada resultado con la fabricación, el tratamiento térmico, la máquina, el lote y la revisión? | Integrador de la secuencia |
| Responsable de no conformidades | ¿Quién investiga y decide qué hacer ante una falla entre procesos? | Responsable contractual |
La ficha acompaña el trabajo. La falta de material adicional, las referencias deficientes o la pérdida de trazabilidad de datos pueden impedir el acabado y la liberación. El alcance público de Zhenling no acredita que se responsabilice del suministro aditivo ni de los registros previos.
Use tres escenarios de compra en lugar de buscar un ganador universal
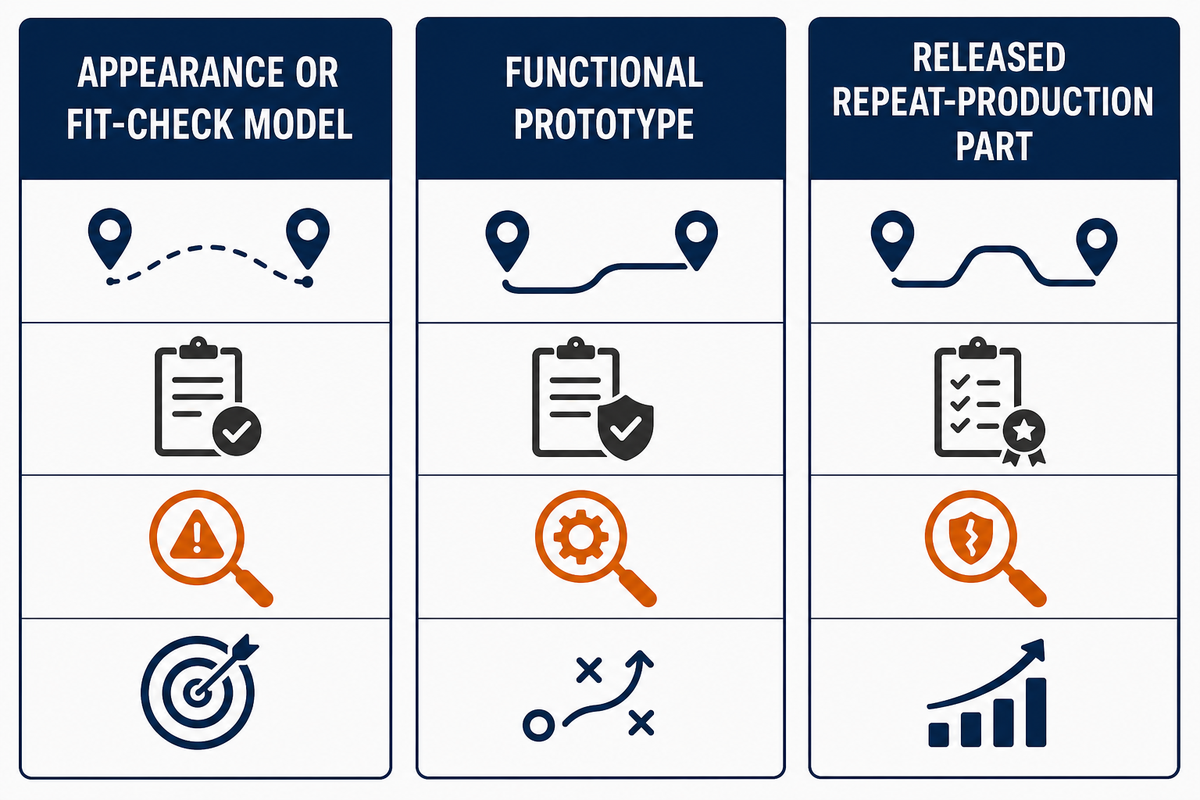
La misma geometría puede requerir una secuencia distinta según su propósito. Los prototipos y las piezas para uso final no necesitan la misma evidencia de material, pruebas dimensionales ni control de cambios. Las piezas de plástico también requieren evidencia específica del proceso sobre el material y la aceptación. El alcance de prototipado rápido con CNC de Zhenling solo corresponde a la secuencia CNC.
| Escenario | Posible secuencia adecuada | Pruebas requeridas | Falla oculta | Siguiente acción del comprador |
|---|---|---|---|---|
| Modelo para revisar apariencia o ajuste | La impresión puede facilitar iteraciones geométricas rápidas; el mecanizado sencillo puede ser adecuado para formas similares a material en bruto | Intención no funcional declarada, envolvente, interfaces y expectativa de acabado | Se confunde la apariencia del prototipo con la aprobación del material o del uso final | Defina qué puede demostrar el modelo |
| Prototipo funcional | Elija la secuencia que pueda representar las cargas, las interfaces, el estado del material y los criterios de falla especificados | Alcance del material y de la secuencia, plan de medición, caso de carga y criterio de falla | Un sustituto conveniente cambia el mecanismo que se está probando | Enumere qué condiciones de producción deben representarse |
| Pieza aprobada para producción repetitiva | CNC, fabricación aditiva o secuencia híbrida, solo después de controlar la evidencia específica de cada secuencia | Revisión, calificación, registros de lotes, muestreo, control de cambios y rendimiento aceptado | Se considera que una muestra validada demuestra la capacidad continua del proceso | Defina la evidencia recurrente y los factores que requieren recalificación |
Qué enviar para solicitar una cotización según la secuencia
Envíe a ambos proveedores el mismo paquete aprobado: revisión del plano y del CAD, condición del material, cantidad, características críticas, estado final de la superficie, posprocesamiento, inspección, certificado, lote de entrega y requisitos de secuencias alternativas. Incluya el estado de entrega, el alcance de los informes, los supuestos sin resolver y quién es responsable de cada transferencia entre procesos.
- Revisión e intención: indique si se trata de un prototipo, una validación o una pieza aprobada para producción.
- Alcance del material: especifique el material, la condición del producto o del material de alimentación, los certificados y las sustituciones.
- Prioridades de las características geométricas: marque las referencias, interfaces, barrenos, roscas, canales, caras de sellado y zonas estéticas.
- Estado de entrega: especifique la remoción de soportes, el procesamiento térmico, el mecanizado, el recubrimiento, la limpieza y el empaque.
- Aceptación: indique los métodos, el muestreo, los informes, los requisitos de detección y la secuencia para tratar las no conformidades.
- Para el plazo y la cantidad, distinga las piezas de desarrollo, los lotes de calificación y los lotes recurrentes.
Este paquete inicia la revisión del proveedor; no demuestra que pueda ejecutar, calificar o inspeccionar ninguna de las dos secuencias. La capacidad puede variar según la máquina, el estado del proceso, el acceso a las características, el lote de material, la cantidad y las condiciones de aceptación. Solicite que se indiquen expresamente las excepciones y los supuestos sin resolver antes de considerar comparables las cotizaciones.
Si considera una secuencia con polvo metálico, pida al proveedor de fabricación aditiva, no a Zhenling, que documente los controles de sus instalaciones para el material y el proceso especificados. Las directrices vigentes del NIOSH sobre fabricación aditiva indican que los peligros varían según la tecnología, los materiales y el entorno. Se trata de una evaluación de riesgos de las instalaciones, no de una clasificación del rendimiento.
Para la opción CNC únicamente, envíe el paquete para una revisión de fabricación CNC basada en su plano aprobado. Esa página comercial describe la capacidad CNC y el propósito de la cotización; no representa una cotización para fabricación aditiva.
Preguntas frecuentes
¿Las impresoras 3D son básicamente máquinas CNC?
Las impresoras 3D modernas usan coordenadas digitales para agregar material, mientras que el mecanizado CNC requiere trayectorias de herramienta para retirarlo; compartir el control por computadora no los convierte en el mismo proceso.
La impresión 3D se conoce como fabricación aditiva, mientras que una máquina CNC suele retirar material con herramientas de corte. Muchas impresoras 3D también varían según el material de alimentación, los soportes, el historial térmico, el posprocesamiento y la secuencia de inspección. Compare la característica entregada y el paquete de evidencia, en lugar de decidir por la expresión «controlado por computadora». La evidencia de cada secuencia sigue siendo distinta.
¿El mecanizado CNC es más difícil que la impresión 3D?
El mecanizado CNC suele ser más exigente cuando la sujeción de la pieza y el acceso de las herramientas son determinantes, mientras que la impresión 3D suele ser más difícil cuando los soportes, el historial térmico o el control de limpieza determinan la aceptación.
El mecanizado CNC suele requerir decisiones sobre programación, control de virutas, estado de las herramientas y transferencia de montajes. La impresión 3D industrial requiere controlar la orientación de fabricación, el manejo del material de alimentación, la remoción de soportes y el posprocesamiento. Cualquiera de las dos secuencias puede ser sencilla para un modelo conceptual y difícil para una pieza aprobada con dimensiones críticas, características internas o requisitos de evidencia del material. La aceptación determina la dificultad.
¿Cuál es el mayor problema de la impresión 3D?
Las diferencias clave aparecen después de la impresión: los soportes, el procesamiento térmico, el acabado, la limpieza y la inspección aún pueden determinar si la pieza entregada se puede aceptar según su especificación aprobada.
Un riesgo recurrente en las compras es tratar la forma impresa como si fuera la pieza terminada y aceptada. Especifique el proceso aditivo, el material, la característica geométrica y el estado de entrega antes de decidir si ese riesgo aplica. La posibilidad de inspeccionar características internas y el control de cambios del proveedor pueden convertirse en problemas independientes para la liberación. La forma impresa por sí sola no demuestra el estado aceptado, la estabilidad del proceso ni la capacidad de producción repetitiva.
¿Por qué agregar material y luego retirarlo con CNC?
Use fabricación aditiva para crear ciertas geometrías y luego mecanice las interfaces controladas; el mecanizado CNC proporciona la referencia, el barreno, la cara de sellado o la superficie de contacto requeridos para aprobar la pieza.
Una secuencia híbrida puede crear una forma casi final, un conducto interno, una zona de reparación o una geometría integrada y luego mecanizar características controladas. Solo funciona si, antes de aprobarla, se definen el material adicional, el estado impreso, el momento de las operaciones, la sujeción, la medición y la responsabilidad por los datos. El proveedor de fabricación aditiva conserva la estabilidad del material, identifica las características de posicionamiento y transfiere los registros de fabricación y tratamiento térmico. El proveedor de mecanizado confirma el acceso de las herramientas, el soporte, la recuperación de referencias y la inspección. El comprador o el integrador de la secuencia asigna la responsabilidad de decidir cómo tratar las no conformidades y vincula cada resultado con la revisión, el lote de material, la fabricación, el estado térmico y la operación de mecanizado correctos.
¿La impresión 3D hará obsoleto el mecanizado CNC?
El mecanizado CNC sigue siendo útil cuando las interfaces controladas, las referencias accesibles, la medición directa o el material en bruto disponible se ajustan mejor, con el tiempo, a la pieza aprobada y a sus requisitos de evidencia.
El CNC solo es más adecuado cuando las características especificadas y la secuencia de aceptación respaldan esa conclusión. La frase «el mecanizado CNC es mejor» no es una regla universal.
Elija según el estado aceptado, no la etiqueta del proceso
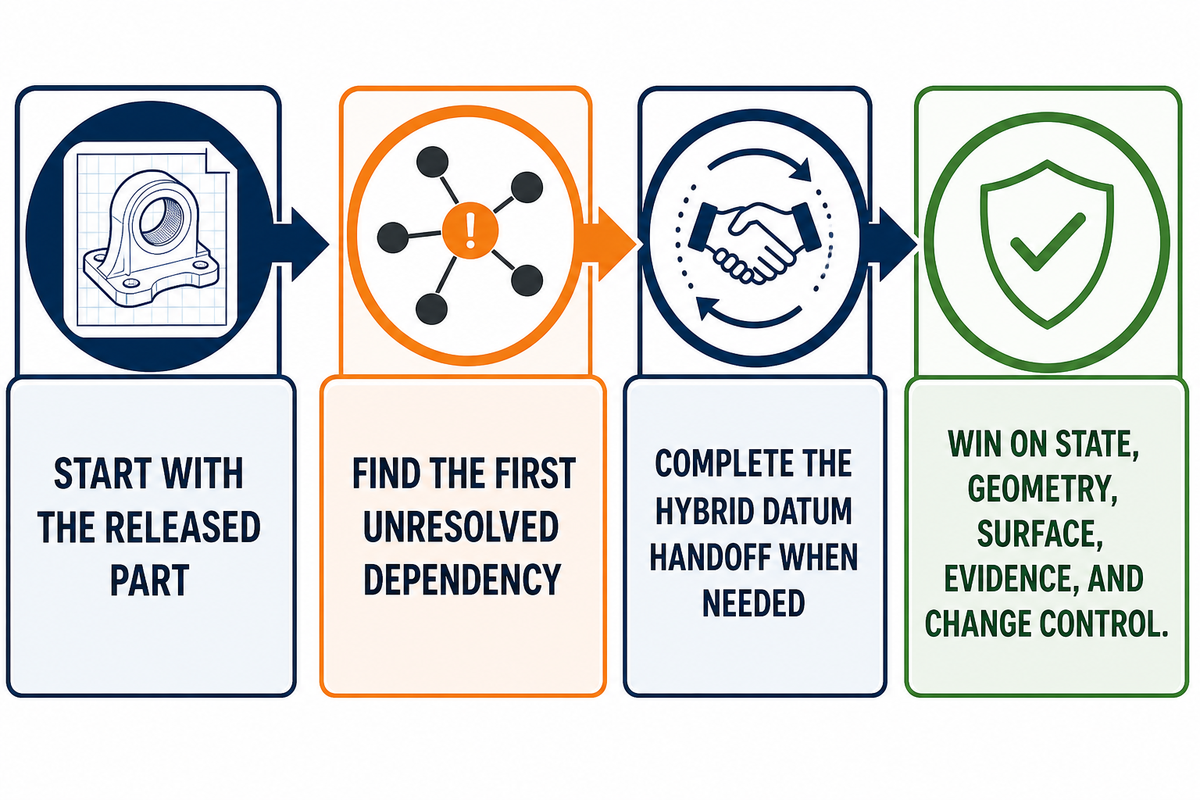
El mecanizado CNC y la impresión 3D no son una competencia entre dos folletos de máquinas. Empiece por la pieza liberada, divídala en características geométricas críticas para la aceptación y use el mapa de cuellos de botella de soportes, material en bruto y superficies para identificar la primera dependencia sin resolver. Si una secuencia híbrida sigue siendo atractiva, complete la ficha de traspaso de referencias geométricas para procesos híbridos antes de que cualquiera de los proveedores libere el trabajo.
La opción ganadora entrega el estado requerido, la geometría, el acabado superficial, la evidencia y el control de cambios con un costo total y un plazo aceptables. Puede ser CNC, fabricación aditiva o una combinación controlada.
Cómo se elaboró esta comparación
La comparación se basa en fuentes públicas de NIST, NIOSH, ISO, laboratorios, publicaciones revisadas por pares, prensa especializada y Zhenling. No se inventó ningún resultado privado, tolerancia universal, cantidad de equilibrio ni capacidad de fabricación aditiva. Cada afirmación se limita al proceso, material y fecha citados, así como al contexto de responsabilidad indicado específicamente.
Referencias y fuentes
- ISO/ASTM 52900: terminología de fabricación aditiva International Organization for Standardization
- Consideraciones sobre especificaciones y tolerancias en la fabricación aditiva National Institute of Standards and Technology
- Ciencia de la medición para el programa de fabricación aditiva National Institute of Standards and Technology
- Inspección de características internas integradas mediante XCT metrológica National Institute of Standards and Technology
- Calificación de materiales, procesos y piezas de fabricación aditiva National Institute of Standards and Technology
- Caso de fabricación aditiva de metales en gran formato y mecanizado de acabado Oak Ridge National Laboratory
- Revisión de los costos de la fabricación aditiva Literatura de acceso abierto revisada por pares
- Costeo basado en actividades de la fabricación aditiva por fusión de lecho de polvo láser npj Advanced Manufacturing
- Anisotropía en metales fabricados mediante fabricación aditiva Literatura de acceso abierto revisada por pares
- Revisión de la fabricación híbrida aditiva-sustractiva Machines
- Impresión 3D (fabricación aditiva): los riesgos varían según la tecnología, el material y el entorno National Institute for Occupational Safety and Health
- Opciones de acabado superficial para piezas impresas en 3D Additive Manufacturing Media










