Póngase en contacto con Zhenling

Mecanizado CNC de ABS: guía para piezas a medida

Orientación práctica basada en procesos para ingenieros, equipos de prototipos y compradores
El mecanizado CNC de ABS resulta más útil cuando la definición de la pieza, la condición del material en bruto, la respuesta al corte y la condición de la pieza durante la inspección se consideran una sola decisión, y no una receta genérica para plásticos. El acrilonitrilo butadieno estireno pertenece a una familia de termoplásticos, pero la etiqueta «ABS» no establece una velocidad de avance, tolerancia, acabado superficial ni vida útil universales para todas las piezas.En pocas palabras
Límites de alcance: Esta es una guía de mecanizado enfocada en la calidad de las piezas. No evalúa partículas suspendidas en el aire, polvo combustible, ventilación, fuentes de ignición, exposición ni controles de las instalaciones. Estos aspectos requieren una revisión de salud y seguridad ambiental. Tampoco determina la fisuración por esfuerzo ambiental ni la compatibilidad química. Esas decisiones requieren validar el material para el grado especificado, el estado de esfuerzo, el medio de contacto, la temperatura, la duración y la condición de aceptación. Especifique el grado y la forma del material en bruto, establezca una prueba controlada, evalúe conjuntamente la viruta y la pieza, defina la condición de inspección y entregue toda la información necesaria antes de solicitar una cotización al proveedor. Esta guía explica el proceso de toma de decisiones; no sustituye la revisión de seguridad de las instalaciones ni la validación del material para las condiciones de servicio.
¿Cuándo es el mecanizado CNC de ABS el proceso adecuado?
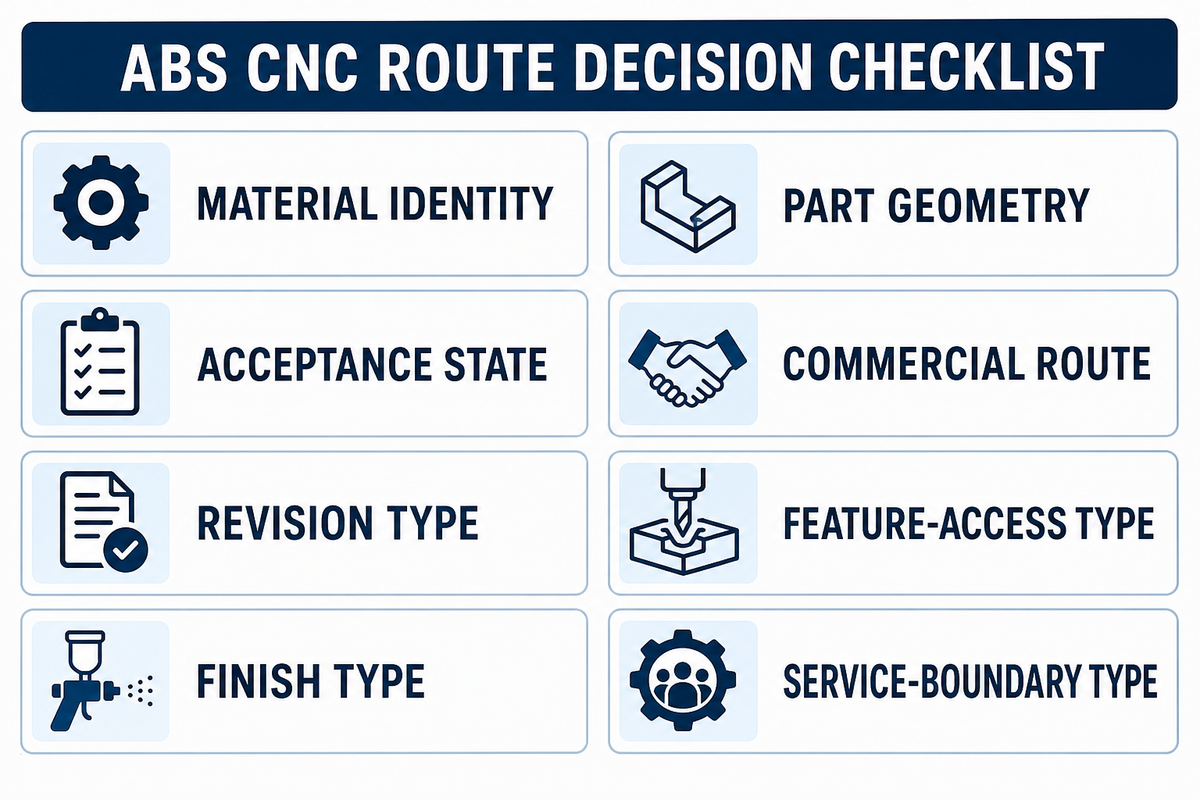
| Tipo de decisión | Qué definir | Por qué cambia la secuencia de fabricación |
|---|---|---|
| Identidad del material | Grado especificado, forma del material en bruto, proveedor requerido, color o aditivos si corresponde | La familia de materiales ABS no ofrece una promesa universal de maquinabilidad ni de tolerancias. |
| Geometría de la pieza | Paredes, cavidades, nervaduras, esquinas, orificios y caras cosméticas | El acceso de la herramienta y la sujeción de la pieza pueden ser más importantes que la denominación nominal de la máquina. |
| Condición de aceptación | Dimensiones críticas, acabado, condición de medición y registros | No se puede considerar precisa una pieza hasta definir cómo se realizará la medición pertinente. |
| Opción comercial | Cantidad, frecuencia de iteración, inversión en herramental y contexto de entrega | El fresado CNC, el torneado CNC, la impresión 3D y el moldeo por inyección resuelven distintas necesidades. |
| Tipo de revisión | Modelo y plano controlados, con una fuente de autoridad explícita | Un archivo de geometría desactualizado puede invalidar un plan de mecanizado que, por lo demás, sería sólido. |
| Acceso a las características geométricas | Entrada de la herramienta, alcance, espacio libre para el portaherramientas y condición de salida | Una característica geométrica nominal puede ser difícil de mecanizar o inspeccionar si el acceso está restringido. |
| Tipo de acabado | Caras cosméticas, marcas de herramienta permitidas, condición de los bordes y acabados superficiales especificados | El proceso de acabado puede cambiar tanto la secuencia de fabricación como el momento de inspección de la pieza terminada. |
| Condiciones de servicio | Contacto químico, temperatura, esfuerzo, duración y condición de aceptación | Estos datos corresponden a la validación del material, no a un ajuste genérico de mecanizado. |
¿Se puede mecanizar el ABS con CNC?
Sí, se puede mecanizar ABS con CNC, pero la respuesta útil depende de las condiciones específicas. Los equipos aún deben verificar el material en bruto, la geometría de las características, la estrategia de soporte, la respuesta al corte y los requisitos de inspección de la pieza concreta. «Fácil de mecanizar» no es un criterio de aceptación para piezas mecanizadas de precisión.Índice de riesgo de fusión del ABS: calor, evacuación de virutas y soporte de la pieza
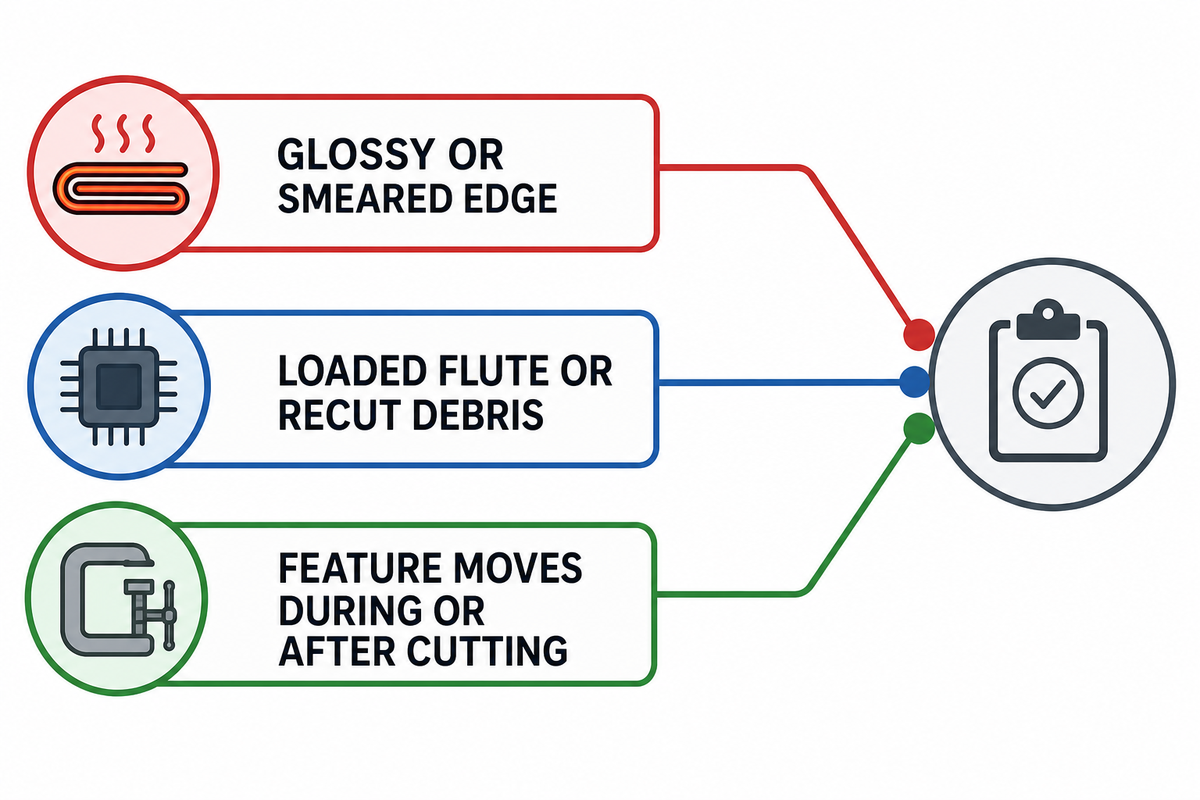
| Señal observada | Pregunta del índice | Siguiente prueba controlada |
|---|---|---|
| Borde brillante o embadurnado | ¿El corte está retirando material o la herramienta comenzó a rozar? | Inspeccione el estado de la herramienta, la forma de la viruta y el contacto de corte; cambie un parámetro a la vez. |
| Estría con virutas acumuladas o residuos recortados | ¿La viruta puede salir de la característica antes de la siguiente pasada? | Revise la salida de la trayectoria de la herramienta, el acceso a la cavidad, la disposición de aire o extracción y la observación de las virutas. |
| La característica se desplaza durante el corte o después de este | ¿La pieza cuenta con suficiente soporte durante el corte y al liberarla? | Revise la ubicación de las abrazaderas, el material en bruto restante, la secuencia de corte y la medición con la pieza liberada. |
Regla para pruebas controladas: un síntoma visible es una señal para inspeccionar la siguiente variable, no evidencia de un ajuste universal para mecanizar ABS.
Geometría de la herramienta y trayectorias para reducir el rozamiento
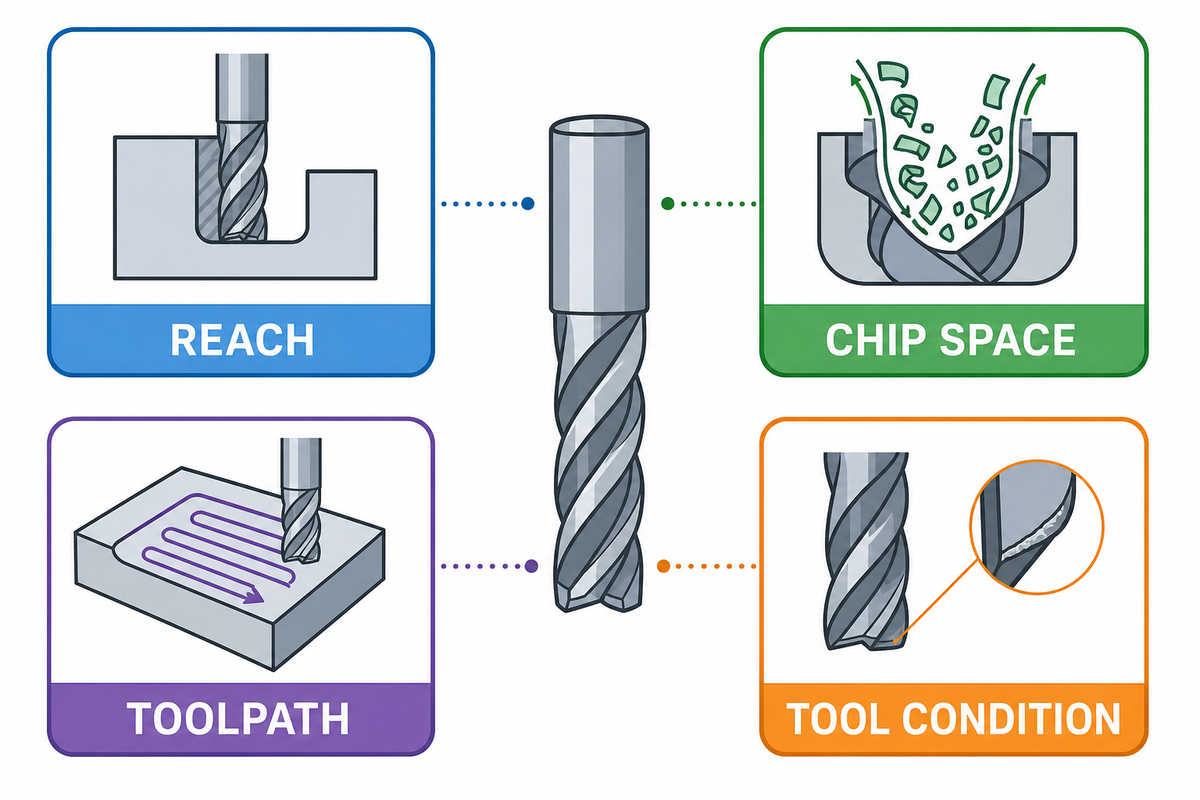
- Alcance: considere si la herramienta de corte y el portaherramientas pueden llegar a la pared o a la cavidad sin comprometer la rigidez práctica.
- Espacio para virutas: compruebe si las virutas que realmente se forman tienen una vía de salida despejada de la característica.
- Trayectoria de la herramienta: tome decisiones sobre la entrada, la salida, el paso lateral y el acabado que puedan comprobarse según la calidad superficial, en vez de basarse en el nombre del material.
- Condición de la herramienta: si el síntoma cambia al cambiar la herramienta, regístrelo como una observación del proceso, no como prueba de un ajuste universal para ABS.
Defina los parámetros observando la viruta y la pieza, no una tabla universal
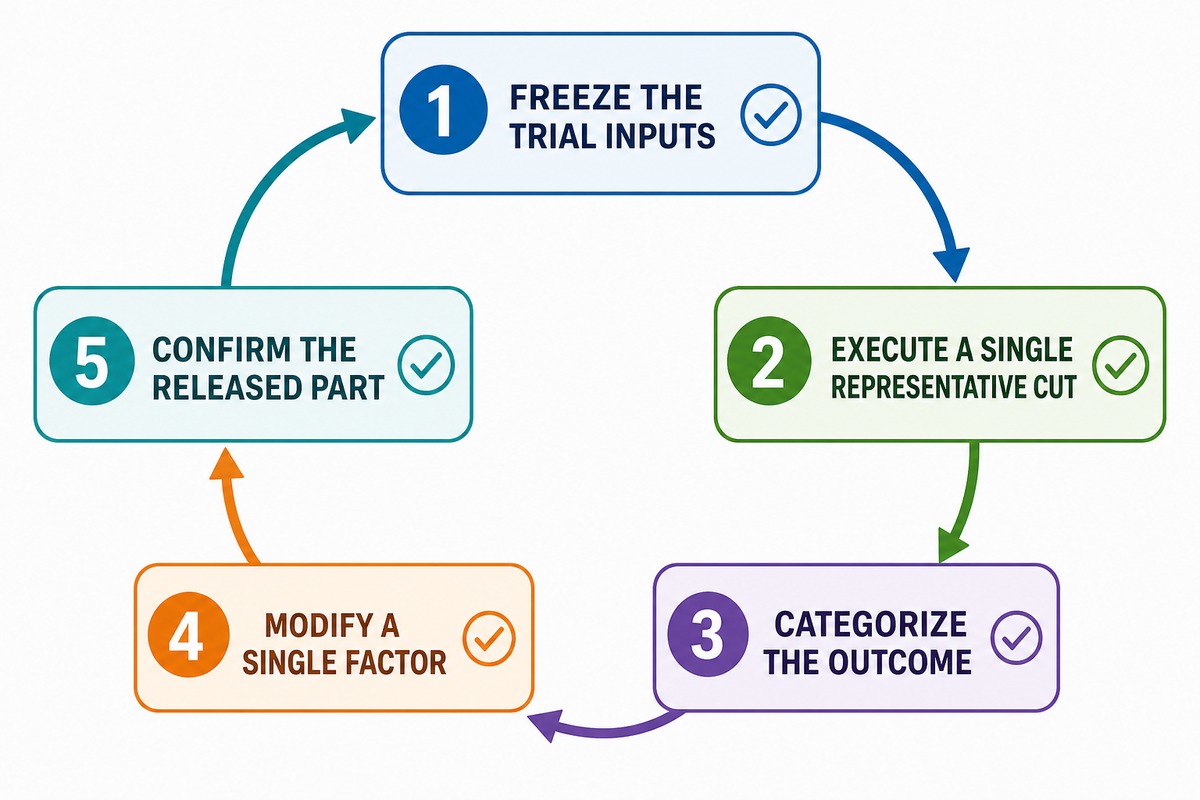
- Mantenga constantes los datos de la prueba. Registre el grado, la forma del material en bruto, la herramienta de corte, su condición, la sujeción de la pieza y la característica geométrica.
- Realice un único corte representativo. Incluya una superficie, pared o cavidad que permita evaluar el posible problema.
- Clasifique el resultado. Registre el comportamiento de la viruta, la condición del borde, las rebabas, la calidad superficial y la condición de medición.
- Modifique un solo factor. Registre y aplique un cambio a la vez, en lugar de hacer cambios grandes en la velocidad del husillo, la velocidad de avance, la profundidad o el soporte de la pieza.
- Confirme el estado de la pieza liberada. Mida después de que la pieza alcance la condición acordada, no solo mientras está sujeta.
Sujeción de la pieza y diseño de características: evite que el dispositivo deje marcas en la pieza
Solicite
- Las ubicaciones de las referencias geométricas y las abrazaderas antes del primer corte.
- Una secuencia planificada para las características delgadas o cosméticas.
- La inspección de la geometría crítica con la pieza liberada.
- Criterios de aceptación claros para los bordes y el acabado superficial.
No dé por sentado que
- Las mordazas blandas por sí solas garantizan que la pieza esté estable.
- Retirar el dispositivo de sujeción no cambia el resultado.
- Una tolerancia genérica abarca la relación entre las características y la condición de la pieza.
- Un prototipo exitoso demuestra automáticamente la repetibilidad en producción.
Guía de diagnóstico de piezas en 5 estados
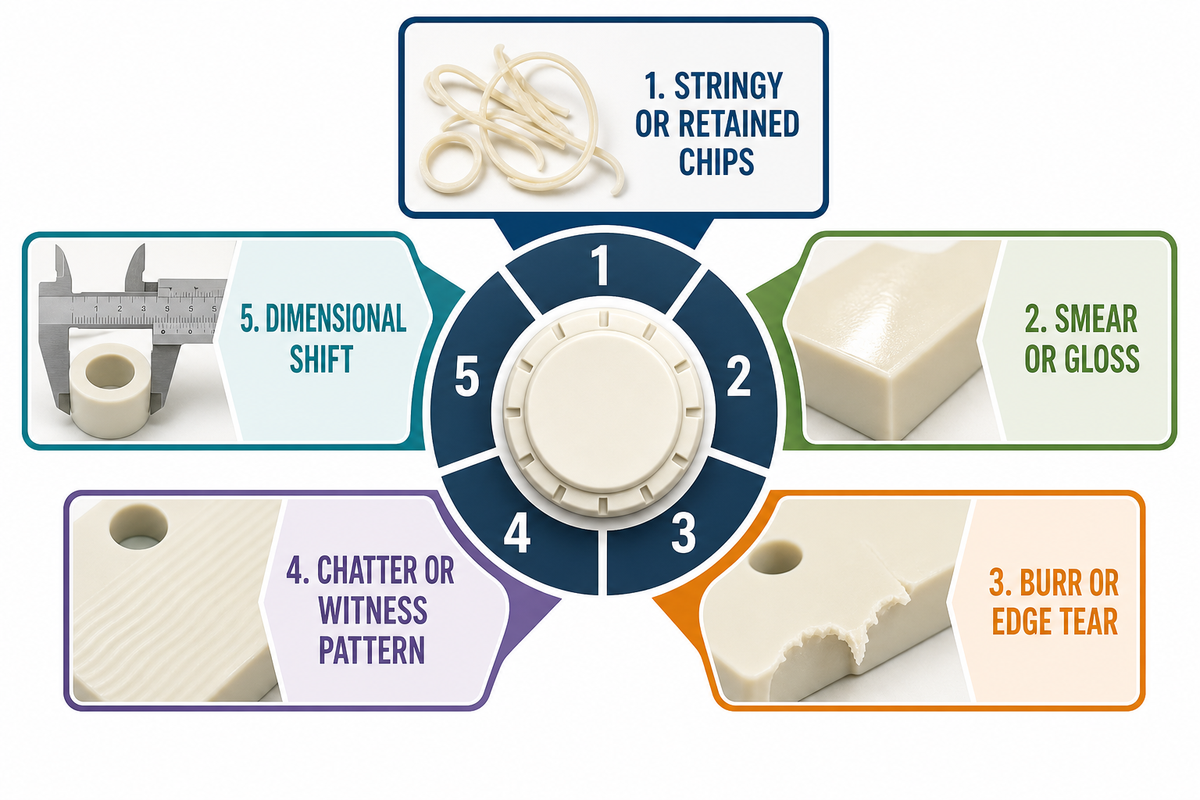
| Estado de la pieza | Qué registrar | Primera comprobación controlada | Qué no concluir |
|---|---|---|---|
| 1. Virutas fibrosas o retenidas | Trayectoria de las virutas, condición de las estrías y acceso a las características | Revise la evacuación de virutas y la trayectoria de la herramienta antes de cambiar todas las variables de corte. | Que el material es defectuoso por una sola forma de viruta. |
| 2. Embadurnamiento o brillo | Condición de la herramienta, marca de contacto y evidencia en las virutas | Compruebe si hay rozamiento con un ajuste controlado. | Que un solo valor de RPM evitará la fusión en todos los trabajos. |
| 3. Rebaba o desgarro del borde | Salida de la característica, requisitos del borde y marcas de herramienta | Revise la dirección de corte en el borde, la pasada de acabado y los criterios de aceptación para eliminar rebabas. | Que una limpieza visual no puede afectar el borde crítico. |
| 4. Vibración o patrón de marcas | Alcance de la herramienta, soporte, condición de sujeción y trayectoria | Compruebe la rigidez y el soporte antes de atribuir la causa únicamente al material. | Que solo las herramientas de la máquina determinan la calidad superficial. |
| 5. Variación dimensional | Mediciones con la pieza sujeta y liberada, momento de medición y método de referencia | Compare la condición de inspección acordada con la pieza liberada. | Que la primera medición, con la pieza sujeta, representa el resultado final. |
ABS frente a PC, impresión 3D y moldeo por inyección
| Secuencia de fabricación | Pregunta útil | Límite que debe respetarse |
|---|---|---|
| Mecanizado CNC de ABS | ¿El material en bruto para proceso sustractivo permite obtener la geometría, el acceso a las superficies y el método de prueba requeridos? | Aún es necesario confirmar el grado y el material en bruto especificados. |
| Mecanizado CNC de PC | ¿El grado de PC seleccionado se adapta mejor a los requisitos de servicio y al comportamiento durante la fabricación? | No afirme que hay compatibilidad o rendimiento sin validar el material. |
| Impresión 3D | ¿La geometría o el ciclo de iteración favorecen un prototipo impreso? | Los resultados del ABS impreso no se pueden aplicar automáticamente al material en bruto de ABS mecanizado. |
| Moldeo por inyección | ¿Un diseño estable justifica desarrollar herramental y realizar su trabajo de validación? | No use como regla un umbral de cantidad que no haya sido validado. |
¿Qué es mejor para una pieza mecanizada por CNC: ABS o PC?
Ninguno es automáticamente mejor. Compare el grado especificado, el entorno de servicio, la tenacidad o rigidez necesarias, la apariencia, la geometría, la respuesta al mecanizado y el plan de aceptación. El contacto químico y las condiciones de esfuerzo residual corresponden a la validación del material, no a los ajustes de mecanizado. Seleccione el proceso según las suposiciones específicas de la secuencia de fabricación para la pieza, no según un umbral genérico. «Mecanizado CNC de policarbonato» y «mecanizado CNC de acrílico» designan procesos para materiales afines, pero no sustituyen una revisión específica del grado.Defina la condición de inspección antes de prometer una tolerancia
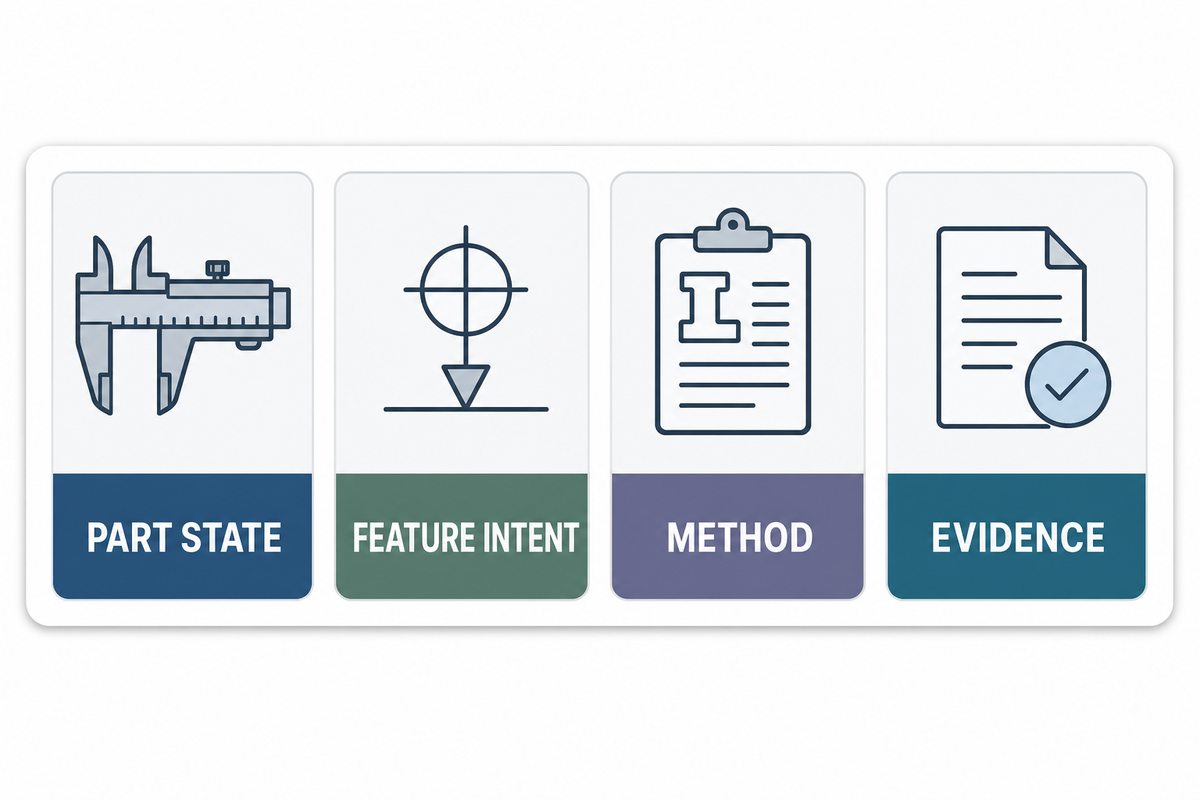
| Campo de inspección | Pregunta por responder |
|---|---|
| Estado de la pieza | ¿Sujeta, liberada, acondicionada, después del acabado o en otra condición especificada? |
| Función de la característica | ¿Qué relación es fundamental para la función y qué dimensiones son solo de referencia? |
| Método | ¿Qué sistema de referencias geométricas y método de medición permitirán tomar la decisión? |
| Evidencia | ¿Qué informe, muestra o registro se requiere para este pedido? |
Una mejor solicitud de cotización para mecanizado CNC de ABS: entrega de 6 campos
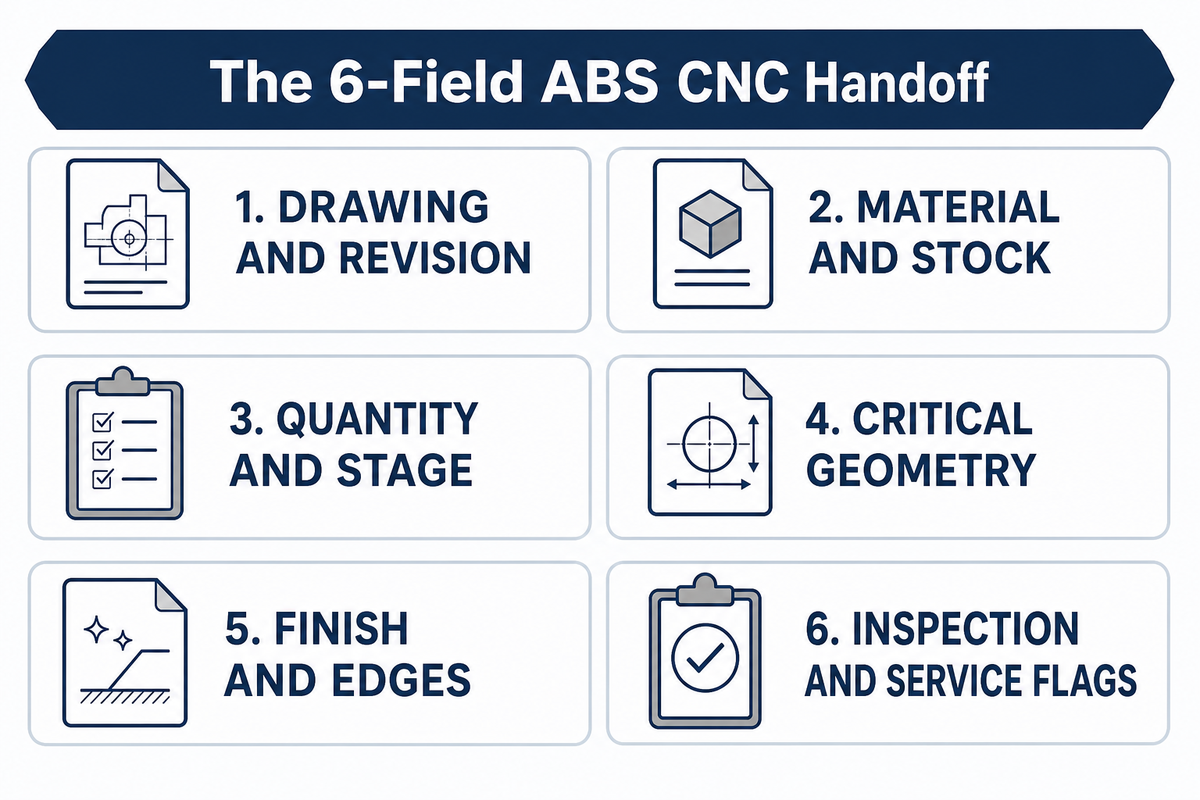
| Campo | Información mínima necesaria para la entrega |
|---|---|
| 1. Plano y revisión | Paquete 2D/3D controlado, revisión, referencias geométricas, características críticas y preguntas sin resolver. |
| 2. Material y material en bruto | Grado de ABS especificado, formato como láminas de ABS, color o condición requeridos y sustituciones permitidas. |
| 3. Cantidad y etapa | Contexto de prototipo, lote de validación o producción; frecuencia prevista de los pedidos, si se conoce. |
| 4. Geometría crítica | Paredes, cavidades, roscas, orificios, caras cosméticas, tolerancias estrechas y relaciones entre referencias geométricas. |
| 5. Acabado y bordes | Acabado según mecanizado u otro acabado especificado, marcas de herramienta permitidas, condiciones para romper los bordes y expectativas sobre rebabas. |
| 6. Inspección y condiciones de servicio | Condición de medición, informes, empaque y cualquier condición ambiental o de contacto químico que requiera validar el material. |
Qué demuestra la evidencia y qué no
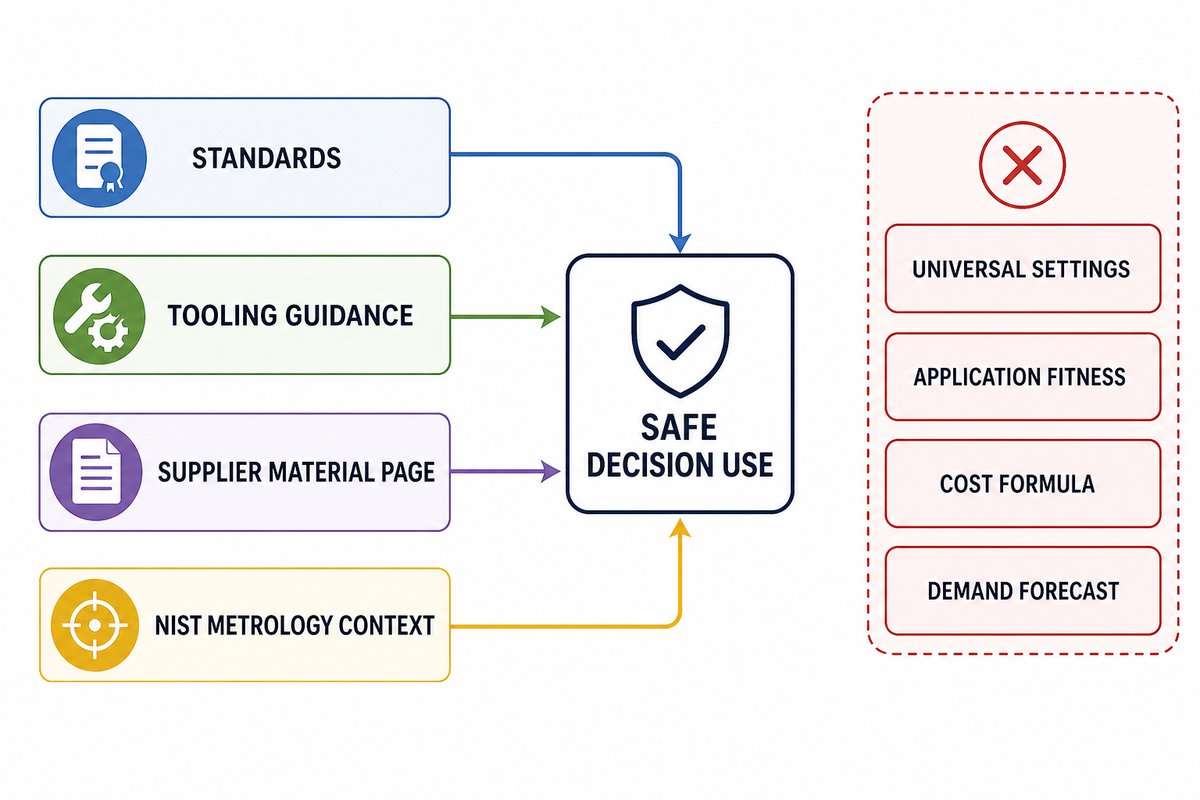
| Contexto de la fuente | Uso seguro para la toma de decisiones | Lo que no establece |
|---|---|---|
| ASTM D4673-16 | Verifique los requisitos de clasificación o designación en el plano. | Una receta de mecanizado para todas las formas de material en bruto de ABS. |
| ISO 19062-1 | Mantenga visible la designación del material especificado durante la revisión. | No existe un conjunto universal de propiedades para todos los grados de proveedores. |
| Página del proveedor sobre el material | Especifique el grado, la forma y el contexto de tolerancia. | Desempeño en servicio específico de la pieza. |
| Guía de Bantam Tools | Registre las observaciones sobre las virutas y la herramienta durante una prueba acotada. | No especifica ajustes de avance ni velocidad para ABS. |
| Fuente del sector sobre mecanizado | Use comprobaciones de diagnóstico de una variable para evaluar síntomas visibles. | No establece límites generales para dispositivos de sujeción, refrigerante ni temperatura. |
| Comparación de procesos de fabricación de Hubs | Compare las suposiciones sobre la pieza en cuestión y las iteraciones. | No establece un umbral de cantidad para ABS. |
| ISO 291 | Defina las condiciones de acondicionamiento y el contexto de inspección. | No garantiza tolerancias de mecanizado. |
| Contexto metrológico de NIST | Defina las expectativas para referencias, método y trazabilidad. | Idoneidad para una aplicación específica. |
| Página del servicio de Zhenling | Canalice una transferencia definida para su revisión comercial. | Una afirmación de capacidad hecha por esta guía informativa. |
¿Cómo deben manejarse los términos generales sobre mecanizado?
«ABS mecanizado por CNC», «mecanizado de plástico ABS» y «consejos de mecanizado» son términos iniciales, no instrucciones de proceso. Términos como «carburo», «5 ejes», «fresado en concordancia» y «mecanizado en seco» aún requieren verificar la herramienta, la geometría, el material en bruto, el montaje y los controles del taller. Estas operaciones de corte no establecen ajustes específicos para una pieza, y no es posible diagnosticar parámetros de corte incorrectos basándose solo en una etiqueta. Del mismo modo, «ABS rentable» o «prototipos y piezas de uso final» describen el contexto de un proyecto, no una propiedad del material. Toda solicitud de un excelente acabado superficial o de precisión dimensional debe definir la inspección y los criterios de aceptación. La expansión térmica, la excelente resistencia al impacto, el rango de temperatura de deflexión y la baja conductividad térmica deben determinarse a partir de los datos del grado especificado y del plan de validación del material.¿Cuáles son las desventajas del plástico ABS para piezas mecanizadas?
Las desventajas del mecanizado de ABS dependen del material en bruto especificado, la geometría de la pieza y las condiciones de servicio; revise la respuesta térmica, el comportamiento de las virutas, el soporte de las paredes, la calidad superficial, el estado de los bordes y la condición de la pieza durante la inspección.
Para el mecanizado, revise la respuesta térmica, el comportamiento de las virutas, el soporte de las paredes, la calidad superficial, el estado de los bordes, la condición de la pieza durante la inspección y el grado o la forma específica del material en bruto. Incluso una pieza de ABS mecanizada puede parecer aceptable mientras todavía deban resolverse la medición en condición de liberación, la cara cosmética o los requisitos de rebabas. Para el servicio, valide por separado las condiciones reales de exposición a sustancias químicas, temperatura, carga, duración y tensiones residuales. Una afirmación genérica como «el ABS es adecuado» no permite tomar esas decisiones ni establece la compatibilidad química.¿Es rentable el mecanizado de ABS?
Evalúe la relación costo-beneficio del mecanizado de ABS comparando cotizaciones para una misma definición controlada de la pieza, material en bruto, cantidad, acabado, condición de inspección y programa; solicite que cada cotización indique sus supuestos.
Considere la relación costo-beneficio del mecanizado de ABS como un ejercicio comparativo, no como una fórmula universal. Pida a cada proveedor que especifique qué supuestos sobre la definición de la pieza, la forma del material en bruto, la geometría, el montaje, la inspección, el acabado, la cantidad, el empaque y la entrega están incluidos. Compare cotizaciones solo cuando cada proveedor reciba la misma revisión controlada del plano, el mismo grado especificado, el mismo requisito de superficie, la misma cantidad, las mismas expectativas de empaque y el mismo plan de aceptación. Una afirmación de bajo costo sin esos datos comunes no ofrece una base comparable para la adquisición.¿Qué debe incluir una solicitud de cotización para el mecanizado CNC de ABS?
Una solicitud de cotización para el mecanizado CNC de ABS debe incluir la transferencia de 6 campos: el plano controlado, el grado especificado y la forma del material en bruto, la cantidad, las características geométricas críticas, el acabado, la condición de inspección y las condiciones de servicio pertinentes antes de revisar la cotización.
Incluya el modelo y el plano controlados, la revisión, el grado de ABS especificado y la forma del material en bruto, la cantidad y la etapa de desarrollo, la geometría crítica y las relaciones entre referencias, los acabados superficiales y el estado de los bordes requeridos, y la condición de la pieza durante la inspección o el informe necesario para la aceptación. Indique qué requisito prevalece si el plano y el modelo parecen discrepar. Especifique si se acepta un sustituto aprobado, si el color o la apariencia cumplen una función y si el resultado de un prototipo se usará para aprobar una secuencia de fabricación posterior. Añada alertas sobre las condiciones de servicio si la pieza puede estar expuesta a sustancias químicas, temperatura, carga sostenida, radiación UV, medios de limpieza u otras condiciones que puedan interactuar con el comportamiento del material. Esas alertas no piden al taller de mecanizado que adivine la compatibilidad química; permiten canalizar la consulta para validar el material antes de incluir en la cotización una promesa de fabricación engañosa. Una respuesta útil a la cotización debe indicar sus supuestos, los datos pendientes y la evidencia necesaria antes de confirmar la pieza final.Referencias y fuentes
- ASTM D4673-16 — registro de clasificación y especificación del plástico ABS.
- ISO 19062-1:2015 — campos de designación y especificación del ABS.
- ISO 291:2008 — atmósferas estándar para acondicionar y probar plásticos.
- NIST: trazabilidad metrológica — contexto de medición y trazabilidad.
- Curbell Plastics: ABS — requisitos de calificación del grado y las tolerancias en la página del proveedor, aplicados dentro del alcance indicado.
- Bantam Tools: descripción general de velocidades y avances — advertencia general sobre la carga de viruta y el rozamiento; no es una tabla de parámetros para ABS.
- Hubs: impresión 3D frente al mecanizado CNC — vocabulario para comparar procesos; no se adopta el umbral numérico indicado, que no corresponde al ABS.
- OSHA: polvo combustible — solo remite a los peligros en las instalaciones; no constituye una conclusión de seguridad para este artículo.
Transparencia de las fuentes: Esta guía utiliza normas, contexto metrológico y fuentes acotadas de proveedores o herramientas. A partir de esas fuentes, no infiere capacidades de Zhenling, seguridad ambiental, compatibilidad química ni ajustes universales de mecanizado.
Trending now




ZHENLING / FABRICACIÓN SEGÚN PLANO
De la consulta técnica al plano listo para cotizar
Zhenling fabrica bridas, cuerpos de válvula, rodillos, tubos curvados y piezas mecanizadas de perfil especial para compradores industriales. Antes de cotizar la secuencia de fabricación, nuestros ingenieros revisan el plano, la condición del material, la acumulación de tolerancias, la cantidad y los requisitos de inspección.
COMIENCE CONPlano · Muestra · Dimensiones críticas
DEFINAMaterial · Cantidad · Tolerancia · Certificación
PLANO / MATERIAL / TOLERANCIA
Prepare la información de su pieza
- DATOS DE LA PIEZA
- Plano 2D/3D o muestra
- REVISIÓN DEL PROCESO
- Mecanizado · conformado · soldadura · inspección
- Canal de respuesta
- Envíe el formulario de consulta del sitio web
Usamos sus datos para revisar su consulta y responderle. Consulte nuestra Política de privacidad.


