
Póngase en contacto con Zhenling

Actualizado en agosto de 2026
El fresado CNC frente al torneado CNC se entiende mejor a partir del plano, no de la preferencia por una máquina. Empiece por la característica geométrica que controla la función, siga su relación con las referencias y documente la transferencia entre montajes, la evidencia de inspección, la cantidad y las operaciones secundarias. Esa secuencia genera un brief de entrada que el proveedor puede usar para explicar la secuencia de fabricación y que el comprador puede auditar.
Revisión rápida de los datos del plano
| Geometría predominante | Rotacional, prismática o mixta |
|---|---|
| Relación determinante | Diámetro/salto, plano/posición o referencia entre operaciones |
| Base de comparación comercial | Piezas aceptadas, no solo horas de máquina |
| Evidencia requerida | Método de inspección específico para cada característica geométrica y alcance de la documentación |
No existe una opción universalmente superior entre el fresado CNC y el torneado CNC. El torneado controla de forma natural las características geométricas rotacionales porque la pieza gira; el fresado controla naturalmente planos, cavidades, ranuras y características en varias caras porque la herramienta gira alrededor de una pieza sujeta. La geometría mixta puede requerir ambos procesos, pero el riesgo para las referencias y la inspección determina si un solo montaje realmente resulta más conveniente.
Qué importa antes de elegir la máquina
- Menos montajes no significa automáticamente un ciclo más corto ni un menor costo por pieza aceptada.
- La cifra nominal de precisión de una máquina no demuestra que un componente terminado cumpla la tolerancia.
- La cantidad cambia cuánto pesan la programación, los dispositivos de sujeción, las mordazas y el montaje en cada pieza aceptada.
- Una solicitud de cotización neutral al proceso permite que los proveedores capacitados propongan una secuencia más segura.
1. Fresado CNC vs. torneado CNC de un vistazo
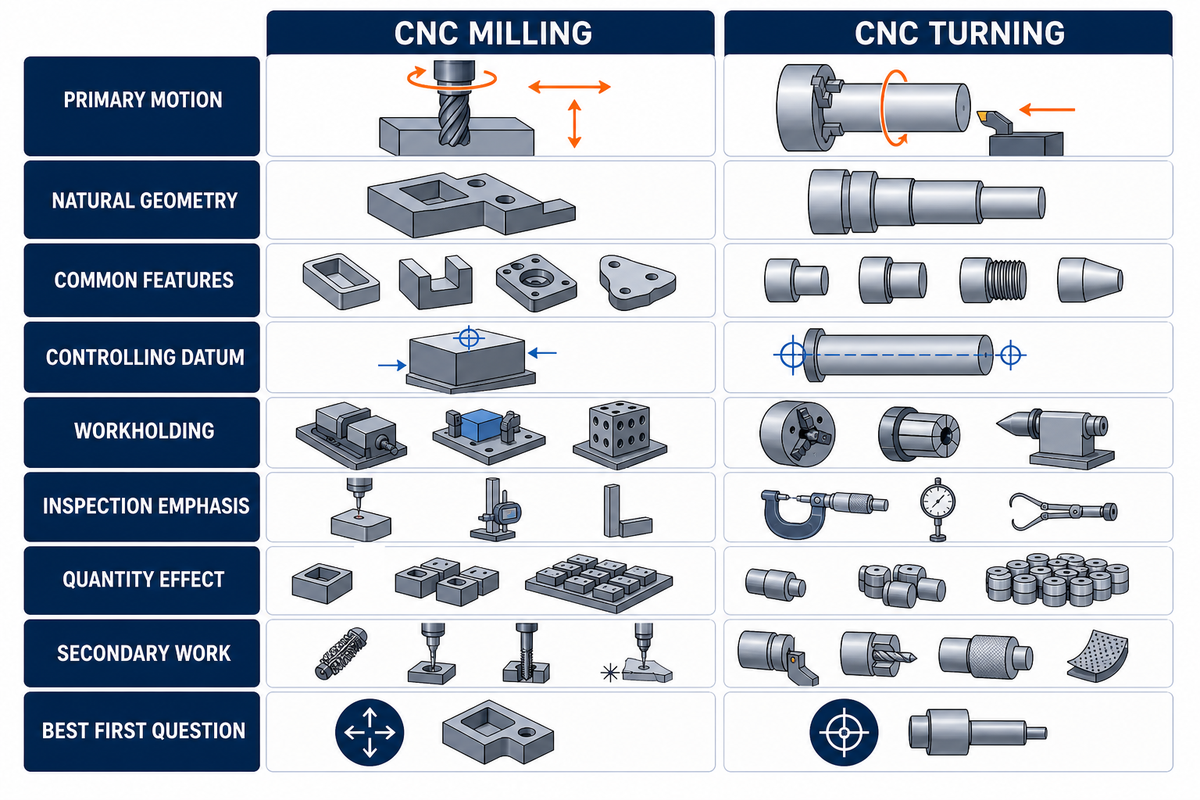
En el torneado CNC, la pieza gira contra una herramienta de corte; en el fresado CNC, gira la herramienta alrededor de una pieza fija o indexada. El torneado ofrece el movimiento natural para las características geométricas rotacionales; el fresado, para las prismáticas y de varias caras. Ninguno de los dos movimientos sustituye la revisión del plano y de las referencias.
En la manufactura moderna, el fresado y el torneado CNC forman parte de una misma familia de procesos de mecanizado CNC, pero cada proceso asigna el movimiento y el control de las referencias de manera distinta. Por eso, la selección del equipo CNC puede partir del plano y no de una preferencia por el torno.
La cinemática define la diferencia principal entre el fresado CNC y el torneado CNC; no garantiza el costo ni la precisión. Los tornos CNC suelen fabricar con eficiencia diámetros, barrenos, hombros, ranuras, conos y roscas coaxiales. Las fresadoras CNC suelen fabricar caras, cavidades, ranuras, perfiles, patrones de orificios y características fuera de eje. Los centros de torneado modernos y las fresadoras multieje desdibujan esa frontera, pero no la eliminan.
La revisión del NIST sobre calibración de máquinas herramienta refuerza esta distinción: describir un movimiento o un eje no demuestra por sí solo la capacidad para fabricar una pieza terminada.
Entre las búsquedas equivalentes están torneado CNC vs. fresado CNC, fresado CNC vs. torneado CNC y torneado CNC vs. fresado CNC. Las comparaciones más amplias, como fresado vs. torneado vs. rectificado o torneado vs. fresado vs. taladrado, abarcan procesos que quedan fuera de esta guía. Aquí, una máquina de fresado y torneado CNC se considera solo cuando las características mixtas hacen pertinente esa secuencia.
| Factor de comparación | Fresado CNC | Torneado CNC | Limitaciones / aplicaciones no adecuadas |
|---|---|---|---|
| Movimiento principal | Herramienta de corte giratoria con varios filos | Pieza giratoria | El movimiento por sí solo no determina toda la secuencia de fabricación |
| Geometría natural | Prismática, plana, irregular, de varias caras | Cilíndrica, cónica, coaxial | Las características mixtas pueden cambiar la evaluación inicial |
| Características geométricas comunes | Cavidades, ranuras, planos y patrones de orificios | Diámetros, barrenos, ranuras y roscas | El acceso de la herramienta y las interrupciones siguen siendo factores relevantes |
| Referencia determinante | Caras, planos y patrones de orificios | Eje, diámetro y línea central | Las referencias entre operaciones aumentan el riesgo de transferencia |
| Sujeción de la pieza | Tornillo de banco, dispositivo de sujeción, mordazas blandas, vacío o soporte a medida | Mandril, pinza, contrapuntos y mordazas blandas | Las características delgadas o interrumpidas pueden deformarse |
| Enfoque de la inspección | Posición, planitud, perfil y relación entre varias caras | Diámetro, salto, cilindricidad y coaxialidad | La estrategia de medición sigue siendo específica para cada característica geométrica |
| Efecto de la cantidad | El peso del dispositivo de sujeción y la programación cambia según el lote | Las consideraciones sobre mordazas, barras y manipulación cambian según el lote | No existe una cantidad universal para alcanzar el punto de equilibrio |
| Operaciones secundarias | Puede requerir torneado para fabricar eficientemente características coaxiales | Puede requerir fresado para planos y orificios fuera de eje | Volver a sujetar la pieza puede desplazar la cadena de referencias |
| Primera pregunta clave | ¿Qué cara o característica geométrica controla la función? | ¿Qué eje o diámetro controla la función? | Se necesita revisar con el proveedor cuando ambas respuestas son relevantes |
Anótelo en el plano
- Identifique la característica geométrica que controla la función
- Indique su referencia de ubicación
- Marque todas las relaciones entre operaciones
- Defina la evidencia necesaria para la aceptación
No lo deduzca por la forma
- No prescriba una máquina a partir del material en bruto
- No suponga que un solo montaje elimina el riesgo de transferencia
- No equipare la precisión del eje con la tolerancia de la pieza
- No compare cotizaciones con alcances distintos
Límite: un eje con un orificio transversal fuera de eje o un alojamiento con un barreno torneado crítico pueden requerir ambas familias de procesos. El alcance del artículo cubre los datos de entrada y los límites de falla; las herramientas interactivas de Zhenling conservan su función de evaluar las secuencias.
2. Cómo cambia la geometría y el control de las referencias según el movimiento de corte
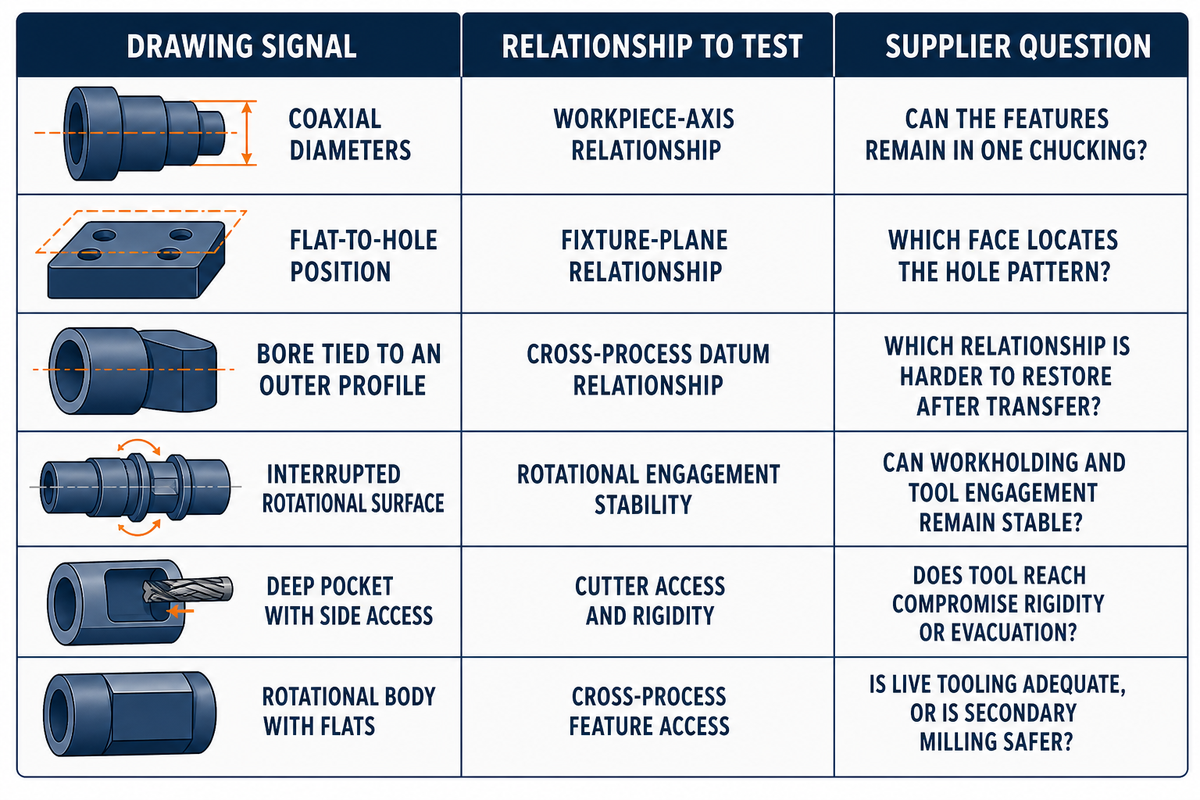
El movimiento de corte determina qué geometría permanece centrada de forma natural, qué caras requieren indexado y dónde se aplica la fuerza de sujeción a la pieza. En el torneado, el husillo hace girar la pieza alrededor de un eje; en el fresado, el husillo desplaza la herramienta por los ejes programados. La pregunta útil es qué movimiento conserva la relación determinante del plano con menos transferencias.
La revisión de la trayectoria de la herramienta debe determinar si una fresa realiza fresado frontal, fresado de roscas u otras operaciones de fresado, y si el corte giratorio modifica el acceso a la característica geométrica determinante. La tecnología de mecanizado CNC ayuda a ejecutar ese plan, pero no elige la referencia por el comprador.
El control numérico por computadora coordina ambos tipos de máquinas CNC, pero no vuelve idénticas sus responsabilidades mecánicas. En una máquina de torneado CNC, el husillo establece el eje de rotación mientras la herramienta de corte fija avanza a lo largo de él o lo atraviesa. En una fresadora CNC, gira la herramienta de corte y el dispositivo de sujeción establece la ubicación de la pieza; los ejes lineales o rotativos generan la trayectoria de la herramienta.
En toda la industria manufacturera, ambos métodos retiran material para obtener la forma deseada. El diseño de la pieza determina qué movimiento mantiene la geometría funcional vinculada a la cadena más sencilla de referencias e inspección.
Considere el torneado y el fresado CNC como familias de secuencias dentro de una misma revisión del proceso de mecanizado y evalúe cada familia con el mismo plano y alcance de aceptación.
Un experimento revisado por pares sobre torneado-fresado de 2026 advierte sobre las afirmaciones simplistas de rendimiento. Sus resultados corresponden a la pieza de trabajo de 6061-T6, la geometría de la herramienta, las velocidades, la profundidad, las condiciones del fluido y el objetivo superficial indicados; los errores reportados del modelo se mantuvieron dentro de 10% para esa configuración. En este caso, la investigación define una regla de transferencia: el rendimiento medido depende de sus condiciones, no de las palabras «fresado» o «torneado».
| Indicación en el plano | Relación de movimiento que debe evaluarse | Pregunta previa a la liberación |
|---|---|---|
| Diámetros coaxiales | Relación con el eje de la pieza | ¿Pueden conservarse las características en una sola sujeción? |
| Posición del orificio respecto al plano | Relación con el plano del dispositivo de sujeción | ¿Qué cara ubica el patrón de orificios? |
| Barreno vinculado a un perfil exterior | Relación de referencia entre procesos | ¿Qué relación es más difícil de restablecer después de una transferencia? |
| Superficie rotacional interrumpida | Estabilidad del contacto rotacional | ¿Pueden mantenerse estables la sujeción de la pieza y el contacto de la herramienta? |
| Cavidad profunda con acceso lateral | Acceso y rigidez de la herramienta de corte | ¿El alcance de la herramienta compromete la rigidez o la evacuación? |
| Cuerpo rotacional con planos | Acceso a características entre procesos | ¿El herramental motorizado es suficiente o resulta más seguro el fresado secundario? |
Error común: tratar un modelo CAD como una colección de formas sin leer los símbolos de las características de referencia ni las notas de inspección. Dos componentes cilíndricos visualmente similares pueden requerir métodos de mecanizado distintos si uno controla el salto desde la línea central y el otro controla la posición de los orificios desde una cara fresada.
3. Documente la geometría predominante y la cadena de referencias
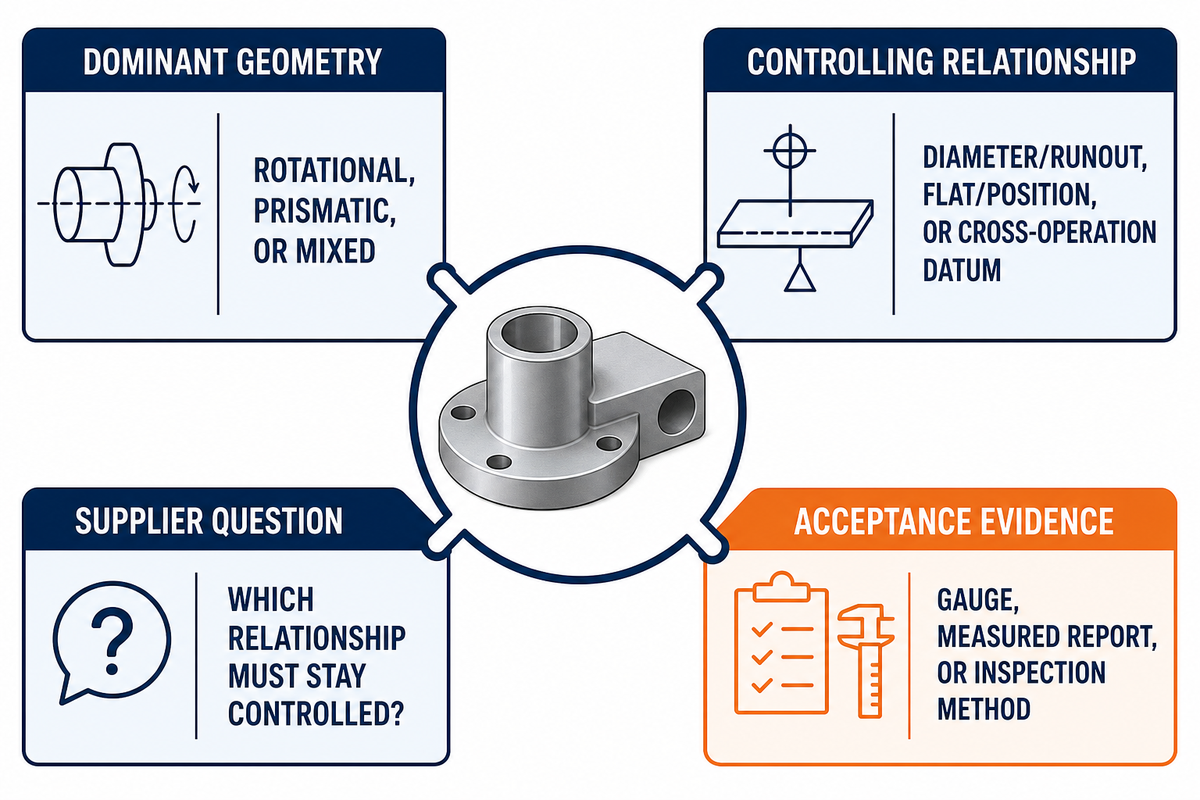
La geometría predominante es solo una clasificación inicial del plano. Anote si las relaciones funcionales se mantienen dentro de una geometría rotacional, dependen de caras o de posiciones en varias caras, o cruzan el límite entre torneado y fresado. La cadena de referencias y la evidencia de aceptación requerida proporcionan entonces al proveedor información suficiente para proponer y justificar la secuencia de fabricación.
Elegir el proceso adecuado implica más que decidir entre fresado CNC y torneado según la forma. Las piezas simétricas pueden incluir controles fuera de eje, mientras que los componentes complejos pueden conservar una referencia rotacional. La misma lógica se aplica a diversos materiales y a la fabricación de combinaciones complejas de características.
Brief del plano: característica–referencia–evidencia, marco de entrada de 8 factores
El brief del plano de característica–referencia–evidencia vincula cada característica geométrica crítica con su referencia de ubicación, la pregunta para el proveedor y la prueba de aceptación requerida.
Use el brief en el plano controlado antes de solicitar un tipo de máquina. Así evitará un error de compras frecuente: el comprador ve un material en bruto redondo, prescribe el torneado y descubre más tarde que una cara fresada y un orificio fuera de eje controlan el ensamble. El proveedor sigue siendo responsable de proponer y explicar la secuencia de fabricación, mientras el comprador conserva el control de la función y la aceptación.
La comparación del NIST de 21 piezas de producción muestra por qué la incertidumbre modelada de la máquina y los errores medidos en las piezas son niveles de evidencia distintos; el brief del plano mantiene visible esa transferencia de responsabilidad para la aceptación.
| Datos de la característica geométrica | Pregunta para el proveedor | Pregunta sobre la referencia | Evidencia de aceptación | Limitaciones / aplicaciones no adecuadas |
|---|---|---|---|---|
| Diámetro exterior + hombro | ¿Una sola sujeción puede mantener la coaxialidad de ambos? | ¿Comparten la línea central? | Registro del diámetro y el salto | Revise las paredes delgadas o las superficies interrumpidas |
| Barreno coaxial + rosca | ¿El barreno y la rosca pueden compartir una referencia? | ¿La misma sujeción? | Diámetro del barreno, calibre de rosca y salto | El acceso a cavidades ciegas puede limitar el herramental |
| Plano + cavidad | ¿Qué plano ubica ambas características? | ¿Qué plano determina la profundidad? | Planitud, profundidad y perfil | El alcance profundo puede reducir la rigidez |
| Patrón de orificios en varias caras | ¿Cómo se conserva el origen compartido después del indexado? | ¿Se conserva el origen compartido después del indexado? | Reporte de posición basado en referencias definidas | Debe demostrarse el acceso para el indexado |
| Eje + chavetero | ¿Cómo se orienta angularmente el chavetero respecto a la referencia del eje? | ¿Respecto a qué se orienta angularmente el chavetero? | Salto y posición del chavetero | La transferencia puede hacer perder la referencia angular |
| Brida + círculo de pernos | ¿Cómo se relacionan la cara, el eje y el patrón de orificios? | ¿Cómo se relacionan la cara y el eje? | Salto de la cara y posición de los orificios | Un segundo montaje puede acumular errores |
| Barreno excéntrico | ¿Qué referencia define el desplazamiento? | ¿Desplazamiento desde el eje o desde la cara? | Desplazamiento y geometría del barreno | La arquitectura de la máquina importa |
| Camisa cilíndrica delgada | ¿Cómo se controla la deformación en estado libre? | ¿En estado libre o restringido? | Diámetro bajo condiciones definidas | La deformación por sujeción puede ser el factor dominante |
| Placa delgada con barrenos | ¿Cómo se verifica la planitud después de liberar la pieza? | ¿Qué soporte y condición de liberación? | Planitud y posición del barreno | Liberar el dispositivo de sujeción puede cambiar la forma |
| Cuerpo rotacional + puertos fuera de eje | ¿Qué referencia controla el ángulo y la posición de los puertos? | ¿Los puertos están vinculados al eje o a la cara? | Salto, ángulo y posición | Debe demostrarse el acceso del herramental motorizado |
- Marque las características funcionales: identifique las cotas que afectan el ajuste, el movimiento, el sellado o el ensamble.
- Siga cada referencia determinante: anote si la relación se mantiene dentro de un solo montaje rotacional o prismático.
- Asigne la evidencia de aceptación: defina el calibre, el reporte o el método de inspección necesario para cada característica geométrica.
- Deje que el proveedor proponga la secuencia: solicite el número de montajes previsto y el plan de transferencias sin imponer una secuencia de máquinas insegura.
¿Puede una fresadora CNC reemplazar un torno?
Las fresadoras CNC pueden producir algunas características circulares mediante interpolación o trabajo con un eje rotativo, pero no reemplazan un torno para todas las piezas. El torneado mantiene la geometría rotacional vinculada al eje del husillo, lo que puede simplificar el control de diámetros y características coaxiales. El fresado puede ser adecuado para una pieza principalmente prismática con pocas características redondas. Al decidir la secuencia, compare el acceso, la sujeción de la pieza, el material en bruto, la cantidad, la inspección y la evidencia del proveedor.
Escenario: considere un cuerpo de válvula compacto que parece cilíndrico en el modelo tridimensional. Su barreno de sellado es concéntrico con el diámetro exterior, pero dos puertos se ubican desde una cara de montaje mecanizada. Una instrucción de solo torneado conserva la relación del barreno, pero deja pendiente transferir el requisito entre los puertos y la cara. Una instrucción de solo fresado puede facilitar la fabricación de los puertos y, a la vez, hacer menos natural mantener la concentricidad del barreno. Marcar el barreno, la cara, los puertos y su evidencia de aceptación muestra por qué el proveedor debe explicar cualquier plan de transferencia de referencias entre procesos.
4. Compare el montaje, la sujeción de la pieza y el acceso de la herramienta
El riesgo del montaje aumenta cuando hay que volver a sujetar una característica crítica, indexarla, alcanzarla con una herramienta larga o despejarla durante un cambio de herramienta. El fresado suele plantear cuestiones de sujeción y acceso; el torneado, de sujeción en mandril, salto y corte interrumpido. La secuencia más segura es la que conserva las referencias críticas durante esos eventos.
Una investigación revisada por pares sobre mecanizado de cinco ejes encontró que cambiar la posición de montaje para la misma pieza programada redujo el desplazamiento axial en 16.76% y el tiempo de mecanizado en 10.70% en ese caso concreto. Esos porcentajes no representan ahorros generales del fresado. Demuestran algo más útil: la orientación del montaje puede modificar el recorrido de los ejes, el riesgo de sobrepaso, las interferencias y el tiempo, aunque la pieza y la trayectoria de la herramienta parezcan fijas.
Un artículo de Boeing y el NIST sobre cambios de herramienta modela 8 estados o movimientos y distingue entre máquinas que solo necesitan despejar el montaje de sujeción y las que regresan a una posición de referencia. Por eso, el despeje durante el cambio de herramienta es un dato para definir la secuencia, no un detalle que deba revisarse después de programar.
Presupuesto de riesgo de transferencia entre montajes: mapa de riesgo de 9 eventos
El presupuesto de riesgo de transferencia entre montajes enumera todos los eventos que pueden desplazar una referencia, bloquear una herramienta, cambiar el estado térmico o alterar la evidencia de aceptación.
| Evento de riesgo | Evidencia que debe solicitarse | Señal de falla | Limitaciones / aplicaciones no adecuadas |
|---|---|---|---|
| Ubicación inicial | Plan de referencias y contactos | Superficie de ubicación ambigua | No evalúe sin el plano controlado |
| Fuerza de sujeción | Concepto de mordaza o dispositivo de sujeción | Deformación de pared delgada o en estado libre | Las afirmaciones genéricas sobre la sujeción no bastan |
| Alcance de la herramienta | Envolvente de la herramienta y el portaherramientas | Alcance largo o colisión del portaherramientas | El acceso no demuestra rigidez |
| Cambio de herramienta | Despeje o comportamiento respecto a la referencia | El dispositivo de sujeción bloquea un movimiento seguro | Se requiere verificación específica para la máquina |
| Evacuación de virutas | Orientación y plan de evacuación | Recorte de virutas o cavidad obstruida | El material y la profundidad de la característica cambian el riesgo |
| Transferencia de la pieza | Referencia de transferencia y repetibilidad de ubicación | La relación crítica cruza varios montajes | El uso de una sola máquina como argumento comercial no es prueba |
| Cambio térmico | Calentamiento inicial y condición de inspección | Deriva entre el corte y la medición | Requiere contexto de tolerancia específico para la característica |
| Desbarbado o acabado | Secuencia de posprocesamiento | La superficie de aceptación cambia después | No cierre la inspección demasiado pronto |
| Medición final | Método, muestreo y alcance del reporte | La cotización excluye evidencia necesaria | No se puede aplicar una puntuación genérica de gravedad |
¿Cuáles son las desventajas del fresado CNC?
El fresado CNC puede requerir dispositivos de sujeción más complejos, varias orientaciones indexadas y herramientas de largo alcance cuando las características están en varias caras o a gran profundidad dentro de la pieza. Estas condiciones pueden aumentar el tiempo de montaje, la deflexión de la herramienta, las restricciones por colisión y los problemas de evacuación de virutas. El fresado sigue siendo la secuencia correcta para muchas geometrías complejas; la desventaja surge cuando el comprador supone que el acceso de la herramienta también demuestra rigidez, continuidad de referencias o capacidad para cumplir la aceptación.
Síntoma en planta que debe investigarse: los dispositivos especiales pueden exigir más planificación y trabajo de montaje que el propio corte en un lote pequeño. Pida a los proveedores que separen las consideraciones sobre dispositivos reutilizables del trabajo de una sola vez, y pregunte si la cotización supone el uso de mordazas blandas, un dispositivo dedicado o un montaje con un tornillo de banco de uso general.
5. Planifique la tolerancia, el acabado superficial y la inspección
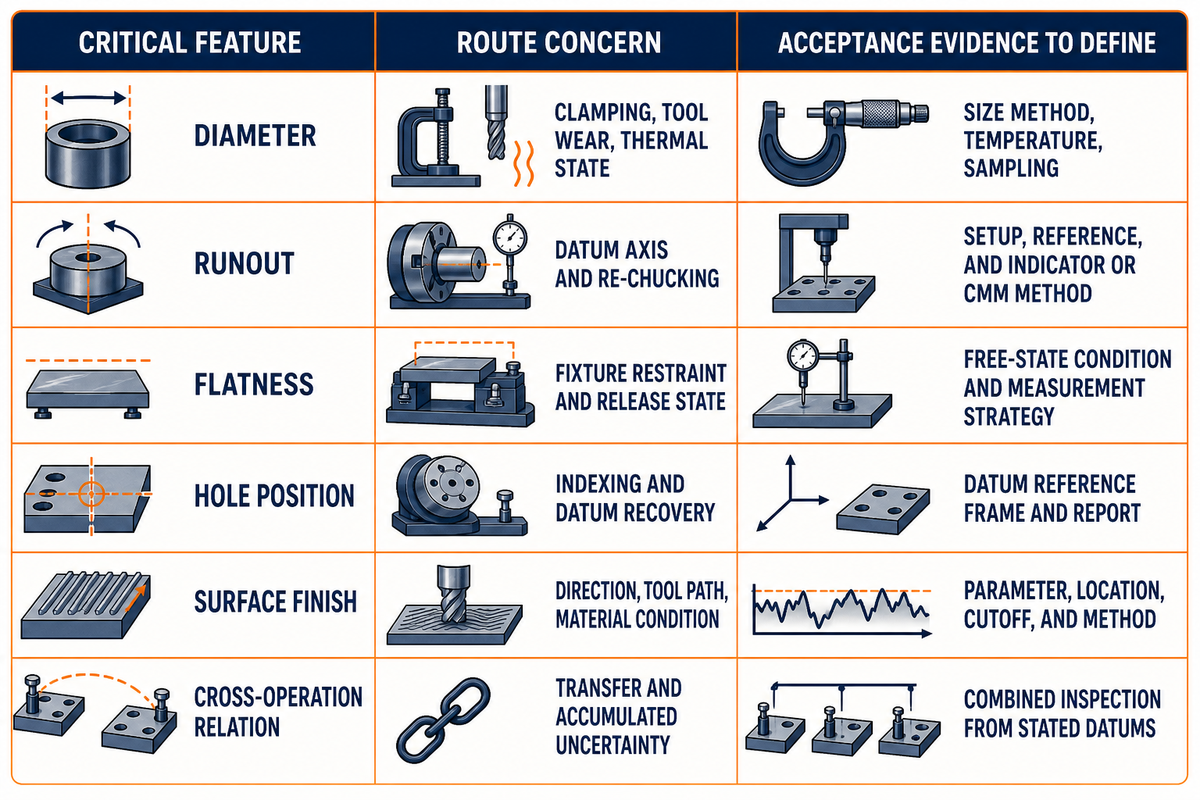
Ni el fresado CNC ni el torneado CNC son universalmente más precisos. La conformidad de la pieza terminada depende de la característica crítica, los errores de la máquina, la sujeción de la pieza, las condiciones de corte, la respuesta del material, la cantidad de montajes, la condición térmica y el método de medición. Compare la evidencia necesaria para cada característica en vez de atribuir una ventaja general de tolerancia a un proceso.
La revisión del NIST sobre calibración de máquinas herramienta distingue entre efectos dentro de un eje, entre ejes, de carga, térmicos y volumétricos. Por eso, una especificación de posicionamiento no se puede trasladar directamente a una promesa sobre la pieza terminada. Entre el movimiento de la máquina y la geometría aceptada intervienen las condiciones del proceso, la sujeción, el herramental y la medición.
En otro trabajo, el NIST comparó la incertidumbre modelada con errores medidos en 21 piezas de producción. Para el comprador, el valor está en la estructura de la evidencia: la incertidumbre a nivel de máquina y los errores reales de la pieza están relacionados, pero no son intercambiables.
ISO 230-2:2014, revisada y confirmada en 2025, aborda la precisión y repetibilidad de posicionamiento de ejes individuales controlados numéricamente. No certifica la tolerancia de la pieza del comprador. Asimismo, ISO 10791-2:2023 abarca pruebas geométricas para centros de mecanizado con husillo vertical, no todos los procesos y condiciones de aceptación de una cotización.
Un estudio sobre deformación térmica incluido en el listado del NIST de 2026 informa que, en el contexto analizado, las cargas de los motores, el procesamiento de la pieza y los cambios ambientales pueden dominar el error volumétrico. El ciclo de medición durante el proceso y compensación duró menos de 100 segundos, y los experimentos redujeron los errores hasta en un orden de magnitud. Esos resultados describen el método de los autores, no la capacidad habitual de los proveedores. La acción para el comprador es sencilla: defina las condiciones de medición y pregunte cómo se controla el estado térmico para las características críticas.
Mantenga separados los contextos de la evidencia: el desplazamiento axial de 16.76% y el tiempo de mecanizado de 10.70% corresponden al estudio sobre la posición de montaje, mientras que 100 segundos corresponde al experimento de compensación térmica. El valor de 100 segundos no es una promesa sobre el tiempo de ciclo del proveedor.
| Característica crítica | Consideración de la secuencia | Evidencia de aceptación que debe definirse |
|---|---|---|
| Diámetro | Sujeción, desgaste de la herramienta y estado térmico | Método de medición del tamaño, temperatura y muestreo |
| Descentramiento | Eje de referencia y nueva sujeción | Montaje, referencia y método con indicador o máquina de medición por coordenadas (CMM) |
| Planitud | Restricción del dispositivo de sujeción y condición después de liberarlo | Condición en estado libre y estrategia de medición |
| Posición del orificio | Indexado y recuperación de referencias | Sistema de referencias geométricas y reporte |
| Acabado superficial | Dirección, trayectoria de la herramienta y condición del material | Parámetro, ubicación, longitud de corte y método |
| Relación entre operaciones | Transferencia e incertidumbre acumulada | Inspección combinada a partir de las referencias indicadas |
Error común: solicitar una «tolerancia estrecha» sin identificar la característica geométrica, la referencia, la condición en estado libre ni el reporte. Tanto un servicio de torneado como uno de fresado pueden cumplir planos exigentes, pero la cotización debe indicar qué se medirá y cómo se determinará la aceptación.
6. Compare el costo por pieza aceptada, no la tarifa por hora
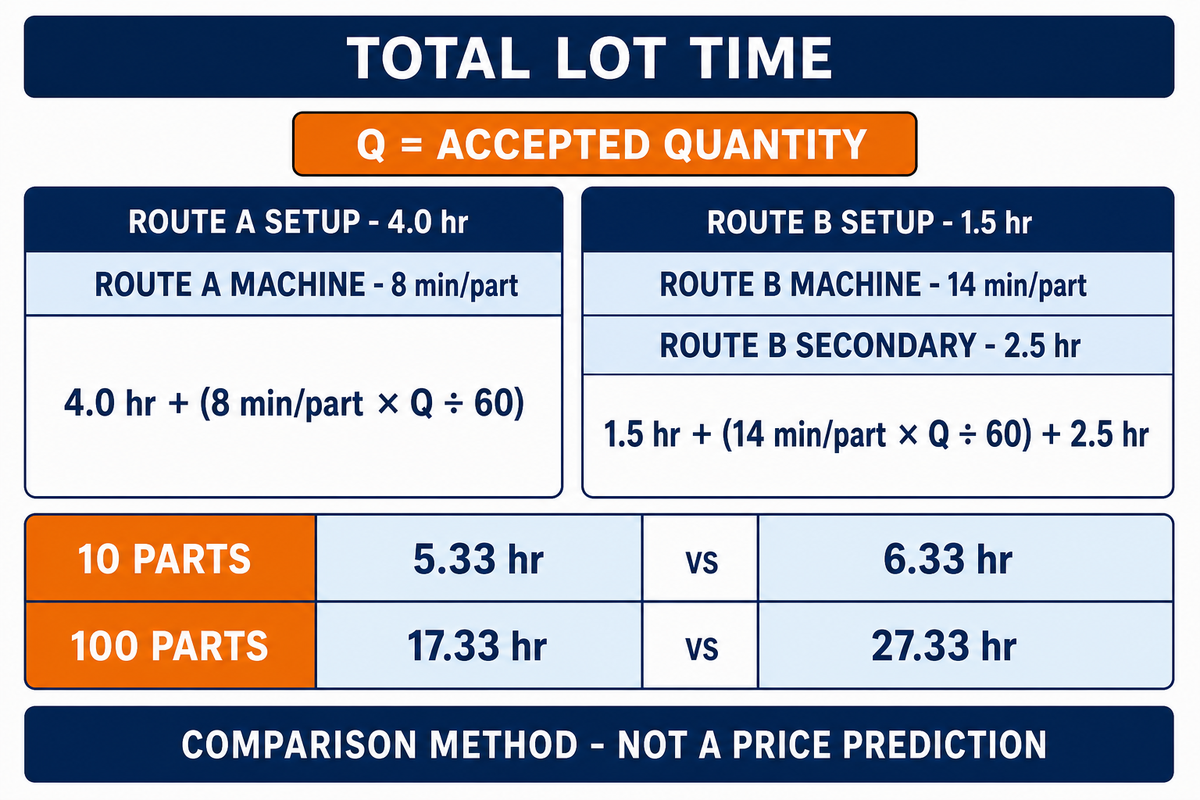
El costo por pieza aceptada compara toda la secuencia de fabricación: programación, montaje, dispositivos o mordazas, material en bruto, tiempo de ciclo, operaciones secundarias, inspección, retrabajo y riesgo de rechazo. El torneado puede ser económico para piezas cilíndricas adecuadas, pero ninguna tarifa por hora publicada ni porcentaje fijo de ahorro sustituye una cotización ajustada a las mismas condiciones, el mismo plano y la misma cantidad.
Sí existen tarifas públicas. Por ejemplo, Texas State University publica tarifas externas específicas por máquina para un espacio de fabricación con alcance definido. Eso no crea un parámetro de referencia del mercado comercial, porque el alcance de las instalaciones, el tipo de usuario, la mano de obra incluida, el montaje, la documentación de calidad y la asignación de riesgos difieren de las cotizaciones de proveedores. Una cifra real por hora de máquina puede responder, aun así, a la pregunta equivocada.
La investigación revisada por pares sobre costos de fabricación considera que el proceso, el tamaño de la pieza, el material, las características geométricas, el montaje, la manipulación y las condiciones de producción son factores que interactúan. La cantidad importa porque la programación y el montaje únicos se distribuyen entre distintas cantidades de componentes aceptados. No pregunte por un volumen de equilibrio universal; pida a cada proveedor que indique el patrón de lotes supuesto y el herramental reutilizable.
Ecuación para normalizar cotizaciones
Costo por pieza aceptada = (programación + montaje + dispositivos o mordazas + procesamiento del lote + trabajo secundario + inspección + retrabajo previsto) ÷ cantidad aceptada. Use los datos de los proveedores; no incorpore una tarifa genérica del mercado.
Configuración de plano ficticia: los siguientes valores existen solo para mostrar cómo un comprador puede comparar dos propuestas de secuencia de fabricación sobre la misma base. No describen una pieza de Zhenling, una tolerancia normal ni una ventana de proceso recomendada.
| Tipo de dato | Valor ilustrativo | Uso en la revisión |
|---|---|---|
| Diámetro del material en bruto | 42 mm | Base para el material y el arranque de viruta |
| Diámetro final | 38 mm | Característica de revolución |
| Longitud total | 80 mm | Espacio de sujeción de la pieza |
| Espesor de la brida | 8 mm | Relación entre caras |
| Ancho de la cara plana | 24 mm | Característica mecanizada por fresado |
| Diámetro del puerto | 6 mm | Acceso fuera del eje |
| Longitud del hombro | 18 mm | Secuencia de torneado |
| Ancho de la ranura | 3 mm | Acceso de la herramienta |
| Tolerancia de descentramiento | 0.05 mm | Aceptación basada en el eje |
| Tolerancia de posición del puerto | 0.10 mm | Relación entre operaciones |
| Tolerancia de planitud | 0.08 mm | Verificación al liberar el dispositivo de sujeción |
| Requisito de superficie | 1.6 μm Ra | Alcance de la medición |
| Temperatura del informe | 20 °C | Condición de medición |
| Montaje de la secuencia A | 4.0 hr | Dato único del lote |
| Montaje de la secuencia B | 1.5 hr | Dato único del lote |
Para la misma hoja de cálculo ficticia, un plan de inspección podría registrar la pieza a 20 °C, volver a medirla a 22 °C, dejar pasar 30 min antes de la medición y usar un intervalo de 15 min para la verificación. Mantendría vinculados el descentramiento de 0.05 mm, la posición de 0.10 mm, el acabado de 1.6 μm Ra y la longitud de 80 mm con métodos definidos, en vez de tratarlos como afirmaciones basadas en la etiqueta de la máquina. La hoja de capacitación también podría indicar una sobremedida de material de 2 mm, una profundidad de barreno de 12 mm, una longitud de cara plana de 30 mm, un intervalo de muestreo de 45 min y una condición de liberación de 21 °C; sustituya cada valor por datos controlados del plano y del proveedor.
Una fila opcional de capacitación usa tramos de referencia ficticios de 25 mm y 35 mm; sustitúyalos por valores controlados del plano.
Ejemplo resuelto: supongamos que la secuencia A requiere 4.0 hr de montaje y 8 min/part de tiempo de máquina, mientras que la secuencia B requiere 1.5 hr de montaje, 14 min/part de tiempo de máquina y 2.5 hr de trabajo secundario. Para 10 piezas, la secuencia A usa 4.0 + (10 × 8 ÷ 60) = 5.33 hr; la secuencia B usa 1.5 + (10 × 14 ÷ 60) + 2.5 = 6.33 hr. Para 100 piezas, los mismos supuestos dan 17.33 hr frente a 27.33 hr. La secuencia B requiere menos tiempo de montaje, pero el tiempo modelado del lote es mayor. Este cálculo ficticio excluye tarifas, inspección, piezas de rechazo y riesgo de aceptación; es un método de comparación, no una predicción de precio.
| Dato | Proveedor A | Proveedor B | Por qué cambia el costo por pieza aceptada | Limitaciones / aplicaciones no adecuadas |
|---|---|---|---|---|
| Revisión controlada | Registrar | Registrar | Evita diferencias de alcance | No compare planos diferentes |
| Cantidad y lote | Indicar | Indicar | Cambia el peso relativo del montaje | No hay un punto de equilibrio universal |
| Supuesto sobre el material en bruto | Indicar | Indicar | Cambia el arranque de material y la manipulación | La condición del material debe coincidir |
| Programación | Incluida/excluida | Incluida/excluida | El costo único varía | Deben declararse los supuestos de reutilización |
| Montaje y herramental | Indicar | Indicar | Las mordazas y los dispositivos pueden dominar el costo de lotes pequeños | Separar los recursos reutilizables |
| Secuencia del proceso | Enumerar | Enumerar | Hace visibles los trabajos secundarios | La etiqueta de la máquina por sí sola no basta |
| Alcance de la inspección | Enumerar | Enumerar | Los informes y el muestreo agregan trabajo | El método de aceptación debe coincidir |
| Procesamiento posterior | Enumerar | Enumerar | Agrega riesgos logísticos y dimensionales | La secuencia debe indicarse explícitamente |
| Exclusiones y criterio de rechazo | Registrar | Registrar | Cambia la asignación de riesgos | No lo deduzca del precio unitario |
Conclusión para compras: un menor tiempo de máquina puede verse contrarrestado por más montaje, mecanizado secundario, inspección o retrabajo. Compare la misma cantidad de piezas aceptadas y documente el alcance antes de decidir que el torneado o el fresado CNC cuesta menos.
7. Cuándo una pieza requiere fresado y torneado
Una pieza requiere tanto fresado como torneado cuando las características de revolución y prismáticas tienen relaciones funcionales importantes. El trabajo puede realizarse en un centro de torneado y fresado, en un centro de torneado CNC con herramientas motorizadas o en máquinas separadas. Elija entre estas opciones según la transferencia de referencias, el acceso de la herramienta, la capacidad del husillo, la cantidad, la condición de la pieza durante la inspección y la evidencia del proveedor.
Los proveedores de maquinaria industrial pueden proponer máquinas de fresado de 5 ejes, servicios de fresado y torneado CNC o una secuencia que combine el torneado CNC y el fresado CNC en un torno y una fresadora. Aun así, la precisión y la eficiencia deben demostrarse con los mismos requisitos de características geométricas, referencias, cantidad e inspección.
De igual manera, un experimento de torneado-fresado revisado por pares de 2026 mantiene los resultados de procesos mixtos vinculados a la pieza de trabajo, la geometría de la herramienta, las condiciones de corte y el objetivo de superficie especificados, en lugar de atribuirlos a la etiqueta de una máquina.
“Los talleres más eficientes son aquellos que cuentan con centros de mecanizado que integran varios procesos o etapas y hacen que funcionen como uno solo”.
La afirmación de Thiessen describe una tendencia hacia la integración; no garantiza que toda máquina combinada reduzca los costos. Los compradores aún necesitan conocer la secuencia del proceso, los supuestos sobre el husillo y las herramientas motorizadas, el plan de transferencia y la entrega a inspección para la pieza concreta.
Un director de desarrollo de aplicaciones del lado del proveedor, citado en American Machinist, informó de una arquitectura multitarea con eje B que redujo el tiempo de montaje mientras aumentaba el tiempo de ciclo al usar un solo husillo de herramienta. Ese contraejemplo, limitado a un caso específico, explica por qué el presupuesto de riesgo de transferencia entre montajes mantiene separados el número de montajes y la duración del ciclo. El software, la simulación, la transferencia al segundo husillo, la capacidad de corte simultáneo y las herramientas disponibles pueden determinar si una máquina etiquetada como centro de torneado y fresado aporta valor.
Cuándo falla una secuencia combinada
Las secuencias combinadas son una mala opción predeterminada cuando su principal ventaja solo existe en teoría. Algunas señales de alerta son características críticas inaccesibles, una transferencia que no conserva la referencia, una herramienta larga que pierde rigidez, virutas atrapadas o una inspección que de todos modos exige volver a posicionar la pieza. Una sola máquina también puede implicar una carga alta de programación y montaje para un lote pequeño, mientras que operaciones separadas podrían usar métodos de sujeción de la pieza más sencillos y probados.
También importa el problema opuesto. Usar máquinas separadas puede añadir cambios de sujeción, incertidumbre acumulada, tiempo en cola e inspecciones duplicadas. La decisión no se reduce a «CNC avanzado» frente a equipo antiguo. Se trata de determinar si la arquitectura propuesta controla las relaciones importantes con evidencia aceptable. Pida al proveedor que identifique la característica exacta para la que la secuencia combinada elimina una transferencia y aquella para la que no lo hace.
Haga
- Pregunte qué referencia crítica permanece sujeta
- Separe el tiempo de montaje del tiempo de ciclo
- Solicite los supuestos sobre herramientas y transferencias
- Adapte la inspección a la secuencia combinada
Evite
- Suponer que las herramientas motorizadas alcanzan todas las características
- Tratar un solo montaje como riesgo cero de transferencia
- Comparar las etiquetas de las máquinas sin conocer la secuencia
- Convertir el resultado de un caso en una afirmación general
¿Cuáles son las desventajas del torneado CNC?
El torneado CNC tiene limitaciones cuando la pieza carece de un eje de rotación útil, cuando predominan las caras planas y las características en varias caras, o cuando el acceso fuera del eje exige muchas herramientas motorizadas o fresado secundario. La sujeción en el mandril puede deformar paredes delgadas, las superficies interrumpidas pueden dificultar un corte estable y volver a sujetar la pieza puede añadir riesgos de descentramiento o transferencia de referencias. El torneado sigue siendo muy eficaz para piezas cilíndricas; la desventaja está en prescribirlo a partir de la forma del material en bruto e ignorar el conjunto de características funcionales.
8. Envíe un resumen del proceso listo para cotizar
Un resumen del proceso listo para cotizar proporciona a cada proveedor el mismo modelo, revisión del plano, condición del material, cantidad, características críticas, referencias, procesamiento posterior, inspección, trazabilidad y alcance de la documentación. Debe describir los resultados requeridos sin prescribir una máquina, a menos que la secuencia de fabricación sea un requisito de diseño controlado.
Si una solicitud de cotización pregunta cuál es la diferencia entre las secuencias, exija a cada proveedor que describa su trabajo de fresado y todos los demás procesos necesarios para fabricar la pieza aceptada. Ese alcance común facilita una comparación más eficiente sin afirmar que una secuencia siempre sea más rápida.
Un artículo práctico alojado por la Manufacturing Extension Partnership de NIST advierte que centrarse en el costo unitario puede hacer que se pasen por alto la documentación de calidad, el control de lotes, la capacidad del proveedor y la dependencia de equipos o personal específicos. La página incluye un descargo de responsabilidad que indica que las opiniones son del autor y aquí se usa como orientación para seleccionar proveedores, no como postura institucional de NIST ni como norma de medición. Añada esos campos cuando la continuidad o la trazabilidad afecten la aceptación.
Resumen del proceso para copiar en una solicitud de cotización
- Modelo tridimensional controlado y revisión del plano bidimensional
- Especificación del material, condición de suministro y sustituciones aprobadas
- Cantidades para prototipos, lotes piloto y lotes repetidos, con patrón de liberación
- Características críticas, esquema de referencias y relaciones funcionales
- Roscas, requisitos de superficie, desbarbado, tratamiento térmico, recubrimiento y limpieza
- Método de inspección, muestreo, informe de mediciones y requisitos de calibres
- Trazabilidad del lote, registros de material y alcance de la documentación de calidad
- Continuidad de la capacidad y dependencias de máquinas o personal críticos
- Autorización para que el proveedor proponga fresado, torneado o una secuencia mixta e indique sus supuestos
Para revisar procesos específicos con fines comerciales, consulte las páginas de servicio de fresado CNC y servicio de torneado CNC de Zhenling. Use el comparador de secuencias de fresado, torneado y mecanizado multieje cuando necesite comparar tres familias de procesos; use el filtro de secuencias de torneado frente a fresado si la pregunta más acotada es si la pieza se presta al torneado por sus características de revolución. Este artículo solo prepara los datos del plano para esas herramientas.
Conclusión clave
Un resumen del proceso bien fundamentado identifica la referencia que controla, los riesgos de transferencia y la evidencia de aceptación antes de que un proveedor o una herramienta interactiva recomiende una secuencia de fabricación.
¿Necesita un resumen para una solicitud de cotización basada en el plano?
Envíe el modelo, el plano controlado, la condición del material, la cantidad, las referencias críticas y el alcance de la inspección para su revisión. Use el filtro de secuencias publicado por Zhenling para organizar esos datos, distinguir la trayectoria de herramienta pertinente y documentar las preguntas de aceptación antes de solicitar una cotización o una propuesta de proceso al proveedor.
Solicite una cotización de mecanizado CNCPreguntas frecuentes
¿Cuál es la principal diferencia entre el fresado y el torneado CNC?
En el fresado CNC, la fresa gira alrededor de una pieza sujeta en un dispositivo; en el torneado CNC, la pieza gira frente a una herramienta para crear características de revolución de manera eficiente y uniforme.
En el fresado CNC, normalmente gira una herramienta de corte de varios filos mientras la pieza permanece fija o indexada en un dispositivo de sujeción. En el torneado CNC, normalmente la pieza gira en un mandril mientras una herramienta corta su diámetro exterior o interior. Por su movimiento, el torneado es natural para las características de revolución, y el fresado para caras planas, cavidades, ranuras, orificios en varias caras y geometrías irregulares.
¿Qué proceso es más preciso, el fresado o el torneado CNC?
Ninguno de los dos procesos es universalmente más preciso, porque la geometría de la característica, el estado de la máquina, la sujeción de la pieza, las condiciones térmicas, la respuesta del material, la transferencia de referencias y el método de medición afectan la evidencia sobre la pieza terminada.
La precisión de la pieza terminada depende de la característica crítica, el estado de la máquina, la sujeción de la pieza, la herramienta, el estado térmico, el material, el número de montajes y el método de medición. El torneado puede controlar diámetros y relaciones coaxiales de manera eficiente, mientras que el fresado de precisión puede controlar características prismáticas y en varias caras. Los requisitos del plano y el plan de inspección deben definir la evidencia de aceptación, en vez de depender de la etiqueta del proceso.
¿El torneado CNC es más económico que el fresado CNC?
El torneado CNC puede costar menos para piezas redondas adecuadas, pero el costo por pieza aceptada depende también del montaje, el trabajo secundario, la inspección, el riesgo de rechazo, la cantidad y el alcance de la cotización.
Las comparaciones justas incluyen el material en bruto, la programación, el montaje, los dispositivos o mordazas, el tiempo de ciclo, las operaciones secundarias, la inspección, el riesgo de rechazo y la cantidad. Las piezas cilíndricas alimentadas desde barra pueden prestarse bien al torneado, mientras que una transferencia para fresado secundario puede eliminar esa ventaja. Compare el costo por pieza aceptada a partir de cotizaciones con alcances equivalentes, no de tarifas por hora públicas ni de porcentajes fijos.
¿Se pueden combinar el fresado y el torneado en una sola pieza?
El fresado y el torneado pueden combinarse en un centro de torneado y fresado, mediante herramientas motorizadas o como operaciones separadas con un plan controlado de transferencia de referencias e inspección final.
Los centros de torneado y fresado, las herramientas motorizadas o las máquinas separadas pueden combinar las operaciones. La elección de la secuencia depende de las características geométricas, las referencias, la cantidad y la inspección.
¿Qué debo enviar para que evalúen si conviene fresar o tornear?
Las evaluaciones útiles comienzan con el modelo controlado, la revisión del plano, la condición del material, la cantidad del pedido, el patrón de lotes, las referencias críticas, el procesamiento posterior, el método de inspección y la evidencia final de aceptación requerida.
Envíe el modelo tridimensional y el plano controlado; luego indique la especificación y la condición de suministro del material, la cantidad del pedido y el patrón de lotes, las dimensiones críticas, el esquema de referencias, los requisitos de roscas y superficies, y cualquier etapa de tratamiento térmico, recubrimiento o limpieza. Marque las características que controlan la función, las dimensiones que requieren informes de medición y si el proveedor puede proponer una secuencia mixta. Añada los requisitos de empaque, trazabilidad del lote, registros de calidad y documentación cuando afecten la aceptación. Si cotizan dos proveedores, pida a ambos que indiquen la secuencia del proceso supuesta, el número de montajes, el método de inspección y las exclusiones. Estos datos permiten comparar las cotizaciones sin obligar al comprador a prescribir una secuencia de mecanizado insegura.
Cómo se elaboró esta guía de secuencias
La investigación para esta guía distingue las definiciones de los procesos de la capacidad de la pieza terminada y luego relaciona el fresado CNC y el torneado CNC con las características del plano, las referencias, la inspección y el alcance de la cotización. Normas públicas, investigaciones gubernamentales, estudios académicos y orientaciones prácticas atribuidas respaldan el análisis; no se afirma ningún resultado de producción privado de Zhenling ni una revisión no verificada de su equipo técnico.
Nota de atribución: el artículo sobre selección de proveedores que aparece a continuación es un artículo práctico alojado por NIST MEP e incluye un descargo de responsabilidad que atribuye las opiniones al autor. El contraejemplo de American Machinist proviene de un profesional de desarrollo de aplicaciones del lado de un proveedor, no de un ensayo controlado independiente.
Referencias y fuentes
- Efectos del mecanismo de mecanizado y los parámetros de corte en el torneado-fresado — The International Journal of Advanced Manufacturing Technology
- Optimización de la configuración de la pieza de trabajo para el mecanizado de cinco ejes — Advances in Mechanical Engineering
- Análisis automatizado del movimiento de cambio de herramienta — Boeing y National Institute of Standards and Technology
- Calibración, medición, modelado y compensación de máquinas herramienta — National Institute of Standards and Technology
- Análisis comparativo de piezas de prueba de producción — National Institute of Standards and Technology
- Código de prueba de máquinas herramienta ISO 230-2:2014 — International Organization for Standardization
- Pruebas geométricas de centros de mecanizado ISO 10791-2:2023 — International Organization for Standardization
- Medición en proceso y compensación de deformaciones térmicas de máquinas herramienta — National Institute of Standards and Technology
- Tarifas institucionales específicas por máquina — Texas State University
- Investigación sobre la estimación de costos y tiempos de fabricación — Journal of Intelligent Manufacturing
- Perspectiva sobre tecnología de fabricación de IMTS 2026 — Association For Manufacturing Technology
- Tecnología multitarea para tornos de torneado y fresado — American Machinist
- Ocho maneras de mejorar la selección de proveedores — NIST Manufacturing Extension Partnership
Recursos relacionados sobre mecanizado CNC
- Guía del centro de servicios de mecanizado CNC para conocer mejor a los proveedores y los procesos
- Guía del proceso de fresado CNC para la planificación específica del fresado
- Guía de diseño e inspección para el torneado CNC de características de revolución
- Comparador de secuencias de fresado, torneado y mecanizado multieje para una evaluación interactiva
- Selector de procesos de Zhenling para una coordinación más amplia de la fabricación










