Póngase en contacto con Zhenling

Mecanizado CNC de bronce: guía de ingeniería sobre aleaciones, geometría y aceptación

Actualizado en agosto de 2026
El mecanizado CNC de bronce es un proceso de mecanizado de precisión; para obtener un resultado confiable y de alta calidad, primero hay que sustituir el término genérico «bronce» por una aleación identificada, la forma del producto, la condición de suministro, las características geométricas, la operación y el requisito de aceptación. Esa identidad determina qué evidencia puede extrapolarse. Los resultados del torneado de una aleación forjada no se convierten en una regla de fresado para una aleación de hélice fundida ni en un plan de aceptación para un cojinete poroso.
En resumen
- Verifique la designación de la aleación, la especificación aplicable, la forma, la condición y la trazabilidad.
- Planifique el torneado, el fresado, el taladrado y el mandrinado como procesos con distintos límites de evidencia.
- Adapte el soporte y la medición a las paredes, los agujeros, las roscas, las interrupciones y el estado final liberado de la pieza.
- Distinga el bronce macizo del material poroso o impregnado de aceite para cojinetes.
- Diagnostique la señal de falla observada antes de cambiar una variable de corte.
- Mantenga separados los límites de aceptación laboral, de uso final, del plano y comerciales.
Esta guía es un marco para tomar decisiones de ingeniería, no una tabla universal de velocidades y avances. Los estudios publicados que se citan a continuación se mantienen ligados a sus aleaciones, herramientas, operaciones y resultados medidos; expresiones como «bronce de precisión» o «mejor acabado» no son requisitos de aceptación transferibles. El objetivo es ayudar a ingenieros, compradores y equipos de calidad a solicitar evidencia que permita fabricar e inspeccionar una pieza de bronce, sin convertir el resultado de un caso en una promesa.
Nota de ingeniería: Un parámetro publicado constituye evidencia candidata solo cuando coinciden la aleación, la forma del producto, la condición, la operación, el herramental, el montaje, la respuesta medida y el propósito de aceptación de la pieza evaluada.
Por qué «bronce» no es una especificación de mecanizado
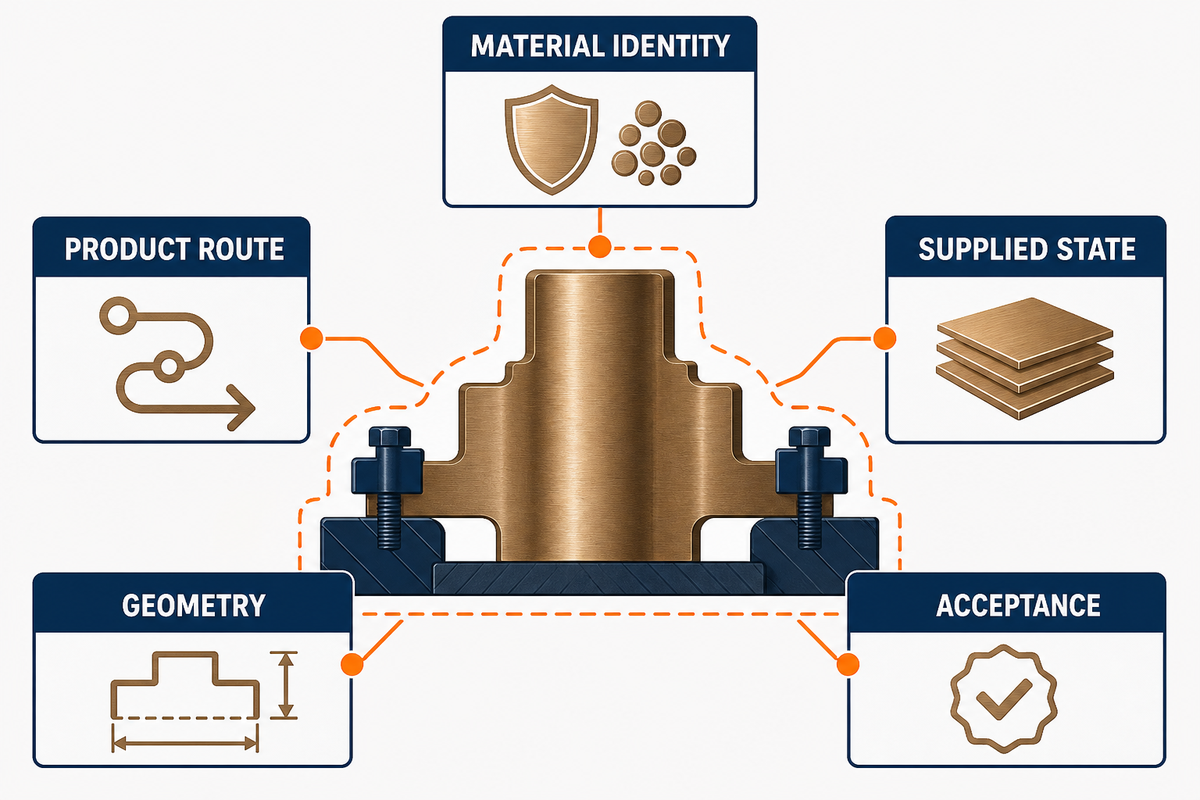
Bronce describe una amplia familia de aleaciones de cobre. Por sí solo, no especifica la composición química, la presencia de plomo o berilio, si la forma es forjada o fundida, el historial térmico, la porosidad, el estado del lubricante, las propiedades mecánicas ni la especificación que rige el material en bruto suministrado. Estos detalles pueden cambiar la formación de viruta, la carga sobre el filo, el comportamiento de las rebabas, la respuesta superficial, los controles de exposición y la aceptación final de los componentes de bronce.
Empiece por revisar el plano exacto y los documentos del material. La abreviatura del proveedor, un nombre antiguo o una descripción genérica como «bronce para cojinetes» pueden ayudar a identificar una opción candidata, pero no autorizan una sustitución. Si el plano, la orden de compra, el certificado y el marcado del material en bruto no coinciden, deténgase y aclare la identidad del material. Las pruebas de corte no resuelven un conflicto de control de materiales.
| Ficha de identidad del material de bronce | Registrar antes de planificar | Decisión que controla | No sustituir por |
|---|---|---|---|
| Identidad del material | Designación de la aleación, especificación aplicable y edición | Propiedades, restricciones y datos de origen aplicables | Color, nombre de familia o denominación comercial parecida |
| Secuencia de fabricación del producto | Forma forjada, fundida en colada continua, fundida por centrifugación, fundida en arena, sinterizada u otra | Variabilidad del material en bruto, límites de porosidad, referencias geométricas y plan de muestreo | Resultados de otra forma de producto |
| Estado de suministro | Condición, colada/lote, dureza u otra evidencia de las propiedades requeridas | Límites de la prueba y riesgo de inspección | Promedio de un manual sin especificar la condición |
| Geometría | Paredes, agujeros, roscas, interrupciones, alcance, bordes de salida y referencias geométricas | Sujeción de la pieza, operación, trayectoria de herramienta y estado de medición | Clase de tolerancia genérica |
| Aceptación | Dimensiones, acabado, condición superficial, limpieza, función, registros y autoridad | Qué debe medirse, presenciarse o certificarse | «Mecanizado satisfactorio» como prueba de idoneidad |
Esta ficha también protege las decisiones de compras. Calificar el material en bruto como «mecanizable» o usar una clasificación de maquinabilidad puede ayudar a definir una prueba, mientras que una norma de material puede establecer el alcance del suministro. Ninguna de las dos demuestra automáticamente que la aleación, la forma o la secuencia de fabricación propuesta cumpla un plano específico; la descripción general de servicios de fabricación sirve como guía de navegación, no como autorización de sustitución.
Cómo las aleaciones de bronce identificadas y las formas del producto cambian la maquinabilidad
Pregunte «¿qué bronce, en qué forma y bajo qué corte?» antes de preguntar si el bronce es fácil de mecanizar. El bronce para cojinetes con plomo, el bronce de aluminio, el bronce fosforado y el bronce poroso de pulvimetalurgia no forman un solo grupo de corte. Incluso dos materiales identificados pueden clasificarse de manera distinta si la respuesta medida cambia de fuerza a acabado, desgaste, corrosión o función del cojinete.
Los registros oficiales de la Copper Development Association ilustran este límite. C36000 se identifica como latón forjado de fácil mecanizado con plomo y una clasificación relativa de maquinabilidad de 100. C93200 se identifica como bronce de estaño fundido con alto contenido de plomo, con una clasificación de 70 y distintas rutas de fundición. Esos números son índices de referencia para aleaciones identificadas. No son velocidades de corte, una clasificación de desempeño en servicio ni autorización para sustituir un material por otro.
Un estudio controlado de torneado en seco de 2025, que comparó latón C26000 con bronce C51000, determinó un ganador según su marco de evaluación de fuerza y deformación. Esto constituye evidencia útil en contra de afirmar que una comparación nunca puede tener un ganador. Aun así, no demuestra que el latón sea universalmente superior para un cojinete, una superficie de desgaste, un entorno corrosivo, una pieza eléctrica u otra pareja de aleaciones. Las conclusiones responsables mantienen ambas ideas: una métrica bien delimitada puede clasificar las opciones, pero la etiqueta de familia no.
Límite para extrapolar resultados entre rutas de fabricación de bronce
Haga coincidir la designación de la aleación, la forma y la condición, la operación, la herramienta y el filo, el contacto de corte, el estado del fluido, la rigidez del montaje, la respuesta medida y el propósito de aceptación. Las diferencias no vuelven inútil un estudio; cambian su resultado de un parámetro candidato a evidencia sobre mecanismos o límites.
Planifique el torneado, fresado, taladrado y mandrinado como operaciones de corte distintas
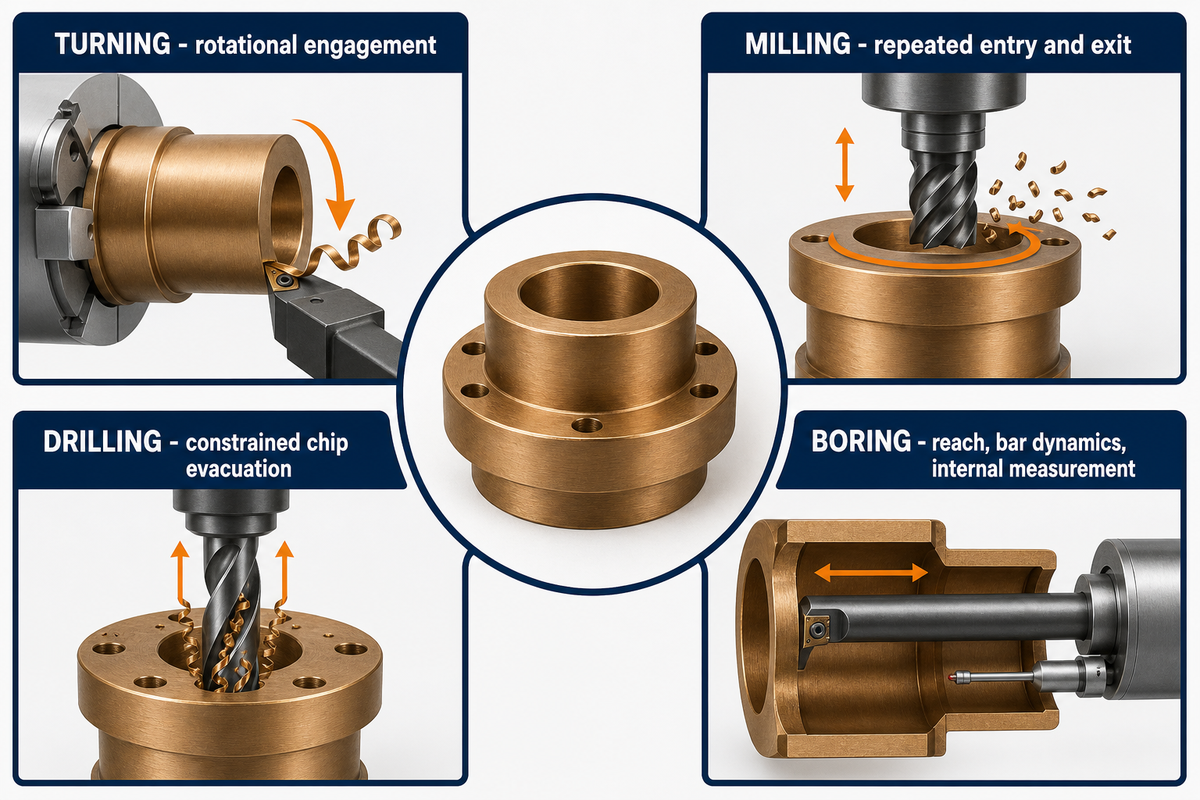
Un proceso de mecanizado CNC de bronce no genera un único evento repetible de contacto entre herramienta y pieza. Estas operaciones de mecanizado tienen distintos límites de evidencia: el torneado CNC presenta un contacto rotativo continuo o interrumpido; el fresado CNC entra y sale repetidamente; el taladrado debe formar y evacuar virutas por una trayectoria restringida; y el mandrinado añade problemas de alcance, dinámica de la barra y medición interna. La geometría de la herramienta, el soporte, la salida de viruta, el suministro de fluido y el significado del resultado de acabado cambian según la operación.
Dos estudios muestran por qué una tabla universal no es segura. El experimento de torneado de C62300 usó una barra de 20 mm, 800–1.200 rpm, una profundidad de corte de 0,4–0,8 mm y un avance de 0,15–0,25 mm/rev. El artículo informa que una variante específica de construcción de herramienta pudo reducir la potencia de corte en aproximadamente 30% y la rugosidad de la superficie mecanizada en aproximadamente 90–100% dentro de ese experimento. Por separado, un estudio de fresado de C95800 del NIST informó un aumento de más de diez veces en la tasa de remoción de material respecto de su referencia, mientras se monitoreaban la fuerza, el desgaste del flanco y el acabado. Ninguno de esos resultados constituye un parámetro universal de mecanizado de bronce.
| Límite de la evidencia | Qué se informó | Qué permite respaldar | Qué no permite respaldar |
|---|---|---|---|
| Torneado de C62300 | Comparación delimitada de barra, velocidad, avance, profundidad y herramienta | Respuesta de potencia y rugosidad específica de la herramienta en esa prueba | Parámetros universales para torneado, fresado u otras aleaciones |
| Fresado de C95800 | Desempeño del fresado de alta velocidad frente a la referencia del estudio | Prueba de que un montaje calificado puede cambiar los límites de productividad | Una promesa transferible de tasa de remoción |
| Primer corte controlado | Registro de carga, sonido, viruta, filo, dimensión, estado térmico y superficie | Evidencia para una corrección delimitada | Cambiar varias variables y adivinar cuál dio resultado |
El fluido para trabajo de metales debe formar parte del mismo registro del proceso de mecanizado. La guía de OSHA identifica funciones de enfriamiento, lubricación y control de corrosión, y distingue entre inhalar niebla o aerosol y el contacto con la piel. Su descripción de los efectos sobre la salud condiciona los riesgos a la composición del fluido, sus aditivos y contaminantes, la operación, el mantenimiento, la higiene y las condiciones de exposición. Esto no establece una fórmula universal de fluido ni una conclusión específica sobre la exposición al bronce.
Para planificar, registre la identidad y condición del fluido, la concentración o el control de mantenimiento cuando corresponda, el suministro y estado del cerramiento, las vías observadas de exposición a niebla o por contacto con la piel, y los requisitos de limpieza tras el mecanizado. Trátelos como factores del proceso y del lugar de trabajo, no como detalles ocultos bajo el nombre de la aleación.
Las pruebas de corte controladas para calificación también necesitan un criterio para detenerse. Defina el rango de carga esperado, el punto de inspección, el intervalo de revisión de la herramienta, la condición de las virutas y las rebabas, y la característica que activaría una revisión de ingeniería. Cuando haga un cambio, conserve el registro original de herramienta, filo, fluido, dispositivo de sujeción y medición. Sin esa referencia, una superficie de mejor aspecto puede ocultar un desgaste más rápido, variaciones dimensionales, una evacuación inestable de viruta o un problema de mantenimiento del fluido. Para el trabajo repetido, el resultado útil no es simplemente una primera pieza satisfactoria: es una secuencia de fabricación delimitada que identifica qué se mantuvo constante, qué se ajustó y qué debe verificarse de nuevo cuando cambien la colada de la aleación, la forma del material en bruto, el lote de herramientas, la máquina, el dispositivo de sujeción o el requisito de aceptación.
Controle las paredes delgadas, los agujeros, las roscas y las características interrumpidas
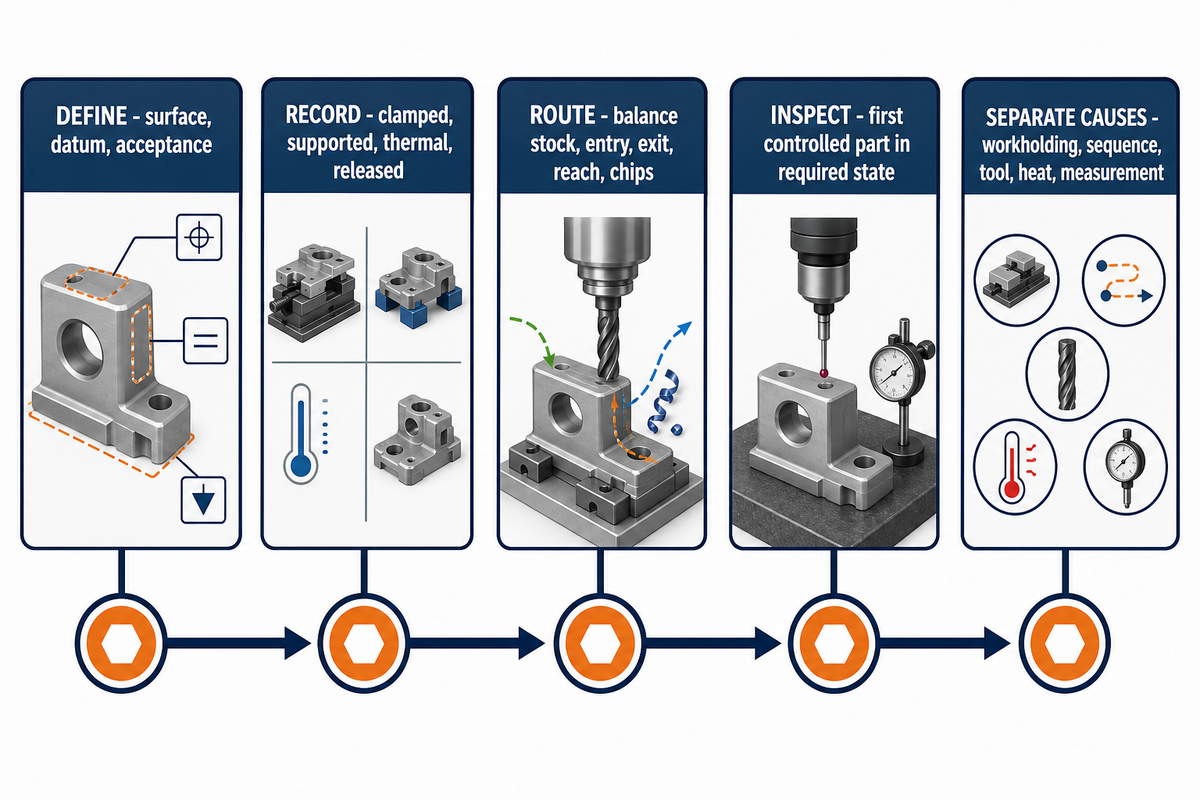
La geometría de las características cambia el sistema que produce la medición. Las paredes delgadas pueden deformarse mientras están sujetas y moverse después de liberar la pieza; los agujeros pueden presentar una rugosidad aritmética aceptable, pero una textura o forma inadecuada. El roscado combina la geometría de los flancos, el control de rebabas, las condiciones de entrada y salida, y el método de calibración; las superficies interrumpidas, por su parte, someten el filo a cargas y descargas repetidas.
Una revisión por pares sobre paredes delgadas identifica la rigidez, la fuerza de sujeción, la fuerza de corte, la temperatura, la geometría de la herramienta y el historial del material como factores de deformación que interactúan. Las técnicas y experimentos de mecanizado de esa revisión corresponden al aluminio, por lo que sus parámetros numéricos no se aplican al bronce. Lo que sí puede aplicarse es la estructura de control: planifique el soporte, equilibre la remoción de material, defina los estados de medición con la pieza sujeta y liberada, y vuelva a medir después de liberarla cuando lo exijan el plano o el riesgo del proceso.
La evidencia directa sobre bronce confirma que la inspección debe responder a la función. Un estudio de seis páginas mecanizó veinte agujeros en bronce CuSn7Zn4Pb7-C mediante cuatro métodos de acabado. El método con el mejor acabado inicial no produjo la evolución más favorable del desgaste posterior. Por lo tanto, una sola lectura de rugosidad no permite elegir la secuencia de fabricación de un agujero cuando este debe cumplir un requisito funcional de desgaste.
Secuencia de control de características
- Defina la superficie funcional, la referencia geométrica y el método de aceptación antes de seleccionar la trayectoria de herramienta.
- Registre los estados de sujeción, soporte, temperatura y liberación en los que importan las dimensiones.
- Elija el equilibrio de remoción de material, la dirección de entrada y salida, el alcance y la trayectoria de la viruta considerando la característica más débil.
- Inspeccione la primera pieza controlada en el estado que requieran el plano o el plan de calidad.
- Si aparece un error, diferencie entre la sujeción de la pieza, la secuencia, el estado de la herramienta, el estado térmico y el estado de medición antes de cambiar la conclusión sobre la aleación.
Distinga el bronce macizo para cojinetes de las piezas porosas e impregnadas de aceite
Los componentes macizos fundidos o forjados para cojinetes y los cojinetes porosos, sinterizados e impregnados de aceite pueden compartir la etiqueta «bronce», aunque requieran distinta manipulación y aceptación. En las piezas porosas, la red de poros y el estado del lubricante forman parte de la función. Un corte que mejora la superficie visible puede embadurnar u obturar los poros, alterar el comportamiento del aceite o cambiar una característica de aceptación que la rugosidad por sí sola no representa.
Un estudio de 2025 sobre corte por fresado frontal de bronce poroso informó que una condición de ángulo de desprendimiento de menos 25 grados causaba embadurnamiento y colapso de poros. En una configuración de restrictor para cojinetes de aire, informó una porosidad de 4.8% y una rugosidad de 0.146 µm. Esos valores describen un método emergente y una sola configuración; no son objetivos universales de porosidad o acabado.
ASTM B438-25 muestra la estructura más amplia de aceptación pública para cojinetes de bronce pulvimetalúrgico impregnados de aceite: entre los elementos indicados están el grado y el tipo, la composición química, la densidad, el contenido mínimo de aceite, la resistencia mínima al aplastamiento radial, las dimensiones y la carga de rotura opcional. Esa página pública no corresponde a la norma adquirida. Sí explica por qué una superficie atractiva, los poros visibles o un solo valor de rugosidad no pueden sustituir toda la evidencia requerida.
Compare el bronce y el latón sin declarar un ganador con una sola palabra
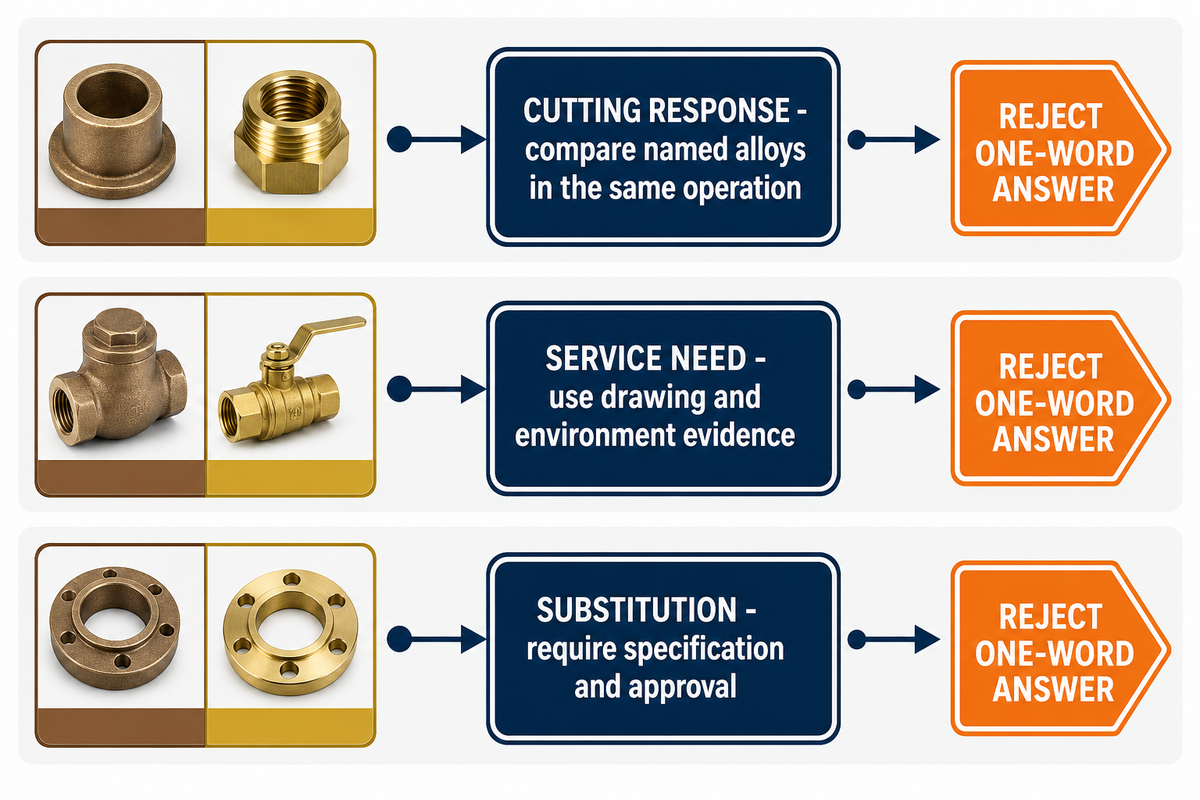
La pregunta sobre bronce frente a latón no se responde solo con los nombres de familia. El bronce no siempre es más difícil de mecanizar que el material en bruto de latón para mecanizado, y el latón no siempre es la mejor opción para la pieza terminada. Una comparación útil identifica ambas aleaciones, distingue la respuesta al mecanizado del desempeño en servicio y conserva los requisitos sobre plomo, forma, condición, características, cantidad, inspección y mercado de destino.
| Pregunta | Evidencia necesaria | Atajo poco seguro |
|---|---|---|
| ¿Qué material requiere menos fuerza de corte en esta operación? | Aleaciones identificadas, condición, herramienta, operación, contacto de corte y fuerza medida | «El latón es más fácil» sin definir los límites |
| ¿Cuál satisface la necesidad de servicio? | Propiedades del plano, entorno, criterios de desgaste/corrosión/carga y autoridad aplicable | Usar la maquinabilidad como clasificación de desempeño en servicio |
| ¿Se puede sustituir uno por otro? | Especificación, forma, certificado, revisión funcional y aprobación | Sustituir por el color, el nombre o la clasificación relativa |
Este enfoque permite dar una respuesta clara cuando la evidencia la respalda. También evita extenderla más allá de la métrica realmente medida. Así, compras puede comparar costos y disponibilidad solo después de que las opciones técnicas compartan una base de requisitos aprobada.
Inspeccione las dimensiones, la condición superficial y la evidencia funcional
La inspección debe responder a lo que exige el plano, no limitarse a informar lo más fácil de medir. Las dimensiones, la forma, la orientación, el descentramiento, las roscas, las rebabas, la rugosidad aritmética, la textura, la condición de los poros, la limpieza y las pruebas funcionales son objetos de evidencia distintos. Su relevancia depende de la superficie y del riesgo en servicio.
Prepare un mapa de aceptación antes de la producción: característica, referencia geométrica, método, instrumento, estado de sujeción, estado térmico, punto y frecuencia de muestreo, registro y autoridad responsable. Si una pared se mueve después de liberar la pieza, registre tanto el estado del proceso como el estado de aceptación. Si importa la función de desgaste de un agujero, no considere que un valor de rugosidad sea un indicador completo. Si se trata de material poroso, conserve la evidencia que exige la especificación.
Los defectos visuales requieren la misma diferenciación. Las superficies brillantes aún pueden presentar errores de forma, poros embadurnados, material incrustado, rebabas o una textura inaceptable. A la inversa, un patrón de corte visible no implica automáticamente que la pieza sea defectuosa, salvo que el plano, la especificación o una función validada lo definan como inaceptable.
La integridad interna de una fundición es otro objeto de evidencia. El alcance público de ASTM E310-21(2026) distingue indicaciones radiográficas en bronces de estaño, como porosidad gaseosa, inclusiones de arena, contracción, desgarros en caliente, insertos y machos de soporte, mientras deja que el comprador y el proveedor acuerden los criterios mínimos de aceptación. Las dimensiones, la composición química, la rugosidad aritmética y la inspección de la superficie externa no pueden sustituir implícitamente el método de examen y el nivel de aceptación que exijan el plano o el contrato.
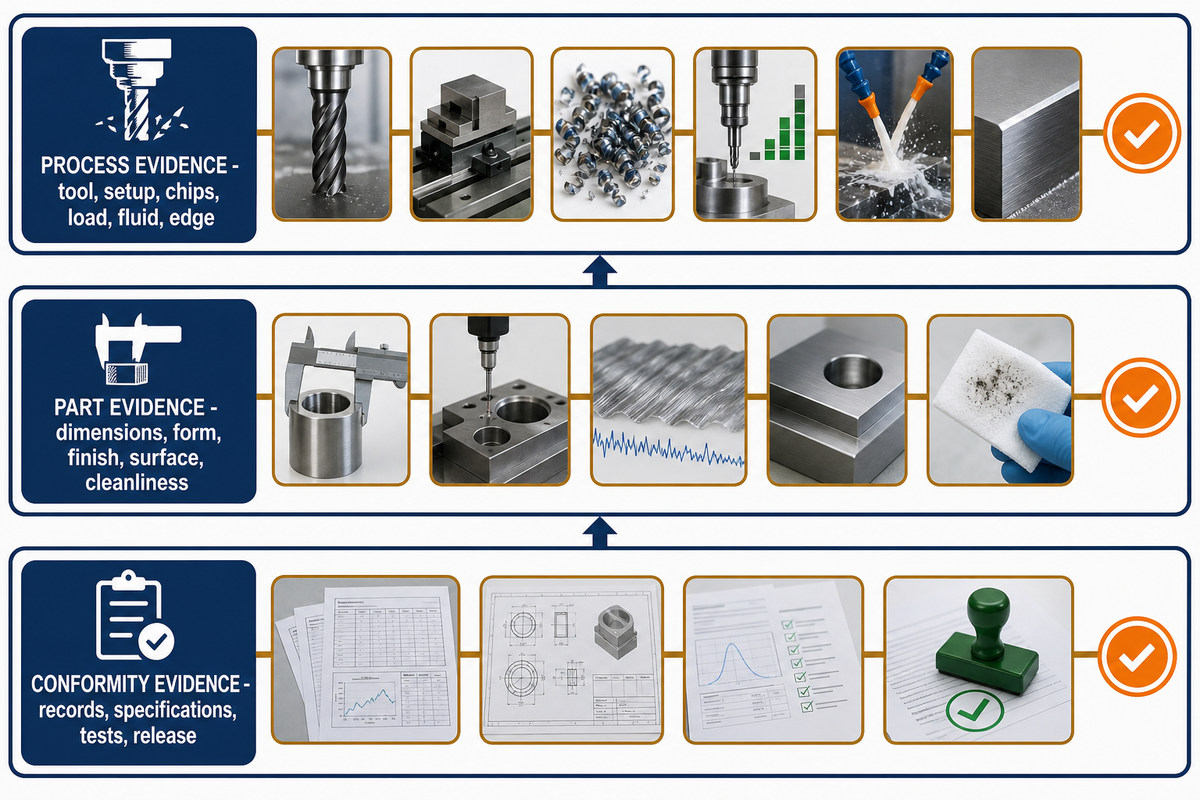
Tres niveles de evidencia
Evidencia del proceso: herramienta, montaje, virutas, carga, fluido, condición del filo y ajustes controlados.
Evidencia de la pieza: dimensiones, forma, acabado, condición superficial, examen de la integridad interna cuando se requiera, limpieza y pruebas funcionales.
Evidencia de conformidad: registros del material, especificaciones aprobadas, pruebas definidas por la autoridad, certificación y responsabilidad de liberación.
Use el atlas de señales de falla del bronce para resolver problemas de corte
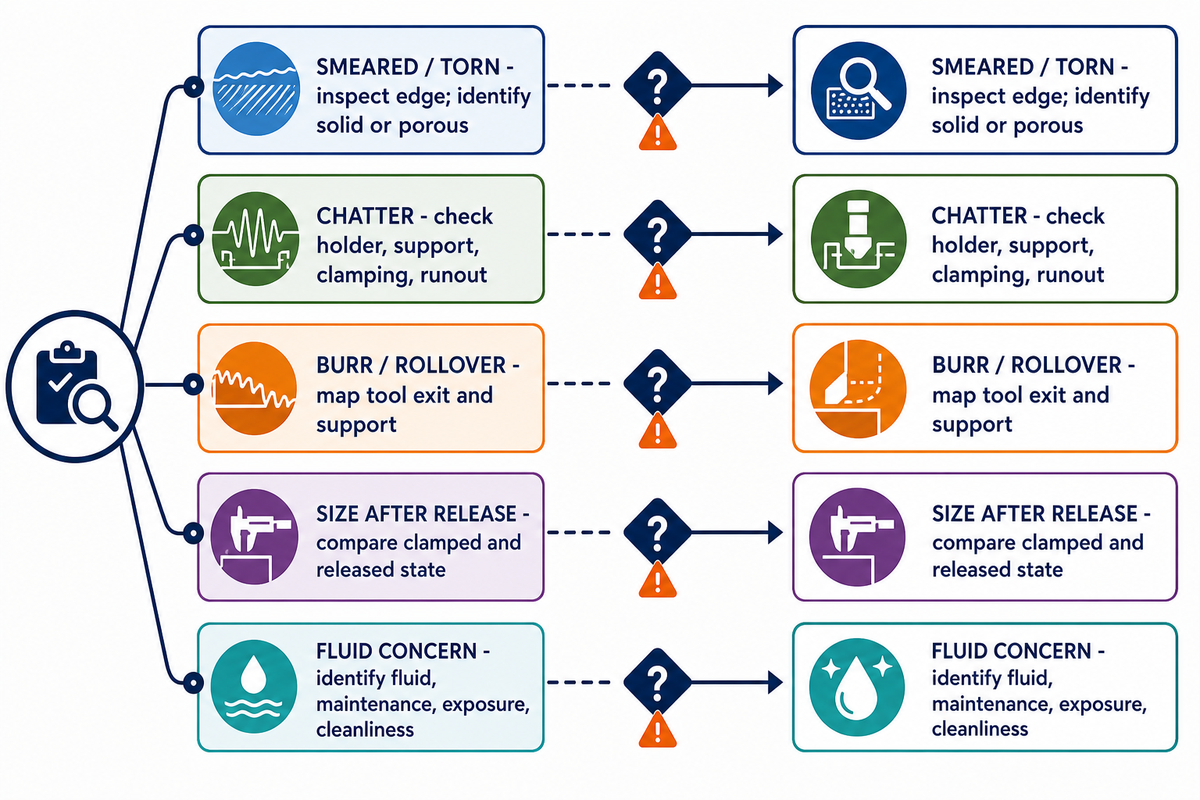
Cada síntoma es una señal inicial, no un diagnóstico. Los maquinistas deben conservar la referencia, elegir una comprobación que permita distinguir las causas, cambiar una sola variable delimitada y verificar el resultado. Este enfoque es más defendible que cambiar al mismo tiempo la velocidad, el avance, la profundidad, el refrigerante, la herramienta y la sujeción.
| Atlas de señales de falla del bronce | Mecanismos posibles | Primera comprobación para diferenciar las causas | Respuesta delimitada | Verificación |
|---|---|---|---|---|
| Superficie embadurnada o desgarrada | Material adherido al filo, geometría desafilada o inadecuada, fricción, poros embadurnados | Inspeccione el filo y determine si el material es macizo o poroso | Corrija una variable del filo o del contacto de corte dentro de los datos calificados | Superficie, foto del filo, dimensión y condición de los poros si corresponde |
| Bandas de vibración | Baja rigidez dinámica, alcance excesivo, pérdida de soporte y contacto inestable | Revise el portaherramientas, el soporte, la sujeción, el descentramiento y el espaciado repetitivo | Acorte o dé soporte al sistema y luego ajuste una variable del contacto de corte | Registro de sonido/carga, acabado y geometría tras liberar la pieza |
| Rebaba o deformación del borde de salida | Salida sin soporte, desgaste del filo, dirección de la trayectoria y acción de corte insuficiente | Relacione la ubicación de la rebaba con la salida de la herramienta y el soporte | Cambie el soporte o la estrategia de salida antes de añadir un desbarbado | Perfil del borde y efecto dimensional |
| Cambio dimensional después de liberar la pieza | Deformación por sujeción, equilibrio del material en bruto, estado térmico y tensiones residuales | Mida con la pieza sujeta y liberada a una temperatura definida | Reequilibre la secuencia o el soporte; evite mecanizar para corregir el error con la pieza sujeta | Medición repetida con la pieza liberada |
| Residuo, olor o niebla de fluido, o preocupación por contacto con la piel | Condición y contaminación del fluido, suministro, cerramiento, higiene y falta de adecuación de la limpieza | Identifique el fluido y revise su mantenimiento, la vía de exposición y el criterio de limpieza | Siga el procedimiento de control del proceso y del lugar de trabajo a cargo de la autoridad responsable | Registro del fluido, verificación de controles y aceptación de la pieza limpia |
Este atlas utiliza deliberadamente la expresión «mecanismos posibles». Marcas similares pueden deberse a causas distintas y puede haber varios mecanismos activos a la vez. La verificación debe mostrar una mejora en la señal objetivo sin perjudicar otro requisito, como las dimensiones, la condición de los poros, la integridad del borde, la limpieza o la vida útil de la herramienta.
Dónde termina la orientación general: límites del plano y de la aceptación
La viabilidad del mecanizado no demuestra el cumplimiento de las normas del lugar de trabajo, la idoneidad de una sustitución de material, la aptitud para agua potable, la aceptación de un cojinete ni la conformidad para el servicio. Estas decisiones pueden compartir evidencia, pero tienen responsables y documentos rectores distintos. La persona responsable debe confirmar tanto la aplicabilidad como el proceso final de aceptación.
| Matriz de límites de aceptación del bronce | Desencadenante | Evidencia necesaria | Qué no puede demostrar la evidencia del mecanizado | Transferencia de responsabilidad |
|---|---|---|---|---|
| Identidad de la aleación | Indicación del material o solicitud de sustitución | Especificación, edición, forma, condición, certificado y aprobación | Equivalencia o idoneidad para el servicio | Ingeniería y control de materiales |
| Integridad interna de la fundición | Fundición de bronce de estaño con requisito de discontinuidades internas | Método de examen, categoría y nivel de aceptación definidos por el plano o el contrato | Aceptabilidad interna a partir de las dimensiones, la composición química, la rugosidad o la apariencia | Comprador, proveedor, personal de inspección calificado y autoridad de calidad |
| Material con berilio | Composición verificada dentro del alcance ocupacional aplicable | Evaluación y controles de exposición aplicables | Cumplimiento inferido de virutas limpias o una superficie terminada | Autoridad responsable de seguridad en el lugar de trabajo |
| Material con plomo | Composición y vías de exposición por corte, rectificado u otra operación | Evaluación de aplicabilidad y exposición | Un nivel universal de exposición | Autoridad responsable de seguridad en el lugar de trabajo |
| Polvo, niebla o polvo fino de cobre | El mecanizado, el acabado, la manipulación o la limpieza generan partículas propias del proceso | Evaluación de las partículas y la exposición, además de la revisión aplicable sobre ignición y orden y limpieza | Seguridad inferida de la ausencia de plomo o berilio, o del comportamiento del metal macizo | Autoridad responsable de seguridad en el lugar de trabajo |
| Uso para agua potable en Estados Unidos | Tubería, conexión, accesorio, llave de agua, soldadura o fundente con recubrimiento | Alcance, cálculo de superficies en contacto con el agua, exenciones y procedimiento de conformidad requerido | Aceptabilidad inferida solo del nombre de la aleación | Autoridad y procedimiento de certificación aplicables en Estados Unidos |
| Uso para agua potable en Europa | Material o producto en contacto con agua destinada al consumo humano | Revisión de la lista positiva y la conformidad específicas del destino; se indica que la Decisión (UE) 2024/367 se aplica a partir del 31 de diciembre de 2026 | Aceptación mundial inferida de un límite de Estados Unidos | Autoridad europea aplicable y autoridad del mercado de destino |
| Cojinete poroso | Función sinterizada o impregnada de aceite | Evidencia aplicable sobre material, densidad, aceite, resistencia, dimensiones y función | Aceptación inferida de la rugosidad o los poros visibles | Plano, especificación y plan de calidad |
| Ejecución comercial | Decisión sobre plano, cantidad, entrega o cotización | Paquete de planos y revisión específica del proveedor | Precio, plazo de entrega, capacidad o resultado que promete esta guía | Responsable de la solución comercial |
Matriz de evidencia de 8 filas, limitada a las fuentes
Use este registro para identificar el origen de cada cifra antes de repetirla. Las filas son deliberadamente incompatibles entre sí: los datos de entrada de pruebas de mecanizado, los resultados medidos, los límites en el lugar de trabajo y los umbrales de uso final responden a preguntas distintas.
| Tipo de evidencia | Valores limitados a la fuente | Uso permitido | Límite para extrapolar |
|---|---|---|---|
| Pieza de trabajo C62300 | Barra de 20 mm | Identificar el experimento de torneado | No representa otra aleación, forma ni diámetro |
| Rango del husillo para C62300 | 800 rpm a 1,200 rpm | Describir los extremos probados | No es un ajuste de máquina recomendado |
| Parámetros de corte para C62300 | Profundidad de 0.4 mm a 0.8 mm; avance de 0.15 mm/rev a 0.25 mm/rev | Mantener los resultados vinculados a los límites de la prueba | No son datos de fresado ni de una herramienta distinta |
| Resultado para C62300 | Reducciones reportadas en el estudio de aproximadamente 30% en la potencia de corte y de aproximadamente 90% a 100% en la rugosidad superficial para una variante de herramienta | Comparar las variantes dentro de ese estudio | No es una promesa de producción ni del proveedor |
| Configuración para bronce poroso | Ángulo de ataque negativo de 25°; porosidad de 4.8%; rugosidad de 0.146 μm en una configuración | Identificar un contraejemplo de obstrucción de poros por deformación | No es un objetivo universal de porosidad ni de acabado |
| Berilio según OSHA | Nivel de acción de 0.1 μg/m³; 0.2 μg/m³ durante 8 horas; límite de exposición de corto plazo de 2.0 μg/m³ | Señalar el ámbito ocupacional aplicable | No demuestra exposición en el taller |
| Plomo según OSHA | Nivel de acción de 30 μg/m³; 50 μg/m³ durante 8 horas | Señalar la composición y la evaluación de exposición | No es un resultado universal para el bronce |
| Ámbito de agua potable en Estados Unidos | Umbral de 0.25% del promedio ponderado en superficies mojadas; 0.2% para soldadura y fundente | Identificar la cuestión de uso final contemplada | No es un límite global para las aleaciones |
Para los lugares de trabajo de Estados Unidos, la norma vigente de OSHA sobre berilio establece un límite de exposición permisible de 0.2 µg/m³ durante ocho horas, un nivel de acción de 0.1 µg/m³ y un límite de exposición de corto plazo de 2.0 µg/m³. Su norma sobre plomo establece un nivel de acción de 30 µg/m³ durante ocho horas y un límite de exposición permisible de 50 µg/m³. Estas cifras corresponden a sus respectivos ámbitos legales; no demuestran que todas las operaciones con bronce alcancen o superen un límite.
Las partículas de cobre plantean una cuestión aparte, incluso en ausencia de plomo y berilio. La entrada de la Guía de bolsillo de NIOSH sobre polvos y nieblas de cobre trata por separado esa condición de exposición y distingue el cobre a granel no combustible del material en polvo que puede inflamarse. No demuestra que un proceso específico con bronce genere una concentración determinada; exige evaluar el proceso, el estado de las partículas, la vía de exposición y los controles correspondientes, en lugar de inferirlos únicamente de la composición de la aleación.
Para los productos de agua potable contemplados en Estados Unidos, la Agencia de Protección Ambiental explica el límite de 0.25% de contenido de plomo como promedio ponderado en las superficies mojadas y el tratamiento por separado de la soldadura y el fundente, junto con el ámbito legal y las exenciones. Ese es un límite de uso final de Estados Unidos, no una regla global sobre la composición química del bronce.
Para el marco europeo, la Decisión de Ejecución (UE) 2024/367 de la Comisión establece listas positivas de materiales en contacto con agua potable, incluidas composiciones metálicas en el anexo II, e indica que se aplica a partir del 31 de diciembre de 2026. En la fecha de investigación de este artículo, el 5 de agosto de 2026, esa fecha de aplicación aún estaba en el futuro. El destino y el ámbito del producto deben verificarse con el texto aplicable, en lugar de inferirse de este resumen.
Paquete mínimo para revisar un plano
- Revisión del plano, modelo tridimensional cuando corresponda, cantidad y etapa de entrega requerida.
- Designación exacta de la aleación, especificación aplicable y edición, forma del producto, condición de suministro y registros de material requeridos.
- Características geométricas críticas, esquema de referencias, roscas, bordes, requisitos de superficie, limpieza y cualquier regla de medición en la condición de liberación.
- Entorno de servicio y autoridad responsable de la aceptación de materiales, condiciones laborales, agua potable, presión, aplicaciones marinas, desgaste u otros aspectos regulados.
- Método de inspección requerido, nivel de muestreo, categoría de integridad interna cuando corresponda, registros de primera pieza de producción o de lote, y cualquier obligación de atestiguamiento o certificación.
- Restricciones conocidas sobre fluidos, partículas, residuos, limpieza, desbarbado, marcado, embalaje, orden y limpieza, o trazabilidad.
La información faltante debe seguir marcada como desconocida. La revisión de fabricación puede identificar preguntas y proponer una vía de calificación, pero no debe suplir silenciosamente una brecha normativa o funcional suponiendo una aleación, tolerancia o proceso conocido.
Traduzca el vocabulario de búsqueda en evidencia
Frases como mecanizado de precisión de bronce, bronce personalizado, servicios de mecanizado CNC, materiales de bronce, características de mecanizado del bronce de aluminio, servicio de mecanizado CNC de bronce, velocidad de avance, capacidades de mecanizado, técnicas avanzadas de mecanizado, alta precisión, propiedades de los materiales, componentes de bronce de precisión y mecanizado exitoso de bronce son etiquetas de solicitud hasta que el plano defina el alcance de la evidencia.
La misma regla se aplica a bronce estándar, métodos de mecanizado, piezas de precisión, CNC avanzado, grados de bronce, bronce mecanizado por CNC, mecanizado de desbaste, distintos bronces, aplicaciones de mecanizado, técnicas de mecanizado adecuadas, tolerancias estrechas en bronce, granallado con microesferas, bujes de bronce y distintas secuencias de mecanizado CNC. Cada frase aún requiere contexto sobre la aleación y la forma del producto.
Asimismo, materiales para mecanizado, piezas de bronce a medida, bronce de ultraprecisión, planta de mecanizado CNC, bronce común, diversos bronces, industria del mecanizado, tolerancias de mecanizado, material en bruto de bronce, requisitos de mecanizado y operaciones CNC describen categorías de búsqueda o adquisición, no un rendimiento verificado.
Términos como servicios de mecanizado, aeroespacial, aplicaciones industriales, tolerancias estrechas, resistencia a la corrosión, resistencia al desgaste, buje y bronce mecanizado describen posibles contextos de consulta. Su presencia no demuestra que una aleación, un proceso, un proveedor o una pieza terminada en particular cumpla alguno de esos requisitos.
Cuando la conversación pasa de la información general a una pieza real, el siguiente paso neutral es una revisión del mecanizado de bronce basada en el plano específico. Ese es el punto para plantear preguntas específicas sobre el proveedor; esta guía no declara resultados de producción de bronce, tolerancias, certificaciones, capacidad, precios, plazos de entrega ni resultados de clientes de Zhenling.
Preguntas sobre el mecanizado CNC de bronce
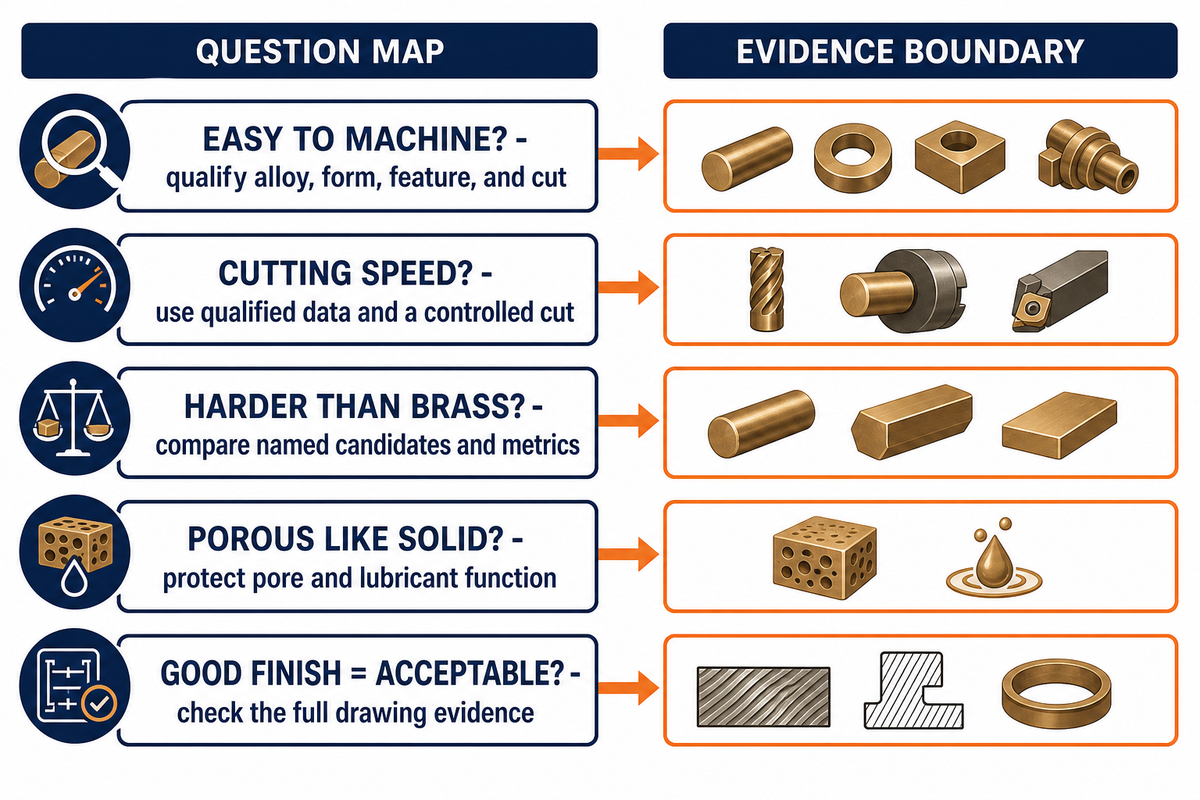
¿Es fácil mecanizar bronce con CNC?
Algunas aleaciones de bronce específicas y ciertas condiciones permiten un mecanizado productivo, mientras que otras generan mayor fuerza de corte, adhesión de material en el filo, desgaste, rebabas, porosidad o dificultades de sujeción. «Fácil» solo tiene sentido cuando se conocen la aleación, la forma, la condición, la característica geométrica, la operación, el sistema de herramientas y el requisito de aceptación. El torneado externo estable de una barra maciza puede requerir una secuencia distinta a la de un agujero profundo, una superficie de álabe interrumpida, una pared delgada o un cojinete impregnado de aceite. En la práctica, califique el material y la característica geométrica exactos, observe un primer corte controlado y verifique la pieza en la condición de medición requerida.
¿Qué velocidad de corte se debe usar para el bronce?
No existe una velocidad defendible para toda la familia. Comience con datos calificados para la aleación específica, su condición, la operación, la herramienta y su recubrimiento, el grado de contacto, el estado del fluido y el montaje de la máquina. Realice un corte controlado, registre la respuesta y cambie una variable acotada a la vez. Considere cualquier valor publicado como un límite de prueba hasta comprobar el comportamiento de la viruta, el desgaste de la herramienta, la temperatura, el acabado, la estabilidad dimensional y el estado de las rebabas en la pieza real.
¿Es más difícil mecanizar el bronce que el latón?
No como regla universal. Un latón específico puede obtener mejores resultados en una métrica de mecanizado, mientras que un bronce específico puede elegirse para un requisito de servicio distinto. Compare aleaciones, formas de producto, operaciones, respuestas medidas y prioridades funcionales concretas, en vez de comparar los nombres de las familias. Para que sean útiles, las comparaciones deben someter a los candidatos definidos en el plano a la misma prueba de corte y al mismo método de aceptación, en lugar de tratar etiquetas generales como materiales equivalentes.
¿Se puede dar al bronce poroso el mismo acabado que al bronce macizo?
No lo dé por hecho. Las piezas porosas o impregnadas de aceite cumplen una función relacionada con sus poros y el lubricante que el corte puede alterar. Las especificaciones de material aplicables, los planos y los planes de calidad deben definir qué evidencia se requiere sobre dimensiones, densidad, aceite, resistencia, superficie y funcionamiento.
¿Un buen acabado superficial demuestra que una pieza de bronce es aceptable?
No. La rugosidad aritmética es una medición. La forma, la textura, las rebabas, el estado de los poros, la limpieza, la identidad del material, la resistencia, el ajuste, las pruebas funcionales y los registros de conformidad también pueden determinar la aceptación. Use el plano y la especificación aplicable para decidir qué evidencia importa.
Referencias y fuentes
El artículo utiliza las siguientes fuentes gubernamentales, académicas, asociativas, normativas y de la industria reconocidas. Los resultados de los estudios se limitan a los materiales y configuraciones publicados.
- NIST — Desgaste de herramientas y acabado superficial en el fresado de alta velocidad del bronce de aluminio.
- Estudio revisado por pares sobre torneado de C62300.
- Comparación de torneado en seco de C26000/C51000 de 2025.
- Estudio sobre acabado de agujeros y desgaste de CuSn7Zn4Pb7-C.
- Estudio de 2025 sobre fresado por generación de bronce poroso.
- Registro de C36000 de Copper Development Association y registro de C93200.
- Alcance público de ASTM B438-25.
- OSHA 29 CFR 1910.1024 — Berilio y 29 CFR 1910.1025 — Plomo.
- Manual de mejores prácticas de OSHA sobre seguridad y salud en el uso de fluidos para el trabajo de metales y efectos en la salud.
- NIOSH — Factores de riesgo y actividades laborales relacionadas con el plomo.
- Guía de bolsillo de NIOSH — Cobre (polvos y nieblas, como Cu).
- Agencia de Protección Ambiental de Estados Unidos — Ámbito de la Ley de Agua Potable Segura para productos sin plomo.
- Alcance público de ASTM E310-21(2026) — Radiografías de referencia estándar para piezas fundidas de bronce al estaño.
- EUR-Lex — Decisión de Ejecución (UE) 2024/367 de la Comisión y resumen de la Comisión Europea sobre agua potable.
Nota sobre la evidencia: este artículo no encontró un factor de mercado interanual específico del bronce con respaldo autorizado y, por ello, no incluye un pronóstico de crecimiento del mercado. Tampoco afirma resultados ni conformidad del bronce para clientes específicos.


ZHENLING / FABRICACIÓN SEGÚN PLANO
De la consulta técnica al plano listo para cotizar
Zhenling fabrica bridas, cuerpos de válvula, rodillos, tubos curvados y piezas mecanizadas de perfil especial para compradores industriales. Antes de cotizar la secuencia de fabricación, nuestros ingenieros revisan el plano, la condición del material, la acumulación de tolerancias, la cantidad y los requisitos de inspección.
COMIENCE CONPlano · Muestra · Dimensiones críticas
DEFINAMaterial · Cantidad · Tolerancia · Certificación
PLANO / MATERIAL / TOLERANCIA
Prepare la información de su pieza
- DATOS DE LA PIEZA
- Plano 2D/3D o muestra
- REVISIÓN DEL PROCESO
- Mecanizado · conformado · soldadura · inspección
- Canal de respuesta
- Envíe el formulario de consulta del sitio web
Usamos sus datos para revisar su consulta y responderle. Consulte nuestra Política de privacidad.


