Póngase en contacto con Zhenling

Mecanizado CNC a medida de piezas para equipos de semiconductores
Zhenling evalúa solicitudes de cotización de componentes metálicos definidos por plano que podrían usarse en equipos de fabricación de semiconductores; esta página no acredita experiencia previa ni cualificación para proyectos de semiconductores. El alcance excluye obleas semiconductoras, silicio, materiales semiconductores compuestos y dispositivos microelectrónicos. Las consultas sobre mecanizado CNC para semiconductores deben incluir la pieza mecánica definida por plano, el material, los requisitos de limpieza o empaque, el responsable de las pruebas y los registros de aceptación. Antes de basarse en el precio, el plazo o la capacidad para el pedido concreto, revise la secuencia de fabricación propuesta, las limitaciones pendientes y los registros requeridos, y distinga los datos confirmados de los supuestos comerciales o de inspección aún sin resolver.
Transferencia controlada de datos técnicos
Antes de enviar información técnica controlada que no sea pública, verifique la autorización aplicable, la política de transferencia de datos de su organización y el canal de transferencia aprobado.
MATERIAL: CONTROLADO
TOLERANCIA: ULTRAPRECISIÓN
VAR 01
Base de fabricación
Plano del cliente o muestra física
VAR 02
Clases de interfaz
4 secuencias de fabricación según las exigencias de control de contaminación y validación
VAR 03
Puntos de revisión
7 datos técnicos y de compras relacionados
VAR 04
Resultados de la revisión
3 posibles estados siguientes para la solicitud de cotización
VAR 05
Capacidad de centros de mecanizado
Centros de 3 ejes, 4 ejes y 5 ejes importados
VAR 06
Gama de metales
Aceros, grados de acero inoxidable, aleaciones de níquel y familias de aleaciones de aluminio
Piezas que evaluamos para interfaces de equipos de semiconductores
Las solicitudes de cotización de componentes mecánicos no estándar para equipos de semiconductores requieren revisar la secuencia de fabricación y la cualificación según el plano. El torneado, fresado, rectificado, mandrinado, taladrado, electroerosión por hilo o mecanizado multieje pueden ser procesos candidatos; el equipo concreto, el lugar de fabricación, los controles de limpieza y los registros de aceptación deben confirmarse por escrito.
Fresado CNC y acceso multieje
Las placas, carcasas, soportes, cuerpos de dispositivos de sujeción y geometrías complejas pueden requerir secuencias de fabricación de 3 ejes, 4 ejes o 5 ejes. Para cada pedido deben confirmarse el equipo concreto, el lugar de producción, la estructura de referencias geométricas, la sujeción de la pieza y el acceso a las características geométricas.
Torneado CNC y geometría de revolución
El torneado CNC permite fabricar ejes, tapones, casquillos, anillos, características geométricas de cuerpos de válvula y otras piezas mecanizadas de revolución. Puede combinarse con fresado, taladrado, mandrinado o rectificado cuando el componente torneado también tiene puertos, patrones, resaltes o superficies de acoplamiento controladas.
Electroerosión por hilo y rectificado de precisión
La electroerosión por hilo crea perfiles y características geométricas cuando el acceso del hilo electrodo es la opción práctica, mientras que el rectificado CNC permite obtener geometrías que requieren una operación de rectificado. La tolerancia, el acabado superficial y el método de inspección indicados en el plano de la pieza completan esa secuencia de fabricación.
Planificación del proceso a partir del plano
Nuestro proceso de fabricación comienza por la función, el material, las características geométricas críticas y los criterios de liberación. Para aplicaciones de semiconductores, este enfoque define el alcance del mecanizado de precisión de equipos de semiconductores antes de cotizar el material en bruto, el herramental, los procesos secundarios, el empaque o la inspección. La revisión del mecanizado de equipos de semiconductores no presupone que todas las piezas entren en contacto con el proceso de fabricación de semiconductores; el mecanizado de componentes para semiconductores sigue vinculado a la pieza controlada y su interfaz.
Familias de piezas mecánicas para revisión de planos
- Placas estructurales, bastidores, soportes, bases y carcasas de equipos
- Interfaces de movimiento y posicionamiento, portadores, plataformas, componentes de dispositivos de sujeción y características geométricas de alineación
- Bridas, puertos, ranuras, colectores y geometrías de distribución de fluidos definidos por el comprador
- Placas de contacto, soportes, cubiertas, protectores y geometrías de interfaz térmica
- Plantillas, herramental, piezas intercambiables, tapones, rodillos y componentes de máquina a medida
- Piezas para módulos de fotolitografía, deposición, grabado, metrología o manejo de obleas cuando el comprador proporciona el contexto de aplicación y los requisitos de aceptación
Definir el alcance antes de usar etiquetas sectoriales
Llamar “pieza para semiconductores” a un plano no le indica al taller qué superficie está expuesta al proceso, qué interfaz sella ni qué característica geométrica determina la alineación. La etiqueta de la industria de semiconductores no sustituye la función ni la interfaz de la pieza; incluya ambas en la solicitud de cotización para que la secuencia de mecanizado y el plan de control de calidad contemplen el modo de falla real.
Revisión de interfaces de piezas para semiconductores
La revisión de interfaces de piezas para semiconductores convierte un paquete de planos controlados en un alcance de cotización. A diferencia de una lista genérica de capacidades, relaciona el contexto del equipo, la geometría, el material, la limpieza, la aceptación dimensional y geométrica, los plazos de liberación, la documentación y la entrega. Cada dato presentado se vincula con una responsabilidad aceptada, un punto pendiente o un requisito previo para la liberación.
Criterios de medición antes que etiquetas
Para componentes de cámara sensibles a la contaminación, las directrices de SEMI respaldan el uso de métodos de medición compartidos y el intercambio de información entre proveedores y usuarios, en lugar de depender de una etiqueta general de “limpio”.[1]
Revisión del plano y preparación para cotizar
Un plano sin una revisión controlada deja inciertas la geometría y el alcance de la cotización. Use una sola revisión identificada en el plano, el modelo, el registro de aclaraciones, la cotización y los criterios de inspección.
MATRIZ DE DATOS // 7 PUNTOS DE REVISIÓN
Punto de revisión
Datos del comprador
Enfoque de la revisión
Resultado
1. Contexto del equipo
Equipo o módulo y función de la pieza
Dónde funciona el componente y qué debe proteger, posicionar, transportar, sellar o sostener
Contexto confirmado
2. Interfaz funcional
Función de montaje, movimiento, sellado, conducción de fluidos, transferencia térmica o proceso
Qué interfaz determina la función y las exigencias de control de contaminación
Mapa de interfaces
3. Entorno del material
Grado o especificación, más temperatura, corrosión, presión y exposición a sustancias químicas
Compatibilidad entre el material, el entorno, la geometría y los procesos secundarios
Dudas sobre el material
4. Características geométricas críticas
Referencias geométricas, ajustes, tolerancias geométricas, superficies de sellado, patrones de agujeros y roscas
Qué características geométricas determinan el ensamble o el comportamiento del equipo
Registro de características geométricas críticas
5. Superficie y limpieza
Acabados superficiales, zonas de exclusión, método, límite, manipulación y empaque
Cómo cambia la aceptación según la clase de interfaz
Requisitos pendientes de definir
6. Secuencia de liberación
Intención de fabricar un prototipo, una primera pieza de producción, una unidad de cualificación o un pedido repetido
Cómo se revisan los registros antes de liberar el volumen total de producción
Proceso de liberación
7. Documentación y entrega
Revisión, vínculo con la colada o el lote, registros de procesos secundarios, registros de inspección, certificados, empaque y destino
Qué registros deben seguir vinculados a la pieza entregada
Resumen del alcance
Cuatro clases de interfaz
ALCANCE DE LA ESPECIFICACIÓN //
Estas ubicaciones exigen la mayor precisión al transferir requisitos, porque los límites relativos al material, la superficie, los residuos, las partículas, la desgasificación y el empaque pueden afectar el entorno del proceso. Los compradores indican el método aplicable, el umbral y la parte responsable.
ALCANCE DE LA ESPECIFICACIÓN //
Las conexiones de fluidos, gas, refrigeración, electricidad o servicios auxiliares se revisan según la compatibilidad con los medios, la geometría de sellado, la condición de limpieza, los requisitos de presión o prueba y la protección de los puertos. El plano y la especificación del equipo siguen siendo los documentos rectores.
ALCANCE DE LA ESPECIFICACIÓN //
En bastidores, bases, montajes y soportes, la atención se centra en las referencias geométricas, la trayectoria de carga, la alineación, la planitud, los patrones de agujeros, las caras de contacto, la elevación y la protección durante el transporte. Se agregan controles de contaminación cuando la especificación del equipo los exige.
ALCANCE DE LA ESPECIFICACIÓN //
Para las cubiertas exteriores y los componentes visibles de la máquina deben especificarse el aspecto, el recubrimiento, las etiquetas, los puntos de contacto, las áreas protegidas y la condición de empaque. La clasificación como pieza exterior no anula las características geométricas críticas de montaje o puesta a tierra presentes en la misma pieza.
Tres resultados de la evaluación
- Listo para cotizar — la revisión, el material, la cantidad, las características geométricas críticas y los datos de aceptación son suficientemente coherentes para definir el alcance por escrito.
- Requiere aclaración — debe resolverse un requisito faltante o contradictorio para que la cotización sea confiable.
- Requiere planificar una muestra o primera pieza de producción — el riesgo de la interfaz o la medición exige acordar una etapa de liberación antes de la producción repetida.
SYS_OP // RESULTADO
Inicie la revisión de su cotización
Finalice las especificaciones e incorpore los requisitos al alcance de la cotización.
Envíe los datos de las interfaces →
Las opciones de material dependen del plano y del entorno de servicio
Zhenling procesa varias familias de materiales, pero la selección para una aplicación en equipos de semiconductores comienza con la norma de material y el entorno de servicio indicados por el comprador. Semiconductor Engineering describe la selección de materiales y equipos como un problema integral, porque el desempeño, las reacciones secundarias, el comportamiento térmico, la contaminación y el escalamiento pueden influir en la elección.[4]
Datos para revisar el material
- Designación del material, norma, condición y regla de sustitución permitida
- Entorno de temperatura, presión, sustancias químicas, corrosión y vacío
- Requisitos de dureza, tratamiento térmico, grano o forma del producto, cuando correspondan
- Requisitos de superficie, recubrimiento, limpieza, manipulación y empaque
- Continuidad de la trazabilidad de colada, lote, certificados y procesos secundarios solicitada para la liberación
CONTEXTO DE COMPRAS
Para conocer el contexto de compras de materiales relacionados, consulte las páginas de mecanizado CNC de acero inoxidable y mecanizado CNC de titanio. Estas secuencias de fabricación previstas para la misma marca facilitan la revisión por material; no constituyen una autorización para sustituir el grado o la aleación exigidos en el plano.
Requisitos de superficie, limpieza y empaque
Una indicación de acabado superficial tiene un propósito distinto al de un criterio de limpieza. Un plano puede especificar Ra 16 para controlar la textura obtenida, mientras que la limpieza requiere un método de medición específico para la interfaz, un límite de aceptación, una secuencia de manipulación y una condición de empaque. El aspecto de la superficie por sí solo no equivale a un límite medido de contaminación por partículas, metales o compuestos orgánicos.
Para una interfaz sensible a la contaminación, “limpio” no es un grado de apariencia. Incluya el método, el umbral, las superficies protegidas, la secuencia de manipulación y la condición de empaque en el alcance controlado de aceptación.
Planificación de tolerancias e inspección según el plano
Una característica geométrica de tolerancia estrecha sin un método de medición acordado todavía no constituye un requisito de liberación. La característica geométrica, la cadena de referencias, el método de medición, la condición de la pieza y la aceptación registrada deben definirse en conjunto. Una tolerancia numérica más estricta no necesariamente mejora la función del componente, por lo que Zhenling revisa la tolerancia alcanzable para cada característica geométrica antes de planificar la secuencia de mecanizado CNC y la inspección.
Ocho datos que establecen los criterios de inspección
01
Plano
Requisito controlado
Plano 2D vigente e identificador de revisión
Resultado de la solicitud de cotización
❮ VOLTEAR A LA ANTERIOR
Una sola geometría y revisión rigen la cotización y la inspección
02
Modelo
Requisito controlado
Modelo 3D coincidente o geometría maestra confirmada por ambas partes
Resultado de la solicitud de cotización
VOLTEAR A LA SIGUIENTE ❯Las discrepancias entre el modelo y el plano pueden resolverse antes de programar
(Haga clic en la página)
03
Material
Requisito controlado
Grado, condición, forma del producto, dureza y regla de sustitución
Resultado de la solicitud de cotización
❮ VOLTEAR A LA ANTERIORLa secuencia de fabricación se cotiza según el material en bruto y su condición previstos
(Haga clic en la página)
04
Sistema de referencias geométricas
Requisito controlado
Referencias geométricas funcionales, ajustes, tolerancias geométricas y relaciones de ensamble
Resultado de la solicitud de cotización
VOLTEAR A LA SIGUIENTE ❯
La sujeción de la pieza y la medición siguen el mismo criterio de referencias funcionales
05
Características geométricas críticas
Requisito controlado
Clasificación de las características geométricas y motivo por el que cada una determina la función
Resultado de la solicitud de cotización
❮ VOLTEAR A LA ANTERIOR
La programación, las verificaciones del proceso y la inspección final se centran en los riesgos para la liberación
06
Medición
Requisito controlado
Método, clase de instrumento si se especifica, condición de la pieza, muestreo y formato del informe
Resultado de la solicitud de cotización
VOLTEAR A LA SIGUIENTE ❯
El proveedor y el comprador interpretan cada resultado dimensional de la misma manera
07
Liberación
Requisito controlado
Decisión de liberar un prototipo, una muestra, una primera pieza de producción o un lote
Resultado de la solicitud de cotización
❮ VOLTEAR A LA ANTERIOR
El volumen de producción se autoriza después de un punto de revisión de registros acordado
08
Continuidad
Requisito controlado
Vínculos entre la revisión, la colada o el lote, los procesos secundarios, la inspección, los certificados y el empaque
Resultado de la solicitud de cotización
FIN DEL MANUAL
Los pedidos repetidos conservan los registros requeridos sin depender de la memoria
Planificación por característica geométrica
Referencias geométricas y caras de montaje
Pregunta funcional
¿Qué superficies posicionan la pieza en la máquina o el ensamble?
Pregunta sobre los criterios de inspección
¿Cómo se sujeta y referencia la pieza sin ocultar las variaciones funcionales?
Patrones de agujeros y ajustes
Pregunta funcional
¿Los agujeros sirven para posicionar, fijar, alinear o alojar un inserto de precisión?
Pregunta sobre los criterios de inspección
¿Se evalúan la posición, el tamaño, la orientación y el ajuste a partir del sistema de referencias geométricas funcionales?
Planitud y paralelismo
Pregunta funcional
¿La superficie contribuye a la alineación, el sellado, el desplazamiento o el contacto térmico?
Pregunta sobre los criterios de inspección
¿Qué condición de apoyo y método de medición rigen la aceptación?
Ranuras y superficies de sellado
Pregunta funcional
¿Qué geometría y relación entre superficies determinan el sellado?
Pregunta sobre los criterios de inspección
¿Quién es responsable de la prueba final y qué condición de preparación se aplica?
Paredes delgadas y cavidades profundas
Pregunta funcional
¿La fuerza de corte, el calor, el alivio de tensiones internas o la liberación de la sujeción pueden alterar la geometría?
Pregunta sobre los criterios de inspección
¿En qué etapa del proceso se mide y libera la característica geométrica?
Acabado superficial
Pregunta funcional
¿El acabado cumple una función técnica o estética, facilita la limpieza o es un requisito previo al recubrimiento?
Pregunta sobre los criterios de inspección
¿Qué parámetro, dirección, ubicación y método aparecen en el plano?
Precios, plazos de entrega y planificación de pedidos
Una cotización de mecanizado a medida para semiconductores se elabora a partir de un alcance técnico aceptado, no de una lista de precios publicada. El alcance debe contemplar el material y la forma del material en bruto, la geometría, los montajes, la secuencia de mecanizado, la cantidad, los procesos secundarios, la inspección, el empaque, la documentación, la logística y el destino.
Criterios de medición antes que etiquetas
Para componentes de cámara sensibles a la contaminación, las directrices de SEMI respaldan el uso de métodos de medición compartidos y el intercambio de información entre proveedores y usuarios, en lugar de depender de una etiqueta general de “limpio”.[1]
Revisión del plano y preparación para cotizar
Un plano sin una revisión controlada deja inciertas la geometría y el alcance de la cotización. Use una sola revisión identificada en el plano, el modelo, el registro de aclaraciones, la cotización y los criterios de inspección.
Factores que influyen en el costo y el plazo
SYS_OP // PANEL_DE_CONTROL
QUÉ CAMBIA
Cantidad de aclaraciones, supuestos de programación, alcance de inspección y riesgo de tener que volver a cotizar
ACCIÓN DEL COMPRADOR
Envíe juntos la revisión vigente, el modelo, las características geométricas críticas y las notas de aceptación
QUÉ CAMBIA
Disponibilidad, rendimiento del material, comportamiento durante el corte, herramental, tratamiento térmico y necesidades de certificación
ACCIÓN DEL COMPRADOR
Indique la norma exacta y la alternativa permitida antes de comparar precios
QUÉ CAMBIA
Montajes, dispositivos de sujeción, alcance de la herramienta, acceso del hilo electrodo, tiempo de husillo y riesgo de deformación
ACCIÓN DEL COMPRADOR
Señale las caras funcionales y solicite una revisión de fabricabilidad
QUÉ CAMBIA
Control del proceso, secuencia de mecanizado, tiempo de inspección, equipo y contenido del informe
ACCIÓN DEL COMPRADOR
Aplique requisitos de tolerancia estrecha solo a las características geométricas que los necesiten
QUÉ CAMBIA
Distribución del costo de montaje, estrategia de dispositivos de sujeción, planificación de la primera pieza de producción, controles por lote y compra de material
ACCIÓN DEL COMPRADOR
Indique la cantidad inicial, la demanda repetida y la decisión de liberación prevista
QUÉ CAMBIA
Secuencia de fabricación externa, enmascarado, sobreespesor dimensional, manipulación y continuidad de los registros
ACCIÓN DEL COMPRADOR
Incluya todos los acabados y las zonas de exclusión en la documentación controlada
QUÉ CAMBIA
Preparación, manipulación protegida, responsabilidad de las pruebas, embolsado, tapas y protección durante el transporte
ACCIÓN DEL COMPRADOR
Defina el método, el límite, el punto de transferencia y la condición de llegada
QUÉ CAMBIA
Medio de transporte, documentación, límite del plazo de entrega y comparación del costo total puesto en destino
ACCIÓN DEL COMPRADOR
Indique el destino y adjunte los documentos comerciales requeridos a la solicitud de cotización
Compare un alcance completo
La facilidad para hacer pedidos pequeños no demuestra la capacidad para producir a escala. La cotización con el menor precio unitario no necesariamente ofrece el menor costo total de compra cuando la revisión, la inspección, los retrabajos, los procesos secundarios, el empaque o la entrega quedan fuera del alcance cotizado. Un alcance completo le da una base comparable para decidir entre proveedores.
La comodidad no equivale a cualificación
Un proveedor que resulta conveniente puede dejar de ser adecuado cuando una pieza más exigente cambia los requisitos de calidad o especialización. Si el proveedor no puede cumplir los criterios de inspección y liberación del plano, no es la opción adecuada para esa pieza.
Alcance de la cotización escrita
EJECUCIÓN // LISTA DE VERIFICACIÓN-
El plazo para preparar la cotización comienza una vez que están completos el paquete de planos y las aclaraciones necesarias.
-
Los tiempos de respuesta y el programa de producción se confirman según el material, la geometría, la cantidad, las operaciones y la secuencia de liberación del pedido concreto.
-
La cantidad de prototipos o de producción, el canal aceptado para archivos digitales, el pago, el término comercial, la programación acelerada y el paquete documental quedan definidos en la cotización del proyecto.
-
Antes de la liberación, se revisa el efecto de cualquier revisión posterior del plano sobre el herramental, la programación, la inspección, el tiempo de ciclo, el empaque y el precio.
-
La revisión vigente, el material exacto, las dimensiones críticas, las operaciones secundarias, la inspección, la documentación, la cantidad, el empaque y la entrega deben incluirse en un solo paquete de datos.
SYS_OP // INICIAR
Solicite una cotización basada en el alcance
→
Aseguramiento de la calidad y continuidad de la trazabilidad
El control de calidad comienza cuando la cotización y los criterios de inspección hacen referencia a la misma revisión controlada del plano. A partir de ahí, los registros pueden vincular el material, el mecanizado, las operaciones subcontratadas, la liberación, el empaque y los pedidos repetidos.
PROCESO
La cadena de continuidad
01
Control de revisiones
Identifique la revisión del plano y del modelo que rige el pedido.
02
Identidad del material
Indique el grado, la condición, el vínculo con la colada o el lote y los documentos requeridos.
03
Registro de características geométricas críticas
Indique las referencias geométricas, los ajustes, los controles geométricos, las superficies y las interfaces que determinan la liberación.
04
Criterios de medición
Acuerde el método, la condición de la pieza, el muestreo y el contenido del informe para las características geométricas que importan.
05
Transferencia a procesos secundarios
Conserve la revisión, el material, las áreas enmascaradas, el sobreespesor dimensional y la responsabilidad sobre los registros.
06
Decisión de liberación
Defina los registros necesarios para el prototipo, la primera pieza, la primera pieza de producción o el lote antes de aprobar la siguiente cantidad.
07
Vínculo con el empaque
Vincule las superficies protegidas, las etiquetas, las tapas, los separadores y las instrucciones de manipulación con la condición en que se liberó la pieza.
08
Verificación de pedidos repetidos
Antes de repetir el pedido, vuelva a confirmar la revisión, el material, las operaciones subcontratadas, la inspección, los certificados y el empaque.
ALCANCE DE LOS REGISTROS
Los registros se definen por alcance, no se infieren de un distintivo
Incluya en la solicitud de cotización los registros de material, el contenido de la inspección dimensional, la secuencia de la primera pieza de producción, los registros de procesos secundarios, la continuidad de los certificados y los registros de empaque que necesite. Así, una cotización escrita puede identificar qué elementos están incluidos, cuáles aporta un socio o el comprador y cuáles aún requieren aclaración. Este método proporciona a ingeniería, calidad de proveedores y compras un único documento de referencia a medida que un prototipo se convierte en una pieza mecanizada por CNC de producción repetida.
De la revisión del plano a los pedidos repetidos
Las decisiones de programación de la máquina se toman desde las primeras etapas del flujo de trabajo de Zhenling. Cada paso elimina una fuente de ambigüedad antes de asumir otro compromiso comercial o de producción.
01
Verifique antes de transferir
Su equipo verifica que la transferencia de datos técnicos no públicos cumpla con la autorización aplicable, la política interna y el canal aprobado.
02
Envíe la documentación controlada
Proporcione el plano o la muestra vigente, la revisión, el material, la cantidad, el destino y el contexto de aplicación en un formato confirmado por ambas partes.
03
Identifique las interfaces
Clasifique las exigencias de las interfaces de proceso, vacío o exposición directa a la oblea, de servicios auxiliares, estructurales o exteriores, e identifique las características geométricas que determinan la función.
04
Resuelva los datos técnicos pendientes
Alinee los requisitos de material, referencias geométricas, tolerancias, superficies, limpieza, empaque, inspección y trazabilidad.
05
Apruebe el alcance por escrito
Resuelva las exclusiones, las responsabilidades, el calendario, las condiciones comerciales y los registros antes de liberar el trabajo.
06
Use el proceso de liberación adecuado
Incluya una etapa de muestra o primera pieza de producción cuando el riesgo de la interfaz o la medición lo justifique.
07
Controle los pedidos repetidos
Vuelva a confirmar la revisión, el material, los procesos secundarios, la inspección y el empaque antes de reutilizar la secuencia de fabricación anterior.
Transferencia de datos técnicos
Las definiciones del US Bureau of Industry and Security incluyen planos, especificaciones de ingeniería y archivos CAD entre las posibles formas de tecnología.[2] La aplicabilidad depende de los datos, las partes involucradas, el uso final, la autorización y otros factores, por lo que su equipo de cumplimiento debe determinarla antes de la transferencia.
Notas de diseño que reducen las aclaraciones y los retrabajos
FEAT 01
Cavidades profundas
Incluya esto en el paquete de documentación
Profundidad funcional, condiciones de las esquinas, requisitos de superficie y cambios permitidos para el acceso de la herramienta
Por qué ayuda
Permite planificar el alcance y el acceso de la herramienta sin tener que adivinar qué aspectos de la geometría pueden modificarse
FEAT 02
Paredes delgadas
Incluya esto en el paquete de documentación
Caras funcionales, aceptación de la pieza sin sujeción, restricciones de apoyo y condición de medición
Por qué ayuda
La sujeción de la pieza, la secuencia de corte y la inspección pueden tener en cuenta su movimiento después de soltarla
FEAT 03
Geometría de múltiples caras
Incluya esto en el paquete de documentación
Jerarquía de referencias geométricas, relaciones entre caras y características geométricas que deben mecanizarse en un mismo montaje
Por qué ayuda
El planificador del proceso puede comparar los montajes convencionales con el acceso mediante 4 ejes o 5 ejes
FEAT 04
Ranuras de sellado
Incluya esto en el paquete de documentación
Geometría de la ranura, componente acoplado, requisito de superficie y responsable de las pruebas
Por qué ayuda
El mecanizado y la aceptación se vinculan con la función de sellado en lugar de basarse en una nota genérica de acabado
FEAT 05
Patrones de orificios críticos
Incluya esto en el paquete de documentación
Ajuste, control de posición, referencias geométricas, insertos y consecuencias para el ensamble
Por qué ayuda
La elección del dispositivo de sujeción, las herramientas y el método de medición se centra en la alineación y la repetibilidad
FEAT 06
Zonas de superficie que deben mantenerse libres
Incluya esto en el paquete de documentación
Zonas enmascaradas, bordes protegidos, límites del recubrimiento, etiquetas y áreas que no deben tocarse
Por qué ayuda
El mecanizado, los procesos subcontratados, la limpieza y el empaque utilizan el mismo mapa de áreas protegidas
Piezas que evaluamos y datos sobre el equipo de fábrica
Shanghai Zhenling Hardware Co., Ltd. se fundó en 2006 y opera en el condado de Jiashan, Zhejiang. Su planta ocupa 8,000 m², incluido un taller de 6,000 m², y fabrica piezas metálicas especiales a partir de planos o muestras del cliente. Al seleccionar proveedores para una lista preliminar, existe el riesgo de tomar esos datos de la empresa como prueba de lo que puede lograrse en una pieza concreta, ya que la trayectoria de la fábrica y la disponibilidad de máquinas no demuestran la tolerancia, la limpieza ni el resultado de vacío de un pedido específico.
Equipo de mecanizado
- Máquinas CNC de electroerosión por hilo
- Tornos y fresadoras CNC
- Rectificadoras CNC
- Mandrinadoras CNC
- Taladros radiales CNC
Centros de mecanizado
- Centros de mecanizado de 3 ejes
- Centros de mecanizado de 4 ejes
- Centros de mecanizado de 5 ejes importados
Varias secuencias de fabricación para geometrías de revolución, prismáticas, de perfil y rectificadas
Base de fabricación
- Piezas a medida a partir de planos o muestras
- Aceros, grados de acero inoxidable, aleaciones de níquel y familias de aleaciones de aluminio
- Requisitos de destino, empaque y documentos de exportación confirmados para cada pedido
- No se afirma ningún porcentaje de exportación; confirme el destino y el alcance de la entrega en la cotización escrita
Imágenes de referencia de las secuencias de fabricación
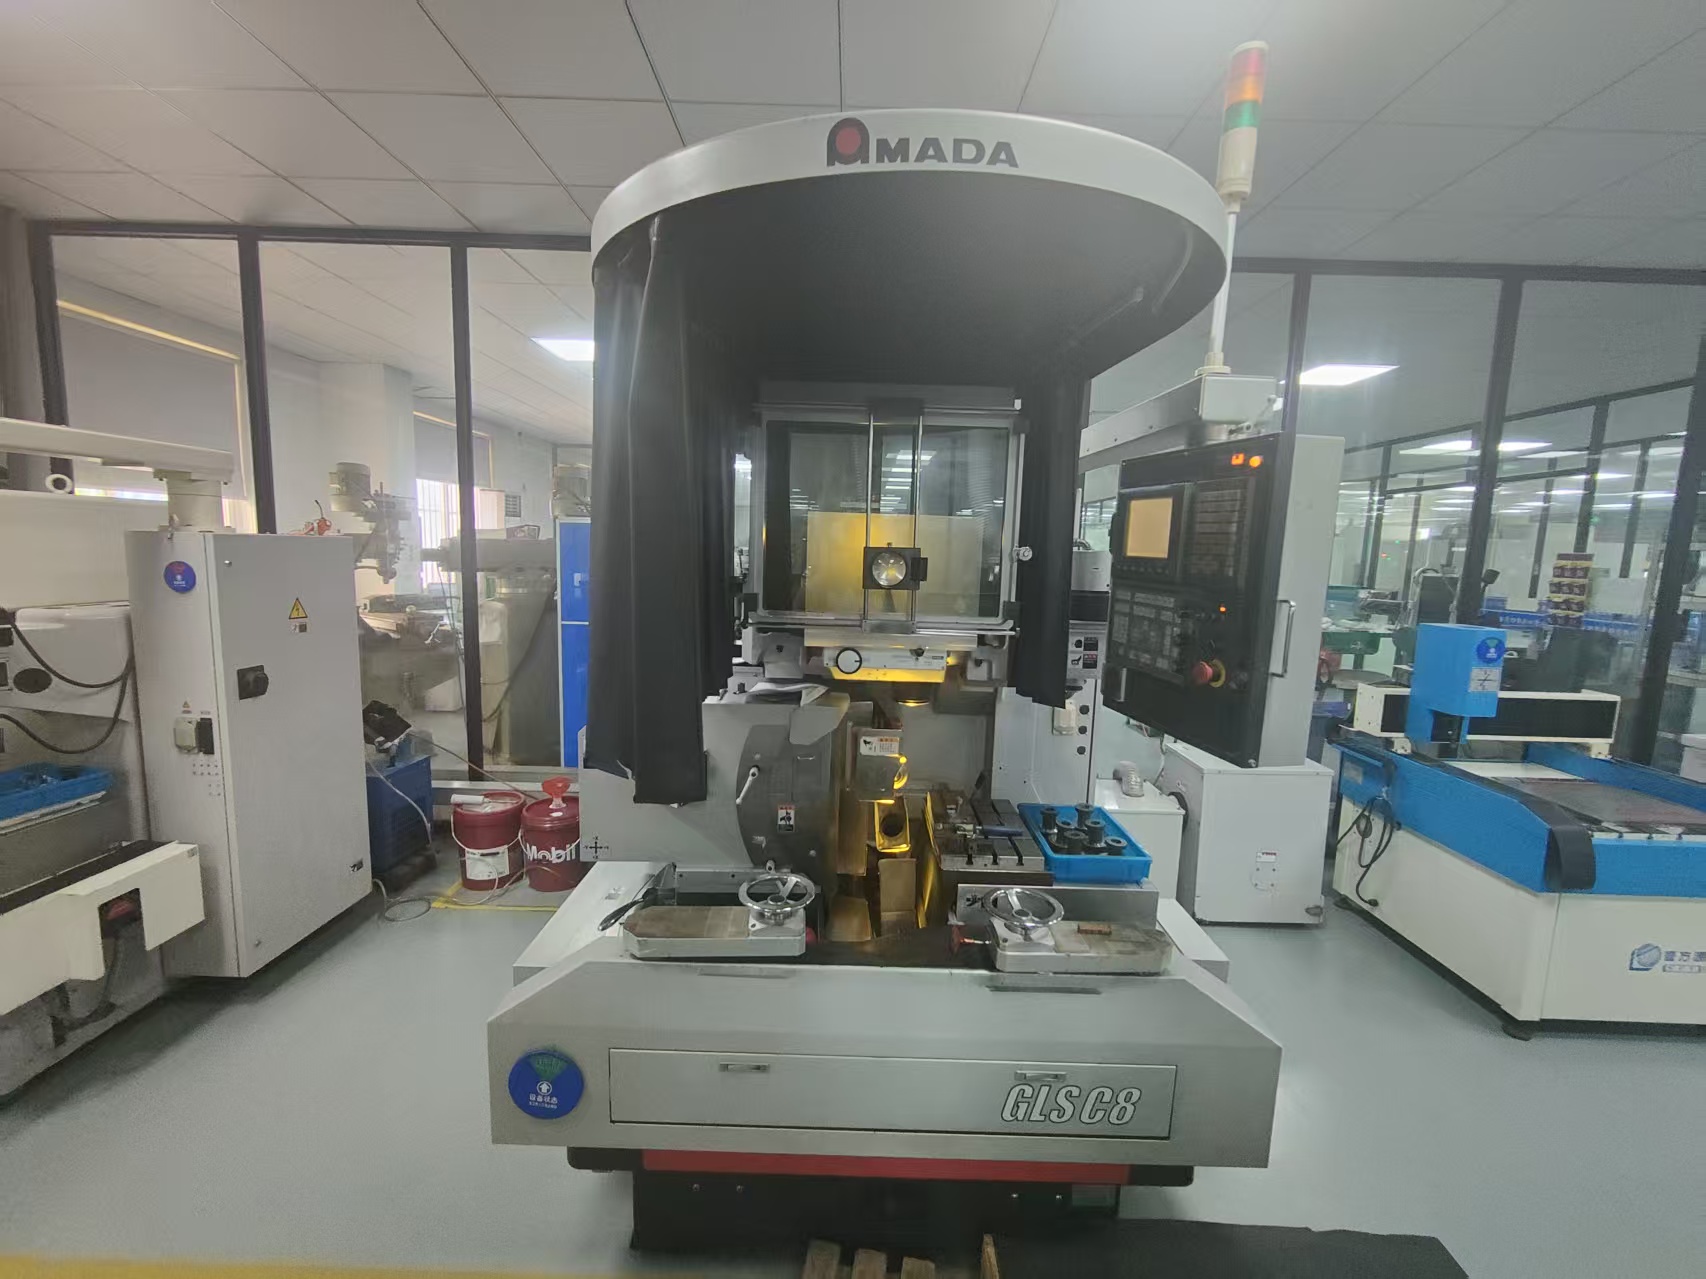
La secuencia de electroerosión por hilo y la disponibilidad del equipo requieren confirmación para cada pedido.
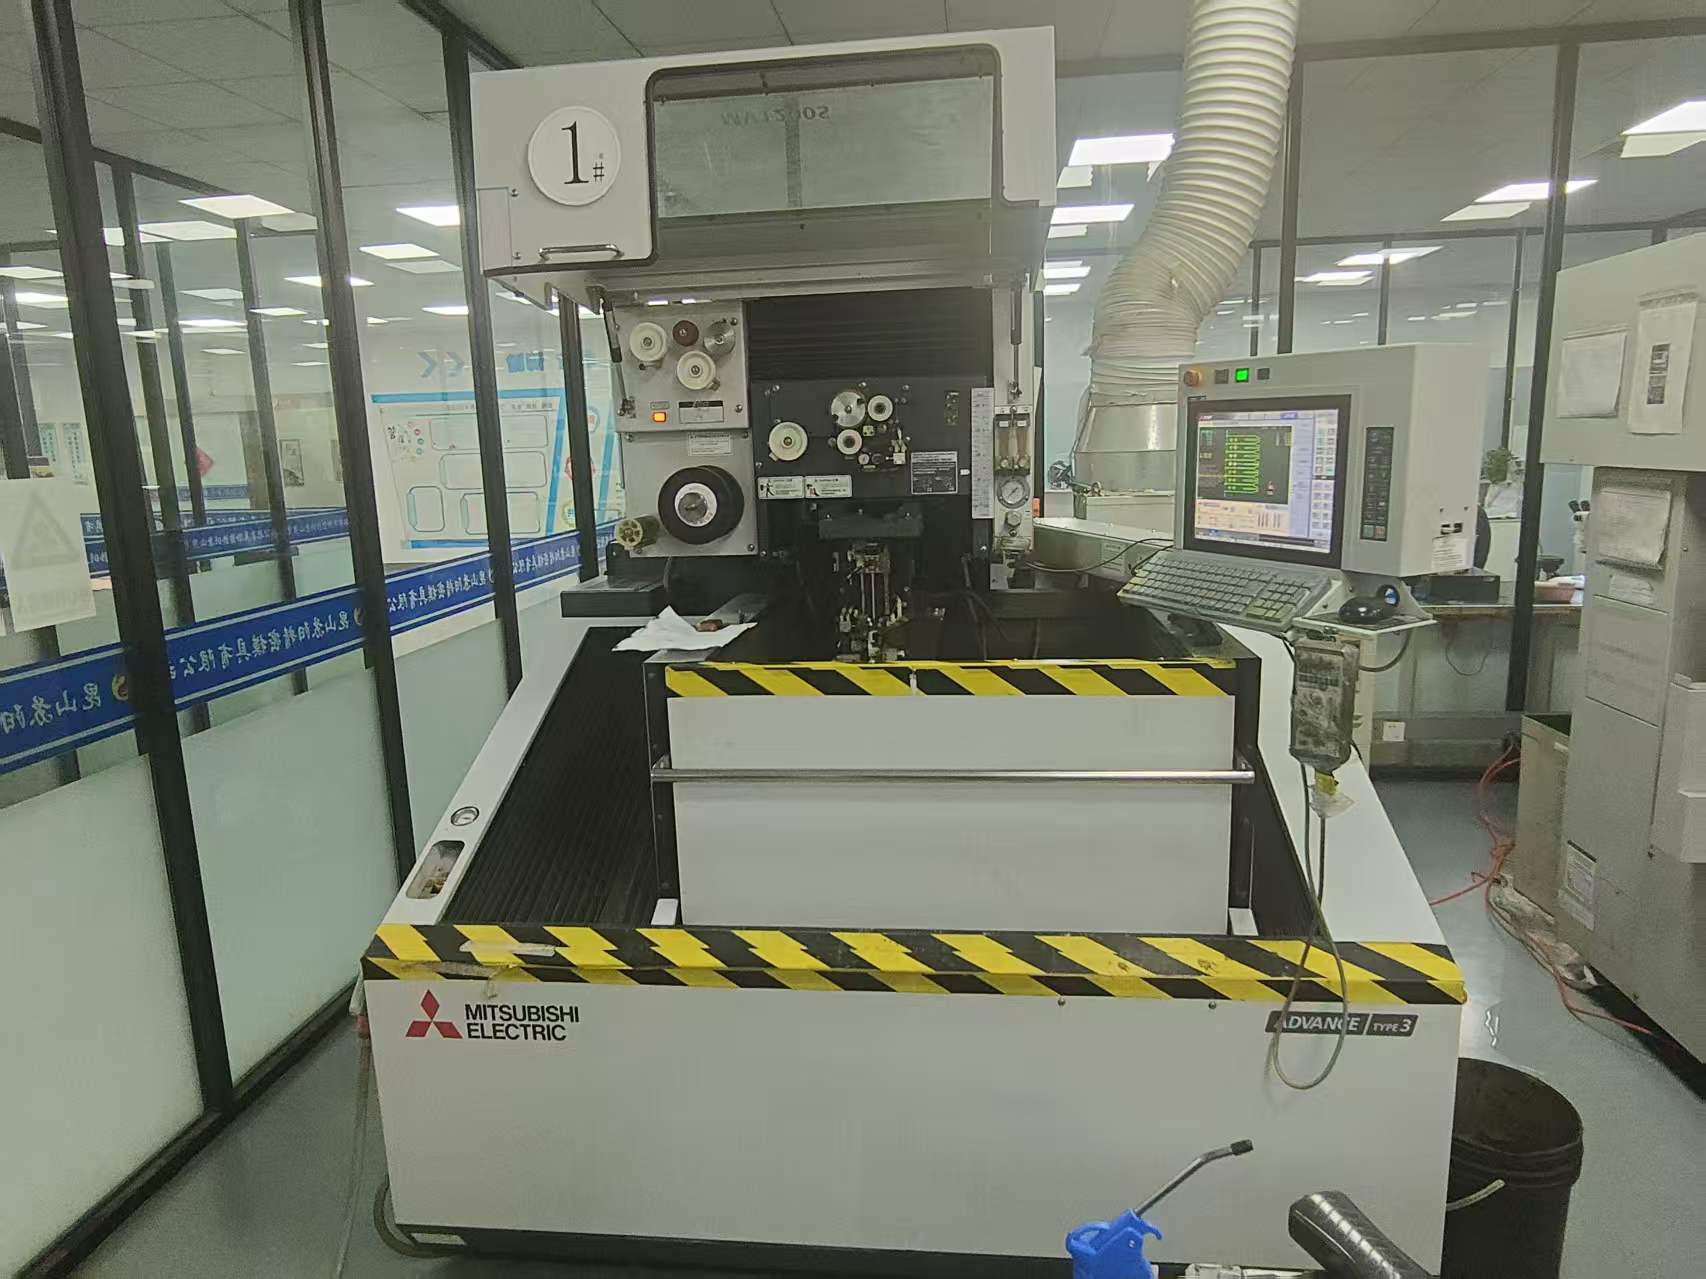
La secuencia de rectificado de perfiles y la disponibilidad del equipo requieren confirmación para cada pedido.
Cómo trabajamos: prepare la solicitud de cotización antes de cargar los planos
Utilice estas 3 herramientas para compradores a fin de organizar la información que define el alcance de la cotización. Generan listas de verificación a partir de los datos que usted proporciona; no calculan la capacidad, el precio, la tolerancia ni el plazo de entrega de una pieza específica.
SYS_01
LISTA DE EVALUACIÓN
Lista de evaluación de la información de la solicitud de cotización
Compruebe si la revisión, el material, la cantidad, la interfaz, las características geométricas críticas, la inspección, el empaque y los datos para la liberación están listos para evaluarse.
SYS_02
COMPARACIÓN
Comparación de interfaces del equipo
Compare las exigencias de evaluación de las interfaces del proceso, los servicios auxiliares, la estructura y el exterior antes de seleccionar el contexto de su pieza.
SYS_03
DEFINICIÓN DEL ALCANCE
Alcance de inspección y trazabilidad
Reúna los registros y puntos de control para la liberación que su equipo desea incluir en la cotización escrita.
Preguntas frecuentes para compradores de piezas de equipos de fabricación de semiconductores
Se refiere al mecanizado CNC de componentes de equipos de fabricación de semiconductores utilizados en torno al proceso: placas mecánicas, carcasas, dispositivos de sujeción, soportes de montaje, interfaces de movimiento, bridas, ranuras, estructuras de apoyo y otros componentes definidos por plano. No se refiere al mecanizado de las obleas semiconductoras ni del material de los chips.
No. El alcance abarca piezas metálicas a medida para equipos, fabricadas a partir del plano o la muestra del comprador y evaluadas mediante 4 clases de interfaces y un proceso de transferencia de requisitos de 7 puntos.
Marque en el plano vigente las referencias geométricas funcionales, los ajustes, los controles geométricos, las caras de sellado, los patrones de orificios, las roscas y los requisitos de superficie. Luego se confirman, para cada característica geométrica, la tolerancia alcanzable, la secuencia de fabricación, el método de medición, el muestreo y el contenido del informe, en vez de deducirlos de la capacidad general de una máquina.
Incluya la revisión controlada, el modelo o la muestra, el material exacto, los volúmenes iniciales y previstos de producción, el contexto del equipo, la evaluación de las 4 clases de interfaces, las características geométricas críticas, las operaciones secundarias, la inspección, la limpieza, el empaque, los documentos, el destino y el plan de liberación. Un paquete completo reduce las aclaraciones reiteradas y facilita la comparación de cotizaciones de distintas empresas de mecanizado CNC para semiconductores.
Indique la interfaz, el contaminante o problema de desempeño, la condición de preparación, el método, el límite, la ubicación de la muestra, el responsable de la prueba, la secuencia de manipulación, la condición de empaque y el registro de liberación. Términos como sala limpia, vacío y desgasificación no sustituyen esos criterios de aceptación controlados.
La experiencia de Zhenling con materiales incluye 20#, 45#, Q235A, Q345D, 12CrMoV, GCr15, 25CrMo, 42CrMo, aceros inoxidables 303/304/304L/316/316L/321, aleaciones a base de níquel, C276, 904L y familias de aleaciones de aluminio. Para el componente concreto se evalúan el grado exacto, la condición, el entorno de uso, la dureza, el acabado y las necesidades de trazabilidad.
El material y el material en bruto, la geometría, el acceso de la máquina, los montajes, la cantidad, las características geométricas con tolerancias estrechas, la inspección, los procesos secundarios, la limpieza, el empaque, la documentación y el destino influyen en la cotización escrita. La cotización del proyecto confirma el calendario y las condiciones comerciales una vez que se completan esos datos y se resuelven los puntos pendientes de aclaración.
Indique en la solicitud de cotización la cantidad inicial, la demanda recurrente, la secuencia de liberación prevista y la fecha requerida. Los 3 resultados posibles de la evaluación —listo para cotizar, requiere aclaraciones o requiere planificar una muestra o primera pieza de producción— indican si puede confirmarse la programación o si antes debe completarse un punto de control de evidencia.
Incluya la revisión en la documentación de compra y exija que la cotización, los criterios de inspección, las instrucciones de los procesos secundarios, las etiquetas y la comprobación del pedido recurrente hagan referencia a ella. Si cambia cualquier revisión, vuelva a comprobar el material, el herramental, la inspección, el empaque, el precio y el calendario antes de la liberación.
Comience por el requisito de la especificación del cliente, del equipo o de calidad y, luego, verifique el nombre del certificado, el organismo emisor, el número, la vigencia, la entidad, la planta y el alcance. Un logotipo por sí solo no sustituye los criterios de inspección basados en 8 datos ni los registros específicos del pedido necesarios para liberar la pieza.
Antes de enviar planos no públicos, archivos CAD o especificaciones de ingeniería a un proveedor en China, su equipo debe confirmar la autorización aplicable, la política interna, el uso final, las partes involucradas y un canal de transferencia aprobado. BIS Part 772 describe posibles formas de tecnología, mientras que su equipo de cumplimiento determina cómo se aplican las normas a la transferencia específica.






