Póngase en contacto con Zhenling

EJE: Z-HT.101
Servicios de tratamiento térmico para piezas metálicas mecanizadas | Zhenling
El tratamiento térmico funciona mejor cuando se controla el traspaso antes de que las suposiciones sobre el estado del material, la geometría o el acabado obliguen a rehacer el trabajo. Así aborda Zhenling la etapa inicial de las cotizaciones de piezas con tratamiento térmico. Las solicitudes de servicios de tratamiento térmico deben indicar el material, la condición inicial, el proceso específico, la dureza objetivo, los registros de ensayo necesarios, la deformación admisible y las responsabilidades. Mantenga a la vista las cuestiones pendientes. La capacidad, los registros y los plazos solo quedan definidos para cada pedido cuando la cotización escrita resuelve esas cuestiones.
- Plazo de cotización confirmado tras revisar la solicitud
- Plazo del prototipo confirmado en la cotización
- Se aceptan archivos STEP, IGES y PDF
- Cantidad mínima confirmada en la cotización
- Alcance por escrito
Nuestro trabajo comienza con el plano. Antes de que se mueva el material en bruto o las piezas, la cotización escrita indica la secuencia de fabricación propuesta, quién la ejecutará, los trabajos secundarios incluidos, los ensayos requeridos y quién autoriza la liberación.
Si se firma un acuerdo de confidencialidad, este rige los archivos CAD, los datos de diseño y la vía de transferencia cubiertos por el acuerdo.
DATO.01
Fundada en 2006
Amplia trayectoria en la fabricación de piezas metálicas a medida
DATO.02
Planta de 8,000 m²
Base de fabricación en Jiashan, Zhejiang
DATO.03
Taller de 6,000 m²
Área de mecanizado, conformado y soldadura
DATO.04
De 3, 4 y 5 ejes
Tipos de centros de mecanizado declarados por Zhenling
DATO.05
SEGÚN EL PEDIDO
Destino y documentos de exportación confirmados en la cotización escrita
DATO.06
NO SE AFIRMA
No se afirma capacidad de producción de recipientes a presión; verifique la capacidad y las calificaciones para cada pedido
Capacidades para planificar el tratamiento térmico de piezas mecanizadas
La planificación de calidad comienza antes del ciclo térmico. Zhenling fabrica componentes conforme a plano y coordina el mecanizado, el tratamiento térmico, el enderezado, la limpieza, el rectificado, el recubrimiento y la inspección final cuando esas operaciones están incluidas en el pedido.
Al revisar los planos, seguimos el principio de ISO 15787:2016: la condición final requerida tras el tratamiento térmico debe constar en documentación técnica controlada.[4] Una cota ambigua cercana al límite puede provocar un rechazo, ya que la temperatura, los apoyos y la incertidumbre de medición pueden alterar el resultado informado.
Piezas que ingresan al proceso de evaluación
ALCANCE // DEFINIDO- Bridas, rodillos, cuerpos de válvula y tapones
- Componentes de tubería curvada y relacionados con la presión
- Piezas tipo eje, anillos, orificios y caras mecanizadas
- Piezas forjadas y fundidas que requieren mecanizado final
- Piezas de maquinaria a medida fabricadas a partir de un plano o una muestra
- Ensambles soldados cuyo pedido aplicable exige tratamiento posterior a la soldadura
- Piezas para equipos industriales y maquinaria pesada con criterios de liberación definidos en el plano
Nuestro servicio incluye orientación para seleccionar materiales, asesoría sobre maquinabilidad y apoyo en el traspaso del mecanizado al tratamiento térmico. La especificación del cliente y los requisitos industriales aplicables rigen la secuencia de tratamiento térmico y la aceptación del componente terminado.
Secuencia de evaluación
4 ETAPAS01
Revisión del plano y sus indicaciones
Trabajamos con archivos de planos STEP, IGES y PDF. En esa revisión comprobamos la revisión vigente, la designación del material, la condición de entrada, la propiedad objetivo, la ubicación del ensayo, las dimensiones finales y las operaciones posteriores.
02
Revisión de la secuencia de mecanizado
El mecanizado de desbaste, una etapa intermedia de alivio de tensiones internas cuando la secuencia aplicable la exige, el tratamiento térmico, el enderezado, el mecanizado de acabado y la inspección se organizan en torno a la pieza, en lugar de tratarse como conceptos de compra aislados.
03
Definición del alcance de la cotización
Tras revisar la solicitud de cotización, la cotización escrita confirma el plazo de respuesta, los trabajos incluidos, los insumos que aporta el comprador, los trabajos con precio por separado y las cuestiones técnicas que deben resolverse antes de la liberación.
04
Inicio con bajo volumen
La cantidad mínima, la evaluación de una sola pieza y la disponibilidad de muestras o de una primera pieza de producción se confirman en la cotización escrita antes de la producción en volumen.
Comparación de proveedores
Quienes comparan empresas de tratamiento térmico, servicios de tratamiento térmico para acero o servicios de tratamiento térmico para piezas mecanizadas deben comparar el alcance completo, desde el mecanizado hasta la liberación, y no solo el nombre de un proceso.
Cuello de botella oculto
La deformación no siempre se origina en el horno. Las tensiones residuales de operaciones de fabricación anteriores pueden liberarse durante el tratamiento térmico. Si la cotización comienza en la puerta del horno, puede pasar por alto tanto la causa previa del movimiento como la característica geométrica que después aún debe poder mecanizarse hasta quedar conforme.
SYS_MAT // 031
Materiales, condición inicial y propiedad objetivo
Nuestra experiencia en mecanizado abarca aceros al carbono y aceros aleados, aceros inoxidables, aleaciones a base de níquel y aleaciones de aluminio; las propiedades del material y la geometría de la sección orientan la secuencia de tratamiento térmico del pedido, mientras que una denominación amplia como «acero» o «aluminio» no basta. Zhenling puede identificar riesgos relacionados con el estado del material y el traspaso entre operaciones, pero la especificación del cliente sigue siendo la que rige y debe indicarse la condición de entrada. ISO 4885:2026 aporta la terminología actual para el tratamiento térmico de materiales ferrosos; no reemplaza los requisitos específicos del pedido.[3]
Evaluación de la secuencia de tratamiento térmico
El nombre de una secuencia es solo el punto de partida; la denominación de un proceso no define el servicio completo, por lo que la evaluación y la cotización deben resolver las cuestiones de material, geometría, equipo, ensayos y evidencia para cada pedido. El temple, el recocido, el alivio de tensiones internas, el endurecimiento superficial, la cementación, la nitruración, la carbonitruración, el tratamiento térmico al vacío, el tratamiento criogénico y el tratamiento térmico posterior a la soldadura plantean cuestiones distintas. ISO 20431:2023 aborda los requisitos y recomendaciones de control de calidad para piezas industriales e instalaciones de tratamiento térmico; el alcance de ejecución y de evidencia aplicable aún debe definirse para el pedido.[5]
Propiedad buscada y propósito del ensayo
Los servicios de tratamiento térmico de metales pueden abarcar varias secuencias. Cada proceso de tratamiento térmico tiene sus propios requisitos de aceptación, por lo que una solicitud de tratamiento térmico de metales debe indicar la propiedad y el procedimiento de aceptación, en lugar de basarse en la denominación del proveedor. Si la solicitud de cotización pide servicios de endurecimiento de metales, el pedido debe distinguir el objetivo para la superficie de las propiedades del núcleo e identificar el ensayo metalúrgico aplicable.
Controles definidos por la especificación
El tratamiento térmico al vacío, el calentamiento y enfriamiento controlados o un ciclo de soldadura fuerte pueden ser pertinentes solo cuando los exige el plano, la norma del material o la especificación del cliente. Esos requisitos de tratamiento térmico deben incluirse en la solicitud de cotización; su mención aquí no determina dónde se ejecutarán ni implica una capacidad de horno.
Objetivo que debe indicar el comprador
Dureza o propiedades mecánicas objetivo después del revenido final
Alcance que debe confirmarse por escrito
Estado del material, secuencia de temple, controles de deformación, plan de ensayos y trabajos de acabado
Objetivo que debe indicar el comprador
Ablandamiento, maquinabilidad, estructura o preparación para procesos posteriores
Alcance que debe confirmarse por escrito
Especificación aplicable, condición inicial y estado requerido para los procesos posteriores
Objetivo que debe indicar el comprador
Reducir el efecto de los procesos previos antes del acabado crítico
Alcance que debe confirmarse por escrito
Etapa del proceso, referencias geométricas, condición del material en bruto y características geométricas que se medirán después
Objetivo que debe indicar el comprador
Dureza superficial con requisitos definidos para el núcleo y la profundidad
Alcance que debe confirmarse por escrito
Enmascarado, definición de profundidad efectiva o total, sección de ensayo y aceptación
Objetivo que debe indicar el comprador
Condición de propiedades para un sistema de aleación aplicable
Alcance que debe confirmarse por escrito
Aleación y temple, apoyo de la pieza según su geometría, secuencia de enfriamiento e inspección posterior al ciclo
Objetivo que debe indicar el comprador
Control de la reacción superficial o de una atmósfera definida por especificación
Alcance que debe confirmarse por escrito
Lugar de ejecución, clase del horno de vacío, limpieza, carga y registros
Precios, plazos de entrega y alcance completo de liberación
Las cotizaciones de piezas con tratamiento térmico dependen de los detalles de cada plano y pedido. La condición del material, la geometría, la cantidad, la secuencia de tratamiento, el enmascarado y la carga, el enderezado y la limpieza posteriores al tratamiento, los procedimientos de ensayo, las operaciones de acabado, los registros requeridos y el plazo de entrega influyen en el alcance y el precio.
Tres niveles de la cotización
Datos para cotizar
Los datos de la orden de compra incluyen la revisión del plano y la condición de entrada del material, junto con la propiedad objetivo, su ubicación, la cantidad, el requisito del proceso y el estado final de mecanizado.
Alcance cotizado
El alcance escrito identifica quién ejecuta el trabajo, la secuencia, los trabajos secundarios incluidos, los elementos que aporta el comprador, los precios por separado y las condiciones para realizar cambios.
Evidencia para la liberación
La evidencia de cada pedido identifica el resultado de los ensayos, el resultado dimensional, el registro de trazabilidad, el procedimiento para gestionar desviaciones y quién tiene la autoridad de aceptación necesaria para liberar la pieza.
Comparación de cotizaciones
Una comparación rigurosa utiliza la misma revisión del plano, condición del material, criterios de aceptación y documentación de liberación en las respuestas de todos los proveedores.
Un precio bajo para el tratamiento térmico no necesariamente se traduce en el menor costo de una pieza liberada. Si se omiten el acabado, los informes o los ensayos, el comprador puede enfrentar trabajos adicionales y demoras en la etapa de liberación.
Definición del cronograma
Tras la aprobación del plano, la cotización escrita confirma el cronograma del prototipo e indica por separado el tratamiento, los ensayos externos, el acabado, el transporte y cualquier opción de entrega acelerada.
Definición de ensayos, registros y control de liberación
El control de calidad requiere un ensayo cuyo resultado pueda interpretarse. El método, la condición superficial, la geometría, el intervalo de propiedades y la ubicación de la medición deben corresponder a la característica geométrica o al lote al que se aplica la decisión de aceptación.
CTRL // MENÚ
Definición de liberación mediante ensayo Rockwell
- Indique la escala Rockwell y el método aplicable, como ISO 6508 o ASTM E18, en el requisito que rige el pedido.
- Ubique el ensayo en una superficie y una geometría adecuadas para el método elegido.
- Indique si el resultado corresponde a un punto, una zona, una muestra, una pieza o un lote.
- Defina el plan de lecturas o de muestreo y la regla de aceptación antes del ensayo.
- Vincule los resultados con el número de pieza, la revisión, la identidad del material o lote y el lote de tratamiento cuando corresponda.
Una sola lectura de dureza no necesariamente representa una pieza o un lote completos. El pedido debe indicar dónde realizar el ensayo, cuántos resultados determinan la aceptación y quién puede aprobar una desviación.
Verificación del alcance de las certificaciones
Las denominaciones de las certificaciones no definen qué instalación o proceso cubren, y un certificado no sustituye el alcance de cada pedido. Un logotipo de certificación no necesariamente demuestra que una instalación se especialice en el proceso requerido; por ello, verifique la entidad legal, la planta física, el alcance del proceso o de la lista de verificación, la vigencia, la familia de aleaciones y la aplicabilidad al programa del cliente.
Un sistema de gestión de calidad puede exigir el control de los registros y cambios del proceso, pero no certifica por sí solo cada proceso, instalación o pieza; el cumplimiento sigue dependiendo del alcance aplicable, los requisitos de tratamiento térmico y los registros de liberación aceptados.
Aplicabilidad al pedido
CQI-9 debe incluirse en la solicitud de cotización cuando un cliente o programa automotriz exige esa evaluación del sistema de tratamiento térmico. El alcance de Nadcap se verifica cuando un programa aeroespacial exige la acreditación aplicable para procesos especiales. Ninguna de esas denominaciones sustituye la definición de ensayos y liberación de cada pedido.[7]
Documentación de liberación
Un certificado no puede sustituir un alcance definido. Un registro de liberación debe indicar qué respalda, qué pieza o lote cubre y bajo qué autoridad se acepta.
Riesgo de liberación
El riesgo de liberación aumenta porque un valor de dureza aislado no permite vincular el lugar ensayado con los criterios de aceptación. Zhenling incorpora esas definiciones pendientes al proceso de formalización del pedido antes de usar el resultado para la liberación.
Cadena de responsabilidades, de la especificación a la liberación, bajo control del comprador
Nota de ingeniería de Zhenling — Cadena de responsabilidades, de la especificación a la liberación, bajo control del comprador: el comprador, el fabricante de equipo original o la autoridad de ingeniería competente conserva el control de la especificación, las desviaciones y la aceptación final; Zhenling revisa la viabilidad de fabricación, los riesgos del traspaso entre operaciones, el alcance de la cotización y las responsabilidades pendientes antes de la liberación. ISO 15787:2016 refuerza el principio de que la condición final requerida debe constar en documentación técnica controlada.[4]
SECCIÓN 1 / 3
01
Confirme la autoridad y la revisión.
Identifique al comprador, al fabricante de equipo original o a la autoridad de ingeniería competente, así como la revisión vigente del plano y la especificación.
02
Defina el material y el objetivo.
Revise el grado, la condición de entrada, la propiedad objetivo, su ubicación, la definición del ensayo y los requisitos específicos del cliente.
03
Trace la geometría y la secuencia.
Señale los cambios de sección, la estrategia de referencias geométricas, las fuentes de tensiones residuales, el sobremetal de mecanizado y la secuencia posterior al tratamiento.
04
Identifique quién ejecutará el trabajo y los controles aplicables.
Confirme quién ejecutará el trabajo, dónde se realizará, el proceso térmico, los requisitos de horno o atmósfera y cualquier evaluación de procesos especiales exigida por el cliente.
05
Defina los ensayos y la aceptación.
Confirme el método, la idoneidad de la superficie y la geometría, la escala, la ubicación, el muestreo, la aceptación, las dimensiones y los registros.
06
Libere la secuencia completa.
Confirme el mecanizado final, el recubrimiento, el embalaje, la aprobación de desviaciones y quién tiene la autoridad de aceptación final.
Tratamos los conflictos de traspaso y responsabilidad como cuestiones que deben resolverse en la cotización escrita. No sustituimos la autoridad de diseño del cliente; las sugerencias del proveedor pueden contribuir a una decisión, pero no pueden modificar unilateralmente un plano controlado, sustituir un material ni aprobar una desviación.
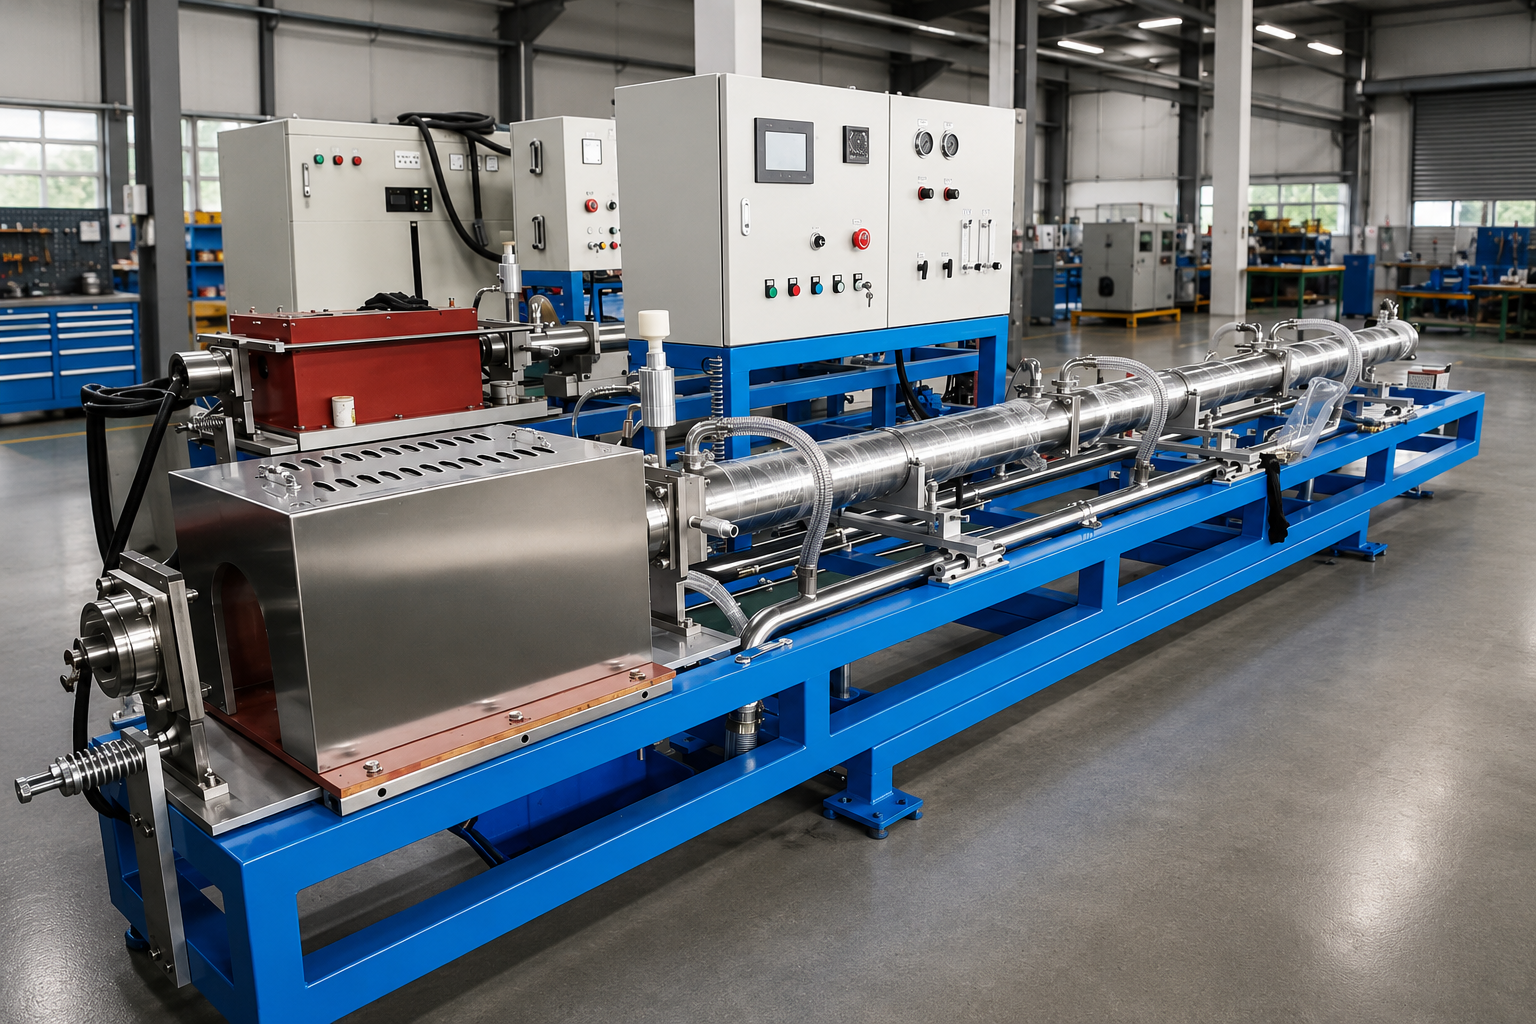
Controles de fabricación que reducen las sorpresas al final del proceso
Estrategia de referencias geométricas
DECISIÓN ANTES DEL TRATAMIENTO
Identifique las superficies que se conservarán durante el desbaste, el tratamiento y el acabado
VENTAJA PARA LA LIBERACIÓN
Las dimensiones vuelven a referirse al mismo sistema de referencias
Simetría y sección
DECISIÓN ANTES DEL TRATAMIENTO
Identifique la distribución desigual de masa y la eliminación de material por un solo lado
VENTAJA PARA LA LIBERACIÓN
Orienta la evaluación de los apoyos y el acabado
Ubicación del ensayo
DECISIÓN ANTES DEL TRATAMIENTO
Elija una superficie apta y vinculada a la zona donde se requiere la propiedad
VENTAJA PARA LA LIBERACIÓN
Evita que una lectura no representativa determine la liberación
Control de cambios
DECISIÓN ANTES DEL TRATAMIENTO
Indique qué requiere aprobación por escrito
VENTAJA PARA LA LIBERACIÓN
Mantiene la secuencia cotizada alineada con la secuencia aceptada
Evaluación de la pieza y la secuencia definidas por el plano
Según la información de perfil proporcionada por la empresa, opera desde 2006 en una planta de 8,000 metros cuadrados en Jiashan, con un taller de 6,000 metros cuadrados. La cotización escrita debe identificar las secuencias propuestas de mecanizado y tratamiento térmico, los equipos reales, los lugares de ejecución y los responsables del pedido.
Galería de la planta de producción
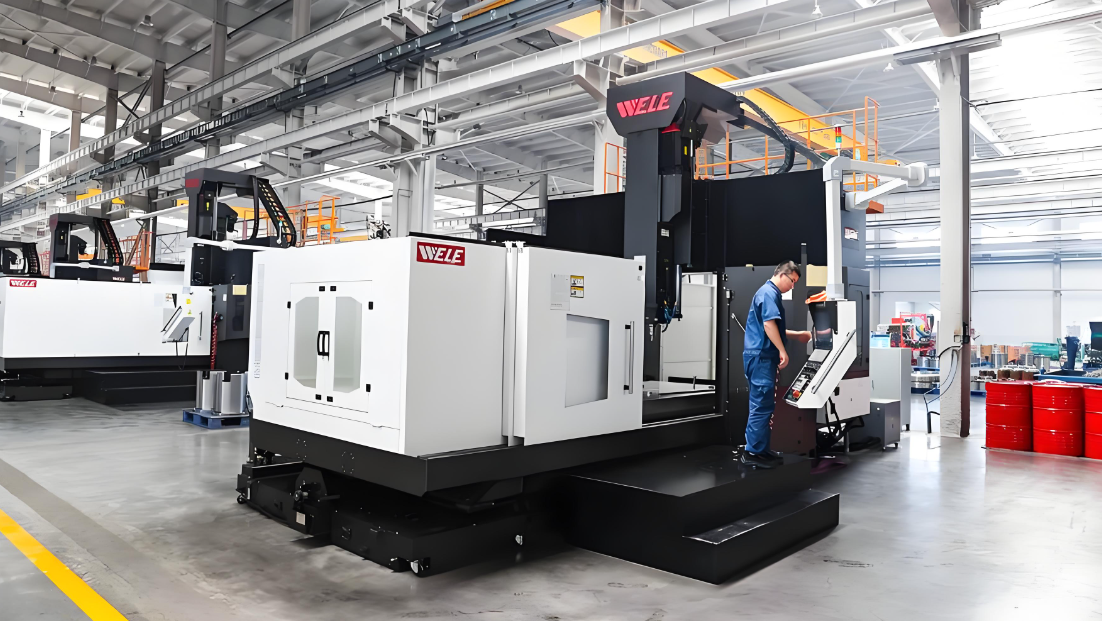
Secuencia de mecanizado multieje ilustrativa
Imagen ilustrativa del equipo; la máquina real, el lugar de producción y la disponibilidad deben confirmarse para el pedido.
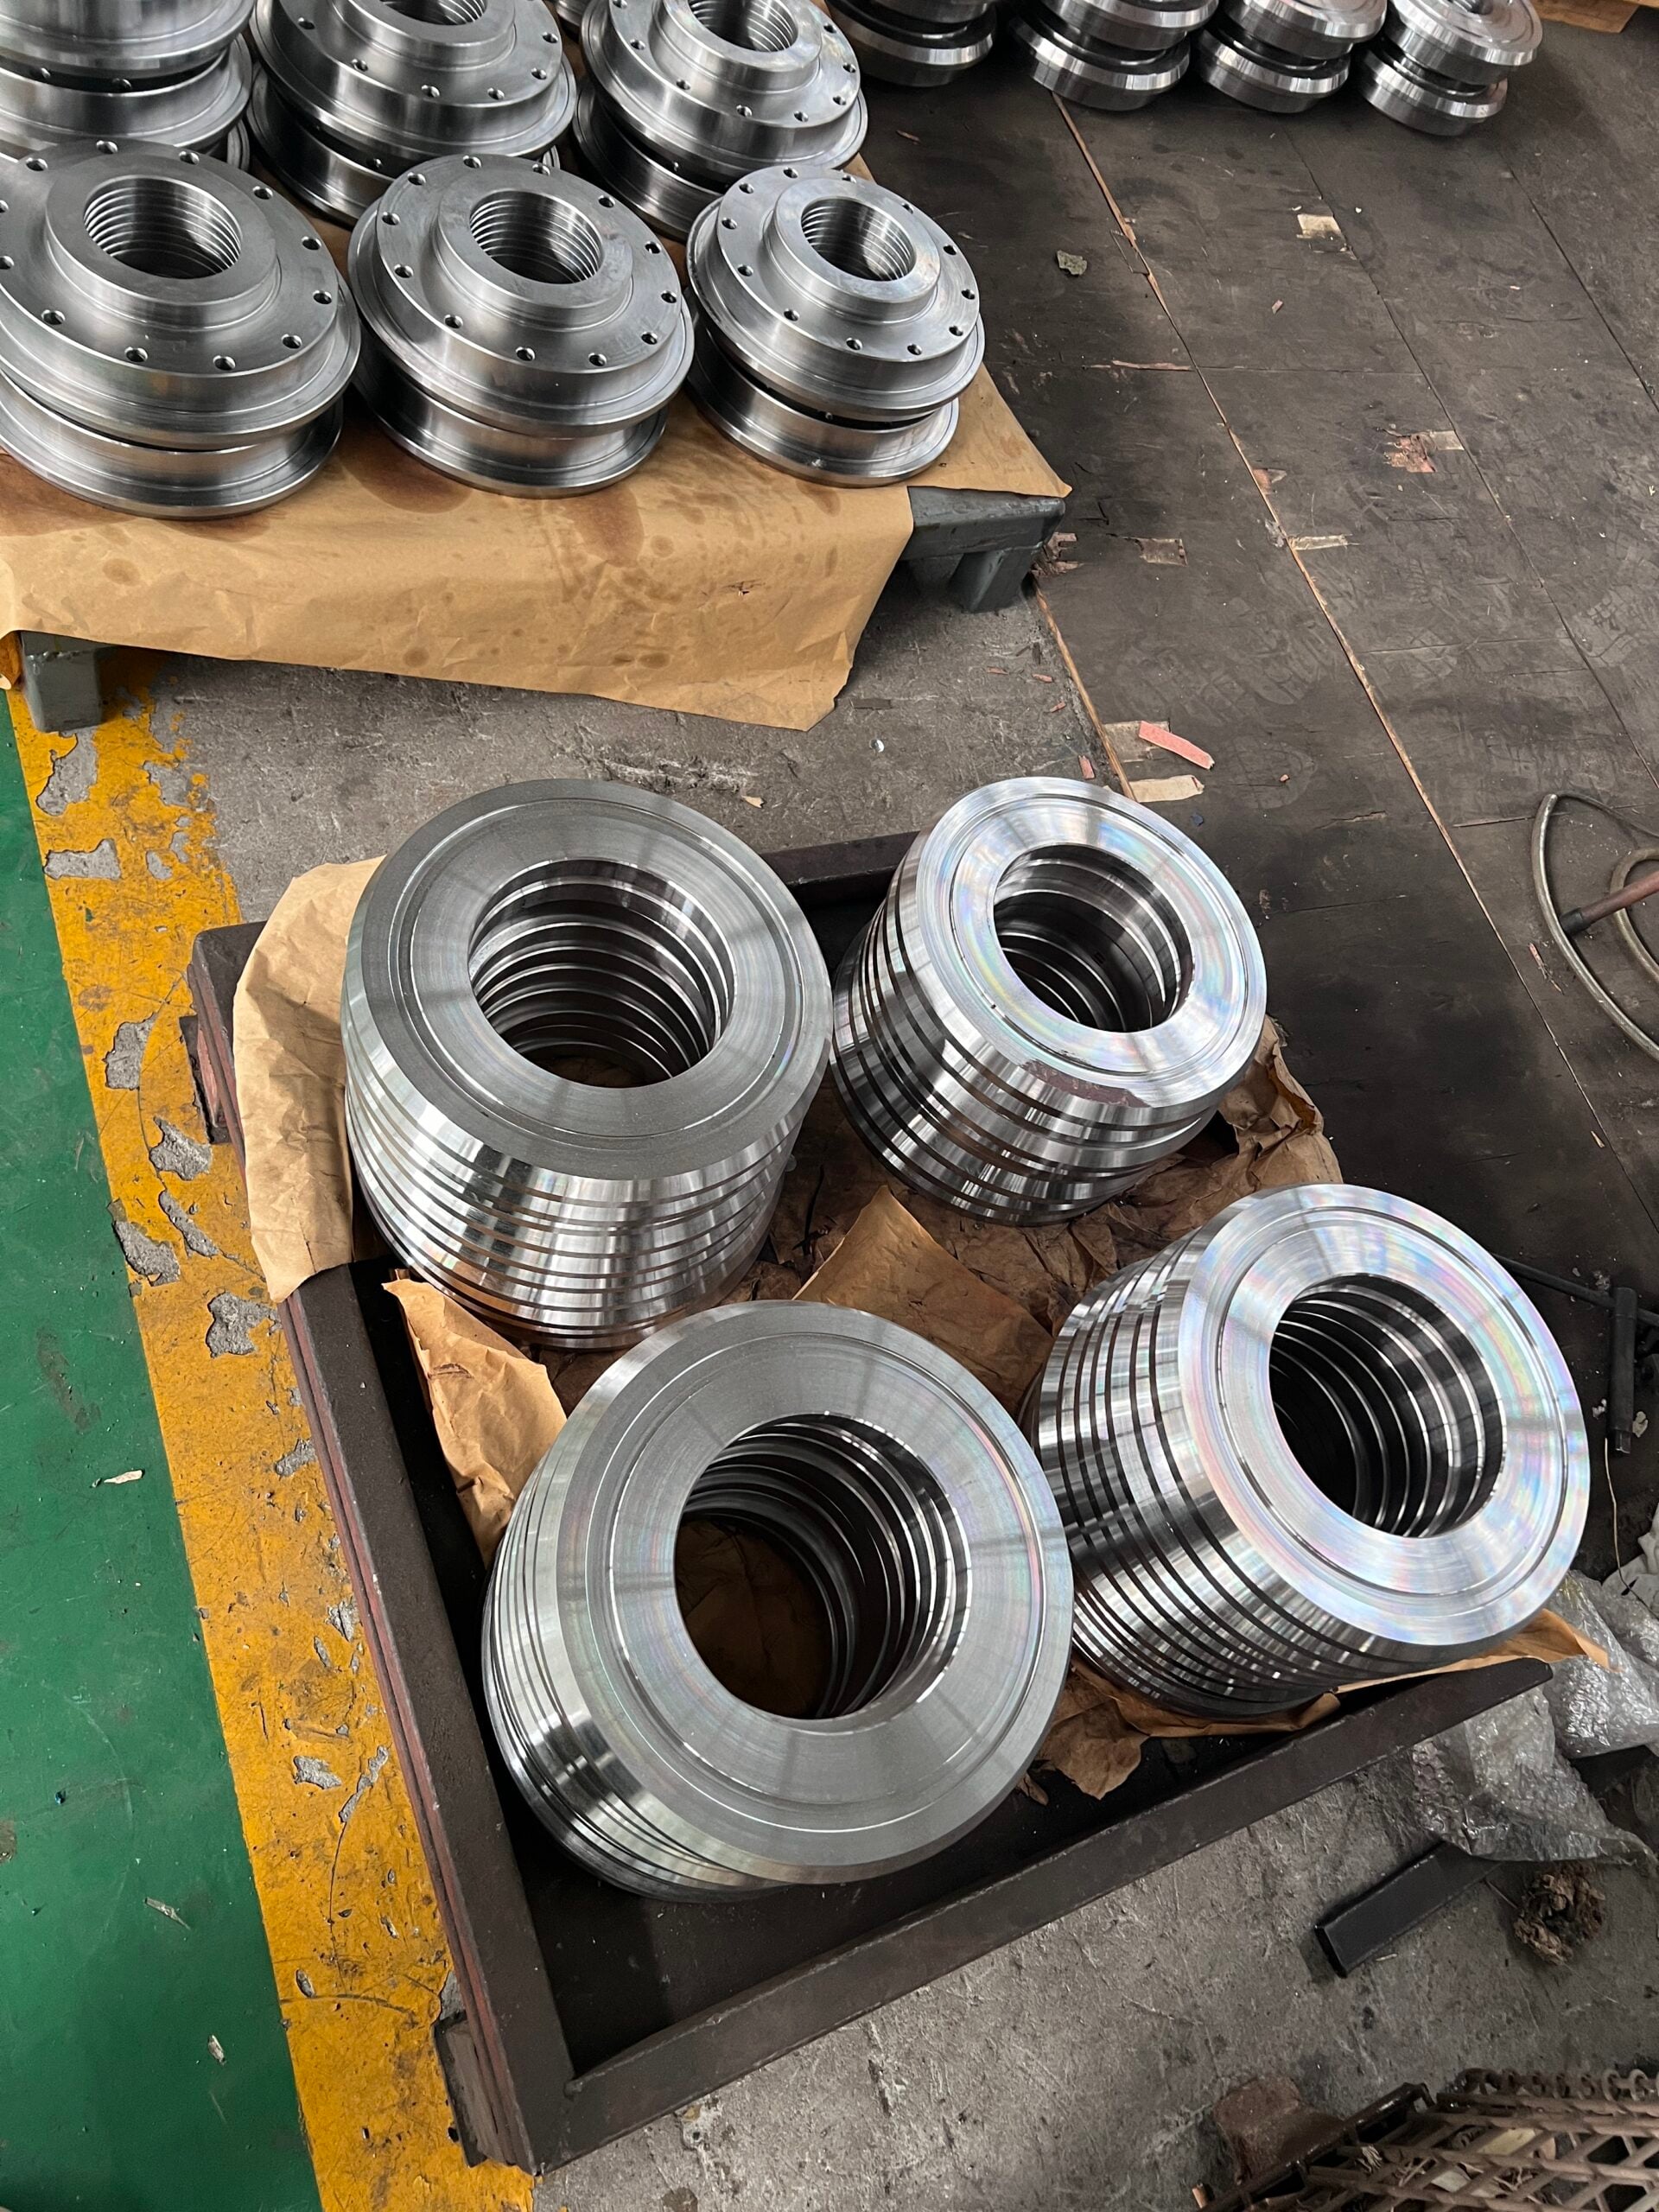
Lote ilustrativo de rodillos de acero mecanizados
Imagen ilustrativa de componentes; no acredita la propiedad, el historial de producción ni la ubicación del taller.
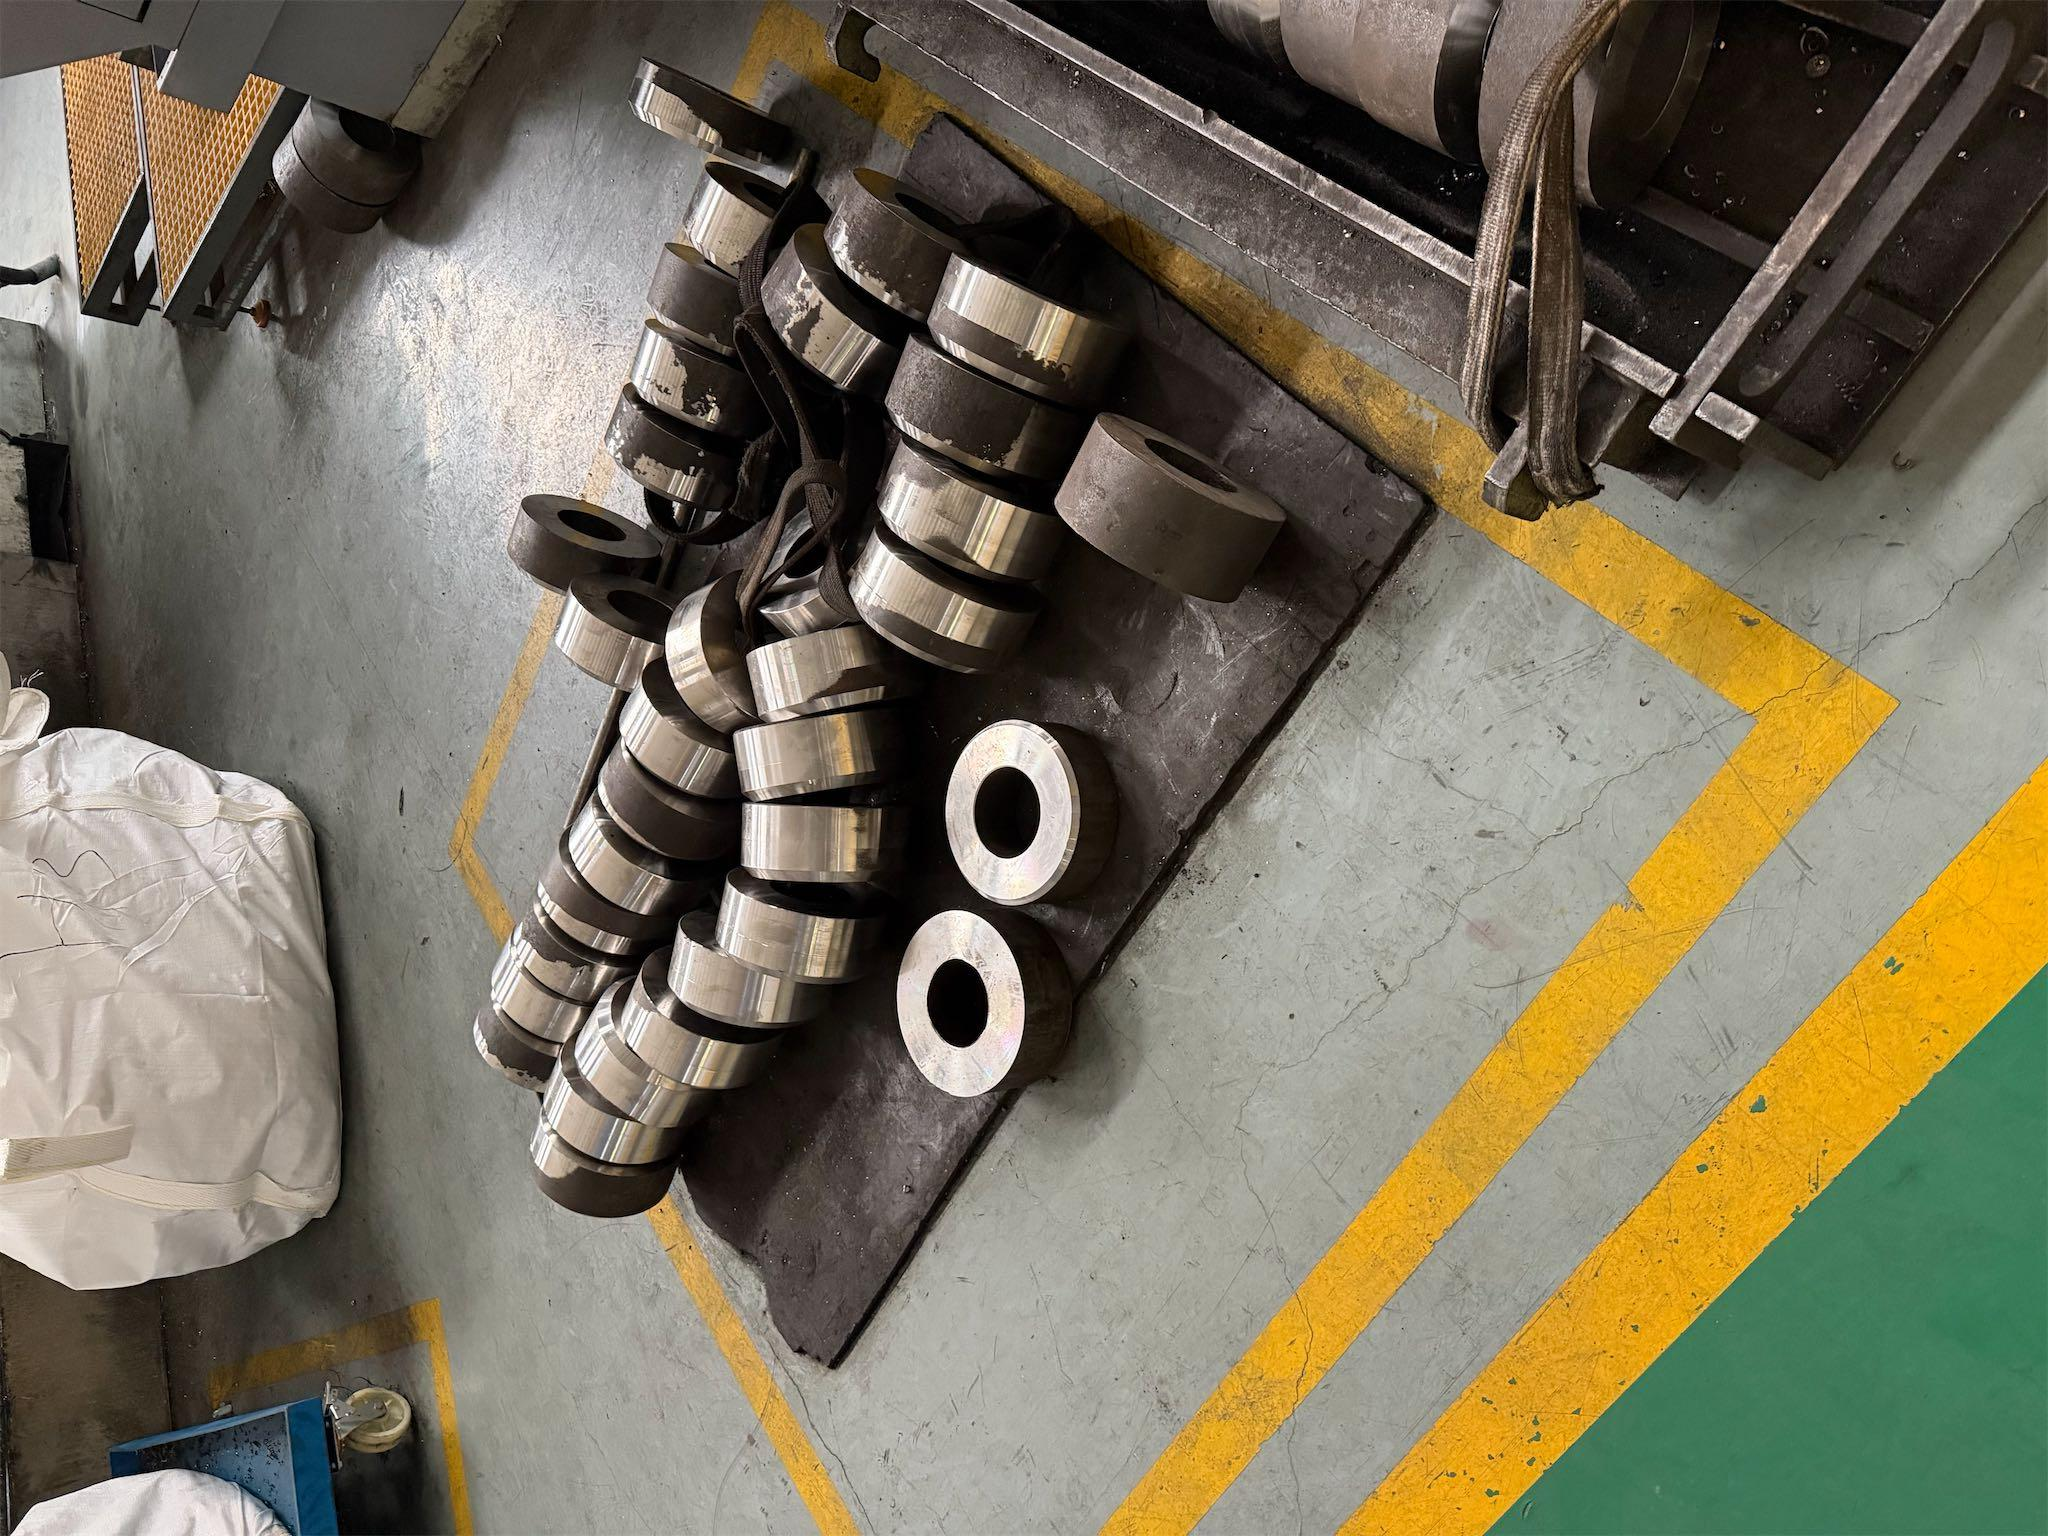
Anillos de acero al carbono mecanizados, mostrados a modo ilustrativo
Componentes anulares mecanizados que muestran familias de piezas sujetas a la evaluación de la secuencia de fabricación basada en el plano.
Herramientas de ingeniería para tratamiento térmico
01
Verificador de solicitudes de cotización de tratamiento térmico
Evalúe los parámetros y requisitos técnicos de una solicitud de cotización de tratamiento térmico.
02
Comparador de alcances de cotizaciones de tratamiento térmico
Compare los alcances, las especificaciones y las secuencias de fabricación de las cotizaciones de tratamiento térmico.
03
Evaluación inicial del riesgo de deformación durante el traspaso entre operaciones
Clasifique e identifique los riesgos de deformación durante la transferencia y el procesamiento de los componentes.
Preguntas frecuentes sobre el servicio de tratamiento térmico
Envíe la revisión vigente del plano, el grado exacto del material y su condición de entrada, la cantidad, el tratamiento solicitado o la especificación aplicable, la propiedad requerida y su ubicación, los límites dimensionales, los trabajos posteriores al tratamiento, el plan de ensayos y aceptación, los registros necesarios y la fecha de entrega requerida. Use el Verificador de datos para la solicitud de cotización para identificar la información pendiente.
La secuencia depende de la condición del material, la geometría, la propiedad requerida y las características geométricas finales que deben cumplir las tolerancias. El mecanizado de desbaste puede realizarse primero, mientras que el rectificado o mecanizado crítico puede tener que hacerse después de la última etapa térmica; la cotización debe indicar tanto la etapa del tratamiento como la de inspección final.
Indique el método y la escala Rockwell u otro método de ensayo, la característica geométrica o zona exacta, la condición de la superficie, el plan de muestreo o de lecturas y los criterios de aceptación. ISO 6508 y ASTM E18 son referencias para el método, pero el plano o el pedido también debe indicar qué resultado rige para la pieza.
Comience por revisar el historial del material, los cambios de sección, la simetría, la estrategia de referencias geométricas, las tensiones generadas por operaciones previas de forja, fundición, soldadura o mecanizado, el método de apoyo y la secuencia de acabado. Nuestra Evaluación de riesgos de deformación durante la transferencia señala qué interfaces requieren una revisión por escrito.
Las cotizaciones pueden basarse en distintos supuestos sobre la revisión de entrada, el herramental, el enmascaramiento, la carga, el enderezado, la limpieza, el rectificado, los ensayos, los registros, la repetición de ensayos y el embalaje. Compare el alcance total hasta la liberación con el Comparador de alcances de cotización y aclare cada punto marcado como «no especificado».
Acuerde la identificación del material o lote, el registro o certificado del proceso exigido por el pedido aplicable, los resultados reales de dureza u otros ensayos, el informe dimensional, el registro de desviaciones o repetición de ensayos y la identificación del embalaje. El contenido de la documentación requerida depende de los requisitos del cliente y del pedido, no de un paquete genérico de documentos.
Nuestra cotización, revisada por un ingeniero, identifica a la entidad propuesta para ejecutar el trabajo y el lugar donde se realizará, los trabajos incluidos, la información que debe proporcionar el comprador, los ensayos, los registros, las aprobaciones pendientes y el responsable de la liberación final. El comprador, el OEM o la autoridad de ingeniería competente conserva el control de la especificación y la aprobación de desviaciones.
Ninguna de esas denominaciones demuestra por sí sola que el pedido esté cubierto. Verifique la entidad legal, la dirección de la planta, la vigencia, el alcance del proceso o de la lista de verificación, la aplicabilidad a la aleación y al programa del cliente, y cualquier aprobación específica del pedido; CQI-9 está vinculada a los requisitos pertinentes de clientes automotrices, mientras que el alcance de Nadcap se utiliza cuando lo exige el programa aeroespacial.
La cantidad mínima, la revisión de una sola pieza y la disponibilidad de muestras o de una primera pieza de producción se confirman en la cotización escrita, junto con el alcance del tratamiento y la liberación.
Una vez revisados el plano y los datos principales, la cotización escrita confirmará el plazo de respuesta. Los datos faltantes sobre el material, los ensayos o las responsabilidades quedarán señalados como asuntos pendientes, en lugar de convertirse en supuestos no declarados.
Solicite una revisión del tratamiento térmico basada en el plano
Envíe la información disponible, incluida la revisión del plano, el grado del material, su condición de entrada, la cantidad, la propiedad requerida y su ubicación, la etapa de mecanizado, el plan de ensayos, los registros necesarios y la fecha de entrega solicitada. Le responderemos con el alcance cotizado y las preguntas pendientes que deban resolverse antes de la liberación.
Los planos se mantienen confidenciales y podemos firmar un acuerdo de confidencialidad antes de revisar los archivos. La revisión para producción acelerada está disponible a solicitud.
Referencias y fuentes
- ASTM E18-25 — Métodos de ensayo estándar para determinar la dureza Rockwell de materiales metálicos: método de ensayo, verificación de la máquina y limitaciones por ubicación y geometría.
- ISO 6508-1:2023 — Materiales metálicos — Ensayo de dureza Rockwell — Parte 1: métodos de ensayo Rockwell normal y superficial y alcance de las escalas.
- ISO 4885:2026 — Materiales ferrosos — Tratamientos térmicos — Vocabulario: terminología vigente para el tratamiento térmico de materiales ferrosos.
- ISO 15787:2016 — Documentación técnica de productos — Piezas ferrosas tratadas térmicamente: representación e indicación de la condición final tras el tratamiento térmico en planos técnicos.
- ISO 20431:2023 — Tratamiento térmico — Control de calidad: requisitos y recomendaciones de calidad para piezas mecánicas industriales e instalaciones de tratamiento térmico.
- NIST — Tensiones residuales y su impacto en el mecanizado: interacción medida entre las tensiones residuales, el mecanizado y la deformación de las piezas.
- ISO 9001:2015 — Sistemas de gestión de la calidad — Requisitos: alcance de la gestión de la calidad y contexto de los procesos controlados.
- AIAG CQI-9 — Proceso especial: evaluación del sistema de tratamiento térmico: alcance y uso previsto de la evaluación de sistemas de tratamiento térmico para la industria automotriz.
Las referencias externas respaldan los principios relativos a los métodos y al control por parte del comprador. Las afirmaciones sobre la identidad de Zhenling, su planta, las categorías de sus equipos, los materiales y las piezas proceden de información proporcionada por la empresa; la cotización escrita determina el alcance de la ejecución y la liberación de cada pedido.






