Póngase en contacto con Zhenling

Servicios de mecanizado CNC de PEI (Ultem) de Zhenling
Para cotizar con fundamento el mecanizado CNC de PEI (Ultem), se necesitan planos controlados, una designación precisa del material, la condición del material en bruto y un plan de aceptación. Zhenling revisa estos datos antes de elegir la secuencia de fabricación, porque una tolerancia o cotización genérica puede ocultar las características geométricas que determinan la estabilidad estructural y dimensional, la calidad superficial, el trabajo de inspección y el costo de la pieza. Las consultas sobre mecanizado CNC de PEI Ultem deben incluir el grado, la condición del material, la geometría, las condiciones de temperatura y los requisitos de acabado e inspección. Antes de tomar como válidos el precio, el plazo o la capacidad para el pedido concreto, revise la secuencia de fabricación propuesta, los límites pendientes de definir y los registros necesarios, y distinga los datos confirmados de las suposiciones comerciales o de inspección aún sin resolver.
El mecanizado CNC de PEI (Ultem) es un servicio de ingeniería controlado para producir piezas de poliéterimida a medida a partir de material en bruto y planos aprobados. Este servicio de mecanizado CNC de PEI aborda el mecanizado CNC de ULTEM como un proyecto basado en planos, no como una compra por catálogo. El alcance de la cotización se limita a los archivos proporcionados y a los requisitos de evidencia.
PROCESO
Ingeniería controlada
- 01 Resina PEI o grado ULTEM
- 02 Material con o sin carga
- 03 CAD y plano controlado
- 04 Referencias geométricas y dimensiones críticas
- 05 Límites de acabado y apariencia
- 06 Cantidad de prototipos y volumen anual
- 07 Inspección y paquete documental
Si es difícil cotizar una pieza de PEI, comience por el plano
PEI es el término general de la familia de materiales de poliéterimida. ULTEM® es una marca de SABIC que identifica una familia de grados de resina PEI; por eso, «PEI», «ULTEM 1000» y las formas específicas de material en bruto de PEI terminado son conceptos relacionados, pero distintos para las decisiones de compra y diseño.
La realidad es esta: una revisión cuidadosa del plano no elimina todos los riesgos. Permite identificar las suposiciones pendientes antes de que se conviertan en pedidos de material, dispositivos de sujeción, trabajo de inspección o piezas rechazadas.
[ Verifique la correspondencia entre el plano y el material en bruto ]Convierta «¿Pueden mecanizarla?» en siete preguntas que se puedan revisar
01
SYS.REQ // GRADO
¿Qué grado de ULTEM u otro PEI especifica el plano?
02
SYS.REQ // REFUERZO
¿El material no tiene carga, contiene fibra de vidrio o lleva otro refuerzo?
03
SYS.REQ // FORMA DEL MATERIAL EN BRUTO
¿Qué forma de material en bruto de PEI se utilizará: placa, lámina, barra, barra tubular o una preforma aprobada cercana a la geometría final?
04
SYS.REQ // REFERENCIAS GD&T
¿Qué dimensiones son críticas para el funcionamiento y qué indicaciones GD&T y estructura de referencias definen esas características geométricas críticas?
05
SYS.REQ // SUPERFICIES
¿Qué caras de la pieza requieren atención especial (estéticas, de sellado, de acoplamiento, etc.)?
06
SYS.REQ // VOLUMEN
¿Cuántos prototipos y piezas de producción recurrente se necesitan?
07
CRÍTICO // CONFORMIDAD Y TRAZABILIDAD
¿Qué documentos de material, inspección, conformidad y trazabilidad deben acompañar las piezas de PEI mecanizadas?
Estas preguntas aportan más información que solicitar una tolerancia universal para el mecanizado de PEI. La geometría, la distancia entre referencias, las paredes delgadas, las tensiones internas, los dispositivos de sujeción, el calor generado durante el mecanizado, el filo de la herramienta y la estrategia de corte pueden afectar la precisión alcanzable.
Verificación del plano frente a la condición del material en bruto
DATO NO EVIDENTE
Polímero genérico, grado de marca, condición de carga, regla de sustitución
QUÉ PUEDE CAMBIAR
Maquinabilidad, rigidez, desgaste de herramientas, documentación
RESULTADO DE LA REVISIÓN
Designación de material aprobada
DATO NO EVIDENTE
Forma, tamaño, origen, identificación del lote y evidencia de alivio de tensiones internas, si se requiere
QUÉ PUEDE CAMBIAR
Riesgo de deformación, secuencia de desbaste y sobrematerial
RESULTADO DE LA REVISIÓN
Lista de consultas sobre el material en bruto recibido
DATO NO EVIDENTE
Paredes delgadas, cavidades profundas, agujeros, roscas, radio interior y caras visibles
QUÉ PUEDE CAMBIAR
Apoyo, secuencia de corte, desbarbado y acabado superficial
RESULTADO DE LA REVISIÓN
Notas de revisión por característica geométrica
DATO NO EVIDENTE
Referencias geométricas, características geométricas críticas, tipo de informe, muestreo y revisión
QUÉ PUEDE CAMBIAR
Tiempo de inspección, estrategia de sujeción y comparabilidad de cotizaciones
RESULTADO DE LA REVISIÓN
Paquete de evidencia propuesto
Compruebe la edición de la norma. El catálogo de ISO indica que ISO 2768-2:1989 fue retirada y que ISO 22081:2021 es su revisión publicada. No suponga que alguna de ellas se aplica por defecto a su pieza; indique en el plano el sistema de tolerancias y la edición correspondientes.
Elija el grado de PEI y la condición del material en bruto antes del mecanizado
El grado del compuesto de PEI es un nivel de especificación. El material en bruto de PEI apto para mecanizado —placa, lámina, barra o barra tubular— constituye un segundo nivel, con dimensiones, calidad de fabricación, estabilidad dimensional y características de tensión propias.
Este esquema no determina la selección del material. ASTM D5205-24 indica que su sistema de clasificación de PEI no está destinado a seleccionar materiales. El propietario del plano debe evaluar las propiedades mecánicas, la estabilidad térmica, la resistencia al calor y a los productos químicos, el aislamiento eléctrico, el entorno de servicio, el proceso y el costo.
LECTURA_DEL_SISTEMA // CONTEXTO_DEL_MATERIAL
SABIC clasifica ULTEM 1000 como una resina termoplástica amorfa de PEI sin refuerzo. Ese dato del fabricante no predice cómo responderá una placa o barra determinada después de retirar material, ni convierte a ULTEM 1000 en la opción correcta para todos los diseños.
Propiedades del material como la resistencia mecánica, la rigidez, el comportamiento térmico y la integridad estructural ayudan a definir los requisitos de la aplicación. Por sí solas, no predicen cómo responderán las tensiones internas de una pieza de material en bruto concreta a un patrón específico de remoción.
Relación entre grados de PEI y restricciones
MATRIZ_DE_DATOS v1.0| Aspecto de la solicitud de cotización | Ejemplo de dato de entrada | Restricción por verificar | Aspecto por revisar en el mecanizado | Evidencia por solicitar |
|---|---|---|---|---|
| Resina o compuesto | ULTEM 1000 | Grado sin refuerzo especificado por el propietario del plano | Apoyo de las características geométricas, calor, acabado y liberación de tensiones | Registro del grado emitido por el fabricante o distribuidor y vinculado al lote |
| Resina o compuesto | ULTEM 2300 | Condición de carga y sustitución permitida | Fibra de vidrio abrasiva, calidad de los bordes y vida útil de brocas y herramientas | Declaración del grado exacto y del refuerzo |
| Forma del material en bruto | Placa, lámina, barra o barra tubular | Tamaño disponible, sobrematerial de mecanizado y clase de estabilidad | Equilibrio en la remoción de material, sujeción, deformación y aprovechamiento del material | Certificado de la forma del material en bruto o registro del proveedor |
| Aplicación | Uso térmico, eléctrico, estructural o químico | Criterios de aceptación del propietario del plano | Qué superficies y dimensiones son críticas | Especificación del producto y requisito de ensayo aplicables |
Evite que estas simplificaciones lleguen a la orden de compra
- Material «ULTEM» sin más detalles, como el grado, el contenido de carga o las sustituciones permitidas.
- «PEI equivalente» sin los requisitos de desempeño ni la persona responsable de aprobarlo.
- «Tolerancias estrechas» sin especificar características geométricas, referencias, temperatura ni alcance del informe.
- «Se requieren certificados de material» sin identificar el documento esperado ni su vínculo con el lote.
- «Recocer las piezas si es necesario» sin asignar quién decide la secuencia de fabricación ni cómo se verifica la aceptación.
La disponibilidad también depende del proyecto. Que un grado o una forma de material en bruto figure en un catálogo público no demuestra que Zhenling lo tenga disponible. La cotización debe confirmar el origen, las restricciones de lote o pedido mínimo, los documentos requeridos y su efecto en el plazo de entrega.
Compare materiales afines solo cuando las condiciones de servicio lo justifiquen. Si el PEI se acerca a un límite del proyecto, contraste el plano con las vías de revisión independientes de mecanizado CNC de PEEK y mecanizado CNC de PAI (Torlon). Estos enlaces llevan a revisiones de proyectos alternativos; no constituyen recomendaciones de material, y el propietario del plano sigue siendo quien lo aprueba.
Revise los riesgos de geometría, tensiones y acabado antes de cortar PEI
La maquinabilidad del PEI depende de las características geométricas. Las secciones abiertas, los bolsillos, los tramos largos, las paredes esbeltas, las roscas, los requisitos de acabado superficial y los diámetros exteriores cambian las cargas sobre la pieza y la herramienta de corte.
F-01
Paredes delgadas y tramos largos
Revise el apoyo, el sobrematerial, el equilibrio de la remoción, la transferencia de referencias y la etapa en que se mide la pared. Una tolerancia nominal de la máquina no predice la relajación de la pieza después de soltarla.
F-02
Cavidades profundas y esquinas
Revise el alcance de la herramienta, el espacio libre de las ranuras de corte, la evacuación de viruta, el calor localizado y el radio de las esquinas. Pueden ser importantes las herramientas afiladas y una estrategia de entrada planificada, pero los parámetros finales dependen de cada característica geométrica.
F-03
Orificios, agujeros y roscas
Identifique el ajuste, el control de posición, el riesgo de salida de la herramienta, los criterios de aceptación de rebabas y el método de inspección. La condición de la broca, el descentramiento, la deflexión y la abrasión de los grados con carga deben incluirse en la revisión del proceso.
F-04
Apariencia y acoplamiento
Defina los límites visuales por separado de los requisitos de rugosidad o dimensiones. Un «buen acabado superficial» no es un criterio de aceptación hasta que el plano o una muestra aprobada indique qué se acepta.
ANÁLISIS DE OBSTÁCULOS OCULTOS
El obstáculo oculto suele ser la tensión acumulada, no la precisión de la máquina
En un hilo de discusión de maquinistas revisado se analizó un perfil de 5 × 2 pulgadas con una característica geométrica sin apoyo de aproximadamente 0.100 pulgadas. No es un resultado de Zhenling, pero muestra por qué deben analizarse el riesgo de las paredes delgadas, la liberación del dispositivo de sujeción, la retirada de las pestañas de apoyo y la etapa de inspección antes de tomar un programa CNC de precisión como prueba.
ASTM D7293-19 considera la estabilidad dimensional y el nivel de tensiones de las formas de material en bruto de PEI como características de compra. Una publicación de patente sobre formas de material en bruto termoplástico también describe cómo una menor tensión residual puede reducir la torsión o los cambios dimensionales durante el mecanizado y el uso, pero esa patente aporta evidencia sobre el mecanismo, no constituye una norma de mecanizado.
MATRIZ DE DATOS // RIESGO frente a REVISIÓN
| Riesgo observado | Posibles factores por revisar | Dato del plano o la solicitud de cotización | Verificación de la primera pieza |
|---|---|---|---|
| La pieza se mueve después del desbaste | Tensiones del material en bruto, remoción por un solo lado, sujeción y calor | Forma del material en bruto, sobrematerial, referencias geométricas y etapa crítica | Medición intermedia y después de liberar la pieza |
| Desportilladuras o fracturas en los bordes | Contenido de carga, filo de la herramienta, geometría de las esquinas y apoyo a la salida | Regla para romper aristas, límite de apariencia y radio | Inspección visual con aumento cuando se requiera |
| Las rebabas superan el tiempo previsto para el acabado manual | Desgaste de herramienta, descentramiento, estrategia de avance y salida de la herramienta | Límite de desbarbado y características geométricas protegidas | Muestra de la característica geométrica antes de fabricar la cantidad de producción |
| El acabado varía a lo largo de una trayectoria extensa | Material de la herramienta, duración del filo, vibración, calor y rigidez del dispositivo de sujeción | Zona de acabado y método de comparación | Inspección al inicio, a la mitad y al final de la trayectoria |
Variables del proceso
El recocido depende del caso. Los proveedores y maquinistas consultados discrepan sobre la frecuencia con que se necesita. Zhenling no debe aplicar un ciclo de recocido genérico tomado de una página web; la decisión debe basarse en el material en bruto real, la geometría de la pieza, las indicaciones del proveedor del material y la evidencia dimensional.
Los comentarios de la comunidad sobre ULTEM 2300 con fibra de vidrio mencionan mayor abrasión, desportilladuras, calor al taladrar y dificultades para controlar el tamaño de los orificios que con el material sin carga. Esto respalda un plan explícito de desgaste de herramientas y cortes de prueba, no la adopción universal de un recubrimiento de herramienta, una velocidad, un avance, un refrigerante ni un porcentaje de vida útil de la herramienta.
Ejecución y alcance
Por lo tanto, el mecanizado de ULTEM 2300 comienza con el registro del grado exacto y la característica geométrica del plano, seguidos de un plan controlado de herramientas e inspección. No comienza copiando los parámetros de mecanizado de una pieza sin relación.
El grado de ULTEM por sí solo no define una pieza de ULTEM ni los criterios de aceptación del ULTEM mecanizado. El mecanizado CNC a medida y el mecanizado CNC de plásticos también requieren el plano real, la condición del material en bruto y el alcance de la inspección. Las piezas complejas necesitan, además, una revisión por característica geométrica, porque el calor generado durante el mecanizado puede interactuar con el apoyo, la condición de la herramienta y las tensiones internas.
La contrapartida
Revisar cada característica geométrica exige más trabajo que aceptar una tolerancia de catálogo, pero también permite detectar las variables con mayor probabilidad de comprometer una pared delgada, un orificio crítico o una cara visible.
Solicite una revisión de riesgos por característica geométrica ➔Evalúe la fábrica y el primer proyecto de PEI
Según la información publicada por Zhenling sobre sí misma, la empresa se fundó en 2006, opera una fábrica en Jiashan y realiza mecanizado a medida basado en planos o muestras con centros de mecanizado de tres, cuatro y cinco ejes importados. Estos datos muestran una base general de mecanizado de precisión; no demuestran que se haya completado un programa de PEI.
Límite de la evidencia: las orientaciones de ISO/CASCO sobre declaraciones de conformidad respaldan la distinción entre evidencia del sistema, del producto y del proyecto. Los datos sobre las instalaciones de Zhenling provienen de la propia empresa y no deben convertirse en una afirmación de calificación para PEI.
Dato verificado de la empresa
CAPACIDAD_BÁSICA- Base general de mecanizado
- Trabajo a medida basado en planos y muestras
- Se indican equipos de tres, cuatro y cinco ejes
Confirmar por proyecto
REQUERIDO- Comunicación del proyecto mediante una solicitud de cotización identificada
- Evidencia del proyecto de PEI
- Origen y grado exactos del material en bruto
- Enfoque de sujeción y corte
- Posibilidad de medir las características geométricas críticas
- Paquete de evidencia de la muestra o primera pieza
No declarado
FUERA_DE_ALCANCE- Ninguna simplificación sin respaldo
- Ningún historial público de casos de PEI
- Ninguna tolerancia universal para PEI
- Ninguna promesa de plazo fijo ni disponibilidad de material
- Ninguna aprobación general para sectores regulados
Un primer proyecto debe responder cinco preguntas de comprobación
Q01 ¿Se pueden obtener, según lo solicitado, los documentos del grado exacto, el contenido de carga, la forma del material en bruto y el lote?
Garantiza que la trazabilidad del material corresponda a los requisitos específicos de ingeniería antes de comenzar el mecanizado.
Q02 ¿La sujeción de la pieza y la secuencia de fresado CNC propuestas atienden la característica geométrica de mayor riesgo sin exagerar la capacidad de mecanizado?
Centra la revisión de ingeniería en los puntos críticos de tensión y las tolerancias, en lugar de afirmaciones generales.
Q03 ¿Se pueden medir las referencias geométricas y las características geométricas críticas especificadas mediante un método acordado?
Establece criterios metrológicos compartidos para evitar disputas de inspección después de la producción.
Q04 ¿Se requiere un paquete de inspección de la primera pieza de producción específico del cliente o una muestra aprobada antes de liberar la cantidad restante?
Crea un punto de aprobación verificable para reducir el riesgo en pedidos de mayor volumen.
Q05 ¿Qué cambios en el proceso, el origen del material, el plan de inspección o el plano exigen una nueva aprobación del comprador?
Define los límites estrictos de gestión de cambios necesarios para el mecanizado a medida controlado.
Un informe de la primera pieza de producción puede documentar el estado de una pieza y su proceso en un momento dado. Por sí solo, no certifica a la fábrica para todas las geometrías o aplicaciones de PEI.
Si la orden de compra exige calidad aeroespacial (AS9102), un procedimiento de aprobación de piezas de producción automotriz u otro proceso específico del comprador, indíquelo claramente en los documentos de solicitud de cotización. No dé por sentado que un programa de calidad similar se aplica a todos los proyectos de mecanizado a medida.
Defina la inspección de la primera pieza y la trazabilidad
El alcance de la inspección forma parte del producto fabricado. Un certificado de conformidad, un certificado de material, un informe de inspección dimensional, un paquete de la primera pieza de producción y un registro de trazabilidad del lote responden cada uno a una pregunta distinta.
USE TÉRMINOS PRECISOS PARA LA EVIDENCIA
REGISTRO DEL MATERIAL
Identifica el material en bruto utilizado y el vínculo disponible con el lote o partida del proveedor.
CERT. DE CONFORMIDAD
Declara la conformidad con los requisitos identificados; no equivale automáticamente a un informe completo de ensayos.
INFORME DIMENSIONAL
Registra los resultados medidos de las características geométricas especificadas por el comprador.
REGISTRO DE LA PRIMERA PIEZA DE PRODUCCIÓN
Recoge la evidencia inicial de la pieza y el proceso en el formato exigido por contrato.
REGISTRO DE TRAZABILIDAD
Vincula las piezas, el trabajo, el lote de material, la revisión del plano y los registros conservados en la medida definida por la orden de compra.
Cuadro para comparar cotizaciones de PEI
PÁGINA 01 / 03
03
Producción recurrente
PREGUNTA MÍNIMA
¿Qué se vuelve a verificar por lote, pedido, cambio o intervalo?
POR QUÉ CAMBIA EL PRECIO
Inspección continua y conservación de registros
RESULTADO PARA ACEPTACIÓN
Acuerdo de control o muestreo
Embalaje y marcado
PREGUNTA MÍNIMA
¿Cómo se protegen o identifican las caras visibles, los lotes y las piezas individuales?
POR QUÉ CAMBIA EL PRECIO
Manipulación, etiquetas, embalaje y logística
RESULTADO PARA ACEPTACIÓN
Instrucción de embalaje aprobada
02
Evidencia dimensional
PREGUNTA MÍNIMA
¿Qué características geométricas, método, entorno y tamaño de muestra?
POR QUÉ CAMBIA EL PRECIO
Tiempo de equipo y trabajo de elaboración de informes
RESULTADO PARA ACEPTACIÓN
Resultados identificados con globos o índices
Aprobación de la primera pieza
PREGUNTA MÍNIMA
¿Aprobación simple de muestra, formato del cliente, AS9102, PPAP u otro paquete?
POR QUÉ CAMBIA EL PRECIO
Carga de trabajo de ingeniería y documentación
RESULTADO PARA ACEPTACIÓN
Registro de aprobación identificado
01
Identidad del material
PREGUNTA MÍNIMA
¿Qué grado, forma del material en bruto, origen, lote y regla de sustitución?
POR QUÉ CAMBIA EL PRECIO
Abastecimiento, aprovechamiento, ensayos y conservación de registros
RESULTADO PARA ACEPTACIÓN
Registro del material vinculado al trabajo o lote
Control del plano
PREGUNTA MÍNIMA
¿Qué revisión, referencias geométricas, notas y características geométricas críticas?
POR QUÉ CAMBIA EL PRECIO
Programación, dispositivos de sujeción y planificación de la inspección
RESULTADO PARA ACEPTACIÓN
Revisión indicada en el informe
Una certificación del sistema de gestión no debe presentarse como certificación del producto. Asimismo, las credenciales CE o ASME de la empresa, cuando correspondan, no pueden convertirse en una afirmación de que cada pieza de ULTEM mecanizada está certificada. Esta distinción sigue el marco de alcance de la evidencia descrito por ISO/CASCO.
TRANSICIÓN_DE_PROCESO // FASE 2
Pase del prototipo de PEI a la producción repetida
Un prototipo de PEI mecanizado por CNC solo aporta evidencia útil para la producción cuando están vinculados el grado y el contenido de carga, el origen del material en bruto, la revisión del plano, la secuencia de fabricación, el método de medición y la decisión de aprobación. La aceptación visual por sí sola no protege un pedido repetido.
No siempre se necesita un paquete más extenso: el nivel adecuado de aprobación depende del riesgo del comprador y del contrato. Zhenling no afirmará que un solo formato de primera pieza, tamaño de muestra o sistema de aprobación de producción sirve para todas las piezas de PEI.
SECUENCIA_DE_DATOS_PARA_PRODUCCIÓN
01
Reúna el archivo CAD, el plano PDF controlado, la cantidad, las restricciones de uso y la fecha objetivo.
02
Confirme el grado de PEI, el contenido de carga, la forma del material en bruto, el origen y las sustituciones permitidas.
03
Señale las dudas sobre geometría, tensiones, dispositivos de sujeción, herramientas, refrigerante, acabado y medición.
04
Cotice el alcance acordado de material, proceso, inspección, documentación y embalaje.
05
Fabrique la cantidad aprobada y reúna los registros requeridos de material, lote y dimensiones.
Punto de aprobación
Determine qué hacer con los resultados, las desviaciones, la apariencia y la integridad de la documentación.
Fije los datos aprobados y defina los cambios que exigen una nueva aprobación.
El nivel de aprobación debe ajustarse al contrato. Una pieza industrial sencilla puede requerir un informe dimensional vinculado al plano. Un programa aeroespacial puede exigir SAE AS9102C, mientras que un trabajo automotriz o sujeto a otras exigencias del cliente puede requerir un paquete distinto; ninguno se aplica por defecto a todas las piezas de PEI.
Los motivos para exigir una nueva aprobación deben figurar en el pedido
TRG.01
Revisión del plano, las tolerancias, el acabado, la apariencia o la inspección.
TRG.02
Cambios en el grado de PEI, el color u origen del material en bruto, el proveedor, la regla sobre cantidad por lote o la documentación.
TRG.03
Cambios en los procesos de mecanizado, el herramental, el diseño de los dispositivos de sujeción, los proveedores de operaciones subcontratadas o el diseño del embalaje.
TRG.04
Cualquier incidente de calidad, interrupción del proceso o cambio de cantidad que el comprador considere relevante.
Fije toda la cadena de evidencia, no solo el programa de mecanizado
La producción repetida exige mucho más que reutilizar las trayectorias de herramienta. La evidencia de la primera pieza de producción, la versión aprobada del plano, la identificación del lote de PEI, los controles de herramientas, las notas de sujeción y el registro de medición definido deben corresponder a la configuración de producción aprobada.
INGENIERÍA
Ingeniería se encarga de la intención del plano, la aprobación del material y la resolución de las desviaciones técnicas.
CALIDAD
Calidad se encarga de seleccionar las características geométricas, definir los métodos de medición y los informes requeridos, presentar la documentación y conservar los registros.
COMPRAS
Compras se encarga de que el alcance comercial sea comparable, de la cantidad por liberar, de las condiciones de entrega y de la redacción aprobada para las sustituciones.
MECANIZADO
Mecanizado se encarga de la secuencia de fabricación controlada y solicita un cambio cuando una nueva suposición alteraría esa secuencia.
El plazo de entrega se confirma después de definir esta secuencia de fabricación. En el cronograma influyen la condición del material en bruto, el tamaño de la preforma, la complejidad de la pieza, el trabajo de sujeción, las horas de mecanizado, la capacidad de inspección, la revisión documental, la cantidad y las dimensiones del paquete para envío.
SECUENCIA_CNC_PEI // CERO_DEFECTOS
SECUENCIA_PROTOTIPO_A_PRODUCCIÓN
COORD.: X.1904 Y.842 // ESTADO: ACTIVO
///////////////// V8.0
¿Qué determina el costo y el plazo del mecanizado CNC de PEI?
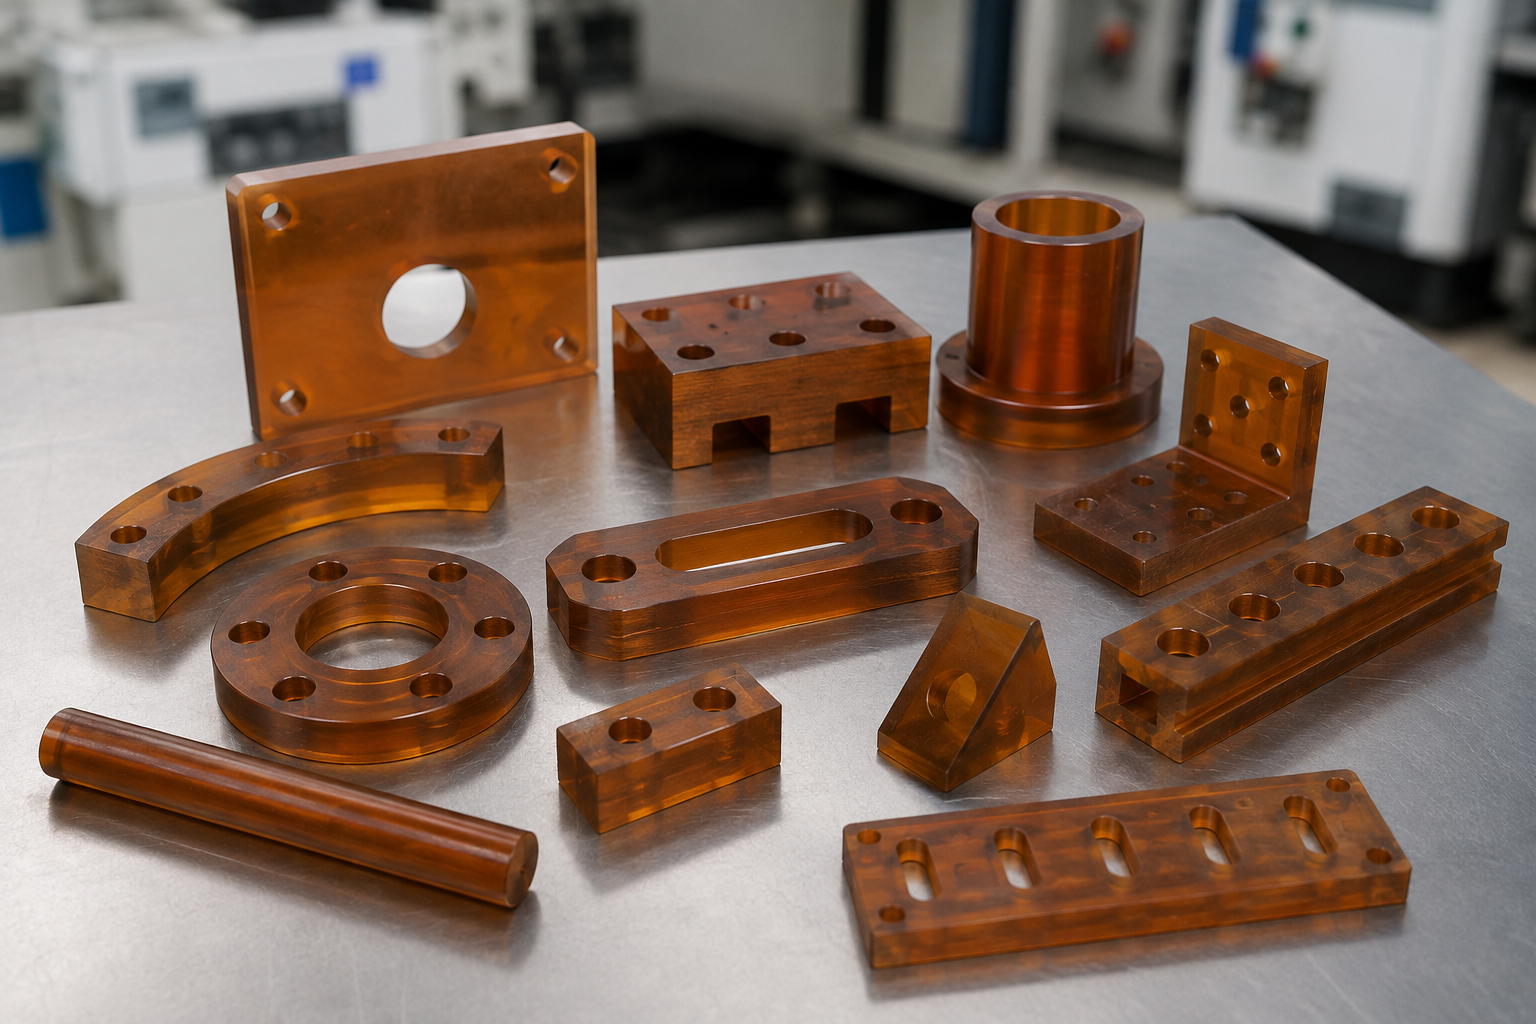
El costo del ULTEM mecanizado no depende solo del tiempo de operación del husillo. El aprovechamiento del material en bruto, la estrategia de montaje, el desgaste de herramientas, la complejidad de las características geométricas, el alcance de la inspección, los informes, la cantidad, el embalaje y los criterios de aceptación forman parte de la cotización. El menor precio unitario puede no resultar en el menor costo por pieza aprobada.
00255075100
ENLACE_DEL_SISTEMA_ESTABLECIDO // 100%
FASE_01
Material y aprovechamiento del material en bruto
ENTRADA
Datos necesarios
Grado, forma, tamaño, cantidad y regla de sustitución
ALERTA
Posible obstáculo
Preforma sobredimensionada, forma no disponible o sobrante sin utilizar
ACCIÓN
Acción del comprador
Compare cotizaciones con el mismo alcance de material
FASE_02
Programación y montajes
ENTRADA
Datos necesarios
CAD, referencias geométricas, acceso y caras protegidas
ALERTA
Posible obstáculo
Orientación adicional o apoyo a medida
ACCIÓN
Acción del comprador
Comparta el archivo CAD nativo y el plano controlado
FASE_03
Herramientas y control del proceso
ENTRADA
Datos necesarios
Contenido de carga, orificios, cavidades y zonas de acabado
ALERTA
Posible obstáculo
Desgaste abrasivo, calor, rebabas o daño en los bordes
ACCIÓN
Acción del comprador
Apruebe una estrategia de muestras para las características geométricas de riesgo
FASE_04
Inspección
ENTRADA
Datos necesarios
Lista de características geométricas, método, muestra y formato
ALERTA
Posible obstáculo
Tiempo de medición y elaboración de informes omitido en una cotización barata
ACCIÓN
Acción del comprador
Unifique el alcance de la evidencia
FASE_05
Control de pedidos repetidos
ENTRADA
Datos necesarios
Cantidad anual, liberaciones y motivos de cambio
ALERTA
Posible obstáculo
La aprobación se repite sin necesidad o no se repite cuando hace falta
ACCIÓN
Acción del comprador
Defina el alcance recurrente antes de adjudicar el pedido
FASE_06
Embalaje y logística
ENTRADA
Datos necesarios
Protección, marcado, separación por lotes, destino
ALERTA
Posible obstáculo
Daños en la apariencia o pérdida de trazabilidad
ACCIÓN
Acción del comprador
Incluya el embalaje y el etiquetado en la comparación
EVIDENCIA
ISO/CASCO REVIEW.01
Postura basada en evidencia de nivel bronce
ASTM D7293-19 confirma que las dimensiones de las formas de material en bruto, la estabilidad dimensional y el nivel de tensiones internas pueden ser características de compra. La evidencia pública respalda este modelo de factores de costo, pero no un porcentaje de ahorro, un rango de precios, un plazo de recuperación de la inversión ni un punto de equilibrio universal entre mecanizado CNC y moldeo. Zhenling cotizará el plano y los requisitos de evidencia de cada proyecto en lugar de publicar una cifra que no resista su revisión.
Dos cotizaciones de servicios de mecanizado solo son comparables si abarcan la misma especificación de material, características geométricas, cantidad, embalaje, condiciones de entrega y supuestos sobre cambios. Un precio menor por pieza puede corresponder a un alcance sustancialmente distinto.
Mecanizado CNC de PEI Herramientas de ingeniería
Preparación para solicitar una cotización de PEI
Comparador de alcances de cotizaciones de PEI
Planificador de evidencias para la primera pieza de PEI
PEI es el nombre genérico de la polieterimida. ULTEM es una marca registrada de SABIC para una familia de grados de resina PEI. En su solicitud de cotización, indique el grado exacto de resina o compuesto, el tipo de carga, el color o la variante cuando corresponda y la forma del material en bruto apto para mecanizado, en vez de tratar esos nombres como equivalentes completos.
Los responsables del plano deben indicar el grado aprobado, si el material no tiene carga o está reforzado y si las sustituciones requieren aprobación. ULTEM 1000 y ULTEM 2300 pueden plantear distintas consideraciones de rigidez, desgaste abrasivo, acabado e inspección, pero esta página no selecciona un grado para su aplicación.
Para cotizar una tolerancia de manera responsable, se necesitan la característica geométrica, la dimensión nominal, el esquema de referencias, la condición del material en bruto, el espesor de pared o la distancia entre apoyos, la secuencia de arranque de material, el método de medición y la etapa de aceptación. Decir “tolerancias estrictas” no basta para determinar si una pieza liberada cumplirá con el plano controlado.
Envíe el archivo CAD tridimensional nativo, si está disponible, un plano bidimensional controlado, la especificación del material, las cantidades de prototipos y de pedidos recurrentes, las características geométricas críticas, los requisitos de acabado y apariencia, los documentos de inspección, los requisitos de embalaje, el destino y la fecha objetivo. Indique cualquier formato de calidad específico del cliente antes de recibir la cotización.
Pueden afectar la sujeción, el alcance de la herramienta, el radio de las esquinas, la evacuación de virutas, el calor, la deflexión, el control de rebabas, el equilibrio del arranque de material y la etapa de medición. La revisión debe identificar qué aspectos corresponden al plano, cuáles al proceso de mecanizado y cuáles deben confirmarse en una muestra o en la primera pieza.
Según el pedido, puede solicitar un registro del material vinculado a un lote, un certificado de conformidad, un informe dimensional, un expediente de la primera pieza de producción o una solicitud de aprobación específica del cliente. Indique los campos y el alcance requeridos, porque estos documentos no son intercambiables y no todos se incluyen automáticamente.
Influyen el origen del material y el aprovechamiento del material en bruto, los montajes, la geometría compleja, las herramientas de corte, el desgaste abrasivo causado por los grados con carga, el acabado superficial, la inspección, los informes, la cantidad, el embalaje y la logística. Zhenling confirma el costo y el plazo de entrega tras revisar el alcance definido, en lugar de ofrecer cotizaciones instantáneas sin fundamento.
El comprador y el proveedor acuerdan la identidad del material, la revisión del plano, las características geométricas, el método, el informe, los criterios de apariencia, las desviaciones y quién tiene autoridad para aprobar. La producción recurrente comienza una vez aceptado el expediente de evidencias elegido y registrados los datos de entrada o las condiciones que exigen una nueva aprobación.
Pueden ayudar a plantear preguntas prácticas sobre herramientas afiladas, refrigerante, radios, diseño de canales de la herramienta, adherencia de material, rebabas, carburo y decisiones sobre el recocido, pero no establecen un proceso universal. Úselos para elaborar una lista de verificación y, después, valide el grado, el material en bruto, la característica geométrica, la máquina, la herramienta y el resultado de la primera pieza reales.






