Póngase en contacto con Zhenling

Alcance del acabado superficial definido por el plano
Soluciones de acabado cepillado para piezas metálicas a medida
Su solicitud de acabado cepillado podrá cotizarse cuando el plano identifique el material, las caras visibles, la dirección del grano, las características geométricas que deben protegerse y la referencia de aceptación. Las consultas sobre acabado cepillado deben incluir el material, la dirección del grano, las caras visibles, la apariencia deseada, la aprobación de la muestra y el embalaje protector. Revise la secuencia de fabricación propuesta, los límites pendientes de definir y los registros requeridos antes de tomar como definitivos el precio, los plazos o la capacidad para el pedido concreto, y distinga los datos confirmados de los supuestos comerciales o de inspección aún pendientes.
Zhenling trabaja a partir de planos o muestras del cliente, por lo que puede iniciar su consulta con un plano, una fotografía marcada o una muestra física.
- Contexto de piezas metálicas a medida no estandarizadas
- Identificación de caras visibles y dirección del grano
- La apariencia, la textura y la limpieza se evalúan por separado
Requisitos de acabado cepillado para piezas metálicas a medida
Decidir si se cepilla una superficie metálica es solo el punto de partida. Zhenling sitúa la solicitud en el contexto de la fabricación de precisión: el plano debe indicar qué superficie llevará la textura unidireccional, cómo se relaciona esa dirección con la orientación de ensamble y qué ranuras, roscas, caras de sellado o características geométricas pulidas quedan fuera del alcance del acabado. Cuando la textura superficial medida forme parte de la aceptación, use la terminología de ASME B46.1 y defina la medición por separado.
Identificación de caras visibles
Marque la cara A, la cara B y cualquier borde que el cliente vaya a ver. Añada flechas que indiquen la dirección del cepillado en cada cara visible, en vez de indicar “igual que la muestra”.
Identificación de características geométricas protegidas
Identifique los agujeros, las roscas, las caras de referencia, las superficies de sellado, los ajustes a presión y las zonas de contacto eléctrico que no deben alterarse con el tratamiento superficial solicitado.
Referencia de apariencia
Identifique la muestra o fotografía aprobada, su revisión y la dirección de observación para que la referencia siga vinculada a la pieza correcta. Si no se controla su identidad, la referencia puede convertirse en un objetivo diferente en el siguiente lote.
Antes de cotizar:
envíe su plano para revisar el alcance del acabado.
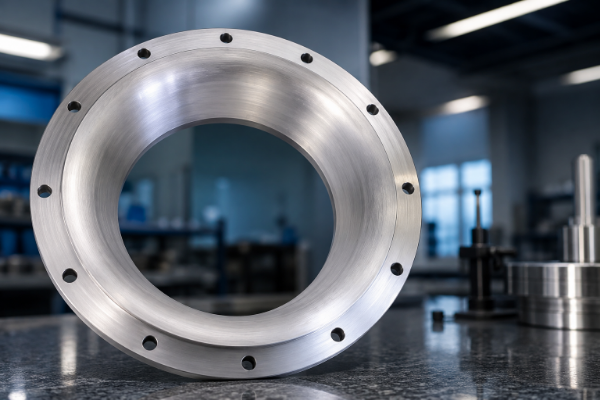
El plano de una pieza con acabado cepillado debe indicar la dirección del grano, las caras visibles para el cliente y las características geométricas que no deben modificarse.
Contexto de fabricación para la cotización
- Fabricamos componentes mecanizados no estandarizados, incluidos ensambles completos de máquinas.
- Nuestro alcance de producción incluye bridas, rodillos, tubos doblados, cuerpos de válvula y tapones.
- El alcance habitual de los servicios de Zhenling incluye o permite acceder a secuencias de torneado, fresado, rectificado, mandrinado, electroerosión por hilo, taladrado, conformado y soldadura; la cotización por escrito confirma la secuencia propuesta y la responsabilidad, sin afirmar la propiedad de los equipos ni el lugar de ejecución.
- El alcance habitual del servicio incluye o permite acceder a procesos de 3 ejes, 4 ejes y 5 ejes; la cotización por escrito confirma la secuencia propuesta, la responsabilidad y el lugar de ejecución.
Materiales y geometría de las piezas que deben revisarse
Un mismo medio de cepillado y tamaño de grano abrasivo no producen necesariamente el mismo acabado cepillado en metales de distintas aleaciones y geometrías. La dureza del sustrato, el acabado inicial del metal, la curvatura, la preparación de las soldaduras, el acceso y la profundidad de los rayones previos influyen en la textura visible y en el riesgo de dejar marcas al igualar el acabado. Si la textura medida es un criterio de aceptación, registre su parámetro según ASME B46.1 y la configuración de medición por separado de la referencia visual.
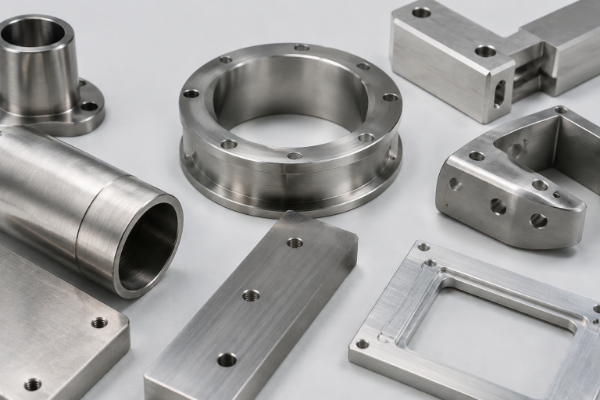
Serie de aceros inoxidables
Detalles del material
Los materiales que Zhenling considera para mecanizado incluyen los grados de acero inoxidable 303, 304, 304L, 316, 316L y 321. La posibilidad de suministrar el acabado cepillado debe confirmarse para la aleación, la geometría y la secuencia de fabricación específicas. Cada solicitud también debe indicar si importan la resistencia a la corrosión, la facilidad de limpieza o una pasivación posterior, porque el resultado estético y el resultado de limpieza son criterios de aceptación distintos.
- Indique la condición inicial o el acabado de fábrica.
- Señale el contacto con herramental de acero al carbono como posible fuente de contaminación.
- Defina si la superficie final quedará expuesta, encerrada o sujeta a manipulación.
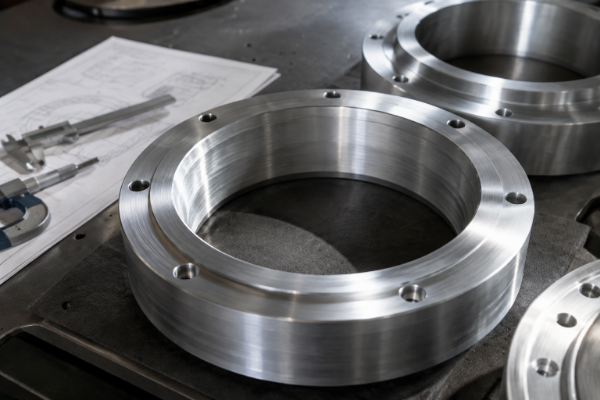
Aluminio, aceros…
Detalles del material
Los materiales que Zhenling considera para mecanizado incluyen aleaciones de aluminio, acero al carbono, acero aleado y materiales a base de níquel. La posibilidad de suministrar el acabado cepillado debe confirmarse para la aleación, la geometría y la secuencia de fabricación específicas; el aluminio o el latón cepillados pueden presentar un color, un aspecto mate y una respuesta al contacto abrasivo diferentes. Si el cepillado va seguido de anodizado, trate los requisitos de anodizado como un alcance separado de tratamiento posterior.
- Proporcione la especificación de la aleación o del material.
- Indique las zonas tratadas térmicamente, recubiertas o soldadas.
- Señale las paredes delgadas, las superficies de acoplamiento, los bordes y las transiciones donde la presión aplicada podría alterar el perfil de la característica geométrica.
Opciones de acabado y control de la dirección del grano
Los nombres de los acabados sirven como punto de partida, pero no constituyen una regla de aceptación completa. La British Stainless Steel Association señala que términos como cepillado, pulido y satinado no definen con precisión el resultado final, y que el tamaño de grano abrasivo por sí solo no refleja los efectos de la presión, el tiempo de contacto, la velocidad de avance ni la preparación.[2] Cuando se use la terminología de textura superficial de ASME B46.1, defina la dirección del grano como orientación de la textura.
La descripción del proceso necesita un criterio de resultado
Ya sea que el cepillado se haga con un cepillo de alambre, una banda abrasiva, una almohadilla u otro medio, el pedido sigue necesitando un objetivo visual y una identificación de las características geométricas protegidas. El número de grano abrasivo por sí solo no siempre describe completamente la apariencia deseada, y la herramienta indicada tampoco garantiza por sí misma el resultado final. En comparación con una especificación completa de apariencia, esta descripción abreviada puede interpretarse de distintas maneras porque deja sin definir la superficie inicial y las variables del proceso; se gana comodidad, pero se pierde control, por lo que conviene verificar el resultado con una muestra identificada.
Secuencia de acabado
Aspecto visible
Prioridad en el plano
Precaución al seleccionar
Acabado cepillado direccional
Líneas finas con una dirección evidente
Flecha e identificación de caras visibles
Pueden quedar visibles las marcas de detención y las diferencias de orientación
Acabado satinado
Dirección más tenue y menos evidente
Referencia de comparación aprobada
“Satinado” puede describir resultados diferentes según el contratista
Acabado pulido o espejo
Mayor reflectividad y nitidez de la imagen reflejada
Criterios de brillo y defectos
Las huellas, abolladuras y rayones pueden verse con mayor facilidad
Alternativa de granallado con microesferas
Aspecto mate más uniforme y no direccional
Alcance del medio abrasivo y de las caras protegidas
No equivale a un acabado metálico cepillado
Grano lineal
Los compradores suelen preguntar cómo mantener el grano recto a lo largo de toda una cara. El efecto visual del acabado depende de su dirección, así que use una flecha para cada superficie visible e indique cómo debe quedar alineada después del ensamble; en una pieza doblada, defina si la línea sigue la curva, el borde más largo o la dirección vertical de instalación.
Grano circular o circunferencial
Las caras anulares y las superficies cilíndricas necesitan una regla de dirección local, no una regla universal. Una flecha horizontal genérica puede interpretarse mal cuando el componente gira o cuando las caras interior y exterior se observan con distinta iluminación.
Especificaciones y aceptación del acabado según el plano
El valor medido de Ra no sustituye un estándar de apariencia. Un Ra menor no significa necesariamente que el cepillado se vea mejor, porque ASME B46.1 distingue entre rugosidad, ondulación y orientación de la textura, mientras que la medición también depende de la longitud de muestreo, la longitud de evaluación y la configuración de los filtros.
La configuración de medición influye en el resultado
El riesgo de discrepancias aumenta cuando un único valor oculta cómo se realizó la medición. ASME B46.1 muestra que, para un intervalo de Ra de 0.10–2.0 µm, puede usarse una longitud de corte de 0.80 mm y una longitud de evaluación de 4.0 mm; la solicitud debe indicar el parámetro, la dirección de medición y el método como campos separados del pedido. La medición no sustituye la referencia de apariencia aprobada.
| # | CAMPO | REQUISITO | IMPACTO |
|---|---|---|---|
| 1 | Material | Aleación, grado y condición inicial de la superficie | El sustrato y el acabado previo cambian el resultado |
| 2 | Caras visibles | Cara A, cara B, bordes y orientación de instalación | Evita trabajar caras ocultas y pasar por alto zonas visibles |
| 3 | Dirección del grano | Flecha o símbolo local de orientación de la textura para cada cara cepillada | Controla la dirección de la luz reflejada |
| 4 | Características geométricas protegidas | Roscas, sellos, referencias geométricas, ajustes, agujeros y caras de contacto | Separa el trabajo estético de la geometría funcional |
| 5 | Textura deseada | Designación del acabado, secuencia de abrasivos o requisito de Ra con su método | Define qué se mide y qué se especifica mediante el proceso |
| 6 | Referencia visual | Identificación, revisión y orientación de la muestra o fotografía | Establece un objetivo de apariencia compartido |
| 7 | Regla de observación | Tipo de iluminación, distancia, ángulo y criterio de tamaño de los defectos | Evita que cada inspector observe la pieza de manera distinta |
| 8 | Alcance de limpieza | Requisitos sobre aceite, residuos, hierro libre, limpieza y pasivación | Evita que la aprobación visual oculte un problema químico |
La apariencia y la metrología requieren evidencias diferentes
Un perfilómetro recorre el perfil superficial e informa un parámetro de rugosidad definido, mientras que una persona evalúa la continuidad del grano, el brillo y los defectos visibles conforme a una regla de observación establecida. Use ambos cuando los dos sean importantes y defina la dirección de medición en el pedido, en vez de dejar que el operador la deduzca de las marcas de cepillado.
Precios y plazos de producción
Factor
Qué añade trabajo
Qué facilita una cotización clara
Geometría
Zonas hundidas, curvas, caras interrumpidas y varias direcciones locales
Imágenes marcadas y vistas en sección
Condición de la superficie
Rayones profundos, decoloración por calor de soldadura, abolladuras o acabado irregular del material en bruto
Fotografías de la condición inicial y límites de reparación
Protección
Roscas, sellos, referencias geométricas y caras pulidas adyacentes
Identificación de características geométricas protegidas
Aceptación
Varias muestras, métodos de medición especiales o controles visuales documentados
Una referencia identificada y un plan de aceptación por escrito
Manipulación
Caras muy visibles que requieren separadores, película protectora o embalaje sin contacto
Instrucciones de embalaje y puntos de contacto
Reduzca las idas y vueltas al cotizar:
prepare un resumen de solicitud de cotización con los datos del acabado antes de abrir el formulario de contacto.
Aceptación de la apariencia, la textura superficial y la limpieza
La apariencia y la limpieza del acero inoxidable responden a preguntas distintas. El riesgo persiste porque una aprobación visual no detecta residuos ni hierro libre, por lo que la solicitud debe identificar la apariencia, la textura superficial medida y la limpieza como campos separados del pedido, vinculados al plano y a una referencia identificada. ASME B46.1 aporta la terminología para el campo de textura medida, pero no sustituye los criterios de aceptación visual ni de limpieza.
Antes de enviar su consulta: use la guía de aceptación visual.
CAMPO 01
Apariencia visual
- Continuidad y dirección del grano
- Tonalidad o reflectividad frente a la referencia identificada
- Marcas de detención, rayones transversales al grano y transiciones en los bordes
CAMPO 02
Textura cuantitativa
- Parámetro identificado, como Ra, cuando la función lo requiera
- Instrumento, dirección de recorrido y configuración de evaluación
- Evaluación separada de la ondulación y la forma
CAMPO 03
Limpieza superficial
- Residuos de aceite, compuestos y abrasivos
- Posible presencia de hierro libre en acero inoxidable
- Alcance de limpieza, pasivación y prevención de la recontaminación
Pedido: alcance del acabado cepillado y entrega de especificaciones
Su cotización debe dejar definido el resultado solicitado sin dar por supuesta una secuencia de fabricación no documentada. La documentación del pedido debe indicar en términos claros el acabado deseado, los límites de responsabilidad, el registro de inspección, el criterio de liberación y las instrucciones de embalaje.
-
01
Envíe la definición de la pieza. Comparta el plano, el material, la cantidad, la identificación de caras visibles y la muestra o fotografía de referencia.
-
02
Resuelva los datos pendientes del acabado. Confirme la dirección del grano, las características geométricas protegidas, las indicaciones de textura y las operaciones posteriores al acabado.
-
03
Emita el alcance por escrito. Vincule la cotización a las revisiones del plano y la muestra de referencia.
-
04
Apruebe los criterios de aceptación. Indique qué controles visuales, dimensionales, de textura y de limpieza determinan la liberación.
-
05
Controle los cambios. Registre cualquier desviación aceptada, instrucción de retrabajo o nueva referencia antes de continuar con el lote.
-
06
Proteja la superficie aprobada. Defina los puntos de contacto, separadores, película protectora y orientación de embalaje donde las caras visibles sean vulnerables.
-
07
Deje definida la información para el pedido: prepare el alcance de la solicitud de cotización y cópielo en su consulta.
Cuándo el acabado cepillado no es la mejor opción
El acabado cepillado no siempre es el mejor acabado metálico para todas las caras expuestas. La decisión técnica comienza por la función, el método de inspección y las condiciones de mantenimiento; elegir solo por la apariencia puede ser inadecuado para una superficie de sellado o recubrimiento. Para una superficie funcional, defina la textura superficial requerida según ASME B46.1 por separado del acabado decorativo.
| Requisito | Por qué puede entrar en conflicto el metal cepillado | Alternativa que conviene evaluar |
|---|---|---|
Reflexión tipo espejo |
Las líneas finas direccionales reducen la nitidez de la imagen reflejada | Pulido o acabado espejo especificado |
Aspecto mate no direccional |
El grano sigue siendo visible y sensible a la orientación | Granallado con microesferas u otro tratamiento no direccional |
Superficie crítica de sellado o deslizamiento |
El contacto abrasivo puede afectar la superficie metálica funcional | Proteja la cara o especifique un acabado de mecanizado independiente |
Requisito de adhesión del recubrimiento |
Un acabado decorativo más fino puede ser una preparación inadecuada para el sistema de recubrimiento | Use la especificación de preparación del proveedor del recubrimiento |
Entorno de corrosión severa para el acero inoxidable |
La apariencia por sí sola no demuestra el control de la contaminación ni la pasivación | Añada requisitos explícitos de limpieza y resistencia a la corrosión |
Herramientas técnicas para el acabado cepillado
Solicite una cotización de acabado cepillado
Reúna la definición de la pieza y los criterios de aceptación antes de fijar el alcance de producción.
Un plano marcado, una muestra identificada y las características geométricas protegidas ofrecen un punto de partida preciso para la conversación.
¿Qué debo enviar para cotizar un acabado cepillado?
Envíe el plano o la muestra, el material, la cantidad, las caras visibles, las flechas de dirección del grano, las características geométricas protegidas, el acabado deseado, la imagen o muestra de referencia, el método de inspección y los requisitos de embalaje. El generador de solicitudes de cotización de acabado cepillado convierte estos datos en un resumen que puede copiar.
¿El número de grano abrasivo define completamente la apariencia?
No. El tamaño de grano abrasivo es solo una variable del proceso; la preparación, el estado del abrasivo, la presión, el tiempo de contacto, la velocidad, el sustrato y la dirección pueden cambiar el resultado. Si importa la coincidencia visual, acompañe la indicación del proceso con una referencia de apariencia identificada.
¿Basta con Ra para controlar el acabado cepillado del metal?
No. Ra indica la rugosidad promedio bajo una configuración de medición definida, pero por sí solo no controla la orientación de la textura, la ondulación, el color, los reflejos intensos ni las vetas visibles. Indique la textura cuantitativa y la aceptación visual por separado.
¿Cómo debe indicarse la dirección del grano en una pieza curva?
Use una flecha o nota local para cada cara curva visible y relaciónela con la orientación de instalación. Términos como horizontal, vertical o circular necesitan una referencia física en anillos y cilindros.
¿Por qué las piezas con la misma designación No. 4 se ven diferentes?
Una designación descriptiva permite distintas secuencias de preparación y abrasivos, y la luz pone de manifiesto diferencias en la dirección del grano y la reflectividad. Una muestra aprobada, la identificación de la dirección del grano y una regla de observación reducen ese margen de interpretación.
¿Deben cepillarse las caras de sellado y las caras con roscas?
Solo cuando el plano técnico lo permita. Marque como protegidas las superficies de sellado, las referencias geométricas, las roscas, los ajustes de los rodamientos y las zonas de contacto eléctrico, o asígneles su propio requisito de acabado superficial.
¿El acero inoxidable cepillado necesita un requisito de limpieza?
Sí, cuando importan los residuos, el hierro libre, la corrosión o la higiene. La aprobación visual no demuestra que los medios de acabado estuvieran libres de contaminación ni que se cumplieran los requisitos de limpieza y pasivación.
¿El acabado cepillado oculta todos los rayones y las huellas?
La textura direccional puede hacer menos visibles algunas marcas de manipulación, pero no elimina las abolladuras, los rayones profundos ni los daños transversales al grano. La visibilidad de las huellas también depende del material, la iluminación, la condición de la superficie y el contacto.
¿El acabado metálico cepillado es igual al satinado?
No necesariamente. Los proveedores usan «satinado» y «cepillado» para describir apariencias que pueden coincidir en parte, mientras que las normas y las muestras permiten distinguir el resultado solicitado. Use una referencia visual y criterios medibles en lugar de considerar ambos nombres sinónimos exactos.
¿En qué se diferencia el acabado cepillado del acero inoxidable de una superficie pulida?
El acabado cepillado del acero inoxidable conserva una dirección visible, mientras que el pulido reduce o elimina ese carácter direccional a medida que aumenta la reflectividad. Al elegir entre acero inoxidable cepillado y pulido, también deben considerarse la visibilidad de las huellas, la reparación de rayones, los reflejos intensos, la limpieza y el ángulo de observación una vez instalado.
¿Basta la designación No. 4 para el acero inoxidable con acabado cepillado?
No. La designación describe una familia de acabados, pero las piezas adyacentes aún pueden diferir en la dirección del grano y la reflectividad. Cuando importe la continuidad visual, añada la dirección del grano, la identificación de caras visibles y la referencia aprobada.
¿Cómo se determina el plazo de producción?
Esta página no indica plazos de producción. Solicite a Zhenling una confirmación para su pedido una vez definidos el plano, la cantidad, la geometría, la especificación del acabado, el alcance de la protección y los requisitos de inspección.