Póngase en contacto con Zhenling

Revisión del plano · secuencia de fabricación propuesta · plan de inspección para el pedido
Servicios de micromecanizado CNC de metales endurecidos y resistentes a la corrosión
El micromecanizado CNC abarca piezas y características geométricas tan pequeñas que el método de medición, más que la herramienta de corte, determina lo que es posible. Zhenling Metal mecaniza características geométricas pequeñas y microscópicas en aceros para herramientas endurecidos, grados de acero inoxidable y aleaciones de níquel, conforme a su plano y con la secuencia de inspección acordada antes del primer corte. Las consultas sobre micromecanizado CNC deben incluir las características geométricas microscópicas, el material, el esquema de referencias, el método de medición, la cantidad de muestras y los límites de aceptación. Considere únicamente el alcance confirmado para la pieza en la cotización escrita, incluidos la secuencia de fabricación, los límites pendientes de definir, los registros, la base del precio, los plazos, la responsabilidad de la inspección y cualquier exclusión indicada para el pedido.
01.
Envíe
Un plano o una muestra, el material y su condición, además de las dimensiones que realmente cumplen una función.
02.
Secuencia de fabricación
Electroerosión por hilo, fresado de 5 ejes, torneado o rectificado, según la geometría y no por costumbre.
03.
Verifique
Antes de cotizar, identifique cada dimensión crítica y el método de medición, la referencia y el registro requeridos.
04.
Rechazamos
Rechazamos los trabajos que no podemos medir o a cuyas características geométricas no podemos acceder, e indicamos en su lugar qué proceso les corresponde.
Límites de las características geométricas microscópicas: qué mecanizamos y qué rechazamos
Un rango de capacidad tiene límites; una lista de máquinas no. El micromecanizado describe una escala en la que la pieza es corriente, pero la característica geométrica no lo es, y en la que la precisión medida en micras debe mantenerse pese a la sujeción de la pieza, la deriva térmica y la inspección. Por eso, la forma honesta de describir un proceso de fabricación de alta precisión es indicar qué queda dentro de ese rango y qué queda fuera.
Nuestro rango de capacidad se basa en lo que podemos medir, porque a esta escala la medición, más que el corte, es la principal limitación. El National Institute of Standards and Technology expone el problema directamente en su revisión de la metrología dimensional para la fabricación a microescala y mesoescala: los tamaños pequeños y las tolerancias absolutas reducidas plantean dificultades particulares, y la elección de un proceso de medición casi siempre exige aceptar una compensación. Si un microcomponente no puede medirse con una máquina aceptada conforme a ISO 10360-2, aquí no prometemos hacerlo.
Publicar una lista de trabajos que rechazamos no es un gesto de modestia. Es la parte de una página de capacidades que un comprador puede usar después para exigirnos cuentas, y por eso tan pocos proveedores publican una. Los rangos de capacidad publicados pueden no coincidir con la experiencia real de producción; por eso, una consulta de micromecanizado a medida que quede fuera de este rango recibe una respuesta sobre la secuencia de fabricación adecuada, en vez de una cotización optimista.
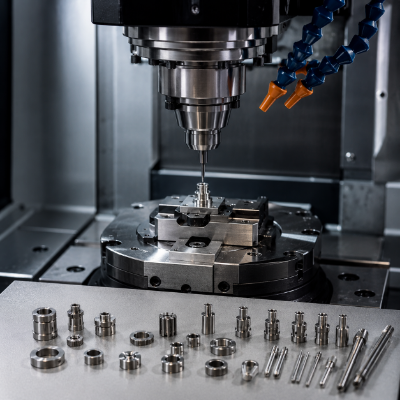
Rango de capacidad por proceso
| Proceso disponible en planta | Tipo de característica geométrica adecuado | Micropiezas típicas | Clase de material | Evidencia disponible |
|---|---|---|---|---|
| Electroerosión por hilo de avance lento | Ranuras estrechas, paredes delgadas, esquinas interiores agudas y características geométricas pasantes con perfil definido | Placas con aberturas y orificios, punzones, troqueles y palancas pequeñas | Acero endurecido para herramientas y rodamientos, acero inoxidable y aleaciones de níquel | Equipo de electroerosión por hilo propuesto, rango utilizable y límites de las características geométricas confirmados para cada pedido |
| Centro de mecanizado de 5 ejes | Geometrías complejas, ángulos compuestos y cavidades tridimensionales pequeñas | Carcasas miniatura, bloques distribuidores y cuerpos de boquilla | Acero aleado, acero inoxidable y aleaciones de aluminio | Secuencia de fabricación multieje propuesta, recorrido, acceso y montaje confirmados para cada pedido |
| Torneado CNC y tornos CNC | Diámetros pequeños, caras, ranuras y roscas en cuerpos torneados | Tapones, asientos y componentes pequeños de válvula | Grados de acero al carbono, aleado e inoxidable | Equipo de torneado propuesto, proceso con barra o plato y rango utilizable confirmados para cada pedido |
| Rectificado CNC, incluido el de superficies curvas | Planitud, paralelismo y acabados superficiales finos después del endurecimiento | Superficies de desgaste, detalles similares a los de un calibre y caras de sellado | Aceros endurecidos | Equipo de rectificado propuesto y rango utilizable confirmados para cada pedido |
| Medición por coordenadas | Verificación dimensional y de forma de piezas micromecanizadas | Se aplica a todos los procesos anteriores | Todos los grados | Método de medición propuesto, rango, calibración e incertidumbre confirmados para cada pedido |
Qué rechazamos y qué proceso corresponde en su lugar
Producción en volumen mediante torneado tipo suizo
Los pasadores y ejes torneados, largos y delgados, fabricados en volumen continuo pueden requerir un proceso de torneado tipo suizo con buje guía. La cotización debe confirmar la disponibilidad del equipo, el diámetro del material en bruto, la relación entre longitud y diámetro, la estrategia de soporte, el acceso a las características geométricas, la cantidad y el método de inspección. Consulte la página sobre mecanizado tipo suizo.
Todo lo que no podemos medir
Si una característica geométrica no puede verificarse con el rango, el método, la calibración y la incertidumbre de medición propuestos, mantenga la tolerancia pendiente de definir hasta que la cotización escrita indique una secuencia de verificación adecuada.
Trabajos regulados para los sectores médico y de defensa
Los microcomponentes pueden utilizarse en sectores regulados donde los requisitos de documentación del material, validación y sistema de calidad dependen de cada programa. Esta página no afirma que Zhenling cuente con ISO 13485, IATF 16949 ni con estatus ITAR; verifique cualquier estatus requerido para la entidad legal, la planta y el pedido correspondientes antes de aprobar al proveedor.
Tres términos que suelen confundirse con este
Micromecanizado de superficies y MEMS
El micromecanizado de superficies para sistemas microelectromecánicos utiliza procesos de deposición y grabado, en vez del corte convencional con máquinas herramienta. Considere los requisitos de litografía o procesamiento de obleas como un alcance distinto para otro proveedor y no dé por hecho que esos procesos están disponibles por lo indicado en esta página.
Control numérico computarizado
El control numérico computarizado es el sistema de control, no una categoría de tamaño. La misma cadena de diseño asistido por computadora y fabricación asistida por computadora se utiliza para una pieza de 500 mm y una característica geométrica de 0.5 mm. Lo que cambia a microescala es la herramienta de corte, el husillo y la medición.
Tolerancia de ingeniería
Una tolerancia de ingeniería es un intervalo permitido, no una especificación de la máquina. Que una máquina tenga una resolución de un micrómetro no significa que pueda mantenerse una tolerancia de un micrómetro en su característica geométrica.
Cómo elegir el proceso de micromecanizado adecuado para su geometría
La mayoría de los servicios de micromecanizado se describen mediante listas de máquinas. Es más útil preguntarse qué proceso permite realmente su geometría, porque a esta escala la herramienta es el elemento frágil del sistema. La investigación sobre el microfresado de metales difíciles de mecanizar es clara respecto de ese riesgo.
Una revisión de 2022 alojada por el National Center for Biotechnology Information señala que en la industria se conocen bien las fallas prematuras y las roturas completas de las microherramientas de fresado con filos disponibles en el mercado, y las considera un obstáculo importante para microfresar materiales duros. Una herramienta de corte más grande tolera una secuencia de fabricación deficiente; una microherramienta, no. Por eso, nuestra regla para elegir el proceso se basa en la fragilidad de la herramienta, no en presumir de nuestras máquinas, y el error que vemos con más frecuencia es enviar al fresado una geometría que podría haberse cortado por hilo sin aplicar fuerza.
El mecanizado convencional y el micromecanizado son disciplinas distintas
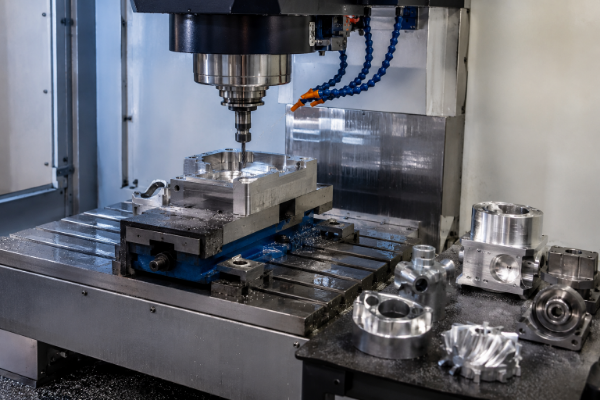
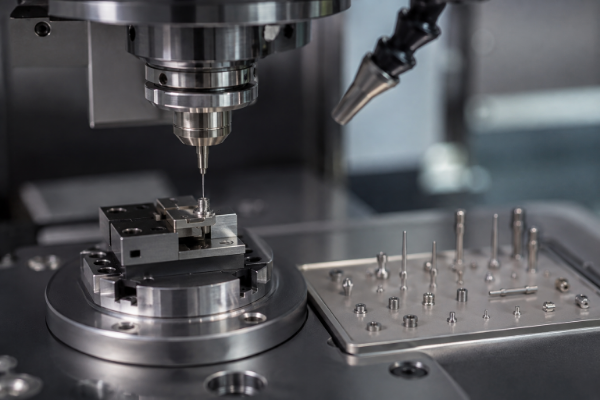
El mecanizado convencional y el micromecanizado CNC comparten un controlador, pero poco más. Fabricar componentes diminutos a microescala se parece más a resolver un problema de metrología disfrazado de mecanizado; por eso describimos aquí nuestras capacidades de micromecanizado según sus límites y la evidencia disponible, en vez de contar máquinas.
De ello se desprenden tres diferencias prácticas. Las velocidades y los avances no se reducen en la misma proporción, porque una microherramienta de corte debe producir una viruta de espesor superior al umbral de labrado mientras el husillo gira mucho más rápido. Una vibración que una herramienta de corte de 20 mm absorbe romperá una de 0.5 mm; por eso, la amortiguación y la longitud de herramienta que sobresale del portaherramientas importan más que la potencia nominal de la máquina.
La tercera diferencia es comercial, no física. Un torno para metales alimentado continuamente con material en barra responde a un modelo de producción distinto del montaje individual que exige la mayoría de los trabajos de micromecanizado; por eso, la cantidad influye tanto como la geometría en la elección de la secuencia de fabricación.
Una regla que puede aplicar a su propio plano
Si la característica geométrica es
Proceso recomendado
Por qué elegirlo
Qué verificar con cualquier proveedor
Una ranura pasante estrecha con una esquina interior aguda
Electroerosión por hilo
No queda un radio impuesto por la herramienta de corte ni hay fuerza de corte que flexione la pared
Pregunte qué diámetro de hilo determina el radio de la esquina
Una cavidad ciega pequeña con fondo y ángulo de desmoldeo
Fresado de 5 ejes
Las características geométricas ciegas requieren una herramienta de corte, por lo que el proceso de mecanizado depende del alcance y la rigidez de esta
Pregunte cuánto sobresale la herramienta del portaherramientas y cómo se controla su flexión
Una característica geométrica microscópica, circular y concéntrica en un cuerpo torneado
Torneado CNC, seguido de rectificado si la pieza está endurecida
Mantener la concentricidad resulta más económico en un solo montaje de torneado
Pregunte cuántos montajes requiere la pieza
Una superficie plana o una cara después del tratamiento térmico
Rectificado
La dureza que impide cortar con una herramienta de filo no impide trabajar con un abrasivo
Pregunte qué ocurre con la tolerancia después del tratamiento térmico
Un agujero demasiado pequeño para que una broca mantenga su posición
Electroerosión
Sin fuerza axial, la herramienta no se desvía ni queda una broca rota dentro de la pieza
Pregunte si su máquina de medición por coordenadas fue aceptada conforme a ISO 10360-2
El mecanizado tradicional supone que la herramienta es más resistente que la pieza. Por debajo de aproximadamente 1 mm, esa relación se invierte y la elección del proceso deja de ser cuestión de preferencia. Envíenos la geometría y le diremos a qué fila corresponde, incluso cuando la opción adecuada sea un proceso que no tenemos.
Plan de inspección de micropiezas para cada pedido
Para solicitar una cotización de micropiezas, identifique cada característica geométrica crítica, referencia, tolerancia, condición superficial e informe requerido. El instrumento propuesto, su rango utilizable, el estado de calibración, la incertidumbre de medición, el plan de muestreo y los entregables deben confirmarse para el pedido concreto.
Las máquinas de medición por coordenadas o los sistemas ópticos solo son adecuados si el rango, el método de palpado o captura de imágenes, la calibración y la incertidumbre permiten verificar la característica geométrica y tomar la decisión de aceptación. Mencionar ISO 10360-2 no demuestra que una máquina, sonda o programa específicos sean adecuados; la cotización debe identificar el equipo aplicable y el alcance de los registros.
El mecanizado con tolerancias micrométricas es, ante todo, un problema de medición
Los límites del palpado táctil convencional están publicados; no son un secreto. En su trabajo sobre mediciones dimensionales y de forma de características geométricas microscópicas, el National Institute of Standards and Technology mide agujeros de hasta 500 µm de diámetro con una sonda convencional, mientras que una sonda de fibra amplía el rango por debajo de 100 µm. Los patrones que enumera pertenecen claramente a la misma familia que los trabajos comerciales de micromecanizado: férulas de fibra óptica, agujeros de boquillas de inyectores de combustible, aberturas cilíndricas y con bordes afilados, esferas de rubí, bloques patrón y microengranajes.
| Tipo de dimensión | Se mide con | Referencia | Qué especificar para el pedido |
|---|---|---|---|
| Longitud, posición y centro del agujero | Máquina de medición por coordenadas | Máquina aceptada y verificada nuevamente conforme a ISO 10360-2 | Campos requeridos en el registro dimensional y características geométricas que deben cubrirse |
| Forma: planitud, paralelismo y perfil | Máquina de medición por coordenadas, mediante escaneo | Esquema de referencias de su plano, vinculado a las indicaciones de tolerancia geométrica | Referencias requeridas, plan de escaneo o de puntos y formato del informe |
| Características geométricas pasantes pequeñas y perfiles | Medición óptica o por visión | Patrón calibrado con trazabilidad a normas nacionales | Método, resolución, incertidumbre y valor informado requeridos |
| Acabado superficial | Medición de la rugosidad superficial | Parámetro y longitud de corte indicados en el informe | Parámetro especificado, longitud de corte, ubicación del muestreo y criterio de aceptación |
| Identidad del material | Documentación de la acería correspondiente al grado suministrado | Certificado del proveedor para la colada | Emisor requerido de la documentación del material, alcance y vinculación con el lote |
Planos con características numeradas, porque cada valor necesita una ubicación
Los informes de inspección deben vincular cada valor informado con una característica geométrica del plano. Cuando la cotización escrita acuerda un plano con características numeradas y un informe con una fila por característica geométrica, un valor rechazado puede rastrearse hasta el requisito correspondiente.
Acepte una tolerancia solo cuando la cotización indique un método de medición adecuado y el registro correspondiente. Cualquier característica geométrica que no pueda verificarse con el rango, la calibración y la incertidumbre propuestos debe quedar como punto pendiente en la cotización.
Revisión de la inspección de micropiezas para cada pedido
01
Fase 01
Antes del corte
Las características geométricas críticas, el instrumento y la referencia propuestos se revisan y registran como datos de entrada para la cotización.
02
Fase 02
Primera pieza de producción
El informe de la primera pieza y el punto de espera para aprobación se incluyen solo cuando se acuerdan en el pedido escrito.
03
Fase 03
Con las piezas
Los registros dimensionales y del material requeridos se enumeran en la cotización escrita y se vinculan con la revisión del plano.
Principio fundamental
El control de calidad de componentes de precisión consiste en controlar el proceso y utilizar equipos de inspección, no en describirlos como de alta precisión. Cuando las tolerancias extremadamente estrictas solo se aplican a dos o tres componentes críticos de un plano, los medimos con la mayor precisión que permite nuestra cadena de medición y dejamos el resto con las tolerancias generales del plano. Aquí, la precisión y la exactitud son cuestiones distintas, y una lectura extremadamente precisa de un instrumento no verificado no resuelve ninguna de las dos.
Micromecanizado por electroerosión: cuándo el hilo supera a la herramienta de corte
La microelectroerosión puede considerarse cuando el acceso para fresar, la fuerza de la herramienta o la dureza del material generan riesgos. La disponibilidad del equipo, los límites del hilo o electrodo, la geometría de las características geométricas, el acabado y el método de inspección deben confirmarse para el pedido; esta página no afirma que poseamos una flota de equipos a gran escala.
El trabajo con hilo fino que describimos aquí se basa en esa diferencia, y su mecanismo está documentado en US10259062B2, una patente sobre el control de pulsos y de la separación en equipos de electroerosión, concedida por la USPTO en 2019 y asignada a ANCA Pty Ltd. El electrodo y la pieza están separados por una distancia que suele estar entre 0.001 mm y 0.02 mm, y la descarga se produce mediante pulsos de tensión controlados a través de esa separación. A diferencia de una herramienta de corte, el electrodo nunca toca la pieza.
DOCUMENTO DE PATENTE
US10259062B2
DISTANCIA DE SEPARACIÓN
0.001 – 0.02 mm
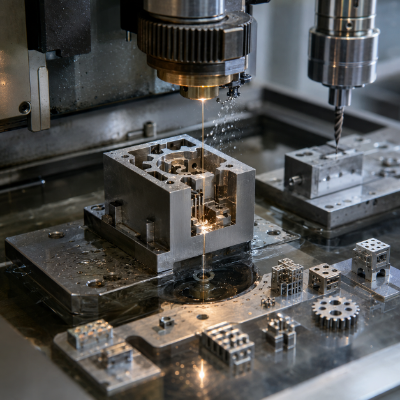
Qué permite esa separación
- Sin fuerza de corte. Una pared de 0.15 mm no se desvía ante una chispa, por lo que resisten secciones delgadas que una herramienta de corte desplazaría.
- La dureza deja de ser un obstáculo, porque el acero endurecido para herramientas se mecaniza después del tratamiento térmico y la forma se corta una sola vez.
- El radio de la esquina depende del hilo en lugar de una herramienta de corte; por eso, la microelectroerosión por hilo produce perfiles imposibles de fresar.
- Las pasadas sucesivas de acabado mejoran los acabados superficiales finos sin tener que volver a montar la pieza.
Microperforación sin broca
La perforación convencional falla primero en los agujeros pequeños, porque la fuerza axial desvía una broca delgada antes de que empiece a cortar. La electroerosión no aplica fuerza axial, así que el agujero comienza donde está el electrodo y mantiene esa posición. Es el proceso habitual para las características geométricas de orificios y boquillas en aleaciones resistentes al calor.
En la cotización se indican el diámetro de agujero alcanzable, la relación entre profundidad y diámetro y el resultado de posición para su material y espesor específicos, medidos mediante la secuencia de inspección descrita arriba. No publicamos un diámetro mínimo destacado, porque una cifra sin material, profundidad y método de medición no demuestra una capacidad. Con esa decisión renunciamos a una frase impactante y le evitamos una discusión posterior.
Las microcavidades ciegas pueden requerir electroerosión por penetración u otro proceso especializado. Si el plano exige ese proceso, la cotización debe confirmar la disponibilidad del equipo, la estrategia de electrodos, los límites de las características geométricas, el acabado y el método de inspección antes de la aceptación.
Micromecanizado de grados endurecidos y resistentes a la corrosión
Zhenling declara experiencia con acero para rodamientos, aceros al carbono 20# y 45#, aceros aleados como Q345D, 12CrMoV, GCr15, 25CrMo y 42CrMo, aceros inoxidables 303, 304, 304L, 316, 316L y 321, aleaciones a base de níquel como C276 y 904L, además de aleaciones de aluminio. En piezas de tamaño normal, la lista parece rutinaria. A microescala, se divide en dos grupos muy distintos.
Nuestra elección de proceso según el grado se basa en esa división, porque el modo de falla cambia con la dureza. Esa misma revisión de 2022 es clara respecto de los materiales más duros: los materiales difíciles de mecanizar combinan una dureza muy alta con resistencia al desgaste, y esas propiedades provocan fuerzas de corte elevadas, desgaste excesivo de la herramienta, mayor rugosidad superficial, formación de rebabas y temperaturas de corte altas; la ausencia de fluido de corte agrava las rebabas, porque la temperatura favorece su formación. En el pedido, los grados se identifican por su designación ISO o nacional, en lugar de hacerlo por su nombre comercial.
Comportamiento de los grados en características geométricas pequeñas
Familia de grados
Qué cambia a microescala
Proceso preferido
Qué información le solicitamos
Acero GCr15 para rodamientos, endurecido
La vida útil de la herramienta se agota antes de terminar la geometría
Electroerosión por hilo después del endurecimiento
Dureza de entrega y si puede mecanizarse antes del endurecimiento
Acero aleado 42CrMo, 25CrMo
Las tensiones residuales desplazan las secciones delgadas después de retirar material
Desbastar, aplicar alivio de tensiones internas y luego realizar el acabado
Condición del tratamiento térmico a la recepción
Aceros inoxidables 316L, 321
El endurecimiento por deformación y el filo recrecido deterioran los acabados superficiales finos
Fresado con contacto controlado de la herramienta o electroerosión
Si la superficie es de sellado, deslizamiento o apariencia
Aleaciones de níquel C276, 904L
El calor se concentra en la punta de la herramienta y reduce drásticamente su vida útil
Electroerosión para características geométricas pasantes
A qué medio corrosivo debe resistir la pieza en servicio
Aleaciones de aluminio
Predominan las rebabas y el material arrastrado sobre la superficie, más que el desgaste de la herramienta
Husillos de alta velocidad, herramental afilado y estrategia de desbarbado acordada
Si los bordes cumplen una función o son de apariencia
En esa tabla faltan dos materiales, y es deliberado. Las aleaciones de titanio y el laminado G-10 quedan fuera de la experiencia declarada de Zhenling con materiales; por eso, rechazamos las piezas hechas con ellos en lugar de hacer pruebas con su pedido. El trabajo con acero inoxidable se concentra en 316L y 321, donde la limitación es el endurecimiento por deformación y no la dureza.
La cifra que nadie publica
La investigación publicada sobre microfresado sitúa el espesor mínimo de viruta aproximadamente entre el 15 y el 50 por ciento del radio del filo de corte de la herramienta, según el material; con un radio de filo de 0.8 µm a 5 µm, la viruta más pequeña que puede producir una microherramienta real mide desde una fracción de micra hasta unas pocas micras. Si se exige menos, la herramienta termina frotando en lugar de cortar, lo que produce rebabas, una superficie con material arrastrado y una dimensión que no se repite. Algunas de estas franjas corresponden a tolerancias más estrechas que el grosor de un cabello humano y se mantienen mediante el control del proceso, no con optimismo.
De ello se desprenden dos observaciones prácticas. El herramental de micromecanizado funciona a velocidades de husillo muy superiores a las del trabajo convencional, así que un husillo adecuado para herramientas de corte de 20 mm no necesariamente sirve para una de 0.5 mm. Además, la resistencia a la corrosión es una propiedad de servicio, no de mecanizado: entre la amplia variedad de materiales que resisten muy bien la corrosión, la mayoría también se endurece por deformación bajo una herramienta de corte frágil.
Esta es la trampa: una tolerancia no siempre es alcanzable solo porque la cifra de resolución de una máquina sea menor. La elección del grado para trabajar a alta temperatura, en un medio corrosivo o bajo presión cambia cuando la característica geométrica es pequeña; por eso preguntamos por las condiciones de servicio, además del grado. Compare los procesos con los de las páginas de mecanizado de 5 ejes y fresado CNC para piezas equivalentes de mayor tamaño.
Qué debe incluir una solicitud de cotización para una micropieza
Los compradores suelen señalar que las cotizaciones de micropiezas no son comparables entre proveedores. La causa rara vez es la falta de honestidad; cada taller completó de forma distinta la información que faltaba en la misma documentación incompleta, y el comprador termina asumiendo la demora. La solución está del lado del comprador y casi no cuesta nada.
El dimensionamiento y las tolerancias geométricas existen precisamente para resolver este problema. ASME Y14.5-2018 tiene 344 páginas y ASME la describe como la guía de referencia para el lenguaje de diseño del dimensionamiento y las tolerancias geométricas, con el fin de reducir las suposiciones durante la fabricación. La lista de solicitud de cotización que aparece abajo se basa en ella, de modo que un plano redactado según las convenciones de ISO o ASME permita obtener respuestas comparables de cualquier fabricante, incluido nosotros.
Envíe estos siete elementos
01
Modelo y plano
Geometría CAD y un plano acotado con la revisión liberada. Si hay discrepancias entre ambos, prevalece el plano.
02
Esquema de referencias geométricas
Las caras que sirven de referencia para medir la pieza. Sin esa información, cada proveedor define referencias distintas y cotiza una pieza diferente.
03
Dimensiones que determinan la función
Márquelas. Las tolerancias de todo lo demás pueden ampliarse, y ahí es donde se reducen los costos.
04
Material y condición
Grado, dureza de entrega y si se acepta el mecanizado antes o después del tratamiento térmico.
05
Requisitos de superficie
Parámetro de rugosidad y superficie a la que se aplica, además de cualquier recubrimiento posterior. El recubrimiento importa más a esta escala que en una pieza grande, porque una capa anodizada o electrodepositada crece sobre la superficie que cubre y reduce las dimensiones interiores de una microranura o un orificio pequeño. Indique si la tolerancia se aplica antes o después del anodizado o el recubrimiento electrolítico, y ajustaremos en consecuencia la dimensión mecanizada.
06
Nivel de inspección
Qué dimensiones requieren un informe y si se necesita la aprobación de la primera pieza de producción antes de fabricar el resto.
07
Cantidad y continuidad prevista
Prototipo, producción de transición o pedidos recurrentes. Los volúmenes altos y las piezas únicas hechas a medida justifican montajes completamente distintos.
Otros dos datos ayudan: un modelo CAD en formato neutro para revisar la geometría y una indicación clara de la documentación exigida sobre el sistema de calidad. Esta página no afirma que Zhenling cuente con esa condición; verifique la entidad legal indicada, la planta, el certificado, su alcance y su vigencia antes de aprobar al proveedor.
Una tolerancia más estricta no siempre es mejor
Una banda de tolerancia excesivamente restringida no aporta rendimiento. Sí exige avances más lentos, pasadas adicionales de acabado, cambios de herramienta más frecuentes y más tiempo de inspección, y los cuatro generan costos facturables. Le indicaremos qué dimensiones de su plano no necesitan la tolerancia que tienen actualmente, y esa conversación suele aportar más valor que la propia cotización.
Después de realizar el pedido
Evento
Qué ocurre
Qué recibe
Primera pieza de producción
Se mide la primera pieza contra el plano numerado antes de fabricar el resto
Registro de la primera pieza de producción para su aprobación por escrito
Revisión del plano durante el pedido
Se detiene la operación afectada y se cotiza el cambio con respecto a la revisión liberada
Confirmación actualizada antes de reanudar el trabajo, nunca una sustitución sin aviso
Pedido recurrente
Se reutilizan el montaje, los dispositivos de sujeción y la secuencia de inspección aprobados
Referencia a la primera pieza de producción aprobada, en lugar de volver a discutir los mismos puntos
Los plazos de entrega, los tiempos de ciclo y los costos de fabricación se cotizan según esa documentación en lugar de anunciarse como una cifra general, porque un plazo más corto basado en un plano incompleto suele significar que alguien hizo suposiciones. El plazo se acuerda para cada pedido y, si un cambio en la secuencia de fabricación puede acortarlo, lo indicamos durante la cotización y no después. Los servicios de micromecanizado de cualquier proveedor, incluidos los nuestros, solo pueden compararse cuando coinciden estos siete datos.
Para piezas únicas y cantidades de prototipo se requieren los mismos siete datos, solo que con mayor rapidez. Consulte el servicio de prototipos CNC rápidos si se trata de una sola fabricación, o el servicio de torneado CNC si la pieza es esencialmente un cuerpo torneado con detalles microscópicos.
Trabajar con un proveedor de Jiashan que fabrica según planos
Según la información de perfil proporcionada por la empresa, opera desde 2006 en una planta de Jiashan de 8,000 m², con un taller de 6,000 m². La idoneidad de un proveedor de micropiezas sigue dependiendo del plano, el material, la secuencia de fabricación y los equipos, el método de medición, la documentación de calificación y el alcance del pedido por escrito; aquí no se afirma ningún porcentaje de exportación.
Ningún comprador necesita inventar un proceso para evaluar esto. La Manufacturing Extension Partnership del NIST publica una estructura de diez puntos para redactar una solicitud de propuestas y evaluar proveedores, que incluye los tamaños mínimo y máximo de las piezas, el porcentaje del trabajo realizado en planta y al menos tres referencias comerciales. Gestionamos los pedidos en torno a esos mismos puntos, porque un comprador que los comprueba no debería tener que confiar en un adjetivo.
Qué abarca realmente nuestro trabajo de micromecanizado
FAMILIAS DE PIEZAS
Familias de piezas
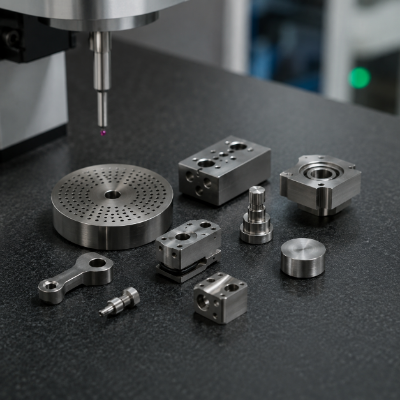
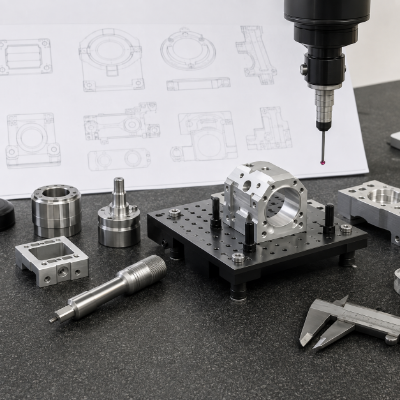
Piezas mecánicas y piezas de precisión con detalles microscópicos: placas con aberturas y orificios, punzones, troqueles, palancas pequeñas, asientos, tapones y carcasas miniatura.
COMBINACIÓN DE PROCESOS
Combinación de procesos
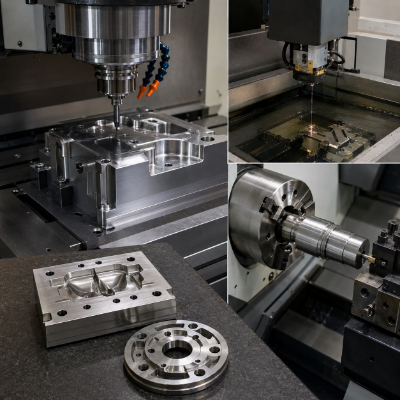
Fresado y torneado donde la herramienta de corte puede llegar, electroerosión por hilo donde no puede, rectificado cuando la dureza determina el proceso y microfresado CNC para detalles tridimensionales poco profundos.
LÍMITES DEL ALCANCE
Límites del alcance
Aceptamos componentes y piezas complejas tras revisar el plano. Si se requiere equipo especializado que no tenemos, lo indicamos en lugar de improvisar.
La experiencia en micromecanizado se aprecia en los trabajos que un taller rechaza, más que en la cantidad de procesos y técnicas de mecanizado que enumera. Nuestro trabajo de micromecanizado CNC de precisión se centra en grados endurecidos y resistentes a la corrosión, para los que la electroerosión por hilo y la inspección determinan el resultado; los demás trabajos siguen otra secuencia de fabricación. Las afirmaciones sobre fabricación de precisión que abarcan todos los materiales y todas las geometrías suelen indicar que nadie ha comprobado los límites, por lo que presentamos nuestras capacidades de micromecanizado dentro de un alcance definido.
Las piezas fabricadas así suelen tener una o dos características geométricas que determinan su función, mientras que todo lo demás se ajusta a las tolerancias generales del plano; por eso, en este tipo de micromecanizado de precisión, lo decisivo es usar herramientas especializadas para una lista reducida de grados, no disponer de todos los procesos.
Los proveedores que anuncian soluciones de mecanizado y fabricación para todas las industrias rara vez explican qué tecnología de mecanizado respalda esas expresiones; por eso limitamos deliberadamente nuestros servicios de mecanizado de precisión al mecanizado CNC de precisión y la electroerosión por hilo de grados endurecidos y resistentes a la corrosión, e identificamos y derivamos el resto.
Rechazamos los servicios de micromecanizado fuera de ese ámbito, incluido el micromecanizado médico, en lugar de aceptarlos sin decirlo; por eso, aquí la microprecisión se define primero por el alcance del trabajo y después por la máquina.
Las cuatro preguntas que realmente hacen los compradores
¿Qué se fabrica en nuestras instalaciones?
La cotización debe identificar los pasos propuestos de mecanizado, electroerosión, rectificado, inspección, tratamiento térmico y recubrimiento, dónde se realiza cada uno y quién es responsable de su calificación y sus registros.
¿Qué documentación de calificación debe verificarse?
Esta página no presenta las credenciales relacionadas con CE o ASME como prueba de la calidad del mecanizado. Toda credencial exigida para calificar al proveedor debe verificarse en cuanto a titular legal, planta, número, alcance y vigencia para el pedido.
¿Cómo se gestionan las revisiones?
Con respecto a la revisión liberada que consta en el pedido. Un cambio en el plano detiene la operación afectada y se confirma de nuevo por escrito antes de reanudar el trabajo.
¿Por qué no elegir un taller local?
A veces conviene hacerlo. Para un solo prototipo urgente, la cercanía tiene ventaja. En trabajos con materiales endurecidos y resistentes a la corrosión que requieren una secuencia de inspección documentada, la comparación es más ajustada de lo que sugiere el costo del transporte.
Las cotizaciones bajas no eliminan el riesgo asociado al proveedor. Compare la secuencia de fabricación propuesta, el método de medición, el alcance del informe, el plan de comunicación y la documentación de calificación vigente de la entidad legal y la planta indicadas.
Los microcomponentes pueden utilizarse en ensambles aeroespaciales, de instrumentación, electrónicos y de dispositivos médicos, pero el contexto de aplicación no demuestra que Zhenling tenga experiencia en esos proyectos ni que cuente con la calificación correspondiente. Verifique la documentación exigida sobre el sistema de calidad y el alcance del pedido; después, consulte la página principal del servicio de mecanizado CNC para comparar las cuestiones relacionadas con los procesos.
Herramientas de análisis de micromecanizado
Herramientas de evaluación sistemática de la secuencia de fabricación, la mecánica del corte, la verificación dimensional y la comparabilidad de las solicitudes de cotización.
PROCESO / 01
¿Qué proceso de micromecanizado conviene para su característica geométrica?
ESPECIFICACIONES / 02
Espesor mínimo de viruta: ¿la herramienta cortará o desplazará el material?
SISTEMA / 03
¿Cómo se verificará esta dimensión en micras?
RECURSOS / 04
¿Permite su solicitud de cotización de micropiezas comparar las ofertas?
Envíe el plano. Reciba una secuencia de fabricación, un método de medición y, si el trabajo está fuera de nuestro alcance, una respuesta negativa.
A esta escala, tomar las decisiones de mecanizado de precisión antes del primer corte cuesta menos que hacerlo después del primer rechazo. Solicite una cotización y le responderemos con el proceso, el instrumento y la norma de referencia para cada dimensión crítica.
Solicite una cotización ->Preguntas de los ingenieros de diseño sobre el micromecanizado CNC
Es el mecanizado en el que la limitación determinante es el tamaño de las características geométricas, no el de la pieza. Las características geométricas se miden en micras, el herramental es frágil en comparación con la pieza y el método de medición debe definirse antes de elegir el proceso.
Respondemos según el plano, el material y el método de medición, no con una cifra general. La herramienta impone un límite físico al fresado: una microherramienta comercial de carburo tiene un radio de filo de corte de 0.8 µm a 5 µm, y el espesor mínimo de viruta es una fracción de ese radio. Por debajo de ese espesor, la herramienta desplaza el material en lugar de cortarlo.
Sí, aunque mediante electroerosión por hilo después del tratamiento térmico, en lugar de hacerlo por corte. Como el electrodo trabaja a través de una separación de descarga de aproximadamente 1 a 20 micras y nunca toca la pieza, la dureza deja de determinar la viabilidad.
Exija que la cotización identifique el método de medición, la categoría del equipo, el rango utilizable, el estado de calibración, la incertidumbre, las características geométricas que pueden medirse y el formato del informe. Citar ISO 10360-2 no demuestra que una máquina o un programa en particular sean adecuados para el pedido.
Entre las aplicaciones habituales del micromecanizado se encuentran características geométricas para el control de fluidos, la instrumentación y el herramental, como orificios, ranuras estrechas y paredes delgadas. El uso aeroespacial o médico solo indica el contexto de aplicación; no demuestra que Zhenling tenga experiencia en esos proyectos, la calificación necesaria o la capacidad de producir la pieza presentada.
Las piezas torneadas largas y delgadas fabricadas en volumen pueden requerir una secuencia de torneado de tipo suizo. Antes de la aceptación, la cotización por escrito debe confirmar la disponibilidad del equipo, la estrategia para usar el buje guía, el tamaño del material en bruto, el acceso a las características geométricas y el método de inspección.
Desde prototipos hasta volúmenes bajos y medios, generalmente de una a varios miles de piezas hechas a medida. El microtorneado continuo de alto volumen requiere otro modelo de producción y, francamente, otro proveedor.