Póngase en contacto con Zhenling

Mecanizado CNC automotriz
/ Revisión de fabricación de Zhenling basada en planosMecanizado CNC automotriz de piezas según planos del comprador
El mecanizado CNC automotriz comienza con requisitos definidos de geometría, material, cantidad e inspección para un componente de EV, vehículo híbrido, ICE o del mercado de repuestos. Antes de cotizar, revisamos la secuencia de mecanizado para que la sujeción de la pieza, la estrategia de referencias y la evidencia de calidad solicitada partan de una misma definición. Las consultas sobre mecanizado CNC automotriz deben incluir el plano de la pieza, el material, la cantidad, las interfaces, el plan de inspección y los requisitos de aceptación específicos del programa. El precio no es el único resultado. Solicite que la cotización indique la secuencia propuesta, los límites de capacidad, los registros y los supuestos de plazo.
Un modelo CAD puede no comunicar por completo las tolerancias ni los requisitos de roscas, acabado o inspección. Mecanizar piezas automotrices a partir de documentación incompleta o inconsistente genera riesgos de programación. Por eso comenzamos con una revisión de la solicitud de cotización de mecanizado CNC automotriz antes de definir la secuencia de fabricación CNC.
- Nuestra respuesta a la solicitud de cotización Plazo confirmado tras revisar la solicitud de cotización
- Nuestro plazo para prototipos Plazo confirmado en la cotización
- Nuestro plazo para lotes pequeños Plazo confirmado en la cotización
- Nuestro plazo de producción Plazo confirmado en la cotización
- Nuestra cantidad por pedido Se define por proyecto, según los requisitos de montaje
- Archivos CAD neutros que aceptamos Archivos STEP o IGES más un plano 2D
Piezas que evaluamos para mecanizado CNC automotriz
Las solicitudes de cotización de piezas metálicas automotrices no estándar requieren revisar la secuencia de fabricación y los equipos en función del plano o la muestra del comprador. El torneado, el fresado, la electroerosión por hilo, el rectificado, el mandrinado o el taladrado pueden ser procesos candidatos, pero la cotización por escrito debe confirmar los equipos reales, el lugar de fabricación y la viabilidad del conjunto de características geométricas presentado.
Piezas de revolución y geometría de ejes
Nuestra revisión abarca diámetros torneados, resaltes, ranuras, roscas, características geométricas concéntricas y acceso para el fresado posterior. Los términos eje de transmisión, cigüeñal, válvula de asiento y biela describen familias geométricas que evaluamos, no programas de vehículos en los que Zhenling haya participado anteriormente.
- Revisión de la secuencia de torneado CNC y mecanizado en torno automático
- Datos de entrada sobre descentrado y eje de referencia
- Secuencia del tratamiento térmico y condición del material en bruto
Carcasas, soportes y piezas prismáticas
Para planos de carcasas, soportes, brazos de control, envolventes de baterías y carcasas de motores, comparamos el acceso con 3, 4 y 5 ejes. Una máquina CNC multieje puede reducir los cambios de posición, pero la mejor secuencia sigue dependiendo del volumen, la sujeción de la pieza y el acceso para la inspección.
- Cavidades, agujeros y superficies de montaje
- Orificios transversales y características geométricas indexadas
- Geometrías complejas con referencias controladas
Familias de planos de motores, trenes de transmisión y frenos
Examinamos ejes de transmisión, cigüeñales, válvulas de asiento, bielas y otras piezas de motor, además de interfaces de transmisión, frenos de disco, ruedas y suspensión. El mecanizado CNC se utiliza para estas familias de piezas, mientras que nuestras soluciones de mecanizado se definen según cada plano. Términos como bloque de motor, bloques de motor y culatas son ejemplos de aplicación hasta que se definan el material en bruto real y las dimensiones generales de la pieza.
- Solicitudes para motores de combustión interna y vehículos híbridos
- Geometría de piezas de repuesto del mercado automotriz
- Datos de fabricación para prototipos y piezas de producción recurrente
Familias de planos de componentes de EV
La fabricación de vehículos eléctricos presta mayor atención a las estructuras ligeras, las características geométricas de los motores eléctricos, los conductos de gestión térmica y la protección de los paquetes de baterías. Tanto en el sector de vehículos eléctricos como en la industria de EV en general, los fabricantes de EV deben revisar cada plano en cuanto a sellado, planitud, interfaces térmicas y estrategia de fijación, porque los objetivos de rendimiento del EV por sí solos no determinan la maquinabilidad.
- Interfaces de baterías y envolventes de vehículos eléctricos
- Geometría de montaje de estatores y electrónica de potencia
- Revisión de la secuencia de fabricación de EV ligeros
Disponibilidad de equipos durante la consulta
La disponibilidad de equipos para una solicitud de cotización automotriz se confirma durante la consulta. Comparta el plano, el material, la cantidad, las interfaces críticas, el plan de inspección y los requisitos del programa para que podamos evaluar la secuencia propuesta según la pieza real.
Familias de piezas que aceptamos para evaluar su viabilidad
- Ejes, casquillos, rodillos y componentes roscados
- Carcasas, cuerpos de válvula y cuerpos de bomba
- Soportes de montaje e interfaces estructurales
- Bridas, tapones y conexiones no estándar
- Componentes de motor e interfaces de transmisión
- Geometría de envolventes térmicas y eléctricas para EV
- Piezas para vehículos prototipo y cantidades piloto
- Piezas automotrices de producción recurrente con revisiones controladas
Piezas que evaluamos: materiales para planos automotrices
Evaluamos conjuntamente el grado del material, la condición de suministro, la dureza objetivo, la exposición a la corrosión, la temperatura, la carga y los requisitos de acabado. El nombre del material por sí solo no determina el desempeño automotriz, y los materiales ligeros no producen automáticamente un ensamble más liviano o confiable.
Aceros al carbono y estructurales
- Grados de la lista proporcionada 20#, 45#, Q235A, Q345D
- Aspectos por evaluar Condición de suministro, soldabilidad, deformación y protección contra la corrosión
- Geometrías por analizar Ejes, soportes, bridas y piezas de máquinas y dispositivos de sujeción
Aceros aleados y resistentes al calor
- Grados de la lista proporcionada 12CrMoV, 25CrMo, 42CrMo
- Aspectos por evaluar Dureza, tratamiento térmico, sobrematerial de mecanizado y secuencia de acabado
- Por qué importa Una misma aleación nominal puede comportarse de manera distinta durante el mecanizado antes y después del tratamiento térmico
Acero para rodamientos
- Grado de la lista proporcionada GCr15
- Aspectos por evaluar Condición de dureza, sobrematerial para rectificado e integridad superficial
- Geometrías por analizar Superficies de desgaste, anillos, rodillos e interfaces giratorias
Aceros inoxidables
- Grados de la lista proporcionada 303, 304, 304L, 316, 316L, 321
- Aspectos por evaluar Exposición a la corrosión, gripado, aporte térmico y necesidad de pasivación
- Geometrías por analizar Carcasas, interfaces de fluidos y características geométricas de elementos de fijación y soportes
Solicitudes de aleaciones de aluminio
- Alcance disponible Series de aleaciones de aluminio especificadas por el comprador
- Aspectos por evaluar Estado de tratamiento, deformación de paredes delgadas, roscas, anodizado y trayectoria térmica
- Contexto de EV El peso, el flujo de calor y las interfaces de sellado deben definirse en conjunto
Aleaciones resistentes a la corrosión y aleaciones a base de níquel
- Grados de la lista proporcionada C276, 904L y aleaciones a base de níquel
- Aspectos por evaluar Certificado del material, endurecimiento por deformación, acceso de la herramienta y estrategia de refrigeración
- Límite de aplicación de esta secuencia Utilícelas solo cuando el entorno de servicio justifique su costo y la carga de mecanizado
Control de sustitución de materiales
Envíe la norma, el grado, la condición y la regla de sustitución aprobada exactos junto con su solicitud. No consideramos intercambiables el aluminio, el acero, el plástico, el titanio, los materiales compuestos ni otras aleaciones solo porque una familia amplia de materiales aparezca en un resultado de búsqueda.
Estrategia de montajes y comparación de secuencias de mecanizado CNC
El mecanizado CNC permite programar las trayectorias de herramienta, pero la cantidad de montajes y la transferencia de referencias suelen determinar el resultado útil. Un caso publicado del automovilismo de competición muestra por qué las capacidades multieje y de fresado-torneado deben evaluarse según la secuencia del proceso, y no solo por el tipo de máquina.
Alcance de la comparación
El riesgo es la acumulación de errores de referencia y los retrasos, porque cada transferencia entre montajes exige otra decisión de alineación. Utilizamos esta evidencia de terceros para explicar por qué la revisión de un plano debe dejar claros los montajes, la sujeción de la pieza, el acceso de las herramientas y las transferencias a inspección; el tipo de máquina no sustituye esa revisión de la secuencia.
Requisitos del plano y planificación de la inspección
Una estructura de referencias controlada conecta el proceso de fabricación con la inspección. ISO 1:2022 define el marco de temperatura de referencia para la especificación y verificación dimensional, mientras que NIST identifica 20 °C como condición de referencia para la medición dimensional.
- Temperatura de referencia dimensional
- 20 °C (68 °F)
- Indique otra referencia solo cuando lo exija el plano o la norma aplicable
- Sistema de referencias geométricas
- 3 planos perpendiculares entre sí
- Vincule tamaño, ubicación, orientación y descentrado con un sistema de coordenadas común
- Contacto con la referencia primaria
- 3 puntos
- Elija la característica geométrica funcional que ofrezca un apoyo estable
- Contacto con la referencia secundaria
- 2 puntos
- Restrinja los siguientes grados de libertad necesarios
- Contacto con la referencia terciaria
- 1 punto
- Complete la orientación angular sin restringir excesivamente la pieza
- Coeficiente del acero usado en el ejemplo de NIST
- 11.5 µm/m/°C
- Utilice el coeficiente del material real, no el de este ejemplo por defecto
- Longitud y temperatura del ejemplo calculado por NIST
- 100 mm (4 in) a 23 °C
- Muestra una diferencia de +3 °C respecto de la referencia
- Resultado de expansión del ejemplo calculado por NIST
- 3.5 µm (equivalentes a 135 µin)
- Compare el desplazamiento térmico con la tolerancia de la característica geométrica y el presupuesto de incertidumbre
- Incertidumbre residual del ejemplo
- 0.3 µm (equivalentes a 12 µin)
- Muestra por qué no puede ignorarse la incertidumbre del coeficiente en una inspección de alta precisión
Definición de la geometría
- Modelo 3D de diseño asistido por computadora
- Plano 2D controlado
- Regla de revisión y archivo maestro
- Cotas básicas y esquema de tolerancias
Definición funcional
- Referencias geométricas del ensamble
- Características geométricas críticas para la función
- Contexto de las piezas acopladas y del sellado
- Prioridades de tolerancia de ingeniería
Definición de la inspección
- Método de medición
- Solicitud de inspección por muestreo o inspección total
- Campos del informe y trazabilidad
- Temperatura de referencia e incertidumbre
Factores de costo y plazo del mecanizado CNC automotriz
El precio depende del material, la condición del material en bruto, la geometría, el tiempo de máquina CNC, el acceso de las herramientas, la cantidad de montajes, la cantidad de piezas, las tolerancias, la inspección, el acabado y el alcance de la entrega. Tras revisar estos datos, presentamos una cotización para el proyecto y aplicamos los criterios de programación que figuran a continuación a la documentación de planos aprobada.
Factores que modifican la cotización
| Factor de costo o plazo | Por qué modifica la secuencia | Qué debe hacer el comprador antes de solicitar la cotización |
|---|---|---|
| Grado y condición del material | Cambian el precio del material en bruto, la maquinabilidad, el tratamiento térmico y el riesgo de desperdicio | Indique la norma, el grado, la condición y la regla de sustitución |
| Tolerancia crítica | Las tolerancias estrechas pueden exigir montajes controlados adicionales, estabilización térmica y más trabajo de medición | Distinga las características geométricas funcionales de la geometría general |
| Geometría compleja | Las piezas complejas pueden requerir ejes adicionales, herramientas de largo alcance, dispositivos de sujeción personalizados o electroerosión | Proporcione el modelo 3D nativo y vistas en sección |
| Cantidad y patrón de liberación | Las cantidades para prototipos, lotes piloto y producción recurrente distribuyen de manera distinta los costos de programación y de dispositivos de sujeción | Indique cada cantidad prevista en lugar de una sola estimación anual |
| Requisitos de superficies y bordes | La textura, el recubrimiento, el enmascarado y el desbarbado pueden añadir operaciones externas y transporte | Especifique el resultado requerido y su método de inspección |
| Alcance de la documentación de calidad | La trazabilidad del material, los datos medidos y los formularios del cliente añaden trabajo de preparación y revisión | Adjunte la lista de documentos requeridos a la solicitud de cotización |
| Alcance de entrega y condiciones comerciales | El embalaje, el flete, las aduanas y el punto de entrega modifican el costo total hasta destino | Indique el destino, la fecha objetivo y el Incoterm solicitado |
Nuestros criterios para cotizar y programar
| Etapa del proyecto | Nuestro criterio de trabajo | Punto de control |
|---|---|---|
| Revisión de la solicitud de cotización | El plazo de respuesta se confirma tras revisar la solicitud de cotización. | Un ingeniero revisa la documentación de planos y la evidencia solicitada. |
| Prototipo | El plazo de envío se indica en la cotización por escrito. | La programación comienza tras la aprobación del plano. |
| Lote pequeño | El plazo de envío se indica en la cotización por escrito. | La programación comienza tras la aprobación del plano. |
| Serie de producción | El programa de producción se indica en la cotización por escrito. | La cotización de su proyecto confirma el plazo real. |
| Cantidad por pedido | Nuestra cantidad mínima de pedido se define por proyecto. | La cantidad, los montajes y los requisitos de inspección se evalúan en conjunto. |
| Solicitud urgente | Podría haber disponibilidad para programar un pedido urgente; confirmamos su viabilidad tras revisar el plano y la capacidad. | No se reserva un espacio para pedidos urgentes antes de evaluar su viabilidad. |
Nuestras condiciones comerciales y de manejo de archivos
Archivos y confidencialidad
Aceptamos archivos STEP o IGES más un plano 2D con las dimensiones críticas. Puede solicitarse un acuerdo de confidencialidad antes de revisar los archivos.
Condiciones de pago y entrega
El método de pago, el anticipo, el plazo de pago del saldo, el Incoterm, el destino y la responsabilidad por el flete se confirman en la cotización por escrito.
Liberación del prototipo
Nuestro proceso incluye una revisión en la etapa de prototipo o lote piloto antes de iniciar una serie de producción, sujeta a la aprobación del plano y la cotización. Este punto de liberación vincula la revisión aprobada con la siguiente etapa de cantidad.
Documentos del pedido
Nuestra cotización o la orden de compra define el conjunto de documentos de inspección y del material. Por lo tanto, los registros solicitados de dimensiones, primera pieza de producción, material y trazabilidad se cotizan dentro del mismo alcance.
Comparar el menor precio unitario no es lo mismo que comparar el menor riesgo total
Los importes de las cotizaciones varían cuando los proveedores asumen distintas tolerancias, montajes, acabados o alcances documentales. Esa diferencia no puede compararse de forma justa hasta que cada proveedor exponga su plan de inspección y el alcance de su responsabilidad logística antes de que la cadena de suministro automotriz adjudique el pedido.
Requisitos de calidad automotriz y alcance documental específicos de cada proyecto
IATF 16949 es una norma de sistemas de gestión de calidad para el sector automotriz, pero una palabra clave o una frase publicitaria no constituye evidencia de certificación. Un sistema y una norma de calidad definidos por el comprador pueden establecer requisitos de gestión de calidad, aseguramiento de la calidad, prevención de defectos y mejora continua; documente las cláusulas aplicables y el alcance del certificado en lugar de considerar las buenas prácticas generales como evidencia de aceptación.
Datos sobre certificados y función del proveedor
- Norma requerida y requisito específico del cliente
- Entidad legal y planta de fabricación
- Alcance de procesos y productos
- Estado de la responsabilidad de diseño
- Función como fabricante de equipo original, proveedor de la cadena de suministro o proveedor del mercado de repuestos
Datos del plano y de aceptación
- Revisión controlada y responsable de los cambios de ingeniería
- Características geométricas críticas y especiales
- Requisitos de referencias, tolerancias y superficies
- Método de medición y criterio de aceptación
- Procedimiento de comunicación de no conformidades
Evidencia de producción solicitada
- Certificado del material y trazabilidad del lote
- Informe de la primera pieza de producción o de la muestra
- Informe dimensional con valores medidos
- Formularios del cliente y período de conservación
- Requisitos de embalaje e identificación
Documentos del programa del cliente
PPAP, APQP, el plan de control, FMEA, MSA y SPC no son denominaciones intercambiables. Identifique el nivel de presentación requerido, las plantillas, el responsable de aprobación y el plazo para que cada documento pueda incluirse en la evaluación de viabilidad y la revisión de la cotización.
Secuencia de evidencias para la solicitud de cotización automotriz
Aumentar la inspección no sustituye una definición controlada y no necesariamente es mejor cuando la aceptación sigue siendo ambigua. Esta secuencia de evidencias avanza desde el plano controlado hasta la definición del proceso, los resultados medidos y la decisión de liberación del comprador.
01
Jerarquía de planos, modelos y revisiones
02
Definición del material, la secuencia de fabricación y las características geométricas críticas
03
Datos medidos y registros de trazabilidad solicitados
04
Responsable de aprobación designado y estado de liberación
La calidad constante depende de que esos controles funcionen en conjunto. Afirmar que el mecanizado CNC garantiza el cumplimiento no equivale a una observación de auditoría ni corrige criterios de aceptación poco claros.
Cómo trabajamos: de la revisión del plano a la liberación de producción
Una discrepancia entre el plano y el modelo puede detener la programación o retrasar la entrega. Esta secuencia de revisión establece una única ruta de revisiones para el fabricante, el comprador y el equipo de mecanizado antes de la liberación.
Envíe el modelo 3D, el plano 2D, la revisión, el material, las cantidades, el destino de entrega y los informes de inspección o calidad solicitados.
Identificamos discrepancias entre el plano y el modelo, datos faltantes de roscas o acabados y características geométricas que requieren una decisión sobre referencias o tolerancias antes de programar.
Comparamos el torneado CNC, el fresado CNC, el mecanizado multieje, la electroerosión por hilo, el rectificado y los procesos auxiliares según el acceso de las herramientas y la continuidad de las referencias.
Nuestra cotización indica el proceso de fabricación, los supuestos, la cantidad, la documentación solicitada, el alcance del acabado y las condiciones de entrega.
La producción de prototipos, lotes piloto o series recurrentes comienza solo después de que el comprador acepte, mediante su proceso, los archivos, el alcance y el estado de los cambios aplicables.
Los cambios de geometría, material, secuencia de fabricación, alcance de la inspección o desviaciones autorizadas requieren la aprobación del responsable de los cambios antes de la liberación.
Decisiones de diseño que suelen reducir el trabajo evitable
| Característica geométrica de diseño | Qué especificar | Por qué ayuda |
|---|---|---|
| Esquinas interiores | Radio máximo funcional o espacio libre para la pieza acoplada | Permite usar una herramienta más resistente y reduce el tiempo innecesario de mecanizado con fresas pequeñas |
| Cavidades profundas | Profundidad requerida, acceso a las paredes y alivio admisible en las esquinas | Reduce la deflexión de las herramientas de largo alcance y las pasadas de acabado repetidas |
| Paredes delgadas | Condición de la pieza durante la inspección, libre y sujeta | Evita que la fuerza del dispositivo de sujeción se convierta en un criterio de aceptación implícito |
| Patrones de orificios | Referencia funcional y control de posición verdadera | Comunica la intención de ensamble con más claridad que las tolerancias de coordenadas inconexas |
| Textura superficial | Ra u otro parámetro requerido en la superficie funcional | Evita confundir una expectativa estética con un requisito de sellado o apoyo |
| Tolerancia general | Norma especificada y excepciones para características geométricas concretas | Concentra la precisión donde afecta el ajuste, la seguridad o la ingeniería de confiabilidad |
Revisión de piezas definidas por plano
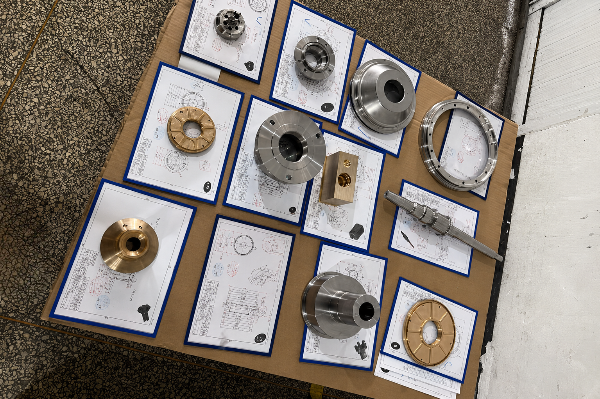
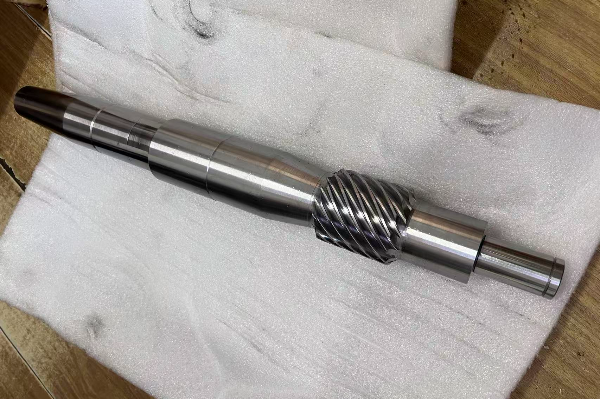
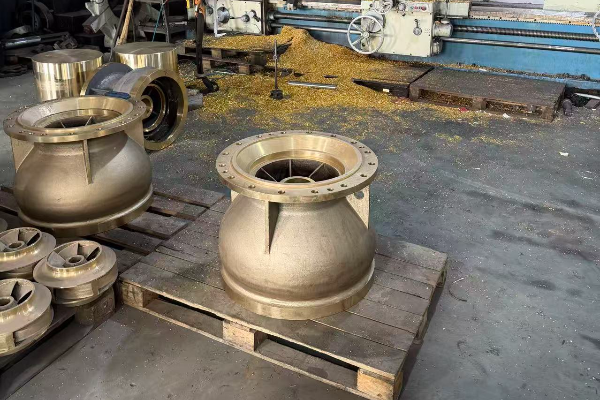
Las imágenes siguientes son ilustrativas y no demuestran titularidad, ubicación del taller, disponibilidad de equipos ni antecedentes de producción. Confirme la secuencia propuesta y la evidencia vigente para el pedido.
Referencias visuales
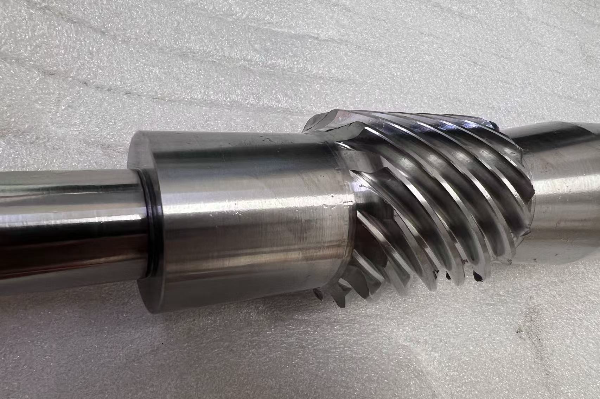
- Geometría de un eje helicoidal terminado, procedente de los trabajos generales de mecanizado de Zhenling.
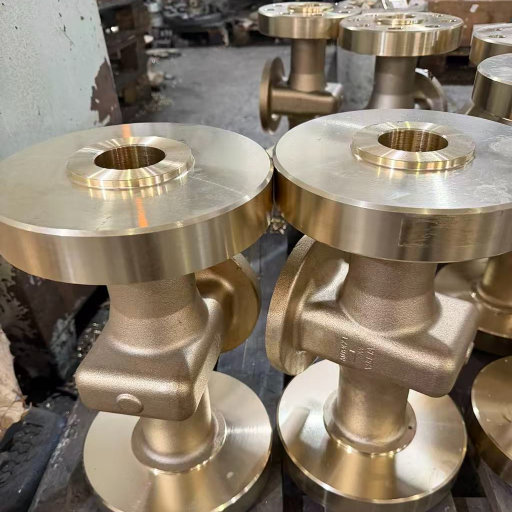
- Geometría de un cuerpo mecanizado y una cara de brida del conjunto de imágenes de fábrica proporcionado.
- Taller de Jiashan y equipos de torneado de gran tamaño utilizados para la fabricación general de piezas metálicas.
01
Dimensiones de las instalaciones
La información de la empresa proporcionada por el usuario indica una planta de 8,000 m² y un taller de 6,000 m² en Jiashan. Las afirmaciones sobre las dimensiones máximas que admiten las máquinas y los plazos aún requieren una revisión del proyecto.
02
Trayectoria de fabricación
Zhenling se fundó en 2006 y se centra en componentes metálicos no estándar fabricados a partir de planos o muestras. Las solicitudes de fabricación de piezas automotrices siguen el mismo proceso controlado de evaluación de viabilidad.
03
Orientación exportadora
Aquí no se indica ningún porcentaje de exportaciones. Especifique en la solicitud de cotización los requisitos automotrices del destino, los documentos de exportación, el embalaje y la responsabilidad de entrega.
Piezas que evaluamos para otras secuencias de producción
El mecanizado CNC ofrece flexibilidad para prototipos, piezas complejas y volúmenes bajos, pero no siempre es el proceso de fabricación de menor costo para todas las piezas de vehículos. Elegir una secuencia basándose solo en el tipo de máquina es un error; la alternativa adecuada depende de la geometría, la demanda, el costo del herramental, el material y el riesgo funcional.
SPEC-CTRL
REVISE LOS CONTROLES
Alta precisión solo donde la función la exige
«Alta calidad» no es una instrucción medible en un plano, y las piezas de vehículos de alto rendimiento no necesitan la tolerancia más estrecha posible en cada característica geométrica. Defina las tolerancias, las superficies y los controles de trazabilidad que protejan el ajuste, la seguridad, la transmisión de potencia, la gestión térmica, la eficiencia del combustible o la vida útil.
Herramientas de ingeniería para mecanizado CNC automotriz
-
verificador de solicitudes de cotización automotrices
Evalúe los requisitos de piezas automotrices personalizadas. Verifique al instante las tolerancias del material, la viabilidad de fabricación y las especificaciones precisas.
-
planificador de la secuencia de referencias geométricas
Planifique y verifique las estrategias de referencia geométrica. Asegure el cumplimiento riguroso de las tolerancias geométricas (GD&T) y la alineación geométrica de componentes mecanizados complejos.
-
comprobación de la expansión térmica
Calcule con precisión los cambios dimensionales en los rangos de temperatura de operación. Evite interferencias en los ajustes de componentes automotrices críticos sometidos a altas temperaturas.
Solicite una revisión del plano y una cotización del proyecto
Incluya la revisión de la pieza, el material y su condición, las cantidades de prototipos y pedidos recurrentes, las características geométricas críticas, los documentos de calidad requeridos, el destino y la fecha prevista. Usaremos estos datos para revisar la solución de mecanizado y preparar la cotización del proyecto.
Datos requeridos
- Modelo 3D y plano 2D controlado
- Grado y condición de suministro del material
- Cantidades de prototipos, lotes piloto y pedidos recurrentes
- Tolerancias críticas y referencias geométricas funcionales
- Requisitos de superficies, bordes y acabados
- Alcance de la inspección y la trazabilidad
- Requisitos de calidad específicos del cliente
- Lugar de entrega y fecha prevista
Preguntas frecuentes sobre mecanizado CNC automotriz
Solicite una cotización
01
¿Qué archivos debo enviar para solicitar una cotización de mecanizado CNC automotriz?
Envíe un modelo 3D en formato nativo o neutro, un plano 2D controlado, la revisión, el grado y la condición del material, las cantidades, el lugar de entrega y los documentos de inspección solicitados. El plano 2D debe indicar las tolerancias críticas, las referencias geométricas, las roscas, la textura superficial y cualquier norma que rija la aceptación.
02
¿Puede Zhenling revisar planos de piezas tanto para EV como para vehículos de combustión interna?
Sí, podemos revisar planos de piezas para EV, híbridos, ICE y el mercado de repuestos conforme a nuestras capacidades generales de torneado, fresado, mecanizado multieje, EDM, rectificado, mandrinado y taladrado. La viabilidad depende de las dimensiones reales, el material, la geometría, las tolerancias y el alcance de la documentación requerida, más que de la categoría del vehículo.
03
¿Cómo deben comparar los compradores a las empresas de mecanizado CNC automotriz?
Una máquina CNC utilizada en la industria automotriz es solo una categoría de equipo, mientras que “CNC automotriz” es un término de búsqueda amplio. Compare la entidad jurídica, la planta, la revisión del plano, los resultados de medición, el control de cambios y el alcance de la cotización para la pieza específica.
04
¿Cómo debe verificar un comprador la afirmación de un proveedor de contar con la certificación IATF 16949?
Solicite el número del certificado vigente, la entidad jurídica, la planta de fabricación y el alcance; luego verifique su estado en el portal oficial de validez de certificados de IATF. Si ISO 9001, IATF 16949 o los requisitos específicos del cliente rigen el pedido, adjúntelos a la solicitud de cotización en lugar de confiar en un logotipo.
05
¿Una máquina CNC de 5 ejes siempre ofrece la mejor secuencia de fabricación para una pieza automotriz?
No. Una máquina CNC de 5 ejes no siempre ofrece la mejor secuencia de fabricación: puede reducir los cambios de posición en geometrías complejas, mientras que una secuencia con palés de 4 ejes u horizontal puede ser más eficiente para el desbaste por lotes; el caso publicado en esta página registra 9 frente a 3 intervenciones del operador en dos secuencias de fabricación de culatas.[6]
06
¿Cómo afectan las tolerancias estrictas al precio y al plazo de entrega?
Las tolerancias estrictas pueden cambiar la máquina CNC, el montaje, la herramienta, el control ambiental, el método de inspección y el riesgo de piezas rechazadas. Use la referencia de 20 °C de ISO 1:2022 cuando corresponda y delimite las características geométricas críticas para que la geometría sin función crítica no quede sujeta al mismo nivel de precisión.
07
¿Qué documentos de inspección se pueden solicitar?
Indique en la solicitud de cotización los requisitos exactos de materiales, dimensiones, primera pieza de producción, trazabilidad y formularios del cliente. Para un plan de 3 etapas que abarque prototipos, lotes piloto y producción recurrente, defina qué informe se necesita en cada punto de liberación y quién lo aprueba.
08
¿Cómo se gestionan las cantidades de prototipos y de producción recurrente para piezas automotrices?
Indique por separado las cantidades de prototipos, lotes piloto y producción recurrente, ya que el esfuerzo de programación, preparación de dispositivos de sujeción e inspección se distribuye de manera distinta en cada etapa. Confirmamos la secuencia de fabricación y la cotización para las cantidades solicitadas después de revisar el plano.
09
¿Qué sucede cuando el modelo 3D y el plano 2D no coinciden?
La discrepancia debe resolverse antes de liberar el programa de la máquina CNC. Designe el documento maestro, emita una revisión controlada y registre la interpretación aprobada para que diseño, fabricación e inspección utilicen una misma fuente.
10
¿Puede utilizarse la misma secuencia de fabricación con máquina CNC desde la fabricación rápida de prototipos hasta la producción?
En algunos casos, pero el dispositivo de sujeción, la vida útil de la herramienta, la automatización, el muestreo y la capacidad pueden cambiar al aumentar el volumen. La secuencia de fabricación para producción debe revisarse de nuevo una vez aceptados los resultados de los prototipos y los lotes piloto, especialmente en componentes automotrices con características críticas.
11
¿Cuándo entregará Zhenling el precio y el plazo de entrega?
El tiempo de respuesta y el plazo de producción se confirman después de revisar los planos, la cantidad, la documentación solicitada y el alcance de la entrega. Las condiciones por escrito indican el cronograma aplicable para prototipos, lotes pequeños o producción.






