
Póngase en contacto con Zhenling

Actualizado en agosto de 2026
El mecanizado CNC de magnesio es viable, pero «magnesio» no es una receta de proceso. Todo plan transferible debe identificar la aleación y el temple, la condición del material en bruto, la operación, la herramienta y el estado del filo, la forma de las virutas, la sujeción de la pieza, el medio de mecanizado, el estado superficial y el método de inspección. Si cambia un solo campo, un resultado publicado quizá ya no responda a la pregunta real sobre la pieza.
Respuesta directa: Mecanice la aleación de magnesio especificada solo dentro de un marco documentado que abarque el material, el corte, el estado de las virutas, la seguridad en el lugar de trabajo y la inspección. Los parámetros publicados sirven como evidencia para el proyecto únicamente si la aleación, la herramienta, la operación, el medio, el método de prueba y los límites de aplicabilidad siguen correspondiendo.
Puntos clave
- El material en bruto sólido, las virutas gruesas, las partículas finas y el polvo corresponden a estados de evidencia distintos.
- Una fuerza de corte baja no demuestra que el riesgo del proceso sea bajo ni que la geometría liberada sea estable.
- Las temperaturas y los valores de desgaste de los estudios siempre deben vincularse con sus métodos de prueba.
- Si faltan campos para transferir un resultado, hay que validarlo; no se debe asumir un parámetro genérico.
Esta guía explica los mecanismos detrás de esos campos y presenta dos herramientas prácticas: El marco de riesgos del magnesio en 9 estados distingue el material en bruto sólido, las virutas, las partículas finas y el polvo antes de aplicar una declaración de seguridad; La ficha de evidencia de 6 campos, de la aleación a la aceptación permite evaluar si un estudio puede orientar una decisión sobre el plano o la inspección. El centro de aplicaciones de mecanizado CNC por industria ofrece más contexto sobre las aplicaciones. Este artículo no afirma que Zhenling tenga una capacidad, parámetro fijo, tolerancia, acabado, precio ni plazo de entrega determinados.
El magnesio es una familia de materiales, no un parámetro de mecanizado
La denominación «magnesio» identifica una familia de materiales, no una condición de corte completa. La designación de la aleación, el temple, la forma del producto, la secuencia de fabricación del material en bruto, la condición de suministro, la especificación aplicable y el certificado del material son campos de identificación independientes. Hasta conocerlos, no es responsable transferir una velocidad, un avance, un resultado de vida útil de la herramienta o una observación superficial.
| Campo de identificación | Qué permite establecer | Qué no permite establecer |
|---|---|---|
| Designación de la aleación | Familia química especificada, como AZ31B o AZ91D | El temple, el historial del material en bruto, la herramienta o los parámetros de corte |
| Temple y condición de suministro | Estado declarado del material al recibirlo | Comportamiento tras un historial térmico o de mecanizado distinto |
| Forma del producto y secuencia de fabricación | Fundido, conformado, lámina, placa, barra u otra forma controlada | Equivalencia entre materiales en bruto de distintas secuencias de fabricación |
| Especificación y registro | Documento, revisión y evidencia del lote que se deben verificar | Una receta universal de mecanizado CNC |
La diferencia se aprecia incluso en el directorio de normas ASTM para materiales no ferrosos. ASTM enumera documentos separados según la forma y el uso del producto de magnesio, incluidos B951-11(2025) y B296-20. Esos identificadores ayudan a quien gestiona el material a localizar el alcance controlado; el directorio público no convierte ninguno de los documentos en una tabla de corte. Use el marco general para seleccionar materiales para mecanizado CNC para organizar la pregunta sobre la aplicación. Aun así, la especificación aplicable y el registro del material suministrado deben consultarse en conjunto.
Tampoco se deben agrupar AZ31B y AZ91D solo porque ambas designaciones empiezan con «AZ». Una observación de torneado en seco de AZ31B, una de fresado de desbaste de AZ91D y un resultado de tratamiento superficial para otro estado del material responden a preguntas distintas. La identidad de la aleación acota la búsqueda. Para determinar si un resultado sirve al proyecto, deben estar completos todos los campos del marco de evidencia.
Tampoco se deben tratar el magnesio puro, el material en bruto conformado y una aleación fundida a presión como si fueran una misma condición de suministro. En textos comerciales se puede llamar al magnesio el metal estructural más ligero, pero «más ligero», «metal estructural» y «material liviano» son expresiones sobre aplicaciones, no campos del certificado. Las características del magnesio deben especificarse para cada aleación. La comparación entre magnesio y aluminio tiene la misma limitación: los resultados de aleaciones de aluminio no se convierten en evidencia de proceso para el magnesio.
Por qué el magnesio puede cortarse con facilidad sin que el proceso deba tomarse a la ligera
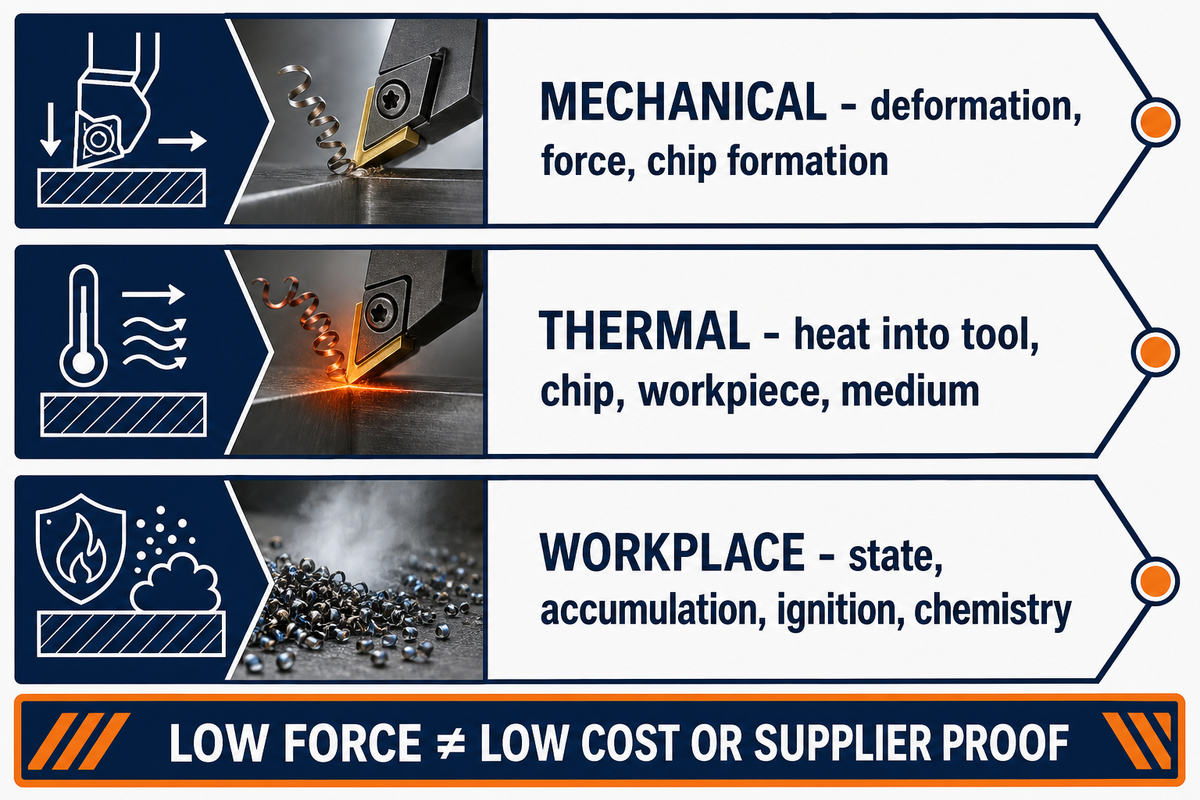
«Fácil de mecanizar» suele describir una parte de la respuesta mecánica al corte. No demuestra que estén controlados el calor, la acumulación de virutas, el estado de la herramienta, los cambios superficiales, la sujeción de la pieza ni los riesgos en el lugar de trabajo. La maquinabilidad y la seguridad del proceso coinciden en la zona de corte, pero ninguna sustituye a la otra.
La maquinabilidad ayuda a plantear preguntas
- ¿Cómo forma virutas la aleación especificada?
- ¿Hacia dónde se disipa el calor de corte en la zona de contacto?
- ¿Qué cambios aparecen primero en la superficie y el filo?
- ¿Qué observación conviene mantener constante?
La maquinabilidad no demuestra
- Que todas las aleaciones de magnesio usan una sola tabla de parámetros
- Que las virutas, las partículas finas y el material en bruto sólido comparten un mismo estado de riesgo
- Que una fuerza baja garantiza la estabilidad de una pared delgada
- Que un estudio autoriza un proceso de producción
La respuesta mecánica abarca la deformación, la fuerza, la formación de virutas y la manera en que un filo afilado cizalla la pieza. La respuesta térmica abarca la generación de calor y las vías por las que llega a la herramienta, las virutas, la pieza y el entorno del proceso. La respuesta química y en el lugar de trabajo abarca el estado del material, la acumulación, las posibles fuentes de ignición, la química del medio de mecanizado y los controles del sitio que rigen la operación. Una evaluación útil mantiene visibles las tres líneas de análisis.
También se habla del magnesio en relación con una alta resistencia en proporción a su masa, la relación resistencia-peso, la amortiguación de vibraciones, las estructuras automotrices y aeroespaciales, y las carcasas de dispositivos electrónicos. Estos son posibles contextos de diseño, no pruebas de que una aleación específica sea adecuada para una aplicación. Una fuerza de corte menor puede reducir una carga mecánica, pero no valida la integridad superficial, la seguridad contra incendios ni el tiempo total de mecanizado.
Esta distinción también evita atajos comerciales. Una fuerza de corte baja no demuestra que el costo del proyecto sea bajo, que el plazo de entrega sea corto ni que un proveedor sea adecuado. Para responder esas preguntas se necesitan el plano, la cantidad, la secuencia de fabricación del material, el plan de inspección y evidencia actual del proveedor. En una guía informativa, la afirmación defendible es más acotada: el magnesio se puede mecanizar, pero todo resultado relevante está sujeto a condiciones.
De la zona de cizallamiento a la viruta: adónde van el calor y la energía
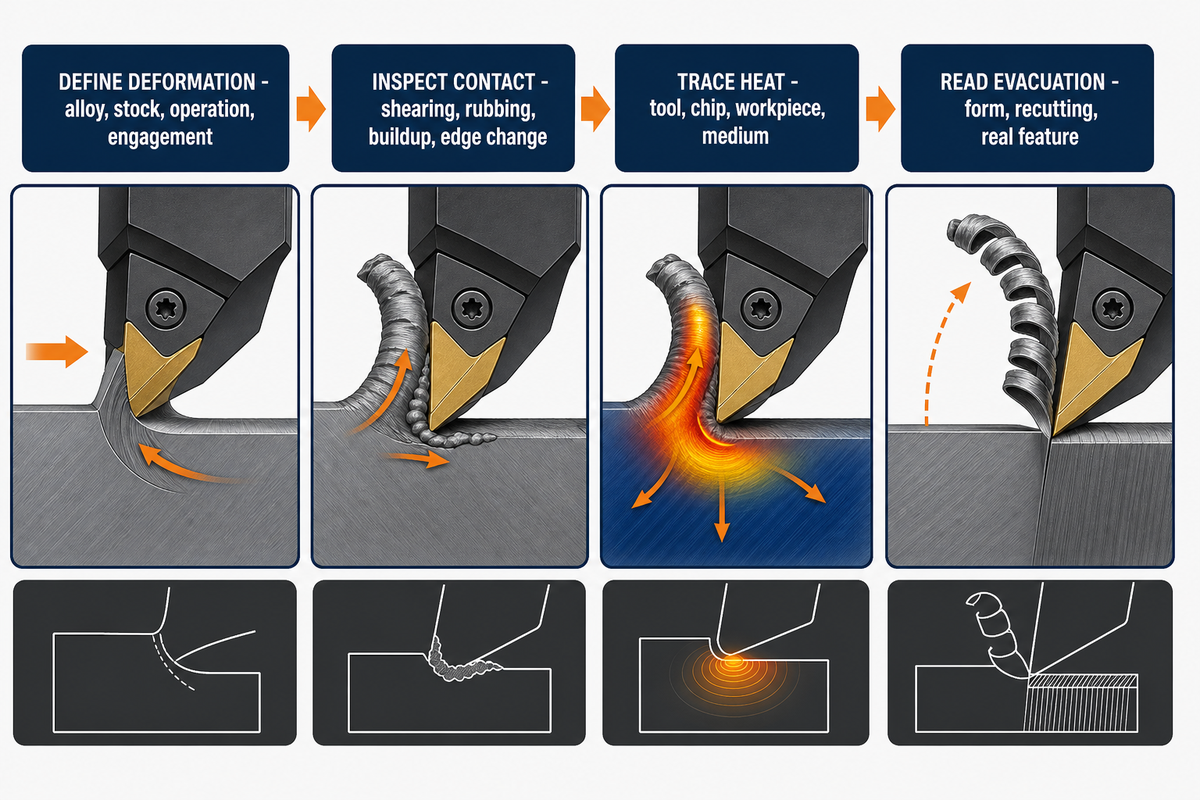
La energía de corte recorre una cadena: el material de la pieza se deforma, la viruta se desliza sobre la herramienta, el flanco puede rozar la superficie recién cortada y la viruta debe salir de la zona de contacto. La geometría del filo, el desgaste, el contacto de la herramienta, el espesor de viruta, su evacuación y el medio de mecanizado pueden modificar varios eslabones a la vez.
- Defina la deformación: registre la aleación, la condición del material en bruto, la operación y el contacto efectivo que generan la viruta.
- Inspeccione el contacto: distinga el cizallamiento efectivo del rozamiento, la acumulación de material o los cambios en el filo.
- Siga las vías del calor: considere la herramienta, la viruta, la pieza y el medio, en lugar de atribuirlo todo a un solo valor programado.
- Evalúe la evacuación: relacione la forma de la viruta y su recorte con la cavidad, el agujero, la pared o el corte abierto reales.
Un estudio de 2025 sobre fresado de desbaste en seco de AZ91D muestra por qué importa el marco de evidencia. En las pruebas se usaron fresas de carburo con ángulos de hélice de 20° y 50°, velocidades de corte de 400–1,200 m/min, avances por diente de 0.05–0.30 mm/tooth, una profundidad axial de 6 mm y un contacto radial de 14 mm. Son condiciones del estudio, no parámetros recomendados.
Ese artículo informó una temperatura promedio de 507.1 °C y una máxima de 515.1 °C para virutas producidas con un avance de 0.15 mm/tooth y una profundidad axial de 6 mm en una prueba de ignición con placa calefactora fuera de la máquina. Esos valores no eran temperaturas de la zona de corte. Omitir el método de prueba distorsionaría el significado de la evidencia y convertiría un experimento de ignición acotado en un falso umbral de mecanizado.
Si aparece una marca superficial, cambia la viruta o preocupa la temperatura, no cambie a la vez la velocidad, el avance, la herramienta y el medio. Registre el estado del filo y de las virutas; luego elija una observación que permita distinguir causas. El diagnóstico debe dejar el siguiente control claro, en vez de adivinar la causa raíz por la apariencia.
Al hablar del mecanizado CNC de magnesio, la precisión de los términos importa. «Mecanizado de magnesio» describe el sistema controlado completo, mientras que «fresado de magnesio» nombra una sola operación. Todo resultado obtenido mediante mecanizado CNC sigue requiriendo identificar el material y el estado de medición; el nombre del programa no aporta ninguno de esos datos.
El marco de riesgos del magnesio en 9 estados
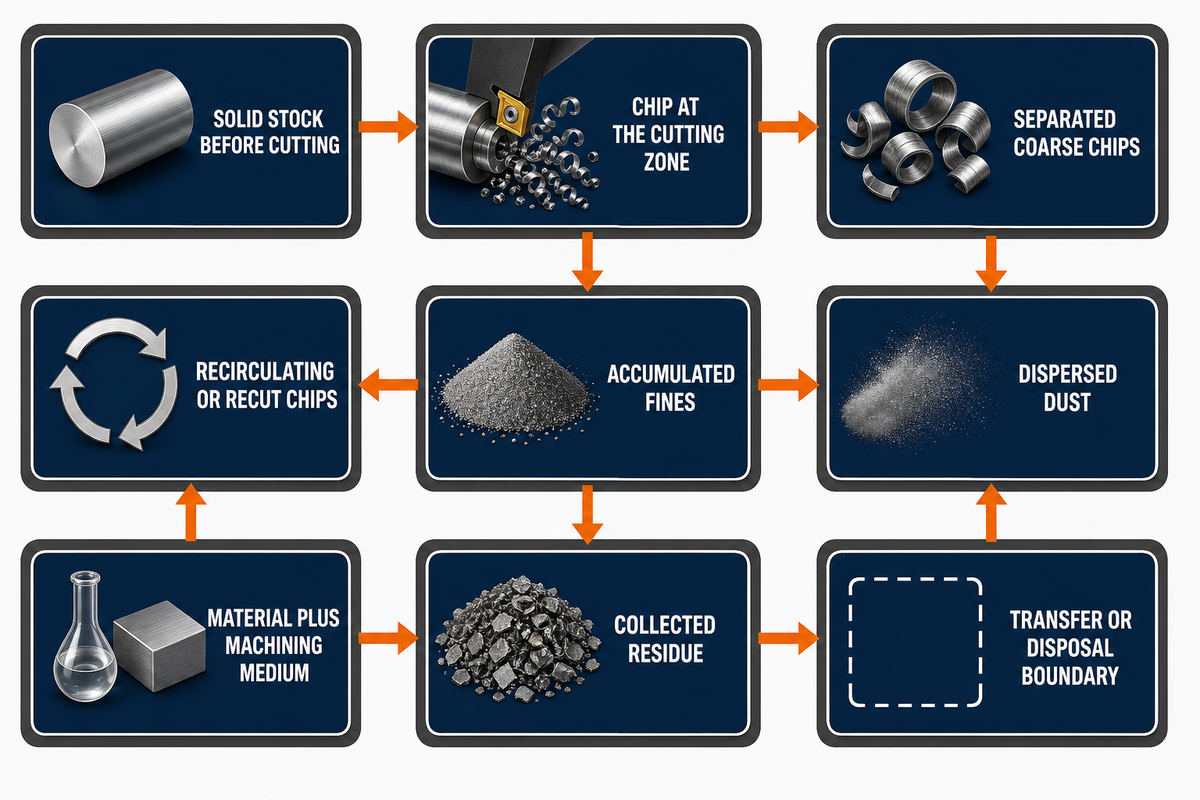
El marco de riesgos del magnesio en 9 estados clasifica el estado del material antes de aplicar una declaración de seguridad. El material en bruto sólido, las virutas gruesas, las partículas finas acumuladas, el polvo en suspensión y los residuos contaminados plantean preguntas distintas. Este mapa registra la vía de energía, la acumulación, las condiciones incompatibles, la persona responsable y el documento aplicable al lugar de trabajo, sin prescribir un procedimiento universal.
«Todo material combustible puede arder rápidamente cuando está finamente dividido». Administración de Seguridad y Salud Ocupacional de Estados Unidos, Polvo combustible: un peligro de explosión
| Material o transición | Vía de energía que se debe definir | Pregunta sobre acumulación o incompatibilidad | Responsable de la decisión y evidencia |
|---|---|---|---|
| Material en bruto sólido antes del corte | Manipulación, impacto y condición de recepción | ¿Qué operación controlada genera el siguiente estado? | Responsables del material y del proceso; registro de identificación |
| Viruta en la zona de corte | Cizallamiento, fricción y calentamiento local | ¿Cómo sale la viruta de la zona de contacto? | Responsable del proceso; evaluación de la operación y la trayectoria de las virutas |
| Virutas gruesas separadas | Calor residual y fuentes de energía cercanas | ¿Adónde van las virutas, dónde se enfrían y dónde se acumulan? | Responsables de producción y seguridad; evaluación del estado de recolección |
| Virutas recirculadas o recortadas | Contacto repetido con la herramienta y la superficie | ¿La característica geométrica real puede atrapar o desviar las virutas? | Responsable del proceso; observación de la evacuación |
| Partículas finas acumuladas | Fuentes de ignición y perturbación local | ¿Dónde pueden acumularse los materiales finamente divididos? | Responsable de seguridad del sitio; evaluación actual de peligros |
| Polvo disperso | Ignición, dispersión y confinamiento | ¿Puede quedar material en suspensión en una zona confinada? | Responsable de seguridad del sitio; documento aplicable al lugar de trabajo |
| Material y medio de mecanizado | Contacto térmico e interacción química | ¿Cuál es el medio exacto, su condición y el fundamento de compatibilidad? | Responsables del proceso y la seguridad; evidencia actual del producto y del sitio |
| Residuos recolectados | Manipulación, traslado y fuentes de energía cercanas | ¿Cómo se identifican y separan los estados? | Responsable del sitio; procedimiento aprobado de orden, limpieza y almacenamiento |
| Límite de traslado o eliminación | Traslado entre personas, zonas o recipientes | ¿Cambian la persona responsable o la condición del material? | Responsable del sitio; procedimiento aprobado de traslado, eliminación y emergencia |
La química del medio de mecanizado merece una fila propia. Un resumen de 2003 de JSME examinó la generación de hidrógeno al mecanizar una aleación de magnesio en varios medios, por lo que la química del medio constituye una variable independiente. Esto no respalda una regla universal de «húmedo» o «seco». Del mismo modo, las pautas públicas de OSHA ofrecen ejemplos específicos para metales finamente divididos, y su apéndice de protección contra incendios incluye limitaciones generales y contexto sobre instalaciones diseñadas para procesar magnesio. Convertir una sola oración en un procedimiento de taller dejaría fuera su alcance.
Las páginas públicas de desarrollo de NFPA muestran que NFPA 484 se integró en la edición 2025 de NFPA 660. Se trata de una actualización en la identificación del documento, no de una prueba de que una instalación cumpla sus requisitos. Los responsables calificados del sitio deben determinar cuál es la norma vigente aplicable, los requisitos locales, la evaluación de peligros, la capacitación, el orden y la limpieza, el almacenamiento, la eliminación y el plan de emergencia. Este artículo no incluye instrucciones sobre refrigerante, extinción, limpieza ni emergencias.
Límite del lenguaje de seguridad: En los resultados de búsqueda pueden aparecer frases como «inflamable», «chispa», «incendio de magnesio», «incendio de clase D», «extintor para incendios de clase D», «incendio de tipo D», «a base de agua», «las virutas están húmedas», «sistema para retirar virutas», «evite ángulos de incidencia reducidos» y «producción segura». Ninguna de esas frases constituye un procedimiento en esta guía.
Al trabajar con magnesio, cada taller de mecanizado debe distinguir las virutas y el polvo de magnesio del material en bruto sólido. No debe suponer que un estado es difícil de encender porque otro haya parecido estable en una prueba. La seguridad contra incendios, la selección de extintores, la compatibilidad del medio, el orden y la limpieza, y la respuesta ante emergencias corresponden a la evaluación vigente del sitio y al responsable calificado.
La geometría de la herramienta y el estado del filo cambian la vía del calor
Un filo afilado, la geometría positiva, el ángulo de incidencia, el material de la herramienta, el recubrimiento, la excentricidad y el desgaste influyen en cómo se cizalla el magnesio y cuánto contacto se convierte en rozamiento. Ninguno es una solución aislada. Un diagnóstico útil relaciona cada señal visible con causas posibles y con una observación que permita distinguirlas.
| Señal | Causas posibles | Observación que permite distinguirlas |
|---|---|---|
| Cambio en el desgaste del flanco | Carga sobre el filo, rozamiento, excentricidad, contacto de la herramienta y estado del material | Registre la tendencia y la ubicación del desgaste en un intervalo de corte definido |
| Rayas o manchas en la superficie | Acumulación de material, recorte de virutas, daño del filo y soporte | Compare el estado del filo y las virutas antes de cambiar la trayectoria |
| Cambio en la forma de las virutas | Velocidad, avance, desgaste del filo, operación y acceso del medio | Mantenga constante el estado de la herramienta e inspeccione la trayectoria real de evacuación |
| Rebaba o daño en la salida | Estado del filo, soporte en la salida, trayectoria de la herramienta y geometría local | Compare la misma característica geométrica de salida manteniendo constante el soporte |
Un estudio de torneado en seco de AZ31B usó una plaquita de carburo con recubrimiento a 65–115 m/min, 0.1–0.2 mm/rev y una profundidad de corte de 0.5–1.0 mm. El desgaste informado en el flanco osciló entre 89.56 y 299.34 µm según las condiciones de prueba. Como el registro público consultado no especificaba la condición de suministro del material, incluso un valor preciso en micrómetros sigue siendo evidencia incompleta.
En vez de identificar el menor valor de desgaste informado en el artículo de prueba, conserve todo el marco de evidencia: aleación, condición de suministro, herramienta, operación, contacto, intervalo, medición del desgaste y método de medición. Si cambia cualquiera de estos campos, use el artículo publicado para plantear preguntas, no como una hoja de preparación lista para producción.
En recomendaciones públicas de mecanizado aparece la frase «evite ángulos de incidencia reducidos», pero no define una herramienta. Antes de transferir una afirmación sobre la geometría, se deben registrar en conjunto el ángulo de incidencia, el ángulo de desprendimiento, la preparación del filo, el material, el recubrimiento, la excentricidad, el contacto de la herramienta y el estado de desgaste.
El fresado, el torneado y la fabricación de agujeros revelan distintas señales de falla
En el fresado el contacto se interrumpe; el torneado puede generar virutas más continuas, y la fabricación de agujeros encierra el filo y la trayectoria de evacuación. Estas mecánicas cambian las observaciones útiles. Un resultado de una operación no debe aplicarse a otra a menos que la herramienta, el contacto, el soporte, la trayectoria de las virutas y el resultado medido sean comparables.
| Operación o estado | Mecanismo que se debe conservar | Señal útil | Criterio para detener la transferencia |
|---|---|---|---|
| Fresado frontal | Entrada y salida interrumpidas, y contacto cambiante entre dientes | Desgaste de cada filo y patrón superficial | Cambios en la trayectoria, la plaquita o el contacto |
| Fresado periférico | Contacto radial y axial a lo largo de la trayectoria de la herramienta | Carga en las entradas, salidas y esquinas | Cambios en el soporte de la pared o en el contacto |
| Fresado de ranuras o cavidades | Trayectoria de virutas confinada y posibilidad de recortarlas | Evacuación, retorno de virutas y marcas en la pared | Cambios en la profundidad, el acceso o la forma de la cavidad |
| Torneado | Contacto continuo, rotura de viruta, diámetro y soporte | Ubicación del desgaste, forma de las virutas y tendencia del acabado | Cambios en la plaquita, el diámetro o la condición del material |
| Entrada de la broca | Centrado inicial, soporte y contacto del filo | Marca de entrada, tendencia de la fuerza y evidencia de excentricidad | Cambios en la geometría de entrada o el soporte |
| Taladrado de agujeros profundos | Empuje, evacuación por las ranuras y acceso según la profundidad | Acumulación de virutas, método para medir la temperatura y diámetro | Cambios en la profundidad, la geometría de la broca o el acceso |
| Salida de la broca | Soporte restante y geometría de salida | Filo de salida, rebaba y acabado local | Cambios en el espesor de la pared o el soporte de salida |
| Fresado helicoidal de agujeros | Trayectoria orbital y evacuación interrumpida | Fuerza, método para medir la temperatura, tamaño de viruta, diámetro y acabado | Cambios en la herramienta, la trayectoria orbital, la característica geométrica o el marco del estudio |
| Liberación tras el corte | Retiro de la sujeción del dispositivo después de la operación | Característica geométrica y referencia en estados con soporte y liberados | Cambios en la sujeción de la pieza o el estado de medición |
Una comparación de 2021 entre taladrado y mecanizado en seco de AZ31 empleó una broca de dos filos de 11.5 mm para el taladrado convencional y una fresa de carburo sólido de 8 mm para el fresado helicoidal de agujeros. El resumen informa diferencias direccionales en fuerza, temperatura, precisión del diámetro, acabado superficial y evacuación de virutas. No establece una regla universal de superioridad, ya que las herramientas y las mecánicas eran distintas y el resumen público no proporciona todos los valores de resultados. Otra comparación entre fresado, torneado e inspección del plano explica la diferencia general entre secuencias de fabricación sin convertir este estudio sobre AZ31 en un parámetro de taller.
¿Cómo se puede mecanizar magnesio de forma segura?
Comience por definir la aleación exacta y la condición de suministro; luego trace cada transición del material en bruto sólido a las virutas, las partículas finas, el polvo y los residuos recolectados. Registre la operación, la herramienta y el filo, el medio de mecanizado, el confinamiento, la trayectoria de evacuación, los puntos de acumulación y las posibles fuentes de energía. Una evaluación de riesgos vigente del sitio debe determinar los controles, el orden y la limpieza, el almacenamiento, la eliminación, la capacitación y la respuesta ante emergencias, de acuerdo con los requisitos aplicables.
Los estudios de mecanizado publicados solo pueden explicar mecanismos dentro del marco de sus pruebas. No pueden aprobar un procedimiento para una instalación. Antes de cambiar un parámetro, confirme que se conozcan el estado del material y la persona responsable de la decisión, y que el procedimiento del lugar de trabajo cubra la operación real.
Las paredes delgadas pueden moverse cuando la herramienta deja de cortarlas
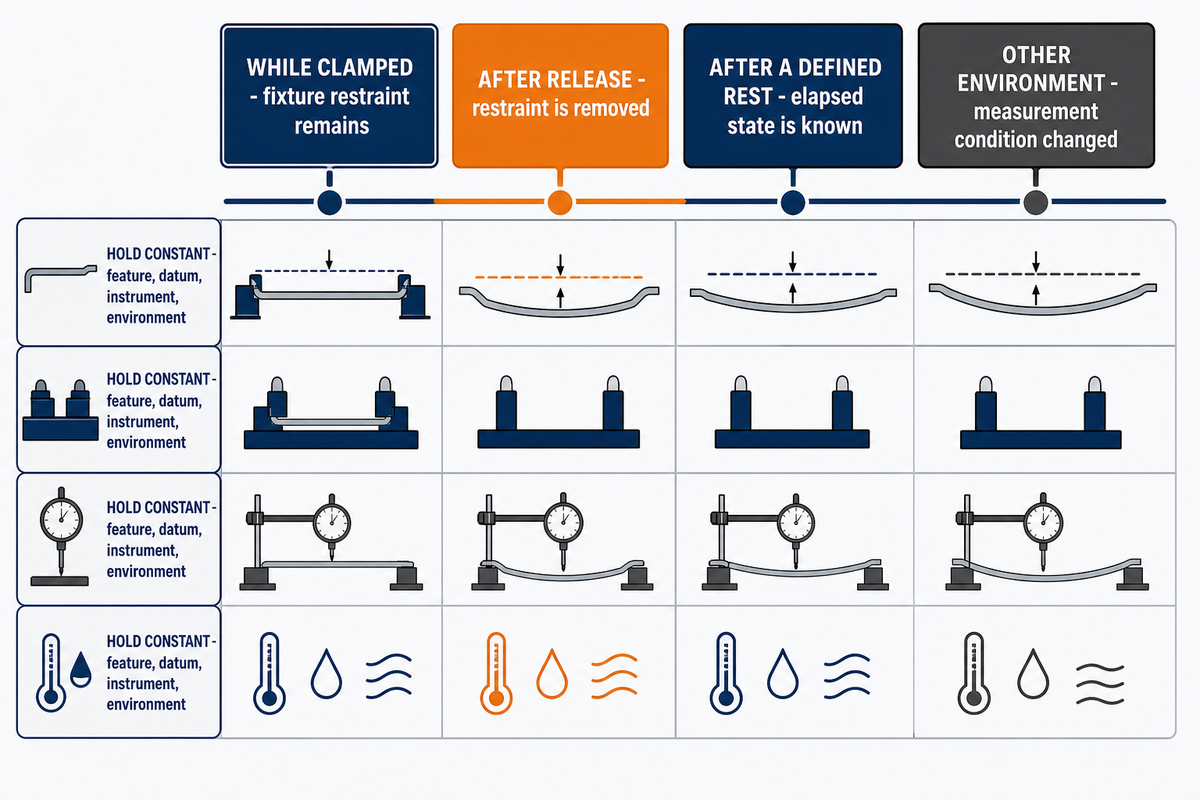
Una característica geométrica de magnesio puede arrojar mediciones distintas mientras está sujeta, justo después de liberarla, tras un período de reposo definido o en otro entorno de medición. Estas observaciones de la operación, la herramienta y el estado de las virutas también influyen en la secuencia de medición. Entre los factores posibles están la carga de corte, el calor local, la sujeción del dispositivo, el equilibrio del material retirado y las tensiones residuales tras la liberación. La precisión de la máquina por sí sola no explica la secuencia.
En un estudio de 2023 sobre fresado de AZ31B y tratamiento posterior, las 14 piezas de prueba presentaron cambios medidos en la tensión residual superficial de 19.31–50.52 MPa después de las condiciones seleccionadas de recocido para alivio de tensiones internas; se informaron reducciones de 56.14–67.29%. Esos valores muestran que el estado de mecanizado y el tratamiento posterior pueden afectar la superficie medida. No predicen el movimiento de una pared, autorizan un ciclo de recocido ni establecen una tolerancia.
- Corte con sujeción: registre el patrón de material retirado, el soporte, la herramienta y el estado de la característica durante el mecanizado.
- Pieza liberada: vuelva a medir la característica especificada y la referencia declarada una vez retirada la sujeción del dispositivo.
- Reposo o entorno definidos: registre el tiempo transcurrido y las condiciones de medición, sin inventar un período de espera universal.
- Estado de aceptación: relacione el resultado con el plano, el método, la regla de muestreo y el criterio aprobado.
Mantenga constantes la característica geométrica, la referencia, el instrumento y el entorno al comparar de manera útil los estados declarados. Si la herramienta cambió al mismo tiempo que la estrategia de sujeción, no se puede atribuir la causa a ninguno de los dos. Si el artículo estudió la tensión residual, pero el proyecto plantea una pregunta sobre el movimiento dimensional, la falta de un vínculo causal debe quedar visible. La disciplina basada en el plano también se aplica en una guía de fabricabilidad para mecanizado CNC, donde se resuelven las suposiciones sobre geometría e inspección antes de la liberación.
Las superficies recién cortadas cambian lo que debe evaluarse después del mecanizado
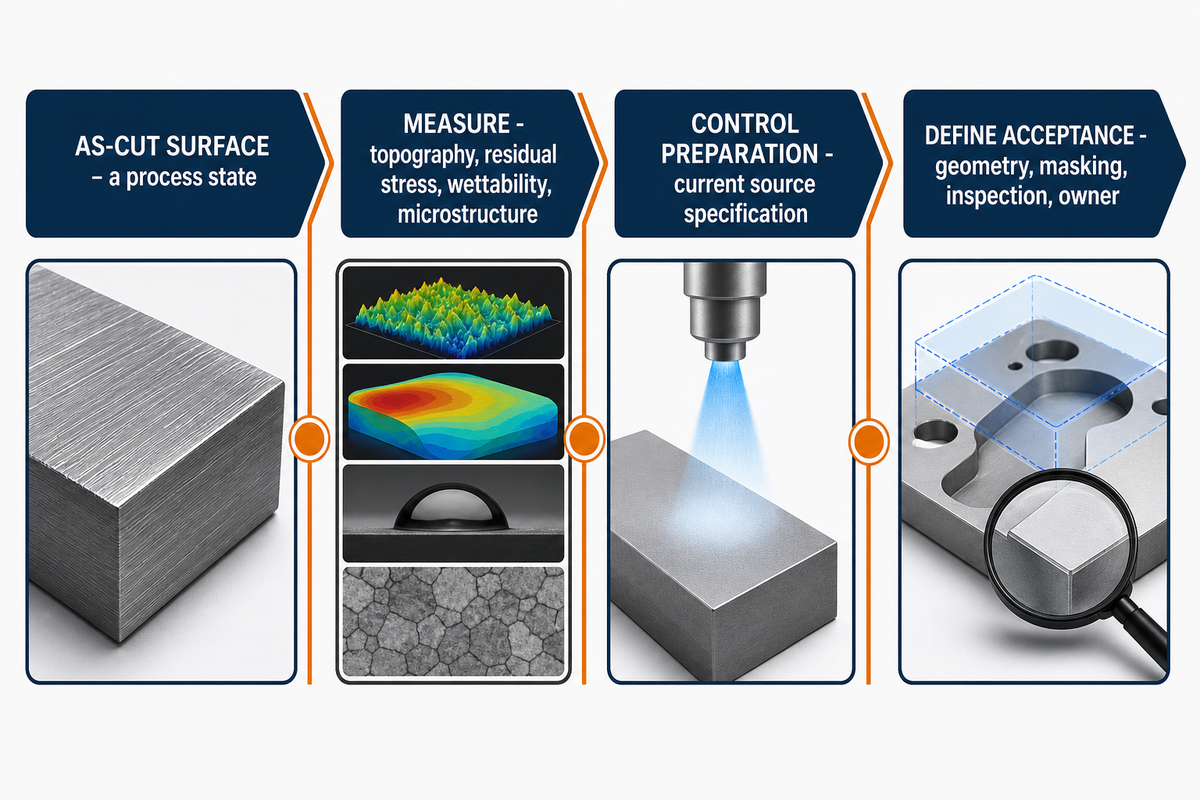
Una superficie de magnesio recién mecanizada representa una condición del proceso, no simplemente un objetivo de color o rugosidad. La aleación, el medio de mecanizado, la topografía, las tensiones residuales, las capas transformadas, la contaminación, el tiempo transcurrido, la geometría, el entorno de servicio y la especificación de acabado pueden formar parte de la evidencia posterior.
Un registro de ORNL sobre un estudio de CIRP en AZ31 describe mediciones de la topografía superficial, las tensiones residuales, la humectabilidad, la microestructura y la profundidad de la capa transformada después del mecanizado. En sus pruebas de corrosión se utilizó un entorno in vitro similar al humano y se incluyó una condición criogénica con baja velocidad de avance. El alcance del estudio es valioso porque identifica variables superficiales medibles; no constituye una recomendación general sobre resistencia industrial a la corrosión ni una regla para seleccionar acabados.
ASTM incluye públicamente D1732-03(2023) como prácticas para preparar superficies de aleaciones de magnesio antes de pintarlas. El catálogo establece la identidad y la revisión del documento, pero no todas las instrucciones controladas ni demuestra que pintar sea lo adecuado para una pieza. Un plan para las etapas posteriores aún requiere la aleación exacta, las condiciones de servicio, la especificación de acabado vigente, la condición de limpieza y manipulación, la geometría, el enmascarado, la inspección y un responsable del proceso.
Es aquí donde falla la indicación «aplique un recubrimiento más adelante». Omite la condición del material antes del tratamiento, la secuencia de preparación controlada, el requisito funcional y la prueba de aceptación. Una guía puede identificar esas interfaces. Los acabados disponibles y los compromisos de desempeño siguen siendo cuestiones comerciales específicas del plano.
El recubrimiento en polvo y otros acabados superficiales pueden figurar en la especificación de un proyecto, pero ninguno es una etapa posterior universal al mecanizado. La preparación definida por la fuente, la química, la geometría, el enmascarado, el entorno de servicio y la prueba de aceptación deben seguir vinculados a la secuencia elegida.
La matriz de evidencia de 6 campos, desde la aleación hasta la aceptación
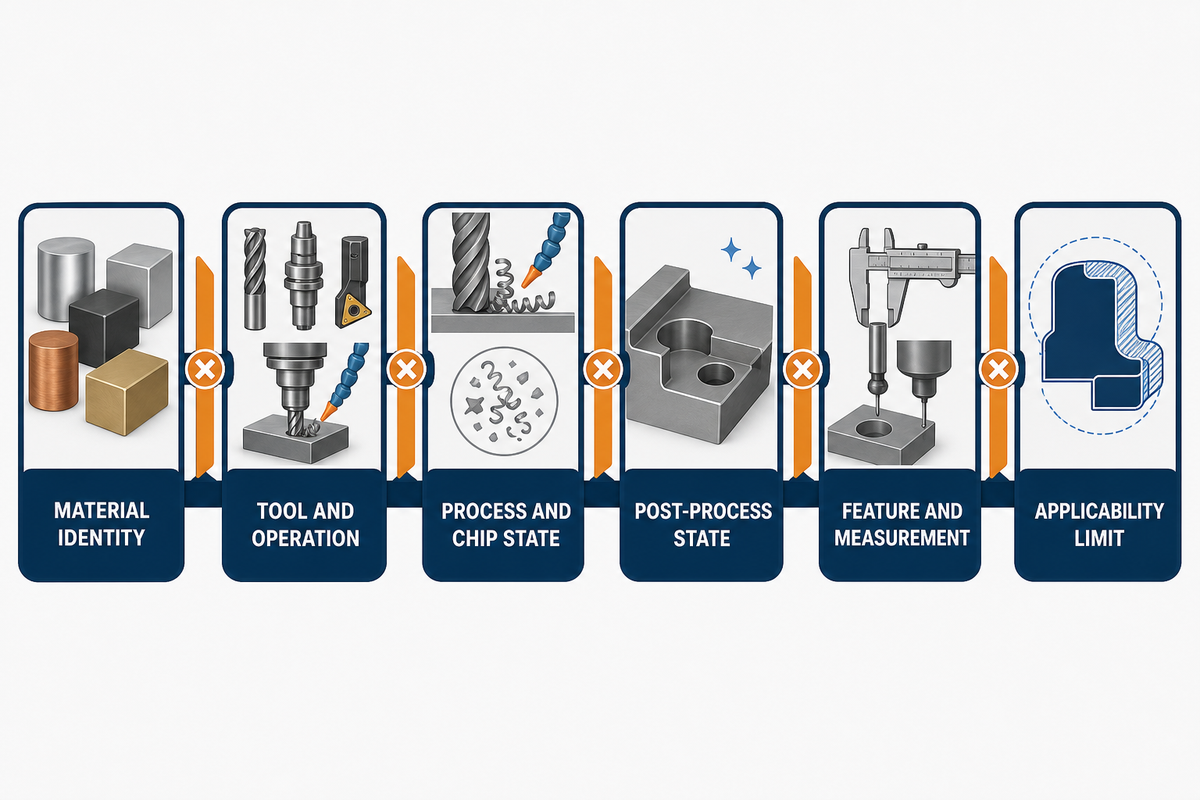
La matriz de evidencia de 6 campos, desde la aleación hasta la aceptación verifica si los seis campos se conservan desde una fuente hasta un proyecto. Un valor con unidades no constituye evidencia sólida si faltan la aleación, la herramienta, el proceso, la condición posterior al proceso, la magnitud medida o el límite de aplicabilidad. Cualquier campo vacío impide la transferencia automática.
| Campo | Registro de la fuente | Comparación con el proyecto | Condición que impide la transferencia |
|---|---|---|---|
| 1. Identidad del material | Aleación, temple, forma del producto y condición del material en bruto | Certificado y sustitución aprobada | «Magnesio» genérico o secuencia diferente |
| 2. Herramienta y operación | Material, geometría y condición de la herramienta; fresado, torneado o mecanizado de orificios | Herramienta, característica geométrica, trayectoria y acceso reales | La operación o la condición del filo es diferente |
| 3. Proceso y condición de la viruta | Velocidad, base del avance, contacto de la herramienta, medio y forma de la viruta | Montaje definido y secuencia de evacuación | Hay unidades, pero falta la base o la condición |
| 4. Condición posterior al proceso | Tal como se cortó, tratado, preparado, recubierto u otro estado declarado | Secuencia real y especificación controlada | Se aplica el resultado de un tratamiento a una pieza tal como se cortó |
| 5. Característica geométrica y medición | Característica geométrica, referencia, método, entorno y tiempo transcurrido | Magnitud indicada en el plano y plan de inspección | Punto final diferente o condición de medición indefinida |
| 6. Límite de aplicabilidad | Exclusiones del estudio, incertidumbre y variables no resueltas | Lo que el proyecto aún debe validar | Se omite la limitación de la fuente |
Aplique la matriz al ejemplo de AZ91D. Los valores 507.1 °C y 515.1 °C solo conservan su significado si se vinculan con el método de ensayo en placa de calentamiento fuera de la máquina, las virutas de la condición de fresado indicada y el rango de prueba del artículo. No pueden convertirse en límites de la zona de corte. Aplíquela al resultado de AZ31B: los valores 19.31–50.52 MPa y 56.14–67.29% deben seguir vinculados a 14 piezas de prueba, a las condiciones de fresado y tratamiento seleccionadas y a una medición de tensiones residuales superficiales. No pueden convertirse en una tolerancia para paredes delgadas.
Una verificación compacta de la transferencia conserva los valores por separado: la fuente sobre AZ91D inició su rango probado de velocidad de corte en 400 m/min y comparó herramientas con ángulos de hélice de 20° y 50° y un contacto radial de 14 mm; la fuente sobre AZ31B acotó el desgaste reportado entre 89.56 µm y 299.34 µm. Estas cifras mejoran la trazabilidad, pero no autorizan parámetros.
20°ángulo de hélice estudiado
50°ángulo de hélice estudiado
507.1 °Cpromedio del ensayo en placa fuera de la máquina
515.1 °Cmáximo del ensayo en placa fuera de la máquina
La matriz es útil para los equipos de calidad, producción y compras, así como para los responsables del proyecto, porque pone de manifiesto distintas brechas. Calidad detecta una magnitud medida indefinida. Producción identifica una herramienta o trayectoria de viruta diferente. Compras ve que el registro del material está incompleto. El responsable del proyecto identifica dónde termina la literatura y dónde debe comenzar una validación controlada del proyecto. Un campo vacío no significa un fallo; plantea con franqueza una cuestión de aceptación.
La misma regla distingue la evidencia sobre metales de la orientación sobre el mecanizado de plásticos, y las piezas de magnesio acabadas de las probetas tal como se cortaron. Si una fuente estudió otra familia de materiales, otra condición posterior al proceso o una característica geométrica diferente, la similitud no puede reemplazar el campo de evidencia faltante.
Conclusión clave
Un valor de mecanizado de magnesio solo se transfiere si se mantienen vinculados el material, la herramienta, la operación, la condición de la viruta y el medio, la condición posterior al proceso, la característica geométrica, la medición y los límites de la fuente.
Dónde termina la orientación general y comienza la evaluación del proyecto
La orientación general deja de ser suficiente cuando la respuesta depende de un plano real, la aleación y el temple, la secuencia de suministro del material en bruto, una característica geométrica, la cantidad, los entregables de inspección, las condiciones de servicio o los procedimientos de la planta. Esos límites del material y de la medición definen el alcance antes de hablar de cualquier compromiso específico del plano. Esta guía puede organizar esas incógnitas, pero no puede garantizar un proceso, una tolerancia, un acabado, un plazo, un precio ni la liberación para producción.
Conserve la brecha de evidencia en vez de copiar un parámetro: la revisión del plano, el registro del material, la característica geométrica crítica y la referencia, la operación, la herramienta y la condición de la viruta, la sujeción de la pieza, la condición posterior al proceso, el método de medición y el límite de aplicabilidad no resuelto. La consulta informativa «cómo mecanizar magnesio» corresponde aquí, mientras que búsquedas literales como «Mecanizado CNC de magnesio cerca de mí», «Máquina de mecanizado CNC de magnesio» y «Costo del mecanizado CNC de magnesio» indican interés en proveedores, equipos o precios. Para continuar con el aspecto comercial, revise los requisitos específicos del proyecto para el mecanizado de magnesio. Esa página aborda los servicios de mecanizado de magnesio y las cotizaciones; el marco general de servicios de mecanizado CNC cubre el proceso comercial más amplio. Este artículo sigue siendo una guía educativa sobre evidencia.
Solicite una evaluación del proyecto basada en el plano
Preguntas frecuentes
El alcance de la evaluación del proyecto basada en el plano también explica por qué cada respuesta depende de las condiciones del material y del proceso, y de la evidencia disponible.
Si el magnesio puede ser peligroso, ¿por qué mecanizarlo?
El magnesio se mecaniza cuando la aleación y la aplicación definidas justifican una secuencia controlada, y se evalúan en conjunto la condición de la viruta, la trayectoria del calor, los riesgos laborales y la evidencia de inspección.
Los diseñadores pueden valorar su baja densidad, las posibilidades de una alta relación entre rigidez y peso, su capacidad de amortiguamiento u otra propiedad específica de una aleación. Esas ventajas corresponden al material y la aplicación exactos; no eliminan la cuestión del proceso. El material en bruto sólido, las virutas calientes, los finos acumulados y el polvo no son evidencias intercambiables. Por tanto, la selección requiere tanto una justificación funcional del material como una evaluación documentada de los riesgos del proceso. La etiqueta genérica «metal ligero» no permite establecer ninguna de las dos, y un artículo informativo no puede aprobar los controles de seguridad de la planta.
¿Por qué es peligroso el magnesio?
El peligro pertinente cambia según la forma del material, la trayectoria de la energía, la acumulación, las condiciones del entorno y los controles de la planta que rigen cada transición desde el material en bruto sólido hasta el material fragmentado.
Una pieza sólida terminada y el material de proceso finamente dividido requieren análisis diferentes. La aleación, el área superficial, el tamaño de las virutas o el polvo, la temperatura, la cantidad, la dispersión, el confinamiento, las posibles fuentes de ignición y la interacción con el medio de mecanizado pueden cambiar el análisis. Una evaluación útil determina qué condición está presente, cómo la operación genera la siguiente, dónde puede acumularse material, qué incompatibilidades deben evaluarse y qué procedimientos vigentes de la planta y requisitos aplicables rigen el trabajo. No debe sustituir esa evaluación por un consejo genérico sobre extinción o almacenamiento.
¿Se puede alear el magnesio con otros metales para el mecanizado CNC?
Sí. Los materiales de magnesio comerciales son sistemas de aleación, pero la adición de otros elementos no crea una receta de mecanizado común; la designación, el temple, la secuencia de suministro del material en bruto, la operación y la medición siguen siendo campos de evidencia independientes.
La adición de elementos de aleación permite obtener distintos perfiles mecánicos, de fundición, conformado, corrosión y servicio. Un resultado de mecanizado aún requiere la designación exacta, el temple, la forma del producto, la secuencia de suministro del material en bruto y la condición de suministro. Los datos de torneado de AZ31B no deben convertirse en orientación de fresado para AZ91D solo porque ambas sean aleaciones de magnesio. Mantenga vinculados a cualquier resultado el certificado, la especificación de la fuente, la herramienta, la operación, el medio y el método de medición; después, valide las brechas específicas del proyecto.
¿Qué consideraciones especiales de almacenamiento requieren las piezas de magnesio?
El almacenamiento debe basarse en la forma exacta del material y en los procedimientos aprobados de la planta, porque las piezas terminadas, las virutas, los finos, el polvo y los residuos contaminados no comparten una misma condición de manipulación.
Las piezas terminadas, el material en bruto sólido y limpio, las virutas calientes, húmedas o secas, los finos, el polvo y los residuos contaminados no deben tratarse como si requirieran una sola instrucción. Identifique la condición, la cantidad, la contaminación, el contenedor o el área, las fuentes de energía cercanas y las transiciones que genera la manipulación. Los responsables calificados de la planta deben aplicar la evaluación de riesgos vigente, los requisitos aplicables y los procedimientos aprobados de orden y limpieza, segregación, almacenamiento, eliminación y emergencia. Esta guía no propone deliberadamente una configuración de almacenamiento universal.
¿Por qué pueden no ser transferibles los datos de mecanizado de una aleación de magnesio a otra?
La transferencia falla cuando cambian las condiciones del material, del proceso o de la medición, incluidos la aleación, el temple, la secuencia de suministro del material en bruto, la herramienta, el contacto, el medio, la condición posterior al proceso, la característica geométrica, la referencia y el método de aceptación.
La composición de la aleación, el temple, la secuencia de suministro del material en bruto, las inclusiones, el procesamiento previo y la condición superficial pueden cambiar el comportamiento de corte. La transferencia también falla si difieren la herramienta, la condición del filo, la operación, el contacto, el medio de mecanizado, la trayectoria de la viruta, la sujeción de la pieza, la condición posterior al proceso, la característica geométrica, la referencia o el método de medición. Un número preciso no es universal solo por tener unidades. Use la matriz de evidencia de 6 campos, desde la aleación hasta la aceptación, para detectar los campos faltantes y trate cada brecha como una cuestión de validación. Conserve también el punto final de la fuente: la fuerza, la temperatura, el desgaste, las tensiones residuales, la rugosidad, la respuesta a la corrosión y el movimiento dimensional son magnitudes distintas. Si el proyecto pregunta por una y el artículo midió otra, la similitud del nombre de la aleación no puede cerrar la brecha. Registre el vínculo faltante y diseñe una comprobación controlada para la característica geométrica, la referencia y la regla de aceptación reales.
Referencias y fuentes
- ASTM International: directorio de normas para metales no ferrosos
- ASTM D1732-03(2023): Preparación de superficies de aleaciones de magnesio para pintar
- Estudio revisado por pares sobre fresado de desbaste en seco e ignición de virutas de AZ91D
- Estudio revisado por pares sobre torneado de AZ31B, desgaste de herramientas y morfología de virutas
- Estudio revisado por pares sobre fresado de AZ31B y tensiones residuales
- Comparación entre taladrado convencional y fresado helicoidal de orificios en AZ31
- Oak Ridge National Laboratory: transformaciones superficiales de AZ31 inducidas por el mecanizado
- Registro de JSME: generación de hidrógeno durante el mecanizado de aleaciones de magnesio en distintos medios
- Administración de Seguridad y Salud Ocupacional de Estados Unidos: polvo combustible
- Administración de Seguridad y Salud Ocupacional de Estados Unidos: orientación sobre comunicación de riesgos
- Administración de Seguridad y Salud Ocupacional de Estados Unidos: apéndice sobre protección contra incendios
- NFPA 660: polvos combustibles y sólidos particulados
Transparencia de la evidencia: Esta guía basada en datos públicos complementa la página comercial sobre servicios de mecanizado de magnesio. No se proporcionaron registros privados de producción de magnesio de Zhenling, resultados de clientes, series de vida útil de herramientas, estudios de tolerancias ni tablas de parámetros universales. Las afirmaciones se contrastaron con directorios públicos y vigentes de normas, páginas oficiales de seguridad e investigaciones sujetas a condiciones específicas; cada estudio se limita a la aleación, la herramienta, la operación y el método de prueba que indica. Consulte los antecedentes de la empresa Zhenling para conocer el contexto de la organización, independiente de estas fuentes públicas sobre magnesio.






